
Um manifold médico é um bloco com canais e portas que guia o fluxo de fluidos ou gases em dispositivos como bombas de infusão ou máquinas de anestesia. Sua precisão afeta diretamente a segurança do paciente e o desempenho do dispositivo. O material ou processo inadequado pode causar falhas no dispositivo, recalls ou danos aos pacientes — veja como evitar isso. Como escolher o material e o processo de usinagem certos para atender aos rigorosos padrões médicos, mantendo os custos baixos? Este guia aborda materiais, processos, pontos de projeto, padrões de qualidade e a escolha de um parceiro. A usinagem de manifolds médicos exige atenção meticulosa às tolerâncias e à segurança, especialmente ao trabalhar com geometrias complexas e materiais biocompatíveis. Para usinagem CNC médica , trabalhar com a NOBLE oferece habilidades de fabricação especializadas para protótipos e produção em larga escala, garantindo que cada etapa de usinagem do manifold médico atenda aos rigorosos requisitos da indústria. A fabricação de dispositivos médicos exige precisão, segurança e processos confiáveis.
Critérios de seleção de materiais para Usinagem de coletores médicos
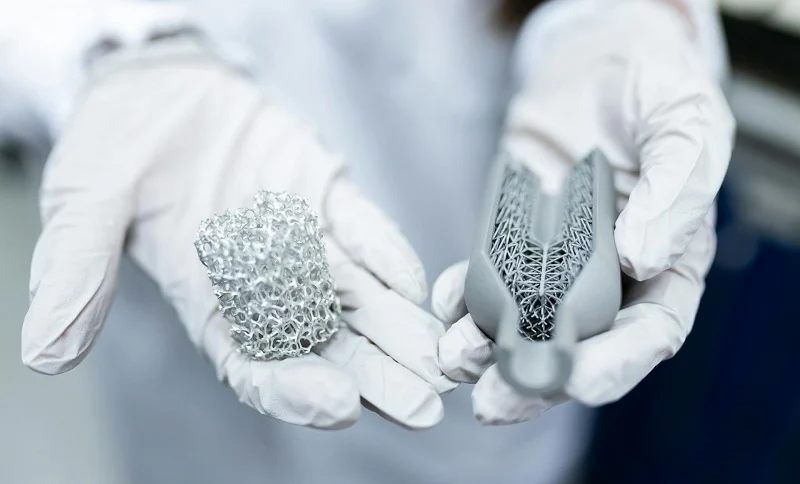
Escolher o material certo para a usinagem de manifolds médicos significa equilibrar segurança, esterilização e custo. Os principais fatores são biocompatibilidade, compatibilidade com esterilização e resistência mecânica. Encontrar esse equilíbrio determina se o dispositivo funcionará com segurança e confiabilidade.
Biocompatibilidade e normas regulamentares
Conformidade com os padrões de biocompatibilidade e regulamentação
Todo material utilizado em um dispositivo médico deve passar por testes de biocompatibilidade de acordo com normas reconhecidas. Esses testes verificam como um material reage com o tecido vivo e comprovam a segurança por meio de estudos de implantes. Materiais aprovados são seguros para contato com fluidos corporais. Isso é fundamental para implantes ortopédicos e outros implantes médicos. O processo de usinagem CNC deve utilizar materiais que não causem irritação. A biocompatibilidade é o primeiro critério na seleção de materiais. O processo de usinagem CNC não deve introduzir contaminantes que afetem a biocompatibilidade. Isso é crucial para implantes.
Requisitos para dispositivos implantáveis versus dispositivos de uso único
A finalidade de uso altera os requisitos do material. Para dispositivos implantáveis, o material deve durar anos. Ele precisa resistir à corrosão e manter sua integridade ao longo do tempo. O FDA exige testes extensivos para implantes. A usinagem CNC de componentes implantáveis exige tolerâncias mais rigorosas. Coletores de uso único têm regras diferentes. Os materiais biocompatíveis usados neles podem ser diferentes. Um coletor de uso único pode usar um polímero em vez de metal. Essa escolha afeta toda a abordagem CNC. Usinar polímeros é diferente de usinar metais. As ferramentas, velocidades e avanços mudam. Implantes ortopédicos ainda precisam da mais alta qualidade. O processo CNC deve ser compatível com as propriedades do material.
Propriedades Mecânicas e Químicas
Resistência, resistência à corrosão e estabilidade térmica
Um manifold médico deve suportar pressão sem vazamentos. A resistência é fundamental. O aço inoxidável 316L oferece boa resistência à corrosão e alta resistência mecânica. As ligas de titânio proporcionam uma relação resistência/peso superior. Isso é importante para dispositivos médicos portáteis. A estabilidade térmica é outro fator crucial. Muitos dispositivos médicos passam por esterilização em autoclave. O material deve manter sua forma mesmo após ciclos repetidos. Para implantes ortopédicos, essa estabilidade térmica garante que o implante não se deforme. O método CNC para esses materiais exige uma seleção criteriosa de ferramentas. Materiais mais duros desgastam as ferramentas mais rapidamente. Isso afeta o custo e o tempo de ciclo da usinagem CNC. A indústria médica exige resultados consistentes em cada operação CNC.
Compatibilidade de fluidos e inércia química
O coletor transporta fluidos ou gases. O material não deve reagir com eles. A inércia química é imprescindível. Alguns medicamentos podem corroer certos metais ou causar o inchaço de polímeros. Testes confirmam a compatibilidade. Para aplicações médicas, é necessário saber quais fluidos irão circular pelo dispositivo. Isso determina se você deve usar um metal como o aço inoxidável 316L ou um polímero como o PEEK. O processo de usinagem CNC também varia de acordo com as propriedades químicas do material. Alguns materiais produzem poeira nociva durante a usinagem CNC. Isso exige ventilação especial. Os fabricantes de dispositivos médicos devem considerar todos esses fatores.
Relações de custo e usinabilidade
Custos de matéria-prima versus tempo de usinagem
O custo do material é apenas parte da história. O tempo de usinagem muitas vezes custa mais do que a própria matéria-prima. Um material mais barato, porém difícil de usinar, pode aumentar os custos. O titânio é caro para comprar e caro para usinar. Requer velocidades baixas e ferramentas especializadas. Mas, para aplicações médicas, os benefícios podem justificar o custo. A abordagem CNC deve ser otimizada para cada material. A experiência com materiais de grau médico compensa. Trabalhar com um parceiro como a NOBLE dá acesso à sua expertise na fabricação de dispositivos médicos. Eles ajudam a otimizar a abordagem CNC para as suas necessidades.
Análise do custo do ciclo de vida para volumes de produção
Para produção em larga escala, pequenas economias por peça se acumulam. Um material que permite usinagem mais rápida pode gerar uma economia de milhares de dólares. Para manifolds personalizados de baixo volume, o custo do material é menos importante. O tempo de preparação e programação é mais relevante. Para implantes ortopédicos, a escolha do material é frequentemente ditada pela necessidade clínica. Para manifolds de uso único, o custo é um fator mais preponderante. A chave é equilibrar biocompatibilidade, desempenho e custo. A estratégia de usinagem CNC deve estar alinhada ao volume de produção.
Principais materiais para usinagem de manifolds médicos
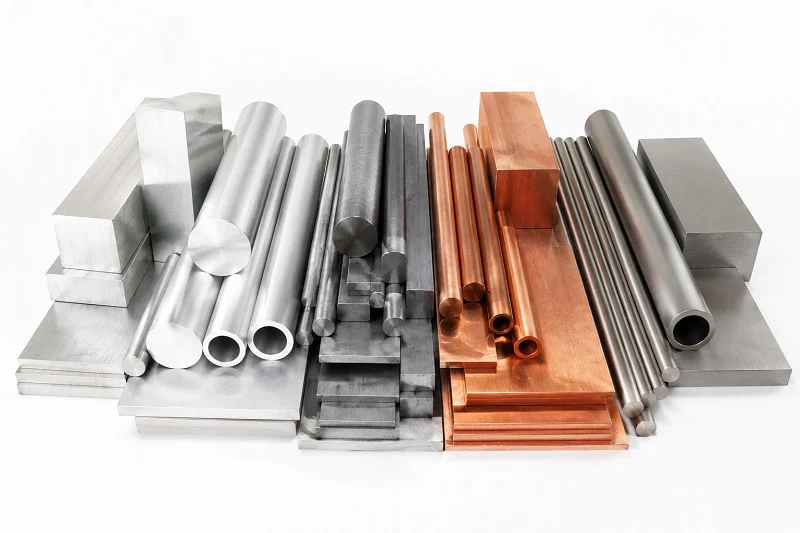
A escolha do material certo para a usinagem de manifolds médicos se resume a três grupos principais. Cada grupo tem seus próprios benefícios. A escolha depende do dispositivo, do orçamento e da quantidade de peças que você precisa fabricar.
Aço inoxidável (316L e 17-4 PH)
Propriedades e aplicações comuns
O aço inoxidável 316L é o padrão para muitas aplicações médicas. Ele oferece uma boa combinação de resistência, resistência à corrosão e custo. Os números comprovam por que ele funciona tão bem. O 316L possui uma resistência à tração entre 580 e 680 MPa. Sua resistência ao escoamento fica entre 480 e 580 MPa. O material se deforma de 35% a 50% antes de romper. Isso significa que ele pode suportar tensão sem quebrar. Sua dureza varia entre 200 e 230 HV.
O molibdênio (2–3%) contribui significativamente para a resistência à corrosão por pites e frestas em ambientes ricos em cloreto. Essa é a principal diferença entre o aço inoxidável 316L e o 304L, tornando o 316L muito superior em termos de resistência à corrosão em fluidos corporais e a melhor escolha para aplicações exigentes em implantes.
| Propriedade | Valor típico (como construído) |
| Resistência à Tração | 580–680 MPa |
| Força de Rendimento (0.2% Offset) | 480–580 MPa |
| Alongamento na ruptura | 35-50% |
| Dureza: | 200–230 alta tensão |
Isso torna o aço 316L perfeito para implantes que permanecem no corpo por anos. Ele também é encontrado em instrumentos cirúrgicos descartáveis e dispositivos endoscópicos. O aço 17-4 PH oferece maior resistência para peças que necessitam de dureza extra. O processo de usinagem CNC para esses aços exige ferramentas afiadas e boa refrigeração. A usinagem de instrumentos cirúrgicos depende dessas ligas para resultados consistentes. Para implantes ortopédicos, o 316L proporciona a resistência necessária para uso prolongado.
Acabamento Superficial Para limpeza e resistência à corrosão
O acabamento superficial é crucial para manifolds médicos. Após a usinagem, é necessário remover rebarbas e alisar a superfície. O eletropolimento é uma etapa comum, pois remove uma fina camada de metal, deixando um acabamento limpo.
| Condição | Valor Ra alcançado |
| Eletropolimento padrão (AISI 316L) | ≤ 0.4 μm |
| Padrão para aplicações de altíssima pureza | ≤ 0.38 μm (15 μin) |
| Caso extremo para aplicações de pureza ultra-elevada | ≤ 0.25 μm (10 μin) |
Para implantes ortopédicos, uma superfície lisa reduz a probabilidade de aderência de bactérias. Também ajuda a peça a resistir à corrosão. O processo de usinagem CNC deve deixar material suficiente para as etapas de acabamento. Isso garante que a peça final atenda a todos os requisitos. A indústria médica exige esse nível de precisão.
Ligas de titânio (grau 5 e grau 23)
Alta relação resistência/peso e biocompatibilidade
O titânio é uma excelente escolha quando o peso é um fator importante. Os graus 5 (Ti-6Al-4V) e 23 oferecem ótimas relações resistência/peso. Esses materiais pesam cerca de metade do aço. Além disso, passam em testes de biocompatibilidade com ótimos resultados. Isso os torna ideais para implantes que precisam ser duráveis. Muitos implantes ortopédicos utilizam titânio porque ele se integra bem ao osso. O material resiste à corrosão causada por fluidos corporais. Para a fabricação de dispositivos médicos, o titânio oferece um conjunto único de benefícios. A usinagem CNC do titânio exige experiência e as ferramentas adequadas. A biocompatibilidade do material o torna uma excelente opção para aplicações exigentes.
Desafios de usinagem e considerações de custo
O titânio é difícil de usinar. Ele aquece rapidamente e desgasta as ferramentas. São necessárias baixas velocidades e alto fluxo de fluido de corte. Isso aumenta o tempo e o custo da usinagem. A matéria-prima também custa mais do que o aço. Mas, para muitas aplicações médicas, os benefícios justificam o preço. Peças que precisam ser leves e resistentes geralmente utilizam titânio. A estratégia de usinagem CNC deve levar isso em consideração. Trabalhar com um parceiro que entende de titânio economiza tempo e dinheiro. A NOBLE possui vasta experiência com esses materiais para atender às necessidades de usinagem de manifolds médicos.
Polímeros avançados (PEEK, ULTEM e policarbonato)
Leveza, resistência química e transparência.
Os polímeros oferecem um conjunto diferente de benefícios. São leves e resistentes a produtos químicos. O PEEK é um polímero de alto desempenho que pode substituir o metal em algumas aplicações. Ele suporta ciclos repetidos de esterilização. O ULTEM oferece boa resistência mecânica e térmica. O policarbonato é ideal para manifolds transparentes devido à sua resistência a impactos. É possível visualizar o fluxo de fluido através do dispositivo, o que auxilia no diagnóstico e nos testes. Outros polímeros, como RADEL, acrílico, COC e COP, funcionam bem para manifolds colados. PVC e polissulfona também são utilizados em aplicações médicas específicas. A escolha dos materiais depende das necessidades do dispositivo. Para implantes, os polímeros oferecem uma alternativa mais leve aos metais.
Usinagem CNC vs. Moldagem por Injeção para coletores de polímero
O volume de produção determina o melhor processo. Para volumes baixos, a usinagem é a melhor opção. Não há custo de ferramental personalizado. Para 500 unidades, o custo por peça varia de US$ 50 a US$ 150. A moldagem por injeção faz sentido para 1,000 unidades ou mais. Mas o custo do ferramental pode variar de US$ 5,000 a US$ 20,000 ou mais.
| Métrica de fabricação | Usinagem CNC | Moldagem por Injeção |
| Faixa de produção econômica | 1 a 500 unidades | Mais de 1,000 unidades |
| Custo de Ferramentas | $0 (Sem ferramentas personalizadas) | Alto ($ 5,000-$ 20,000+) |
| Volume de produção | Faixa de custo por peça | |
| - | - | |
| Protótipo (1-10 peças) | $ 200-500 + | |
| Baixo volume (10-500 peças) | $ 50-150 | |
| Volume médio (500-5,000 peças) | $ 20-50 | |
| Alto volume (5,000 a 50,000 peças) | $ 10-20 | |
| Produção em massa (mais de 50,000 peças) | $ 5-15 |
Para o PEEK, ferramentas de metal duro de microgrãos com ângulos de ataque positivos são as mais indicadas. O processo CNC deve ser ajustado para cada polímero. Materiais diferentes apresentam comportamentos de corte distintos. A abordagem correta economiza tempo e garante a qualidade. Para implantes, a usinagem deve ser limpa e precisa. A escolha do material e o processo trabalham em conjunto para criar um dispositivo seguro e confiável. A indústria médica exige nada menos que isso.
A NOBLE, como parceira líder em fabricação na China, possui a expertise necessária para lidar com todos esses materiais para seus projetos de usinagem de manifolds médicos. Ela ajuda você a fazer a transição do protótipo para a produção em larga escala sem problemas.
Processos para usinagem de manifolds médicos
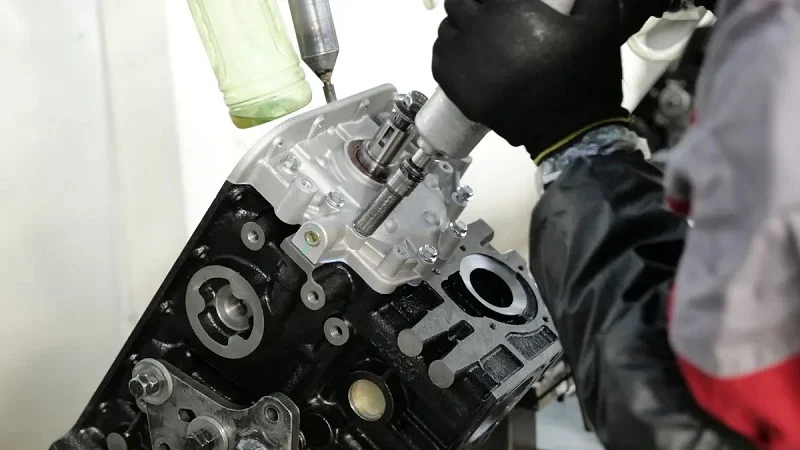
O processo ideal para usinagem de manifolds médicos depende da complexidade da peça. Blocos simples com canais retos funcionam bem em equipamentos de 3 eixos. Projetos complexos com portas angulares exigem capacidade de 5 eixos. Componentes pequenos e de alto volume geralmente são usinados em máquinas tipo suíço. Cada abordagem tem sua aplicação na produção de dispositivos médicos.
Fresagem CNC e Torneamento CNC
A fresagem e o torneamento CNC são a base da maioria das produções de manifolds médicos. Esses processos removem material de um bloco sólido para criar canais, portas e elementos de montagem — a escolha entre usinagem de 3 eixos e de 5 eixos altera as geometrias que podem ser obtidas.
3 eixos vs. Usinagem de 5 eixos
Uma máquina de 3 eixos movimenta a ferramenta de corte ao longo das coordenadas X, Y e Z. Ela funciona bem para manifolds com canais retos e furos perfurados em uma única direção. A configuração é simples e os tempos de ciclo permanecem previsíveis. Muitos manifolds de uso único se enquadram nessa categoria.
A usinagem de 5 eixos adiciona rotação em torno de dois eixos adicionais. Isso permite que a ferramenta se aproxime da peça de trabalho de praticamente qualquer ângulo. Para usinagem CNC médica, essa capacidade abre novas possibilidades de design. Portas angulares, canais curvos e rebaixos tornam-se viáveis. A contrapartida é um custo de máquina mais elevado e uma programação mais complexa.
Do ponto de vista prático, a decisão se resume à geometria. Se o seu coletor de admissão precisa de portas em ângulos compostos, a usinagem de 5 eixos é a melhor opção. Se tudo se alinha em um ou dois planos, a usinagem de 3 eixos economiza dinheiro sem sacrificar a qualidade.
Multieixos para portas angulares e geometrias complexas
A usinagem multieixos se destaca quando as conexões precisam se encontrar em ângulos precisos. Um corpo de válvula ou um coletor hidráulico geralmente exigem tolerâncias de posicionamento reais de ±0.02 mm ou menos. Esse nível de precisão exige equipamentos capazes de manter tolerâncias rigorosas em vários eixos. O serviço de 5 eixos da FabVector especifica uma precisão de posicionamento de ±0.005 mm para seus equipamentos. Esse tipo de precisão garante que cada conexão fique exatamente onde o projeto exige.
As operações específicas em processos CNC para a área médica incluem fresamento de superfície para grandes áreas planas, fresamento de perfil para contornos, furação para furos passantes, escareamento para cabeças de fixadores rebaixadas, alargamento para furos com acabamento liso e fresamento de roscas para roscas internas. Cada operação requer sua própria estratégia de ferramentas e parâmetros de velocidade. A usinagem para dispositivos médicos deve levar em consideração as propriedades do material. O titânio, por exemplo, necessita de velocidades mais baixas e maior fluxo de fluido de corte para evitar o acúmulo de calor.
Usinagem suíça para componentes pequenos e precisos
A usinagem suíça oferece uma abordagem diferente para peças pequenas. A peça gira enquanto desliza por uma bucha guia. As ferramentas de corte permanecem estacionárias ou se movem apenas ligeiramente. Esse design proporciona um suporte excepcional próximo à zona de corte, o que reduz a deflexão e melhora a precisão.
Vantagens para peças de alto volume e tolerâncias rigorosas
As máquinas suíças se destacam na produção de peças pequenas e complexas em grandes volumes. Elas mantêm tolerâncias rigorosas, peça após peça, sem desvios. Para a usinagem de manifolds médicos, essa consistência é extremamente importante. A segurança do paciente depende de que cada unidade atenda às mesmas especificações.
Os números falam por si. A usinagem suíça reduz os tempos de ciclo em 30 a 70% em peças complexas, em comparação com o torneamento convencional com múltiplas configurações. Considere uma peça que leva 8 minutos em três configurações diferentes em equipamentos convencionais. Uma única configuração suíça a completa em 3 minutos. Isso representa uma redução de 62.5% no tempo de ciclo. Para produção em larga escala, essas economias se acumulam rapidamente.
Redução do desperdício de materiais e eficiência do tempo de ciclo
A usinagem suíça também reduz o desperdício de material. A bucha guia suporta a barra de material próxima ao ponto de corte, o que minimiza a vibração e permite um encaixe mais preciso das peças. Menos material é descartado. A abordagem de configuração única elimina a necessidade de múltiplas fixações e erros de reposicionamento. Isso melhora a eficiência geral na produção de dispositivos médicos.
Para a usinagem de instrumentos cirúrgicos, as máquinas suíças lidam com pequenos diâmetros com facilidade. Elas produzem resultados consistentes em longas séries de produção. A indústria médica confia nessa confiabilidade.
Usinagem por Descarga Elétrica (EDM)
A eletroerosão remove material usando faíscas elétricas em vez de ferramentas de corte. Esse processo funciona bem para materiais duros e detalhes complexos que a usinagem convencional não consegue alcançar.
Eletroerosão a fio para detalhes internos complexos
A eletroerosão a fio utiliza um fio fino e eletricamente carregado para cortar o material. Ela se destaca na criação de formas internas complexas com cantos internos nítidos. O fio nunca toca a peça de trabalho, portanto, não há força de corte que possa causar deflexão. Isso torna a eletroerosão a fio ideal para detalhes delicados em usinagem CNC médica.
Para coletores com canais internos complexos, a eletroerosão a fio oferece uma precisão que a fresagem não consegue igualar. O processo também funciona em materiais endurecidos, o que amplia suas opções de materiais.
Eletroerosão por penetração para canais profundos e cantos vivos
A eletroerosão por penetração utiliza um eletrodo com formato específico que penetra na peça de trabalho. Ele cria canais profundos e cantos vivos que quebrariam ferramentas de corte convencionais. O eletrodo transfere seu formato para a peça de trabalho por meio de erosão controlada por faísca.
Este processo é adequado para coletores com canais profundos e estreitos ou com raios internos pequenos. O acabamento superficial após a eletroerosão pode exigir polimento adicional, mas a precisão geométrica é excelente. Para aplicações médicas de usinagem CNC, a eletroerosão oferece uma solução quando os processos convencionais atingem seus limites.
Para PEEK e outros polímeros, ferramentas de metal duro de microgrãos com ângulos de ataque positivos e canais polidos são as mais indicadas. Essas ferramentas reduzem o acúmulo de calor e evitam o empenamento do material. A ferramenta correta faz toda a diferença entre um corte limpo e uma peça arruinada.
A NOBLE, como parceira líder em manufatura na China, oferece expertise em todos esses processos. Sua equipe auxilia os clientes na seleção da abordagem mais adequada para cada projeto, desde a prototipagem até a produção em massa. Essa orientação garante que seu projeto de usinagem de manifolds médicos comece com o pé direito.
Requisitos de precisão para usinagem de manifolds médicos
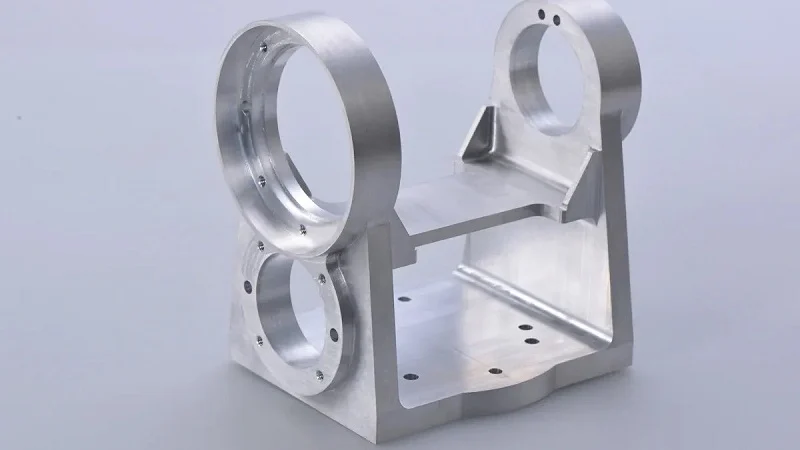
Precisão não é apenas uma palavra sofisticada na usinagem de manifolds médicos. É o que diferencia um dispositivo funcional de um que falha. Quando um manifold administra anestesia ou medicamentos, cada pequena medida importa. As tolerâncias que você mantém e o acabamento superficial que você obtém afetam diretamente a segurança do paciente e o desempenho do dispositivo. Vamos analisar o que precisão realmente significa nesse contexto.
Tolerâncias e Precisão Dimensional
Faixas de tolerância típicas e seu impacto
Os manifolds médicos exigem tolerâncias rigorosas. A prática padrão exige tolerâncias rigorosas em características importantes. Algumas aplicações requerem limites ainda mais restritos. A tabela abaixo mostra as faixas comuns:
| Tipo de recurso | Tolerância Típica | Exemplo de Aplicação |
| Locais portuários | ± 0.02 mm | Sistemas de distribuição de fluidos |
| diâmetros dos canais | - | Controle de fluxo preciso |
| Superfícies de contato | - | Interfaces de vedação |
| Posições da rosca | - | Compatibilidade de montagem |
Esses números não são aleatórios. Uma porta com uma diferença de 0.02 mm pode causar um vazamento. Um canal muito estreito bloqueia o fluxo. Para implantes, os riscos são ainda maiores. Implantes ortopédicos precisam de tolerâncias em nível micrométrico para se encaixarem perfeitamente no osso. O processo de usinagem deve manter essas especificações de forma consistente em todas as peças.
Medição e verificação da precisão dimensional
Não se pode corrigir o que não se mede. As máquinas de medição por coordenadas (MMCs) verificam as dimensões principais das peças usinadas em CNC para uso médico. Esses dispositivos examinam a peça e comparam as medidas com o modelo CAD. Para produções em larga escala, a amostragem estatística mantém a qualidade sob controle. Cada lote é inspecionado. Os dados são inseridos no processo CNC para detectar desvios precocemente. Esse ciclo mantém a usinagem dentro das especificações, da primeira à última peça.
Acabamento e limpeza de superfície
Valores de Ra e seu efeito no fluxo de fluidos
O acabamento superficial afeta a forma como os fluidos se movem pelo coletor. Superfícies rugosas criam turbulência e resistência. Superfícies lisas permitem que os fluidos fluam livremente. Para canais de fluidos, um acabamento superficial de Ra 0.4 µm ou melhor é o padrão. A tabela abaixo mostra o que diferentes acabamentos proporcionam:
| Nível de conclusão | Valor Ra | Uso típico |
| Usinagem padrão | - | Superfícies não críticas |
| Classe médica | 0.4 hum | Canais de fluidos |
| Ultra-suave | ≤ 0.25 μm | Aplicações de alta pureza |
Um acabamento mais liso também reduz o acúmulo de bactérias. Isso é importante para implantes e dispositivos reutilizáveis. O processo CNC deve deixar material suficiente para as etapas de acabamento. Não é possível remover muito material polindo-o sem alterar o formato da peça.
Rebarbação, passivação e eletropolimento
A usinagem bruta deixa rebarbas e microfissuras. Essas imperfeições retêm contaminantes e enfraquecem a peça. A remoção de rebarbas elimina as arestas vivas. A passivação cria uma camada protetora de óxido no aço inoxidável. O eletropolimento suaviza a superfície em nível microscópico. Para o aço inoxidável 316L, o eletropolimento padrão atinge valores de Ra de 0.4 µm ou melhores. Essas etapas protegem a integridade do coletor e prolongam sua vida útil.
Garantir a repetibilidade para a segurança do paciente
Controle de Processos e Análise Estatística
Repetibilidade significa que cada peça corresponde à anterior. Essa consistência é essencial para a segurança do paciente. O controle de processo utiliza métodos estatísticos para monitorar a produção. Os gráficos de controle acompanham as principais dimensões ao longo do tempo. Se uma medição se aproximar do limite de tolerância, os operadores detectam o problema antes que as peças saiam das especificações. Essa abordagem proativa reduz o desperdício e impede que dispositivos defeituosos cheguem aos pacientes.
Reduzindo a variabilidade na produção de alto volume
A produção em larga escala agrava pequenas variações. Uma ferramenta que sofre desgaste leve pode alterar as dimensões ao longo de uma longa produção. Trocas regulares de ferramentas e inspeções durante o processo mantêm a variabilidade sob controle. Sistemas automatizados em máquinas suíças e centros de usinagem CNC mantêm parâmetros de corte consistentes. Para peças de precisão na área da saúde, essa confiabilidade é o que diferencia os fornecedores de confiança dos demais.
Do ponto de vista prático, trabalhar com um parceiro experiente faz toda a diferença. A NOBLE, uma empresa líder em fabricação na China, possui vasta experiência em usinagem de manifolds médicos. Sua equipe sabe como manter tolerâncias em nível micrométrico, controlando os custos. Eles ajudam os clientes a passar do protótipo à produção em massa sem sacrificar a segurança e a funcionalidade. Quando a segurança do paciente depende do seu manifold, você precisa de um parceiro que leve a precisão tão a sério quanto você.
Escolha a NOBLE para o seu projeto de usinagem de manifolds médicos.

Escolher o parceiro certo para a usinagem de manifolds médicos pode parecer uma tarefa complexa. Você precisa de alguém que entenda os materiais, mantenha tolerâncias rigorosas e se comunique com clareza. A NOBLE oferece tudo isso. Sua equipe trabalha com você desde o primeiro esboço até a produção em larga escala. Vamos analisar os principais aspectos a serem considerados na avaliação de um parceiro de usinagem.
Avaliando capacidades técnicas
Experiência com materiais de grau médico
Nem todas as oficinas sabem como trabalhar com aço inoxidável 316L ou PEEK. A NOBLE trabalha com esses materiais há anos. Seus operadores de máquinas conhecem as velocidades, avanços e ferramentas ideais para cada um. Essa experiência se reflete na peça final. Um coletor usinado por alguém que entende do material terá cortes mais limpos e menos defeitos. O processo CNC para titânio, por exemplo, exige velocidades baixas e bastante fluido de corte. A equipe da NOBLE sabe disso por experiência, não por tentativa e erro. Esse conhecimento economiza tempo e dinheiro em todos os projetos.
Capacidades internas para acabamento e testes
As etapas de acabamento são tão importantes quanto os cortes iniciais. Rebarbação, passivação e eletropolimento são realizados internamente na NOBLE. Você não precisa enviar peças para um segundo fornecedor. Isso mantém a qualidade consistente e o cronograma curto. Os testes também são realizados no local. Máquinas de medição por coordenadas verificam as dimensões de cada lote. Isso significa menos surpresas no futuro. O processo de usinagem permanece sob o mesmo teto, o que simplifica a comunicação e a responsabilidade.
Avaliação de Sistemas de Gestão da Qualidade
Histórico de certificações e auditorias
Na NOBLE, qualidade não é apenas uma palavra da moda. Ela está incorporada em suas operações diárias. Suas certificações comprovam que seguem procedimentos rigorosos. Auditorias são realizadas regularmente e os resultados demonstram um histórico de conformidade. Quando você solicita documentação, eles a fornecem sem hesitação. Essa transparência é fundamental na área médica. Você precisa ter certeza de que suas peças atendem a todos os requisitos.
Certificações do Sistema de Gestão da Qualidade
Duas certificações se destacam para o trabalho na área médica. Uma abrange a gestão geral da qualidade. A outra vai além e aborda especificamente a fabricação de dispositivos médicos. A NOBLE possui ambas. Essas certificações significam que seus processos são documentados, repetíveis e auditados. Para a usinagem de manifolds médicos, esse nível de controle de qualidade é imprescindível. Ele garante que cada peça atenda aos mesmos padrões.
Comunicação e confiabilidade da cadeia de suprimentos
Suporte à prototipagem e feedback sobre DFM
O feedback de Design para Manufaturabilidade (DFM) pode economizar semanas de projeto. Quando a NOBLE revisa seu projeto antecipadamente, ela identifica problemas antes do início da produção. Os números comprovam isso. As revisões de DFM reduzem as iterações de projeto em 35 a 40%, diminuindo as revisões de 3 a 4 rodadas para apenas 1 a 2. Isso se traduz em uma economia média de 7 a 10 dias por projeto. A equipe da NOBLE informa quando um canal está muito estreito ou uma tolerância muito apertada. Esse feedback ajuda você a corrigir problemas no papel, em vez de na linha de produção.
Escalabilidade para Aumento da Produção
Um protótipo que funciona bem ainda precisa ser escalado. A NOBLE lida com essa transição de forma tranquila. Eles começam com algumas peças para teste e aumentam a produção conforme você valida o projeto. Seus equipamentos atendem tanto a produções de baixo volume quanto a produções em larga escala. As máquinas CNC operam de forma consistente em milhares de peças. Essa escalabilidade significa que você não precisa encontrar um novo parceiro quando a demanda crescer. A mesma equipe que construiu seu protótipo cuida da sua produção em massa.
Do ponto de vista prático, escolher a NOBLE significa ter um parceiro que entende o panorama completo. Eles combinam conhecimento técnico, qualidade certificada e comunicação clara. Essa combinação mantém seu projeto de usinagem de manifolds médicos no caminho certo do início ao fim.
A seleção de materiais e a escolha do processo devem estar alinhadas às necessidades clínicas. Para usinagem de manifolds médicos, o aço inoxidável 316L, o titânio e o PEEK desempenham funções distintas. A fresagem CNC lida com geometrias complexas. A usinagem tipo suíça abrange a produção em larga escala de peças médicas. O processo CNC deve atender aos requisitos médicos. A precisão protege a segurança do paciente. Cada operação CNC segue os padrões médicos. A segurança do paciente depende da precisão do CNC. A abordagem CNC exige experiência. As ferramentas CNC são essenciais para aplicações médicas. A usinagem CNC médica proporciona resultados. A segurança do paciente vem em primeiro lugar. A segurança é inegociável em dispositivos médicos.
Segundo a Nasto, os fabricantes de dispositivos médicos buscam parceiros para obter contribuições iniciais sobre o projeto de fabricação (DFM) a fim de melhorar a qualidade e reduzir custos. A integração das considerações de fabricação evita redesenhos dispendiosos, conforme declarado pela equipe de engenharia da P&Y.
Para usinagem de manifolds médicos, contrate um parceiro especializado em CNC desde o início. Entre em contato com nossa equipe de CNC para uma análise de projeto médico.
Perguntas frequentes sobre usinagem de manifolds médicos
Qual a tolerância que posso esperar na usinagem de um coletor de admissão para uso médico?
Para usinagem de manifolds médicos, as tolerâncias típicas podem ser tão rigorosas quanto ±0.02 mm (0.0008 pol.) nas posições das portas. Os diâmetros dos canais e as superfícies de contato exigem alta precisão, com valores que dependem da aplicação específica. É possível obter tolerâncias mais rigorosas, mas elas têm um custo maior. Solicite apenas o que o seu dispositivo realmente precisa.
Como escolher entre aço inoxidável e titânio?
Escolha o aço inoxidável 316L se precisar de boa resistência à corrosão e quiser economizar. Escolha o titânio se o peso for importante ou se precisar de uma alta relação resistência/peso. O titânio custa mais e leva mais tempo para ser usinado, mas vale a pena para implantes e dispositivos portáteis.
Quando devo usinar um coletor de polímero em vez de moldá-lo?
Utilize polímeros em máquinas quando precisar de menos de 500 peças. Não há custo de ferramental personalizado, portanto o preço por peça permanece baixo. Para 1,000 unidades ou mais, a moldagem por injeção é mais barata, mesmo com o custo de ferramental de US$ 5,000 a US$ 20,000. Sempre fabrique protótipos primeiro.
Que tipo de acabamento superficial os canais de fluido precisam ter?
Os canais de fluidos em usinagem de manifolds médicos exigem um acabamento superficial de Ra 0.4 µm ou melhor. Essa suavidade reduz a turbulência e impede o acúmulo de bactérias. O eletropolimento padrão em aço inoxidável 316L proporciona esse nível. Aplicações de altíssima pureza podem exigir Ra ≤ 0.25 µm.
O PEEK pode substituir o metal em manifolds médicos?
Sim, o PEEK é uma ótima opção para diversas aplicações. Ele suporta vários ciclos de esterilização e resiste a produtos químicos. É mais leve que o metal e seguro para o corpo. Ao usinar PEEK, utilize ferramentas de metal duro de grão fino com ângulos de ataque positivos e canais polidos. Isso evita que o material se deforme.
Que certificações meu parceiro de usinagem deve possuir?
Procure certificações que demonstrem gestão de qualidade e capacidade de fabricação de dispositivos médicos. Elas indicam processos documentados e repetíveis. Solicite o histórico de auditorias e a documentação comprobatória. Um parceiro que compartilhe essas informações garantirá a consistência das peças.
Com que antecedência devo envolver um parceiro de usinagem?
Envolva seu parceiro durante a fase de projeto. O feedback do Design para Manufaturabilidade reduz as alterações de projeto em 35 a 40%. Isso diminui as revisões de 3 a 4 rodadas para 1 a 2, economizando de 7 a 10 dias por projeto. O feedback antecipado evita redesenhos dispendiosos e mantém seu projeto dentro do cronograma.







