
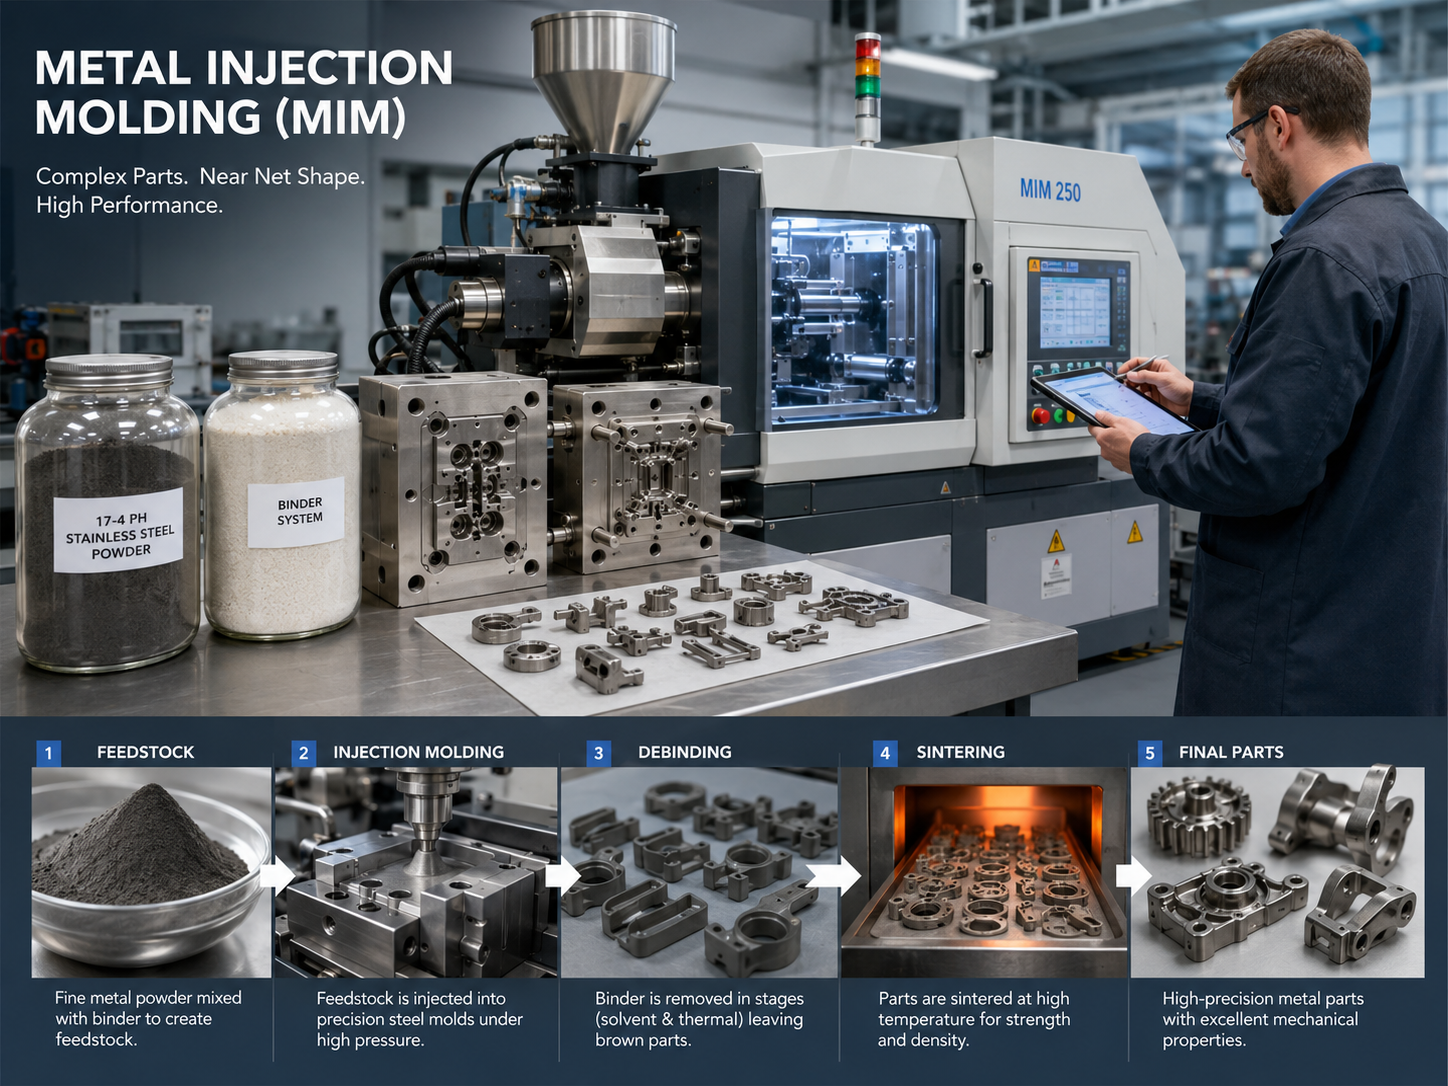
A Moldagem por Injeção de Metal (MIM, na sigla em inglês) é uma tecnologia avançada de fabricação de peças com formato próximo ao final, que integra profundamente a metalurgia do pó e a moldagem por injeção de plástico. Com sua principal vantagem de permitir a produção em larga escala e com alta precisão de peças metálicas complexas, tornou-se uma importante alternativa aos processos tradicionais de corte, fundição e forjamento na manufatura moderna.
Essa tecnologia molda diretamente produtos metálicos com alta precisão dimensional e estruturas complexas, misturando pó metálico com aglutinantes para formar a matéria-prima e, em seguida, realizando processos como moldagem por injeção, desengorduramento, sinterização e outros.
O que é moldagem por injeção de metal
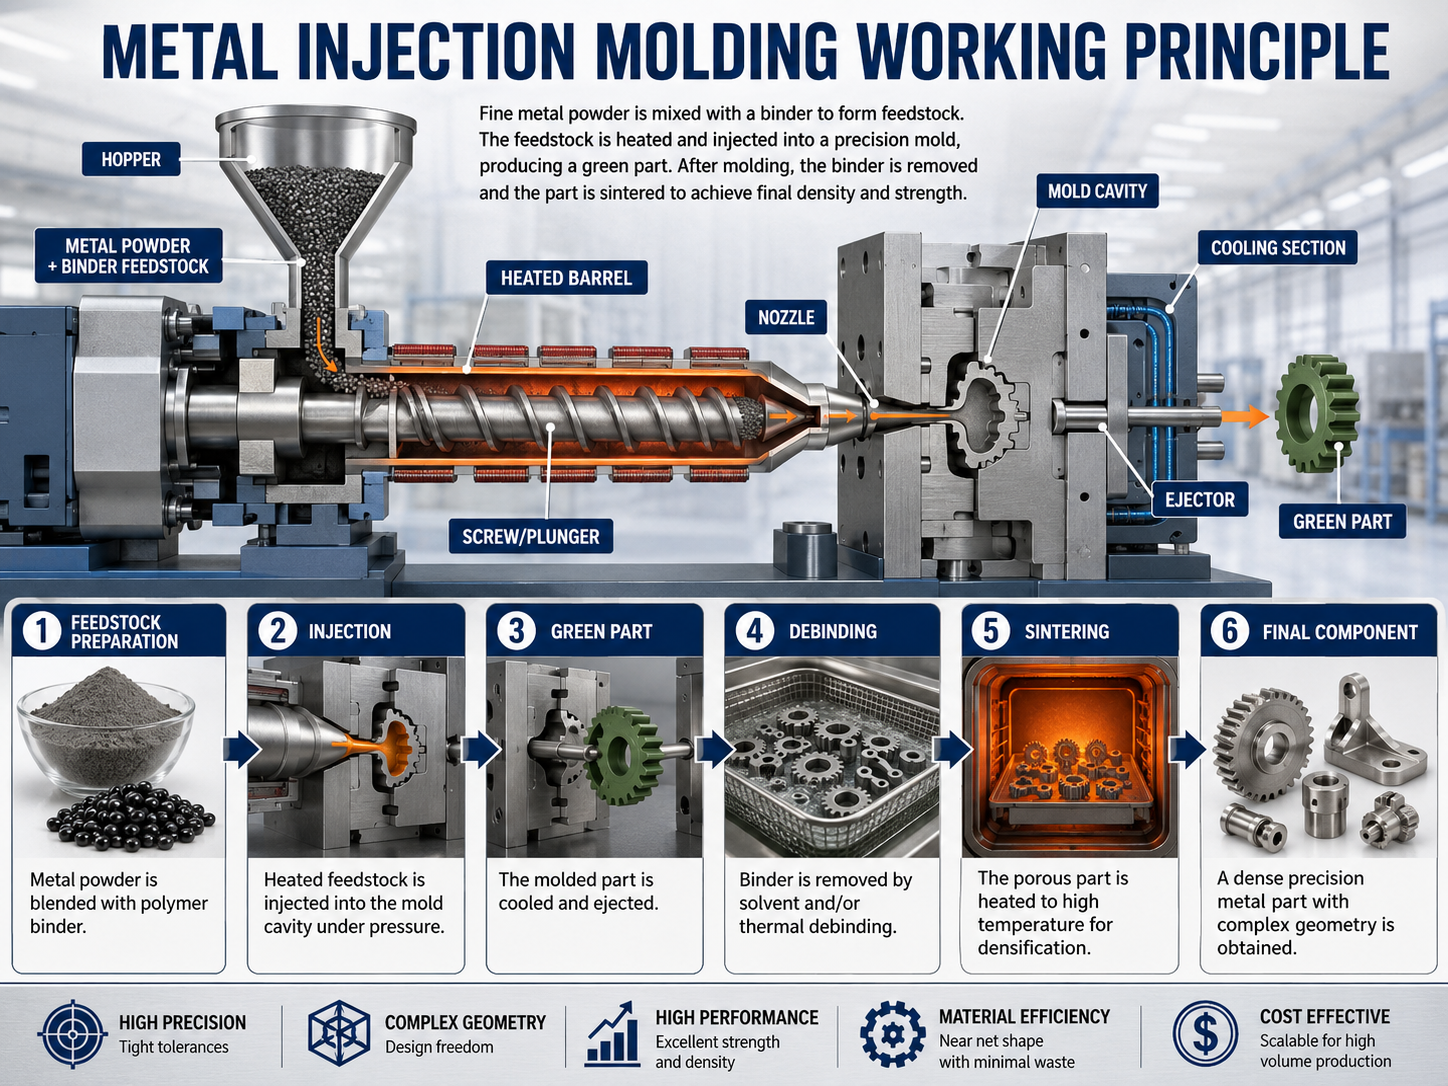
O princípio fundamental da Moldagem por Injeção de Metal (MIM) consiste em misturar pó metálico ultrafino com um aglutinante termoplástico em proporções específicas e, em seguida, por meio de mistura e granulação, produzir uma massa com boa fluidez e plasticidade. Essa massa é injetada na cavidade de um molde de precisão sob alta pressão para formar um corpo verde, simulando o processo de moldagem por injeção de plástico. Posteriormente, o aglutinante presente no corpo verde é removido por meio de um processo de desmoldagem.
Finalmente, por meio da sinterização em alta temperatura, as partículas de pó metálico sofrem ligação metalúrgica e densificação, obtendo-se, em última instância, componentes metálicos com alta precisão e formas complexas, próximos à densidade teórica.
A essência do processo MIM é alcançar a produção em massa de produtos metálicos por meio da tecnologia de moldagem por injeção de plástico, combinando as propriedades dos materiais metálicos da metalurgia do pó com a flexibilidade do processo de moldagem por injeção de plástico. Suas principais características se refletem em três aspectos:
- Alta liberdade de formaçãoPode formar estruturas tridimensionais complexas com furos laterais, roscas internas, furos transversais e paredes finas (> 0.3 mm), e permite a conformação integrada de múltiplos componentes, reduzindo as etapas subsequentes. montagem processos.
- Alta precisão dimensionalA tolerância dimensional do produto acabado pode ser controlada dentro de ±0.3%, e a rugosidade superficial Ra é ≤1.6μm. Pertence ao processo de conformação próxima à forma final, reduzindo significativamente o custo do processamento fino.
- Forte compatibilidade de materiaisEm resposta às exigências da produção industrial em massa, materiais metálicos básicos como aço inoxidável, aço carbono, cobre e ligas de cobre podem atingir uma compatibilidade madura com o processo MIM (Moldagem por Injeção de Metal), e as propriedades mecânicas dos produtos acabados podem ser comparáveis às de peças forjadas.
Princípio de funcionamento do processo MIM
Todo o processo de produção de MIM inclui cinco etapas principais: preparação do material, moldagem por injeção, desengorduramento, sinterização e pós-tratamento. Um bom controle das configurações do processo determina o tamanho, a qualidade e o acabamento superficial do produto final.
A lógica central de todo o processo é "formar pó metálico através de um aglutinante e, em seguida, densificar o pó metálico por meio de desengorduramento e sinterização". Para materiais comumente usados, como aço inoxidável, aço carbono e cobre, os parâmetros do processo de cada etapa foram padronizados. O princípio de funcionamento específico e as principais operações são os seguintes:
(1) Preparação da alimentação
A preparação da matéria-prima consiste principalmente na mistura de pós metálicos muito finos (aço inoxidável, aço carbono, cobre) e aglutinantes. Transformamos essa mistura em pequenos grãos. Esses grãos são estáveis, fáceis de moldar e uniformes, fornecendo materiais de alta qualidade para moldagem por injeção.
1. Percentagem de matéria-prima:
O pó metálico representa 75% a 85% do volume. O aglutinante corresponde a 15% a 25%.
O aglutinante é geralmente composto por materiais de base como polietileno (PE) e polipropileno (PP), plastificantes ftalatos e lubrificantes de ácido esteárico. A proporção é ajustada de acordo com as características do pó metálico.
2. Aquecimento e mistura:
Coloque o pó metálico e o aglutinante em um misturador. Aqueça e misture-os a uma temperatura de 150-200 °C. O aglutinante derrete completamente e cobre o pó de maneira uniforme. Isso forma uma mistura homogênea e impede que o pó forme grumos.
3. Granulação e peneiramento:
Resfrie o material fundido misturado. Em seguida, triture e peneire-o. Forneça-o em grânulos de 2 a 5 mm. Isso garante o bom funcionamento da máquina de injeção.
(2) moldagem por injeção
O princípio fundamental da moldagem por injeção é plastificar o material através de alta temperatura e pressão, preenchendo a cavidade do molde. Após o resfriamento e a solidificação, o molde é removido para obter o corpo cru, adequado para materiais como aço inoxidável, aço carbono e cobre.
1. Plastificação alimentar:
Adicione o material granulado à máquina de injeção. Aqueça-o entre 160°C e 220°C. Ele derreterá e fluirá facilmente.
2. Injeção de alta pressão:
O material líquido é injetado no molde sob alta pressão de 50 a 200 MPa. O molde precisa ser projetado antecipadamente com base na taxa de contração de sinterização do material metálico, com uma margem de contração reservada.
3. Resfriamento e desmoldagem:
A massa fundida esfria até a temperatura ambiente. O aglutinante endurece e assume a forma desejada. O resfriamento leva pelo menos 3 minutos. O resfriamento rápido pode causar rachaduras.
(3) Desengordurante
A desengorduragem é o processo de remoção do aglutinante da massa verde para obter uma massa verde porosa e desengordurada com certa resistência, preparando-a para a sinterização subsequente.
A principal dificuldade na remoção do aglutinante reside no controle da taxa de evaporação. Se este evaporar muito rapidamente, criará pressão no interior da peça ainda verde, o que leva ao aparecimento de fissuras e bolhas. Portanto, é necessário removê-lo lentamente. Na indústria, aço inoxidável, aço carbono e cobre são geralmente tratados com uma combinação de desengorduramento por solvente e desengorduramento térmico.
1. Desengorduramento com solvente:
Mergulhe a massa verde em etanol ou acetona. Isso remove as partes solúveis do aglutinante e cria pequenos poros. Esses poros funcionam como canais para a desengorduragem a quente. O teor de aglutinante remanescente deve ser inferior a 10%.
2. Desengorduramento a quente:
Coloque a peça verde pré-tratada em um forno. Aqueça-a lentamente a uma temperatura entre 200 e 400 °C. A taxa de aquecimento deve ser de 5 °C por minuto ou menos. O aglutinante restante se transformará em gás e desaparecerá. Todo o processo utiliza uma atmosfera de nitrogênio, o que protege o aço carbono e o cobre da oxidação.
3. Inspeção pós-desengorduramento:
Verifique a quantidade de aglutinante restante. Não deve ultrapassar 0.5%. Certifique-se de que a peça esteja em boas condições. Descarte os produtos com defeito, pois podem prejudicar o resultado da sinterização.
(4) Sinterização
O princípio fundamental da sinterização consiste em colocar a peça bruta desengordurada em um forno de sinterização de alta temperatura e aquecê-la a 85%-90% do ponto de fusão do material metálico, fazendo com que as partículas de pó metálico sofram difusão atômica, ligação metalúrgica e recristalização, fechando gradualmente os poros para alcançar a densificação e, finalmente, obter um produto metálico com densidade próxima ao nível teórico.
Para os três materiais mais comuns — aço inoxidável, aço carbono e cobre — foram estabelecidos padrões claros para os parâmetros do processo de sinterização. As principais operações específicas são as seguintes:
1. Atmosfera de sinterização:
Para o aço inoxidável, utiliza-se uma atmosfera de hidrogênio ou amônia decomposta (antioxidante); para o aço carbono, adota-se uma atmosfera mista de nitrogênio e hidrogênio; para o cobre, utiliza-se uma atmosfera de nitrogênio puro para evitar a oxidação do material ou a formação de compostos quebradiços em altas temperaturas.
2. Parâmetros principais:
Temperatura de sinterização para aço inoxidável: 1300-1350℃, mantendo-se por 2-3 horas; temperatura de sinterização para aço carbono: 1250-1300℃, mantendo-se por 1.5-2.5 horas; temperatura de sinterização para cobre: 850-950℃, mantendo-se por 1-2 horas. A taxa de aquecimento é controlada em 2-5℃/min.
3. Efeito de densificação:
Após a sinterização, a densidade de produtos de aço inoxidável, aço carbono e cobre pode atingir 95% a 98% (próxima à densidade teórica), com microestrutura uniforme e propriedades mecânicas comparáveis às de peças forjadas.
(5) Pós-processamento
A essência do pós-tratamento é realizar correções de precisão e melhorias de desempenho nos produtos sinterizados acabados, com base nos requisitos de aplicação, para atender às exigências de uso final. Para produtos de aço inoxidável, aço carbono e cobre, os métodos de pós-tratamento incluem principalmente tratamento térmico, tratamento de superfície e usinagem de precisão, apresentando grande adaptabilidade.
1. tratamento térmico:
Aquecemos e processamos o aço carbono por têmpera e revenido. Isso aumenta sua dureza e resistência ao desgaste. Tratamos o aço inoxidável com envelhecimento em solução. Isso aumenta sua resistência à corrosão e sua resistência mecânica. Recozemos o cobre para torná-lo mais plástico e melhorar sua condutividade elétrica.
2. Tratamento da superfície:
Realizamos diferentes tratamentos de superfície de acordo com as necessidades. Estes incluem polimento (Ra≤0.8μm), jateamento de areia e revestimento de zinco ou níquel para resistir à corrosão. Utilizamos tratamento de oxidação para proteger produtos de cobre.
3. Usinagem de precisão:
Realizamos pequenos cortes em peças de alta precisão, como furos roscados e furos de posicionamento. Controlamos a tolerância dimensional em ±0.01 mm. Isso atende às necessidades de montagem.
4. Modelagem:
Utilizamos a conformação a frio em produtos que sofrem pequenas alterações de forma após a sinterização. Isso restaura o tamanho correto dos produtos.
O material principal para MIM
- A moldagem por injeção de metal utiliza os seguintes materiais:
- Aço inoxidável (SS): Possui excelente resistência à corrosão e resistência mecânica. É amplamente utilizado nas indústrias automotiva, médica e aeroespacial. Essas indústrias necessitam de produtos duráveis e que funcionem bem em ambientes agressivos.
- Aço carbono (CS): É utilizado em peças que exigem alta resistência e dureza. É um material de baixo custo e muito útil. É empregado em diversas indústrias, como na fabricação de engrenagens, fixadores e peças automotivas.
- Cobalto-cromo (Co-Cr): É uma liga forte, resistente ao desgaste e à corrosão. É amplamente utilizada em implantes médicos e instrumentos cirúrgicos. Essas áreas exigem produtos com altíssima confiabilidade.
- Aço ferramenta M2: O aço ferramenta M2 funciona bem no processo de moldagem por injeção de metal (MIM) para a fabricação de ferramentas e moldes robustos. Possui alta dureza, boa tenacidade e excelente resistência ao desgaste. É amplamente utilizado para ferramentas de corte e peças industriais submetidas a altas tensões.
- Titânio (Ti): O titânio é popular na fabricação por moldagem por injeção de metal (MIM) devido à sua leveza, alta resistência e resistência à corrosão. A desaglomeração e a sinterização devem ser cuidadosamente controladas para proteger suas propriedades. É amplamente utilizado nas indústrias aeroespacial, médica e de artigos esportivos.
- Cobre: O cobre pode ser processado com a tecnologia MIM. No entanto, requer um controle muito preciso da atmosfera de sinterização. Portanto, sua aplicação é mais limitada do que a do aço e das ligas de níquel.
- Ligas de níquel (Inconel): As ligas de níquel apresentam bom desempenho em altas temperaturas e alta resistência mecânica. São amplamente utilizadas nos setores aeroespacial, de energia e químico. Essas indústrias frequentemente operam em condições extremas.
- Liga de alumínio 6061: O alumínio 6061 pode ser usado com MIM (Moldagem por Injeção de Metal) com tecnologia especial. Mas esse método não é comum. O alumínio requer condições especiais de sinterização.
- Liga de alumínio 7075: O alumínio 7075 pode ser produzido por MIM sob condições especiais. No entanto, seu uso não é generalizado, pois requer configurações de sinterização não padronizadas.
- Ligas ferro-carbono: As ligas ferro-carbono produzem peças com alta resistência e boa usinabilidade. São utilizadas nas indústrias automotiva e em geral, na fabricação de componentes como válvulas e engrenagens.
As vantagens e desvantagens do MIM
O processo MIM, com suas vantagens de tecnologia consolidada, ampla adaptabilidade e alta eficiência de produção em massa, tornou-se a tecnologia predominante para a produção de peças metálicas pequenas e complexas. No entanto, devido às limitações das características da matéria-prima, das etapas do processo e dos requisitos de equipamentos, ainda apresenta certas limitações.
Tanto suas vantagens quanto suas desvantagens estão altamente correlacionadas com os cenários de produção de grandes quantidades, tamanhos pequenos e estruturas complexas. Nesses cenários, suas vantagens são significativas, enquanto suas limitações podem ser gradualmente superadas por meio da otimização do processo e do controle padronizado, conforme descrito a seguir:
(1) Vantagens
-
Possui um alto grau de liberdade de moldagem e permite a produção em massa integrada de estruturas complexas.
Essa é a principal vantagem do processo MIM. Ele permite a formação de estruturas complexas, difíceis de processar por métodos tradicionais como corte, fundição e forjamento, incluindo pequenas peças metálicas com furos laterais, roscas internas, furos transversais e paredes finas (> 0.3 mm), possibilitando a conformação integrada de múltiplos componentes e reduzindo as etapas subsequentes de montagem.
Por exemplo, a complexa estrutura de encaixe dos conectores eletrônicos de aço inoxidável é formada em uma única etapa pelo processo MIM, o que aumenta a eficiência da produção em mais de 50% em comparação com o processo de montagem tradicional.
-
Possui alta taxa de utilização de materiais e uma significativa vantagem de custo na produção em massa.
A taxa de aproveitamento de material do processo MIM pode chegar a mais de 98%, o que é muito superior à dos processos de corte tradicionais (30% a 50%). Especialmente para materiais produzidos em massa, como aço carbono, aço inoxidável e cobre, reduz significativamente o desperdício de matéria-prima.
Entretanto, esse processo permite a produção em massa automatizada. A aplicação de moldes multicavidades reduz significativamente o custo por peça à medida que a produção aumenta. Para produtos com uma produção anual superior a 100,000 peças, o custo é de 30% a 50% menor do que o do processamento por corte de precisão.
-
A tecnologia do material principal está consolidada, e o desempenho do produto final é estável e ajustável.
O processo MIM para os três materiais principais — aço inoxidável, aço carbono e cobre — foi totalmente padronizado. Os parâmetros de cada etapa, como preparação do pó, alimentação e mistura, desvernização e sinterização, são bem definidos, e o rendimento dos produtos acabados pode ultrapassar 95%.
Além disso, o desempenho dos produtos acabados pode ser regulado por meio de tratamento térmico. Por exemplo, a dureza do aço carbono é significativamente aumentada após têmpera e revenido, a resistência à corrosão do aço inoxidável é melhorada após envelhecimento em solução, e a plasticidade e a condutividade elétrica do cobre são otimizadas após recozimento, atendendo aos requisitos de desempenho de diferentes áreas.
-
Alta precisão dimensional e conformação próxima da forma final reduzem a necessidade de usinagem fina.
A tolerância dimensional do produto acabado pode ser controlada dentro de ±0.3%, e a rugosidade superficial Ra é < 1.6 μm. Para produtos de aço inoxidável, aço carbono e cobre, apenas uma pequena quantidade de usinagem fina é necessária para peças de alta precisão, ou mesmo nenhuma usinagem é necessária, reduzindo significativamente o custo da usinagem fina.
Em contrapartida, a tolerância da fundição de metal tradicional é de ±1% a 2%, o que exige um grande número de procedimentos de processamento fino.
-
Os equipamentos e processos possuem grande adaptabilidade e permitem atualizações fáceis da linha de produção.
Os equipamentos de produção MIM podem ser ligeiramente modificados com base nos equipamentos de moldagem por injeção de plástico, e os parâmetros do processo para aço inoxidável, aço carbono e cobre não precisam ser ajustados significativamente. Empresas tradicionais de processamento de hardware podem modernizar rapidamente suas linhas de produção com baixo custo de investimento e rápido retorno do investimento.
(2) Desvantagens
Existem limitações quanto ao tamanho do produto e à espessura da parede.
-
Devido às limitações dos equipamentos de moldagem por injeção e dos fornos de sinterização, o processo MIM é adequado para a fabricação de peças metálicas pequenas e de paredes finas. Geralmente, o tamanho máximo do produto é inferior a 100 mm, o peso é inferior a 50 g e a espessura da parede é superior a 0.3 mm.
Para produtos de aço inoxidável, aço carbono e cobre de grandes dimensões (> 200 mm) e paredes espessas (> 10 mm), defeitos como sinterização irregular, baixa densidade e deformação são comuns, dificultando a garantia de um desempenho consistente.
-
O ciclo de desglazeamento e sinterização é longo e a eficiência geral da produção é menor do que a da moldagem por injeção de plástico.
O ciclo de desverniz do processo MIM geralmente dura de 8 a 24 horas, e o ciclo de sinterização, de 1 a 3 horas, o que é muito mais longo do que o da moldagem por injeção de plástico (de alguns segundos a alguns minutos).
Mesmo para produtos de cobre com temperaturas de sinterização relativamente baixas, o ciclo de processo geral ainda é mais longo do que o da fundição sob pressão tradicional, o que, em certa medida, afeta a eficiência da produção.
-
A taxa de contração por sinterização é alta, e é difícil controlar o tamanho.
A taxa de contração por sinterização de produtos MIM feitos de aço inoxidável, aço carbono e cobre é de 14% a 20%, muito superior à da fundição sob pressão de metais (< 5%). Mesmo a menor flutuação na taxa de contração por sinterização pode levar a desvios dimensionais nos produtos acabados.
Portanto, é necessário controlar com precisão múltiplos fatores, como as características do pó, a uniformidade da alimentação e a temperatura de sinterização, o que impõe grandes exigências ao controle do processo.
-
O custo do molde é elevado, tornando-o adequado para produção em massa.
Os moldes para o processo MIM são moldes de precisão que precisam ser projetados individualmente com base na taxa de contração de sinterização de diferentes materiais. Os materiais dos moldes são geralmente aços de alta qualidade, com requisitos de alta precisão de processamento. O custo de desenvolvimento do molde é elevado e o ciclo é longo (1 a 2 meses).
Para a produção em pequenos lotes, com uma produção anual inferior a 10,000 peças, o custo dos moldes é alocado a cada produto individual, o que resulta em um custo total relativamente alto.
Fatores que afetam o desempenho do MIM
O desempenho do produto MIM é influenciado de forma abrangente por quatro dimensões de fatores: características da matéria-prima, parâmetros do processo, precisão do equipamento e controle do processo. Os principais fatores de influência e mecanismos de ação específicos dessas quatro dimensões são os seguintes:
(1) Características da matéria-prima
As características das matérias-primas incluem as dos pós metálicos e dos aglomerantes. Dentre elas, as características dos pós metálicos são os fatores de influência mais cruciais, enquanto as características dos aglomerantes afetam a estabilidade do processo de conformação.
1. O pó metálico possui diversas características principais:
Tamanho, forma, teor de oxigênio e teor de carbono das partículas do aço carbono.
Se as partículas forem muito grandes, a alimentação não fluirá bem e o produto sinterizado não será denso.
O excesso de oxigênio cria impurezas duras durante a sinterização, tornando o produto menos resistente e durável.
Se o teor de carbono no aço carbono estiver incorreto, a dureza após o tratamento térmico não será estável.
2. Características do aglutinante:
A fórmula, a fluidez e a facilidade de remoção do aglomerante afetam a alimentação, a massa crua e o resultado da desengorduragem.
Se houver pouco plastificante, a massa endurece e pode obstruir o molde durante a injeção. Lubrificante em excesso enfraquece a massa crua, que quebra facilmente ao ser retirada do molde. Resíduos de aglutinante causam furos e bolhas após a sinterização.
(2) Parâmetros do processo
As principais etapas do processo de MIM (Moldagem por Injeção de Metal) são injeção, desglaze e sinterização. Materiais diferentes possuem suas próprias faixas de controle. Devemos manter o erro dentro de ±5%.
1. Parâmetros de moldagem por injeção:
A temperatura, a pressão e o tempo de sinterização afetam a densidade e a qualidade da peça crua. Baixas temperaturas dificultam o preenchimento do molde pelo material. Baixa pressão causa furos e amassados na peça crua. Tempos de sinterização curtos geram tensões internas. A peça se deformará facilmente após a sinterização.
2. Parâmetros de desengorduramento:
A taxa de desengorduramento, a temperatura de desengorduramento e a atmosfera de desengorduramento são fundamentais. Se a temperatura subir demais, o aglutinante evapora rapidamente. Isso faz com que a peça crua rache e forme bolhas. O desengorduramento ao ar livre pode oxidar o aço inoxidável, o aço carbono e o pó de cobre. Isso afetará o resultado da sinterização.
3. Parâmetros de sinterização:
A temperatura de sinterização, o tempo de permanência e a atmosfera são os fatores-chave. Eles determinam a densidade e a resistência do produto final.
Baixas temperaturas levam à difusão atômica insuficiente e à baixa densidade. Temperaturas excessivamente altas levam ao crescimento de grãos e à diminuição da tenacidade. Se a atmosfera de sinterização for inadequada, o metal pode oxidar ou formar materiais quebradiços.
(3) Precisão do equipamento
O processo MIM exige equipamentos de alta precisão e estabilidade. Erros nos equipamentos alteram os parâmetros do processo, o que influencia a qualidade dos produtos. Os principais equipamentos incluem máquinas de injeção, fornos de desengorduramento e fornos de sinterização.
1. Máquina de moldagem por injeção:
A precisão do controle de pressão e a precisão do controle de temperatura da rosca afetam diretamente a uniformidade da plastificação na alimentação.
2. Forno de sinterização:
O controle uniforme da temperatura e da atmosfera é muito importante.
3. Equipamento de teste:
Máquinas de teste de precisão influenciam a exatidão dos testes de materiais e produtos. Elas fornecem dados úteis para aprimorar o processo de produção.
Aplicações da tecnologia MIM
O processo MIM, com suas vantagens de tecnologia consolidada, custo controlável e alta eficiência de produção em massa, tem sido amplamente aplicado em diversos setores industriais, como eletrônicos de consumo, fabricação automotiva, ferramentas, eletrodomésticos, máquinas em geral e dispositivos médicos.
(1) Eletrônicos de consumo
A eletrônica de consumo é o campo de aplicação mais maduro da tecnologia MIM. As principais exigências são precisão, miniaturização, resistência à corrosão e boa aparência. Os produtos são principalmente componentes microcomplexos com dimensões que variam de 1 a 10 mm. Exemplos típicos incluem suportes para cartões SIM, suportes para câmeras, componentes de interface Type-C, etc.
(2) Fabricação de automóveis
A fabricação de automóveis é um importante campo de aplicação da tecnologia MIM (Moldagem por Injeção de Metal). Os principais requisitos são alta resistência mecânica, resistência ao desgaste, resistência a altas temperaturas, condutividade elétrica e produção em lote estável. Os produtos abrangem peças de precisão de pequeno porte para sistemas de potência, sistemas eletrônicos e sistemas de segurança automotivos, como corpos de válvulas ABS, conectores de bateria e engrenagens de precisão para sistemas de controle eletrônico.
(3) Ferramentas de hardware
O setor de ferramentas é o principal cenário de aplicação do processo MIM em aço carbono. As principais exigências são baixo custo, alta resistência e resistência ao desgaste. Os produtos são principalmente acessórios para pequenas ferramentas, como eixos rotativos de tesouras, clipes para chaves, fixadores para lâminas de estiletes, etc. Não há requisitos especiais quanto à resistência à corrosão.
(4) Eletrônica e engenharia elétrica
As principais exigências na área de eletrônica e engenharia elétrica são alta condutividade elétrica, alta condutividade térmica e precisão. As aplicações incluem terminais de conectores, núcleos de transformadores, dissipadores de calor, etc.
(5) Dispositivo médico
O setor de dispositivos médicos tem requisitos extremamente elevados em relação à resistência à corrosão, biocompatibilidade e precisão dos produtos. Este é o principal cenário de aplicação do processo MIM em aço inoxidável 316L, como fórceps para instrumentos cirúrgicos minimamente invasivos, clipes hemostáticos, acessórios para instrumentos odontológicos, etc.
Comparação entre MIM e outros tipos de moldagem por injeção
| Dimensão de comparação | MIM | moldagem por injecção de plástico | fundição de metal |
| Formando material | Pó ultrafino de aço inoxidável/aço carbono/cobre + aglutinante | Plásticos termoplásticos/termofixos | Principalmente liga de alumínio fundido/liga de zinco/liga de magnésio |
| Precisão de formação | Alta precisão, com tolerância de ±0.3% e superfície lisa. | Alta tolerância de ±0.1% a 0.5%, facilita a criação de texturas finas. | Média, tolerância ±1%-2%, requer acabamento posterior. |
| Formação de complexidade | Pode ser usado para fabricar estruturas complexas e pequenas, como estruturas de paredes finas, microperfuradas e com rosca interna. | Pode ser usado para estruturas complexas, e o ângulo de inclinação precisa ser considerado. | Adequado para estruturas simples e detalhes finos e complexos difíceis de moldar. |
| o desempenho do produto | Propriedades do metal: alta resistência, resistência ao calor, resistência à corrosão/condutividade elétrica. | É leve e isolante, mas tem baixa resistência mecânica e térmica. | Propriedades metálicas: Resistência média, com alguns defeitos de microporos. |
| Taxa de utilização de material | Mais de 98% formado, praticamente líquido, com muito pouco desperdício. | Mais de 95% dos resíduos podem ser reciclados diretamente. | 80% a 90%, com muita rebarba no ponto de vazamento, exigindo refusão e reciclagem. |
A partir dessa comparação, podemos compreendê-las claramente. A injeção de plástico é utilizada para a produção em massa de produtos plásticos. A fundição sob pressão de metal é utilizada para peças simples de médio e grande porte. Já a MIM (Metal Injetor de Metal) é a mais adequada para peças metálicas pequenas e complexas. Trata-se de uma tecnologia de fabricação avançada.
Conclusão
O principal valor do processo MIM reside na solução do problema da produção em massa de peças metálicas pequenas, complexas e precisas, difíceis de serem obtidas com os processos de fabricação tradicionais, e no preenchimento da lacuna técnica dos processos tradicionais de corte, fundição e moldagem sob pressão.
Este processo, com suas principais vantagens de alta liberdade de conformação, alta precisão dimensional, alta taxa de utilização de material e excelentes propriedades mecânicas do produto final, combina as características de processos consolidados, custos controláveis e ampla adaptabilidade a diferentes materiais.
Tornou-se a principal tecnologia de produção em massa em diversos setores, como eletrônicos de consumo, fabricação automotiva, ferramentas e eletrodomésticos. Trata-se de uma tecnologia de fabricação avançada que combina inovação tecnológica, maturidade de processos e praticidade de mercado.
Por que escolher a Noble como sua fabricante de MIM?
A NOBLE é a sua solução completa e confiável para fabricação personalizada. Do projeto do protótipo à produção, por meio de vastos recursos de fabricação, tecnologia adequada, processos simplificados, orientação especializada e um rigoroso processo de inspeção de qualidade, podemos transformar suas ideias em realidade.
Você pode obter orçamentos online instantâneos para peças moldadas por injeção de metal, desde a prototipagem rápida até a produção. Nossos serviços de fabricação otimizam os prazos de entrega e os custos dos seus projetos de moldagem por injeção de metal . A NOBLE ajuda você a fabricar suas peças moldadas por injeção de metal sob demanda, com a mais alta qualidade.
Os serviços de moldagem por injeção de metal personalizados da NOBLE são ideais para a fabricação de peças moldadas de alta qualidade e com preços competitivos, em prazos de entrega rápidos, desde a prototipagem até a produção em série. Nossas instalações de fabricação de grande porte, equipadas com máquinas potentes e de precisão, garantem a utilização das mesmas ferramentas de moldagem para a criação de peças compatíveis. Além disso, oferecemos consultoria especializada gratuita para cada pedido de moldagem por injeção de metal, incluindo orientações sobre o projeto do molde, seleção de materiais e acabamentos para aplicações de uso final e métodos de envio.
Perguntas frequentes
-
Quais são os principais requisitos que os pós metálicos MIM precisam atender?
Tamanho de partícula de 10 a 45 μm, esfericidade ≥ 0.9, baixo teor de oxigênio e distribuição granulométrica adequada para garantir a uniformidade da matéria-prima e a densificação por sinterização.
-
Por que o processo de desaglomeração em MIM é rigorosamente controlado?
Evitar a pressão interna que leva à rápida volatilização do aglutinante, prevenindo rachaduras, bolhas e deformações nas peças verdes.
-
Qual é a taxa típica de contração por sinterização de peças fabricadas por MIM?
15% a 20% no total; a margem de contração deve ser reservada no projeto do molde para garantir a precisão dimensional.






