
Introdução
Um eixo desempenha três funções. Ele suporta as peças giratórias. Transmite potência. E mantém tudo girando corretamente. Essa é a função básica. Se falhar em qualquer uma delas, todo o sistema para. Um projeto inadequado de eixo tem consequências.
O objetivo deste artigo é identificar problemas antes que o metal seja cortado. Isso é o que caracteriza um projeto eficiente de eixo mecânico. E quando chega a hora de fabricar a peça, a usinagem CNC de eixos exige um conjunto específico de regras. Este guia aborda ambos os aspectos.
Categoria 1: Concentração de tensão e resistência à fadiga no projeto de eixos mecânicos
O eixo irá girar continuamente, parar, girar novamente e parar. Cada ciclo aumenta a tensão. Eventualmente, ele irá quebrar. Nosso principal objetivo é simples: melhorar a vida útil à fadiga e evitar falhas prematuras.
Suavize as transições
Uma mudança abrupta no diâmetro é uma rachadura prestes a acontecer. A tensão se acumula exatamente no canto. A solução é tediosa, mas essencial. Use raios de concordância adequados. Mantenha o canto arredondado, não agudo. Isso não é apenas estético, é estrutural.
Alivie as zonas de pressão
Um ajuste por interferência fixa um rolamento ou uma engrenagem no eixo. O próprio ajuste cria tensão. A borda da zona de ajuste é onde as coisas ficam críticas. Adicione um sulco de alívio na extremidade do ajuste. Ou diminua a rigidez nas extremidades do ajuste. A tensão diminui. O eixo dura mais tempo.
Conserte a chaveta
Os rasgos de chaveta são necessários. Eles também concentram tensões. O canto interno vivo de um rasgo de chaveta é um ponto de origem de fratura. Use raios de curvatura nas extremidades do fundo do rasgo de chaveta. Elimine todas as arestas vivas. Um raio pequeno não custa nada em tempo de usinagem. O retorno é em confiabilidade.
Reforçar a superfície
As fissuras por fadiga começam na superfície. Uma superfície rugosa apresenta entalhes microscópicos, enquanto uma superfície lisa não. O brunimento por rolos comprime a camada superficial. O polimento remove as marcas de usinagem. A granalhagem adiciona tensão compressiva. Todos os três métodos aumentam significativamente a resistência à fadiga. Um bom projeto de eixo considera o acabamento superficial como uma variável estrutural, e não apenas estética.
No projeto de eixos mecânicos, os detalhes importam. Um filete aqui. Um sulco ali. Uma superfície polida. Esses não são passos extras. São eles que diferenciam um eixo que funciona por anos de um que quebra em campo. E durante a usinagem CNC de eixos, esses detalhes devem ser programados desde o início. Adicionar um raio posteriormente é tarde demais. O percurso da ferramenta o inclui ou não. Planeje-o com antecedência.
Categoria 2: Montagem Viabilidade de fabricação no projeto de eixos mecânicos
Um eixo que quebra é ruim. Um eixo que não pode ser montado é pior. O objetivo principal aqui é simples: torná-lo usinável, montável e reparável. E evitar danos às peças durante a instalação.
Ajude a interferência a se encaixar perfeitamente.
Pressionar um rolamento em um eixo não é brincadeira. Força excessiva pode danificar alguma coisa. Adicione um chanfro de entrada no início da zona de encaixe. O chanfro guia a peça e centraliza tudo. Além disso, escolha o nível de interferência correto. Nem todo encaixe precisa ser um encaixe perfeito. Alguns precisam apenas de um ajuste firme.
Impeça que as bordas se afundem.
Bordas iniciais afiadas são problemáticas. Elas atingem a peça de encaixe e arranham a superfície. Use chanfros. E certifique-se de que as superfícies de encaixe não comecem exatamente no mesmo ponto. Desloque as posições iniciais. Uma característica se encaixa primeiro, depois a próxima. Sem travamento. Sem desgaste por atrito.
Deixe o ar sair
Orifícios cegos retêm ar. Ao inserir um eixo com ajuste por interferência em um orifício cego, o ar não tem para onde ir. A pressão aumenta e o eixo trava no meio do caminho. A solução é simples: adicione um orifício de ventilação na parte inferior ou faça ranhuras axiais ao longo do eixo. O ar escapa e o eixo se encaixa completamente.
Distribua as ranhuras da chaveta ao redor
Vários rasgos de chaveta na mesma seção transversal enfraquecem o eixo. E muito. Três rasgos de chaveta empilhados praticamente não deixam material entre eles. A solução? Espaçá-los uniformemente. Cento e vinte graus para três rasgos de chaveta. Cento e oitenta graus para dois. A carga se distribui. O eixo permanece resistente.
Torne possível cortar a chaveta
A criação de um rasgo de chaveta é uma operação de usinagem CNC. Alguns rasgos de chaveta são fáceis, outros são um pesadelo. Prefira fresas de disco às fresas de topo. As fresas de disco produzem uma raiz limpa e arredondada, enquanto as fresas de topo deixam um canto vivo. Esse entalhe vivo na raiz é um ponto de partida para trincas. Evite-o. Um bom projeto de eixo antecipa a ferramenta de corte antes mesmo do programador iniciar o trabalho.
Evite buracos longos, estreitos e profundos.
Furar um furo profundo e fino é lento. A broca oscila. O furo fica torto. Considere um furo fora do eixo. Ou divida o furo longo em furos menores e segmentados. A peça fica mais fácil de fabricar. O custo diminui.
Dê à arruela de pressão um lugar para se encaixar.
Uma arruela de pressão precisa de algo contra o que travar. Uma ranhura. Um ressalto de localização. Sem isso, a arruela apenas gira em falso. Não faz nada.
Não aplique carga no anel de retenção.
Os anéis de retenção elásticos servem para posicionamento. Eles mantêm um componente no lugar axialmente. Não são projetados para suportar cargas pesadas. Não use um anel de retenção como dispositivo de fechamento forçado. Ele irá falhar. O anel se soltará. A peça se moverá.
Durante a usinagem CNC de eixos, esses detalhes estão presentes no modelo ou não. Adicionar um chanfro após o início da programação é uma alteração de projeto. Adicionar um furo de ventilação após a fabricação do eixo é um redesenho. Inclua-os no projeto mecânico do eixo desde o início. O operador de máquina agradecerá. O técnico de montagem agradecerá.
O cliente nunca saberá — e esse é exatamente o objetivo.
Categoria 3: Otimização de Carga e Deformação no Projeto de Eixos Mecânicos
Um eixo se curva sob carga. Curvatura excessiva causa vazamentos nas vedações. Os rolamentos se desgastam. As engrenagens se desalinham. O objetivo principal é simples: reduzir as tensões máximas, minimizar a deformação e aumentar a rigidez do conjunto.
Coloque os rolamentos próximos à carga.
Isso é básico, mas as pessoas erram. A carga fica no meio. Os rolamentos ficam perto do meio, não nas extremidades. Uma grande saliência funciona como uma alavanca, multiplicando o momento fletor. Mantenha a saliência curta para que o eixo permaneça reto.
Compartilhe a carga
Uma única engrenagem suporta todo o torque? O dente dessa engrenagem entorta. O eixo torce. Use duas engrenagens menores em vez disso. Ou adicione múltiplos caminhos de carga paralelos. A carga se divide. Cada caminho suporta menos carga. A rigidez aumenta. A tensão diminui.
Partindo do centro, você estará de carro.
Eis um problema comum. A energia entra por uma extremidade e viaja até a outra. A extremidade próxima torce, enquanto a extremidade distante fica para trás. A diferença angular causa travamento. Em vez disso, acione o motor pelo centro. O torque se divide igualmente, ambas as extremidades sofrem a mesma torção e não há deformação diferencial.
Mantenha os eixos ocos espessos sob a chaveta.
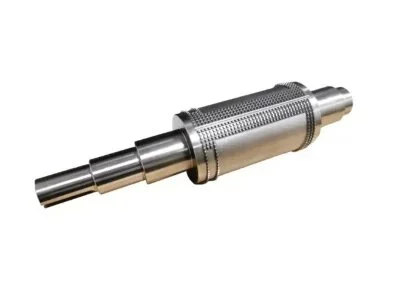
Um eixo oco é leve. Um eixo oco com chaveta é frágil nesse ponto. A parede colapsa para dentro. A chaveta se rompe. Aumente a espessura da parede sob a chaveta. Ou use uma chaveta mais rasa. Ou preencha a seção oca com um tampão sólido no local da chaveta. Não ignore isso. Um eixo colapsado paralisa uma linha de produção.
Defina claramente as zonas de ajuste.
Ajuste por pressão. Ajuste de transição. Ajuste com folga. Não são a mesma coisa. Não os misture. Uma zona de ajuste por pressão requer um diâmetro diferente de uma zona de ajuste com folga. Especifique as dimensões. Indique as tolerâncias. O operador de máquina precisa saber qual parte do eixo será prensada e qual parte será lubrificada.
Evite o suporte de reação zero
Um rolamento sem carga é um rolamento que vibra. O eixo vibra. O rolamento desliza. A gaiola falha. Certifique-se sempre de que cada ponto de apoio suporte alguma força de reação. Mesmo uma pequena pré-carga é melhor do que zero. Um eixo com carga adequada é um eixo em boas condições.
No projeto de eixos mecânicos, essas escolhas determinam o formato final. O posicionamento dos mancais define o comprimento. A distribuição da carga determina o diâmetro. O acionamento central determina a simetria. E durante a usinagem CNC de eixos, essas características se transformam em trajetórias de ferramenta. Uma pequena saliência significa menos material a ser removido. Uma parede espessa sob uma chaveta exige um passe de corte diferente. Um bom projeto de eixo considera tanto a física quanto a usinagem. Trata-se do mesmo problema, analisado sob duas perspectivas diferentes.
Categoria 4: Posicionamento e projeto de conexão em projetos de eixos mecânicos
Se você observar deslocamento do eixo, isso é um sinal de danos. Isso fará com que os rolamentos percam a pré-carga, as engrenagens se desengrenem e, eventualmente, todo o conjunto se desintegre devido à vibração. Os principais objetivos são garantir que esteja bem posicionado e conectado com segurança, e impedir que os componentes se soltem por causa das vibrações.
Use os ombros primeiro, as argolas depois.
Um ressalto no eixo é um degrau no diâmetro. A peça de acoplamento encosta nele. Isso é sólido. Isso é confiável. Um anel de retenção ou um parafuso são mais frágeis. O anel pode se soltar. O parafuso pode afrouxar. Priorize ressaltos ou colares para o posicionamento. Use anéis de retenção somente quando um ressalto for impossível.
Trave as roscas
Um eixo giratório pode soltar as porcas. Não é uma questão de "se", mas de "quando". Roscas finas oferecem melhor fixação do que roscas grossas. Uma arruela de pressão aumenta o atrito. Porcas duplas podem travar uma contra a outra. Use pelo menos um desses métodos. Melhor ainda, use dois. Uma porca solta em um eixo giratório é um projétil prestes a cair.
Deixe espaço para o calor.
Eixos, rolamentos e alojamentos aquecem. Não na mesma proporção. Não na mesma intensidade. Um eixo se expande mais do que um alojamento de ferro fundido. Um rolamento de aço se expande de forma diferente de um alojamento de alumínio. Leve em consideração a expansão térmica nas folgas. Um projeto que se encaixa perfeitamente à temperatura ambiente pode travar na temperatura de operação. Ou pode vibrar. Nenhuma das duas opções é aceitável.
Não enfie uma haste pequena em uma grande.
Um eixo de pequeno diâmetro aparafusado diretamente na extremidade de um eixo de grande diâmetro cria um salto de rigidez. O eixo menor se deforma, enquanto o eixo maior não. O ponto de conexão sofre um momento fletor enorme. Trincas começam a surgir na junta. Use um flange em vez disso. Ou um acoplamento flexível. A rigidez diminui gradualmente, o momento fletor se distribui e o conjunto dura mais.
No projeto de eixos mecânicos, o posicionamento não é uma reflexão tardia. É a diferença entre um eixo que funciona por anos e um que precisa de manutenção mensal. Um ressalto é barato. Um anel de retenção é barato. Uma porca solta é cara. Durante a usinagem CNC de eixos, esses detalhes aumentam o tempo de usinagem. Um ressalto requer um passe de torneamento. Um sulco para um anel de retenção requer uma ferramenta separada. Esse tempo vale a pena. Um bom projeto de eixo se paga com a redução de falhas em campo. Uma peça que permanece no lugar nunca precisa de garantia. Esse é o objetivo.
Categoria 5: Condições Especiais de Operação e Comportamento Dinâmico no Projeto de Eixos Mecânicos
Um eixo que funciona bem em baixa velocidade pode se desintegrar em alta velocidade. O objetivo principal é simples: evitar a ressonância, manter a estabilidade em alta velocidade e controlar as velocidades críticas antes que elas controlem você.
Afastar-se da frequência natural
Todo eixo possui uma frequência natural. É a velocidade na qual o eixo tende a vibrar. Se o eixo operar nessa velocidade, a vibração aumenta. Ela se retroalimenta. A amplitude aumenta repentinamente. O eixo bate na carcaça. Peças quebram. Mantenha a velocidade de operação longe dessa frequência natural. Calcule as velocidades críticas com antecedência. Altere o diâmetro. Altere a distância entre os mancais. Ajuste a frequência. Não chute.
Posicione o acoplamento próximo ao rolamento.
Um eixo de alta velocidade com um acoplamento pendurado na extremidade é problemático. A saliência atua como uma alavanca. Qualquer desequilíbrio no acoplamento é amplificado. O eixo vibra excessivamente. Posicione o acoplamento flexível o mais próximo possível do mancal. O comprimento da saliência diminui. A resposta ao desequilíbrio é reduzida. O eixo permanece estável.
Adicione amortecimento e equilibre o conjunto.
Um eixo de alta velocidade precisa de duas coisas. Primeiro, balanceamento. A distribuição de massa em torno da linha central deve ser uniforme. Um ponto pesado cria uma força que ocorre uma vez por revolução. Essa força gera vibração. Gire o conjunto em uma máquina de balanceamento. Adicione ou remova peso até que ele gire corretamente.
Em segundo lugar, o amortecimento. Os suportes dos mancais precisam absorver energia, não refletir para o eixo. Películas de óleo ajudam. Materiais elastoméricos ajudam. Sem amortecimento, um pequeno desbalanceamento se transforma em uma grande oscilação. O eixo orbita dentro da carcaça. Ele toca em algo. Ele aquece. Ele falha.
No projeto de eixos mecânicos, o comportamento dinâmico não é opcional. Um cálculo estático que ignora a velocidade é incompleto. Um eixo que opera a 500 RPM pode explodir a 5,000 RPM. Durante a usinagem CNC de eixos, os detalhes críticos são a excentricidade e o acabamento superficial. Um eixo com alta excentricidade já começa desbalanceado. Uma superfície rugosa gera amortecimento imprevisível. Um bom projeto de eixo inclui a dinâmica. O operador de máquina define a geometria. O engenheiro verifica a velocidade. Ambos são importantes.
Categoria 6: Utilização de Materiais e Tratamento da superfície em projeto de eixo mecânico
O material custa dinheiro. Eixos pesados têm custos de transporte mais elevados e são mais difíceis de manusear. Um eixo que se desgasta prematuramente gera ainda mais custos com tempo de inatividade. O objetivo principal é a eficiência: economizar material, reduzir o peso e tornar as superfícies de desgaste resistentes.
Vá oco
Um eixo maciço é forte. Um eixo oco com o mesmo diâmetro é quase tão resistente à torção. O material próximo ao centro realiza muito pouco trabalho. Remova-o. Economize peso. Um eixo oco tem menor massa rotativa. Ele acelera mais rápido. Ele para mais rápido. A rigidez torsional permanece alta porque a rigidez vem do diâmetro externo, não do núcleo maciço.
Mas existe um limite. Se a parede for muito fina, o eixo colapsa sob cargas radiais. Uma boa regra inicial? A espessura da parede deve ser de pelo menos dez por cento do diâmetro externo. Para um eixo de 100 mm, o furo não deve exceder 80 mm. Isso resulta em uma parede de 10 mm. Essa parede suporta a tensão.
Endureça os diários
O munhão é onde o rolamento se apoia ou onde o retentor de óleo entra em contato. Metais macios se desgastam. Criam sulcos. Arranham. O retentor vaza. O rolamento perde a folga. Metais duros não.
Especificar dureza suficiente nas superfícies dos mancais. A cementação é adequada para aço de baixo carbono. A têmpera por indução é adequada para aço de médio carbono. A têmpera total é adequada para aço-liga. O método depende do material e da profundidade necessária.
Uma dureza de 50-55 HRC é típica para mancais de rolamento. Para retentores de óleo, uma dureza ligeiramente inferior, em torno de 40-45 HRC, é aceitável. O lábio do retentor se desgasta antes do eixo. Essa é a intenção do projeto. O retentor é barato. O eixo não.
Durante a usinagem CNC de eixos, uma cavidade requer operações de furação e mandrilamento. Um furo profundo exige ferramentas especiais e brocas com refrigeração interna. Mancais endurecidos requerem operações de acabamento após o tratamento térmico. A retificação substitui o torneamento. A sequência muda: torneamento de desbaste, tratamento térmico e retificação dos mancais. Essa ordem é obrigatória. Retificar um eixo macio desperdiça tempo. Tornear um eixo duro danifica as ferramentas.
Sobre NOBLE
A NOBLE é uma empresa de usinagem CNC de precisão. Seus dois serviços principais são usinagem CNC e moldagem por injeção. Os clientes precisam de projetos de eixos mecânicos de alta qualidade, carcaças e peças personalizadas.
Principais Capacidades de Fabricação
Usinagem CNC
- Passando, moagem, perfuração e usinagem multieixos
- Capaz de produzir eixos de precisão, flanges, cubos de acoplamento e peças rotativas complexas.
- Materiais: aço, aço inoxidável, alumínio, latão e plásticos de engenharia.
Moldagem por Injeção
- Projeto e produção de moldes personalizados
- Produção de peças plásticas em grande e pequeno volume
- Adequado para engrenagens, gaiolas de rolamentos, alojamentos e peças estruturais leves.
Certificações de Qualidade
ISO 9001:2015 – Sistemas de gestão da qualidade para a produção industrial em geral
ISO 13485:2016 – Sistemas de gestão da qualidade para componentes de dispositivos médicos
Por que isso é importante para o projeto de eixos
As capacidades de usinagem permitem um bom projeto de eixo — raios precisos, tolerâncias de chaveta e acabamentos superficiais. A moldagem por injeção oferece alternativas em plástico para aplicações de baixa carga ou alta velocidade. Processos certificados garantem consistência e rastreabilidade.
Perguntas frequentes
-
Qual é a causa mais comum de falha de eixo em máquinas rotativas?
A falha por fadiga ocorre devido à concentração de tensões, frequentemente em chavetas, filetes ou bordas de encaixe por interferência. Um projeto adequado do eixo, com raios e tratamento de superfície apropriados, reduz significativamente esse risco.
-
Como posso reduzir a concentração de tensão em um eixo escalonado?
Utilize raios de concordância generosos nas mudanças de diâmetro, evite cantos vivos e considere rebaixos ou ranhuras de alívio perto de zonas de ajuste por interferência.
-
Quando devo usar um eixo oco em vez de um eixo maciço?
Eixos ocos são preferidos quando a redução de peso é crucial (por exemplo, na indústria aeroespacial e em máquinas rotativas de alta velocidade) e a rigidez torsional é o principal requisito. Eles economizam material com perda mínima de resistência.
-
Por que a montagem é considerada uma parte fundamental do projeto de eixos?
Um projeto de montagem inadequado leva a danos na instalação, desalinhamento e falhas prematuras. Características como conicidades de entrada, chanfros, furos de ventilação e posicionamento correto da chaveta afetam diretamente o rendimento de fabricação e a vida útil.
-
Como evitar a ressonância em um eixo de alta velocidade?
Calcule as velocidades naturais (críticas) do eixo e assegure-se de que as velocidades de operação estejam a pelo menos 15–20% de distância delas. Ajuste o espaçamento dos mancais, o diâmetro do eixo ou o material, se necessário.
-
Qual a melhor maneira de fixar uma peça em um eixo rotativo?
Prefira um ressalto ou colar no eixo para posicionamento axial. Utilize chavetas, estrias ou ajustes por contração para transmissão de torque. Evite depender apenas de anéis de retenção ou parafusos de fixação.
-
A NOBLE fabrica eixos seguindo essas diretrizes de projeto?
Sim. Seguimos as normas ISO 9001:2015 e ISO 13485:2016, oferecendo usinagem CNC e moldagem por injeção. Podemos produzir eixos, chavetas, ranhuras e recursos personalizados exatamente como descrito na lista de verificação acima.
-
Você pode me dar um feedback sobre o projeto do meu eixo, com foco na fabricação?
Com certeza. Analisamos raios de concordância, posições de chaveta, tolerâncias e características de montagem para garantir que seu projeto seja funcional e viável para fabricação.
-
Que acabamentos de superfície você recomenda para resistência à fadiga?
Polimento, brunimento por rolos ou jateamento com esferas. Esses métodos melhoram a qualidade da superfície e introduzem tensões residuais de compressão, aumentando significativamente a vida útil à fadiga.
-
Você apoia a prototipagem em baixo volume ou apenas a produção em massa?
Ambos. Fornecemos protótipos para validação de design, bem como lotes de produção em larga escala.







