
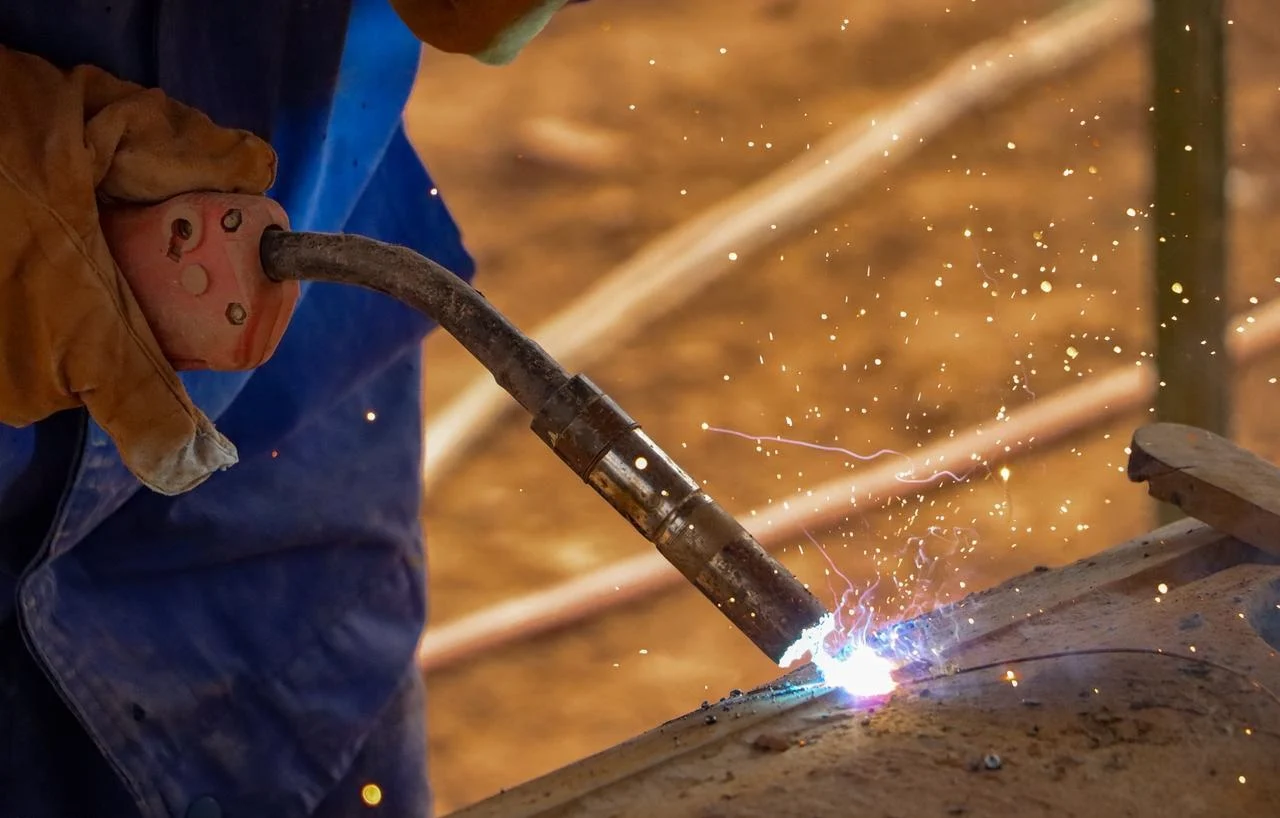
A soldagem de metais é usada em todos os lugares. É assim que as fábricas unem peças de metal permanentemente. A ideia é simples: aplicar calor ou força mecânica para aproximar os átomos o suficiente para que se liguem. As duas peças se tornam uma só.
A tecnologia industrial continua avançando. Os métodos de soldagem se multiplicaram. Eles são mais refinados hoje do que eram há vinte anos. Existem técnicas diferentes para trabalhos diferentes. É por isso que as pessoas precisam entender as diferenças antes de começarem a trabalhar na fábrica.
O que é a Soldagem de chapa metálica?
As pessoas falam sobre soldagem de chapas metálicas. Mas o que é isso realmente? Em essência, é um processo de união. E acontece em nível atômico. Isso é diferente de simplesmente colar duas peças.
A energia externa entra em ação. Calor. Força mecânica. Frequentemente, uma combinação de ambas. Essa energia desestabiliza o arranjo atômico original exatamente na junção das peças de metal. A estrutura se desfaz de forma controlada. Então, a área esfria. Ela se solidifica. Os dois componentes separados se tornam uma única unidade. Forte. Coesa. Permanente.
A fixação com parafusos ou rebites une peças mecanicamente. Ainda existe uma folga — ainda existe um elemento de fixação. A soldagem faz algo completamente diferente. Ela realiza a fusão em nível atômico. Não há costura no sentido tradicional. O resultado é que uma junta soldada pode igualar a resistência do metal base. Às vezes, ela até a supera. Isso não é verdade para a maioria dos fixadores mecânicos.
Quais são os diferentes tipos de soldagem de chapas metálicas?
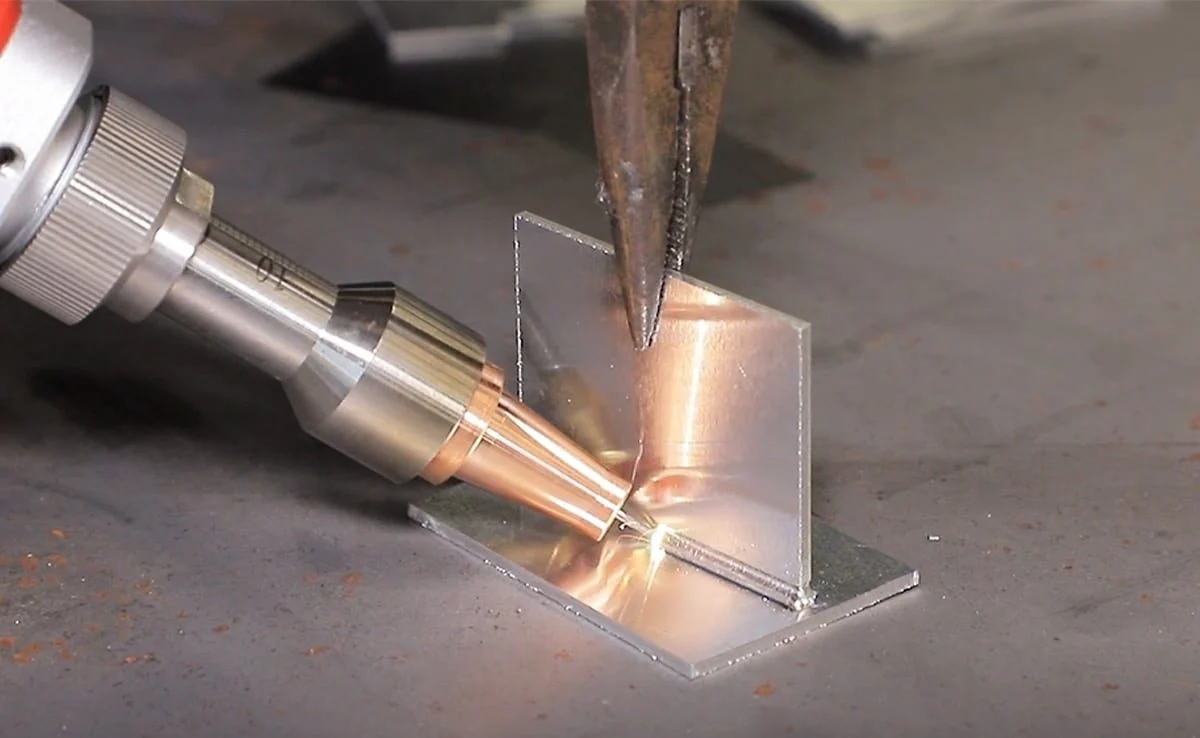
Os engenheiros classificam a soldagem de metais de diferentes maneiras. A fonte de energia importa. O princípio da soldagem importa. Três categorias principais abrangem a maior parte do que acontece nas fábricas. Cada tipo tem suas próprias características. Cada um se adequa a diferentes trabalhos.
Soldagem por Fusão
Este é o tipo mais comum. É usado em todo lugar. O princípio básico é simples: aqueça as bordas do metal base até que se fundam. Forma-se uma poça de fusão. Deixe-a solidificar. A junta está completa. Às vezes, adiciona-se material de enchimento. Isso ajuda na forma e na resistência da solda. Nem sempre é necessário, mas geralmente é útil.
Soldagem por arco de metal blindado (SMAW)
Esse processo também é conhecido como soldagem com eletrodo revestido. Um arco elétrico fornece o calor, e um eletrodo revestido com fluxo realiza o trabalho. O equipamento é simples, sem componentes eletrônicos complexos. Essa flexibilidade permite soldar em diversas posições: sobre a cabeça, vertical, horizontal. Tudo funciona.
Soldagem a arco de tungstênio a gás (GTAW/TIG)
Este processo utiliza a soldagem TIG. O gás argônio atua como meio de proteção, protegendo a poça de fusão do ar circundante. Sem contaminação. Sem oxidação. O resultado é uma solda de alta qualidade com uma aparência limpa e atraente. Quem se preocupa com a estética usa a soldagem TIG.
O método funciona bem para metais não ferrosos, como aço inoxidável, ligas de alumínio e ligas de cobre. Existem duas variantes principais: a soldagem TIG (Gás Tungstênio a Arco), que é o padrão, e a soldagem MIG (Gás Metal a Arco). Elas utilizam tochas diferentes e sistemas de alimentação de material de adição distintos, mas o princípio do gás de proteção é o mesmo.
Soldagem por Arco Submerso (SAW)
Para quem nunca viu esse processo, ele parece estranho. O arco elétrico queima sob uma camada de fluxo. Esse fluxo granular protege completamente a zona de soldagem. Não é necessário cilindro de gás. Não há clarão visível do arco.
As vantagens são claras. Alta eficiência de soldagem. Qualidade de solda consistente. Menor intensidade de mão de obra, pois o processo geralmente é automatizado. A limitação é a posição. A soldagem SAW funciona melhor para soldagem na posição plana. Chapas de espessura média a grossa. Produção em lotes. Grandes estruturas como navios e pontes. Não é utilizada para pequenos reparos.
Soldagem oxiacetilênica (OFW)
Este método utiliza uma chama, não um arco voltaico. Um gás combustível se mistura com oxigênio. A combustão cria uma chama quente direcionada ao metal. O equipamento é portátil, fácil de operar e não requer eletricidade.
Trabalhar em locais sem tomadas elétricas. É tecnologia antiga. Mas ainda tem seu lugar. Às vezes, a ferramenta mais simples é a ideal.
Soldagem por pressão
O processo aplica força mecânica aos metais base. Às vezes, adiciona-se calor moderado. O objetivo é levar os materiais a um estado plástico — suficientemente macios para se deformarem, mas não líquidos o bastante para fluírem.
Geralmente não é necessário material de enchimento. A junta se forma pela fusão dos próprios metais sob pressão.
Soldagem por resistência
Este método utiliza resistência elétrica. A corrente passa pelos metais de base. A resistência nas superfícies de contato gera calor. Ao mesmo tempo, aplica-se pressão mecânica para completar a soldagem.
Duas vantagens se destacam: Alta velocidade de soldagem e mínima deformação do material circundante.
Existem três tipos comuns. Soldagem por pontos para pontos individuais. Soldagem por costura para linhas contínuas. Soldagem de topo para unir extremidades. A soldagem por resistência é amplamente utilizada para componentes de chapa fina. Carrocerias de automóveis são um exemplo clássico. Carcaças de eletrodomésticos também passam por esse processo em linhas de produção de alto volume.
Soldagem por fricção
Eis como funciona a soldagem por fricção. Duas peças se movem uma em relação à outra, seja por rotação ou movimento linear. O atrito gera calor. As superfícies de contato atingem um estado plástico. Em seguida, uma força de forjamento axial é aplicada. As peças se unem permanentemente.
A qualidade da solda é consistente. A resistência da junta é alta. Este método é utilizado para soldagem de topo de componentes com seção transversal circular. Eixos. Tubos. Qualquer peça cilíndrica que necessite de uma junta forte e limpa, sem material de enchimento. Sem fluxo. Sem gás de proteção. Apenas movimento e pressão.
Brasagem e Soldagem
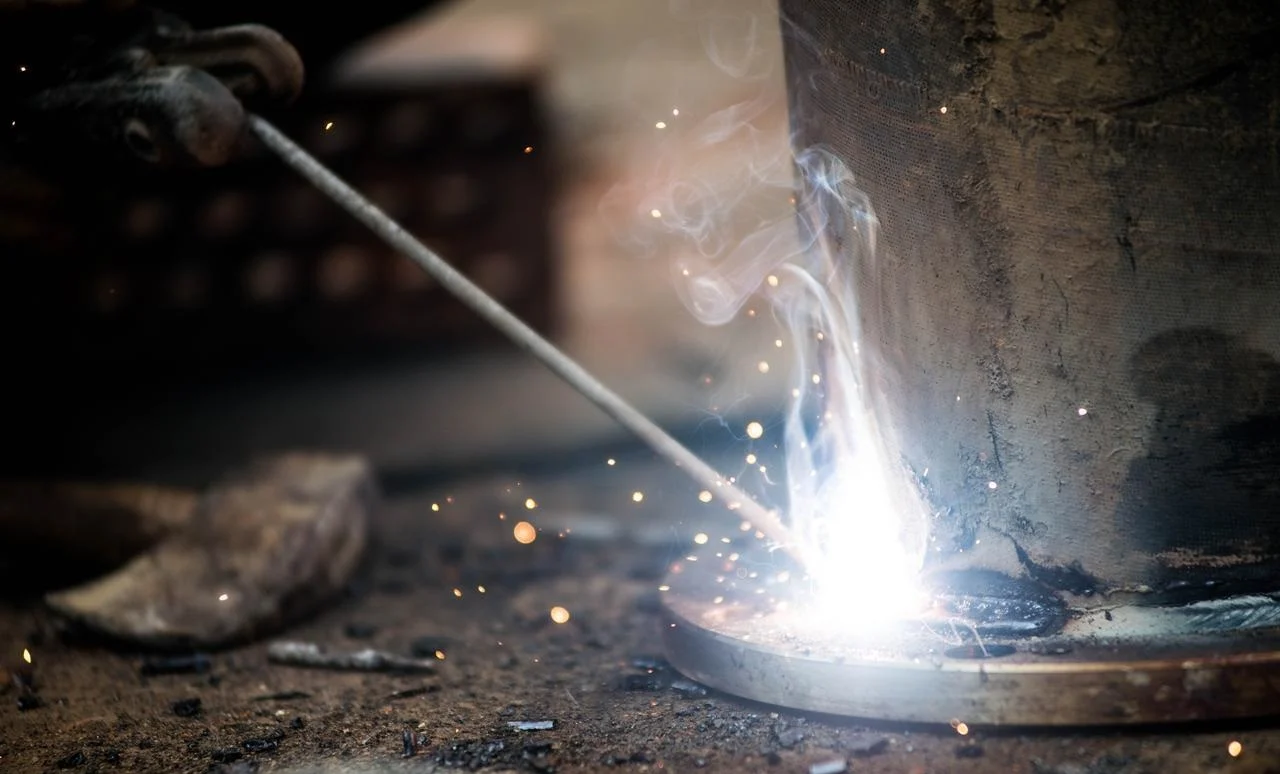
Esses dois processos funcionam de maneira diferente da soldagem por fusão. Os metais base não derretem. Apenas o metal de adição derrete. Esse metal de adição tem um ponto de fusão mais baixo do que os materiais que estão sendo unidos.
O operador aquece o conjunto. O metal de adição derrete. A ação capilar puxa o metal de adição fundido para o espaço entre as superfícies do metal base. O metal de adição então se difunde ligeiramente no metal base. Forma-se uma junta. Não há fusão das próprias peças.
Soldagem (Brasagem branda)
A soldagem utiliza um metal de adição com ponto de fusão abaixo de 450°C (842°F). As soldas mais comuns incluem ligas de estanho-chumbo. Algumas ligas mais recentes substituem o chumbo por razões ambientais.
Utilizamos esse processo para componentes de precisão. Peças eletrônicas são o principal exemplo. Instrumentos e pequenos conjuntos também são soldados. A resistência da junta é menor do que a de outros métodos de soldagem. Isso é adequado para eletrônicos, mas não para aço estrutural.
Brasagem (Brasagem Dura)
A brasagem utiliza metal de adição com ponto de fusão acima de 450 graus Celsius. Os metais de adição mais comuns incluem ligas à base de cobre e ligas à base de prata. Essas juntas apresentam resistência relativamente alta, muito superior à das juntas soldadas e, em alguns casos, próxima à resistência das soldas por fusão.
Usamos brasagem para ferramentas de corte. Também para moldes e juntas de tubos. Em qualquer situação em que dois metais precisem ser unidos sem que o material base derreta. O processo funciona bem para metais diferentes. Um tubo de cobre com uma conexão de latão. Uma ponta de metal duro com um corpo de ferramenta de aço. A brasagem lida bem com essas combinações. A soldagem por fusão geralmente falha.
Como os processos de soldagem influenciam a seleção do metal
Existe uma estreita relação de compatibilidade entre os processos de soldagem e os materiais metálicos. Diferentes processos de soldagem impõem requisitos específicos às propriedades e à composição química dos metais, o que afeta diretamente a seleção dos materiais de base adequados.
Características de entrada de calor do processo, tipos de metal limite
Os processos de soldagem variam significativamente em termos de aporte térmico e taxa de aquecimento, e essas diferenças impactam diretamente quais metais podem ser selecionados para uma determinada aplicação.
Processos de alta entrada de calor
Processos como a soldagem a arco submerso (SAW) e a soldagem oxiacetilênica (OFW) fornecem grandes quantidades de calor à peça de trabalho, resultando em uma ampla zona afetada pelo calor (ZAC) e taxas de resfriamento lentas. Isso pode levar ao crescimento de grãos e à redução das propriedades mecânicas do material. Esses processos de alta entrada de calor são mais adequados para materiais menos sensíveis aos efeitos térmicos, como aço de baixo carbono e aço de baixa liga. Geralmente, não são recomendados para materiais como aço de alta resistência ou aço resistente ao calor, que tendem a sofrer degradação de desempenho devido ao superaquecimento.
Processos de baixa entrada de calor
Processos como a soldagem a arco de tungstênio com gás (GTAW/TIG) e a soldagem por resistência aplicam calor rapidamente e o confinam a uma área menor, minimizando alterações microestruturais e a degradação das propriedades do metal. Esses processos de baixa entrada de calor são mais adequados para materiais sensíveis à temperatura, como aço inoxidável, ligas de alumínio e aço de alta resistência, pois ajudam a manter a integridade e o desempenho da junta soldada.
O método de blindagem determina a adequação do material.
O método de proteção utilizado em um processo de soldagem afeta diretamente se o metal será oxidado durante a soldagem, tornando-se um fator crítico na seleção do material.
Processos com proteção por gás inerte ou fluxo
Processos como a soldagem a arco com gás tungstênio (GTAW/TIG) e a soldagem a arco submerso (SAW) proporcionam excelente proteção, bloqueando eficazmente a exposição à atmosfera. Esses métodos são adequados para a soldagem de metais não ferrosos propensos à oxidação, como ligas de alumínio, ligas de cobre e ligas de titânio. Se esses materiais forem soldados utilizando processos sem proteção, filmes de óxido podem se formar rapidamente, levando a defeitos como porosidade e inclusões de escória na solda.
Processos com pouca ou nenhuma blindagem
Processos como a soldagem a arco com eletrodo revestido (SMAW) — que depende apenas do revestimento do eletrodo para proteção básica — e a soldagem oxiacetilênica (OFW) oferecem proteção limitada. Esses métodos não são adequados para metais não ferrosos facilmente oxidáveis. Em vez disso, são mais adequados para metais ferrosos que possuem maior resistência à oxidação, como o aço de baixo carbono e o aço de baixa liga.
O grau de distorção da soldagem influencia a seleção da espessura do material.
Diferentes processos de soldagem produzem níveis variáveis de distorção, o que, por sua vez, afeta a escolha da espessura do material.
Processos com alta distorção
Processos como a soldagem oxiacetilênica (OFW) e a soldagem a arco metálico protegido (SMAW) tendem a causar empenamento e distorção significativos quando usados em chapas finas. Consequentemente, esses métodos são mais adequados para unir componentes de espessura média a grande.
Processos com baixa distorção
Processos como a soldagem por resistência a ponto e a soldagem a arco de tungstênio com gás (GTAW/TIG) apresentam aquecimento concentrado e uma pequena zona afetada pelo calor, permitindo um controle eficaz da distorção. Esses métodos são ideais para soldar componentes de chapa fina, como carrocerias de automóveis e carcaças de eletrodomésticos.
Considerações sobre as condições da superfície na seleção de métodos de soldagem de chapas metálicas
A soldagem de chapas metálicas geralmente envolve componentes de baixa espessura, e a qualidade da solda é altamente sensível à condição da superfície do material. Portanto, ao selecionar um método de soldagem apropriado, a condição da superfície do metal base deve ser cuidadosamente avaliada para garantir juntas de solda confiáveis.
Limpeza de Superfície
Superfícies com óleo, ferrugem ou carepa de laminação
Quando as superfícies de chapas metálicas estão contaminadas com óleo, ferrugem, carepa de laminação ou outras impurezas, a ligação atômica durante a soldagem pode ser comprometida. Isso frequentemente resulta em defeitos de solda, como porosidade, inclusões de escória e falta de fusão. Para essas condições de superfície, a soldagem a arco com eletrodo revestido (SMAW) ou a soldagem a arco submerso (SAW) são opções viáveis. O revestimento de fluxo nos eletrodos SMAW possui algumas propriedades desoxidantes e de tolerância a impurezas, o que pode ajudar a compensar, até certo ponto, a limpeza inadequada da superfície. Da mesma forma, a camada de fluxo na SAW proporciona um efeito de limpeza na poça de fusão. Em contraste, processos com alta sensibilidade à limpeza da superfície — como a soldagem a arco com gás tungstênio (GTAW/TIG) — exigem uma preparação minuciosa da superfície. Se a soldagem TIG for utilizada, a superfície deve primeiro ser lixada e limpa para remover os contaminantes.
Superfícies com alto grau de limpeza
Quando as superfícies de chapa metálica são retificadas, limpas e estão livres de contaminantes, processos como a soldagem a arco de tungstênio com gás (GTAW/TIG) ou a soldagem por resistência a ponto tornam-se altamente adequados. A soldagem TIG oferece excelente proteção e produz soldas limpas e esteticamente agradáveis, sendo ideal para componentes de chapa metálica com altos requisitos estéticos. A soldagem por resistência a ponto, por outro lado, proporciona altas velocidades de soldagem e distorção mínima, sendo adequada para a produção em larga escala de conjuntos de chapa metálica.
Planície da superfície
Superfícies planas
Quando os componentes de chapa metálica possuem superfícies planas, o contato entre as peças durante a soldagem é firme e uniforme. Nesse caso, a soldagem por resistência a ponto ou a soldagem por costura são excelentes opções. Esses métodos oferecem alta eficiência e distorção mínima, garantindo ao mesmo tempo uma qualidade de junta consistente, o que os torna ideais para produção em larga escala. Como alternativa, a soldagem a arco com gás tungstênio (GTAW/TIG) também pode ser utilizada para obter uma solda com aparência lisa e esteticamente agradável.
Superfícies irregulares ou frestas
Quando as superfícies das chapas metálicas são irregulares ou existem folgas de montagem, a qualidade da soldagem por resistência a ponto e da soldagem por costura pode ser comprometida, resultando frequentemente em defeitos como fusão incompleta ou falta de penetração. Nessas situações, a soldagem a arco com eletrodo revestido (SMAW) ou a soldagem oxiacetilênica (OFW) são mais apropriadas. A SMAW permite que o operador ajuste o ângulo do eletrodo e a velocidade de deslocamento para ajudar a preencher as folgas de forma eficaz. A soldagem oxiacetilênica, com sua chama de cobertura mais ampla, permite uma melhor fusão do metal base em toda a área da junta, ajudando também a preencher folgas e compensar o encaixe inadequado.
Revestimentos de Superfície
Alguns componentes de chapa metálica são revestidos com camadas como zinco, estanho ou cromo para aumentar a resistência à corrosão. Ao selecionar um método de soldagem, a influência desses revestimentos na qualidade da solda deve ser levada em consideração.
Chapa metálica revestida com zinco (galvanizada)
Ao soldar chapas galvanizadas, o revestimento de zinco vaporiza sob altas temperaturas, produzindo fumos de zinco que podem facilmente causar porosidade na solda. A soldagem a arco com eletrodo revestido (SMAW) é uma opção viável, pois o revestimento do eletrodo pode ajudar a absorver parte do vapor de zinco. A soldagem a arco com gás tungstênio (GTAW/TIG) também é adequada, já que a proteção com gás inerte ajuda a reduzir o impacto dos fumos de zinco. A soldagem por resistência a ponto deve ser evitada, no entanto, porque a camada de zinco interfere na condução da corrente elétrica, resultando em menor resistência da solda.
Chapa metálica estanhada
Ao soldar chapas metálicas revestidas com estanho, a camada de estanho tem um baixo ponto de fusão e tende a derreter e escorrer facilmente. A soldagem (brasagem branda) é uma escolha apropriada nesse caso. Utilizando metais de adição à base de estanho, esse processo proporciona resistência adequada da junta sem danificar o revestimento da chapa metálica.
Sobre a NOBLE – Sua parceira para Fabricação de precisão
Sobre Nós
A NOBLE possui certificação ISO. Somos uma oficina de usinagem CNC. Nossos clientes nos procuram para usinagem de alta precisão e tecnologias avançadas de união. Nosso negócio principal começou com a manufatura subtrativa: oferecemos serviços de fresamento, torneamento e furação CNC. Também adicionamos a soldagem a laser.
Nossa missão é fornecer aos clientes todos os serviços de fabricação de que precisam, do início ao fim. Sem terceirização. Não há necessidade de enviar peças para a oficina de soldagem de outra empresa. Tudo é gerenciado pela mesma empresa. Isso economiza tempo e evita problemas com a qualidade na entrega.
Nossas principais capacidades
Usinagem CNC é a base. Fresagem, torneamento, usinagem em cinco eixos e eletroerosão para componentes complexos de metal e plástico. Tolerâncias rigorosas. Geometrias complexas. O padrão NOBLE que os clientes esperam.
A soldagem tradicional fica na caixa de ferramentas. TIG e MIG para seções mais espessas. Para trabalhos de reparo. Para aplicações onde o encaixe da junta não é perfeito. Nem todo trabalho precisa de laser. Entendemos a diferença. As pessoas escolhem o método que melhor se adapta ao projeto.
Nossas Certificações (Confiança e Qualidade)
A ISO 9001:2015 é um sistema abrangente de gestão da qualidade. Ela abrange nossos processos de usinagem CNC e soldagem. Qualidade consistente. Repetibilidade. Rastreabilidade. Clientes industriais esperam esse padrão mínimo.
A norma ISO 13485:2016 é o padrão ouro para a fabricação de dispositivos médicos. Nem todas as empresas possuem essa certificação. Nós possuímos. Ela demonstra nossa capacidade de fornecer componentes de precisão e conjuntos soldados para instrumentos cirúrgicos, implantes e equipamentos de diagnóstico.
Por que ser nosso parceiro?
Solução completa não é apenas um termo de marketing. Os clientes usinam as peças em nossas máquinas CNC. Depois, nós as soldamos internamente. Sem necessidade de envio para uma soldadora externa. Sem atrasos logísticos. Sem problemas de qualidade na entrega.
Conhecimento especializado em processos faz toda a diferença. Sabemos quando recomendar soldagem a laser. Alta velocidade. Baixa zona afetada pelo calor. Sabemos quando recomendar soldagem TIG. Seções mais espessas. Tolerância de folga. Não impomos uma tecnologia específica. Escolhemos a mais adequada para o projeto.
A qualidade vem em primeiro lugar. Cada solda é documentada. Cada detalhe usinado é rastreado. Nossos sistemas ISO exigem isso. Os clientes recebem a documentação necessária para suas próprias auditorias e submissões regulatórias. Sem precisar correr atrás de certificados. Sem registros de lote perdidos. O sistema funciona.
Perguntas frequentes
Como escolher entre soldagem TIG e SMAW para chapas metálicas?
A soldagem TIG (GTAW) produz soldas limpas e de alta qualidade, com excelente acabamento. O processo exige superfícies limpas e bem preparadas. Utilizamos essa técnica para materiais finos, aço inoxidável, alumínio e em qualquer aplicação onde a aparência seja importante.
A soldagem com eletrodo revestido (SMAW) é mais tolerante à contaminação superficial. Ferrugem ou óleo no metal não interrompem o processo. O eletrodo revestido com fluxo lida com as impurezas. Escolhemos a SMAW para trabalhos de manutenção, produção em pequenos lotes e soldagem em posições de difícil acesso. É menos estética, mas mais tolerante.
Qual o melhor método de soldagem para componentes com encaixe deficiente ou superfícies irregulares?
Quando as superfícies são irregulares ou existem folgas, a soldagem SMAW ou oxiacetilênica é a melhor opção. A soldagem SMAW permite que o operador ajuste o ângulo do eletrodo e a velocidade de deslocamento para preencher as folgas, enquanto a soldagem oxiacetilênica oferece uma ampla cobertura da chama que ajuda a fundir o metal base e a preencher as folgas. A soldagem por resistência a ponto e a soldagem por costura não são recomendadas para encaixes inadequados, pois são propensas à falta de penetração.
Como faço para solicitar um orçamento para uma peça que requer usinagem e soldagem?
Os clientes nos enviam seus desenhos ou modelos CAD, juntamente com quaisquer especificações de material, tolerâncias e requisitos de soldagem. Nossa equipe analisa o projeto e recomendamos os processos de usinagem e soldagem mais adequados. Em seguida, fornecemos um orçamento único para a montagem completa, sem a necessidade de idas e vindas entre várias oficinas.
Como soldar chapas metálicas finas sem causar distorção?
Chapas metálicas finas deformam-se facilmente. O calor excessivo é o inimigo. É por isso que os engenheiros utilizam processos com aquecimento concentrado e baixa entrada de calor. A soldagem a laser funciona bem. A soldagem por resistência a ponto funciona para aplicações apropriadas. Nossa equipe também controla a fixação, os dispositivos de segurança e as sequências de soldagem para minimizar a distorção. Quando um trabalho exige soldagem TIG em material fino, utilizamos baixa amperagem e uma técnica precisa. O calor permanece onde deve estar. A peça permanece plana.






