
O que é moldagem por injeção?
A moldagem por injeção , também conhecida como conformação por injeção de moldes, está presente em todos os aspectos de nossas vidas graças à sua alta eficiência, precisão e capacidade de produção em larga escala. Caracteriza-se pela alta velocidade de produção, eficiência, automação e pela capacidade de produzir diversas formas, das mais simples às mais complexas, e em múltiplos tamanhos, desde pequenos até grandes, com dimensões precisas e ampla cobertura. Pode ser aplicada em peças internas de automóveis, carcaças de eletrodomésticos, dispositivos médicos e utensílios domésticos. A seguir, apresentaremos em detalhes todo o processo de produção da moldagem por injeção.
Como funciona a moldagem por injeção?
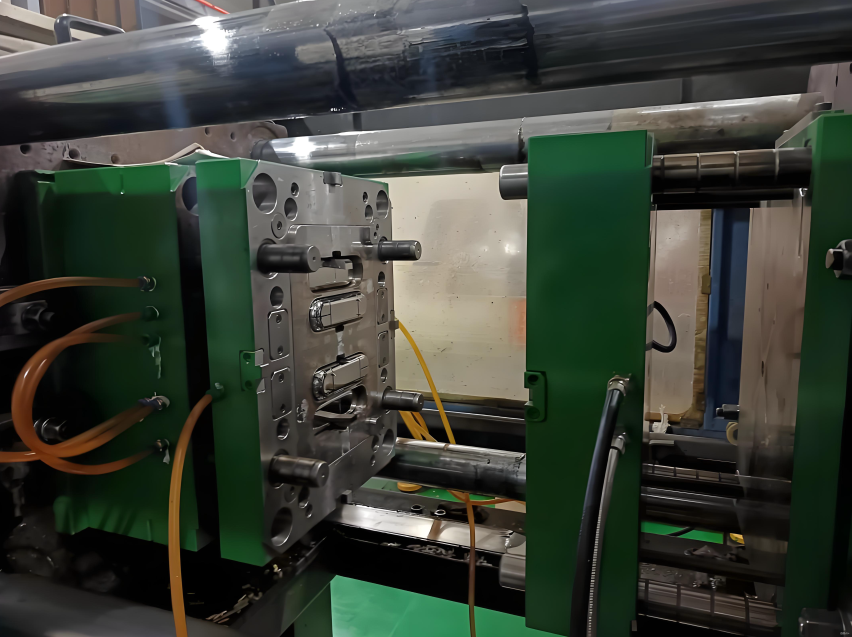
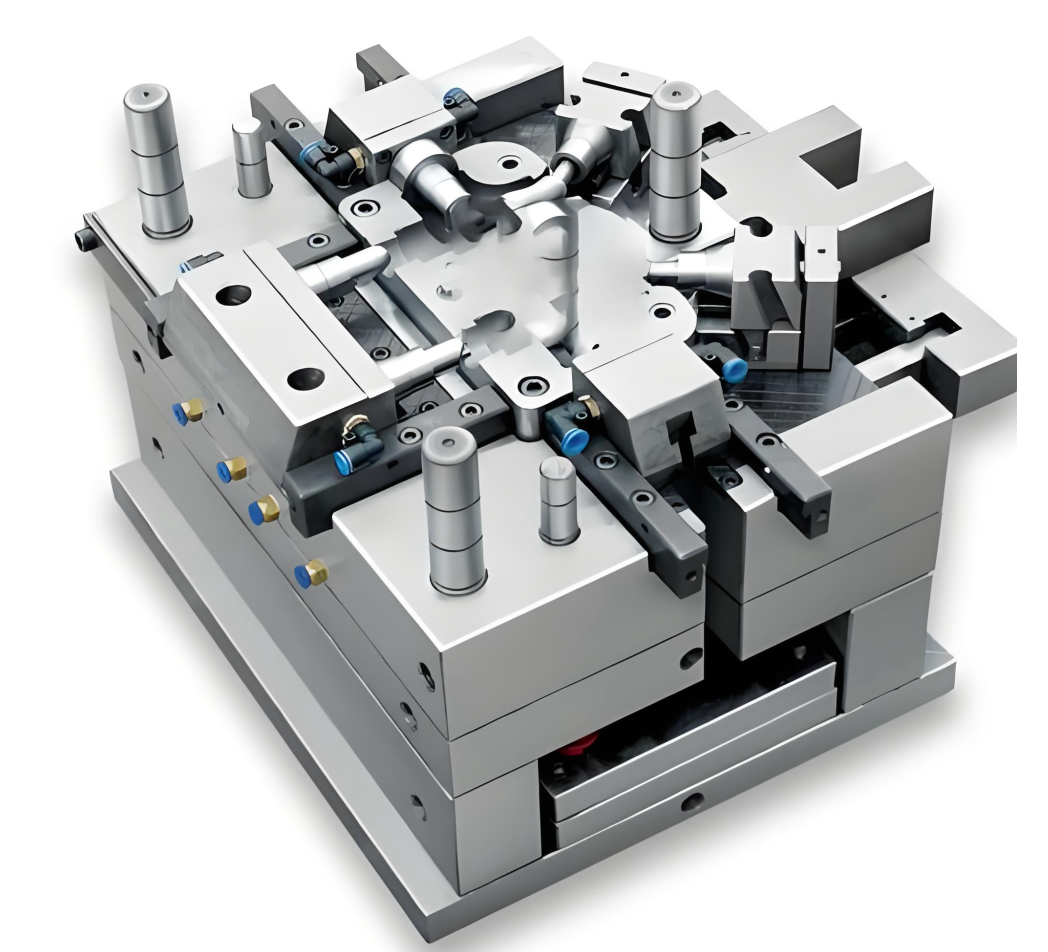
A moldagem por injeção é o processo de fabricação mais comum para a produção de peças plásticas. As máquinas de moldagem por injeção utilizam matérias-primas plásticas e diversos moldes para produzir peças de vários tamanhos, duráveis ou descartáveis, para inúmeras indústrias e aplicações. Seu princípio de funcionamento consiste na alimentação da matéria-prima em um molde, que é o molde negativo da peça final e é composto por duas partes: o molde de injeção (A) e o molde extrator (B). O espaço entre as duas partes é a cavidade do molde, na qual o material é injetado.
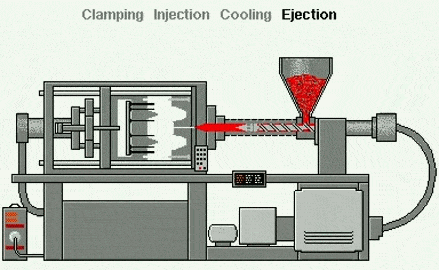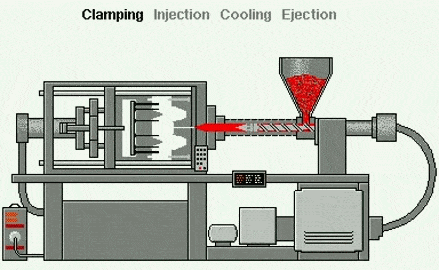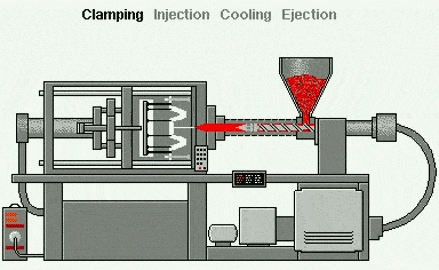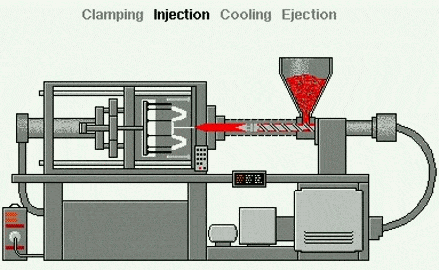
A moldagem por injeção é um processo de moldagem — diferentemente das técnicas subtrativas (de corte) (como a usinagem CNC) ou dos processos aditivos (como a impressão 3D ), que utilizam moldes como dispositivos de moldagem. Este método é adequado para materiais como termoplásticos, que são aquecidos até o estado líquido e então injetados em um molde metálico, onde esfriam e tomam forma dentro do molde ou cavidade. O processo pode ser dividido em:
1. Alimentação com partículas de plástico:
Pequenas partículas de plástico (grânulos de plástico) são despejadas na tremonha. Essas partículas são geralmente termoplásticos — plásticos que amolecem quando aquecidos.
2. Derretimento do plástico:
Os grânulos de plástico passam por um cilindro aquecido com um parafuso rotativo.
3. Moldagem por injeção:
Conforme o parafuso gira, ele empurra os grânulos de plástico para a frente, enquanto o aquecedor os derrete, transformando-os em um líquido espesso e fundido.
4. Moldagem por injeção:
Quando o plástico fundido atinge um certo ponto, a rosca o injeta em uma cavidade de molde metálico sob alta pressão. O molde é então moldado exatamente como a peça final desejada (por exemplo, uma tampa de garrafa, uma capa de celular ou um painel de carro).
5. Resfriamento:
Dentro do molde, o plástico esfria e solidifica. Canais de resfriamento dentro do molde ajudam a acelerar o processo de resfriamento.
6. Abertura do molde:
Após o plástico solidificar, o molde se abre em duas metades.
7. Ejeção:
Os pinos extratores empurram o produto acabado para fora do molde.
8. Repita:
O molde fecha e todo o processo se repete — normalmente a cada poucos segundos —, tornando a moldagem por injeção ideal para a produção em massa.
Tipos comuns de processos de moldagem por injeção
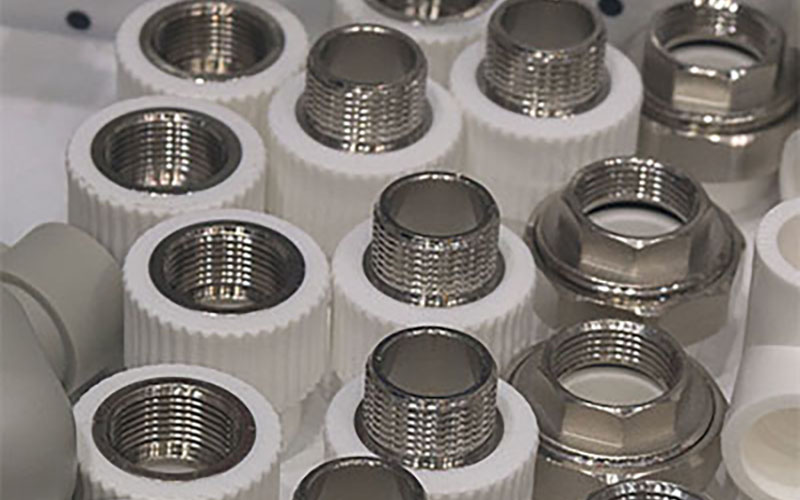
Inserir Moldagem
A moldagem por inserção é o processo de moldar material termoplástico em torno de um componente pré-formado para criar uma peça acabada que incorpora vários materiais.
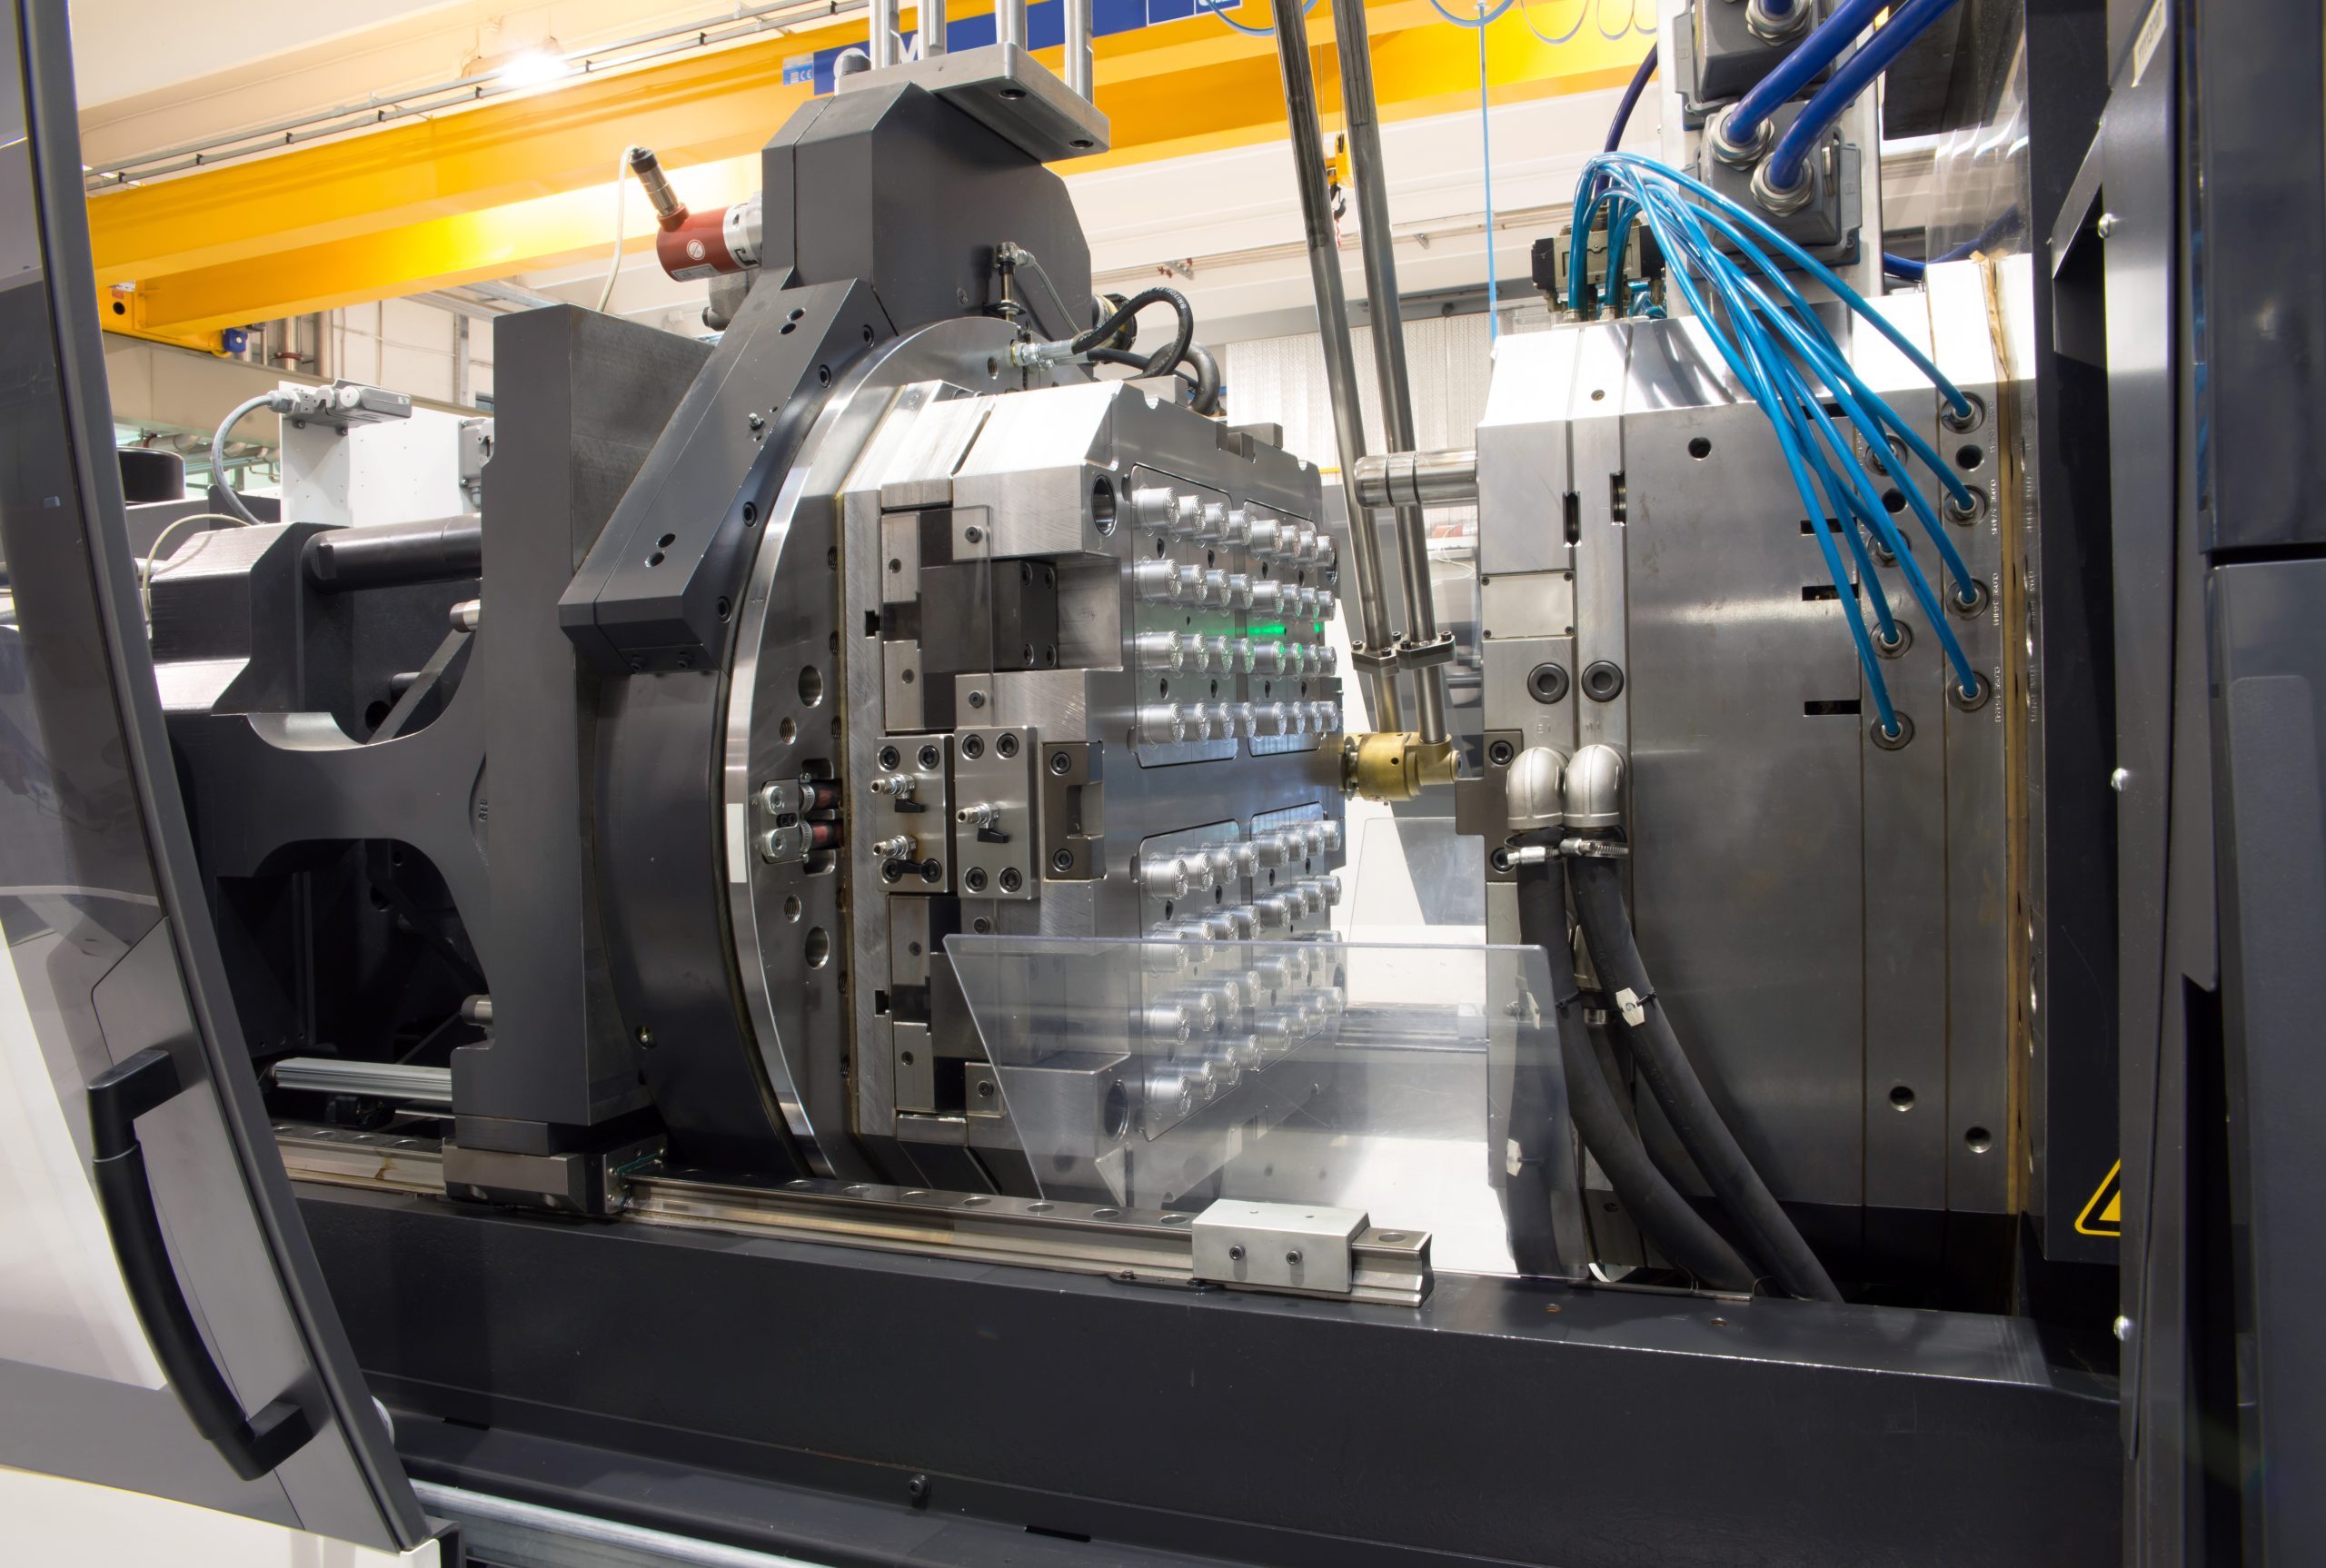
Nosso processo de moldagem por injeção de plástico usa máquinas precisas para injetar resina fundida em um molde para se tornar uma peça termoplástica de nível de produção final.
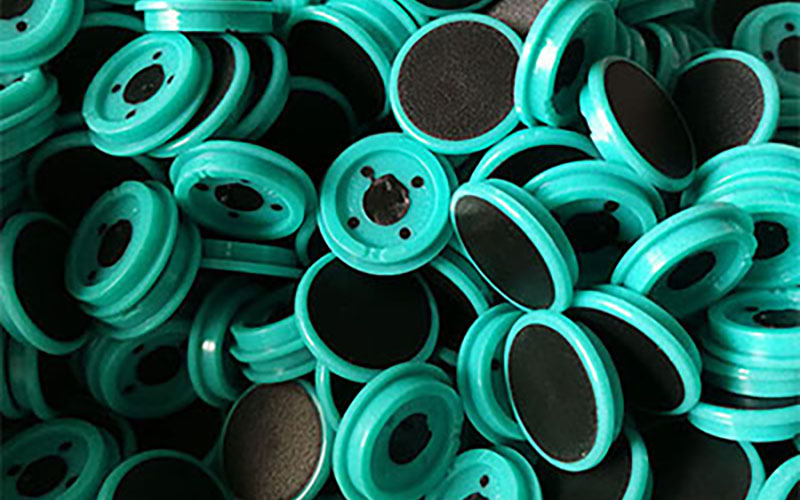
Cobrindo plástico, metal e borracha uns sobre os outros por meio de ligação química, nossa sobremoldagem reduz o tempo de montagem e dá às nossas peças maior resistência e flexibilidade.
A borracha de silicone líquida (LSR) é um processo termofixo para produzir um grande volume de peças de borracha de silicone flexíveis, duráveis, complexas e precisas. Este processo começa com a mistura de dois compostos (geralmente constituídos pelo silicone formador de base e pelo catalisador de platina).

O processo de Moldagem por Injeção de Metal (MIM) combina a flexibilidade de design da Moldagem por Injeção de Plástico com a resistência e integridade dos metais forjados, oferecendo soluções econômicas para geometrias de peças altamente complexas.
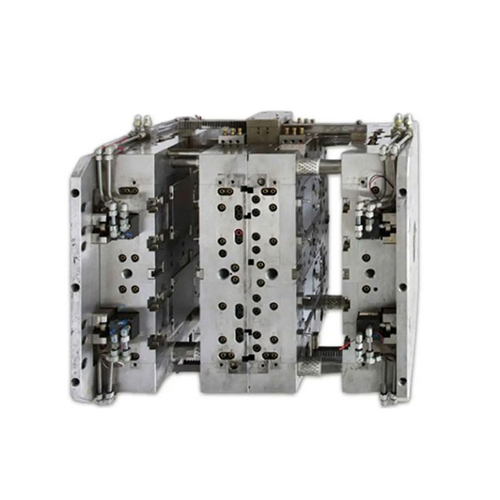
Com nossa experiência e maquinário avançado, nos destacamos em projetar e fabricar uma série de moldes de injeção de plástico ajustados à sua tolerância e custo.

Diversos tipos de plástico são injetados no mesmo molde em diferentes etapas para produzir peças com cores, texturas ou propriedades de materiais distintas em um único ciclo. Devido à sua diversidade e alta funcionalidade, é amplamente utilizado em painéis de automóveis e carcaças de botões.
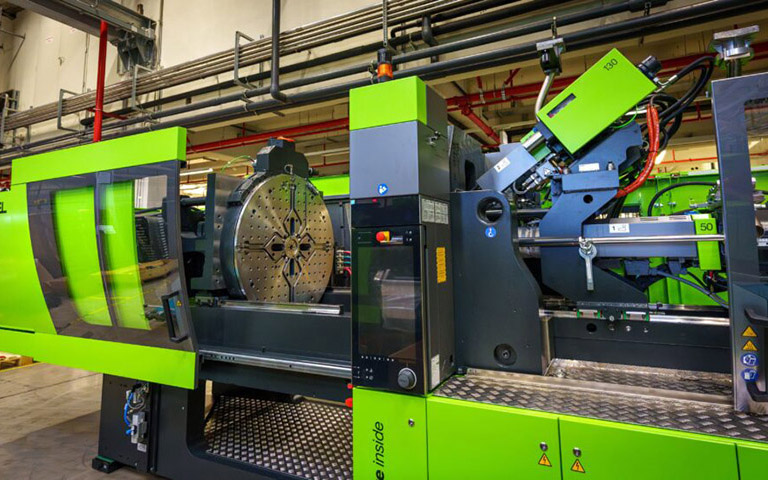
Em um único ciclo, duas cores diferentes de plástico são injetadas no molde. As duas cores são injetadas em estágios diferentes, ou duas unidades de injeção separadas são usadas para criar peças com duas cores ou materiais. Essa técnica é amplamente utilizada em bens de consumo, botões de carros e capas de celulares devido ao seu apelo estético e funcionalidade aprimorada.
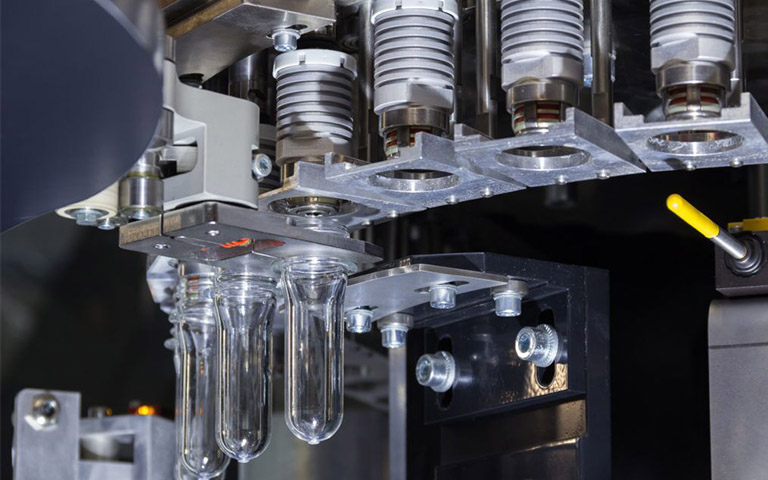
Durante a moldagem, nitrogênio ou outros gases inertes são injetados no plástico fundido. Esse gás cria uma cavidade interna, o que reduz o consumo de material e torna a peça mais leve sem aumentar sua resistência. É amplamente utilizado em painéis de portas automotivas e carcaças de dispositivos móveis devido à economia de energia, à redução do peso da peça e ao acabamento superficial.
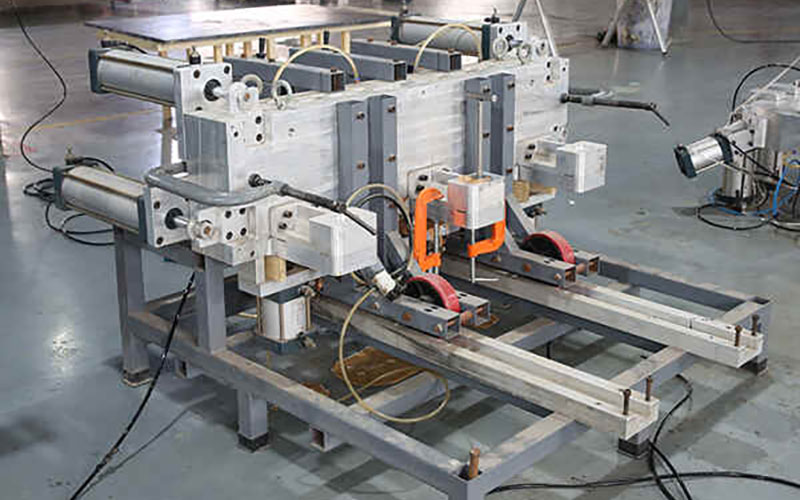
O processo consiste em misturar materiais elásticos reativos ou termofixos e injetá-los no molde, onde sofrem uma reação química e endurecem. Devido à sua capacidade de produzir peças flexíveis e rígidas, é amplamente utilizado em para-choques de automóveis e revestimentos de produtos industriais.
Utiliza materiais termoplásticos que podem ser derretidos e remodelados diversas vezes, aquecendo-os até que derretam e, em seguida, injetando-os no molde para solidificar. Por ser reciclável e de rápida secagem, é amplamente utilizado em produtos plásticos de consumo e peças de equipamentos médicos.
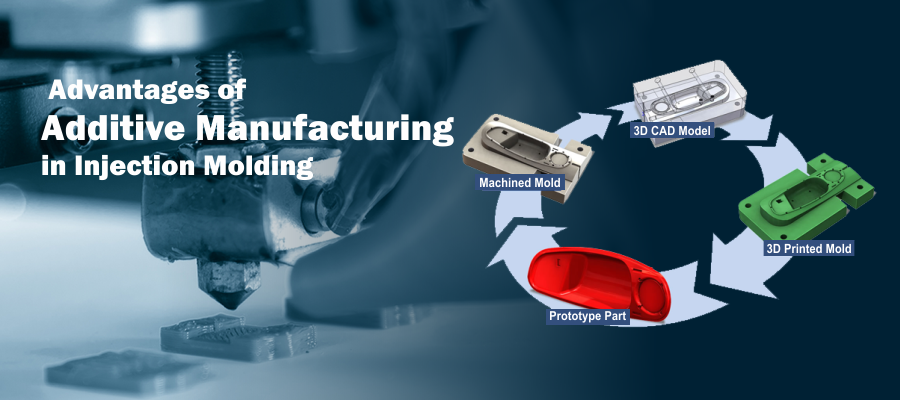
Vantagens da Moldagem por Injeção
A moldagem por injeção é a melhor opção para a produção em massa de peças plásticas. Afinal, existe um motivo pelo qual tantas empresas de manufatura em todo o mundo a utilizam para produzir peças de precisão. Os engenheiros da NOBLE resumem as seis vantagens da tecnologia de moldagem por injeção a seguir:
Alta eficiência
A moldagem por injeção é um processo altamente eficiente; uma vez que o molde é feito, encomendas de grande volume podem ser produzidas rapidamente.
Preço Acessível
elevada resistência à tracção
As peças moldadas por injeção podem ser reforçadas com a adição de cargas à resina líquida, melhorando a resistência à tração.
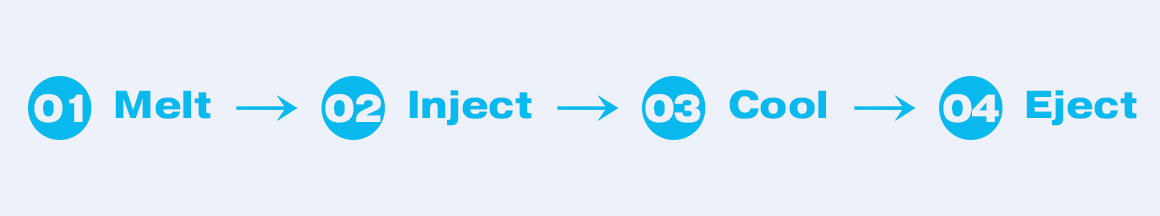
Processo de produção de peças utilizando moldagem por injeção
1. Projeto e Fabricação de Moldes
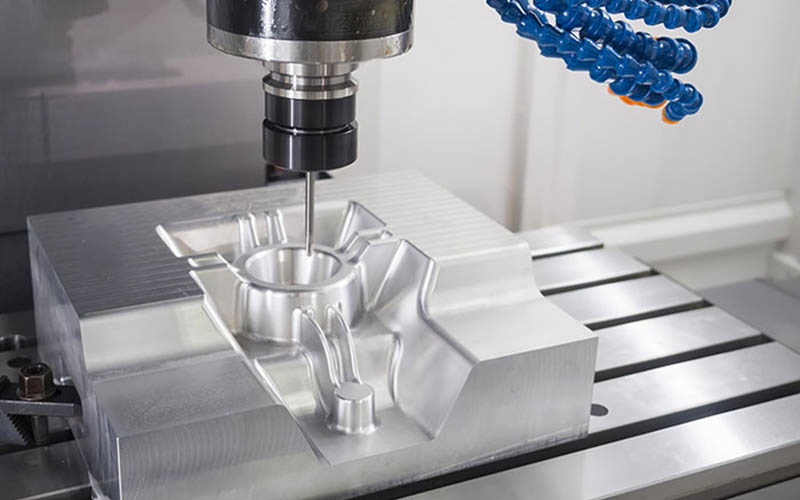
Os moldes e as máquinas de moldagem por injeção têm uma relação muito próxima. A máquina de moldagem por injeção é a base da produção, enquanto o molde é o suporte que dá forma ao produto. O projeto e a fabricação do molde são a pedra angular de todo o processo. Sua qualidade determina diretamente a qualidade, a eficiência da produção e o custo do produto final.
1.1 Análise e projeto do produto:
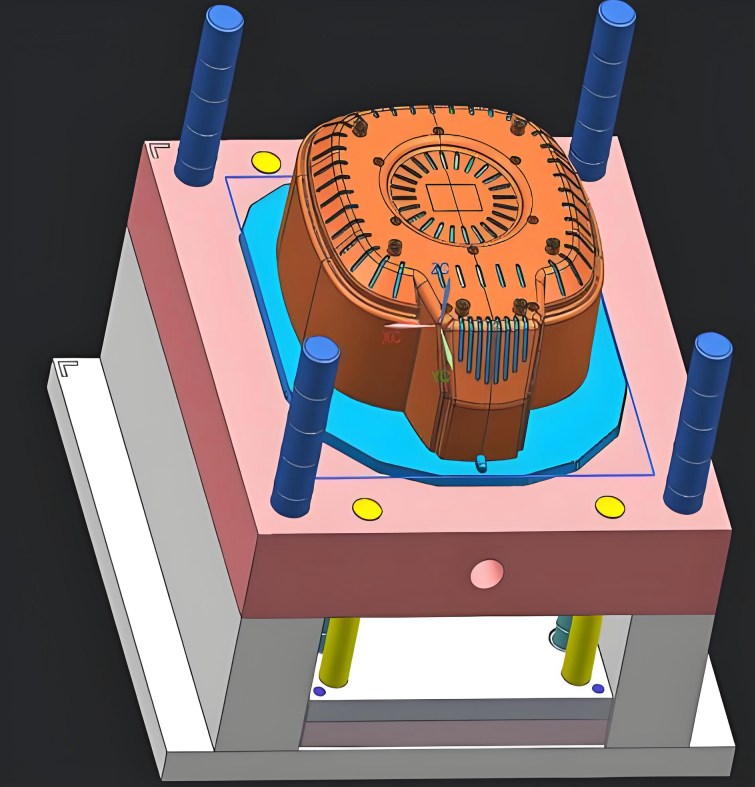
Tudo parte dos requisitos do produto final. Os engenheiros precisam considerar de forma abrangente as funções, a aparência, a estrutura e a relação de montagem do produto. Nesta etapa, a modelagem computacional é essencial, sendo um passo crucial. A análise simulada da moldagem por injeção também é necessária para prever o preenchimento, a pressão de recalque, o processo de resfriamento e os diversos defeitos possíveis durante a moldagem por injeção, a fim de otimizar a estrutura do produto e o projeto do molde.
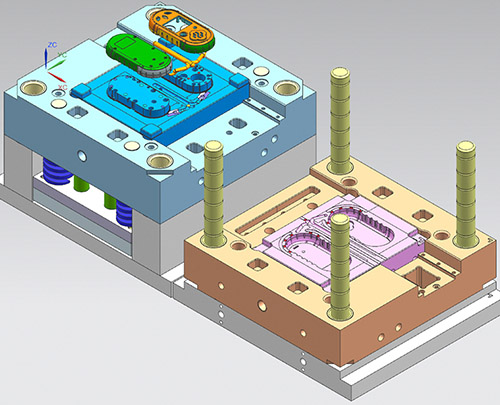
1.2 Projeto da Estrutura do Molde:
O molde em si é um projeto complexo e preciso. O projetista precisa planejar a cavidade e o núcleo do molde para formar as superfícies interna e externa do produto. O sistema de alimentação, incluindo o canal principal e a porta de injeção, também é fundamental. Além disso, o sistema de refrigeração envolve o projeto de canais de água dentro do molde para reduzir rapidamente a temperatura e encurtar o ciclo de moldagem.
Sistema de ejeção: após o produto esfriar e solidificar, um pino, placa de pressão, etc., é necessário para removê-lo suavemente do molde.
Sistema de exaustão: para remover o ar da cavidade durante o processo de enchimento com o material fundido. Estrutura de extração lateral do núcleo: utilizada principalmente em produtos com estruturas invertidas ou furos, sendo necessário um projeto adicional para auxiliar na desmoldagem. Antes da abertura do molde, realiza-se um movimento lateral para facilitar a desmoldagem.
Seleção e usinagem do material do molde: Os materiais mais comuns incluem P20 e H13. A escolha pode ser feita com base no preço do produto, na vida útil do molde e na estrutura do produto.
2. Preparação e pré-tratamento da matéria-prima
2.1 Seleção dos tipos de plástico:
Escolha o plástico adequado com base nos requisitos do produto. Cada tipo de plástico possui características diferentes, como o ABS, que é relativamente resistente; o PP, que é leve; o PC, que tem boa transparência e resistência a impactos; e o PA, que é resistente ao desgaste.
2.2 Pré-tratamento da matéria-prima:
O processo envolve a secagem das matérias-primas plásticas em uma estufa por várias horas para remover qualquer vestígio de umidade. Se a umidade não for removida, formarão bolhas no produto devido à alta temperatura do molde. Caso o produto tenha outros requisitos de cor, também é necessário realizar a correspondência de cores. Essa correspondência geralmente é obtida pela adição de masterbatches ou pós de cor para alcançar a tonalidade desejada.
3. Processo de moldagem por injeção
Esta é a etapa mais crucial. O produto só pode ser produzido após um ciclo completo de moldagem por injeção.
1. Fixar e travar o molde, como o nome sugere, significa fechar o molde.
2. Injeção, ou seja, a rosca no cilindro gira sob o acionamento do sistema para transportar, comprimir e plastificar as partículas de plástico. Após a plastificação ser concluída, a rosca para de funcionar e injeta o material fundido plastificado em alta velocidade na cavidade fechada do molde.
3. Retenção de pressão: a cavidade do molde é preenchida, a velocidade de injeção diminui e inicia-se a fase de retenção de pressão. A rosca continua a manter uma determinada pressão até que o produto seja formado.
4. Resfriamento: Após a injeção e a manutenção da pressão, o produto começa a resfriar e solidificar no molde. Como o resfriamento no molde requer um longo tempo, ele representa pelo menos metade de todo o ciclo de produção.
5. Abertura e ejeção do molde: Após o produto esfriar e solidificar, o molde se abre e o sistema de ejeção entra em funcionamento, empurrando o produto para fora do núcleo do molde.
4. Pós-processamento e refinamento
Quando o produto é retirado do molde, geralmente há alguns acessórios acoplados a ele, que exigem usinagem adicional.
4.1. Remoção da comporta de água:
Após a formação do produto e a solidificação do sistema de vazamento, o excesso de água da torneira precisa ser separado do produto. Para produtos pequenos, o corte pode ter sido feito durante o processo de ejeção, enquanto para produtos complexos, o corte manual da água da torneira é necessário.
4.2 Pós-processamento:
Dependendo das exigências do produto, pode ser necessário processamento adicional.
4.3 Rebarbação:
Após a formação do produto, a superfície, especialmente na linha de junção ou na posição do pino, pode apresentar rebarbas ou bordas ásperas, que precisam ser removidas.
4.4 Serigrafia / Pintura por pulverização:
De acordo com os requisitos de uso do produto, pode ser necessário incluir o logotipo da empresa de serigrafia ou a pintura da superfície.
4.5 Soldagem ultrassônica:
Diversos produtos moldados por injeção são combinados usando soldagem ultrassônica para formar uma peça integral completa.
4.6 Montagem:
Montado com outras peças.
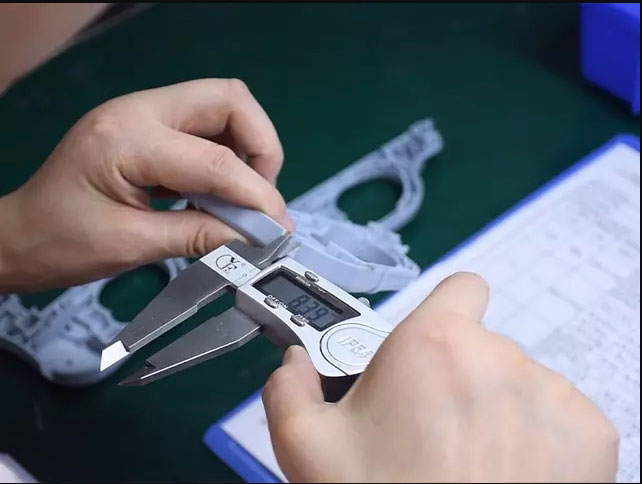
5. A inspeção e o controle de qualidade são uma parte importante da produção de moldagem por injeção.
1. Inspeção da primeira peça:
Antes de iniciar a produção em massa, precisamos realizar uma inspeção completa da primeira peça, incluindo dimensões, aparência e funcionalidade. Devemos garantir que todas as configurações de parâmetros estejam corretas e que o produto seja qualificado antes da produção em massa.
2. Inspeção em linha e inspeção por amostragem:
Durante a produção em massa, inspeções regulares também são necessárias. Precisamos focar em defeitos estéticos (como falta de materiais, encolhimento) e dimensões-chave para garantir que o produto atenda aos padrões de qualidade.
3. Medição de precisão:
Durante o processo de inspeção, precisamos usar instrumentos de precisão, como paquímetros, micrômetros e máquinas de medição tridimensional, para realizar inspeções rigorosas de dimensões e tolerâncias geométricas.
4. Teste de desempenho:
A resistência à tração, a resistência ao impacto e outros requisitos de desempenho precisam ser testados conforme as especificações.
Os defeitos de moldagem por injeção são problemas que surgem durante o processo de produção de produtos plásticos devido a fatores como parâmetros do processo, projeto do molde ou propriedades do material. Para esses defeitos, também existe uma série de medidas correspondentes.
Defeitos comuns e soluções na moldagem por injeção de peças
Os defeitos de moldagem por injeção são problemas que surgem durante o processo de produção de produtos plásticos devido a fatores como parâmetros do processo, projeto do molde ou propriedades do material. Para esses defeitos, também existe uma série de medidas correspondentes.
1. Defeitos relacionados à aparência em peças moldadas por injeção
1. Escassez de materiais:
2.1 Borda Voadora:
A principal manifestação é a presença de rebarbas excessivas nas bordas das peças plásticas, ocorrendo principalmente na superfície de separação do molde, na superfície de contato do deslizador ou na folga do pino extrator. A causa das rebarbas é a pressão de injeção excessiva, a força de fechamento insuficiente, que faz com que a folga na cavidade do molde se expanda devido ao material fundido, a alta temperatura do material reduz a viscosidade do material fundido, permitindo que ele penetre na folga do molde, a presença de substâncias estranhas na superfície de separação do molde, o desgaste resultando em folga de contato excessiva e a posição inadequada do ponto de injeção, fazendo com que o material fundido impacte o molde e gere tensão.
3.1 Linhas Prateadas:
Os sintomas são o aparecimento de estrias filamentosas branco-prateadas na superfície de peças moldadas por injeção, o que ocorre frequentemente em plásticos como ABS, PC e PMMA. As causas das estrias prateadas são: a presença de umidade ou substâncias voláteis nas matérias-primas. Durante o processo de injeção, essas substâncias volatilizam-se em gases e não conseguem ser expelidas, permanecendo na superfície das peças plásticas. A temperatura excessiva do material causa a decomposição das matérias-primas e a produção de gases. A rugosidade insuficiente da superfície da cavidade do molde faz com que o material fundido flua de forma irregular.
4.1 Depressão:
A principal manifestação são depressões superficiais nas peças plásticas, que são comumente observadas em casos onde as dimensões da espessura da parede são inconsistentes, perto das nervuras ou dos pontos de injeção.
A causa da depressão é a inconsistência na espessura da parede das peças plásticas. Há uma diferença significativa na uniformidade da espessura da parede, e a velocidade de resfriamento na área da espessura da parede é lenta. Durante a moldagem por injeção, o material fundido não tem espessura suficiente para encolher completamente, o tempo de pressão de manutenção é insuficiente, a pressão é insuficiente, a temperatura do molde é muito alta e a velocidade de resfriamento das peças plásticas é lenta, aumentando a taxa de contração.
2. Defeitos dimensionais e de precisão em peças moldadas por injeção
2.1 Dimensão Excessiva/Insuficiente
As principais manifestações são as seguintes: O tamanho real das peças plásticas excede a faixa de tolerância especificada no desenho, sendo maior ou menor que o tamanho requerido. As razões para o desvio de tamanho são: O desvio no tamanho da cavidade do molde causa o desvio de tamanho das peças plásticas; os parâmetros instáveis do processo de moldagem por injeção levam a flutuações na taxa de contração; as matérias-primas instáveis devido a diferentes lotes de produção resultam em diferenças nas propriedades do material; e o resfriamento inconsistente causa contração inconsistente.
2.2 Transformação
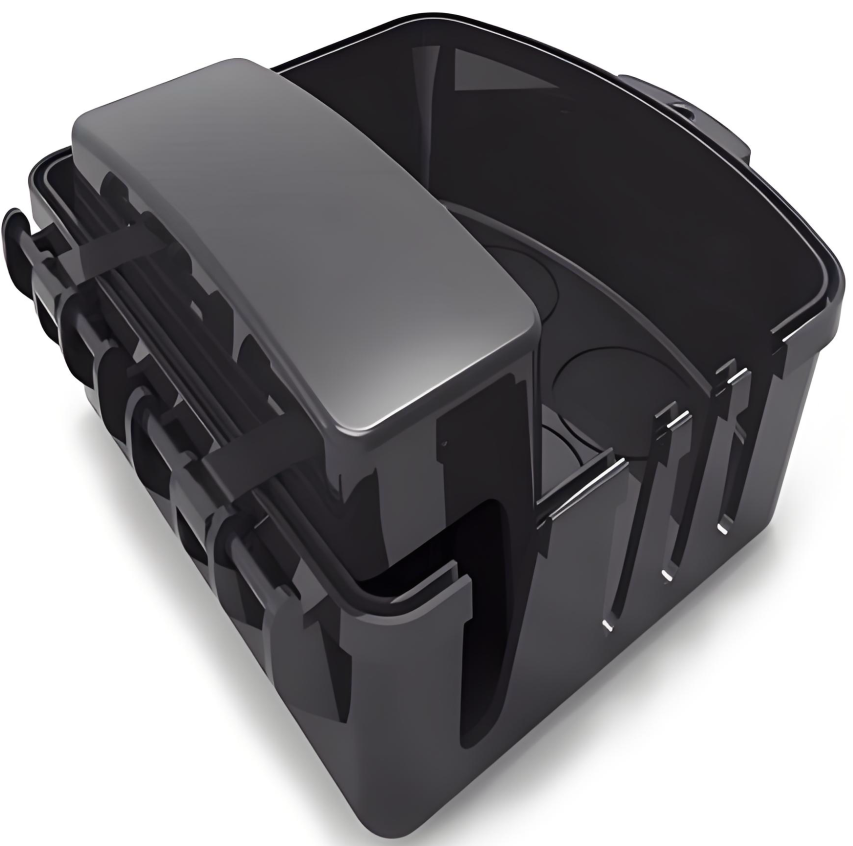
O principal problema é que as peças plásticas se deformam após o resfriamento e não conseguem manter a forma conforme o projeto. As causas são as seguintes: as velocidades de resfriamento em diferentes áreas das peças plásticas não são uniformes, o que leva a diferenças na contração e na geração de tensões. A posição do ponto de injeção está incorreta, causando concentração de tensões durante o preenchimento com o material fundido e durante o processo de ejeção do molde, resultando em deformação durante a ejeção.
3. Defeitos estruturais e de desempenho em peças moldadas por injeção
3.1 Linha de Soldagem
A principal manifestação é o escoamento do material fundido na cavidade do molde, formando linhas que afetam a aparência da peça plástica e frequentemente se distribuem na região do ponto de injeção.
3.2Bolhas
A principal manifestação é a presença de bolhas de ar no interior das peças plásticas, comumente encontradas em áreas de paredes espessas e nos pontos de injeção. A causa é a volatilização da umidade presente na matéria-prima, que se transforma em gás e fica retida no interior das peças plásticas. A exaustão da cavidade não é uniforme e, durante a injeção, o material fundido envolve o ar, formando bolhas.
4. Fratura frágil:
Solução:
Seque rigorosamente as matérias-primas para remover a umidade. Reduzindo a velocidade de injeção, aumentando a temperatura do molde e prolongando o tempo de prensagem, o gás pode ser expelido com mais eficácia. As principais manifestações são a baixa resistência das peças moldadas, que são propensas a rachaduras. Isso é comumente observado em plásticos frágeis, como PC, PMMA e PS.
provoca:
A decomposição das matérias-primas ou a introdução de impurezas leva à quebra das cadeias moleculares; o estresse interno excessivo durante a moldagem por injeção, como resfriamento rápido ou pressão excessiva, e a rugosidade da superfície da cavidade do molde causam microfissuras na superfície das peças moldadas; e o conteúdo insuficiente ou ineficaz de agentes de tenacificação nas matérias-primas.
Esses são os plásticos moldados mais comuns oferecidos pelos nossos serviços de moldagem por injeção. Após conhecer os aspectos básicos dos materiais, como tipos comuns, marcas, vantagens e desvantagens, escolha o material de moldagem por injeção mais adequado às suas necessidades de aplicação.
Material das ferramentas:
Antes do início do processo de moldagem por injeção, seja para produção em baixo ou alto volume, é necessário um ferramental usinado por CNC de alta precisão. Os materiais mais comumente utilizados incluem:
| Aço Ferramenta: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Aço inoxidável: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Alumínio: | 6061, 5052, 7075 |
Materiais plásticos:
O serviço de moldagem por injeção de plástico abrange uma ampla gama de materiais com diferentes propriedades, incluindo resistência ao impacto, rigidez, resistência térmica, resistência química, etc.
| ABS | Náilon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Aditivos e fibras:
Os materiais plásticos padrão podem não atender aos requisitos de peças moldadas por injeção personalizadas. Nesse caso, aditivos e fibras podem ser adicionados para melhorar as propriedades estéticas e funcionais, proporcionando recursos adicionais às suas peças moldadas por injeção.
| UV | absorvedores | Colorantes |
| Chamas | retardantes | Fibras de vidro |
| Plastificantes |
Acabamentos de superfície para moldagem por injeção
A moldagem por injeção inclui ferramentas de moldagem por injeção, moldagem por injeção de plástico e muito mais. O tratamento de superfície do molde geralmente é concluído durante o processo de produção. Após a conclusão da moldagem por injeção, realizaremos determinados tratamentos de superfície no produto acabado, conforme suas necessidades.
Lustroso
Um acabamento de alta qualidade é obtido através de um processo de polimento com diamante, resultando em superfícies brilhantes em peças moldadas por injeção.
Semi-brilhante
Os acabamentos de grau B utilizam lixa de grão fino para produzir peças com um acabamento ligeiramente mais áspero do que as peças de grau A. Peças plásticas moldadas sob encomenda que passam por acabamento de grau B têm uma textura de superfície fosca.
Tapete
Os acabamentos de grau C utilizam pedras de lixa para produzir uma superfície áspera e irregular. As peças de plástico injetado que passam por esse acabamento apresentam uma textura fosca.
Texturizados
Os acabamentos de grau D usam grão e esferas de vidro secas ou óxido para produzir um acabamento texturizado muito áspero. Dependendo do tipo de material utilizado, os produtos podem ter acabamento acetinado ou fosco.
Aplicações de moldagem por injeção
Como a moldagem por injeção permite alcançar alta precisão em boas velocidades de produção sem alterar a estrutura do material, ela está se tornando cada vez mais comum, com uma gama crescente de máquinas, sistemas de controle e ferramentas utilizadas nesse processo. A NOBLE se dedica a fornecer serviços de usinagem de precisão para todos os setores. Nossas peças de precisão moldadas por injeção estão presentes em todos os segmentos, incluindo:
Equipamento de automação
O serviço de prototipagem rápida da NOBLE permite criar protótipos funcionais automatizados de forma rápida e fácil para testar e otimizar seu projeto, selecionar o processo adequado, reduzir custos e encurtar os ciclos do projeto. Os serviços sob demanda podem produzir peças automatizadas com um alto nível de precisão.
Automotiva
Nossos serviços de fabricação em baixo volume são a solução ideal para a produção de peças automotivas sob demanda.
Dispositivos Médicos
Fabricantes de suprimentos médicos, startups de tecnologia e laboratórios de pesquisa se beneficiam significativamente das soluções de prototipagem que oferecemos.
Robótica
Nossos serviços de prototipagem e fabricação de peças para robótica de nível industrial contribuem para a evolução contínua do mercado de robótica.

Por que escolher a NOBLE para serviços personalizados de moldagem por injeção?
A moldagem por injeção é uma excelente opção para a produção em massa de peças plásticas. Todos os anos, inúmeras empresas de alta tecnologia em todo o mundo escolhem a NOBLE para o processamento de peças moldadas por injeção. O que faz com que tantos clientes nos escolham? A NOBLE é uma joint venture sino-britânica com capacidades independentes de P&D, produção e vendas. Temos vasta experiência em processos de moldagem por injeção e podemos fornecer uma gama completa de serviços para seus novos projetos, incluindo design, fabricação, montagem, inspeção e testes, e embalagem.
Versatilidade do material
A NOBLE oferece mais de 200 materiais para escolher, incluindo resinas comuns e de engenharia, ajudando você a encontrar o equilíbrio certo entre desempenho e custo, e identificando opções de materiais alternativos para ajudar a reduzir os custos gerais de fabricação.
Alta eficiência
Com fábricas nacionais certificadas e um sistema de cadeia de suprimentos robusto, podemos acelerar os ciclos de desenvolvimento de produtos e concluir a produção de suas peças moldadas por injeção o mais rápido possível.
Capacidades Abrangentes
Oferecemos uma gama completa de serviços de moldagem por injeção, desde o projeto e prototipagem até a fabricação de ferramentas e a produção. Nossas amplas capacidades nos permitem fornecer soluções completas para as necessidades de nossos clientes.
Consistência e alta qualidade
Graças às fábricas certificadas, à realização de inspeções durante o processo e à verificação dimensional após a produção, as peças moldadas sob encomenda garantem qualidade consistente, independentemente da complexidade da forma, com alta precisão.
Preço competitivo
Oferecemos serviços de moldagem por injeção personalizados de alta precisão a preços competitivos, desde o projeto do protótipo até a produção, com soluções sob medida para garantir peças moldadas por injeção de alta qualidade. Nossa equipe talentosa pode fornecer soluções de moldagem por injeção com valor agregado que superam seu orçamento.
Garantia de qualidade
Possuímos um rigoroso processo de garantia de qualidade para assegurar que cada peça moldada por injeção que produzimos seja da mais alta qualidade. Nossa equipe inspeciona cada peça moldada para garantir que ela atenda aos nossos rigorosos padrões de qualidade.







