
Introduction to Moldagem por Injeção
A moldagem por injeção é um método muito utilizado para fabricar peças plásticas moldadas por injeção , especialmente quando se precisa de grandes quantidades. O processo começa com o plástico derretido sendo injetado em um molde. Após o resfriamento, a peça está pronta. Você encontrará esse processo em tudo, desde celulares até peças moldadas por injeção para automóveis. É rápido, estável e não desperdiça muito material.
Sem dúvida, a moldagem por injeção é rápida e precisa. Mas nem sempre é fácil. É preciso ficar de olho na temperatura, na pressão e em outros detalhes. Mesmo um pequeno deslize pode comprometer tudo, causando defeitos ou atrasando o processo de moldagem por injeção.
Este artigo aborda doze erros comuns cometidos na moldagem por injeção. Esses problemas podem reduzir a qualidade, diminuir a velocidade das máquinas e prejudicar o fluxo de trabalho. Seja você iniciante ou experiente, evitar esses erros ajudará a otimizar o processo e a produzir peças moldadas por injeção mais resistentes.
Doze tabus da moldagem por injeção
1. Controle de temperatura incorreto
Quando a máquina de moldagem por injeção ou o molde ficam muito quentes ou muito frios, a peça moldada pode ficar com defeitos. Podem surgir problemas como deformação, falhas de preenchimento, encolhimento ou estrias na superfície (chamadas de espalhamento). Se a temperatura não for controlada corretamente, também pode afetar as dimensões, fazendo com que a peça não encaixe ou funcione adequadamente.
Impacto :
- Imprecisões dimensionais: Se o plástico esfriar de forma irregular durante a moldagem por injeção, as peças podem não ter o tamanho correto. Isso pode comprometer toda a montagem.
- Defeitos superficiais: Por exemplo, marcas de queimadura (áreas enegrecidas na superfície) ocorrem quando o material superaquece no molde, enquanto o efeito de espalhamento (uma aparência fosca ou com estrias) resulta da umidade ou do ar presos durante a injeção.
- Resistência da parte inferior: Se a peça esfriar de forma irregular, algumas áreas podem não se manter bem unidas, o que significa que o conjunto todo pode acabar sendo mais frágil do que deveria.
Solução :
Controladores de temperatura:
Certifique-se de adquirir controladores de temperatura confiáveis tanto para o molde quanto para o cilindro. Os bons controladores reagem rapidamente a quaisquer alterações, o que ajuda a manter todo o processo de moldagem por injeção estável e eficiente.
Sistemas de aquecimento e resfriamento para moldes:
Otimize os sistemas de aquecimento e resfriamento do molde para uma distribuição uniforme de temperatura. Utilize canais de resfriamento conformes e posicionamento estratégico de aquecedores e resfriadores para manter temperaturas consistentes em todo o molde.
Calibração regular:
Se o aquecimento e o resfriamento do molde não estiverem equilibrados, você terá temperaturas desiguais que podem comprometer toda a peça. Sem canais adequados e um posicionamento cuidadoso do aquecedor, os defeitos são quase garantidos.
Registro de dados:
Se você negligenciar a calibração regular, pequenos erros de temperatura podem se acumular e arruinar suas peças moldadas por injeção. Não subestime o impacto que até mesmo uma pequena variação pode ter em todo o processo de moldagem por injeção. Aprendemos isso da pior maneira possível quando uma pequena variação no sensor causou a produção defeituosa de um lote de peças moldadas por injeção. Após implementarmos verificações de calibração regulares, as temperaturas se mantiveram precisas e os defeitos cessaram.
2. Impróprio Design De Moldes ou Manutenção
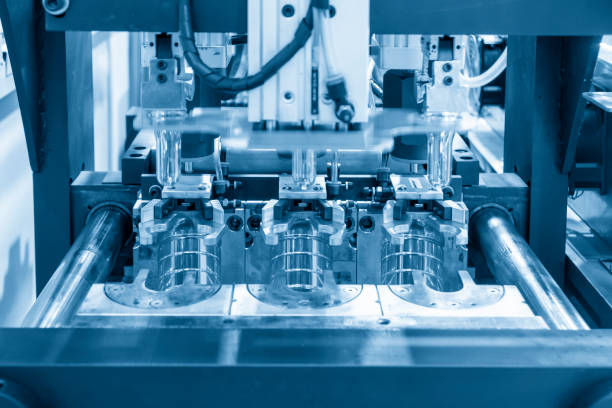
Se o molde não for projetado corretamente ou não for mantido em boas condições, sujeira, desgaste ou desalinhamento podem se infiltrar. É aí que começam a aparecer problemas como rebarbas nas bordas, acabamentos ásperos e peças moldadas por injeção que simplesmente não são consistentes.
Impacto :
- defeitos de peçasSe você notar rebarbas, áreas ásperas ou problemas durante a ejeção da peça, é provável que ela não atenda às especificações e possa até mesmo não passar nos testes básicos.
- Aumento das taxas de sucataNegligenciar a manutenção dos moldes leva diretamente a taxas de refugo mais altas. Cada peça defeituosa aumenta seus custos e gera desperdício desnecessário — um problema que se agrava rapidamente.
- Vida útil reduzida do mofoSe você não cuidar do molde, ele vai se desgastar mais rápido. Isso significa mais reparos, mais tempo de inatividade e, provavelmente, a necessidade de substituí-lo antes do que você gostaria.
Solução :
Revisão do Projeto do Molde : Converse com o projetista do molde desde o início e com frequência. É fundamental garantir que o material flua suavemente e que o resfriamento seja eficiente. Um caminho de fluxo simples e canais de resfriamento de fácil acesso contribuem significativamente para que as peças moldadas por injeção resfriem uniformemente e não sofram deformações.
Limpeza e manutenção de rotina : É uma boa ideia manter uma rotina regular de limpeza para seus moldes. Verifique se há poeira, resíduos ou qualquer material restante de processos anteriores — essas substâncias podem comprometer a qualidade das suas peças moldadas por injeção. E não se esqueça de aplicar desmoldante de vez em quando para evitar que as peças grudem.
Materiais de alta qualidade : Ao trabalhar com plásticos resistentes ou que sofrem altas temperaturas, certifique-se de que o molde seja construído com materiais fortes e resistentes ao desgaste. O uso de aço de alta qualidade ou revestimentos especiais pode ajudar o molde a durar mais e evitar problemas futuros.
Inspeção de moldes : Negligenciar a inspeção de moldes pode levar a defeitos graves nas peças. Rachaduras, desalinhamento ou desgaste no núcleo e na cavidade podem causar grandes problemas de qualidade, e canais de refrigeração obstruídos podem comprometer todo o processo de moldagem por injeção. Verificações regulares são essenciais.
3. Fluxo de material inconsistente
Se o material não estiver fluindo uniformemente, isso pode ser devido a problemas como a velocidade da rosca estar incorreta, um bico entupido ou o material não estar suficientemente seco. Quando isso acontece, podem surgir problemas como falhas na injeção, bolhas ou áreas vazias na peça.
Impacto :
- Tiros curtos: Injeções incompletas ocorrem quando o molde não é preenchido completamente. Isso pode ser causado por baixa pressão de injeção, temperatura insuficiente do molde ou um projeto de entrada que não permite o fluxo adequado do material.
- Vazios: Os vazios são pequenas bolsas de ar ou gás dentro da peça, e geralmente aparecem quando o molde não é bem ventilado ou esfria muito rápido. Eles podem nem sempre ser visíveis, mas podem tornar a peça mais frágil e mais propensa a rachaduras posteriormente.
- Bolhas: As bolhas geralmente aparecem na superfície da peça e são causadas pelo ar que fica preso durante a injeção. Coisas como injetar muito rápido ou não usar pressão suficiente podem introduzir ar e deixar essas pequenas marcas incômodas.
Solução :
Secagem uniforme do material: Certifique-se de secar adequadamente materiais como nylon ou ABS antes da injeção. Se ainda houver umidade, essa água pode se transformar em vapor e causar bolhas na peça. O uso de um bom secador com dessecante ajuda nesse processo.
Alimentação de material: Utilize um alimentador devidamente calibrado para manter o fluxo de material na máquina constante. Isso ajuda a garantir a consistência e evita alterações inesperadas na qualidade das peças devido à alimentação irregular.
Manutenção do bico e da rosca: É importante limpar e verificar o bico e a rosca regularmente. Se ficarem obstruídos ou começarem a desgastar-se, o material não fluirá corretamente, e é aí que começam a surgir problemas nas peças moldadas por injeção.
- Pressão de injeção incorreta
Se a pressão de injeção estiver incorreta, você terá problemas. Pressão excessiva causa rebarbas ou deformações, enquanto pressão insuficiente impede o preenchimento adequado das peças moldadas por injeção. De qualquer forma, é um desperdício de tempo e material.
Impacto :
- Sobrecarga: O excesso de material ocorre quando se pressiona demais durante a fase de compactação, o que pode deformar o molde. Isso geralmente se manifesta como marcas de retração, rebarbas ou peças moldadas por injeção com dimensões incorretas.
- Embalagem inferior: Aplicar pressão insuficiente durante a compactação resulta em preenchimento incompleto do molde. A compactação insuficiente causa defeitos como falhas na injeção, vazios e peças injetadas incompletas — o que compromete a qualidade e desperdiça recursos.
Solução :
Configurações de pressão adequadas: Definir a pressão de injeção correta é crucial. Se estiver incorreta para o seu material ou molde, você corre o risco de defeitos. Monitorar a pressão em tempo real durante a produção ajuda a detectar problemas antes que eles comprometam as peças moldadas por injeção.
Teste de pressão: O teste de pressão é essencial para evitar problemas de qualidade. Sem testar cada lote de material, você corre o risco de usar a pressão de injeção incorreta, o que pode causar defeitos e desperdício de peças moldadas por injeção.
Calibração da máquina: Certifique-se de calibrar seus sensores de pressão de injeção regularmente. Mesmo pequenos erros podem comprometer suas peças moldadas por injeção, portanto, manter a precisão é fundamental.
5. Resfriamento excessivo ou insuficiente
O resfriamento precisa ser perfeito. Se o líquido refrigerante estiver muito frio ou circulando muito rápido, a peça pode solidificar prematuramente e deformar. Se não estiver frio o suficiente, a peça não solidifica corretamente e pode prolongar o tempo de ciclo. De qualquer forma, isso afeta a qualidade.
Impacto :
- Empenamento: A deformação ocorre quando o resfriamento não é uniforme, causando tensão interna e contração desigual. Isso pode comprometer a precisão dimensional e o desempenho, muitas vezes tornando as peças moldadas por injeção inutilizáveis e aumentando as taxas de rejeição.
- Distorção: Quando as peças moldadas por injeção não esfriam uniformemente, podem ficar com uma aparência irregular, não apresentando o formato correto. Isso significa que podem não encaixar corretamente durante a montagem ou funcionar como deveriam.
- Marcas de pia: Marcas de afundamento são um defeito comum em seções espessas onde o resfriamento é irregular. Elas reduzem a qualidade da superfície, comprometem a resistência e, muitas vezes, exigem acabamento adicional — tudo isso aumenta os custos de produção.
Solução :
Otimização do sistema de resfriamento:
A utilização de canais de refrigeração conformes que acompanham o formato da peça faz uma grande diferença. Eles ajudam a dissipar o calor de maneira uniforme, o que significa ciclos mais rápidos e peças moldadas por injeção de melhor qualidade, sem pontos quentes.
Ajuste do tempo de resfriamento:
Não chute o tempo de resfriamento — baseie-o no material e no projeto da peça. Usar uma calculadora ou um software pode ajudar a ajustá-lo com precisão e evitar problemas de ejeção.
Monitoramento de Temperatura:
Sem monitoramento de temperatura em tempo real, você está trabalhando às cegas. Flutuações podem passar despercebidas e comprometer a consistência das peças. Sensores ajudam a manter o controle e evitar problemas de qualidade dispendiosos.
6. Ventilação inadequada
Se as aberturas de ventilação do seu molde estiverem bloqueadas ou não funcionarem corretamente, o ar fica preso lá dentro — e é aí que aparecem bolhas, espaços vazios ou até mesmo marcas de queimadura. Isso também dificulta o preenchimento do molde, aumentando a pressão e prolongando o tempo de ciclo.
Impacto:
- Vazios: Os vazios comprometem severamente a integridade estrutural. Essas bolsas de ar internas não conseguem suportar a carga, tornando a peça não confiável e propensa a falhas, especialmente em aplicações de alta tensão.
- Bolhas: As bolhas na superfície não são apenas um problema estético. São sinais de gás aprisionado e frequentemente indicam pontos fracos na peça que podem comprometer tanto o desempenho quanto a durabilidade.
- Marcas de queimadura: Marcas de queimadura aparecem como listras escuras ou manchas onde o ar preso fica muito quente. Elas não têm uma boa aparência e também podem enfraquecer a peça.
Solução :
Projeto adequado de ventilação contra mofo:
Certifique-se de instalar aberturas de ventilação onde o ar costuma ficar preso, como nos últimos pontos onde o material se acumula. As aberturas devem ter o tamanho exato para permitir que o gás escape facilmente, mas sem causar uma explosão repentina.
Manutenção do sistema de ventilação:
Não se esqueça de limpar os orifícios de ventilação com frequência — se ficarem obstruídos com restos de material, o ar não conseguirá escapar corretamente e você começará a ter problemas.
Alívio de pressão:
Sem sistemas de alívio de pressão, o ar e o gás aprisionados podem causar defeitos graves. A instalação desses sistemas é fundamental para melhorar a resistência das peças e a qualidade da superfície.
7. Manuseio inadequado de materiais
Se os materiais absorverem umidade, forem armazenados incorretamente ou misturados com substâncias incompatíveis, surgirão problemas. A umidade pode deteriorar o material e causar defeitos na superfície, enquanto o armazenamento inadequado pode levar à contaminação, comprometendo o resultado final das peças moldadas por injeção.
Impacto :
- Absorção de umidade: Materiais higroscópicos como o náilon e o policarbonato absorvem umidade com facilidade. Quando não os secamos adequadamente, a umidade retida vaporiza durante a moldagem por injeção, causando manchas prateadas e bolhas, além de peças moldadas por injeção que quebravam com muita facilidade.
- Degradação de materiais: Se os materiais não forem armazenados ou manuseados corretamente, podem ser contaminados ou começar a se deteriorar, o que prejudica o desempenho e a aparência do produto final.
Solução :
Armazenamento adequado: Mantenha os materiais em local fresco e seco para evitar que absorvam umidade ou se deteriorem. O ideal é deixá-los em suas embalagens originais ou recipientes lacrados para protegê-los do ambiente externo.
Pré-secagem: Utilize secadores para remover qualquer umidade do material antes do processamento, especialmente no caso de plásticos higroscópicos. Esta etapa é crucial para evitar defeitos relacionados à umidade.
Teste de materiais: É uma boa ideia testar seus materiais regularmente, verificando, por exemplo, os níveis de umidade, para garantir que estejam em boas condições antes de começar. Detectar problemas precocemente pode evitar muitos transtornos mais tarde.
8. Configurações de máquina imprecisas
Se as configurações da sua máquina, como a velocidade da rosca ou a temperatura, estiverem incorretas, o material pode superaquecer ou não aquecer o suficiente. Isso pode afetar a cor, danificar o material ou impedir a formação correta das peças moldadas por injeção. Além disso, isso afeta os tempos de ciclo e leva a mais refugo e desperdício de esforço.
Impacto :
- Cor inconsistente: Se a temperatura ou a velocidade da rosca não forem constantes, a cor pode se espalhar de forma irregular, causando estrias, pontos brilhantes ou descoloração estranha. Isso prejudica a aparência das peças moldadas por injeção e sua consistência geral.
- Degradação de materiais: Se as configurações da máquina não estiverem corretas, o material pode superaquecer e começar a se deteriorar. Isso torna as peças moldadas por injeção mais fracas, quebradiças e mais propensas a falhar quando submetidas à pressão.
- Formação incompleta de peças: Se as configurações não estiverem corretas, o molde pode não ser preenchido completamente, causando falhas na injeção ou espaços vazios internos. Isso significa que as peças moldadas por injeção não funcionarão corretamente ou não terão a aparência desejada.
Solução :
- Controle Automatizado de Processos: Utilize controles automatizados que ajustam as configurações da máquina em tempo real, com base nas informações dos sensores. Isso ajuda a manter a qualidade das peças constante.
- Parâmetros de processo predefinidos: Estabeleça procedimentos padrão para as configurações da sua máquina, que possam ser ajustados rapidamente para diferentes materiais e peças moldadas por injeção. Isso ajuda a manter a consistência e reduz erros.
- Treinamento e Documentação: O treinamento contínuo dos operadores e a documentação detalhada das configurações da máquina são vitais. Sem eles, a consistência e a qualidade em todas as produções podem ser comprometidas.
9. Uso inadequado de aditivos ou enchimentos
Se os materiais de enchimento, estabilizantes ou pigmentos não forem misturados corretamente — ou se houver excesso deles — a dispersão será inadequada. Isso pode afetar a cor, enfraquecer as peças moldadas por injeção ou causar texturas irregulares. Quando os aditivos não são distribuídos uniformemente, as peças moldadas por injeção podem apresentar comportamentos diferentes e, às vezes, até mesmo falhar.
Impacto:
- Inconsistências de cores: A dispersão irregular de pigmentos causa estrias e manchas, prejudicando a consistência visual das peças moldadas por injeção. Isso compromete a uniformidade do produto e pode levar à insatisfação do cliente.
- Problemas de força: Se os materiais de enchimento não forem misturados o suficiente, algumas peças moldadas por injeção podem ficar frágeis, o que pode tornar o conjunto menos resistente e mais propenso a quebrar prematuramente.
- Textura de superfície irregular: A má mistura de aditivos resulta em imperfeições na superfície, como rugosidade ou diferenças de brilho, diminuindo a qualidade estética e aumentando os custos de acabamento.
Solução :
Dosagem precisa: Sistemas de dosagem precisos são essenciais para garantir que aditivos e cargas sejam misturados nas proporções corretas; caso contrário, podem surgir problemas de qualidade.
Equipamentos de mistura: Adquira boas máquinas de mistura que funcionem de forma consistente para espalhar os aditivos uniformemente por todo o material.
Controle de Qualidade do Fornecedor: Compre seus aditivos e cargas de fornecedores confiáveis que garantem a qualidade e a consistência de seus produtos.
10. Força de fechamento do molde inadequada
Se a força de fechamento não for suficiente, o molde pode abrir um pouco, causando rebarbas ou peças injetadas com formato incorreto. Isso pode afetar o tamanho e a superfície da peça, resultando em mais retrabalho e desperdício.
Impacto:
- Flash: A rebarba se manifesta como saliências indesejadas ao longo da linha de partição, resultantes do excesso de material que escapa da cavidade do molde. Esse defeito compromete a qualidade estética da peça e pode exigir pós-processamento adicional para remover o excesso de material.
- Geometria inconsistente da peça: A distribuição irregular da pressão durante a moldagem por injeção pode causar deformações e imprecisões dimensionais. Isso resulta em peças moldadas por injeção que não atendem às especificações do projeto, comprometendo o encaixe, a funcionalidade e a qualidade geral.
Solução :
Cálculo da força de fechamento: Calcular a força de fechamento adequada usando software é fundamental para compatibilizar o tamanho da peça, o material e a pressão de injeção, evitando defeitos.
Monitoramento da força de fechamento: fique atento à força de fechamento durante cada ciclo de injeção para garantir que ela permaneça estável e ajuste-a, se necessário, dependendo do material ou do formato da peça.
Calibração de rotina da máquina: Certifique-se de calibrar regularmente sua unidade de fixação e sistema hidráulico para que a força aplicada permaneça precisa.
11. Variações no Tempo de Ciclo
Se os tempos de ciclo não forem constantes — talvez devido a variações nas taxas de resfriamento, peças moldadas por injeção com espessuras diferentes ou um molde mal projetado — podem ocorrer problemas como empenamento, marcas de afundamento ou preenchimento incompleto das peças. O resfriamento irregular, em particular, leva a marcas de fluxo e problemas dimensionais, o que resulta em mais peças rejeitadas.
Impacto :
- Empenamento: O resfriamento irregular devido a ciclos de produção inconsistentes pode causar deformações por conta de tensões internas. Essa distorção leva a imprecisões dimensionais e pode afetar a funcionalidade da peça.
- Deslocamentos dimensionais: Taxas de resfriamento inconsistentes levam a alterações dimensionais, fazendo com que as peças moldadas por injeção não atendam às especificações. A contração irregular compromete o encaixe e a função, colocando em risco a qualidade do produto.
- Preenchimento incompleto: Um tempo de ciclo muito curto pode causar preenchimento incompleto do molde, resultando em injeções incompletas. Essas seções faltantes reduzem a integridade e a usabilidade da peça.
Solução :
Otimize o tempo de ciclo: Utilize software de simulação para ajustar com precisão todo o ciclo de moldagem por injeção para cada peça e material. Dessa forma, as etapas de injeção, resfriamento e ejeção são equilibradas para economizar tempo e energia.
Monitoramento do tempo de ciclo: Ao adicionar o monitoramento em linha, conseguimos identificar rapidamente quando os tempos de ciclo se desviavam da norma e corrigir os problemas antes que causassem transtornos maiores.
Automação: Utilize a automação para abertura e fechamento de moldes, bem como para ejeção de peças, a fim de manter os tempos de ciclo constantes e reduzir atrasos.
12. Falta de verificações de controle de qualidade
Se você negligenciar etapas como inspeções em linha ou verificações de processo, defeitos podem passar despercebidos. Isso significa mais rejeições, desperdício de material e clientes insatisfeitos. Sem monitoramento regular, é difícil detectar problemas precocemente e manter a alta qualidade.
- Impacto:
Se você negligenciar etapas como inspeções em linha ou verificações de processo, defeitos podem passar despercebidos. Isso significa mais rejeições, desperdício de material e clientes insatisfeitos. Sem monitoramento regular, é difícil detectar problemas precocemente e manter a alta qualidade.
Solução :
Inspeção em linha: Instale câmeras ou sensores automatizados para detectar defeitos como dimensões incorretas, problemas de superfície ou de cor diretamente na linha de produção de moldagem por injeção.
Planos de amostragem: Desenvolva planos de amostragem rigorosos para inspecionar periodicamente as dimensões e características críticas em cada lote de produção.
Testes de fim de linha: Realize as verificações finais antes do envio, como testes mecânicos, pesagem das peças moldadas por injeção e uma inspeção visual para detectar quaisquer defeitos remanescentes.
Controle Estatístico de Processo (CEP): Implemente gráficos de Controle Estatístico de Processo para monitorar continuamente os principais parâmetros e métricas de qualidade, permitindo a detecção precoce de variações no processo.
Sobre NOBLE
A moldagem por injeção é perfeita quando você precisa de muitas peças plásticas moldadas por injeção. É por isso que tantas empresas de alta tecnologia escolhem a NOBLE ano após ano. Então, o que faz com que elas confiem em nós?
- Com mais de 200 materiais à sua escolha, a NOBLE oferece diversas opções. Seja qual for a sua necessidade, desde plástico básico a resina de engenharia resistente, nós ajudamos você a encontrar a solução ideal e até mesmo mostramos como reduzir custos durante o processo de moldagem por injeção.
- Projete. Teste. Construa. Produza. A NOBLE cuida de tudo isso em moldagem por injeção. Nosso conjunto completo de serviços de moldagem por injeção significa que você tem um parceiro de confiança do conceito à entrega.
- Obtenha exatamente o que você precisa — e muito mais. A NOBLE oferece moldagem por injeção personalizada e de alta precisão a preços competitivos. Da prototipagem à produção, criamos soluções inteligentes e econômicas que proporcionam resultados premium sem o preço premium.
- A qualidade não é opcional — está presente em tudo o que fazemos. Nosso rigoroso processo verifica cada peça moldada por injeção, garantindo que ela atenda aos mais altos padrões antes de chegar às suas mãos.







