
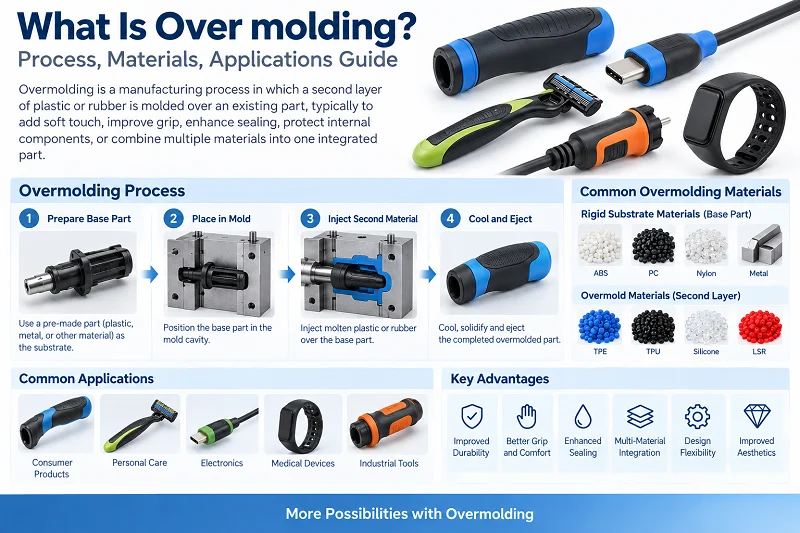
Overmolding to rodzaj procesu formowania wtryskowego. Umożliwia on skuteczne łączenie dwóch materiałów. Każdy z nich spełnia swoje zadanie. Proces ten jest szeroko stosowany w wielu nowych branżach, takich jak przemysł lotniczy i kosmiczny, robotyka inteligentna i produkcja części medycznych. Ten przewodnik zawiera pełny przegląd overmoldingu. Omawia zasadę procesu, zastosowania, popularne materiały i konkretne operacje. Odpowiada na wszystkie Twoje pytania.

1. Czym jest overmolding?
Obtryskiwanie to dwuetapowy proces formowania wtryskowego. Najpierw z jednego tworzywa sztucznego wytwarza się element bazowy. Ten element bazowy nazywany jest podłożem. Następnie podłoże umieszcza się w kolejnej formie. Na jego powierzchnię formuje się cienką warstwę zewnętrzną. Ta warstwa zewnętrzna jest zazwyczaj wykonana z miękkiego tworzywa sztucznego lub gumy. W rezultacie powstaje pojedynczy element, który jest twardy wewnątrz i miękki na zewnątrz. Te dwa materiały zazwyczaj pełnią różne funkcje w połączonym elemencie. Obtryskiwanie jest szeroko stosowane w wielu gałęziach przemysłu do różnych celów.
2. Jak działa formowanie wtryskowe?
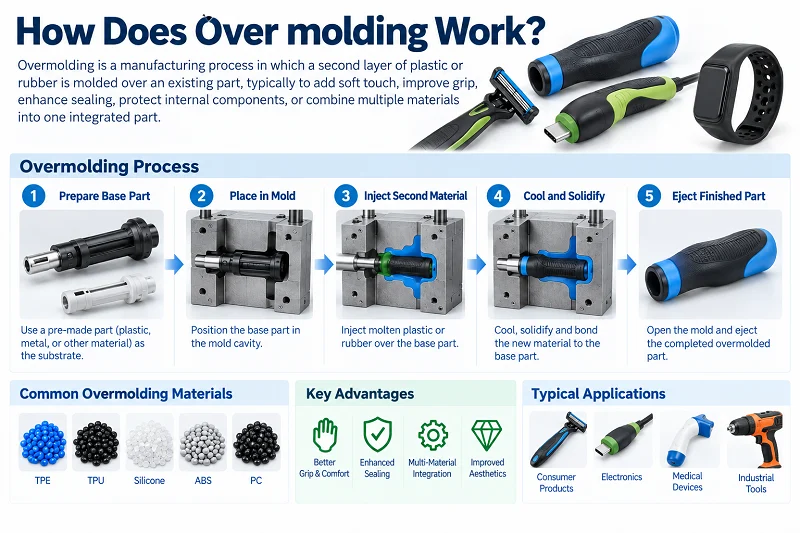
Obtrysk odbywa się w dwóch etapach.
Krok pierwszy: Z jednego kawałka plastiku wykonujemy podstawę. Ta część nazywa się podłożem. Podłoże może być wykonane z twardego plastiku lub metalu.
Krok drugi: Podłoże umieszczane jest w innej formie. Następnie wtryskiwany jest drugi materiał. Materiał ten to zazwyczaj miękki plastik lub guma. Owija się on wokół powierzchni podłoża, tworząc cienką warstwę zewnętrzną.
Kluczowa kwestia: Oba materiały muszą być połączone chemicznie lub mechanicznie. W przeciwnym razie warstwa zewnętrzna może łatwo odpaść.
Popularne połączenia: twardy plastik + miękki plastik, metal + guma.
Efekt końcowy: Jedna część łączy w sobie zalety obu materiałów. Na przykład jest twarda wewnątrz i miękka na zewnątrz. Jest wytrzymała i antypoślizgowa.
3. Projektowanie metodą overmoldingu
Stosowanie poniższych najlepszych praktyk może pomóc w zapewnieniu skutecznego overmoldingu. Pozwala to uzyskać wysokiej jakości produkty o dobrej funkcjonalności i wyglądzie.
- Kompatybilność materiałowa. Wybierz materiały, które dobrze się łączą i mają podobną temperaturę topnienia. Zapewni to mocne i niezawodne wiązanie między warstwami.
- Projekt do łączenia. Twórz odpowiednie powierzchnie, podcięcia i struktury łączące. Ułatwia to mechaniczne połączenie formowanego elementu z materiałem formowanym.
- Właściwa grubość ścianki. Utrzymuj stałą i odpowiednią grubość ścianek. Zapewnia to równomierny przepływ materiału i zapobiega powstawaniu wad, takich jak zapadnięcia czy puste przestrzenie.
- Kąt zanurzenia. Kąt pochylenia ułatwia wyjmowanie detalu z formy. Zmniejsza to ryzyko uszkodzenia detalu podczas wypychania.
- Unikaj ostrych zakrętów. Zaokrąglone rogi pomagają zapobiegać koncentracji naprężeń. Ułatwiają również przepływ materiału podczas formowania wtryskowego.
- Dodaj elementy odpowietrzające w projekcie. Umożliwia to ucieczkę powietrza i gazu podczas wtrysku. Zapobiega to powstawaniu pustych przestrzeni i uwięzionych pęcherzyków.
- Umieszczenie materiału formowanego wtryskowo. Utrzymuj punkt wtrysku materiału formowanego wtryskowo z dala od newralgicznych elementów i krawędzi. Zapobiega to uwięzieniu lub uszkodzeniu materiału.
- Projektowanie form. Zaprojektuj formę z odpowiednimi wlewami, kanałami dolotowymi i systemami chłodzenia. Zapewni to równomierny przepływ materiału i wysoką wydajność produkcji.
- Weź pod uwagę kurczenie się. Należy wziąć pod uwagę różnicę w skurczu materiału między elementem formowanym a materiałem formowanym. Zapobiega to odkształceniom i niespójnościom wymiarów.

4. Materiały do formowania wtryskowego
4.1 Podłoże (materiał bazowy)
Podłoże jest zazwyczaj wykonane z twardego materiału o większej wytrzymałości, który zapewnia wsparcie strukturalne.
Do typowych podłoży zalicza się:
- Twarde tworzywa sztuczne: takie jak ABS, PC, PA (nylon), PBT, PP. Materiały te charakteryzują się dobrą sztywnością i stabilnymi wymiarami. Są to najpopularniejsze podłoża w procesie formowania wtryskowego.
- Metale: takich jak stal nierdzewna i stop aluminium. Podłoża metalowe stosuje się tam, gdzie wymagana jest większa wytrzymałość lub przewodność, np. w ramach uchwytów lub łącznikach.
- Elastomery: takie jak TPE i TPU. Stosowane do podłoży wymagających pewnej elastyczności.
4.2 Materiał do formowania wtryskowego (materiał warstwy zewnętrznej)
Warstwa wierzchnia jest zazwyczaj bardziej miękka. Zapewnia przyczepność, uszczelnienie, amortyzację i wygodę. Typowe materiały to:
- TPE (elastomer termoplastyczny): Najpopularniejszy materiał do formowania wtryskowego. Miękki w dotyku. Regulowana twardość. Dobrze łączy się z wieloma twardymi tworzywami sztucznymi.
- TPU (termoplastyczny poliuretan): Doskonała odporność na zużycie. Nadaje się do zastosowań narażonych na duże zużycie.
- Silikon (LSR): Odporność na wysoką temperaturę. Dobra biokompatybilność. Często stosowany w produktach medycznych i dla dzieci.
- Miękkie PCV: Niski koszt. Ale słabe parametry środowiskowe. Stopniowo zastępowane przez TPE.
- Gumowy: takie jak EPDM i NBR. Stosowane wszędzie tam, gdzie wymagana jest odporność na warunki atmosferyczne i olej.
4.3 Kluczowe zasady łączenia materiałów
Oba materiały muszą się ze sobą połączyć. Istnieją dwie metody łączenia:
- Wiązanie chemiczne: Oba materiały są kompatybilne na poziomie molekularnym. Wytrzymałość wiązania jest wysoka. Przykłady: TPE na ABS, TPU na PC.
- Łączenie mechaniczne: Materiał zewnętrzny jest fizycznie zablokowany przez nierówności i rowki na powierzchni lub podcięcia na podłożu.
4.4 Typowe przykłady parowania
| · Podłoże | · Formowanie wtryskowe | · Aplikacja |
| · ABS | · TPE | · Uchwyty do elektronarzędzi |
| · Komputer | · TPU | · Etui na telefon |
| · PA | · Silikon | · Uchwyty do urządzeń medycznych |
| · Metal | · Guma | · Mocowania tłumiące drgania |

5. Specyficzne operacje formowania wtryskowego
5.1 Ręczne formowanie wtryskowe
Ręczne formowanie wtryskowe to najprostsza metoda. Proces wygląda następująco:
- Uformuj podłoże: Najpierw za pomocą jednej formy formuje się twardą część podłoża.
- Usuń podłoże: Podłoże wyjmuje się z formy i chłodzi.
- Ręczne umieszczanie: Operator ręcznie umieszcza podłoże w gnieździe drugiej formy.
- Drugi zastrzyk: Forma zamyka się i wtryskuje materiał formujący, który otula powierzchnię podłoża.
- Wyjmij gotową część: Po ostygnięciu forma się otwiera i wyjmuje się z niej gotową część.
Cechy:
- Potrzebne są dwie formy i dwie maszyny wtryskowe (lub jedna maszyna z możliwością zmiany formy)
- Podłoże musi ostygnąć przed położeniem, dlatego należy odczekać pewien czas
- Zależy od obsługi ręcznej, więc spójność może się różnić w zależności od operatora
- Nadaje się do małych partii, wielu typów produktów lub złożonych struktur
Zalety:
Prosta konstrukcja formy, niskie koszty inwestycji, duża elastyczność.
Niedogodności:
Długi cykl produkcyjny, wysokie koszty pracy, podłoże podatne na zanieczyszczenie.
5.2 Formowanie wtryskowe dwuetapowe
Formowanie wtryskowe dwuetapowe to bardziej zautomatyzowana metoda. Wykorzystuje jedną wtryskarkę dwuetapową i jedną formę obrotową.
Proces jest w następujący sposób:
- Pierwszy strzał: Materiał podłoża wtryskiwany jest na jednym stanowisku formy.
- Obróć formę: Forma obraca się o 180 stopni. Podłoże przesuwa się na drugą stację.
- Drugi strzał: Materiał formowany wtryskowo jest wtryskiwany na drugim stanowisku i owijany bezpośrednio na podłoże.
- Ostudź i wyrzuć: Gotowy element stygnie i jest wyrzucany. Następnie rozpoczyna się kolejny cykl.
Cechy:
- Podłoże i obtrysk są wykonywane w tej samej formie. Nie ma potrzeby ręcznej obróbki.
- Formowanie odbywa się przed całkowitym ostygnięciem podłoża. Wytrzymałość wiązania jest wyższa.
- Krótki cykl produkcyjny. Nadaje się do produkcji wielkoseryjnej.
- Złożona struktura formy. Wysoki koszt inwestycji.
Zalety: Wysoka wydajność, dobra konsystencja, duża wytrzymałość wiązania, nadaje się do linii zautomatyzowanych.
Niedogodności: Wysoki koszt formy, trudna zmiana modeli, nieodpowiednia do małych partii.
5.3 Porównanie dwóch metod
| Pozycja porównawcza | Ręczne formowanie wtryskowe | Formowanie wtryskowe dwuetapowe |
| Liczba form | 2 ustawia | 1 zestaw (forma obrotowa) |
| Zaangażowanie ręczne | Wysoki | Niski |
| Cykl produkcji | długo | Short |
| Siła wiązania | Umiarkowany | Wysoki |
| Odpowiednia wielkość partii | Mała partia | Duża partia |
| Inwestycja w formę | Niski | Wysoki |

6. Jakie są zalety formowania wtryskowego
6.1 Lepszy komfort chwytu i odporność na poślizg
Dzięki nałożeniu miękkiego materiału (takiego jak TPE, TPU lub silikon) na warstwę zewnętrzną, powierzchnia produktu jest bardziej miękka i zapewnia większe tarcie. Użytkownicy mogą łatwo trzymać produkt bez ryzyka jego wyślizgnięcia się. Zmniejsza to również zmęczenie podczas długotrwałego użytkowania. Właśnie dlatego ten proces jest powszechnie stosowany w elektronarzędziach, szczoteczkach do zębów i uchwytach urządzeń medycznych.
6.2 Lepsze uszczelnienie i wodoodporność
Miękka warstwa zewnętrzna ściśle przylega do podłoża i tworzy skuteczne uszczelnienie. Chroni przed wilgocią, kurzem i chemikaliami. Jest to przydatne w przypadku produktów wymagających wodoodporności lub ochrony przed kurzem, takich jak zewnętrzne urządzenia elektroniczne i obudowy instrumentów medycznych.
6.3 Mocne wiązanie, trudne do oderwania
Warstwa formowana tworzy chemiczne lub mechaniczne wiązanie z podłożem podczas formowania. Wytrzymałość wiązania jest znacznie wyższa niż w przypadku miękkich materiałów, które są klejone lub nakładane później. Nie odkleja się, nie odpada ani nie rozdziela się łatwo podczas długotrwałego użytkowania.
6.4 Mniej części, prostszy montaż
Tradycyjne metody wymagają oddzielnego wykonania miękkiej okładki, a następnie jej montażu. Formowanie wtryskowe łączy dwa etapy w jeden. Zmniejsza to liczbę części i liczbę etapów montażu. Obniża koszty pracy i trudności w zarządzaniu zapasami.
6.5 Elastyczna konstrukcja, lepszy wygląd
Na podłoże można nanosić różne kolory i poziomy twardości. Pozwala to uzyskać efekt dwukolorowy lub lokalny efekt miękkiego uchwytu. Większa swoboda projektowania. Produkt wygląda i jest przyjemniejszy w dotyku.
6.6 Lepsza trwałość
Miękka warstwa zewnętrzna pochłania uderzenia i wibracje. Chroni twardą strukturę wewnętrzną. Działa jak amortyzator podczas upadków i kolizji. Wydłuża to żywotność produktu.

7. Jakie są wady formowania wtryskowego
Do overmoldingu potrzebne są dwie formy lub jedna wtryskarka dwustopniowa. Inwestycje w sprzęt są wysokie. Podłoże i overmold muszą być kompatybilne chemicznie lub mechanicznie. Wybór materiałów jest ograniczony. Oba materiały charakteryzują się różną rozszerzalnością cieplną. Mogą się one odkształcać lub rozdzielać po schłodzeniu. Cykl produkcyjny jest długi. Metody ręczne wymagają dużej siły roboczej. Spójność jest słaba. Wadliwe części trudno jest przerobić. Podłoże i overmold nie mogą być rozdzielone. Koszt produkcji małoseryjnej jest wysoki. Zmiana modeli jest trudna.

8. Nadformowanie a formowanie wtryskowe
8.1 Różnica podstawowa
Formowanie wkładek to proces jednoetapowy. Polega na umieszczeniu gotowej wkładki (zazwyczaj metalowej) w formie. Następnie wtryskiwane jest tworzywo sztuczne, które owija wkładkę. Efektem końcowym jest pojedyncza część łącząca metal i tworzywo sztuczne. Wkładka zapewnia wytrzymałość, gwint lub przewodność.
Formowanie wtryskowe to proces dwuetapowy. Najpierw formuje się podłoże z tworzywa sztucznego. Następnie podłoże umieszcza się w kolejnej formie. Następnie wtryskuje się drugi materiał, który owija jego powierzchnię. Efektem końcowym jest element twardy wewnątrz i miękki na zewnątrz, o dwuwarstwowej strukturze. Warstwa formowana wtryskowo zapewnia przyczepność, uszczelnienie i lepsze czucie.
8.2 Porównanie procesów
| Pozycja porównawcza | Wstaw formowanie | Nad formowaniem |
| Etapy procesu | Jeden krok | Dwa kroki |
| Podłoże | Wkładka metalowa lub nieplastikowa | Podłoże plastikowe |
| Materiał zewnętrzny | Plastik | Miękki plastik lub guma |
8.3 Jak dokonać wyboru?
Jeśli potrzebujesz wytrzymałości lub przewodności metalu, wybierz formowanie wtryskowe. Jeśli potrzebujesz miękkiej warstwy zewnętrznej dla lepszego chwytu lub uszczelnienia, wybierz formowanie wtryskowe.
Obie metody można również stosować razem. Najpierw należy wykonać formowanie wtryskowe, aby uzyskać podłoże z metalowymi wkładkami. Następnie należy wykonać formowanie wtryskowe, aby uzyskać element finalny, który jest jednocześnie wytrzymały i komfortowy w dotyku.

9. W jakich branżach stosuje się obtrysk?
9.1 Urządzenia medyczne
Uchwyty narzędzi chirurgicznych, uchwyty endoskopów, narzędzia stomatologiczne i inne narzędzia są pokryte powłoką, aby poprawić komfort chwytu i odporność na poślizg. Silikonowe warstwy powłoki charakteryzują się również biozgodnością. Wytrzymują sterylizację w wysokiej temperaturze.
9.2 Narzędzia elektryczne
Wiertarki, szlifierki kątowe, młoty i inne obudowy często wykorzystują twarde podłoże z tworzywa sztucznego z miękką powłoką z TPE. Zapewnia to odporność na poślizg, amortyzację i izolację, a także poprawia bezpieczeństwo obsługi.
9.3 Consumer Electronics
Etui na telefony, obudowy słuchawek, paski do smartwatchy i wiele innych produktów wykorzystują technologię overformingu, aby uzyskać dwukolorowy wygląd i miękkość w dotyku. Poprawia to również wodoodporność i pyłoszczelność.
9.4 Przemysł samochodowy
Kierownice, dźwignie zmiany biegów, klamki i uszczelki są wykonane metodą overformingu. Poprawia to komfort jazdy, redukuje hałas i poprawia szczelność.
9.5 Towary codziennego użytku
Rączki szczoteczek do zębów, maszynki do golenia, uchwyty do naczyń kuchennych, butelki sportowe i wiele innych produktów są pokryte miękką powłoką, która zapewnia większy komfort i zapobiega poślizgowi.
9.6 Urządzenia przemysłowe
W panelach sterowania, uchwytach instrumentów, uchwytach przemysłowych i innych elementach stosuje się formowanie wtryskowe w celu zwiększenia trwałości i bezpieczeństwa obsługi.

10. Dlaczego warto wybrać NOBLE jako producenta urządzeń do formowania wtryskowego
NOBLE zapewnia pełne wsparcie dla projektów overmoldingu. Pomagamy w przeglądzie projektu i doborze materiałów. Udzielamy informacji zwrotnej z procesu produkcji (DFM), aby udoskonalić projektowanie detali. Budujemy precyzyjne formy zarówno do formowania substratu, jak i overmoldingu. Oferujemy overmolding ręczny i dwuetapowy. Zapewniamy również inspekcję na linii produkcyjnej w celu kontroli jakości połączeń. Nasz zespół zajmuje się zarówno produkcją małoseryjną, jak i masową. Prowadzimy pełną dokumentację procesu, aby zapewnić identyfikowalność. Spełnia to wymagania normy ISO 13485 dla projektów medycznych. Wspieramy cały proces, od prototypu do produkcji.
Często zadawane pytania dotyczące Nadformowanie:
1. Jaka jest różnica między formowaniem wtryskowym a wkładka do formowania?
Formowanie wtryskowe polega na umieszczeniu metalowej wkładki w formie, a następnie wtryśnięciu wokół niej tworzywa sztucznego. Formowanie wtryskowe najpierw tworzy plastikową bazę, a następnie formuje na niej miękką warstwę. Formowanie wtryskowe jest jednoetapowe. Formowanie wtryskowe składa się z dwóch etapów.
2. Czym jest overmoulding?
Overmolding to dwuetapowy proces formowania wtryskowego, w którym miękka warstwa zewnętrzna jest formowana na twardym elemencie bazowym.
3. Czy obtrysk jest drogi?
Obtrysk jest droższy niż standardowe formowanie wtryskowe. Wymaga dwóch form lub maszyny dwuwtryskowej. Pozwala jednak zaoszczędzić na kosztach montażu przy dużych wolumenach.
4. Czy Twoja część wymaga formowania wtryskowego lub wkładek?
Wybierz formowanie wtryskowe, aby uzyskać miękki uchwyt, uszczelnienie lub lepsze wyczucie. Wybierz wkładki, aby uzyskać metalowe gwinty, wytrzymałość lub styki elektryczne.
5. Jakie są pięć rodzajów formowania?
Formowanie wtryskowe, formowanie rozdmuchowe, formowanie kompresyjne, formowanie rotacyjne i formowanie transferowe.






