
W dziedzinie nowoczesnej produkcji przemysłowej technologia spawania metali zajmuje bardzo ważne miejsce. Jest to metoda procesowa polegająca na łączeniu dwóch lub więcej części metalowych na poziomie atomowym poprzez nagrzewanie, sprężanie lub kombinację obu tych metod w celu utworzenia jednolitej całości.
Począwszy od obróbki metalowych ozdób codziennego użytku, aż po budowę sprzętu lotniczego, statków i mostów, żadna działalność nie może obejść się bez wsparcia technologii spawania metali.
 |
Czym jest spawanie blach?
Podstawową ideą spawania metali jest wykorzystanie ciepła lub siły mechanicznej. Spawanie rozrywa pierwotne połączenia między atomami w łączonych częściach metalowych. Następnie atomy te rozprzestrzeniają się i mieszają. Ostatecznie tworzą nowe połączenia metalowe, tworząc trwałe połączenie.
Podczas spawania, łączenia metalu są podgrzewane do stanu stopionego lub podatnego na zginanie. Atomy stają się wówczas znacznie bardziej żywe. Mogą się łączyć w przestrzeniach między różnymi elementami metalu. Po ostygnięciu powstaje stabilne połączenie spawane. Zmienia ono pierwotnie oddzielne elementy metalowe w solidnie złączoną całość.
Spawanie metali całkowicie różni się od metod łączenia mechanicznego. Połączenia takie jak śruby i nity można łatwo rozmontować. Atomy metalu w miejscach łączenia nigdy się nie mieszają. Spawanie natomiast tworzy trwałe i nierozłączne połączenie. Połączenia spawane są często tak samo wytrzymałe, a nawet mocniejsze niż sam metal. Ta cecha sprawia, że spawanie jest szeroko stosowane w obszarach wymagających wyjątkowo wytrzymałych konstrukcji.
Zalety i wady spawania blach
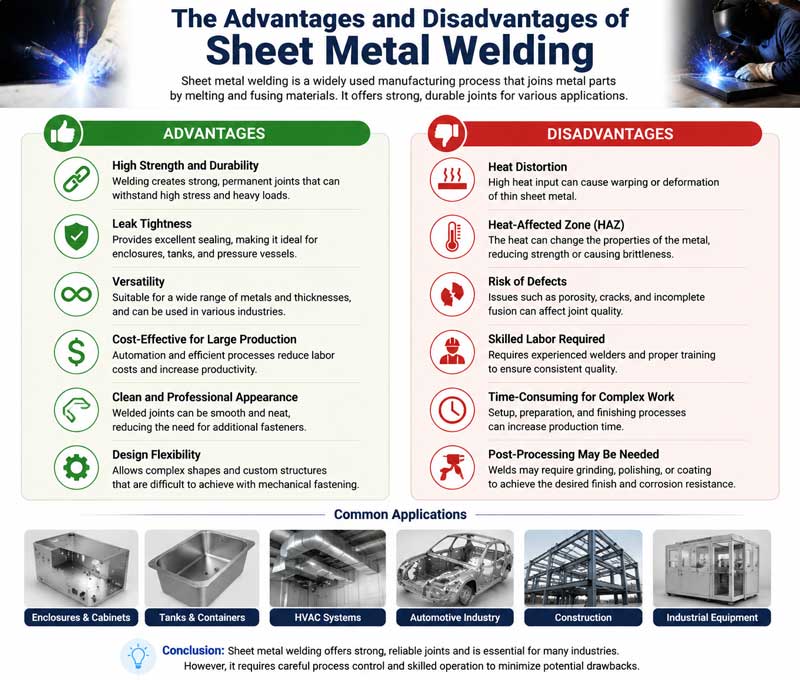
Zalety
- Mocne połączenie: Połączenia spawane pozwalają łączyć ze sobą atomy metalu. Ich wytrzymałość jest zazwyczaj tak samo wysoka, a nawet wyższa niż wytrzymałość metalu oryginalnego. Dzięki temu konstrukcje spawane bardzo dobrze przenoszą ciężar. Wytrzymują duże obciążenia, silne wstrząsy i wibracje.
- Doskonała szczelność: Połączenia wykonane metodą spawania są gładkie i solidne na całej powierzchni. Skutecznie zapobiegają wyciekaniu gazu i cieczy. Ta cecha sprawia, że spawanie jest bardzo przydatne. Doskonale sprawdza się przy produkcji zbiorników ciśnieniowych, rur i pojemników magazynowych.
Szeroki zakres zastosowań:
Spawanie metali sprawdza się w przypadku niemal wszystkich rodzajów materiałów metalowych. Należą do nich stal węglowa, stal nierdzewna, stopy aluminium i stopy miedzi.
Jednocześnie umożliwia łączenie elementów metalowych o różnych kształtach i rozmiarach. Niezależnie od tego, czy chodzi o spawanie cienkich blach, spawanie doczołowe grubych blach, czy spawanie złożonych konstrukcji, wszystko to można osiągnąć, wybierając odpowiednią metodę spawania.
- Oszczędności materiałowe i kosztoweW porównaniu z połączeniami śrubowymi i nitowymi, spawanie nie wymaga stosowania dodatkowych elementów łączących, co pozwala zaoszczędzić znaczną ilość materiałów metalowych. Jednocześnie proces spawania jest stosunkowo prosty, a jego wysoka wydajność pozwala skutecznie skrócić cykl produkcyjny i obniżyć koszty produkcji. W przypadku produkcji przemysłowej na dużą skalę ta zaleta może znacząco zwiększyć korzyści ekonomiczne przedsiębiorstw.
Wady
- W spoinie występują naprężenia i odkształcenia: Podczas procesu spawania lokalne obszary metalu ulegają szybkiemu nagrzewaniu i chłodzeniu. Te nierównomierne zmiany temperatury powodują powstawanie naprężeń spawalniczych w obszarze spoiny. Przekroczenie zakresu tolerancji materiału powoduje odkształcenie spawanego elementu, a nawet pęknięcia. Późniejsze prace korekcyjne i naprawcze po wystąpieniu odkształceń zwiększają koszty produkcji i procedury.
- Wysokie wymagania dotyczące umiejętności operacyjnych: Jakość spawania zależy bezpośrednio od poziomu technicznego operatora. Podczas procesu spawania kontrola parametrów, takich jak prąd spawania, napięcie, prędkość spawania i kąt elektrody, wymaga dużego doświadczenia i precyzyjnej obsługi. Nieprawidłowe ustawienie parametrów bardzo łatwo prowadzi do powstania wad spawalniczych, takich jak pory, wtrącenia żużla, niepełne przetopy i pęknięcia. Wady te poważnie wpływają na jakość spoin i zagrażają bezpieczeństwu użytkowania konstrukcji.
- Wykrywanie wad spawalniczych jest dość trudne: Niektóre wady spawalnicze, takie jak pory wewnętrzne, wtrącenia żużla i mikropęknięcia, nie mogą być bezpośrednio zauważone gołym okiem i wymagają użycia profesjonalnego sprzętu. Urządzenia te są drogie, a proces detekcji skomplikowany, co zwiększa koszty kontroli jakości w procesie produkcyjnym.
Materiały powszechnie stosowane w spawaniu blach
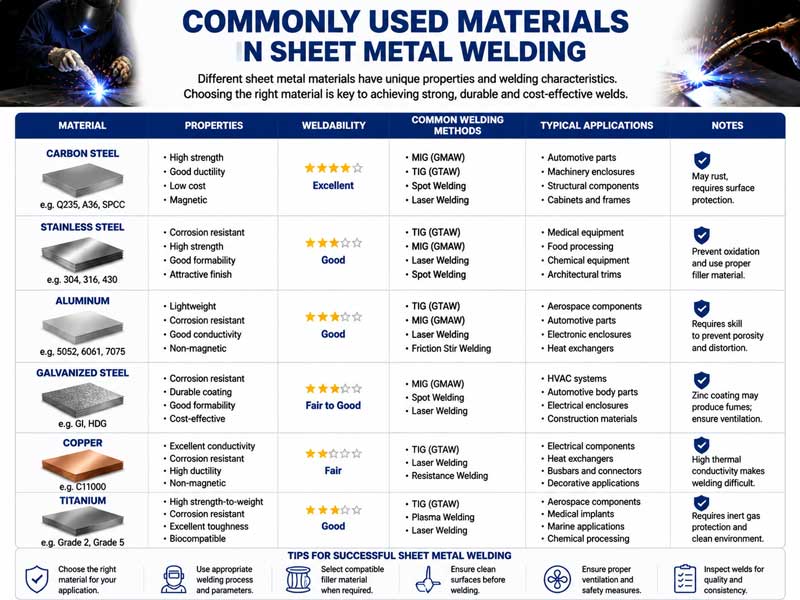
Materiały powszechnie używane do spawania metali dzielą się na dwie kategorie. Pierwsza grupa to materiał bazowy, czyli metal, który ma być spawany. Druga grupa to materiał wypełniający, który wypełnia szczeliny między łączonymi elementami podczas spawania. Istnieją również materiały pomocnicze, takie jak topnik i gaz osłonowy. Nie łączą one bezpośrednio metali, ale mają duży wpływ na jakość spoiny.
(1) Materiał bazowy
Istnieje wiele rodzajów materiałów bazowych. Prawie wszystkie metale i stopy mogą być używane jako materiały bazowe do spawania. Do najpopularniejszych należą:
1. Stal węglowa: Ze względu na zawartość węgla można ją podzielić na stal niskowęglową, stal średniowęglową i stal wysokowęglową.
Stal niskowęglowa ma najlepsze właściwości spawalnicze, dobrą plastyczność i mniejsze prawdopodobieństwo powstawania pęknięć podczas spawania.
- Stal nierdzewna: Stal nierdzewna charakteryzuje się doskonałą odpornością na korozję i wysoką temperaturę.
W zależności od mikrostruktury, stal nierdzewna austenityczna, ferrytyczna i martenzytyczna jest powszechnie stosowana w przemyśle. Stal nierdzewna austenityczna charakteryzuje się doskonałą spawalnością i jest powszechnie stosowana w przemyśle. Podczas spawania stali nierdzewnej ferrytycznej często występuje problem zgrubnych ziaren, co wpływa na wytrzymałość spoiny. Stal nierdzewna martenzytyczna charakteryzuje się słabą spawalnością i wymaga obróbki cieplnej po spawaniu w celu poprawy jej właściwości.
- Metale i stopy nieżelazne: Do powszechnie stosowanych metali zalicza się stopy aluminium, stopy miedzi, stopy tytanu itp.
Stop aluminium jest lekki, wytrzymały i odporny na korozję. Podczas spawania należy stosować metody takie jak spawanie łukiem argonowym, zwracając szczególną uwagę na zapobieganie utlenianiu.
Stopy miedzi charakteryzują się dobrą przewodnością cieplną. Podczas spawania wymagane jest dostarczenie dużej ilości ciepła, a jednocześnie należy unikać tworzenia się porów.
Stopy tytanu charakteryzują się wysoką wytrzymałością, niską gęstością i odpornością na wysokie temperatury. Ich spawanie jest dość trudne i wymaga osłony gazem obojętnym. Są one często stosowane w przemyśle lotniczym i kosmicznym.
(2) Materiały wypełniające
Funkcją materiału wypełniającego jest wypełnienie szczeliny w złączu spawanym, zmieszanie go z roztopionym materiałem bazowym w celu utworzenia spoiny oraz zapewnienie wytrzymałości i szczelności złącza.
Do powszechnie stosowanych materiałów wypełniających należą pręty spawalnicze, druty spawalnicze i taśmy spawalnicze.
- Elektroda: Elektroda składa się z dwóch części: rdzenia i powłoki.
Rdzeń to metalowy rdzeń elektrody, którego skład jest zgodny ze składem materiału bazowego. Jego główną funkcją jest zapewnienie metalowego wypełnienia spoiny. Powłoka to warstwa nakładana na powierzchnię spoiny rdzeniowej, składająca się z proszku mineralnego, proszku żelazostopu, spoiwa itp.
Podczas spawania powłoka wytwarza gaz ochronny. Gaz ten zapobiega zanieczyszczeniu jeziorka stopionego metalu przez powietrze. Pomaga również zredukować ilość niepożądanych pierwiastków, takich jak tlen, siarka i fosfor. Poprawia to jakość spoiny. Pręty spawalnicze występują w wielu rodzajach, w zależności od ich przeznaczenia. Na przykład, dostępne są pręty do stali konstrukcyjnej, stali nierdzewnej i żeliwa.
- Drut: Drut jest używany głównie w takich metodach spawania, jak spawanie w osłonie gazów ochronnych oraz spawanie łukiem krytym.
Jego skład jest jednorodny, a zawartość zanieczyszczeń niska, co zapewnia stabilne parametry spoiny. Druty spawalnicze można podzielić na lite i rdzeniowe, w zależności od materiału, z którego są wykonane. Drut spawalniczy lity należy stosować w połączeniu z gazem osłonowym.
Drut rdzeniowy zawiera proszek. Podczas spawania proszek rozkłada się, wytwarzając gaz ochronny i żużel, które chronią jeziorko spawalnicze. Drut charakteryzuje się wysoką wydajnością spawania i dobrym formowaniem spoiny.
- Taśma spawalnicza: Taśmy spawalnicze są często stosowane w takich metodach spawania, jak spawanie elektrożużlowe i automatyczne spawanie łukiem krytym. Nadają się do spawania grubych blach stalowych. Ich szerokość i grubość można dobrać w zależności od wymagań spawalniczych. Pomaga to w równomiernym wypełnieniu spoiny.
(3) Materiały pomocnicze
Topnik: Topnik jest najczęściej stosowany w procesach spawalniczych, takich jak spawanie łukiem krytym i spawanie elektrożużlowe. Podczas spawania tworzy żużel. Żużel pokrywa jeziorko stopionego metalu. Odprowadza powietrze i zapobiega rdzewieniu metalu. Jednocześnie topnik reaguje chemicznie z zanieczyszczeniami w jeziorku. Usuwa tlen, siarkę i fosfor. Dzięki temu spoina jest znacznie lepsza.
Topnik jest często używany w metodach spawania, takich jak spawanie łukiem krytym i spawanie elektrożużlowe. Podczas spawania tworzy on warstwę żużla. Żużel pokrywa powierzchnię jeziorka stopionego metalu. Blokuje on dostęp powietrza i zapobiega utlenianiu metalu. Jednocześnie topnik reaguje z niepożądanymi materiałami w jeziorku. Pomaga pozbyć się tlenu, siarki i fosforu. Poprawia to jakość spoiny.
Topnik jest stosowany głównie w takich technikach spawania jak spawanie podtynkowe.
- Gaz osłonowy: Funkcją gazu osłonowego jest ochrona łuku i jeziorka stopionego metalu podczas procesu spawania, zapobieganie przedostawaniu się gazów, takich jak tlen i azot z powietrza, a także zapobieganie powstawaniu wad, takich jak porowatość i wtrącenia żużla w spoinie.
Do powszechnie stosowanych gazów ochronnych należą argon, hel, dwutlenek węgla itp.
Argon i hel to gazy obojętne o dobrych właściwościach ochronnych, często stosowane przy spawaniu metali nieżelaznych i stali nierdzewnej.
Jakie są niezbędne narzędzia do spawania blach
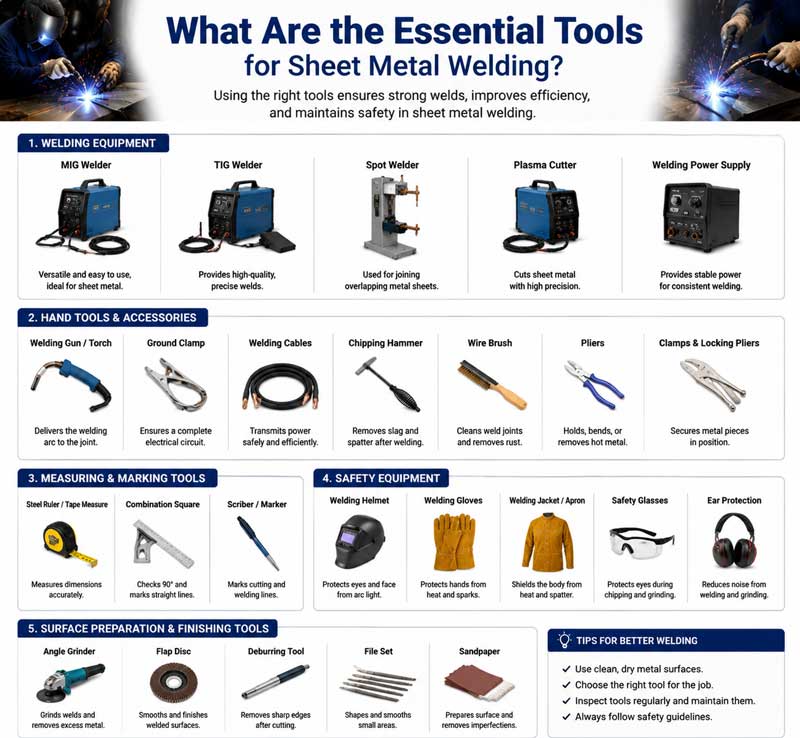
Istnieją różne rodzaje narzędzi do spawania metali. Potrzebne narzędzia zmieniają się w zależności od metody spawania. Niezależnie jednak od wybranej metody, te niezbędne narzędzia są niezbędne.
(1) Zasilanie spawalnicze
Zasilacz spawalniczy to urządzenie dostarczające energię elektryczną potrzebną do powstania łuku spawalniczego. Jest podstawowym narzędziem służącym do spawania.
- Spawarka łukowa AC: Spawarka łukowa AC charakteryzuje się prostą konstrukcją, niską ceną i jest łatwa w utrzymaniu. Służy głównie do ręcznego spawania łukowego i nadaje się do spawania stali niskowęglowej i innych materiałów.
Prąd wyjściowy jest prądem przemiennym, a stabilność łuku jest stosunkowo słaba.
- Spawarka łukowa DC: Prąd wyjściowy spawarki łukowej DC to prąd stały. Łuk charakteryzuje się dobrą stabilnością i może spawać różne materiały metalowe, takie jak stal nierdzewna i metale nieżelazne.
Urządzenia do spawania łukiem elektrycznym prądu stałego można dodatkowo podzielić na urządzenia do spawania łukiem elektrycznym prądu stałego obrotowe i urządzenia do spawania łukiem elektrycznym prądu stałego prostownikowe.
Urządzenia do spawania łukiem elektrycznym prądu stałego są stosunkowo duże i charakteryzują się wysokim poziomem hałasu.
Spawarka łukowa prądem stałym jest mała, lekka i bardzo wydajna.
- Spawarka inwertorowa: Spawarka inwertorowa to nowy typ źródła zasilania spawalniczego. Wykorzystuje technologię inwertorową do przetwarzania prądu przemiennego o częstotliwości przemysłowej na prąd stały, a następnie przekształca go z powrotem w prąd przemienny o wysokiej częstotliwości i ostatecznie prostuje do prądu stałego.
Urządzenia spawalnicze inwertorowe mają zalety małych rozmiarów, małej wagi, oszczędności energii, wysokiej wydajności, dobrej stabilności łuku oraz umożliwiają stosowanie różnych metod spawania.
(2) Narzędzia do operacji spawalniczych
- Palnik spawalniczy: Palnik spawalniczy jest używany głównie do spawania w osłonie gazów ochronnych. Jego funkcją jest trzymanie drutu spawalniczego, przewodzenie prądu i podawanie gazu osłonowego.
Palnik spawalniczy służy do spawania gazowego. Miesza on gaz palny z tlenem i rozpyla go przez dyszę. Po zapaleniu tworzy płomień, który ogrzewa materiał bazowy i spoiwo.
- Uchwyty spawalnicze: Uchwyty spawalnicze to niezbędne narzędzia do ręcznego spawania łukowego. Mocują elektrody i przewodzą prąd spawalniczy. Uchwyty spawalnicze powinny dobrze przewodzić prąd, być odporne na ciepło i izolować. Zapewniają bezpieczeństwo i stabilność procesu spawania.
- Maski spawalnicze i sprzęt bezpieczeństwa: Maski spawalnicze to kluczowe narzędzia do ochrony twarzy i oczu spawaczy. Występują w dwóch wersjach: ręcznej i nagłownej.
(3) Narzędzia i sprzęt pomocniczy
- Szlifierka kątowa: Szlifierka kątowa ma dwa główne zastosowania. Czyści metal bazowy przed spawaniem oraz szlifuje spoinę po spawaniu. Przed spawaniem usuwa z powierzchni metalu zanieczyszczenia, takie jak rdza, olej i zgorzelina. Pomaga to zagwarantować jakość spoiny. Po spawaniu poleruje spoinę, wygładzając ją i poprawiając wygląd spawanych elementów.
- Pojemnik do przechowywania elektrod: Pojemnik do przechowywania elektrod służy do przechowywania prętów spawalniczych. Chroni je przed zawilgoceniem. Niektóre pręty, na przykład alkaliczne, bardzo łatwo wchłaniają wilgoć. Po wchłonięciu wilgoci, podczas spawania mogą pojawić się wady, takie jak pory.
Wiadro izolacyjne z prętem spawalniczym może suszyć pręty spawalnicze poprzez podgrzewanie, aby zapewnić ich wydajność podczas użytkowania.
- Zaciski i pozycjonery: Zaciski mocują elementy wymagające spawania. Zapewniają precyzyjne pozycjonowanie podczas spawania. Zapobiegają również zmianie kształtu elementów. Pozycjonery umożliwiają przesuwanie spawanych elementów w różne pozycje i pod różnymi kątami. Sprawiają, że spawanie jest płynniejsze. Zwiększają również wydajność i jakość spawania. Odgrywają one szczególnie ważną rolę w przypadku dużych i złożonych elementów spawanych.
- Narzędzia kontrolne: Narzędzia kontrolne służą do badania jakości połączeń spawanych. Często oceniają one, czy wygląd spoiny jest odpowiedni. Defektoskopy ultradźwiękowe i defektoskopy rentgenowskie wykrywają wady wewnętrzne spoin. Do wad tych należą otwory, uwięziony żużel i pęknięcia.
Jak działa spawanie blachy
Zasada działania spawania metali polega w zasadzie na skróceniu odległości między atomami spawanego metalu do zakresu, w którym tworzą się wiązania metalowe pod wpływem działania energii cieplnej lub mechanicznej, dzięki czemu uzyskuje się wiązanie atomów.
W zależności od tego, czy materiał bazowy ulega stopieniu podczas spawania, metody spawania można podzielić na trzy główne kategorie: spawanie, spawanie ciśnieniowe i lutowanie twarde.
(1) Zasada działania spawania zgrzewanego
Spawanie metodą topienia jest najpowszechniej stosowaną metodą spawania. Jej istotą jest podgrzanie materiału bazowego spawanego obszaru do stanu stopionego, tworząc jeziorko ciekłego metalu. Jednocześnie materiał dodatkowy również topi się i wtapia w jeziorko ciekłego metalu.
Po ostygnięciu i stwardnieniu stopionego metalu powstanie połączenie spawane.
Do powszechnie stosowanych metod spawania zalicza się ręczne spawanie łukowe, spawanie gazowe, spawanie łukiem argonowym, spawanie w osłonie dwutlenku węgla itp.
1. Dwa bieguny zasilacza spawalniczego są odpowiednio połączone z szczypcami spawalniczymi i spawanym przedmiotem, tworząc zamknięty obwód.
2. Operator trzyma pręt spawalniczy za pomocą szczypiec spawalniczych, przykłada pręt spawalniczy do przedmiotu obrabianego, a następnie szybko odsuwa go na niewielką odległość.
W tym momencie pomiędzy elektrodą a elementem spawanym powstaje łuk elektryczny. Temperatura łuku może osiągnąć 6000-8000°C, co może natychmiast stopić koniec elektrody i część spawanego elementu, tworząc jeziorko stopionego metalu.
3. W wysokich temperaturach powłoka elektrody ulega rozkładowi, wydzielając gaz ochronny i żużel. Gaz ochronny otacza łuk i jeziorko stopowe, izolując powietrze.
Żużel pokrywa powierzchnię jeziorka stopionego metalu, zapobiegając jego utlenianiu.
4. W miarę jak pręt spawalniczy się przesuwa, stale tworzą się nowe jeziorka stopionego metalu, podczas gdy stare stygną i krzepną. Ostatecznie powstaje ciągła spoina, zapewniająca połączenie metali.
(2) Zasada działania zgrzewania ciśnieniowego
Zgrzewanie dociskowe to metoda spawania, w której podczas procesu spawania do elementu spawanego przykładana jest określona siła nacisku, a jednocześnie, niezależnie od tego, czy jest ona podgrzewana, czy nie, powierzchnia styku spawanego metalu ulega odkształceniu plastycznemu, uzyskując w ten sposób wiązania atomowe.
Cechą charakterystyczną zgrzewania ciśnieniowego jest to, że materiał bazowy zazwyczaj nie topi się lub topi się tylko częściowo.
Do powszechnie stosowanych metod spawania ciśnieniowego zalicza się zgrzewanie oporowe, zgrzewanie tarciowe, spawanie kuźnicze itp.
- Dopasuj ściśle do siebie dwie zespawane części, a następnie za pomocą elektrod wywierć pewien nacisk, aby zapewnić ścisły kontakt powierzchni zespawanych części.
- Gdy przez elektrodę przepływa prąd o dużym natężeniu, powstaje ciepło oporowe, gdy prąd przepływa przez powierzchnię styku spawanej części.
Ze względu na stosunkowo dużą rezystancję na powierzchni styku, ciepło będzie się tam koncentrować, nagrzewając metal na powierzchni styku do stanu plastycznego lub częściowo stopionego.
Pod wpływem ciągłego nacisku metal w miejscu styku ulega odkształceniu plastycznemu, a atomy dyfundują między sobą, tworząc połączenie spawane.
Zgrzewanie oporowe charakteryzuje się dużą szybkością spawania, niewielkimi odkształceniami i brakiem konieczności stosowania materiałów dodatkowych. Jest szeroko stosowane do spawania cienkich blach, na przykład w produkcji nadwozi samochodowych i obudów urządzeń gospodarstwa domowego.
(3) Zasada działania lutowania
Lutowanie twarde to proces, w którym stosuje się spoiwo o temperaturze topnienia niższej niż temperatura topnienia metalu bazowego. Spoiwo i metal bazowy są podgrzewane razem do temperatury, w której spoiwo się topi, a metal bazowy nie.
Metoda spawania, w której stopiony lut wypełnia szczeliny między metalem bazowym poprzez działanie kapilarne, dyfunduje do metalu bazowego i po ostygnięciu tworzy złącze spawane.
Lutowanie twarde można podzielić na lutowanie twarde i lutowanie miękkie ze względu na różne temperatury topnienia spoiwa.
Spoiwo stosowane w lutowaniu twardym ma temperaturę topnienia powyżej 450°C, a wytrzymałość połączenia jest stosunkowo wysoka. Jest często stosowane do spawania części mechanicznych.
Temperatura topnienia spoiwa lutowniczego w lutowaniu miękkim wynosi poniżej 450°C, a wytrzymałość połączenia jest stosunkowo niska. Jest ono często stosowane do lutowania elementów elektronicznych.
Zaletami lutowania twardego są: niska temperatura spawania, niewielkie zmiany mikrostruktury i właściwości materiału bazowego, niewielkie odkształcenie spawanego elementu oraz możliwość spawania różnych rodzajów materiałów metalowych.
Jednakże wytrzymałość połączeń lutowanych jest na ogół niższa od wytrzymałości połączeń spawanych i zgrzewanych ciśnieniowo, co sprawia, że nadają się one do zastosowań, w których wymagania wytrzymałościowe nie są wysokie.
|
|
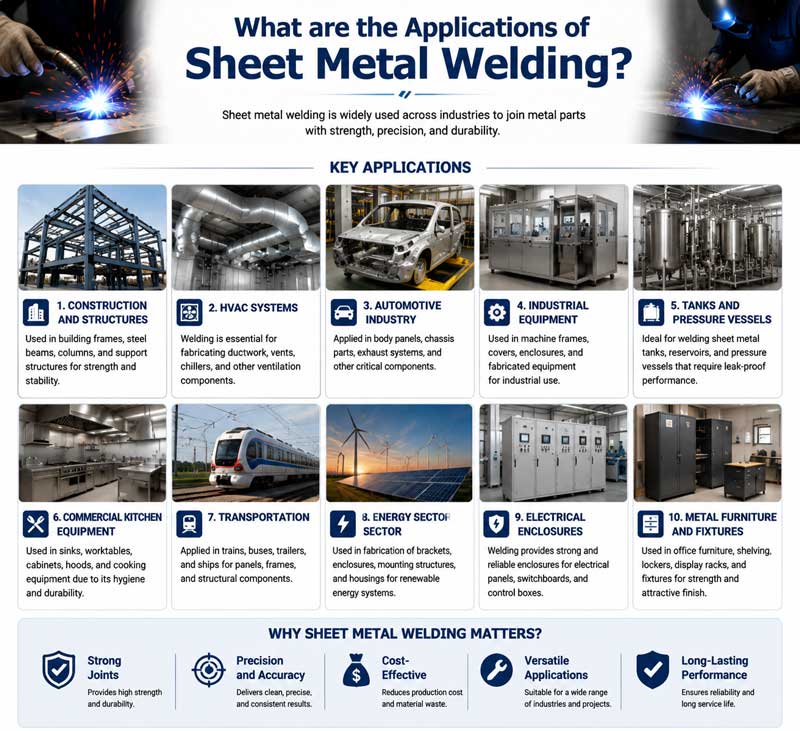
Jakie są zastosowania spawania blach
Technologia spawania metali ze względu na swoje wyjątkowe zalety znalazła szerokie zastosowanie w różnych gałęziach przemysłu i dziedzinach, obejmując niemal wszystkie aspekty gospodarki narodowej.
(1) Przemysł maszynowy:
Łoża i kolumny obrabiarek, czerpaki i ramy gąsienic koparek, wysięgniki dźwigów itp. są wytwarzane metodą spawania.
Technologia spawania gwarantuje wytrzymałość i stabilność elementów konstrukcyjnych oraz wydłuża żywotność i niezawodność eksploatacyjną sprzętu.
(2) Branża transportowa:
- Produkcja samochodów: Produkcja części samochodowych, takich jak nadwozia, ramy i podwozia, wymaga technologii spawalniczej. Poza tym spawanie jest również wykorzystywane do produkcji takich części, jak silniki i skrzynie biegów.
- Budowa statków: Poszycie kadłuba, pokład, kabina i inne części statku muszą być połączone poprzez spawanie.
Spawanie statków wiąże się z wyzwaniami technicznymi, takimi jak spawanie grubych blach i spawanie stali o wysokiej wytrzymałości. Powszechnie stosowane metody spawania obejmują spawanie łukiem krytym oraz spawanie pionowe gazowe i elektryczne.
- Przemysł lotniczy: Stopy aluminium i tytanu to materiały wysokiej jakości. Są wykorzystywane do budowy nadwozi samolotów, skrzydeł i elementów silników. Spawanie tych specjalistycznych materiałów wymaga precyzyjnych technik spawalniczych. Typowymi przykładami są spawanie łukiem argonowym, spawanie wiązką elektronów i spawanie laserowe.
(3) Branża budowlana:
Budynki o konstrukcji stalowej są powszechnie stosowane w wieżowcach, fabrykach o dużej rozpiętości, mostach i innych projektach.
Na przykład łączenie belek stalowych ze słupami w warsztatach zajmujących się konstrukcjami stalowymi, a także łączenie belek stalowych w przypadku mostów — wszystko to musi być wykonywane poprzez spawanie.
(4) Przemysł petrochemiczny:
Przemysł petrochemiczny wymaga dużej liczby zbiorników ciśnieniowych, rurociągów, zbiorników magazynowych i innego sprzętu. Produkcja i montaż tych urządzeń nie mogą obyć się bez technologii spawalniczej.
(5) W dziedzinie życia codziennego:
Produkcja metalowych drzwi i okien, spawanie ram rowerowych, obróbka naczyń kuchennych itp. — wszystkie te procesy wymagają wykorzystania technologii spawalniczej.
Ponadto przy produkcji niektórych ozdób metalowych, na przykład biżuterii srebrnej lub złotej, stosuje się również techniki spawania, które pozwalają łączyć ze sobą różne elementy i tworzyć w ten sposób wyszukane kształty.
Wniosek
Technologia spawania metali, jako jeden z podstawowych procesów w nowoczesnym przemyśle, przeszła długi proces rozwoju od tradycyjnego ręcznego kucia i spawania do współczesnego zautomatyzowanego i inteligentnego spawania.
Jego zalety są bardzo znaczące. Pozwala on na uzyskanie połączeń metalowych o wysokiej wytrzymałości i szczelności, spełniając potrzeby produkcyjne różnych gałęzi przemysłu.
Jednocześnie występują problemy takie jak naprężenia i odkształcenia spawalnicze, wysokie wymagania operacyjne i zagrożenia dla bezpieczeństwa, które należy rozwiązywać poprzez ciągłą innowację technologiczną i udoskonalanie procesów.
Dzięki ciągłemu postępowi w takich dziedzinach jak materiałoznawstwo, technologia automatycznego sterowania i sztuczna inteligencja, technologia spawania metali również rozwija się w kierunku wysokiej wydajności, precyzji, ekologiczności i inteligencji.
Ciągły rozwój nowych technologii spawalniczych, takich jak spawanie laserowe, spawanie wiązką elektronów i spawanie tarciowe z przemieszaniem, przyniósł nowe możliwości rozwoju w spawaniu metali.
W przyszłości technologia spawania metali będzie odgrywać ważniejszą rolę w większej liczbie dziedzin, zapewniając większe wsparcie dla produkcji przemysłowej i rozwoju społecznego.
Dlaczego warto wybrać firmę NOBLE jako producenta urządzeń do spawania metali
NOBLE to Twoje zaufane, kompleksowe rozwiązanie w zakresie produkcji na zamówienie. Od projektu prototypu po produkcję, dzięki rozbudowanym zasobom produkcyjnym, odpowiedniej technologii, usprawnionym procesom, fachowemu doradztwu i rygorystycznemu procesowi kontroli jakości, możemy przekształcić Twoje pomysły w rzeczywistość.
Nasze usługi spawania blach oferują rozwiązania dostosowane do indywidualnych potrzeb, przewyższające oczekiwania klientów, w konkurencyjnych cenach. Od prototypowania po produkcję blach metodą spawania, nasz doświadczony zespół i zaawansowany sprzęt produkcyjny gwarantują wysoką precyzję i stabilną wydajność spawania blach. Uzyskaj wycenę w kilka minut, a spawane blachy w kilka dni!
Firma NOBLE dysponuje najnowocześniejszym sprzętem do spawania blach i najnowocześniejszą technologią, co pozwala nam z łatwością sprostać nawet najbardziej wymagającym zadaniom spawalniczym. Nasz zespół wysoko wykwalifikowanych i doświadczonych spawaczy posiada dogłębną wiedzę na temat różnych technik i procesów spawalniczych. Niezależnie od tego, czy chodzi o skomplikowaną obróbkę metali, spawanie konstrukcji, czy naprawy, nasi eksperci wnoszą niezrównany kunszt do każdego projektu.
FAQ
- Czy możemy spawać ze sobą różne rodzaje metali?
Tak, możemy. Na przykład, stosując odpowiednie metody, możemy spawać stal i miedź. Musimy jednak wybrać odpowiedni materiał spoiwa.
- Dlaczego czasami dochodzi do wygięcia spawanych części?
Nierównomierne nagrzewanie i chłodzenie podczas spawania powoduje naprężenia. Naprężenia te powodują wyginanie lub deformację metalowych części.
- Czy przed spawaniem należy czyścić metale?
Tak, powinniśmy. Powinniśmy usuwać rdzę, olej i osady tlenkowe. Czyste powierzchnie pomagają uzyskać mocniejsze i szczelniejsze spoiny.







