
Czym jest TItanium CNC Mbolący?
Obróbka CNC tytanu to proces produkcyjny, w którym do precyzyjnego cięcia i formowania tytanu wykorzystuje się obrabiarki sterowane numerycznie (CNC). Mówiąc najprościej, obróbka CNC tytanu polega na sterowaniu narzędziami skrawającymi dużych obrabiarek za pomocą wstępnie zaprogramowanego oprogramowania komputerowego, co pozwala na stopniowe usuwanie materiału z bloku tytanu i ostatecznie wytwarzanie precyzyjnych, złożonych elementów.
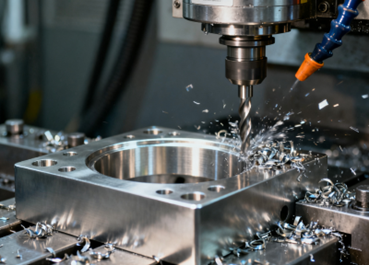
Proces obróbki tytanu jest szczególnie wymagający, ponieważ tytan znany jest z wysokiej wytrzymałości, lekkości i doskonałej odporności na korozję, ale jest również bardzo twardy i charakteryzuje się niską przewodnością cieplną, co może łatwo prowadzić do szybkiego zużycia narzędzi i nadmiernego nagrzewania się podczas obróbki. Dlatego też, skuteczna obróbka tytanu metodą CNC wymaga profesjonalnego sprzętu, specjalistycznej wiedzy o narzędziach, zoptymalizowanych parametrów skrawania i bogatego doświadczenia.
Jak działa obróbka CNC tytanu?
Obróbka tytanu CNC to wysoce zautomatyzowany i precyzyjny proces ubytkowy. Zasadniczo, maszyna CNC to sterowana komputerowo maszyna, która stopniowo przetwarza stały kawałek tytanu w zaprojektowany, trójwymiarowy element poprzez cięcie.
Przebieg obróbki CNC tytanu można podsumować w następujących podstawowych krokach:
- Projekt cyfrowy: Cały proces zaczyna się od stworzenia trójwymiarowego cyfrowego modelu części przy użyciu oprogramowania CAD.
- Programowanie programu: Inżynierowie używają oprogramowania CAM do konwersji tego modelu 3D na program obróbki zrozumiały dla maszyny CNC. Program ten precyzyjnie planuje wszystkie parametry, takie jak ścieżka narzędzia, prędkość obrotowa wrzeciona, posuw i głębokość skrawania, co jest kluczowe w obróbce twardego tytanu.
- Praca przygotowawcza: Operator obrabiarki musi mocno zamocować tytanowy półfabrykat i zainstalować odpowiednie, specjalistyczne narzędzie skrawające. Ponieważ tytan jest łatwopalny i wrażliwy na ciepło, konieczne jest przygotowanie wysokociśnieniowego układu chłodzenia.
- Precyzyjna obróbka: Po uruchomieniu programu, obrabiarka CNC będzie działać automatycznie zgodnie z instrukcjami. Obracając się z dużą prędkością, narzędzie skrawające porusza się po zadanej ścieżce, stale usuwając drobne wióry z tytanowego wlewka. Cały proces może obejmować użycie różnych narzędzi skrawających do obróbki zgrubnej, półwykańczającej i wykańczającej w celu uzyskania ostatecznych wymiarów i wykończenia powierzchni.
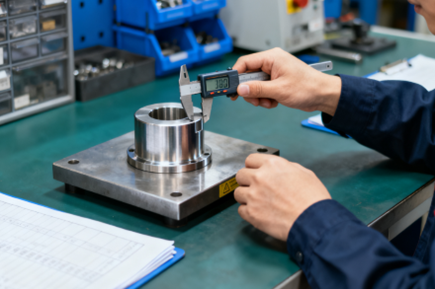
- Postprodukcja i kontrola: Po zakończeniu obróbki, części zostaną zdemontowane i poddane niezbędnym zabiegom, takim jak gratowanie, polerowanie, obróbka cieplna lub czyszczenie. Na koniec części są dokładnie sprawdzane za pomocą precyzyjnych narzędzi pomiarowych, aby upewnić się, że są w pełni zgodne ze specyfikacją zawartą w rysunkach projektowych.
Dlaczego tytan jest tak trudny w obróbce mechanicznej?
Trudności w obróbce tytanu wynikają głównie z połączenia kilku jego wyjątkowych właściwości fizycznych i chemicznych. Te cechy tytanu są zaletą w gotowych elementach, ale niosą ze sobą ogromne wyzwania podczas obróbki.
Oto kilka podstawowych powodów:
Niskie przewodnictwo cieplne
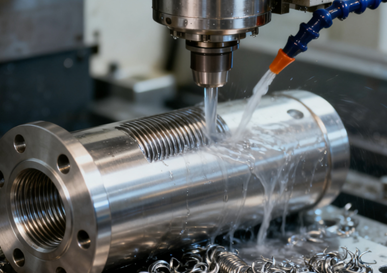
Tytan charakteryzuje się bardzo słabą przewodnością cieplną. Ciepło wytwarzane podczas procesu cięcia jest trudne do szybkiego odprowadzenia przez same elementy tytanowe lub wióry. W rezultacie zdecydowana większość ciepła koncentruje się na czubku narzędzia skrawającego. Prowadzi to do ekstremalnie wysokich, lokalnych temperatur na czubku narzędzia, przyspieszając zużycie i stępienie.
Tendencja do utwardzania
Tytan zachowuje wysoką wytrzymałość w wysokich temperaturach. Jednak podczas cięcia jego powierzchnia ulega „utwardzeniu zgniotowemu”. W tym procesie obszar cięcia ulega znacznemu stwardnieniu z powodu odkształcenia plastycznego. Ten utwardzony obszar jest znacznie bardziej wytrzymały niż materiał bazowy. W rezultacie narzędzie jest zmuszone do cięcia coraz twardszej powierzchni. Generuje to ogromne opory skrawania i przyspiesza zużycie narzędzia.
Reaktywność chemiczna
Ze względu na wysoką reaktywność chemiczną w wysokich temperaturach, tytan ma tendencję do przylegania do wielu materiałów narzędzi skrawających. To przyleganie powoduje tworzenie się narostów na krawędzi narzędzia. W konsekwencji te niestabilne osady okresowo odrywają się. W takim przypadku nie tylko niszczą obrobioną powierzchnię, ale także odrywają fragmenty samego materiału narzędzia, co prowadzi do jego przedwczesnej awarii.
Niski moduł sprężystości
Tytan charakteryzuje się stosunkowo niską sztywnością, co oznacza, że jest podatny na „odkształcenie sprężyste” lub uginanie się pod wpływem siły skrawania. Powoduje to wibracje, powstawanie śladów drgań i utrudnia zachowanie ścisłej tolerancji. Problem ten jest szczególnie widoczny podczas obróbki cienkościennych struktur.
Różne rodzaje tytanu stosowane w obróbce CNC
Stopień 1 tytanu
- Udogodnienia:Najdelikatniejszy, najbardziej plastyczny i najłatwiejszy w obróbce.
- Zalety:Wysoka odporność na korozję i dobra odkształcalność.
Stopień 2 tytanu
- Cechy: Nieco twardszy od klasy 1, o większej wytrzymałości mechanicznej.
- Zalety: Doskonała równowaga między wytrzymałością i przetwarzalnością.
Stopień 3 tytanu
- Udogodnienia:Średnia wytrzymałość, twardszy niż gatunki 1 i 2.
- Zalety: Doskonała odporność na korozję i właściwości mechaniczne.
Ti-6Al-4V (klasa 5)
- Cechy:Stanowi ponad 50% rynku stopów tytanu i charakteryzuje się doskonałymi właściwościami mechanicznymi.
- Zalety: Wysoka wytrzymałość, lekkość, odporność na wysoką temperaturę i spawalność.
Ti-6Al-4V ELI (klasa 23)
- Cechy: Niska zawartość zanieczyszczeń, większa wytrzymałość.
- Zalety: Doskonała biokompatybilność, odpowiednia dla przemysłu medycznego.
Wybór odpowiednich narzędzi skrawających do obróbki stopów tytanu
Materiał narzędzia
Stopy tytanu są wytrzymałe i podatne na utwardzanie przez zgniot. Wymaga to bazy narzędziowej o wysokiej wytrzymałości i udarności. Celem jest uniknięcie wykruszania się narzędzi.
Musimy nałożyć powłokę PVD. Dobrym wyborem jest tytan, azotek glinu lub chromowo-glinowy azotek glinu. Powłoka ta pełni dwie kluczowe funkcje. Po pierwsze, ogranicza reakcje chemiczne. Zapobiega to przywieraniu tytanu do narzędzia. Po drugie, ma niską przewodność cieplną. Działa więc jako izolator. Wióry odprowadzają więcej ciepła. Ta ochrona utrzymuje podstawę narzędzia w chłodzie i twardości, zapobiegając jej mięknięciu.
Geometria narzędzia
Geometria narzędzia skrawającego musi ułatwiać odprowadzanie wiórów i zmniejszać opory skrawania. Duży kąt pochylenia linii śrubowej zapewnia płynne i stopniowe wcinanie się ostrza w materiał, co sprawia, że proces skrawania jest lżejszy i zmniejsza ściskanie obrabianej powierzchni.
Ostry kąt natarcia może znacznie zmniejszyć siłę skrawania i wytwarzanie ciepła. Jednak, aby zrównoważyć wytrzymałość i zapobiec wykruszaniu, sama krawędź tnąca musi zostać poddana odpowiedniemu procesowi mikrozaokrąglania lub honowania, aby zachować ostrość kąta natarcia, a jednocześnie nadać jej delikatny łuk, co pozwala uzyskać optymalną równowagę między ostrością a trwałością.
Rodzaj narzędzia
Uniwersalne narzędzia skrawające kanałowe nie nadają się do obróbki stopów tytanu. Priorytet należy nadać seriom narzędzi zaprojektowanym specjalnie przez producentów narzędzi do obróbki stopów tytanu lub nadstopów. Narzędzia te zazwyczaj łączą zoptymalizowane geometrie i specjalne typy rowków wiórowych.
Szerokie i gładkie rowki na wióry zapewniają, że długie, zwinięte wióry ze stopu tytanu mogą być odprowadzane płynnie i bez przeszkód.
Efektywne chłodzenie
Niska przewodność cieplna stopów tytanu powoduje, że ciepło skrawania koncentruje się w dużej mierze na krawędzi skrawającej narzędzia, dlatego chłodzenie ma kluczowe znaczenie. Obrabiarka musi być wyposażona w wysokociśnieniowy układ chłodzenia wewnętrznego, a ciśnienie chłodziwa powinno wynosić powyżej 7 MPa.
Chłodziwo pod wysokim ciśnieniem może przenikać przez strefę skrawania, skutecznie obniżając temperaturę. Co ważniejsze, może ono odrywać wióry od krawędzi skrawającej i odprowadzać je dzięki swojej dużej sile uderzenia, zapobiegając wtórnemu tarciu między wiórami a narzędziem i przedmiotem obrabianym.
Rygorystyczny proces
Obróbka stopów tytanu jest niezwykle wrażliwa na drgania. Każde lekkie drganie przyspieszy awarię narzędzia. Dlatego konieczne jest dobranie obrabiarek o wyjątkowo wysokiej sztywności oraz stosowanie krótkich i grubych uchwytów narzędziowych, aby zminimalizować wysięg narzędzia i zmaksymalizować sztywność całego systemu.
Jednocześnie konieczne jest opracowanie strategii zapobiegawczej wymiany narzędzi, polegającej na regularnej wymianie narzędzi w zależności od czasu lub ilości obróbki, a nie czekaniu, aż narzędzia ulegną całkowitemu zużyciu.
Istotny Przetwarzanie końcowe do części tytanowych obrabianych CNC
gratowanie
Po obróbce CNC stopu tytanu na krawędziach, otworach i przecięciach elementów mogą pojawić się drobne, ostre zadziory. Należy je ostrożnie usunąć za pomocą profesjonalnych narzędzi.
Jeśli zadziory pozostaną, nie tylko wpłyną na bezpieczeństwo montażu i użytkowania części, ale także, w zastosowaniach lotniczych i medycznych narażonych na wysokie obciążenia, mogą stać się metalowymi odpadami, powodując awarie systemu lub stany zapalne tkanek wokół implantu. Dlatego należy je dokładnie oczyścić.

Zabieg wyżarzania
Obróbka CNC to proces usuwania materiału, który zaburza równowagę naprężeń wewnętrznych materiału, powodując powstawanie naprężeń szczątkowych w elementach. To naprężenie wewnętrzne powoduje stopniowe odkształcanie się elementów po obróbce lub podczas późniejszego użytkowania.
W procesie wyżarzania naprężeniowego elementy tytanowe są utrzymywane w określonej temperaturze przez odpowiednio długi czas, co pozwala atomom wewnętrznym na przegrupowanie i regenerację. Pozwala to skutecznie i znacząco zredukować lub wyeliminować te szkodliwe naprężenia wewnętrzne, a tym samym znacząco poprawić stabilność wymiarową i długoterminową niezawodność elementów. Jest to szczególnie istotne w przypadku części o wysokich wymaganiach dotyczących precyzji.
piaskowanie
Piaskowanie polega na rozpylaniu drobnych cząstek ściernych z dużą prędkością, które uderzają w powierzchnię elementów. Jego główne cele to:
- Aby usunąć ślady narzędzi, zarysowania i inne drobne wady powierzchni powstałe w trakcie obróbki, dzięki czemu wygląd przedmiotu staje się bardziej jednolity.
- Aby uzyskać jednolitą matową lub matową fakturę powierzchni, poprawiającą walory estetyczne i dotyk.
- Może zapewnić czystsze podłoże o określonej aktywności i chropowatości przed późniejszym anodowaniem lub powlekaniem, zwiększając w ten sposób przyczepność powłoki. Jest to ważny proces, który łączy poprzednie i kolejne etapy.
polerowanie
W przypadku części wymagających wysokiej jakości wykończenia powierzchni, takich jak implanty medyczne lub komponenty mające kontakt z płynami, konieczne jest polerowanie lub szlifowanie mechaniczne.
Polerowanie polega na stopniowym udoskonalaniu pasty ściernej lub tarcz polerskich w celu wyeliminowania mikronowych nierówności powierzchni poprzez tarcie fizyczne, co ostatecznie pozwala uzyskać powierzchnię gładką jak lustro.
Niezwykle gładka powierzchnia może znacznie ograniczyć ryzyko przylegania i namnażania się bakterii, zwiększyć biokompatybilność implantów medycznych, a także znacząco obniżyć opór przepływu płynów, co z kolei przekłada się na poprawę wydajności układów hydraulicznych lub pneumatycznych.
Anodowanie
Anodowanie to technologia elektrochemicznej obróbki powierzchni, która sztucznie wytwarza grubą i gęstą warstwę tlenku na powierzchni elementów tytanowych. Ta warstwa tlenku może znacznie zwiększyć odporność na korozję i zużycie powierzchniowe elementów.
Kontrolując grubość warstwy tlenku, można uzyskać różnorodne, jaskrawe kolory, wykorzystując efekt interferencji światła. Kolory te służą nie tylko do identyfikacji marki produktu i jego estetycznego wyróżnienia, ale co ważniejsze, różnice w odcieniach ułatwiają szybką kontrolę jakości i zarządzanie partiami w trakcie produkcji.
Czyszczenie i pakowanie
Po wykonaniu wszystkich powyższych czynności na powierzchni części mogą pozostać materiały ścierne, smar lub odczynniki chemiczne. Aby zapewnić absolutną czystość, należy stosować rozpuszczalniki o wysokiej czystości, wodę dejonizowaną i dokładnie czyścić w ultraczystym środowisku.
Po zakończeniu czyszczenia należy natychmiast zastosować opakowanie próżniowe lub ochronne z gazu obojętnego, aby zapobiec zanieczyszczeniu i utlenianiu części tytanowych w wyniku odcisków palców, kurzu lub wilgoci podczas transportu i przechowywania. Dzięki temu produkty zostaną dostarczone klientom w idealnym stanie.
Typowe wyzwania obróbki tytanu
Zużycie narzędzi
Stopy tytanu charakteryzują się wysoką wytrzymałością i mogą utrzymywać ją w wysokich temperaturach, co prowadzi do ogromnych oporów skrawania. Jednocześnie ich wyjątkowo niska przewodność cieplna oznacza, że duża ilość ciepła wytwarzanego podczas procesu skrawania nie może być szybko odprowadzana przez obrabiany przedmiot ani wióry, lecz jest silnie skoncentrowana na bardzo małym obszarze krawędzi skrawającej. To środowisko o wysokiej temperaturze i ciśnieniu przyspiesza zużycie ścierne i dyfuzyjne narzędzia skrawającego, a ze względu na powinowactwo chemiczne tytanu do materiału narzędzia skrawającego, powoduje zużycie adhezyjne.
Hartowanie pracy
Podczas obróbki mechanicznej stopów tytanu, materiał warstwy wierzchniej staje się niezwykle twardy w wyniku odkształcenia plastycznego. Zjawisko to nazywa się umocnieniem przez zgniot.
Jeśli podczas procesu skrawania narzędzie nie „tnie” ostrą krawędzią, lecz „ściska” materiał, lub jeśli posuw jest zbyt niski, powodując wielokrotne ocieranie się ostrza narzędzia o utwardzoną warstwę, zjawisko to ulegnie nasileniu. Utworzona utwardzona warstwa będzie powodować znaczne trudności w dalszym skrawaniu, podobnie jak skrawanie twardej skorupy, dodatkowo przyspieszając zużycie narzędzia i poważnie wpływając na integralność i wytrzymałość zmęczeniową obrabianej powierzchni.
kontrola wiórów
Wióry ze stopu tytanu są cienkie, nieciągłe i bardzo gorące. Jeśli nie zostaną szybko usunięte, gromadzą się w pobliżu krawędzi skrawającej. Prowadzi to do tarcia wtórnego, generując więcej ciepła i tworząc błędne koło. To z kolei uszkadza narzędzie i przedmiot obrabiany, a w skrajnych przypadkach nagromadzone ciepło może zapalić tytan, stwarzając zagrożenie pożarowe – szczególnie w przypadku chłodziw na bazie oleju.
Niska sztywność
Niski moduł sprężystości tytanu powoduje jego niską sztywność. Pod wpływem sił skrawania łatwo ulega odkształceniom i wibracjom. Jest to poważny problem podczas obróbki cienkościennych lub smukłych elementów. Wibracje pogarszają precyzję, tworzą ślady drgań i powodują sprężystość przedmiotu obrabianego po cięciu. Utrudnia to utrzymanie ścisłych tolerancji, co stawia wysokie wymagania zarówno operatorowi, jak i stabilności obrabiarki.
Przyczepność materiału
Tytan ulega reakcjom chemicznym i przylega do wielu materiałów narzędziowych w wysokich temperaturach. Powoduje to „zimne spawanie” tytanu na krawędzi skrawającej, tworząc narost.
Narost na krawędzi jest zazwyczaj niestabilny i okresowo odpada. Jego obecność zmienia rzeczywisty kąt geometryczny narzędzia i wpływa na proces skrawania. Odpadnięcie na krawędzi często powoduje zerwanie powłoki z powierzchni narzędzia skrawającego, a nawet z materiału bazowego, powodując pęknięcie narzędzia i powstawanie defektów na obrabianej powierzchni, co poważnie wpływa na jej jakość.
Jak obniżyć koszty projektu obróbki CNC tytanu
Zoptymalizuj projekt
Stosuj zaokrąglone narożniki zamiast ostrych, aby utrzymać prędkość skrawania i skrócić czas obróbki. Unikaj głębokich wnęk, ponieważ wymagają one słabych, długich narzędzi, które powodują wibracje i wymuszają wiele powolnych przejść. Zmniejsz również tolerancje dla mniej istotnych elementów, ponieważ ściślejsze specyfikacje wymagają droższych procesów i wykładniczo zwiększają koszty. Prosta zmiana w projekcie może zaoszczędzić znaczną ilość czasu i pieniędzy.
Wybieraj materiały mądrze
Zakładając spełnienie wymagań wydajnościowych, należy wybrać najbardziej ekonomiczny gatunek stopu tytanu. Na przykład, jeśli nie jest to nośny element konstrukcyjny, można rozważyć zastosowanie czystego tytanu przemysłowego o niższej cenie.
Jednocześnie staraj się wybierać materiał, który kształtem i rozmiarem jest najbardziej zbliżony do gotowego elementu, aby zminimalizować ilość naddatku, który trzeba będzie usunąć.
Zmaksymalizuj wydajność obróbki
Dzięki zastosowaniu zaawansowanego oprogramowania CAM i zastosowaniu efektywnych strategii ścieżki narzędzia, takich jak frezowanie dynamiczne, możliwe jest uzyskanie większej głębokości skrawania i wyższych prędkości posuwu dzięki utrzymaniu stałego obciążenia narzędzia i ciągłego posuwu, co znacznie skraca czas obróbki.
Zaplanuj rozsądnie sekwencję obróbki i zmniejsz liczbę cykli mocowania, ponieważ każde ponowne mocowanie wydłuży czas obróbki i zwiększy ryzyko błędu. Aby zapewnić jakość, zaleca się stosowanie narzędzi o większych średnicach do obróbki zgrubnej, w miarę możliwości, aby szybko usunąć materiał.
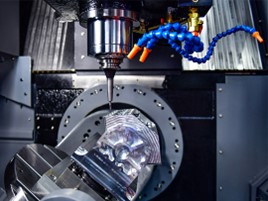
Wybierz niezawodnego dostawcę
Wybór partnera specjalizującego się w obróbce stopów tytanu jest kluczowy. Choć cena jednostkowa może nie być najniższa, jego profesjonalne wykonanie, zoptymalizowane parametry, odpowiednie narzędzia skrawające i bogate doświadczenie pozwalają zasadniczo uniknąć ukrytych kosztów, takich jak częste uszkodzenia narzędzi, złomowanie obrabianych elementów i przestoje obrabiarek.
Jako profesjonalny partner, NOBLE może obniżyć całkowity koszt posiadania dzięki wysokim wskaźnikom sukcesu, wysokiej efektywności i wysokiej jakości plonów.
Planuj partie inteligentnie
Koszt wytworzenia pojedynczej części na raz jest znacznie wyższy niż koszt produkcji masowej. Jeśli to możliwe, łączenie wielu identycznych części do produkcji lub obróbka różnych małych części na jednym arkuszu może znacznie rozłożyć koszty stałe, takie jak programowanie, mocowanie i czas przygotowania sprzętu.
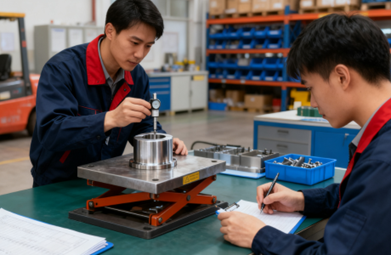
Zapewnij ścisłą kontrolę jakości
Przed rozpoczęciem projektu należy ustalić z procesorem kluczowe cechy, metody testowania i kryteria akceptacji. Pozwoli to uniknąć poprawek lub sporów wynikających z nieporozumień na późniejszym etapie.
Strata części ze stopu tytanu, która zostaje zezłomowana w ostatnim etapie obróbki, to nie tylko strata surowca, ale także wszystkich godzin obróbki i zasobów sprzętowych wcześniej zainwestowanych.

Zastosowania obróbki CNC tytanu
Lotnictwo
Lotnictwo i kosmonautyka to dziedzina, w której tytanowa obróbka CNC jest najszerzej stosowana i stawia najwyższe wymagania. Stopy tytanu są wykorzystywane do produkcji kluczowych elementów silników lotniczych, takich jak łopatki wentylatora, tarcze i łopatki sprężarki, a także elementów konstrukcyjnych kadłuba, takich jak golenie podwozia i łączniki skrzydeł. Elementy te muszą zachować wyjątkowo wysoką niezawodność i żywotność w ekstremalnych temperaturach, przy dużym naprężeniu i w środowisku korozyjnym.
Dyrektorem
Tytan stał się preferowanym materiałem do produkcji implantów chirurgicznych ze względu na doskonałą biozgodność i odporność na korozję wywoływaną przez płyny ustrojowe.
Obróbka CNC jest wykorzystywana do produkcji sztucznych stawów, płytek kostnych, śrub kostnych, implantów stomatologicznych i narzędzi chirurgicznych. Elementy te stawiają wyjątkowo wysokie wymagania dotyczące wykończenia powierzchni, precyzji i sterylności.
Wysokowydajny samochód
W samochodach wyścigowych i sportowych o wysokiej mocy redukcja masy jest kluczem do zwiększenia prędkości i wydajności.
Części tytanowe CNC są wykorzystywane do produkcji korbowodów silników, zaworów, elementów zawieszenia i układów wydechowych. Wytrzymują one ekstremalnie wysokie prędkości obrotowe i temperatury, jednocześnie znacznie redukując masę nieresorowaną i poprawiając prowadzenie.
Obrona
Zastosowanie tytanu w tej dziedzinie jest podobne do tego w lotnictwie i kosmonautyce, kładzie się tu jednak większy nacisk na jego trwałość i niezawodność w ekstremalnych warunkach.
Części obrabiane numerycznie z tytanu są wykorzystywane do produkcji pojazdów opancerzonych, okrętów wojennych, pocisków rakietowych, a także lekkiego sprzętu i systemów uzbrojenia przenoszonych przez żołnierzy.
Towary konsumpcyjne klasy premium
W dążeniu do uzyskania najwyższej lekkości i wydajności, niektóre produkty z wyższej półki wykorzystują również obróbkę CNC tytanu. Na przykład, wysokiej klasy ramy i komponenty rowerowe, główki kijów golfowych, sprzęt alpinistyczny, wysokiej jakości koperty zegarków i oprawki okularów itp.
SZLACHETNY"s Obróbka CNC tytanu Service
Gdy Twój projekt wymaga wyjątkowych właściwości tytanu, potrzebujesz partnera w zakresie obróbki skrawaniem o udokumentowanym doświadczeniu. NOBLE zapewnia właśnie to. Nasze usługi obróbki CNC tytanu opierają się na:
- Zaawansowane możliwości: Wykorzystujemy najnowocześniejsze 5-osiowe frezarki i tokarki CNC, umożliwiające wykonywanie skomplikowanych geometrii z zachowaniem ścisłych tolerancji.
- Doskonałość techniczna: Nasze zastrzeżone parametry obróbki i specjalistyczne strategie narzędziowe bezpośrednio wpływają na niską przewodność cieplną tytanu, zapobiegając utwardzaniu podczas obróbki i gwarantując dłuższą żywotność narzędzi oraz lepszą jakość części.
- Rygorystyczne zapewnienie jakości: Każdy komponent jest skrupulatnie sprawdzany, aby mieć pewność, że spełnia Twoje dokładne wymagania i rygorystyczne wymagania branży.
Pozwól nam stać się Twoim zaufanym źródłem niezawodnych i wydajnych komponentów tytanowych.
FAQ
Jakie są największe wyzwania związane z obróbką tytanu metodą CNC?
Tytan jest znany z trudności w obróbce skrawaniem, głównie ze względu na niską przewodność cieplną, wysoką reaktywność chemiczną i wytrzymałość w wysokich temperaturach. Właściwości te powodują, że ciepło koncentruje się na krawędzi narzędzia skrawającego, zamiast być odprowadzane przez wióry.
Jaka maszyna CNC jest najlepsza do obróbki tytanu?
„Najlepsza” maszyna zależy od części, ale idealne maszyny mają kluczowe cechy wspólne. Sztywne centrum obróbcze o wysokim momencie obrotowym jest niezbędne, aby wytrzymać wytrzymałość tytanu i przeciwdziałać wibracjom. W przypadku skomplikowanych części zdecydowanie zaleca się 5-osiową maszynę CNC, ponieważ zapewnia ona lepszy dostęp do narzędzi i może ograniczyć potrzebę wielu ustawień.
Jakie narzędzia skrawające są zalecane do stopów tytanu?
Narzędzia węglikowe są standardem w obróbce tytanu. W szczególności węglik mikroziarnisty lub submikroziarnisty zapewnia optymalną równowagę między twardością a wytrzymałością.
Jakie są najczęstsze stopy tytanu stosowane w obróbce CNC?
Dwa najpopularniejsze gatunki to Grade 5 (Ti-6Al-4V) i Grade 2 (komercyjnie czysty tytan).
Jak koszt obróbki tytanu wypada w porównaniu z obróbką aluminium lub stali?
Obróbka tytanu jest znacznie droższa niż obróbka aluminium lub stali. Koszt może być od 3 do 10 razy wyższy niż w przypadku aluminium i od 2 do 5 razy wyższy niż w przypadku stali.







