
Czym jest Obróbka CNC na dużą skalę?
Obróbka CNC w dużych ilościach odnosi się do zautomatyzowanego, wysoce precyzyjnego i wysoce wydajnego cięcia i formowania materiałów, takich jak metale i tworzywa sztuczne, przy użyciu obrabiarek sterowanych numerycznie (CNC), co pozwala na wytwarzanie identycznych komponentów na skalę masową.
W przypadku obróbki CNC o dużej objętości stosuje się przede wszystkim zautomatyzowany sprzęt, zoptymalizowane programy obróbki, specjalistyczne przyrządy obróbcze i systematyczne zarządzanie produkcją, co pozwala osiągnąć najniższy koszt jednostkowy, największą szybkość produkcji i najwyższą stabilną jakość.
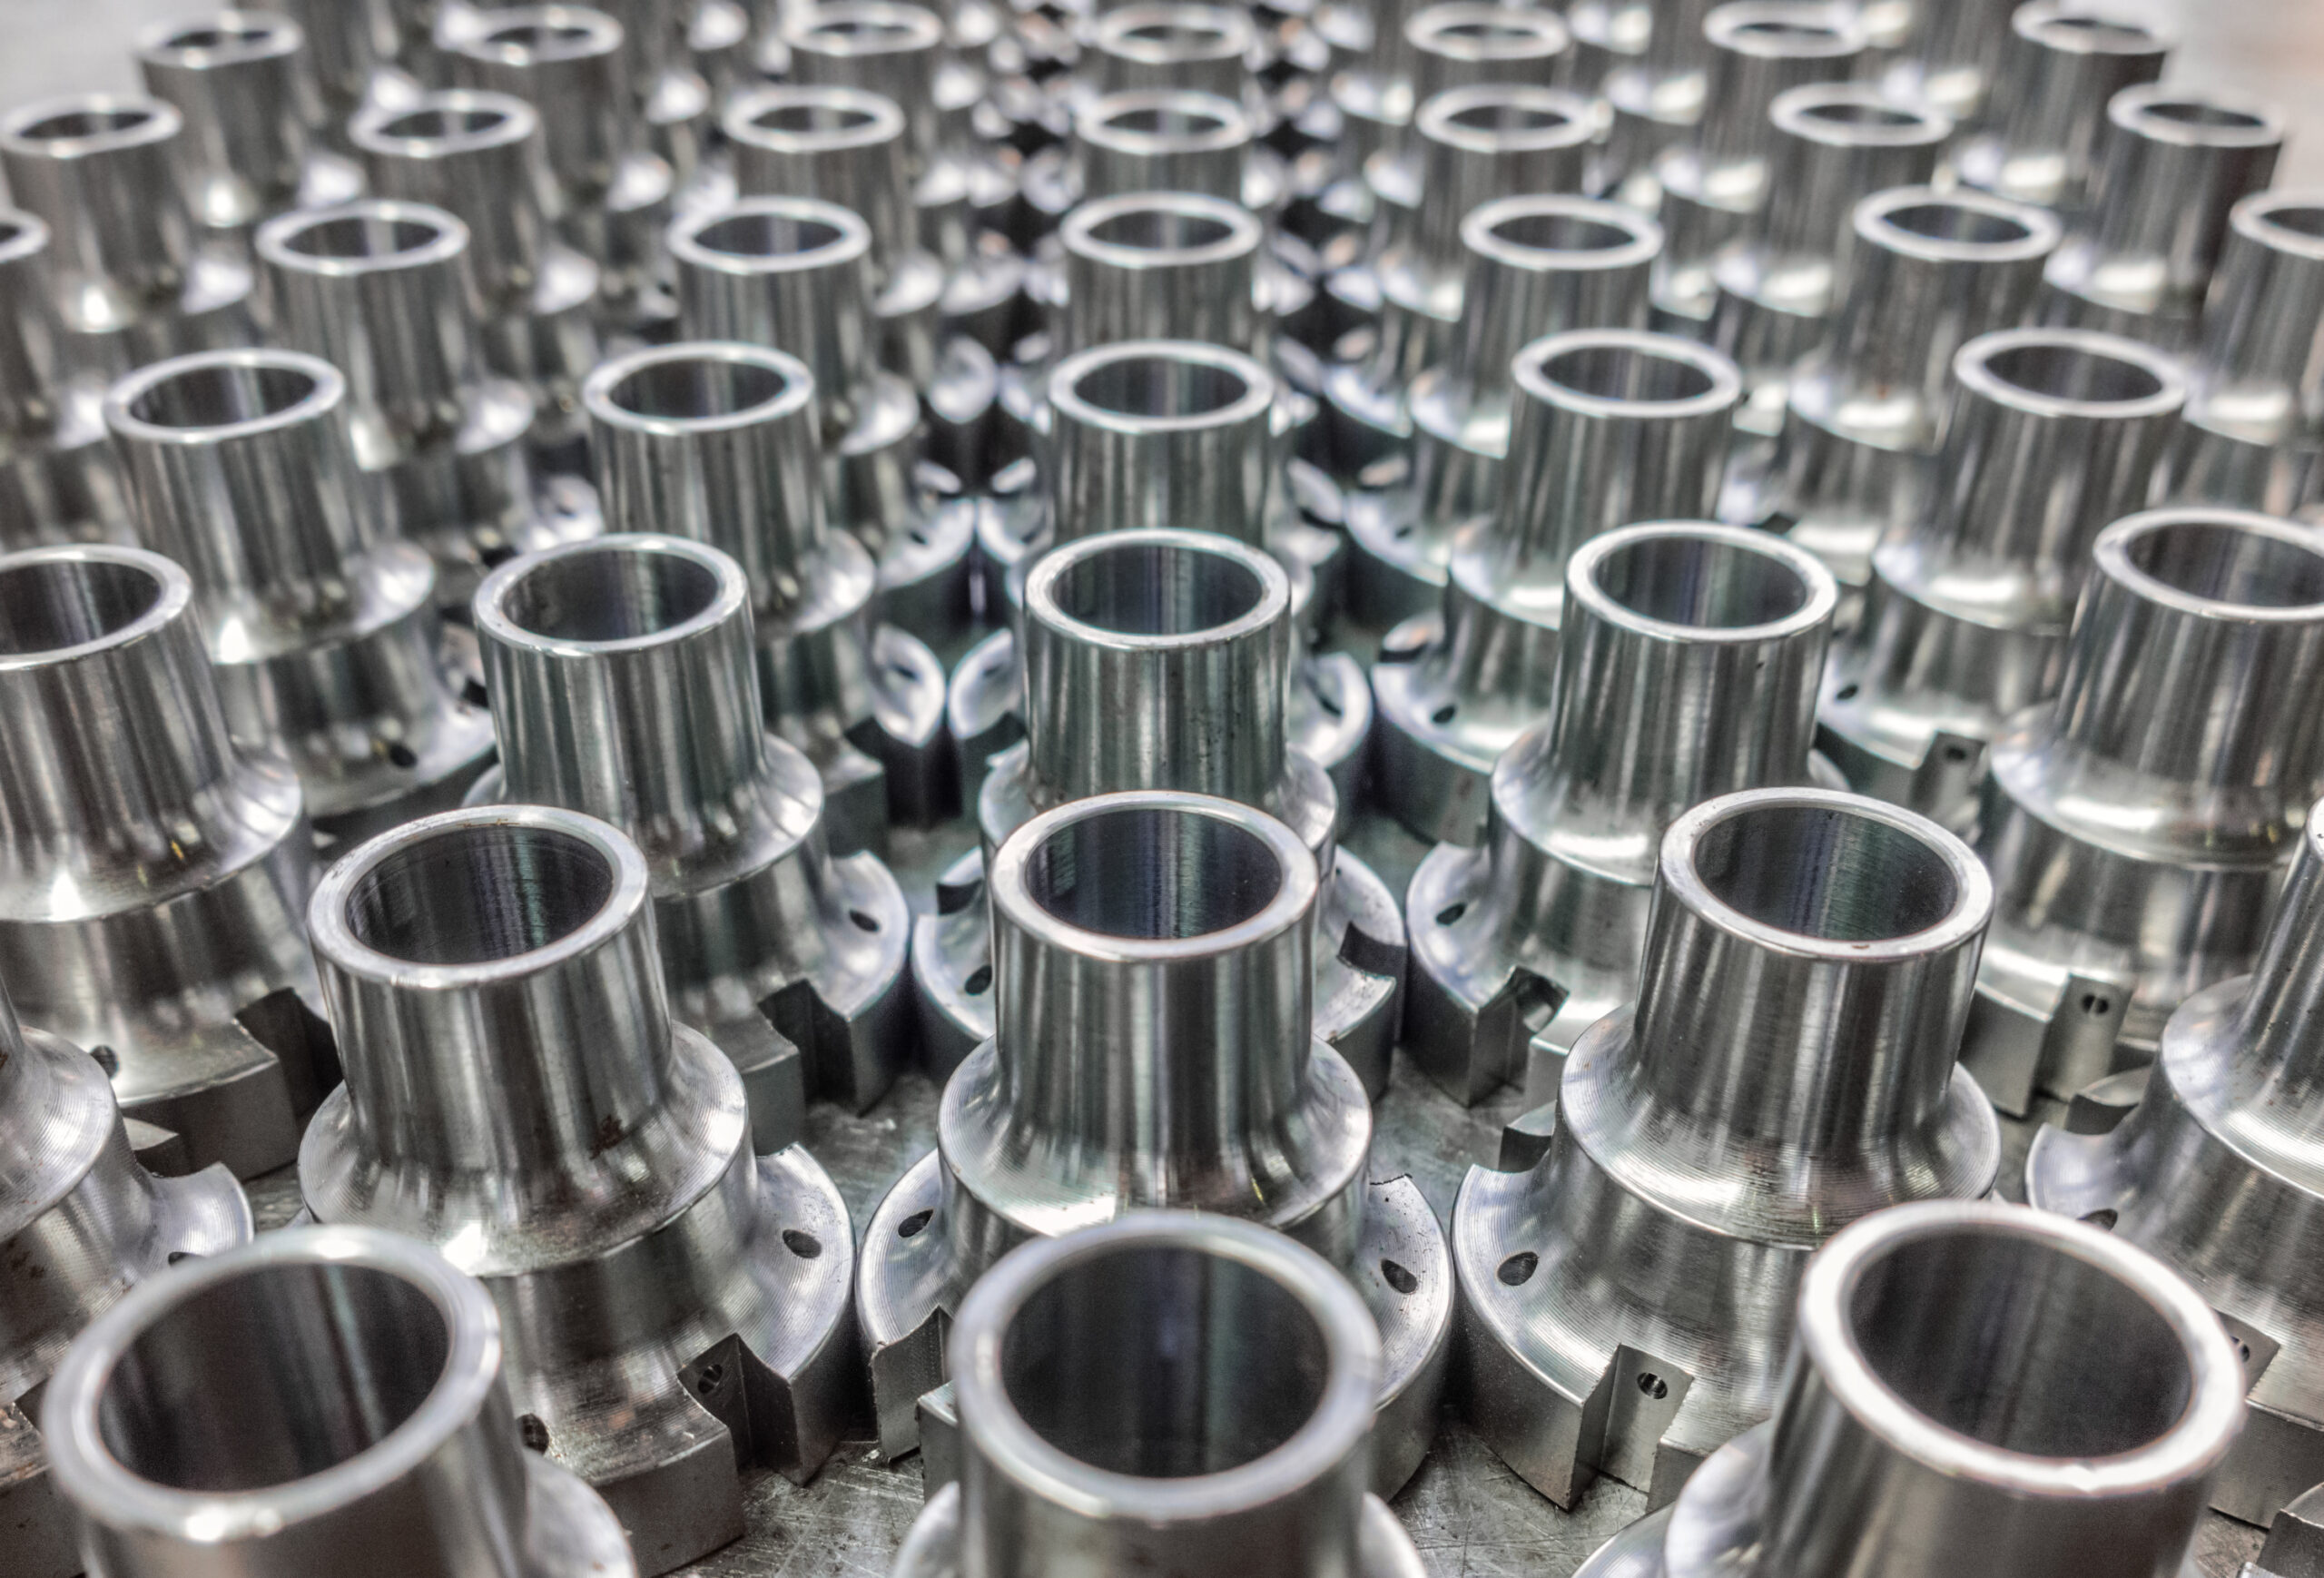
Wybór materiałów do części obrabianych CNC w dużych ilościach
aluminium
Stop aluminium należy do najczęściej stosowanych materiałów do obróbki wielkoseryjnej, szczególnie gatunki takie jak 6061 i 7075. Oferuje on korzystne połączenie lekkości i umiarkowanej wytrzymałości, a także doskonałą skrawalność. Przekłada się to na wysokie prędkości skrawania i mniejsze zużycie narzędzi, co znacząco zwiększa wydajność produkcji przy jednoczesnym obniżeniu kosztów jednostkowych.
Ze stali nierdzewnej
Austenityczne stale nierdzewne 304 i 316 są wybierane ze względu na ich wyjątkową odporność na korozję, wytrzymałość i trwałość. Chociaż ich obróbka jest trudniejsza niż w przypadku aluminium, co wiąże się z wyższymi wymaganiami dotyczącymi narzędzi skrawających i parametrów obróbki, pozostają one niezastąpione w branżach wymagających odporności na korozję i higienicznych warunków, takich jak urządzenia medyczne, urządzenia do przetwórstwa żywności i komponenty zakładów chemicznych.
Stal węglowa
Stale węglowe, takie jak 1018 i 1045, ze względu na swoją wysoką wytrzymałość, dobrą ciągliwość i niższą cenę, są preferowanym wyborem w przypadku elementów konstrukcyjnych produkowanych masowo.
Stal węglowa jest łatwa w obróbce skrawaniem i może być dodatkowo utwardzana poprzez obróbkę cieplną. Jest powszechnie stosowana do produkcji kół zębatych, wałów, śrub i różnego rodzaju ram mechanicznych, a także znajduje szerokie zastosowanie w sektorze motoryzacyjnym i urządzeniach przemysłowych.
Mosiądz
Stopy mosiądzu (takie jak C360) słyną z wyjątkowej skrawalności, dzięki czemu zyskały miano „mosiądzu samoskrawalnego”. Podczas obróbki charakteryzują się one doskonałym łamaniem wiórów, co pozwala na uzyskanie bardzo wysokiej jakości wykończenia powierzchni i dokładności wymiarowej, a jednocześnie wydłuża żywotność narzędzia.
Mosiądz jest często stosowany w elementach wymagających precyzji, przewodnictwa elektrycznego, odporności na korozję i niskiego tarcia, takich jak zawory, złączki rurowe, złącza elektroniczne i zamki.
Plastik
Tworzywa sztuczne takie jak nylon, POM (acetal) i ABS. Materiały te są izolujące, lekkie, odporne chemicznie i nie wymagają stosowania chłodziwa podczas obróbki, co czyni je wyjątkowo czystymi.
Tworzywa konstrukcyjne łatwo poddaje się obróbce skrawaniem z dużą prędkością, dzięki czemu nadają się do produkcji lekko obciążonych elementów konstrukcyjnych, części izolacyjnych, łożysk i różnego rodzaju obudów. Są szeroko stosowane w masowej produkcji elektroniki użytkowej i elementów wyposażenia wnętrz samochodowych.
Tytan
Stopy tytanu, takie jak Ti-6Al-4V, chociaż wiążą się z wysokimi kosztami materiałów i stanowią poważne wyzwanie pod względem obróbki, pozostają niezastąpione ze względu na wyjątkowo wysoki stosunek wytrzymałości do masy, doskonałą odporność na korozję i biozgodność.
Obróbka skrawaniem dużych ilości stopów tytanu wymaga specjalistycznego sprzętu i procesów, wykorzystywanych przede wszystkim w zastosowaniach high-end, w tym w produkcji elementów silników lotniczych, części do samochodów wyścigowych o wysokiej wydajności oraz implantów chirurgicznych.
Wpływ obróbki CNC wieloosiowej na wydajność produkcji wielkoseryjnej
Zredukuj liczbę etapów mocowania
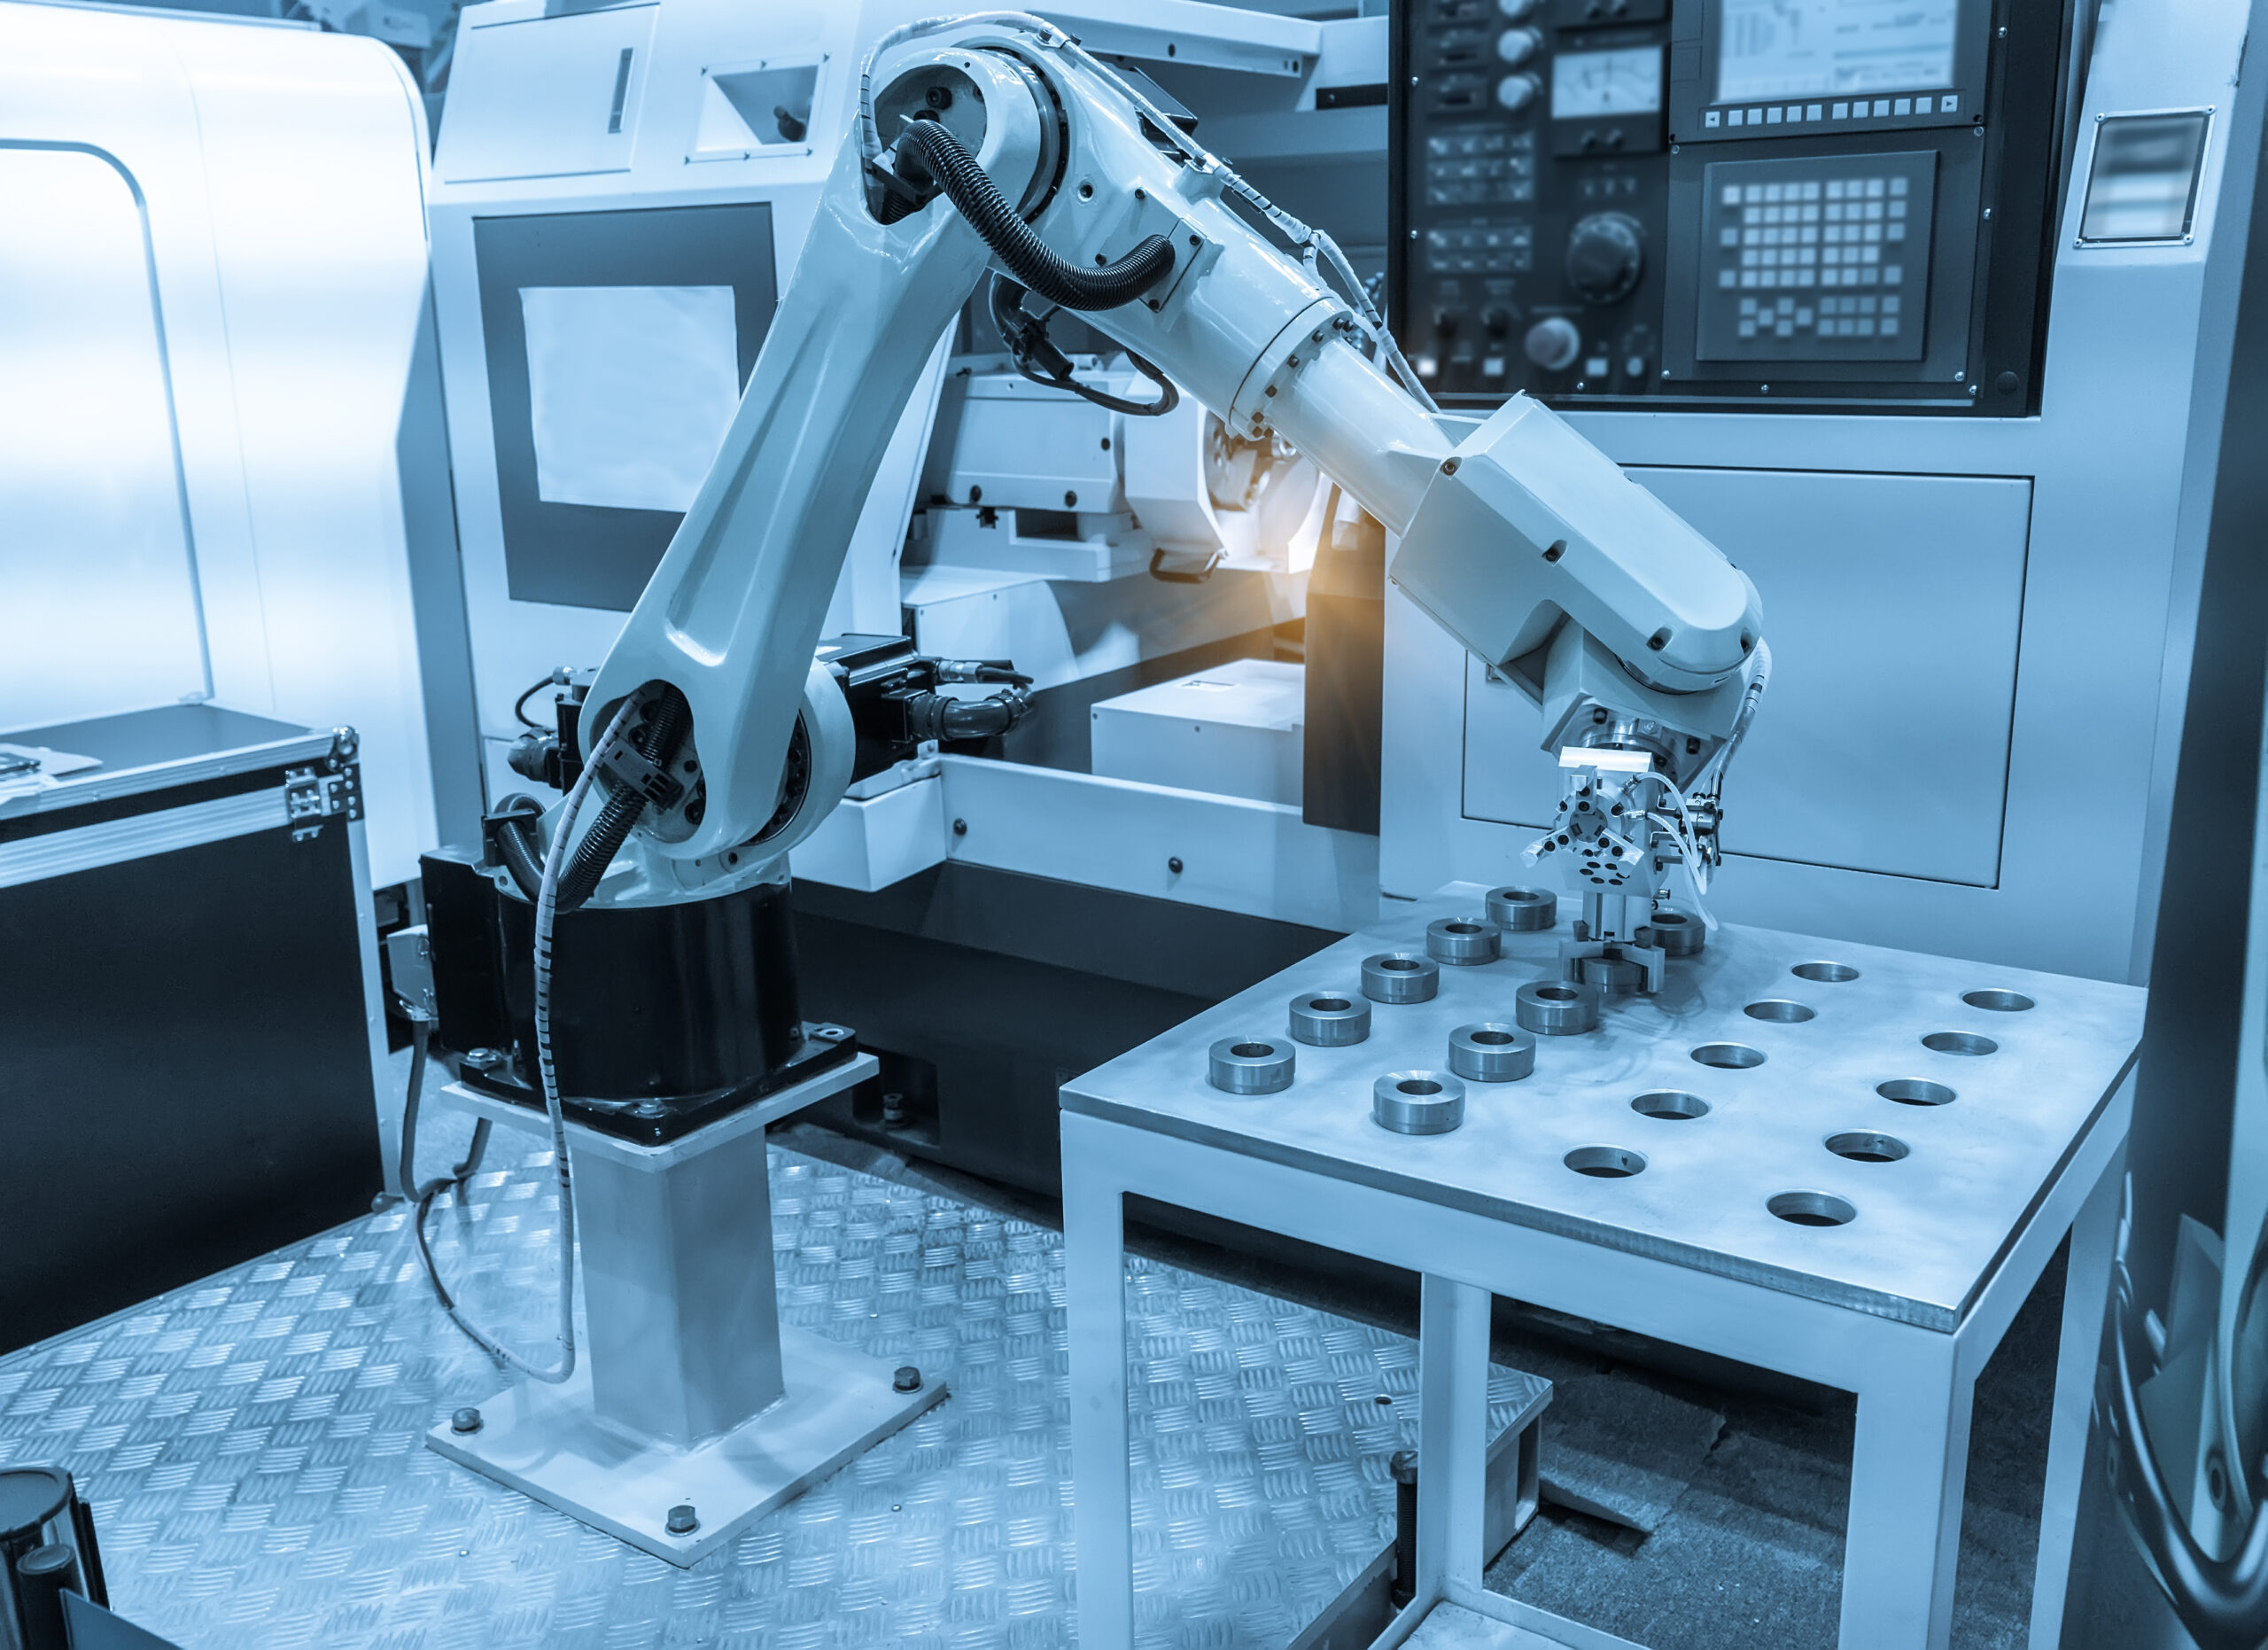
Obróbka złożonych elementów na konwencjonalnych maszynach 3-osiowych często wymaga wielokrotnych operacji ponownego mocowania w celu obróbki różnych stron, podczas gdy maszyny wieloosiowe mogą wykonać praktycznie wszystkie operacje obróbcze z wyjątkiem powierzchni podstawy w jednym ustawieniu. W przypadku produkcji wielkoseryjnej, te oszczędności czasu są znacznie większe, bezpośrednio zwiększając ogólną wydajność linii produkcyjnej.
Optymalizacja warunków cięcia
Obróbka wieloosiowa polega na użyciu głowicy obrotowej lub stołu obrotowego do ustawienia narzędzia skrawającego pod optymalnym kątem względem obrabianego przedmiotu. Umożliwia to obróbkę głębokich wnęk, powierzchni pochyłych i skomplikowanych powierzchni zakrzywionych — obszarów, których nie da się obrobić na obrabiarkach trójosiowych lub które wymagają specjalistycznych narzędzi.
Interpolacja wieloosiowa pozwala na wykorzystanie boku narzędzia zamiast krawędzi skrawającej do skrawania lub na zachowanie optymalnego kąta między osią narzędzia a obrabianą powierzchnią. Efektywnie zwiększa to powierzchnię styku narzędzia ze skrawaniem i poprawia wydajność usuwania materiału.
W przypadku produkcji masowej rzadsze zmiany narzędzi i bardziej stabilne koszty oprzyrządowania bezpośrednio przekładają się na wyższą ogólną wydajność sprzętu i lepszą kontrolę kosztów produkcji.

Poprawa wykończenia powierzchni
Obróbka wieloosiowa pozwala frezowi kulowemu uniknąć najniższego punktu prędkości liniowej w strefie obróbki poprzez ciągłą regulację kąta narzędzia. Pozwala to uzyskać bardziej równomierne i wysokiej jakości wykończenie powierzchni na całej powierzchni zakrzywionej. W rezultacie wiele komponentów spełnia wymagania po zakończeniu obróbki w centrum obróbczym, eliminując potrzebę późniejszego ręcznego polerowania lub specjalistycznego szlifowania.
Uprość projektowanie osprzętu
Ponieważ przedmiot obrabiany wymaga tylko jednej operacji mocowania, konstrukcja uchwytu może być znacznie uproszczona, zazwyczaj wymagając jedynie płyty bazowej lub prostego imadła. To nie tylko obniża koszty oprzyrządowania w każdej partii produkcyjnej, ale także usprawnia proces mocowania przez operatora, minimalizując przestoje spowodowane skomplikowanymi regulacjami uchwytu.
Porównanie obróbki CNC w dużych ilościach z prototypowaniem w małych ilościach
| WYGLĄD | Wysokonakładowa obróbka CNC | Prototypowanie w małych ilościach |
| Skupienie się na kosztach | Niski koszt jednostkowy dzięki efektowi skali | Akceptowalny wyższy koszt jednostkowy w zamian za szybkość i elastyczność |
| Wielkość produkcji | Tysiące do milionów identycznych części | Kilka do setek części, często różniących się |
| Optymalizacja procesu | Wysoce zoptymalizowane, stałe procesy zapewniające maksymalną prędkość i minimalną ilość odpadów | Elastyczne, adaptacyjne procesy umożliwiające wprowadzanie zmian iteracyjnych |
| Narzędzia i konfiguracja | Znaczna początkowa inwestycja w dedykowane narzędzia i automatyzację | Minimalna konfiguracja, często z wykorzystaniem standardowych narzędzi i szybkozmiennych uchwytów |
| Czas oczekiwania | Dłuższe początkowe ustawienie, ale bardzo szybki czas cyklu na część po uruchomieniu | Bardzo krótki początkowy czas realizacji, ale wolniejszy czas cyklu na część |
Proces i sprzęt
- Prototypowanie w małych partiach: Procesy są elastyczne i zazwyczaj wykorzystują wszechstronny sprzęt. Operacje mogą być uproszczone, kosztem optymalizacji na rzecz szybkości. Dobór materiałów może opierać się na łatwo obrabialnych alternatywach.
- Produkcja wielkoseryjna: Procesy są wysoce zoptymalizowane i stałe, wykorzystują specjalistyczny, zautomatyzowany sprzęt i niestandardowe narzędzia. Operacje są skrupulatnie projektowane, aby skrócić czas cyklu o kilka sekund na jednostkę, potencjalnie integrując wiele procesów. Dobór materiałów jest ściśle określony i stały.
Struktura kosztów
- Prototypowanie w małych partiach: Na koszty wpływają przede wszystkim jednorazowe wydatki inżynieryjne, w tym programowanie, przygotowanie procesu i czas przezbrajania. Koszty obróbki jednostkowej są wysokie, ale całkowite wydatki pozostają niskie ze względu na małą liczbę sztuk. Za szybkość płaci się więcej.
- Produkcja wielkoseryjna:Koszty są zdominowane przez wydatki marginalne – materiały, godziny pracy, oprzyrządowanie i energię zużywaną na każdą część. Znaczne inwestycje początkowe są wymagane w oprzyrządowanie i rozwój procesu, ale korzyści skali rozkładają te koszty na tysiące części, obniżając koszty jednostkowe do minimalnego poziomu.
Metody kontroli jakości
- Prototypowanie w małych partiach: Kontrola jakości jest kompleksowa i ręczna. Kontrola pełnowymiarowa jest zazwyczaj przeprowadzana na pierwszym lub każdym elemencie, aby zapewnić zgodność z założeniami projektowymi, ze szczególnym naciskiem na „poprawne wykonanie”.
- Produkcja wielkoseryjna: Kontrola jakości jest statystyczna i zautomatyzowana. Opiera się na ścisłej kontroli procesu (SPC), zapewniając spójność wszystkich partii produkcyjnych poprzez regularne pobieranie próbek i zautomatyzowaną kontrolę na linii produkcyjnej, z naciskiem na „robienie tego samego za każdym razem”.
Łańcuch dostaw
- Prototypowanie w małych partiach: Relacje w łańcuchu dostaw są elastyczne i zazwyczaj obejmują bezpośrednią współpracę między inżynierami ds. projektowania a warsztatami prototypowania lub zintegrowanymi zakładami obróbki mechanicznej, kładąc nacisk na szybką reakcję.
- Produkcja wielkoseryjna: Relacje w ramach łańcucha dostaw są rygorystyczne i długoterminowe, obejmują surowe audyty dostawców, produkcję kontraktową, długoterminowe umowy i skomplikowane planowanie logistyczne, a priorytetem jest stabilność i niezawodność.
Wskazówki dotyczące projektowania pod kątem możliwości produkcji w przypadku projektów CNC o dużej objętości
Optymalizacja projektu
Projektanci muszą ściśle współpracować z inżynierami procesowymi, aby zapewnić maksymalną obrabialność skrawaniem przy jednoczesnym spełnieniu wymagań funkcjonalnych. Wiąże się to z: unikaniem takich cech, jak głębokie wnęki i drobne kąty wewnętrzne, które utrudniają dostęp narzędziom skrawającym; projektowaniem powierzchni odniesienia i struktur ułatwiających mocowanie. Projekt zoptymalizowany pod kątem produkcji bezpośrednio skraca cykle obróbki, minimalizuje zużycie narzędzi i zmniejsza liczbę braków.
Ścisła kontrola tolerancji
Projektanci powinni skrupulatnie analizować wymagania funkcjonalne, stosując niezbędne tolerancje wyłącznie w przypadku powierzchni styku, powierzchni uszczelniających i krytycznych powierzchni montażowych.
Wymiary niekrytyczne powinny mieć szerokie tolerancje standardowe. Bardziej szerokie tolerancje pozwalają na zastosowanie bardziej agresywnych parametrów skrawania, zmniejszenie zużycia narzędzi, skrócenie czasu kontroli i poprawę wydajności, co przekłada się na znaczne oszczędności na wszystkich etapach produkcji.
Wybór materiałów
Oprócz kosztu samego materiału, należy również wziąć pod uwagę jego obrabialność, szybkość zużycia narzędzi, wymagania dotyczące obróbki cieplnej i późniejsze koszty obróbki powierzchni.
Na przykład w przypadku elementów konstrukcyjnych, łatwo obrabialne mechanicznie stopy aluminium lub specjalistyczne stale hartowane wstępnie mogą okazać się bardziej opłacalne niż materiały o wysokiej twardości wymagające obróbki cieplnej po obróbce. Spójność materiałów, niezawodność dostaw i identyfikowalność są równie istotne w przypadku projektów o dużej objętości.
Rozważanie integracji procesów
Skuteczne projektowanie minimalizuje potrzebę dodatkowej obróbki. Na przykład, projektanci powinni dążyć do unikania ręcznego gratowania, integrować frezowanie, wiercenie, gwintowanie i kontrolę części w jedną operację CNC oraz planować punkty mocowania i wymagania dotyczące przewodności dla obróbki powierzchni, takiej jak anodowanie czy malowanie proszkowe. Bardziej zaawansowaną optymalizacją jest konsolidacja wielu części w jedną całość, co eliminuje koszty montażu i zmniejsza zapasy części.
Planowanie kontroli jakości
Podczas projektowania należy rozważyć, czy wymiary komponentów umożliwiają sprawną i dokładną kontrolę. Należy unikać elementów trudnych do zmierzenia wewnętrznie lub skomplikowanych konturów powierzchni.
Ustal jasne punkty odniesienia kontroli i przestrzenie dostępu dla wymiarów krytycznych, biorąc pod uwagę potencjalne zastosowanie sprawdzianów przechodnich/nieprzechodnich lub automatycznej kontroli wizualnej. Konstrukcja umożliwiająca prostą kontrolę stanowi podstawę zapewnienia spójnej jakości w produkcji wielkoseryjnej.
Ocena strategii meczowej
Układ mocowania powinien zostać opracowany na etapie projektowania. Idealny projekt powinien zapewniać dużą, płaską powierzchnię odniesienia z wystarczającą liczbą obszarów mocowania lub wstępnie ustawionymi otworami na śruby procesowe. Rozważ zastosowanie standardowych uchwytów lub zaprojektowanie dedykowanych, wydajnych uchwytów wieloczęściowych, aby umożliwić obróbkę wielu komponentów w jednym ustawieniu. Stanowi to jedną z podstawowych metod zwiększania wydajności w produkcji wielkoseryjnej.
Typowe wyzwania i rozwiązania w produkcji CNC na dużą skalę
Konserwacja i inwestycje w maszyny
Zakup wysokowydajnych, stabilnych maszyn CNC i systemów automatyki wymaga znacznych nakładów początkowych. Jednocześnie, aby zapewnić nieprzerwaną produkcję masową, konieczne jest wdrożenie proaktywnych programów konserwacji predykcyjnej. Zaniedbanie konserwacji powoduje nieplanowane przestoje, których koszty są znacznie wyższe w przypadku produkcji wielkoseryjnej i mogą zniweczyć wszelkie korzyści w zakresie wydajności.
Odpowiednie przypadki użycia
Wysokonakładowa obróbka CNC nie jest idealna dla każdego komponentu. Jej przydatność zależy od zrównoważenia rocznej wielkości produkcji ze złożonością części. Najlepiej sprawdza się w przypadku części metalowych lub plastikowych o wysokim rocznym zapotrzebowaniu, złożonej geometrii i wysokich wymaganiach dotyczących precyzji, w tym części silników samochodowych, obudów urządzeń medycznych i obudów zaawansowanych urządzeń elektronicznych.
W przypadku prostszych części lub części o niskim wolumenie produkcji, tradycyjne metody, takie jak tłoczenie czy odlewanie, są często bardziej opłacalne. Dlatego przed rozpoczęciem projektu należy przeprowadzić dokładną analizę techniczną i ekonomiczną.
Koordynacja łańcucha dostaw i produkcji
Jakikolwiek niedobór surowców lub materiałów pomocniczych spowoduje przerwanie pracy całej linii produkcyjnej. Wyzwaniem jest zapewnienie ciągłych i stabilnych dostaw znacznych ilości prętów metalowych, chłodziwa i innych materiałów niezbędnych do produkcji wielkoseryjnej.
Należy nawiązać strategiczne partnerstwa z rzetelnymi dostawcami i wdrożyć modele takie jak zarządzanie zapasami przez dostawców, aby złagodzić wahania rynku.
Zapewnienie jakości w produkcji seryjnej
Ustanowienie systematycznych ram zapewnienia jakości opartych na statystycznej kontroli procesu. Wiąże się to z utworzeniem regularnych punktów kontroli próbek na krytycznych etapach procesu, a także integracją zautomatyzowanego sprzętu pomiarowego w celu uzyskania informacji zwrotnej i kompensacji w czasie rzeczywistym.
Kontrola jakości w obróbce CNC dużej objętości
Wdrożenie statystycznej kontroli procesów
Zamiast polegać wyłącznie na 100% kontroli, w trakcie produkcji przeprowadzane są regularne i systematyczne pomiary próbek krytycznych wymiarów. Dane pomiarowe są nanoszone na wykresy kontrolne w celu monitorowania trendów w czasie rzeczywistym w zakresie odchyleń średnich i zakresów.
Jeśli dane wykazują nietypowe wahania lub przekraczają limity kontrolne, system natychmiast uruchamia alerty, wskazując na potencjalne systematyczne odchylenia w procesie. Umożliwia to interwencję przed nagromadzeniem się znaczących niezgodności, zapewniając tym samym prewencyjną kontrolę jakości.
Zautomatyzowana inspekcja
Przed rozpoczęciem obróbki sonda automatycznie wykrywa położenie obrabianego przedmiotu i wykonuje kompensację przesunięcia początkowego; w trakcie lub po zakończeniu obróbki automatycznie pobiera próbki krytycznych wymiarów.
Dane pomiarowe są automatycznie przesyłane do systemu CNC, gdzie porównanie z wartościami teoretycznymi umożliwia automatyczną regulację wartości kompensacji narzędzia w czasie rzeczywistym, co gwarantuje, że wymiary pozostają wyśrodkowane w ramach przedziałów tolerancji.
Kontrola pierwszego artykułu
Przed rozpoczęciem produkcji masowej lub po modyfikacji oprzyrządowania wymagana jest kontrola wymiarowa pierwszego egzemplarza. Ten etap weryfikuje nie tylko zgodność części, ale także program obróbki, parametry procesu i konfigurację oprzyrządowania. Do generowania szczegółowych raportów z danymi zazwyczaj używa się precyzyjnego sprzętu, takiego jak współrzędnościowa maszyna pomiarowa. Produkcja seryjna może być kontynuowana dopiero po potwierdzeniu dokładności.
Śledzenie produkcji
Przypisz unikalny identyfikator do każdej partii produkcyjnej lub pojedynczej części. Połącz ten identyfikator za pośrednictwem systemu realizacji produkcji z kompleksowymi danymi produkcyjnymi, takimi jak partie surowców, używany sprzęt, operatorzy, czas obróbki i wyniki kontroli. W przypadku wystąpienia problemów z jakością, system umożliwia szybką i precyzyjną analizę przyczyn źródłowych, identyfikując, czy problem wynika z materiałów, sprzętu, czy odchyleń w procesie.
Zarządzaj cyklem życia narzędzi ściśle
Stan narzędzia jest bezpośrednim czynnikiem wpływającym na stabilność wymiarową obróbki. Konieczne jest wdrożenie systemu zarządzania narzędziami, który będzie dokumentował cały cykl życia każdego narzędzia – od zakupu i ustawienia wstępnego, poprzez użytkowanie, aż po utylizację.
Przewidywany okres użytkowania należy określić na podstawie materiałów skrawających i ustawień parametrów, a przed osiągnięciem progu należy wysłać alerty o konieczności wymiany. Jednocześnie należy przeprowadzać regularne kontrole zużycia, aby zapobiec nagłemu pogorszeniu jakości spowodowanemu wykruszaniem się narzędzi lub nadmiernym zużyciem, zapewniając w ten sposób stabilne warunki obróbki.
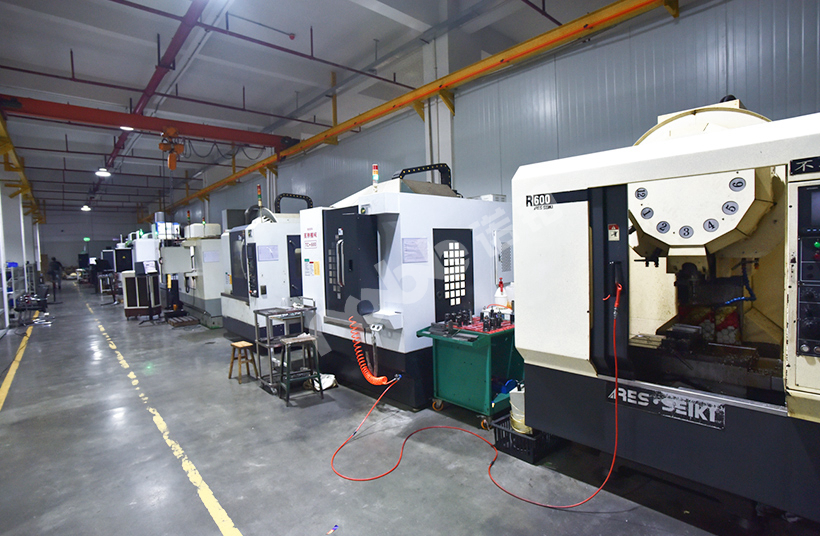
SZLACHETNY"s Obróbka CNC o dużej objętości
W NOBLE specjalizujemy się w zapewnianiu precyzji, wydajności i niezawodności dzięki naszym zaawansowanym usługom obróbki CNC o dużej wydajności . Przekształcamy Państwa projekt w tysiące, a nawet miliony identycznych, wysokiej jakości części, zapewniając spójność i opłacalność na każdym etapie produkcji.
Nasze możliwości:
- Zaawansowana technologia produkcji
- Partnerstwo w zakresie projektowania dla produkcji (DFM)
- Zintegrowane Zapewnienie Jakości
- Skalowalne zarządzanie produkcją i łańcuchem dostaw
FAQ
W jaki sposób obróbka CNC na dużą skalę obniża koszt jednostkowy części?
Obróbka wielkoseryjna pozwala na obniżenie kosztów jednostkowych dzięki efektowi skali. Znaczna początkowa inwestycja w zoptymalizowane programowanie, niestandardowe oprzyrządowanie i specjalistyczne narzędzia amortyzuje się na przestrzeni wielu jednostek.
Jakie są główne korzyści ze stosowania wieloosiowych maszyn CNC w produkcji wielkoseryjnej?
5-osiowa maszyna CNC może objąć niemal wszystkie strony części w jednym ustawieniu. Eliminuje to błędy wynikające z repozycjonowania, zapewnia wyższą dokładność wymiarową i możliwość obróbki złożonej geometrii, a także radykalnie skraca czas obróbki. W przypadku dużych wolumenów przekłada się to na szybszą ogólną wydajność, spójną jakość oraz możliwość projektowania bardziej złożonych, skonsolidowanych części, co zmniejsza zapotrzebowanie na montaż.
Kiedy obróbka CNC jest lepszym wyborem niż odlewanie lub tłoczenie w przypadku dużych serii?
Obróbka CNC idealnie sprawdza się w przypadku dużych serii, gdy elementy mają złożoną geometrię, wąskie tolerancje lub wymagają doskonałych właściwości materiału z litego materiału. W przypadku bardzo prostych kształtów i dużych ilości, tłoczenie lub odlewanie staje się bardziej opłacalne dzięki jeszcze krótszym cyklom produkcyjnym.
Jakie są największe wyzwania w projektach CNC o dużej objętości?
Do najważniejszych wyzwań należy utrzymanie spójnej jakości w całym cyklu produkcyjnym, zarządzanie zużyciem narzędzi i planowanie konserwacji zapobiegawczej w celu uniknięcia nieplanowanych przestojów, optymalizacja każdej sekundy cyklu oraz zapewnienie niezawodnego łańcucha dostaw materiałów i materiałów eksploatacyjnych.
Jakie materiały są najczęściej stosowane w obróbce CNC o dużej objętości?
Stopy aluminium są najlepszym wyborem ze względu na swoją lekkość i dobrą wytrzymałość. Ze względu na wytrzymałość i trwałość wybierane są różne stale. Tworzywa sztuczne konstrukcyjne są wykorzystywane do produkcji elementów elektrycznych i lekkich.






