
Co to jest obróbka elektroerozyjna
Obróbka elektroerozyjna kształtuje metal za pomocą iskier elektrycznych. Tradycyjna obróbka wykorzystuje narzędzia do cięcia materiału. Obie metody mają swoje zalety. Obróbka elektroerozyjna działa na bardzo twardych, przewodzących metalach. Umożliwia tworzenie złożonych kształtów o wysokiej precyzji i gładkich powierzchniach. Tradycyjna obróbka jest szybsza i działa na większej liczbie rodzajów materiałów. Umożliwia również cięcie materiałów nieprzewodzących. Może jednak sprawiać problemy z twardymi metalami i drobnymi detalami. Zrozumienie różnic w dokładności, materiałach, kosztach, szybkości i zastosowaniu pomoże Ci realizować projekty wydajniej i ekonomiczniej.
Na wynos
- Obróbka elektroerozyjna (EDM) kształtuje twarde metale za pomocą iskier. Wykorzystuje energię elektryczną i nie dotyka metalu. Obróbka elektroerozyjna jest bardzo precyzyjna i działa tylko na metalach przewodzących prąd elektryczny.
- Tradycyjna obróbka skrawaniem wykorzystuje ostre narzędzia do cięcia wielu materiałów. Umożliwia kształtowanie tworzyw sztucznych i metali. Jest szybsza w przypadku prostych kształtów lub dużych części.
- Obróbka elektroerozyjna doskonale nadaje się do tworzenia skomplikowanych kształtów i drobnych detali. Pozwala również uzyskać gładkie powierzchnie. Jednak obróbka elektroerozyjna jest droższa i trwa dłużej niż tradycyjna obróbka skrawaniem.
- Tradycyjna obróbka skrawaniem może być pomocna w wielu zadaniach i pozwala zaoszczędzić pieniądze przy dużych projektach. Ma jednak problemy z obróbką bardzo twardych metali i małych detali.
- Należy wybrać metodę w oparciu o materiał, kształt i wymagany poziom dokładności. Należy również wziąć pod uwagę liczbę potrzebnych części i dostępny budżet.
Kluczowe różnice
Tabela porównawcza
| WYGLĄD | Obróbka elektroerozyjna (EDM) | Tradycyjna obróbka |
| Metoda kontaktu | EDM nie dotyka metalu. Wykorzystuje iskry. | Tradycyjna obróbka materiału odbywa się za pomocą narzędzi. |
| Kompatybilność materiałowa | Obróbka elektroerozyjna może być stosowana jedynie w przypadku twardych, przewodzących metali. | Tradycyjna obróbka sprawdza się w przypadku większości materiałów. |
| Prędkość | Obróbka elektroerozyjna jest wolniejsza, zwłaszcza w przypadku twardych kształtów. | Tradycyjna obróbka jest szybsza w przypadku dużych i prostych części. |
| Koszty: | Muzyka EDM jest droższa, ponieważ jest wolniejsza. | Tradycyjna obróbka jest tańsza w przypadku prostych kształtów. |
| Precyzja | Muzyka EDM jest bardzo precyzyjna i pozwala na uwzględnienie najdrobniejszych szczegółów. | Tradycyjna obróbka jest dobra, ale mniej precyzyjna. |
| Złożoność | Za pomocą obróbki elektroerozyjnej można tworzyć ostre narożniki i skomplikowane kształty. | Tradycyjna obróbka maszynowa ma problemy z małymi częściami. |
| Wykończenie powierzchni | Obróbka elektroerozyjna pozwala uzyskać gładkie powierzchnie i nie wymaga dodatkowej obróbki. | Tradycyjna obróbka może wymagać większej liczby etapów wykończeniowych. |
| Zużycie narzędzi | Narzędzia EDM są trwalsze, ponieważ nie wymagają kontaktu. | Tradycyjne narzędzia obróbkowe zużywają się szybciej. |
| Wpływ na środowisko | EDM zużywa więcej energii i wytwarza toksyczne gazy. | Tradycyjna obróbka jest mniej energochłonna i czystsza. |
| Umiejętność operatora | Do jej uruchomienia i obsługi potrzebna jest osoba posiadająca odpowiednie umiejętności. | Tradycyjna obróbka maszynowa wymaga mniejszych umiejętności. |
Główne kontrasty
Obróbka elektroerozyjna usuwa metal za pomocą iskier, a nie siły. Pozwala to na cięcie twardych metali, takich jak tytan. Obróbka elektroerozyjna umożliwia wykonywanie głębokich otworów i ostrych narożników. Zapewnia również gładkie powierzchnie, a narzędzie nie zużywa się szybko. Firma NOBLE specjalizuje się w precyzyjnych procesach obróbki elektroerozyjnej, które umożliwiają obróbkę skomplikowanych geometrii przy jednoczesnym zachowaniu doskonałej jakości powierzchni. Obróbka elektroerozyjna działa jednak tylko na metalach przewodzących prąd elektryczny. Wykończenie elementu wymaga również więcej czasu i energii. Obróbka elektroerozyjna może generować toksyczne gazy, dlatego odpady należy traktować ostrożnie.
Tradycyjna obróbka skrawaniem kształtuje przedmioty za pomocą narzędzi skrawających. Działa na wielu metalach i tworzywach sztucznych, nawet jeśli nie przewodzą one prądu. Ta metoda jest szybsza i tańsza w przypadku dużych lub prostych elementów. Nie jest jednak w stanie dobrze ciąć bardzo twardych metali. Nie pozwala również na wykonywanie małych kształtów tak łatwo, jak elektroerozyjna obróbka elektroerozyjna. W NOBLE integrujemy zarówno tradycyjną, jak i zaawansowaną obróbkę skrawaniem, aby zaoferować najlepsze rozwiązanie dla unikalnych wymagań każdego projektu. Narzędzia zużywają się i czasami wymagają wymiany. Dodatkowe czynności mogą być konieczne, aby uzyskać gładką powierzchnię. Maszyny mogą ułatwić pracę i wymagać mniejszych umiejętności.

W jaki sposób Obróbka wyładowań elektrycznych Prace
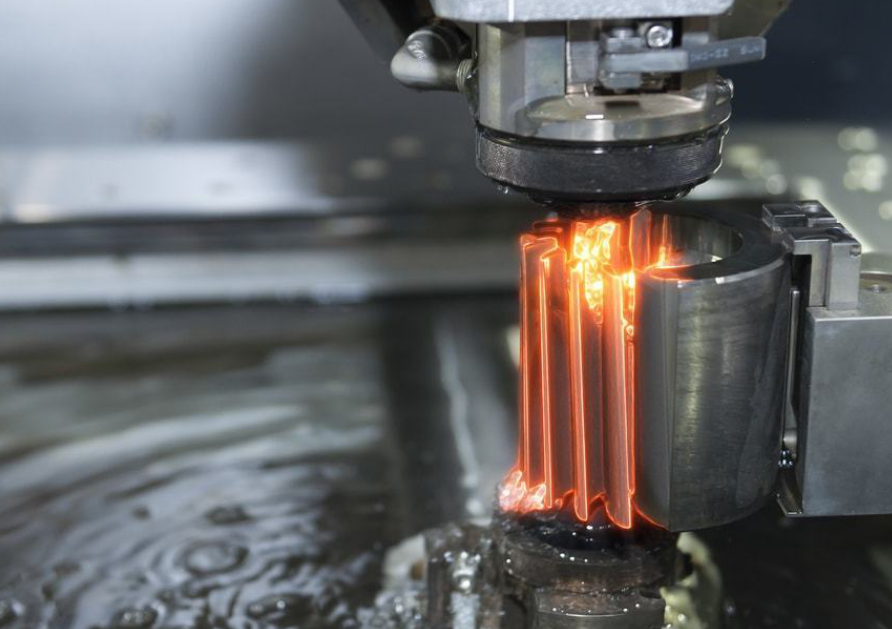
Obróbka elektroerozyjna kształtuje metal za pomocą iskier. Działa tylko na materiałach, które przepuszczają prąd elektryczny. Narzędzie i metalowa część działają jak elektrody. Gdy się zbliżą, przeskakuje między nimi iskra. Ta iskra wytwarza dużo ciepła. Ciepło topi i zamienia małe kawałki metalu w gaz. Narzędzie nigdy nie dotyka metalu. Zamiast tego iskra wykonuje całą pracę. Zarówno narzędzie, jak i metalowa część pozostają w specjalnej cieczy zwanej płynem dielektrycznym. Płyn ten chłodzi wszystko i zmywa stopiony metal. W przeciwieństwie do tradycyjnej obróbki, nie ma cięcia ani popychania. Obróbka elektroerozyjna usuwa metal bez dotykania go. W ten sposób można uzyskać bardzo precyzyjne kształty, ostre narożniki i głębokie otwory. Działa również dobrze na twardych metalach, które trudno skrawać zwykłymi narzędziami.
Uwaga: Obróbka elektroerozyjna pozwala na wykonanie trudnych w obróbce elementów bez ich nagrzewania. Dzięki temu metal pozostaje mocny i stabilny.
Rodzaje Obróbka wyładowań elektrycznych
Istnieją trzy główne rodzaje obróbki elektroerozyjnej. Każdy rodzaj wykorzystuje inną metodę kształtowania metalu i jest odpowiedni do różnych zadań.
| Rodzaj EDM | Jak to działa | Typowe zastosowania | Kluczowe funkcje |
| Wire EDM | Używa cienkiego drutu do cięcia metalu za pomocą iskier. Drut porusza się po torze w wodzie. | Wycinanie skomplikowanych kształtów, wytwarzanie narzędzi, urządzeń medycznych i części samolotów. | Bardzo dokładne, nie wymaga dotykania, działa na twardych metalach. |
| Sinker (konwencjonalny) EDM | Używa narzędzia o odpowiednim kształcie, które zagłębia się w metal, aby wykonać otwory lub nadać kształt. Część i narzędzie są zanurzone w cieczy. | Wykonywanie form, matryc i części o głębokich lub skomplikowanych kształtach. | Nadaje się do kształtów 3D, ostrych narożników i gładkich wykończeń. |
| Wiercenie otworów EDM | Używa pustej rurki do wiercenia małych, głębokich otworów za pomocą iskier. Ciecz przepływa przez rurkę. | Wiercenie otworów chłodzących w łopatkach turbin, wykonywanie cięć wstępnych pod elektroerozyjną obróbkę elektroerozyjną oraz wykonywanie części medycznych. | Wykonuje drobne, głębokie otwory, działa pod każdym kątem. |
Każdy rodzaj obróbki elektroerozyjnej ma swoje specyficzne zastosowania. Obróbka elektroerozyjna drutowa umożliwia wycinanie precyzyjnych kształtów. Obróbka elektroerozyjna wgłębna pozwala na wykonywanie głębokich otworów i kształtów. Obróbka elektroerozyjna z wierceniem otworów umożliwia szybkie tworzenie małych, głębokich otworów. NOBLE oferuje wszystkie główne metody obróbki elektroerozyjnej, dostarczając rozwiązania szyte na miarę dla przemysłu lotniczego, motoryzacyjnego i medycznego, charakteryzujące się niezrównaną precyzją i niezawodnością.
Tradycyjne Obróbka CNC
Wspólne metody
Tradycyjna obróbka skrawaniem wykorzystuje wiele sposobów kształtowania materiałów. Każdy sposób wymaga użycia specjalnego narzędzia i ruchu do usunięcia materiału. Najpopularniejsze tradycyjne metody obróbki skrawaniem to:
- Frezowanie CNC:Obrotowe narzędzie wycina materiał z płaskich lub kształtowych powierzchni. Frezarki mogą nadawać twarde kształty samochodom, samolotom i maszynom.
- Toczenie CNC:Część obraca się, podczas gdy nieruchome narzędzie ją kształtuje. Toczenie tworzy okrągłe przedmioty, takie jak pręty i wały.
- Wiercenie CNC:Wiertło obrotowe wykonuje okrągłe otwory w materiale. Wiercenie jest proste i jest powszechnie stosowane w obróbce skrawaniem.
- Szlifowanie CNC:Szorstkie koło ścierne usuwa drobne drobinki, zapewniając gładkie wykończenie. Szlifowanie pomaga poprawić wygląd części i ich lepsze dopasowanie.
- Piłowanie CNC:Brzeszczot z zębami lub ziarnistością tnie materiał na kawałki. Cięcie przygotowuje materiał do dalszej obróbki.
- Wytaczanie CNC:Narzędzie umożliwia wykonywanie większych i dokładniejszych otworów.
- Przeciąganie CNCNarzędzie z zębami wycina kształty wewnątrz lub na zewnątrz za jednym razem, jak np. koła zębate.
- Kształtowanie CNCNarzędzie porusza się tam i z powrotem, aby tworzyć płaskie, zakrzywione lub rowkowane powierzchnie.
Jak to działa
Tradycyjna obróbka skrawaniem polega na skrawaniu w celu nadania kształtu. Maszyny i mocne narzędzia, często wykonane z węglika spiekanego lub stali szybkotnącej, odcinają materiał z elementu. Narzędzie i materiał poruszają się w kontrolowany sposób. Narzędzie lub element mogą się obracać, poruszać się prosto lub w przód i w tył.
Frezarki wykorzystują wirujący frez z ostrymi zębami. Frez odcina materiał podczas przesuwania się po przedmiocie. Toczenie wykorzystuje tokarkę do obracania przedmiotu, podczas gdy narzędzie kształtuje go wzdłuż jego boku. Wiercenie CNC wykorzystuje wirujący wiertło do wykonywania otworów. Szlifowanie CNC wykorzystuje ściernicę zgrubną do usuwania drobnych wiórów i wygładzania przedmiotu. Piłowanie tnie materiał ostrzem, a przeciąganie usuwa materiał w jednym przejściu za pomocą narzędzia zębatego.
Metody te wykorzystują ideę przesuwania narzędzia i części po ustalonych ścieżkach. Materiał jest usuwany poprzez cięcie, pocieranie lub skrobanie. Pozwala to kontrolować ostateczny kształt i rozmiar części. Tradycyjna obróbka skrawaniem sprawdza się w przypadku wielu materiałów, takich jak metale i tworzywa sztuczne, dlatego sprawdza się w wielu zastosowaniach.
Firma NOBLE łączy wszechstronne, tradycyjne techniki obróbki z nowoczesną wiedzą specjalistyczną, aby zapewnić stałą dokładność, szybkie terminy realizacji i wyjątkową obsługę projektów o dowolnej skali.
Zalety i wady EDM
Zalety EDM
Obróbka elektroerozyjna ma wiele zalet w dzisiejszej produkcji. Wiele firm wybiera tę metodę ze względu na jej szczególne cechy:
- Narzędzie nie dotyka części. Zapobiega to powstawaniu śladów, zadziorów i wygięć.
- Obróbka elektroerozyjna dobrze sprawdza się w przypadku cienkich i delikatnych elementów. Umożliwia również kształtowanie twardych metali bez ich uszkadzania.
- Metoda ta pozwala uzyskać bardzo precyzyjne części o gładkich powierzchniach. Większość części nie wymaga polerowania.
- Za pomocą obróbki elektroerozyjnej można tworzyć kształty i detale wewnętrzne, jakich nie da się wykonać narzędziami skrawającymi.
- Maszyny mogą działać samodzielnie, np. z automatycznym nawlekaniem drutu. Dzięki temu maszyna pracuje dłużej i wydajniej.
- Komputery obserwują ten proces i pomagają oszczędzać energię. Pomagają również rozwiązywać problemy, zanim staną się poważne.
- Obróbka elektroerozyjna pozwala na tworzenie elementów bez zadziorów. Oszczędza to czas, ponieważ nie wymaga dodatkowych czynności.
- Proces ten pozwala na precyzyjne kształtowanie bardzo twardych lub rzadkich metali. Jest to przydatne w przypadku samolotów, narzędzi medycznych i innych narzędzi.
- Nowe pomysły pomagają EDM zużywać mniej energii i bezpieczniejsze płyny. Lepsze sposoby gospodarowania odpadami pomagają planecie.
Uwaga: Obróbka elektroerozyjna doskonale nadaje się do produkcji małych lub delikatnych elementów. Zapobiega ich wyginaniu i zapewnia gładkie, precyzyjne wykończenie.
Ograniczenia of EDM
Mimo że obróbka elektroerozyjna jest mocna, ma pewne wady. Poniższa tabela przedstawia główne problemy, ich przyczyny i sposoby ich rozwiązania:
| Ograniczenie | OPIS | Wpływ na adopcję | Środki zaradcze / działania łagodzące |
| Szybkość przetwarzania | EDM powoli wypiera metal. | Nie nadaje się do dużych zadań ani do wytwarzania dużej liczby części. | Użyj lepszych generatorów impulsów, mocniejszych elektrod i większej liczby robotów. |
| Zużycie elektrod | Elektrody z czasem ulegają zużyciu. | Kosztuje więcej i sprawia, że części są mniej precyzyjne. | Wybierz wytrzymałe materiały i zastosuj automatyczne poprawki. |
| Integralność powierzchni | Na częściach mogą pojawić się drobne pęknięcia lub dziury. | Niektóre zastosowania mogą wymagać więcej pracy. | Zmień ustawienia i użyj ciepła lub poleruj. |
| Koszty przetwarzania | Elektrody, mocowania i zasilanie kosztują krocie. | Dla małych sklepów może to być zbyt drogie. | Używaj tańszych rzeczy i oszczędzaj więcej energii. |
| Ograniczenia materiałowe | Działa tylko na przedmioty przewodzące prąd elektryczny. | Nie nadaje się do kształtowania tworzyw sztucznych i ceramiki. | Wypróbuj nowe rodzaje EDM, aby popracować nad większą liczbą zagadnień. |
| Stosunek głębokości do szerokości | Trudno jest wykonać głębokie, wąskie kształty. | Zatrzymuje trudne lub głębokie konstrukcje części. | Użyj specjalnych elektrod i lepszego chłodzenia. |
| Wpływ na środowisko | Niektóre materiały i płyny mogą szkodzić środowisku naturalnemu. | Może nie pasować do celów ekologicznych. | Stosuj bezpieczniejsze płyny i lepiej gospodaruj odpadami. |
| Koszty sprzętu | Wymyślne maszyny na początku sporo kosztują. | Małe sklepy mogą nie mieć wystarczająco dużo pieniędzy. | Wynajmij lub kup używane maszyny. |
Elektrodrążarka działa tylko na materiałach, przez które przepływa prąd elektryczny. Oznacza to, że nie nadaje się do kształtowania tworzyw sztucznych ani ceramiki. Elektrody ulegają zużyciu, a szorstkie powierzchnie mogą pogorszyć jakość części i zwiększyć ich cenę. Elektrodrążarka jest wolniejsza niż tradycyjne metody, dlatego nie nadaje się do szybkiego wytwarzania dużej liczby części. Niektóre części wymagają więcej pracy, aby naprawić ich powierzchnię. Elektrodrążarka zużywa więcej energii i może generować odpady, które wymagają bezpiecznego obchodzenia się z nimi. Maszyny są drogie, co jest trudne dla małych warsztatów. NOBLE pomaga klientom w ocenie kompromisów i korzyści, oferując fachowe doradztwo i zaawansowane możliwości elektrodrążarki w przypadku zadań wymagających wyjątkowej dokładności i skomplikowanych kształtów. W przypadku zadań wymagających precyzyjnych cięć lub skomplikowanych kształtów, elektrodrążarka nadal jest doskonałym wyborem.
Zalety i wady tradycyjnej obróbki CNC
Zalety Tradycyjna obróbka CNC
Tradycyjna obróbka skrawaniem ma wiele zalet dla producentów. Metody te obejmują frezowanie, toczenie, wiercenie i szlifowanie. Od dawna pomagają fabrykom.
- WszechstronnośćTradycyjna obróbka skrawaniem jest stosowana do wielu rodzajów materiałów. Można nią ciąć metale, tworzywa sztuczne, a nawet drewno. Dzięki temu jest przydatna w wielu pracach.
- Prędkość dla prostych częściMaszyny takie jak tokarki i frezarki szybko formują proste części. W ten sposób duże grupy prostych elementów szybko przemieszczają się przez warsztat.
- Niższe koszty początkoweWiele warsztatów już ma te maszyny. Rozpoczęcie nowej pracy kosztuje mniej, ponieważ nie wymaga nowych narzędzi.
- Łatwość instalacjiPracownicy mogą szybko przygotować maszyny do prostych zadań. Drobne zmiany konstrukcyjne wymagają jedynie kilku poprawek.
- Dostępność wykwalifikowanych pracownikówWielu pracowników wie, jak obsługiwać te maszyny. Nauka nowych osób jest szybsza, ponieważ narzędzia są powszechnie dostępne.
- Dobre do prototypowania:Warsztaty mogą szybko wyprodukować jedną część lub egzemplarz testowy. Dzięki temu inżynierowie mogą wypróbować pomysły przed wyprodukowaniem wielu części.
- Brak potrzeby stosowania materiałów przewodzących: W odróżnieniu EDMTradycyjna obróbka nie wymaga, aby materiał był przewodzący prąd. Daje to większy wybór w zakresie tego, co można wykorzystać.
Ograniczenia Tradycyjna obróbka CNC
Tradycyjna obróbka mechaniczna również wiąże się z pewnymi problemami. Mogą one wpływać na koszty, szybkość wykonania pracy i jakość części.
| Ograniczenie | Wpływ na wydajność produkcji |
| Odpady materiałowe | Powstaje więcej złomu, który jest droższy i może szkodzić środowisku naturalnemu |
| Dłuższe terminy realizacji | Spowalnia pracę, szczególnie w przypadku twardych kształtów |
| Wyższe koszty dla małych partii | Sprawia, że mniejsze prace są droższe ze względu na konieczność zmiany ustawień i narzędzi |
Tradycyjna obróbka skrawaniem powoduje odcięcie materiału, przez co powstaje dużo odpadów. Te straty są droższe i mogą być szkodliwe dla planety. Zakłady muszą płacić za nadmiar materiału i wyrzucać odpady.
Ludzie muszą ręcznie sterować maszynami. Wykwalifikowani pracownicy ustawiają i obsługują maszyny. Zajmuje to czas i może prowadzić do błędów. Ludzie popełniają błędy, więc niektóre części mogą nie być w porządku. Różni pracownicy lub zmiany mogą powodować, że części będą się różnić.
Wykonywanie skomplikowanych kształtów spowalnia pracę. Pracownicy muszą się zatrzymywać, aby zmienić narzędzia lub przesunąć element. Każdy etap wydłuża czas pracy. Wiele etapów wydłuża czas pracy, szczególnie w przypadku skomplikowanych kształtów.
Drobne prace kosztują więcej. Każde nowe zlecenie może wymagać specjalistycznych narzędzi lub uchwytów. Przygotowanie do pracy z niewielką liczbą części rozkłada koszt na mniejszą liczbę elementów. To sprawia, że każda część kosztuje więcej niż gdybyś wykonał ich dużo.
Koszty pracy rosną w przypadku obróbki tradycyjnej. Wykwalifikowani pracownicy zarabiają więcej. Ręczne ustawianie i naprawa maszyn zajmuje więcej czasu. Wszystkie te czynniki sprawiają, że każda część jest droższa.
Zakłady stosujące tradycyjną obróbkę skrawaniem muszą brać pod uwagę szybkość, koszty i jakość. W przypadku twardych kształtów lub bardzo precyzyjnych prac, inne metody, takie jak obróbka elektroerozyjna (EDM) lub obróbka CNC, mogą okazać się skuteczniejsze.
Firma NOBLE stawia czoła tym wyzwaniom, łącząc fachowe rzemiosło z nowoczesnymi technologiami i oferując zoptymalizowane strategie obróbki, które ograniczają ilość odpadów, przyspieszają produkcję i pozwalają zachować wysoką spójność części.
Zastosowanie obróbki elektroerozyjnej i tradycyjnej obróbki CNC
Zastosowanie EDM
Wiele firm wykorzystuje obróbkę elektroerozyjną do zadań specjalnych. Ta metoda sprawdza się w przypadku twardych metali i skomplikowanych kształtów. Umożliwia ona wytwarzanie części niemożliwych do wytworzenia innymi narzędziami. Oto kilka typowych zastosowań:
- Wiercenie małych otworów: Fabryki używają elektroerozyjnej obróbki elektroerozyjnej do wykonywania małych otworów w łopatkach turbin i układach paliwowych. Otwory pozostają proste, a narzędzie się nie łamie.
- Produkcja form i matryc: Obróbka elektroerozyjna (EDM) umożliwia formowanie głębokich otworów i formowanie w formach i matrycach. Pomaga w produkcji części z tworzyw sztucznych i metalowych stempli.
- Usuwanie zablokowanych części: Pracownicy używają elektroerozyjnej obróbki elektroerozyjnej (EDM) do usuwania zerwanych śrub lub sworzni. Nie powoduje to uszkodzenia głównej części.
- Komponenty medyczne: EDM pozwala na produkcję gładkich, pozbawionych zadziorów części do implantów medycznych. Części te muszą być precyzyjne i bezpieczne.
- Elementy lotnicze: EDM umożliwia wykonywanie cienkich rowków, ostrych narożników i głębokich otworów w częściach samolotów.
Obróbka elektroerozyjna (EDM) może być stosowana do obróbki każdego metalu przewodzącego prąd elektryczny, nawet bardzo twardego. Narzędzie nigdy nie dotyka elementu, dzięki czemu nie wygina się on ani nie drga. Nowe sterowanie i inteligentne maszyny przyspieszają proces obróbki elektroerozyjnej i pozwalają na produkcję lepszych elementów. Firma NOBLE inwestuje w najnowocześniejszą technologię obróbki elektroerozyjnej (EDM), aby dostarczać precyzyjne elementy o złożonej geometrii, spełniające najbardziej rygorystyczne standardy branżowe. Wielu naszych klientów zleca obróbkę elektroerozyjną (EDM) w przypadku prac wymagających dużej precyzji lub o nietypowych kształtach.
Tradycyjna obróbka CNC Zastosowanie
Tradycyjna obróbka skrawaniem kształtuje i wykańcza wiele rodzajów materiałów. Metody te obejmują toczenie, frezowanie, wiercenie, gwintowanie, struganie, radełkowanie, piłowanie i kształtowanie. NOBLE często wykorzystuje je do realizacji wielu z tych zadań:
- Kształtowanie i nadawanie rozmiarów: Maszyny tną i kształtują metal, plastik i inne materiały do odpowiedniego rozmiaru i kształtu.
- Części gwintowane: Gwintowanie umożliwia tworzenie śrub i wkrętów z gwintami.
- Powierzchnie płaskie: Struganie i kształtowanie pozwalają uzyskać duże, płaskie powierzchnie na częściach metalowych.
- Przyczepność i zdobienie: Radełkowanie dodaje wzory zapewniające lepszy chwyt i wygląd.
- Cięcie dużych elementów: Cięcie piłą polega na cięciu dużych elementów na mniejsze kawałki.
- Ogólne usuwanie materiału: Toczenie, frezowanie i wiercenie usuwają nadmiar materiału, aby uzyskać ostateczny kształt.
Metody te są ważne w produkcji samochodów, samolotów, elektroniki i części metalowych. NOBLE dysponuje również doskonałymi możliwościami obróbki CNC, łącząc precyzyjne systemy CNC ze specjalistyczną technologią obróbki, aby produkować wysokiej jakości części dla kluczowych gałęzi przemysłu.
Kompatybilność materiałowa
Materiały EDM
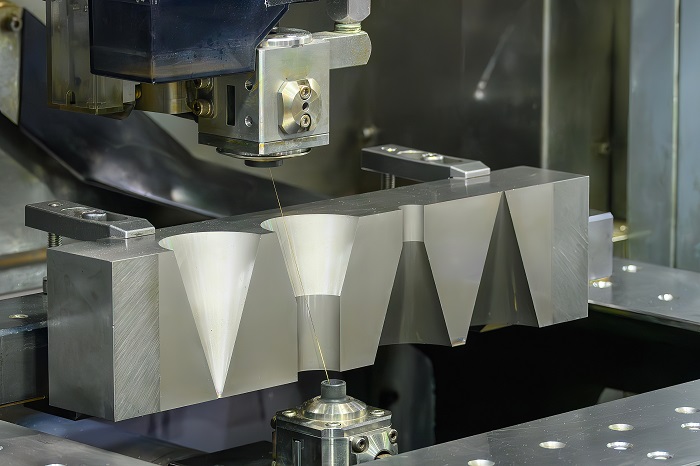
Obróbka elektroerozyjna działa wyłącznie na materiałach przewodzących prąd elektryczny. Do ścierania metalu wykorzystuje iskry. Element musi przepuszczać prąd elektryczny. Często stosuje się metale takie jak hartowane stale narzędziowe, stale szybkotnące, tytan i superstopy na bazie niklu. Miedź, aluminium i ich mieszanki również dobrze się sprawdzają. Można użyć grafitu i kilku materiałów ceramicznych, jeśli przewodzą prąd elektryczny. Materiały te są bardzo twarde i wytrzymują wysokie temperatury. To sprawia, że trudno je ciąć zwykłymi narzędziami. Firmy lotnicze, samochodowe i medyczne stosują obróbkę elektroerozyjną do części o nietypowych kształtach lub drobnych detalach. Materiały nieprzewodzące prądu, takie jak większość tworzyw sztucznych i niektóre materiały ceramiczne, nie nadają się do obróbki elektroerozyjnej drutem. W tych materiałach nie mogą tworzyć się iskry.
Tradycyjne materiały do obróbki CNC
Tradycyjna obróbka skrawaniem umożliwia kształtowanie wielu rodzajów materiałów. Działa na metalach, tworzywach sztucznych i niektórych rodzajach ceramiki. Wiele warsztatów używa tworzyw sztucznych, takich jak HDPE i PVC. Tworzywa te łatwo się wyginają, nie ulegają uszkodzeniu pod wpływem chemikaliów i są proste w obróbce. Wybór odpowiedniego narzędzia jest ważny. Narzędzia ze stali szybkotnącej są dobre do miękkich tworzyw sztucznych. Narzędzia z węglików spiekanych lub diamentowe lepiej sprawdzają się w przypadku twardych tworzyw sztucznych. Warsztaty muszą kontrolować temperaturę i naprężenia, aby części nie wyginały się ani nie pękały. Frezowanie o wysokiej wydajności pomaga utrzymać niską temperaturę i poprawia wygląd części. Twarde metale, takie jak stale o twardości powyżej 45 HRc, można skrawać za pomocą toczenia na twardo i specjalistycznych narzędzi, takich jak ceramika lub CBN. NOBLE zapewnia eksperckie możliwości obróbki w tych zastosowaniach, gwarantując precyzję i integralność materiału nawet w najbardziej wymagających projektach. Narzędzia diamentowe i CBN są również pomocne w obróbce kompozytów i niektórych materiałów ceramicznych. Dzięki temu warsztaty mogą szybko usunąć dużo materiału i wytwarzać gładkie części.
- Tradycyjna obróbka może obejmować:
- Metale (stal, aluminium, mosiądz, miedź)
- Tworzywa sztuczne (HDPE, PVC, akryl)
- Niektóre materiały ceramiczne i kompozytowe
- Drewno i inne miękkie materiały
Precyzja i wykończenie powierzchni w obróbce elektroerozyjnej
Tolerancje
Precyzja jest ważna w każdym zadaniu obróbki. Każda metoda zapewnia inny poziom dokładności. Poniższa tabela pokazuje, jak dobrze każda metoda radzi sobie z obróbką małych elementów:
| Metoda obróbki | Typowa osiągalna tolerancja | Komentarz |
| Wire EDM | ± 0.005 mm | Wykorzystuje cienką elektrodę drutową; pozwala na tworzenie drobnych detali i skomplikowanych części; bezkontaktowy proces redukuje naprężenia materiału; umożliwia cięcie wewnętrznych narożników o promieniu zaledwie 0.003 cala. |
| EDM nurnikowy | ± 0.001 mm | Wykorzystuje ukształtowaną elektrodę grafitową lub metalową; skuteczna w przypadku skomplikowanych geometrii; osiąga wyjątkową precyzję. |
| Tradycyjna obróbka CNC | Ograniczona dokładność w porównaniu z EDM | Dokładność i rodzaje materiałów są bardziej ograniczone; rozwiązanie to jest mniej odpowiednie w przypadku wyjątkowo wąskich tolerancji lub złożonych materiałów przewodzących. |
Obróbka elektroerozyjna doskonale nadaje się do produkcji bardzo precyzyjnych części. Obróbka elektroerozyjna wgłębna (EDM) pozwala na produkcję detali o wymiarach nawet do ±0.001 mm. Obróbka elektroerozyjna drutowa (EDM) jest również bardzo dokładna. Idealnie nadaje się do obróbki detali z drobnymi detalami. Zaawansowane możliwości obróbki elektroerozyjnej firmy NOBLE konsekwentnie zapewniają ultrawysokie tolerancje i precyzyjne detale, których tradycyjna obróbka często nie jest w stanie osiągnąć. Tradycyjna obróbka, taka jak frezowanie czy toczenie CNC, nie jest tak dokładna jak EDM. Ma problemy z twardymi lub trudnymi kształtami. Zaawansowane możliwości obróbki elektroerozyjnej firmy NOBLE konsekwentnie zapewniają ultrawysokie tolerancje i precyzyjne detale, których tradycyjna obróbka często nie jest w stanie osiągnąć, a wszystko to w połączeniu z doskonałą obsługą i naciskiem na jakość.
Jakość powierzchni
Gładkość części ma wpływ na jej wygląd i działanie. Każdy sposób obróbki pozostawia na niej swój własny ślad.
- Elektrodrążarka drutowa tworzy warstwę odlewu podczas cięcia zgrubnych kształtów. Warstwa ta powstaje, ponieważ iskry wytwarzają dużo ciepła.
- Wykonanie większej liczby przejść wykończeniowych za pomocą obróbki elektroerozyjnej drutowej sprawia, że warstwa odlewu jest cieńsza, a powierzchnia gładsza.
- Czasami warstwa regenerowana może powodować problemy. To może sprawić, że drut elektroerozyjny nie będzie najlepszym wyborem dla niektórych części.
- Więcej przejść wykończeniowych podczas obróbki elektroerozyjnej pozwala na poprawę jakości powierzchni i rozwiązanie problemów.
- EDM topi i zamienia metal w gaz, aby go usunąć. W ten sposób na elemencie powstaje nowa warstwa metalu.
- Warstwa odlewu może zawierać drobiny narzędzia i płynu. Mogą one wpływać na działanie części.
- Stopień chropowatości powierzchni poddanej obróbce elektroerozyjnej zależy od ustawień i tego, jak często obrabiany jest element.
- Tradycyjna obróbka mechaniczna nie tworzy warstwy regenerowanej. Zazwyczaj pozostawia czystszą powierzchnię, ale może sprawiać problemy w przypadku twardych lub trudnych kształtów.
- Obróbka elektroerozyjna jest dobra do obróbki twardych i trudnych metali, ale wymaga starannych ustawień, aby uzyskać najlepsze wykończenie.
Koszt i szybkość
Konfiguracja i obsługa
Koszt i szybkość odgrywają istotną rolę przy wyborze między obróbką elektroerozyjną a obróbką tradycyjną. Koszty potrzebne na uruchomienie i eksploatację każdej z metod mogą się znacznie różnić. Poniższa tabela przedstawia porównanie:
| Aspekt kosztowy | Obróbka elektroerozyjna (EDM) | Tradycyjne metody obróbki |
| Ustalić koszty | Wysoki początkowy koszt sprzętu (od 100 000 do ponad 500 000 dolarów w przypadku maszyn drutowych EDM); wyższe są również koszty oprzyrządowania | Ogólnie niższe koszty początkowej konfiguracji; narzędzia są początkowo tańsze |
| Koszty operacyjne (godzinowe) | Od 60 do ponad 200 dolarów za godzinę, wliczając amortyzację maszyny, zużycie prądu, okablowania, robociznę i konserwację | Zwykle niższe godzinowe koszty operacyjne, ale mogą wzrosnąć w przypadku skomplikowanych narzędzi i materiałów |
| Magazynowanie | Wydajny w przypadku materiałów utwardzonych; nie wymaga obróbki cieplnej przed i po obróbce | W przypadku materiałów utwardzonych może być wymagana dodatkowa obróbka (obróbka cieplna) |
| Złożoność obróbki | Ekonomiczne rozwiązanie do obróbki skomplikowanych geometrii i precyzyjnych wykończeń powierzchni; redukuje liczbę operacji wtórnych | Mniej wydajne w przypadku złożonych kształtów; może wymagać wielu ustawień i wtórnego wykańczania |
| Dodatkowe korzyści | Krawędzie bez zadziorów, brak sił cięcia, zmniejszona ilość odpadów i przeróbek, dokładne wykończenie powierzchni, ograniczenie polerowania/szlifowania | Może powodować powstawanie zadziorów; siły skrawania mogą powodować odkształcenia; często konieczne jest dodatkowe wykończenie |
| Opcje outsourcingu | Profesjonalne usługi EDM redukują początkowe koszty inwestycyjne i operacyjne | Zlecanie obróbki tradycyjnej na zewnątrz jest również możliwe, ale w przypadku skomplikowanych części jest ono mniej wyspecjalizowane |
Zakup i konfiguracja elektrodrążarek jest kosztowna. Wymagają one większej mocy i specjalistycznych materiałów, co przekłada się na wyższy koszt godzinowy. Elektrodrążarka jest odpowiednia do obróbki twardych metali i skomplikowanych kształtów. Pozwala zaoszczędzić pieniądze, ponieważ nie wymaga wielu dodatkowych kroków. Tradycyjna obróbka skrawaniem jest tańsza w uruchomieniu i eksploatacji, szczególnie w przypadku prostych zadań.
Szybkość produkcji
Szybkość, z jaką warsztat może wykonać części, ma duże znaczenie. Obróbka elektroerozyjna jest zazwyczaj wolniejsza niż tradycyjna obróbka skrawaniem. Dotyczy to usuwania dużej ilości materiału lub obróbki grubych elementów. Prędkość obróbki elektroerozyjnej zależy od takich czynników, jak czas trwania iskry, jej siła, odległość między narzędziem a częścią oraz szybkość chłodzenia. Przyspieszenie obróbki elektroerozyjnej może powodować zużycie narzędzi i wytwarzanie bardziej szorstkich części. Warsztaty muszą dobrać odpowiednie ustawienia, aby uzyskać dobre rezultaty. Dzięki dogłębnej wiedzy technicznej i efektywnym strategiom obróbki, NOBLE pomaga klientom znaleźć równowagę między szybkością a precyzją w projektach EDM.
Tradycyjna obróbka skrawaniem szybko usuwa materiał. Najlepiej sprawdza się przy produkcji wielu części lub zgrubnych kształtów. To sprawia, że jest dobrym wyborem do dużych zleceń. Obróbka elektroerozyjna (EDM) sprawdza się lepiej przy obróbce skomplikowanych kształtów, małych detali lub twardych metali. EDM oferuje większą szybkość na rzecz większej szczegółowości i jakości.
- Tradycyjna obróbka mechaniczna jest szybsza i tańsza przy wytwarzaniu wielu części.
- Obróbka elektroerozyjna lepiej sprawdza się w przypadku małych partii, części testowych lub skomplikowanych kształtów.
- EDM generuje mniej odpadów i wymaga mniej pracy przy produkcji specjalnych części, ale jest bardziej kosztowny w przypadku dużych zleceń.
- Obróbka elektroerozyjna wymaga większej mocy i trwa dłużej, dlatego nie jest tak dobra do wytwarzania dużej liczby części.
Wybór właściwej metody
Czynniki decyzyjne
Wybór najlepszej metody obróbki części zależy od wielu czynników. Każdy projekt jest inny i wymaga indywidualnego planu. Poniższa tabela przedstawia porównanie obróbki elektroerozyjnej i obróbki tradycyjnej:
| Czynnik decyzyjny | EDM | Tradycyjna obróbka |
| Złożoność części | Najlepiej nadaje się do skomplikowanych części o wąskiej tolerancji | Lepiej nadaje się do prostych, dużych części |
| Rodzaj materiału | Działa z twardymi, przewodzącymi metalami | Obsługuje wiele materiałów, w tym tworzywa sztuczne |
| Wielkość produkcji | Dobre do małych i średnich ilości | Najlepiej nadaje się do dużych przebiegów |
| Tolerancja i precyzja | Bardzo wysoka precyzja | Mniej precyzyjne, ryzyko odkształcenia pod wpływem ciepła |
| Początkowa inwestycja | Wyższy koszt sprzętu | Niższe koszty, łatwiejsze dla małych sklepów |
| Rozmiar przedmiotu obrabianego | Części małe i średnie, złożone | Duże elementy obrabiane |
| Aplikacje branżowe | Lotnictwo, medycyna, elektronika | Motoryzacja, ropa i gaz |
| Wydajność obróbki | Wolniejsze, ale płynniejsze zakończenie | Szybciej i taniej w przypadku prostych części |
| Właściwości materiału | Wymaga przewodnictwa elektrycznego | Mniejsza zależność od właściwości materiału |
| zgodność | Wymaga płynu dielektrycznego | Brak zapotrzebowania na płyny |
Rodzaj materiału ma znaczenie przy wyborze metody. Obróbka elektroerozyjna (EDM) działa tylko z metalami, które przepuszczają prąd elektryczny. Metale te muszą być również odporne na ciepło i nie ulegać szybkiemu zużyciu. To sprawia, że EDM nadaje się do obróbki twardych metali, które trudno skrawać standardowymi narzędziami. Jeśli nie masz pewności, która metoda jest najlepsza dla Twojego projektu, nasz dedykowany zespół inżynierów może udzielić Ci odpowiedzi.
Praktyczne scenariusze
Oto kilka przykładów z życia wziętych, które pomogą Ci określić, kiedy stosować poszczególne sposoby:
- LotnictwoInżynierowie używają EDM Aby wykonać łopatki turbiny z drobnymi otworami. Te części muszą być bardzo precyzyjne i wykonane z twardych metali. EDM nadaje odpowiedni rozmiar i gładkie wykończenie.
- Urządzenia medyczne: EDM Wykonuje małe otwory i nacięcia w implantach. Proces ten nie obciąża elementów, dzięki czemu pozostają one bezpieczne.
- Motoryzacja:Fabryki stosują tradycyjną obróbkę mechaniczną bloków silników i dużych części. Ta metoda jest szybka i sprawdza się w przypadku wielu materiałów.
- Produkcja form: EDM kształtuje twarde stalowe formy o głębokich, trudnych kształtach. Mimo że EDM kosztuje więcej i zużywa więcej energii, może wykonywać zadania, których inne narzędzia nie potrafią.
- Elektronika: EDM Wierci drobne otwory w złączach. Pozwala uzyskać bardzo małe rozmiary i gładkie powierzchnie.
Obróbka elektroerozyjna (EDM) najlepiej sprawdza się w przypadku małych grup części, skomplikowanych kształtów i twardych metali. Tradycyjna obróbka skrawaniem sprawdza się lepiej w przypadku dużych, prostych części i produkcji w dużych ilościach. Obie metody mają swoje zalety. Najlepszy wybór zależy od potrzeb projektu, materiałów i finansowania. NOBLE pomoże Ci wybrać odpowiednie podejście, oceniając cele, materiały i budżet każdego projektu, aby zapewnić najskuteczniejsze rozwiązanie produkcyjne.
Wybór obróbki elektroerozyjnej (EDM) lub konwencjonalnej zależy od potrzeb projektu. Eksperci NOBLE twierdzą, że EDM doskonale nadaje się do produkcji precyzyjnych, trudno dostępnych elementów z twardych materiałów o gładkiej powierzchni. Wymaga to jednak więcej czasu i pieniędzy. Aby wybrać najlepszą metodę, NOBLE zaleca wykonanie następujących kroków:
- Zdecyduj, co chcesz zrobić i jakich materiałów będziesz potrzebować.
- Pomyśl, jak trudny musi być ten kształt i jak precyzyjny musi być.
- Upewnij się, że posiadasz wyraźne rysunki pokazujące wszystkie szczegóły.
- Rozmawiaj i współpracuj z ludźmi, którzy mają dużą wiedzę na temat obróbki skrawaniem.
Dlaczego warto wybrać NOBLE jako zaufanego dostawcę EDM
Firma NOBLE została wybrana jako producent ze względu na jej niezrównane możliwości w zakresie realizacji zarówno obróbki elektroerozyjnej (EDM), jak i obróbki tradycyjnej, z wyjątkową precyzją, elastycznością i niezawodnością. Zalety każdej z metod obróbki wiążą się z pewnymi kompromisami, ale NOBLE łączy te zalety, oferując to, co najlepsze z obu światów – integrując zaawansowaną technologię EDM ze sprawdzonymi, tradycyjnymi technikami obróbki, aby zapewnić rozwiązania dostosowane do indywidualnych potrzeb każdego projektu.
NOBLE wyróżnia się z kilku powodów:
- Ekspertyza w złożonych projektach EDMFirma NOBLE specjalizuje się w precyzyjnej obróbce elektroerozyjnej (EDM), w tym w obróbce drutowej, drążeniu wgłębnym i wierceniu otworów, które są niezbędne w branżach wymagających skomplikowanych geometrii, takich jak przemysł lotniczy, medyczny i elektroniczny. Nasi wykwalifikowani technicy rutynowo wytwarzają części o wąskich tolerancjach, których konwencjonalne metody po prostu nie są w stanie dorównać.
- Podejście podwójnej zdolnościW przeciwieństwie do wielu warsztatów, które koncentrują się wyłącznie na obróbce elektroerozyjnej lub konwencjonalnej, NOBLE stosuje obie metody. Dzięki temu możemy polecić najbardziej efektywny i opłacalny proces – lub kombinację obu – aby spełnić Państwa wymagania projektowe, materiałowe i ilościowe.
- Zaawansowana technologia i sprzęt:NOBLE inwestuje w najnowsze systemy EDM i maszyny CNC, zapewniając tym samym stałą wydajność, wysoką powtarzalność i możliwość obróbki trudnych materiałów, takich jak hartowane stale i stopy egzotyczne, przy minimalnym wykańczaniu.
- Podejmowanie decyzji na podstawie aplikacjiNasz zespół inżynierów ocenia każdy projekt, aby ustalić, czy obróbka elektroerozyjna (EDM), tradycyjna obróbka skrawaniem, czy strategia hybrydowa przyniesie najlepsze rezultaty. To konsultacyjne podejście gwarantuje, że klienci otrzymają odpowiedni proces dla swojej części, a nie tylko taki, który jest dla nas najwygodniejszy.
- Sprawdzone wyniki w branżyFirma NOBLE ma doświadczenie w dostarczaniu części o wymagających specyfikacjach w branżach, w których awaria nie wchodzi w grę. Od łopatek turbin po implanty medyczne, klienci wybierają NOBLE, ponieważ rozumiemy wagę precyzji, bezpieczeństwa i niezawodności.
- Skalowalne rozwiązania: Niezależnie od tego, czy potrzebujesz jednorazowego prototypu, krótkiej serii precyzyjnych części, czy też masowej produkcji obrabianych mechanicznie komponentów, firma NOBLE jest w stanie dostosować skalę swoich działań, zachowując jednocześnie jakość i szybkość.
NOBLE nie był jedynie dostawcą maszyn obróbkowych – to był oczywisty wybór partnera, który potrafił znaleźć złożoną równowagę między precyzją, szybkością, kosztami i kompatybilnością materiałową. Jeśli Twój projekt wymaga specjalistycznej wiedzy, dokładności i innowacyjności, NOBLE spełnia Twoje oczekiwania.
FAQ z Obróbka wyładowań elektrycznych
Jakie materiały można ciąć metodą obróbki elektroerozyjnej?
Obróbka elektroerozyjna działa tylko na materiałach, przez które przepływa prąd elektryczny. Oznacza to, że może ciąć stal, tytan, miedź i niektóre specjalne mieszanki. Obróbka elektroerozyjna nie działa na tworzywach sztucznych ani większości materiałów ceramicznych.
Uwaga: Elektrodrążarka nie nadaje się do cięcia drewna ani większości tworzyw sztucznych.
Czy obróbka elektroerozyjna jest bezpieczniejsza niż obróbka tradycyjna?
Obróbka elektroerozyjna nie generuje ostrych wiórów ani krawędzi, które mogłyby odlecieć. Do chłodzenia części stosuje się ciecz. Jednak obróbka elektroerozyjna może wytwarzać szkodliwe opary. Pracownicy muszą nosić odpowiedni sprzęt ochronny.
Dlaczego niektóre części wymagają obróbki elektroerozyjnej zamiast tradycyjnej obróbki mechanicznej?
Niektóre części mają bardzo małe otwory lub ostre narożniki. Obróbka elektroerozyjna pozwala na uzyskanie tych kształtów z dużą dokładnością. Tradycyjna obróbka mechaniczna nie zawsze pozwala na uzyskanie tak drobnych detali.
Która metoda jest szybsza przy wytwarzaniu wielu części?
Tradycyjna obróbka skrawaniem jest szybsza w przypadku produkcji wielu prostych części. Obróbka elektroerozyjna (EDM) zajmuje więcej czasu, szczególnie w przypadku grubych lub skomplikowanych kształtów.
- EDM: Nadaje się do małych grup lub wymagających prac.
- Tradycyjny: Dobry do tworzenia wielu prostych części.







