
Obróbka powierzchni jest często ostatnim, krytycznym krokiem. Nie chodzi tylko o wygląd. Służy ona do lepszego przylegania elementów w zespole lub całkowitego zabezpieczenia przed rdzą i korozją. Najczęściej stosuje się obróbkę metali. Zajmują one ponad 60% rynku. Jest to powszechne w samochodach i fabrykach. Tworzywa sztuczne są coraz częściej wykorzystywane w elektronice i narzędziach medycznych. Obróbka plazmowa lub wstępne powlekanie żywicą może poprawić przyleganie elementów nawet o 57%. Porównajmy popularne metody.
| Metoda wykonania | Siła przyczepności | Poprawa |
| Sprzęganie tytanianowe | 39.56 MPa | + 50% |
| Leczenie plazmą | + 50% | N / A |
| Powłoka żywiczna | + 57% | N / A |
Zobaczysz to wszędzie w produkcji. Są one wykorzystywane w obróbce niestandardowej, aby wykonać produkt idealnie dopasowany do Twoich potrzeb. Narzędzie medyczne lub kluczowy element samochodowy nie są gotowe, gdy schodzą z frezarki lub tokarki. Prawie zawsze przechodzą obróbkę powierzchniową.
Dlaczego obróbka powierzchni jest ważna
Ochrona przed przyczepnością i korozją
Celem obróbki powierzchni jest wydajność i trwałość. Nie zmienia ona wytrzymałości rdzenia elementu. Zamiast tego modyfikuje zachowanie samej zewnętrznej warstwy tworzywa sztucznego lub metalu. Atomy na powierzchni zachowują się inaczej niż wewnątrz. Dzięki temu farba, klej lub powłoki lepiej się trzymają. Obróbka plazmowa może zmienić wierzchnią warstwę tworzywa sztucznego. W ten sposób powstaje powierzchnia, na której klej może się dobrze trzymać. Kluczową zaletą jest brak konieczności stosowania agresywnych, niebezpiecznych kąpieli chemicznych. To czystszy i bezpieczniejszy proces.
Zobaczmy, jak pomagają zabiegi:
| Rodzaj leczenia | Wpływ na przyczepność | Wpływ na odporność na korozję |
| Leczenie plazmą | Nie ma potrzeby stosowania podkładów chemicznych | Zmniejsza podatność metalu na rdzewienie poprzez czyszczenie i aktywację powierzchni |
| Zielone powłoki powierzchniowe | Nie wyjaśniono szczegółowo | Pomaga zapobiegać rdzewieniu poprzez pokrycie powierzchni metalu |
Korzyści te można znaleźć w warsztatach mechanicznych i fabrykach. W przypadku materiału takiego jak aluminium, trawienie chemiczne lub obróbka plazmowa aktywnie zmieniają powierzchnię metalu na poziomie mikroskopowym. Proces ten tworzy teksturę lub aktywuje chemię powierzchni. To jak zapewnienie materiałowi lepszej przyczepności. Jest to ważne w przypadku niestandardowych części medycznych. Zmienia prosty montaż w bezpieczne, trwałe połączenie.
Trwałość i wydajność
Funkcja ta wykracza daleko poza samą przyczepność. Obróbka powierzchni ma na celu przede wszystkim poprawę wydajności i wydłużenie żywotności. W przypadku prac precyzyjnych element musi przetrwać w warunkach rzeczywistych. Musi być odporny na zużycie. Musi zapobiegać rdzewieniu. Procesy takie jak anodowanie czy malowanie proszkowe tworzą warstwę ochronną bezpośrednio na elemencie. Ta bariera aktywnie blokuje wodę, tlen i substancje żrące.
- Odporność na korozję jest kluczowa. Zapobiega degradacji części w trudnych warunkach – wewnątrz silnika lub w sterylnym myciu medycznym.
- Lepsza przyczepność to podstawa. Gwarantuje ona trwałe połączenie farby lub powłoki wykończeniowej. Nic się nie łuszczy ani nie pęka.
- Większa trwałość pomaga częściom wytrzymać intensywne użytkowanie, na przykład w samochodach czy szpitalach. Obróbka powierzchni sprawia, że części stają się twardsze i mniej podatne na zużycie. Jest to kluczowe w wymagających zastosowaniach, od zawieszeń samochodowych po narzędzia chirurgiczne wielokrotnego użytku.
Wreszcie, zabiegi często zwiększają twardość powierzchni. To bezpośrednio zmniejsza zużycie. Właśnie dlatego firmy motoryzacyjne i medyczne stosują te metody. Części po prostu wytrzymują dłużej pod wpływem naprężeń.
Zastosowania przemysłowe
Obróbka powierzchni jest stosowana w wielu gałęziach przemysłu. Znajduje zastosowanie w fabrykach części samochodowych, narzędzi medycznych i elektroniki. Oto jej zastosowanie:
| Korzyści | OPIS |
| Wydłużona żywotność komponentów | Wzmacnia powierzchnie, dzięki czemu części wymagają mniej mocowania i działają lepiej. |
| Poprawiona odporność na korozję | Chroni przed rdzą i zapewnia bezpieczeństwo częściom w trudno dostępnych miejscach. |
| Zwiększona odporność na zużycie | Zmniejsza tarcie i zużycie, dzięki czemu maszyny mogą pracować dłużej. |
| Zwiększona efektywność energetyczna | Zapewnia wytrzymałość materiałów, dzięki czemu maszyny zużywają mniej energii na przestrzeni czasu. |
| Zrównoważony rozwój i zgodność | Stosuje rozwiązania przyjazne dla środowiska, co powoduje mniej zanieczyszczeń i odpadów. |
Korzyści widać już w samych częściach. Zarówno w standardowej obróbce CNC, jak i obróbce na zamówienie, zarówno w przypadku tworzyw sztucznych, jak i metali. Spójrz na anodowane aluminium w samochodzie. To nie tylko elegancki wygląd. Ta warstwa chroni metal znajdujący się pod spodem. Dzięki niej część działa prawidłowo i wygląda jak nowa przez lata.
A teraz przejdźmy do szpitala. Powłoki na narzędziach chirurgicznych nie są opcjonalne. Tworzą one powierzchnię bezpieczną dla pacjentów i odporną na wielokrotną, agresywną sterylizację. Ułatwiają dokładne czyszczenie narzędzi.
Przegląd metod obróbki powierzchni
Powierzchnia to ostateczna granica wydajności. Niezależnie od tego, czy pracujesz z tworzywem sztucznym, czy metalem, masz możliwości jej zmiany. Każda metoda obróbki powierzchni pomaga uzyskać lepsze rezultaty w obróbce CNC lub w fabryce. Omówmy najpopularniejsze techniki. Pomoże Ci to dopasować metodę do Twoich potrzeb w hali produkcyjnej.
Techniki tworzyw sztucznych
Tworzywa sztuczne są wszędzie – w urządzeniach medycznych, wnętrzach samochodów i obudowach urządzeń elektronicznych. Często jednak surowa powierzchnia plastiku nie jest gotowa. Jest zbyt gładka lub chemicznie obojętna. Trzeba ją poddać obróbce, aby zwiększyć wytrzymałość, umożliwić wiązanie lub zapewnić trwałość powłoki.
Leczenie płomieniem
Przepuszczamy plastikową część przez precyzyjny, kontrolowany płomień. To spełnia dwa cele. Wypala wszelkie mikroskopijne zanieczyszczenia. Co ważniejsze, utlenia warstwę powierzchniową, czyniąc ją aktywną chemicznie. Ta nowa powierzchnia znacznie lepiej przylega do kleju i farby. To bardzo szybki proces w przypadku dużych, prostych części. Fabryki wykorzystują go do produkcji wielkoseryjnej, takiej jak zderzaki samochodowe czy panele wewnętrzne.
Leczenie plazmą
Plazma dokładnie oczyszcza powierzchnię na poziomie molekularnym, a także ją aktywuje. To jednoetapowy proces czyszczenia i przygotowania. Rezultatem jest wyjątkowo czysta, gotowa do klejenia powierzchnia. Obróbka plazmowa jest powszechna w przypadku narzędzi medycznych i elektroniki.
Leczenie koronowe
Obróbka koronowa wykorzystuje prąd o wysokim napięciu do zmiany powierzchni. To wyładowanie zmienia energię powierzchniową. Sprawia, że niezwykle trudne do sklejenia tworzywa sztuczne – takie jak polipropylen (PP) lub polietylen (PE) – stają się podatne na działanie tuszów, farb i klejów. Są one stosowane w opakowaniach i samochodach.
Trawienie chemiczne
Zanurza się plastik w kąpieli chemicznej. Substancje chemiczne powodują chropowatość powierzchni. Jest to stosowane, gdy potrzebne jest wyjątkowo mocne i trwałe połączenie, na przykład w przypadku stałych implantów medycznych lub konstrukcyjnych elementów lotniczych.
Powłoka wiążąca akrylowa
Na plastik nakłada się cienką warstwę spoiwa akrylowego. Tworzy ono spójną, przyjazną dla kleju powierzchnię na problematycznych tworzywach sztucznych. To praktyczne rozwiązanie, które pozwala na niezawodne przyklejenie farby lub kleju do trudnych materiałów bez zmiany właściwości samego plastiku.
| Technika | Efektywność | Zastosowania |
| Leczenie koronowe | Zmienia sposób przyklejania się powierzchni, ułatwia łączenie lub drukowanie | Polipropylen, polietylen, opakowania, motoryzacja |
| Leczenie płomieniem | Czyści powierzchnie z brudu | Duże powierzchnie, wysokie wskaźniki produkcji, motoryzacja, medycyna |
| Leczenie plazmą | Przygotowuje powierzchnie do klejenia lub nakładania powłok | Narzędzia medyczne, elektronika, produkcja precyzyjna |
Techniki metaliczne
Metale niemal zawsze wymagają wykończenia. Cele są jasne: zapobieganie korozji, poprawa wyglądu i stworzenie powierzchni, która trwale utrzymuje powłoki. Oto główne z nich, które można spotkać w fabrykach lub na maszynach do obróbki na zamówienie.
Galwanotechnika
Metal pokrywa się cienką warstwą innego metalu za pomocą prądu elektrycznego. Zapewnia to błyszczące, dekoracyjne wykończenie i doskonałą odporność na korozję. Można to zaobserwować na elementach wykończeniowych samochodów i narzędziach chirurgicznych, które wymagają gładkiej, łatwej do czyszczenia powierzchni.
Malowanie proszkowe
Suchy, sproszkowany polimer jest natryskiwany na uziemiony element metalowy. Następnie element jest wypalany. Proszek topi się i utwardza, tworząc jednolitą, grubą i niezwykle trwałą warstwę. Jest odporny na odpryskiwanie, zarysowania i blaknięcie. Jest to idealne rozwiązanie do ram samochodowych, sprzętu rolniczego i obudów maszyn przemysłowych.
Anodowanie
Za pomocą prądu elektrycznego tworzy się warstwę ochronną na metalach, takich jak aluminium. Powoduje to powstanie grubej, twardej i porowatej warstwy tlenku z samego metalu. Rezultatem jest doskonała odporność na korozję, zwiększona twardość powierzchni i trwały kolor. Jest to niezbędne w przypadku podzespołów samochodowych i elektroniki użytkowej.
Fosforanowanie
Metal zanurza się w roztworze fosforanowym. Działa on jako doskonała baza pod farbę lub olej, poprawiając przyczepność i tworząc dodatkową warstwę antykorozyjną. Fabryki stosują fosforanowanie przed malowaniem samochodów lub maszyn.
Pasywacja
Stal nierdzewną poddaje się działaniu kwasu w celu usunięcia żelaza. Powoduje to przywrócenie naturalnej warstwy tlenku chromu, maksymalizując jej wrodzoną odporność na korozję. Pasywacja jest stosowana w narzędziach medycznych i sprzęcie spożywczym.
Poszycie bezprądowe
Jest to proces chemiczny, a nie elektryczny. Stop niklu i fosforu jest równomiernie osadzany na całej powierzchni elementu poprzez reakcję autokatalityczną. Powłoka jest jednorodna, nawet na skomplikowanych geometriach z głębokimi otworami lub powierzchniami wewnętrznymi. Doskonale sprawdza się w przypadku skomplikowanych kształtów w produkcji precyzyjnej.
| Metoda obróbki powierzchni | Zalety | Ograniczenia |
| Galwanotechnika | Zatrzymuje rdzę, przewodzi prąd, ładnie wygląda | Nie nadaje się do wszystkich materiałów, wymaga ostrożnego obchodzenia się z odpadami |
| Malowanie proszkowe | Dobre dla środowiska, wytrzymałe, nie odpryskuje | Koszty konfiguracji są wyższe, ale nie dotyczy to bardzo cienkich powłok |
| Anodowanie | Twardy, zapobiega rdzewieniu, wygląda dobrze | Tylko w przypadku niektórych metali możliwe jest zarysowanie |
| Leczenie plazmą | Pomaga w przyklejaniu kleju, działa na wielu materiałach | Wymaga specjalnych narzędzi i umiejętności |
Fabryki stosują również inne metody, takie jak czyszczenie laserowe, obróbka strumieniowo-ścierna i trawienie chemiczne. Wybór zależy od rodzaju metalu, funkcji części oraz środowiska, w którym musi ona przetrwać. Każda metoda to narzędzie, które ma zapewnić, że część będzie działać zgodnie z przeznaczeniem przez cały okres jej eksploatacji.
Obróbka powierzchni płomienia
Przegląd procesu
Obróbka płomieniowa to bezpośredni, fizyczny proces. Przepuszcza się element – plastikowy, a czasem metalowy – przez precyzyjny, kontrolowany płomień. Najpierw intensywne ciepło natychmiastowo czyści. Spala oleje, kurz i inne mikroskopijne zanieczyszczenia. Zaczyna się od czystszej powierzchni. Dodaje również nowe grupy chemiczne do powierzchni. Płomień wysyła jony i rodniki na powierzchnię. Te drobne cząsteczki szorstkują element i tworzą więcej miejsc, w których mogą się przykleić. Co ważniejsze, wprowadza tlen z powietrza do warstwy powierzchniowej. To tworzy nowe polarne grupy chemiczne na zewnętrznych cząsteczkach elementu.
Dlaczego to takie ważne? Te grupy polarne działają jak magnes na kleje, farby i powłoki. Tworzą silne wiązania chemiczne. Klej nie tylko osiada na plastiku, ale aktywnie przyczepia się do tych nowych miejsc.
| Mechanizm | OPIS |
| Wprowadzenie tlenu | Płomień uwalnia tlen na powierzchnię. Dzięki temu klej lepiej się trzyma. |
| Czyszczenie powierzchni | Brud i olej wypalają się. Część pozostaje czysta. |
| Mikrotrawienie | Naładowane cząstki sprawiają, że powierzchnia staje się szorstka. To daje więcej miejsc do wiązania. |
| Funkcjonalizacja | Płomień rozbija wiązania chemiczne. Dodaje grupy, które pomagają przedmiotom się przyklejać. |
Zabieg ten sprawia, że materiał, który w przeciwnym razie byłby obojętny, staje się gotowy do trwałego połączenia. Jest szybki, skuteczny i idealny do dużych, prostych elementów przemieszczanych na linii produkcyjnej o dużej objętości.
Plusy i minusy
Obróbka powierzchni płomieniem ma swoje zalety i wady. Przyjrzyjmy się oczywistym kompromisom, jakie należy podejmować, wybierając obróbkę płomieniową na linii produkcyjnej.
Plusy:
- Prędkość i skalowalność to największe zalety. Możesz szybko przetwarzać duże części lub duże ilości, przemieszczając je wzdłuż przenośnika. To wydajne rozwiązanie w przypadku dużych zleceń.
- Jest niezwykle skuteczny w przypadku powszechnie stosowanych, trudnych do sklejenia tworzyw sztucznych, takich jak polipropylen (PP) i polietylen (PE), dzięki czemu można je przygotować do malowania lub klejenia.
- W rezultacie powstaje powierzchnia, która znacznie lepiej przylega do farby, tuszu i powłok. Uzyskuje się również lepszą zwilżalność, co oznacza, że płyny, takie jak kleje, rozprowadzają się równomiernie, zamiast tworzyć krople.
- To sprawdzony wybór w przypadku dóbr trwałego użytku, takich jak zderzaki samochodowe i niektóre masowe podzespoły medyczne.
Wady:
- Główną wadą jest precyzja. To metoda „na oko”. Jest mniej dokładna i kontrolowana niż obróbka plazmowa, którą można precyzyjnie dostroić.
- Bezpieczeństwo jest kwestią nieustanną. Używanie otwartego ognia w fabryce wymaga ścisłych protokołów, specjalistycznego sprzętu i ciągłej czujności, aby zapobiec pożarom.
- Kompatybilność materiałowa jest ograniczona. Nie można go stosować na tworzywach sztucznych wrażliwych na ciepło ani o niskiej temperaturze topnienia. Część ulegnie odkształceniu lub degradacji.
- Kontrola procesu jest kluczowa. Zastosowanie zbyt dużej ilości ciepła może uszkodzić powierzchnię elementu, a nawet osłabić jego strukturę.
- Istnieją względy środowiskowe i zdrowotne. Proces spalania może powodować emisje, które należy kontrolować poprzez odpowiednią wentylację lub systemy filtracji.
| WYGLĄD | Leczenie płomieniem | Leczenie plazmą |
| Efektywność | Dobre do plastików, które nie przylegają dobrze | Działa na większej liczbie rodzajów materiałów |
| Prędkość | Bardzo szybka | Wolniej, ale bardziej kontrolowanie |
| Precyzja | Nie zawsze to samo | Bardzo dokładny |
| Bezpieczeństwo | Ryzyko pożaru | Bezpieczniej |
| Wpływ na środowisko | Może powodować emisje | Odkurzacz |
Wskazówka: Jeśli musisz pracować szybko i używać wytrzymałych tworzyw sztucznych, obróbka powierzchni płomieniem będzie dobrym wyborem. Jeśli potrzebujesz delikatniejszej opcji lub masz do czynienia z delikatnymi przedmiotami, warto rozważyć obróbkę plazmową.
Zastosowania
Obróbka powierzchni płomieniem jest stosowana w wielu gałęziach przemysłu. Fabryki samochodów stosują ją do zderzaków i elementów wewnętrznych wykonanych z tworzyw TPO. Producenci urządzeń medycznych stosują ją do trwałych obudów i komponentów z tworzyw sztucznych. Producenci elektroniki wykorzystują ją do uzyskania lepszego wiązania. Jest niezbędna w pakowaniu i drukowaniu. Jest również stosowana w optyce, aby poprawić trwałość powłok na soczewkach.
Gdzie znajdziesz to w akcji:
- W fabrykach motoryzacyjnych jest to standard w przypadku zderzaków i elementów wykończenia wnętrza wykonanych z tworzywa TPO. Ten prosty zabieg zapobiega późniejszemu odpryskiwaniu lakieru.
- Producenci urządzeń medycznych stosują go na trwałych obudowach i komponentach z tworzyw sztucznych. Zabieg ten zapewnia trwałe połączenie końcowej powłoki ochronnej lub antybakteryjnej. Powłoka nie łuszczy się podczas sterylizacji.
- W przypadku elektroniki zajmuje się przygotowywaniem obudów i złączy z tworzyw sztucznych. Gwarantuje to prawidłowe przyleganie klejów i powłok ekranujących, co ma kluczowe znaczenie zarówno dla wydajności, jak i trwałości.
- W pakowaniu i drukowaniu jest to niezbędne. Proces ten polega na przepuszczaniu folii i etykiet przez płomień tuż przed nałożeniem tuszu lub kleju. Dzięki temu tusz dobrze się wiąże i etykiety nie odklejają się od opakowań.
- Jest on stosowany nawet w optyce i energetyce. Przygotowuje powierzchnie szklane lub akrylowe do nałożenia powłok antyrefleksyjnych, ochronnych lub przewodzących na soczewki, wyświetlacze i panele słoneczne.
Jeśli wykańczasz obrabiane CNC lub niestandardowe elementy z tworzyw sztucznych, które wymagają malowania, powlekania lub klejenia, obróbka płomieniowa to niezawodna i szybka opcja. Wypełnia ona lukę między obróbką mechaniczną a montażem końcowym. Dla zapracowanej fabryki to prosty krok, który bezpośrednio przekłada się na lepszy i trwalszy produkt, rozwiązując fundamentalny problem przyczepności.
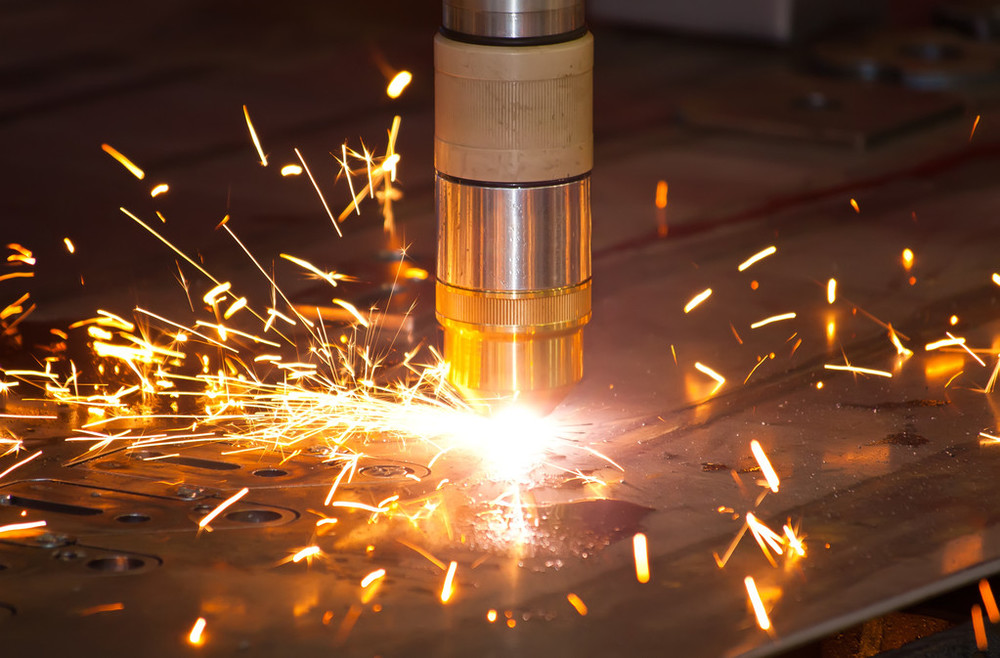
Obróbka powierzchni plazmą
Przegląd procesu
Obróbka plazmowa brzmi skomplikowanie, ale koncepcja jest prosta. Wyobraź sobie to jako precyzyjny proces czyszczenia na sucho i aktywacji wierzchniej warstwy elementu. Gaz ten zmienia zewnętrzną warstwę materiału. Wnętrze pozostaje bez zmian. Powierzchnia staje się bardziej podatna na klej i powłoki.
Oto, co dzieje się wewnątrz komory: Plazma wytwarza naładowane cząsteczki. Uderzając w powierzchnię, oczyszczają ją z olejów i pyłu. Powierzchnia zyskuje nowe grupy chemiczne. Główne zalety są oczywiste. To proces suchy. Nie potrzeba agresywnych rozpuszczalników chemicznych ani dużych ilości wody. Nie generuje odpadów chemicznych. Nie odkształca termicznie elementu, jak miałoby to miejsce w przypadku płomienia, ponieważ temperatura materiału pozostaje niska.
Na hali fabrycznej jest to wydajne rozwiązanie. Cykle produkcyjne są krótkie, a system płynnie integruje się z liniami produkcyjnymi części obrabianych CNC i niestandardowych, zapewniając ich idealne przygotowanie do kolejnego etapu montażu lub powlekania.
Plusy i minusy
Obróbka powierzchni plazmą ma wiele zalet, ale ma też pewne wady. Porównajmy ją z innymi metodami:
| WYGLĄD | Obróbka powierzchni plazmą | Czyszczenie plazmowe |
| Opłacalność | Bardziej ekonomiczne niż trawienie chemiczne lub piaskowanie | Początkowo wydaje się tańsze, ale z czasem wiąże się z wyższymi kosztami pracy |
| Wpływ na środowisko | Bardziej przyjazny dla środowiska, zużywa mniej zasobów i nie zawiera niebezpiecznych substancji chemicznych | Używa silnych środków chemicznych, które mogą szkodzić środowisku, jeśli nie są odpowiednio zarządzane |
| Precyzja | Większa precyzja obróbki materiałów, umożliwiająca produkcję części o wysokiej dokładności | Mniejsza precyzja w porównaniu z obróbką powierzchni plazmą |
| Trwałość wyników | Długotrwałe rezultaty dzięki bezkontaktowej naturze i głębszej penetracji | Po czyszczeniu mogą być wymagane dodatkowe etapy przetwarzania |
Plusy:
- Można precyzyjnie dostroić mieszankę gazów plazmowych, moc i czas ekspozycji, aby naświetlać konkretny materiał i uzyskać określony stan powierzchni.
- Jest to proces z natury czysty i bezpieczny dla operatora.
- Ponieważ do czyszczenia i trawienia nie są stosowane niebezpieczne substancje chemiczne, nie ma potrzeby przechowywania, obsługi i utylizacji niebezpiecznych materiałów.
- Modyfikacja powierzchni to coś więcej niż tylko czyszczenie; to stabilna zmiana chemiczna. Oznacza to, że efekty są trwałe.
- Dzięki swojej precyzji narzędzie to jest w pełni kompatybilne z obróbką CNC i pracami niestandardowymi.
Wady:
- Podstawową barierą jest sprzęt. Potrzebna jest specjalistyczna komora próżniowa, system dostarczania gazu i generator prądu.
- W przypadku niektórych materiałów, a w szczególności niektórych tworzyw sztucznych o wysokim wydzielaniu gazów lub bardzo niskiej energii powierzchniowej, w celu uzyskania optymalnych rezultatów konieczne może być przeprowadzenie etapu wstępnego czyszczenia lub zastosowanie specjalnej receptury gazu.
- To prowadzi do kosztów początkowych. Nakłady inwestycyjne na dobry system plazmowy są znacznie wyższe niż na instalację do obróbki płomieniowej lub kąpieli chemicznej.
Zastosowania
Plazmowa obróbka powierzchni jest wykorzystywana w wielu gałęziach przemysłu. Można ją spotkać w samochodach, narzędziach medycznych, opakowaniach i elektronice. Oto prostszy przykład jej zastosowania.
| Obszar zastosowań | OPIS |
| Tworzywa sztuczne | Powszechnie stosowany we wnętrzach samochodów, obudowach urządzeń medycznych, foliach opakowaniowych i montażu produktów. Proces ten sprawia, że tworzywa sztuczne, takie jak polipropylen, są gotowe do stosowania na tuszach, farbach i klejach. |
| Przyczepność druku atramentowego | Poprawia przyczepność przy różnych metodach drukowania, co ma kluczowe znaczenie dla skutecznego nakładania tuszu. |
| Opakowań giętkich | Stosowany na foliach poliestrowych i innych tworzywach sztucznych. Poprawia przyczepność atramentu na etykietach i opakowaniach, zapewniając wyraźniejszą grafikę i trwalszy druk, odporny na działanie czynników zewnętrznych. |
| Przyczepność części samochodowych | Przygotowuje zderzaki, listwy ozdobne i wewnętrzne elementy plastikowe do malowania i klejenia bez konieczności stosowania podkładów na bazie rozpuszczalników, co pozwala ograniczyć ilość odpadów i koszty. |
| Oznaczenia przewodów i kabli | Zabezpiecza izolację przewodów i kabli, zapewniając solidne przyleganie nadrukowanych oznaczeń identyfikacyjnych. |
| Karton składany | Czyści powierzchnie tekturowe i kartonowe. Czyści i aktywuje materiał, umożliwiając klejom tworzenie mocniejszych wiązań w krótszym czasie i często przy mniejszym zużyciu kleju. |
| Funkcjonalizacja tekstyliów | Stosowany do tkanin syntetycznych. Zwiększa energię powierzchniową włókien, poprawiając ich zwilżalność. Prowadzi to do lepszego wchłaniania barwnika, jaśniejszych kolorów i silniejszej przyczepności nadruków. |
| Technologia akumulatorów | Zwiększa wydajność ogniw akumulatorowych poprzez zwiększenie hydrofilowości separatorów. |
| Produkcja cienkowarstwowych ogniw słonecznych | Czyści i aktywuje powierzchnie podczas produkcji warstw fotowoltaicznych. Zapewnia to lepszą przyczepność między kolejnymi warstwami materiału. |
| Elastyczny / sztywny obwód elastyczny | Usuwa mikroskopijne zanieczyszczenia i oleje pozostałe po produkcji, zapewniając przyczepność powłok i laminatów bez uszkodzeń. |
| Płytki drukowane i czyszczenie metali | Krytyczny etap czyszczenia przed nałożeniem powłoki ochronnej lub lutowaniem. Usuwa osady utleniania i pozostałości organiczne ze ścieżek miedzianych i styków metalowych. |
| Tagi RFID | Powierzchnia zostaje w ten sposób funkcjonalizowana, dzięki czemu etykieta samoprzylepna wiąże się trwale, a połączenie elektryczne między układem scalonym a anteną ulega poprawie. |
| Pianki | Stosowany na poliuretanie i innych piankach przed laminowaniem lub powlekaniem. Zwiększa napięcie powierzchniowe pianki, umożliwiając równomierne rozprowadzanie kleju i mocne wiązanie. |
Obróbka plazmowa jest stosowana w obróbce niestandardowej urządzeń medycznych. W tej dziedzinie uzyskanie idealnie czystej powierzchni i zapewnienie trwałego połączenia to absolutne wymogi. Fabryki samochodów wykorzystują ją do poprawy przyczepności lakieru i powłok na zderzakach i deskach rozdzielczych. W produkcji precyzyjnej spełnia ona dwojakie zadanie: zapewnia funkcjonalność – jak niezawodne uszczelnienie klejem – i poprawia wygląd.
Krótko mówiąc, plazmowa obróbka powierzchni to sprawdzona metoda podnoszenia wydajności produktu. Jeśli celem jest produkcja niezawodnych produktów najwyższej jakości, integracja tego procesu jest strategicznym krokiem w tym kierunku.
Obróbka powierzchni koroną
Przegląd procesu
Obróbka powierzchni metodą koronową wykorzystuje silne pole elektryczne do zmiany powierzchni tworzyw sztucznych i niektórych metali. Materiał – często folię, arkusz lub element formowany – przesuwa się w pobliżu elektrody. Powstaje w ten sposób silne pole elektryczne. Energia w tym polu jonizuje otaczające powietrze, zamieniając je w reaktywną plazmę. Gaz ten rozbija tlen zawarty w powietrzu. Tlen przylega do powierzchni i zwiększa jej aktywność. Tusze, kleje i powłoki mogą teraz tworzyć silne, trwałe wiązania.
- Rozwiązuje podstawowy problem łączenia się z trudnymi tworzywami sztucznymi o niskiej energii.
- Jest przeznaczona do pracy ciągłej i z dużą prędkością. Umożliwia obróbkę całych rolek folii lub dużych arkuszy, co idealnie sprawdza się w liniach pakujących i drukarskich.
- Dzięki swojej szybkości urządzenie doskonale sprawdza się w fabrykach o dużej przepustowości, gdzie zatrzymanie linii produkcyjnej byłoby kosztowne.
W warsztacie maszynowym lub firmie produkującej na zamówienie spotkasz się z tym problemem, jeśli wykańczasz elementy z tworzyw sztucznych wymagające drukowania, malowania lub klejenia. Obrobiona część będzie mocno trzymać farbę i utworzy trwałe połączenie klejowe, podczas gdy nieobrobiona część uległaby uszkodzeniu.
Uwaga: Obróbka koronowa jest popularna w przypadku tworzyw sztucznych w przemyśle opakowaniowym, medycznym i samochodowym. Zapewnia mocne i niezawodne połączenie bez użycia rozpuszczalników i ciekłych chemikaliów.
Plusy i minusy
Obróbka powierzchni metodą koronową ma swoje zalety, ale i wady. Oto krótki przegląd:
| WYGLĄD | Obróbka powierzchni koroną | Inne metody (np. plazma) |
| Wzrost energii powierzchniowej | Zwiększa aktywność powierzchni poprzez dodanie tlenu. | Zapewnia większą kontrolę nad zmianami powierzchni. |
| Skuteczność leczenia | Nie jest tak mocny, ale dobrze sprawdza się przy dużych i szybkich pracach. | Działa lepiej i łatwiej wpasowuje się w linie produkcyjne. |
| Kontrola nad chemią | Mniejsza kontrola, ponieważ wykorzystuje powietrze i wiele rodzajów cząsteczek. | Wykorzystuje specjalne światło, dzięki czemu możesz lepiej kontrolować zmiany. |
| Problemy operacyjne | Może powodować gromadzenie się elektryczności statycznej, która przyciąga kurz i może być niebezpieczna. | Nie ma tych problemów i jest czystszy. |
| Kompatybilność materiałowa | Najlepiej nadaje się do miękkich materiałów i pasuje do wielu rozmiarów. | Ma więcej ograniczeń co do tego, co można leczyć. |
| Wymagania inwestycyjne | Koszt początkowy jest niższy, więc nadaje się do niektórych prac. | Kosztuje więcej na początku, ale daje lepsze rezultaty w przyszłości. |
Zabieg koronowy to prawdziwy „koń roboczy” w przypadku zabiegów objętościowych, ale wiąże się z pewnymi ograniczeniami, które należy uwzględnić. Nie ma takiej kontroli, jak w przypadku zabiegu plazmowego.
- Głównym ograniczeniem jest kontrola i jednorodność. Wyładowanie elektryczne może być nierównomierne, co prowadzi do nierównomiernego traktowania.
- Proces ten może generować elektryczność statyczną, która przyciąga kurz i cząsteczki do powierzchni.
- Może być zbyt agresywny w przypadku delikatnych materiałów.
- Modyfikacja powierzchni jest stosunkowo płytka i mniej stabilna w czasie w porównaniu z obróbką plazmową.
Wskazówka: Jeśli szukasz szybkiego i taniego sposobu na leczenie dużych obszarów, zabieg koronowy będzie mądrym wyborem.
Zastosowania
Obróbkę powierzchni metodą koronową można spotkać w wielu miejscach. Jej zastosowanie nie polega na stosowaniu egzotycznych materiałów, lecz na zapewnieniu niezawodnej funkcjonalności powszechnie stosowanych materiałów.
- Najbardziej uniwersalne zastosowanie występuje w przemyśle opakowaniowym i poligraficznym.
- W przemyśle motoryzacyjnym stosuje się go na wewnętrzne i zewnętrzne elementy plastikowe.
- W przypadku urządzeń medycznych zajmuje się przygotowywaniem powierzchni plastikowych rurek, worków z płynami i obudów urządzeń.
- Można go również znaleźć w produkcji urządzeń AGD (na panelach lodówek i pralek) oraz w urządzeniach elektronicznych.
- Jeśli w Twoim zakładzie wykonuje się obróbkę skrawaniem części z tworzyw sztucznych na zamówienie lub przy użyciu maszyn CNC, obróbka koronowa staje się wartościowym etapem obróbki końcowej.
W przypadku obudowy urządzenia medycznego lub elementu wnętrza samochodu, wytrzymałość połączenia to nie tylko kwestia jakości, ale także wymóg bezpieczeństwa i niezawodności. Obróbka koronowa zapewnia tę gwarancję w szybki i skalowalny sposób, pomagając Twoim gotowym produktom spełniać wysokie standardy tych branż.
Pamiętaj: obróbka powierzchni metodą koronową to szybki i łatwy sposób na przygotowanie części do następnego etapu produkcji, niezależnie od tego, czy pracujesz w dużej fabryce, czy małym warsztacie.
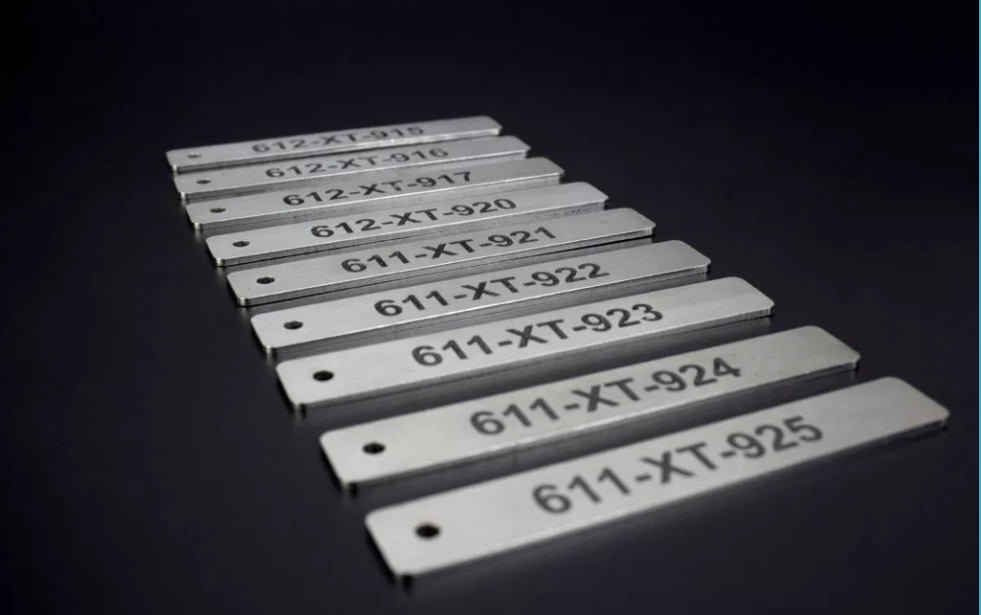
Trawienie chemiczne
Przegląd procesu
Trawienie chemiczne kształtuje metale i tworzywa sztuczne bez użycia ciepła i siły. Najpierw pokrywa się części, które mają zostać zachowane, maską fotorezystu. Następnie zanurza się je w kąpieli chemicznej. Chemikalia usuwają puste przestrzenie. W ten sposób powstaje pożądany wzór. Można użyć takich substancji chemicznych jak kwas solny lub chlorek żelaza(III). Rodzaj zależy od materiału.
Kontrola procesu to podstawa. Temperatura bezpośrednio kontroluje szybkość trawienia. Cieplejsza kąpiel trawi szybciej, ale może uszkodzić maskę lub spowodować podcięcie. Mieszanie (mieszanie lub natryskiwanie) zapewnia, że świeży środek trawiący dociera do powierzchni i usuwa rozpuszczony materiał, co prowadzi do bardziej jednorodnego rezultatu.
Plusy i minusy
Trawienie chemiczne znane jest z dokładności i elastyczności. Umożliwia tworzenie skomplikowanych kształtów bez zginania materiału. Właśnie dlatego cenią je fabryki i warsztaty precyzyjne. Ważne jest jednak, aby przed podjęciem decyzji poznać zalety i wady.
| Zalety trawienia chemicznego | Wady trawienia chemicznego |
| Wysoka precyzja (tolerancja ±0.025 mm) | Odpad materiałowy z powodu rozpuszczonego materiału |
| Elastyczność materiału (działa z różnymi metalami i stopami) | Obawy środowiskowe dotyczące utylizacji chemikaliów |
| Niższe koszty narzędzi (wymaga jedynie maski fotochemicznej) | Ograniczona grubość materiału (najlepiej od 0.025 mm do 1.5 mm) |
| Elastyczność projektowania (możliwość tworzenia złożonych geometrii) | Ograniczenia w wykończeniu powierzchni mogą wymagać dodatkowej obróbki |
| Brak naprężeń materiałowych (brak użycia siły mechanicznej lub ciepła) | Nie nadaje się do materiałów niemetalowych (tylko metale i stopy) |
- Trawienie chemiczne doskonale nadaje się do uzyskania ostrych krawędzi i czystych linii. Cięcie strumieniem wody może czasami powodować rozmycie krawędzi, ale trawienie utrzymuje je ostre.
- Nie musisz wydawać mnóstwa pieniędzy na narzędzia; wystarczy Ci maska i trochę środków chemicznych.
- Ważne: produkt ten nie nadaje się do czyszczenia grubych elementów, a podczas obchodzenia się z substancjami chemicznymi należy zachować ostrożność.
- Czasami wystarczy wykonać dodatkowy krok, aby mieć pewność, że wszystko zostanie ładnie wykonane.
Zastosowania
Trawienie chemiczne znajduje swoją niszę tam, gdzie inne metody nie dają rady. Nie chodzi tu o brutalną siłę, ale o precyzję i zachowanie integralności materiału.
- W przemyśle motoryzacyjnym i lotniczym zajmuje się produkcją kluczowych elementów filtracyjnych, takich jak filtry paliwa i wtryskiwaczy.
- Branża medyczna jest od niej w dużym stopniu zależna. Ostrza chirurgiczne, stenty naczyniowe i maleńkie kanaliki w urządzeniach typu lab-on-a-chip to klasyczne przykłady.
- W elektronice stosuje się go do ekranowania elektromagnetycznego (uszczelki EMI/RFI) i obwodów elastycznych.
- W przypadku ogólnej produkcji precyzyjnej jest to najlepsze rozwiązanie pozwalające na produkcję idealnych podkładek, dystansów i podkładek.
- Pełni funkcję dekoracyjną i architektoniczną.
- W energetyce i przemyśle ciężkim wykorzystuje się go do produkcji płyt wymienników ciepła i elementów turbin.
Jeśli Twój projekt obejmuje cienkie materiały, niezwykle precyzyjne detale lub metale kruche lub trudne w obróbce, trawienie chemiczne stanowi skuteczną alternatywę. Firmy medyczne i samochodowe stosują je w przypadku części, które muszą spełniać surowe normy. Zapewnia to dobre rezultaty i szeroki wachlarz możliwości projektowych.
Powłoka wiążąca akrylowa
Przegląd procesu
Powłoki akrylowe to w zasadzie warstwa podkładowa. Na powierzchnię nakłada się cienką warstwę spoiwa akrylowego. Można je porównać do taśmy dwustronnej. Jedna strona mocno przylega do chropowatego materiału bazowego – niezależnie od tego, czy jest to śliski plastik, taki jak polipropylen, czy goły metal. Istnieją różne rodzaje spoiw akrylowych. Niektóre sprawiają, że powierzchnia staje się twardsza i bardziej błyszcząca.
Poniżej znajduje się tabela przedstawiająca główne typy spoiw i ich przeznaczenie:
| Typ spoiwa | Kluczowe funkcje | Zastosowania |
| Styrenowo-akrylowe | Twardość, połysk, odporność chemiczna i lepsza przyczepność | Powłoki, kleje, materiały budowlane |
| Czysty akryl | Odporność na promieniowanie UV, trwałość i elastyczność | Powłoki zewnętrzne, uszczelniacze i powłoki murarskie |
| Akryl rdzeń-powłoka | Niestandardowe właściwości mechaniczne, zwiększona przyczepność i odporność chemiczna | Powłoki, kleje, rozwiązania niestandardowe |
Nowsze formuły bezpośrednio rozwiązują wcześniejsze ograniczenia. Zostały zaprojektowane z myślą o wysokiej wydajności i większej przyjazności dla środowiska, często eliminując związki takie jak APEO (etoksylany alkilofenoli) i metale ciężkie, takie jak cynk.
- Mają one lepsze właściwości ochronne.
- Co najważniejsze, charakteryzują się silną i szeroką przyczepnością.
- Proces ten jest również przyjazny dla operatora.
Plusy i minusy
Powłoka akrylowa ma wiele zalet, ale stwarza też pewne problemy.
| Zalety | Wady |
| Opłacalne | Stojąca woda |
| Ochrona przed promieniowaniem UV | Zastosowania w niskich temperaturach |
| Łatwy w instalacji | Utrata grubości mil |
Plusy:
- Nie wymaga ogromnych nakładów inwestycyjnych w specjalistyczne maszyny, takie jak komory plazmowe.
- Podstawową zaletą funkcjonalną jest ochrona przed promieniowaniem UV.
- Metody nakładania, takie jak natryskiwanie, wałkowanie lub zanurzanie, są proste.
Wady:
- Wrażliwość na wilgoć to znany problem, szczególnie w przypadku starszych produktów lub produktów o niższej jakości.
- Nakładanie powłoki w warunkach niskich temperatur lub dużej wilgotności może uniemożliwić prawidłowe utwardzenie.
- Nierówna lub zbyt cienka warstwa nie zapewni odpowiedniego pokrycia i ochrony.
Zastosowania
Powłoka akrylowa na bazie spoiwa jest stosowana w wielu miejscach. Jej zastosowanie jest powszechne, ponieważ rozwiązuje powszechny, praktyczny problem: zapewnia spójną, przyjazną dla kleju powierzchnię na niemal każdym materiale. Chodzi tu nie tyle o zaawansowaną technologicznie modyfikację, co o niezawodne przygotowanie.
| typ aplikacji | OPIS |
| Farby i powłoki | Farby dekoracyjne i przemysłowe do metali i tworzyw sztucznych |
| Przemysł włókienniczy | Powłoki tkaninowe i druk tekstylny |
| Materiały budowlane | Powłoki wodoodporne i uszczelniacze do betonu |
- Stosowany jest jako środek hydroizolacyjny i uszczelniacz do betonu i muru, a także jako warstwa wiążąca w systemach izolacji zewnętrznej i wykończeniowych (EIFS).
- Spoiwa akrylowe są podstawowymi składnikami tuszów i klejów do laminowania.
- W przypadku tekstyliów i papieru pełni funkcję spoiwa powłokowego.
W przypadku urządzeń medycznych powłoki na bazie akrylu służą do tworzenia gładkich, odpornych chemicznie i łatwych do czyszczenia powierzchni narzędzi i obudów urządzeń. Zapewnia to sterylność i trwałość dzięki wielokrotnym cyklom czyszczenia.
Galwanotechnika
Przegląd procesu
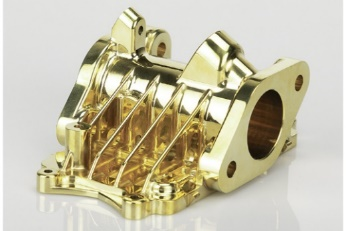
Galwanizacja to żmudny proces wykańczania. Polega ona nie tyle na zmianie metalu bazowego, co na pokryciu go zupełnie inną powierzchnią. Do naniesienia jonów metalu na element wykorzystuje się energię elektryczną. Pierwszy krok jest absolutnie kluczowy: czyszczenie i przygotowanie. Następnie przygotowany element zanurza się w roztworze elektrolitu – kąpieli zawierającej rozpuszczone sole metalu powłoki. Element podłącza się do ujemnego bieguna zasilacza. Metal, który ma zostać dodany, trafia do dodatniego bieguna. Po włączeniu zasilania jony metalu przemieszczają się przez ciecz. Można nałożyć warstwę o grubości mikronów i idealnie równomierną, nawet na skomplikowanych geometriach.
Plusy i minusy
Galwanizacja jest procesem zaawansowanym, ale ma ścisłe wymagania i wiąże się z wieloma kompromisami.
Plusy:
- Podstawową korzyścią jest ochrona funkcjonalna.
- Tworzy wykończenie o doskonałej jakości kosmetycznej.
- Znacznie zwiększa przewodność elektryczną.
- Główną zaletą jest siła rzutu.
- Jego wszechstronność materiałowa jest duża.
Wady:
- Największym ryzykiem jest brak przyczepności.
- W procesie tym używane są niebezpieczne substancje chemiczne.
- Najpoważniejszymi problemami są wpływ na środowisko i usuwanie odpadów.
- Czas przygotowania i cyklu właściwego czyszczenia, płukania, galwanizacji i późniejszej obróbki jest znaczny.
- Nie można nakładać dowolnego metalu na dowolny inny.
| Korzyści | OPIS |
| Odporność na korozję | Zatrzymuje rdzę, dobry do części samochodowych i medycznych |
| Wykończenie dekoracyjne | Nadaje połysk częściom, stosowany do wykończenia samochodu |
| Przewodnictwo elektryczne | Pomaga w złączach w elektronice i medycynie |
| Odporność na zużycie | Sprawia, że narzędzia i części maszyn służą dłużej |
Zastosowania
Galwanizacja to fundamentalny proces przemysłowy, ponieważ rozwiązuje wiele problemów jednocześnie. To nie tylko wykończenie, ale udoskonalenie funkcjonalne nakładane bezpośrednio na powierzchnię elementu.
- Chromowanie zderzaków, osłon chłodnicy i elementów ozdobnych zapewnia twardą, błyszczącą powierzchnię odporną na korozję i ścieranie przez zanieczyszczenia drogowe.
- Niklowanie narzędzi chirurgicznych zwiększa ich twardość, pozwala zachować ostrość i zapewnia większą gładkość.
- Złote i srebrne powłoki na złączach i krawędziach płytki drukowanej.
- W przemyśle lotniczym i obronnym do pokrywania elementów złącznych i konstrukcyjnych stosuje się specjalistyczne powłoki, na przykład kadmowe lub cynkowo-niklowe.
- Zastosowanie platerowania złotem lub rodem metali nieszlachetnych pozwala uzyskać szlachetny wygląd i odporność na matowienie za ułamek kosztów litego metalu szlachetnego.
Ten etap sprawia, że obrobione maszynowo narzędzie chirurgiczne ze stali nierdzewnej staje się autoklawowalne i odporne na zużycie. To właśnie dzięki temu miedziany styk elektryczny staje się lutowalny i trwały. Powłoka galwaniczna pozwala, aby element spełniał specyfikacje techniczne i normy branżowe, w których jest wykorzystywany.
Malowanie proszkowe
Przegląd procesu
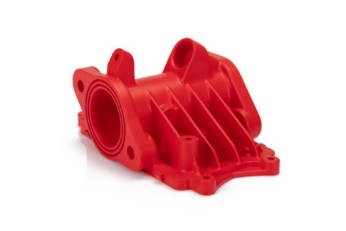
Lakierowanie proszkowe nadaje metalowym elementom trwałą, kolorową powłokę. Czyszczenie i wstępna obróbka to niezbędne pierwsze kroki, szczególnie w przypadku części obrabianych mechanicznie. Następnie suche, drobno zmielone cząsteczki pigmentu i żywicy polimerowej (epoksydowej, poliestrowej, poliuretanowej) są fluidyzowane w zasobniku i rozpylane za pomocą pistoletu elektrostatycznego. To przyciąganie elektrostatyczne pozwala proszkowi owijać się wokół krawędzi i równomiernie pokrywać tylną stronę elementów. Powlekany element umieszcza się w piecu. W piecu lepka, roztopiona powłoka przekształca się w twardą, obojętną chemicznie i trwałą powłokę z tworzywa termoutwardzalnego. Następnie element jest schładzany.
W przypadku części metalowych wymagających solidnej, wysokiej jakości i jednolitej powłoki ochronnej – od kół samochodowych i aluminiowych elementów architektonicznych po sprzęt medyczny i meble ogrodowe – malowanie proszkowe jest często optymalnym i ekonomicznym wyborem w produkcji precyzyjnej. Zapewnia wykończenie równie wytrzymałe, jak wygląda.
Plusy i minusy
Następnie pokażę Ci, dlaczego malowanie proszkowe jest dobrym rozwiązaniem, ale także, jakie są jego ograniczenia.
Plusy:
- Utwardzona powłoka termoutwardzalna jest wyjątkowo wytrzymała. Jest odporna na uderzenia, ścieranie, chemikalia i promieniowanie UV znacznie lepiej niż większość farb płynnych.
- Zapewnia doskonałą ochronę przed korozją, szczególnie w połączeniu z odpowiednią obróbką wstępną (np. fosforanowaniem cynku).
- Z punktu widzenia estetyki i funkcjonalności wybór jest ogromny.
- Wydajność operacyjna jest kluczowym czynnikiem. Zastosowanie elektrostatyki oznacza, że praktycznie nie marnuje się materiału.
- Jest to rozwiązanie niezwykle wydajne w przypadku dużych wolumenów druku.
Wady:
- Inwestycja kapitałowa jest znacząca.
- Istnieją ograniczenia geometryczne.
- Większości tworzyw sztucznych, drewna i materiałów kompozytowych nie można malować proszkowo przy użyciu standardowych procesów.
- Czas przezbrojenia jest istotnym czynnikiem mającym wpływ na produkcję.
| Cecha | Malowanie proszkowe | Płynna farba |
| Trwałość | Wysoki | Opuść |
| Wybór kolorów | Wiele | Wiele |
| Wpływ na środowisko | Niska (bez rozpuszczalników) | Wyższy (wykorzystuje rozpuszczalniki) |
| Szybkość aplikacji | Szybkość dla dużych partii | Wolniej |
| Pokrycie powierzchni | Gruby, nawet | Może kapać lub płynąć |
Zastosowania
Lakierowanie proszkowe można znaleźć wszędzie. Lista jego zastosowań to w zasadzie mapa, gdzie metal spotyka się z rzeczywistością i gdzie musi przetrwać.
- Koła, zderzaki, wsporniki i elementy podwozia otrzymują wykończenie odporne na odpryski kamieni, sól drogową, pył hamulcowy i promieniowanie UV.
- Sektor medyczny wykorzystuje go do produkcji sprzętu, który musi wytrzymać rygorystyczne, codzienne czyszczenie chemiczne i ścieranie.
- Ramy maszyn, panele obudów i ramiona robotów są malowane proszkowo.
- Ramy rowerów, meble ogrodowe, oprawy oświetleniowe i urządzenia na place zabaw wymagają wykończenia odpornego na warunki atmosferyczne, promieniowanie UV i czynniki fizyczne
Dla każdego zakładu zajmującego się obróbką CNC lub produkcją blach na zamówienie , malowanie proszkowe jest logicznym ostatnim krokiem. Stanowi ono pomost między surowym elementem metalowym a produktem gotowym. Zapewnia szczelność środowiskową, kolor do oznakowania lub identyfikacji oraz odporność na zużycie wymaganą przez cały okres użytkowania elementu.
Anodowanie
Przegląd procesu
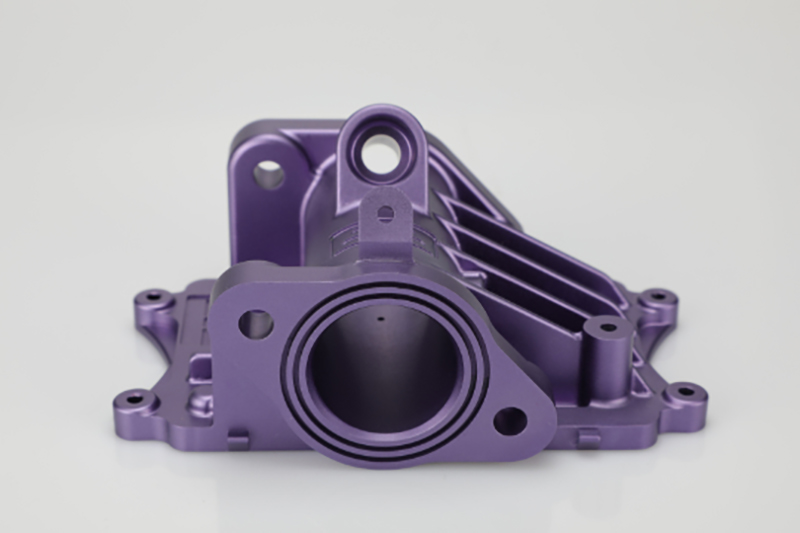
Możesz się zastanawiać, jak działa anodowanie. Ta obróbka powierzchni wykorzystuje prąd elektryczny i kwas. Element, zazwyczaj aluminiowy, jest najpierw starannie czyszczony i trawiony w celu uzyskania jednolitej powierzchni. Najpierw umieszcza się metalowy element w kąpieli kwasowej. Następnie podłącza się go do zasilania. Prąd elektryczny powoduje, że na powierzchni tworzy się tlen, który reaguje z metalem. Po przyłożeniu prądu stałego jony tlenu w elektrolicie reagują z atomami glinu na powierzchni, tworząc stale rosnącą warstwę tlenku glinu.
Dla zakładów CNC i warsztatów niestandardowych pracujących z aluminium, anodowanie jest kluczową usługą o wartości dodanej. Element jest obrabiany mechanicznie, a następnie anodowany, aby uzyskać wymaganą twardość, odporność na korozję i kolor. Warstwa tlenku nie łuszczy się ani nie odpryskuje.
Plusy i minusy
Anodowanie ma wiele zalet, ale istnieją też pewne wady.
Plusy:
- Warstwa anodowana jest niezwykle twarda (porównywalna z szafirem) i zapewnia doskonałą odporność na korozję i ścieranie.
- Jakość estetyczna jest wysoka.
- Udowodniono przydatność tego materiału w branżach o znaczeniu krytycznym.
- To niezwykle powtarzalny i wydajny proces wsadowy, co czyni go opłacalnym w przypadku dużych serii.
Wady:
- Dotyczy to niemal wyłącznie aluminium, tytanu i kilku innych metali nieżelaznych.
- Jest to operacja wymagająca dużych nakładów pracy.
- Mimo że warstwa tlenku jest twarda, jest również krucha.
- Początkowa inwestycja i minimalne koszty mogą być wysokie.
| Cecha | Anodowanie | Galwanotechnika |
| Trwałość | Wysoki | Średni |
| Opcje kolorów | Wiele (z barwnikami) | Wiele |
| Ochrona przed rdzą | Doskonały | Dobry |
| Kompatybilność materiałowa | Głównie aluminium | Wiele metali |
| Wpływ na środowisko | Niższy (bez metali ciężkich) | Wyższy (wykorzystuje chemikalia) |
Zastosowania
Anodowanie można spotkać w wielu miejscach. Anodowanie jest stosowane wszędzie tam, gdzie aluminium musi być czymś więcej niż tylko aluminium. Jego zastosowania są definiowane przez unikalne połączenie trwałości, czystości i estetyki.
Gdzie jest określone wykończenie:
- Koła samochodowe, elementy wykończeniowe i elementy silnika korzystają ze swojej odporności na korozję.
- Narzędzia chirurgiczne, tace na instrumenty i obudowy sprzętu są anodowane.
- W przypadku elektroniki użytkowej liczy się przede wszystkim wykończenie klasy premium.
- W architekturze i budownictwie anodowane aluminium stosuje się do ścian osłonowych, ram okiennych i paneli.
W przypadku zakładów CNC lub zakładów obróbki precyzyjnej anodowanie jest kluczowym etapem obróbki końcowej. Obrabia się element z aluminium z zachowaniem dokładnych tolerancji, wiedząc, że proces anodowania spowoduje minimalną zmianę wymiarów, jednocześnie zmieniając właściwości powierzchni.
Fosforanowanie
Przegląd procesu
Fosforanowanie to nie tylko ostateczne wykończenie, ale kluczowa warstwa przygotowawcza, od której zależy skuteczność. Wyobraź sobie je jako podkład pod lakier i ochronną barierę antykorozyjną. Metal zanurza się w roztworze z solami fosforanowymi. Na powierzchni zachodzi reakcja chemiczna. Fosforanowanie jest często stosowane w fabrykach produkujących części samochodowe i narzędzia medyczne. Kwas zawarty w roztworze delikatnie trawi metal, a kryształy fosforanu wyrastają z roztworu, ściśle wiążąc się z wytrawioną powierzchnią. Nie zmienia to kształtu elementu, co pozwala zachować ścisłe tolerancje w precyzyjnej produkcji.
Czy wiesz? Jeśli wykańczasz stalowe elementy, które będą malowane, malowane proszkowo, a nawet po prostu przechowywane, fosforanowanie to wysoce skuteczny i ekonomiczny etap wstępnej obróbki. Gwarantuje, że wykończenie końcowe będzie zgodne z przeznaczeniem, a część pod nim pozostanie chroniona.
Plusy i minusy
Fosforanowanie ma swoje mocne strony, ale warto znać też jego wady.
| ZALETY | Wady |
| Zatrzymuje rdzę i korozję | Wymaga ostrożnego obchodzenia się z chemikaliami |
| Sprawia, że farba lepiej się trzyma | Nie nadaje się do aluminium i metali nieżelaznych |
| Działa szybko w przypadku dużych partii | Ścieki wymagają oczyszczenia |
| Niski koszt dużych części | Warstwa może z czasem ulec zniszczeniu |
| Dobre do prac związanych z obróbką CNC | Nie jest tak dekoracyjna jak inne powłoki |
- Podstawową zaletą jest stworzenie idealnej powierzchni wiążącej.
- To szybki i skalowalny proces wsadowy.
- W porównaniu z innymi procesami powlekania konwersyjnego i galwanizacji jest to bardzo opłacalne rozwiązanie, zwłaszcza w przypadku dużych serii.
- Proces ten wiąże się z obsługą chemikaliów i odpadów.
- Chociaż powłoka ta doskonale przylega i jest odporna na korozję pod warstwą wierzchnią, jej odporność na zużycie jako samodzielne wykończenie jest ograniczona.
Wskazówka: Jeśli szukasz prostego sposobu na ochronę części stalowych podczas obróbki niestandardowej lub precyzyjnego wytwarzania, fosforanowanie jest mądrym wyborem.
Zastosowania
Fosforanowanie jest stosowane w wielu gałęziach przemysłu. Producenci samochodów stosują je do takich elementów jak panele nadwozia, ramy i części silnika. Firmy medyczne zabezpieczają narzędzia chirurgiczne i tacki, aby zapobiec rdzewieniu. Fabryki stosują fosforanowanie przed malowaniem lub powlekaniem części metalowych. Zakłady obróbki mechanicznej stosują fosforanowanie w przypadku części wymagających mocnego wiązania i długiej żywotności.
Typowe zastosowania fosforanowania:
- Ramy samochodowe i panele nadwozia
- Bloki silnika i przekładnie
- Tace chirurgiczne i instrumenty medyczne
- Śruby, nakrętki i elementy złączne
- Części maszyn w produkcji precyzyjnej
- Meble i regały metalowe
Fosforanowanie pomaga uzyskać wiarygodne rezultaty w fabryce. Dzięki niemu wytwarzasz części, które są trwalsze i spełniają surowe normy. Jest ono mniej odpowiednie jako wykończenie końcowe dla części narażonych na bezpośrednie zużycie mechaniczne lub dla małych warsztatów, które nie są w stanie poradzić sobie ze strumieniem odpadów chemicznych. W takich zastosowaniach twardsze wykończenie, takie jak galwanizacja, lub grubsza powłoka, na przykład farba proszkowa, nałożona na fosforan, może okazać się kompletnym rozwiązaniem.
Pasywacja
Przegląd procesu
Pasywacja nie tworzy warstwy ochronnej, lecz optymalizuje naturalne właściwości ochronne metalu. Kwas usuwa żelazo i brud z powierzchni. Po oczyszczeniu powierzchni chrom zawarty w stopie natychmiast reaguje z tlenem z powietrza lub wody, tworząc nową, jednolitą i w pełni pasywowaną warstwę tlenku chromu. Zapobiega to przedwczesnemu powstawaniu rdzy (rdzawienia) i zapewnia, że element spełnia surowe normy czystości i materiałów obowiązujące w regulowanych branżach.
Plusy i minusy
Pasywacja ma swoje zalety i wady. Oto krótki przegląd:
| ZALETY | Wady |
| Zatrzymuje rdzę i korozję | Działa tylko na niektórych metalach |
| Utrzymuje powierzchnie w czystości | Wymaga ostrożnego obchodzenia się z chemikaliami |
| Brak zmiany kształtu części | Nie jest to wykończenie dekoracyjne |
| Działa na złożonych kształtach | Ścieki wymagają oczyszczenia |
| Dobre do prac związanych z obróbką CNC | Może wymagać powtórzenia zabiegów |
Otrzymujesz czystą, odporną na rdzę powierzchnię. Pasywacja to proces funkcjonalny, a nie dekoracyjny. Jej wartość polega wyłącznie na zapewnieniu integralności materiału i długotrwałej wydajności. Jej skuteczność w przypadku skomplikowanych geometrii jest całkowita. Kąpiel kwasowa równomiernie oczyszcza każdą powierzchnię, z którą się styka, w tym kanały wewnętrzne i otwory nieprzelotowe, do których nie docierają inne powłoki.
Zastosowania
Pasywacja jest stosowana w wielu gałęziach przemysłu. Firmy medyczne wykorzystują ją do produkcji narzędzi chirurgicznych i implantów. Elementy te muszą pozostać czyste i odporne na rdzę. Fabryki samochodów zabezpieczają części silników i śruby, aby zapobiec rdzewieniu. Jest to standard dla wszystkich elementów ze stali nierdzewnej, w których inicjacja korozji jest niedopuszczalna:
- Dyrektorem & Żywność: Gdzie absolutna czystość i obojętność materiału nie podlegają negocjacjom.
- Lotnictwo & Motoryzacja: W przypadku, gdy awaria podzespołu spowodowana korozją może mieć katastrofalne skutki.
- Elektronika: Aby zapobiec powstawaniu przewodzących produktów korozji na wrażliwych elementach.
W każdym projekcie, w którym ciche, niewidoczne zagrożenie korozją musi zostać definitywnie powstrzymane, pasywacja to nie tylko opcja – to niezbędna specyfikacja dla komponentów ze stali nierdzewnej. To podstawa trwałości w wymagających warunkach.
Poszycie bezprądowe
Przegląd procesu
Element jest dokładnie czyszczony, a następnie zanurzany w wodnym roztworze zawierającym sole metali, reduktor i stabilizatory. W przeciwieństwie do galwanizacji, nie jest stosowany zewnętrzny prąd elektryczny. Substancje chemiczne reagują z powierzchnią metalu. Główną zaletą galwanizacji bezprądowej jest jej wyjątkowa siła nanoszenia – możliwość osadzenia idealnie jednorodnej powłoki, niezależnie od geometrii elementu.
Plusy i minusy
Powłoka elektrolityczna ma wiele zalet, ale i pewne wady. Oto krótki przegląd:
| ZALETY | Wady |
| Jednolita powłoka na wszystkich powierzchniach | Odpady chemiczne wymagają ostrożnego obchodzenia się |
| Działa na skomplikowanych kształtach i otworach | Wolniejsze niż galwanizacja |
| Nie potrzeba prądu | Środki chemiczne do kąpieli mogą być drogie |
| Nadaje się do metali i niektórych tworzyw sztucznych | Nie tak gruba jak niektóre inne powłoki |
| Poprawia odporność na korozję i zużycie | Wymaga ścisłej kontroli chemii kąpieli |
Zastosowania
Galwanizacja bezprądowa to rozwiązanie, do którego się zwracasz, gdy geometria jest zbyt złożona dla standardowej powłoki, a wymagania dotyczące wydajności są zbyt wysokie dla prostej powłoki. W szpitalach stosuje się ją do powlekania narzędzi chirurgicznych i implantów. Gładka powierzchnia ułatwia czyszczenie i chroni przed uciążliwymi zarazkami!
Oto kilka typowych zastosowań:
- Najlepszymi przykładami są wtryskiwacze paliwa, przekładnie i elementy układu hamulcowego.
- W przypadku narzędzi chirurgicznych powłoka zapewnia twardą, gładką i chemicznie obojętną powierzchnię, która wytrzymuje wielokrotną sterylizację.
- W przypadku niektórych implantów i instrumentów, powlekanie bezprądowe zapewnia biokompatybilną i odporną na korozję barierę.
- W elektronice stosuje się go do otworów przelotowych w płytkach PCB (printed circuit board) i skomplikowanych złączy.
- W przypadku układów do transportu płynów, takich jak pompy, zawory i elementy hydrauliczne, niklowanie chemiczne chroni wewnętrzne otwory, gwinty i powierzchnie uszczelniające przed korozją i erozją, co znacznie wydłuża żywotność urządzenia.
Jego wartością jest jednorodność i niezawodność w złożonych formach. Gdy funkcja elementu zależy od spójnych właściwości powierzchni wszędzie – wewnątrz i na zewnątrz – a środowisko jest wymagające (chemiczne, ścierne lub sterylne), powlekanie elektrolityczne jest często najlepszym wyborem inżynierskim. To wykończenie wybierane ze względu na wydajność, a nie tylko wygląd.
Porównanie metod obróbki powierzchni
Efektywność
Różne metody obróbki powierzchni działają na różne sposoby. Skuteczność obróbki powierzchni nie jest uniwersalna. To konkretne rozwiązanie konkretnego problemu. Niektóre metody służą wyłącznie do tworzenia wiązań. Inne służą do wieloletniej walki ze zużyciem lub korozją.
Z praktycznego punktu widzenia, trzeba dopasować metodę do materiału i ostatecznego przeznaczenia części. Nie ma jednej, najlepszej odpowiedzi.
No dobrze, przeanalizujmy to szczegółowo.
| Metoda obróbki powierzchni | Rodzaj materiału | Co sprawia, że jest skuteczny |
| Metody natryskiwania cieplnego | Przemysł metalowy | Dodaje szorstkości dla lepszego wiązania |
| Chemiczne osadzanie z fazy gazowej | Przemysł metalowy | Wymaga czystej, gładkiej powierzchni |
| Fizyczne osadzanie z fazy gazowej | Przemysł metalowy | Najlepiej sprawdza się na równych powierzchniach |
| Zabiegi mechaniczne | Stopy tytanu | Zmienia mikrostrukturę w celu zwiększenia wytrzymałości |
| Zabiegi elektrochemiczne | Stopy tytanu | Poprawia tarcie i odporność na zużycie |
Rozważ najpierw opcje o dużej wytrzymałości. Natrysk termiczny i osadzanie z fazy gazowej to zupełnie inna liga. Tworzą one grubą, niezwykle wytrzymałą powłokę. Zobaczysz je na newralgicznych powierzchniach – łopatkach turbin w silnikach odrzutowych, powierzchniach łożysk implantów medycznych. Powłoka staje się częścią funkcji danej części.
Teraz, w przypadku tworzyw sztucznych, sytuacja się zmienia. Celem jest często przyczepność. Standardem jest obróbka plazmowa i płomieniowa. Można uzyskać nawet o 57% silniejsze połączenia. To różnica między tym, czy emblemat samochodowy pozostanie na miejscu, a tym, czy odpadnie. Właśnie dlatego obudowę urządzenia medycznego można trwale uszczelnić.
- Dzięki inżynierii powłoki w skali nanometrycznej, osiągają one wyjątkową twardość i odporność na korozję przy użyciu mniejszej ilości materiału.
- Przygotowanie powierzchni to podstawa. Jeśli to pominiesz, powłoka może nie zadziałać.
- Wybór zawsze sprowadza się do materiału, od którego zaczynasz, i oczekiwanej żywotności danej części.
Bezpieczeństwo
Bezpieczeństwo jest bardzo ważne podczas stosowania obróbki powierzchni. Procesy modyfikujące powierzchnię części są bardzo intensywne i nie rozróżniają obrabianego przedmiotu od skóry. Należy szanować narzędzia.
Oto kilka rzeczy, o których należy pamiętać:
- Do czyszczenia i trawienia masz do czynienia z silnymi kwasami i rozpuszczalnikami. Rękawice, okulary ochronne i maski oddechowe nie są wyposażeniem opcjonalnym. Stanowią one Twój główny interfejs podczas pracy.
- Obróbka płomieniowa to kontrolowany ogień. Systemy plazmowe wiążą się z wysokim napięciem i potencjalnie niebezpiecznymi gazami.
- Wentylacja to kwestia inżynierii, nie komfortu.
- Wskazówka to sedno prawdy. Zawsze noś sprzęt ochronny.
„Łatwe” zadanie jest najniebezpieczniejsze. To wtedy, gdy czujesz się komfortowo, gdy zrobiłeś to już setki razy, możesz pominąć jakiś krok. To właśnie wtedy proces przypomina ci, na czym polega. Bezpieczeństwo nie polega na tym, żeby procedura przebiegła prawidłowo. Chodzi o ochronę, gdy nieuchronnie coś pójdzie nie tak.
Wpływ na środowisko
Dbałość o środowisko jest ważna w fabrykach i warsztatach customowych. Wpływ obróbki powierzchni na środowisko jest obecnie kluczowym elementem procesu selekcji. Nie jest to już tylko efekt uboczny, ale bezpośredni koszt i kwestia zgodności.
Metody te możemy podzielić na dwie grupy: te, które przede wszystkim stwarzają problem utylizacji odpadów, oraz te, które przenoszą ciężar na zużycie energii i specjalistyczną obsługę.
- Przyjrzyjmy się lakierowaniu proszkowemu. Jego główną zaletą dla środowiska jest całkowity brak rozpuszczalników. Nie używa się rozpuszczalników, co zmniejsza zanieczyszczenie powietrza.
- Obróbka plazmowa i koronowa są interesujące. Są suche. Wykorzystują energię elektryczną i specjalistyczne gazy, ale generują minimalną ilość odpadów chemicznych.
- Trawienie chemiczne i galwanizacja są definiowane przez strumienie odpadów. Zużyte kąpiele to skoncentrowane koktajle metali ciężkich, kwasów i innych regulowanych chemikaliów. Oczyszczanie tych ścieków w celu spełnienia norm zrzutu jest skomplikowane i kosztowne.
- Podobnie, pasywacja i fosforanowanie wykorzystują kwasy. Zagrożeniem dla środowiska jest bezpośrednie zanieczyszczenie wody w przypadku rozlania lub niewłaściwej utylizacji.
Branże pod lupą, takie jak medycyna i motoryzacja, aktywnie przechodzą na to, co nazywamy „bardziej ekologicznymi” opcjami. Wybierają plazmę zamiast podkładów na bazie rozpuszczalników. Wybierają malowanie proszkowe zamiast malowania na mokro.
Wybór staje się coraz bardziej oczywisty. Proces, który minimalizuje ilość odpadów płynnych i eliminuje stosowanie regulowanych chemikaliów, jest nie tylko lepszy dla środowiska. Często jest prostszy, bezpieczniejszy i bardziej przewidywalny w nowoczesnej fabryce.
| Metoda wykonania | Ekologiczne? | Wytworzone odpady | Czy potrzebna jest specjalna utylizacja? |
| Malowanie proszkowe | Tak | minimalny | Nie |
| Leczenie plazmą | Tak | Bardzo mało | Nie |
| Trawienie chemiczne | Nie | Niebezpieczne chemikalia | Tak |
| Galwanotechnika | Nie | Metale ciężkie | Tak |
| Pasywacja | Nieco | Odpad kwaśny | Tak |
Koszty:
Wybierając metodę obróbki powierzchni, koszt ma znaczenie. Potrzebujesz wydajności, ale musisz za nią zapłacić. Cena nie dotyczy tylko kąpieli chemicznej czy proszku. Płacisz za cały system: przygotowanie materiału, energię, wykwalifikowaną siłę roboczą do jego obsługi i koszty utylizacji resztek.
Przyjrzyjmy się, ile kosztują niektóre wykończenia:
| Rodzaj wykończenia | Kluczowe ograniczenia |
| Malowanie proszkowe | Nie przewodzi prądu elektrycznego |
| Cynkowanie | Ograniczone opcje kolorystyczne |
| Anodowanie | Tylko aluminium, mniej kolorów |
| Cynkowanie-Niklowanie | Wyższe koszty, złożony proces |
| Bezprądowe powlekanie niklem | Niższa przewodność |
Spójrz na to z perspektywy warsztatu. Najtańszą metodą jest często malowanie proszkowe. Anodowanie i cynkowanie niklowe są droższe. Dlaczego? Chemia wymaga ścisłej kontroli. Systemy elektryczne do anodowania są precyzyjne. Niklowanie bezprądowe jest w wyższej klasie, szczególnie w przypadku skomplikowanych elementów. Chemikalia są drogie, a kąpiel wymaga stałego monitorowania. Nie płacisz za prąd do powlekania, płacisz za zaawansowaną, samoczynnie sterowaną reakcję chemiczną. Wartość to idealna, równomierna powłoka na niemożliwej do uzyskania geometrii. Ta precyzja ma swoją cenę.
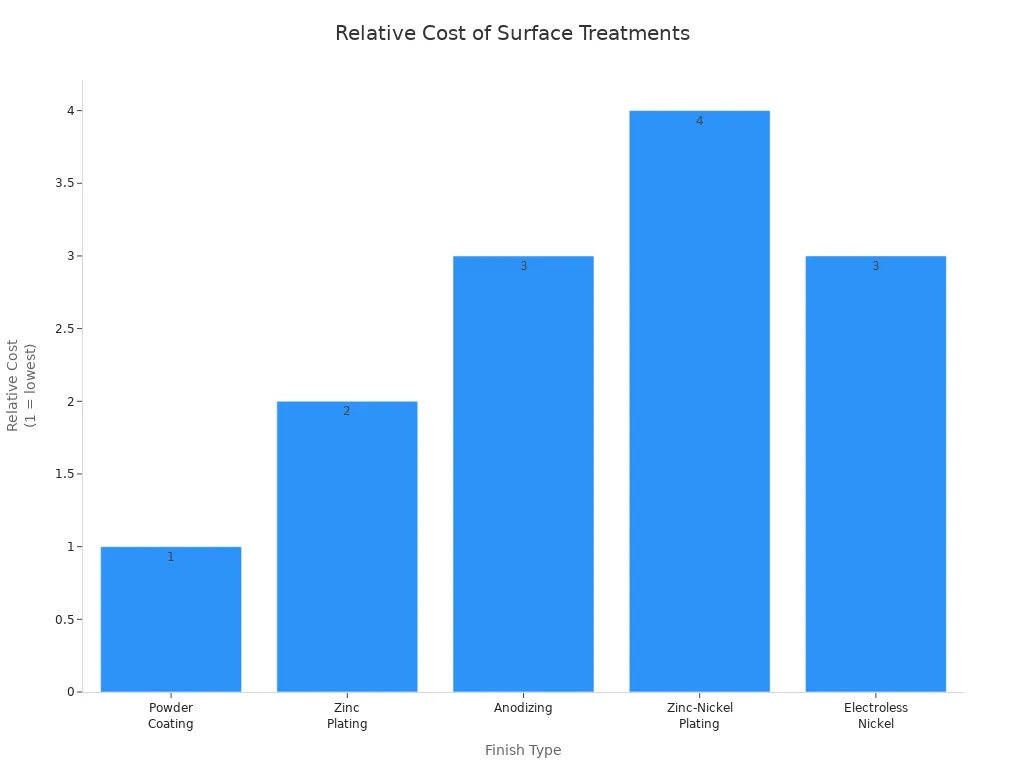
Oto prosty wykres obrazujący te koszty:
Duże partie w fabryce kosztują mniej za każdą część. Małe, niestandardowe zlecenia są droższe. Geometria części jest ogromnym czynnikiem generującym koszty. Prosty, płaski wspornik jest łatwy do złożenia i równomiernego pokrycia. Część z głębokimi otworami, kanałami wewnętrznymi lub ostrymi krawędziami wszystko komplikuje. Przepisy dotyczące ochrony środowiska mogą generować dodatkowe koszty związane z utylizacją odpadów, zwłaszcza w przypadku trawienia chemicznego lub galwanizacji.
Kompatybilność materiałowa
W tym tkwi sedno sprawy. Materiał nie jest tylko pustym płótnem. On dyktuje zasady. Wybór niewłaściwej obróbki plastiku lub metalu to gwarantowana porażka. Trzeba działać zgodnie z chemią materiału, a nie wbrew niej.
Oto jak w praktyce wygląda takie powiązanie materiału z procesem:
W przypadku tworzyw sztucznych: wszystko zależy od energii powierzchniowej i odporności na ciepło. Chodzi o to, aby obojętna powierzchnia stała się chemicznie aktywna, nie niszcząc jej kształtu.
- Leczenie plazmąPlazma próżniowa jest przeznaczona do delikatnych i krytycznych prac. To kontrolowane środowisko do obróbki złożonych, drobnych elementów, takich jak nasadki cewników czy obudowy czujników.
- Leczenie koronowe:Świetnie nadaje się do drukowania i powlekania tworzyw sztucznych. To zmiana powierzchniowa, idealna do nadawania polietylenowi lub polipropylenowi podatności na farbę lub laminat bez odkształceń termicznych.
- Leczenie płomieniem:Dotyczy wytrzymałych tworzyw sztucznych olefinowych, takich jak polipropylen (PP).
W przypadku metali (oraz niektórych gęstych tworzyw sztucznych): cele przesuwają się w kierunku usuwania materiału, dokładnego czyszczenia lub dodawania nowej warstwy.
- Trawienie chemiczne:Służy do tworzenia mikroskopijnych struktur w stali nierdzewnej na potrzeby płyt ogniw paliwowych lub definiowania obwodów.
- Odtłuszczanie parowe:Metoda ta wykorzystuje opary rozpuszczalników do rozpuszczania olejów i wosków pozostałych po obróbce mechanicznej.
- Ablacja laserowa:Dobrze nadaje się do czyszczenia i aktywowania powierzchni. Zbyt dużo energii skupionej w jednym miejscu nie tylko czyści, ale też topi i odparowuje.
Jeśli pracujesz w zakładzie obróbki CNC, zobaczysz obróbkę plazmową i płomieniową tworzyw sztucznych w narzędziach medycznych. Fabryki samochodów stosują anodowanie felg aluminiowych i malowanie proszkowe ram stalowych.
Najlepsze rezultaty osiągniesz, dopasowując proces do materiału i zadania. Dzięki temu Twoje produkty będą spełniać surowe wymogi w branży medycznej i motoryzacyjnej.
Wybór NOBLE
Kluczowe czynniki
Wybierając metodę obróbki powierzchni, upewnij się, że pasuje ona do Twojego projektu. Przyjrzyjmy się tym kluczowym czynnikom, tak jakbyś trzymał element w dłoni.
- Typ materiału: Jest Twoja część jest wykonana z plastiku czy metalu? Niektóre metody leczenia działają lepiej na jedno lub drugie.
- Środowisko aplikacji: Czy istnieje ryzyko, że Twoja część będzie narażona na działanie ciepła, wilgoci lub chemikaliów? Pomyśl tylko, gdzie będzie używana.
- Oto wymagania dotyczące wydajności: Czy Twoja część musi być odporna na rdzę, trwała lub wytrzymywać duże obciążenia? Wybierz obróbkę zwiększającą wytrzymałość.
- Rzeczy, o których należy pamiętać, jeśli chodzi o koszty: Chcesz dobrych rezultatów bez wydawania zbyt dużych pieniędzy. Niektóre zabiegi są droższe od innych.
- Wymagania dotyczące wyglądu: Potrzebujesz błyszczącego wykończenia czy konkretnego koloru? Niektóre zabiegi mogą poprawić wygląd części.
- Jak długo powinna trwać Twoja część? Właśnie o tym chcemy Ci powiedzieć. Wybierz metodę, która zapewni jej trwałość na przestrzeni lat.
- O czym należy pomyśleć w kontekście środowiska: Niektóre metody leczenia wykorzystują silne środki chemiczne. Inne są bezpieczniejsze dla pracowników i środowiska.
Wybierz niezawodnego dostawcę usług obróbki powierzchni
Kiedy potrzebujesz pomocy w obróbce powierzchni, potrzebujesz partnera, który Cię rozumie. Potrzebujesz kogoś, kto zrozumie specyfikację. NOBLE to czołowy chiński producent. Jesteśmy czymś więcej niż tylko dostawcą. Jesteśmy prawdziwym partnerem.
Firma NOBLE posiada wieloletnie doświadczenie w obróbce CNC i obróbce niestandardowej. Jesteśmy producentem, który od lat specjalizuje się w obróbce CNC i obróbce niestandardowej. Jeśli potrzebujesz prototypu nowego urządzenia medycznego, NOBLE pomoże Ci go szybko ukończyć. Jeśli Twoja fabryka potrzebuje wielu części samochodowych z dobrymi powłokami, NOBLE ułatwia realizację dużych zamówień.
Spójrzmy na naszą ofertę usług z praktycznego punktu widzenia.
- Ekspertyza w zakresie obróbki powierzchni:Doświadczenie w obróbce powierzchni oznacza, że posiadamy własny sprzęt: komory plazmowe, linie proszkowe i wanny do anodowania. Nie chodzi o broszurę, ale o bezpośrednią kontrolę nad procesem. Uzyskujesz spójność, ponieważ nie zlecamy tego na zewnątrz.
- Szybkie prototypowanieSzybkie prototypowanie jest kluczowe dla innowacji. To zdolność do iteracji. Zespół NOBLE pomaga szybko przejść od pomysłu do części.
- Wydajna produkcja masowaDobry partner dysponuje systemami do tego celu — statystyczną kontrolą procesu na liniach powlekania, zautomatyzowanymi regałami i logistyką, które nie powodują opóźnień ani uszkodzeń.
- Serwis i wsparcie:Zespół NOBLE pomoże Ci wybrać odpowiednią obróbkę powierzchni i dostarczy ją na czas.
- Doświadczenie w Branży:Widzieliśmy, co powoduje korozję narzędzi chirurgicznych po pięciuset cyklach autoklawu. Pomagamy markom samochodowym budować wytrzymałe, odporne na rdzę części.
Potrzebujesz kogoś, kto postrzega obróbkę powierzchni nie jako ostatni, oddzielny etap, ale jako integralną część wydajności części. To jest prawdziwy wybór. NOBLE daje Ci pewność siebie przy każdym zadaniu, dużym czy małym.
Oto tabela przedstawiająca korzyści płynące z NOBLE:
| SZLACHETNA Zaleta | Co otrzymujesz | Przykładowe zastosowanie |
| Wiedza na temat obróbki powierzchni | Wytrzymałe i trwałe wykończenia do tworzyw sztucznych i metali | Powłoki do urządzeń medycznych |
| Obróbka niestandardowa | Szybkie, elastyczne prototypowanie i zmiany w projekcie | Próbki części samochodowych |
| Produkcja precyzyjna | Ścisłe tolerancje i stała jakość | Produkcja masowa w fabryce |
| Ciągła Komunikacja | Szybkie odpowiedzi i porady ekspertów | Rozwiązywanie problemów w produkcji |
Kiedy przekazujesz zadanie, ostatnią rzeczą, na jaką masz ochotę, jest zarządzanie problemami dostawcy. Opóźnienia i problemy z jakością to nie tylko ból głowy – mogą one również zakłócić pracę linii produkcyjnej i podważyć zaufanie. NOBLE proponuje, aby pozbyć się tych zmartwień. Zespół NOBLE współpracuje z Tobą, aby rozwiązać problemy i zapewnić dobre rezultaty. Sprowadza się to do trzech spójnych priorytetów: materiałów, budżetu i harmonogramu.
Jeśli chcesz, aby Twój kolejny projekt był łatwiejszy, skontaktuj się z NOBLE. Nie kupujesz tylko powłoki; kupujesz pewność, która się z nią wiąże. W ten sposób projekt staje się łatwiejszy.
FAQ
Jaki jest główny powód stosowania obróbki powierzchniowej w obróbce CNC?
Głównym powodem obróbki powierzchni nie jest dodatkowy etap. To ostateczny, funkcjonalny wymóg. Maszyna CNC produkuje element o idealnych wymiarach. Jednak ten element często jest niekompletny. Jego surowa powierzchnia może korodować, odrzucać farbę lub przedwcześnie się zużywać. Obróbka przygotowuje go do użytku w praktyce.
Która obróbka powierzchni sprawdza się najlepiej w przypadku tworzyw sztucznych poddawanych obróbce niestandardowej?
Obróbka plazmowa daje doskonałe rezultaty w przypadku tworzyw sztucznych. Szybko czyści i przygotowuje plastik do użycia. Plazmę można spotkać w fabrykach urządzeń medycznych i deskach rozdzielczych samochodów. Obróbka plazmowa pomaga klejom i powłokom przylegać bez użycia silnych środków chemicznych.
Czy mogę stosować malowanie proszkowe na częściach plastikowych?
Rzadko. Proces wymaga, aby element wytrzymał temperaturę pieca około 200°C (400°F). To powoduje odkształcenie, stopienie lub osłabienie większości tworzyw konstrukcyjnych. Używasz niewłaściwego narzędzia.
Jak wybrać pomiędzy anodowaniem a galwanizacją części metalowych?
Zastanów się, czego potrzebujesz. Anodowanie jest dobre dla aluminium i zapewnia trwałe, kolorowe wykończenie. Galwanizacja nadaje połysk wielu metalom. Koła samochodowe są anodowane. Złącza medyczne są galwanizowane dla lepszego przepływu prądu.
Czy obróbka powierzchni jest bezpieczna dla wyrobów medycznych?
Bezpieczeństwo urządzeń medycznych to nie jest kwestia oczywista. To wymóg certyfikacji. Zabiegi takie jak pasywacja stali nierdzewnej czy anodowanie aluminium są nie tylko bezpieczne, ale wręcz obowiązkowe. Tworzą one biokompatybilne, łatwe do czyszczenia i odporne na korozję powierzchnie. Kluczem jest walidacja. Nie wystarczy po prostu umieścić część w kąpieli. Należy udokumentować, że cały proces – stężenia substancji chemicznych, czasy i temperatury – spełnia surowe normy, takie jak ISO 13485 lub specyfikacje ASTM. Bezpieczeństwo tkwi w kontrolowanym, powtarzalnym protokole, a nie tylko w chemii.
Jaka jest najbardziej ekologiczna metoda obróbki powierzchni w fabrykach?
Lakierowanie plazmowe i proszkowe jest najbardziej ekologiczne. Zużywamy mniej chemikaliów i wytwarzamy mniej odpadów. Wiele warsztatów i fabryk CNC wybiera je, aby spełnić surowe wymogi ochrony środowiska, szczególnie w przypadku samochodów.
Jak mogę sprawdzić, czy moja część wymaga obróbki powierzchniowej?
Jeśli Twoja część to rama samochodu, narzędzie chirurgiczne lub obudowa płytki drukowanej, odpowiedź brzmi prawie zawsze „tak”. Środowisko tego wymaga. W razie wątpliwości skonsultuj się z partnerem od obróbki skrawaniem już teraz. Dobry inżynier nie poprosi Cię tylko o plik CAD; zapyta, czego część potrzebuje, aby przetrwać. Jego zadaniem jest pomóc Ci w przejściu od idealnego prototypu do trwałego produktu.







