
Każdy wynik diagnostyczny zależy od niezawodności komponentów analizatora medycznego. Produkcja tych komponentów wymaga starannego planu, a nie domysłów. Sukces wymaga jasnej metody, która łączy projektowanie pod kątem możliwości produkcyjnych, materiałoznawstwo, prototypowanie, produkcję i rygorystyczne kontrole jakości. Inżynierowie i osoby kupujące części potrzebują prostego przewodnika po budowie urządzeń medycznych. Ten artykuł przedstawia przydatne kroki dla każdego etapu procesu. Przyjrzymy się inteligentnym sposobom uniknięcia kosztownych opóźnień i błędów łamiących przepisy. Staranny proces zapewnia bezpieczeństwo pacjentów i chroni zyski. NOBLE, czołowy producent w Chinach, prezentuje kompleksowe podejście, od wczesnych próbek po masową produkcję komponentów analizatorów medycznych. Ich wiedza specjalistyczna dowodzi, że wczesna współpraca przekształca trudne potrzeby medyczne w realny, działający sprzęt. Prześledźmy drogę od pomysłu do certyfikowanego komponentu.
Projektowanie pod kątem możliwości produkcji Produkcja części medycznych
DFM zmienia dobry projekt komponentu w taki, który jest łatwy w budowie. W przypadku komponentów analizatorów medycznych DFM nie jest opcjonalne. To konieczność. Potrzebujesz części, które spełniają rygorystyczne specyfikacje i spełniają surowe normy. DFM pomaga Ci to osiągnąć bez marnowania czasu i pieniędzy.
Zasady DFM dla części precyzyjnych
Precyzyjne części do analizatorów medycznych wymagają starannego planowania. Zespół musi przemyśleć sposób wykonania każdej funkcji. Musi również zaplanować, jak części będą do siebie pasować. To oszczędza późniejszych problemów.
Tolerancje i wymiarowanie geometryczne
Tolerancja informuje operatora, jak bardzo pomiar może się różnić. Komponenty analizatorów medycznych często wymagają tolerancji rzędu mikronów. GD&T idzie dalej. Definiuje kształt, położenie i orientację elementów. To gwarantuje, że część działa zgodnie z przeznaczeniem. Pomaga również producentowi wybrać odpowiedni proces.
Liczby mówią same za siebie. DFM prowadzi do mniejszej liczby usterek i mniejszej ilości odpadów.
| Korzyść DFM | Dowody statystyczne | Wpływ redukcji kosztów |
| Mniej wad | Do 30% mniej wad w produkcji wyrobów medycznych | Zmniejsza koszty przeróbek, złomu i gwarancji, co bezpośrednio obniża koszty produkcji |
| Zmniejszone straty materiału | 20% redukcja marnotrawstwa materiałów | Obniża koszty surowców i utylizacji, poprawiając ogólną efektywność kosztową |
Ścisła tolerancja dla funkcji niekrytycznej to strata pieniędzy. Niska tolerancja dla funkcji krytycznej grozi awarią. Analiza FMEA pomaga wcześnie wykryć te zagrożenia. Zespoły wykorzystują FMEA do wykrywania problemów, zanim dotrą one do hali produkcyjnej.
Montaż i Planowania Integracji
Część łatwa w obróbce mechanicznej może być trudna w montażu. Planowanie montażu uwzględnia szerszy obraz. Jak części pasują do siebie? Jak technik ma dostęp do elementów złącznych? Czy robot poradzi sobie z tą częścią?
DFM eliminuje zbędne elementy, zmniejsza liczbę części, upraszcza oprzyrządowanie, poprawia przepustowość i redukuje ilość odpadów z trudnych w budowie zespołów. Uwzględniając czynniki HLA – takie jak osprzęt, powtarzalność operacji i testowanie podzespołów – producenci mogą dodatkowo ograniczyć kosztowne przeróbki i ilość odpadów. Pomaga również w zabezpieczeniu alternatywnych komponentów w przypadku problemów z dostawami, utrzymując jakość przy jednoczesnej kontroli kosztów.
Współpraca projektowa z dostawcami
Nie da się samodzielnie wdrożyć DFM. Dostawcy wnoszą praktyczną wiedzę o tym, co się sprawdza. Znają swoje maszyny i materiały. Zaangażowanie ich na wczesnym etapie ma ogromne znaczenie.
Korzyści z wczesnego zaangażowania dostawców
DFM minimalizuje koszty produkcji poprzez uproszczenie procesu produkcyjnego. Zmniejsza liczbę skomplikowanych lub niestandardowych części. Zmniejsza ilość odpadów materiałowych, ponieważ projekt wykorzystuje je efektywnie. Ręczne korekty w trakcie produkcji stają się rzadkością. Usprawniony proces prowadzi do krótszych terminów realizacji. Producenci szybciej reagują na zmiany rynkowe. DFM poprawia jakość, niezawodność i wydajność. Zmniejsza liczbę błędów w cyklach produkcyjnych.
Kiedy dostawca taki jak NOBLE włącza się do fazy projektowania na wczesnym etapie, wszystko przebiega sprawniej. NOBLE to wiodący producent w Chinach, posiadający bogate doświadczenie w prototypowaniu i produkcji masowej. Ich zespół weryfikuje projekt pod kątem możliwości produkcyjnych. Sugerują zmiany, które ułatwiają obróbkę mechaniczną lub formowanie. Skraca to czas realizacji o tygodnie i zapobiega kosztownym zmianom oprzyrządowania w późniejszym czasie.
Przeglądy projektów i pętle informacji zwrotnej
Regularne przeglądy projektu pozwalają wszystkim być na bieżąco. Zespół projektowy udostępnia najnowszy model. Dostawca pokazuje możliwości swoich maszyn. Wspólnie znajdują najlepsze rozwiązanie.
Kontrola projektu wymaga tego rodzaju procesu śledzenia. Każdy przegląd projektu jest dokumentowany. Każda zmiana jest monitorowana. Dobre kontrole projektu zapewniają, że wyciągnięte wnioski zostaną przeniesione na kolejny projekt. Rezultatem jest projekt gotowy do produkcji od pierwszego dnia.
Wybór materiału dla Komponenty analizatora medycznego
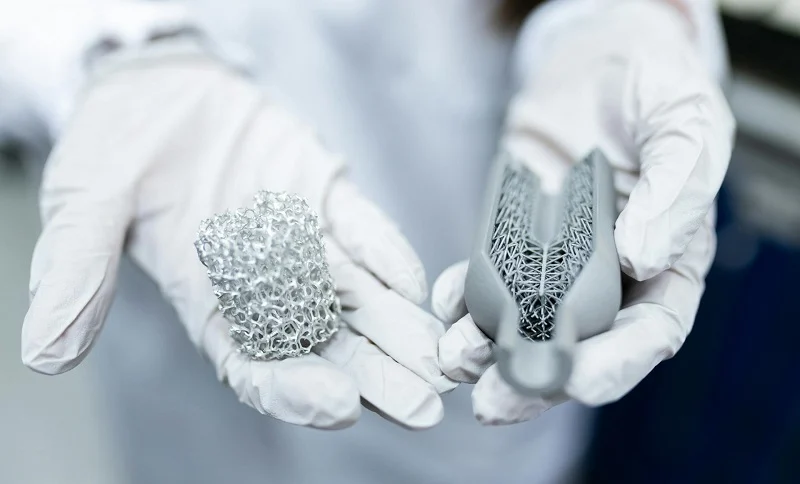
Wybór odpowiedniego materiału na komponenty analizatora medycznego wpływa na cały proces. Materiał musi przetrwać kontakt z odczynnikami, wytrzymać wielokrotne czyszczenie i zapewnić bezpieczeństwo pacjentom. Musi również pasować do wybranego procesu produkcyjnego. Właściwa decyzja pozwala zaoszczędzić miesiące bólu głowy.
Biokompatybilne polimery i metale
Biokompatybilność oznacza, że materiał nie uszkodzi żywej tkanki. W przypadku komponentów analizatorów medycznych ma to znaczenie, nawet jeśli ich części nigdy nie mają bezpośredniego kontaktu z pacjentem. Odczynniki mogą wypłukiwać substancje chemiczne z niekompatybilnych materiałów. Te substancje chemiczne zanieczyszczają próbki. Wyniki testów stają się niewiarygodne. Stawka pozostaje wysoka.
Popularne materiały: PEEK, stal nierdzewna, tytan
PEEK wyróżnia się wśród polimerów stosowanych w częściach analizatorów. Jest odporny na działanie chemikaliów i nie odkształca się w wysokich temperaturach. Stal nierdzewna 316L oferuje wytrzymałość i odporność na korozję w rozsądnej cenie. Stopy tytanu, takie jak Ti-6Al-4V, charakteryzują się doskonałą odpornością na korozję i wysoką biokompatybilnością. Zapewniają również dobre właściwości przez długi czas.
| Kategoria materiału | Typowe przykłady | Kluczowe właściwości |
| Przemysł metalowy | Stal nierdzewna (316L), stopy tytanu (Ti-6Al-4V), Co-Cr-Mo | Stopy tytanu: doskonała odporność na korozję, wysoka biokompatybilność, dobre zachowanie w długim okresie; Stopy Co-Cr: dobre właściwości mechaniczne, doskonała odporność na zużycie, ale niższa biokompatybilność |
| Ceramika | Tlenek glinu, cyrkonia, hydroksyapatyt | Wysoka odporność na korozję, twardość, odporność na zużycie, niskie tarcie, znacząca biokompatybilność; klasyfikowane jako bioaktywne, bioresorbowalne lub bioobojętne |
| polimery | PE, UHMWPE, PMMA, PLA, PGA | Stabilność strukturalna, niski koszt; polimery pierwszej generacji charakteryzują się względną biokompatybilnością; polimery drugiej generacji (PLA, PGA) są biodegradowalne i wchłanialne |
| Kompozyty | Ti/HA, Mg/HA, HDPE/HA, włókno węglowe/PEEK | Wypełniacz poprawia właściwości strukturalne, biozgodność i bioaktywność materiału matrycowego |
Każdy materiał wiąże się z pewnymi kompromisami. Tytan jest droższy niż stal nierdzewna. PEEK jest droższy niż standardowe tworzywa sztuczne. Zespół projektowy musi rozważyć wydajność w kontekście budżetu. Tańszy materiał, który nie przejdzie walidacji, kosztuje znacznie więcej w dłuższej perspektywie.
Zgodność z normami USP klasy VI i ISO 10993
Organy regulacyjne wymagają dowodu bezpieczeństwa materiałów. Testy USP klasy VI sprawdzają reaktywność biologiczną. Norma ISO 10993 określa szerszy zakres ocen biozgodności. Zdanie tych testów daje pewność. Zapewnia również organom regulacyjnym to, czego potrzebują do uzyskania zatwierdzenia.
Zgodność nie dotyczy tylko surowca. Dodatki, barwniki i środki wspomagające przetwarzanie wpływają na biozgodność. Dostawca żywicy może oferować żywicę klasy medycznej. Taka żywica ma udokumentowane wyniki testów. Korzystanie z niej upraszcza proces regulacyjny. Korzystanie z żywicy generycznej oznacza przeprowadzanie własnych testów. To zajmuje czas i pieniądze.
Odporność chemiczna i sterylizacja
Komponenty analizatorów medycznych są narażone na trudne warunki. Środki czyszczące usuwają oleje. Odczynniki atakują łańcuchy polimerów. Metody sterylizacji generują ciepło, wilgoć lub promieniowanie. Twój materiał musi przetrwać wszystkie te warunki bez degradacji.
Autoklaw, ETO i efekty promieniowania gamma
Różne metody sterylizacji w różny sposób wpływają na materiały. Sterylizacja tlenkiem etylenu (EtO) to delikatny proces chemiczny. Zachowuje integralność strukturalną i właściwości użytkowe szerokiej gamy tworzyw sztucznych. Części mogą być poddawane wielokrotnym cyklom sterylizacji tlenkiem etylenu bez utraty swoich właściwości.
Promieniowanie gamma przedstawia inną historię. Z czasem powoduje degradację materiału. Przejrzystość maleje. Wytrzymałość spada. Polimer, który wygląda dobrze po jednym cyklu, może ulec uszkodzeniu po kilku. Twój zespół musi wiedzieć, ile cykli będzie musiała przejść dana część w trakcie swojego okresu eksploatacji.
Sterylizacja parowa (autoklawowanie) jest na ogół ograniczona do urządzeń wykonanych z materiałów odpornych na wysoką temperaturę i wilgoć bez utraty jakości — zwykle są to metale i niektóre polimery odporne na wysokie temperatury — co oznacza, że właściwości mechaniczne są zachowywane tylko w przypadku kompatybilnych materiałów, podczas gdy wiele tworzyw sztucznych nie nadaje się do tego celu.
Pomyśl o tym całościowo. Metalowe złącze z łatwością znosi autoklawowanie. Plastikowy korpus zaworu może nie. Jeśli Twój analizator wymaga sterylnych ścieżek przepływu płynów, wybierz materiały dopasowane do metody sterylizacji. Ta decyzja wpływa na cały proces produkcji.
Karty charakterystyki materiałów i protokoły badań
Karty charakterystyki materiałów stanowią punkt wyjścia. Zawierają one informacje o właściwościach mechanicznych, ograniczeniach termicznych i odporności chemicznej. Jednak karty charakterystyki nie przedstawiają pełnego obrazu. Zawierają wyniki uzyskane ze standardowych próbek testowych. Twoja część ma inną geometrię, inne naprężenia szczątkowe i inne wykończenie powierzchni.
Protokoły testowe niwelują tę lukę. Poddajesz rzeczywiste części działaniu konkretnych odczynników. Poddajesz je cyklom sterylizacji. Mierzysz wymiary przed i po. Ta weryfikacja pozwala na wczesne wykrycie problemów. Tworzy również dokumentację, która wspiera Twoje zgłoszenie regulacyjne.
NOBLE, wiodąca firma produkcyjna w Chinach, pomaga klientom w dokonywaniu tych wyborów. Ich inżynierowie analizują dobór materiałów pod kątem realiów produkcyjnych. Wiedzą, które materiały dobrze się obrabiają, a które niezawodnie formują. Ich doświadczenie w prototypowaniu i produkcji masowej pozwala im wykrywać potencjalne problemy, zanim narzędzia zostaną wycięte. Ta współpraca minimalizuje ryzyko w całym obszarze zastosowań medycznych.
Jakość zależy od spójności materiału. Dostawca nieznacznie zmienia recepturę. Twoje części zachowują się inaczej. Dlatego certyfikaty materiałowe są tak ważne. Każda partia powinna posiadać dokumentację. Kontrola przychodząca powinna weryfikować kluczowe właściwości. Te kroki chronią Twoje serie produkcyjne przed niespodziankami.
Proces selekcji jest bezpośrednio zapisywany w pliku historii projektu. Każdy wybór materiału jest dokumentowany. Każdy wynik testu jest rejestrowany. Ta papierkowa robota może wydawać się żmudna. Zapewnia również ochronę podczas audytów. Organy regulacyjne chcą mieć logiczny przebieg od wyboru materiału do ostatecznej walidacji. Dobrze udokumentowany proces sprawia, że audyty przebiegają sprawnie.
Zastosowania medyczne wymagają takiego poziomu rygoru. Koszt awarii materiałowej wykracza poza samą uszkodzoną część. Obejmuje przestoje, koszty dochodzenia i potencjalne wycofania produktu. W przypadku komponentów medycznych stawką jest bezpieczeństwo pacjenta. Dlatego tak ważny jest staranny dobór materiałów. Właściwy wybór na początku zapobiega problemom na każdym kolejnym etapie.
Prototypowanie i testowanie komponentów analizatora medycznego
Prototypowanie zmienia Twój projekt w coś, co możesz zrealizować. Ten etap pozwala wykryć problemy, zanim staną się kosztowne. Testowanie weryfikuje, czy Twój element działa zgodnie z przeznaczeniem. Razem budują one zaufanie, zanim zdecydujesz się na pełną produkcję.
Rapid Prototyping Techniki
Szybkość ma znaczenie na wczesnym etapie rozwoju. Potrzebujesz szybko części, aby testować pomysły i udoskonalać projekty. Szybkie prototypowanie zapewnia taką szybkość bez konieczności czekania tygodniami na narzędzia.
Druk 3D do projektowania iteracyjnego
Druk 3D doskonale sprawdza się w projektowaniu iteracyjnym. Oferuje dużą elastyczność projektowania. Skomplikowane geometrie, z którymi zmaga się obróbka CNC, stają się łatwe. Można drukować części z dnia na dzień, zamiast czekać tygodniami. Ta prędkość sprzyja szybkiej iteracji.
Korzyści wykraczają poza szybkość. Możesz testować wiele wariantów projektu jednocześnie. Nie obowiązują koszty narzędzi ani minimalne ilości zamówienia. Wydrukuj jedną lub wiele części. Straty materiałowe są niskie w porównaniu z metodami ubytkowymi. Wczesne wykrycie wad projektowych pozwala zaoszczędzić pieniądze w przyszłości. Fizyczne prototypy pozwalają zweryfikować rzeczywiste zastosowanie. To podejście sprawdza się również w przypadku krótkoseryjnych urządzeń specjalistycznych.
Obrabiane CNC Prototypy do kontroli dopasowania
Druk 3D dobrze radzi sobie z geometrią. Ale czasami potrzebny jest prawdziwy produkt. Prototypy obrabiane CNC wykorzystują materiały klasy produkcyjnej. Pokazują, jak będzie zachowywać się rzeczywisty element. Kontrola dopasowania wymaga tej dokładności. Powierzchnie współpracujące, zazębienie gwintów i nakładanie się tolerancji – wszystkie te elementy wymagają weryfikacji.
Prototypy CNC pomagają również w tworzeniu funkcjonalnych prototypów technologii medycznej. Pozwalają one testować ruchome części pod rzeczywistymi obciążeniami. Właściwości materiałów odpowiadają właściwościom finalnych części produkcyjnych. To pozwala uzyskać wartościowe dane dotyczące zużycia i wydajności.
Weryfikacja i testowanie funkcjonalne
Prototypy dają Ci coś do przetestowania. Weryfikacja potwierdza, że część spełnia specyfikacje. Testowanie funkcjonalne dowodzi, że działa w rzeczywistych warunkach. Oba etapy są uwzględniane w Twoich danych walidacyjnych.
Kontrola wymiarowa i metrologia
Kontrola wymiarowa weryfikuje, czy części spełniają wymagania rysunkowe. Współrzędnościowe maszyny pomiarowe (CMM) doskonale sprawdzają się w tym zadaniu. Sprawdzają się w przypadku małych i średnich części o wąskich tolerancjach. Wspólrzędnościowe maszyny pomiarowe weryfikują zależności wymiarowania geometrycznego i tolerancji (GD&T). Sprawdzane jest położenie, koncentryczność, płaskość i profil.
Optyczne systemy kontroli oferują inną drogę. Zapewniają one bezkontaktowy pomiar delikatnych elementów. Małe komponenty, implanty i prototypy korzystają z tego podejścia. Dokładność submikronowa jest osiągana bez dotykania części. Przenośne współrzędnościowe maszyny pomiarowe (CMM) obsługują większe urządzenia bezpośrednio na hali produkcyjnej. Skraca to przestoje podczas kontroli.
Produkcja wyrobów medycznych opiera się na identyfikowalnej dokumentacji jakości. Każdy pomiar jest rejestrowany. Każdy wynik pozostaje w dokumentacji. Organy regulacyjne oczekują takiego poziomu szczegółowości w ramach pakietu walidacyjnego.
Testowanie funkcjonalne w środowiskach symulowanych
Wymiary to tylko część historii. Twoja część musi działać w rzeczywistych warunkach. Testy funkcjonalne polegają na umieszczeniu prototypów w symulowanych środowiskach. Poddajesz je działaniu odczynników, zmian temperatury i naprężeń mechanicznych. Przeprowadzasz je przez cykle symulujące rzeczywiste użytkowanie.
Testy te ujawniają problemy, których nie uwzględnia kontrola wymiarowa. Zawór może być idealnie szczelny, gdy jest nowy. Czy po 10 000 cykli nadal będzie szczelny? Pompa może precyzyjnie tłoczyć ciecz w temperaturze pokojowej. Co dzieje się w temperaturze 40°C? Symulowane testy odpowiadają na te pytania. Prawidłowa walidacja tych warunków chroni bezpieczeństwo pacjenta.
Iteracyjne podejścia do udoskonalania
Testowanie rzadko kończy się sukcesem za pierwszym razem. To normalne. Proces udoskonalania przekształca błędy w lepsze projekty. Ustrukturyzowane podejście usprawnia tę pracę.
Projektowanie eksperymentów (DOE)
Projektowanie Eksperymentów (DOE) zapewnia systematyczny sposób testowania zmiennych. Zamiast zmieniać jedną rzecz na raz, testujesz wiele czynników jednocześnie. To ujawnia interakcje między zmiennymi. Dowiesz się, które parametry mają największe znaczenie. Szybciej znajdziesz optymalne ustawienia.
DOE dotyczy zarówno projektowania, jak i rozwoju procesu produkcyjnego. Możesz testować, jak różne wykończenia powierzchni wpływają na uszczelnienie. Lub jak parametry formowania wtryskowego zmieniają wymiary części. Wyniki te będą podstawą kolejnej iteracji. To ustrukturyzowane podejście wzmacnia ogólną walidację.
Dokumentowanie plików historii projektu
Każda decyzja wymaga dokumentacji. Pliki historii projektu (DHF) rejestrują cały proces rozwoju. Rejestrują dane wejściowe do projektu, analizę ryzyka, wyniki testów i zmiany w projekcie. Dokumentacja ta służy dwóm celom: spełnia wymogi prawne. Ponadto przechowuje wiedzę na potrzeby przyszłych projektów.
Kontrola projektu wymaga takiego identyfikowalnego podejścia. Każda iteracja prototypu jest dokumentowana. Każdy wynik testu jest rejestrowany. Każda zmiana w projekcie jest uzasadniana. Po przybyciu audytorów można przedstawić im pełną historię. NOBLE, wiodąca firma produkcyjna w Chinach, wspiera klientów na każdym etapie tego procesu. Ich doświadczenie w prototypowaniu i produkcji masowej pomaga wypełnić lukę między koncepcją a certyfikowanym komponentem. Rozumieją, że walidacja to nie tylko ostatni krok. Jest obecna na każdym etapie rozwoju. Prawidłowa walidacja chroni pacjentów i buduje zaufanie do komponentów analizatora medycznego.
Produkcja urządzeń medycznych:Obróbka skrawaniem, formowanie i montaż
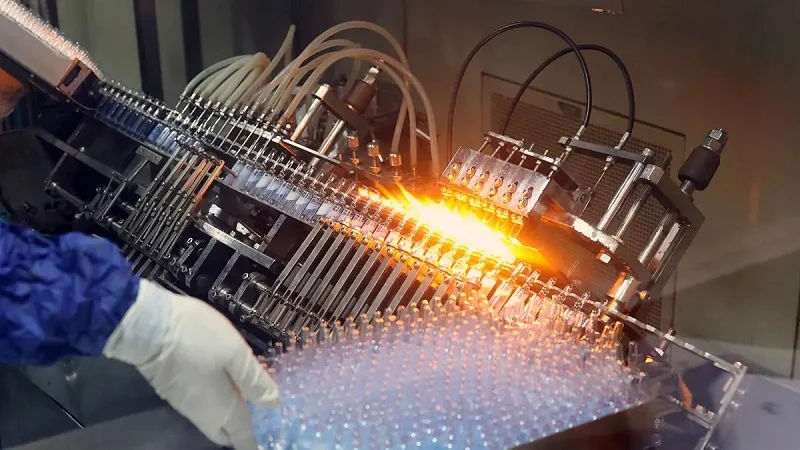
Hala produkcyjna zamienia projekty w rzeczywistość. Każda metoda produkcji oferuje unikalne zalety. Obróbka CNC zapewnia precyzję. Formowanie wtryskowe pozwala na produkcję wielkoseryjną. Produkcja addytywna radzi sobie ze złożonością. Inteligentne zespoły dopasowują metodę do części.
Obróbka CNC do metalu i plastiku
Obróbka CNC usuwa materiał, aby uzyskać precyzyjne kształty. Sprawdza się w przypadku części metalowych i plastikowych. Produkcja wyrobów medycznych opiera się na tej metodzie w przypadku komponentów wymagających ścisłych tolerancji i gładkich powierzchni.
Szwajcarskie toczenie CNC i frezowanie wieloosiowe
Toczenie CNC w szwajcarskich maszynach sprawdza się w przypadku małych, cylindrycznych elementów. Maszyny te utrzymują pręt, a narzędzia skrawające kształtują element. Konstrukcja umożliwia obróbkę długich, smukłych elementów bez ugięcia. Frezowanie wieloosiowe dodaje nowy wymiar. Umożliwia cięcie złożonych detali pod wieloma kątami w jednym ustawieniu.
Precyzja definiuje tę pracę. Szwajcarskie tokarki CNC w Lampin produkują elementy z tolerancją rzędu 0.0002 cala. Wykwalifikowani operatorzy utrzymują tę tolerancję konsekwentnie w całym cyklu produkcyjnym.
Tokarki CNC firmy Lampin umożliwiają produkcję elementów z tolerancjami rzędu nawet 0.0002 cala, a ich wykwalifikowani operatorzy potrafią stabilnie utrzymać tę tolerancję.
Ten poziom dokładności ma znaczenie w przypadku komponentów analizatorów medycznych. Niewielka zmiana w gnieździe zaworu lub obudowie pompy zmienia wydajność. Wąskie tolerancje zapewniają szczelność ścieżek przepływu płynu i dokładność pomiarów.
Wykończenie powierzchni i pasywacja
Obróbka skrawaniem pozostawia mikroskopijne pozostałości na powierzchniach metalowych. Pozostają na nich oleje obróbkowe i wolne cząsteczki żelaza. Zanieczyszczenia te powodują korozję i zanieczyszczenia. Wykończenie powierzchni usuwa je.
- Pasywacja: proces bezprądowy, który usuwa wolne żelazo z powierzchni stali nierdzewnej, zwiększając odporność na korozję.
- Elektropolerowanie: proces elektrochemiczny, który wygładza powierzchnię i zwiększa odporność na korozję.
Obie metody wydłużają żywotność części. Zapobiegają również reakcji odczynników z powierzchniami metalowymi. Producenci wyrobów medycznych często stosują te wykończenia w przypadku części ze stali nierdzewnej mających kontakt z płynami.
Formowanie wtryskowe do części o dużej objętości
Formowanie wtryskowe polega na formowaniu tworzywa sztucznego poprzez wtłaczanie stopionej żywicy do gniazda formy. Proces ten jest odpowiedni do produkcji wielkoseryjnej. Po opracowaniu narzędzia, cykl produkcji części przebiega szybko. Każdy cykl zapewnia powtarzalne rezultaty.
Projektowanie narzędzi dla wąskich tolerancji
Forma decyduje o jakości części. Formy obrabiane CNC z dokładnością poniżej 5 mikronów i równomierną optymalizacją kanałów chłodzących są niezbędne. Projektanci narzędzi starannie rozmieszczają wlewki i otwory odpowietrzające. Planują przepływ materiału i schematy chłodzenia.
Precyzja formy bezpośrednio wpływa na wymiary części. Źle zaprojektowane narzędzie powoduje powstawanie wypaczeń i wgłębień. Dobrze zaprojektowane narzędzie wytwarza części, które spełniają specyfikacje od pierwszego wtrysku.
Optymalizacja parametrów procesu
Stałe parametry procesu utrzymują wysoką jakość. Temperatura, ciśnienie i czas chłodzenia mają znaczenie. Niewielkie zmiany zmieniają wymiary części.
Spójne parametry procesu, takie jak temperatura, ciśnienie i czas chłodzenia, mają kluczowe znaczenie dla utrzymania ścisłych tolerancji i wysokiej jakości wyników w procesie formowania wtryskowego wyrobów medycznych.
Formowanie naukowe idzie o krok dalej. Rejestruje kluczowe zmienne, takie jak ciśnienie wtrysku, czas napełniania, szybkość chłodzenia i zamrożenie wlewu. Dane te wyznaczają powtarzalny proces. Metoda ta poprawia dokładność wymiarową i redukuje liczbę defektów. Komponenty medyczne korzystają z tej rygorystycznej metody.
Druk 3D, blacha i montaż końcowy
Nie każda część wymaga obróbki mechanicznej lub formowania. Niektóre części nadają się do produkcji addytywnej. Inne wymagają obróbki blacharskiej. Montaż końcowy łączy wszystko w całość.
Produkcja addytywna dla złożonych geometrii
Tradycyjne metody, takie jak frezowanie CNC, opierają się na prostych narzędziach. Złożone geometrie z podcięciami lub strukturami wewnętrznymi stają się kosztowne. Często wymagają montażu wielu części. Produkcja addytywna polega na tworzeniu części warstwa po warstwie. Złożone kształty powstają w jednym kawałku.
| Cecha | Produkcja addytywna (AM) | Tylko obróbka CNC |
| Złożoność wewnętrzna | Wysoki (kratki, kanały) | Niski (ograniczony dostępem do narzędzi) |
| Odpady materiałowe | Niski | Wysoki |
Złożoność geometryczna nie zwiększa z natury kosztów wytwarzania przyrostowego (AM). W porównaniu z metodami ubytkowymi zmniejsza ona straty materiałów i czas produkcji. To sprawia, że AM jest wartościowym rozwiązaniem w przypadku prototypów i specjalistycznych części produkowanych w małych seriach.
Produkcja blachy oraz Spawanie
Obudowy i podwozia analizatorów często są wykonane z blachy. Producenci wycinają, wyginają i spawają płaskie elementy, tworząc obudowy. Takie konstrukcje chronią podzespoły wewnętrzne. Zapewniają również ekranowanie elektromagnetyczne.
Spawanie trwale łączy elementy metalowe. Doświadczeni spawacze tworzą mocne i szczelne połączenia. Po spawaniu następuje obróbka powierzchni w celu przywrócenia odporności na korozję.
Integracja PCBA i HMI
Nowoczesne analizatory potrzebują elektroniki. Mózgiem są płytki drukowane (PCBA). Płytki te sterują pompami, czujnikami i grzałkami. Przetwarzają sygnały i przekazują wyniki.
Interfejsy człowiek-maszyna (HMI) umożliwiają użytkownikom interakcję z urządzeniem. Ekrany dotykowe wyświetlają wyniki. Przyciski i pokrętła sterują ustawieniami. Zespół HMI łączy te elementy z płytką PCBA.
NOBLE, wiodąca firma produkcyjna w Chinach, obsługuje wszystkie te procesy pod jednym dachem. Ich doświadczenie w prototypowaniu i produkcji masowej oznacza, że klienci współpracują z jednym partnerem od początku do końca. Takie podejście redukuje luki komunikacyjne i przyspiesza dostawę.
Proces produkcji wyrobów medycznych wymaga starannego planowania. Każda metoda ma swoje mocne i słabe strony. Dopasowanie odpowiedniego procesu do każdego elementu oszczędza czas i pieniądze. Gwarantuje również, że produkt końcowy spełnia normy prawne. Kontrole jakości odbywają się na każdym etapie. Testowanie weryfikuje, czy zmontowane jednostki działają prawidłowo. Ta dyscyplina oddziela rzetelną produkcję wyrobów medycznych od domysłów.
Jakość i zgodność w produkcji wyrobów medycznych
Systemy jakości chronią komponenty analizatorów medycznych. Gwarantują, że każda część spełnia wymagania. W branży obowiązują dwie normy. Obie są istotne dla produkcji urządzeń medycznych. Mają jednak różne cele.
Systemy ISO 13485 i ISO 9001
Norma ISO 9001 sprawdza się w każdej organizacji. Koncentruje się na zadowoleniu klienta. Norma ISO 13485 opiera się na tej bazie. Dodaje ona surowe zasady zgodności z przepisami. W przypadku komponentów analizatorów medycznych, norma ISO 13485 jest najlepszym wyborem.
Główne różnice są wyraźnie widoczne:
| WYGLĄD | ISO 9001 | ISO 13485 |
| Zakres | Ogólne; działa w każdej organizacji | Specjalne ramy dla zarządzania jakością wyrobów medycznych |
| Ukierunkowanie regulacyjne | Zadowolenie klienta i ciągłe doskonalenie | Zgodność z przepisami i skuteczność systemu zarządzania jakością w zakresie bezpieczeństwa urządzeń |
| Dokumenty | Podstawowe wymagania | Potrzebny jest główny rekord urządzenia i bardziej rygorystyczne kontrole |
| Odpowiedzialność za zarządzanie | Umożliwia przypisywanie ról jakościowych bez szczegółów | Potrzebny jest konkretny menedżer dla każdej części systemu zarządzania jakością |
| Realizacja produktu | Koncentruje się na potrzebach klienta | Głęboka walidacja, możliwość śledzenia, rejestry partii |
| Model doskonalenia | Ciągłe doskonalenie oparte na zadowoleniu klienta | Udoskonalenie mające na celu utrzymanie skuteczności systemu zarządzania jakością w zakresie bezpieczeństwa i wydajności |
Norma ISO 9001 koncentruje się na zadowoleniu klienta. Norma ISO 13485:2016 nie wspomina o „ciągłym doskonaleniu”. Zamiast tego nakazuje organizacjom skupienie się na „udoskonaleniach”, aby system zarządzania jakością (QMS) był skuteczny w zakresie bezpieczeństwa wyrobów medycznych.
Kontrola dokumentów i procesy CAPA
Kontrola dokumentów pozwala na śledzenie każdej zmiany. Każda rewizja ma swoje uzasadnienie. CAPA idzie o krok dalej. Znajduje przyczyny i naprawia je w sposób zaplanowany.
Najczęstsze ustalenia audytów FDA obejmują nieprawidłowe wdrożenie procedur CAPA, brak etapów rozpatrywania reklamacji oraz nieprawidłowe przeprowadzenie kontroli zakupów. Problemy te pojawiają się często. Skuteczny system zarządzania jakością zapobiega ich wystąpieniu.
CAPA przynosi realne korzyści. Podnosi jakość produktu poprzez eliminację przyczyn źródłowych. Usprawnia sposób wykonywania pracy. Wspiera zgodność z przepisami. Zwiększa zaangażowanie pracowników.
Solidny proces CAPA rozwiązuje problemy w całym systemie. Przekazuje on informacje zwrotne do mechanizmów kontroli projektu. Narastające niezgodności wskazują na słabości. Dochodzenia CAPA naprawiają te wady. Przeglądy zarządcze sprawdzają skuteczność CAPA. Ta pętla zapewnia sprawne działanie systemu.
Audyty wewnętrzne i przegląd zarządzania
Audyty wewnętrzne wykrywają problemy, zanim zrobią to organy regulacyjne. Przeszkoleni audytorzy analizują każdy obszar. Sprawdzają kontrolę dokumentów, zapisy szkoleń i rejestry produkcji. Ustalenia są zapisywane. Działania korygujące są przypisywane.
Przegląd zarządzania spaja wszystko w całość. Kierownictwo analizuje wyniki audytu, skuteczność CAPA i cele jakościowe. Decyduje, gdzie zainwestować zasoby. Ten przegląd odbywa się regularnie. Dzięki niemu system zarządzania jakością pozostaje użyteczny.
Zgodność z FDA i MDR UE
Komponenty analizatorów medycznych sprzedawane w USA muszą spełniać wymogi FDA. W Unii Europejskiej obowiązują przepisy MDR. Oba te przepisy wymagają starannego przygotowania.
Klasyfikacja urządzeń i zgłoszenia przed wprowadzeniem do obrotu
Klasyfikacja urządzenia określa ścieżkę zgłoszenia. W przypadku analizatorów medycznych klasy II główną ścieżką jest powiadomienie przed wprowadzeniem do obrotu [510(k)]. Oznacza to wykazanie, że urządzenie jest podobne do urządzenia już dostępnego na rynku.
Od października 2023 r. wszystkie wnioski o dofinansowanie w ramach programu 510(k) muszą być składane przy użyciu elektronicznego szablonu eSTAR. Pakiet zawiera opis urządzenia, etykietę, analizę ryzyka zgodnie z normą ISO 14971, dane dotyczące wydajności oraz testy biozgodności. FDA zakłada, że rozpatrzenie dobrze przygotowanego wniosku zajmie około 90 dni.
Jeśli nie istnieje podobne urządzenie, wniosek o klasyfikację De Novo tworzy nową regułę Klasy II. Ten okres wynosi 120–150 dni. Uzyskanie zgody FDA ma znaczenie dla dostępu do rynku. Bez niej sprzedaż komercyjna pozostaje zablokowana.
Wymagania dotyczące etykietowania i UDI
Zasady etykietowania dotyczą każdego wyrobu medycznego. Obejmują one instrukcję obsługi, ostrzeżenia i symbole. System Unikalnego Identyfikatora Wyrobów (UDI) dodaje kolejną warstwę. Każde urządzenie posiada unikalny kod umożliwiający śledzenie.
Zgodność z UDI ma znaczenie w zastosowaniach medycznych. Ułatwia zarządzanie wycofywaniem produktów z rynku i nadzór po wprowadzeniu do obrotu. NOBLE, wiodąca firma w Chinach, pomaga klientom przestrzegać tych przepisów. Ich wiedza specjalistyczna w zakresie prototypowania i produkcji masowej oznacza, że rozumieją etykietowanie zarówno pod kątem projektowym, jak i regulacyjnym.
Walidacja odgrywa tu kluczową rolę. Walidacja procesu zapewnia spójność wyników metody. Walidacja projektu potwierdza, że urządzenie spełnia potrzeby użytkownika. Walidacja produktu sprawdza wady. Walidacja materiałów weryfikuje biozgodność. Wszystkie te kroki budują zaufanie do produkcji wyrobów medycznych. Chronią zarówno pacjentów, jak i zyski. Ten poziom dbałości jest kluczowy dla produkcji wyrobów medycznych.
Blacha, PCBA i HMI do analizatorów medycznych
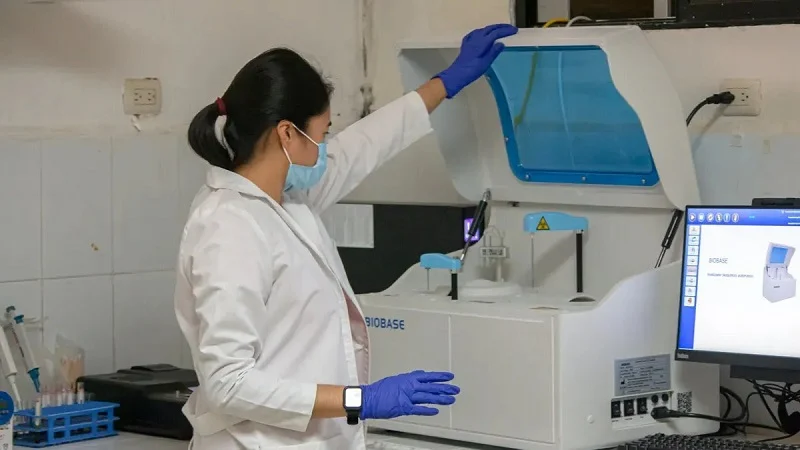
Zewnętrzna powłoka i elektroniczny mózg analizatora medycznego są równie ważne, jak precyzyjne części wewnątrz. Obudowy z blachy chronią wrażliwe komponenty. Zespoły płytek drukowanych sterują każdą funkcją. Interfejsy człowiek-maszyna umożliwiają operatorom bezpieczną interakcję. Każdy element wymaga szczególnej uwagi w procesie produkcyjnym.
Obudowy, podwozia i spawanie
Produkcja blachy stanowi podstawę konstrukcyjną analizatorów medycznych. Obudowy te chronią elektronikę przed zakłóceniami zewnętrznymi. Chronią również użytkowników przed ruchomymi częściami i zagrożeniami elektrycznymi.
Trwałość i ekranowanie elektromagnetyczne
Analizatory medyczne znajdują się w pobliżu innych urządzeń elektronicznych. Silniki, pompy i urządzenia bezprzewodowe generują szum elektromagnetyczny. Szum ten zakłóca czułe pomiary. Metalowe obudowy blokują te zakłócenia, jeśli są odpowiednio zaprojektowane.
Obróbka powierzchni odgrywa tu dużą rolę. Kilka opcji zwiększa zarówno trwałość, jak i ekranowanie:
- Powłoka konwersyjna chromianowa (chem-film)
- Cynowanie
- Niklowanie
Zabiegi te usuwają warstwę tlenku i tworzą przewodzącą, odporną na korozję powierzchnię. Zapewniają niezawodny kontakt elektryczny i długotrwałe właściwości ekranujące. Bez nich gołe aluminium szybko się utlenia. Warstwa tlenku działa jak izolator, osłabiając z czasem skuteczność ekranu.
Obróbka powierzchni i wykańczanie
Wykończenie powierzchni wpływa również na wygląd i trwałość obudowy. Urządzenia medyczne są narażone na działanie agresywnych środków czyszczących. Substancje chemiczne atakują nieosłonięty metal. Odpowiednie wykończenie zapobiega korozji i sprawia, że urządzenie wygląda profesjonalnie.
Spawanie łączy panele obudowy w sztywną ramę. Doświadczeni spawacze tworzą mocne, szczelne połączenia. Po spawaniu cały zespół pokrywany jest powłoką ochronną. Ta sekwencja zapewnia pełne pokrycie. NOBLE, wiodąca firma produkcyjna w Chinach, zajmuje się tym wewnętrznie. Ich doświadczenie w prototypowaniu i produkcji masowej oznacza, że obudowy dostarczane są gotowe do montażu końcowego.
Zespoły płytek drukowanych
Płytki PCB zawierają układy elektroniczne, które obsługują analizator. Sterują one pompami, odczytują dane z czujników i przetwarzają dane. Pojedyncza usterka może zakłócić cały przebieg testu. Dlatego medyczne płytki PCB spełniają surowe normy.
Produkcja precyzyjna i testowanie
Elektronika medyczna wymaga wysokiej niezawodności. Norma IPC-A-610 klasy 3 wyznacza standard akceptacji montażu. Norma J-STD-001 klasy 3 reguluje procesy lutowania. Normy te gwarantują, że każde połączenie spełnia surowe wymagania.
Kluczowe wymagania dla płytek PCB do zastosowań medycznych obejmują:
- Nie dopuszcza się wyłamania pierścienia pierścieniowego
- Minimalna grubość miedzi w otworach przelotowych 1 mil
- Mniejsze tolerancje szerokości i odstępów między przewodami
Norma IPC-2152 określa minimalne wymagania dotyczące szerokości ścieżek. Norma ta zapewnia obciążalność prądową i prawidłowe odprowadzanie ciepła. Przestrzeganie tych zasad zapobiega przegrzaniu i awariom sygnału.
Niezawodność funkcjonalności elektronicznej
Testy niezawodności weryfikują, czy płytki działają w rzeczywistych warunkach. Cykle termiczne sprawdzają połączenia lutowane. Testy wibracyjne symulują transport i obsługę. Testy te wykrywają słabe połączenia, zanim dotrą one do klientów.
Płytki klasy 3 wykorzystują kontrolowane materiały i grubość powłoki. Zachowują integralność otworów i parametry dielektryczne. Ten poziom jakości sprawdza się w zastosowaniach krytycznych dla życia. W przypadku komponentów analizatorów medycznych, oszczędzanie na tym obszarze stwarza niedopuszczalne ryzyko.
Interfejsy człowiek-maszyna
Interfejs HMI łączy operatorów z funkcjami analizatora. Dobrze zaprojektowany interfejs zapobiega błędom. Niejasny interfejs powoduje pomyłki, które marnują próbki i czas.
Integracja wyświetlacza, ekranu dotykowego i sterowania
Ekrany dotykowe dominują w nowoczesnych interfejsach medycznych. Zastępują one fizyczne przyciski elastycznymi, cyfrowymi elementami sterującymi. Projektanci muszą myśleć o tym, jak palce wchodzą w interakcję z ekranem.
Elementy interaktywne wymagają odpowiednich rozmiarów. Cele dotykowe powinny mieć wymiary co najmniej 48×48 dp, czyli około 9 mm. Zapobiega to przypadkowym stuknięciom. Nieprawidłowe stuknięcie może spowodować uruchomienie niewłaściwego testu lub zmianę krytycznych parametrów.
Doświadczenia użytkownika i kwestie bezpieczeństwa
Wizualne potwierdzenie jest ważne podczas obsługi. Użytkownicy potrzebują potwierdzenia w ciągu 100–150 ms od dotknięcia ekranu. Opóźnienia powyżej 300 ms sprawiają, że użytkownicy wątpią w swoje działania. Ponowne stuknięcie powoduje duplikację operacji.
Zapobieganie błędom zaczyna się od inteligentnego projektu. Wyłącz przycisk „Rozpocznij test”, dopóki wszystkie parametry nie zostaną ustawione. Pokaż wyraźne przejścia między stanami podczas przetwarzania. Użytkownicy powinni zawsze wiedzieć, czy urządzenie jest uruchomione, bezczynne, czy wystąpił błąd.
Komunikaty o błędach powinny być napisane prostym językiem. Wyjaśnij użytkownikom, co się stało, dlaczego i jak to naprawić. Ogólne kody frustrują operatorów w sytuacjach klinicznych, w których liczy się czas. Każda krytyczna akcja powinna obsługiwać opcję cofnięcia lub przerwania.
Kontrast kolorów co najmniej 4.5:1 zapewnia czytelność tekstu. Skalowalne czcionki pomagają operatorom radzić sobie z problemami wzrokowymi. Połączenie ikon i etykiet zmniejsza ryzyko pomyłki. Te rozwiązania zapewniają bezpieczną obsługę w różnych środowiskach laboratoryjnych.
Jakość tych systemów decyduje o rzeczywistej wydajności. Staranna dbałość o obudowy, elektronikę i interfejsy pozwala tworzyć analizatory, które działają niezawodnie przez lata. To holistyczne podejście definiuje sukces w produkcji urządzeń medycznych.
NOBLE: Partner oferujący pełen zakres usług w zakresie komponentów do analizatorów medycznych

Znalezienie jednego partnera, który zajmie się wszystkim, zmienia zasady gry. NOBLE łączy wsparcie projektowe, precyzyjną produkcję i montaż pod jednym dachem. Ich certyfikaty potwierdzają, że rozumieją produkcję wyrobów medycznych na każdym etapie.
Certyfikat ISO 9001:2015 i ISO 13485:2016
Certyfikaty wiele mówią o dyscyplinie firmy. NOBLE posiada zarówno ISO 9001:2015, jak i ISO 13485:2016. To nie tylko tabliczki ścienne. Kształtują one sposób, w jaki wykonujemy swoją pracę każdego dnia.
Rygorystyczne systemy jakości dla zastosowań medycznych
Norma ISO 13485:2016 stanowi ramy dla zastosowań medycznych. Wymaga ona czegoś więcej niż tylko ogólnych praktyk jakościowych. Norma wymaga identyfikowalności, kontroli dokumentacji i zarządzania ryzykiem w całym cyklu życia produktu.
| Certyfikacja | Co obejmuje |
| ISO 13485: 2016 | System zarządzania jakością wyrobów medycznych |
| Rejestracja zakładu FDA | Tytuł 21 CFR Część 807 dla gotowych wyrobów medycznych |
| Zgodność z EAR | Nadzór nad przepisami administracji eksportowej |
| Pomieszczenie czyste klasy ISO 7 | Kontrolowane środowisko dla procesów produkcyjnych |
Korzyści wykraczają daleko poza formalności. Zgodność z przepisami staje się łatwiejsza, ponieważ norma ISO 13485 jest zgodna z zaktualizowanym programem QSR FDA, zgodnie z 21 CFR Część 820. Takie ramy ograniczają liczbę wad, wycofań produktów z rynku i reklamacji. Ustrukturyzowane, proaktywne podejście oparte na ryzyku chroni bezpieczeństwo pacjenta w całym cyklu życia produktu. Klienci chętniej ufają certyfikowanym partnerom, co wzmacnia retencję i otwiera nowe rynki.
Firma NOBLE przeprowadziła ponad 1,700 walidacji procesów dla urządzeń klasy II i III. Każda walidacja przebiega zgodnie z udokumentowanymi protokołami i jasnymi kryteriami akceptacji. Firma współpracuje z 18 czołowymi producentami OEM urządzeń medycznych. Liczby te odzwierciedlają rzeczywiste doświadczenie, a nie obietnice.
Zaangażowanie w zgodność z przepisami i audyty
Audyty odbywają się regularnie. NOBLE chętnie je przyjmuje. Ich system zarządzania jakością (QMS) zapewnia aktualność i dostępność dokumentacji. Audyty wewnętrzne wykrywają problemy jeszcze przed przybyciem zewnętrznych recenzentów. Przeglądy zarządzania śledzą działania korygujące i weryfikują ich skuteczność.
Jeśli zlecasz na zewnątrz jakikolwiek proces, który wpływa na wymagania norm, musisz go monitorować i kontrolować. Obejmuje to zdefiniowanie ról i obowiązków w udokumentowanych umowach jakościowych z partnerami outsourcingowymi.
Ten cytat doskonale oddaje, dlaczego wybór odpowiedniego partnera jest tak ważny. Udokumentowane umowy jakościowe NOBLE dają klientom pewność. Ich zaangażowanie w przestrzeganie przepisów oznacza mniej niespodzianek podczas inspekcji FDA lub audytów jednostek notyfikowanych.
Możliwości przetwarzania metali i tworzyw sztucznych
Możliwości są równie ważne jak certyfikaty. NOBLE przetwarza zarówno metale, jak i tworzywa sztuczne na miejscu. Ta rozległość pozwala klientom konsolidować dostawców i uprościć łańcuch dostaw.
Obróbka CNC, formowanie wtryskowe i montaż
Obróbka CNC umożliwia obróbkę elementów metalowych i plastikowych o ścisłych tolerancjach. Toczenie szwajcarskie i frezowanie wieloosiowe pozwalają na uzyskanie złożonych geometrii z powtarzalną dokładnością. Formowanie wtryskowe umożliwia produkcję wielkoseryjną elementów plastikowych dzięki zoptymalizowanym parametrom procesu. Montaż łączy wszystkie elementy, w tym integrację PCBA i instalację HMI.
Dzięki temu pełnemu asortymentowi jedno zamówienie obejmuje cały proces produkcji. Unikasz kłopotów związanych z koordynacją współpracy z wieloma dostawcami. Jakość pozostaje spójna, ponieważ jeden zespół kontroluje każdy etap. Takie podejście sprawdza się w produkcji wyrobów medycznych, gdzie spójność chroni pacjentów.
Projektowanie wewnętrzne w celu wsparcia zdolności produkcyjnej
Inżynierowie NOBLE dołączają do Państwa projektu już na etapie projektowania. Analizują rysunki pod kątem możliwości produkcji. Sugerują alternatywne materiały, które lepiej się obrabiają lub formują. Ta wczesna współpraca zapobiega kosztownym zmianom oprzyrządowania w późniejszym czasie.
Ich doświadczenie w prototypowaniu i produkcji masowej łączy koncepcję z certyfikowanym komponentem. Kontrola projektu pozostaje nienaruszona, ponieważ dokumentacja przepływa przez jeden system. Testy walidacyjne odbywają się w ich pomieszczeniu czystym klasy ISO 7. Walidacja produkcji potwierdza, że każda partia spełnia specyfikację przed wysyłką. Produkcja płynnie skaluje się od serii pilotażowych do pełnej produkcji.
W przypadku komponentów do analizatorów medycznych, takie podejście oparte na jednym źródle minimalizuje ryzyko. Otrzymujesz jednego odpowiedzialnego partnera od pierwszego szkicu do finalnej dostawy. Ta przejrzystość oszczędza czas, pieniądze i stres.
Prawidłowe dobranie komponentów analizatora medycznego wymaga dyscypliny na każdym kroku. Kontrola projektu kształtuje plan. Materiałoznawstwo wybiera ocalałych. Produkcja przekształca rysunki w sprzęt. Systemy jakości czuwają nad każdym krokiem. Walidacja potwierdza wydajność. Testowanie pozwala wykryć wady na wczesnym etapie. Prototypy weryfikują koncepcje, zanim produkcja ruszy.
Ta podróż wymaga czegoś więcej niż tylko dobrych intencji. Potrzebuje partnera, który na co dzień przestrzega przepisów. NOBLE zapewnia certyfikaty ISO 9001:2015 i ISO 13485:2016 dla każdego projektu. Ich system zarządzania jakością (QMS) zapewnia gotowość dokumentacji do audytu. Ich doświadczenie obejmuje produkcję wyrobów medycznych od pierwszego szkicu do końcowego montażu. To podejście oparte na jednym źródle upraszcza rozwój produktów medycznych.
Gotowy zbudować coś niezawodnego? Skontaktuj się z NOBLE w sprawie swojego kolejnego projektu. Ich zespół zajmuje się projektowaniem, produkcją i montażem pod jednym dachem. Twoje komponenty medyczne zasługują na takie zaangażowanie.
Często zadawane pytania dotyczące komponentów analizatorów medycznych
Dlaczego projektowanie z myślą o możliwości produkcji ma znaczenie w przypadku komponentów analizatorów medycznych?
DFM wykrywa problemy, zanim zaczną generować koszty. Inżynierowie weryfikują tolerancje, dobór materiałów i etapy montażu na wczesnym etapie. Takie podejście redukuje liczbę defektów i przyspiesza produkcję. Dostawca z doświadczeniem w DFM pomaga uniknąć kosztownych zmian oprzyrządowania w przyszłości.
Jak wybrać odpowiedni materiał dla mojego komponentu?
Dopasuj materiał do swojego otoczenia. Weź pod uwagę odporność chemiczną, metody sterylizacji i wymagania dotyczące biokompatybilności. PEEK dobrze radzi sobie z agresywnymi odczynnikami. Stal nierdzewna oferuje wytrzymałość w rozsądnej cenie. Walidacja materiału potwierdza, że wybrany materiał sprawdza się w rzeczywistych warunkach.
Jaką rolę odgrywają prototypy przed pełną produkcją?
Prototypy są weryfikowane pod kątem dopasowania i funkcjonalności przed rozpoczęciem produkcji. Druk 3D umożliwia szybkie iteracje projektu. Prototypy obrabiane CNC wykorzystują materiały klasy produkcyjnej do realistycznych testów. Wczesne testy wykrywają wady, których późniejsze usunięcie byłoby znacznie droższe.
Który proces produkcyjny jest dla mnie najlepszy?
Obróbka CNC jest odpowiednia do części metalowych o wąskich tolerancjach. Formowanie wtryskowe umożliwia produkcję elementów z tworzyw sztucznych w dużych ilościach. Produkcja addytywna pozwala na realizację złożonych geometrii. Produkcja blachy umożliwia tworzenie obudów. Dopasuj metodę do swojej objętości, wymagań dotyczących tolerancji i wyboru materiału. Walidacja procesu gwarantuje powtarzalność rezultatów.
Jakie standardy jakości powinien spełniać mój dostawca?
Norma ISO 13485 wyznacza standardy dla systemów jakości wyrobów medycznych. Wymaga identyfikowalności, kontroli dokumentacji i zarządzania ryzykiem. Należy również zwrócić uwagę na rejestrację FDA. Certyfikaty te świadczą o tym, że dostawca poważnie traktuje zgodność z przepisami.
Jak walidacja wpisuje się w proces rozwoju?
Walidacja potwierdza, że część działa zgodnie z przeznaczeniem. Walidacja procesu zapewnia powtarzalność wyników. Walidacja projektu weryfikuje, czy urządzenie spełnia potrzeby użytkownika. Walidacja materiałów sprawdza biozgodność. Te kroki budują zaufanie do zastosowań medycznych i chronią bezpieczeństwo pacjentów.
W jaki sposób praca z jednym partnerem upraszcza ten proces?
Jeden partner zajmuje się wsparciem projektowania, obróbką mechaniczną, formowaniem, montażem i testami walidacyjnymi. Takie podejście redukuje problemy z koordynacją i zapewnia spójność dokumentacji. NOBLE, wiodąca firma produkcyjna w Chinach, oferuje ten kompleksowy model obsługi z certyfikatami ISO.







