
Kolektor medyczny to blok z kanałami i otworami, który kieruje przepływem płynu lub gazu w urządzeniach takich jak pompy infuzyjne czy aparaty do znieczulenia. Jego precyzja ma bezpośredni wpływ na bezpieczeństwo pacjenta i prawidłowe działanie urządzenia. Niewłaściwy materiał lub proces może spowodować awarię urządzenia, konieczność wycofania produktu z rynku lub szkodę dla pacjentów — oto jak tego uniknąć. Jak wybrać odpowiedni materiał i proces obróbki, aby spełnić surowe normy medyczne i jednocześnie obniżyć koszty? Ten poradnik obejmuje materiały, procesy, kwestie projektowe, standardy jakości i wybór partnera. Obróbka kolektora medycznego wymaga szczególnej uwagi w zakresie tolerancji i bezpieczeństwa, szczególnie w przypadku pracy ze złożonymi geometriami i materiałami biokompatybilnymi. W zakresie obróbki CNC urządzeń medycznych , współpraca z NOBLE zapewnia eksperckie umiejętności produkcyjne w zakresie prototypów i pełnej produkcji, gwarantując, że każdy etap obróbki kolektora medycznego spełnia rygorystyczne wymagania branżowe. Produkcja urządzeń medycznych wymaga precyzji, bezpieczeństwa i niezawodnych procesów.
Kryteria doboru materiałów dla Obróbka kolektorów medycznych
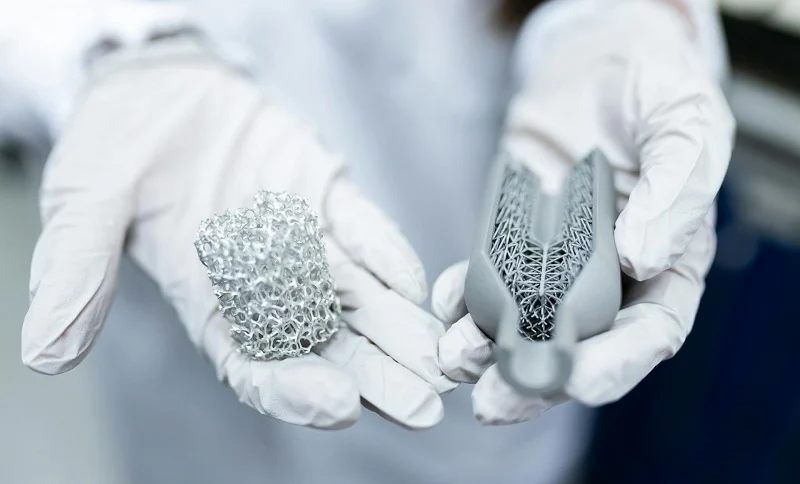
Wybór odpowiedniego materiału do obróbki kolektorów medycznych oznacza znalezienie równowagi między bezpieczeństwem, sterylizacją i kosztami. Głównymi czynnikami są biokompatybilność, kompatybilność ze sterylizacją i wytrzymałość mechaniczna. Znalezienie właściwej równowagi decyduje o bezpieczeństwie i niezawodności działania urządzenia.
Biokompatybilność i normy regulacyjne
Biokompatybilność i zgodność z normami regulacyjnymi
Każdy materiał używany w wyrobie medycznym musi przejść testy biozgodności zgodnie z uznanymi normami. Testy te sprawdzają, jak materiał reaguje z żywą tkanką i weryfikują bezpieczeństwo poprzez badania implantów. Materiały, które przejdą testy, są bezpieczne w kontakcie z płynami ustrojowymi. Ma to znaczenie w przypadku implantów ortopedycznych i innych implantów medycznych. Proces CNC musi wykorzystywać materiały, które nie powodują podrażnień. Biozgodność jest pierwszym kryterium wyboru materiału. Metoda obróbki CNC nie może wprowadzać zanieczyszczeń, które mogłyby wpłynąć na biozgodność. Ma to kluczowe znaczenie w przypadku implantów.
Wymagania dotyczące urządzeń wszczepialnych i jednorazowych
Przeznaczenie zmienia wymagania materiałowe. W przypadku urządzeń wszczepialnych materiał musi przetrwać lata. Musi być odporny na korozję i zachowywać integralność materiału przez długi czas. FDA wymaga szeroko zakrojonych testów implantów. Obróbka CNC elementów wszczepialnych wymaga węższych tolerancji. Jednorazowe rozdzielacze mają inne zasady. Używane tu materiały biokompatybilne mogą być różne. Jednorazowy rozdzielacz może wykorzystywać polimer zamiast metalu. Ten wybór wpływa na całe podejście do obróbki CNC. Obróbka polimerów różni się od obróbki metali. Zmieniają się narzędzia, prędkości i posuwy. Implanty ortopedyczne nadal wymagają najwyższej jakości. Proces CNC musi być dopasowany do właściwości materiału.
Właściwości mechaniczne i chemiczne
Wytrzymałość, odporność na korozję i stabilność termiczna
Kolektor medyczny musi wytrzymywać ciśnienie bez przeciekania. Wytrzymałość jest kluczowa. Stal nierdzewna 316L zapewnia dobrą odporność na korozję i wytrzymałość. Stopy tytanu zapewniają wyższy stosunek wytrzymałości do masy. Ma to znaczenie w przypadku przenośnych urządzeń medycznych. Kolejnym czynnikiem jest stabilność termiczna. Wiele urządzeń medycznych jest sterylizowanych w autoklawie. Materiał musi zachować swój kształt w powtarzających się cyklach. W przypadku implantów ortopedycznych stabilność termiczna zapewnia, że implant nie ulegnie odkształceniu. Metoda CNC dla tych materiałów wymaga starannego doboru narzędzi. Twardsze materiały powodują szybsze zużycie narzędzi. Wpływa to na koszty obróbki CNC i czas cyklu. Branża medyczna wymaga spójnych wyników z każdego cyklu obróbki CNC.
Zgodność płynów i obojętność chemiczna
Kolektor transportuje płyny lub gazy. Materiał nie może z nimi wchodzić w reakcję. Wymagana jest obojętność chemiczna. Niektóre leki mogą powodować korozję niektórych metali lub pęcznienie polimerów. Testy potwierdzają kompatybilność. W przypadku zastosowań medycznych należy wiedzieć, jakie płyny będą przepływać przez urządzenie. To decyduje, czy należy użyć metalu takiego jak 316L, czy polimeru takiego jak PEEK. Proces CNC również zmienia się w zależności od właściwości chemicznych materiału. Niektóre materiały wytwarzają szkodliwy pył podczas obróbki CNC. Wymaga to specjalnej wentylacji. Producenci urządzeń medycznych muszą uwzględnić wszystkie czynniki.
Kompromisy dotyczące kosztów i obrabialności
Koszty surowców a czas obróbki
Koszt materiału to tylko część obrazu. Czas obróbki często jest droższy niż sam surowiec. Tańszy i trudniejszy w obróbce materiał może podnieść koszty. Tytan jest drogi w zakupie i obróbce. Wymaga niskich prędkości i specjalistycznych narzędzi. Jednak w zastosowaniach medycznych korzyści mogą uzasadniać koszty. Podejście CNC musi być zoptymalizowane dla każdego materiału. Doświadczenie z materiałami medycznymi się opłaca. Współpraca z partnerem takim jak NOBLE daje dostęp do ich wiedzy specjalistycznej w zakresie produkcji wyrobów medycznych. Pomogą Ci zoptymalizować podejście CNC do Twoich potrzeb.
Analiza kosztów cyklu życia dla wolumenów produkcji
W przypadku produkcji wielkoseryjnej niewielkie oszczędności na części sumują się. Materiał, który można szybciej obrabiać, może zaoszczędzić tysiące dolarów. W przypadku niskoseryjnych kolektorów niestandardowych koszt materiału ma mniejsze znaczenie. Większe znaczenie ma czas konfiguracji i programowania. W przypadku implantów ortopedycznych wybór materiału jest często podyktowany potrzebami klinicznymi. W przypadku kolektorów jednorazowego użytku koszt jest ważniejszym czynnikiem. Kluczem jest zrównoważenie biokompatybilności, wydajności i kosztów. Strategia CNC musi być dostosowana do wielkości produkcji.
Najlepsze materiały do obróbki kolektorów medycznych
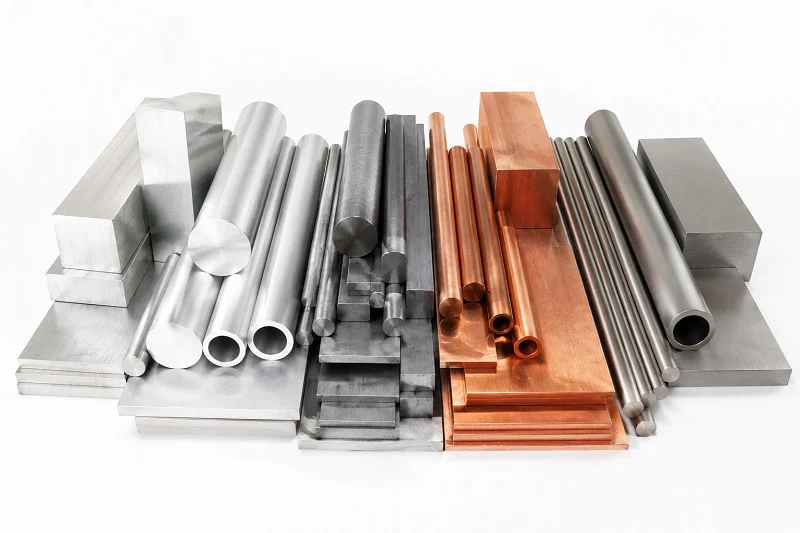
Wybór odpowiedniego materiału do obróbki kolektorów medycznych sprowadza się do trzech głównych grup. Każda grupa ma swoje zalety. Wybór zależy od urządzenia, budżetu i liczby części, które trzeba wykonać.
Stal nierdzewna (316L i 17-4 PH)
Właściwości i typowe zastosowania
Stal nierdzewna 316L to standard w wielu zastosowaniach medycznych. Zapewnia dobre połączenie wytrzymałości, odporności na korozję i niskiej ceny. Liczby pokazują, dlaczego sprawdza się tak dobrze. Stal 316L ma wytrzymałość na rozciąganie od 580 do 680 MPa. Jej granica plastyczności mieści się w przedziale od 480 do 580 MPa. Materiał rozciąga się o 35 do 50 procent przed pęknięciem. Oznacza to, że może przenosić naprężenia bez pękania. Twardość waha się od 200 do 230 HV.
Zawartość molibdenu (2–3%) znacznie pomaga w zapobieganiu korozji wżerowej i wżerowej w środowiskach bogatych w chlorki. To właśnie ta cecha odróżnia stal 316L od stali 304L, dzięki czemu stal 316L jest znacznie bardziej odporna na korozję w płynach ustrojowych i stanowi najlepszy wybór w przypadku wymagających zastosowań implantologicznych.
| Właściwość | Wartość typowa (stan jak na zdjęciu) |
| Wytrzymałość na rozciąganie | 580–680 MPa |
| Granica plastyczności (przesunięcie 0.2%) | 480–580 MPa |
| Wydłużenie przy zerwaniu | 35-50% |
| Twardość | 200–230 HV |
Dzięki temu stal 316L idealnie nadaje się do implantów, które pozostają w organizmie przez lata. Można ją również spotkać w jednorazowych narzędziach chirurgicznych i urządzeniach endoskopowych. Stal 17-4 PH oferuje wyższą wytrzymałość w przypadku części wymagających dodatkowej twardości. Proces CNC dla tych stali wymaga ostrych narzędzi i dobrego chłodzenia. Obróbka narzędzi chirurgicznych opiera się na tych gatunkach, aby uzyskać stabilne rezultaty. W przypadku implantów ortopedycznych stal 316L zapewnia wytrzymałość niezbędną do długotrwałego użytkowania.
Wykończenie powierzchni dla czystości i odporności na korozję
Wykończenie powierzchni ma ogromne znaczenie w przypadku kolektorów medycznych. Po obróbce mechanicznej należy usunąć zadziory i wygładzić powierzchnię. Elektropolerowanie to powszechny proces. Usuwa cienką warstwę metalu i pozostawia czyste wykończenie.
| Stan | Osiągnięta wartość Ra |
| Standardowe elektropolerowanie (AISI 316L) | ≤ 0.4 µm |
| Standard dla zastosowań o bardzo wysokiej czystości | ≤ 0.38 μm (15 μin) |
| Ekstremalny przypadek zastosowań o bardzo wysokiej czystości | ≤ 0.25 μm (10 μin) |
W przypadku implantów ortopedycznych gładka powierzchnia zmniejsza ryzyko przywierania bakterii. Pomaga również elementowi być odpornym na korozję. Proces obróbki CNC musi pozostawić wystarczającą ilość materiału do obróbki wykończeniowej. Dzięki temu gotowy element spełnia wszystkie wymagania. Branża medyczna wymaga takiego poziomu precyzji.
Stopy tytanu (klasa 5 i klasa 23)
Wysoki stosunek wytrzymałości do masy i biokompatybilność
Tytan to najlepszy wybór, gdy liczy się waga. Stopy Grade 5 (Ti-6Al-4V) i Grade 23 oferują doskonały stosunek wytrzymałości do masy. Materiały te ważą około połowę tego, co stal. Przechodzą również testy biokompatybilności z doskonałymi wynikami. To czyni je idealnym wyborem do implantów, które muszą być trwałe. Wiele implantów ortopedycznych wykorzystuje tytan, ponieważ dobrze wiąże się z kością. Materiał ten jest odporny na korozję wywoływaną przez płyny ustrojowe. W produkcji wyrobów medycznych tytan oferuje unikalny zestaw korzyści. Obróbka CNC tytanu wymaga doświadczenia i odpowiednich narzędzi. Biokompatybilność tego materiału sprawia, że jest on najlepszym wyborem do wymagających zastosowań.
Wyzwania związane z obróbką skrawaniem i kwestie kosztów
Tytan jest trudny w obróbce. Szybko się nagrzewa i powoduje zużycie narzędzi. Wymaga niskich prędkości i wysokiego przepływu chłodziwa. To wydłuża czas obróbki i zwiększa jej koszty. Surowiec jest droższy niż stal. Jednak w wielu zastosowaniach medycznych korzyści uzasadniają cenę. Części, które muszą być lekkie i wytrzymałe, często wykonane są z tytanu. Strategia CNC musi to uwzględniać. Współpraca z partnerem znającym się na tytanie oszczędza czas i pieniądze. NOBLE posiada bogate doświadczenie w zakresie obróbki tych materiałów w medycynie.
Zaawansowane polimery (PEEK, ULTEM i poliwęglan)
Lekkość, odporność na chemikalia i przejrzystość
Polimery oferują szereg korzyści. Są lekkie i dobrze odporne na działanie chemikaliów. PEEK to wysokowydajny polimer, który w niektórych zastosowaniach może zastąpić metal. Wytrzymuje wielokrotne cykle sterylizacji. ULTEM oferuje dobrą wytrzymałość i odporność na ciepło. Poliwęglan idealnie nadaje się do przezroczystych kolektorów ze względu na odporność na uderzenia. Można obserwować przepływ płynu przez urządzenie, co ułatwia diagnostykę i testowanie. Inne polimery, takie jak RADEL, akryl, COC i COP, dobrze sprawdzają się w kolektorach klejonych. PVC i polisulfon również występują w określonych zastosowaniach medycznych. Wybór materiałów zależy od potrzeb urządzenia. W przypadku implantów polimery stanowią lżejszą alternatywę dla metali.
Obróbka CNC kontra Formowanie wtryskowe do kolektorów polimerowych
Wielkość produkcji decyduje o wyborze najlepszego procesu. W przypadku małych wolumenów, obróbka skrawaniem jest najlepszym rozwiązaniem. Nie ma kosztów niestandardowych narzędzi. Przy 500 jednostkach koszt jednostkowy waha się od 50 do 150 dolarów. Formowanie wtryskowe ma sens przy 1,000 lub więcej jednostkach. Koszt narzędzi może jednak wynieść od 5,000 do 20 000 dolarów lub więcej.
| Metryka produkcyjna | Obróbka CNC | Formowanie wtryskowe |
| Ekonomiczny zakres produkcji | 1 do 500 jednostek | 1,000+ jednostek |
| Koszty oprzyrządowania | 0 zł (bez niestandardowych narzędzi) | Wysoka (5,000–20,000+ dolarów) |
| Wielkość produkcji | Zakres kosztów na część | |
| Do | Do | |
| Prototyp (1-10 części) | 200-500+ $ | |
| Niska objętość (10-500 części) | $ 50-150 | |
| Średnia objętość (500-5,000 części) | $ 20-50 | |
| Duża objętość (5,000–50 000 części) | $ 10-20 | |
| Produkcja masowa (ponad 50,000 części) | $ 5-15 |
W przypadku PEEK najlepiej sprawdzają się narzędzia z węglika spiekanego o mikroziarnistych ziarnach i dodatnim kącie natarcia. Proces CNC musi być dostosowany do każdego polimeru. Różne materiały tną się inaczej. Właściwe podejście oszczędza czas i gwarantuje jakość. W przypadku implantów obróbka musi być czysta i precyzyjna. Wybór materiału i proces współgrają ze sobą, tworząc bezpieczne i niezawodne urządzenie. Branża medyczna wymaga niczego mniej.
NOBLE, jako wiodący partner produkcyjny w Chinach, dysponuje umiejętnościami pozwalającymi na obsługę wszystkich tych materiałów w projektach obróbki kolektorów medycznych. Pomagamy w płynnym przejściu od prototypu do pełnej produkcji.
Procesy obróbki kolektorów medycznych
Właściwy proces obróbki kolektorów medycznych zależy od złożoności detalu. Proste bloki z prostymi kanałami dobrze sprawdzają się na urządzeniach 3-osiowych. Złożone projekty z kątowymi portami wymagają obróbki 5-osiowej. Małe, wielkoseryjne komponenty często trafiają na maszyny szwajcarskie. Każde podejście ma swoje miejsce w produkcji wyrobów medycznych.
Frezowanie CNC oraz Toczenie CNC
Frezowanie i toczenie CNC stanowią podstawę większości procesów produkcji kolektorów medycznych. Procesy te usuwają materiał z litego bloku, tworząc kanały, porty i elementy montażowe – wybór między obróbką 3- i 5-osiową zmienia geometrię, jaką można uzyskać.
3-osiowe kontra Obróbka 5-osiowa
Maszyna 3-osiowa przesuwa narzędzie tnące wzdłuż współrzędnych X, Y i Z. Sprawdza się dobrze w przypadku rozdzielaczy z prostymi kanałami i otworami wierconymi w jednym kierunku. Konfiguracja jest prosta, a czasy cykli są przewidywalne. Wiele rozdzielaczy jednorazowego użytku należy do tej kategorii.
Obróbka 5-osiowa zapewnia obrót wokół dwóch dodatkowych osi. Pozwala to narzędziu na podejście do przedmiotu obrabianego pod niemal dowolnym kątem. W przypadku obróbki CNC w medycynie ta funkcja otwiera nowe możliwości projektowania. Ukośne otwory, zakrzywione kanały i podcięcia stają się praktyczne. Kompromisem są wyższe koszty maszyny i bardziej złożone programowanie.
Z praktycznego punktu widzenia, decyzja sprowadza się do geometrii. Jeśli kolektor wymaga portów pod kątem złożonym, najlepszym rozwiązaniem będzie rozwiązanie 5-osiowe. Jeśli wszystko jest ustawione w jednej lub dwóch płaszczyznach, rozwiązanie 3-osiowe pozwala zaoszczędzić pieniądze bez utraty jakości.
Wieloosiowe dla portów kątowych i złożonych geometrii
Obróbka wieloosiowa sprawdza się doskonale, gdy porty muszą stykać się pod precyzyjnymi kątami. Korpus zaworu lub kolektor hydrauliczny często wymaga rzeczywistych tolerancji położenia wynoszących ±0.02 mm lub mniejszych. Taki poziom precyzji wymaga sprzętu, który może utrzymać wąskie tolerancje w wielu osiach. Usługa obróbki 5-osiowej FabVectora wymaga dokładności pozycjonowania na poziomie ±0.005 mm dla swoich urządzeń. Taka dokładność gwarantuje, że każdy port znajdzie się dokładnie tam, gdzie wymaga tego projekt.
Do specyficznych operacji w medycznych procesach CNC należą: frezowanie powierzchniowe dużych powierzchni płaskich, frezowanie profilowe konturów, wiercenie otworów przelotowych, pogłębianie otworów pod łby śrub z wgłębieniami, rozwiercanie otworów o gładkiej powierzchni oraz frezowanie gwintów wewnętrznych. Każda operacja wymaga własnej strategii narzędziowej i parametrów prędkości. Obróbka skrawaniem wyrobów medycznych musi uwzględniać właściwości materiału. Na przykład tytan wymaga niższych prędkości i większego przepływu chłodziwa, aby zapobiec gromadzeniu się ciepła.
Szwajcarska obróbka małych, precyzyjnych komponentów
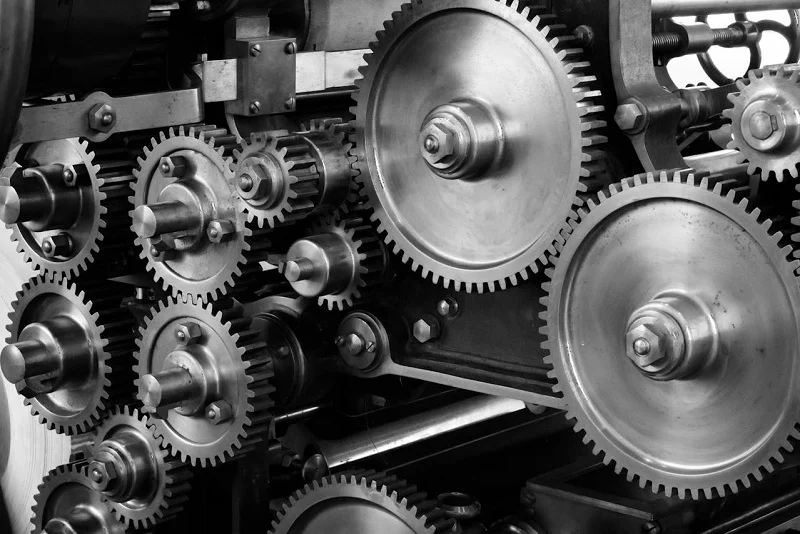
Obróbka szwajcarska oferuje inne podejście do małych części. Obrabiany przedmiot obraca się, przesuwając się w tulei prowadzącej. Narzędzia skrawające pozostają nieruchome lub poruszają się tylko nieznacznie. Taka konstrukcja zapewnia wyjątkowe podparcie w pobliżu strefy skrawania, co zmniejsza ugięcie i poprawia dokładność.
Zalety dla części o dużej objętości i małej tolerancji wymiarowej
Szwajcarskie maszyny doskonale sprawdzają się w produkcji małych, złożonych części w dużych seriach. Utrzymują ścisłe tolerancje detali, element po detalu, bez przesunięcia. W przypadku obróbki wieloelementowej sprzętu medycznego ta spójność ma ogromne znaczenie. Bezpieczeństwo pacjenta zależy od spełnienia tych samych specyfikacji przez każdą jednostkę.
Liczby mówią same za siebie. Obróbka szwajcarska skraca czas cyklu o 30-70% w przypadku skomplikowanych elementów w porównaniu z konwencjonalnym toczeniem wielostanowiskowym. Rozważmy obróbkę części, której obróbka zajmuje 8 minut w trzech zamocowaniach na konwencjonalnym sprzęcie. Pojedyncze zamocowanie szwajcarsko-szwajcarskie zajmuje 3 minuty. To oznacza skrócenie czasu cyklu o 62.5%. W przypadku produkcji wielkoseryjnej te oszczędności szybko się kumulują.
Redukcja odpadów materiałowych i efektywność czasu cyklu
Obróbka szwajcarska redukuje również straty materiału. Tuleja prowadząca podtrzymuje pręt blisko punktu cięcia, co minimalizuje wibracje i umożliwia ciasne układanie części. Mniej materiału trafia na złom. Jednorazowe mocowanie eliminuje potrzebę stosowania wielu mocowań i błędów związanych z ponownym mocowaniem. Poprawia to ogólną wydajność produkcji wyrobów medycznych.
W obróbce narzędzi chirurgicznych szwajcarskie maszyny z łatwością radzą sobie z małymi średnicami. Zapewniają powtarzalne rezultaty w długich seriach produkcyjnych. Branża medyczna opiera się na tej niezawodności.
Obróbka elektroerozyjna (EDM)
EDM usuwa materiał za pomocą iskier elektrycznych, a nie narzędzi skrawających. Proces ten sprawdza się w przypadku twardych materiałów i skomplikowanych detali, których nie da się uzyskać za pomocą obróbki konwencjonalnej.
Obróbka elektroerozyjna drutowa do skomplikowanych elementów wewnętrznych
Elektrodrążarka drutowa wykorzystuje cienki, naładowany elektrycznie drut do cięcia materiału. Doskonale nadaje się do tworzenia złożonych kształtów wewnętrznych z ostrymi narożnikami. Drut nigdy nie dotyka obrabianego przedmiotu, więc nie występuje siła cięcia, która mogłaby spowodować jego ugięcie. Dzięki temu elektrodrążarka drutowa idealnie nadaje się do delikatnych elementów w obróbce CNC urządzeń medycznych.
W przypadku kolektorów ze skomplikowanymi kanałami wewnętrznymi, elektroerozyjna obróbka drutowa zapewnia dokładność, jakiej nie dorówna frezowanie. Proces ten działa również na utwardzonych materiałach, co rozszerza możliwości wyboru materiałów.
Obróbka elektroerozyjna Sinker EDM do głębokich kanałów i ostrych narożników
Elektroda wgłębna wykorzystuje elektrodę kształtową, która zagłębia się w obrabiany element. Tworzy głębokie kanały i ostre krawędzie, które złamałyby standardowe narzędzia skrawające. Elektroda nadaje swój kształt obrabianemu elementowi poprzez kontrolowaną erozję elektroiskrową.
Proces ten jest odpowiedni do kolektorów z głębokimi, wąskimi kanałami lub elementami o małych promieniach wewnętrznych. Wykończenie powierzchni po obróbce elektroerozyjnej może wymagać dodatkowego polerowania, ale dokładność geometryczna jest doskonała. W zastosowaniach medycznych obróbki CNC, obróbka elektroerozyjna stanowi rozwiązanie, gdy konwencjonalne metody osiągają swoje granice.
W przypadku PEEK i innych polimerów najlepiej sprawdzają się narzędzia z węglika spiekanego o mikroziarnistym ziarnie, z dodatnim kątem natarcia i polerowanymi rowkami wiórowymi. Narzędzia te redukują nagrzewanie i zapobiegają rozmazywaniu się materiału. Odpowiednie narzędzia decydują o tym, czy cięcie będzie czyste, czy uszkodzone.
Firma NOBLE, jako wiodący partner produkcyjny w Chinach, oferuje specjalistyczną wiedzę we wszystkich tych procesach. Jej zespół pomaga klientom w doborze odpowiedniego podejścia do każdego projektu, od prototypowania po produkcję masową. Dzięki temu wsparciu Twój projekt obróbki kolektorów medycznych będzie miał solidny fundament.
Wymagania dotyczące precyzji obróbki kolektorów medycznych
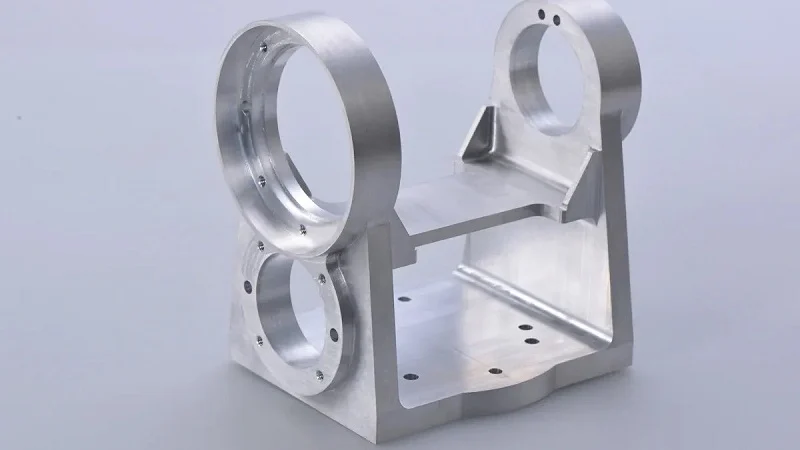
Precyzja to nie tylko puste słowo w obróbce kolektorów medycznych. To właśnie ona odróżnia urządzenie, które działa, od tego, które zawodzi. Gdy kolektor przesyła znieczulenie lub podaje leki, każdy, nawet najmniejszy pomiar ma znaczenie. Tolerancje i wykończenie powierzchni bezpośrednio wpływają na bezpieczeństwo pacjenta i wydajność urządzenia. Przyjrzyjmy się, co tak naprawdę oznacza precyzja.
Tolerancje i dokładność wymiarowa
Typowe zakresy tolerancji i ich wpływ
Rozdzielacze medyczne wymagają ścisłych tolerancji. Standardowa praktyka wymaga ścisłych tolerancji dla ważnych cech. Niektóre zastosowania wymagają jeszcze bardziej rygorystycznych limitów. Poniższa tabela przedstawia typowe zakresy:
| Typ funkcji | Typowa tolerancja | Przykład zastosowania |
| Lokalizacje portów | ± 0.02 mm | Systemy dostarczania płynów |
| Średnice kanałów | Do | Precyzyjna kontrola przepływu |
| Powierzchnie styku | Do | Uszczelnianie interfejsów |
| Pozycje wątków | Do | Zgodność z montażem |
Te liczby nie są przypadkowe. Port odchylony o 0.02 mm może spowodować przeciek. Zbyt wąski kanał blokuje przepływ. W przypadku implantów stawka jest wyższa. Implanty ortopedyczne wymagają tolerancji na poziomie mikronów, aby prawidłowo przylegać do kości. Proces obróbki musi zachować te parametry w każdym elemencie.
Pomiar i weryfikacja dokładności wymiarowej
Nie da się naprawić tego, czego się nie mierzy. Współrzędnościowe maszyny pomiarowe (CMM) sprawdzają kluczowe wymiary wyników obróbki CNC w medycynie. Urządzenia te sondują część i porównują pomiary z modelem CAD. W przypadku serii o dużej objętości, próbkowanie statystyczne zapewnia kontrolę jakości. Każda partia jest kontrolowana. Dane są przesyłane z powrotem do procesu CNC, aby wcześnie wykryć odchylenia. Ta pętla utrzymuje obróbkę zgodną ze specyfikacją od pierwszej do ostatniej części.
Wykończenie powierzchni i czystość
Wartości Ra i ich wpływ na przepływ cieczy
Wykończenie powierzchni wpływa na przepływ cieczy przez kolektor. Chropowate powierzchnie powodują turbulencje i opór. Gładkie powierzchnie umożliwiają swobodny przepływ cieczy. W przypadku kanałów cieczowych standardem jest wykończenie powierzchni Ra 0.4 µm lub lepsze. Poniższa tabela pokazuje, jakie efekty można uzyskać dzięki różnym wykończeniom:
| Poziom wykończenia | Wartość Ra | Typowe zastosowanie |
| Standardowa obróbka maszynowa | Do | Powierzchnie niekrytyczne |
| Stopień medyczny | 0.4 μm | Kanały płynowe |
| Ultragładki | ≤ 0.25 µm | Zastosowania o wysokiej czystości |
Gładsze wykończenie zmniejsza również gromadzenie się bakterii. Ma to znaczenie w przypadku implantów i urządzeń wielokrotnego użytku. Metoda CNC musi pozostawiać wystarczającą ilość materiału do obróbki wykończeniowej. Nie da się polerować zbyt dużo bez zmiany kształtu elementu.
Gratowanie, pasywacja i elektropolerowanie
Obróbka surowa pozostawia zadziory i mikropęknięcia. Te wady zatrzymują zanieczyszczenia i osłabiają element. Gratowanie usuwa ostre krawędzie. Pasywacja tworzy ochronną warstwę tlenku na stali nierdzewnej. Elektropolerowanie wygładza powierzchnię na poziomie mikroskopowym. W przypadku stali nierdzewnej 316L, standardowe elektropolerowanie osiąga wartości Ra 0.4 µm lub lepsze. Czynności te chronią integralność kolektora i wydłużają jego żywotność.
Zapewnienie powtarzalności dla bezpieczeństwa pacjenta
Kontrola procesów i analiza statystyczna
Powtarzalność oznacza, że każda część jest zgodna z poprzednią. Ta spójność jest niezbędna dla bezpieczeństwa pacjentów. Kontrola procesu wykorzystuje metody statystyczne do monitorowania produkcji. Wykresy kontrolne śledzą kluczowe wymiary w czasie. Jeśli pomiar zbliża się do granicy tolerancji, operatorzy wychwytują to, zanim części przekroczą specyfikację. To proaktywne podejście ogranicza straty i zapobiega dostarczaniu wadliwych urządzeń do pacjentów.
Zmniejszanie zmienności w produkcji wielkoseryjnej
Produkcja wielkoseryjna pogarsza problem małych odchyleń. Narzędzie, które ulega niewielkiemu zużyciu, może zmieniać wymiary w dłuższej perspektywie. Regularne wymiany narzędzi i kontrola w trakcie procesu pozwalają kontrolować zmienność. Zautomatyzowane systemy na szwajcarskich maszynach i centrach CNC utrzymują stałe parametry cięcia. W przypadku precyzyjnych części dla sektora opieki zdrowotnej, ta niezawodność wyróżnia zaufanych dostawców na tle konkurencji.
Z praktycznego punktu widzenia współpraca z doświadczonym partnerem ma ogromne znaczenie. NOBLE, wiodący partner produkcyjny w Chinach, posiada bogate doświadczenie w obróbce kolektorów medycznych. Ich zespół wie, jak zachować tolerancje na poziomie mikronów, jednocześnie zarządzając kosztami. Pomagają klientom przejść od prototypu do produkcji masowej bez poświęcania bezpieczeństwa i funkcjonalności. Gdy bezpieczeństwo pacjenta zależy od Twojego kolektora, potrzebujesz partnera, który traktuje precyzję tak samo poważnie jak Ty.
Wybór NOBLE do projektu obróbki kolektora medycznego

Wybór odpowiedniego partnera do obróbki kolektorów medycznych może wydawać się przytłaczający. Potrzebujesz kogoś, kto rozumie materiały, utrzymuje ścisłe tolerancje i komunikuje się jasno. NOBLE oferuje to wszystko. Ich zespół współpracuje z Tobą od pierwszego szkicu do pełnej produkcji. Przyjrzyjmy się temu, co jest najważniejsze przy wyborze partnera do obróbki.
Ocena możliwości technicznych
Doświadczenie z materiałami medycznymi
Nie każdy warsztat wie, jak obrabiać stal nierdzewną 316L lub PEEK. Firma NOBLE poświęciła lata pracy z tymi materiałami. Ich operatorzy znają odpowiednie prędkości, posuwy i narzędzia dla każdego z nich. To doświadczenie jest widoczne w finalnej części. Kolektor obrobiony przez osobę znającą się na materiale będzie miał czystsze cięcia i mniej defektów. Na przykład obróbka CNC tytanu wymaga niskich prędkości i dużej ilości chłodziwa. Zespół NOBLE wie to z doświadczenia, a nie z prób i błędów. Ta wiedza oszczędza czas i pieniądze przy każdym projekcie.
Wewnętrzne możliwości wykańczania i testowania
Etapy wykończeniowe są równie ważne, jak wstępne cięcia. Gratowanie, pasywacja i elektropolerowanie odbywają się w firmie NOBLE. Nie ma potrzeby wysyłania części do innego dostawcy. Dzięki temu jakość jest spójna, a terminy krótkie. Testy również odbywają się na miejscu. Współrzędnościowe maszyny pomiarowe weryfikują wymiary każdej partii. Oznacza to mniej niespodzianek w przyszłości. Proces obróbki odbywa się pod jednym dachem, co upraszcza komunikację i rozliczalność.
Ocena systemów zarządzania jakością
Certyfikaty i historia audytów
Jakość to nie tylko hasło przewodnie w firmie NOBLE. Jest ona nieodłącznym elementem ich codziennej działalności. Posiadane certyfikaty potwierdzają przestrzeganie rygorystycznych procedur. Audyty odbywają się regularnie, a ich wyniki potwierdzają zgodność z przepisami. Gdy poprosisz o dokumentację, dostarczają ją bez wahania. Ta transparentność ma duże znaczenie w branży medycznej. Musisz mieć pewność, że Twoje części spełniają wszystkie wymagania.
Certyfikaty Systemu Zarządzania Jakością
W branży medycznej wyróżniają się dwa certyfikaty. Jeden obejmuje ogólne zarządzanie jakością. Drugi idzie dalej i dotyczy konkretnie produkcji wyrobów medycznych. NOBLE posiada oba. Certyfikaty te oznaczają, że ich procesy są udokumentowane, powtarzalne i audytowane. W przypadku obróbki wielorakich wyrobów medycznych ten poziom kontroli jakości jest nie do podważenia. Daje to pewność, że każda część spełnia te same standardy.
Komunikacja i niezawodność łańcucha dostaw
Wsparcie prototypowania i opinie dotyczące DFM
Informacje zwrotne z projektu pod kątem możliwości produkcji (DFM) mogą zaoszczędzić Ci tygodnie. Kiedy NOBLE weryfikuje projekt na wczesnym etapie, wykrywa problemy jeszcze przed rozpoczęciem produkcji. Potwierdzają to liczby. Przeglądy DFM skracają liczbę iteracji projektu o 35-40%, skracając liczbę poprawek z 3-4 rund do zaledwie 1-2. To przekłada się na średnio 7-10 dni zaoszczędzonych na projekt. Zespół NOBLE informuje Cię, gdy kanał jest zbyt wąski lub gdy tolerancja jest zbyt mała. Te informacje zwrotne pomagają rozwiązać problemy na papierze, a nie na hali produkcyjnej.
Skalowalność w celu zwiększenia produkcji
Dobrze działający prototyp nadal wymaga skalowania. NOBLE płynnie radzi sobie z tym przejściem. Zaczynają od kilku części do testów, a następnie zwiększają skalę w miarę weryfikacji projektu. Ich sprzęt obsługuje zarówno produkcję niskoseryjną, jak i wielkoseryjną. Maszyny CNC pracują stabilnie na tysiącach części. Ta skalowalność oznacza, że nie musisz szukać nowego partnera, gdy popyt rośnie. Ten sam zespół, który zbudował Twój prototyp, zajmuje się produkcją masową.
Z praktycznego punktu widzenia, wybór NOBLE oznacza pozyskanie partnera, który rozumie pełen obraz sytuacji. Łączą oni kompetencje techniczne, certyfikowaną jakość i jasną komunikację. To połączenie gwarantuje, że Twój projekt obróbki kolektorów medycznych będzie realizowany zgodnie z planem od początku do końca.
Dobór materiałów i procesów musi odpowiadać potrzebom klinicznym. W obróbce wielowarstwowej materiałów medycznych, 316L, tytan i PEEK pełnią różne funkcje. Frezowanie CNC obsługuje złożone geometrie. Obróbka szwajcarska obejmuje części medyczne o dużej objętości. Proces CNC musi spełniać wymagania medyczne. Precyzja zapewnia bezpieczeństwo pacjenta. Każda obróbka CNC jest zgodna z normami medycznymi. Bezpieczeństwo pacjenta zależy od dokładności CNC. Podejście CNC wymaga doświadczenia. Narzędzia CNC mają znaczenie w zastosowaniach medycznych. Obróbka CNC w medycynie przynosi rezultaty. Bezpieczeństwo pacjenta jest najważniejsze. Bezpieczeństwo jest nie do negocjacji w przypadku wyrobów medycznych.
Według Nasto, producenci urządzeń medycznych poszukują partnerów do wczesnego wdrożenia procesu DFM w celu poprawy jakości i obniżenia kosztów. Integracja aspektów produkcyjnych pozwala uniknąć kosztownych przeprojektowań, jak twierdzi zespół inżynierów P&Y.
Zatrudnij partnera w zakresie CNC do obróbki kolektorów medycznych już teraz. Skontaktuj się z naszym zespołem CNC w celu weryfikacji projektu medycznego.
Najczęściej zadawane pytania dotyczące obróbki kolektorów medycznych
Jakiej tolerancji mogę się spodziewać w przypadku obróbki kolektorów medycznych?
W przypadku obróbki kolektorów medycznych typowe tolerancje w lokalizacjach portów mogą sięgać zaledwie ±0.02 mm (0.0008 cala). Średnice kanałów i powierzchnie styku wymagają wysokiej precyzji, której wartości zależą od konkretnego zastosowania. Można uzyskać węższe tolerancje, ale są one droższe. Zapytaj tylko o to, czego Twoje urządzenie naprawdę potrzebuje.
Jak wybrać pomiędzy stalą nierdzewną a tytanem?
Wybierz stal nierdzewną 316L, jeśli zależy Ci na wysokiej odporności na korozję i chcesz zaoszczędzić pieniądze. Wybierz tytan, jeśli ważna jest waga lub zależy Ci na wysokim stosunku wytrzymałości do masy. Tytan jest droższy i wymaga dłuższej obróbki, ale warto go stosować w implantach i urządzeniach przenośnych.
Kiedy należy obrabiać maszynowo kolektor polimerowy zamiast formować go metodą wtryskową?
Wytwarzaj polimery maszynowo, gdy potrzebujesz mniej niż 500 części. Nie ma kosztów niestandardowych narzędzi, więc cena jednostkowa pozostaje niska. W przypadku 1,000 lub więcej jednostek, formowanie wtryskowe jest tańsze, nawet przy koszcie narzędzi wynoszącym od 5,000 do 20 000 dolarów. Zawsze najpierw wytwarzaj prototypy.
Jakiego wykończenia powierzchni potrzebują kanały przepływowe?
Kanały przepływowe w obróbce kolektorów medycznych wymagają wykończenia powierzchni Ra 0.4 µm lub lepszego. Taka gładkość zmniejsza turbulencje i zapobiega rozwojowi bakterii. Standardowe elektropolerowanie stali nierdzewnej 316L zapewnia taki poziom. Zastosowania o bardzo wysokiej czystości mogą wymagać Ra ≤ 0.25 µm.
Czy PEEK może zastąpić metal w kolektorach medycznych?
Tak, PEEK sprawdza się w wielu zastosowaniach. Wytrzymuje wiele cykli sterylizacji i jest odporny na działanie chemikaliów. Jest lżejszy od metalu i bezpieczny dla organizmu. Podczas obróbki PEEK należy używać drobnoziarnistych narzędzi z węglika spiekanego o dodatnim kącie natarcia i polerowanych rowkach wiórowych. Zapobiega to rozmazywaniu się materiału.
Jakie certyfikaty powinien posiadać mój partner w zakresie obróbki skrawaniem?
Szukaj certyfikatów potwierdzających zarządzanie jakością i możliwości produkcji wyrobów medycznych. Wskazują one na pisemne i powtarzalne procesy. Poproś o historię audytów i dokumenty. Partner, który udostępni te informacje, zapewni Ci spójne części.
Jak wcześnie powinienem zaangażować partnera zajmującego się obróbką skrawaniem?
Zaangażuj partnera już na etapie projektowania. Projektowanie z uwzględnieniem informacji zwrotnych dotyczących możliwości produkcji skraca liczbę zmian o 35-40%. Skraca to liczbę poprawek z 3-4 do 1-2 rund. To pozwala zaoszczędzić 7-10 dni na projekt. Wczesne wprowadzenie danych pozwala uniknąć kosztownych przeróbek i utrzymać projekt w harmonogramie.







