
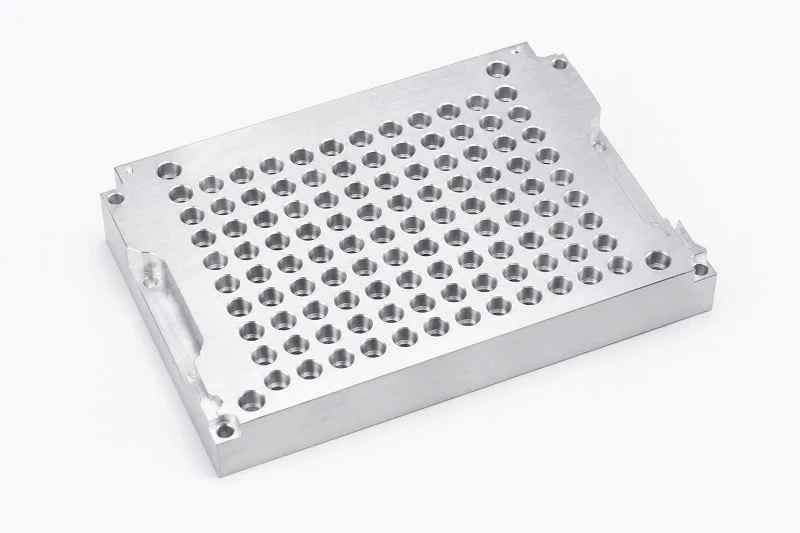
Obróbka termiczna bloku PCR to precyzyjna obróbka mechaniczna, która stanowi metalowe serce termocyklera. Blok ten bezpośrednio kontroluje zmiany temperatury podczas reakcji łańcuchowej polimerazy. Precyzja obróbki decyduje o prawidłowej amplifikacji docelowych kwasów nukleinowych.
Dlaczego precyzja ma znaczenie w przypadku amplifikacji DNA? Standardowe termocyklery PCR mogą deklarować jednorodność ±0.5°C. Jednak w przypadku qPCR lub topienia o wysokiej rozdzielczości (High-Resolution Melting) wymagana jest precyzja ±0.2°C, a nawet ±0.1°C. Różnica 1.0°C między dołkami powoduje pojedyncze przesunięcie Ct, co prowadzi do dwukrotnego błędu liczby kopii.
Wybór materiału odgrywa ogromną rolę w szybkim cyklu. Srebro oferuje doskonałą przewodność cieplną (429 W/m·K). Jednak blok o parametrach narastania szczytowego 6°C/s realnie zapewnia jedynie 3–4°C/s w probówce ze względu na opór termiczny. Ta różnica między szczytem a średnią jest kluczowym czynnikiem dla amplifikacji PCR.
Zrozumienie obróbki termicznej bloku PCR
Rola bloku termicznego w cyklach PCR
Blok termiczny stanowi serce każdego termocyklera. Przechowuje on próbki i zmienia temperaturę w reakcji łańcuchowej polimerazy. Każdy cykl składa się z trzech etapów: denaturacji w temperaturze około 95°C, wyżarzania w temperaturze około 55°C i wydłużania w temperaturze 72°C. Blok musi szybko i równomiernie zmieniać te temperatury.
W tym przypadku liczy się konstrukcja. Stare bloki wykorzystują elementy Peltiera z boku. Powoduje to efekt krawędzi. Dołki narożne mogą pozostawać o 13–20°C poniżej docelowej temperatury denaturacji, gdy wyświetlacz wskazuje 95°C. Powoduje to całkowitą awarię amplifikacji w tych dołkach. Konstrukcja bloku z blokiem o stałym położeniu centralnym rozwiązuje ten problem. Aktywna strefa grzania wykracza poza zewnętrzną granicę dołka. Eliminuje to strefy zimna na krawędziach płytki.
Ta funkcja termocyklera opiera się na stałym rozprowadzaniu ciepła. Każdy dołek wymaga takiego samego profilu temperaturowego. Bez niego wyniki amplifikacji kwasów nukleinowych stają się mało wiarygodne. Blok musi również działać z różnymi odczynnikami. Każdy zestaw starterów może wymagać nieco innej temperatury hybrydyzacji. Prawidłowa obsługa kwasów nukleinowych zaczyna się od projektu bloku. Dobrze wykonany blok termocyklera również w ten sam sposób obsługuje objętości odczynników.
Kluczowe wymagania dotyczące wydajności: Jednolitość i szybkość narastania
Dwie parametry definiują dobry termocykler PCR: szybkość narastania temperatury i jednorodność. Szybkość narastania temperatury określa, jak szybko blok zmienia temperaturę. Jednorodność określa, jak równomiernie utrzymuje tę temperaturę we wszystkich dołkach.
Normy branżowe dają nam jasne punkty odniesienia:
| Specyfikacja | Minimalne dopuszczalne | Premium |
| Szybkość narastania (próbka) | 1.0 ° C / s | 4.0°C/s+ |
| Jednorodność termiczna (od studni do studni w temp. 90°C) | ≤±0.5°C w ciągu 30 s | ≤±0.2°C w ciągu 10 s |
Komercyjne termocyklery wykraczają poza te minimalne parametry. Model ProFlex firmy Applied Biosystems charakteryzuje się szybkością narastania temperatury bloku wynoszącą 6.0°C/s. Bio-Rad PTC Tempo osiąga 5.0°C/s przy jednorodności ≤±0.4°C w ciągu 10 sekund. Eppendorf Mastercycler X50 osiąga 10°C/s dzięki zastosowaniu srebrnych bloków.
Ale samo tempo narastania nie mówi wszystkiego. W przypadku standardowej polimerazy Taq, najlepsze tempo narastania gwałtownie spada wraz z długością docelową. Przy 50 pb wynosi ono 12.3°C/s. Dla 100 pb wynosi ono tylko 5.2°C/s. Dłuższe amplikony wymagają czasu na obróbkę polimerazą podczas zmian temperatury.
qPCR w czasie rzeczywistym wymaga jeszcze ściślejszej kontroli. Różnica zaledwie ±1°C między dołkami daje różne wartości Ct. To uniemożliwia porównania ilościowe. Termocyklery klasy premium wykorzystują segmentowane bloki z 3–6 izolowanymi strefami. Zapewniają one gradienty liniowe zamiast niedokładności w kształcie litery S, charakterystycznych dla prostszych konstrukcji. Funkcja gradientu pomaga znaleźć najlepsze protokoły dla różnych starterów.
Funkcja termocyklera wiąże się również z szybkimi zmianami temperatury. Szybsze cykle oznaczają większą przepustowość. Jednak prędkość musi iść w parze z dokładnością. Dobry termocykler spełnia oba te warunki.
W jaki sposób Precyzja obróbki Wpływa na dokładność wzmocnienia
Precyzja obróbki ma bezpośredni wpływ na te parametry. Odwierty muszą mieć dokładnie taką samą głębokość i taką samą grubość ścianek. Wszelkie odchylenia powodują różnice w oporze cieplnym między odwiertami. Prowadzi to do nierównomiernego nagrzewania i chłodzenia.
Proces obróbki termicznej bloku PCR decyduje o tym, jak dobrze blok przekazuje ciepło do próbek. Mniejsze tolerancje oznaczają lepszy kontakt termiczny. To poprawia wydajność PCR na całej płytce.
W przypadku szybkiego PCR liczy się każdy szczegół. Materiał bloku, wykończenie powierzchni i kształt wpływają na wymianę ciepła. Srebrne bloki charakteryzują się najlepszą przewodnością cieplną na poziomie 429 W/m·K. Jednak nawet najlepszy materiał zawodzi, jeśli obróbka mechaniczna tworzy gorące lub zimne punkty. Szybkie cykle wymagają precyzyjnej kontroli.
Reakcja PCR wymaga stałej temperatury. Każdy cykl musi zapewnić takie same warunki dla każdej próbki. Precyzja obróbki umożliwia to. Bez niej amplifikacja PCR wykazuje zmienność między dołkami, co niweczy powtarzalność. Dobra obróbka wspomaga również szybkie cykle termiczne poprzez redukcję masy termicznej, tam gdzie to możliwe. Prawidłowa amplifikacja DNA opiera się na tej precyzji. Cała reakcja korzysta z równomiernego ogrzewania.
Wybór materiałów do obróbki termicznej bloku PCR
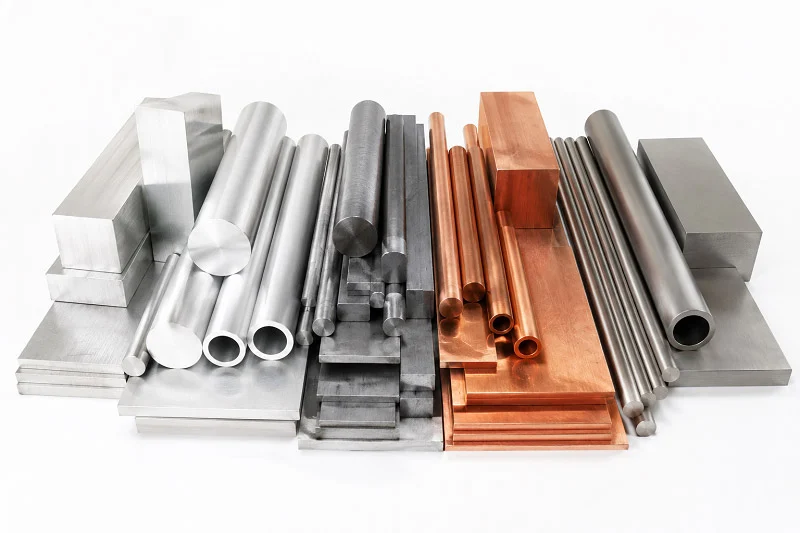
Materiał, z którego wykonany jest blok termiczny, wyznacza górną granicę wydajności. Decyduje o tym, jak szybko ciepło się rozchodzi, jak równomiernie się rozprzestrzenia i jak długo blok będzie działał. Na rynku dominują trzy główne opcje: stopy aluminium, srebro i srebro pozłacane. Każda z nich w inny sposób równoważy koszty, przepływ ciepła i trwałość.
Stopy aluminium: równowaga między przewodnością a kosztami
Aluminium jest głównym „koniem roboczym” w tej branży. Zapewnia dobry przepływ ciepła przy znacznie niższych kosztach niż metale szlachetne. Większość standardowych termocyklerów wykorzystuje aluminium, ponieważ pozwala ono na utrzymanie niskich kosztów i jednocześnie spełnia podstawowe wymagania PCR.
Aluminium ma jednak poważne wady. Często nie osiąga szybko docelowych temperatur. Nagrzewa się powoli i nierównomiernie rozprowadza ciepło w bloku. Te problemy powodują różnice między studniami. Niektóre próbki denaturują prawidłowo, podczas gdy inne z opóźnieniem. Ten brak spójności utrudnia powtarzalność i znacznie utrudnia naprawę usterek.
W przypadku podstawowej reakcji PCR w punkcie końcowym aluminium sprawdza się dobrze. Masa cieplna jest odpowiednia, a oszczędność pieniędzy ma znaczenie przy produkcji wielu jednostek. Ale jeśli potrzebujesz równomiernego ciepła lub szybkich zmian, aluminium będzie spowalniać. Materiał po prostu nie jest w stanie transportować ciepła wystarczająco szybko, aby umożliwić szybkie cykle.
Srebro i srebro pozłacane dla wysokiej wydajności
Srebro plasuje się na szczycie wykresu przepływu ciepła. Z wartością 429 W/m·K, znacznie przewyższa aluminium. To sprawia, że srebro jest najlepszym wyborem dla wysokiej jakości termocyklerów, które gwarantują szybkie zmiany temperatury i równomierny rozkład ciepła.
Srebrne i pozłacane bloki srebrne zapewniają wysoką stabilność temperaturową, dokładność i jednorodność w całym bloku grzewczym. Gwarantują równomierny i niezawodny przepływ ciepła do każdego dołka. Ta jednorodność bezpośrednio wspomaga szybkie metody PCR, utrzymując jednakową temperaturę próbki w każdym cyklu.
Pokrycie złotem zapewnia ochronę przed rdzą. Srebro z czasem matowieje, głównie pod wpływem wilgoci i środków chemicznych. Cienka warstwa złota chroni srebro pod spodem, jednocześnie utrzymując jego przepływ ciepła. Dzięki temu blok jest trwalszy i zachowuje swoją wydajność przez lata.
Wada? Koszt. Srebro jest drogie, a złocenie dodatkowo je zwiększa. Jednak w przypadku testów klinicznych, qPCR i laboratoriów o dużej przepustowości, wydatek jest tego wart. Lepsze właściwości termiczne bezpośrednio zwiększają wydajność amplifikacji PCR i powtarzalność. Gdy liczy się każda wartość Ct, nie można sobie pozwolić na nierównomierne nagrzewanie.
Powłoki i obróbka powierzchni odporne na korozję
Surowe bloki metalowe są narażone na trudne warunki. Temperatura w nich waha się od 4°C do 99°C, stykają się z kroplami wody i są czyszczone silnymi środkami chemicznymi. Bez zabezpieczenia rdza uszkadza powierzchnię i uniemożliwia kontakt z ciepłem.
Złocenie to najlepszy wybór. Zapobiega ono rdzewieniu, utrzymuje przepływ ciepła i zapewnia gładką powierzchnię styku z rurami. Wielu wysokiej klasy producentów rowerów używa właśnie z tego powodu pozłacanych srebrnych bloków.
Powłoki teflonowe stanowią kolejną alternatywę. Oferują one doskonałą odporność chemiczną i niskie tarcie. Jednak teflon działa jako izolator cieplny, więc nieco obniża przenoszenie ciepła. Ten kompromis sprawdza się w niektórych zastosowaniach, ale negatywnie wpływa na wydajność przy szybkich cyklach.
Niektórzy producenci stosują anodowane aluminium. Tworzy to twardą, odporną na rdzę warstwę wierzchnią. Dzięki temu blok jest trwalszy bez generowania dużych kosztów. Jednak anodowanie nieco obniża przepływ ciepła, dlatego blok wymaga starannego zaprojektowania, aby to zrekompensować.
Wybór odpowiedniej powłoki zależy od Twoich największych potrzeb. Aby uzyskać najlepszą wydajność cieplną, najlepiej sprawdzi się pozłacane srebro. Aby zaoszczędzić na produkcji, anodowane aluminium zapewnia dobrą ochronę. Kluczem jest dopasowanie powłoki do Twoich potrzeb w zakresie reakcji PCR i częstotliwości użytkowania bloku.
Procesy obróbki bloków termicznych PCR
Frezowanie CNC dla złożonych geometrii odwiertów
Frezowanie CNC wykonuje główną pracę w obróbce termicznej bloku PCR. Zaczyna się od litego kawałka aluminium lub srebra. Narzędzie sterowane komputerowo usuwa materiał stopniowo, aby wyciąć wzór otworu. Nowoczesne maszyny 5-osiowe mogą dotrzeć do elementu pod wieloma kątami, co pomaga w przypadku kształtów podcięć występujących w niektórych typach rur.
Kształt dołka wymaga starannego zaplanowania. Standardowe probówki o pojemności 0.2 ml wymagają głębokości dołka dopasowanej do stożkowego kształtu probówki. Ścianki muszą być cienkie, aby zapewnić szybki przepływ ciepła, ale wystarczająco grube, aby wytrzymać tysiące cykli grzania i chłodzenia. Typowy blok może mieć 96 dołków w siatce 8×12, chociaż wersje 384-dołkowe są powszechne w laboratoriach przetwarzających wiele próbek.
Konfiguracje wieloblokowe dodatkowo komplikują sprawę. Niektóre termocyklery wykorzystują trzy oddzielne bloki obok siebie, każdy z własnymi grzałkami. Pozwala to użytkownikom na jednoczesne uruchamianie różnych programów. Każdy blok musi być obrabiany oddzielnie, a następnie precyzyjnie wyrównywany podczas montażu. Proces frezowania musi zachować te same rozmiary we wszystkich trzech blokach, aby działały w ten sam sposób.
Wybór narzędzia ma znaczenie podczas frezowania. Frezy z powłoką diamentową radzą sobie ze srebrem bez przywierania. Standardowe narzędzia węglikowe dobrze sprawdzają się w przypadku aluminium, ale szybciej się zużywają w przypadku metali szlachetnych. Prędkość obrotowa wrzeciona i posuw muszą równoważyć prędkość skrawania z narastaniem ciepła. Zbyt wysoka temperatura podczas obróbki może zmienić strukturę wewnętrzną metalu, co negatywnie wpływa na jego późniejszą odporność na ciepło.
Wykończenie powierzchni dla optymalnego kontaktu termicznego
Wykończenie powierzchni każdego dołka kontroluje, jak dobrze ciepło przenika z bloku do rurek. Chropowata powierzchnia zatrzymuje kieszenie powietrzne. Powietrze słabo przewodzi ciepło, więc te kieszenie tworzą gorące punkty i zimne strefy. Celem jest gładka, równa powierzchnia, która jak najmocniej styka się z rurkami.
Polerowanie mechaniczne to standardowa metoda. W procesie tym stosuje się coraz drobniejsze materiały ścierne, aby usunąć ślady po narzędziach. Zaczynając od grubego ziarna, usuwa się ostre krawędzie, a następnie drobniejsze wygładza powierzchnię, nadając jej połysk. W przypadku srebrnych bloków ten etap jest niezwykle ważny, ponieważ metal jest miękki i łatwo się rysuje.
Ścianki studzienek wymagają szczególnej uwagi. Powierzchnie boczne stykają się ze ściankami probówki i rozprowadzają ciepło na boki. Polerowana ścianka boczna o chropowatości zaledwie kilku mikrocalów znacząco wpływa na równomierność rozprowadzania ciepła. Dno studzienki ma jeszcze większe znaczenie, ponieważ to właśnie tam znajduje się próbka podczas reakcji PCR.
Niektórzy producenci dodają etap docierania po polerowaniu. Docieranie polega na umieszczeniu luźnej pasty ściernej między blokiem a płaską płytą. Tworzy to bardzo płaską powierzchnię o jednakowym wykończeniu na całej powierzchni bloku. Rezultatem jest lepszy kontakt cieplny i bardziej równomierne rozprowadzanie ciepła po wszystkich otworach.
Precyzyjne szlifowanie CNC i EDM dla wąskich tolerancji
Frezowanie CNC pozwala zbliżyć się do celu, ale precyzyjne szlifowanie i obróbka elektroerozyjna (EDM) pozwalają uzyskać precyzję. Te metody zapewniają wąskie tolerancje, które odróżniają najlepsze termocyklery od tańszych modeli.
Szlifowanie precyzyjne polega na użyciu ściernicy do usuwania niewielkich ilości materiału. Ta metoda doskonale nadaje się do tworzenia płaskich, równoległych powierzchni. Spód bloku termicznego musi idealnie przylegać do znajdującego się pod nim elementu grzejnego. Każda szczelina tworzy barierę cieplną, która spowalnia przepływ ciepła i pogarsza równomierność powierzchni. Szlifowanie pozwala uzyskać płaskość z dokładnością do kilku mikronów na całej powierzchni bloku.
Obróbka elektroerozyjna (EDM) podąża inną drogą. Wykorzystuje ona iskry elektryczne do ścierania materiału z elementu. Ta metoda sprawdza się doskonale przy wykonywaniu złożonych elementów wewnętrznych, do których nie docierają frezy. Niektóre zaawansowane konstrukcje bloków zawierają wewnętrzne kanały do aktywnego chłodzenia. Obróbka elektroerozyjna (EDM) pozwala na wycinanie tych kanałów z dokładnością, której nie dorównują metody mechaniczne.
Połączenie mielenia i obróbki elektroerozyjnej (EDM) pozwala producentom zachować tolerancje, które bezpośrednio poprawiają amplifikację PCR. Gdy każdy dołek ma ten sam rozmiar, każda próbka otrzymuje ten sam schemat cieplny. Ta identyczność prowadzi do powtarzalności wyników na całej płytce.
Sprawdzanie tolerancji wymaga specjalistycznych narzędzi. Współrzędnościowe maszyny pomiarowe (CMM) badają gotowy blok w celu potwierdzenia rozmiarów. Komparatory optyczne sprawdzają gładkość powierzchni i kształt otworu. Pomiary te są wykorzystywane w procesie produkcyjnym, umożliwiając wprowadzenie zmian, które pozwalają na utrzymanie produkcji zgodnie ze specyfikacją.
Gotowy blok musi również przetrwać nagrzewanie i chłodzenie bez zginania. Procesy obróbki mechanicznej powodują naprężenia wewnętrzne, które z czasem mogą prowadzić do odkształceń. Wielu producentów dodaje po obróbce mechanicznej wyżarzanie odprężające. Ta obróbka cieplna stabilizuje materiał, dzięki czemu blok zachowuje dokładność przez tysiące cykli PCR.
W przypadku zastosowań wymagających szybkich cykli, etapy obróbki muszą również zmniejszać masę termiczną. Cieńsze ścianki nagrzewają się i stygną szybciej, ale jednocześnie osłabiają konstrukcję. Konstrukcja musi równoważyć prędkość i wytrzymałość. Precyzyjna obróbka umożliwia tę równowagę dzięki zachowaniu tej samej grubości ścianek w całym bloku.
Cały łańcuch procesowy, od surowca do gotowego bloku, decyduje o tym, czy termocykler spełnia swoje obietnice wydajnościowe. Każdy etap bazuje na poprzednim. Dobre frezowanie tworzy podstawę, wykończenie powierzchni poprawia przepływ ciepła, a precyzyjne szlifowanie lub elektroerozja (EDM) zapewnia zachowanie ostatecznych tolerancji. Wszystkie te etapy tworzą bloki, które nagrzewają się równomiernie, szybko się nagrzewają i zapewniają badaczom wiarygodne wyniki, których potrzebują.
Zagadnienia projektowe dotyczące obróbki bloków termicznych PCR
Prawidłowy projekt to nie tylko wybór materiału. Kształt bloku, miejsce umieszczenia czujników i sposób, w jaki cały układ radzi sobie z ciepłem – to wszystko ma znaczenie. Te wybory bezpośrednio wpływają na wydajność termocyklera.
Optymalizacja układu odwiertu i masy termicznej
Układ dołków decyduje o równomiernym rozprowadzaniu ciepła w bloku. Dołki zewnętrzne często tracą ciepło szybciej niż wewnętrzne. Jednym z rozwiązań jest umieszczenie wokół krawędzi dołków pozornych. Dołki te nie zawierają próbek, ale utrzymują stały rozkład ciepła dla prawdziwych próbek PCR w środku.
Kolejnym ważnym czynnikiem jest masa termiczna. Blok potrzebuje wystarczającej ilości materiału, aby utrzymać stałą temperaturę. Jednak zbyt duża masa spowalnia nagrzewanie i chłodzenie. W przypadku szybkich protokołów, każdy dodatkowy gram wydłuża każdy cykl o kilka sekund. Projektanci wycinają metal tam, gdzie to możliwe, pozostawiając cienkie ścianki między studniami.
Głębokość dołka musi dokładnie odpowiadać kształtowi probówki. Dołek musi być dopasowany do stożka probówki, aby rurka miała pełny kontakt ze ścianką. Każda szczelina zatrzymuje powietrze i spowalnia wymianę ciepła. To obniża wydajność amplifikacji PCR. W przypadku płytek 384-dołkowych dołki są mniejsze i bliżej siebie. Cieńsze ścianki wymagają starannej obróbki.
Integracja czujników temperatury i grzałek
Termocykler jest tak dobry, jak jego kontrola temperatury. Czujniki i grzałki muszą ze sobą współpracować, aby utrzymać odpowiednią temperaturę w każdym zbiorniku. Większość systemów wykorzystuje termopary lub rezystancyjne czujniki temperatury. Bloki z jednym czujnikiem zakładają, że cały blok ma tę samą temperaturę. Jednak w rzeczywistości bloki mają gorące i zimne punkty. Zastosowanie wielu czujników daje dokładniejszy obraz.
Najlepsze konstrukcje umieszczają czujniki w kilku punktach, takich jak środek i krawędzie. Pozwala to systemowi sterowania na regulację nierównomiernego nagrzewania. Grzałki, zazwyczaj ogniwa Peltiera, znajdują się pod blokiem. Muszą one obejmować całą powierzchnię, aby uniknąć zimnych punktów. Maszyny wieloblokowe wymagają oddzielnych grzałek dla każdej sekcji. Pozwala to operatorom na uruchamianie różnych programów z różnymi spłonkami.
Pętla sterująca musi reagować szybko. Gdy reakcja PCR wymaga zmiany temperatury, system powinien nieznacznie przeskoczyć, a następnie się ustabilizować. Dobre algorytmy uczą się, jak zachowuje się blok i dostosowują moc. Jest to szczególnie ważne w przypadku szybkich cykli.
Zarządzanie rozszerzalnością cieplną i kompatybilnością materiałów
Każdy metal rozszerza się pod wpływem ciepła. Blok termiczny, który zmienia temperaturę z 4°C na 99°C, zmienia rozmiar. Projekt musi uwzględniać ten ruch.
Srebro rozszerza się mniej, ale nadal się porusza. Blok musi być umieszczony w obudowie, która umożliwia tę ekspansję. Jeśli blok jest mocno przykręcony, wygnie się lub pęknie. Rozwiązaniem jest zastosowanie przesuwnych mocowań lub elastycznych wsporników, które pozwalają blokowi swobodnie rosnąć i kurczyć się.
Kompatybilność materiałowa ma duże znaczenie w systemach wieloblokowych. Jeśli jeden blok jest aluminiowy, a drugi srebrny, rozszerzają się one z różną szybkością. Rama musi sprostać tej różnicy. W przeciwnym razie termocyklery mogą mieć problemy z dopasowaniem. Czujniki muszą również pasować do materiału bloku. Czujnik przyklejony do bloku srebra wymaga kleju, który rozszerza się wraz z metalem. W przeciwnym razie czujnik traci kontakt. System sterowania śledzi temperaturę odczynników i materiału nukleinowego.
Cały system – blok, obudowa, czujniki i grzałki – musi działać jak jeden organizm. Dobry projekt uwzględnia wszystkie te interakcje od samego początku. W ten sposób zbudujesz termocykler, który zapewni niezawodne wyniki.
Precyzja i Kontrola jakości w obróbce termicznej bloku PCR
Tolerancje i techniki pomiarowe
Precyzja zaczyna się od jasnych liczb. Głębokość dołka, grubość ścianki i wykończenie powierzchni bloku termicznego mają określone tolerancje. Tolerancje te decydują o tym, jak równomiernie ciepło dociera do próbek. Gdy dołki różnią się nawet o ułamek milimetra, opór cieplny zmienia się między nimi. Ta różnica objawia się nierównomiernym wzmocnieniem na całej powierzchni płytki.
Branża stawia sobie ambitne cele. Wysokiej klasy termocyklery, takie jak Prime Pro 48, utrzymują jednorodność temperatury na poziomie ±0.1°C w ciągu 1 sekundy. Stabilność temperatury utrzymuje się na poziomie ±0.1°C. Inne modele z wyższej półki obiecują jednorodność ≤±0.2°C w temperaturze 90°C, przy zachowaniu tej samej dokładności. Te wartości reprezentują złoty standard w obróbce termicznej bloków PCR.
| Źródło | Parametr | Wartość: |
| Prime Pro 48 | Jednorodność temperatury | ±0.1°C w ciągu 1 sek. |
| Prime Pro 48 | Stabilność temperatury | ± 0.1 ° C |
| Kolejny cykler termiczny | Jednorodność temperatury | ≤±0.2°C przy 90°C |
| Kolejny cykler termiczny | Dokładność temperatury | ≤±0.2°C przy 90°C |
| Kolejny model | Jednolitość w całym bloku | ±0.1°C natychmiast |
| Czwarta specyfikacja | Dokładność/Jednolitość | ±0.2°C przy 90°C |
Pomiar tych tolerancji wymaga odpowiednich narzędzi. Współrzędnościowe maszyny pomiarowe badają gotowy blok w celu potwierdzenia wymiarów. Komparatory optyczne sprawdzają wykończenie powierzchni i kształt odwiertu. Jednak sama kontrola wymiarów nie daje pełnego obrazu. Potrzebna jest również weryfikacja termiczna.
Standardowe podejście wykorzystuje niezależną sondę referencyjną zgodną z NIST. Technicy umieszczają ją bezpośrednio w reprezentatywnych studzienkach, zazwyczaj w czterech rogach i w środku. Rejestruje to rozkład temperatury na całej powierzchni bloku. Niektóre laboratoria stosują zamiast tego skalibrowane urządzenie do weryfikacji wielostudzienkowej. Narzędzie to mierzy temperaturę kilku studzienek jednocześnie, dając pełny obraz termiczny w jednym cyklu. Wielopunktowe sondy temperatury służą temu samemu celowi w corocznej weryfikacji termicznej bloku.
Badanie i walidacja jednorodności termicznej
Badanie jednorodności termicznej odpowiada na jedno pytanie: czy każda studzienka osiąga tę samą temperaturę w tym samym czasie? Odpowiedź określa, czy reakcja PCR daje spójne wyniki na całej płytce.
Rutynowa weryfikacja przebiega według jasnego harmonogramu. Laboratoria badawcze sprawdzają dokładność temperatury bloku co roku. Laboratoria kliniczne robią to co sześć miesięcy. Obiekty działające zgodnie z zasadami cGMP przeprowadzają weryfikację kwartalnie. Każda kontrola mierzy rzeczywistą temperaturę bloku w stosunku do wartości zadanej za pomocą czujników zgodnych z NIST.
| Procedura | OPIS | Typowa częstotliwość |
| Dokładność temperatury bloku | Pomiar rzeczywistej temperatury bloku w stosunku do wartości zadanej przy użyciu czujników zgodnych z NIST | Roczne (badania), półroczne (kliniczne), kwartalne (cGMP) |
| Jednorodność temperatury (ΔTmax między studniami) | Maksymalna różnica temperatur pomiędzy studniami; powinna wynosić ≤ ±0.5°C | Tak samo jak wyżej |
| Weryfikacja szybkości narastania | Zmierz szybkość nagrzewania/chłodzenia w °C/s, aby zapewnić czas cyklu i specyficzność | Tak samo jak wyżej |
| Temperatura podgrzewanej pokrywy | Sprawdź, czy temperatura pokrywy odpowiada ustawionej wartości, aby zapobiec kondensacji | Tak samo jak wyżej |
| Interwał kalibracji | Częstotliwość oparta na wymogach regulacyjnych i intensywności użytkowania | Zgodnie z typem laboratorium (patrz kolumna częstotliwości) |
Test jednorodności mierzy maksymalną różnicę temperatur między dołkami. Dopuszczalna granica wynosi ≤ ±0.5°C dla standardowej pracy. Cyklery premium radzą sobie znacznie lepiej, osiągając ±0.1°C lub ±0.2°C. Weryfikacja szybkości narastania temperatury sprawdza prędkość grzania i chłodzenia w °C/s. Zapewnia to dokładność czasów cykli i utrzymanie swoistości. Kontrolowana jest również temperatura podgrzewanej pokrywy, co zapobiega kondensacji, która może zakłócić reakcje.
Przed każdym użyciem operatorzy powinni upewnić się, że blok grzewczy jest czysty. Zanieczyszczenia w uchwycie na probówki zaburzają wymianę ciepła. Probówki powinny być równomiernie ułożone na bloku, aby zapewnić równomierny kontakt z pokrywką. Po użyciu, wyłączenie maszyny pozwala zachować integralność podzespołów. Te proste nawyki wydłużają żywotność bloku i utrzymują stałą wydajność cieplną.
Statystyczna kontrola procesów (SPC) w produkcji
Kontrola jakości nie kończy się na gotowym bloku. Inteligentni producenci wbudowują jakość w sam proces. Statystyczna kontrola procesu śledzi pomiary w trakcie produkcji, aby wykryć problemy na wczesnym etapie.
Metoda SPC polega na regularnym pobieraniu próbek z bloków podczas obróbki. Technicy mierzą kluczowe wymiary, takie jak głębokość odwiertu i grubość ścianki. Wyniki pomiarów nanoszą na wykresy kontrolne. Wykresy pokazują, kiedy proces wykracza poza normalne odchylenia. Pozwala to operatorom na dokonanie korekty przed wyprodukowaniem części niezgodnych ze specyfikacją.
W przypadku obróbki termicznej bloku PCR, SPC śledzi kilka parametrów. Monitorowane są średnica, głębokość i odstępy między odwiertami. Pomiary chropowatości powierzchni potwierdzają, że wykończenie jest zgodne ze specyfikacją. Wyniki testów termicznych są również przesyłane do systemu. Jeśli jednorodność zacznie się pogarszać, proces jest korygowany.
Nagrodą jest spójność. Gdy każdy blok opuszcza fabrykę z tymi samymi wymiarami, każdy termocykler działa tak samo. Naukowcy mogą ufać wynikom uzyskanym przy użyciu różnych instrumentów i laboratoriów. Ta spójność bezpośrednio przekłada się na wydajność PCR i niezawodność amplifikacji PCR.
SPC redukuje również ilość odpadów. Wczesne wykrycie problemów oznacza mniej odrzuconych bloków. To obniża koszty produkcji bez utraty jakości. Dla producentów obsługujących rynek kliniczny i badawczy ta równowaga ma znaczenie. Najlepsze termocyklery powstają w oparciu o procesy, które monitorują się w sposób ciągły.
Połączenie ścisłych tolerancji, dokładnej walidacji termicznej i statystycznej kontroli procesu tworzy bloki, które działają niezawodnie przez lata. Każdy element wzmacnia pozostałe. Prawidłowe pomiary wykrywają błędy obróbki. Testy termiczne potwierdzają rzeczywistą wydajność. SPC zapobiega powstawaniu błędów. Razem zapewniają one szybkie i równomierne nagrzewanie każdego bloku, wymagane przez nowoczesne PCR. Ta precyzja chroni docelowe kwasy nukleinowe i zapewnia prawidłowe działanie odczynników. Rezultatem jest termocykler, któremu można zaufać przez tysiące cykli.
Przyszłe trendy w obróbce termicznej bloków PCR
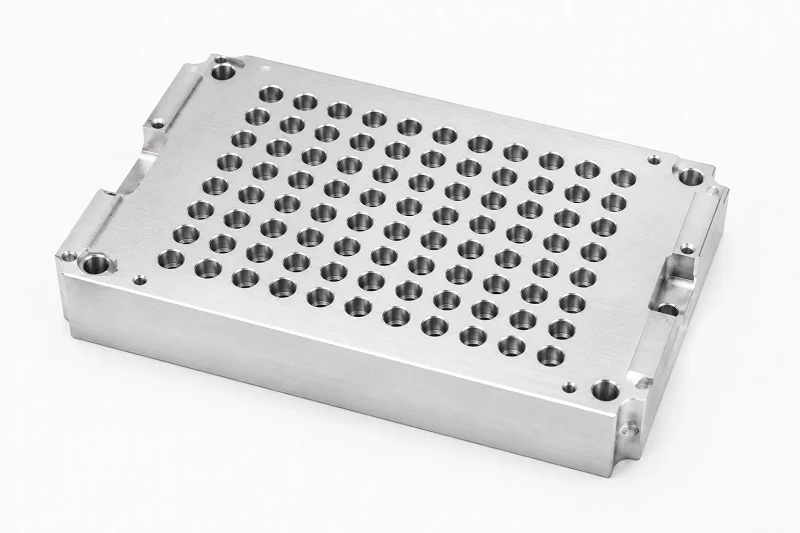
Produkcja addytywna dla niestandardowych projektów bloków
Produkcja addytywna, zwana również drukiem 3D , zmienia sposób, w jaki wytwarzamy bloki termiczne. Zamiast wycinać metal, budujemy go warstwa po warstwie. Pozwala to na uzyskanie złożonych cech wewnętrznych, których nie można uzyskać za pomocą zwykłej obróbki mechanicznej.
Można wykonać kanały chłodzące, które dokładnie dopasowują się do kształtu układu studzienek. Można dodać struktury kratowe, które zmniejszają masę termiczną bez utraty wytrzymałości. W rezultacie powstaje blok, który nagrzewa się i chłodzi szybciej, zachowując jednocześnie równomierność na całej powierzchni płyty. Proszki metali, takie jak aluminium i srebro, dobrze sprawdzają się w druku. Metoda warstwa po warstwie pozwala na łączenie materiałów w sposób niemożliwy dla odlewów.
W środowiskach o ograniczonych zasobach, produkcja addytywna oferuje możliwość tworzenia niedrogich, niestandardowych bloków. Można zaprojektować blok dla konkretnego zestawu odczynników lub starterów bez konieczności przezbrajania całej linii. Ta elastyczność ma znaczenie, gdy trzeba szybko dostosować się do nowych protokołów. Niestandardowe głębokości studzienek stają się praktyczne. Można dopasować blok do konkretnych typów probówek bez konieczności stosowania nowych narzędzi.
Technologia ta wspiera również szybkie prototypowanie. Zamiast czekać tygodniami na prototyp obrobiony maszynowo, można wydrukować blok testowy w ciągu kilku dni. Przyspiesza to rozwój nowych projektów termocyklerów i pozwala inżynierom na szybszą iterację.
Zaawansowane materiały i bloki kompozytowe
Nowa generacja bloków termicznych wykorzystuje materiały wykraczające poza czyste aluminium i srebro. Bloki kompozytowe łączą warstwy różnych metali, aby uzyskać najlepsze właściwości każdego z nich. Wyobraź sobie rdzeń miedziany do rozpraszania ciepła i stal nierdzewną pokrytą warstwą odporną na korozję.
Grafen i materiały na bazie węgla również wchodzą na scenę. Materiały te przewodzą ciepło nawet lepiej niż srebro w niektórych kierunkach. Są również lżejsze, co pomaga w szybszym nagrzewaniu. Powłoki ceramiczne oferują inną możliwość. Są one bardziej odporne na korozję niż sam metal.
Te nowe materiały pomagają również w szybkiej diagnostyce. Gdy potrzebujesz szybkich wyników w klinice, szybsze cykle termiczne oznaczają szybsze odpowiedzi. Materiał blokowy bezpośrednio wpływa na szybkość, z jaką możesz przeprowadzać cykle.
Inteligentna produkcja i monitorowanie w trakcie procesu
Czujniki na narzędziach obróbkowych śledzą każde cięcie w czasie rzeczywistym. Jeśli narzędzie zaczyna się zużywać, system dostosowuje prędkość skrawania lub ostrzega operatora. Dzięki temu wymiary bloku pozostają zgodne ze specyfikacją od pierwszego do ostatniego elementu.
Monitorowanie w trakcie procesu sprawdza gładkość powierzchni i głębokość otworu podczas pracy maszyny. Koniec z czekaniem na końcową kontrolę w celu wykrycia problemów. System wykrywa problemy na wczesnym etapie i koryguje je. Systemy sztucznej inteligencji analizują wzorce zużycia narzędzi. Przewidują, kiedy należy wymienić narzędzia, zanim części przestaną spełniać specyfikację. Cyfrowe bliźniaki procesu obróbki pozwalają inżynierom testować zmiany bez marnowania materiału.
W przypadku komercyjnych termocyklerów oznacza to, że każdy blok opuszczający fabrykę działa tak samo. Naukowcy mogą ufać wynikom uzyskanym na różnych urządzeniach. Dane z procesu produkcyjnego są wykorzystywane do udoskonalania projektu, tworząc cykl ciągłego udoskonalania.
To podejście obsługuje również aplikacje qPCR w czasie rzeczywistym, w których spójność ma kluczowe znaczenie. Każdy cykl wymaga równomiernego nagrzewania dla niezawodnej amplifikacji. Inteligentna produkcja gwarantuje, że zmienność utrzymuje się poniżej progu wykrywalności. W laboratoriach przetwarzających wiele próbek, taka spójność oszczędza czas i zmniejsza liczbę powtórzeń.
W środowiskach o ograniczonym zasobie, trend w kierunku inteligentniejszej produkcji może obniżyć koszty. Mniej odpadów oznacza tańsze bloki. A tańsze bloki sprawiają, że termocyklery są bardziej dostępne dla laboratoriów, które ich najbardziej potrzebują. Nowe cyklery wchodzące na rynek korzystają z tych postępów.
NOBLE wspiera Twój projekt obróbki termicznej bloku PCR

Nasze możliwości produkcyjne
NOBLE to czołowy chiński producent precyzyjnych części. Wkładamy lata praktycznych doświadczeń w każdy projekt bloku termicznego. Nasz warsztat korzysta z zaawansowanych frezarek CNC, precyzyjnych szlifierek i obrabiarek elektroerozyjnych. Dzięki temu sprzętowi jesteśmy w stanie obrabiać skomplikowane kształty otworów i utrzymywać ścisłe tolerancje, wymagane w nowoczesnych konstrukcjach termocyklerów.
Nasz zespół pracuje z aluminium, srebrem i srebrem pozłacanym. Wiemy, jak każdy metal zachowuje się pod wpływem narzędzia tnącego. Srebro wymaga narzędzi z powłoką diamentową i starannej kontroli prędkości. Aluminium tnie szybciej, ale wymaga dbałości o wykończenie powierzchni. Dopasowujemy proces do wybranego przez Państwa materiału, aby gotowy blok działał dokładnie tak, jak zaprojektowano.
Obsługujemy zarówno prototypy, jak i produkcję masową. Niewielka partia bloków testowych pozwala na sprawdzenie projektu. Po zatwierdzeniu, skalujemy produkcję do większych serii bez konieczności zmiany procesu. Nasze ustawienia obróbki pozostają takie same dla każdej serii. Ta spójność oznacza, że każdy blok opuszczający nasz zakład jest zgodny z pierwszą zatwierdzoną próbką.
Dane Techniczne
Systemy jakości mają znaczenie przy produkcji części do sprzętu medycznego i badawczego. NOBLE posiada certyfikaty zarządzania jakością. Certyfikat ten obejmuje cały proces produkcji, od kontroli materiałów przychodzących po końcowe pakowanie. Dokumentujemy każdy etap i śledzimy każdy pomiar.
W zakresie wyrobów medycznych posiadamy również certyfikaty dla producentów wyrobów medycznych. Norma ta wykracza poza ogólne standardy jakości. Koncentruje się na bezpieczeństwie i identyfikowalności części medycznych. Nasza dokumentacja spełnia rygorystyczne wymagania producentów klinicznych termocyklerów. Zapewniamy pełną identyfikowalność każdego wysyłanego przez nas bloku. Dzięki temu możesz bez obaw przejść własne audyty regulacyjne.
Te certyfikaty to nie tylko tabliczki naścienne. Kształtują one naszą codzienną pracę. Nasi operatorzy postępują zgodnie z instrukcjami. Nasi inspektorzy używają skalibrowanych narzędzi o udokumentowanej dokładności. Nasz zespół ds. jakości weryfikuje każdą partię pod kątem Państwa specyfikacji. Ta dyscyplina ogranicza niespodzianki i utrzymuje Państwa harmonogram produkcji na właściwym poziomie.
Kompleksowe usługi od projektu do montażu
Oferujemy więcej niż tylko cięcie metalu. NOBLE oferuje kompleksowy pakiet usług obejmujący cały projekt. Nasi inżynierowie analizują pliki projektowe i proponują ulepszenia. Szukamy sposobów na zmniejszenie masy termicznej, poprawę przepływu ciepła i uproszczenie obróbki. Te sugestie często obniżają koszty i jednocześnie zwiększają wydajność.
Wykończenie powierzchni odbywa się na miejscu. Polerujemy, docieramy i powlekamy bloki, aby spełnić Państwa wymagania dotyczące kontaktu termicznego. Nasi partnerzy galwanizacyjni nakładają złote i inne powłoki ochronne o równomiernej grubości. Przed wysyłką sprawdzamy jakość powłoki.
Usługi montażowe dopełniają naszą ofertę. Składamy grzałki, czujniki i okablowanie w kompletne podzespoły. To oszczędza Twój czas i zmniejsza obciążenie Twojego działu zarządzania dostawcami. Otrzymujesz przetestowane urządzenie gotowe do ostatecznej integracji z termocyklerami. W przypadku projektów wymagających szybkiego cyklu, nasz zespół montażowy doskonale wie, jak ważne jest prawidłowe rozmieszczenie czujników i materiałów termoprzewodzących.
Wspieramy również Państwa prace walidacyjne. Nasze raporty z testów dokumentują jednorodność termiczną i wydajność narastania napięcia. Raporty te dostarczają danych do własnych etapów weryfikacji. Niezależnie od tego, czy potrzebują Państwo prototypu, czy dużej serii produkcyjnej, NOBLE dostarcza je z taką samą starannością i precyzją. Wyniki amplifikacji PCR zależą od jakości bloku. Dbamy o to, aby jakość była stała.
Obróbka bloku termicznego PCR decyduje o tym, czy Twój termocykler zapewnia wiarygodne wyniki. Wybór materiału, precyzja obróbki i kontrola jakości idą w parze. Bloki srebrne oferują najlepszą wydajność termiczną, a aluminiowe równoważą koszty i funkcjonalność. Każdy etap, od frezowania CNC po wykończenie powierzchni, wpływa na równomierność dopływu ciepła do próbek.
Precyzyjna obróbka zapewnia jednorodność termiczną i szybkie tempo narastania. Te czynniki zapewniają spójną amplifikację we wszystkich dołkach. Twoje startery i odczynniki zależą od tej spójności. Bez niej szybkie cykle stają się domysłami.
Gotowy na zbudowanie lepszego termocyklera? Współpracuj z NOBLE. Oferujemy pełen zakres usług, od projektu po montaż, wsparty zarządzaniem jakością i certyfikatami urządzeń medycznych. Stwórzmy bloki, które będą działać bez zarzutu.
Najczęściej zadawane pytania dotyczące obróbki termicznej bloku PCR
Dlaczego materiał blokowy jest tak ważny w przypadku PCR?
Materiał bloku decyduje o tym, jak szybko ciepło się przemieszcza i jak równomiernie się rozprowadza. Srebro przewodzi ciepło z natężeniem 429 W/m·K, znacznie lepiej niż aluminium. Ta prędkość bezpośrednio wpływa na szybkość narastania i równomierność reakcji. W standardowym PCR aluminium sprawdza się doskonale. W przypadku qPCR lub topienia o wysokiej rozdzielczości srebro ma realny wpływ na wyniki.
Jakiej tolerancji mogę oczekiwać od dobrej jakości bloku termicznego?
Cyklery klasy premium utrzymują równomierność temperatury na poziomie ±0.1°C w ciągu jednej sekundy. Głębokość i grubość ścianek studni mieszczą się w mikronach specyfikacji. Współrzędnościowe maszyny pomiarowe sprawdzają te wymiary po obróbce. Jeśli Twój dostawca nie może przedstawić tych wartości, poproś o raporty z walidacji termicznej przed zakupem.
Jak często powinienem sprawdzać temperaturę bloku mojego termocyklera?
Laboratoria badawcze przeprowadzają kontrolę raz w roku. Laboratoria kliniczne przeprowadzają kontrolę co sześć miesięcy. Laboratoria stosujące zasady cGMP przeprowadzają testy co trzy miesiące. Każda kontrola wykorzystuje czujniki NIST w reprezentatywnych dołkach. Największa różnica temperatur między dołkami powinna wynosić ±0.5°C lub mniej w przypadku prac standardowych.
Czy mogę obrabiać blok srebra za pomocą standardowych narzędzi CNC?
Srebro jest miękkie i gumowate. Standardowe narzędzia węglikowe chwytają i rozrywają metal. Frezy z powłoką diamentową tną srebro czysto. Prędkość obrotowa wrzeciona i posuw wymagają starannego dostrojenia, aby uniknąć nagrzewania. Ciepło może zmienić wewnętrzną strukturę metalu i pogorszyć jego późniejsze właściwości cieplne.
Co jest przyczyną nierównomiernego nagrzewania bloku termicznego?
Efekty krawędziowe tworzą strefy zimna na krawędzi. Temperatura w narożnych studzienkach może być o 13–20°C niższa od nastawionej, gdy wyświetlacz wskazuje 95°C. Konstrukcja bloku z blokiem centralnym i aktywnym ogrzewaniem poza zewnętrzną granicą studzienki rozwiązuje ten problem. Liczne czujniki pomagają również systemowi sterowania w dostosowaniu się do gorących punktów.
Jak złocenie wpływa na wydajność cieplną?
Złocenie zwiększa odporność na rdzę bez utraty przepływu ciepła. Cienka warstwa chroni srebro przed rdzą i uszkodzeniami chemicznymi. Powłoki teflonowe są również odporne na rdzę, ale działają jako izolatory, obniżając przenoszenie ciepła. Do szybkich cykli najlepiej sprawdza się złocone srebro. W przypadku budżetowych konstrukcji anodowane aluminium zapewnia dobrą ochronę przy niższych kosztach.
Jaką rolę odgrywa wykończenie powierzchni w kontakcie termicznym?
Chropowata powierzchnia zatrzymuje kieszenie powietrzne między blokiem a rurkami. Powietrze słabo przewodzi ciepło, tworząc gorące i zimne punkty. Polerowanie i docieranie tworzą gładką powierzchnię, która w całości przylega do rurek. Precyzyjne wykończenie powierzchni poprawia równomierność rozprowadzania ciepła na całej powierzchni płyty.
Czy produkcja addytywna może zastąpić Obróbka CNC do bloków termicznych?
Produkcja addytywna umożliwia stosowanie złożonych wewnętrznych kanałów chłodzących i struktur kratowych, które zmniejszają masę termiczną. Takie projekty nagrzewają się i chłodzą szybciej. Jednak drukowany metal często wymaga obróbki końcowej, aby osiągnąć ścisłe tolerancje. Na razie najlepiej sprawdzają się podejścia hybrydowe: drukowanie złożonego kształtu, a następnie obróbka skrawaniem ważnych powierzchni zgodnie z ostateczną specyfikacją.







