
Wprowadzenie
Wejdź do dowolnego oddziału radioterapii onkologicznej. Zobaczysz ogromną maszynę obracającą się wokół pacjenta. Akcelerator liniowy albo system protonowy. Może symulator tomografii komputerowej do planowania. To nie są proste urządzenia.
W każdym z nich znajdują się tysiące części. Każdy element musi działać idealnie. Awaria w którymkolwiek miejscu oznacza, że pacjent nie otrzyma pomocy. To aż tak poważna sprawa.
W tym artykule przyjrzymy się bliżej konkretnym, kluczowym częściom wewnątrz tych maszyn. Omówimy, jak są one produkowane. Jakie metale lub tworzywa sztuczne są w nich wykorzystywane? Jakie są rzeczywiste wyzwania produkcyjne, z którymi boryka się fabryka.
Dlaczego to dla Ciebie ważne? Jeśli jesteś producentem OEM urządzeń medycznych, musisz znać te szczegóły. To one decydują o wyborze sprawnego partnera produkcyjnego lub o utknięciu z dostawcą, który nie jest w stanie sprostać wymaganiom. Wiedza o tym, z czego składa się dana część, pomaga wybrać osobę, która ją wyprodukuje.
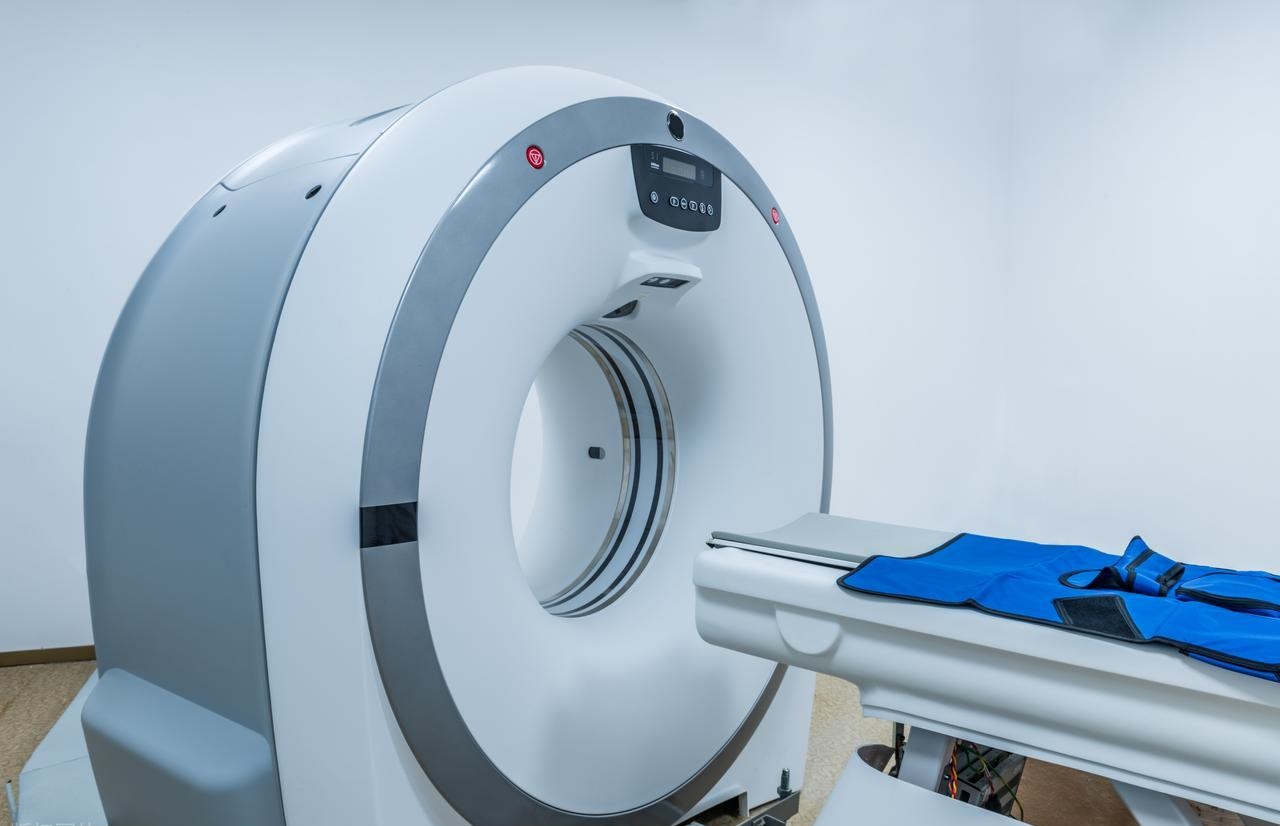
Części metalowe w centrum uwagi: precyzja pod ciśnieniem
Niektóre części wewnątrz tych maszyn muszą bezpośrednio obsługiwać wiązkę. Kształtują ją albo zatrzymują. Nie ma miejsca na błąd.
Kolimator wielolistkowy (MLC) – listki i obudowy
Wybór materiału ma znaczenie. Nie możesz użyć byle jakiego metalu.
- Wolfram ciężki Stop To standard dla samych liści. Jest niesamowicie gęsty. Dzięki temu cienki kawałek metalu zatrzymuje promieniowanie wysokoenergetyczne.
- Stal narzędziowa lub Tytan trafia do ramy i prowadnic. Te części muszą być wytrzymałe. Muszą też przetrwać ciągły ruch bez zużycia.
Jak właściwie wytwarza się takie rzeczy?
To nie jest proste.
- Wolfram jest niezwykle twardy. Niszczy standardowe narzędzia tnące. Często kończy się to użyciem drut EDM Aby uzyskać precyzyjne profile, stosuje się frezowanie z dużą prędkością i precyzyjne wykrawanie w celu uzyskania ostatecznej geometrii.
- Liczby są ścisłe. Pozycję liści mierzy się w mikronówJeśli jeden liść jest odchylony o włos, wiązka chybia celu. Dlatego potrzebne są precyzyjnie oszlifowane powierzchnie. Cały zespół musi idealnie do siebie pasować.
Prawdziwe bóle głowy
Po pierwsze, obróbka wolframu bez tworzenia drobnych pęknięć. Materiał jest kruchy. Źle go dociśnij, a pęknie. Po drugie, masz dziesiątki listków ułożonych obok siebie. Wszystkie muszą pozostać idealnie płaskie. Jeśli jeden listek się wygnie lub będzie miał wystający punkt, nie będzie się poruszał prawidłowo. Cały kolimator ulegnie awarii.
Akcelerator liniowy (linak) z wnękami miedzianymi
Wyobraź sobie je jako silnik. Element, który wykonuje prawdziwą pracę. Elektrony są wstrzeliwane do tych wnęk i wychodzą z drugiej strony, poruszając się z niewiarygodną prędkością. Bez nich nie ma wiązki.
Z czego jest zrobiony
Używasz tutaj jednego konkretnego materiału. Miedzi beztlenowej (OFE). Czystość jest nie do negocjacji. Każda drobna domieszka w metalu zakłóca pole elektromagnetyczne. To właśnie pole przyspiesza elektrony. Brudna miedź oznacza słabą lub niestabilną wiązkę. To niedopuszczalne.
Jak to zbudować
Zaczyna się od litego kawałka miedzi. Albo wlewka, albo odkuwki. Następnie obrabia się maszynowo wszystko, co nie jest wnęką.
Precyzyjne toczenie i frezowanie CNC pozwala uzyskać wewnętrzny kształt. To duża strata materiału.
Powierzchnie wewnętrzne muszą być niesamowicie gładkie. Mówimy o wykończeniu lustrzanym . Bardzo niskie wartości współczynnika Ra. Minimalizuje to opór elektryczny. Mniejszy opór oznacza mniejsze straty mocy w postaci ciepła. Czasami, aby uzyskać takie wykończenie, konieczne jest toczenie diamentowe . Czasami wymagane jest specjalistyczne polerowanie ręczne.
Gdzie robi się ciężko
Pierwszym problemem jest dokładność wymiarowa. Wymiary wnęki mierzy się w mikronach. Są to głębokie, wewnętrzne struktury. Sięgnięcie do wnętrza w celu dokładnego pomiaru lub cięcia jest trudne.
Po drugie, miedź utwardza się. Jeśli twoje narzędzia są tępe lub prędkość jest niewłaściwa, obrabiasz powierzchnię. To zmienia właściwości materiału dokładnie tam, gdzie potrzebujesz, aby były idealne.
Wreszcie, należy dbać o czystość materiału przez cały proces. Zanieczyszczenia pochodzące z chłodziw lub narzędzi mogą zniszczyć element równie poważnie, jak zanieczyszczenia w oryginalnym wkładzie. Każdy etap ma znaczenie.
Mosiężne apertury i kompensatory akrylowe do terapii protonowej
Terapia protonowa różni się od zwykłego promieniowania rentgenowskiego. Wiązka musi być precyzyjnie ukształtowana dla konkretnego pacjenta. Dla konkretnego guza. Dlatego do każdego zabiegu tworzy się sprzęt na zamówienie.
Czym oni są
Dwie części współpracują ze sobą. Po pierwsze, otwór . To gruba płyta metalu z wyciętym otworem. Otwór dopasowuje się do kształtu guza. Wiązka przechodzi przez otwór. Metal blokuje resztę. Po drugie, kompensator . Znajduje się on na drodze wiązki i zmienia głębokość promieniowania. Kształtuje dawkę.
Materiały są proste, ale konkretne
- Do przysłony używasz mosiądz. C360 albo coś podobnego. Łatwo się obrabia. I jest wystarczająco gęsty, żeby zatrzymać protony tam, gdzie ich nie chcesz.
- Do kompensatora potrzebujesz akryl medyczny. PMMA. Musi być optycznie przejrzysty. Bez zmętnień. Co ważniejsze, musi być wolny od naprężeń wewnętrznych. Naprężony akryl pęka podczas obróbki.
Jak powstają
To nie jest produkt standardowy. Zaczyna się od litego półfabrykatu z mosiądzu lub akrylu. Następnie obrabia się go na podstawie tomografii komputerowej pacjenta i planu leczenia.
- Wysoka prędkość CNC przemiał wycina niestandardowy kształt. W przypadku złożonych kształtów guzów często konieczne jest Obróbka osi 5 aby uzyskać wszystkie kąty właściwe.
- Kod do maszyny pochodzi bezpośrednio z oprogramowania do planowania leczenia. Onkolog rysuje cel. Te dane stają się ścieżkami narzędzi. Bez ręcznego programowania. To bezpośrednia cyfrowy wątek od planu do części znajdującej się na maszynie.
Presja jest realna
Po pierwsze, harmonogram. Pacjenci są umawiani. Nie można opóźniać leczenia raka, bo część nie jest gotowa. Czas realizacji wynosi często od 24 do 48 godzin . To wszystko.
Po drugie, mosiężne otwory mogą mieć bardzo cienkie ścianki. Obróbka cienkich elementów w miękkim mosiądzu bez ich wyginania lub zniekształcania wymaga umiejętności. Jedno złe cięcie i element się wypacza.
Po trzecie, akryl musi pozostać przezroczysty. Obróbka pozostawia ślady. Aby uzyskać optycznie czystą powierzchnię, należy odpowiednio dobrać prędkość i posuw. Wszelkie zmętnienia lub ślady po narzędziach wpływają na belkę. A jeśli akryl pęknie podczas obróbki, wyrzuca się go i zaczyna od nowa. Czas ucieka.
Części z tworzyw sztucznych w centrum uwagi: precyzja, gdzie promienie rentgenowskie spotykają się z pacjentem
Teraz spójrz na części, które znajdują się bezpośrednio w promieniu rentgenowskim. Nie mogą go blokować ani zniekształcać. Muszą być praktycznie niewidoczne. Inne plastikowe części stykają się z pacjentem i muszą być sterylne. To zmienia całkowicie sposób ich produkcji.
Części prowadzące tomografu komputerowego PEEK
Wewnątrz tomografu komputerowego znajdują się źródła i detektory promieniowania rentgenowskiego. Obracają się one wokół pacjenta. Elementy te wymagają ram i prowadnic, aby utrzymać je w miejscu. Problem polega na tym, że ramy te znajdują się bezpośrednio na drodze promieni rentgenowskich.
Wybór materiału jest kluczowy
Nie można tu użyć metalu. Metal byłby widoczny na obrazie. Spowodowałoby to powstanie artefaktów. Zamiast pacjenta widać by część. Dlatego używa się PEEK-u , czyli polieteroeteroketonu.
Ma dwie zalety. Po pierwsze, jest niesamowicie wytrzymały i stabilny. Nie zmienia kształtu pod obciążeniem. Po drugie, jest radioprzezroczysty . Promienie rentgenowskie przechodzą przez niego na wylot. Na ostatecznym obrazie jest prawie niewidoczny.
Jak to robisz?
Nie obrabia się tego wszystkiego z litego bloku. To zajęłoby wieki i zmarnowałoby mnóstwo drogiego materiału.
Najpierw formuje się wtryskowo, aby uzyskać kształt zbliżony do finalnego. To pozwala na wydajne formowanie złożonej geometrii. Podstawowa struktura zostaje wyjęta z formy.
Następnie przechodzimy do wtórnej obróbki CNC . Krytyczne punkty – punkty mocowania, powierzchnie, na których ustawiają się detektory – są obrabiane z ostateczną precyzją. Sama forma nie jest w stanie utrzymać tych tolerancji.
Wyzwania są specyficzne dla plastiku
Po pierwsze, odkształcenie. PEEK to polimer półkrystaliczny. Kurczy się podczas chłodzenia. Jeśli konstrukcja formy lub parametry procesu są nieprawidłowe, wytłoczony element jest skręcony. Zniekształcona część nie utrzyma detektorów w prawidłowym ustawieniu.
Po drugie, spójność materiału. Przezierność zależy od czystości i jednorodności materiału. Wszelkie zanieczyszczenia lub niespójności w tworzywie sztucznym mogą powodować powstawanie plam widocznych na skanie.
Po trzecie, tolerancja obróbki. Starasz się osiągnąć ścisłe parametry dla materiału, który ma tendencję do przemieszczania się i odkształcania. Uzyskanie precyzyjnej, płaskiej powierzchni z PEEK-u wymaga ostrych narzędzi i przemyślanych strategii. To nie to samo, co cięcie metalu.
Jednorazowe aplikatory do brachyterapii
Te urządzenia umieszcza się w ciele pacjenta. Bezpośrednio do ciała. Dostarczają promieniowanie prosto do miejsca guza. Następnie wyjmuje się je i wyrzuca. Wyłącznie jednorazowego użytku. Sterylność nie jest opcjonalna.
Z czego są zrobione
Standardowe tworzywa sztuczne do zastosowań medycznych. Poliwęglan. ABS. Materiały z długą historią. Muszą przetrwać sterylizację. Promieniowanie gamma lub gaz etylenowy. I muszą być biozgodne. Nie reagują z tkanką.
Jak je produkować na dużą skalę?
To nie jest zlecenie na zamówienie. Potrzeba ich tysięcy. Może nawet dziesiątek tysięcy.
Formowanie wtryskowe to jedyna metoda. Formy wielogniazdowe. Każdy cykl wytwarza wiele części. Każda część jest identyczna jak poprzednia. Cechy są złożone. Wewnątrz znajdują się małe prześwity, przez które przemieszcza się źródło promieniowania. Wszystko formowane jest w formie.
Montaż dodaje funkcjonalności. Czasami formuje się jeden materiał na drugim. Czasami zgrzewa się ultradźwiękowo dwie połówki. Niektóre projekty osadzają chip RFID bezpośrednio w plastiku podczas formowania. Ten chip śledzi urządzenie w szpitalu. Gwarantuje to, że zostanie ono użyte raz i wyrzucone.
Pułapki produkcyjne
Po pierwsze, czystość. Forma nie może wytworzyć żadnych nadlewek. Żadnego zabłąkanego plastiku. Żadnych pustych przestrzeni wewnątrz materiału. Każda wada to miejsce, w którym mogą się ukryć bakterie. Tego nie da się wysterylizować.
Po drugie, cienkie ścianki. Te urządzenia muszą być małe, aby zapewnić pacjentowi komfort. Plastik miejscami staje się cienki. Utrzymanie tolerancji na cienkim, płynnym plastiku podczas formowania jest trudne. Zbyt cienkie i pęka. Zbyt grube i urządzenie nie będzie pasować.
Po trzecie, powierzchnie styku. Jeśli urządzenie składa się z dwóch części, które się ze sobą zatrzaskują, muszą być idealnie uszczelnione. Bez szczelin. Bez przecieków. Każdy przeciek to droga dla płynów. Płyny oznaczają zanieczyszczenie. Zanieczyszczenie oznacza infekcję. Zespół musi być szczelny. Za każdym razem.
Urządzenia do unieruchamiania pacjentów
Radioterapia często składa się z wielu sesji. Tydzień po tygodniu. Pacjent musi za każdym razem znajdować się w tej samej pozycji. Wystarczy kilka milimetrów, żeby ominąć guz. Zamiast tego trafia się w zdrową tkankę. Dlatego unieruchamia się ją za pomocą specjalnego modelu.
Z czego jest zrobiony
Nic specjalnego. Tylko styropian albo pianka poliuretanowa . Jest lekki. Łatwo go kształtować. I jest transparentny dla promieniowania. Wiązka przechodzi przez niego, jakby w ogóle go nie było.
Jak sobie teraz radzisz?
Stary sposób: ręcznie owijało się pacjenta pianką. Działało, ale nie dało się tego idealnie powtórzyć.
Nowy sposób: Bierzesz dane z tomografii komputerowej lub rezonansu magnetycznego pacjenta. Wprowadzasz je do oprogramowania. Komputer tworzy trójwymiarowy model konturu pacjenta. Następnie wkładasz solidny blok pianki do maszyny CNC. Naciskasz „start”. Maszyna wycina dokładny kształt konkretnego pacjenta. Głowa, barki, ramiona. Wszystko, co musi być unieruchomione.
Rezultatem jest idealnie dopasowana forma. Co ważniejsze, jeśli za kilka miesięcy będziesz potrzebować drugiej, uruchomisz ten sam plik. Będzie identyczna. Powtarzalność rozwiązana.
Gdzie robi się trudno
Pierwszym problemem jest sam materiał. Pianka jest miękka. Łatwo się rozrywa. Obrabiasz coś, co zamiast ciąć, chce się rozrywać. Geometria i prędkość narzędzia muszą być idealnie dobrane. W przeciwnym razie otrzymasz rozmytą, poszarpaną powierzchnię zamiast gładkiego konturu.
Drugim problemem jest tłumaczenie. Dane z obrazowania medycznego nie są automatycznie przekształcane w kod maszynowy. Trzeba przekonwertować skan na model bryłowy. Następnie wygenerować ścieżki narzędzi, które faktycznie działają. Jeśli dane ulegną uszkodzeniu lub nie będą wyrównane na dowolnym etapie, forma będzie błędna. I pozycja pacjenta będzie błędna. To niedopuszczalne.
Rozważania dotyczące produkcji wieloczęściowej
Widzieliście już szeroką gamę części. Listwy wolframowe. Miedziane wnęki. Mosiężne otwory. Prowadnice z PEEK-u. Formy piankowe. Wyglądają inaczej. Działają inaczej. Ale zasady ich prawidłowego wykonania są takie same.
Systemy jakości mają znaczenie na każdym poziomie
Każda omawiana tutaj część ma jedną wspólną cechę. Musi być wyprodukowana w ramach certyfikowanego systemu zarządzania jakością. ISO 13485 to norma dla wyrobów medycznych. To nie jest opcjonalna dokumentacja.
System wymusza udokumentowanie procedur. Przeszkolonych operatorów. Kontrolowanych procesów. Niezależnie od tego, czy obrabiasz gęsty blok wolframu, czy formujesz cienki aplikator z tworzywa sztucznego, system jakości ma zastosowanie. Zapewnia spójność. Gwarantuje, że jeśli coś pójdzie nie tak, możesz dowiedzieć się, dlaczego i to naprawić.
Śledzenie jest niepodlegające negocjacjom
Musisz wiedzieć, skąd pochodzi każdy materiał. Ten miedziany pręt do wnęki akceleratora liniowego? Ma mnóstwo numerów. Jakiej żywicy użyto do uformowania aplikatora? Ma numer partii. Te numery są rejestrowane i łączone z gotowym elementem.
Jeśli wada materiałowa ujawni się później, musisz ją prześledzić. Które części zostały użyte z tej partii? Gdzie zostały wysłane? Ten łańcuch śledzenia chroni pacjentów. Chroni również Ciebie. Bez niego drobny problem może przerodzić się w masowe wycofanie produktu, w którym nie da się zidentyfikować, czego dotyczy problem.
Inspekcja i walidacja
Wykonanie części to dopiero połowa pracy. Musisz udowodnić, że jest prawidłowa.
- CMM Zmierz wymiary krytyczne. Położenie listka wolframowego. Średnica wnęki. Położenie otworów montażowych.
- Optyczny komparatory Sprawdź profile i kontury. Otwory aperturowe z mosiądzu. Złożone powierzchnie zakrzywione.
- Chropowatość powierzchni testerzy Zweryfikuj wykończenie. Lustrzane miedziane wnęki. Gładkie akrylowe kompensatory. Liczby nie kłamią.
W przypadku nowych części przeprowadza się kontrolę pierwszego artykułu . Jest to pełna weryfikacja, czy proces produkcyjny jest w stanie wyprodukować część spełniającą wszystkie wymagania. Każdy wymiar. Każda specyfikacja materiałowa. Każda uwaga na rysunku jest sprawdzana i dokumentowana. Branża medyczna często adaptuje normy, takie jak AS9102, z przemysłu lotniczego. Zasada jest ta sama: sprawdź to przed uruchomieniem produkcji.
Dane z inspekcji stają się częścią historii urządzenia. To Twój dowód. Twój dowód, że część została wykonana prawidłowo. Organy regulacyjne tego oczekują. Pacjenci na tym polegają.
Dlaczego warto współpracować z NOBLE
Czytałeś o wszystkich tych różnych elementach. Wolfram. Miedź. PEEK. Mosiądz. Każdy z nich jest twardy na swój sposób. Ich produkcja wymaga czegoś więcej niż tylko maszyn. Wymaga doświadczenia. Wymaga certyfikacji. Oto dlaczego producenci OEM urządzeń medycznych przynoszą nam swoje najtwardsze komponenty.
Certyfikowane Systemy Jakości
Posiadamy certyfikaty, które są istotne. ISO 13485:2016 dla wyrobów medycznych. ISO 9001:2015 dla zarządzania jakością. To nie są tabliczki ścienne. To systemy aktywne.
Każda wysyłana przez nas część jest produkowana w ramach systemu jakości, który jest regularnie audytowany. Dzięki temu:
Pełna identyfikowalność. Znamy numer partii surowca. Znamy dane z kontroli z każdego krytycznego wymiaru. Wszystko jest rejestrowane.
Kontrola dokumentacji. Otrzymujesz historię urządzenia z każdą przesyłką. Certyfikaty zgodności. Dokumentacja, której oczekują organy regulacyjne.
Zarządzanie ryzykiem. Przestrzegamy standardów dotyczących wyrobów medycznych na każdym etapie produkcji. Nie tylko na końcu.
Kompleksowe wsparcie inżynieryjne
Nie ograniczamy się do przyjmowania zamówień i uruchamiania cyklu produkcyjnego. Nasi inżynierowie angażują się już na wczesnym etapie. Współpracujemy z Państwa projektantami, gdy część jest jeszcze w fazie rozwoju. Optymalizujemy ją pod kątem możliwości produkcyjnych.
Ta współpraca się opłaca:
Niższe koszty. Znajdujemy sposoby na mniejsze zużycie materiałów. Skracamy cykle produkcyjne. Oszczędności się sumują.
Lepsza wydajność. Analizujemy tolerancje. Sugerujemy lepszy wybór materiałów. Część działa lepiej.
Krótszy czas wprowadzenia produktu na rynek. Prototypy powstają szybciej. Walidacje przebiegają sprawniej. Szybciej wprowadzasz produkt na rynek.
Zaawansowane możliwości produkcyjne
Nasz dział produkcji jest w stanie obsłużyć wszystko, o czym rozmawialiśmy.
Wieloosiowa obróbka CNC. Do skomplikowanych części metalowych. Otwory mosiężne. Wnęki miedziane. Listwy wolframowe.
Precyzyjne formowanie wtryskowe. Do produkcji elementów z tworzyw sztucznych w dużych ilościach. Powtarzalność wymiarowa. Część po części.
Produkcja hybrydowa. Łączymy formowanie i obróbkę skrawaniem. Jak te prowadnice tomograficzne PEEK. Formujemy skomplikowane kształty. Obrabiamy krytyczne powierzchnie.
Montaż w pomieszczeniach czystych. Dla części wymagających kontrolowanego środowiska. Bez zanieczyszczeń. Bez pytań.
Potrzebujesz partnera, który zna się zarówno na wolframie, jak i na PEEK-u. Który pracuje w oparciu o certyfikowane systemy jakości. Który wychwytuje problemy na etapie projektowania, a nie dopiero po rozpoczęciu produkcji? Właśnie to oferujemy.
FAQ
Jakie materiały są najczęściej stosowane w podzespołach urządzeń radioterapii?
Ciężki stop wolframu pojawia się często. Jest potrzebny do blokowania promieniowania w liściach kolimatora wielowarstwowego (MLC). Miedź, a konkretnie beztlenowy gatunek elektroniczny, jest stosowana w akceleratorach liniowych ze względu na swoją przewodność. Mosiądz jest standardem w przypadku apertur protonowych, ponieważ dobrze się obrabia i zatrzymuje protony. PEEK jest wszechobecny w ścieżkach obrazowania. Jest wytrzymały i niewidoczny dla promieni rentgenowskich. Następnie mamy tworzywa sztuczne do zastosowań medycznych, takie jak poliwęglan i ABS, do urządzeń jednorazowego użytku. Stal nierdzewna i tytan do elementów konstrukcyjnych i szyn prowadzących. Wybór materiału zawsze sprowadza się do jednego pytania: jaką funkcję ten element ma pełnić na ścieżce wiązki?
Jaka jest różnica pomiędzy normami ISO 13485 i ISO 9001 i dlaczego ma to znaczenie dla moich komponentów?
Norma ISO 9001 stanowi punkt odniesienia. Mówi ona, że posiadasz system zarządzania jakością. Kontrolujesz swoje procesy. Śledzisz rzeczy. Norma ISO 13485 opiera się na tym. Dodaje wymagania specyficzne dla wyrobów medycznych. Zarządzanie ryzykiem w całym procesie produkcji. Pełna identyfikowalność od surowca do gotowego elementu. Rygorystyczne wymagania dotyczące dokumentacji. Skupienie na przepisach. W przypadku Twoich komponentów różnica jest prosta. Warsztat 9001 może wyprodukować dobrą część. Warsztat 13485 może udowodnić, że wykonał ją prawidłowo, za każdym razem, dzięki dokumentacji akceptowanej przez organy regulacyjne. Jeśli Twoja część trafia do wyrobu medycznego, norma 13485 ma znaczenie.
Czy NOBLE oferuje zarówno prototypowanie, jak i produkcję wielkoseryjną?
Tak. Zajmujemy się obiema stronami. W przypadku prototypów, możemy obrabiać części bezpośrednio z Twoich modeli. Bez zobowiązań dotyczących oprzyrządowania. Szybka realizacja. W przypadku dużych serii przechodzimy na formowanie wtryskowe lub obróbkę produkcyjną. Kluczem jest to, że jesteśmy z Tobą. Ten sam zespół inżynierów, który pomagał przy prototypie, dostosowuje go do wielkości produkcji. Bez przekazywania części do nowego dostawcy, który nie zna historii części.
Jak zapewnić czystość podzespołów znajdujących się wewnątrz delikatnego sprzętu?
Zależy to od części i jej ostatecznego zastosowania. W przypadku standardowych komponentów stosujemy kontrolowane praktyki warsztatowe i końcowe czyszczenie przed pakowaniem. W przypadku części wymagających wyższej czystości dysponujemy strefami montażu w pomieszczeniach czystych. Niektóre części są czyszczone ultradźwiękowo. Inne wymagają specjalnego opakowania, aby zachować czystość podczas transportu. Wymagania omawiamy z wyprzedzeniem. Następnie opracowujemy proces w oparciu o faktyczne potrzeby danej części.
Jaką dokumentację dołączacie do każdej przesyłki?
Otrzymasz Certyfikat Zgodności potwierdzający, że części spełniają wszystkie wymagania. W razie potrzeby dokumentację historii urządzenia. Certyfikaty materiałowe z możliwością śledzenia do oryginalnych partii. Raporty z kontroli pierwszego artykułu dla nowych części. Dane z kontroli wymiarowej dla kluczowych cech. Dokładny pakiet zależy od Twojej umowy i klasyfikacji części. Zapewniamy wszystko, czego potrzebujesz do własnych dokumentacji jakościowych i zgłoszeń regulacyjnych.
Jak długo trwa otrzymanie wyceny niestandardowego komponentu radioterapii?
Proste części obrabiane mechanicznie można wycenić w ciągu 2-3 dni roboczych. Skomplikowane zespoły lub części formowane wymagają więcej czasu, zazwyczaj 5-7 dni roboczych. Czas realizacji zależy od stopnia kompletności modelu i dokumentacji rysunkowej. Jasna specyfikacja przyspiesza proces. Jeśli potrzebujesz szybkiej wyceny na etapie projektowania, możemy przeprowadzić wstępną analizę na podstawie wstępnych koncepcji, aby przedstawić Ci przybliżone kwoty do ustalenia budżetu.






