
Wprowadzenie
Część może być idealnie dopasowana do wymiarów na wydruku, ale nadal może być bezużyteczna. Różnica między sukcesem a porażką często leży w wykończeniu powierzchni. Jeśli nie zostanie odpowiednio wykończona, dobry element może okazać się bezużyteczny.
Wady mogą kosztować Cię trzy różne sposoby. Po pierwsze, poświęcasz dodatkowy czas na operacje dodatkowe, takie jak szlifowanie, polerowanie i ponowna obróbka. Po drugie, tracisz pieniądze z powodu ilości złomu, gdy części nie da się odzyskać. Po trzecie, słaba powierzchnia może skrywać większe problemy. Tworzy słabe punkty, w których zaczynają się pęknięcia. Części psują się szybciej.
W tym przewodniku poznasz najczęstsze wady powierzchni. Dowiesz się, co je powoduje, jak je rozpoznać i, co najważniejsze, jak je naprawić. Idea jest prosta: mniej odpadów i większa niezawodność.
Czym są wady powierzchniowe? Frezowanie CNC?
Aby naprawić wadę powierzchni, najpierw trzeba zrozumieć, na co się patrzy. W tym przypadku mamy do czynienia z dwoma ważnymi terminami.
Topografia powierzchni to w zasadzie jej kształt. Występują wzniesienia i ubytki. Tekstura to to, co można zobaczyć i poczuć. Integralność powierzchni sięga głębiej. W tym przypadku ważnym czynnikiem są właściwości fizyczne, takie jak zmiany twardości, mikropęknięcia i naprężenia szczątkowe. Element może wydawać się gładki, ale pod spodem mogą znajdować się ukryte uszkodzenia.
Wady powierzchni to w zasadzie po prostu odchylenia. Powierzchnia nie jest idealnie dopasowana do wydruku. Może to być spowodowane nieprawidłową geometrią, taką jak wyżłobienie, rozdarcie lub wypukłość. Alternatywnie, może to być wada fizyczna, taka jak przepalenie, pęknięcie lub osadzanie się zanieczyszczeń w części. Tak czy inaczej, część jest uszkodzona.
Jak je zidentyfikować? Można to zrobić na dwa sposoby. Pierwszym krokiem jest kontrola wizualna. Doświadczony mechanik natychmiast zauważy wszelkie problemy. Aby uzyskać dokładniejszą pracę, użyj profilometru. To narzędzie przesuwa rylcowaty element po powierzchni i dostarcza danych liczbowych. Ra mierzy średnią chropowatość. Rz mierzy maksymalną wysokość wierzchołków i dolin. Razem wskazują one, czy wykończenie spełnia wymagane specyfikacje.
5 głównych przyczyn frezowania powierzchni Wady
Oto schemat, który pomoże Ci systematycznie diagnozować wady powierzchni. W przypadku stwierdzenia słabego wykończenia, sprawdź kolejno pięć następujących obszarów: oprzyrządowanie, parametry skrawania, sztywność maszyny, materiał i program CAM. Jeden z tych elementów jest prawie zawsze przyczyną.
1. Wady związane z narzędziami
Narzędzie tnące jest Twoim pierwszym podejrzanym. Ma ono bezpośredni kontakt z częścią.
- Ślady po drganiach Wyglądają jak wzór na tarze. Powstają w wyniku rezonansu harmonicznego. Dzieje się tak, gdy narzędzie wibruje w kontakcie z przedmiotem zamiast ciąć czysto. Najczęstszą przyczyną jest nadmierny wysięg narzędzia. Dobrą zasadą jest utrzymanie stosunku długości do średnicy poniżej 4:1. Większe narzędzie to proszenie się o kłopoty.
- Zbudowana krawędź Występuje w przypadku aluminium i innych lepkich materiałów. Pod wpływem ciepła i nacisku drobne wióry przywierają do końcówki narzędzia. Zgrzany materiał rozrywa powierzchnię zamiast ją przecinać. Rezultatem jest szorstka, poszarpana powierzchnia.
- bełkotać formacjaZadziory pojawiają się na krawędziach części. Zadzior wejściowy tworzy się w miejscu wejścia narzędzia. Zadzior wyjściowy tworzy się w miejscu wyjścia narzędzia. Oba te zjawiska świadczą o stępieniu narzędzia lub nieprawidłowym kącie natarcia. Ostre narzędzie o prawidłowej geometrii tnie materiał czysto. Stępione narzędzie odpycha materiał na bok, tworząc uniesioną krawędź.
- Narzędzie mieć na sobie Zużycie jest stopniowe, ale destrukcyjne. Zużyte narzędzie przestaje ciąć i zaczyna trzeć. To generuje ciepło i pozostawia nierównomierne, wypolerowane wykończenie. Regularnie sprawdzaj swoje narzędzia. Kiedy się zepsują, wszystko inne z nimi zginie.
2. Wady procesu i parametrów
Wszystko zależy od liczb, które wpisujesz do maszyny.
Weź pod uwagę trójkąt prędkości i posuwów. Istnieją trzy zmienne: prędkość wrzeciona, posuw na ząb i głębokość skrawania. Muszą być one zrównoważone. Jeśli zmienisz jedną z nich, musisz dostosować pozostałe.
- Uszkodzenie termiczne Pojawia się jako przypalenie na części. Dzieje się tak, gdy wrzeciono pracuje z dużą prędkością obrotową i niskim posuwem. Narzędzie zatrzymuje się w jednym miejscu, powodując tarcie i przypalanie materiału. Rozwiązaniem jest zwiększenie posuwu i umożliwienie narzędziu ruchu.
- Maksymalna wysokość hartowanie Istnieje ryzyko w przypadku stali nierdzewnych i niektórych stopów egzotycznych. Zbyt niski posuw spowoduje, że narzędzie będzie ocierać się o materiał zamiast go ciąć. W wyniku tego tarcia powstaje cienka warstwa materiału. Kolejne przejście musi przeciąć zahartowany materiał. Narzędzia zużywają się szybciej, a jakość wykończenia pogarsza się. Rozwiązaniem jest utrzymanie odpowiedniego obciążenia wiórem. Trzeba ciąć, a nie trzeć.
3. Wady maszyn i uchwytów roboczych
- Reakcja Odnosi się do luzu w śrubach napędowych maszyny. Gdy narzędzie zmienia kierunek, ta szczelina się zamyka, pozostawiając defekt powierzchni. Jest on widoczny w miejscu styku dwóch ścieżek narzędzia, jako mała linia lub uskok, którego nie powinno tam być. Jest to najbardziej widoczne na starszych maszynach. Rozwiązaniem jest odpowiednia konserwacja lub kompensacja programowa.
- Błąd tramwajowy Występuje, gdy głowica wrzeciona nie jest idealnie prostopadła do stołu. Na powierzchniach frezowanych czołowo pojawia się wzór schodkowy. Dzieje się tak, ponieważ narzędzie skrawa głębiej po jednej stronie obrotu niż po drugiej. Sprawdź położenie wózka za pomocą wskaźnika. Wyreguluj głowicę, aż będzie idealnie prostopadła.
- Wibracja Pętle Zacznij od luźnego zacisku lub słabego mocowania. Ten niewielki ruch jest wzmacniany przez siły skrawania. Cały zestaw zaczyna się trząść. Część drga, ale to nie wina narzędzia. Najpierw sprawdź zaciski.
4. Wady rzeczowe
- Wtrącenia i porowatość: Wady pochodzące z surowca (odlewów). Czasami problem nie leży w sposobie cięcia. Chodzi o to, od czego się zaczęło.
- Włączenia i porowatość Pochodzą z samego surowca. Zazwyczaj winne są odlewy. Obrabiasz czystą powierzchnię i natrafiasz na pustkę lub twardy punkt. Narzędzie przeskakuje, wykończenie pęka, a część zostaje zezłomowana. Przed cięciem sprawdź surowiec.
- Lepki materiały, Takie jak stal niskowęglowa czy czyste aluminium, nie pękają idealnie. Rozrywają się i rozmazują. Materiał przykleja się do siebie i do narzędzia. Do ich obróbki potrzebne są ostre krawędzie i odpowiednia geometria. Polerowane rowki wiórowe pomagają. Podobnie jak wyższe prędkości.
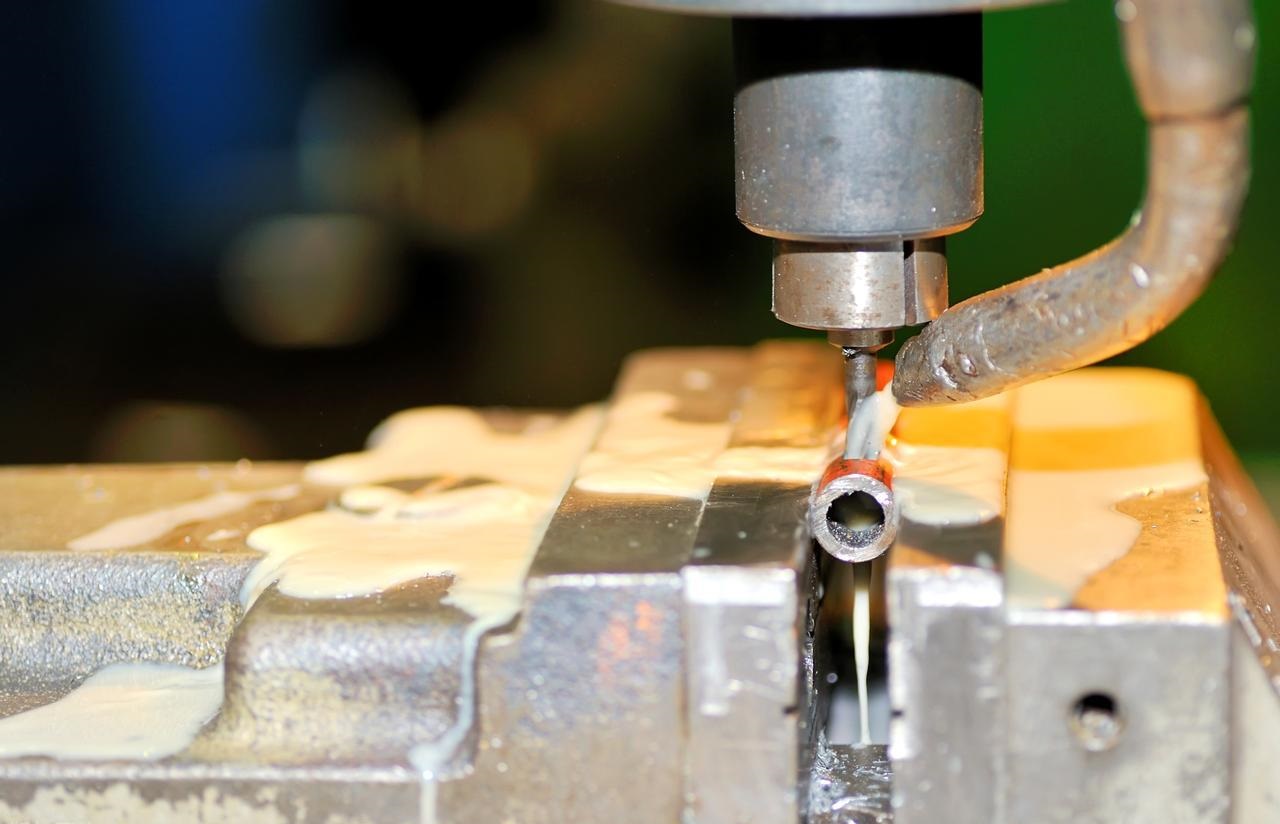
5. Wady CAM i ścieżki narzędzia
Wygenerowany kod może powodować problemy jeszcze przed uruchomieniem maszyny.
- Wysokość muszli Odnosi się do naturalnego wierzchołka pozostawionego przez frez kulowy. Odległość między przejściami decyduje o wysokości tych grzbietów. Jeśli przeskok jest zbyt szeroki, powierzchnia będzie chropowata. Jeśli jest zbyt wąski, tracisz czas. Oprogramowanie CAM oblicza to. Zaufaj mu, ale sprawdź.
- Znaki pobytu Wyglądają jak okrągłe oparzenia. Dzieje się tak, gdy narzędzie zatrzymuje się w punkcie, zazwyczaj podczas zmiany kierunku, i ociera się w miejscu. Nagrzewa się, a powierzchnia odbarwia się lub deformuje. Podczas programowania należy unikać niepotrzebnych przestojów na newralgicznych powierzchniach.
- Ostre rogi Na ścieżce narzędzia występują problemy. Maszyna musi natychmiast zmieniać kierunek. Serwa szarpią. Ruch staje się nierówny. To pozostawia ślady. Stosuj zaokrąglone narożniki w ścieżkach narzędzia. Pozwól maszynie płynnie pokonywać zakręty, zamiast zatrzymywać się i ruszać.
Ukryte koszty: Jakie problemy mogą powodować wady powierzchni?
Złe wykończenie nie jest po prostu brzydkie. Kosztuje cię na wiele sposobów, które ujawniają się później. Przejście od „jak to wygląda” do „dlaczego to ma znaczenie” to miejsce, w którym tracisz prawdziwe pieniądze.
Integralność mechaniczna: czynnik zmęczenia
Wyobraź sobie rozrywanie kartki papieru. Czysta krawędź rozrywa się prosto. Papier z małym nacięciem rozrywa się dokładnie w tym miejscu za każdym razem. Wady powierzchni działają w ten sam sposób. Każda rysa i wgniecenie działa jak koncentrator naprężeń. To miejsca, w których kumulują się siły.
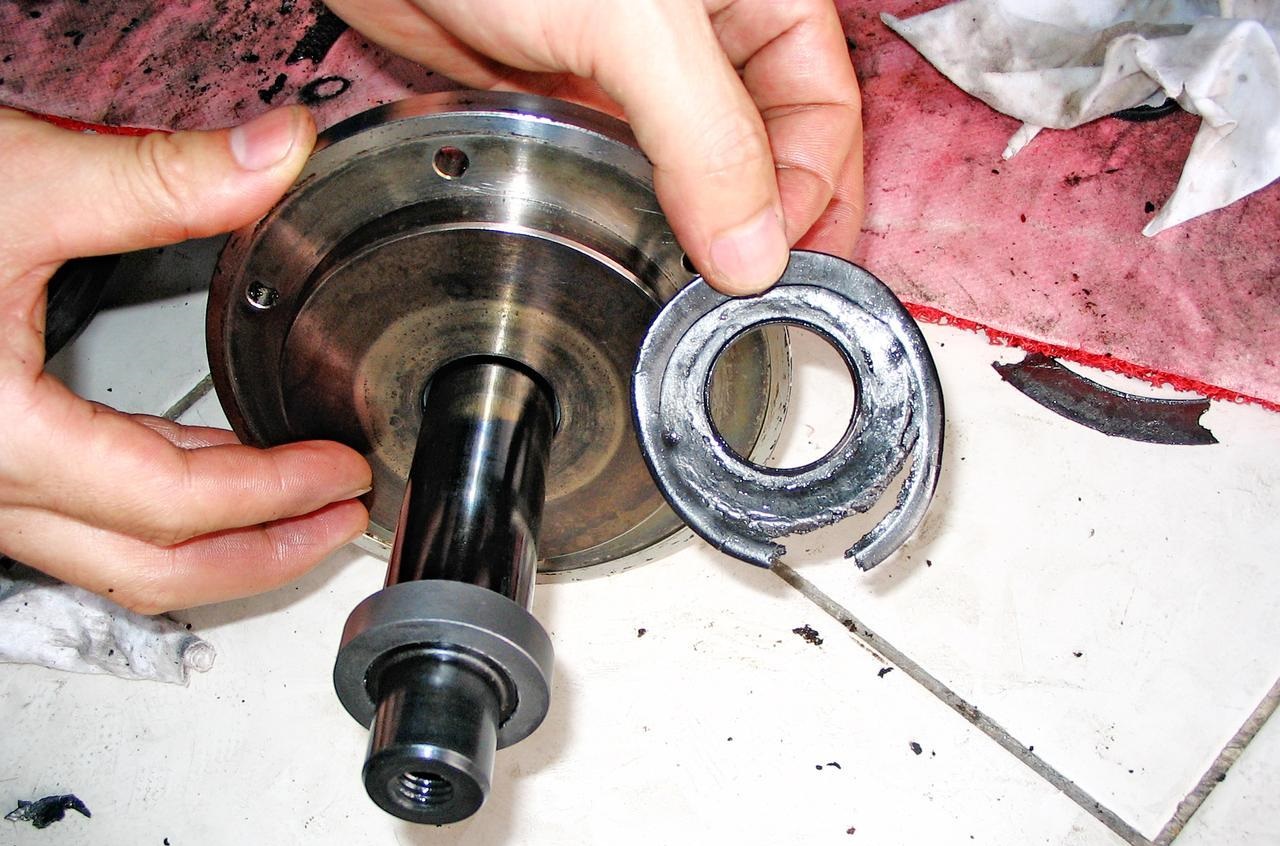
Pod obciążeniem cyklicznym — części, które się poruszają, silniki, które pracują, i maszyny, które pracują cyklicznie — ta drobna rysa może przekształcić się w pęknięcie. Pęknięcie powiększa się z każdym cyklem. W końcu część ulega awarii. Pęka, gdy najmniej się tego spodziewasz. To uszkodzenie zmęczeniowe. Zaczyna się na powierzchni.
Awaria funkcjonalna: uszczelnienia i mechanizmy
Uszczelki pierścieniowe i pierścienie uszczelniające są wybredne pod względem wykończenia. Wymagają określonego zakresu. Jeśli jest zbyt chropowate, uszczelka nie może zamknąć szczelin. To prowadzi do wycieków. Wycieka płyn, spada ciśnienie i systemy ulegają awarii. Jeśli jest zbyt gładkie, uszczelka nie ma się do czego przyczepić. Zwija się, skręca i pęka. Wykończenie powierzchni musi być idealne.
Ruchome części stwarzają kolejny problem. Chropowate powierzchnie powodują tarcie. Tarcie generuje ciepło. Ciepło powoduje szybsze zużycie elementów. Wał, który powinien obracać się swobodnie, zaczyna się zacinać. Łożysko, które powinno się ślizgać, zaczyna się trzeć. Część zużywa się z powodu wady wykończenia.
Awaria chemiczna: korozja
Zarówno stal nierdzewna, jak i aluminium pokryte są cienką warstwą tlenku. Ta warstwa jest niewidoczna. Powstaje naturalnie i chroni metal znajdujący się pod spodem. Jednak defekt powierzchni może ją uszkodzić. W tym momencie odsłonięty zostaje goły metal.
Wilgoć go znajdzie. Podobnie jak chemikalia. Korozja zaczyna się w tym małym wgłębieniu i rozprzestrzenia się. Rozprzestrzenia się pod powierzchnią, poza zasięgiem wzroku. Zanim ją zauważysz, szkody już się zdarzą. Nawet jedna rysa może spowodować gnicie idealnej części.
Odrzucenie montażu
Czasami problem pojawia się natychmiast. Próbujesz złożyć części, a one nie pasują do siebie. Pasowanie na wcisk wymaga kontrolowanej powierzchni. Jeśli wierzchołki są zbyt wysokie, wałek zacina się w połowie w łożysku. Nie da się go osadzić. Nie da się go ruszyć. Linia montażowa zatrzymuje się. To wykracza poza zwykłe wady powierzchni.
A czasami chodzi tylko o wygląd. Produkty konsumenckie i części samochodowe muszą przyciągać wzrok. Chropowata powierzchnia na desce rozdzielczej czy obudowie telefonu jest odrzucana. Klient to widzi. Zwraca. Opowiada innym. Defekty estetyczne nadal kosztują Cię zamówienia.
Każda wada to obciążenie. Niektóre wady ujawniają się w przyszłym tygodniu. Inne w przyszłym roku. Ale wszystkie w końcu zawodzą.
Jak naprawić i zapobiegać wadom powierzchni?
Oto część praktyczna. Widzisz wadę powierzchni. Teraz ją napraw. Przejdź przez listę po kolei.
Lista „Pierwszej Kontroli”
Zacznij tutaj, zanim cokolwiek zmienisz.
- Sprawdź ostrość narzędzia. Tępe narzędzie może zniszczyć wykończenie. W razie potrzeby wymień je. Sprawdź, czy problem ustąpi.
- Sprawdź bicie narzędzia. Obróć narzędzie i zmierz drgania końcówki. Całkowity odczyt wskaźnika powinien być mniejszy niż 0.0005 cala. Jeśli jest większy, oznacza to, że uchwyt jest brudny lub tuleja zaciskowa jest zużyta.
- Sprawdź, czy mocowania nie są luźne. Chwyć część. Popchnij ją. Czy się rusza? Dokręć wszystko. Sztywne ustawienie rozwiązuje połowę wszystkich problemów wykończeniowych.
Strategie optymalizacji
W przypadku drgań: Najpierw zmniejsz wysięg narzędzia. Jeśli to niemożliwe, zwiększ posuw. Większe obciążenie wiórem tłumi drgania. Niektóre maszyny mają zmienną prędkość obrotową wrzeciona. Włącz to. Rozbija rezonans harmoniczny.
W przypadku zadziorów: Użyj ostrego narzędzia. To nie podlega negocjacjom. Zmień kierunek ścieżki narzędzia. Frezowanie współbieżne redukuje zadziory na większości materiałów. Dodaj narzędzie do fazowania do swojego programu. Złam krawędzie, zanim staną się problemem.
W przypadku słabego wykończenia: Zwiększ prędkość wrzeciona, jeśli to możliwe. Zmniejsz posuw na ząb. Najlepszym rozwiązaniem jest płytka Wiper. Ma ona specjalną geometrię, która spłaszcza powierzchnię w jednym przejściu. Warta każdej wydanej złotówki za gotową pracę.
W przypadku problemów z przegrzewaniem: Sprawdź chłodziwo. Czy jego stężenie jest prawidłowe? Zbyt słabe chłodziwo nie będzie odpowiednio chłodzić. Zbyt mocne nie będzie smarować. Sprawdź ciśnienie na końcówce narzędzia. Przepływ chłodziwa jest potrzebny w miejscu cięcia, a nie wszędzie indziej.
Rola oprogramowania CAM
Wybór sposobu programowania ma takie samo znaczenie jak ustawienia komputera.
Użyj frezowania trochoidalnego. Adaptacyjne czyszczenie utrzymuje niskie i stałe zagłębienie promieniowe. Narzędzie nigdy nie wykonuje skrawania na całej szerokości. Mniejsze zagłębienie oznacza mniej ciepła i mniejsze ugięcie. Efektem jest lepsze wykończenie.
Wygładź narożniki. Gwałtowne zmiany kierunku w ścieżce narzędzia powodują szarpnięcia maszyny. Szarpnięcia pozostawiają ślady. Używaj zaokrąglonych narożników w systemie CAM. Pozwól narzędziu swobodnie poruszać się po zakrętach. Ruchy wejścia i wyjścia powinny być łukowe, a nie proste.
Maszyna wykonuje polecenia. Każ jej poruszać się płynnie, a tak zrobi. Każ jej się szarpnąć, a twoja powierzchnia wyczuje każde wahanie.
Wniosek
Wykończenie powierzchni nie służy tylko do dekoracji. To specyfikacja wydajnościowa. Traktuj ją właśnie tak.
Każdy ślad na części opowiada historię. Na przykład, ślady drgań oznaczają, że Twoje narzędzie jest niestabilne. Zadziory oznaczają, że Twoje narzędzie jest stępione. Pęknięcia oznaczają, że prędkość jest nieprawidłowa. Powierzchnia jest uczciwa. Dokładnie ujawnia, co działa, a co jest zepsute.
Części psują się na powierzchni. Tam zaczynają się pęknięcia. Tam zaczyna się korozja. Tam zdarzają się przecieki. Ignorując wykończenie, ignorujesz przyszłość części. Gładka powierzchnia jest nie tylko atrakcyjna. Jest też mocniejsza. Jest trwalsza. Działa zgodnie z przeznaczeniem.
Kiedy natrafisz na maszynę z wadliwą powierzchnią, przejrzyj w myślach listę kontrolną. Najpierw sprawdź narzędzie. Czy jest ostre i pracuje równo? Następnie sprawdź prędkość. Czy równowaga między obrotami na minutę a posuwem jest prawidłowa? Po trzecie, sprawdź sztywność. Czy coś jest luźne? Na koniec sprawdź ścieżkę. Czy ruch krzywki ma sens?
Narzędzie, prędkość, sztywność, ścieżka. Jedno z nich jest nie tak. Znajdź je, popraw i zrób kolejną część poprawnie.
Dlaczego warto wybrać NOBLE Precyzyjne frezowanie CNC?
Właśnie przeczytałeś o wszystkim, co może pójść nie tak na powierzchni. Drgania, zadziory, pęknięcia, uszkodzenia termiczne. Znajomość problemu to jedno. Posiadanie partnera, który mu zapobiega, to drugie.
Doskonałość inżynierska dostarczona
NOBLE to precyzyjny partner produkcyjny, którego celem jest eliminacja tych właśnie wad powierzchniowych. Nie traktujemy wykończenia powierzchni jako czegoś drugorzędnego. Traktujemy je jako kluczową specyfikację.
Nasza misja jest prosta. Nie tylko obrabiamy części. Tworzymy pewność siebie. Każdy element opuszczający naszą halę spełnia rygorystyczne standardy formy, dopasowania i funkcjonalności. Powierzchnia opowiada historię. Dbamy o to, aby była odpowiednia.
Nasze podstawowe możliwości
Zaawansowane frezowanie i toczenie CNC . Nasza flota maszyn wyposażona jest w wieloosiowe centra obróbcze. Skomplikowane geometrie nie są dla nas straszne. Wąskie tolerancje to dla nas codzienność. Dysponujemy stalą, która zapewnia sztywność, i sterowaniem, które pozwala na precyzję.
Ekspertyza w zakresie wykończenia powierzchni . Konsekwentnie osiągamy oczekiwane rezultaty. Standardowa jakość wykończenia przy 3.2 µm Ra. Lustrzane wykończenie poniżej 0.4 µm Ra, gdy wymaga tego Twoja aplikacja. Wiemy, jakie prędkości, narzędzia i ścieżki zapewniają takie rezultaty.
Wszechstronność materiałów. Problematyczne materiały to nasza specjalność. Aluminium 6061, które się zapieka? Poradzimy sobie z tym. Stal nierdzewna 304 i 316, która się utwardza? Znamy się na materiałach. Tytan, który się pali? Mamy strategię chłodzenia. Tworzywa sztuczne, które się poruszają? Naprawimy je prawidłowo. Jeśli coś jest podatne na wady powierzchniowe, już to rozwiązaliśmy.
Nasz proces zapewniania jakości
Protokoły inspekcji. Nie zgadujemy. Mierzymy. Współrzędnościowe maszyny pomiarowe (CMM) weryfikują każdy krytyczny wymiar. Testery chropowatości powierzchni sprawdzają jakość wykończenia. Wady są wychwytywane tutaj, a nie na linii montażowej.
Kontrola procesu. Zapobieganie jest ważniejsze niż kontrola. Optymalizujemy prędkości, posuwy i ścieżki narzędzi, zanim spadnie pierwszy wiór. Drgania są eliminowane przez inżynierów. Zadziory są eliminowane przez projektantów. Maszyna działa od samego początku.
Doświadczeni operatorzy maszyn. Oprogramowanie pomaga. Maszyny tną. Ale to ludzie rozwiązują problemy. Nasz zespół ma lata doświadczenia, żeby przyjrzeć się części, usłyszeć cięcie i wiedzieć, co należy zmienić. Rozwiązują problemy w czasie rzeczywistym. Doprowadzają proces do perfekcji. Tej umiejętności nie zastąpi żadna maszyna.
Kiedy liczy się wykończenie powierzchni, a wady nie wchodzą w grę, wtedy dzwonisz do NOBLE. Budujemy zaufanie do każdej części.
FAQ
Jaka jest różnica między Ra i Rz?
Ra to średnia chropowatość na zmierzonym odcinku. Wygładza ona szczyty i doliny, sprowadzając je do jednej wartości. Można to porównać do ogólnej tekstury. Rz analizuje skrajne punkty. Mierzy średnią różnicę wysokości między pięcioma najwyższymi szczytami a pięcioma najniższymi dolinami. Ra informuje o odczuciach w dotyku większości powierzchni. Rz informuje o wadach, które mogą powodować przecieki uszczelnień lub pęknięcia naprężeniowe.
Czy można spawać powierzchnię o słabej jakości?
Można to spawać. Ale nie powinno się tego robić. Zanieczyszczona lub szorstka powierzchnia gromadzi oleje, tlenki i zanieczyszczenia. Spawanie tego spowoduje porowatość, brak spoiny lub słabe punkty. Rozwiązaniem jest najpierw obróbka mechaniczna lub zeszlifowanie uszkodzonej powierzchni. Zacznij od czystego, zdrowego materiału. A potem spawaj.
Dlaczego moja aluminiowa część wygląda „gumowo”?
Aluminium jest miękkie i lepkie. Gdy narzędzie się stępi, przestaje ścinać materiał i zaczyna go dociskać. To dociskanie rozmazuje powierzchnię zamiast ciąć czysto. Widać rozdarcia, narosty na krawędziach i ogólną gumowatość. Rozwiązaniem jest ostrzejsze narzędzie, wyższe prędkości skrawania i dobre odprowadzanie wiórów. Czasami pomaga wypolerowany rowek wiórowy. Aluminium chce być cięte, a nie pocierane.
Jakie wystające elementy są zbyt duże dla frezu trzpieniowego?
Ogólna zasada to 4:1. Długość do średnicy. Narzędzie o długości pół cala powinno wystawać nie więcej niż dwa cale z uchwytu. Przekroczenie tego limitu prowadzi do drgań, ugięcia i złamania narzędzia. W przypadku przejść wykończeniowych, należy zachować jeszcze krótszy proporcję. Każdy milimetr wystający poza proporcję 4:1 potęguje problemy.
Jakie wykończenie powierzchni może zagwarantować NOBLE w przypadku części obrabianych maszynowo?
Zapewniamy spójne wyniki w całym zakresie. Standardowa produkcja utrzymuje Ra 3.2 µm bez dodatkowych nakładów. Gdy Twój projekt wymaga więcej, rutynowo osiągamy Ra 1.6 µm. W przypadku krytycznych zastosowań, takich jak powierzchnie uszczelniające lub elementy kosmetyczne, osiągamy lustrzane wykończenie poniżej Ra 0.4 µm. Nasze współrzędnościowe maszyny pomiarowe (CMM) i testery chropowatości powierzchni weryfikują każde zgłoszenie. Powiedz nam, czego potrzebujesz, a my osiągniemy ten cel.







