
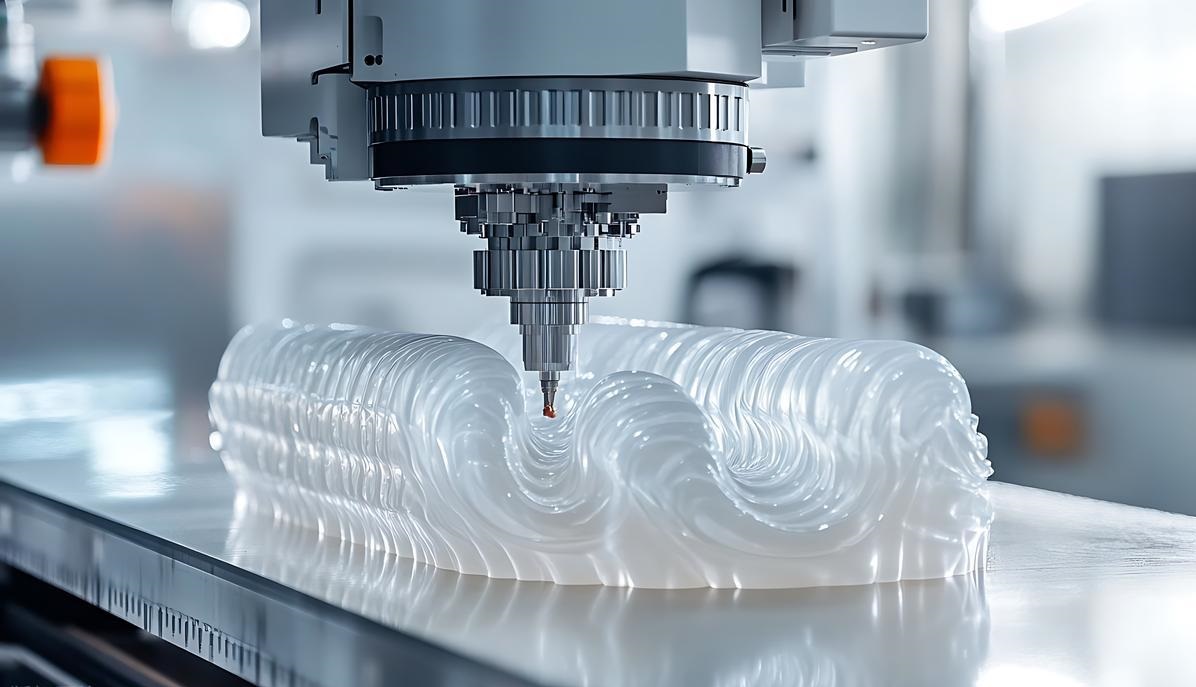
Pomyśl o soczewce aparatu w telefonie albo o czujniku endoskopu medycznego. Prawdopodobnie są wykonane z plastiku optycznego. Te elementy są wszędzie. Ale ich produkcja to pewien paradoks. Chodzi o to, żeby były tak przezroczyste jak szkło. Materiał ten w niczym nie przypomina szkła.
Wprowadzenie: Wyjątkowe wyzwanie dla tworzyw optycznych
Oto sedno problemu. Obróbka przezroczystego plastiku na potrzeby optyki to zupełnie inna bajka. To nie to samo, co cięcie metalu, gdzie trzeba być wytrzymałym. To nawet nie to samo, co produkcja szorstkiej plastikowej obudowy. Wyzwaniem jest przezroczystość. Nawet najmniejsza skaza – drobna rysa, ślad po nagrzaniu czy punkt naprężenia – staje się widoczna. To naprawdę psuje efekt. Nie da się po prostu wykonać dobrego cięcia. Trzeba mieć kontrolę nad całym procesem, od początku do końca. Oznacza to, że potrzebny jest kompletny system kroków, „łańcuch procesu”. Każdy krok wpływa na kolejny. Jeden błąd na początku gwarantuje porażkę na końcu. Ten poradnik przeprowadzi Cię przez ten łańcuch.
Dlaczego to takie trudne? Nauka stojąca za tym wyzwaniem
Efekt powiększający tworzyw optycznych
Każda plama i rysa są widoczne, bo światło musi przez nie przejść. Obróbka przezroczystego plastiku jest podobna, tylko gorsza.
Nie kształtujesz tylko powierzchni. Zasadniczo kształtujesz całą ścieżkę, którą będzie podążać światło. Każdy problem wewnątrz materiału lub na jego powierzchni pogarsza się.
Wyobraź sobie maleńką rysę, mniej więcej wielkości włosa. Na metalowym uchwycie nie ma to znaczenia. Na soczewce ta rysa rozproszy światło. Tworzy widoczną mgiełkę lub zniekształcony odblask. To wada, której nie można zignorować.
Pomyślmy teraz o cieple. Podczas cięcia metalu trzeba brać pod uwagę zużycie narzędzia. Cięcie przezroczystego plastiku wiąże się z obawą o sam materiał. Zbyt duże tarcie nie tylko powoduje nagrzewanie się plastiku. Może on ulec bardzo drobnemu stopieniu w miejscu cięcia lub wytworzyć naprężenia wewnętrzne. Ta dwójłomność naprężeniowa działa jak ukryta soczewka w soczewce, która załamuje światło w niewłaściwym kierunku.
Nawet struktura tworzywa sztucznego stanowi problem. Wiele tworzyw optycznych jest amorficznych. Nie mają one ziarnistości jak metal, ale mogą płynąć i zmieniać się pod wpływem ciśnienia i ciepła wytwarzanego przez narzędzie. Może to zmienić współczynnik załamania światła w tym obszarze, a właśnie to próbujesz kontrolować.
Wrogowie plastików optycznych: ciepło, miękkość i naprężenie
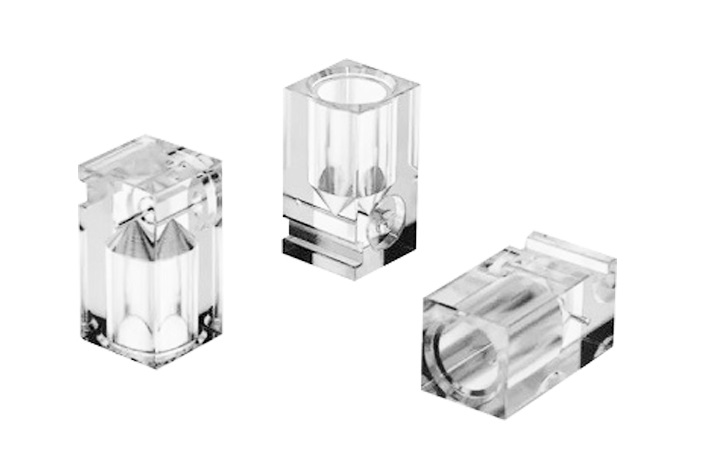
Hej, tak dla przypomnienia, pracując z plastikiem optycznym, walczysz z trzema głównymi wyzwaniami. Zawsze pojawiają się razem i to jest po prostu najlepsze! Wiem, że to trudne, z tym całym upałem, miękkością i stresem.
Ciepło: To nie to samo, co metal. Plastik ma znacznie niższą temperaturę topnienia. Tarcie podczas cięcia generuje ciepło. Uważaj tylko, żeby nie przesadzić z temperaturą, ale nie martw się, każdemu się to zdarzyło! Czasami może trochę przykleić się do narzędzia, ale to nic poważnego. Nie przejmuj się, jeśli trochę się stopi wokół krawędzi cięcia; to całkowicie normalne i pozostawi jedynie szorstką, matową powierzchnię. Niestety, może to również powodować mikropęknięcia, które nazywamy krakingiem. Są to drobne pęknięcia, ledwo widoczne, ale rozpraszające światło jak pęknięta szyba przednia.
Miękkość: Szkło jest kruche, prawda? Tnie się czysto. Plastiki optyczne są ciągliwe. Mają w sobie pewną „elastyczność”. Zamiast czystego pęknięcia, narzędzie tnące może ciągnąć i rozrywać materiał. Niestety, oznacza to, że wykończenie powierzchni nie jest takie, jakiego oczekiwaliśmy. Jest kilka drobnych pęknięć i deformacji, ale jestem pewien, że da się je obejść. Tego nie da się później wypolerować. Fundament i tak jest już zniszczony.
Naprężenia wewnętrzne: To ukryty winowajca. Istnieje prawdopodobieństwo, że w plastikowym wykroju nagromadziły się naprężenia wynikające z procesu formowania. Następnie proces obróbki dodaje więcej naprężeń mechanicznych i termicznych. Te naprężenia nie pozostają bezczynne. Mają dwa negatywne skutki.
- Nie martw się, to tylko powoduje lekkie różnice w kolorze. Nie martw się, to po prostu oznacza, że naprężony plastik załamuje światło w dwóch różnych kierunkach, co czasami może powodować rozmycie lub podwójne obrazy. Nie zobaczysz tego, dopóki nie wystawisz elementu na działanie światła spolaryzowanego, a wtedy wzory naprężeń będą wyglądać jak psychodeliczna mapa twoich błędów.
- Część może powoli się skręcać lub wyginać, nawet po tym, jak obrobisz ją do idealnych wymiarów. To bezużyteczne.
Musisz walczyć ze wszystkimi trzema jednocześnie. Pamiętaj tylko o schłodzeniu cięcia, aby uniknąć gorąca. Używaj naprawdę ostrych narzędzi i utrzymuj idealne posuwy, aby pokroić miękki materiał, a nie go rozerwać. I upewnij się, że kontrolujesz cały proces, aby uniknąć dodawania nowych naprężeń do elementu. To prawdziwa sztuka równowagi.
Fundamenty przede wszystkim: Wybór odpowiedniego plastiku optycznego
Wybór odpowiedniego tworzywa sztucznego o właściwościach optycznych to pierwsza i prawdopodobnie najważniejsza decyzja w obróbce precyzyjnej. Wybrany materiał jest kluczowy dla końcowej jakości detalu. To właśnie ten fundament decyduje o poziomie przejrzystości, jaki można osiągnąć, strategiach obróbki, które należy zastosować, aby uniknąć nagrzewania i naprężeń, oraz o tym, jak detal będzie się sprawował w docelowym zastosowaniu.
Poniższa tabela przedstawia porównanie niektórych głównych tworzyw optycznych, co pomoże Ci podjąć świadomy wybór.
| Materiał | Przejrzystość optyczna (przepuszczalność) | Kluczowe zalety | Główne wady | Najlepsze dla: |
| PMMA (akryl) | 92-93% | Doskonała przejrzystość, dobra odporność na warunki atmosferyczne i promieniowanie UV, łatwość obróbki i opłacalność. | Stosunkowo krucha, miękka powierzchnia (łatwo się rysuje), ograniczona stabilność termiczna. | Soczewki niekrytyczne, światłowody, wyświetlacze, okna ochronne i prototypy. |
| Poliwęglan (PC) | 87-91% | Wyjątkowa udarność i wytrzymałość, dobra odporność na ciepło, niska dwójłomność. | Posiada niższą przejrzystość niż PMMA/COP, jest podatny na zarysowania, wymaga starannego suszenia przed obróbką. | Soczewki ochronne, osłony ochronne, oświetlenie samochodowe i części wymagające dużej trwałości. |
| COP (np. ZEONEX®) | ~% 92 | Wyjątkowo niska absorpcja wody (doskonała stabilność wymiarowa), bardzo niska dwójłomność, wysoka czystość/niska zawartość zanieczyszczeń. | Wysoki koszt, wrażliwość na niektóre rozpuszczalniki i kruchość. | Obiektywy o wysokiej precyzji (aparaty fotograficzne, sprzęt medyczny), elementy optyczne wymagające stabilności w wilgotnym środowisku. |
| Poliestry optyczne (np. PET, PLLA) | >83.5% (film) | Może być biokompatybilny i biodegradowalny, dobry do filmów, ma zrównoważone właściwości. | Ogólnie rzecz biorąc, niższa przejrzystość optyczna niż w przypadku innych opcji może wiązać się z większą stratą optyczną. | Folie optyczne do wyświetlaczy, specjalistyczne zastosowania biomedyczne (np. biodegradowalne światłowody). |
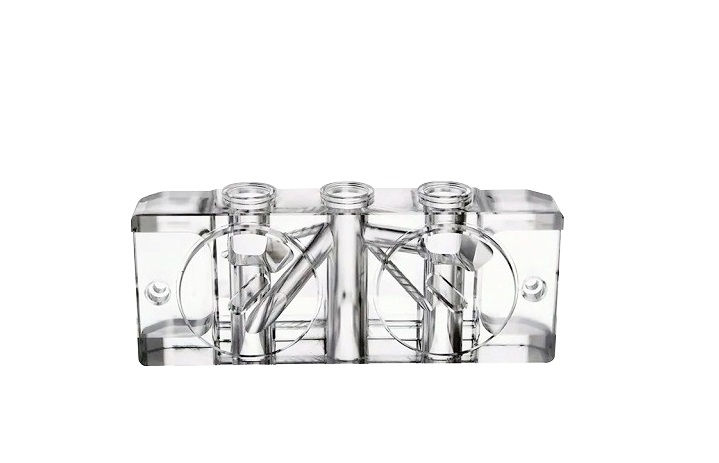
Najnowocześniejsze techniki obróbki precyzyjnej
Złoty standard: toczenie diamentowe z jednym ostrzem (SPDT)
Wyobraź sobie tokarkę CNC, która jest niezwykle precyzyjna. Nie martw się, nie ma ona stalowego ostrza – zamiast tego używa ostrza tnącego wykonanego z pojedynczego kryształu diamentu. Ten diament został pieczołowicie ukształtowany w idealnie ostry czubek. Z przyjemnością informuję, że sama maszyna została zaprojektowana z myślą o absolutnej stabilności, izolacji od wibracji i wahań temperatury.
Będziesz zaskoczony, jak dobrze ta maszyna tnie tworzywa sztuczne, takie jak poliwęglan (PC) czy PMMA, do tak gładkiej powierzchni – dokładność pomiaru wynosi nanometrów! Mówimy o chropowatości powierzchni poniżej 5 nanometrów. To schodzi do poziomu molekularnego. Powierzchnia cięcia jest czysta jak lustro zaraz po wyjściu z maszyny. Czasami można pominąć tradycyjny proces polerowania.
Techniki wspomagające of Tworzywa sztuczne optyczne
OK, porozmawiajmy o stronie praktycznej. Mamy tu technologię Single Point Diamond Turning (SPDT) do uzyskania idealnych powierzchni. Ale co, jeśli potrzebujesz złożonego zestawu maleńkich soczewek lub budujesz matrycę, z której powstanie milion obiektywów do aparatów? Tu właśnie pojawiają się techniki wspomagające.
Mikrofrezowanie: narzędzie do złożonej geometrii
Mikrofrezowanie jest zdecydowanie najbardziej wszechstronną opcją dla SPDT. SPDT doskonale sprawdza się w przypadku gładkich, ciągłych powierzchni z tworzyw sztucznych, ale jeśli zachodzi potrzeba wycięcia ostrych krawędzi, głębokich wnęk lub skomplikowanych układów detali, warto zastosować mikrofrezowanie.
Ta technika jest niezwykle ważna w bezpośrednim tworzeniu złożonych struktur optycznych, a tym bardziej w obróbce form wzorcowych stosowanych w formowaniu wtryskowym na dużą skalę. Na przykład, zespół badawczy użył narzędzi węglikowych do wykonania mikrofrezowanych wzorów dyfrakcyjnych, takich jak kratki ogniowe, bezpośrednio na powierzchni wkładek form niklowo-fosforowych (NiP). Te mikrostruktury, które kontrolują dyfrakcję światła w celu zapewnienia bezpieczeństwa lub funkcji optycznych, zostały następnie idealnie odwzorowane na optycznych elementach z tworzywa sztucznego.
Wyzwanie? Zasadniczo, chcę po prostu ułatwić Ci pracę, upewniając się, że zawsze są we właściwym miejscu! Bardzo ważne jest, aby narzędzie miało wystarczająco dużo miejsca na manewrowanie, nie uderzając w inne części formy. Musisz tylko być superprecyzyjny, aby stworzyć plastik optyczny, który nie będzie rozpraszał światła. Hej, nie przejmuj się zbytnio perfekcją na poziomie atomowym. Ważniejsze jest stworzenie idealnej i skomplikowanej geometrii.
Ścieżka replikacji tworzyw optycznych: od mistrza do milionów
Oto główny proces przemysłowy, który sprawia, że optyka z tworzyw sztucznych staje się przystępna cenowo:
- Stwórz idealną formę główną: To najważniejszy, najkosztowniejszy i najbardziej czasochłonny etap. Stosujemy techniki takie jak ultraprecyzyjna obróbka diamentowa (np. SPDT lub mikrofrezowanie), aby wykonać formę wzorcową, często z hartowanej stali lub stopu niklu, takiego jak NiP, z perfekcyjnym wykończeniem bez konieczności polerowania. To „oryginał”, na którym bazują wszystkie kopie.
- Replikacja masowa poprzez formowanie: Następnie używamy tej formy wzorcowej we wtryskarce. Do wypełnienia formy używamy stopionego plastiku optycznego klasy optycznej (takiego jak PC lub PMMA). Po ostygnięciu i zestaleniu forma przyjmuje kształt dokładnie odwrotny do formy wzorcowej, odzwierciedlając powierzchnię optyczną.
- Wynik:Otrzymasz miliony identycznych, wysokiej jakości plastikowych elementów optycznych za niezwykle niską cenę jednostkową.
Kluczowa jest ta zmiana myślenia: wkładasz całą swoją precyzję w formę jednorazowo . Każdy plastikowy element, który z niej wychodzi, jest niemal idealnym klonem. To łańcuch procesów, który umieszcza plastikowe soczewki w każdym czujniku smartfona i samochodu.
Niezbędny krok: postprodukcja do optycznej perfekcji
Praca maszyny nigdy nie jest ostatnim krokiem. Za każdym razem, gdy ją tniesz, nawet jeśli jest idealna, zawsze pozostaje odrobina plastiku optycznego, która ulega lekkiemu uszkodzeniu. To jak „uszkodzona warstwa” naprężonego lub rozdartego materiału. Jeśli na tym poprzestaniesz, otrzymasz zamglenie i rozproszenie. To właśnie sprawia, że prosta maszyna staje się czymś naprawdę wyjątkowym. Posiada również kilka świetnych funkcji, takich jak powłoka antyrefleksyjna, która pomaga widzieć wyraźniej.
Polerowanie i wygładzanie: usuwanie uszkodzonej warstwy
Chodzi o to, aby delikatnie usunąć uszkodzoną powierzchnię, nie powodując żadnych nowych problemów, takich jak zarysowania czy naprężenia. To delikatna operacja, ale jestem pewien, że uda nam się ją wykonać prawidłowo.
Wykańczanie magnetoreologiczne (MRF)
To wiodąca metoda dla precyzyjnej optyki najwyższej klasy. Można ją traktować jako „inteligentne” narzędzie do polerowania.
- Jak to działa:Maszyna wykorzystuje ciecz magnetoreologiczną, czyli ciecz wypełnioną cząsteczkami magnetycznymi. Silny elektromagnes natychmiast usztywnia tę ciecz, zamieniając ją w precyzyjną „wstążkę” polerującą. Część optyczna jest dociskana do tej wstęgi i przesuwana przez nią. Magnes, sterowany komputerowo, może zmieniać sztywność cieczy w czasie rzeczywistym, umożliwiając polerowanie skomplikowanych, zakrzywionych powierzchni z niezwykłą dokładnością.
- Dlaczego to jest kluczowe:Poleruje bez wytwarzania dodatkowego ciepła ani naprężeń. Niezawodnie usuwa materiał, często osiągając chropowatość powierzchni (RMS) rzędu ~2.6 nm lub nawet niższą. Ta metoda pozwala naprawić drobne błędy kształtu powstałe podczas obróbki, a nie tylko wygładzić powierzchnię.
Specjalistyczne szlamy polerskie
W większości przypadków połączenie środków chemicznych i środków mechanicznych sprawdza się znakomicie.
- Jak to działa: Hej, wystarczy nanieść na element gęstą zawiesinę. Gęsta zawiesina to po prostu płynna mieszanka ultradrobnych cząstek ściernych (takich jak nanodiamenty lub tlenek ceru) i jest to bardzo proste! Skład chemiczny gęstwy jest starannie dobrany do konkretnego tworzywa sztucznego, aby zapobiec wytrawianiu lub zmętnieniu, zapewniając idealne dopasowanie za każdym razem.
- Praktyczny pogląd:To bardziej przystępna metoda niż MRF dla wielu warsztatów. Kontrola wynika ze składu zawiesiny, ciśnienia polerowania i czasu. Chodzi o delikatne i równomierne usunięcie materiału.
Dla litu szacuje się Drukowane w 3D Części: Powłoka zanurzeniowa
Optyka drukowana w 3D ma inny problem: warstwowe powierzchnie „schodkowe”, które bardzo mocno rozpraszają światło. Polerowanie każdej z nich jest niepraktyczne.
- rozwiązanie:Możemy pokryć go żywicą o dopasowanym indeksie. Wydrukowany element zanurza się w płynnej żywicy optycznej. Po wyjęciu przylega do niego cienka, jednolita powłoka. Żywica rozpływa się i wygładza stopnie schodów. Żywica rozpływa się i wygładza stopnie schodów. Po stwardnieniu tworzy ładną i gładką warstwę zewnętrzną.
- Dlaczego to działa?:Żywica została opracowana tak, aby jej współczynnik załamania światła był niemal taki sam jak w przypadku tworzywa sztucznego. Dzięki temu powłoka jest praktycznie niewidoczna dla przechodzącego przez nią światła, ponieważ odbicia na styku są zminimalizowane. To szybki i łatwy sposób na uzyskanie optycznej powierzchni na skomplikowanym, drukowanym kształcie.
Krytyczny kolejny krok w rozwoju tworzyw optycznych: powłoki funkcjonalne
No dobrze, wyjaśnijmy. Obróbka kończy się w tym miejscu. Nawet najlepsza powierzchnia szlifowana diamentem nie jest jeszcze wykończona. Ma uszkodzoną warstwę. Trzeba ją usunąć. Obróbka końcowa nie jest sugestią. To jedyny sposób na uzyskanie prawdziwie optycznej powierzchni. Ten etap nakłada również powłoki, aby zapewnić funkcjonalność w praktyce.
Ostatnia aktualizacja: powłoka funkcjonalna
Polerowana powierzchnia z tworzywa sztucznego jest gotowa, ale nie do końca wykończona. Nadal jest miękka. Odbija zbyt dużo światła. Funkcjonalna powłoka to niezbędny element. Dzięki niej powierzchnia jest trwała i pozwala widzieć w pełnym kolorze.
Osadzanie wspomagane jonami plazmowymi (PIAD)
Dotyczy to powłok wielowarstwowych najwyższej jakości.
- Jak to działa:W komorze próżniowej materiały powłokowe są odparowywane. Podczas osadzania wiązka jonów jest wystrzeliwana na element. To bombardowanie jonami powoduje ścisłe przyleganie cząsteczek powłoki.
- Wynik:Otrzymujesz naprawdę twarde, gęste i lepkie folie. Nie łuszczą się. W ten sposób buduje się złożone, wielowarstwowe powłoki antyrefleksyjne (AR), wystarczająco wytrzymałe dla optyki wojskowej lub lotniczej. To standard wydajności.
Osadzanie warstwy atomowej (ALD)
Pozwala to na uzyskanie dużej precyzji w przypadku skomplikowanych kształtów.
- Jak to działa:Wprowadzamy do komory gazowe substancje chemiczne, po jednym na raz. Reagują one z powierzchnią elementu w samoograniczających się cyklach, budując powłokę warstwa po warstwie atomowej.
- WynikPowłoka jest idealna, całkowicie jednolita. Pasuje do każdego kształtu, czy to głębokich rowków, złożonych soczewek 3D, czy nawet nanoporów. Kontrola grubości jest bezbłędna. Jest wolniejsza, ale niezrównana w przypadku złożonych geometrii.
Trawienie plazmowe AR-plas® (metoda bez powlekania)
To podejście jest inne. Nie dodaje warstwy. Zmienia samą powierzchnię.
- Jak to działa:Obróbka plazmowa trawi wierzchnią warstwę plastiku. Tworzy las mikroskopijnych filarów lub porów – nanostrukturę mniejszą niż długość fali światła.
- Wynik:Ta nanostruktura stopniowo zmienia współczynnik załamania światła z powietrza na plastik optyczny. Znacząco redukuje odbicia. Ponieważ nie jest to folia, nie ma nic, co mogłoby się łuszczyć lub pękać. Jest bardzo trwała i zintegrowana.
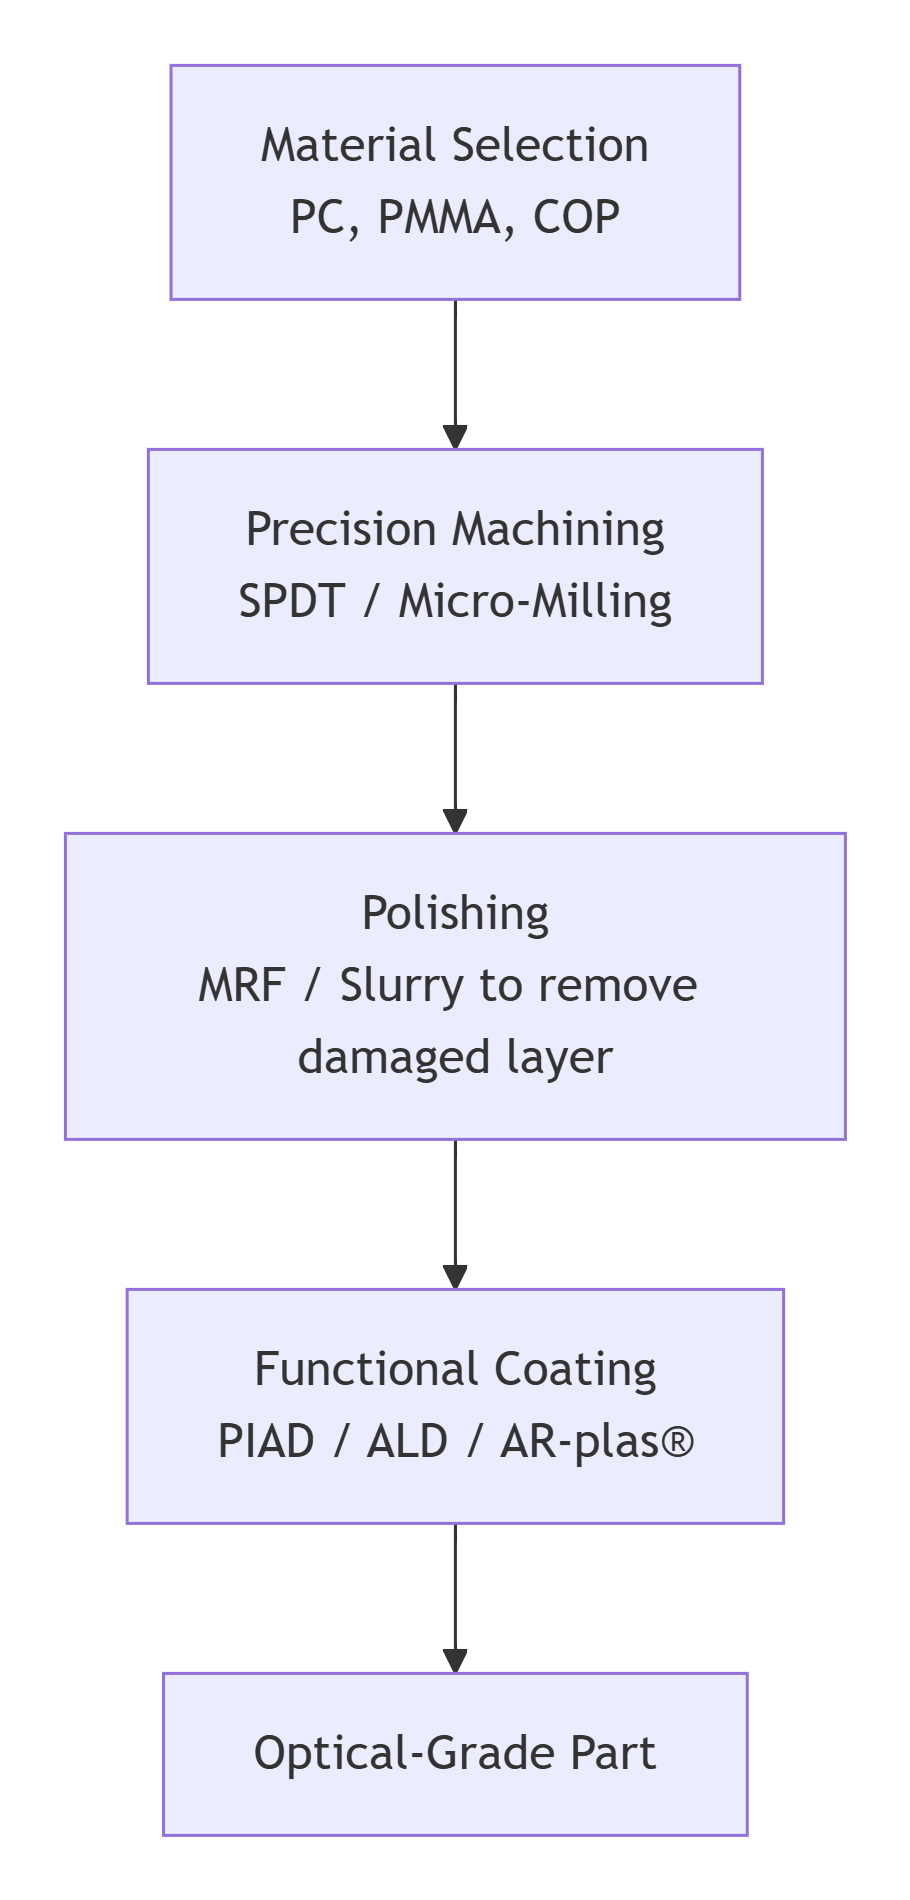
Kompletny łańcuch procesów
Oto pełna sekwencja. Nie możesz pominąć żadnego kroku.
Praktyczna mapa drogowa: Jak zaplanować swój projekt
Po prostu to rozplanujmy. Produkcja elementów z plastiku optycznego jest trudna. Ale to systematyczne wyzwanie. Możesz się w tym połapać, postępując zgodnie z przejrzystym procesem krok po kroku. Oto praktyczny przewodnik.
Mapa drogowa Twojego projektu: plan krok po kroku
Nie idź od razu do maszyny. Po prostu planuj wstecz, od ostatecznego zapotrzebowania.
Krok 1: Najpierw określ swoje specyfikacje. Bądź bezwzględny.
To nie jest ostatni krok. To pierwszy. Zapisz dokładnie liczby. To one będą determinować każdy twój późniejszy wybór.
- Chropowatość powierzchni: Upewnij się tylko, że podasz wartość w Ra (średnia chropowatość) lub RMS. Dla pewności, czy 5 nm Ra jest akceptowalne, czy też należy zejść do 2 nm? To pomoże Ci wybrać najlepszą metodę polerowania.
- Wydajność optyczna:Czy możesz zatem zdefiniować błąd frontu fali transmitowanej? Jak bardzo światło może się zniekształcić? Określ również limit dla zamglenia.
- Wydajność powłoki:Postaw sobie ambitny cel. Chciałem tylko sprawdzić – czy w przypadku powłoki antyrefleksyjnej wymagany jest współczynnik odbicia mniejszy niż 0.5% na powierzchnię? A może nawet niższy?
- Potrzeby środowiskoweCzy będzie narażony na wysokie temperatury, wilgoć lub promieniowanie UV? Zdefiniujmy to teraz.
Krok 2: Wybierz materiał. Użyj specyfikacji jako filtra.
Liczby z kroku 1 zawężają wybór. Nie wybieraj po prostu plastiku, wiesz?
- Potrzeby optyczne: Proszę sprawdzić współczynnik załamania światła i liczbę Abbego. Czy pasują do Twojego projektu?
- Potrzeby mechaniczne i środowiskowe: Czy nadaje się do wytrzymałego urządzenia? Może być potrzebny poliwęglan (PC). Jeśli szukasz czegoś, co nie wchłania wilgoci, warto rozważyć polimer cykloolefinowy (COP). Jeśli szukasz czegoś, co jest odporne na działanie chemikaliów, PMMA to świetna opcja.
- Skrawalność:Pamiętaj, że niektóre materiały polerują się łatwiej niż inne. Ma to wpływ na koszty i czas realizacji.
Krok 3: Wybierz ścieżkę produkcji. Objętość ma kluczowe znaczenie.
To naprawdę ważny moment w historii firmy.
- Ścieżka A: Prototypy lub produkcja niskoseryjna (obróbka bezpośrednia). Będziesz obrabiać i polerować każdą część osobno. Użyj SPDT do uzyskania gładkich powierzchni i mikrofrezowania do skomplikowanych elementów. Jest dość elastyczny, ale kosztuje dużo w przeliczeniu na część. Idealnie nadaje się do prac badawczo-rozwojowych, prototypów lub niestandardowych urządzeń medycznych.
- Ścieżka B: Opcja B polega na wykonywaniu mnóstwa kopii. Inwestujesz w idealną formę główną (obrobioną metodą SPDT/mikrofrezowania). Następnie używasz formowania wtryskowego, aby wykonać miliony kopii. Koszt jednostkowy jest niewielki. Dotyczy to elektroniki użytkowej i czujników samochodowych. Twój początkowy koszt i czas zależą od formy.
Krok 4: Zintegruj postprodukcję od samego początku. Nie na ostatnią chwilę.
To właśnie tutaj projekty kończą się fiaskiem. Tworząc projekt, harmonogram i budżet, pamiętaj o uwzględnieniu polerowania i powlekania.
- Zaprojektuj dla tego: Myślisz, że MRF mógłby wypolerować kształt Twojej części? Zastanawiałem się tylko, czy ma głębokie rowki, które trudno pokryć ALD?
- Zaplanuj na to budżet:Obróbka końcowa może kosztować tyle samo, co sama obróbka. Nie lekceważ tego kosztu.
- Oś czasu dla tego:Polerowanie i nakładanie powłoki zajmuje dużo czasu. „Szybkie” szlifowanie diamentu nie zapewni Ci gotowej optyki.
Główna filozofia: To łańcuch procesów
To nie jest lista kontrolna. To łańcuch. Każde ogniwo zależy od poprzedniego.
Wybór materiału wpływa na przebieg procesu obróbki. Metoda obróbki determinuje rodzaj uszkodzonej warstwy . To właśnie te uszkodzenia należy brać pod uwagę przy wyborze odpowiedniej techniki polerowania. Ostateczna polerowana powierzchnia decyduje o tym, która technologia powłoki będzie się dobrze trzymać.
Jeśli zerwiesz jedno ogniwo, łańcuch się zepsuje. Część może wyglądać dobrze, ale będzie miała zamglenie, rozproszone światło lub powłoka się złuszczy.
Ale jeśli podążysz za tym łańcuchem – jeśli od pierwszego dnia zdefiniujesz specyfikację, wybierzesz materiał, wybierzesz odpowiednią ścieżkę produkcji dla swojej wielkości i projektu do późniejszej obróbki – możesz to zrobić. Możesz przekształcić pusty kawałek przezroczystego plastiku w niezawodny, wysokowydajny element optyczny.
Wyzwanie jest realne. Droga jest jasna. Opanuj łańcuch, a opanujesz proces.
Zaleta NOBLE w obróbce optycznej
Łańcuch procesów, który właśnie omówiliśmy, jest trudny. Każdy krok skrywa pułapkę. Jeśli robisz to wewnętrznie, musisz zainwestować w maszyny, wiedzę o procesach i czas. Istnieje inna droga.
Rozważ zaletę NOBLE.
Jesteśmy wyspecjalizowanym partnerem, który koncentruje się na jednym: na pokonaniu skomplikowanego wyzwania, jakim jest obróbka tworzyw sztucznych o jakości optycznej. Zajmiemy się wszystkim za Ciebie, od pierwszego prototypu po pełną produkcję niskoseryjną. Złożoność jest realna. Ale z zespołem, który wie, co robi, uzyskanie doskonałej jakości optycznej staje się niezawodnym i wydajnym procesem. Przestaje być projektem badawczym, a staje się standardowym etapem produkcji.
Nasz zespół profesjonalnych inżynierów
To jest sedno sprawy. Twój projekt nie jest przekazywany operatorowi maszyny. Nadzoruje go dedykowany zespół. Nasi inżynierowie optyczni i inżynierowie produkcji współpracują ze sobą.
Zapewnią Ci fachowe doradztwo od samego początku. Najpierw przeprowadzimy analizę projektu pod kątem możliwości produkcji (DFM). Przyjrzą się Twojemu modelowi i specyfikacji. Poinformują Cię, czy promień jest zbyt ostry, aby go polerować. Prawdopodobnie zasugerują zmianę materiału w celu zmniejszenia dwójłomności naprężeniowej. To wsparcie będzie Ci towarzyszyć na każdym etapie, od wyboru ścieżki obróbki, przez planowanie cyklu polerowania, po specyfikację powłoki. Pomożemy Ci w przypadku wszelkich wyzwań technicznych. Każdy problem zostanie rozwiązany przez kogoś, kto ma już doświadczenie w jego rozwiązywaniu.
Szybkie czasy realizacji
Szybkość ma znaczenie. Nasz proces pracy nie jest standardowym harmonogramem pracy w warsztacie. Jest zoptymalizowany pod kątem części optycznych. Dysponujemy dedykowanymi zasobami do tej precyzyjnej pracy.
Rezultatem są wiodące w branży terminy realizacji zamówień na komponenty o wysokiej precyzji. Przyspieszamy cykl rozwoju. Szybciej otrzymujesz funkcjonalne prototypy. Możesz od razu rozpocząć produkcję pilotażową. Takiej szybkości nie da się osiągnąć, oszczędzając na jakości. Wynika ona z ugruntowanego, usprawnionego procesu.
Skuteczna i proaktywna komunikacja
Będziesz wiedział, co się dzieje. Dbamy o jasną, spójną i techniczną komunikację. Nie otrzymasz niejasnych informacji.
Informujemy klientów o każdym krytycznym etapie. Pierwszy element jest cięty. Cykl polerowania MRF jest zakończony. Przebieg w komorze lakierniczej jest zakończony. Co ważniejsze, współpracujemy proaktywnie. Jeśli nasi inżynierowie zauważą potencjalny problem z tolerancją podczas inspekcji, natychmiast skontaktują się z Tobą, przekazując odpowiednie dane i proponując rozwiązanie. Dzięki temu finalny element, który trafi w Twoje ręce, spełnia wszystkie specyfikacje. Bez żadnych niespodzianek.
Fundacja: Certyfikaty Jakości
Procesy są tak dobre, jak system, który je kontroluje. Nasze zaangażowanie jest sformalizowane.
Posiadamy certyfikaty ISO 9001 i ISO 13485. To nie jest tylko tablica na ścianie; to prawdziwa uroczystość.
- Nasz System Zarządzania Jakością jest certyfikowany przezISO 9001Każda procedura jest udokumentowana. Każdy pomiar jest identyfikowalny. Nasze maszyny są kalibrowane. Nasze procesy są kontrolowane i powtarzalne.
- Tylko po to, żeby dać ci znać, ISO 13485 Chodzi o urządzenia medyczne. Ten system jest o wiele bardziej kompleksowy. Chodzi o zarządzanie ryzykiem, utrzymanie porządku w dokumentacji i dbanie o to, by wszystko było czyste. Gwarantuje on, że komponenty narzędzi chirurgicznych i urządzeń diagnostycznych są wykonane zgodnie z najwyższymi standardami.
To da klientom z branży medycznej , lotniczej , elektronicznej i motoryzacyjnej prawdziwe poczucie pewności. Państwa komponenty optyczne nie są wytwarzane na poczekaniu. Są one wytwarzane w ramach certyfikowanego, audytowanego systemu zarządzania jakością. To ostatni etap w naszym łańcuchu przetwarzania tworzyw sztucznych do zastosowań optycznych, na którym nie możemy sobie pozwolić na żadne kompromisy.
Droga do tworzyw sztucznych o właściwościach optycznych to długa podróż. Możesz ją pokonać samodzielnie lub skorzystać z pomocy przewodnika, który zna każdy zakręt. Porozmawiajmy o Twoich potrzebach.
FAQ
Mam projekt plastikowej soczewki. Jaki jest pierwszy krok, który powinienem podjąć?
Pierwszym krokiem jest przegląd projektu pod kątem możliwości produkcji (DFM). Zrób to przed wykonaniem czegokolwiek innego. Idealny projekt optyczny może być niemożliwy do wykonania. Tolerancje mogą być zbyt małe. Może brakować kąta pochylenia. Materiał może nie nadawać się do obróbki.
Jakie jest największe nieporozumienie dotyczące obróbki tworzyw optycznych?
Największym błędem jest myślenie, że maszyna kończy pracę. Tak nie jest. Element nigdy nie wychodzi prosto z narzędzia z wykończoną powierzchnią optyczną. Obróbka końcowa nie jest dodatkiem. Jest obowiązkowa. Plastik optyczny wymaga specjalnego polerowania i funkcjonalnej powłoki. Wszystko to odbywa się na sprzęcie najwyższej klasy. Są one częścią procesu. Jeśli je pominiesz, otrzymasz prototyp, a nie komponent.
Mój projekt ma bardzo napięty harmonogram. Jak można szybko zrealizować zadanie, nie rezygnując z jakości?
Szybkość i jakość pochodzą z tego samego źródła: kontrolowanego systemu. Nie są kwestią kompromisu. Nasze szybkie terminy wynikają z trzech czynników:
- Proaktywne DFM. Rozwiązujemy problemy w zarodku, już na etapie projektowania, zanim doprowadzą do opóźnień na hali produkcyjnej.
- Dedykowane zarządzanie. Masz jasny punkt kontaktowy. Komunikacja jest efektywna. Nic nie ginie.
- Łańcuch procesów wewnętrznych. Zajmujemy się tu wszystkim. Precyzyjną obróbką skrawaniem (SPDT), zaawansowanym polerowaniem (MRF), powłoką funkcjonalną (PIAD). Nie zlecamy żadnych czynności na zewnątrz. Oznacza to, że nie musisz czekać na innych dostawców i zawsze otrzymasz tę samą, spójną obsługę. Kontrolujemy każdy etap procesu, więc masz pewność, że jakość zawsze będzie na najwyższym poziomie.
Dlaczego nie mogę po prostu skorzystać ze standardowego warsztatu maszynowego do obróbki przezroczystych części z tworzywa sztucznego?
Standardowym warsztatom brakuje niezbędnego środowiska. Nie mają podłóg z tłumieniem drgań ani czystego powietrza. Nie dysponują tak wysokiej klasy narzędziami, jak diamentowe szlifierki monokrystaliczne. Nie wiedzą zbyt wiele o krytycznych etapach obróbki końcowej, takich jak wykańczanie magnetoreologiczne czy powlekanie cienkowarstwowe.
Jeśli spróbujesz tego w standardowym sklepie, najprawdopodobniej skończy się to złomem. Części będą zmatowione. Będą porysowane. Wymiary będą nieprawidłowe. Płacisz za plastikową część, która nawet nie spełnia swojej funkcji.
W jaki sposób radzicie sobie z komunikacją i aktualizacjami w trakcie projektu z zakresu optyki plastycznej?
Dbamy o to sami. Dobra praca wymaga jasnej komunikacji. Od samego początku zostanie Ci przydzielony dedykowany inżynier projektu. Ta osoba będzie Twoim głównym punktem kontaktowym.
Będziemy Cię informować na każdym etapie: od zamówienia materiału, przez cięcie pierwszego elementu, po polerowanie i powlekanie, aż po kontrolę końcową. Aktualizacje te często obejmują szczegółowe raporty z kontroli z danymi.







