
Czym jest frezowanie boczne?
Czym właściwie jest frezowanie boczne? Możemy sprowadzić to do sedna. Frezowanie boczne to obróbka skrawaniem, w której używamy boku frezu, jego krawędzi, do obróbki pionowych powierzchni przedmiotu obrabianego. Wyobraź sobie, że krawędź wirującej tarczy skrawa ściankę elementu. To podstawowa idea. Nie chodzi o wiercenie otworu ani o wygładzanie powierzchni. Tworzymy płaskie, pionowe ścianki. Uzyskujemy precyzyjne szerokości. Obrabiamy krytyczne elementy, takie jak uskoki i rowki. To kluczowy element profesjonalnej obróbki skrawaniem.
Jak to działa?
Narzędzie i przedmiot obrabiany
Proces frezowania bocznego jest w zasadzie dość prosty, ale każda operacja obróbki skrawaniem wymagająca użycia narzędzi skrawających wymaga od inżynierów zachowania wyjątkowej ostrożności — bezpieczeństwo jest najważniejsze.
Podstawowym zadaniem jest zapewnienie bezpiecznego zamocowania narzędzia obrotowego na wrzecionie centrum obróbczego CNC. Należy podkreślić, że wymagania dotyczące sztywności są nie do negocjacji. Każdy luz będzie prowadził do błędów obróbki.

Następnie należy zamocować obrabiany przedmiot – na przykład aluminiowy wykrój do części samochodowych – do stołu maszyny za pomocą imadła lub uchwytu. Widziałem przypadki, w których zaniedbanie tego kroku doprowadziło do katastrofalnej awarii całej operacji frezowania. Należy pamiętać, że sukces frezowania bocznego zależy całkowicie od absolutnej stabilności obrabianego przedmiotu.
Teraz można uruchomić maszynę. Wrzeciono obraca narzędzie z dużą prędkością, podczas gdy stół roboczy powoli przesuwa obrabiany przedmiot poziomo w kierunku krawędzi skrawającej narzędzia. Profil zęba krawędzi skrawającej zazębia się z materiałem poprzez serię szybkich, precyzyjnych uderzeń, tnąc go na drobne wióry. Każdy posuw usuwa precyzyjnie odmierzoną warstwę powierzchni, przekształcając chropowatą powierzchnię w zupełnie nową, gładką i niezwykle precyzyjną pionową ścianę. To właśnie jest esencja frezowania bocznego – kontrolowana erozja mechaniczna.
Kluczowe cechy frezowania bocznego
Zrozumienie podstaw frezowania bocznego jest niezwykle ważne, jeśli chcesz odróżnić obróbkę skrawaniem od precyzyjnej produkcji. To coś więcej niż tylko cięcie metalu; chodzi o możliwość przewidywania i kontrolowania rezultatów procesu obróbki.
W przeszłości, wykonując frezowanie boczne, zauważyliśmy trzy główne czynniki, które mają znaczenie. Szczerze mówiąc, to one decydują o sukcesie lub porażce projektu.
Generowanie powierzchni
Jak wiemy, głównym efektem frezowania bocznego jest uzyskanie płaskich, pionowych powierzchni. Nie ma jednak gwarancji, że każde cięcie będzie gładkie. Zależy to od takich czynników, jak wybrane narzędzie, prędkość posuwu i sztywność maszyny.
Używając nowych, ostrych frezów trzpieniowych z odpowiednimi ustawieniami, można uzyskać naprawdę gładkie powierzchnie. NOBLE często spełnia wymagania dotyczące wykończenia powierzchni elementów samochodowych bezpośrednio po obróbce, dzięki czemu można wyeliminować wtórne operacje wykańczające. Ta wydajność leży u podstaw profesjonalnej filozofii obróbki skrawaniem firmy NOBLE.
Dokładność wymiarowa
Właśnie tutaj pojawia się frezowanie boczne. Uważamy, że frezowanie boczne to najlepszy sposób na uzyskanie idealnej szerokości i równoległości po obu stronach.
Wyobraź sobie blok, który musi zachować określoną szerokość na całej długości. Nie tylko osiągamy docelowe wymiary, ale je osiągamy.
Procesy obróbki CNC zapewniają powtarzalność. Kiedyś, gdy obrabialiśmy obudowę siłownika zaprojektowaną na zamówienie klienta, bardzo ważne było, aby szerokość była idealnie równa na całej długości. To jedna ze standardowych czynności, które trzeba wykonać w fabryce NOBLE.
Zaangażowanie w narzędzia
Podczas frezowania bocznego główna siła skrawania wychodzi ze środka. Podczas skrawania narzędzie jest w zasadzie odpychane od środka. Ta siła powoduje lekkie ugięcie narzędzia. Jest to częstsze w przypadku smukłych frezów trzpieniowych. Jeśli się to zignoruje, narzędzie odchyli się od ścianki przedmiotu obrabianego, co zaburzy wymiary i doprowadzi do powstania wadliwych części o zbyt dużym stożku.
Inżynierowie NOBLE radzą sobie z tym na trzy sposoby: wybierając najkrótsze i najsztywniejsze narzędzia, dostosowując posuwy i czasami stosując cykloidalne ścieżki frezowania, aby zmniejszyć obciążenie narzędzia. To praktyczne rozwiązanie polegające na znalezieniu równowagi między teorią obróbki skrawaniem a rzeczywistymi właściwościami fizycznymi.
Narzędzia powszechnie stosowane do frezowania bocznego
Wybór właściwego narzędzia skrawającego to coś więcej niż tylko etap procesu obróbki; to kluczowa decyzja, która decyduje o tym, czy cała operacja frezowania czołowego zakończy się sukcesem, czy porażką.
W NOBLE rozumiemy, że dobór niewłaściwego narzędzia może negatywnie wpłynąć na dokładność, wydajność i koszty obróbki. Nasz dział inżynieryjny dysponuje szeroką gamą narzędzi skrawających, z których każde jest dobierane przez naszych ekspertów, aby zapewnić najwyższą jakość obróbki.
Oto proste porównanie kilku rodzajów noży. Mam nadzieję, że to pomoże!
| Cecha | End Mills | Młyny Shell | Frezy boczne |
| OPIS | Wszechstronny, zęby na końcu i obwodzie | Duża średnica, mocowanie na wale | Wąskie, do frezowania podkrojowego |
| Pierwsze użycie | Uniwersalne, szczeliny, kontury | Szerokie powierzchnie, duże usuwanie materiału | Powierzchnie równoległe, obróbka jednoczesna |
| Typowy rozmiar | Mały do średniego | Duży | Wąski |
| Kluczowa zaleta | Wszechstronność, dostępność | Stabilność, wydajność na dużych obszarach | Dokładność wymiarowa dla cech równoległych |
End Mills
Frezy trzpieniowe to zdecydowanie najpopularniejsze narzędzia do frezowania bocznego. Ich cechą charakterystyczną są zęby skrawające umieszczone na powierzchni czołowej i wzdłuż krawędzi.
Używamy mocnych frezów walcowo-czołowych do precyzyjnej obróbki kątowej detali, tworząc ostre, 90-stopniowe kąty proste. Podczas obróbki prototypów aluminiowych kolektorów dolotowych do samochodów, wybraliśmy standardowe frezy walcowo-czołowe czteroostrzowe, aby szybko ustalić główne ścianki odniesienia. Takie podejście pozwala utrzymać wysokie prędkości skrawania, zapewniając jednocześnie wyjątkowo gładkie powierzchnie – czasami nie ma nawet potrzeby dodatkowej obróbki.
Młyny Shell
Kiedy frezujemy większe elementy lub musimy obrobić większy obszar, używamy frezów walcowo-czołowych. Frez walcowo-czołowy to w zasadzie duży korpus frezu zamontowany na własnym uchwycie narzędziowym. Podczas frezowania bocznego skrawane są tylko krawędzie boczne.
Frez walcowo-czołowy jest dość duży, więc jest naprawdę stabilny. Widziałem, jak nasi inżynierowie używali go do wykonywania cięć na całej wysokości stalowych podstaw form za jednym razem, co jest o wiele lepsze niż używanie mniejszych frezów walcowo-czołowych i wykonywanie tego w kilku etapach. Jest to niezwykle ważne w przypadku naszych projektów precyzyjnej produkcji wielkoseryjnej, gdzie czas cyklu i żywotność narzędzia są kluczowymi parametrami.
Frezy boczne (frezowanie podsiębierne)
To bardziej profesjonalne i klasyczne podejście. Frezy boczne to dość wąskie frezy. Najlepiej sprawdzają się przy frezowaniu poprzecznym, gdzie można zamocować dwa frezy do tego samego uchwytu narzędziowego, w dokładnie żądanej odległości. Taka konfiguracja pozwala na jednoczesną obróbkę dwóch równoległych powierzchni pionowych, co czyni ją niezwykle wydajną.
Niedawno inżynierowie firmy NOBLE zastosowali tę metodę przy masowej produkcji elektrod grafitowych, aby mieć pewność, że będą w stanie niezawodnie wytwarzać wiele zestawów idealnie równoległych żeberek.
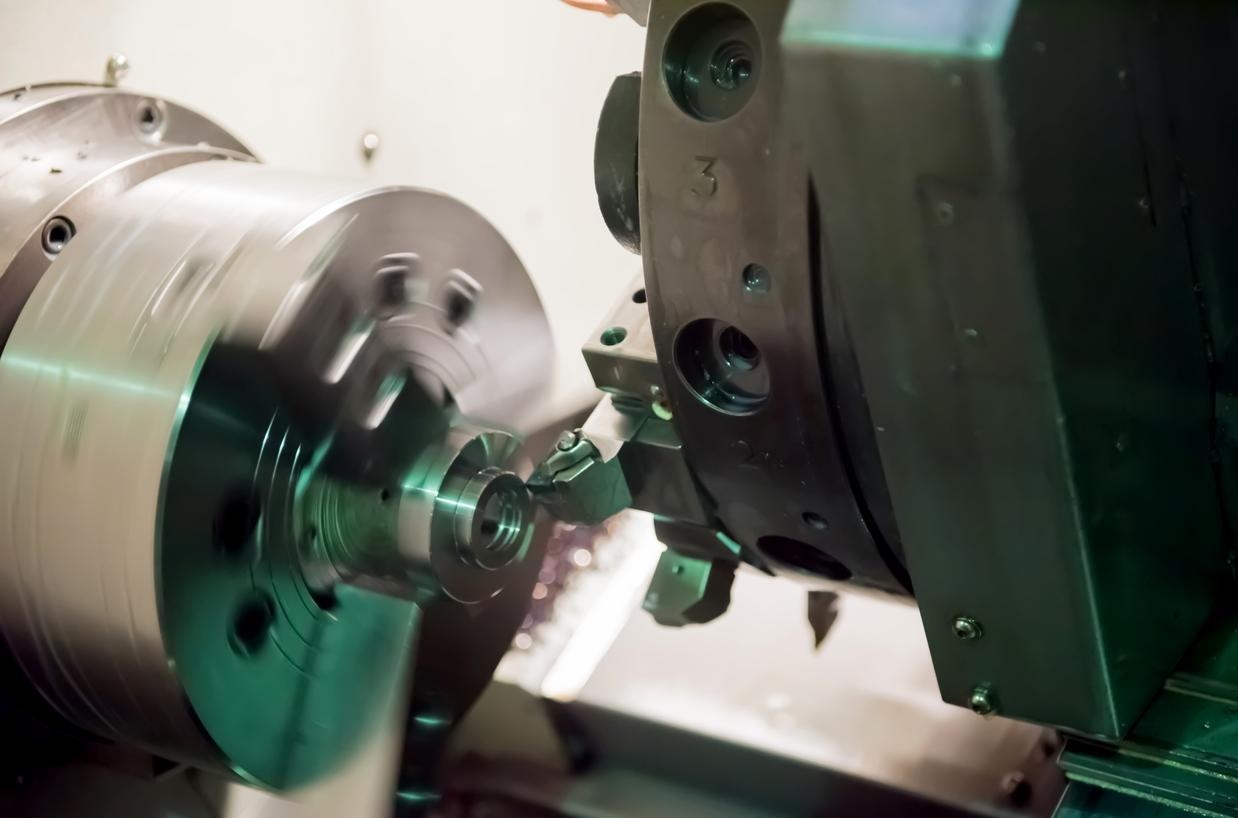
Rodzaje operacji frezowania bocznego
Idea frezowania bocznego jest dość prosta, ale sposób jego wykonania może się w dużym stopniu różnić w zależności od końcowego celu.
Frezowanie boczne proste
Frezowanie walcowo-czołowe to najprostszy i najbardziej podstawowy proces obróbki. Jedno narzędzie obrabia powierzchnię pionową za pomocą pojedynczego posuwu liniowego. Można to porównać do przycinania krawędzi drewnianej deski, aby nadać im prosty i kwadratowy kształt. Ta metoda jest prosta i wydajna w przypadku większości podstawowych operacji obróbki konturowej. Inżynierowie często wykorzystują ją do obróbki niestandardowych elementów lub do wstępnego przycinania surowców.
2. Frezowanie podsiębierne
Teraz przechodzimy do bardziej wydajnej i precyzyjnej techniki obróbki. Podczas frezowania bocznego mocujemy dwa frezy boczne do tego samego uchwytu narzędziowego i używamy kołnierzy pozycjonujących, aby określić ostateczną szerokość. Jednym czystym cięciem, frezy boczne mogą obrabiać dwie równoległe powierzchnie pionowe jednocześnie.
W czym są lepsze, jest oczywiste: odległość między narzędziami bezpośrednio wpływa na szerokość obrabianego przedmiotu, zapewniając jego równoległość w całym procesie frezowania bocznego. To rozwiązanie idealnie nadaje się do obróbki płaskich powierzchni sześciokątnych z użyciem niestandardowych uchwytów lub do precyzyjnej obróbki przedmiotów o określonych wymiarach bez konieczności zmiany ich położenia.
3. Frezowanie grupowe
Technologia frezowania grupowego przenosi ideę obróbki jednoczesnej na wyższy poziom. Wyobraź sobie: wiele narzędzi skrawających o różnych średnicach, szerokościach i profilach, zamontowanych na jednym wrzecionie. Taka konfiguracja pozwala nam wykonywać frezowanie boczne różnych powierzchni, rowków i konturów w jednym przejściu.
Przygotowanie jest nieco uciążliwe, ale opłaca się w przypadku produkcji na dużą skalę. Podczas produkcji wielu specjalnych części, takich jak wieloetapowe, obrabiane maszynowo implanty medyczne, frezowanie kombinowane może naprawdę przyspieszyć proces.
Praktyczne zastosowania frezowania bocznego
Frezowanie boczne można znaleźć wszędzie w nowoczesnym warsztacie maszynowym. To nie jakaś abstrakcyjna koncepcja; to codzienna praca, która przekształca surowiec w funkcjonalne komponenty.
Kwadratowanie bloku
Zazwyczaj jest to pierwszy etap obróbki metalowych półfabrykatów. Inżynierowie muszą przetworzyć surowe odlewy lub kęsy na standardowe kostki o idealnie dopasowanym rozmiarze. Następnie, za pomocą serii operacji frezowania bocznego, obrabia się wszystkie sześć powierzchni, aby ustalić punkt odniesienia dla wszystkich kolejnych procesów.
Tworzenie kroków i ramion
Często musimy obrabiać powierzchnie pionowe, aby tworzyć stopnie na częściach (takie jak kołnierze montażowe lub elementy ustalające). Frezowanie boczne usuwa materiał w sposób czysty, tworząc ostre, pionowe występy.
Dłutowanie
Podczas frezowania rowków narzędzie skrawające dotyka tylko końca rowka i jego boków. Jakość ścianek rowka zależy wyłącznie od jakości frezowania bocznego. Dwie pionowe ścianki boczne są utworzone przez zewnętrzną krawędź narzędzia skrawającego. Szerokość rowka zależy od średnicy narzędzia.
Konturowanie
Przesuwając części wzdłuż wielu osi pod frezarką boczną, można kształtować złożone, pionowe kontury komponentów. To dalekie od prostej obróbki liniowej – możemy wykonywać obróbkę ścianek krzywoliniowych, precyzyjne grawerowanie wzorów i formowanie kształtów organicznych. Ta możliwość jest niezwykle ważna w przypadku obróbki niestandardowych części, takich jak wirniki lub rdzenie form do zastosowań motoryzacyjnych.
Rozstanie
To ostatnia, bardziej intensywna aplikacja. Używamy cienkiej piły tarczowej, czyli specjalnego rodzaju frezu bocznego, aby odciąć gotowy element od głównego pręta. To jednorazowe zadanie, wymagające solidnego przygotowania i odpowiednich narzędzi, aby zapewnić czyste odcięcie i prostopadłą powierzchnię cięcia. To dość standardowy, skuteczny sposób na zakończenie wielu naszych cykli produkcyjnych.
Specjalistyczne strategie frezowania bocznego w CNC Mbolący
W przypadku nowoczesnej obróbki CNC , podstawowe ścieżki narzędzi po prostu nie wystarczają, zwłaszcza w przypadku zadań wymagających wysokiej precyzji. Zbliżamy się do czasów, w których strategie obróbki są sterowane przez zaawansowane oprogramowanie, które może znacząco poprawić wydajność maszyn.
Frezowanie dynamiczne / frezowanie trochoidalne
Frezowanie dynamiczne wykorzystuje specjalne narzędzia, które skrawają z bardzo stałą prędkością, dzięki czemu usuwana jest tylko cienka warstwa materiału na raz. Może się to wydawać dziwne, ale ta konstrukcja pozwala na skrawanie na całej grubości i znacznie ułatwia szybkie wykonanie zadania. Narzędzie jest w ciągłym ruchu, usuwając cienkie warstwy, aby zapobiec przeciążeniu.
Firma NOBLE wykorzystuje tę technologię do wydajnej obróbki zgrubnej elementów urządzeń medycznych ze stali nierdzewnej, usuwając materiał szybciej niż konwencjonalnymi metodami, a jednocześnie znacznie wydłużając żywotność narzędzi.
Obróbka konturowa z dużą prędkością (HSM)
To nasza strategia wykańczania tych krytycznych pionowych ścianek. Celem jest uzyskanie idealnego efektu: gładkiej powierzchni i dokładnych wymiarów. To zasadniczo eliminuje ugięcie narzędzia, które jest wrogiem prostych ścianek. Odprowadza również ciepło z wióra, dzięki czemu nie przenosi się ono na element. Rezultatem jest powierzchnia, która często nie wymaga wtórnego polerowania.
Podsumowanie kluczowych parametrów do kontroli
| Parametr | Kontrole / Wpływy | Typowe rozważanie |
| Prędkość skrawania (SFM) | Ciepło, zużycie narzędzi | Zależne od materiału. Wyższe dla aluminium, niższe dla stali. |
| Szybkość podawania (IPM) | Produktywność, grubość wióra | Wyważone, aby zapewnić dobre „obciążenie wiórami” bez przeciążania narzędzia. |
| Głębokość promieniowa cięcia (Ae) | Siła skrawania, ugięcie narzędzia, obróbka zgrubna/wykańczająca | Duże do obróbki zgrubnej, małe do wykańczania. |
| Głębokość cięcia osiowa (Ap) | Głębokość funkcji, zaangażowanie narzędzi | Często ustawiane na pełną głębokość funkcji w celu zwiększenia efektywności. |
| Długość narzędzia | Odchylenie i drgania | Najważniejszy czynnik dokładności. Użyj najkrótszego możliwego narzędzia. |
Wybierz NOBLE do swoich rozwiązań frezarskich
Dysponując najnowocześniejszym sprzętem do frezowania 3-, 4- i 5-osiowego , oferujemy niezawodne usługi frezowania CNC na żądanie , umożliwiające szybkie prototypowanie i produkcję części. Oferujemy precyzyjne, realistyczne frezowane części, wykonane na zamówienie z różnych metali i tworzyw sztucznych, w konkurencyjnych cenach. Zaawansowany sprzęt i ekonomiczna cena.
Pracuj z nami w zaledwie 4 prostych krokach
Dzięki wieloletniemu doświadczeniu w produkcji, NOBLE oferuje najlepsze rozwiązania dla wszystkich potrzeb związanych z szybkim prototypowaniem i produkcją niskoseryjną . Usprawniamy cykl innowacji, dzieląc go na cztery proste, ale skuteczne kroki.
Prześlij swój projekt
Wystarczy, że prześlesz pliki CAD i złożysz zapytanie ofertowe online zawierające przejrzyste informacje.
↓
Otrzymaj analizę projektu
Prześlemy Ci projekt do analizy wykonalności i przedstawimy przejrzystą cenę.
↓
Rozpocznij produkcję
Nasi eksperci wyprodukują Twoje części, wykorzystując wymagane technologie i materiały.
↓
Odbierz swoje części
Części zostaną dostarczone bezpośrednio pod Twoje drzwi z zachowaniem rygorystycznych terminów.
Często zadawane pytania dotyczące Frezowanie boczne
Jaka jest główna różnica pomiędzy frezowaniem bocznym i frezowaniem czołowym?
Wszystko zależy od użytej powierzchni skrawającej. Frezowanie boczne wykorzystuje obwód narzędzia do tworzenia powierzchni pionowych. Frezowanie palcowe wykorzystuje głównie dolną powierzchnię narzędzia do tworzenia powierzchni poziomych, kieszeni i wnęk. Frez palcowy może wykonywać obie te czynności, ale jego nazwa pochodzi od możliwości skrawania końcem narzędzia.
Kiedy powinienem wybrać frezowanie boczne zamiast frezowania czołowego?
Wybór zależy od geometrii, którą chcesz utworzyć. Użyj frezowania czołowego, aby utworzyć płaską, poziomą powierzchnię na górze elementu. Użyj frezowania bocznego, gdy musisz utworzyć lub wykończyć pionową ścianę, ustalić precyzyjną szerokość lub obrobić takie elementy, jak stopnie i szczeliny. Chodzi o orientację powierzchni.
Dlaczego ugięcie narzędzia jest tak istotnym problemem w przypadku frezowania bocznego?
Główna siła skrawania jest promieniowa, popychająca frez na boki. Siła ta działa jak dźwignia, próbując odgiąć narzędzie od przedmiotu obrabianego. To ugięcie prowadzi do niedokładności – ścianki, która nie jest prosta, lub wymiaru wykraczającego poza tolerancję. To fundamentalne wyzwanie fizyczne, z którym mierzymy się w produkcji precyzyjnej.
W jaki sposób NOBLE łagodzi problem ugięcia narzędzia?
Podchodzimy do tego z wielu stron. Nasze protokoły obróbki CNC wymuszają użycie najkrótszego i najsztywniejszego narzędzia, jakie jest możliwe do wykonania. Wykorzystujemy zaawansowane ścieżki narzędzi, takie jak frezowanie trochoidalne, aby utrzymać niskie, stałe zagłębienie promieniowe, redukując siły skrawania. Co więcej, nasze inwestycje w wysokiej jakości oprawki narzędziowe klasy premium w naszej fabryce gwarantują maksymalną przyczepność i minimalne bicie, tworząc stabilną podstawę dla całej operacji.
Jakie są korzyści z frezowania krawędziowego?
Korzyścią jest znaczna wydajność i gwarantowana równoległość. Dzięki zamontowaniu dwóch frezów na jednym trzpieniu, obrabiamy dwie równoległe powierzchnie pionowe jednocześnie w jednym przejściu. Odległość między frezami bezpośrednio definiuje szerokość elementu, eliminując kumulację błędów wynikających z oddzielnej obróbki każdej strony. To doskonała metoda precyzyjnej, powtarzalnej obróbki niestandardowej.
Czy można frezować głębokie, cienkie ściany metodą frezowania bocznego?
Tak, ale jest to jedno z najtrudniejszych wyzwań w frezowaniu bocznym. Wymaga ono skrupulatnej strategii. Używamy narzędzi o długim zasięgu i specjalistycznej geometrii, aby zmniejszyć siłę skrawania. Proces obejmuje serię lekkich, wykańczających przejść z wysokimi prędkościami skrawania, aby zminimalizować siłę nacisku narzędzia i zapobiec drganiom lub odkształceniom ścianki.






