
Czym jest formowanie wtryskowe z tworzywa sztucznego?
Formowanie wtryskowe tworzyw sztucznych to szeroko stosowany proces produkcyjny w przemyśle. Jego podstawowa zasada polega na wtryskiwaniu stopionego materiału do wstępnie zaprojektowanej wnęki formy, gdzie materiał stygnie i krzepnie, nadając pożądany kształt detalowi. Proces ten charakteryzuje się niezwykle dużą adaptowalnością materiałową, co czyni go odpowiednim nie tylko dla najpopularniejszych tworzyw termoplastycznych i polimerów termoutwardzalnych, ale także dla produkcji różnych materiałów, takich jak metale (w takim przypadku proces ten nazywa się odlewaniem ciśnieniowym), szkło, elastomery, a nawet cukierki. Cały proces rozpoczyna się od wprowadzenia surowców do ogrzanego cylindra, gdzie są one równomiernie stapiane poprzez mieszanie ślimaka ślimakowego. Stopiony materiał jest następnie wtryskiwany do wnęki formy pod wysokim ciśnieniem, a po schłodzeniu i krzepnięciu powstaje produkt identyczny z wnęką formy. W rzeczywistej produkcji wytwarzanie form jest kluczowym etapem. Zazwyczaj profesjonalni producenci form wytwarzają formy z materiałów metalowych, takich jak stal lub aluminium, w oparciu o projekty projektantów przemysłowych lub inżynierów, zapewniając precyzyjne odwzorowanie wymaganych cech detalu. Zakres zastosowań technologii formowania wtryskowego jest niezwykle szeroki, umożliwiając wydajną produkcję wszystkiego, od miniaturowych podzespołów elektronicznych po duże panele nadwozia samochodowego. W ostatnich latach, wraz z rozwojem technologii druku 3D , do produkcji prostych form wtryskowych zaczęto wykorzystywać nowe rodzaje materiałów fotopolimerowych . Materiały te charakteryzują się specjalnymi właściwościami termoplastycznymi w niskich temperaturach, które zapobiegają ich topnieniu w procesie formowania wtryskowego, oferując tym samym nowe rozwiązania techniczne dla szybkiego prototypowania i produkcji małoseryjnej.
W jaki sposób formowanie wtryskowe z tworzywa sztucznego działa?
Krok 1: Przygotowanie surowca i podgrzewanie/topienie
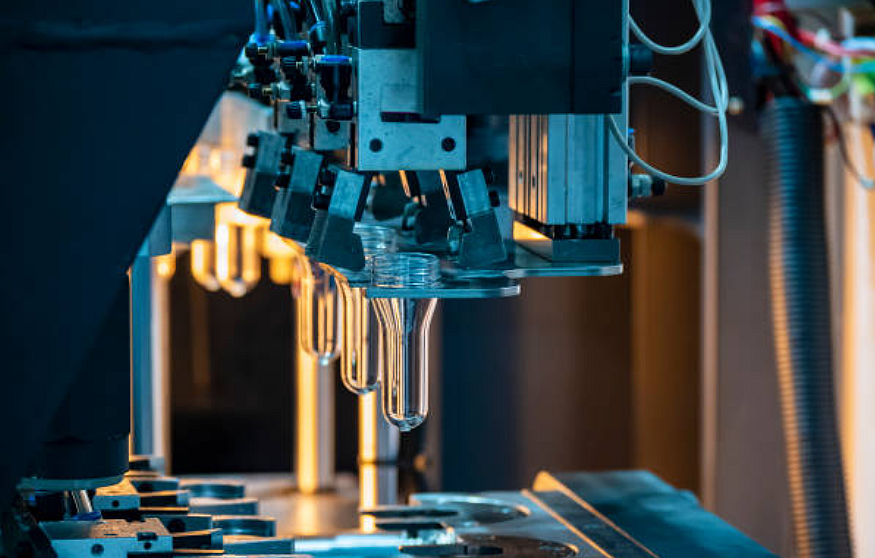
Formowanie wtryskowe tworzyw sztucznych to wysoce wydajna i precyzyjna technika obróbki tworzyw sztucznych, której kompletny proces obejmuje płynną koordynację wielu krytycznych etapów. Cały proces produkcyjny rozpoczyna się od wstępnej obróbki surowców, gdzie granulat lub proszek z tworzywa sztucznego musi zostać poddany rygorystycznemu suszeniu w celu usunięcia wilgoci zawartej w materiale. Ten etap jest kluczowy, ponieważ resztkowa wilgoć może odparować w wysokich temperaturach, co prowadzi do powstawania pęcherzyków powietrza lub wad powierzchniowych w produkcie końcowym. Wysuszone surowce są podawane do leja zasypowego wtryskarki i pod wpływem grawitacji trafiają do nagrzanego cylindra. Cylinder jest wyposażony w specjalnie zaprojektowany obrotowy ślimak, który nie tylko transportuje materiał, ale także generuje silne siły ścinające i efekty mieszania dzięki swojej unikalnej geometrycznej strukturze. System grzewczy precyzyjnie kontroluje temperaturę cylindra w zakresie temperatur topnienia tworzywa sztucznego, zazwyczaj podzielonym na wiele stref temperaturowych w celu zapewnienia równomiernego nagrzewania i stopniowego topnienia tworzywa. Pod wpływem rotacyjnego ruchu ślimaka, stałe granulki tworzywa sztucznego przechodzą transformację ze stanu szklistego w stan wysokosprężysty, a ostatecznie w stan płynięcia lepkiego, tworząc stop o dobrej płynności. Proces uplastyczniania wymaga precyzyjnej kontroli parametrów, takich jak temperatura, ciśnienie i prędkość ślimaka.
Krok 2: Podawanie i topienie tworzywa termoplastycznego
Etap formowania wtryskowego tworzyw sztucznych w procesie formowania wtryskowego jest jednym z najważniejszych etapów całego procesu, bezpośrednio decydującym o jakości formowania i dokładności wymiarowej produktu końcowego. Po całkowitym stopieniu tworzywa sztucznego w cylindrze, wtryskarka przechodzi do fazy wtrysku wysokociśnieniowego. W tym momencie układ hydrauliczny napędza ślimak, aby przesuwał się z precyzyjnie kontrolowaną prędkością i ciśnieniem, wtryskując stopione tworzywo sztuczne zgromadzone na przednim końcu ślimaka przez dyszę do zamkniętej komory formy. Proces wtrysku musi odbywać się pod ekstremalnie wysokim ciśnieniem, zazwyczaj od dziesiątek do setek megapaskali, aby zapewnić, że lepki stop może szybko wypełnić każdy zakątek formy. System formy jest starannie zaprojektowany, w tym takie elementy konstrukcyjne, jak kanał główny, kanał dopływowy i wlew, które wspólnie kierują przepływem stopu i kontrolują proces napełniania. Podczas procesu napełniania temperatura, ciśnienie i natężenie przepływu na przedniej krawędzi stopu muszą być ściśle monitorowane, ponieważ wszelkie wahania mogą prowadzić do wad, takich jak niedolewy, wypływki lub linie łączenia.
Krok 3: Utrzymywanie ciśnienia
W procesie formowania wtryskowego, etap docisku jest kluczowym etapem zapewniającym jakość produktu, bezpośrednio wpływając na dokładność wymiarową, właściwości mechaniczne i jakość powierzchni produktu finalnego. Po wypełnieniu wnęki formy stopionym tworzywem sztucznym, system natychmiast przechodzi do fazy docisku. W tej fazie wtryskarka nadal wywiera określone ciśnienie na stopione tworzywo sztuczne, które nie uległo jeszcze całkowitemu zestaleniu. Podstawową funkcją tej fazy jest kompensacja skurczu objętościowego występującego podczas chłodzenia, zapobiegając w ten sposób powstawaniu defektów, takich jak odchylenia wymiarowe, zagłębienia powierzchni lub puste przestrzenie spowodowane skurczem materiału. Proces docisku wymaga precyzyjnej kontroli trzech kluczowych parametrów: ciśnienia docisku, czasu docisku i krzywej docisku. Zazwyczaj ciśnienie docisku jest ustawione na 30–80% ciśnienia wtrysku, a konkretne wartości są optymalizowane w oparciu o właściwości materiału, strukturę produktu i wymagania procesowe. Czas docisku zależy od grubości ścianki produktu i szybkości chłodzenia i zazwyczaj trwa do momentu całkowitego zestalenia się tworzywa sztucznego w przewężce.
Krok 4: Czas utrzymywania i chłodzenia
W procesie formowania wtryskowego etap chłodzenia jest kluczowym czynnikiem decydującym o wydajności produkcji i jakości produktu. Po zakończeniu etapu docisku, stopione tworzywo sztuczne wewnątrz formy przechodzi kontrolowany proces chłodzenia, który trwa do momentu, aż element osiągnie wystarczającą wytrzymałość strukturalną i stabilność wymiarową, umożliwiającą bezpieczne wyjęcie z formy. Proces chłodzenia nie jest zwykłym, naturalnym odprowadzaniem ciepła, ale precyzyjnie kontrolowanym procesem wymiany ciepła. Forma jest wyposażona w złożony system kanałów chłodzących, który wykorzystuje krążące medium chłodzące (zazwyczaj wodę lub olej) do szybkiego odprowadzania ciepła uwalnianego podczas krzepnięcia tworzywa sztucznego. Konstrukcja układu chłodzenia musi być rzetelna pod względem naukowym, zapewniając zarówno wydajność chłodzenia, jak i unikając naprężeń wewnętrznych lub odkształceń spowodowanych miejscowym przechłodzeniem. Czas chłodzenia zależy od wielu czynników, w tym właściwości termicznych tworzywa sztucznego, grubości ścianek produktu, temperatury formy oraz wydajności układu chłodzenia. W przypadku tworzyw krystalicznych, takich jak PP i PE, należy również uwzględnić wpływ krystaliczności na parametry produktu, co sprawia, że kontrola szybkości chłodzenia jest szczególnie istotna.
Krok 5: Procesy wyrzucania i wykańczania
Ostatnim, krytycznym etapem formowania wtryskowego jest faza otwierania formy i wyjmowania detalu, która oznacza zakończenie całego cyklu formowania wtryskowego. Gdy detal w gnieździe formy dostatecznie ostygnie i osiągnie pożądaną twardość, rozpoczyna się działanie układu zamykającego wtryskarki. Najpierw przechodzi on z trybu zamykania wysokociśnieniowego do trybu ochronnego niskociśnieniowego, a następnie forma otwiera się płynnie wzdłuż linii podziału, zgodnie z zaprogramowanym programem. Kolejność i prędkość otwierania formy muszą być precyzyjnie kontrolowane, zazwyczaj z wykorzystaniem trzystopniowej krzywej otwierania (wolno-szybko-wolno), aby zapewnić efektywne otwieranie formy, unikając jednocześnie uszkodzenia detalu lub uszkodzenia formy spowodowanego nagłym oddzieleniem. Po całkowitym otwarciu formy rozpoczyna działanie układ wypychający zainstalowany po stronie ruchomej formy. Mechanizmy wypychające, takie jak wypychacze, płyty wypychające lub zawory pneumatyczne, poruszają się płynnie pod wpływem napędu hydraulicznego lub mechanicznego, oddzielając uformowany detal od gniazda formy. Proces wyrzutu wymaga szczególnej uwagi w zakresie kontroli prędkości wyrzutu, skoku i częstotliwości wyrzutu, aby zapewnić całkowite wyjęcie produktu z formy bez wad, takich jak ślady po wyrzucie czy deformacje. W przypadku produktów o złożonej strukturze mogą być wymagane specjalne metody wyjęcia z formy, takie jak sekwencyjne działanie wielu mechanizmów wyrzutowych lub wyjmowanie z formy rotacyjnej.
Jakie są zastosowania formowania wtryskowego tworzyw sztucznych?
1. Przemysł motoryzacyjny
Formowanie wtryskowe tworzyw sztucznych odgrywa kluczową rolę w sektorze produkcji motoryzacyjnej , obejmując produkcję różnorodnych komponentów, od elementów wewnętrznych po zewnętrzne, a także od elementów funkcjonalnych po dekoracyjne. W sektorze systemów wyposażenia wnętrz samochodowych technologia formowania wtryskowego jest szeroko stosowana do produkcji jednoczęściowych desek rozdzielczych, paneli wykończeniowych drzwi, paneli konsoli środkowej, podłokietników foteli i różnego rodzaju schowków. Elementy te muszą nie tylko spełniać surowe wymagania dotyczące dokładności wymiarowej, ale także charakteryzować się doskonałą w dotyku fakturą i estetyczną fakturą powierzchni. Formowanie wtryskowe, w połączeniu z późniejszymi procesami, takimi jak malowanie, powlekanie lub dekorowanie w formie (IMD), pozwala idealnie spełnić te wymagania. W sektorze elementów zewnętrznych samochodów, formowane wtryskowo elementy, takie jak systemy zderzaków, listwy ozdobne nadkoli i zespoły atrapy chłodnicy, charakteryzują się nie tylko złożonymi, trójwymiarowymi kształtami, ale również spełniają specjalne wymagania dotyczące wytrzymałości, takie jak odporność na uderzenia i warunki atmosferyczne.
2. Urządzenia medyczne
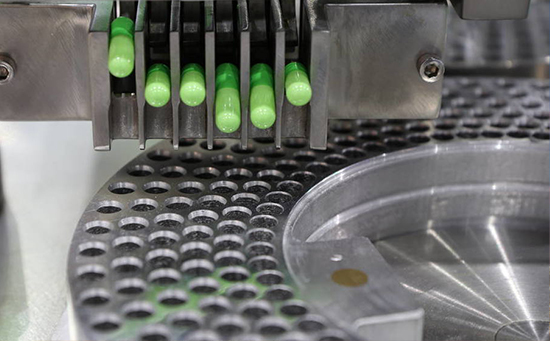
Technologia formowania wtryskowego tworzyw sztucznych odgrywa niezastąpioną rolę w produkcji wyrobów medycznych , a jej zastosowania obejmują szeroką gamę produktów, od podstawowych materiałów eksploatacyjnych po wysokiej klasy precyzyjne instrumenty. W dziedzinie jednorazowego użytku medycznego, procesy formowania wtryskowego są wykorzystywane do masowej produkcji różnych sterylnych komponentów strzykawek, końcówek do wkłuć dożylnych, próżniowych probówek do pobierania krwi, probówek do pobierania próbek wirusów i innych jednorazowych wyrobów medycznych. Produkty te spełniają rygorystyczne wymagania dotyczące dokładności wymiarowej, wykończenia powierzchni i szczelności. W dziedzinie diagnostyki in vitro, precyzyjnie formowane wtryskowo mikrochirurgiczne układy scalone, obudowy zestawów odczynników i podłoża kart testowych zapewniają niezawodne wsparcie techniczne dla nowoczesnej diagnostyki molekularnej i badań przyłóżkowych (POCT). W dziedzinie instrumentów chirurgicznych, technologia formowania wtryskowego jest wykorzystywana do produkcji uchwytów do instrumentów laparoskopowych, elementów hemostatów, chirurgicznych urządzeń do szycia i innych produktów.
3. Elektronika i urządzenia elektryczne
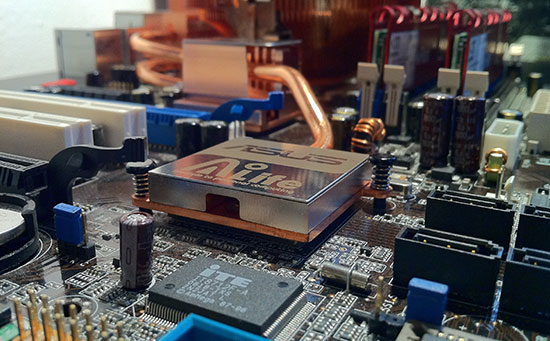
Technologia formowania wtryskowego tworzyw sztucznych odgrywa kluczową rolę w przemyśle elektronicznym i urządzeń elektrycznych, a jej zastosowania przenikają praktycznie każdy etap łańcucha dostaw różnorodnych produktów elektronicznych. W sektorze elektroniki użytkowej procesy formowania wtryskowego są szeroko stosowane w produkcji obudów smartfonów, elementów konstrukcyjnych laptopów, etui do smartwatchy i innych produktów. Produkty te wymagają nie tylko niezwykle wysokiej dokładności wymiarowej i jakości wykończenia powierzchni, ale także muszą spełniać nowoczesne wymagania projektowe dotyczące lekkości, smukłości i jednoczęściowej konstrukcji. Złącza elektroniczne to kolejny ważny obszar zastosowań formowania wtryskowego, w tym precyzyjne komponenty, takie jak porty USB, złącza typu C i złącza płytka-płytka. Produkty te podlegają niezwykle rygorystycznym wymaganiom dotyczącym stabilności wymiarowej i izolacji, z tolerancjami często kontrolowanymi w zakresie ±0.02 mm. W branży urządzeń gospodarstwa domowego, komponenty takie jak panele klimatyzatorów, panele sterowania pralek i klamki do drzwi lodówek, wytwarzane metodą formowania wtryskowego, muszą nie tylko spełniać wymagania wytrzymałości konstrukcyjnej, ale także charakteryzować się doskonałą odpornością na warunki atmosferyczne i właściwościami trudnopalnymi.
Zalety formowania wtryskowego tworzyw sztucznych
1. Wysoka wydajność formowania
Formowanie wtryskowe tworzyw sztucznych wyróżnia się wyjątkową wydajnością. Proces ten wykorzystuje w pełni zautomatyzowany przepływ produkcji, umożliwiając ciągłą i nieprzerwaną pracę od momentu wprowadzenia surowca do produkcji gotowego produktu. Typowy cykl formowania wtryskowego trwa zazwyczaj od 15 do 120 sekund, w zależności od wielkości i złożoności produktu. Nowoczesne, szybkie wtryskarki mogą wykonywać nawet setki cykli formowania na minutę, co czyni je szczególnie odpowiednimi do produkcji elementów wymagających produkcji na dużą skalę. W porównaniu z tradycyjną obróbką mechaniczną lub formowaniem ręcznym, formowanie wtryskowe pozwala zaoszczędzić ponad 90% czasu produkcji. Ponadto, zastosowanie technologii form wielogniazdowych umożliwia jednoczesne formowanie dziesiątek identycznych produktów w jednym wtrysku, co dodatkowo zwiększa wydajność w jednostce czasu. Ta wysoce wydajna metoda produkcji znacznie obniża jednostkowy koszt produkcji, stanowiąc idealne rozwiązanie dla produkcji przemysłowej na dużą skalę.
2. Wysoka precyzja i dobra powtarzalność
Proces formowania wtryskowego tworzyw sztucznych oferuje wyjątkowe zalety w zakresie dokładności wymiarowej i spójności produktu. Zaawansowane urządzenia do formowania wtryskowego w połączeniu z precyzyjnie obrobionymi formami pozwalają osiągnąć ultrawysokie tolerancje wymiarowe rzędu ±0.01 mm, spełniając tym samym najbardziej rygorystyczne wymagania dotyczące precyzyjnych części. Ten poziom precyzji jest kluczowy dla produktów takich jak złącza elektroniczne i urządzenia medyczne, które są niezwykle wrażliwe na dokładność wymiarową. Pod względem powtarzalności, produkty formowane wtryskowo charakteryzują się minimalnymi różnicami między partiami, a wartości CPK zazwyczaj przekraczają 1.67, co gwarantuje, że każdy produkt produkowany na dużą skalę ma identyczne właściwości jakościowe. Nowoczesne wtryskarki są wyposażone w systemy sterowania w pętli zamkniętej, które monitorują i regulują parametry procesu w czasie rzeczywistym, co dodatkowo zapewnia stabilność produkcji.
3. Szeroki zakres możliwych do zastosowania materiałów
Proces formowania wtryskowego tworzyw sztucznych charakteryzuje się wyjątkową elastycznością, umożliwiając przetwarzanie niemal wszystkich rodzajów materiałów polimerowych. W przypadku tworzyw termoplastycznych, metodą formowania wtryskowego można przetwarzać materiały od tworzyw ogólnego przeznaczenia, takich jak PP i ABS, po tworzywa konstrukcyjne, takie jak PC i POM, a także tworzywa wysokowydajne, takie jak PEEK i PEI. Tworzywa termoutwardzalne, takie jak żywice fenolowe i epoksydowe, również nadają się do specjalistycznych procesów formowania wtryskowego. Ponadto, w formowaniu wtryskowym coraz częściej stosuje się różne elastomery (TPE, TPU), tworzywa biopochodne oraz materiały biodegradowalne. Poprzez dostosowanie składu materiałów, można wytwarzać produkty o określonych właściwościach, takie jak gatunki trudnopalne, odporne na promieniowanie UV, przewodzące lub ekranujące elektromagnetycznie.
Wady Plastikowy wtryskiwanie
1. Wysokie koszty form
Proces formowania wtryskowego tworzyw sztucznych wiąże się ze znacznymi barierami ekonomicznymi w zakresie inwestycji w formy. Zestaw form wtryskowych o umiarkowanie złożonym stopniu skomplikowania wymaga zazwyczaj inwestycji rzędu 50 000–500 000 juanów na koszty produkcji, podczas gdy formy o wysokiej precyzji lub wielogniazdowe mogą kosztować nawet kilka milionów juanów. Proces produkcji form obejmuje wiele etapów, takich jak precyzyjna obróbka mechaniczna, obróbka cieplna i obróbka powierzchni, a cykl produkcyjny trwa od 4 do 12 tygodni od projektu do dostawy. Tak wysoka inwestycja początkowa sprawia, że opłacalność ekonomiczna formowania wtryskowego jest w pełni realizowana dopiero w produkcji na dużą skalę (zwykle wymagającej 5,000 lub więcej sztuk). W przypadku walidacji prototypów lub produkcji próbnej na małą skalę we wczesnych etapach rozwoju produktu, alternatywne procesy, takie jak druk 3D lub formy silikonowe, mogą oferować większe korzyści finansowe. Ponadto konserwacja i przechowywanie form wymagają ciągłych inwestycji, co dodatkowo zwiększa całkowity koszt posiadania.
2. Nieelastyczne modyfikacje projektu
Formowanie wtryskowe tworzyw sztucznych charakteryzuje się znaczną sztywnością, jeśli chodzi o zmiany w projekcie produktu. Jako precyzyjne narzędzia wykonane ze stali, formy są trudne do znaczącej modyfikacji po wyprodukowaniu. Nawet proste korekty wymiarowe mogą wymagać ponownej obróbki rdzenia lub gniazda, a zmiany konstrukcyjne często wymuszają złomowanie istniejącej formy i stworzenie nowej. Takie modyfikacje nie tylko generują dodatkowe koszty obróbki (zwykle 30–70% pierwotnego kosztu formy), ale także skutkują opóźnieniami w produkcji wynoszącymi 2–4 tygodnie. Podczas iteracji rozwoju produktu ta nieelastyczność zmusza firmy do przeprowadzania pełnej walidacji projektu przed produkcją formy, co zwiększa ryzyko i koszty na wczesnym etapie rozwoju.
3. Wymiary produktu są ograniczone przez ograniczenia formy
Formowanie wtryskowe tworzyw sztucznych z natury wiąże się z ograniczeniami procesowymi dotyczącymi wymiarów produktu. Z punktu widzenia sprzętu, maksymalne wymiary formowania są ograniczone siłą zacisku i przestrzenią wnęki formy wtryskarki. Obecnie największe wtryskarki na rynku mogą wytwarzać produkty o długości około 4 metrów; jednak koszty inwestycji i eksploatacji takich urządzeń są niezwykle wysokie. Produkty o ultracienkich ściankach (np. o grubości poniżej 0.5 mm) stawiają niezwykle wysokie wymagania dotyczące precyzji formy i kontroli procesu. Ograniczenia te wymuszają poszukiwanie alternatywnych procesów dla niektórych zastosowań o specjalnych wymaganiach dotyczących wymiarów. Na przykład, duże produkty mogą lepiej nadawać się do formowania rotacyjnego lub rozdmuchowego, podczas gdy części o mikroprecyzji mogą wymagać formowania mikrowtryskowego lub tłoczenia. Ponadto, zwiększenie wymiarów produktu znacznie wydłuża czas chłodzenia, co wpływa na ogólną wydajność produkcji.
Najczęściej zadawane pytania dotyczące formowania wtryskowego tworzyw sztucznych
Ile czasu zajmuje produkcja części metodą formowania wtryskowego tworzyw sztucznych?
Czas potrzebny do wytworzenia części metodą formowania wtryskowego tworzyw sztucznych zależy od kilku czynników, m.in. rozmiaru części, złożoności projektu, rodzaju materiału i wielkości produkcji.
Jakie czynniki wpływają na jakość części formowanych wtryskowo?
Na jakość elementów formowanych wtryskowo wpływa przede wszystkim konstrukcja formy, dobór materiałów, parametry przetwarzania, stan maszyny i umiejętności operatora. Dobra konstrukcja, odpowiednie materiały, precyzyjne ustawienia i dobrze utrzymany sprzęt pomagają zapewnić powtarzalne, wolne od wad części.







