
Apakah Proses Penggilapan dalam Pemesinan CNC?
Proses penggilapan dalam pemesinan CNC merupakan kaedah pemesinan akhir untuk permukaan benda kerja, yang bertujuan untuk menghilangkan ketidakrataan permukaan mikroskopik melalui cara mekanikal, kimia atau elektrokimia untuk meningkatkan kemasan permukaan, kilauan atau mencapai kesan seperti cermin pada benda kerja.
Proses penggilapan biasanya digunakan untuk menghapuskan tanda alat, gerinda atau kecacatan kecil yang ditinggalkan oleh proses sebelumnya seperti penggilingan dan pemusingan , sambil meningkatkan rintangan kakisan, daya tarikan estetik atau fungsi bahan kerja.
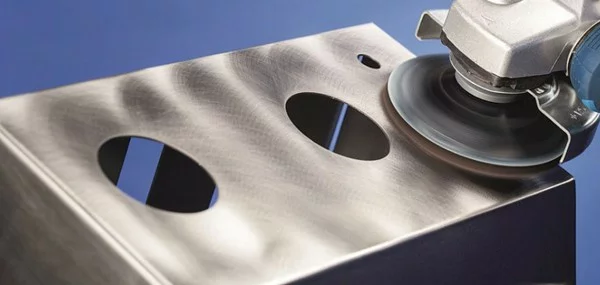
Penggilapan boleh dikelaskan kepada penggilapan mekanikal (seperti menggunakan kertas pasir dan roda penggilapan), penggilapan kimia (menghakisi permukaan dengan reagen kimia), dan penggilapan elektrolitik (melicinkan permukaan melalui pelarutan elektrokimia), antara kaedah lain. Proses penggilapan digunakan secara meluas dalam pembuatan bahagian jitu, acuan, peranti perubatan dan komponen hiasan. Kaedah yang sesuai harus dipilih berdasarkan sifat bahan dan keperluan jitu.
Bagaimanakah Proses Penggilapan Berfungsi?
deburring
Penyahgerukan merupakan langkah pertama dalam penggilapan, dengan tujuan utama untuk menghilangkan tanda alat yang jelas, kilatan, gerinda dan kecacatan permukaan besar yang tertinggal pada permukaan bahan kerja selepas pemesinan.
Penggilapan kasar biasanya menggunakan roda penggilap keras berbutir kasar atau tali sawat yang kasar, digabungkan dengan bahan kasar dengan daya pemotongan yang kuat, seperti silikon karbida atau pes pengisaran berlian berbutir kasar.
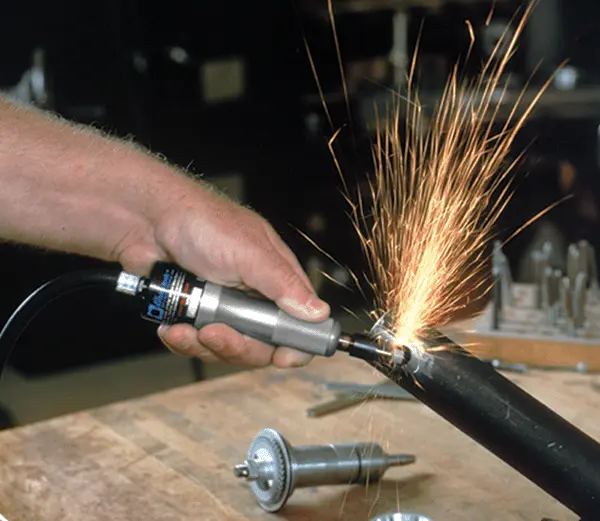
Inti penggilapan kasar adalah untuk mencapai perataan bentuk asas dengan cepat dan berkesan, meletakkan asas untuk pemesinan halus berikutnya. Oleh itu, ia mengorbankan kualiti permukaan halus sebagai pertukaran untuk kecekapan penyingkiran bahan yang lebih tinggi.
Penggilapan Separuh Kemas
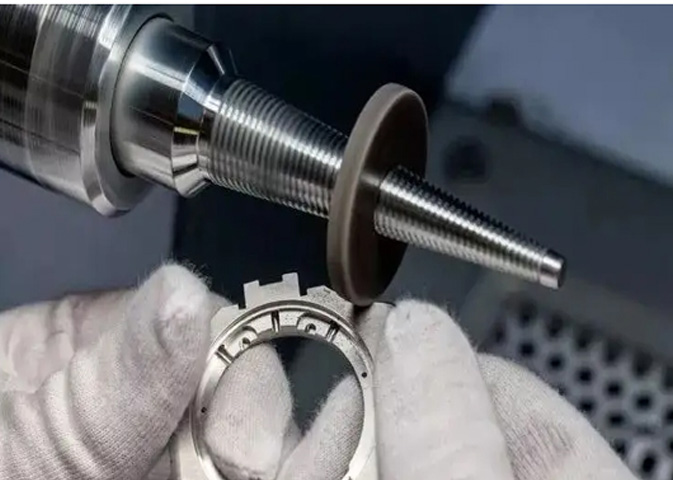
Berdasarkan penggilapan kasar, penggilapan separa halus bertujuan untuk menghapuskan calar dan tanda haus baharu yang dihasilkan semasa proses penggilapan kasar, menjadikan permukaan lebih licin.
Apabila melakukan operasi penggilapan separa halus, roda penggilap yang lebih halus dan medium pengisaran akan digunakan, seperti gipsum berlian berbutir sederhana atau cecair penggilap. Proses ini merupakan peringkat peralihan. Ia secara beransur-ansur mengurangkan kekasaran permukaan, menggantikan calar yang pada asalnya lebih dalam dengan calar yang lebih halus dan cetek, menyediakan untuk kilauan akhir dan berfungsi sebagai asas utama untuk mencapai kesan seperti cermin.
Penggilapan Halus
Penggilapan halus merupakan langkah teras untuk mencapai kesan berkilat tinggi atau seperti cermin. Pada peringkat ini, roda penggilap yang sangat lembut, seperti yang diperbuat daripada baldu atau gentian halus, akan digunakan, bersama-sama dengan pes penggilap berbutir sangat halus, seperti gipsum berlian bersaiz mikron atau serium oksida.
Matlamat penggilapan halus bukan lagi untuk menghilangkan calar yang jelas, tetapi untuk mengisi dan menghapuskan kecacatan kecil yang ditinggalkan oleh penggilapan separa halus melalui pengisaran yang sangat halus dan aliran plastik, meminimumkan perbezaan ketinggian antara puncak dan lembah mikroskopik permukaan, sekali gus menghasilkan tahap kilauan dan kejelasan pantulan yang tinggi.
Pembersihan dan Pemeriksaan
Selepas semua langkah penggilapan selesai, bahan kerja mesti dibersihkan dengan teliti untuk membuang semua pes penggilap, zarah kasar dan serpihan logam yang melekat pada permukaan dan rekahan. Biasanya, pembersih ultrasonik yang digabungkan dengan agen pembersih khusus diperlukan untuk mencapai kesan yang diingini.
Selepas pembersihan, bahan kerja mesti menjalani pemeriksaan yang teliti di bawah pencahayaan yang mencukupi menggunakan kaca pembesar atau tolok kekasaran permukaan profesional. Ini memastikan kemasan, kerataan dan penampilannya memenuhi spesifikasi reka bentuk, yang merupakan langkah penting dalam menjamin kualiti produk akhir.

Kaedah Penggilapan Biasa untuk Bahagian Logam CNC
Penggilap Mekanikal
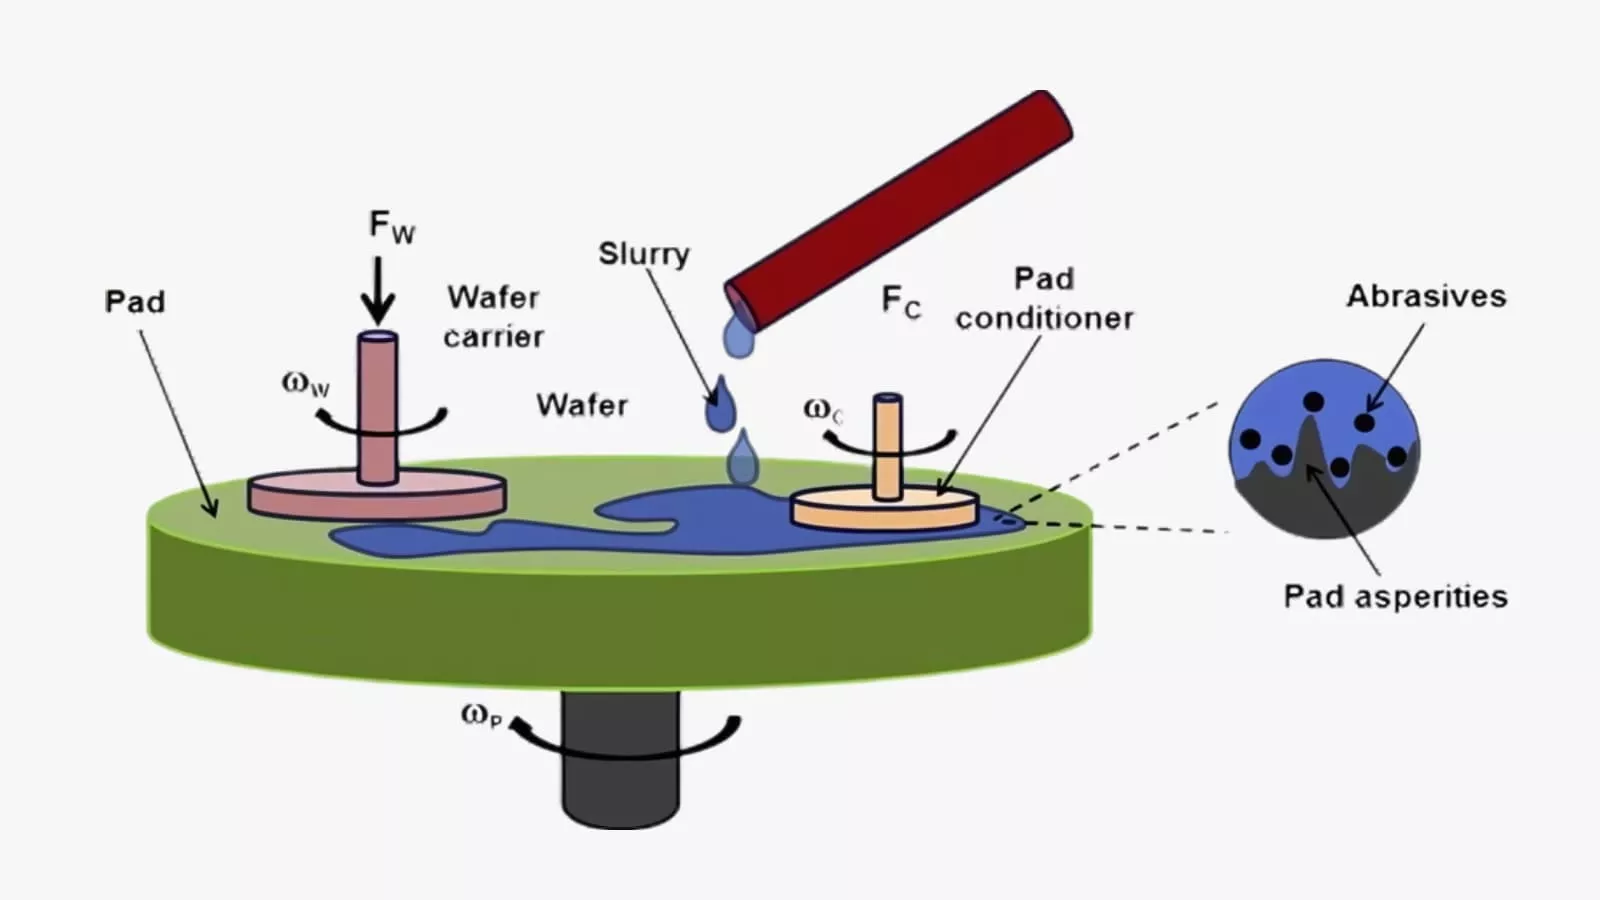
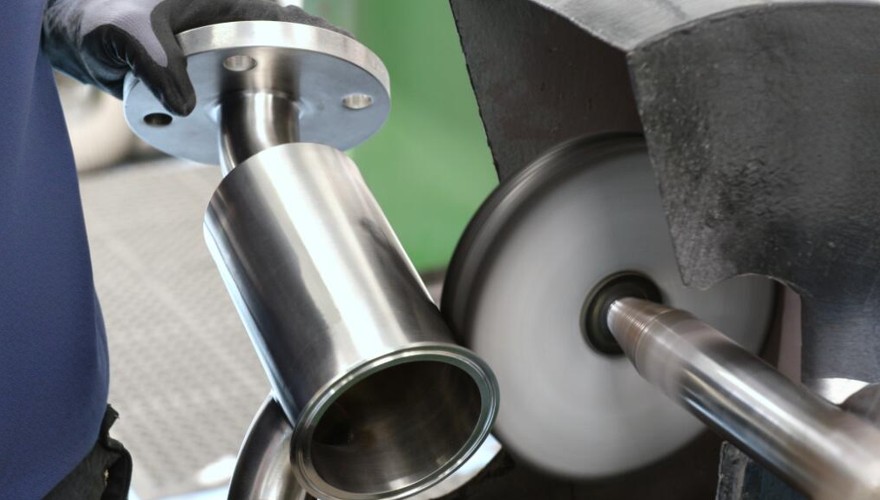
Penggilapan mekanikal merupakan teknik penggilapan yang paling banyak digunakan pada masa ini. Ia melibatkan penggunaan roda penggilap lembut berputar atau tali sawat kasar, digabungkan dengan pes penggilap yang mengandungi zarah kasar halus, untuk melakukan pemotongan dan pemesinan plastik pada permukaan bahan kerja melalui geseran fizikal.
Roda penggilap berputar berkelajuan tinggi menekan pes penggilap ke permukaan bahan kerja. Dengan menggunakan bahan kasar seperti alat mikro, unjuran mikroskopik dan calar pada permukaan bahan secara beransur-ansur dihilangkan, mengurangkan kekasaran secara berterusan, dan akhirnya mencapai kesan licin atau seperti cermin. Kaedah ini sangat bergantung pada kemahiran dan pengalaman pengendali.
Kelebihan:
- Kualiti permukaan yang tinggi
- Kebolehgunaan Bahan Luas
- Kawalan Proses Fleksibel
Cons:
- Keputusan Bergantung pada Kemahiran
- Kecekapan Rendah, Kos Tinggi
- Kecacatan Permukaan yang Berpotensi

Penggilap Kimia
Penggilapan kimia merendam benda kerja dalam larutan kimia tertentu untuk melicinkan permukaan melalui pelarutan kimia terpilih, tanpa menggunakan tenaga elektrik luaran. Penonjolan permukaan mikroskopik, yang mempunyai luas permukaan yang lebih besar dan aktiviti kimia yang lebih tinggi, larut lebih cepat daripada kawasan cekung. Oleh itu, dalam tindak balas berterusan, ombak permukaan secara beransur-ansur dihapuskan, membentuk permukaan yang agak licin dan cerah.
Penggilapan kimia sesuai untuk pemesinan benda kerja dengan bentuk yang kompleks dan sangat cekap. Walau bagaimanapun, ia mempunyai batasan seperti kesukaran yang besar dalam kawalan proses, penjanaan cecair sisa yang mudah, dan kemasan permukaan biasanya tidak sebaik penggilapan elektrolitik.
Kelebihan:
- Unggul untuk Geometri Kompleks
- Kecekapan Tinggi, Tiada Peralatan Khusus
- Tiada Tekanan Mekanikal
Cons:
- Kualiti Permukaan yang Agak Rendah
- Kawalan Proses yang Mencabar
- Kebolehgunaan Bahan Terhad
Penggilap elektrik
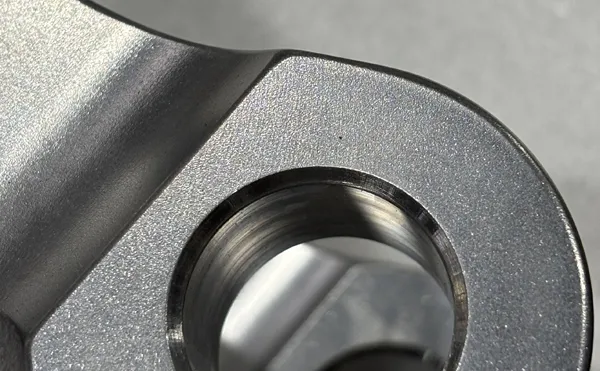
Penggilapan elektrolitik ialah proses elektrokimia di mana bahan kerja berfungsi sebagai anod dan arus elektrik dikenakan dalam elektrolit tertentu. Atom pada permukaan logam mengion untuk membentuk mukosa likat. Filem ini nipis pada unjuran mikroskopik, mempunyai ketumpatan arus yang tinggi, dan larut dengan cepat. Kawasan cekung lebih tebal dan larut lebih perlahan.
Melalui pembubaran terpilih ini, permukaan bahan kerja diratakan dengan cepat, mencapai kilauan tinggi dan rintangan kakisan yang kuat, terutamanya sesuai untuk bahagian struktur kompleks logam keras seperti keluli tahan karat.
Kelebihan:
- Prestasi Komprehensif yang Luar Biasa
- Kecekapan Tinggi dan Konsistensi Superior
- Tiada Kerosakan Fizikal atau Burr
Cons:
- Pelaburan dan Kos Permulaan yang Tinggi
- Kawalan Proses Kompleks
- Kebolehgunaan Terhad
Kelebihan dan Kekurangan Proses Penggilapan
kelebihan
1. Kualiti Permukaan yang Diperbaiki
Penggilapan boleh menghilangkan ketidakrataan mikroskopik, calar, gerinda dan lapisan oksida pada permukaan produk dengan berkesan, menjadikan permukaan licin, rata dan sekata, sekali gus mencapai kesan seperti cermin.
Permukaan yang licin bukan sahaja meningkatkan penampilan, kecantikan dan tekstur produk dengan ketara, tetapi juga mengurangkan pekali geseran dan haus permukaan. Bagi bahagian ketepatan dengan keperluan sentuhan gelongsor atau gulungan yang tinggi, seperti galas dan acuan, ia dapat memanjangkan hayat perkhidmatannya dengan berkesan dan meningkatkan kelancaran operasi.
2. Rintangan Kakisan yang Dipertingkatkan
Bahan kerja yang digilap, terutamanya yang dirawat dengan penggilapan elektrolitik, mempamerkan lubang mikro dan rabung yang telah dihapuskan, sekali gus mengurangkan luas permukaan. Ini menyukarkan bahan cemar, kelembapan dan bahan menghakis untuk melekat dan terkumpul. Pada masa yang sama, proses penggilapan itu sendiri menghilangkan pelbagai sumber pencemaran permukaan yang berpotensi.
Bagi peranti perubatan, peralatan pemesinan makanan dan komponen kimia, permukaan yang licin dan padat ini lebih mudah dibersihkan dan dibasmi kuman, dan boleh meningkatkan ketahanan kakisannya dengan ketara, memastikan keselamatan kebersihan dan ketahanan alam sekitar produk tersebut.
3. Fungsi dan Keselamatan yang Boleh Dipercayai
Penggilapan boleh menghilangkan retakan mikroskopik dan gerinda pada permukaan bahan, yang mungkin menjadi punca retakan lesu di bawah tekanan. Dengan menghapuskan potensi risiko ini, penggilapan boleh meningkatkan kekuatan lesu dan kebolehpercayaan keseluruhan bahagian.
Bagi permukaan sambungan yang memerlukan prestasi pengedap yang tinggi, permukaan pantulan komponen optik dan wafer semikonduktor yang memerlukan kebersihan yang sangat tinggi, proses penggilapan merupakan langkah yang sangat penting untuk mencapai fungsinya.
Kekurangan
1. Kebimbangan Kos dan Kecekapan
Penggilapan, terutamanya penggilapan mekanikal berketepatan tinggi, biasanya merupakan proses intensif buruh yang sangat bergantung pada kemahiran teknikal dan pengalaman pekerja mahir, mengakibatkan kos buruh yang tinggi. Pada masa yang sama, proses penggilapan itu sendiri memakan masa, terutamanya apabila melibatkan pelbagai peringkat daripada kemasan kasar hingga halus, yang membawa kepada kecekapan pengeluaran keseluruhan yang rendah.
Peralatan penggilap khusus, bahan habis pakai dan penyelenggaraan larutan mandian yang diperlukan untuk penggilapan elektrolitik dan kimia secara kolektifnya membentuk sebahagian besar kos pengeluaran.
2. Ketidaktepatan Dimensi yang Berpotensi
Penggilapan adalah proses penyingkiran bahan. Walaupun jumlah yang dikeluarkan setiap kali adalah kecil, apabila mencapai kelancaran yang tinggi, jumlah terkumpul yang dikeluarkan boleh menjejaskan toleransi dimensi bahagian berketepatan tinggi, yang membawa kepada dimensi yang tidak toleransi.
Lebih penting lagi, bagi bahan lembut atau permukaan kompleks, jika operasi tidak betul atau tekanan tidak sekata, daya penggilapan boleh menyebabkan tepi dan sudut menjadi bulat, satah runtuh, atau kontur geometri menjadi herot, yang sebaliknya memusnahkan ketepatan reka bentuk asal bahan kerja.
3. Cabaran Alam Sekitar dan Keselamatan
Penggilapan kimia dan penggilapan elektrolitik akan menghasilkan cecair buangan dan gas buangan yang mengandungi ion logam berat dan reagen kimia, yang mesti menjalani rawatan perlindungan alam sekitar yang ketat dan mahal. Penggilapan mekanikal akan menghasilkan pencemaran habuk dan bunyi.
Ketekalan kesan penggilapan sukar dijamin. Mungkin terdapat perbezaan dalam kelompok yang berbeza atau bahagian yang berbeza pada bahan kerja yang sama. Ketidakstabilan operasi manual adalah sebab utama. Mencapai penggilapan pintar automatik sepenuhnya kekal sebagai cabaran teknikal untuk bahagian yang kompleks.

Bagaimana Penggilapan Meningkatkan Kemasan Permukaan dalam Pemesinan CNC
Tindakan Pemotongan Fizikal
Apabila alat penggilap dan bahan pelelas halus bergesel dengan permukaan benda kerja pada kelajuan tinggi, zarah-zarah pelelas ini, yang jauh lebih keras daripada benda kerja, bertindak seperti alat pemotong kecil yang tidak terkira banyaknya.
Melalui ricih dan calar, ia secara pilihannya menghilangkan unjuran mikroskopik pada kontur permukaan. Melalui pemesinan berterusan, unjuran ini secara beransur-ansur disingkirkan, dan perbezaan ketinggian antara puncak dan palung permukaan dikurangkan dengan berkesan. Secara makroskopik, permukaan menjadi lebih licin.
Aliran Plastik Permukaan
Semasa proses penggilapan, suhu dan tekanan tinggi tempatan dihasilkan akibat geseran, yang menyebabkan bahan permukaan benda kerja memasuki keadaan sedikit cair atau sangat plastik. Dalam keadaan ini, bahan bukan sahaja disingkirkan tetapi mengalami ubah bentuk dan aliran plastik, dihimpit dari kawasan yang menonjol dan diisi ke dalam lubang mikroskopik bersebelahan.
Kesan "pencukuran puncak dan pengisian lembah" ini secara fizikalnya mengurangkan ketidakrataan permukaan, sekali gus meningkatkan kelicinan dan meletakkan asas yang licin untuk penggilapan halus selanjutnya.
Penarafan Pembubaran Selektif
Pelarasan pelarutan terpilih merupakan prinsip utama penggilapan kimia dan penggilapan elektrolitik. Ia memanfaatkan ciri-ciri penonjolan mikroskopik pada permukaan yang mempunyai aktiviti kimia yang lebih tinggi dan luas permukaan yang lebih besar.
Dalam penggilapan kimia, bahagian yang timbul bersentuhan dengan larutan dengan lebih teliti dan bertindak balas dengan lebih cepat. Dalam penggilapan elektrolitik, ketumpatan arus pada bahagian yang menonjol adalah lebih tinggi. Kedua-dua situasi ini menyebabkan atom logam pada bahagian yang menonjol larut ke dalam larutan atau elektrolit secara pilihan dan lebih cepat. Melalui pembubaran yang berbeza dan terpilih ini, permukaan yang akhirnya lebih rata dan licin secara keseluruhan terbentuk.
Kemasan Komprehensif
Kaedah penggilapan lanjutan, seperti penggilapan ultrasonik dan penggilapan aliran kasar, melakukan pengisaran mikro seragam menyeluruh pada permukaan bahan kerja melalui hentaman mikro frekuensi tinggi atau bahan kasar yang mengalir.
Proses pengisaran bukan sahaja dapat menghapuskan ketidakrataan mikroskopik dan gerinda, tetapi juga membulatkan sempadan butiran tajam dan rekahan mikro, menjadikan tekstur permukaan lebih seragam dan licin. Dengan cara ini, morfologi permukaan dioptimumkan pada tahap mikroskopik, yang bukan sahaja meningkatkan kelancaran tetapi juga meningkatkan rintangan keletihan dan rintangan kakisan bahagian-bahagian.
Petua untuk Proses Penggilapan dalam CNC Machining
Penggilapan Mekanikal Terprogram
Penggilapan mekanikal terprogram merujuk kepada penggunaan alat lembut pada mesin CNC dan penulisan program khusus untuk penggilapan. Dengan mengawal tekanan, laluan dan kelajuan alat penggilap dengan tepat melalui laluan CNC, penggilapan permukaan melengkung yang kompleks secara seragam dan berulang dapat dicapai.
Penggilapan mekanikal yang diprogramkan dapat mengurangkan masalah keruntuhan sudut yang disebabkan oleh penggilapan manual dengan berkesan, meningkatkan konsistensi dengan ketara, dan mengurangkan pergantungan pada juruteknik kanan. Ia merupakan pilihan yang seimbang antara permukaan berkualiti tinggi dan pengeluaran yang cekap tinggi.
Kemasan Abrasif Magnetik
Pengisaran magnetik menggunakan medan magnet untuk mengawal jarum pengisaran magnetik bagi memberus permukaan bahan kerja. Ia amat sesuai untuk membersihkan gerinda mikro dan lapisan putih yang dihasilkan selepas pengilangan CNC atau pemesinan nyahcas elektrik.
Penggilapan Aliran Abrasif
Aliran kasar memaksa bahan kasar separa bendalir untuk memerah melalui rongga dalam bahan kerja dan saluran aliran, yang boleh menggilap semua permukaan sentuhan secara sekata. Kaedah ini boleh mengendalikan lubang silang dan saluran aliran kompleks yang sukar dicapai dengan tangan dengan cekap. Sambil menghapuskan ketidakrataan mikroskopik, ia hampir tidak mengubah ketepatan dimensi bahan kerja.
Penggilapan Getaran dan Tong
Bahan kerja, bersama-sama dengan bahan pengikis dan bahan tambahan, diletakkan di dalam tangki getaran atau dram. Melalui penggelek dan geseran yang berterusan dan perlahan, pengisaran seragam dan mikro pada semua permukaan luar bahagian dicapai. Kaedah ini dapat mengendalikan puluhan ribu bahagian kecil dengan cekap dan mencapai kesan penggilapan yang konsisten. Walau bagaimanapun, adalah perlu untuk memberi perhatian kepada kawalan masa dan nisbah pengikis untuk mengelakkan calar baharu yang disebabkan oleh perlanggaran bersama antara bahagian.
Reka Bentuk Alat
Tingkatkan kesan penggilapan elektrolitik dengan mengoptimumkan reka bentuk perkakas dan pengagihan arus. Bagi bahagian CNC yang kompleks, lekapan khas harus direka bentuk untuk memastikan ketumpatan arus yang seragam, dan elektrod tambahan harus ditambah pada lubang yang dalam, celah sempit, dan kawasan lain untuk mengelakkan penggilapan yang tidak sekata disebabkan oleh "kesan perisai".
Dengan mengawal parameter elektrolitik dengan tepat, permukaan boleh diratakan dengan cepat tanpa menghasilkan tekanan mekanikal, dan filem pasivasi tahan kakisan boleh dibentuk.
Perancangan Laluan
Walaupun tahap automasi yang semakin meningkat, penggilapan halus akhir produk mewah masih sering bergantung pada pengalaman.
Operator perlu merancang laluan penggilapan silang pada Sudut tertentu dengan tekstur laluan alat yang ditinggalkan oleh mesin CNC, berdasarkannya, untuk menutup jejak asal dengan berkesan.
Pada masa yang sama, adalah perlu untuk menguasai kawalan daya dan suhu dengan tangan bagi mengelakkan berlakunya kecacatan "kulit oren" atau pembakaran berlebihan. Ini merupakan langkah penting untuk meningkatkan permukaan daripada "baik" kepada "cemerlang", sangat bergantung pada pewarisan pengalaman.
Aplikasi Berjujukan Proses Hibrid
Teknik yang paling cekap tidak bergantung pada satu kaedah sahaja, tetapi pada kombinasi saintifik. Contohnya, pertama, penggilapan mekanikal terprogram digunakan untuk menghilangkan kebanyakan tanda alat dengan cepat, kemudian pengisaran magnetik digunakan untuk membersihkan gerinda, dan akhirnya, tempoh penggilapan getaran atau penggilapan elektrolitik yang singkat ditambah untuk mencapai kesan matte atau seperti cermin yang seragam. Gabungan ini dapat memanfaatkan sepenuhnya kekuatan satu sama lain, memaksimumkan kecekapan keseluruhan sambil memastikan kualiti.
Cara Mengekalkan Permukaan Bahagian yang Digilap
Pembersihan menyeluruh
Selepas penggilapan, komponen mesti dibersihkan dengan teliti dengan segera menggunakan detergen neutral dan air ternyahion atau pelarut organik berketulenan tinggi untuk membuang semua kesan sebatian penggilap, zarah kasar dan sisa gris.
Komponen hendaklah dikeringkan segera dengan kain bebas bulu atau udara termampat untuk mengelakkan sebarang kesan air atau pencemaran sekunder, yang penting untuk mengelakkan kakisan dan kotoran seterusnya.
Pemakaian Salutan Pelindung
Menggunakan salutan pelindung pada permukaan yang dibersihkan adalah salah satu kaedah yang paling berkesan, mengikut keperluan aplikasi.
- Rawatan pasifasi: Bagi logam seperti keluli tahan karat, larutan pasivasi membentuk filem oksida kaya kromium pada permukaan, sekali gus meningkatkan rintangan kakisan dengan ketara.
- Penggunaan minyak/agen pencegah karat: Sebelum penyimpanan atau pengangkutan jangka pendek, penggunaan lapisan minyak pencegah karat atau agen anticap jari yang nipis dan seragam secara berkesan mengasingkan permukaan daripada udara dan kelembapan.
- Pemendapan salutan berfungsi: Bagi komponen berspesifikasi tinggi, kaedah seperti Pemendapan Wap Fizikal (PVD) atau Pemendapan Wap Kimia (CVD) boleh digunakan untuk menggunakan filem ultra keras dan tahan haus (contohnya, salutan karbon seperti berlian) sambil mengekalkan penampilan permukaan.
Storan Diasingkan
Adalah dilarang sama sekali untuk menyimpan bahagian yang digilap bersama bahagian atau komponen yang tidak digilap yang diperbuat daripada bahan logam yang berbeza. Setiap bahan kerja mesti diasingkan secara individu menggunakan pembahagi, busa, pembalut gelembung atau kertas bebas lint untuk mengelakkan sentuhan dengan objek keras dan calar bersama.
Penggunaan Alat Khusus
Semasa mengendalikan dan memasang komponen yang digilap, pengendali mesti memakai sarung tangan kapas putih bersih atau sarung tangan nitril. Sentuhan langsung dengan tangan kosong boleh meninggalkan kesan peluh dan cap jari, yang mengakibatkan kakisan setempat. Pengapit khusus atau alat bukan logam harus digunakan untuk mengelakkan sentuhan langsung logam ke logam.
Pemeriksaan dan Penyelenggaraan Berkala
Tetapkan rejim pemeriksaan berkala untuk mengenal pasti dan menangani titik kakisan peringkat awal, haus atau calar kecil dengan segera. Bagi komponen dengan salutan pelindung, salutan semula atau pasifasi semula hendaklah dilakukan mengikut kitaran hayatnya untuk mengekalkan perlindungan jangka panjang.
Aplikasi Proses Penggilapan dalam Pemesinan CNC
Industri Pembuatan Acuan
Industri acuan merupakan bidang di mana proses penggilapan paling banyak digunakan dan mempunyai keperluan tertinggi. Sama ada acuan suntikan plastik atau acuan tuangan acuan, kelicinan permukaan rongga secara langsung menentukan kualiti penampilan dan keupayaan penyahtuangan produk. Penggilapan peringkat tinggi boleh mengurangkan rintangan pengacuan dengan ketara dan mencegah kecacatan seperti calar dan melekat pada acuan pada produk. Ia merupakan penghubung teras untuk memastikan hayat perkhidmatan acuan dan kecekapan pengeluaran.
Pembuatan Peranti Perubatan
Peranti perubatan mempunyai keperluan yang sangat ketat untuk kualiti permukaan. Contohnya, komponen robot pembedahan, implan ortopedik dan bahagian endoskop mesti menjalani rawatan penggilapan yang sempurna. Ini bukan sahaja untuk mengurangkan rintangan geseran, tetapi juga untuk menghapuskan kecacatan mikroskopik dan tempat persembunyian bakteria, memastikan biokeserasian, rintangan terhadap kakisan cecair badan dan memudahkan pembersihan dan pembasmian kuman yang ketat.
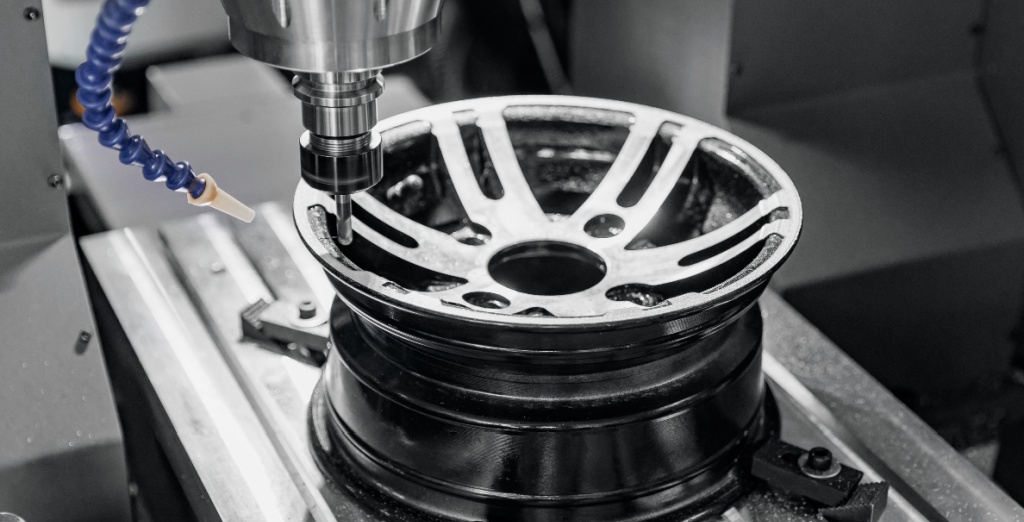
Industri automotif
Dalam bidang automotif dan aeroangkasa, penggilapan menggabungkan fungsi dan keselamatan. Selepas penggilapan, komponen teras enjin, bahagian sistem bahan api dan sistem hidraulik dapat mengurangkan rintangan aliran dengan ketara, meningkatkan prestasi pengedap dan menghapuskan titik kepekatan tekanan, sekali gus meningkatkan kecekapan dan kebolehpercayaan. Lebih penting lagi, permukaan berkualiti tinggi dapat memanjangkan jangka hayat komponen utama dengan ketara di bawah tekanan tinggi dan beban kitaran tinggi.
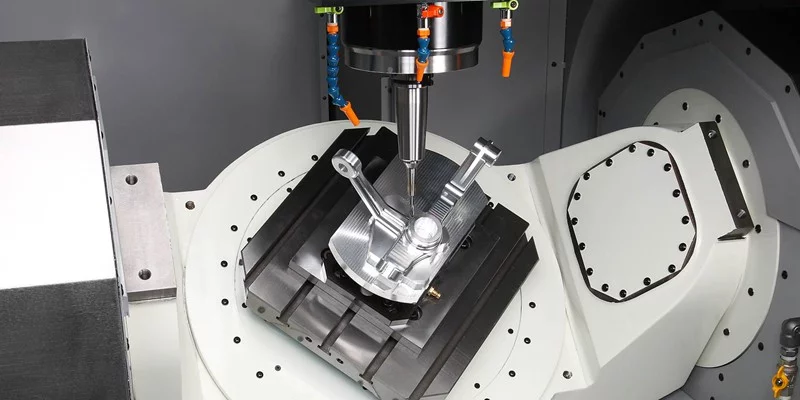
Semikonduktor dan Elektronik
Pada skala mikroskopik, penggilapan adalah asas untuk mencapai pembuatan litar. Bagi substrat cip, bingkai plumbum, peranti RF dan penyambung, dsb., permukaan ultra licin adalah prasyarat untuk memastikan integriti litar, kualiti penghantaran isyarat dan kebolehpercayaan peranti. Sebarang ketidaksekataan mikroskopik boleh menyebabkan litar pintas dalam litar atau pelemahan isyarat.
Industri Jentera Pembungkusan
Semua permukaan peralatan yang bersentuhan langsung atau tidak langsung dengan makanan mesti menjalani rawatan penggilapan standard yang tinggi. Permukaan yang licin dan lancar dapat mencegah sisa bahan dan pertumbuhan bakteria dengan berkesan, memenuhi peraturan kebersihan dan keselamatan makanan yang ketat. Pada masa yang sama, ia mudah untuk pembersihan menyeluruh, memastikan keselamatan makanan.
MULIA'Proses Penggilapan dalam Pemesinan CNC
NOBLE pakar dalam rawatan permukaan penggilapan canggih, menawarkan pelbagai teknik yang komprehensif, termasuk penggilapan mekanikal, penggilapan elektro dan pemesinan aliran kasar, untuk memenuhi pelbagai keperluan industri.
Kami mengikuti proses berbilang peringkat dengan teliti—daripada penyahgeriman kasar dan separa kemasan hingga penggilapan halus dan pembersihan akhir—memastikan penyingkiran sepenuhnya ketidaksempurnaan dan pencapaian kemasan permukaan yang unggul. Pendekatan yang teliti ini meningkatkan daya tarikan estetik, rintangan kakisan dan fungsi keseluruhan komponen dengan ketara.
Dengan memanfaatkan kepakaran dan peralatan canggih kami, kami memberikan hasil yang berkualiti tinggi dan andal secara konsisten yang memanjangkan jangka hayat dan prestasi produk, menjadikan kami rakan kongsi yang dipercayai untuk keperluan pembuatan ketepatan anda yang paling mencabar.
Soalan Lazim
Apakah jenis penggilapan utama yang digunakan untuk bahagian mesin CNC?
Jenis yang paling biasa ialah Penggilapan Mekanikal (menggunakan roda atau pes kasar untuk kemasan berkilat), Penggilapan Elektro (proses elektrokimia yang sesuai untuk keluli tahan karat, menanggalkan bahan secara sekata untuk permukaan yang dinyahgerigi dan tahan kakisan), dan Pemesinan Aliran Kasar (untuk menggilap laluan dan geometri dalaman yang kompleks). Pilihan bergantung pada bahan, geometri bahagian dan kualiti permukaan akhir yang diperlukan.
Bolehkah penggilapan menjejaskan ketepatan dimensi bahagian yang dimesin CNC?
Ya, boleh. Penggilapan adalah proses penyingkiran bahan. Walaupun jumlahnya minimum (selalunya hanya mikron), ia mesti diambil kira dengan teliti dalam peringkat reka bentuk dan pemesinan, terutamanya untuk bahagian yang mempunyai toleransi yang ketat. Pengilang yang mahir akan merancang dimensi pra-penggilapan untuk memastikan bahagian yang digilap akhir memenuhi semua toleransi dimensi dan geometri yang ditentukan.
Bahan manakah yang paling sesuai untuk penggilapan elektrik?
Penggilapan elektro paling berkesan untuk logam konduktif, dengan keluli tahan karat austenit (seperti 304 dan 316) menjadi yang paling biasa dan mencapai hasil yang sangat baik. Ia juga berjaya digunakan pada aluminium, titanium, aloi kuprum dan beberapa keluli alat. Ia tidak sesuai untuk bahan bukan konduktif seperti plastik atau komposit.
Apakah perbezaan antara kemasan matte, satin dan pengilat cermin?
Istilah-istilah ini menggambarkan tahap pemantulan. Kemasan matte mempunyai pemantulan yang rendah dengan tekstur yang seragam dan tidak berarah. Kemasan satin (atau berus) mempunyai kilauan lembut dengan butiran halus dan berarah. Pengilat cermin adalah kilauan tertinggi, menghasilkan pantulan yang jelas dan tidak herot. Kemasan dicapai dengan meneruskan melalui bahan pengkakis yang lebih halus secara berturut-turut semasa proses penggilapan.
Adakah menggilap adalah proses manual atau automatik?
Kedua-dua kaedah digunakan. Penggilapan manual bergantung pada juruteknik mahir untuk geometri kompleks atau pengeluaran campuran tinggi dan isipadu rendah. Penggilapan automatik (menggunakan lengan robot atau mesin khusus) lebih disukai untuk pengeluaran bahagian yang konsisten dalam jumlah tinggi, menawarkan kebolehulangan yang lebih baik, kos setiap bahagian yang lebih rendah dan kepelbagaian manusia yang berkurangan. Banyak kedai menggunakan pendekatan hibrid.






