
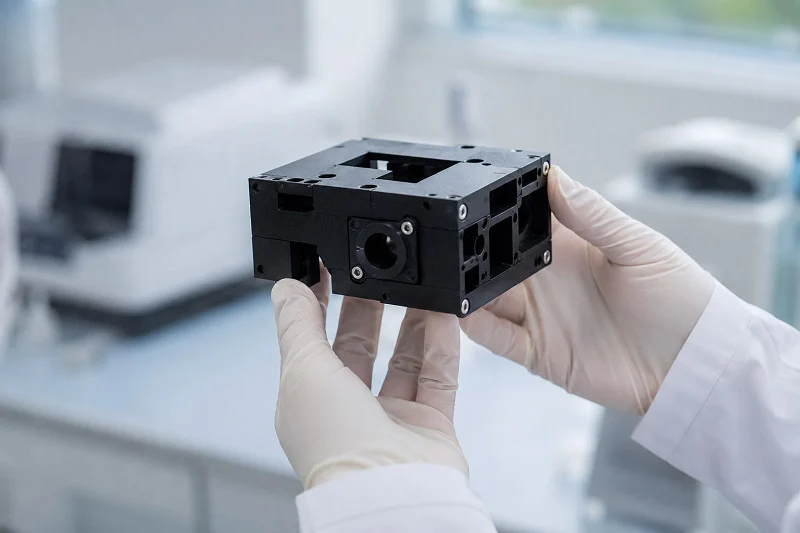
Kandang peralatan PCR bagi instrumen PCR melindungi komponen optik dan haba yang sensitif. Apakah itu perumah PCR CNC? Ramai pembangun lebih menyukai pemesinan CNC kerana ketepatan, fleksibiliti bahan dan kelajuannya semasa pengeluaran. Proses CNC ini berfungsi untuk kedua-dua prototaip dan pengeluaran. Kandang peralatan PCR memerlukan ketepatan yang tinggi. Panduan kami merangkumi pemilihan bahan, peraturan reka bentuk, faktor kos, kawalan kualiti dan pemilihan rakan kongsi. Kandang mesin PCR mestilah boleh dipercayai. Pembuatan CNC memberikan kualiti yang konsisten untuk kandang. Proses pemesinan CNC memerlukan kemahiran. Peralatan mestilah kuat. Teknologi CNC memastikan ketepatan. Kandang mesti tahan kitaran. Peralatan berkualiti tinggi adalah penting.
Keperluan Utama untuk Perumahan PCR CNC
Pertimbangan EMC dan Perisai
Mesin PCR berfungsi di makmal yang sibuk. Ia tidak boleh mengesan atau menghantar gangguan. Kandang peralatan PCR adalah barisan pertahanan pertama. Kandang yang baik memerlukan sambungan yang ketat untuk melindungi. Ia menyekat medan elektromagnet. Pemesinan CNC menghasilkan sambungan yang ketat tersebut. Kandang logam bertindak seperti sangkar Faraday. Jurang kecil boleh merosakkan pelindung. CNC memberi anda ketepatan untuk menutup jurang tersebut. Peranti ini juga memerlukan pembumian yang betul. Pemesinan memastikan bahagian bersentuhan sekata. Ini menghasilkan perisai yang andal. Tanpa pemesinan ketepatan, jurang akan muncul. Jurang tersebut membiarkan gangguan melaluinya. Hasilnya adalah data ujian yang tidak boleh dipercayai. Untuk perumah PCR CNC, kualiti pemesinan secara langsung mempengaruhi seberapa baik perisai berfungsi.
Biokeserasian (ISO 10993) dan Keselamatan Elektrik
Peralatan PCR menyentuh sampel biologi. Perumahnya mungkin menyentuh kulit. Bahan mesti memenuhi ISO 10993. Piawaian itu merangkumi beberapa ujian. Pemeriksaan sitotoksisiti jika bahan membahayakan sel. Pemeriksaan pemekaan untuk reaksi alahan. Pemeriksaan kerengsaan untuk reaksi sentuhan kulit. Peraturan keselamatan ini diperlukan. Peranti perubatan mesti mematuhi peraturan. Perumah melindungi pengguna daripada kejutan elektrik. Ia mesti menghentikan kebocoran arus. Pemesinan CNC mengawal ketebalan dinding. Itu penting untuk penebat. Keselamatan elektrik menambah lapisan lain. Reka bentuk mengutamakan keselamatan pengendali. Pemesinan menghasilkan permukaan yang licin. Permukaan yang licin lebih mudah dibersihkan. Ia mengurangkan risiko pencemaran. Peranti mesti mencegah pencemaran. Pencemaran boleh merosakkan keputusan ujian. Industri farmaseutikal memerlukan tahap kebersihan ini.
Pelesapan Haba dan Rintangan Kitaran Terma
Di sinilah PCR menjadi sukar. Mesin berkitar dari 4°C hingga 95°C. Perumah tidak boleh melengkung. Ia tidak boleh rosak dalam beribu-ribu kitaran. Rintangan kimia juga penting. Makmal menggunakan etanol dan peluntur. Bahan mesti tahan terhadap bahan kimia tersebut. Pelesapan haba merupakan cabaran besar. Blok haba mesti memindahkan haba dengan cepat. Ini mempengaruhi masa kitaran PCR. Pilihan yang berbeza berfungsi secara berbeza:
| Bahan | Kekonduksian Terma (W/mK) | Nota Prestasi |
| Perak (Ag) | 429 | Kekonduksian terma tertinggi; membolehkan kadar pemanasan sehingga 8 °C/s dan kadar penyejukan sehingga 5.5 °C/s. |
| Tembaga (Cu) | 401 | Kekonduksian terma yang tinggi, alternatif yang berdaya maju kepada perak. |
| Emas (Au) | 315 | Kekonduksian terma yang tinggi tetapi kurang biasa disebabkan oleh kos. |
| Aluminium (Al) | ~ 205 | Lebih rendah daripada perak tetapi mempunyai kapasiti haba isipadu yang serupa, yang membawa kepada sifat pemanasan yang serupa di bawah 100 °C. |
| Kromium (Cr) | 94 | Kekonduksian terma yang lebih rendah, mengakibatkan tindak balas terma yang lebih perlahan. |
| Al₂O₃ (Seramik) | 35 | Daya resapan terma yang rendah menyebabkan kadar pemanasan yang perlahan dan pereputan kecerunan suhu yang perlahan. |
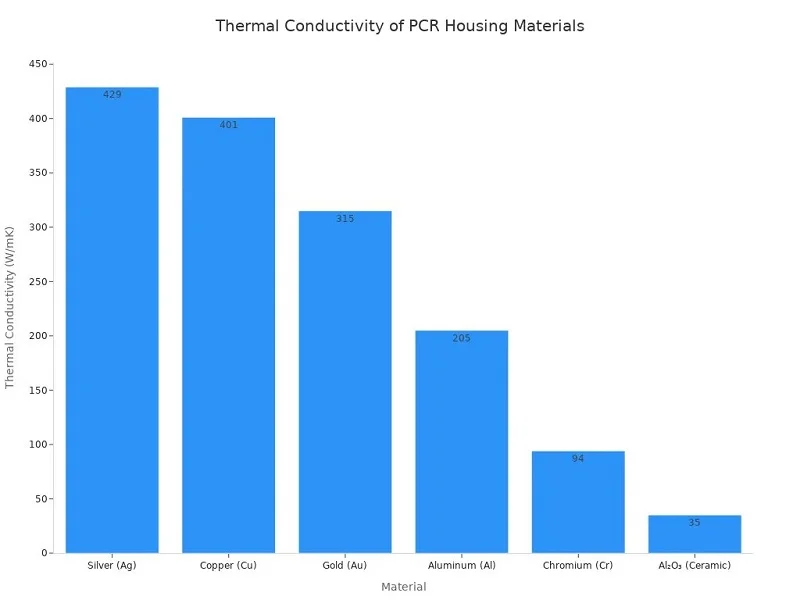
Pengilang menggunakan blok perak kerana kekonduksian termanya yang jauh lebih tinggi berbanding aluminium membolehkan kadar pemanasan (sehingga 8 °C/s) dan penyejukan (sehingga 5.5 °C/s) yang lebih pantas, sekali gus mengurangkan masa kitaran PCR secara langsung.
Pilihan bahan untuk blok haba secara langsung mempengaruhi prestasi. Perak mempunyai kekonduksian terma yang terbaik. Tetapi ia mahal. Aluminium menawarkan keseimbangan yang baik. Ia lebih murah dan berfungsi dengan baik di bawah 100°C. Perumah juga mesti mengendalikan haba. Ia tidak sepatutnya melepaskan haba kepada pengguna. CNC membolehkan reka bentuk sink haba yang tepat. Sirip dan saluran boleh dimesin terus ke dalam bahagian. Ini meningkatkan pelesapan haba. Perumah mesti menarik haba dari bahagian sensitif. Ia mesti menahan kejutan haba. Perubahan suhu menyebabkan pengembangan dan pengecutan. Proses ini boleh mencipta ciri-ciri yang menguruskan tekanan. Pengujian bahagian yang betul memastikan pematuhan. Peranti mesti mengendalikan keadaan yang keras. Industri farmaseutikal bergantung pada ujian ini untuk pengesahan.
CNC Machining untuk Perumahan PCR
Kelebihan Menggunakan CNC
Ketepatan Tinggi dan Toleransi Ketat
Mesin PCR memerlukan penjajaran yang tepat. Laluan optik mesti kekal pada kedudukannya. Blok haba mesti diletakkan rata pada sampel. Pemesinan CNC memberikan tahap kawalan itu. Mesin 3 paksi mengendalikan bentuk mudah dengan baik. Ia menggerakkan alat di sepanjang paksi X, Y dan Z. Itu berfungsi untuk penutup asas. Mesin 4 paksi menambah putaran. Ia boleh memotong ciri bersudut tanpa menggerakkan bahagian. Mesin 5 paksi menawarkan lebih banyak kebebasan. Ia memiringkan alat untuk mencapai sudut kompleks. Setiap paksi menambah keupayaan. Setiap paksi juga menambah kos. Untuk perumah CNC PCR, anda jarang memerlukan kerja 5 paksi penuh. Kebanyakan reka bentuk menggunakan persediaan 3 paksi atau 4 paksi. Ketepatan daripada pembuatan CNC boleh diulang. Setiap bahagian sepadan dengan yang terakhir. Ketekalan itu penting untuk peralatan perubatan. Penutup mesti muat dengan sempurna setiap masa.
Geometri Kompleks dan Prototaip Pantas
Pemesinan CNC berfungsi dengan baik semasa pembangunan. Anda boleh menguji reka bentuk, mencari kecacatan dan membaikinya dengan cepat. Acuan yang mahal tidak diperlukan. Kelajuan itu adalah kelebihan yang besar. Anda boleh mencuba beberapa versi dalam seminggu. Setiap versi meningkatkan reka bentuk. Proses ini mengendalikan ciri-ciri yang kompleks dengan baik. Anda boleh memesin sirip sink haba terus ke dalam kandang. Anda boleh mencipta bos pelekap dan standoff. Anda boleh memotong bukaan yang tepat untuk port dan paparan. Fleksibiliti ini menjadikan CNC sesuai untuk prototaip. Ia juga berfungsi untuk pengeluaran volum rendah hingga sederhana. Anda boleh bermula dengan 10 unit, mengujinya, kemudian skala kepada 500. Proses yang sama berfungsi pada kedua-dua peringkat. Fleksibiliti itu mengurangkan risiko semasa pembangunan produk.
Had dan Strategi Mitigasi
Pertimbangan Kos untuk Volum Tinggi
Pemesinan CNC menjadi mahal pada skala besar. Setiap bahagian memerlukan masa mesin. Masa itu bertambah. Angka-angka menceritakan kisah dengan jelas. Memesan 1 unit berharga £134. Harga itu termasuk persediaan penuh pada satu bahagian. Memesan 10 unit menurunkan harga kepada £38 seunit. Itu merupakan pengurangan sebanyak 70%. Memesan 100 unit menurunkannya kepada £13 seunit. Itu merupakan pengurangan sebanyak 90%. Trend ini berterusan apabila volum meningkat. Pada 10,000 unit, kos setiap bahagian jauh lebih rendah. Tetapi ia masih lebih mahal daripada pengacuan suntikan pada volum tersebut. Pemacu kos utama berubah apabila volum meningkat. Pada peringkat prototaip, persediaan dan pengaturcaraan mendominasi. Pada volum yang tinggi, masa kitaran dan kos bahan mengambil alih. Anda boleh mengurangkan kos dengan reka bentuk pintar. Gunakan komponen komersial sedia ada (COTS) jika boleh. Gear, sesendal, galas, aci dan pengikat berharga lebih rendah daripada bahagian mesin tersuai. Ia mendapat manfaat daripada ekonomi skala. Ini mengurangkan bilangan ciri tersuai. Ini mengurangkan masa kitaran dan kos setiap unit.
Reka bentuk bahagian sekurang-kurangnya 3 mm lebih kecil daripada saiz kosong standard yang terdekat. Ini mengurangkan pembaziran bahan dan kos. Contohnya, bahagian 30x30x30 mm memerlukan kosong 35 mm, tetapi bahagian 27x27x27 mm boleh menggunakan kepingan 30 mm, menjimatkan bahan dan mengurangkan kos setiap unit.
Beberapa strategi reka bentuk mengurangkan kos dengan lebih lanjut. Permudahkan geometri kepada satah, silinder dan kon. Ini mengurangkan ketumpatan laluan alat dan masa kitaran. Elakkan lubang dalam yang memerlukan kitaran peck dan alat khas. Gunakan toleransi yang ketat hanya di tempat yang memerlukannya oleh fungsi. Buka kawasan yang tidak kritikal kepada keupayaan proses standard. Reka bentuk semula bahagian yang panjang dan langsing untuk mengelakkan pesongan. Singkirkan ciri yang sukar dicapai seperti rongga dalam dan jaring nipis. Setiap strategi mengurangkan masa pemesinan. Setiap satu menurunkan harga akhir.
Kekangan Reka Bentuk vs. Pengacuan Suntikan
Pemesinan CNC mempunyai had reka bentuk. Anda tidak boleh mencipta bentuk tertentu dengan mudah. Sudut dalaman mesti mempunyai jejari. Alat pemotong adalah bulat. Sudut tajam memerlukan teknik khas. Ketebalan dinding mesti kekal seragam. Dinding nipis boleh melentur semasa pemesinan. Poket yang dalam sukar dipotong. Alat mesti sampai ke bahagian bawah. Panjang alat mengehadkan kedalaman. Acuan suntikan mengendalikan beberapa kekangan ini dengan lebih baik. Ia boleh mencipta ciri dalaman yang kompleks. Ia boleh menghasilkan dinding nipis secara konsisten. Ia boleh meniru tekstur yang rumit. Tetapi pengacuan suntikan memerlukan acuan. Acuan itu berharga ribuan dolar. Ia mengambil masa berminggu-minggu untuk dikeluarkan. CNC tidak mempunyai kos pendahuluan sedemikian. Untuk isipadu yang rendah, CNC menang. Untuk isipadu yang tinggi, pengacuan suntikan menjadi lebih menjimatkan. Titik silang bergantung pada kerumitan dan kuantiti bahagian.
CNC vs. Kaedah Pembuatan Alternatif
Membandingkan dengan Percetakan 3D dan Fabrikasi Logam Lembaran
Percetakan 3D menawarkan kebebasan reka bentuk. Ia boleh mencipta saluran dalaman dan struktur kekisi. Ia tidak memerlukan peralatan. Tetapi ia kekurangan ketepatan. Garisan lapisan menghasilkan kekasaran permukaan. Ketepatan dimensi merosot berbanding CNC. Bahan adalah terhad. Banyak bahagian yang dicetak 3D kekurangan kekuatan bahagian yang dimesin. Fabrikasi logam lembaran berfungsi untuk penutup mudah. Ia pantas dan murah untuk kotak asas. Tetapi ia tidak dapat mencipta ciri yang kompleks. Anda tidak boleh memesin sirip sink haba menjadi logam lembaran. Anda tidak dapat mencapai toleransi yang ketat. Logam lembaran juga memerlukan kimpalan atau pengikat untuk pemasangan. Sambungan ini boleh membocorkan gangguan elektromagnet. Pembuatan CNC menawarkan keseimbangan terbaik. Ia memberikan ketepatan, kepelbagaian bahan dan integriti struktur. Untuk penutup peralatan PCR, kombinasi itu adalah penting.
Bila hendak beralih ke pengacuan suntikan
Titik peralihan berbeza mengikut projek. Sebuah kandang mudah mungkin bertukar pada 1,000 unit. Bahagian yang kompleks mungkin kekal dengan CNC sehingga 10,000 unit. Jadual di bawah menunjukkan bagaimana pemacu kos berubah:
| Jalur Kelantangan | Pemacu Kos Utama | Tingkah Laku Kos |
| Prototaip (<10) | Persediaan & pengaturcaraan | Kos seunit tertinggi; kos tetap mendominasi |
| Rendah (10–100) | Sebaran persediaan + penstabilan proses | Kos menurun dengan cepat apabila persediaan dilunaskan |
| Pertengahan (100–1,000) | Masa kitaran & haus alat | Kos mendatar; lekapan menjadi wajar |
| Tinggi (1,000+) | Masa kitaran, bahan, jangka hayat perkakas | Kos seunit yang lebih rendah; ROI pengumpulan dan pemasangan menjadi kritikal |
Perhatikan titik persilangan. Apabila sebut harga pengacuan suntikan mengatasi sebut harga CNC, sudah tiba masanya untuk bertukar. Kos acuan merentasi lebih banyak unit. Harga seunit menurun dengan ketara. Tetapi jangan tergesa-gesa peralihan. CNC membenarkan perubahan reka bentuk. Pengacuan suntikan mengunci reka bentuk. Pastikan reka bentuk anda muktamad sebelum membuat keputusan untuk acuan. Rakan kongsi seperti NOBLE, sebuah syarikat pembuatan di China, boleh membantu anda menilai keputusan ini. Mereka menawarkan perkhidmatan CNC dan pengacuan suntikan. Pasukan mereka boleh membimbing anda melalui peralihan. Mereka memahami pertukaran. Mereka boleh membantu anda memilih kaedah yang tepat untuk jumlah pengeluaran anda. Kepakaran mereka merangkumi prototaip dan pengeluaran besar-besaran. Itu menjadikan mereka rakan kongsi yang berharga untuk pembangunan peranti perubatan.
Bahan untuk Perumahan PCR CNC
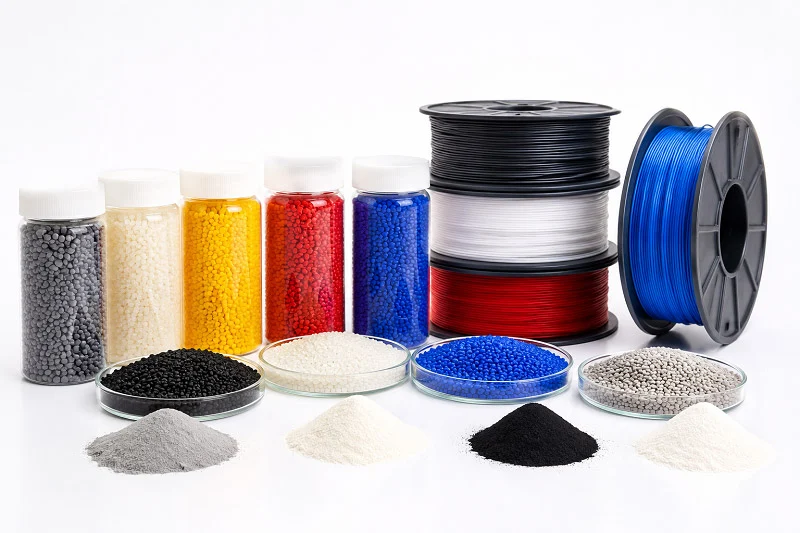
Memilih bahan yang sesuai untuk perumah CNC PCR anda adalah satu tindakan pengimbangan. Anda memerlukan sesuatu yang tahan terhadap kitaran haba, tahan bahan kimia yang keras dan memenuhi piawaian keselamatan. Pilihan tersebut mempengaruhi prestasi, kos dan tempoh peralatan tersebut tahan lama. Mari kita huraikan pilihan-pilihan tersebut.
Plastik Kejuruteraan untuk Perumahan
Plastik menawarkan penebat elektrik dan fleksibiliti reka bentuk. Ia tidak akan mengalirkan elektrik, yang menambah lapisan keselamatan. Ia juga lebih ringan daripada logam. Tetapi tidak semua plastik mengendalikan haba dengan cara yang sama.
Polikarbonat (PC) untuk Kejelasan dan Rintangan Hentaman
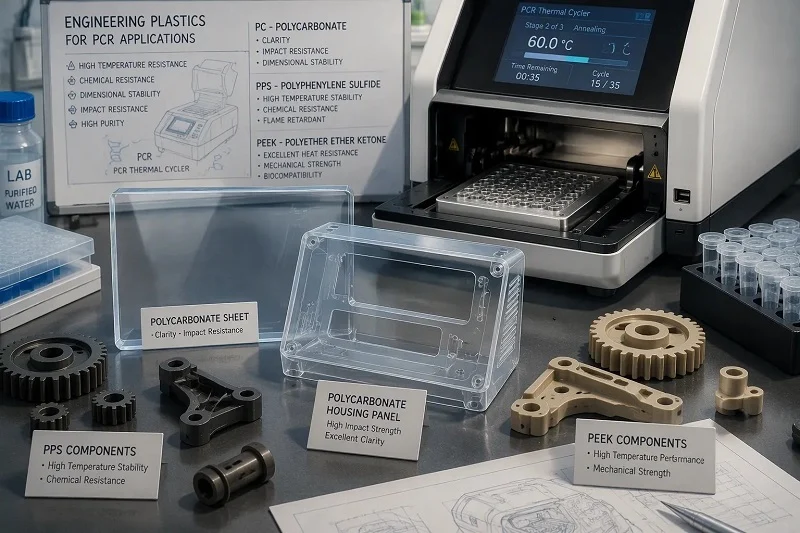
Polikarbonat menonjol kerana ketahanannya. Ia tahan hentaman dengan baik. Itu penting dalam makmal yang sibuk di mana keadaan menjadi terlanggar. PC juga menawarkan kejelasan optik. Anda boleh melihat bahagian dalam peralatan tanpa membukanya. Itu membantu dengan pemeriksaan visual semasa operasi. Tetapi PC mempunyai had dengan haba. Kekonduksian termanya berada antara 0.19 dan 0.22 W/m·K. Itu agak rendah. Ia tidak akan membantu menghilangkan haba daripada blok terma. PC berfungsi paling baik untuk panel dan penutup luar. Ia melindungi komponen dalaman tanpa mengalirkan haba. Ia juga tahan banyak bahan kimia makmal biasa. Etanol dan pembersih lembut tidak akan merosakkannya dengan mudah. Untuk kandang peralatan PCR, PC menyediakan cangkerang luar yang kukuh. Ia memastikan bahagian dalam selamat sambil kekal ringan.
PPS dan PEEK untuk Kestabilan Suhu Tinggi
PPS dan PEEK mengendalikan haba dengan lebih baik. Plastik kejuruteraan ini mengekalkan bentuknya pada suhu tinggi. Ia tahan rayapan dan ubah bentuk. Ini menjadikannya sesuai untuk komponen dalaman berhampiran blok haba. PEEK juga menawarkan rintangan kimia yang luar biasa. Ia tahan terhadap pendedahan kepada pelarut yang agresif. Kekonduksian habanya adalah kira-kira 0.25 W/m·K. Itu masih rendah berbanding logam. Tetapi kekuatan PEEK terletak pada kestabilan, bukan pemindahan haba. Ia tidak akan melengkung atau terurai dalam beribu-ribu kitaran haba. PPS menawarkan faedah yang serupa pada kos yang lebih rendah. Kedua-dua bahan ini dimesin dengan baik dengan perkakas yang betul. Ia menghasilkan potongan yang bersih dan toleransi yang ketat. Untuk bahagian yang mesti memegang dimensi yang tepat di bawah haba, plastik ini memberikan hasil yang baik. Ia juga memenuhi keperluan biokeserasian apabila diperlukan. Ini menjadikannya sesuai untuk aplikasi peranti perubatan.
Logam untuk Komponen Struktur dan Terma
Logam memberikan kekuatan dan prestasi haba yang baik. Ia mengalirkan haba dengan berkesan. Ia juga memberikan ketegaran struktur. Untuk perumah PCR CNC, logam dapat menahan beban yang berat.
Aluminium 6061 untuk Sink Haba dan Casis
Aluminium 6061 ialah bahan utama pemesinan CNC. Ia menawarkan kekonduksian terma yang sangat baik pada kira-kira 167 W/m·K. Ini kira-kira 668 kali lebih konduktif daripada PEEK. Ini menjadikan aluminium satu-satunya pilihan praktikal untuk pelesapan haba. Anda boleh memproses sirip sink haba terus ke dalam casis. Sirip tersebut menarik haba keluar dari blok terma. Ini memastikan proses PCR stabil dan cekap. Aluminium juga memproses dengan cantik. Ia memotong dengan bersih dan memegang toleransi yang ketat. Ia ringan namun kuat. Ia tahan kakisan dengan baik, terutamanya dengan kemasan yang betul. Anodisasi menambah perlindungan tambahan dan meningkatkan rintangan haus. Untuk casis utama dan sink haba, aluminium 6061 ialah bahan pilihan. Ia mengimbangi prestasi, kos dan kebolehmesinan.
Keluli Tahan Karat untuk Ketahanan Kakisan dan Ketahanan
Keluli tahan karat memberikan ketahanan yang tinggi. Ia tahan kakisan daripada bahan kimia yang keras. Peluntur dan pembasmi kuman yang kuat tidak akan merosakkannya. Itu penting untuk protokol pembersihan di makmal. Keluli tahan karat juga menawarkan kekuatan yang tinggi. Ia mengekalkan bentuknya di bawah tekanan. Ia tidak akan mudah bengkok atau berubah bentuk. Ini menjadikannya sesuai untuk pendakap struktur dan plat pelekap. Ia juga berfungsi dengan baik untuk komponen yang perlu dikendalikan berulang kali. Kelemahannya ialah berat dan kos. Keluli tahan karat lebih berat daripada aluminium. Ia juga lebih mahal untuk dimesin. Tetapi untuk bahagian yang memerlukan ketahanan maksimum, ia berbaloi dengan pelaburan. Keluli tahan karat juga memenuhi piawaian pembungkusan farmaseutikal dan gred makanan. Itu menjadikannya sesuai untuk aplikasi yang memerlukan kebersihan yang ketat.
Kriteria Pemilihan Bahan
Memilih antara plastik dan logam bergantung pada keperluan khusus anda. Setiap bahan membawa kekuatan yang berbeza. Pilihan yang tepat mengimbangi beberapa faktor.
Mengimbangi Kebolehmesinan, Kos dan Prestasi
Mulakan dengan keperluan fungsian. Adakah bahagian tersebut perlu mengalirkan haba? Jika ya, aluminium adalah pilihan terbaik anda. Adakah ia memerlukan penebat elektrik? Maka plastik seperti PC atau PEEK adalah pilihan yang masuk akal. Pertimbangkan persekitaran operasi. Adakah bahagian tersebut akan melihat bahan kimia yang keras? Keluli tahan karat paling tahan terhadapnya. Fikirkan juga tentang jumlah pengeluaran. Plastik lebih murah bagi setiap bahagian pada jumlah yang tinggi. Logam lebih mahal tetapi menawarkan prestasi yang lebih baik. Kerumitan pemesinan juga mempengaruhi kos. Bentuk mudah menghasilkan mesin dengan lebih pantas dan lebih murah. Ciri kompleks menambah masa dan perbelanjaan. Bekerjasama dengan rakan kongsi pembuatan anda untuk mencari titik terbaik. Mereka boleh mencadangkan perubahan reka bentuk yang mengurangkan kos tanpa mengorbankan prestasi.
Pilihan Kemasan Permukaan dan Selepas Pemprosesan
Kemasan permukaan mempengaruhi fungsi dan penampilan. Kemasan yang licin mengurangkan geseran dan haus. Ia juga memudahkan pembersihan. Ini penting untuk mencegah pencemaran. Permukaan kasar boleh memerangkap zarah dan bakteria. Untuk peralatan perubatan, permukaan yang licin adalah penting. Pilihan pasca pemprosesan berbeza mengikut bahan. Aluminium boleh dianodkan untuk ketahanan kakisan. Ia juga boleh disalut serbuk untuk kemasan yang tahan lama. Plastik boleh digilap atau ditekstur. Kemasan bertekstur menyembunyikan cap jari dan calar. Ia juga meningkatkan cengkaman. Pertimbangkan juga keperluan estetik. Rupa yang bersih dan profesional membina kepercayaan terhadap peralatan. Rakan kongsi pembuatan anda boleh mengesyorkan kemasan yang tepat untuk setiap bahan. Mereka juga boleh mengendalikan operasi sekunder seperti mengetuk dan mengulir. Ini memperkemas proses pengeluaran dan memastikan kualiti.
Bahan yang anda pilih membentuk keseluruhan penutup peralatan PCR. Ia mempengaruhi prestasi haba, keselamatan dan jangka hayat. Luangkan masa untuk menilai pilihan anda. Uji bahan di bawah keadaan sebenar. Pengesahan itu memastikan peralatan anda berfungsi dengan andal. Bahan yang betul, digabungkan dengan pembuatan CNC yang tepat, menghasilkan penutup yang tahan lama.
Peraturan Reka Bentuk untuk Perumahan PCR CNC
Reka bentuk yang baik adalah perbezaan antara pengeluaran yang lancar dan masalah yang mahal. Peraturan di bawah membantu anda membina kandang peralatan PCR yang boleh dimesin dengan baik, dipasang dengan mudah dan berfungsi dengan andal.
Mengelakkan Poket Dalam dan Sudut Dalaman yang Tajam
Poket yang dalam menyebabkan masalah dalam pemesinan CNC. Alat pemotong hanya boleh mencapai setakat ini. Rongga yang dalam memerlukan alat yang panjang, yang membengkok semasa memotong. Lenturan itu menyebabkan gegaran dan permukaan kasar. Ia juga menjadikan proses lebih perlahan. Kekalkan kedalaman poket di bawah empat kali ganda diameter alat. Peraturan ini memastikan alat itu keras dan potongan bersih.
Sudut dalaman yang tajam menimbulkan masalah lain. Setiap alat pemotong adalah bulat. Sudut segi empat sama memerlukan alat dengan tepi segi empat sama, yang tidak wujud. Anda mesti mereka bentuk sudut bulat. Saiz bulat hendaklah sepadan dengan saiz alat standard. Pilihan biasa ialah bulat 0.5mm, 1mm dan 2mm. Menggunakan saiz standard bermakna jurumesin memilih alat biasa dari rak. Tiada pesanan khas, tiada kos tambahan. Bulat yang lebih besar juga menjadikan sudut lebih kuat. Tegasan terkumpul pada titik tajam. Bulat merebakkan tekanan ke kawasan yang lebih besar. Itu penting untuk kandang peralatan PCR yang melalui kitaran terma.
Mengoptimumkan Ketebalan Dinding dan Sudut Draf
Ketebalan dinding mempengaruhi kekuatan dan kos. Dinding nipis bengkok semasa pemesinan. Ia juga mungkin pecah apabila dikendalikan. Dinding tebal membazirkan bahan dan menambah berat. Sasarkan ketebalan dinding minimum 1.5mm untuk plastik dan 1mm untuk logam. Nombor ini berfungsi dengan baik untuk kebanyakan reka bentuk penutup. Kekalkan ketebalan dinding yang sama di seluruh bahagian. Ketebalan yang sekata akan berhenti melengkung semasa penyejukan dan mengurangkan titik tegasan.
Sudut draf kurang penting untuk pemesinan CNC berbanding pengacuan suntikan. Alat pemesinan boleh memotong dinding lurus dengan mudah. Tetapi menambah sedikit sudut draf, sekitar 1 hingga 2 darjah, masih membantu. Ia memudahkan penyingkiran bahagian daripada lekapan. Ia juga meningkatkan kualiti kemasan permukaan. Sudut tersebut tidak memerlukan kos dalam masa pemesinan. Ia menjimatkan masa semasa pemasangan dan kemasan.
Menentukan GD&T untuk Padanan Fungsian
Pendimensian dan Toleransi Geometri, atau GD&T, menunjukkan niat reka bentuk dengan jelas. Ia memberitahu jurumesin dengan tepat permukaan mana yang penting dan bagaimana ia berkaitan antara satu sama lain. Untuk perumah CNC PCR, fokus pada titik sentuhan kritikal. Permukaan pelekap untuk blok terma memerlukan kerataan yang ketat. Ciri penjajaran untuk laluan optik memerlukan toleransi kedudukan yang tepat. Semua yang lain boleh kekal longgar.
Elakkan keinginan untuk mengetatkan setiap dimensi. Setiap toleransi yang ketat menambah masa pemesinan dan kos pemeriksaan. Toleransi pemesinan standard ±0.1mm berfungsi untuk kebanyakan ciri. Ketatkan kepada ±0.05mm hanya di tempat yang memerlukan fungsi. Jimat ±0.01mm untuk permukaan yang benar-benar kritikal. Kaedah ini mengurangkan kos tanpa kehilangan kualiti. Rakan kongsi pengeluaran anda boleh menyemak lukisan dan mencadangkan perubahan.
Kekasaran Permukaan untuk Pengedapan dan Estetika
Kemasan permukaan mempengaruhi prestasi pengedap dan daya tarikan visual. Permukaan yang kasar menghasilkan laluan kebocoran pada sambungan gasket. Ia juga memerangkap kotoran, yang menyebabkan masalah pembersihan di makmal. Tentukan kekasaran permukaan Ra 1.6μm untuk permukaan pengedap. Kemasan tersebut memberikan pengedap yang baik tanpa kos penggilapan tambahan.
Untuk permukaan luaran yang boleh dilihat, fikirkan tentang penampilan. Kemasan Ra 0.8μm kelihatan licin dan profesional. Ia juga tahan cap jari dan comot. Permukaan dalaman boleh kekal lebih kasar, sekitar Ra 3.2μm. Ini menjimatkan masa dan kos pemesinan. Pilihan pemprosesan pasca seperti letupan manik atau anodisasi boleh meningkatkan lagi penampilan. Rawatan ini juga menambah rintangan kakisan.
Pemeriksaan Dalam Proses dan Pengesahan CMM
Kawalan kualiti bermula semasa pemesinan, bukan selepasnya. Bengkel yang baik memeriksa bahagian pada langkah-langkah penting. Mereka mengukur dimensi kritikal semasa bahagian masih berada pada mesin. Ini dapat mengesan masalah lebih awal, sebelum membazirkan bahan dan masa. Selepas pemesinan, Mesin Pengukur Koordinat, atau CMM, memeriksa bentuk akhir. CMM meneliti banyak titik pada bahagian dan membandingkannya dengan model CAD. Ini memberikan data pengukuran yang tepat untuk ciri-ciri kritikal.
Tanya rakan kongsi pembuatan anda tentang proses pemeriksaan mereka. Kedai yang dipercayai merekodkan setiap pemeriksaan. Mereka menyediakan laporan pemeriksaan dengan setiap kelompok. Dokumen ini penting untuk pengesahan peranti perubatan. Ia membuktikan bahagian-bahagian tersebut memenuhi spesifikasi.
Pensijilan Bahan dan Kebolehkesanan
Peranti perubatan memerlukan kebolehkesanan. Setiap kelompok bahan mesti direkodkan. Pengilang harus menyediakan pensijilan bahan, atau sijil kilang, dengan setiap penghantaran. Sijil ini mengesahkan gred dan komposisi bahan. Ia juga menunjukkan nombor haba untuk logam. Rantaian kebolehkesanan ini penting untuk pematuhan peraturan. Jika masalah muncul kemudian, anda boleh mengesannya kembali ke bahan sumber.
Pilih rakan kongsi yang menyimpan rekod ini secara automatik. Mereka harus menyimpan sijil secara digital dan menyediakannya atas permintaan. Dokumen ini menyokong sistem pengurusan kualiti anda. Ia juga memudahkan audit dan penyerahan kawal selia. Untuk kandang peralatan PCR, kebolehkesanan yang lengkap bukanlah pilihan. Ia adalah satu kemestian untuk pembuatan peranti perubatan.
Bekerjasama dengan NOBLE untuk Anda Perumahan PCR CNC

Keupayaan Pengilangan Kami
Daripada Bantuan Reka Bentuk kepada Perhimpunan Akhir
NOBLE bukan sekadar memotong bahagian. Kami membantu anda dari lukisan pertama hingga produk akhir. Jurutera kami melihat reka bentuk anda lebih awal. Kami mencari kemungkinan masalah pemesinan sebelum ia merugikan anda. Kami mencadangkan perubahan yang menjadikan kandang peralatan PCR anda lebih mudah dibina. Ini menjimatkan masa dan mengurangkan pembaziran. Setelah reka bentuk siap, kami memulakan pengeluaran. Bengkel kami mengendalikan keseluruhan pembinaan. Kami memesin, menyiapkan dan memasang kandang anda. Anda mendapat unit yang lengkap, bukan sekotak bahagian yang berasingan. Kaedah ini menjadikan rantaian bekalan anda lebih mudah. Seorang rakan kongsi menguruskan semuanya. Anda mengelakkan masalah bekerjasama dengan ramai vendor. Ini bermakna lebih sedikit kelewatan dan kurang kekeliruan. Untuk produk yang kompleks seperti mesin PCR, ini penting. Setiap bahagian mesti dipasang dengan betul. Kami memastikan ia sesuai.
Kepakaran dalam Logam dan Pemesinan Plastik
Kami menggunakan semua bahan yang diperlukan oleh reka bentuk anda. Aluminium 6061 untuk sink haba dan casis. Keluli tahan karat untuk bahagian yang tahan karat. Polikarbonat, PPS dan PEEK untuk bahagian plastik. Jurumesin kami tahu bagaimana setiap bahan bertindak. Mereka mengubah kelajuan pemotongan dan alat berdasarkannya. Kemahiran ini ditunjukkan dalam produk akhir. Toleransi kekal ketat. Permukaan keluar licin. Kami juga mengendalikan langkah tambahan di dalam syarikat. Anodizing, salutan serbuk dan letupan manik semuanya tersedia. Ini bermakna perumahan CNC PCR anda tiba sedia untuk dipasang. Anda tidak perlu menghantar bahagian ke kedai lain untuk kemasan. Ini memendekkan masa memimpin anda dan mengurangkan kos penghantaran. Pasukan kami melayan setiap projek dengan teliti. Kami memahami keperluan peralatan perubatan. Ketepatan bukanlah pilihan. Ia adalah peraturan.
Pensijilan dan Jaminan Kualiti
Proses Bertauliah ISO 9001:2015 dan ISO 13485:2016
Pensijilan menunjukkan bahawa kami memandang serius kualiti. NOBLE memegang pensijilan ISO 9001:2015 dan ISO 13485:2016. Ini bukan sekadar plak di dinding. Ia membentuk cara kami bekerja setiap hari. ISO 9001 merangkumi pengurusan kualiti umum. ISO 13485 menjangkau lebih jauh untuk peranti perubatan. Ia menambah keperluan khusus yang penting untuk kandang peralatan PCR anda. Perbezaannya adalah ketara:
| Kawasan | ISO 9001: 2015 | Keperluan Tambahan ISO 13485:2016 |
| Dokumentasi QMS | Generik, terpakai kepada mana-mana organisasi | Memerlukan penyertaan dokumen kawal selia, rekod induk peranti, piawaian pengekalan data khusus berdasarkan jangka hayat produk |
| Tanggungjawab Pengurusan | Membenarkan tugasan tanpa menentukan peranan | Memerlukan ahli pengurusan yang ditetapkan untuk setiap aspek QMS, komitmen terhadap pematuhan peraturan, semakan peraturan baharu |
| Pengurusan Sumber | Tumpuan kepada peralatan, bangunan, IT | Memerlukan penyelenggaraan yang didokumenkan, kesihatan/kebersihan kakitangan, kawalan pencemaran, rekod pengurusan risiko |
| Realisasi Produk | Berorientasikan pelanggan, berorientasikan proses | Memerlukan kebolehkesanan, SOP pelabelan/pembungkusan, rekod kelompok, kebersihan untuk peranti yang disterilkan, rekod pemasangan/pengesahan, pengendalian produk yang dipulangkan |
| Pengukuran, Analisis, Penambahbaikan | Penambahbaikan berterusan yang dipacu proses | Memerlukan sistem maklum balas untuk amaran awal, semakan ketidakpatuhan, pemantauan kualiti produk, dokumentasi kerja semula, notis nasihat, justifikasi CAPA, pemberitahuan kawal selia |
Piawaian ini memerlukan keputusan berasaskan risiko sepanjang proses. Kami menulis semuanya. Kami menjejaki setiap kelompok. Kami menyimpan rekod sepanjang hayat produk anda. Ini memberi anda keyakinan semasa audit dan apabila anda menyerahkan kepada pengawal selia.
Kawalan Kualiti dan Kebolehkesanan yang Ketat
Kawalan kualiti kami melangkaui sekadar pemeriksaan pada penghujungnya. Kami memeriksa bahagian-bahagian semasa ia sedang dimesin. Kami mengukur ciri-ciri penting semasa bahagian tersebut masih berada pada mesin. Ini dapat mengesan masalah lebih awal. Selepas pemesinan, kami menyemak saiz dengan mesin pengukur koordinat. Setiap bahagian dibandingkan dengan model CAD. Kami memberikan anda pensijilan bahan dengan setiap penghantaran. Anda boleh mengesan setiap bahagian kembali ke bahan sumbernya. Kebolehkesanan ini adalah penting untuk membuat peranti perubatan. Jika masalah muncul kemudian, kami boleh mencari kelompok yang tepat. Ini melindungi pesakit dan reputasi anda. Proses kawalan kualiti kami adalah teliti. Ia memberi anda ketenangan fikiran.
Mengapa Pilih NOBLE sebagai Rakan Kongsi Anda
Sumber Tunggal untuk Projek Kompleks
Bekerja dengan seorang rakan kongsi menjadikan semuanya lebih mudah. Anda mengelakkan kelewatan enam bulan yang timbul daripada berurusan dengan ramai vendor. Pasukan kami mengendalikan maklum balas reka bentuk, pemesinan, kemasan dan pemasangan. Proses yang lancar ini membolehkan produk anda dipasarkan dengan lebih pantas. Seorang pelanggan peranti perubatan memberitahu kami bahawa kami membantu mereka membawa produk yang mengubah hidup ke pasaran dengan lebih cekap dan berkualiti tinggi. Kami menyasarkan untuk menghantar produk tepat pada masanya 99% daripada masa tersebut. Kami memberikan sebut harga kepada anda dalam masa 24 hingga 48 jam, manakala purata industri adalah satu hingga dua minggu. Kami menghantar alat ganti dalam masa kira-kira separuh daripada masa tunggu biasa. Nombor-nombor ini menunjukkan komitmen kami terhadap jadual anda.
Sokongan Khusus untuk Inovasi Peranti Perubatan
Kami memahami dunia peranti perubatan. Kami mengetahui peraturan keselamatan dan landskap kawal selia. Pasukan kami sentiasa mengikuti piawaian terkini seperti pematuhan iso 13485. Kami membantu anda mengharungi cabaran membawa mesin PCR baharu ke pasaran. Daripada prototaip hingga pengeluaran penuh, kami sentiasa bersama anda. Kami menawarkan perkhidmatan pemesinan CNC dan pengacuan suntikan. Ini bermakna kami boleh menyokong anda apabila volum anda meningkat. Mulakan dengan bahagian mesin untuk ujian. Beralih kepada pengacuan suntikan apabila permintaan mewajarkannya. Kami membimbing peralihan itu dengan lancar. Kepakaran kami merangkumi keseluruhan hayat produk. Itu menjadikan kami lebih daripada sekadar pembekal. Kami adalah rakan kongsi dalam kejayaan anda.
Perumah PCR CNC anda memerlukan peralatan dan pendekatan pengeluaran yang betul. Perumah PCR ini menggunakan peralatan CNC dengan pemesinan kawalan berangka komputer untuk ketepatan. Proses pengeluaran perumah CNC memerlukan pemilihan bahan yang teliti untuk perumah PCR anda. Mematuhi peraturan reka bentuk dapat mengurangkan kos. Untuk pembuatan volum tinggi, pengacuan suntikan berfungsi dengan baik. Kaedah pengacuan suntikan menggunakan acuan dan memerlukan reka bentuk yang teliti. Pengacuan suntikan menghasilkan bahagian yang konsisten. Pada skala besar, pengacuan suntikan menjimatkan wang. Selepas prototaip CNC, pengacuan suntikan berfungsi dengan andal. Apabila volum meningkat, pengacuan suntikan mengambil alih. Kawalan kualiti adalah penting untuk pengacuan suntikan. Pengacuan suntikan berpasangan dengan pengeluaran CNC. Hubungi NOBLE untuk keperluan perumah peralatan PCR anda. Kami mengendalikan pengeluaran CNC dan pengeluaran perumah pengacuan suntikan untuk perumah peralatan PCR anda.
Soalan Lazim Perumahan CNC PCR
Apakah tugas utama kandang PCR?
Penutup PCR melindungi bahagian sensitif dan menghentikan pencemaran. Ia mesti menyekat gangguan dan mengendalikan perubahan suhu. Pemesinan CNC menghasilkan padanan yang tepat untuk prestasi yang andal.
Mengapakah ISO 13485 penting untuk membuat peralatan PCR?
Pensijilan ISO 13485 memastikan piawaian kualiti yang ketat untuk ujian peralatan PCR dan kandangnya. Ia menjamin kebolehkesanan dan produk mematuhi peraturan. Ini penting untuk makmal farmaseutikal.
Bagaimanakah pilihan bahan mempengaruhi ujian PCR dan pematuhan peraturan untuk makmal ubat?
Bahan yang anda pilih mempengaruhi keputusan ujian PCR. ISO 13485 menghendaki bahan tersebut terbukti berfungsi. Aluminium 6061 mengalirkan haba dengan baik. Plastik seperti PEEK tahan bahan kimia. Ini memastikan penutup berfungsi dengan baik.
Reka bentuk apakah yang mempunyai pencemaran yang lebih rendah dalam kandang PCR makmal ubat?
Ciri reka bentuk seperti sudut bulat mengurangkan risiko pencemaran dalam kandang PCR. Ini penting untuk kegunaan makmal ubat. Reka bentuk yang baik juga membantu mematuhi peraturan.
Bagaimanakah pemesinan CNC membantu memenuhi peraturan untuk kandang?
Pemesinan CNC menyediakan toleransi yang ketat untuk penutup peralatan PCR. Ia membantu memenuhi keperluan kawal selia untuk peranti perubatan. ISO 13485 memerlukan ketepatan ini.
Mengapakah kawalan kualiti sangat penting untuk bahagian PCR?
Kawalan kualiti adalah sangat penting untuk bahagian peralatan PCR. ISO 13485 memerlukan kawalan yang ketat. Ini menghalang kegagalan dalam ujian penting. Industri ubat memerlukan kualiti ini.
Bagaimanakah kandang mengendalikan perubahan suhu dalam persekitaran makmal ubat?
Kandang PCR mesti mengendalikan perubahan suhu dalam tetapan makmal ubat. Ia tahan daripada melengkung dan rosak. Memilih bahan dan reka bentuk yang betul memastikan kebolehpercayaan jangka panjang untuk peralatan PCR.







