
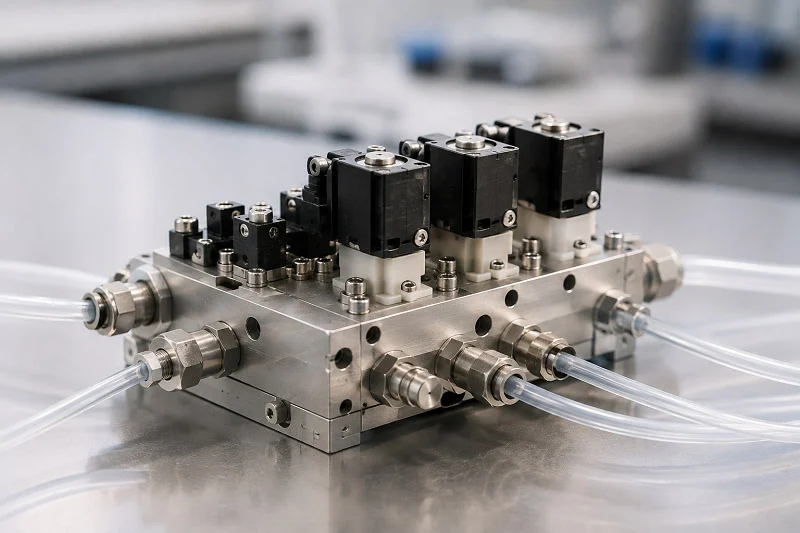
Memilih blok injap hidraulik yang betul membentuk kejayaan keseluruhan sistem anda. Satu pilihan itu mempengaruhi prestasi, kos dan kebolehpercayaan jangka panjang. Pasaran hidraulik menunjukkan pertumbuhan sebenar di sini—laporan meletakkan saiz pasaran global 2024 untuk bahagian-bahagian ini pada kira-kira 2.2 bilion USD.
| Sumber yang Dilaporkan | Saiz Pasaran 2024 (USD Juta) |
| Jadual Atribut Laporan | 2190.4 |
| Seksyen Soalan Lazim | 2304.3 |
Setiap kerja hidraulik memerlukan pertimbangan yang berbeza. Ada yang tertumpu pada pengurangan berat. Ada pula yang perlu mengendalikan tekanan yang melampau. Persekitaran sistem anda, kitaran tugas dan jadual penyelenggaraan semuanya mempengaruhi reka bentuk blok injap bendalir yang terbaik. Mengetahui cara blok injap hidraulik berfungsi dalam keadaan sebenar membantu anda mengelakkan reka bentuk semula yang mahal. Pemilihan bahan yang bijak dan pembuatan yang tepat menjadikan injap mudah menjadi alat yang andal. Panduan ini menerangkan pilihan tersebut langkah demi langkah.
Mendefinisikan Blok Injap Fluidik dan Fungsi Terasnya
Bayangkan blok injap bendalir sebagai pengawal trafik untuk sistem anda. Ia mengendalikan tugas-tugas sukar seperti menggerakkan bendalir, mengawal tekanan dan mengurus penggerak, semuanya dalam satu pakej yang kemas. Tugas utama blok injap hidraulik adalah mudah: ia mengawal ke mana bendalir pergi, berapa banyak tekanan yang ada padanya dan bila ia tiba. Tanpa hab pusat ini, sistem anda memerlukan banyak paip dan kelengkapan berasingan. Ini menambah berat, kos dan tempat di mana kebocoran boleh bermula. Blok injap hidraulik membantu memastikan sistem ini berjalan dengan baik.
Peranan Manifold dalam Sistem Kuasa Bendalir
Manifold merupakan asas bagi mana-mana sistem kuasa bendalir moden. Ia memegang bahagian-bahagian di tempatnya dan menghubungkannya melalui laluan dalaman. Reka bentuk ini mengurangkan tiub luar. Keseluruhan persediaan kekal lebih padat. Blok injap hidraulik bertindak sebagai sokongan utama, menukarkan hos yang bersepah menjadi unit yang kemas dan teratur. Sistem ini mendapat manfaat daripada kerumitan yang lebih rendah.
Mengarahkan Laluan Aliran dan Mengatur Tekanan
Tugas pertama blok injap hidraulik adalah untuk menghantar bendalir ke tempat yang perlu. Bahagian dalaman yang berbeza sama ada menyekat atau membiarkan bendalir mengalir. Ada yang melepaskan tekanan apabila diperlukan. Ada pula yang menghentikan aliran balik yang boleh mencederakan bahagian. Pilihan automatik menambah kawalan untuk kerja yang kompleks. Semua bahagian ini berfungsi bersama di dalam blok.
Kawalan tekanan juga sama pentingnya. Bahagian kawalan tekanan mengawal keadaan. Bahagian pengurang mengekalkan paras yang ditetapkan di hilir. Laluan pelepasan mengalirkan bendalir tambahan kembali ke tangki apabila tekanan menjadi terlalu tinggi. Bahagian penjujukan menunggu sehingga tekanan utama dicapai, kemudian menghantar aliran ke tempat lain. Sesetengah sistem menggunakan jenis yang dikendalikan oleh pandu untuk kawalan yang lebih canggih. Ini menghentikan kebocoran dan paip pecah.
Menggabungkan Komponen untuk Mengurangkan Titik Kebocoran
Berikut adalah kebenaran mudah tentang sistem hidraulik: setiap titik kebocoran boleh menyebabkan kegagalan. Setiap pemasangan, setiap sambungan, setiap sambungan boleh rosak dari semasa ke semasa. Dengan meletakkan banyak bahagian ke dalam satu blok, anda dapat mengurangkan bilangan sambungan luar dengan ketara. Ini bermakna lebih sedikit tempat untuk bendalir bocor keluar. Blok injap hidraulik juga memberikan sokongan struktur dengan badan aluminium atau besi tuangnya. Sambungan paip mengendalikan input, pemulangan dan saliran dengan kemas. Hasilnya ialah sistem yang kekal andal lebih lama dan memerlukan penyelenggaraan yang kurang. Prestasi yang baik bergantung pada penyatuan pintar.
Metrik Prestasi Utama untuk Blok Injap
Tidak semua blok injap hidraulik berfungsi sama. Anda perlu menyemak beberapa nombor penting. Kadar aliran, penarafan tekanan, toleransi kebocoran dan jangka hayat kitaran semuanya penting. Prestasi sistem hidraulik bergantung pada pemilihan nombor yang betul untuk setiap kerja. Menjejaki nombor ini membantu meningkatkan kecekapan keseluruhan.
Kapasiti Kadar Aliran dan Penilaian Tekanan
Kadar aliran memberitahu anda berapa banyak bendalir yang boleh digerakkan oleh blok. Untuk keperluan aliran atas 25 L/min, pilih bahagian yang diberi nilai 30 hingga 40 L/min. 25 hingga 50 peratus tambahan di atas bahagian atas itu memberikan anda kawalan yang lebih baik pada tetapan rendah. Penarafan tekanan juga penting. Untuk sistem tekanan kerja 40 bar, pilih bahagian yang diberi nilai sekurang-kurangnya 1.5 kali ganda daripada itu, atau 60 bar. Penarafan letupan hendaklah lebih daripada 3 kali ganda tekanan kerja. Jenis yang berbeza mengendalikan julat yang berbeza. Bahagian kawalan aliran rendah mengendalikan sehingga 50 ln/min pada 64 hingga 200 bar. Bahagian kawalan tekanan tinggi boleh mengendalikan sehingga 100 ln/min pada 400 hingga 700 bar. Bahagian untuk penurunan tekanan rendah bergerak sehingga 1000 ln/min.
Toleransi Kebocoran dan Jangkaan Hayat Kitaran
Toleransi kebocoran bergantung pada penggunaan anda. Sistem yang menguasakan mesin tekan kilang boleh mengendalikan beberapa kebocoran dalaman. Peranti perubatan atau bahagian aeroangkasa tidak boleh. Reka bentuk blok injap, bahan pengedap dan kemasan permukaan semuanya membantu mengawalnya. Hayat kitaran mengira berapa kali mekanisme bahagian dalam boleh dibuka dan ditutup sebelum ia haus. Blok injap hidraulik berkualiti tinggi menggunakan kili yang dikeraskan dan toleransi yang ketat untuk menjadikan hayat ini lebih lama. Jangkakan beribu-ribu hingga berjuta-juta kitaran bergantung pada reka bentuk dan cara ia berfungsi. Sistem hidraulik berfungsi dengan paling baik apabila blok sesuai dengan persekitaran kerja. Kecekapan yang baik dan prestasi yang kukuh bergantung pada mendapatkan butiran ini dengan betul.
Bahan untuk Blok Injap Fluidik
Memilih bahan yang sesuai untuk blok injap bendalir adalah separuh daripada pertempuran kejuruteraan. Bahan menentukan berat, kekuatan, kos dan cara blok mengendalikan tekanan. Kerja hidraulik yang berbeza memerlukan bahan mentah yang berbeza. Sesetengah sistem menggunakan peralatan mudah alih yang mana setiap paun penting. Sistem lain pula berada di kilang yang ketahanannya mengatasi penjimatan berat. Memahami pertukaran ini membantu anda memadankan blok dengan kerja tersebut.
Aloi Aluminium: Piawaian Industri
Aluminium mendominasi dunia blok injap hidraulik atas sebab yang baik. Ia menawarkan nisbah kekuatan kepada berat yang tidak dapat ditandingi oleh keluli. Blok aluminium biasa mempunyai berat kira-kira satu pertiga daripada setara keluli. Penjimatan berat itu sangat penting dalam aplikasi mudah alih seperti jengkaut, forklift dan peralatan pertanian. Berat yang lebih rendah bermakna kecekapan bahan api yang lebih baik dan pemasangan yang lebih mudah.
Aluminium juga mengalirkan haba dengan baik. Sistem hidraulik menghasilkan haba apabila bendalir bergerak melalui laluan yang ketat. Aluminium menarik haba tersebut daripada pengedap dan injap kritikal, memanjangkan hayat perkhidmatannya. Bahan ini tahan kakisan secara semula jadi, membentuk lapisan oksida nipis yang melindungi daripada kelembapan dan banyak bahan kimia.
| Hartanah | Julat Nilai |
| Kekuatan tegangan | 185 – 250 MPa (27 – 36 ksi) |
| Kekuatan Hasil | 125 – 185 MPa (18 – 27 ksi) |
Nombor-nombor ini menunjukkan mengapa aluminium mengendalikan kebanyakan aplikasi hidraulik dengan yakin. Kekuatan alah memberitahu anda bila bahan mula berubah bentuk secara kekal. Untuk blok yang dinilai pada tekanan kerja 250 bar, kekuatan alah aluminium memberikan margin keselamatan yang selesa.
Tidak semua aloi aluminium berfungsi sama. Pilihan aloi mengubah kebolehmesinan, kekuatan dan pematuhan alam sekitar.
- Aloi 6042Digunakan dalam manifold pneumatik dan hidraulik serta blok injap, menawarkan kebolehmesinan yang lebih baik dan pematuhan RoHS.
- Aloi 6061: Biasa digunakan untuk badan injap hidraulik, injap dan bahagian injap, dikenali kerana nisbah kekuatan-kepada-berat yang baik dan rintangan kakisan.
- Aloi 6262Dibangunkan khusus untuk pemesinan, digunakan dalam blok injap hidraulik, tetapi mengandungi plumbum dan tidak memenuhi keperluan RoHS/ELV.
Perbezaan RoHS semakin penting setiap tahun. Peraturan di Eropah dan di tempat lain mengehadkan bahan berbahaya. Jika produk anda dihantar ke peringkat antarabangsa, pilih 6042 atau 6061 untuk kekal mematuhi piawaian. Kebolehmesinan aloi ini juga mempengaruhi kos pengeluaran. Kebolehmesinan yang lebih baik bermakna masa kitaran yang lebih cepat dan kurang haus alat.
Keluli dan Keluli Tahan Karat untuk Sistem Tekanan Tinggi
Sesetengah aplikasi hidraulik melangkaui apa yang aluminium boleh kendalikan. Tekanan yang melampau, bahan kimia yang keras dan persekitaran yang kasar memerlukan keluli. Keluli karbon dan keluli aloi memberikan kekuatan yang ketara. Badan blok keluli karbon boleh mengendalikan penarafan sehingga PN500 (7250 PSI). Tahap tekanan itu akan mengubah bentuk aluminium dengan cepat.
Keluli juga lebih tahan lasak berbanding aluminium. Kitaran tekanan berulang menghasilkan tekanan di dalam blok. Keluli mengendalikan berjuta-juta kitaran tanpa retak. Ketahanan ini menjadikan keluli standard untuk mesin cetak perindustrian, peralatan perlombongan dan sistem penggerudian luar pesisir.
Keluli tahan karat menambah ketahanan kakisan pada campuran tersebut. Air masin, bahan kimia yang terbuang dan persekitaran lembap akan menyerang keluli karbon dari semasa ke semasa. Keluli tahan karat mengandungi kromium, yang membentuk lapisan pelindung terhadap karat. Ini menjadikannya sesuai untuk hidraulik marin, peralatan pemprosesan makanan dan pembuatan farmaseutikal.
Pertimbangannya datang dengan berat dan kos. Blok keluli jauh lebih berat daripada aluminium. Ia juga lebih mahal untuk dimesin kerana bahannya lebih keras pada alat pemotong. Untuk peralatan pegun di mana berat tidak penting, keluli masuk akal. Untuk aplikasi mudah alih, penalti berat sering menolaknya.
Bahan Alternatif: Loyang, Plastik dan Komposit
Selain dua bahan utama tersebut, beberapa bahan mentah lain memenuhi keperluan hidraulik khusus. Loyang menawarkan pilihan yang kos efektif untuk sistem tekanan rendah. Ia mudah diproses, tahan kakisan dan mengendalikan tekanan sederhana tanpa membebankan bank. Banyak sistem pneumatik dan litar hidraulik tekanan rendah menggunakan blok loyang dengan jayanya.
Plastik kejuruteraan seperti PEEK membuka kemungkinan baharu sepenuhnya. Bahan-bahan ini tahan terhadap bahan kimia yang akan memusnahkan blok logam. PEEK tahan terhadap asid, bes, hidrokarbon dan media menghakis lain tanpa memerlukan salutan pelindung. Rintangan kimia itu menghapuskan sistem pengedap sekunder, memudahkan reka bentuk injap dan mengurangkan kerumitan pembuatan.
Pertimbangan keserasian kimia mendedahkan bahawa walaupun PTFE mengekalkan rintangan yang lebih luas merentasi media yang agresif, PEEK menunjukkan keserasian yang mencukupi dengan kebanyakan cecair perindustrian sambil menawarkan prestasi mekanikal yang unggul. Perbandingan antara inert kimia dan kestabilan terma-mekanikal menjadi faktor penentu dalam pemilihan bahan untuk aplikasi melebihi 200°C.
PEEK juga memenuhi piawaian kalis api UL94 V-0. Ini menjadikannya sesuai untuk aplikasi yang memerlukan kedua-dua inert kimia dan keselamatan. Berat bahan ini jauh lebih ringan daripada logam, yang membantu dalam aeroangkasa dan peralatan mudah alih.
Komposit menggabungkan gentian dengan matriks polimer untuk mencipta sifat tersuai. Ia menawarkan kekuatan tinggi dengan berat yang sangat rendah. Walau bagaimanapun, komposit lebih mahal dan memerlukan proses pembuatan khusus. Kebanyakan blok injap hidraulik kekal dengan aluminium atau keluli melainkan keperluan khusus memaksa pilihan yang berbeza.
Pemilihan bahan mentah akhirnya bergantung kepada permintaan sistem anda. Penarafan tekanan, bajet berat, pendedahan bahan kimia dan kos, semuanya menjadi faktor dalam keputusan tersebut. Rakan kongsi pembuatan yang berpengetahuan membantu menavigasi pilihan ini. NOBLE, rakan kongsi pembuatan terkemuka di China, pakar dalam pemilihan dan pemprosesan bahan. Kepakaran mereka merangkumi fabrikasi logam dan plastik, membantu pelanggan beralih daripada prototaip kepada pengeluaran besar-besaran dengan yakin. Mereka memahami bagaimana setiap bahan bertindak balas dalam keadaan hidraulik dunia sebenar dan boleh mengesyorkan pilihan yang tepat untuk aplikasi khusus anda.
Proses tuangan juga mempengaruhi pilihan bahan. Sesetengah aloi dituang dengan lebih baik daripada yang lain. Aluminium dituang dengan mudah, yang menjadikannya sesuai untuk pengeluaran volum tinggi. Keluli memerlukan prosedur tuangan yang lebih kompleks. Memahami kekangan pembuatan ini lebih awal menghalang reka bentuk semula yang mahal kemudian.
Proses yang Sesuai untuk Pembuatan Blok Injap Fluidik
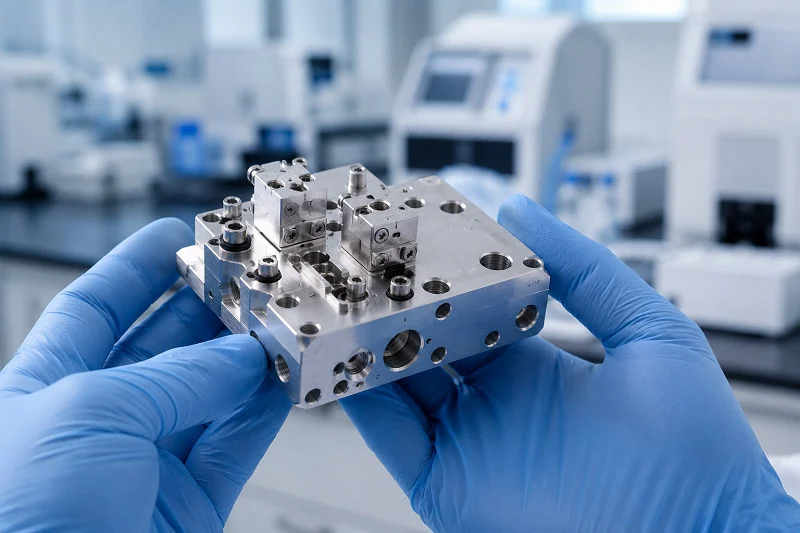
Memilih bahan terbaik tidak mencukupi. Anda juga memerlukan cara yang betul untuk membuat bahagian tersebut. Cara anda menukar bahan mentah menjadi blok siap mengubah kos, ketepatan dan keberkesanannya. Terdapat tiga langkah utama: membuat bentuk kasar, memotongnya mengikut saiz yang tepat dan merawat permukaan. Setiap langkah dibina berdasarkan langkah sebelumnya. Jika anda melakukan ketiga-tiganya dengan betul, sistem hidraulik anda akan berfungsi seperti yang dirancang.
Penuangan dan Penempaan: Mencipta Kosong
Setiap blok injap hidraulik bermula sebagai kosong. Kosong ialah bentuk kasar bahagian akhir. Dua cara utama untuk membuat kosong ini ialah dengan menuang dan menempa. Setiap satu sesuai dengan jumlah pengeluaran dan keperluan prestasi yang berbeza.
Tuangan acuan adalah pilihan utama untuk membuat banyak bahagian dengan cepat. Aluminium panas ditolak ke dalam acuan keluli di bawah tekanan tinggi. Hasilnya adalah bentuk yang hampir dengan bahagian akhir. Ini bermakna kurang kerja pemotongan kemudian. Tuangan acuan memberikan anda permukaan yang lebih licin dan saiz yang lebih tepat daripada penempaan. Untuk blok injap kosong, ini bermakna saluran dalam keluar lebih bersih. Kurang pergolakan bendalir bermakna prestasi yang lebih baik. Jadual di bawah menunjukkan perbezaan utama.
| Proses | Kemasan Permukaan (RMS) | Toleransi Dimensi |
| Die Casting | Lebih licin daripada penempaan | Lebih ketat daripada penempaan |
| Menjalin | 125 – 250 mikroinci | ±0.020 inci |
Penempaan berfungsi dengan cara yang berbeza. Ia menggunakan haba dan tekanan untuk membentuk logam. Struktur butiran logam selaras dengan bentuk bahagian. Itu menjadikan blok lebih kuat. Penempaan sangat bagus untuk sistem hidraulik tekanan tinggi di mana kekuatan lebih penting daripada kelicinan permukaan. Pertimbangannya jelas. Blank tempa memerlukan lebih banyak pemotongan untuk mencapai ketepatan yang sama seperti yang dituang acuan. Ia juga lebih mahal setiap bahagian apabila membuat banyak.
Pilihan antara kedua-dua kaedah ini bergantung pada berapa banyak bahagian yang anda perlukan dan seberapa kuat ia mesti ada. Tuangan acuan berfungsi dengan baik untuk beribu-ribu bahagian. Penempaan sesuai dengan jumlah yang lebih rendah atau kerja bertekanan sangat tinggi. Banyak pembuat menggunakan kedua-dua kaedah bergantung pada kerja. Mengetahui pilihan ini membantu anda memilih laluan yang betul untuk pengeluaran tuangan injap anda.
CNC MachiningMencapai Ketepatan
Kosong hanyalah permulaan. Ketepatan sebenar datang daripada pemesinan CNC. Proses ini mengubah acuan kasar atau penempaan menjadi blok injap hidraulik siap dengan saiz yang tepat. Tanpanya, saluran dalam tidak akan sejajar dengan betul. Seluruh sistem akan bocor atau gagal.
Pusat pemesinan CNC menggunakan alat pemotong berputar untuk membuang bahan. Ia mengisar permukaan rata, menggerudi lubang dan membuat saluran dalam yang kompleks. Saluran ini merupakan urat sistem hidraulik. Ia menggerakkan bendalir dari satu port ke port yang lain dengan sedikit rintangan. Seberapa tepat saluran ini menentukan sejauh mana blok berfungsi.
Toleransi tipikal untuk blok injap hidraulik adalah antara ±0.001 hingga ±0.005 inci pada ciri-ciri utama. Saiz lubang untuk gelendong injap selalunya memerlukan kawalan yang lebih ketat. Kemasan permukaan pada kawasan pengedap mestilah cukup licin untuk menghentikan kebocoran. Mesin CNC yang baik boleh menyimpan nombor ini merentasi ratusan atau ribuan bahagian.
Pusat pemesinan moden juga mengendalikan bentuk kompleks. Jurutera boleh mereka bentuk saluran di dalam yang mengurangkan penurunan tekanan. Mereka boleh meletakkan port tepat di tempat yang diperlukan. Mesin ini mengikut model CAD dengan tepat. Tiada tekaan, tiada pelarasan tangan.
Untuk pengeluaran volum tinggi, beberapa pusat pemesinan berfungsi pada masa yang sama. Satu mesin mengolah bahagian tersebut dengan kasar. Satu lagi menyiapkan permukaan utama. Satu lagi menggerudi lubang yang dalam untuk laluan bendalir. Pembahagian kerja ini memastikan masa kitaran pendek dan kualiti stabil. Setiap mesin memberi tumpuan kepada satu jenis kerja. Pendekatan itu mengurangkan masa pertukaran dan meningkatkan ketepatan.
Pasca-Pemesinan dan Rawatan permukaan
Pemesinan meninggalkan tepi tajam dan gerinda logam. Gerinda tersebut mesti ditanggalkan sebelum blok digunakan. Gerinda yang longgar dalam sistem hidraulik boleh merosakkan pengedap, menyumbat injap dan menyebabkan kegagalan besar. Penyahgeriman bukanlah pilihan. Ia merupakan langkah penting dalam proses pembuatan.
Langkah pertama ialah penyahgerudian. Pekerja menggunakan alatan tangan, berus kasar atau kaedah haba untuk menanggalkan setiap tepi tajam. Mesin penyahgerudian automatik mengendalikan sejumlah besar. Untuk saluran dalaman yang kompleks, alatan khas sampai ke setiap sudut. Matlamatnya adalah blok tanpa tepi tajam di mana-mana.
Seterusnya ialah pembersihan. Cecair pemesinan, serpihan logam dan kotoran mesti dibuang sepenuhnya. Tangki pembersihan ultrasonik menggunakan gelombang bunyi frekuensi tinggi untuk menggosok setiap permukaan. Pancutan air bertekanan tinggi menyembur kotoran degil. Matlamatnya adalah blok yang bersih sempurna dan sedia untuk disalut atau dipasang.
Rawatan permukaan menambah lapisan perlindungan terakhir. Anodisasi adalah perkara biasa untuk blok aluminium. Ia menghasilkan lapisan oksida keras yang tahan karat pada permukaan. Salutan anodisasi juga meningkatkan rintangan haus. Untuk blok keluli, penyaduran dengan zink atau nikel memberikan perlindungan karat. Pasivasi merawat keluli tahan karat untuk meningkatkan lapisan oksida semula jadinya.
Sesetengah kerja memerlukan salutan khas. Anodisasi keras untuk haus yang melampau. Nikel tanpa elektro untuk rintangan kimia. Salutan PTFE untuk geseran rendah. Rawatan yang betul bergantung pada persekitaran kerja. Rakan kongsi pembuatan yang mahir boleh membantu anda memilih.
Kawalan kualiti dijalankan melalui setiap langkah. Pemeriksaan saiz mengesahkan bahawa blok memenuhi cetakan. Ujian tekanan mengesahkan bahawa blok boleh mengendalikan tekanan kerja tanpa bocor. Ujian aliran mengukur prestasi saluran dalam. Mana-mana blok yang gagal dalam ujian ini akan ditolak.
NOBLE menyatukan semua kemahiran ini di bawah satu bumbung. Pengetahuan pembuatan mereka merangkumi kerja logam dan plastik. Mereka mengendalikan prototaip, pengeluaran kecil dan pengeluaran berskala penuh. Pasukan mereka memahami bagaimana setiap proses mempengaruhi bahagian akhir. Mereka boleh mencadangkan kaedah tuangan, pelan pemesinan dan rawatan permukaan yang betul untuk kerja khusus anda. Perkongsian sebegini menjimatkan masa dan mengurangkan risiko.
Keperluan Ketepatan untuk Blok Injap Fluidik
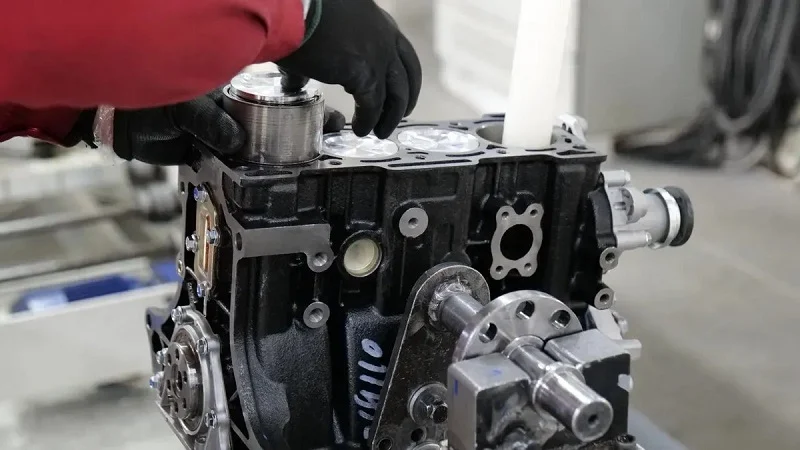
Ketepatan adalah apa yang menjadikan blok injap hidraulik boleh dipercayai dan bukannya bocor. Bentuk bahagian dalam mengawal ketahanan pengedap, kelancaran pergerakan bahagian dan tempoh sistem bertahan. Kesilapan pemesinan kecil bertukar menjadi masalah besar apabila tekanan meningkat. Mendapatkan nombor yang betul lebih awal dapat mengelakkan masalah kemudian hari.
Toleransi dan Geometri Kritikal
Diameter lubang adalah ukuran yang paling penting. Lubang tersebut memegang gelendong yang memandu aliran hidraulik. Jika lubang terlalu besar, bendalir akan tergelincir melepasi gelendong dan bocor ke dalam. Jika terlalu kecil, gelendong akan tersekat dan injap akan tersekat. Toleransi lubang biasa kekal dalam lingkungan ±0.001 hingga ±0.005 inci, berdasarkan kerja. Sistem yang menjalankan banyak kitaran memerlukan hujung yang lebih ketat dalam julat tersebut.
Kemasan permukaan juga penting. Permukaan kasar merosakkan pengedap dan membiarkan bendalir keluar. Permukaan pengedap pada blok injap hidraulik hendaklah mengukur Ra ≤0.8 μm. Kelancaran itu membolehkan O-ring dan gasket dipasang dengan betul. Permukaan pengedap logam-ke-logam memerlukan kemasan yang sama untuk berhenti mengoyak di bawah tekanan.
Kerataan dan keselarian mengawal cara blok disambungkan ke bahagian lain. Permukaan pelekap yang melengkung akan memutar corak port dan menyebabkan kebocoran dalaman. Toleransi kerataan permukaan pengedap hendaklah kekal pada ±0.003–0.005 mm. Julat yang ketat itu memastikan sentuhan sekata merentasi seluruh permukaan. Untuk permukaan pelekap, toleransi kerataan 0.002 inci (0.0508 mm) di atas kawasan corak port menghalang herotan yang akan memecahkan pengedap.
Paralelisme berfungsi dengan kerataan. Permukaan atas dan bawah blok mesti kekal selari. Jika ia hanyut, blok akan berpusing apabila diboltkan. Pusingan itu memberi tekanan pada pengedap dan memendekkan hayatnya. Pemesinan yang baik memastikan paralelisme berada dalam julat yang sama seperti kerataan.
Peranan Metrologi dalam Kawalan Kualiti
Anda tidak boleh mengurus apa yang tidak dapat anda ukur. Metrologi memberi anda data untuk mengesahkan setiap blok injap hidraulik memenuhi cetakannya. Mesin pengukur koordinat (CMM) melakukan kerja berat. CMM memeriksa blok pada berpuluh-puluh titik dan membandingkan bacaan dengan model CAD. Ia memeriksa diameter lubang, kedudukan lubang, kerataan dan selari dalam satu persediaan.
Data CMM mengesan masalah sebelum alat ganti dihantar. Lubang yang melebihi toleransi akan ditolak lebih awal. Permukaan pelekap yang gagal mencapai kerataan akan diolah semula atau dilupuskan. Pengujian ini melindungi sistem anda daripada kegagalan awal.
Pemeriksaan dimensi hanya menceritakan sebahagian daripada cerita. Ujian fungsian mengesahkan tingkah laku dunia sebenar. Ujian tekanan mengisi blok dengan bendalir dan mengekalkannya pada tekanan kerja. Blok mesti mengekalkan tekanan tersebut tanpa kebocoran luaran. Ujian aliran mengukur berapa banyak bendalir bergerak melalui setiap port dan menyemak pintasan dalaman. Secara keseluruhan, ujian ini mengesahkan blok berfungsi seperti yang direka bentuk.
Ujian prestasi injap menghubungkan semuanya. Ia mengitar injap yang dipasang melalui julat pergerakan penuhnya sambil memeriksa masa tindak balas, penurunan tekanan dan kebocoran. Ujian ini mengesan isu-isu yang terlepas pandang oleh pemeriksaan dimensi, seperti gelendong yang melekat pada suhu atau pengedap yang terkopek di bawah getaran.
Setiap kelompok blok injap hidraulik harus melalui salutan metrologi yang sama. Pemeriksaan artikel pertama mengesahkan persediaan. Pemeriksaan dalam proses mengesan hanyutan lebih awal. Pemeriksaan akhir mengesahkan bahagian yang telah siap. Pendekatan berlapis ini memastikan kualiti stabil merentasi ribuan bahagian. Rakan kongsi pembuatan dengan keupayaan metrologi yang kukuh mengurangkan risiko anda dan menghasilkan blok yang berfungsi dengan andal di lapangan.
Pertimbangan Reka Bentuk Utama untuk Blok Injap Fluidik
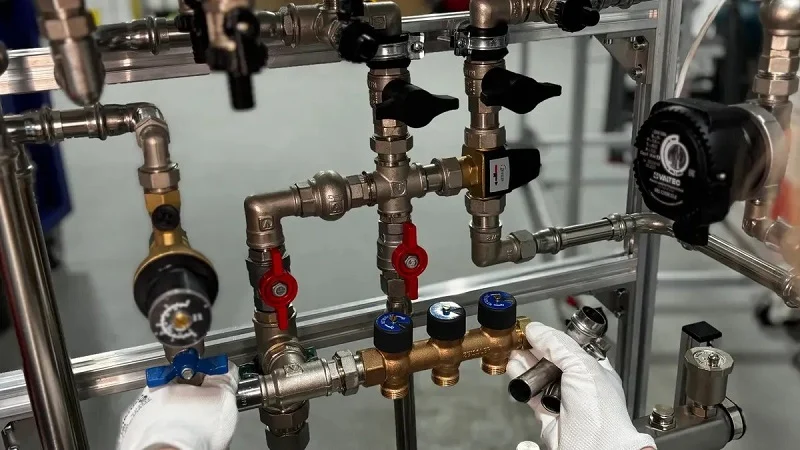
Reka bentuk yang baik memerlukan perancangan. Jurutera mesti memikirkan bagaimana blok dibuat, bagaimana haba bergerak melaluinya, dan bagaimana ia berkaitan dengan seluruh sistem. Menjalankan ketiga-tiga bahagian ini dengan betul memastikan sistem hidraulik berjalan lancar dan bukannya menyebabkan masalah pada setiap langkah.
Mereka Bentuk untuk Kebolehkilangan (DFM)
DFM mempunyai satu matlamat mudah. Jadikan bahagian itu mudah dibina sambil tetap menjalankan tugasnya. Setiap potongan tambahan, toleransi yang ketat dan sudut ganjil menambah kos. Reka bentuk pintar mengurangkan kos tersebut.
Mulakan dengan toleransi. Hanya permukaan yang menyentuh pengedap atau kili panduan memerlukan nombor yang paling ketat. Bahagian blok yang lain boleh menjadi lebih longgar. Menukar toleransi daripada ±0.01mm kepada ±0.05mm pada permukaan yang tidak sepadan boleh mengurangkan kos ciri tersebut separuh. Itu menjimatkan wang sebenar untuk setiap bahagian.
Seterusnya, fikirkan tentang akses alat. Sudut dalaman memerlukan jejari. Peraturan yang baik adalah menjadikan jejari itu sekurang-kurangnya 1/8 daripada kedalaman rongga. Ini membolehkan pemotong menggunakan alat yang lebih pendek dan lebih tegar. Kurang bunyi gemerincing bermakna kemasan permukaan yang lebih baik dan jangka hayat alat yang lebih lama.
Ketebalan dinding dan nisbah ciri juga penting. Untuk blok logam, pastikan dinding melebihi 0.8mm. Untuk plastik, melebihi 1.5mm. Kedalaman lubang hendaklah kekal di bawah 10 kali ganda diameter. Ketinggian ciri tidak boleh melebihi 4 kali ganda lebar. Peraturan ini menghalang getaran, lengkungan dan alat yang rosak. Blok injap hidraulik yang baik mematuhi garis panduan ini dari awal. Reka bentuk injap terbaik mengambil kira had pembuatan lebih awal. Kawalan aliran yang baik bermula dengan toleransi pintar.
Pengurusan Terma dan Dinamik Bendalir
Haba adalah musuh semua sistem hidraulik. Bendalir menjadi cair apabila ia dipanaskan. Pengedap haus lebih cepat. Seluruh sistem kehilangan kecekapan. Reka bentuk injap yang baik menguruskan haba ini.
Saiz dan bentuk saluran mengawal pergerakan bendalir. Saluran yang lebih lebar mengurangkan tekanan. Tetapi ia juga mengambil ruang dan menambah berat. Caranya ialah mencari keseimbangan. Selekoh tajam menghasilkan pergolakan. Pergolakan menghasilkan haba. Selekoh yang lancar dan beransur-ansur memastikan aliran stabil dan sejuk. Reka bentuk yang betul membantu mengawal suhu bendalir.
Bahan blok juga memainkan peranan. Aluminium menarik haba daripada bendalir. Ini membantu sistem kekal pada suhu yang stabil. Keluli menahan haba lebih lama. Untuk litar aliran tinggi, penyebaran saluran membantu. Lebih banyak luas permukaan bermakna lebih banyak haba meninggalkan bendalir.
Pengoptimuman laluan aliran merupakan bahagian teras blok injap hidraulik moden. Jurutera menggunakan perisian simulasi untuk menguji susun atur saluran yang berbeza. Mereka mencari tempat di mana aliran menjadi perlahan atau terlalu laju. Setiap peningkatan dalam aliran bermakna prestasi yang lebih baik dan jangka hayat komponen yang lebih lama. Susun atur hidraulik mesti mengimbangi kecekapan dengan kos pembuatan. Blok injap hidraulik yang direka bentuk dengan baik menguruskan haba dengan lebih baik. Sistem hidraulik yang baik bergantung pada laluan aliran pintar.
Integrasi dengan Komponen Sistem
Blok injap tidak hidup bersendirian. Ia bersambung dengan pam, penggerak dan bahagian lain. Antara muka antara bahagian-bahagian ini mesti sepadan dengan tepat. Penyeragaman memungkinkan perkara ini.
Piawaian pemasangan yang paling biasa ialah ISO 4401. Anda mungkin juga mendengarnya dipanggil NFPA D03, CETOP 3 atau NG6. Semua nama ini menunjukkan perkara yang sama. Piawaian ini menentukan tempat letaknya port, saiznya dan tempat letaknya bolt. Blok yang mengikuti ISO 4401 menerima injap daripada pelbagai pengeluar. Fleksibiliti itu menjimatkan masa dan wang.
Susun atur antara muka untuk sub-plat bersaiz 03 mengikut ISO 4401. Piawaian ini juga merangkumi injap CETOP 3 (NG6, D03) dan CETOP 5 (NG10, D05). Ini adalah corak yang paling biasa dalam industri. Menggunakannya bermakna blok anda berfungsi dengan bahagian sedia ada.
Blok injap hidraulik modular dibina berdasarkan idea ini. Ia membolehkan anda menyusun fungsi bersama tanpa pemesinan tersuai. Perlukan fungsi tambahan? Tambahkan blok lain. Pendekatan ini mengurangkan masa reka bentuk dan memudahkan perubahan masa hadapan. Sistem ini menyesuaikan diri dengan baik apabila keperluan berubah. Blok injap hidraulik bersepadu mengambil laluan yang bertentangan. Ia menggabungkan banyak fungsi ke dalam satu blok tersuai. Itu menjimatkan ruang dan berat tetapi mengunci reka bentuk di tempatnya. Sistem yang berbeza mempunyai keperluan yang berbeza.
Kedua-dua pendekatan mempunyai tempatnya masing-masing. Kuncinya adalah mengetahui yang mana sesuai dengan sistem anda. Port, pengedap dan corak pelekap yang diseragamkan menjadikan semuanya berfungsi bersama. Tanpanya, setiap sambungan menjadi kerja tersuai. Itu meningkatkan kos dan melambatkan setiap projek. Blok injap hidraulik yang diseragamkan bersambung dengan lebih mudah. Bahagian yang diseragamkan memberi anda lebih banyak kawalan ke atas pemasangan akhir. Sistem hidraulik yang andal bergantung pada integrasi yang baik. Blok injap hidraulik bersepadu berfungsi dengan baik untuk reka bentuk tetap. Prestasi hidraulik bertambah baik dengan pilihan yang bijak.
Bekerjasama dengan NOBLE untuk Keperluan Blok Injap Fluidik Anda

Keupayaan Pengilangan Komprehensif Kami
NOBLE menggabungkan semua yang anda perlukan untuk blok injap hidraulik. Ia berfungsi dengan kedua-dua logam dan plastik. Ini bermakna seorang rakan kongsi mengendalikan keseluruhan kerja. Anda tidak perlu mencari di kedai yang berbeza. Sama ada anda memerlukan manifold mudah atau blok injap bendalir yang kompleks, mereka boleh membantu.
Pasukan pembuatan mereka tahu cara memilih bahan yang betul. Mereka memahami keseimbangan untuk sistem hidraulik yang berbeza. Untuk kerja bertekanan tinggi, mereka mengesyorkan keluli. Untuk peralatan mudah alih, mereka mencadangkan aluminium. Untuk rintangan kimia, mereka menggunakan PEEK. Pengetahuan seperti itu sangat berharga untuk sebarang projek teknologi hidraulik.
Tingkat pengeluaran mengendalikan pembuatan injap yang serius. Mereka mengendalikan barisan tuangan acuan untuk pesanan dalam jumlah besar. Mereka mempunyai pusat pemesinan CNC yang memegang toleransi yang ketat. Mereka mengendalikan rawatan permukaan secara dalaman. Anodisasi, penyaduran dan pembersihan semuanya berlaku di bawah satu bumbung. Mereka mengawal kualiti setiap blok.
Komitmen terhadap Kualiti dan Persijilan
Kualiti adalah satu sistem di NOBLE. Mereka memegang ISO 9001:2015 untuk pengurusan kualiti umum. Piawaian tersebut merangkumi segala-galanya daripada pemeriksaan masuk hingga ujian akhir. Mereka juga mempunyai ISO 13485:2016 untuk peranti perubatan. Pensijilan tersebut memerlukan kawalan yang lebih ketat ke atas kerja pengeluaran. Sistem kualiti mereka memenuhi setiap keperluan. Jika blok injap hidraulik anda memerlukan piawaian gred perubatan, NOBLE sedia untuk kerja tersebut.
Pengujian merupakan bahagian teras aliran kerja mereka. Setiap blok melalui pemeriksaan dimensi. Mesin pengukur koordinat mengesahkan ciri-ciri kritikal. Pengujian tekanan mengesahkan blok tersebut boleh mengendalikan penarafannya. Pengujian aliran mengukur prestasi saluran dalaman. Kerja pengujian mengesan masalah lebih awal. Setiap ujian meningkatkan prestasi hidraulik keseluruhan.
Pengujian ini lebih lanjut. Mereka menjalankan ujian prestasi pada injap yang dipasang. Mereka memeriksa masa tindak balas dan jangka hayat kitaran. Mereka mengukur toleransi kebocoran. Mereka memeriksa bagaimana blok mengendalikan bendalir hidraulik di bawah tekanan. Data tersebut membantu anda mengesahkan reka bentuk hidraulik anda. Ia memberi anda keyakinan terhadap bahagian-bahagiannya. Mereka mengawal setiap langkah melalui semakan yang teliti.
Perkongsian Perkhidmatan Penuh dari Konsep hingga Perhimpunan
NOBLE bukan sekadar membuat bahagian. Mereka membantu anda mereka bentuknya. Jurutera mereka menyemak model CAD anda. Mereka mencadangkan penambahbaikan pada proses reka bentuk. Mereka mencari cara untuk mengurangkan langkah pemesinan. Mereka mengesyorkan bahan yang lebih baik. Maklum balas awal itu menjimatkan wang dan meningkatkan kecekapan.
Nilai sebenar datang daripada seorang rakan kongsi untuk keseluruhan projek. NOBLE menyediakan blok injap hidraulik lengkap yang sedia untuk disepadukan. Mereka mengendalikan prototaip, pengujian dan pengeluaran. Mereka menguruskan keseluruhan projek. Anda tidak perlu menyelaras antara pembekal yang berbeza. Rakan kongsi hidraulik tunggal memudahkan semuanya. Ini mengurangkan kerja pentadbiran dan meningkatkan kecekapan sistem. Mereka mengendalikan semua keperluan dan komponen hidraulik di satu tempat.
Mereka menjejaki setiap projek berdasarkan matlamat. Prestasi, kos dan garis masa semuanya diukur. Kemas kini berkala memastikan anda sentiasa dimaklumkan. Jika sesuatu berubah, mereka akan menyesuaikan diri dengan cepat. Matlamatnya adalah produk yang berfungsi seperti yang diharapkan. Mengikut jadual. Dalam lingkungan bajet. Mereka memahami sistem bendalir yang kompleks. Itulah yang disampaikan oleh perkongsian perkhidmatan penuh.
Sistem hidraulik anda memerlukan komponen hidraulik. Jurutera hidraulik pintar memilih bahan hidraulik dengan teliti. Tekanan hidraulik penting. Kadar aliran hidraulik juga penting. Blok injap hidraulik menyatukan laluan dan mengurangkan titik kegagalan. Reka bentuk hidraulik yang baik mempertimbangkan kesan haba. Sistem hidraulik berjalan dengan perancangan. Pilih injap hidraulik dengan bijak. Kedudukan penting untuk aliran. Setiap injap memerlukan susun atur. Integrasi sistem memerlukan perancangan. Sistem memerlukan reka bentuk. Sistem hidraulik moden menggunakan pembuatan tambahan. Marotta Controls menggunakan pensinteran laser terpilih. Reka bentuk mereka mengurangkan jisim sebanyak 79 peratus manakala kecekapan aliran meningkat sebanyak 60 peratus. Blok injap bendalir mendapat manfaat daripada inovasi ini. Blok injap hidraulik memperoleh keupayaan baharu dan menjadi lebih ringan. Rakan kongsi seperti NOBLE membimbing keputusan ini.
Soalan Lazim Pembuatan Blok Injap Fluidik
Bahan manakah yang harus saya pilih untuk blok injap saya?
Aluminium berfungsi dengan baik untuk kebanyakan sistem hidraulik. Ia ringan dan bagus untuk mengalihkan haba. Keluli boleh mengendalikan tekanan yang lebih tinggi dan tahan lebih lama di bawah tekanan. Pilih bahan berdasarkan tekanan kerja, had berat dan persekitaran anda. Rakan kongsi pembuatan boleh membantu anda menimbang keseimbangan ini untuk blok injap bendalir anda.
Apakah perbezaan di antara mati lakonan dan penempaan?
Tuangan acuan menolak aluminium panas ke dalam acuan keluli. Ia menghasilkan banyak bahagian dengan cepat dengan permukaan licin. Penempaan membentuk logam yang dipanaskan di bawah tekanan. Ia menghasilkan struktur butiran yang lebih kuat tetapi memerlukan lebih banyak pemesinan. Pilih tuangan acuan untuk isipadu, penempaan untuk kekuatan.
Seberapa ketatkah toleransi yang perlu ada?
Diameter lubang biasanya boleh menahan ±0.001 hingga ±0.005 inci. Permukaan pengedap memerlukan kemasan permukaan Ra ≤0.8 μm. Kerataan kekal dalam lingkungan ±0.003-0.005 mm. Hanya permukaan kritikal yang memerlukan nombor yang paling ketat. Toleransi pelonggaran pada permukaan yang tidak sepadan memerlukan kos yang tinggi.
Bagaimanakah saya boleh mencegah kebocoran pada blok injap saya?
Mulakan dengan pengukuhan yang baik. Sambungan luaran yang lebih sedikit bermakna titik kebocoran yang lebih sedikit. Kemudian kawal kemasan permukaan pada kawasan pengedap. Gunakan bahan pengedap yang betul untuk bendalir anda. Akhir sekali, uji tekanan setiap blok sebelum penghantaran. Langkah-langkah ini dapat mengesan masalah hidraulik lebih awal.
Bolehkah saya menggunakan plastik untuk blok injap saya?
Ya, untuk kerja-kerja tertentu. PEEK tahan bahan kimia yang memusnahkan logam. Ia juga memenuhi piawaian kalis api UL94 V-0. Blok plastik jauh lebih ringan daripada logam. Tetapi ia lebih mahal dan memerlukan proses pembuatan yang berbeza. Gunakannya apabila rintangan atau berat kimia paling penting.
Berapa lama blok injap saya akan bertahan?
Hayat kitaran bergantung pada reka bentuk dan keadaan operasi. Kili yang dikeraskan dan toleransi yang ketat memanjangkan hayat perkhidmatan. Jangkakan beribu-ribu hingga berjuta-juta kitaran. Blok berkualiti tinggi dengan bahan yang lebih baik tahan lebih lama. Padankan blok dengan kitaran tugas anda untuk hasil terbaik.
Apakah pensijilan yang perlu dipegang oleh pengilang saya?
Cari ISO 9001:2015 sebagai garis dasar. Ini merangkumi pengurusan kualiti umum. Bagi peranti perubatan, ISO 13485:2016 menambah kawalan yang lebih ketat. Pensijilan ini menunjukkan pengeluar mengikuti proses yang didokumenkan. Ia juga membuktikan pengujian berlaku pada setiap peringkat pengeluaran.
Bagaimanakah saya memilih rakan kongsi pengeluaran yang betul?
Cari syarikat yang mengendalikan kedua-dua logam dan plastik. Cari ujian dalaman dan rawatan permukaan. Tanya tentang pensijilan kualiti mereka. Rakan kongsi tunggal untuk reka bentuk, prototaip dan pengeluaran memudahkan rantaian bekalan anda. Ini mengurangkan kerja penyelarasan dan mengurangkan risiko.







