
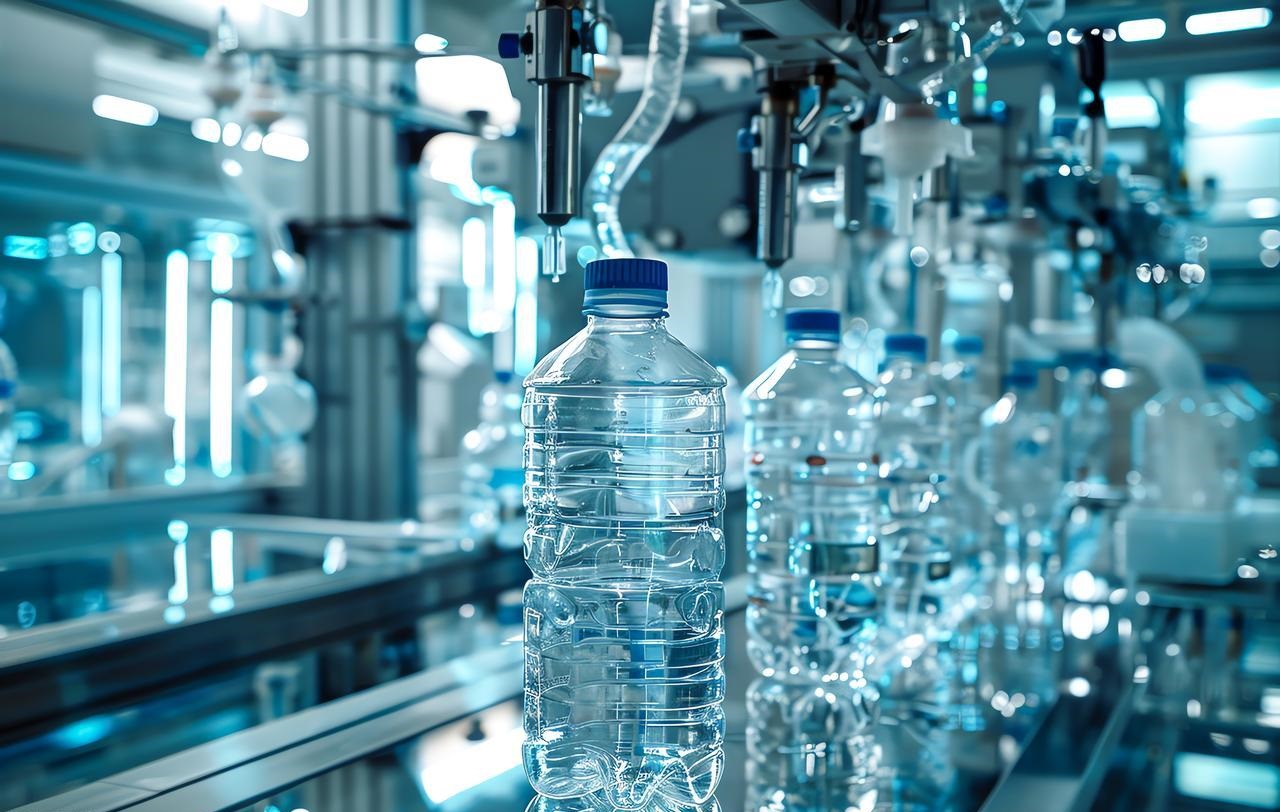
Apakah Meniup pencetakan
Jika anda mempunyai sekeping bahan dan ingin membuat sesuatu yang berdinding nipis dan berongga (seperti botol), bagaimana anda akan melakukannya? Anda boleh mengukirnya terus daripada bahan tersebut, tetapi itu agak menyusahkan. Ia membazir dan perlahan. Anda boleh cuba melekatkan dua bahagian bersama, tetapi itu akan meninggalkan jahitan. Di situlah proses pengacuan tiup memainkan peranan.
Acuan tiup pada asasnya seperti meletupkan belon di dalam botol. Jadi, jurutera mencairkan plastik ke dalam tiub lembut dalam acuan, dan kemudian mereka menyuntik udara ke dalamnya. Plastik mengembang dengan sangat cepat dan muat dengan kemas ke dalam acuan. Kini, hanya perlu menunggu ia sejuk dan mengeluarkan bahagian tersebut. Proses ini menghasilkan komponen berongga dan berdinding nipis.
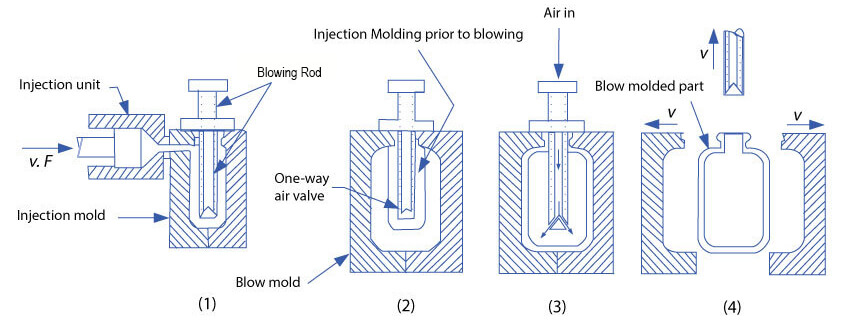
Proses Pengacuan Tiup: Cara Ia Berfungsi
Jenis-jenis Proses Pengacuan Tiup
Acuan tiupan terutamanya dikategorikan kepada tiga jenis: Proses Acuan Tiupan Penyemperitan, Proses Acuan Tiupan Suntikan dan Proses Acuan Tiupan Regangan. Sekarang saya akan memberikan gambaran ringkas tentang setiap satu.
| Jenis | Langkah-langkah untuk Copytrade | terbaik Untuk |
| Penyemperitan | Picit keluar tiub → kepitkannya → tiupkannya. | Bekas besar & kompleks (jag, dram). |
| Suntikan | Buat preform dengan leher yang sempurna → besarkan. | Bekas kecil dan tepat (botol pil). |
| Stretch | Buat preform → regangkan → tiupkannya. | Botol yang kuat dan jernih (soda, botol air). |
Gambaran Keseluruhan Langkah demi Langkah Proses Pengacuan Tiup
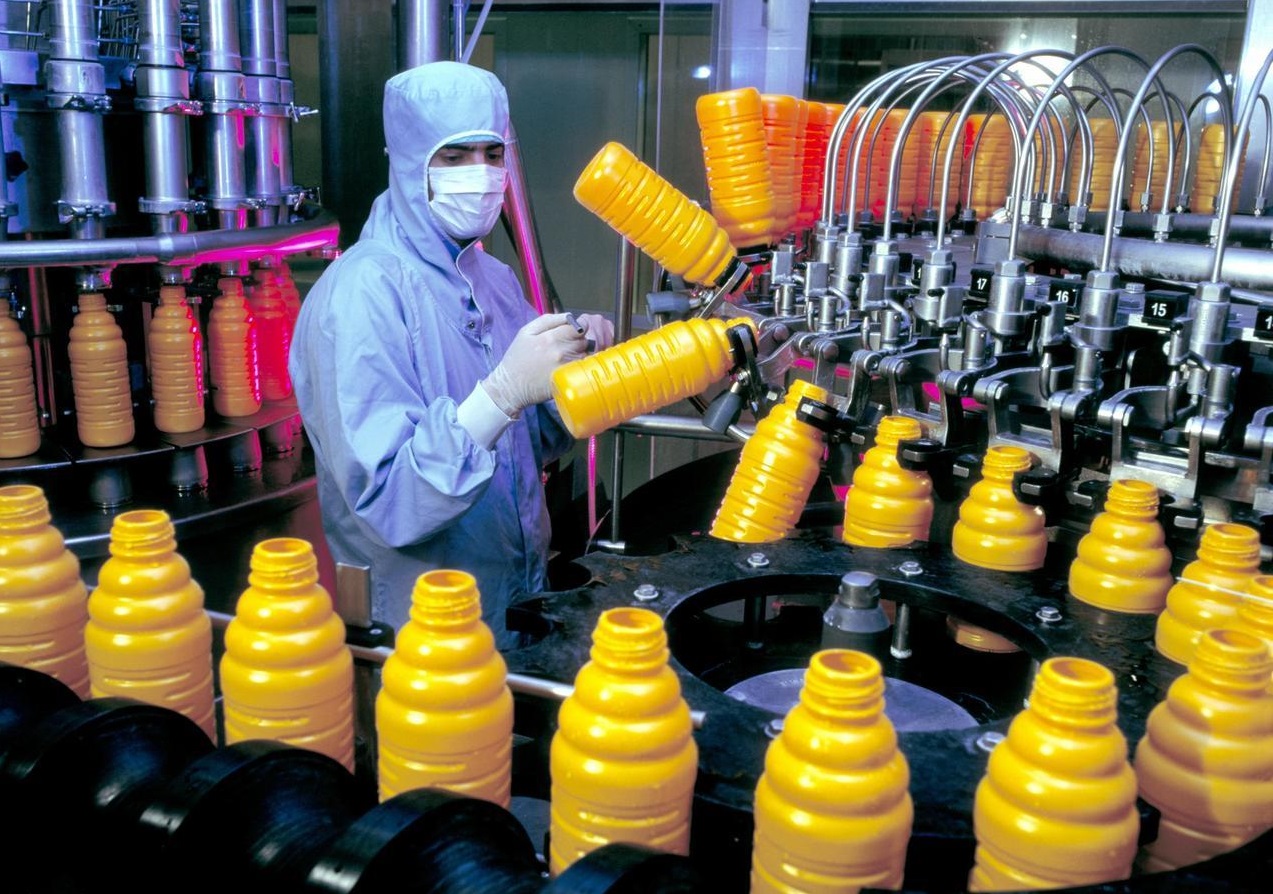
Jadi, bagaimana proses pengacuan tiup berfungsi? Pada asasnya, proses pengacuan tiup digunakan untuk menghasilkan barang plastik berongga, seperti botol soda, botol syampu atau tangki gas yang besar. Idea utamanya mudah: anda mengambil gumpalan plastik yang panas dan lembut (dipanggil "parison"), memasukkannya ke dalam acuan, dan kemudian meniup udara ke dalamnya seperti belon. Plastik mengembang agar sesuai dengan acuan, menyejuk, dan anda mendapat produk siap anda.
Jenis yang paling biasa dipanggil proses pengacuan tamparan penyemperitan. Beginilah cara ia berfungsi, langkah demi langkah:
Langkah 1: Meleburkan dan Memerah Plastik
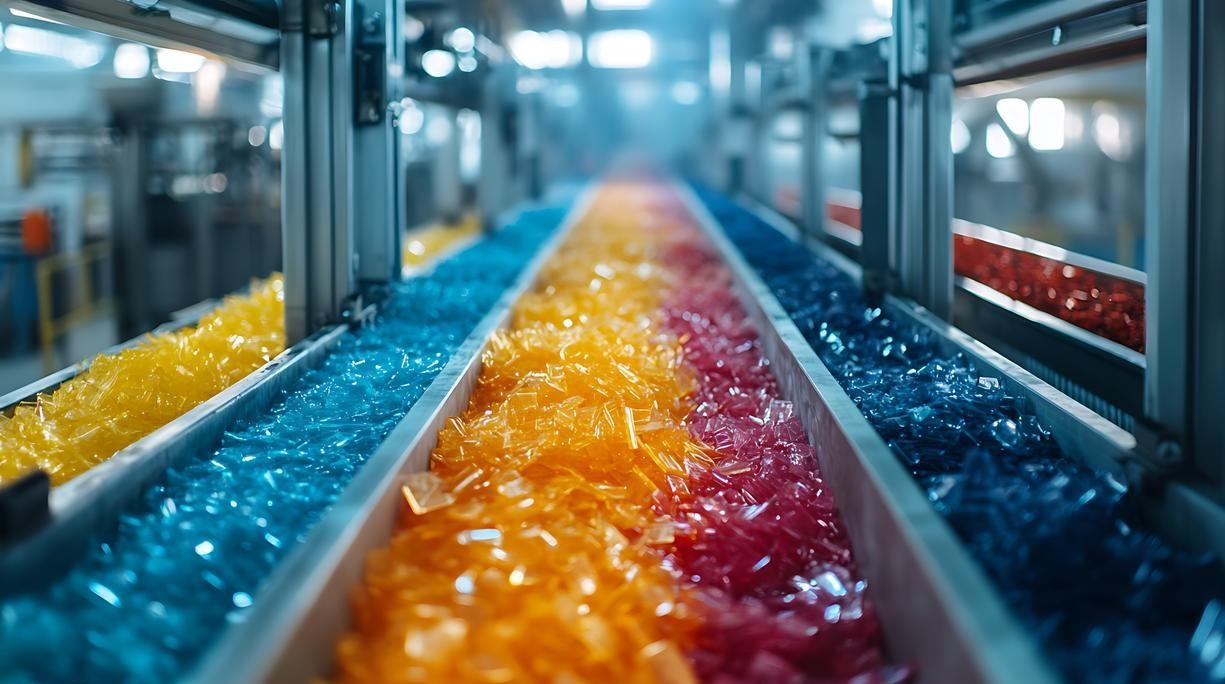
- Beri makan: Mereka menuang pelet plastik kecil ke dalam mesin.
- Cairkan ia: Mesin itu memanaskan dan mencairkan pelet tersebut sehingga ia melekit.
- Bentuk gumpalan itu: Plastik cair kemudiannya dihimpit keluar melalui lubang bulat, membentuk tiub berongga yang panas, terkulai dan terkulai. Tiub ini ialah "parison".
Perenggan ini adalah titik permulaan. Kualitinya menentukan sejauh mana produk akhir akan menjadi baik.
Langkah 2: Menangkap Plastik dalam Acuan
- Acuan terbuka: Kedua-dua bahagian acuan itu terbuka dan menunggu.
- Blob jatuh ke bawah: Apabila tiub plastik panas cukup panjang, ia akan dipotong bebas.
- Acuan ditutup: Kedua-dua bahagian acuan itu cepat tertutup, memerangkap tiub plastik lembut di dalamnya. Ia mencubit dan menutup bahagian atas (yang menjadi leher botol) dan bahagian bawah, memotong sebarang plastik tambahan.
Langkah 3: Bahagian "Tiup"
- Paip udara masuk: Paip logam nipis (dipanggil "pin tiup") bergerak ke bawah ke dalam leher botol yang tertutup rapat.
- Pam di udara: Udara bertekanan tinggi ditiup melalui paip ini ke dalam plastik lembut yang terperangkap.
- Ia melambung keluar: Plastik itu mengembang seperti belon, menolak keluar ke dinding acuan yang sejuk. Ia mengambil bentuk yang tepat seperti acuan, termasuk sebarang butiran atau teks.
Langkah 4: Penyejukan dan Penetapan
- Tahan dan sejukkan: Tekanan udara dikekalkan selama beberapa saat sementara acuan (yang mempunyai air sejuk yang mengalir melaluinya) menyejukkan plastik, menjadikannya keras.
- Keluarkan udara: Sebaik sahaja plastik itu pepejal, udara dilepaskan.
Langkah penyejukan ini selalunya merupakan bahagian paling perlahan dalam keseluruhan proses. Mempercepatkannya bermakna anda boleh membuat lebih banyak botol sejam.
Langkah 5: Membuka Acuan dan Mendapatkan Produk
Acuan terbuka: Kedua-dua bahagian acuan terbelah.
Produk tersembul keluar: Botol yang kini sudah siap ditolak keluar.
Sedikit pembersihan: Botol mungkin memerlukan sedikit sentuhan terakhir, seperti:
- Pemangkasan: Memotong lebihan plastik dari bahagian atas dan bawah.
- Menghias: Menambah label atau mencetak padanya.
- Pemeriksaan kualiti: Memastikan ia kelihatan baik dan tidak mempunyai sebarang lubang atau bintik nipis.
Kemudian, acuan itu ditutup semula, dan keseluruhan proses berulang!
Pandangan Pantas pada Jenis Lain
Terdapat beberapa kaedah biasa yang lain:
Pengacuan Tiupan Suntikan
Bagus untuk: Sangat tepat, benda-benda kecil seperti botol ubat. Leher (bukaan) sangat kemas, dan tiada garisan jahitan.
Perbezaannya: Pertama, sekeping seperti tabung uji yang tepat dengan leher botol yang telah terbentuk dibuat melalui suntikan. Kemudian, semasa ia masih panas, ia dipindahkan ke stesen lain di mana ia ditiup ke bentuk akhirnya.
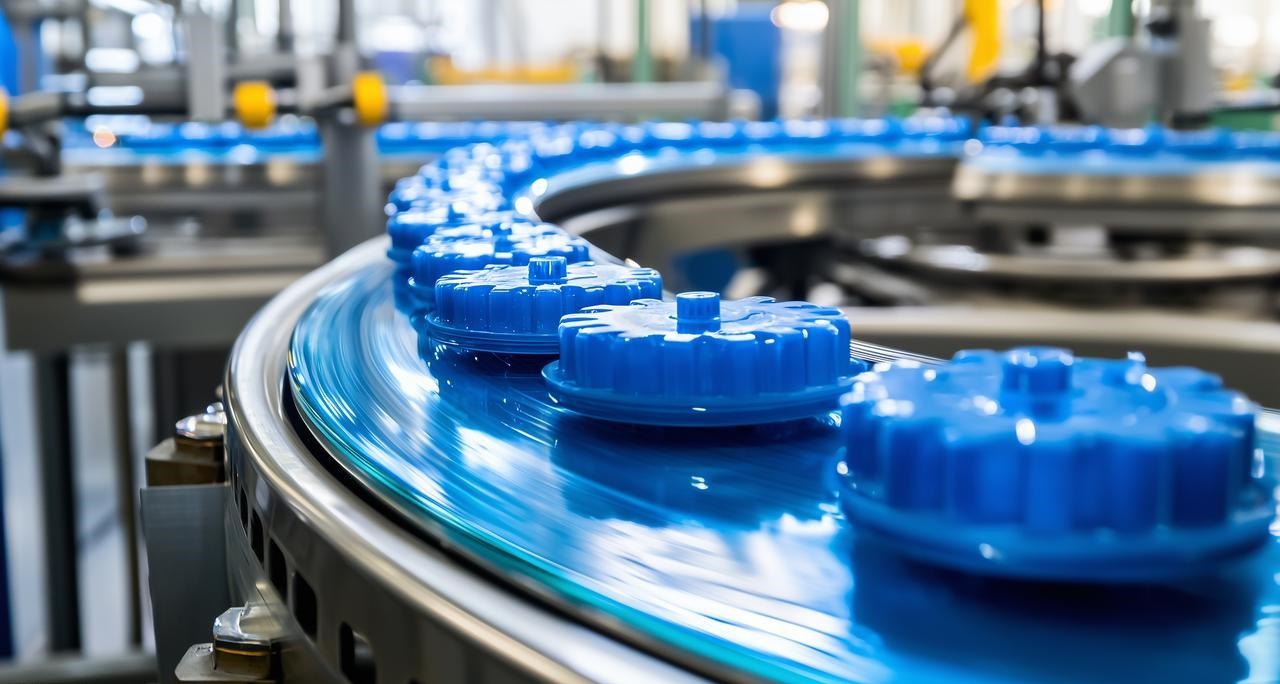
Pengacuan Tiupan Regangan
Baik untuk: Botol air dan soda (biasanya diperbuat daripada PET). Ia menjadikan plastik lebih kuat dan lebih jernih.
Perbezaannya: Sebelum mereka meniup udara ke dalam, mereka meregangkan gumpalan plastik ke atas, ke bawah dan ke luar. "Regangan" ini menjadikan plastik lebih keras.
Idea Utama Secara Ringkas
Anda boleh memikirkannya seperti ini: Buat tiub lembut → Perangkapkannya dalam acuan → Tiupkannya seperti belon → Biarkan ia sejuk dan mengeras → Keluarkan botol baharu anda. Kaedah yang berbeza hanya mengubah cara mereka membuat tiub lembut pertama, atau sama ada mereka meregangkannya terlebih dahulu.
Bahan yang Digunakan dalam Proses Pengacuan Tiup
Bahan biasa
| Bahan Mentah | Ciri-ciri Utama | Permohonan Biasa |
| PET | Kejelasan tinggi, penghalang gas yang kuat, ketegaran & ketahanan yang tinggi, boleh dikitar semula. | Botol minuman, bekas makanan dan pembungkusan farmaseutikal. |
| HDPE | Rintangan kimia yang sangat baik, permukaan berlilin, kekuatan hentaman tinggi, legap dan boleh dikitar semula. | Botol kimia isi rumah (peluntur, detergen), bekas industri dan bekas cecair perubatan. |
| PP | Rintangan haba yang baik, rintangan lesu (contohnya, untuk engsel hidup) dan rintangan kimia. | Tangki penyejuk automotif, bekas makanan, penutup berengsel dan bahan buang perubatan. |
| PVC | Ketegaran semula jadi, kejelasan yang baik dan fleksibiliti serba boleh dengan bahan tambahan. | Catatan: Penggunaannya semakin berkurangan dan khusus, tetapi termasuk pek lepuh dan beberapa saluran paip. |
| LDPE | Fleksibiliti tinggi, tahan lasak & tahan hentaman, lutsinar dalam bentuk filem. | Picit botol (contohnya, untuk madu), tiub dan pembungkusan fleksibel. |
Jadi bagaimana anda memilih? Aplikasi ini menentukan segalanya. Ia adalah teka-teki yang kami selesaikan dengan pelanggan kami setiap hari.
Biar saya berikan contoh konkrit dari bidang perubatan. Bayangkan botol pengairan tersuai yang digunakan semasa prosedur pembedahan. Ia tidak boleh berinteraksi dengan cecair sensitif yang terkandung di dalamnya. Untuk ini, HDPE selalunya menjadi juara. Ketahanan kimianya yang luar biasa memastikan ketulenan produk, faktor kritikal. Bahan ini juga agak fleksibel, membolehkan jururawat menekan botol dengan kawalan.
Kelebihan Proses Pengacuan Tiup
Secara terus terang, semasa membangunkan komponen, kita sentiasa perlu mengimbangi pelbagai faktor. Kita mahu ia kukuh dan tahan lama, namun ringan dan mudah alih; menjimatkan kos tanpa menjejaskan integriti reka bentuk. Ini adalah fasa paling mencabar dalam proses reka bentuk.
Namun di sinilah teknologi pengacuan tiupan mendedahkan potensi penuhnya. Di NOBLE, jurutera kami menyaksikan kelebihannya setiap hari. Untuk komponen struktur berongga, ia berkesan menangani satu set cabaran unik yang sukar diatasi oleh pengacuan suntikan atau pemesinan CNC.
Pembuatan yang Kos Berkesan
Acuan tiup merupakan laluan pembuatan yang sangat berkesan dari segi kos. Mencipta satu prototaip boleh jadi satu perkara, tetapi apabila anda memerlukan beribu-ribu, atau berjuta-juta, unit, ekonomi akan berubah secara mendadak. Kos setiap bahagian akan menjunam.
Acuan itu sendiri, walaupun merupakan alat yang tepat, selalunya mewakili pelaburan awal yang lebih rendah berbanding kaedah volum tinggi yang lain. Ini membolehkan pelanggan kami memperuntukkan bajet mereka dengan lebih strategik merentasi keseluruhan projek.
Fleksibiliti Reka Bentuk
Fleksibiliti reka bentuknya, secara ringkasnya, luar biasa. Fikirkan kontur yang rumit, potongan bawah dan pemegang bersepadu—semuanya dibentuk dalam satu masa. Keupayaan untuk pemesinan bentuk berongga tersuai ini adalah kekuatan terasnya.
Dari sudut praktikal, anda tidak perlu lagi risau tentang sama ada bahagian yang kompleks boleh dihasilkan. Sama ada anda mereka bentuk pemegang ergonomik untuk bekas bendalir perubatan atau membangunkan saluran udara yang rumit untuk industri automotif, anda tidak lagi perlu memasang berbilang komponen. Semuanya adalah satu bahagian.
Produk Ringan dan Tahan Lama
Anda mendapat produk yang sangat ringan dan juga sangat tahan lama.
Dalam sektor automotif, setiap gram yang dijimatkan diterjemahkan kepada kecekapan bahan api yang lebih baik. Takungan bendalir atau saluran udara yang dibentuk dengan acuan tiup cukup kuat untuk mengendalikan haba dan getaran enjin tetapi beratnya hanya sebahagian kecil daripada logam yang setara. Kami menggunakan prinsip yang sama untuk kerja pembuatan ketepatan kami. Bahagian yang terhasil tahan lasak dengan hentaman dan kakisan, menawarkan ketahanan yang tidak setanding dengan beratnya yang ringan.
Pilihan Mesra Alam
Bahan yang paling biasa dalam proses pengacuan tiupan, seperti HDPE dan PET, sangat boleh dikitar semula. Ini mewujudkan kitaran hayat yang membulat untuk produk. Ini merupakan berita baik bagi syarikat yang serius tentang pemesinan profesional yang mampan, kerana amalan penjimatan tenaga ini sangat mengagumkan. Ia membolehkan anda memenuhi sasaran pengeluaran di samping mesra alam.
Cabaran dalam Proses Pengacuan Tiup
Walaupun terdapat pelbagai manfaat yang hebat, proses pengacuan tiup mempunyai masalahnya yang tersendiri. Saya pernah melihat bahagian yang direka bentuk dengan cemerlang gagal dalam pengeluaran kerana kita memandang rendah cabaran ini. Memahaminya bukan tentang menunjukkan kelemahan; ia tentang merekayasa penyelesaian yang mantap dari awal.
Reka Bentuk dan Penyelenggaraan Acuan
Reka bentuk acuan awal memerlukan pandangan jauh yang hampir artistik. Bukan sekadar mengukir rongga; anda meramalkan bagaimana plastik cair akan mengalir, meregang dan menyejuk di bawah tekanan. Sedikit salah pengiraan dalam sudut draf, dan bahagian itu tidak akan terkeluar.
Isu haus juga merupakan masalah besar. Acuan keluli yang paling keras pun akan haus selepas beribu-ribu kitaran. Akhirnya, haus ini secara halus mengubah dimensi bahagian, yang membawa kepada ketidakpatuhan. Ini adalah perkara yang sangat penting untuk difikirkan apabila melibatkan pembuatan ketepatan, dan kita tidak boleh mengabaikannya.
Pembaziran Bahan dan Kesan Alam Sekitar
Sisa bahan kekal sebagai bidang di mana NOBLE mesti terus menambah baik, kerana ia memberi kesan kepada kos pelanggan dan perlindungan alam sekitar. Acuan tiupan itu sendiri sangat cekap, tetapi ia juga mempunyai kekurangannya.
Anda mungkin perasan "hujung ekor" atau "paku" terbentuk pada jahitan acuan kosong. Bahagian ini merupakan sisa yang terbentuk secara langsung semasa proses pengacuan tiup. Pendekatan kami ada dua.
Pertama, kami mengoptimumkan pengaturcaraan parison untuk menggunakan bahan minimum mutlak yang diperlukan untuk setiap bahagian alat ganti. Kedua, kami mempunyai sistem yang mantap untuk mengumpul dan mengisar semula skrap tersebut terus di barisan pengeluaran, memberikan sebahagian peratusan kembali ke dalam proses.
Cabaran Teknikal dan Pengeluaran
Ketebalan dinding yang tidak konsisten mungkin merupakan masalah paling biasa yang kita hadapi. Apabila anda meletupkan bahagian plastik acuan, graviti boleh menjadikan bahagian atas lebih tebal dan bahagian bawah lebih nipis, yang perlu dibaiki.
Selain itu, proses pengacuan tiupan mungkin menghasilkan gelembung atau rangkuman. Kecacatan ini biasanya berpunca daripada pencemaran bahan atau kemasukan lembapan pada satu peringkat. Contohnya, resin yang terdedah kepada persekitaran lembap boleh mengalami degradasi yang teruk, yang membawa kepada pembentukan gelembung yang menjejaskan kekuatan bahagian akhir anda. Kami mengintegrasikan kepakaran pemesinan CNC kami di sini, menggunakannya untuk mencipta dan menyelenggara perkakasan acuan yang sempurna yang memberikan plastik laluan yang sempurna untuk diikuti.
Pertimbangan Utama Semasa Memilih Proses Pengacuan Tiup
Jumlah Pengeluaran dan Masa Utama
Perkara paling penting untuk difikirkan ialah berapa banyak yang boleh kami hasilkan dan berapa lama masa yang diperlukan untuk menghantar barang kepada anda. Acuan tiup hanya benar-benar menunjukkan betapa bagusnya ia apabila anda membuat sekurang-kurangnya beberapa ribu acuan. Peringkat pertama, iaitu mereka bentuk dan memesin acuan, memerlukan banyak pelaburan, termasuk masa dan wang.
Jadi, jika kuantiti bahagian anda agak rendah, saya cadangkan anda mencari kaedah lain (seperti pemesinan CNC blok pepejal). Lagipun, cara ini lebih menjimatkan kos, bukan? Kami membantu pelanggan kami memodelkan titik pulang modal ini.
Pertimbangan Kos
Pelaburan awal adalah realiti yang tidak dapat anda elakkan. Peralatan acuan berkualiti tinggi adalah mahal. Tetapi anda mesti melihatnya sebagai perbelanjaan modal yang akan dilunaskan ke atas setiap unit yang anda hasilkan. Perbelanjaan awal itulah yang akan memberikan anda penjimatan jangka panjang. Nombor bahagian 10,000 akan menelan belanja yang sedikit berbanding nombor bahagian satu. Ekonomi skala ini adalah enjin kewangan asas pengacuan tiupan.
Pemilihan Bahan
Kita telah berbincang sedikit tentang bahan sebelum ini. Memilih bahan yang betul bukan sahaja tentang kesesuaian bahan tersebut; ia juga tentang sejauh mana bahagian yang dibentuk dengan tiupan berfungsi sepanjang hayatnya. Contohnya, perumah peranti perubatan mestilah bioserasi dan mampu menahan kitaran pensterilan berulang. Saluran automotif perlu menahan haba bawah hud dan wap minyak. Bahan menentukan ketahanan, rasa sentuhan dan juga fungsi teras produk.
NOBLE secara rutin menjalankan ujian keserasian bahan untuk pelanggan pembuatan tersuai, kerana penemuan bahawa bahan kimia tertentu menyebabkan keretakan tegasan selepas menghasilkan lima puluh ribu unit akan menjadi bencana.
Kawalan Kualiti dalam Proses Pengacuan Tiup
Jangan sesekali memandang rendah kepentingan kawalan kualiti. Ketekalan adalah inti pati proses pengacuan tiup. Jika anda bertanya kepada saya, “Bagaimana anda memastikan bahagian ke-50,000 adalah sama dengan yang pertama?”—kuncinya terletak pada acuannya.
Kami perlu memastikan anda melakukan penyelenggaraan dan pemeriksaan berkala untuk menghentikan kilatan atau hanyutan dimensi. Apabila kami berada di barisan pengeluaran, kami sentiasa memerhatikan perkara-perkara penting seperti suhu parison dan tekanan tiupan. Kami melakukan ini menggunakan sesuatu yang dipanggil kawalan proses statistik. Kami juga menjalankan ujian pemusnahan pada persampelan bahagian—memotongnya untuk mengukur ketebalan dinding secara fizikal dengan angkup.
Proses Pengacuan Tiup vs. Pengacuan Putaran Proses
Pelanggan NOBLE kadangkala bertanya kepada saya, “Mengapakah saya perlu memilih proses pengacuan tiup berbanding pengacuan putaran atau proses lain?” Itu soalan yang bagus. Sebenarnya, ia bukan tentang proses mana yang lebih baik; ia tentang mencari yang paling sesuai dengan keperluan anda. Memilih alat yang salah adalah seperti menggunakan tukul untuk mengetatkan skru – ia akan menyelesaikan kerja, tetapi ia bukanlah cara terbaik untuk melakukannya. Biar saya jelaskan.
Gambaran Keseluruhan Pemodelan Putaran
Bayangkan anda meletakkan serbuk plastik ke dalam acuan berongga. Kemudian, acuan itu dipanaskan dan diputarkan perlahan-lahan di sepanjang dua paksi, lalu digolekkan melalui ketuhar gergasi. Serbuk itu cair dan secara beransur-ansur menyaluti bahagian dalam rongga acuan, lapisan demi lapisan, sehingga ia membentuk bahagian yang pejal.
Perbezaan Utama Antara Proses Pengacuan Tiup dan Pengacuan Putaran
-
Perbandingan Proses
Mekanik proses terasnya sangat berbeza. Pengacuan tiup adalah seperti mengembungkan belon di dalam botol. Kita mulakan dengan tiub plastik cair (parison), mengapit acuan di sekelilingnya, dan kemudian menyuntik udara bertekanan tinggi untuk menolak bahan keluar ke dinding acuan. Ia pantas dan berorientasikan ke arah pengeluaran volum tinggi. Sebaliknya, pengacuan putaran melibatkan bahan yang disinter dan dibina dari dalam ke luar. Perbezaan asas ini menentukan semua yang berlaku selepas itu.
-
Kos dan Kecekapan
Dari segi kos dan kecekapan, kedua-duanya berbeza dengan ketara. Acuan tiupan direka khusus untuk pengeluaran berkelajuan tinggi dan dalam jumlah yang tinggi. Sebaik sahaja acuan dimuatkan ke dalam mesin, kitaran pengeluaran diukur dalam beberapa minit, kadangkala saat. Ini menjadikan proses ini sangat kos efektif untuk pengeluaran besar-besaran.
Walau bagaimanapun, pengacuan putaran adalah lebih perlahan. Lagipun, kelebihan ekonominya bukan berpunca daripada kelajuan, tetapi sebaliknya daripada kos acuan yang sangat rendah. Acuan untuk pengacuan putaran selalunya jauh lebih murah untuk dihasilkan berbanding acuan keluli yang dikeraskan yang diperlukan untuk pengacuan tiupan.
-
Fleksibiliti dan Kerumitan Reka Bentuk
Apabila sesuatu menjadi sangat menarik, barulah anda mula melihat manfaat fleksibiliti reka bentuk. Acuan tiupan sangat bagus untuk projek yang kompleks. Tetapi ia mungkin agak sukar untuk mendapatkan ketebalan dinding yang betul.
Acuan putaran adalah cara terbaik untuk mendapatkan dinding yang konsisten. Tindakan perlahan dan berguling menjadikan ketebalan bahagian seragam, yang merupakan kelebihan besar untuk barang struktur besar seperti tangki kimia atau pelampung marin.
-
Kesesuaian Bahan
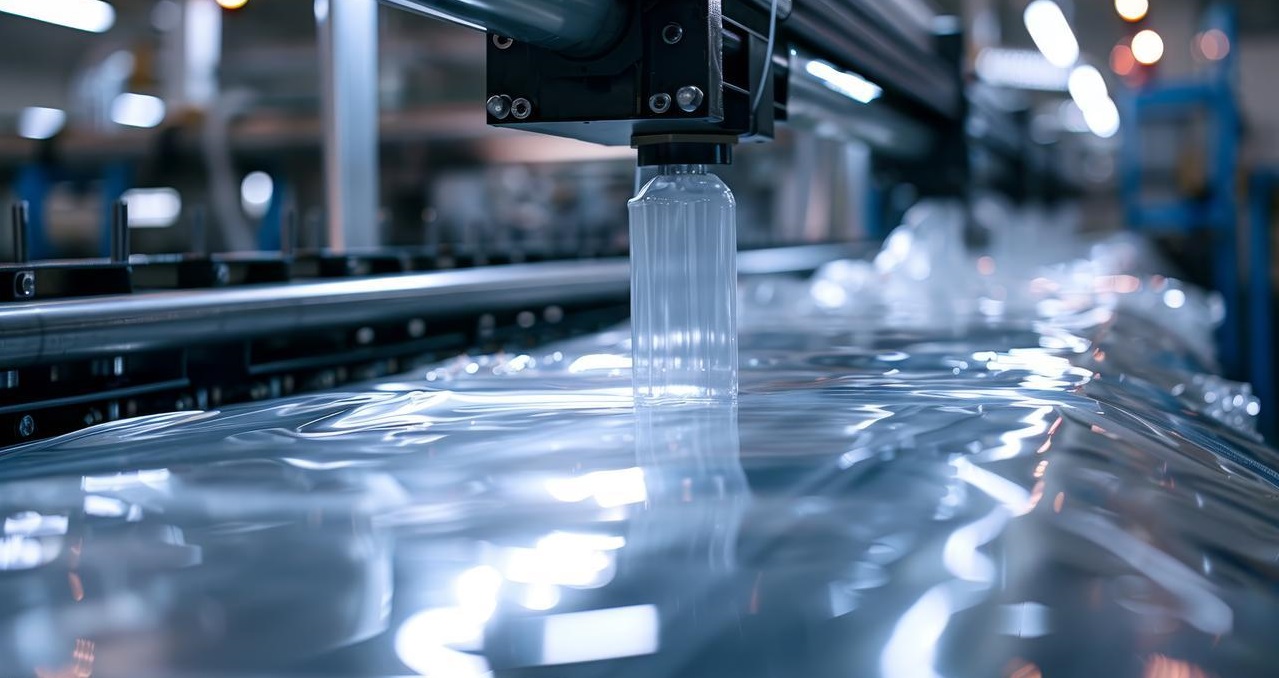
Satu lagi faktor yang mesti dipertimbangkan oleh NOBLE ialah kesesuaian bahan. Acuan tiup biasanya menggunakan bahan yang boleh diekstrusi menjadi parison cair yang kuat dan berdaya tahan, dengan bahan mentah utama kami ialah PET, HDPE dan PP. Walau bagaimanapun, acuan putaran terutamanya menggunakan polietilena serbuk, terutamanya LDPE dan MDPE. Julatnya sedikit lebih terhad. Jika aplikasi anda memerlukan sifat kimia atau kejelasan khusus PET, maka proses pengacuan tiup mungkin satu-satunya pilihan anda.
Bila Memilih Proses Pengacuan Tiup vs. Pengacuan Putaran
Jadi, bilakah anda memilih satu daripada yang lain? Pokok keputusan sebenarnya agak jelas sebaik sahaja anda mengetahui soalan yang perlu ditanya.
- Pilih proses pengacuan tamparan apabila: Anda boleh memilih proses pengacuan tiupan apabila anda perlu menghasilkan kuantiti yang banyak, menggunakan bentuk yang kompleks dan termoplastik biasa seperti HDPE atau PET. Ini boleh jadi apa sahaja daripada membuat alat ganti kereta hinggalah botol perubatan atau pembungkusan untuk produk. Pendekatan ini mencapai keseimbangan antara kecekapan dan kerumitan dalam pengeluaran berskala besar. NOBLE telah menghasilkan berjuta-juta alat ganti dan kemudahan mereka sangat bagus dalam hal ini kerana mereka melaburkan banyak wang untuk acuan.
- Pilih pengacuan putaran apabila: Anda memerlukan bahagian yang sangat besar, ringkas dan berongga dengan ketebalan dinding seragam yang kritikal, tetapi jumlah pengeluaran anda adalah rendah hingga sederhana. Fikirkan perkara seperti tangki air pertanian, kayak atau bekas perindustrian yang besar. Ia sesuai untuk memastikan saiz dan bentuknya sama, walaupun anda tidak mempunyai banyak wang untuk peralatan yang mahal.
Jenis-jenis Produk Acuan Tiup
Sebaik sahaja anda memahami proses pengacuan tiup, anda mula melihat pengaruhnya di mana-mana. Proses pengacuan tiup sangat versatil, ia merupakan asas pembuatan moden. Di NOBLE, kami bukan sahaja melihat plastik mentah; kami melihat potensi untuk pelbagai jenis barangan penting.
| Kategori Produk | Contoh | Pertimbangan |
| Botol & Bekas Plastik | Botol minuman, jag detergen, bekas makanan. | Memerlukan pembuatan yang tepat untuk kualiti benang dan ketebalan dinding yang konsisten. |
| Bahagian Automotif | Saluran udara, papan pemuka, takungan bendalir, bampar. | Pengurangan berat adalah kritikal. Selalunya melibatkan pemesinan tersuai untuk penyatuan bahagian. |
| Peranti & Pembungkusan Perubatan | Botol salin, vial ubat, bekas cecair diagnostik. | Memerlukan ketulenan dan biokeserasian bahan; pematuhan peraturan yang ketat; pengeluaran dalam persekitaran terkawal. |
| Barangan Pengguna & Mainan | Botol syampu, pembungkusan kosmetik, mainan berongga (cth., kuda goyang). | Tahan lama dan selamat untuk pengguna akhir; memanfaatkan pemesinan profesional untuk perincian estetik. |
Kami Boleh Membantu dengan Proses Pengacuan Tiup
Di NOBLE, kami bukan sekadar pengeluar lama China; kami adalah pasukan yang sentiasa berusaha untuk jangka masa panjang, bekerjasama rapat dengan anda pada setiap langkah untuk merealisasikan idea anda dan membawanya ke pasaran.
Kepakaran Kami dalam Proses Pengacuan Tiup
NOBLE menyediakan perkhidmatan untuk anda dari awal hingga akhir. Kami mempunyai pendekatan yang agak mudah untuk apa yang kami lakukan: kami memudahkan proses dari prototaip ke pengeluaran. Kami menawarkan pelbagai perkhidmatan, termasuk pemesinan CNC, yang bagus untuk menghasilkan prototaip dalam kelompok kecil dengan cepat. Kami membuat acuan untuk pengeluaran di kilang kami, dan kami mempunyai langkah kawalan kualiti yang sangat ketat pada setiap peringkat. NOBLE mengendalikan keseluruhan ekosistem untuk anda, jadi anda tidak perlu berurusan dengan banyak pembekal yang berbeza.
Bagaimana Kami Boleh Meningkatkan Acuan Tiup Anda Process Projek
Pertama, kami melibatkan diri dalam projek anda semasa fasa perundingan dan reka bentuk. Jurutera kami akan bertemu dengan pasukan anda – dalam talian atau bersemuka – untuk melihat reka bentuk anda dengan lebih dekat dan melihat sama ada ia benar-benar boleh dilakukan. Kami dapat mengenal pasti isu-isu kecil yang mungkin terlepas pandang oleh pelanggan, seperti kawasan berdinding nipis atau kecacatan chamfer yang boleh menghalang bahagian daripada berfungsi. Ini membantu mengelakkan pertukaran acuan yang mahal pada masa hadapan.
Mengapa Memilih Kami untuk Keperluan Acuan Tiup Anda
Jawapannya terletak pada komitmen yang melangkaui sekadar transaksi mudah.
Kami melindungi projek pengacuan tiupan anda dengan kualiti yang teguh, inovasi praktikal dan nilai yang mampan. Proses pengeluaran NOBLE mematuhi piawaian ISO 9001:2015 dengan ketat, memastikan setiap bahagian yang diacukan suntikan meninggalkan kemudahan kami dengan kualiti yang konsisten dan boleh dipercayai.
Kami faham bahawa produk yang kekurangan harga yang adil menghalang pilihan pelanggan. Sebagai pengeluar yang berpengalaman, kami mengoptimumkan kos pengeluaran melalui operasi yang cekap, memberikan penjimatan terus kepada pelanggan tanpa menjejaskan piawaian.
Setiap tindakan yang kami ambil direka untuk memastikan kepuasan sepenuhnya anda. Setiap pesanan menerima tumpuan yang teguh, dianggap seolah-olah ia adalah kerjasama pertama kami. Ini bermakna komunikasi yang jelas, harga yang telus dan perkhidmatan selepas jualan yang benar-benar responsif daripada pasukan NOBLE. Apabila anda memilih NOBLE sebagai rakan kongsi anda untuk projek pemesinan dan pengacuan tiupan tersuai, anda memilih pasukan yang komited terhadap kejayaan anda seperti anda. Mari mulakan perbualan dan cipta sesuatu yang luar biasa bersama-sama.
Soalan Lazim tentang Acuan Tiup
Bagaimanakah proses pengacuan tamparan mengatasi proses lain?
Proses pengacuan tiupan sangat cekap untuk pengeluaran besar-besaran komponen berongga, dan ia menawarkan fleksibiliti yang ketara dalam reka bentuk bentuk kompleks.
Apakah perbezaan antara proses pengacuan tamparan penyemperitan dan proses pengacuan tamparan suntikan?
Proses pengacuan tamparan penyemperitan membentuk tiub berongga (parison) dan kemudian mengembangkannya, sesuai untuk bentuk yang tidak sekata seperti bekas. Pengacuan tamparan suntikan menyuntik plastik ke dalam acuan untuk membentuk prabentuk yang tepat terlebih dahulu.
Bolehkah proses pengacuan tamparan digunakan untuk mengeluarkan produk yang kompleks atau berbentuk tersuai?
Sudah tentu. Proses pengacuan tiupan sesuai untuk menghasilkan geometri tersuai yang kompleks, seperti pemegang bersepadu, chamfer dan struktur berdinding dua. Teknik ini membolehkan penciptaan komponen sekeping yang lancar dalam satu operasi, menghapuskan keperluan untuk bahagian berasingan dan proses pemasangan yang mahal.
Apakah bahan yang boleh digunakan dalam proses pengacuan tiup?
Anda boleh memilih daripada HDPE, PET, PP dan PVC—pilih pilihan yang paling sesuai dengan keperluan anda.
Bagaimanakah NOBLE menentukan kos produk acuan tiup?
Kos terutamanya didorong oleh pelaburan acuan awal dan penggunaan bahan mentah setiap bahagian.
Adakah proses pengacuan tiupan mesra alam?
Ia boleh jadi begitu, kerana bahan yang paling biasa seperti HDPE dan PET sangat boleh dikitar semula. Selain itu, NOBLE mengurangkan sisa dengan mengisar semula dan menggunakan semula sisa pengeluaran secara sistematik, sekali gus mengurangkan pencemaran alam sekitar secara keseluruhan.
Berapa lamakah proses pengacuan tiup biasanya mengambil masa?
Mereka bentuk dan memesin acuan boleh mengambil masa yang lama dan banyak usaha, dan ia boleh mengambil masa beberapa minggu untuk disiapkan, bergantung pada apa yang anda perlukan. Tetapi setelah acuan siap dan lulus pemeriksaan, kami dapat menghasilkan lebih banyak kelompok dengan sangat cepat. Ini bermakna kami dapat menghantar banyak produk dalam masa yang singkat.
Jika saya mempunyai bajet yang terhad, bagaimanakah saya boleh memanfaatkan sepenuhnya proses pengacuan tiup untuk meningkatkan kecekapan?
Kami biasanya menyelesaikan masalah ini dengan mengawasi dengan teliti cara acuan digunakan untuk memastikan dinding mempunyai ketebalan yang betul dan kami tidak menggunakan terlalu banyak bahan. Kami juga mempunyai program yang ketat untuk menjaga acuan. Jika itu tidak berjaya, jurutera kami akan berbincang dengan anda untuk mencari penyelesaian terbaik untuk keperluan anda.






