
Apakah Metal Die Casting pengeluaran?
Tuangan acuan logam merupakan satu proses tuangan logam. Intipatinya adalah untuk menyuntik logam cair ke dalam acuan logam yang direka bentuk dengan tepat di bawah tekanan tinggi, kemudian menyejukkan dan memejalkannya untuk akhirnya membentuk tuangan dengan bentuk dan saiz yang telah ditentukan.
Proses tuangan acuan terutamanya bergantung pada tiga elemen teras: mesin tuangan acuan, acuan tuangan acuan dan aloi tuangan acuan. Ciri-ciri tuangan acuan logam adalah untuk mengisi acuan dengan tekanan tinggi dan kelajuan tinggi, yang membolehkan tuangan acuan menghasilkan bahagian logam dengan struktur kompleks, dinding nipis, dimensi yang tepat dan permukaan yang licin dengan cekap dan dalam kuantiti yang banyak.
Teknologi tuangan acuan berasal dari awal abad ke-19. Pada tahun 1838, seorang warga Amerika bernama Bruce mencipta mesin tuangan acuan omboh manual pertama untuk mencetak jenis plumbum.
Pada awal abad ke-20, kejayaan penggunaan acuan tuangan aloi aluminium telah menggalakkan perkembangan industri automotif dan menandakan permulaan sebenar teknologi acuan tuangan moden.
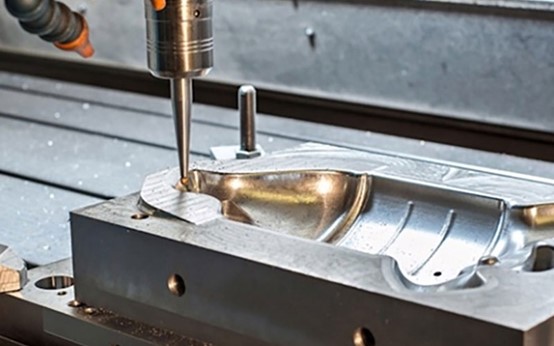
Bagaimanakah Pengeluaran Tuangan Logam Berfungsi?
Penyediaan Acuan
Sebelum memulakan proses tuangan acuan, acuan perlu dipasang dan dipanaskan terlebih dahulu. Kemudian, rongga acuan perlu dibersihkan dan disembur dengan agen pelepas acuan.
Agen pelepas acuan memudahkan penyingkiran tuangan dan juga boleh menyejukkan acuan. Selepas acuan disediakan, mesin tuangan acuan memacu acuan bergerak untuk rapat dengan acuan tetap dan mengenakan daya pengapit yang besar untuk mengelakkan logam cair daripada tumpah keluar.
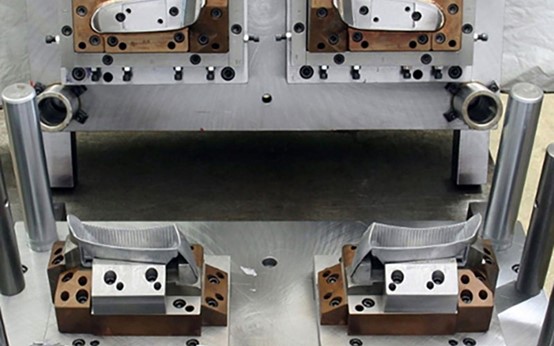
Pemutus Bahan
Selepas acuan tuangan acuan disediakan, aloi khusus dipanaskan sehingga cair di dalam relau, dan komposisinya dikekalkan seragam. Kemudian, gunakan sudu penyukat untuk mengeluarkan jumlah logam cair yang diperlukan dari relau dan tuangkan dengan lancar ke dalam sarung suntikan tertutup, bersiap sedia untuk suntikan.
Proses Suntikan
Tebukan mesin tuangan acuan bergerak pada kelajuan yang sangat tinggi, serta-merta menekan logam cair dalam sarung acuan ke dalam rongga acuan yang tertutup rapat. Logam cair memenuhi seluruh rongga dalam beberapa perseratus saat, memastikan replikasi dinding nipis dan struktur kompleks yang tepat.
Penyejuk
Selepas logam cair memenuhi rongga, penebuk tidak serta-merta berundur tetapi terus mengekalkan tekanan yang besar. Peringkat ini dipanggil tekanan penahan. Ia memaksa logam yang sedang mengecut dan memejal untuk menerima pengisian tambahan, sekali gus mengurangkan rongga pengecutan dalaman dan kecacatan serta meningkatkan ketumpatan tuangan.
Pelepasan
Selepas acuan telah dipegang di bawah tekanan untuk tempoh masa dan tuangan pada asasnya ditetapkan, mekanisme penutupan acuan akan membuka acuan.
Mekanisme ejektor di dalam acuan bergerak ke hadapan di bawah pemacu silinder ejeksi, menolak tuangan yang terbentuk keluar dari acuan dengan lancar dan melengkapkan proses penyahtubuhan.
Perapian
Tuangan yang dikeluarkan melalui proses tuangan biasanya mempunyai tepi bahan tambahan, seperti sistem pagar dan slot pengudaraan. Tepi bahan tuangan ini perlu dipotong dengan tangan atau dengan peralatan dan menjalani pembersihan permukaan yang diperlukan. Selepas satu tuangan dibersihkan, acuan akan tertutup dan kitaran tuangan seterusnya bermula.
Jenis-jenis Bahan Logam yang Digunakan dalam Pengeluaran Die-casting Logam
Aluminium
Aluminium merupakan bahan tuangan acuan yang paling banyak digunakan . Aluminium ringan dan mempunyai kekuatan mekanikal, rintangan kakisan serta kekonduksian terma dan elektrik yang baik.
Aloi aluminium mempunyai kecairan tuangan yang baik dan sesuai untuk menghasilkan bahagian berdinding nipis dengan struktur yang kompleks. Ia digunakan secara meluas dalam industri automotif, elektronik dan aeroangkasa.
zink
Aloi zink sangat mudah dituang dan boleh menghasilkan bahagian dengan ketepatan dimensi yang sangat tinggi dan permukaan yang sangat licin.
Aloi zink mempunyai sifat mekanikal yang baik dan boleh menjalani pelbagai rawatan penyaduran elektro. Aloi zink sering digunakan untuk mengeluarkan bahagian perkakasan, model mainan, aksesori bilik mandi dan selongsong elektronik, serta produk lain.
Magnesium
Aloi magnesium adalah yang paling ringan antara logam praktikal, dengan kekuatan spesifik yang tinggi dan kekakuan spesifik, dan ia mempunyai penyerapan kejutan yang sangat baik dan sifat perisai elektromagnet.
Magnesium sering digunakan dalam situasi di mana berat badan merupakan keperluan yang ketat, seperti sarung komputer riba, badan kamera, bingkai stereng kereta dan komponen aeroangkasa.
Tembaga
Aloi kuprum yang digunakan terutamanya dalam tuangan acuan ialah loyang dan gangsa. Kuprum mempunyai kekonduksian elektrik, kekonduksian terma, rintangan haus dan rintangan kakisan yang sangat baik.
Kuprum mempunyai takat lebur yang tinggi, menyebabkan haus dan lusuh yang ketara pada acuan dan menjadikan proses tuangan acuan lebih sukar dan mahal. Kuprum biasanya digunakan untuk mengeluarkan bahagian khas yang memerlukan kekuatan tinggi dan kekonduksian elektrik, seperti injap, gear dan penyambung elektrik.

Jenis-jenis Proses Pengeluaran Tuangan Logam
Pemutus Die Hot Chamber
Dalam tuangan acuan kebuk panas, mekanisme suntikan direndam dalam logam cair, dan logam disuntik terus ke dalam acuan melalui kebuk suntikan. Kaedah tuangan acuan kebuk panas sangat cekap dan mempunyai kelajuan kitaran yang pantas, menjadikannya sesuai untuk logam takat lebur rendah seperti zink, magnesium dan plumbum.

Pemutus Dewan Sejuk
Dalam pemutus acuan kebuk sejuk, mekanisme suntikan dipisahkan daripada relau, dan logam cair perlu disuntik ke dalam kebuk suntikan secara manual atau mekanikal.
Tuangan acuan kebuk sejuk sesuai untuk logam bertakat lebur tinggi seperti aluminium dan kuprum. Walaupun tuangan acuan kebuk sejuk sedikit kurang cekap, ia berkesan dapat mencegah kakisan peralatan dan memastikan kualiti produk.

Pemutus Die Vacuum
Tuangan acuan vakum melibatkan pemindahan udara semasa proses tuangan acuan untuk mengurangkan gas dalam rongga acuan, sekali gus meminimumkan kecacatan keliangan dan meningkatkan ketumpatan dan sifat mekanikal.
Tuangan acuan vakum sering digunakan untuk produk dengan keperluan kekuatan tinggi, seperti bahagian struktur automotif dan komponen penerbangan.
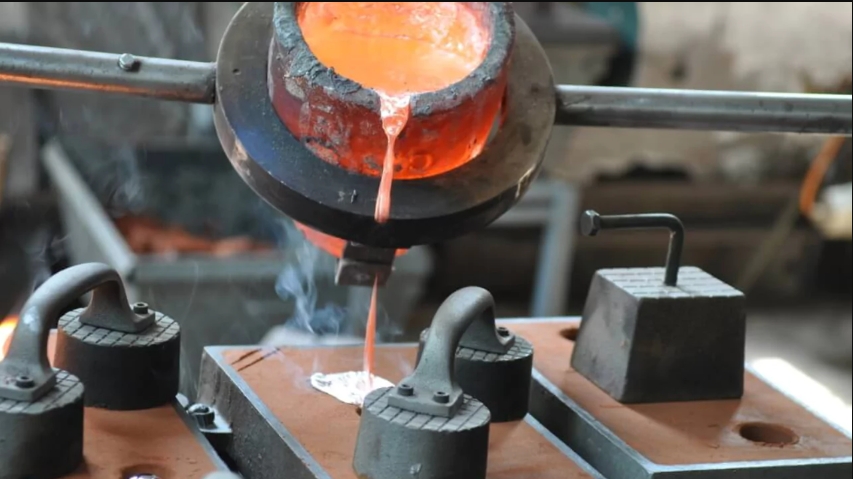
Tuangan Die Tekanan Rendah
Tuangan acuan tekanan rendah ialah proses di mana logam cair ditolak perlahan-lahan dari mangkuk pijar ke dalam acuan oleh gas tekanan rendah, memastikan pengisian logam yang licin dan struktur yang padat.
Tuangan acuan tekanan rendah sering digunakan dalam pengeluaran bahagian aluminium yang lebih besar seperti roda kereta dan blok enjin.

Gravity Die Casting
Tuangan acuan graviti menggunakan berat sendiri logam untuk menyuntik logam cair ke dalam acuan tanpa memerlukan suntikan luaran.
Tuangan acuan graviti merupakan proses yang mudah dan sesuai untuk pengeluaran kelompok sederhana dan kecil, seperti badan pam, kelengkapan paip, perumah mekanikal, dan sebagainya.
Kelebihan Pengeluaran Die Casting Logam
Ketepatan 3 Dimensi
Tuangan acuan logam boleh mencapai produk berketepatan tinggi dengan bentuk kompleks dalam satu proses pembentukan, menampilkan toleransi dimensi kecil dan kebolehulangan yang baik.
Bahagian-bahagian yang dimesin melalui acuan tuangan logam mempunyai permukaan yang licin dan halus, yang boleh dicat secara langsung, disadur elektrik atau digilap, sekali gus mengurangkan proses dan kos pemesinan dan kemasan permukaan berikutnya dengan ketara.
Kecekapan Pengeluaran
Proses tuangan acuan mempunyai kitaran yang pendek, membolehkan suntikan, penyejukan dan penyahcetakan yang pantas, dan amat sesuai untuk pengeluaran kelompok dan automatik.
Berbanding dengan kaedah tuangan atau pemesinan tradisional, tuangan acuan logam boleh menghasilkan bahagian yang lebih konsisten dalam tempoh masa yang sama, sekali gus mengurangkan kos setiap bahagian dengan ketara.
Pembentukan Kompleks
Tuangan acuan logam boleh membentuk bahagian dengan geometri kompleks, struktur berdinding nipis dan ciri-ciri halus seperti rusuk pengukuhan, lubang berulir dan sisipan dalam satu acuan, sekali gus mengelakkan pelbagai prosedur pemprosesan atau pemasangan dan mencapai pembuatan produk dengan integrasi tinggi dan integriti struktur yang tinggi.
Kekuatan Mekanikal
Tuangan acuan logam, akibat suntikan tekanan tinggi, menyebabkan logam cepat mengisi rongga acuan dan memejal. Akibatnya, struktur dalaman tuangan acuan menjadi lebih padat, dengan liang dan rongga pengecutan yang lebih sedikit, dan ia mempunyai kekuatan mekanikal, kekerasan dan rintangan haus yang lebih tinggi.
Selepas dirawat melalui proses tuangan acuan vakum atau tuangan acuan separa pepejal, prestasi bahagian-bahagian tersebut boleh menyamai prestasi tempaan.
Penggunaan Bahan
Kehilangan logam dalam proses pengeluaran tuangan logam adalah sangat rendah. Sistem pagar dan bahagian limpahan boleh digunakan semula dalam relau, dan kadar penggunaan bahan keseluruhan boleh mencapai lebih 90%.
Berbanding dengan kaedah tuangan tradisional, tuangan acuan logam bukan sahaja menjimatkan bahan mentah tetapi juga memberi manfaat kepada perlindungan alam sekitar dan kawalan kos.
Kelemahan Pengeluaran Die Casting Logam
Kos Acuan Tinggi
Kos reka bentuk dan pembuatan acuan tuangan logam agak tinggi, terutamanya untuk acuan berstruktur kompleks atau berbilang rongga, yang memerlukan pemesinan yang tepat dan keluli tahan suhu tinggi. Oleh itu, pelaburan awal adalah besar.
Bagi pengeluaran kelompok kecil atau projek dengan perubahan reka bentuk yang kerap, kos acuan tuangan die logam sukar untuk dilunaskan dan mempunyai kecekapan ekonomi yang rendah.
Ketidaksesuaian untuk Logam Takat Lebur Tinggi
Had rintangan suhu mesin dan acuan tuangan acuan biasanya hanya terpakai pada logam takat lebur sederhana dan rendah seperti aluminium, zink, magnesium dan kuprum.
Bahan bertakat lebur tinggi seperti keluli dan besi tidak boleh dibentuk melalui tuangan acuan, yang sehingga tahap tertentu mengehadkan skop aplikasi proses ini.
Kos Penyelenggaraan Tinggi
Mesin tuangan acuan dan sistem sokongannya (seperti peralatan hidraulik, penyejukan dan penyemburan) adalah mahal dan mempunyai keperluan penyelenggaraan yang tinggi. Jika peralatan rosak semasa pengeluaran, ia akan menyebabkan kerosakan pada acuan atau menyebabkan pengeluaran terhenti, lalu meningkatkan kos penyelenggaraan dan operasi perusahaan.
Cabaran dalam Proses Pengeluaran Tuangan Logam
Isu Keliangan dan Pengecutan
Masalah keliangan dan rongga pengecutan merupakan cabaran yang paling biasa dalam tuangan acuan. Apabila mengisi pada kelajuan tinggi, jika udara dalam rongga acuan tidak dilepaskan tepat pada masanya, ia akan disedut ke dalam logam cair dan membentuk liang. Sementara itu, apabila dinding tebal tuangan memejal dan mengecut, jika ia tidak diisi semula dengan logam cair yang mencukupi, rongga pengecutan akan terbentuk.
Kecacatan liang dan rongga pengecutan boleh mengurangkan sifat mekanikal dan prestasi pengedap bahagian dengan ketara.
Kawalan Parameter Proses Kompleks
Dalam proses tuangan logam, pelbagai parameter seperti kelajuan suntikan, tekanan, suhu dan masa perlu dipadankan dengan tepat. Sedikit sahaja sisihan pada mana-mana parameter boleh menyebabkan produk rosak.
Contohnya, tekanan yang tidak mencukupi boleh menyebabkan pengisian yang tidak lengkap, manakala kelajuan yang berlebihan akan meningkatkan pemerangkapan, yang menimbulkan tuntutan yang sangat tinggi terhadap kawalan proses.
Kawalan Ubah Bentuk
Walaupun acuan tuangan mempunyai ketepatan yang tinggi, pengecutan acuan selepas demoulding dan ubah bentuk yang disebabkan oleh pembebasan tegasan baki masih merupakan isu yang perlu dikawal ketat.
Faktor dimensi boleh menjejaskan kestabilan dimensi dan ketepatan pemasangan bahagian, lalu meningkatkan kos pemprosesan atau pembetulan berikutnya.
Aplikasi Pengeluaran Die Casting Logam
Industri automotif
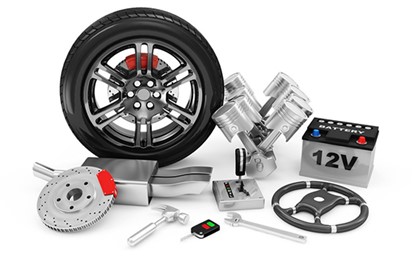
Industri automotif merupakan pasaran aplikasi terbesar untuk acuan tuangan. Acuan logam boleh digunakan untuk mengeluarkan blok enjin, kotak transmisi, perumah klac, pemasangan gear stereng, roda, serta pelbagai pendakap dan komponen struktur.
Die casting boleh menyediakan bahagian yang berkekuatan tinggi dan ringan, memenuhi keperluan automobil untuk keselamatan dan penjimatan bahan api.
Produk Elektronik
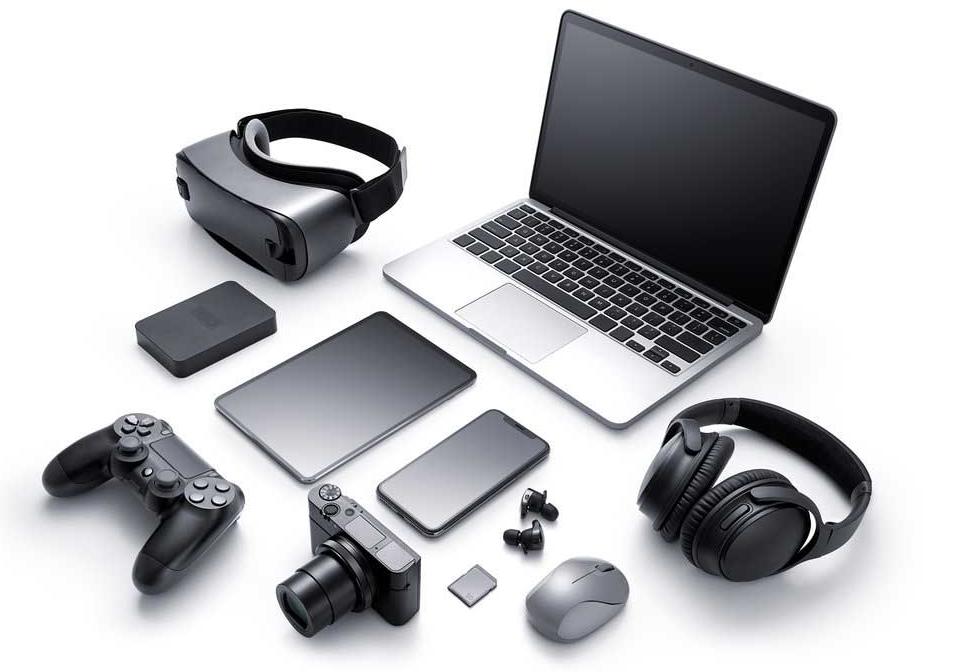
Tuangan acuan logam boleh digunakan untuk mengeluarkan produk elektronik, seperti bingkai tengah telefon pintar, cangkerang komputer riba, sink haba, penyambung, dan sebagainya.
Tuangan acuan menyediakan produk elektronik dengan perisai elektromagnet yang sangat baik, kekuatan struktur dan prestasi pelesapan haba, di samping mencapai penampilan yang indah dan reka bentuk yang nipis dan ringan.
Rumah Tangga
Komponen teras kebanyakan peralatan rumah dihasilkan melalui teknologi tuangan acuan, seperti selongsong pemampat peti sejuk, bilah penghawa dingin, cangkerang alat kuasa, badan injap pili, kunci pintu dan pelbagai peralatan dapur.
Kelebihan acuan logam terletak pada ketahanannya, kecekapan pengeluaran yang tinggi dan kesan rawatan permukaan yang baik.
Aeroangkasa
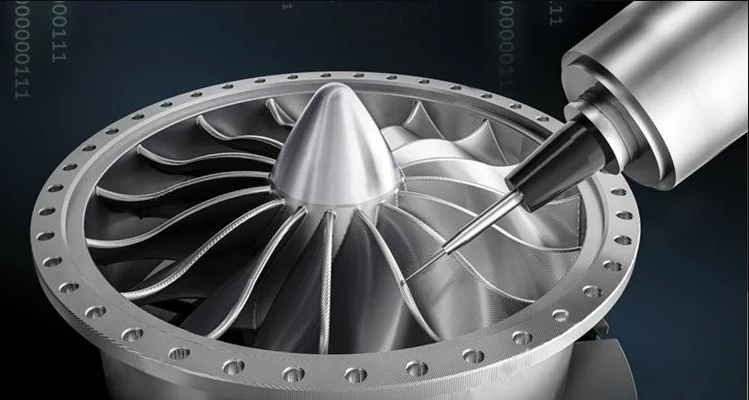
Bidang aeroangkasa mempunyai keperluan yang sangat tinggi untuk prestasi bahagian-bahagiannya. Tuangan acuan digunakan untuk mengeluarkan bahagian enjin pesawat, kabin peluru berpandu, komponen radar dan cangkerang peralatan komunikasi ketenteraan dan sebagainya.
Tuangan acuan logam biasanya menggunakan aloi aluminium dan aloi magnesium berprestasi tinggi untuk memenuhi keperluan ringan dan berkekuatan tinggi.
MULIA'Perkhidmatan Pengeluaran Tuangan Logam
NOBLE ialah penyelesaian pembuatan tersuai sehenti yang dipercayai, daripada reka bentuk prototaip hingga pembuatan, dengan sumber pembuatan yang besar, teknologi yang sesuai, proses yang diperkemas, panduan pakar dan proses pemeriksaan kualiti yang sempurna untuk menjadikan idea anda kenyataan.
Menyediakan perkhidmatan acuan tuangan acuan berketepatan tinggi dan tahan lama pada harga yang kompetitif, menggabungkan teknologi acuan tuangan acuan yang canggih dengan peralatan pengeluaran yang canggih, jurutera pakar kami berdedikasi untuk mengurangkan masa kitaran sehingga 50%+, dengan pemulihan yang pantas, memperoleh dalam beberapa minit. Dapatkan sebut harga dan dapatkan acuan tuangan acuan anda dalam beberapa hari.
- Kilang Bertauliah ISO 9001 & ISO13485
- 10+ Tahun Pembuatan Acuan Die Casting
- Peralatan Termaju & Harga Kompetitif
- Dapatkan Sebut Harga Pembuatan Acuan Tuangan Dadu Segera
- Laporan DFM Profesional & Percuma
- Sokongan Kejuruteraan 24/7
- Masa Pendahuluan Sepantas 3 Hari
Soalan Lazim dari Die Casting
Apakah Perbezaan Antara Pemutus Die Ruang Panas dan Ruang Sejuk?
Tuangan acuan kebuk panas sesuai untuk logam bertakat lebur rendah seperti zink dan magnesium, manakala tuangan acuan kebuk sejuk digunakan untuk logam bertakat lebur lebih tinggi seperti aluminium dan kuprum.
Bolehkah Bahagian Die Cast Dimesin atau Dirawat Permukaan?
Ya. Bahagian acuan acuan boleh menjalani proses sekunder seperti pemesinan CNC, anodisasi, salutan serbuk dan penyaduran elektrik untuk mencapai toleransi yang lebih ketat atau estetika dan rintangan kakisan yang lebih baik.
Adakah Pemutus Acuan Logam Sesuai untuk Pengeluaran Volume Rendah?
Secara tradisinya, acuan tuangan lebih menjimatkan untuk pengeluaran dalam jumlah besar. Walau bagaimanapun, dengan teknologi perkakasan pantas dan prototaip moden, kini boleh menghasilkan kelompok kecil dengan cekap, terutamanya untuk ujian produk atau alat ganti edisi terhad.
Apakah Faktor yang Perlu Dipertimbangkan Semasa Mereka Bentuk Bahagian Die-Cast?
Pereka bentuk harus mempertimbangkan ketebalan dinding, sudut draf, kedudukan pintu pagar dan susun atur penyejukan untuk memastikan pengisian yang lancar dan penyingkiran yang mudah. Reka bentuk yang betul membantu mengurangkan kecacatan dan memanjangkan jangka hayat acuan.
Berapakah Kos Pemutus Acuan Logam?
Kos bergantung kepada faktor seperti kerumitan acuan, jumlah pengeluaran, saiz bahagian dan jenis bahan.







