
Quid est Sappellatur Met al Scompressionem?
Impressio laminarum metallicarum est methodus machinationis metallorum quae imprimis pressionem laminis metallicis per prelos mechanicos et formas speciales applicat ad deformationem plasticam vel separationem efficiendam, ita partes formae et magnitudinis requisitae obtinendas.
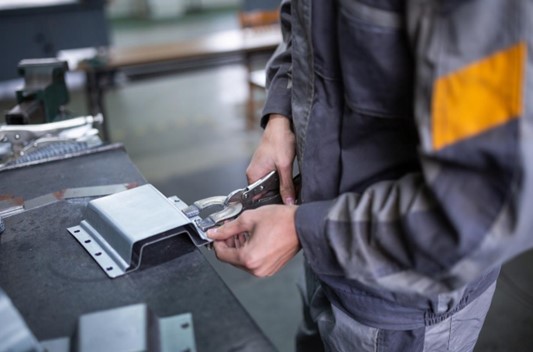
HQuomodo S facit?appellatur Met al Scompressio Opus?
fingunt Design
Forma est stadium praeparationis principale processus impressionis. Formae plerumque ex perforatore et matrice constant, et cavitates earum formam finalem partis accurate determinant.
Designatio formarum factores ut fluxum materiae et resilitionem plene considerare debet. Fabricatio formarum praecisionem et durabilitatem altissimam requirit. Typice ex chalybe instrumentario altae firmitatis per machinationem mechanicam accuratam, tractationem caloris, et tractationem superficiei fit ut stabilitas et qualitas partis in productione magna confirmentur.
material Praeparatio
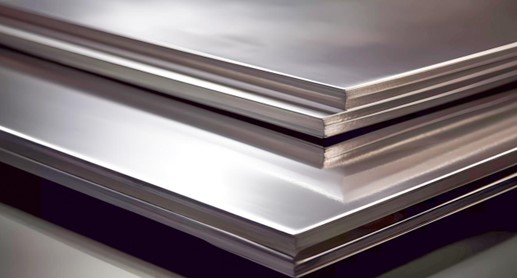
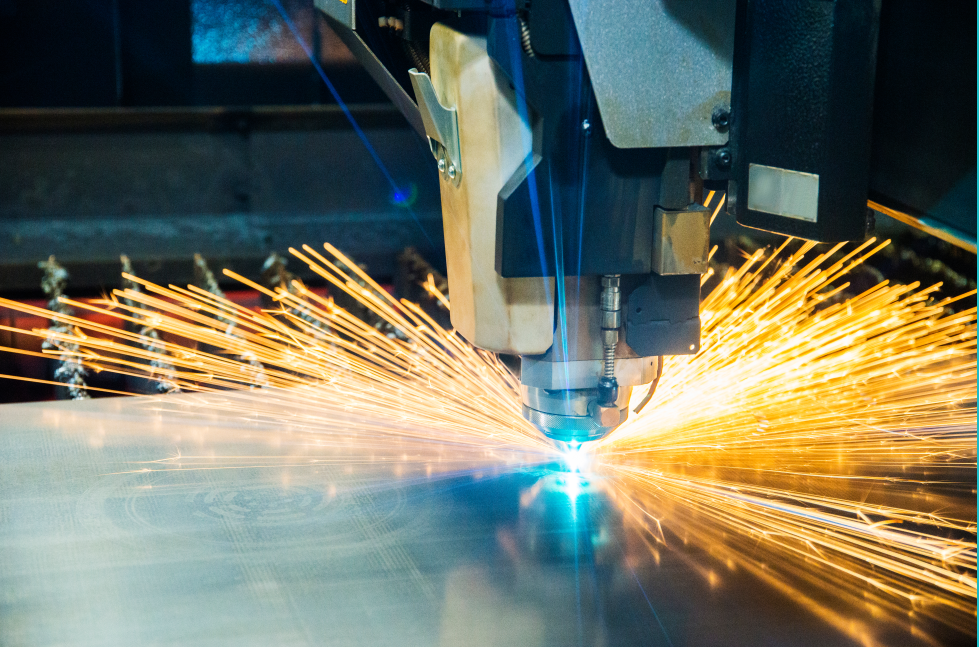
Fabricatio laminae metallicae requirit processum praeparandi materias primas in formas brutas magnitudinis requisitae. Methodi communes in fabricatione laminae metallicae includunt tonsuram per machinas tonsorias, sectionem laseris, vel delineationem.
Huius gradus propositum est planum laminae formam cum dimensionibus accuratis obtinere, ut ad subsequentem formationem impressoriam praeparari possit. Praecisio laminae formandae et qualitas marginum directe afficient lenem progressum processuum subsequentium et qualitatem producti finalis. Quapropter necesse est tolerantias dimensionales et abacas stricte moderari.
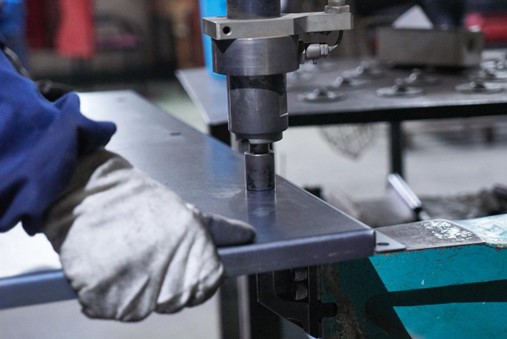
Sheet Metal Stamping
Formatio per impressionem est principale gradus processus. Post deformationem, materia bruta in formam praeinstallatam inseritur, et magna pressio per prelum adhibetur ut materia in cavitate formae deformatio plastica fiat.
Secundum requisita formae partium, processus impressionis varios processus specificos comprehendere potest, ut delineationem, flectendum, tractionem, et inversionem foraminum, transformans materiam planam in partes structurales cum formis tridimensionalibus.
Machinatio Subsequens
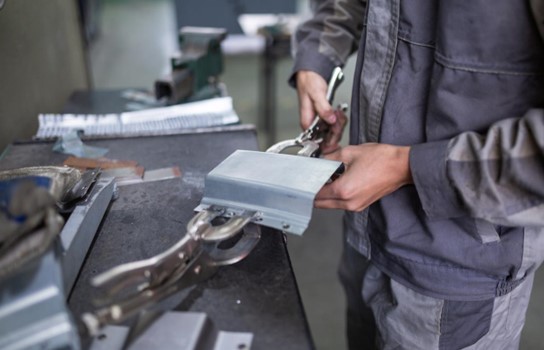
Partes per impressionem formatae saepe seriem subsequentium curationum subire debent ut requisitis usus satisfaciant.
Ad salutem augendam, partes lamvis removendae et acutis marginibus oblinis ornandae sunt. Aliae quoque rationes connexionis, ut soldadura et nixura, ad coniungendum cum aliis componentibus comprehendi possunt; et processus curationis superficialis, ut aspersio et galvanoplastia, adhibentur ad resistentiam corrosionis et speciem partium augendam.
Materia in S adhibitaappellatur Met al Scompressio
Chalybe
Chalybs carbonicus est genus materiae vulgatissimum et sumptibus parcissimum, inter quod SPCC (lamina chalybis frigido-laminata) typica est.
Chalybs carbonicus bonam firmitatem et ductilitatem habet, et facile per impressionem formatur. Attamen superficies eius oxidationi et rubigini obnoxia est, ita plerumque curationes protectionis superficialis, ut aspersione et galvanoplastia, requirit.
Aliquam Steel
Chalybs inoxidabilis propter excellentem resistentiam corrosionis et magnam firmitatem maxime probatur. Genus frequentissime adhibitum est SUS304, quod chromium et nickel continet et densam pelliculam passivationis chromii oxidi in superficie formare potest, praeclara resistentia rubiginis praedita. Chalybes inoxidabiles magnetici, ut SUS430, etiam ad impressionem laminarum metallicarum adhiberi possunt.
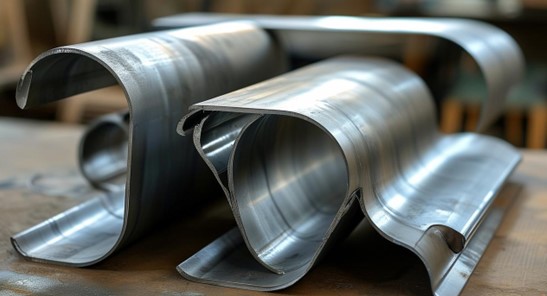
Aluminium
Maximum commodum aluminii est eius densitas humilis, levitas, et optima conductivitas electrica et thermalis, necnon resistentia corrosionis. Inter genera vulgo adhibita sunt 1060, 5052, 6061, et cetera. Haec genera aluminii firmitatem, formabilitatem, et resistentiam corrosionis variis gradibus aequant. Laminae aluminii facile subeunt operationibus impressionis, ut extensione et flexione.
Copper
Cuprum praeclaram conductivitatem electricam et thermalem habet, et ductilitas eius inter optimas omnes materias metallicas numeratur, ita ut ad formas complexas imprimendas aptissimum sit.
Aes (velut H62) et aes phosphorus sunt mixturae cupri vulgo adhibitae. Praeter bonam conductivitatem electricam, etiam aspectum et resistentiam attritionis excellentem habent.
genera Sappellatur Met al Scompressio
Sappellatur Met al Processus Tondendi
Processus tonsionis, etiam blanking appellati, intendunt separare unam partem materiae ab altera secundum certam lineam contorni. Clavis huius processus est utendo spatio inter perforatorem et formam ad deformationem tonsionis materiae efficiendam donec frangatur.
Sheet metallum Processus formatam
Processus formationis ad processum mutandi formam et magnitudinem partis planae per deformationem plasticam sine laesione integritatis materiae refertur, ita partes tridimensionales requisitas obtinendo.
Processus formationis laminae metallicae varietatem technicarum specificarum comprehendunt. Exempli gratia, flectere implicat flectere laminam metallicam in angulum vel formam certum. Extensio est processus transformandi laminam planam in partem cavam apertam, ut corpus formae scyphi.
Nucleus processus formationis est fluxum et tenuationem materiae moderari ne rugae aut fissurae fiant.
Matricem Progressivam Sheet metallum bitur,
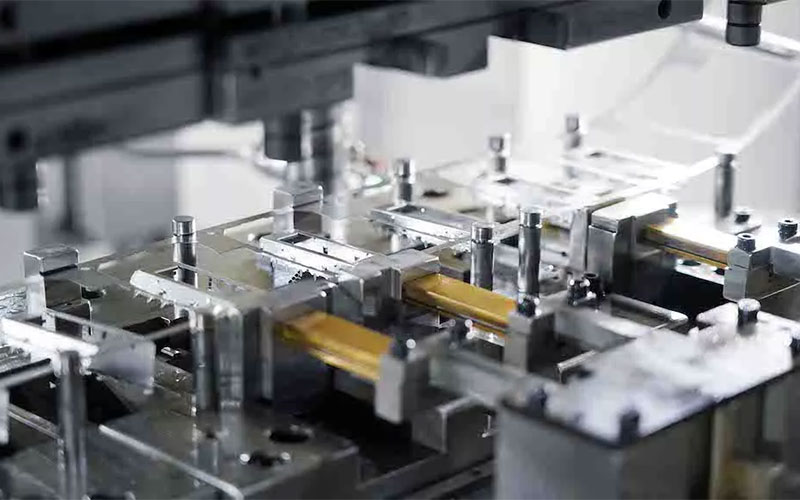
Impressio progressiva per formam non est processus sui iuris sed callida duorum diversorum generum processuum, separationis et formationis, in serie formarum, quae simul uno ictu impressionis perficiuntur.
Exempli gratia, in una statione laboris, primum extensio fieri potest ad formam crateris formandam, deinde perforatio statim post haec fieri potest. Haec ratio efficacitatem productionis magnopere auget, numerum instrumentorum et formarum minuit, et accuratam positionem relativam inter varias partes proprietates curat. Praesertim apta est ad productionem partium cum structuris complexis et magnis voluminibus productis. Attamen, requisita ad formam designandam et fabricandam etiam magis intricata sunt.
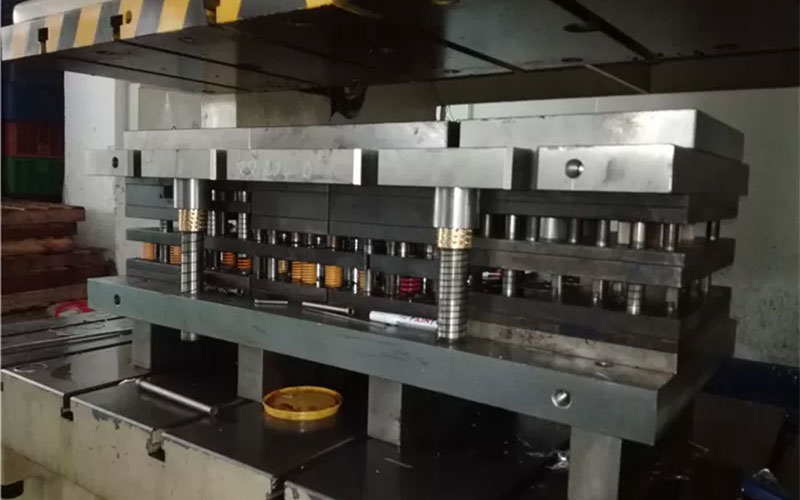
Impressio Laminarum Metallicarum Profundae Tractionis
Impressio laminae metallicae per haustum profundum est ars formationis metalli quae partes tridimensionales, sine suturis, cum profunditate magna creat. Processus implicat usum matricis et foraminis ad transformandam laminam metallicam in formas complexas per tractionem eam in cavitatem. Haec methodus vulgo adhibetur ad producendas partes cylindricas vel formae arcae cum magna praecisione.
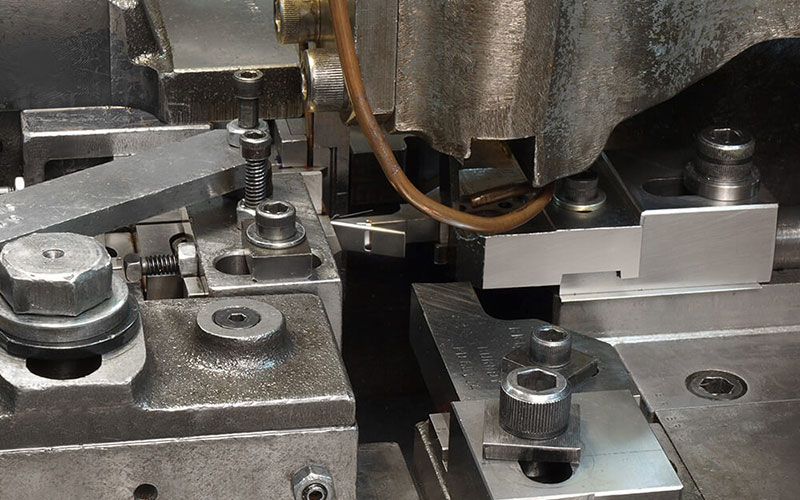
Quadrilamina Laminae Metallicae Impressio
Impressio laminae metallicae quadrivialis, quae etiam impressio multivialis vel quadrivialis appellatur, est methodus specialis impressionis metallicae. Processus fabricationis adhibetur ad formas intricatas et partes complexas, parvas vel medias, cum multis flexibus creandas. Haec methodus aptissima est partibus quae formationem accuratam, tolerantias strictas, et productionem celerem requirunt.
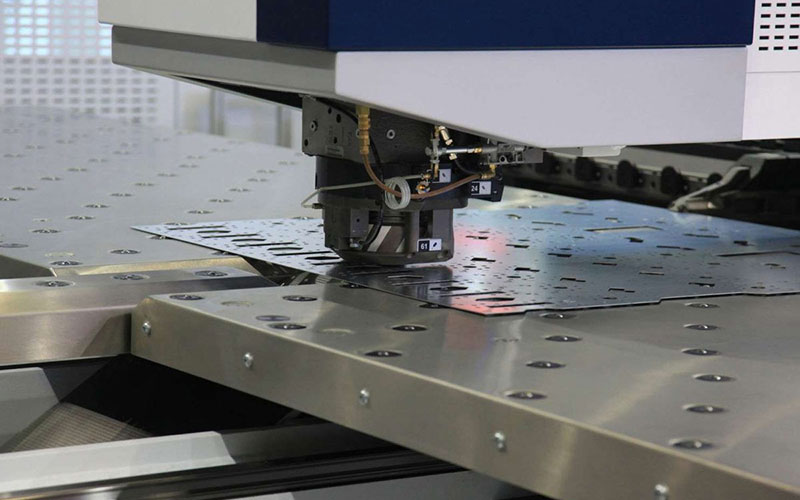
Finis delineatio laminae metallicae impressio
Impressio laminarum metallicarum per delineationem subtilem est methodus accurata formandi partes metallicas quae margines leves circum totum opus producit. Dissimilis delineationi traditae, haec methodus unum tantum gradum et spatium parvum ad matricem requirit. Praeterea, nullae operationes secundariae additionales requiruntur, quod et tempus productionis et sumptus minuit. Propterea, delineatio subtilis est ars fabricationis popularis pro variis productis, inter quas partes autocineticae, aeroplanorum, et machinarum praecisionis.

Embossing Sheet Metal Printing
Embossing est ars impressionis laminae metallicae quae formas vel designia elevata vel dentata in lamina metallica producit. Implicat pressionem applicandam materiae cum forma desiderata utens forma, quae aream elevatam vel depressam efficit. Embossing saepe adhibetur ad addendas notas decorativas vel functionales, ut superficies prehensionis vel notas identificationis.
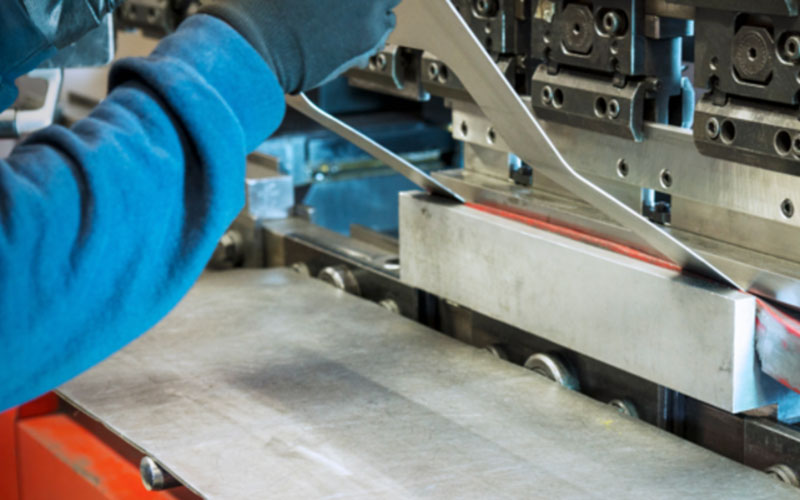
Compositum Die Stamping
Impressio composita per formas est processus fabricationis metallorum accurate impressorum, magnae efficaciae et sumptus humilis. Aptus est ad opera metallorum impressorum parva et media magnitudinis. Tolerantias accuratas ad designationem partium requisitas praestare potest et sumptus fabricationis minores habet quam formae progressivae.
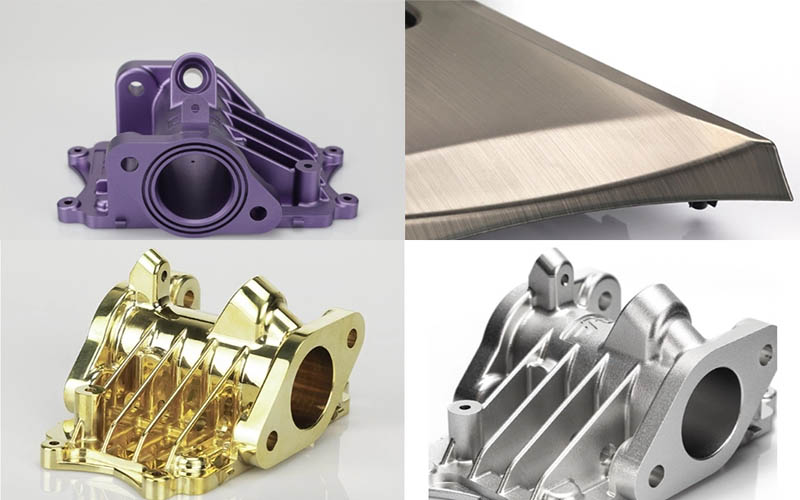
Superficies Superficiales ad Laminam Metallicam Impressam
anodizing
Anodatio est technologia curationis superficiei specialiter pro aluminio et partibus eius e laminis metallicis mixtis destinata. Anodatio est processus qui stratum durum oxidi aluminii in superficie materiarum aluminii per methodos electrochemicas generat.
Haec stratum oxidi aluminii non solum densum est, resistentiam corrosionis et attritionis operis insigniter augens, sed etiam, propter structuram suam porosam, tincturas adsorbere potest ut amplam varietatem colorum consequatur.
pulveris coating
Pulveris obductio est processus quo pulveris obductio sicca per adsorptionem electrostaticam in superficies partium aspergitur, deinde altis temperaturis curatur ut obductio fiat. Obductio per pulverem aspergendum formata relative crassa est et praeclaram resistentiam corrosionis, resistentiam attritionis, et vim mechanicam habet.
electroplating
Electrolysis galvanoplastica est processus qui, principio electrolysis, tenuem stratum metallicum vel pelliculae mixturae in superficie partium laminarum metallicarum deponit, ut puta galvanizatio, nickel-inductio, chromium-inductio, vel auratio.
Indumentum electrolyticum facultatem rubiginem prohibendi et duritiem superficialem partium insigniter augere potest, easque proprietatibus superficialibus specialibus instruere, ut puta magnam reflectivitatem et resistentiam attritionis chromii inductionis, vel excellentem conductivitatem electricam auri/argenti inductionis.
Arena loco isto
Sabulatio iactatio est processus physicus qui, fluxu gasis celerrimo utens, grana arenae vel alia abrasiva in superficiem partium spargit, easque per impactum purgat et asperat.
Sabulo iactatio squamas oxidi, maculas olei, et vetera strata in superficie efficaciter removere potest, et texturam uniformem, tenuem et inaequalem in superficie metallica formare. Hoc non solum adhaesionem strati auget, sed etiam basin idealem praebet ad subsequentem aspersionem vel anodisationem.
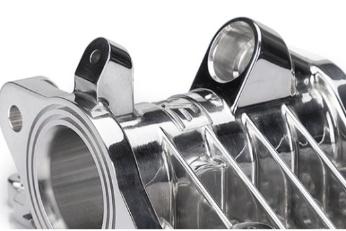
usti polituraa detritis
Politura est processus machinandi superficiem laminae metallicae per actiones mechanicas, chemicas, vel electrochemicas ad asperitatem eius minuendam et ita effectum superficiei speculi nitidi efficiendum.
Politura scalpturas, lavas, et alia vitia in impressione et machinatione relicta penitus removere potest, speciem, texturam, et gradum producti magnopere augens.
- Applications: Instrumenta culinaria, ferramenta balnearia, ornamenta, et partes ornatae pro apparatibus electronicis pretiosis
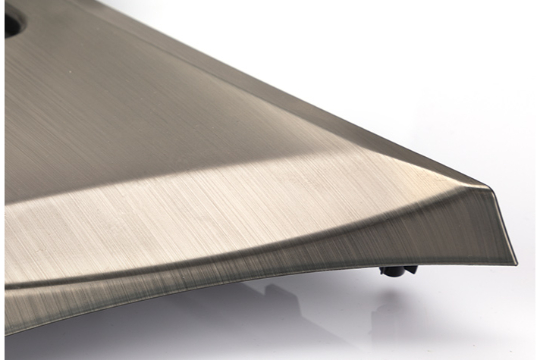
percutientium
Peniculatio est ars processus quae instrumentis ut cingulis abrasivis vel rotis nylonicis utitur ad superficiem metallicam directionaliter et continue fricandam, ita superficiem opacam cum textura lineari creans.
Perfricatio scalpturas in processu productionis ortas efficaciter tegere et tactum subtilem praebet. Tractatio perfricationis texturam et grana metalli illustrare potest, effectum visualem modernum et simplicem creans, et simul, minus verisimile est ut vestigia digitorum relinquat sicut superficies nitidae.
- Applications: Cornices telephonorum mobilium, tabulae instrumentorum electricorum, cellae elevatoriorum, fasciae ornatae
commoda Sappellatur Met al Scompressio
Princeps Productio Efficens
Machinatio impressoria celerrima est, et copia partium parvarum et mediocrium ad centena fragmenta per minutum pervenire potest. Celeritas productionis impressoriae significanter tempus et sumptum fabricationis singularum partium minuit, fundamentum firmum ad traditionem magnarum copiarum mandatorum praebens.
Pretium Unitatis Humile
Postquam forma impressoria facta est, sumptus productionis singularis partis in ipsa materia praecipue concentratur. In productione magna, sumptus initialis formae ad singula producta distribuitur, ita ut sumptus unitatis valde humilis sit. Lineae productionis impressoriae valde automaticae etiam magnam partem sumptuum laboris conservaverunt.
Constans qualitas
Processus impressionis in matricibus accuratis nititur, quod significat omnes partes in eadem matrice productas eandem formam et magnitudinem habere. Haec magna praecisio et excellens constantia, a formis garantita, necessariae sunt ad hodiernam compositionem et qualitatem producti moderandam, errores ab operatione humana effectos efficaciter vitandos.
High Material Utilisation
Productio impressionis typice materias e spiralibus vel laminis adhibet. Per ingeniosam dispositionem, materiae quam maxime adhiberi possunt. Materiae reliquae, quae per processum productionis impressionis generantur, etiam denuo adhiberi et iterum adhiberi possunt, quod, quodammodo, iacturam materiarum rudis minuit et sumptum materiae generalem deminuit.
Facultas Partium Complexarum
Processus impressionis deformationem plasticam materiarum metallicarum in statu frigido efficere potest, non solum productionem partium formarum complexarum permittens, sed etiam robur et rigiditatem partium per mechanismos deformationis roborandi augens.
Provocationes Sappellatur Met al Scompressio
Ruga et Laceratio
Rugatio fit cum materia nimis celeriter sub vi compressiva fluit, accumulationem localem laminae metallicae causans et rugas formans. Scissio prorsus contrarium est. Fit cum materia nimis tenuis fit sub vi tensile donec scindatur.
Ad has duas quaestiones solvendas, delicata aequilibritas in parametris processus, ut designio formae, vis manubrii laminis moderandae, et lubricatione, invenienda est, ne materia nimis celeriter fluat et ruges formetur, dum etiam fluxus insufficiens et scissio vitentur.
Springback
Restitutio elastica est phaenomenon recuperationis elasticae in quo forma et magnitudo partium a cavitate matricis deviant postquam materia per impressionem formata est propter liberationem tensionis elasticae internae. Hic est factor maximus momenti qui praecisionem partium afficit, praesertim in partibus curvatis.
Accurate praedicere et compensare reditum elasticum valde difficillimum est et requirit usum programmatis simulationis provecti, notitiarum empiricarum, et coniunctionem cum consilio correctionis excessivae superficiei formae ad eum superandum.
Superficies damnum
In processu impressionis, motus relativus inter laminam metallicam et formam defectus superficiales, ut scalpturas et asperitates, causare potest. Hoc praecipue causatur a superficie formae insufficienti, lubricatione impropria, aut duritia formae insufficienti, et cetera.
Hae laesiones leves non solum speciem producti afficiunt, sed etiam puncta concentrationis tensionis fieri possunt, resistentiam lassitudinis et corrosionis partium minuentes.
Lavae et Deviationes Dimensionales
In processu decubandi vel resecandi, si spatium inter formam non est sufficiente et acies secandi hebescit, lammae acutae ad sectionem formabuntur.
Bavae non solum securitatem operationis et accuratam compositionis afficiunt, sed etiam vitam defatigationis partium minuunt. Detritio formarum, praecisio instrumentorum, et fluctuationes functionis materiarum omnes ad deviationes dimensionales partium ducere possunt, compositionem subsequentem afficientes.
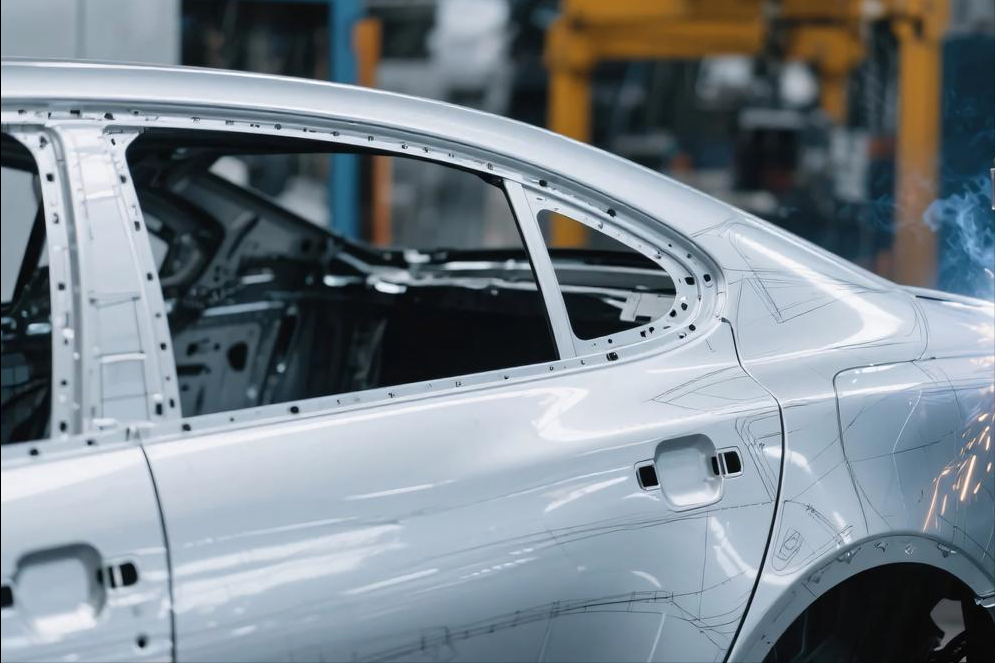
Acta Universitatis Palackianae Sappellatur Met al Scompressio
Automotive industria
Industria autocinetica est unus ex campis ubi processus impressionis latissime adhibentur. A tabulis corporis vehiculi, ut ianuis, tegminibus, et operculis cistelli, ad partes structurales ut chassis et fulcra, et etiam ad fulcra interna sedilium et pedalia frenorum, magna copia partium impressionis adhibetur. Applicatio technologiae impressionis levitatem, salutem, et fabricationem structurarum complexarum autocinetorum effecit.

aerospace
In agro aëronautico, maximae exigentiae imponuntur de pondere, robore, et praecisione partium. Processus impressionis laminae metallicae adhibetur ad fabricandas pelles aeroplanorum, costas alarum, structuras, carenas, necnon varia fulcra et partes connectentes. Hae partes quam levissimae esse debent, summa tamen firmitate praestanda.
Electrica appliances
Instrumenta electronica quae quotidie utimur partibus accurate impressis repleta sunt. Exempli gratia, telephona mobilia et media eorum cornices, tegumenta protectiva, terminales connectorum, involucra discorum rigidorum computatrorum, necnon instrumenta domestica ut dissipatores caloris aeris condicionatorum, involucra et partes structurales internae furni microondarum, et cetera.
Domum adjumenta
Cortices exteriores et tympana interna instrumentorum alborum, ut refrigeratorum et lavatricum, ductus aeris capparum culinariarum, necnon lavacra et vasa coquinaria ex chalybe inoxidabili in vasis culinariis, omnia sunt producta typica processus impressionis. Partes ferramentae, ut serae ostiorum, cardines et instrumenta, etiam magnopere a impressione pendent.
Medical Equipment
Medicina postulat ut instrumenta sint mundissima, sterilia, et certa. Laminae metallicae impressio adhiberi potest ad fabricanda instrumenta chirurgica, conchas implantatorias, partes structurales praecisionis pro variis instrumentis diagnosticis (velut machinis tomographiae computatae), et mechanismos adaptationis pro lectis nosocomialibus, et cetera.
Energia et Industria
In sectoribus energiae et industriae, impressio laminarum metallicarum adhibetur ad fabricandos nucleos motorum, dissipatores caloris transformatorum, corpora armariorum electricorum, connectores variorum tuborum industrialium, necnon tabulas moderatrices et involucra machinarum gravium, et cetera.
NOBILIS'Officium Impressionis Laminarum Metallicarum
Nostrae officia impressionis laminarum metallicarum partes impressionis intricatas accurate fabricant et producta tradunt quae exspectationes emptorum superant pretio accessibili et tempore conversionis brevi.
Officia nostra laminarum metallicarum imprimendarum formam progressivam et instrumenta quattuor laminis designare et creare possunt, necnon machinationem accuratam. Etiam quoslibet processus fabricationis secundarios necessarios, ut debavaturam et perforationem, perficere possumus. Turma nostra metallurgiae peritiam profundam habet, et operam damus ut auxilium clientibus praestantissimum pro omnibus nostris productis metallicis imprimendis et formandis praebeamus. Partem tuam ad geometriam optimam formare et formare possumus et tolerantias accuratas usque ad millesimam partem unciae consequi.
- Tolerantia usque ad 0.001mm
- Plus decem annorum experientia in impressione
- Officina Certificata ISO 9001 et ISO 13485
- Tempus Ducendi Tam Celeri Quam Tres Dies
- Instrumenta Provectiora et Pretium Competitivum
Quaestiones Frequentes de Impressione Laminarum Metallicarum
Quid est processus impressionis laminae metallicae?
Impressio laminae metallicae est processus fabricationis frigidae formationis qui utitur prelis et instrumentis specialibus, quae formae appellantur, ad laminam metallicam planam in formas desideratas formandam et secandam.
Qui sunt genera principalia operationum impressionis laminae metallicae?
Operationes principales in tres typos dividi possunt: sectionem, flexionem, et delineationem. Operationes secandi, ut delineatio et perforatio, materiam separant.
Quae materiae vulgo in impressione metallorum adhibentur?
Ampla materiarum varietas imprimi potest, sed inter vulgatissimas sunt chalybs frigide laminatus (SPCC) propter sumptus modestos, aluminium propter levitatem et resistentiam corrosionis, chalybs inoxidabilis (ut SUS304) propter firmitatem et diuturnitatem, et mixturae cupreae propter excellentem conductivitatem electricam.
Quae sunt commoda usus processus impressionis?
Impressio laminarum metallicarum commoda praecipua offert, inter quae sunt magna efficacia productionis et celeritas ad productionem magnam, sumptus per unitatem humilis post initialem instrumentorum investitionem, optima constantia et repetibilitas partis propter praecisionem formarum, magna utilitas materiae cum minima iactura, et facultas producendi partes fortes et complexas ex uno metallo.
Quid est "stampatura progressiva formae"?
Impressio progressiva per matrices est methodus valde efficax ubi spira laminae metallicae per seriem stationum intra unum prelum movetur. Quaeque statio operationem diversam — velut perforationem, flectendum, vel secandum — ordine perficit. Cum quolibet ictu preli, pars perfecta ex fine laminae producitur, quod permittit partes complexas celeriter et continue fabricari.







