
Quid est Met al Die Casting Production?
Fusio metallica sub pressione est processus fusionis metallorum. Essentia eius est metallum liquefactum in formam metallicam accurate designatam sub alta pressione iniicere, deinde refrigerare et solidificare ut tandem forma et magnitudine praefinitae fusura formetur.
Processus fusionis sub pressione praecipue tribus elementis principalibus nititur: machinis fusionis sub pressione, formis fusionis sub pressione, et mixturis metallorum fusionis sub pressione. Proprium fusionis metallorum sub pressione est formam magna pressione et magna celeritate implere, quod per fusionem sub pressione efficit ut partes metallicas cum structuris complexis, parietibus tenuibus, dimensionibus praecisis, et superficiebus levibus efficaciter et magnis quantitatibus producat.
Technologia fusionis sub pressione (vel "fusio sub pressione") initio saeculi XIX orta est. Anno MDCCCXXXVIII, Americanus nomine Bruce primam machinam manualem fusionis sub pressione cum pistone ad typos plumbeos imprimendos invenit.
Initio saeculi XX, prospera applicatio fusionis sub pressione ex mixtura aluminii progressionem industriae autocineticae promovit et verum initium technologiae modernae fusionis sub pressione significavit.
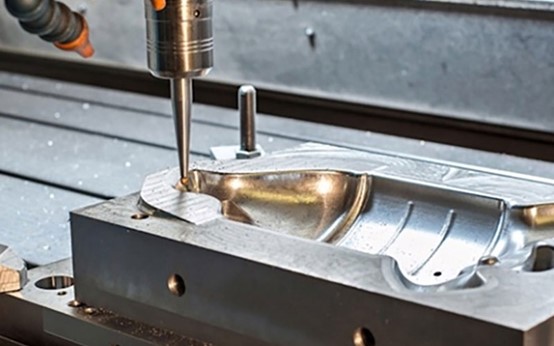
Quomodo productio fusionis metallicae sub pressione operatur?
Fingunt Praeparatio
Antequam formam fusam incipiat, primum forma inseri et calefacere debet. Deinde, cavitas purganda est et medicamentum ad formam liberandam aspergendum.
Agentia ad formam solvendam ejectionem partium fusarum faciliorem reddunt et etiam formas refrigerare possunt. Postquam forma parata est, machina ad formam fundendam formam mobilem agit ut arcte cum forma fixa claudatur et vim prehensionis ingentem adhibet ne metallum liquefactum effundatur.
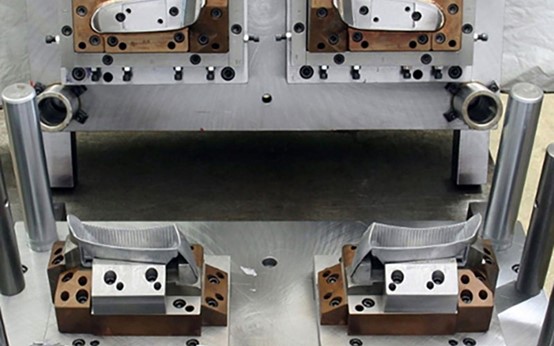
Fusio Materiae
Postquam forma fusa praeparata est, mixtura specifica in furno ad statum liquefactum calefacta est, et compositio uniformis manet. Deinde, cochleari mensorio utens, quantitatem requisitam metalli liquefacti e furno extrahis et leniter in involucrum iniectionis clausum infundis, ad iniectionem parans.
Processus iniectio
Perforator machinae fusae celeritate maxima progreditur, metallum liquefactum in manica statim in cavitatem formae clausae premens. Metallum liquefactum totam cavitatem intra paucas centesimas secundae implet, ita ut replicatio accurata parietum tenuium et structurarum complexarum fiat.
refrigerant
Postquam metallum liquefactum cavitatem implevit, perforator non statim recedit, sed pressionem ingentem retinere pergit. Haec pars "pressio tenax" appellatur. Metallum quod contrahitur et solidificatur cogit ut supplementum accipiat, ita cavitates et vitia contractionis internae minuendo et densitatem fusae augendo.
Eiectio
Postquam forma sub pressione per aliquod tempus retenta est et fusio fundamentaliter fixa est, mechanismus claudendi formam formam aperit.
Mechanismus eiectorius intra formam sub impulsu cylindri eiectorius progreditur, leniter massam formatam e forma propellens et processum deformationis perficiens.
falcandas
Fusiones per fusionem sub pressione eiectae plerumque margines materiales additos habent, ut systemata valvularum et rimas ventilationis. Hi margines materiales manu vel instrumento abscindendi et necessariam purgationem superficialem subiici debent. Postquam una fusione purgata est, forma clauditur, et proximus cyclus fusionis sub pressione incipit.
Genera Materiarum Metallicarum in Productione Fusionis Metallicae Adhibita
Aluminium
Aluminium est materia latissime adhibita ad fusionem sub pressione . Aluminium leve est et bonam habet firmitatem mechanicam, resistentiam corrosionis et conductivitatem thermalem et electricam.
Mixtura aluminii bonam fluiditatem fusam habet et apta est ad partes tenues cum structuris complexis producendas. Late in industriis autocineticis, electronicis et aëronauticis adhibetur.
zincum
Mixtura zinci facillime per pressionem funditur et partes cum accuratione dimensionali summa et superficiebus levibus producere potest.
Mixturae zinci bonas proprietates mechanicas habent et varias curationes galvanoplasticas subire possunt. Mixtura zinci saepe adhibetur ad partes ferramentarias, exempla ludicra, accessiones balnearias et involucra electronica, aliaque producta fabricanda.
magnesium
Magnesii mixtura levissima inter metalla practica est, magna vi specifica et rigiditate specifica praedita, et egregias proprietates absorptionis ictus et protectionis electromagneticae habet.
Magnesium saepe adhibetur in condicionibus ubi pondus stricte requiritur, ut in involucris computatralium portatilium, corporibus camerarum, rotarum gubernaculorum autocinetorum, et partibus aerospatialibus.
Copper
Mixturae cupreae praecipue in fusione sub pressione adhibitae sunt aes et aes ferreus. Cuprum praeclaram conductivitatem electricam, conductivitatem thermalem, resistentiam attritionis, et resistentiam corrosionis habet.
Cuprum altum punctum liquefactionis habet, quod magnum detrimentum et detrimentum in formis efficit et fusionem sub pressione difficiliorem et sumptuosam reddit. Cuprum typice adhibetur ad partes speciales fabricandas quae magnam firmitatem et conductivitatem electricam requirunt, ut valvae, rotae dentatae, et connectores electrici.

Genera Processus Productionis Fusionis Metallicae Sub Presione
M. cubiculum calidum mittentem
In fusione sub pressione camerae calidae, mechanismus injectionis in metallo liquefacto immergitur, et metallum directe per cameram injectionis in formam iniicitur. Methodus fusionis sub pressione camerae calidae valde efficax est et celerem cycli celerem habet, eam aptam reddens metallis puncti liquefactionis humilis, ut zinco, magnesio, et plumbo.

Die frigoris camera mittentem
In fusione sub pressione camerae frigidae, mechanismus injectionis a fornace separatur, et metallum liquefactum in cameram injectionis manu vel mechanice iniiciendum est.
Fusio in camera frigida apta est metallis alto puncto liquefactionis, ut aluminio et cupro. Quamquam fusio in camera frigida paulo minus efficax est, corrosionem instrumentorum efficaciter impedire et qualitatem producti confirmare potest.

M. vacuum casting
Fusio sub vacuo evacuationem aeris per processum fusionis sub vacuo implicat, ut gas in cavitate formae reducatur, ita vitia porositatis minuantur et densitatem ac proprietates mechanicas augeantur.
Fusio sub pressione in vacuo saepe adhibetur pro productis cum requisitis magnae firmitatis, ut partibus structuralibus autocineticis et componentibus aviationis.
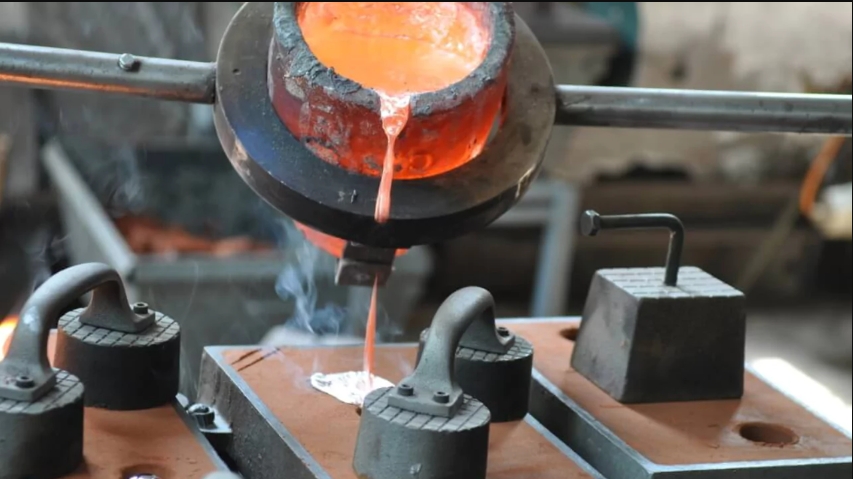
Low-Pressura Die Iactis
Fusio sub pressione humili est processus quo metallum liquefactum e crucibulo in formam gase pressione humili lente impellitur, impletionem metallicam lenem et structuram densam efficiendo.
Fusio sub pressione humili saepe adhibetur in productione maiorum partium aluminii, ut rotarum curruum et blocorum motorum.

M. gravitatis mittentem
Fusio gravitatis pondere proprio metalli utitur ad metallum liquefactum in formam iniiciendum sine necessitate injectionis externae.
Fusio sub pressione gravitatis est processus simplex et aptus productioni mediocri et parvae seriei, ut corpora antliarum, iuncturas tuborum, involucra mechanica, et cetera.
Commoda Productionis Fusionis Metallicae Sub Presione
Accuratio Tridimensionalis
Fusio metallica sub pressione potest effici producta altae praecisionis cum formis complexis uno processu formationis, cum parvis tolerantiis dimensionalibus et bona repetibilitate.
Partes metallo fuso machinatae superficiem laevigatam et tenuem habent, quae directe pingi, electroindui, vel poliri possunt, ita ut processus et sumptus machinationis et politurae superficialis subsequentes magnopere minuantur.
Productio Efficens
Processus fusionis sub pressione cyclum brevem habet, qui iniectionem, refrigerationem, et deformationem celerem permittit, et praecipue aptus est ad productionem per series et automatam.
Collata cum methodis fusionis vel machinationis traditis, fusio metallica sub pressione partes constantiores intra idem temporis spatium producere potest, sumptum per singulam partem insigniter minuendo.
Formatio Complexorum
Fusio metallica in forma pressa partes geometriis complexis, structuris tenuibus parietibus, et notis subtilibus, ut costis firmantibus, foraminibus filetatis, et insertis, in forma unica formare potest, multiplices processus vel processus congregationis vitans et fabricationem productorum cum alta integratione et alta integritate structurae assequens.
Mechanica virtus
Fusio metallica, propter iniectionem altae pressionis, efficit ut metallum celeriter cavitatem formae impleat et solidificetur. Quam ob rem, structura interna fusorum densior fit, cum paucioribus poris et cavitatibus contractionis, et maiorem vim mechanicam, duritiem et resistentiam attritionis habent.
Postquam per fusionem sub pressione in vacuo vel processus fusionis sub pressione semisolidi tractatae sunt, effectus partium ad effectum elementorum fusionum accedere potest.
Materia Utendo
Iactura metalli in processu productionis fusionis metallicae perquam infima est. Systema portarum et partes redundantiae in fornace iterum adhiberi possunt, et ratio usus materiae totalis plus quam 90% attingere potest.
Collata cum methodis fusionis traditis, fusio metallica non solum materias primas conservat, sed etiam tutelam naturae et moderationem sumptuum prodest.
Incommoda Productionis Fusionis Metallicae Sub Presione
Sumptus Altus Mucoris
Sumptus designandi et fabricandi formarum metallicarum ad fusionem sub pressione (vel "fusionem sub pressione") relative alti sunt, praesertim pro formis structura complexa vel multicavitatibus praeditis, quae machinationem accuratam et chalybem resistentem temperaturae altae requirunt. Quapropter, magnum est sumptus initialis.
In productione parvarum serierum vel inceptis cum crebris mutationibus designi, sumptus formae metallicae fusae difficile est ad amortizandum et efficientiam oeconomicam pauperem habet.
Inaptitudo Metallorum Alti Puncti Liquefactionis
Limes resistentiae temperaturae machinarum et formarum fusarum plerumque solum ad metalla puncti liquefactionis medii et humilis pertinet, ut aluminium, zincum, magnesium, et cuprum.
Materiae alto puncto liquefactionis, ut chalybs et ferrum, per fusionem sub pressione formari non possunt, quod quodammodo ambitum huius processus limitat.
Sumptus Sustentationis Alti
Machinae fundendae sub pressione et systemata earum adiuvantia (velut instrumenta hydraulica, refrigerantia, et spargenda) pretiosa sunt et magnas necessitates sustentationis habent. Si instrumenta in productione male functionant, damnum formis inferent vel ad interruptionem productionis ducet, augens sumptus sustentationis et operationis societatum.
Difficultates in Processu Productionis Fusionis Metallicae
Quaestiones Porositatis et Contractionis
Problemata porositatis et cavitatum contractionis inter difficultates frequentissimas in fusione sub pressione numerantur. Cum celeritate magna impletur, si aer in cavitate formae non tempore emittitur, in metallum liquefactum attrahetur et poros formabit. Interea, cum crassae parietes fusionis solidificantur et contrahuntur, nisi satis metallo liquefacto suppleantur, cavitates contractionis formabuntur.
Vitia pororum et cavitatum contractionis proprietates mechanicas et vim obsignationis partium insigniter minuere possunt.
Moderatio Parametrorum Processus Complexi
In processu fusionis metallorum, plurimi parametri, ut celeritas injectionis, pressio, temperatura, et tempus, accurate aptari debent. Etiam minima cuiuslibet parametri deviatio ad producta vitiosa ducere potest.
Exempli gratia, pressio insufficiens ad impletionem imperfectam ducere potest, dum nimia celeritas implicationem intensificabit, quod postulata maxima in moderatione processus imponit.
Deformatio Imperium
Quamquam fusiones sub pressione magnam praecisionem habent, contractio fusionum post deformationem et deformatio ex dimissione tensionis residuae effecta adhuc problemata sunt quae stricte moderanda sunt.
Factores dimensionales stabilitatem dimensionalem et accuratam compositionis partium afficere possunt, sumptum subsequentis processus vel correctionis augentes.
Applicationes Productionis Fusionis Metallicae Sub Presione
Automotive industria
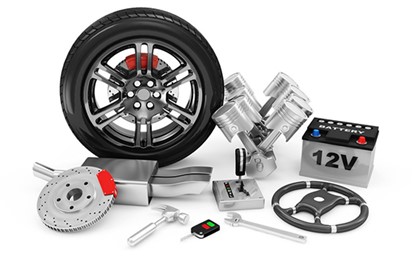
Industria autocinetica est maximus mercatus applicationum pro fusis metallicis. Fusio metallica adhiberi potest ad fabricandas machinas, capsas transmissionis, receptacula embrayage, coetus gubernaculi, rotas, necnon varia fulcra et partes structurales.
Fusio sub pressione partes magnae firmitatis et levitatis praebere potest, requisitis autocinetorum pro salute et parsimonia cibus implens.
electronic Products
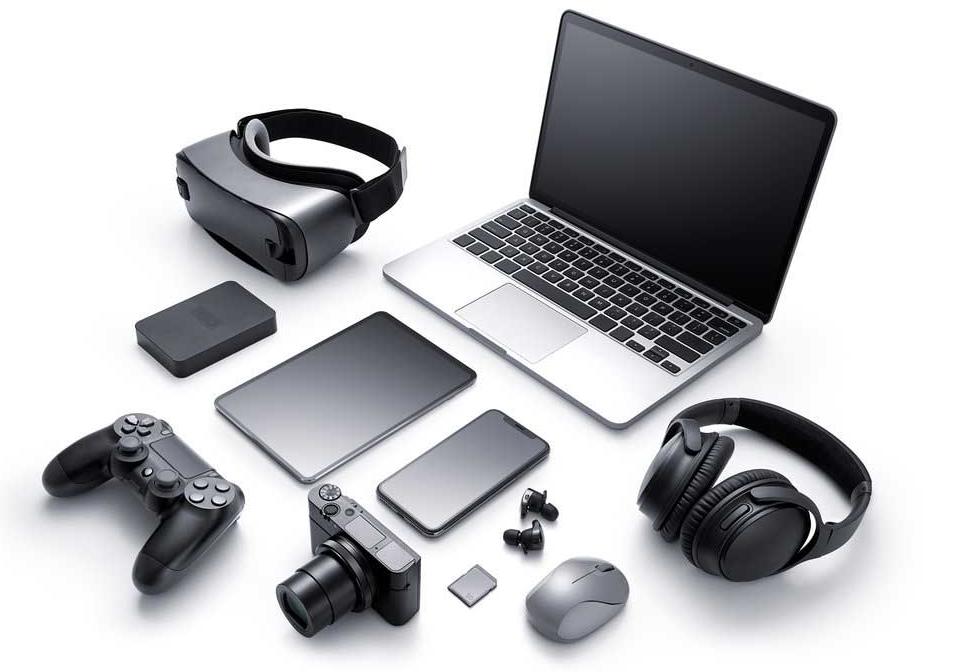
Fusio metallica sub pressione adhiberi potest ad fabricanda producta electronica, ut media cornices telephonorum mobilium, testae computatrorum portatilium, dissipatores caloris, connectores, et cetera.
Fusiones sub pressione electronica praebent praeclaram protectionem electromagneticam, firmitatem structuralem, et dissipationem caloris, dum speciem exquisitam et designum tenuem ac levem consequuntur.
Familia adjumenta
Partes principales multorum instrumentorum domesticorum technologia fusionis sub pressione fabricantur, ut involucrum compressoris refrigeratorum, laminae aeris condicionatorum, testae instrumentorum electricorum, corpora valvularum fistularum, serae ostiorum, et varia supellex coquinaria.
Commoda fusionis metallicae in firmitate, alta efficacia productionis, et bono effectu tractationis superficialis consistunt.
aerospace
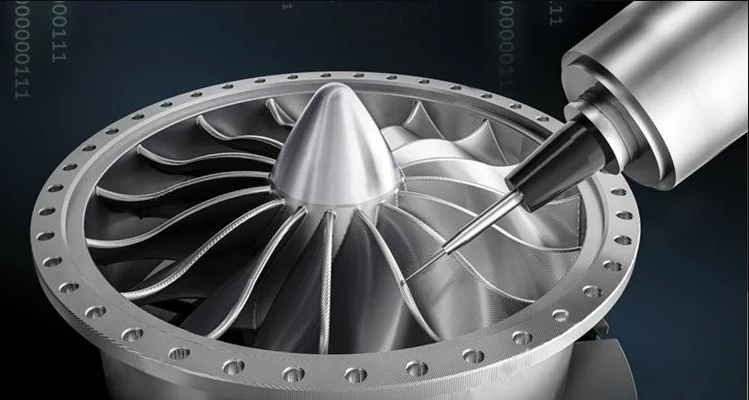
Campus aëronauticus requisita altissima habet de effectu partium. Fusio plastica adhibetur ad fabricandas partes machinarum aeroplanorum, conclavia missilium, componentes radar, et testas instrumentorum communicationis militaris et cetera.
Fusio metallorum sub pressione plerumque adhibet mixturas aluminii et magnesii summae efficacitatis ut postulatis levitatis et magnae firmitatis impleat.
NOBILIS'Officium Productionis Fusionis Metallicae Sub Presione
NOBLE est solutio tua fidissima et completa ad fabricationem singularem, a consilio prototypi ad fabricationem, cum ingentibus opibus fabricationis, technologia idonea, processu simplici, ductu perito, et perfecto processu inspectionis qualitatis ad convertendas ideas tuas in rem veram.
Officia formarum fusarum sub pressione altae praecisionis et diuturnae pretiis aemulis praebentes, technologiam formarum fusarum sub pressione recentissimam cum apparatu productionis provecto coniungentes, periti nostri ingeniarii dedicantur ad tempora cyclorum usque ad 50%+ reducenda, cum celeritate conversionis, intra minuta obtinendo. Accipe pretium et formam tuam fusam sub pressione intra dies accipiendo.
- Officina Certificata ISO 9001 et ISO 13485
- Plus decem anni in fabricatione formarum fusarum sub pressione
- Instrumenta Provectiora et Pretium Competitivum
- Accipe Aestimationem Fabricationis Formae Fusae Instantaneae
- Relatio DFM Professionalis et Gratuita
- 24/7 Engineering Support
- Tempus Ducendi Tam Celeri Quam Tres Dies
ab FAQs Aluminium die Casting
Quid interest inter fusionem sub pressione camerae calidae et camerae frigidae?
Fusio sub pressione camera calida apta est metallis humilis puncti liquefactionis, ut zinco et magnesio, dum fusio sub pressione camera frigida adhibetur metallis altioris puncti liquefactionis, ut aluminio et cupro.
Num partes fusae machinari an superficiem tractari possunt?
Ita. Partes fusae sub pressione processus secundarios, ut machinationem CNC, anodisationem, pulveris indutionem, et galvanoplastiam, subire possunt ut tolerantiae artiores vel pulchritudo et resistentia corrosionis meliores consequantur.
Utrum fusione metallica sub pressione apta sit ad Low-Volume Productio?
Traditio est ut fusio sub pressione magis oeconomica sit ad magnas copias productas. Attamen, cum hodiernis instrumentis celeribus et technologiis prototyporum creandorum, nunc fieri potest ut parvae series efficaciter producantur, praesertim ad probationes productorum vel ad partes editionis limitatae.
Qui factores considerandi sunt cum pars fusa designatur?
Designatores crassitudinem parietis, angulos pressionis, situm portae, et dispositionem refrigerationis considerare debent ut impletionem lenem et ejectionem facilem curent. Designatio recta adiuvat ad vitia minuenda et vitam formae extendendam.
Quantum constat fusio metallica sub pressione?
Sumptus a factoribus ut complexitate formae, volumine productionis, magnitudine partis, et genere materiae pendet.







