
In agro productionis industrialis et fabricationis modernae, technologia ferrurae metallorum locum magni momenti tenet. Est methodus processus quae duas vel plures partes metallicas in gradu atomico per calefactionem, pressionem, vel combinationem utriusque coniungit ad totum solidum formandum.
A processu ornamentorum metallicorum in vita quotidiana ad constructionem instrumentorum aëronauticorum, navium et pontium, nihil sine auxilio technologiae ferrariae metalli esse potest.
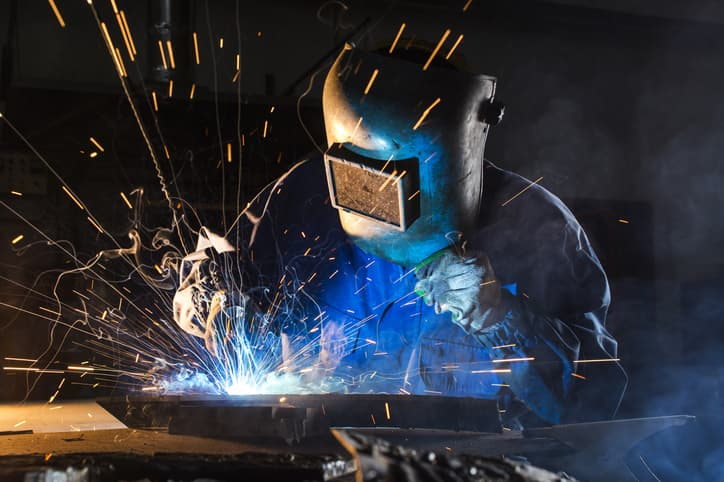 |
Quid est soldadura laminarum metallicarum?
Ratio fundamentalis ferramentorum metallorum est calorem vel vim mechanicam adhibere. Haec nexus originales inter atomos in partibus metallicis iungendis rumpit. Deinde hi atomi diffunduntur et miscentur. Denique, novas conexiones metallicas formant ut iuncturam permanentem efficiant.
Dum ferrum infunditur, areae metalli connectentes ad statum liquefactum vel flexibilem calefiunt. Atomi deinde multo vividiores fiunt. Per spatia inter varias partes metallicas coalescere possunt. Ubi refrigeratur, nexus firmus ferrum incidit. Partes metallicas initio separatas in unum corpus firmiter coniunctum mutat.
Ferruminatio metallorum a modis mechanicis iunctionis omnino differt. Nexus ut clavi et clavi facile separari possunt. Atomi metallici in locis iunctionis numquam vere miscentur. Ferruminatio autem nexum permanens et inseparabilem efficit. Nexus ferrati saepe tam fortes sunt quam, vel etiam validiores quam, ipsum metallum originale. Haec proprietas facit ut ferruminatio late adhibeatur in locis ubi structurae superfortes requiruntur.
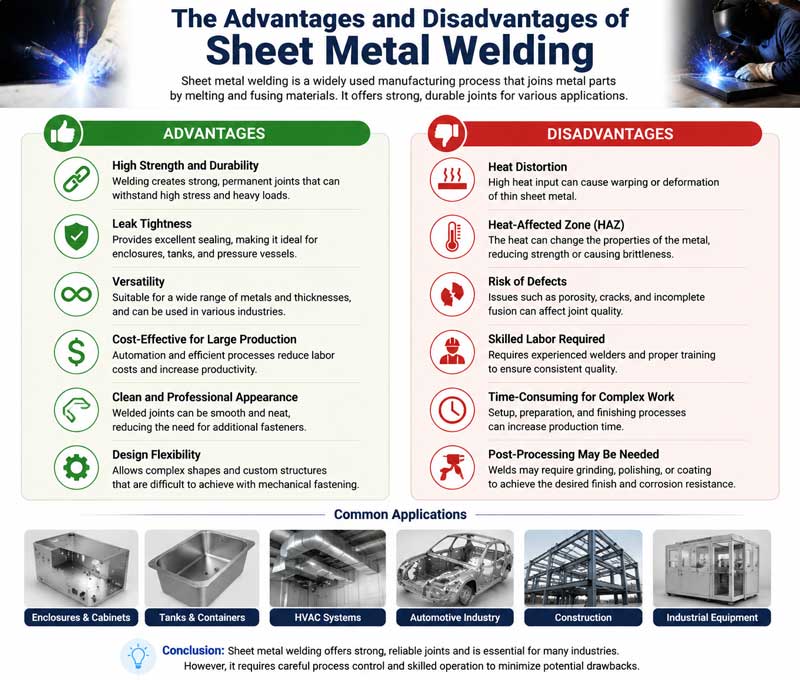
Commoda et incommoda soldadurae laminae metallicae
commoda
- Robur nexus fortis: Iuncturae conglutinatae atomos metallicos inter se iungere possunt. Robur earum plerumque tam magnum est quam metallum originale, vel etiam altior. Hoc structuras conglutinatas aptissimas reddit ad pondus ferendum. Possunt gravia onera, ictus fortes, et vibrationes tolerare.
- Excellens firmitas: Iuncturae per fusionem factae undique leves et solidae sunt. Efficaciter gas et liquorem ne exeant prohibere possunt. Haec proprietas fusionem perutilem reddit. Aptissima est ad fabricandas cisternas sub pressione, fistulas, et receptacula repositionis.
Lata range usus;
Ferruminatio metallorum fere omnibus generibus materiarum metallicarum aptatur. Hae materiae includunt chalybem carbonicum, chalybem inoxidabilem, mixturam aluminii, et mixturam cupri.
Interea, partes metallicas variarum formarum et magnitudinum coniungere potest. Sive tenues laminas coniungere, sive crassae laminae a tergo conglutinare, sive structuras complexas conglutinare, omnia perfici possunt apta methodo conglutinandi eligenda.
- Materiae et sumptus conservatiComparata cum nexibus clavis et clavis, ferratura non requirit partes connectivas additionales, quod magnam materiam metallicam servare potest. Interea, processus ferraturae est relative simplex, cum alta efficientia productionis, quae cyclum fabricationis efficaciter abbreviare et sumptus productionis reducere potest. In productione industriali magnae scalae, hoc commodum utilitates oeconomicas societatum insigniter augere potest.
Incommoda
- Tensio et deformatio in iunctura sudatoria oriuntur: Dum ferrum incipitur, partes metalli locales celeriter calefiunt et refrigerantur. Haec inaequalis variatio temperaturae tensionem ferrariam in area iuncturae sudatoriae efficit. Cum tensio limitem tolerantiae materiae excedit, deformationem partis sudatoriae efficit et etiam fissuras efficit. Correctio et reparatio subsequens post deformationem sumptus productionis et processus auxit.
- Altae necessitates artium operativarum: Qualitas soldadurae directe a gradu technico operatoris pendet. In processu soldadurae, moderatio parametrorum, ut fluxus electricus soldadurae, tensio, celeritas soldadurae, et angulus electrodi, omnia experientiam amplam et operationem accuratam requirunt. Si parametri non recte constituuntur, facile est vitia soldadurae, ut pori, inclusiones scoriae, penetratio imperfecta, et fissurae, oriri. Haec vitia graviter functionem iuncturarum soldadurae adficient et usum tutum structurae periclitabunt.
- Detectio vitiorum soldadurae satis difficilis est: Quaedam vitia soldadurae, ut pori interni, inclusiones scoriae, et microfissurae, oculo nudo directe observari non possunt et usum instrumentorum detectionis professionalis requirunt. Haec instrumenta detectionis pretiosa sunt, et processus detectionis complexus est, quod sumptum qualitatis inspectionis per processum productionis auget.
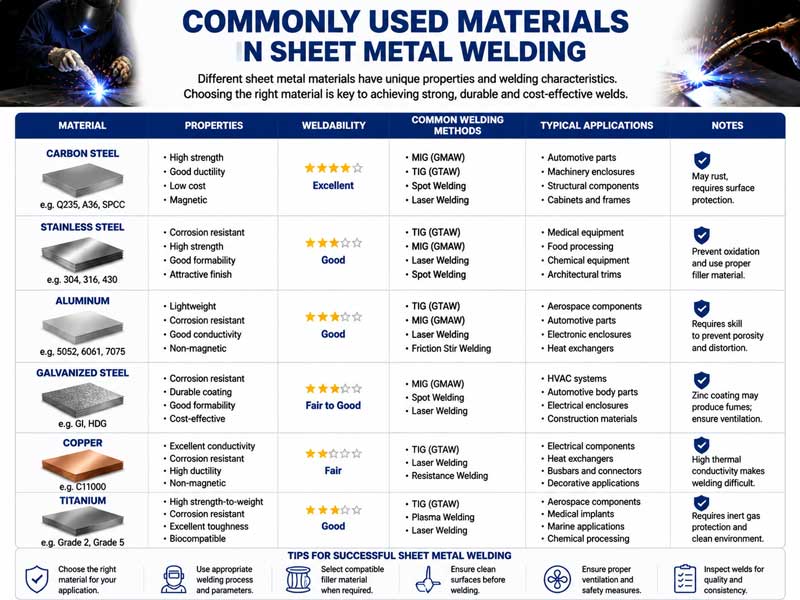
Materiae vulgo adhibitae in soldadura laminarum metallicarum
Materiae vulgo ad ferruminandum adhibitae in duas partes dividuntur. Primum genus est materia fundamentalis, quod est metallum quod ferruminandum est. Secundum genus est materia implens, quae hiatus inter partes coniunctas per ferruminandum implet. Sunt etiam quaedam materiae adiuvantes, ut fluxus et gas protector. Hae metalla directe non iungunt, sed magnum momentum in qualitatem ferrurae habent.
(1) Materia fundamentalis
Multae sunt species materiarum basicarum. Fere omnia metalla et mixturae metallorum ut materiae basicae ad suendum adhiberi possunt. Inter communes sunt hae categoriae:
1. Chalybs carbonicus: Secundum differentiam in contento carbonico, in chalybem carbonicum humilis, chalybem carbonicum mediocris, et chalybem carbonicum altum dividi potest.
Chalybs humilis carbonis optimam vim in ferrurando habet, bonam plasticitatem, et minus verisimile est ut rimas evolvat durante ferrurando.
- Chalybs inoxidabilis: Chalybs inoxidabilis optimam corrosionis resistentiam et altae temperaturae resistentiam habet.
Secundum microstructuram suam, in chalybem inoxidabilem austeniticum, chalybem inoxidabilem ferriticum, et chalybem inoxidabilem martensiticum dividi potest. Chalybs inoxidabilis austeniticus egregiam facultatem ferrugineam habet et est genus chalybis inoxidabilis in industria vulgo adhibitum. Cum chalybem inoxidabilem ferriticum ferrugineum soldas, problema granorum crassorum saepe oritur, quod duritiam iuncturae ferruginae afficit. Chalybs inoxidabilis martensiticus malam ferrugineam habet et curationem caloris post ferruginem requirit ut eius facultatem augeat.
- Metalla et mixturae non ferreae: Inter communes sunt mixturae aluminii, mixturae cupri, mixturae titanii, etc.
Aluminium mixtura levis pondere, magna robore, et bona corrosioni resistentia est. In soldadura, modi ut soldadura arcus argonii adhibendi sunt, et cura ad oxidationem prohibendam adhibenda est.
Mixturae cupreae bonam conductivitatem thermalem habent. Dum soldadura fit, magna copia caloris requiritur, et simul, necesse est vitare formationem pororum.
Mixturae titanii proprietates habent ut magnam firmitatem, densitatem humilem, et resistentiam altae temperaturae. Earum soldadura satis difficilis est et sub protectione gasis inertis perfici debet. Saepe in agro aëronautico adhibentur.
(2) Materiae impletionis
Munus materiae implendae est hiatum iuncturae conglutinatae implere, cum materia basi liquefacta miscere ad suturam conglutinatam formandam, et robur ac facultatem obsignationis iuncturae curare.
Inter materias implentes vulgo adhibitas sunt virgae soldandi, fila soldandi, et taeniae soldandi.
- Electrodum: Electrodum ex duabus partibus constat: nucleo et tunica.
Nucleus est nucleus metallicus electrodi, cuius compositione materiae basalis congruit. Munus eius principale est impletionem metallicam suturae praebere. Obductio est stratum superficiei nuclei suturae applicatum, compositum ex pulvere minerali, pulvere ferro-mixturae, glutino, etc.
Dum ferruminatur, stratum gas ad protectionem producit. Gas aerem a contaminatione metalli liquefacti prohibet. Etiam elementa non desiderata, ut oxygenium, sulfur, et phosphorus, minuere adiuvat. Hoc qualitatem ferrurae emendat. Virgae ferrariae multis generibus veniunt, secundum usum. Exempli gratia, virgae sunt pro ferro structurali, ferro inoxidabili, et ferro fuso.
- Filum: Filum imprimis in methodis soldadurae adhibetur, ut soldadura gaso protecta et soldadura arcu submerso.
Compositio eius uniformis est, et contentum impuritatum humile, quod stabilem suturae functionem praestare potest. Fila suturae in fila suturae solida et fila suturae nucleo fluxo coniuncta secundum diversas materias distingui possunt. Filum suturae solidum una cum gaso protectorio adhibendum est.
Filum nucleo fundente obductum pulverem continet. Dum soldatur, pulvis putrescit, gas protectivum et scoriam producens, quae stagnum liquefactum protegunt. Magnam efficaciam soldandi et bonam formationem suturae habet.
- Taenia soldadurae: Taenia soldadurae saepe ad modos soldadurae, ut soldadura electroscoriae et soldadura automatica arcus submersi, adhibentur. Apta sunt ad laminas crassas chalybeas soldadurandas. Latitudo et crassitudo earum secundum varias necessitates soldadurae eligi possunt. Adiuvat ut sutura soldadurae aequaliter impleatur.
(3) Materiae auxiliares
Fluxus: Fluxus plerumque in processibus soldadurae, ut soldadura arcu submerso et soldadura electroscoria, adhibetur. Scoriam format dum soldadura fit. Scoria stagnum metalli liquefacti tegit. Aerem arcet et metallum ne rubiginem contrahat. Simul, fluxus cum impuritatibus in stagno chemice reagit. Oxygenium, sulfur et phosphorum removet. Hoc suturam multo meliorem reddit.
Homines saepe fluxum metallicum in modis ferrariae utuntur, ut ferraria arcu submerso et ferraria electroscoria. Dum ferrantur, stratum scoriae creat. Scoria superficiem piscinae metalli liquefacti tegit. Aerem obstruit et oxidationem metalli impedit. Interea, fluxus etiam cum materiis non desideratis in piscina reagit. Adiuvat ad oxygenium, sulphur et phosphorum removendum. Hoc qualitatem ferrariae emendat.
Fluxus praecipue ad artes soldadurae sicut sub.
- Gas protectorium: Munus gasis protectoris est arcum et stagnum liquefactum per processum soldadurae protegere, gases ut oxygenium et nitrogenium in aere prohibere ne invadant, et vitia ut porositatem et inclusionem scoriae in sutura soldadurae vitare.
Inter gases tutelares vulgo adhibitos sunt argon, helium, dioxidum carbonis, et cetera.
Argon et helium sunt gases inertes cum bonis effectibus protectivis et saepe in soldadura metallorum non ferreorum et chalybis inoxidabilis adhibentur.
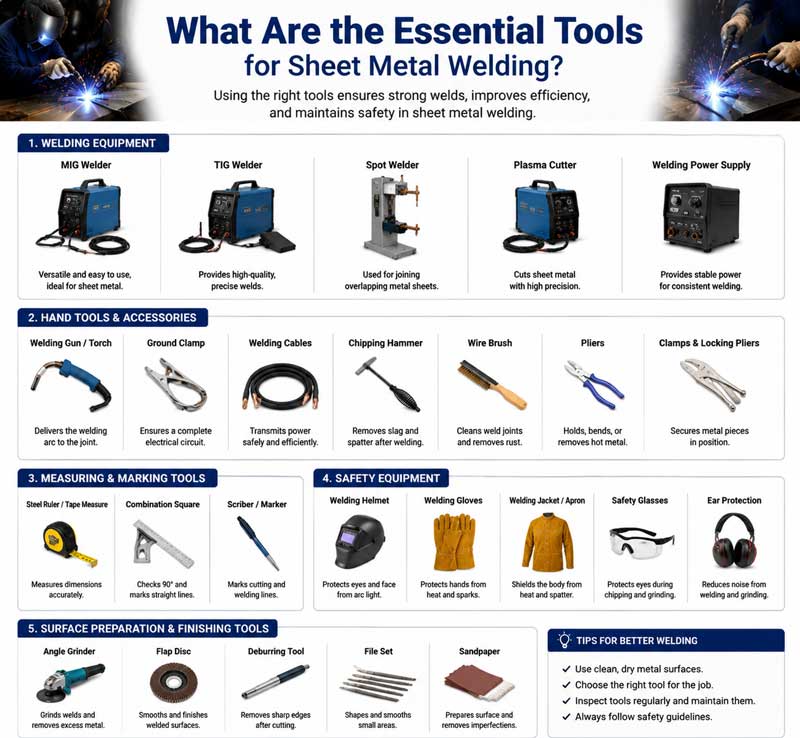
Quae sunt instrumenta necessaria ad laminam metallicam ferream?
Varia genera instrumentorum ad metalla soldanda sunt. Instrumenta quae nobis opus sunt variantur secundum varias methodos soldandi. Sed quacumque methodo eligamus, haec instrumenta necessaria habenda sunt.
(1) Fons potentiae ad soldandum
Fons potentiae soldandi est instrumentum quod energiam electricam necessariam pro arcu soldandi praebet et est instrumentum principale ad operationes soldandi.
- Machina ad arcum electricum AC soldandum: Machina ad arcum electricum AC soldandum structuram simplicem, pretium vile, et facilem sustentationem habet. Praecipue ad arcum electricum manualem soldandum adhibetur et apta est ad chalybem carbonis humilis aliasque materias soldandas.
Eius fluxus electricus est alternans, et stabilitas arcus relative mala est.
- Machina ad arcum DC soldandum: Current electricus egressus machinae ad arcum DC soldandum est current electricus continuus. Arcus bonam stabilitatem habet et varias materias metallicas, ut chalybem inoxidabilem et metalla non-ferrea, soldare potest.
Machinae ad arcum continuum soldandum ulterius in machinas rotatorias ad arcum continuum soldandum et machinas rectificatorias ad arcum continuum soldandum distingui possunt.
Machinae rotatoriae ad arcum continuum soldandum relative magnae sunt et altos gradus sonitus habent.
Machina ad sudanda arcus DC rectificati est parva magnitudine, levis pondere, et summa efficax.
- Machina ad soldandum invertere: Machina ad soldandum invertere novum genus fontis potentiae ad soldandum est. Technologiam invertere utitur ad convertendum currentem alternantem frequentiae industrialis in currentem continuum, deinde invertendo eum iterum in currentem alternantem altae frequentiae, et tandem rectificando eum in currentem continuum.
Machinae ad soldaduram inverteram pertinentia commodis habent parvae magnitudinis, levitatis, conservationis energiae, altae efficientiae, bonae stabilitatis arcus, et varias methodos soldadurae assequi possunt.
(2) Instrumenta operationis soldadurae
- Fax soldandi: Fax soldandi praecipue in soldandis gasis protectis adhibetur. Eius munus est filum soldandi tenere, currentem agere, et gasum protectivum transmittere.
Fax soldandi ad soldandum gas adhibetur. Gas inflammabile et oxygenium miscere et per fistulam spargere potest. Postquam accensa est, flammam format ad materiam basin et materiam implendi calefaciendam.
- Manduca ad ferruminandum: Manduca ad ferruminandum instrumenta necessaria sunt ad arcum ferreum manualem. Electrodos prehendunt et electricitatem ferrariam conducunt. Manduca ad ferruminandum electricitatem bene conducendam, calori resistendum, et insulandum esse debent. Processum ferrariae tutum et stabilem servant.
- Personae ad soldaduram faciendam et instrumenta salutis: Personae ad soldaduram faciendam instrumenta necessaria sunt ad facies et oculos soldadurae faciendas. Duo genera habent: manualia et capiti adfixa.
(3) Instrumenta et apparatus auxiliares
- Mola angularis: Mola angularis duos usus praecipuos habet. Metallum basin ante soldaduram purgat et soldaduram post soldaduram polit. Ante soldaduram, impuritates ut rubiginem, oleum, et squamam oxydativam e superficie metallica removet. Hoc qualitatem iuncturae soldadurae confirmat. Post soldaduram, suturam soldadurae polit. Suturam lenem reddit et aspectum partium soldadurarum amplificat.
- Situla ad electrodos conservandos: Situla ad electrodos conservandos virgas ferrarias tenet. Eas ne humidi fiant prohibet. Quaedam virgae, ut alcalinae, humorem facillime absorbent. Postquam humorem absorbuerunt, vitia ut pori in ferraria oriri possunt.
Situla insulationis virgarum soldatoriarum virgas soldatorias calefaciendo siccare potest ut earum efficaciam in usu confirmet.
- Forcipes et positionatores: Forcipes partes quae ferraturae sunt figunt. Positiones accuratas durante ferratura curant. Etiam impediunt ne partes formam mutent. Positores partes ferraturas ad diversas positiones et angulos movere possunt. Operationes ferraturae faciliores reddunt. Etiam efficientiam et qualitatem ferraturae augent. Munus extra grave agunt pro partibus ferraturae magnis et complexis.
- Instrumenta probationis: Instrumenta probationis ad qualitatem iuncturarum sudatarum examinandam adhibentur. Saepe iudicant utrum aspectus sudationis sit idoneus. Detectores vitiorum ultrasonici et detectores vitiorum radiographicorum vitia interna in sudationibus detegunt. Haec vitia includunt foramina, scoriam inclusam, et fissuras.
Quomodo laminae metallicae soldadura operatur
Principium operationis ferrurae metallorum est essentialiter spatium inter atomos metalli ferendi abbreviare ad locum ubi vincula metallica per actionem energiae thermalis vel mechanicae formantur, ita nexus atomorum efficiendus.
Secundum quod materia fundamentalis liquefiat per processum soldadurae, modi soldadurae in tres categorias principales dividi possunt: soldadura fusionis, soldadura pressoria, et brasatura.
(1) Principium Operandi Fusionis Soldaturae
Methodus soldadurae per fusionem est frequentissima. Eius essentia est materiam basis areae soldadurae ad statum liquefactum calefacere ut piscina liquefacta formetur, simulque materia implens etiam liquefiet et in piscinam liquefactam miscebitur.
Postquam piscina liquefacta refrigescit et solidificat, iunctura ferrea formabitur.
Methodi communes soldadurae fusionis includunt soldaduram arcus manualem, soldaduram gasis, soldaduram arcus argonii, soldaduram cum gaso dioxidi carbonis protectam, et cetera.
1. Duo poli fontis potentiae ad soldandum respective forcipe soldandi et materia soldanda coniunguntur, circuitum clausum formantes.
2. Operator virgam soldandi forcipe electrico tenet, eam cum materia laboranda in contactum adducit, deinde eam celeriter paulisper abducit.
Hoc loco, arcus electricus inter electrodum et rem laborandam generabitur. Temperatura arcus ad 6000-8000°C pervenire potest, quae extremitatem electrodi et partem rei laborandam statim liquefacere potest, lacum liquefactum formans.
3. Altis temperaturis, stratum electrodi putrescet, gas protectivum et scoriam producens. Gas protectivum arcum et lacum liquefactum involvit, aerem segregans.
Scoria superficiem lacus liquefacti tegit ne metalli in lacu liquefacto oxidantur.
4. Dum virga sudurae perpetuo movetur, novae piscinae liquefactae perpetuo formantur, dum vetera refrigerantur et solidificantur. Tandem continua sutura formatur, quo metallorum nexus efficitur.
(2) Principium Operandi Soldaturae Pressae
Soldatura sub pressione est methodus soldandi in qua certa pressio materiae applicatur dum soldatur, et simul, sive calefactione sive non calefactione, superficies contactus metalli soldandi deformationem plasticam subit, ita nexum atomicum efficiens.
Proprium soldadurae sub pressione est quod materia fundamentalis plerumque non liquefiit aut tantum ex parte liquefiit.
Methodi communes soldadurae per pressione includunt soldaduram resistentiae, soldaduram frictionis, soldaduram forgiae, et cetera.
- Duas partes conglutinatas arcte inter se apta, deinde pressionem quandam per electrodos adhibe ut superficies contactus partium conglutinatarum arcte in contactu sint.
- Cum magnus cursus electricus per electrodum transit, calor resistentiae generabitur dum cursus per superficiem contactus partis conglutinatae transit.
Propter resistentiam relative magnam in superficie contactus, calor ibi concentrabitur, metallum in superficie contactus ad statum plasticum vel partim liquefactum calefaciens.
Sub continua actione pressionis, metallum in superficie contactus deformationem plasticam subit, et atomi inter se diffundunt, iuncturam conglutinatam formantes.
Soldatura resistentiae commoda habet celeritatis soldaturae magnae, deformationis parvae, et nullius usus materiarum adimplentium. Late adhibetur in soldatura laminarum tenuium, ut in fabricatione carrorum et involucrorum instrumentorum domesticorum.
(3) Principium operationis brasiendi
Brasatura est processus qui utitur metallo adiuvante cuius punctum liquefactionis inferius est quam punctum liquefactionis metalli basis. Metallum adiuvante et metallum basis simul calefiunt ad temperaturam qua metallum adiuvante liquefit, dum metallum basis non liquefacit.
Methodus ferrariae in qua stannum liquefactum per capillarem actionem hiatus inter metallum basin implet, cum metallo basin diffunditur, et post refrigerationem iuncturam ferratam format.
Brasatura in brasaturam duram et brasaturam mollem dividi potest, secundum diversa puncta liquefactionis metalli brasaturae implentis.
Metallum adiunctum ad brasandum in brasa dura punctum liquefactionis altiorem quam 450℃ habet, et robur iuncturae relative altum est. Saepe ad partes mechanicas brasandas adhibetur.
Punctum liquefactionis metalli adiuncti ad brasandum in molli conglutinatione infra 450°C est, et robur iuncturae relative humile est. Saepe ad conglutinanda elementa electronica adhibetur.
Commoda brasendi sunt haec: temperatura ferraria humilis est, microstructura et proprietates materiae basalis parum mutantur, deformatio partis ferrariae parva est, et varia genera materiarum metallicarum ferrarare potest.
Attamen, robur iuncturarum braseatarum plerumque minor est quam robur iuncturarum per fusionem et per pressionem, quod eas aptas reddit ad usus ubi requisita robur non sunt alta.
|
|
Quae sunt usus soldadurae laminae metallicae?
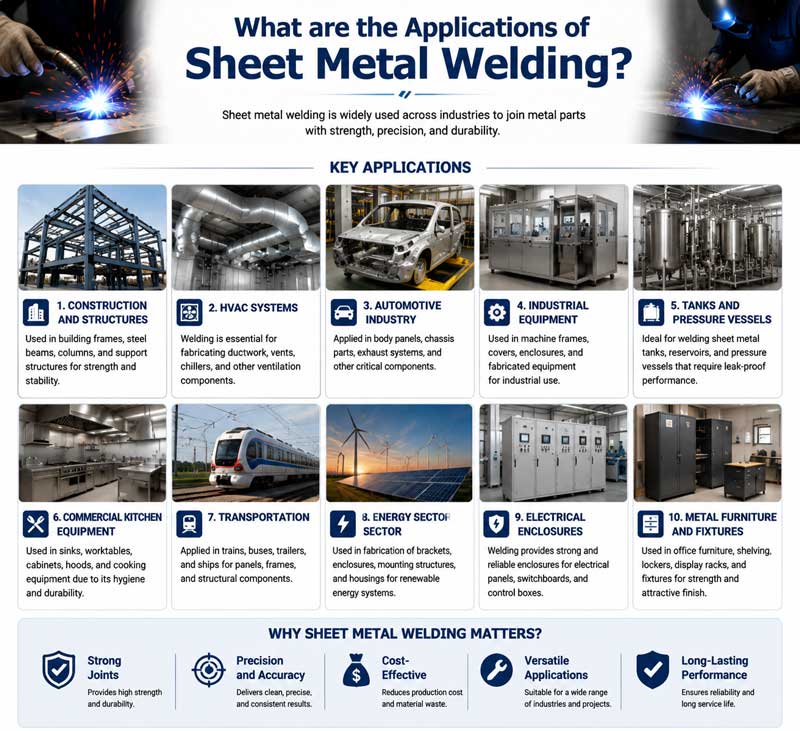
Technologia soldadurae metallorum, cum suis commodis singularibus, late adhibita est in variis industriis et campis, fere omnes aspectus oeconomiae nationalis comprehendens.
(1) Industria machinarum fabricandarum:
Lectae et columnae machinarum instrumentorum, situlae et structurae semirubrales excavatorum, et brachia gruum, etc., omnia per processus soldadurae fabricantur.
Ars soldadurae robur et stabilitatem harum partium structuralium praestare et vitam utilem atque fiduciem operationis instrumentorum augere potest.
(2) Industria vecturae:
- Fabricatio autocinetorum: Fabricatio partium autocinetorum, ut corpora, chassis, et omnia technologiam soldadurae requirunt. Praeterea, homines etiam soldadura utuntur ad partes fabricandas, ut motores autocinetorum et capsas rotarum.
- Navis constructio: Corina navis, tabulatum, cella, et aliae partes navis omnes per ferruminationem coniungi debent.
Ferruminatio navalis provocationibus technicis, ut ferruminatione laminarum crassarum et ferruminatione chalybis altae firmitatis, occurrere debet. Inter methodos ferruminationis vulgo adhibitas sunt ferruminatio arcus submersi et ferruminatio verticalis gasis et electrica.
- Industria aëronautica: Mixturae aluminii et titanii sunt materiae summae qualitatis. Ad corpora aeroplanorum, alas, et partes machinarum construendas adhibentur. Ad has materias speciales solvendas accuratas artes solvendas requiruntur. Exempla typica sunt solvenda arcu argonico, solvenda fasciculo electronico, et solvenda laserica.
(3) Industria aedificatoria:
Aedificia structurae ferreae late in aedificiis altis, officinis magnae portatae, pontibus, aliisque inceptis adhibentur.
Exempli gratia, nexus inter trabes ferreas et columnas in officinis structurarum ferrearum, necnon coniunctio trabium ferrearum in pontibus, omnia per ferruminationem efficienda sunt.
(4) Industria petrochemica:
Industria petrochemica magnum numerum vasorum pressoriorum, fistularum, cisternarum, aliorumque instrumentorum requirit. Fabricatio et installatio horum instrumentorum sine technologia soldadurae fieri non potest.
(5) In vita quotidiana:
Productio ianuarum et fenestrarum metallicarum, soldadura quadrorum birotarum, processus vasorum coquinariorum, et cetera, omnia usum technologiae soldadurae requirunt.
Praeterea, productio quorundam ornamentorum metallicorum, ut gemmarum argentearum et aurearum, etiam artes ferrulinae adhibet ad varias partes inter se coniungendas, formas exquisitas creans.
Conclusio
Ars ferrariae metallorum, ut unus e processibus primariis industriae modernae, longum processum evolutionis subiit, a traditionali arte manuali fucandi et ferraria ad hodiernam ferrariam automatam et intelligentem.
Eius commoda sunt maximi momenti. Nexus metallicos magnae firmitatis et bene obturantes efficit, necessitatibus productionis variarum industriarum satisfaciens.
Simulenter, etiam difficultates habet, ut tensionem et deformationem soldadurae, requisita operationis alta, et pericula salutis, quae per continuam innovationem technologicam et emendationem processuum solvi debent.
Cum continuo progressu in campis sicut scientia materialium, technologia moderationis automaticae, et intelligentia artificialis, technologia soldadurae metallorum etiam ad efficientiam magnam, praecisionem, viriditatem, et intelligentiam evolvitur.
Continua emergentia novarum technologiarum soldandi, ut soldandi laser, soldandi fasciculi electronici, et soldandi frictione agitata, novas occasiones progressionis soldandi metallorum attulit.
In futuro, technologia soldadurae metallorum maiorem partem in pluribus campis aget, validius auxilium productioni industriali et progressioni sociali praebens.
Cur NOBLE ut fabricatorem ferramentorum metallicorum eligas?
NOBLE est solutio tua fidissima et unica ad fabricationem singularem. A consilio prototypi ad fabricationem, cum amplis opibus fabricationis, technologia idonea, processibus simplicibus, ductu peritorum, et rigoroso processu inspectionis qualitatis, ideas tuas in rem veram convertere possumus.
Nostrae Officia Ferrariae Laminarum Metallicarum solutiones singulares praebent quae exspectationes clientium superant pretiis aemulis. A prototypis ad fabricationem ferrariae laminarum metallicarum, turma nostra perita et apparatus productionis provectus efficiunt ut partes ferrariae laminarum metallicarum summa praecisione et stabili effectu accipias. Accipe pretium intra minuta et partes ferrariae laminarum metallicarum intra dies!
NOBLE apparatu modernissimo ad laminas metallicas conficiendas et technologia recentissima instructa est, quo facilius etiam difficillima opera ad laminas metallicas conficiendas aggredimur. Turma nostra peritorum et expertorum confectorum peritiam profundam in variis artibus et processibus conficiendis habet. Sive de complexa fabricatione metallica, sive de structura conficienda, sive de reparationibus agitur, periti nostri artem incomparabilem ad omne opus afferunt.
FAQ
- Possumusne varia genera metallorum inter se conglutinare?
Ita, possumus. Exempli gratia, ferrum et cuprum methodis rectis soldare possumus. Sed materiam impletionis rectam eligere debemus.
- Cur partes conglutinatae interdum flectuntur?
Inaequalis calefactio et refrigeratio inter soldaduram tensionem efficiunt. Tensio partes metallicas flectere vel deformare facit.
- Num metalla ante soldaduram purgare debemus?
Ita, facimus. Rubiginem, oleum, et squamas oxydativas removere debemus. Superficies mundae adiuvant ad suturas firmiores et artiores faciendas.







