
Introduction
Eligendo processum formandi materiam plasticam iniustum, sumptus projecti duplicari et productionem mensibus morari possunt. Pars quae in uno processu bene operatur in alio fit pessimum somnium. Forma finditur. Materia male fluit. Tempus cycli longius fit.
Tres modi communes pro partibus plasticis exstant: Formatio per iniectionem . Formatio per compressionem . Formatio rotationalis . Unaquaeque aliter operatur. Unaquaeque formis, voluminibus, et materiis diversis convenit.
Quid est Iniectio CUMATIUM?
Hic est processus quem plerique homines imaginantur cum "formationem plasticam" audiunt. Machina granulos plasticos accipit, liquefacit, deinde materiam liquefactam in formam metallicam clausam immittit. Plastica omnes cavitates implet, refrigerat, et solidatur. Deinde forma aperit et partem eicit. Tempora cycli brevia sunt. Triginta secunda pro partibus parvis commune est.
Quid opus est?
Cochlea intra dolium calefactum rotatur. Globulos plasticos liquefacit. Deinde cochlea, velut embolus, progreditur. Plasticum liquefactum per fistulam in cavum formae impellit. Forma sub pressione premendi clausa manet dum pars refrigeratur. Postquam solida est, forma aperitur. Acus eiectrices partem expellunt. Totus cyclus automatice repetitur. Nulla interventio humana inter cyclos necessaria est.
Optimus Applications
In productione magnae voluminis, formatio iniecta dominatur. Geometriae complexae. Tolerantiae strictae. Resultatus constantes per milliones partium. Cogita de laterculis LEGO. Operculis lagenarum. Capsulis instrumentorum medicorum. Connectoriis autocineticis. Interruptoribus electricis. Omne productum quod praecisionem et magnas quantitates requirit ad hunc processum spectat.
Partes parvae et intricatae bene operantur. Parietes tenues fieri possunt. Elementa ut costae, protuberantiae, et nexus ad pressionem facile incorporantur. Clientes formam iniectam eligunt cum partes identicas centena milia requirunt.
Key commoda
- Tempora cycli celeria sunt, semel forma currente. Quindecim ad sexaginta secunda per partem typicum est. Accuratio excellens est. Tolerantiae ±0.05mm cum instrumentis et materia idoneis consuetae sunt. Superficies politura directe a forma venit. Nulla politura secundaria necessaria est multis applicationibus. Automatio simplex est. Automata partes removere et componentes inserere possunt.
- Iactura materiae parva est. Canales et canales dentes teruntur et iterum ut materia trita adhibentur. Sumptus laboris per partem minimus est cum machina operatur.
Key Incommoda
- Sumptus instrumentorum altissimus est. Forma chalybea ad usum productionis apta saepe viginti milia ad centum milia dollariorum vel plus constat. Tempora productionis longa sunt. Octo ad sedecim septimanas pro forma complexa normales sunt. Mutationes designii postquam forma secta est carae et lentae sunt.
- Iniectio formandi rationi oeconomicae tantum in maioribus voluminibus est. Infra quingentas vel mille partes, sumptus instrumentorum per partem prohibitivus fit. Qui parvas series requirunt, alios processus primum considerare debent. Investitio initialis vera est. Non est recuperabilis si productum in foro deficit.
Quid est Compressio CUMATIUM?
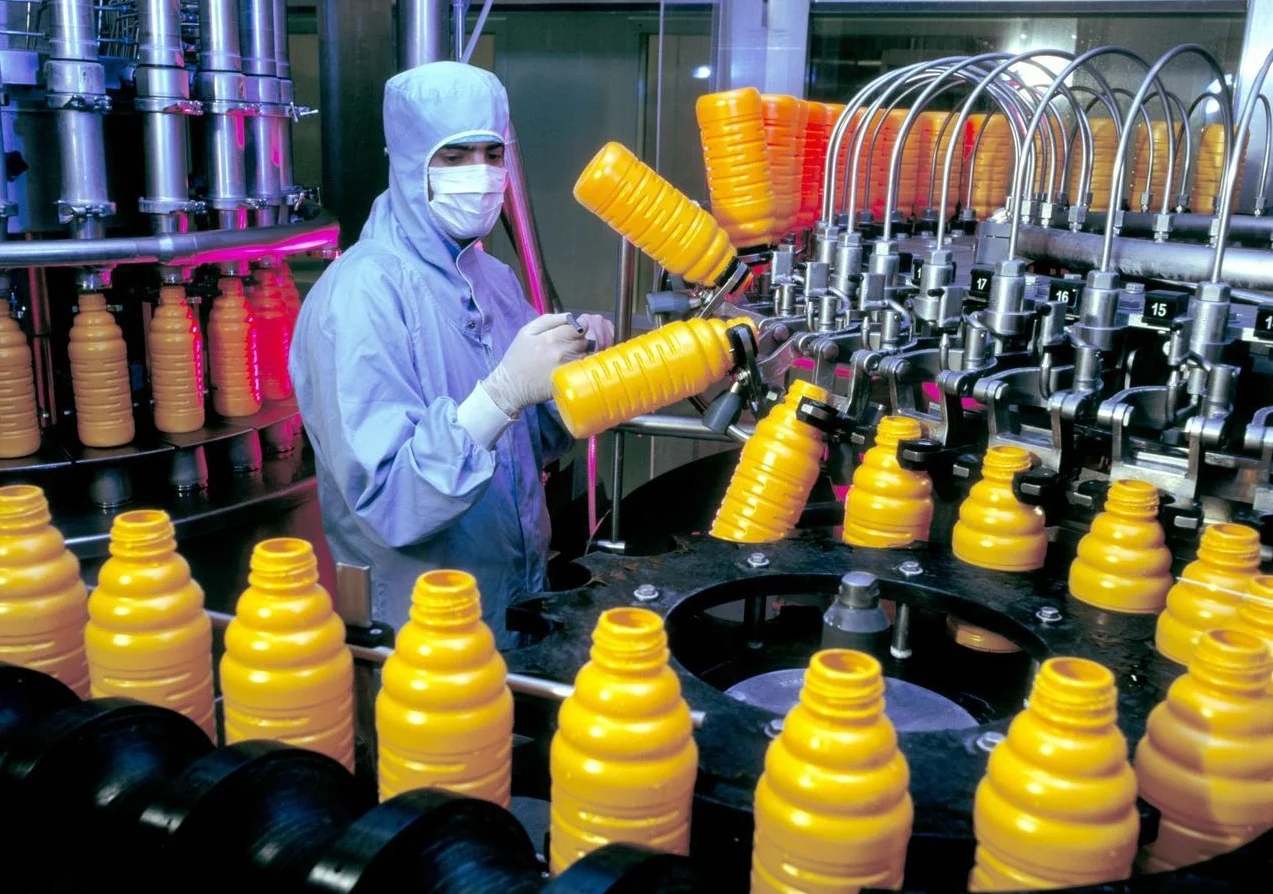
Haec ratio aliter a forma iniecta operatur. Nulla cochlea est. Nulla iniectio altae pressionis. Potius, aliquis quantitatem praemensuratam materiae in cavitatem formae apertam immittit. Forma lente clauditur. Calor et pressio materiam cogunt ut in formam cavitatis fluat. Deinde pars solidificatur. Forma aperitur. Aliquis partem perfectam extrahit. Instrumenta simplex. Pressiones inferiores. Modus omnino diversus.
Quomodo Works
Operator "onus" materiae — plerumque praeformam vel massam mensam — in cavitatem immittit. Prelum dimidiam partem superiorem demittit. Calor materiam emollit. Pressio eam in omnem angulum formae impellit. Pro materiis thermoinduris, reactio chemica fit. Materia reticulatur et perpetuo durescit. Pro gummi vel silicone, processus similis est, sed materia flexibilis manet. Post curationem, forma aperitur. Aliquis partem removet et superfluam fulgurationem abstergit.
Tempora cycli longiora sunt quam in formatione iniecta. Duo ad quinque minuta sunt communia. Gradus curationis non potest festinari.
Optimus Applications
Formatio compressionis excellit cum materiis quas formatio iniectionis difficulter tractat. Materiis plasticis thermoinduris ut phenolico, epoxydico, et melamino. Componentibus e gummi naturali et synthetico. Claviaturis electronicis e silicone. Res magnae, planae, vel leviter curvae ut involucris electricis, operculis vasorum, et componentibus apparatuum.
Exemplum classicum pneumatica autocinetorum sunt. Mixtura gummi frigida in formam intrat. Calor et pressio eam in formam finalem pneumatici cum figuris calcandi et notis lateralibus curant.
Key commoda
- Sumptus instrumentorum minor est quam sumptus formae iniectae. Formae simpliciores sunt. Nullae systemata cursoria vel designia portarum complexa. Non opus est mechanismis premendis altae pressionis. Formae aluminii vel etiam compositae pro seriebus brevioribus aptantur.
- Processus materias fibris firmatas bene tractat. Fibrae longae vitreae vel carbonis integrae manent. In formatione per iniectionem, actio cochleae fibras frangere et robur minuere potest. Formatio per compressionem firmamentum conservat. Partes magnae fieri possunt.
- Minima est iactura materiae. Pondus oneris prope pondus partis finalis computatur. Materia reliqua in cavitate minima est.
Key Incommoda
- Tempora cycli sunt lenta. Duo ad quinque minuta per partem normale est. Iniectio formae partes producit singulis triginta secundis. Differentia celeriter crescit magnis voluminibus.
- Fulguratio problema est. Materia superflua inter partes formae exprimitur. Aliquis eam post deformationem resecare debet. Haec saepe operatio manualis est. Sumptus laboris summam auget.
- Complexitas partium limitata est. Subsectiones difficiles sunt. Costae profundae et lineamenta intricata difficulter formantur quia materia non fluit sicut liquor. Magis movetur sicut massa crassa. Homines qui geometrias complexas requirunt, formationem per iniectionem potius considerare debent.
- Constantia variari potest. Ars operatoris interest. Pondus et positio oneris partem finalem afficiunt. Systemata automatica existunt, sed multae officinae adhuc oneratione manuali nituntur. Variatio inter partes maior est quam in forma iniecta. Pro applicationibus non criticis, hoc bene est. Pro componentibus medicis vel autocineticis praecisionis, cura est.
Quid est Formatio Rotationalis?
Hic processus fere contrarius est injectionis formae. Nulla alta pressio. Nullum systema cursorum complexum. Potius, operator pulverem plasticum in formam cavam immittit. Forma lente in furno rotatur. Duo axes. Interdum plures. Pulvis liquefiit et superficiem interiorem aequaliter tegit. Deinde forma ad stationem refrigerationis movetur. Plasticum solidificatur. Operator formam aperit et partem cavam, sine suturis, extrahit.
Quomodo Works
Operator formam aperit, quantitatem mensuratam pulveris plastici instillat, et claudit. Forma in furnum intrat. Biaxialiter rotatur — circa duos axes perpendiculares simul. Gravitas opus facit. Pulvis in superficiem interiorem calidam cadit, liquescit, et in stratum uniforme coalescitur. Postquam omnis pulvis liquefactus est et cavitatem obtexit, forma ad cameram refrigerationis movetur. Aer frigidus vel aqua nebulata temperaturam minuit. Plasticum solidatur. Forma aperitur. Operator partem perfectam removet.
Tempora cyclorum longa sunt. Viginti ad sexaginta minuta normalia sunt. Gradus calefactionis et refrigerationis festinari non possunt sine qualitate detrimento.
Optimus Applications
Formatio rotationalis excellit in partibus magnis, cavis, et sine suturis. Res quae congregationem vel nucleos complexos cum aliis processibus requirerent. Kayaks et parvae naviculae. Cisternae aquariae a quinquaginta ad quinque milia congiorum. Coni viarii. Cistae magnarum rerum. Involucra instrumentorum medicorum quae superficies interiores laeves sine lineis suturae requirunt. Cisternae agriculturae. Reservatoria fluidorum autocinetorum.
Constructio unius partis est commodum praecipuum. Nullae suturae videntur stillare. Nullae suturae quae deficiant. Pars e forma exit ut testa singularis et continua. Homines qui partes ad fluida tractanda vel apparatum externum fabricant saepe hanc methodum eligunt.
Key commoda
- Sumptus instrumentorum humilis est comparatus cum iniectione vel compressione formanda. Formae ex lamina metallica vel aluminio fuso fiunt. Nullum chalybs altae firmitatis requiritur quia processus pressionem humilem utitur — plerumque minus quam decem psi. Forma rotatoria quingentos ad tria milia dollariorum constare potest. Forma iniectio pro parte comparabili decies tantum constare potest.
- Partes sine tensione sunt. Nulla alta pressio significat nullas tensiones internas residuas. Hoc magni momenti est in applicationibus externis ubi fluctuationes temperaturae et expositio radiis ultraviolaceis fissuras a tensione in partibus iniectae formatis efficiunt. Crassitudo parietis uniformis est. Rotatio materiam aequaliter distribuit.
- Mutationes designandi faciliores sunt. Formam rotationalem modificare simplicius est quam formam iniectabilem chalybis indurati modificare. Formae compositae instrumentis fabricationis communibus refici vel mutari possunt.
Key Incommoda
- Tempora cycli longissima sunt. Viginti ad sexaginta minuta per partem. Formatio iniectionis partem producit singulis triginta secundis. Pro magnis voluminibus, haec differentia ingens est. Formatio rotationalis tantum sensum habet pro minoribus quantitatibus annuis vel partibus permagnis, ubi formae iniectionis multiplices sumptus prohibitivos essent.
- Superficies interna asper est. Exterior pars superficiem formae accipit — plerumque laevigata si polita est. Interior autem est sicut fusa. Particulae non liquefactae et notae fluxionis communes sunt. Pro applicationibus visibilitatis vel requisitis purgationis in situ, interior fortasse secundariam polituram requirit. Hoc sumptum et tempus addit.
- Delectus materiarum limitatus est. Pleraque formatio rotationalis polyethylene utitur—LLDPE, MDPE, HDPE. Aliae materiae sicut nylon vel polypropylene possibiles sunt sed minus communes. Homines qui plastica machinalia sicut ABS, PC, vel composita firmata requirunt cum hoc processu difficultatem habebunt.
- Imperium crassitudinis parietis minus accuratum est quam formatio iniecta. Scopus trium millimetrorum plus minusve dimidio millimetro variare potest. Pro partibus structuralibus, hoc bene est. Pro componentibus praecisionis cum tolerantiis angustis, non est acceptabile.
- Magnitudo partium limites practicos habet. Formae amplissimae furnos et cameras refrigeratorias ingentes requirunt. Decem pedum diameter fieri potest. Viginti pedes rarus et carus est. Plurimae officinae partes pedibus, non metris, mensuratas intendunt. Quidquid maius est, fit projectum machinale singulare cum sumptibus correspondentibus.
Similitudines Inter Tres Processus
Primo aspectu, formatio iniecta, formatio compressa, et formatio rotatoria omnino differunt. Machinae diversae. Tempora cycli diversa. Geometriae partium diversae. Sed paulo altius investiga. Quattuor notas fundamentales communes habent.
- Omnes tres processus formam utuntur. Omnis pars plastica cavitate incipit. Forma iniectionis instrumento clauso, bipartito, utitur. Forma compressionis forma aperta, quae sub pressione clauditur, utitur. Forma rotationis forma cava, multipartita, quae rotatur, utitur. Materia formae mutatur. Chalybs, aluminius, an lamina metallica. Propositum idem manet. Forma formam finalem definit. Sine ea, nullum horum processuum omnino valet.
- Omnia tria applicationem caloris requirunt. Frigida materia plastica non fluit. Formam cavitatis assumere non potest. Forma iniectionis materiam in dolio liquefacit ante iniectionem. Forma compressionis calorem per laminas formae applicat dum materia comprimitur. Forma rotationis totam formam in furno calefacit dum rotatur. Methodus differt. Necessitas non differt. Calor per omnia tria non-negotiatur.
- Omnia tria phasem refrigerationis includunt. Plasticum liquefactum solidificari debet antequam aliquis partem removeat. Fusio iniecta partem intra formam clausam sub pressione refrigerat. Fusio compressa materiam refrigerari et durescere permittit dum prelum clausum manet. Fusio rotatoria formam calidam ad cameram refrigerationis dedicatam movet. Medium refrigerans variat — aer, nebula aquae, vel interdum oleum. Physica non. Plasticum durescit dum energiam thermalem perdit. Omnis processus hanc realitatem observat.
- Omnes tres modi processus polymerorum sunt. Hae processus polymera synthetica vel naturalia formant. Thermoplastica ut polypropylene et ABS. Thermoindurenta ut phenolica et epoxydica. Elastomera ut gummi et silicone. Quisque processus familias specificas polymerorum melius quam alii tractat. Sed omnes tres existunt ad materias polymericas crudas in producta perfecta et utilia transformanda. Certant et inter se complent intra eandem categoriam latiorem technologiae fabricationis.
Hae similitudines magni momenti sunt, quia limites eorum quae forma plastica effici potest explicant. Differentiae in modo quo quaeque methodus calorem et pressionem adhibet, non in ipsis gradibus fundamentalibus, positae sunt.
Quomodo Processum Fusionis Rectam Eligas
Electio ad tres quaestiones reducitur. Geometriam partis. Genus materiae. Volumen annuum. His honeste responde, et processus rectus manifestus fit.
Hic est schema decernendi simplex, ex summario supra scripto conditum.
- Milliones partium parvarum et accuratarum→ Formatio per iniectionem. Cogita de operculis lagenarum, connectoribus medicis, lateribus LEGO. Sumptus instrumentorum altus. Sumptus per partem perpaucus. Tempus productionis formae longum. Operae pretium solum in magna scala.
- Partes magnae, planae, e gummi vel thermoinduratae→ Formatio compressionis. Claviaturae siliconis, involucra electrica, obturamenta. Sumptus instrumentorum minor quam iniectio. Cycli tardiores. Recortatio superficialis requiritur. Bene operatur pro materiis compositis fibris firmatis.
- Res magnae, cavae, unius partis→ Formatio rotationalis. Kayaks, cisternae aquariae, coni viarii. Processus pressionis humilis formas viles significat. Tempora cycli longissima. Superficies interior aspera. Nullae suturae aut lineae soldadurae.
Nota Practica
Quaedam partes multis processibus aptantur. Tegmen rotundum simplex per compressionem, iniectionem, vel etiam rotoformationem fingi potest, pro volumine et materia. Homines non assumere debent unum tantum processum operari. Pretia pete. Numeros computa. Forma vilissima non semper significat minimum sumptum totalem operis. Contra, forma carissima intra annum se reddere potest si volumina satis magna sunt.
Ratio decisionum supra descripta initium praebet. Non est regula universalis. Sed pro plerisque partibus plasticis a plurimis fabricis fabricatis, in rectam viam spectat.

De NOBLE – Socio Tuo Fideli Fabricationis Plasticae
NOBLE officina dedicata est fabricationi partium plasticarum. In solutionibus formandis summae praecisionis periti sumus. Non uno tantum processu. Pluribus. Clientes ad nos veniunt cum peritiam ingeniariam desiderant, non solum officinam machinarum. Industrias servimus, a bonis ad usum domesticum usque ad instrumenta medica. Filum commune est qualitas. Qualitas constans, mensurabilis, documentata.
Nostrae Facultates Processus Principales
iniectio CUMATIUM
Magna copia partium complexarum cum tolerantiis strictis perficimus. Formae multicavitatum sumptum per partem minuunt. Clientes plures partes per cyclum accipiunt. Cura instrumentorum interna formas in cursu servat. Operationes secundariae, ut inserta formanda et superformanda, in eodem tabulato fiunt.
Cogo CUMATIUM
Haec est facultas nostra in materiis thermoinductis. Phenolica, epoxydica, melaminica. Sigilla et obturamenta e gummi. Magnae partes electricae quae resistentiam caloris requirunt. Peritiam etiam habemus in compositis fibris firmatis. Fibrae longae vitreae vel carbonicae integrae manent in formatione compressiva.
S Theoria CUMATIUM
Partes magnae, cavae, et sine suturis nostra hic specialitas sunt. Cisternae aquariae. Receptacula industrialia. Cistae agriculturae. Impensa in instrumentis parva est comparata cum fusione iniecta. Crassitudo parietis uniformis manet. Nullae lineae suturae. Nulla congregatio dimidiarum plurium.
Additional Capabilities
Prototypa ad validationem designii. Machinatio CNC ad lineamenta secundaria. Politio et constructio . Involucrum et logistica. Clientibus non opus est quinque venditores diversos administrare. Totam catenam a materia prima ad productum paratum ad transportandum curamus.
Certificationes – Qualitas Cui Fidere Potes
ISO 9001:2015 ISO 9001;2015
Systema nostrum administrationis qualitatis et requisitis clientium et ordinationibus constanter satisfacit. Emendatio continua non est dictum. In omni processu inserta est. Vestigia inspectionis existunt. Actiones correctivae documentantur. Nihil sine recognitione elabitur.
ISO 13485:2016 ISO 13485;2016
Haec est norma globalis pro fabricatione instrumentorum medicorum. Rigida periculum administratio. Obsequentia ordinationum. Salus productorum a consilio per productionem. Non omnes officinae hanc certificationem habent. Nos quidem.
Cur societatem cum NOBLE inire?
- Auxilium ab initio ad finem. In delectu materiae adiuvamus. In designatione formae adiuvamus. Productionem et logisticam curamus. Unus contactus. Nulla accusatio inter venditores.
- Qualitatis certitudo. Inspectio in processu difficultates mature detegit. Relatio dimensionalis probationem praebet. Plena vestigabilitas materiae significat quamque partem ad certificatum materiae rudis reduci posse.
- Experimenta parva voluminis ad experimenta clinica vel probationes mercatus. Productio magnae voluminis massae ad producta iam probata. Inter iniectionem, compressionem, et formationem rotationalem alternamus prout pars postulat. Clientibus non opus est tribus diversis praebitoribus.
- Fiducia regulatoria. Certificationes nostrae ISO periculum catenae commeatus minuunt. Auditores certificationes vident et ad alias quaestiones progrediuntur. Qui qualitatem et res regulatorias curant, melius dormire possunt scientes NOBLE in indice venditorum esse.
FAQ
Quae ratio fingendi est vilissima ad productionem parvae voluminis?
Forma rotatoria. Formae viles sunt. Lamina metallica vel aluminio fuso. Chalybs altae firmitatis non requiritur. Pressio humilis constructionem simpliciorem significat.
Num partes cavae per iniectionem formandam facere potes?
Ita, sed cum exceptionibus. Formatio per iniectionem gasis adiuvata nitrogenium adhibet ad canales cavos creandos. Technicae "core-out" paxillis retractilibus utuntur ad materiam ex sectionibus crassis removendam. Ambae methodi complexitatem et sumptum instrumento addunt. Pro partibus vere cavis et sine suturis — puta cisternam aquariam vel kayak — formatio rotationalis melior electio est.
Num formatio compressa solum pro thermoinduris adhibetur?
Primum, sed non exclusive. Thermoindures sicut phenolicum, epoxydicum, et melaminicum sunt materiae frequentissimae. Sub calore et pressione durescunt. Reactio est irreversibilis. Attamen, quaedam thermoplastica etiam cum formatione compressiva operantur. Polyethylenum ponderis molecularis ultra-alti bonum exemplum est. UHMWPE non bene fluit in dolio iniectionis. Formatio compressiva eam in laminas, virgas, et partes simplices format.
Quae ratio partes validissimas praebet?
Iniectio fusca plerumque maximam fortitudinem et praecisionem pro materiis thermoplasticis non impletis producit. Temperaturae fusionis constantes. Alta pressio sarcinandi. Partes densae, sine vacuis. Attamen, compressio fusca melior est pro compositis fibris firmatis. Fibrae longae vitreae vel carbonis integrae manent quia nulla actio cochlearum est quae eas frangat. Pars resultans rigiditatem et resistentiam impacti superiorem habet. Pro applicationibus structuralibus cum fibra continua firmata, compressio fusca iniectionem fuscandam omni tempore superat.







