
Quod iniectio auro?
Iniectio formandi est ars fabricationis late adhibita quae productionem partium et mercium magnae copiae permittit. Est technologia flexibilis et efficax quae vulgo adhibetur in variis industriis, ut bonis consumptibilibus, autocinetis, electronicis, et involucris. Processus implicat iniectionem materiae liquefactae, typice polymeri thermoplastici, in cavitatem formae sub alta pressione. Forma et proprietates producti finalis destinantur ut in consilio formae reflectantur. Postquam materia liquefacta in formam iniecta est, refrigescit et solidificatur ut cavitatem formae formet. Denique forma aperitur, et pars curata removetur.
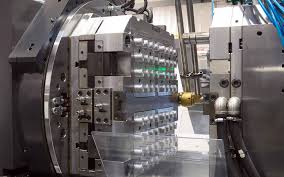
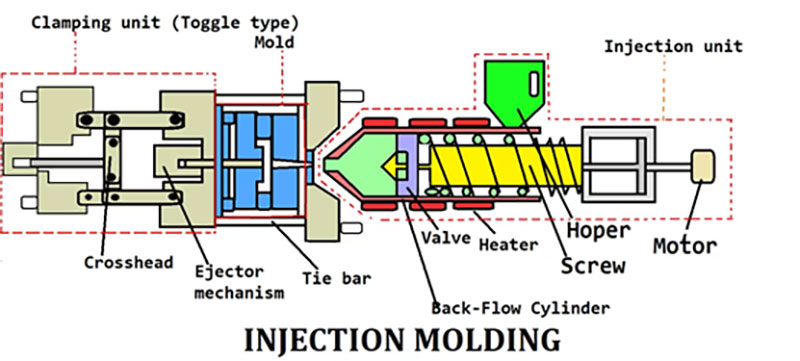
Structura machinae iniectionis formandae
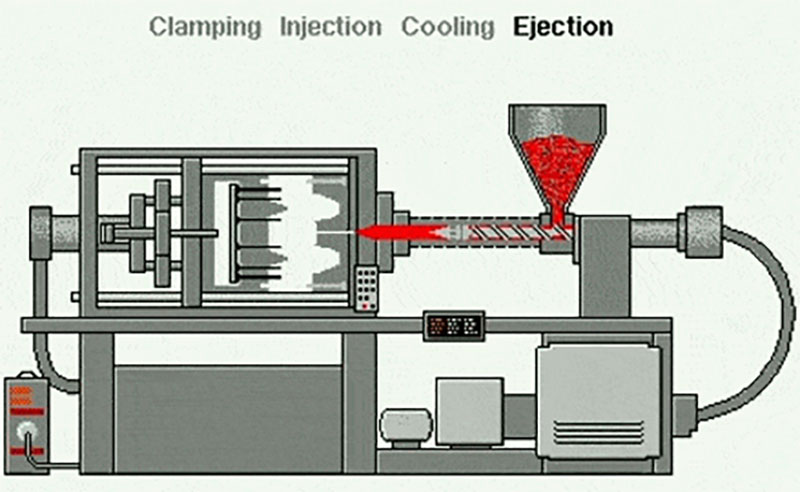
Machina in processu iniectionis formandae ad res plasticas creandas adhibita machina iniectionis formandae appellatur. Duabus praecipue partibus principalibus constat: unitate premente et unitate iniectionis. Et hic sunt nonnullae partes fundamentales machinae iniectionis formandae.
Unitas Prehensionis :
Machina premens formam in loco tenendam per processum injectionis formae praeest. Constat ex lamina fixa et lamina mobili, quae in structura machinae positae sunt. Forma inter has duas laminas premenda est.
Unitas Iniectionis :
Machina injectionis materiam plasticam liquefactam liquefacit et in cavum formae iniicit. Typice constat ex infundibulo, ubi globuli vel granula plastica in machinam immittuntur, cochlea sive embolo, qui materiam plasticam liquefacit et iniicit, et rostro qui materiam in formam dirigit.
Systema Calefactionis et Refrigerationis :
Machinae ad iniectionem formandam systema calefactionis habent ad materiam plasticam liquefaciendam et systema refrigerationis ad partem formatam solidificandam. Systema calefactionis plerumque calefactores electricos vel calefactores olei includit ad dolium calefaciendum et plasticam liquefaciendam. Systema refrigerationis canales aquae vel spiracula aeris includere potest ad formam et partem formatam refrigerandam.
Systema Moderationis :
Machinae hodiernae ad iniectionem formandam systemate moderandi instructae sunt, quod operariis permittit ut varios parametros processus formandi constituant et observent. Systema moderandi typice includit tabulam moderandi cum ostensione, bullis, et interruptoribus ad optiones sicut temperaturam, pressionem, celeritatem iniectionis, et tempus cycli adaptandas.
Systema Ejectionis :
Postquam pars plastica intra formam solidificata est, ex cavitate formae eiicienda est. Systema eiectionis constat ex paxillis eiectoriis vel laminis quae partem ex forma propellunt cum forma aperitur.
Quid interest inter impressionem tridimensionalem et formationem iniectabilem?
Impressio tridimensionalis et formatio iniecta ambae technologiae sunt ad partes plasticas producendas. Impressio tridimensionalis est processus impressionis additivus qui res creat per strata materiae construenda, dum formatio iniecta plastica utitur forma materia fusa repleta, quae refrigeratur et duratur ante productionem partium. Tam formatio iniecta quam impressio tridimensionalis ad prototypa creanda adhiberi possunt, sed quaedam differentiae principales inter duos processus sunt. Differentia principalis: Cum de productione magna rerum cum parva materiae iactura agitur, formatio iniecta bene operatur. Quamquam impressio tridimensionalis diutius apparatum requirit, praefertur ad designia complicata et modificationes designi celeres permittit.
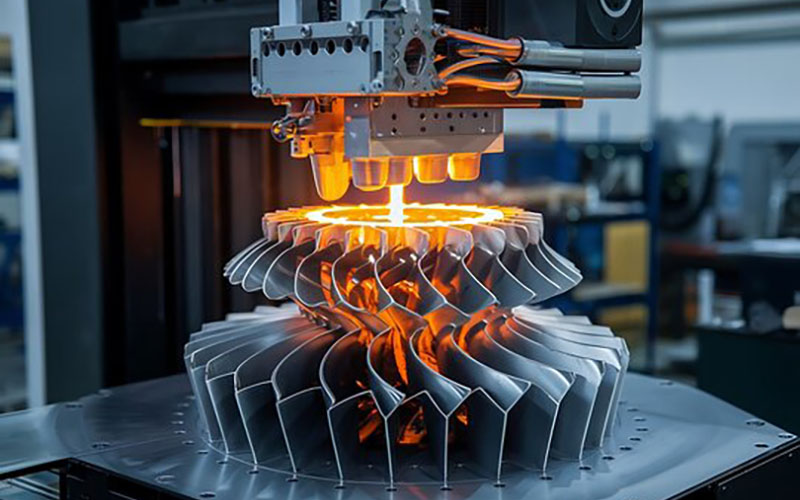
Impressio tridimensionalis, sive fabricatio additiva, tempus conversionis celerem unius vel duarum hebdomadum praebet, eam solutionem idealem reddit ad prototypa celeria creanda et ad consilia quae mutationes frequentes requirunt. Praeterea, hic processus partes plasticas parvas et consilia intricata producere potest. Non est optio aptissima pro magnis productionibus plus quam centum partium, cum et tempore et pecunia sumptuosa esse possit. Attamen, optima electio est pro productionibus parvis.
Impressio autem tridimensionalis est methodus productionis lenta quae tantum numerum limitatum partium simul producere potest. Magnitudo areae impressionis productionem rerum maiorum restringit, cum quaevis pars ultra marginem areae impressionis pendens instabilitatem periclitet. Hoc significat, quamquam impressio tridimensionalis magnae scalae fieri potest, fortasse non est optima applicatio processus. Praeterea, partes impressae tridimensionaliter asperam superficiem habent propter processum fabricationis additivae, quocumque gradu subtilitatis. Si superficiem laevigatam requiris, post-finitio necessaria erit.
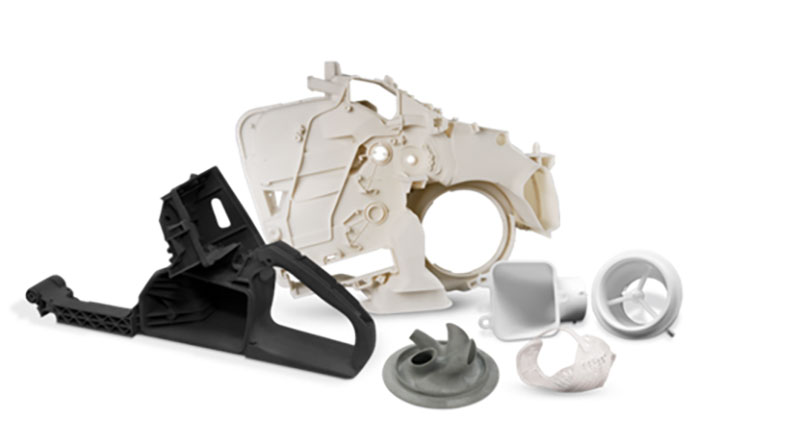
Iniectio formae longa tempora adaptationis requirit ad partes creandas praeparandas, usque ad quinque ad septem hebdomades, etiam pro partibus simplicibus. Itaque, non bene apta est crebris mutationibus designi. Attamen, his longis temporibus adaptationis non obstantibus, processus perfectus est ad partes in magnis voluminibus producendas, usque ad mille et amplius partes per cursum producendo. Praeterea, instrumentum formae aptum est ad partes cuiuslibet complexitatis producendas, quantacumque magnitudine. Attamen iniectio formae non ideale est ad designia intricata et delicata producenda quae per se stare possunt. Corrigere errores vel designium mutare difficile esse potest propter longa tempora praeparationis in iniectione formae implicata. Praeterea, corrigere errores in designio sumptuosum et tempus consumens esse potest. Formae modificatio ad problemata corrigenda vel designia mutanda refectionem completam requirit, quod ad abrogationem cuiuslibet producti et ad sumptus additos inducendos pertinet.
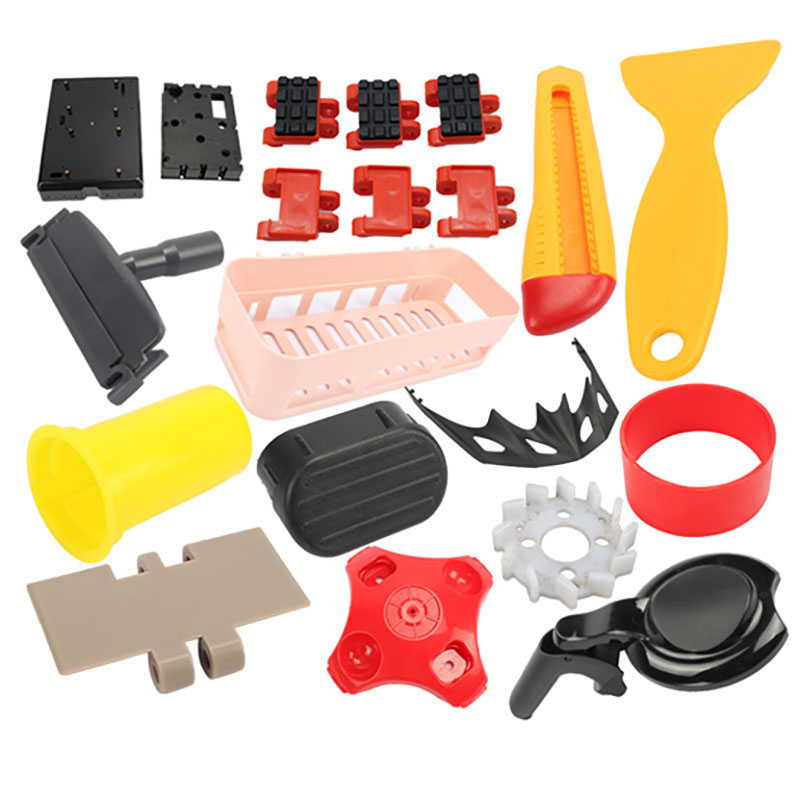
Concludendo, ambo processus sua commoda et incommoda habent, itaque tamquam complementaria potius quam inter se certantia tractanda sunt. Impressio tridimensionalis aptior est ad parvas series partium complexarum producendas, quae crebras mutationes designi vel customizationem requirere possunt. Contra, formatio iniecta magis apta est ad productionem magnam partium minus complexarum, quae iam stadium designi feliciter perfecerunt.
Quid opus est iniectio auro?
Iniectio formans est processus fabricationis popularissimus ad partes plasticas producendas. Iniectio formans est processus fabricationis popularissimus ad partes plasticas producendas. Machinae iniectionis formantes, plastica cruda et varietate formarum utentes, multas partes diversas, magnas vel parvas, durabiles vel abiciendas, pro multis industriis et applicationibus facere possunt. Quomodo igitur iniectio formans operatur?
1: thermoplasticum et formam aptas eligere
Materia thermoplastica ad formandum electa directe afficit efficaciam et proprietates partis. Materiae variae varias proprietates offerunt, ut firmitatem, flexibilitatem, resistentiam caloris, resistentiam chemicam, et proprietates electricas. Eligenda materia idonea magni momenti est ut pars specificationibus desideratis satisfaciat et bene fungatur. Selectio materiae et designatio formae qualitatem, dimensiones, ornatum superficiei, et integritatem structurae partium formatarum afficiunt. Factores ut fluxus materiae, contractio, deformatio, et refrigeratio defectus partium determinant et considerandi sunt. Recta selectio materiae et formae adiuvat ad producendas partes altae qualitatis constanter.
2: thermoplasticum alendum et liquefaciendum
Processus injectionis incipit cum unitate injectionis machinae. Globuli plastici vel granuli in infundibulum adduntur et materia in dolium calefactum immittitur. Materia deinde intra dolium liquefiit, plerumque rotatione cochleae vel motu emboli.
3: Iniectio plasticae in formam
Materia plastica liquefacta deinde sub magna pressione in cavitatem formae per systema rostri et canalis iniicitur.
4: tempus tenendi et refrigerandi
Postquam cavitas formae plastica liquefacta repleta est, processus refrigerationis incipit. Forma canales vel canales continet per quos medium refrigerans (ut aqua vel oleum) circulat. Medium refrigerans adiuvat ad materiam plasticam celeriter refrigerandam et solidificandam in formam cavitatis formae. Hoc tempore, tempus refrigerationis secundum proprietates materiae moderandum est.
5: Ejectionis et processus finitionis
Postquam plastica intra formam liquefacta et refrigerata est, instrumentum machinae ad formam tenendam aperitur. Duae partes formae separantur, et pars curata e cavitate formae eicitur per systema eiectionis, ut paxillo eiectionis vel lamina. Deinde operarii processum perficiunt, aspectum finalem, functionem, et qualitatem generalem partium formatarum augentes. Post hoc, productum involucri et clientibus tradi potest.
Genera communia injectionis formae
What Is Plastic Injection Molding?
Iniectio plasticae forma est processus fabricationis adhibitus ad partes plasticas in magnis quantitatibus producendas. Implicat iniectionem materiae plasticae liquefactae in cavitatem formae, permittendo eam refrigerari et solidificare, deinde partem perfectam e forma eiiciendam. Iniectio plasticae forma late in variis industriis adhibetur propter efficaciam, versatilitatem, et facultatem producendi partes complexas et accuratas, ut in autocinetis, electronicis, bonis consumptibilibus, et instrumentis medicis, etc.
How Does Plastic Injection Cinging Work?
Iniectio plasticae formae est processus fabricationis incredibiliter efficax et versatilis. Implicat creationem formae, liquefactionem et iniectionem materiae plasticae in eam, permittendo eam refrigerari et solidificari, deinde partem perfectam e forma eiicere. Hic processus automatus et regitur, quo fit ut partes complexae cum magna praecisione et constantia producantur. Iniectio plasticae formae est methodus sumptibus parcens ad partes plasticas in magnis quantitatibus producendas et late in variis industriis adhibetur.
Sumptus Injectionis Plasticae Formandae
Primaria causa sumptus in forma iniecta est forma ipsa, quae etiam sumptus instrumentorum appellatur. Sumptus a complexitate designationis partis, genere materiae, et volumine productionis pendet. Quamvis sumptibus fixis initialibus altis, forma iniecta sumptus variabiles humiles habet, materiis vilibus et automatione progressiva utens, quod ad minorem necessitatem laboris ducit. Cum volumen productionis crescit, sumptus per partem decrescit, processum efficaciorem reddens per distributionem sumptuum.
Quae materia plastica optima est ad iniectionem formandam?
Delectus materiae idoneae essentialis est fere omnibus gradibus processus injectionis formae. Ob hanc rem, saepe una ex gravissimis decisionibus est quas fabricator et emptor eorum per totum cyclum fabricationis facere debebunt. Plures materiae typicae ad injectionem formae plasticae adhiberi possunt propter varias proprietates et functiones, etiamsi interdum secretum est circa causas selectionis particularium generum et notarum materiae plasticae. Quaedam proprietates materiae magni momenti in ratione habendae sunt per gradum designationis et progressionis cum materia idonea pro proiecto eligitur. Memento etiam considerare possibilitates materiarum biodegradabilium.
Acta commoda Iniectio CUMATIUM
princeps efficientiam
Iniectio plasticae formae processus perquam efficax est, permittens productionem magni numeri partium tempore relative brevi. Postquam forma parata est, processus formationis ipse celer est, et quisque cyclus plures partes simul producere potest.
Sumptus efficens
Cum res magna scala producuntur, formatio iniecta potest esse ars fabricationis oeconomice utilis. Magnae copiae productionis, parva materiae iactura, et automatio per hanc artem efficiuntur, quae omnia sumptus laboris minuere possunt. Praeterea, electio materiae plasticae maxime oeconomicae et aptissimae ad usum datum ad sumptus conservandos ducere potest propter versatilitatem materiae.
Designatio Partium Complexa et Praecisa: Iniectio formans productionem designationum partium complexarum et intricatarum permittit, quae difficilia vel impracticabilia aliis processibus fabricationis assequi possunt. Formae in iniectione formante adhibitae valde subtiles esse possunt et lineamenta intricata replicare, productionem partium accuratam et constantem permittentes.
Tolerantiae et Normae Injectionis Plasticae
Tolerantiae et normae injectionis plasticae necessariae sunt ad partes functionales et altae qualitatis obtinendas quae specificationibus requisitis satisfaciunt. Compatibilitatem, functionem, et aptationem partium praestant, ad qualitatem constantem conferunt, et productionem sumptibus efficientem efficiunt. Recta consideratio tolerantiarum per totum processum designandi et fabricandi essentialis est ad injectionem plasticae feliciter formandam.
| Signa | Description |
| Maximam partem Location | 1200 × × 1000 mm 500
47.2 x 39.4 x 19.7 In |
| Minimum Pars Location | 1 × × 1 mm 1
0.039 x 0.039 x 0.039 In |
| Repetibilitas Inter Partes | ± mm 0.1
± 0.0039 in |
| Fingunt cavitatem tolerantiae | ± mm 0.05
±0.002 pollices |
| Forma Available Types | Instrumenta ferrea et aluminii. Qualitatem productionis praebemus: sub 1000 cyclis, sub 5000 cyclis, sub 30 000 cyclis, et supra 100 000 cyclis. |
| Machinis Available | Formae cavitatis singularis, cavitatis multiplicium, et familiae,
Prelum quinquaginta ad quingentas tonnas |
| secundarium Operations | Texturatio formae, impressio tampografica, sculptura laserica, inserta filetata et constructio fundamentalis. |
| Optiones Inspectionis et Certificationis | Quindecim dies operis vel minus pro plerisque mandatis,
Responsum ad citationem perpetuum (24/7) |
| plumbum Tempus | Quindecim dies operis vel minus pro plerisque mandatis,
Responsum ad citationem perpetuum (24/7) |
superficiem finit de Iniectione Plastica
Curatio superficialis formae plerumque perficitur durante processu productionis. Postquam formatio iniecta est, quasdam curationes superficiales in producto perfecto secundum requisita tua peragemus.
| nomine | Description | |
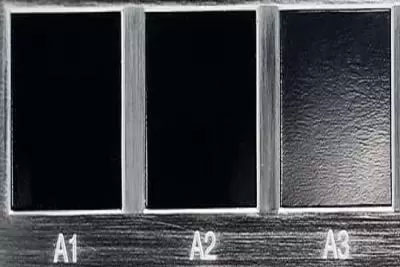 |
nitidum, lineamentis | Finiturae gradus A per processum politurae adamantinae fiunt et superficies nitidas et nitidas in partibus iniectione formatis efficiunt. |
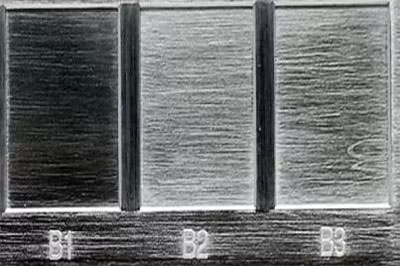 |
Semi-glossy | Partes gradus B chartam vitream granularem adhibent ad partes paulo asperiores quam partes gradus A producendas. Partes plasticae formatae, quae gradum B subeunt, texturam superficiei opacam habent. |
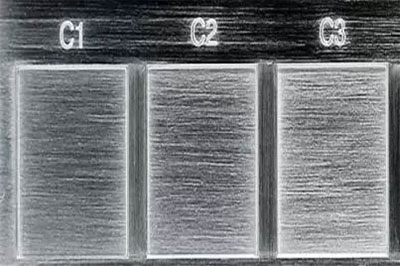 |
Matte | Superficies gradus C lapidibus abrasivi granulariis utuntur ad superficiem asperam et inaequalem producendam. Partes plasticae iniectae quae superficies gradus C subeunt texturam superficiei opacam habent. |
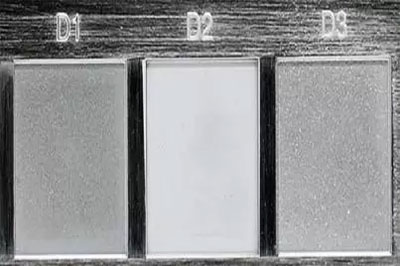 |
textured | Politurae gradus D granulis granulatis et vitreis globulis siccis vel oxido utuntur ad texturam asperrimam efficiendam. Pro materia adhibita, producta superficiem satinatam vel opacam habere possunt. |
Quaenam machinae in processu iniectionis plasticae formae adhibentur?
Processus iniectionis plasticae formandae varia instrumenta ad partes plasticas producendas adhibet. Instrumenta principalia in hoc processu adhibita machinam iniectionis formandae, formam, et instrumenta auxiliaria comprehendunt.
Machina iniectionis formandae
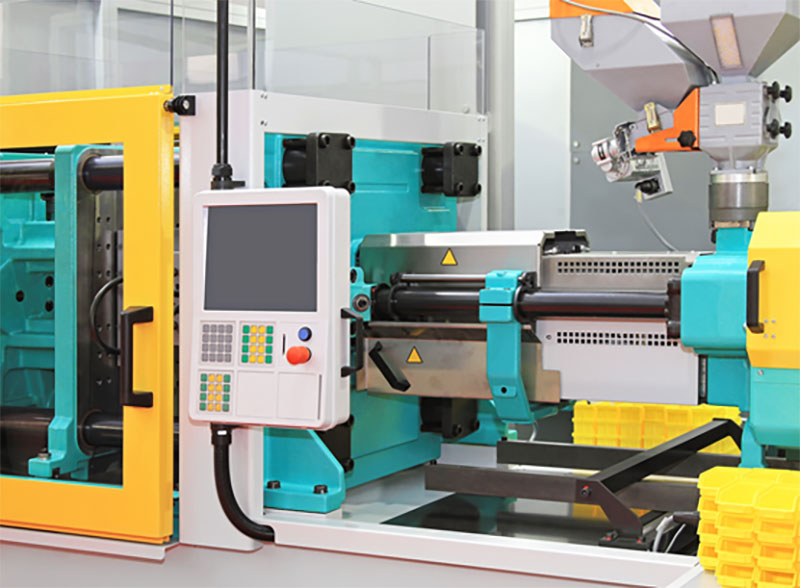
Machina ad iniectionem formandam est praecipua pars instrumenti quae in iniectione plasticae formanda adhibetur. Constat ex infundibulo, unitate iniectionis, unitate prehensionis formae, et instrumentis moderandis. Machina materiam plasticam liquefacit, in formam inicit, et refrigerat ut formam desideratam formet.
Instrumentatio Iniectionis Formae
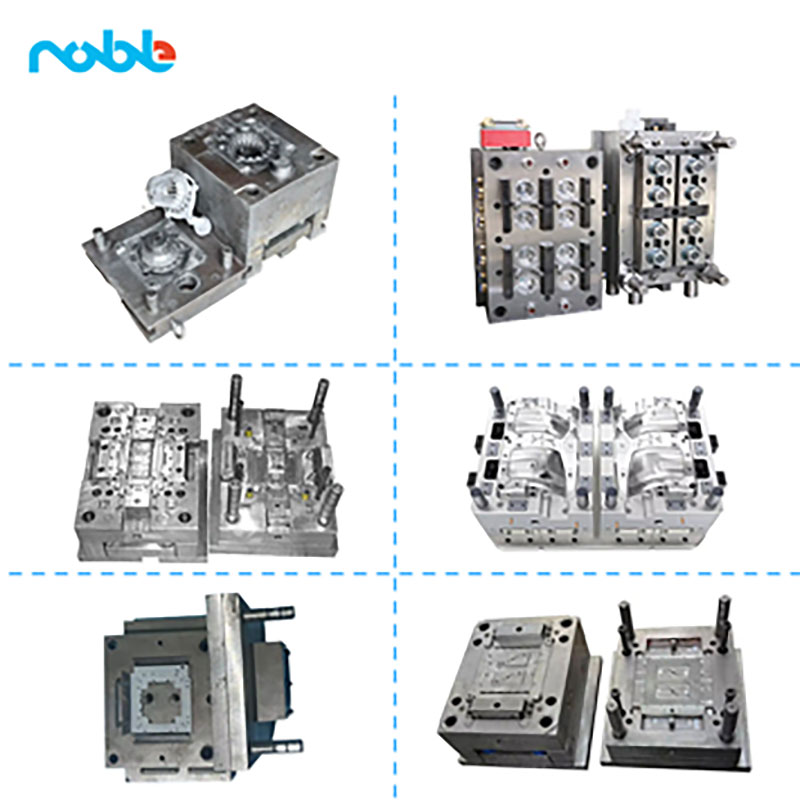
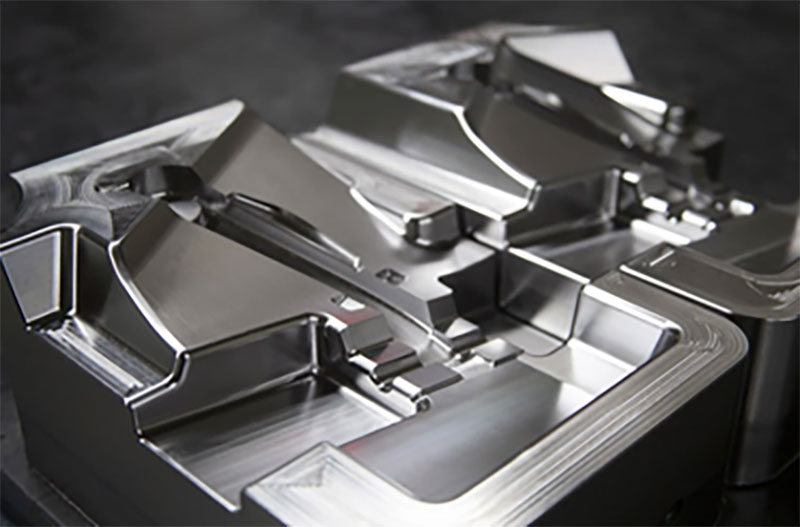
Forma est instrumentum accuratum quod formam et proprietates partis plasticae producendae definit. Typice ex ferro fit et ex duabus partibus constat: cavitate et nucleo. Forma in machina iniectionis formatoriae collocatur et ad pressiones et temperaturas altas sustinendas designata est.
Additional apparatu
Instrumenta additionalia ad processum iniectionis formandae adiuvandum adhiberi possunt, ut instrumenta siccandi materiam, systemata tractandi materiam, granulatoria ad plasticam residuam redivivam, et robota vel systemata automationis ad partium remotionem et tractationem.
Interest notare apparatum specificum in formatione iniectionis plasticae adhibitum variari posse secundum magnitudinem et complexitatem partium productarum, necnon requisita processus fabricationis.
Estne impressio tridimensionalis eadem ac formatio iniectionis plasticae?
Impressio tridimensionalis et formatio plastica per iniectionem non eadem sunt processus. Quamquam ambae technicae ad partes plasticas fabricandas adhibentur, diversas rationes adhibent et distinctas commoditates ac limitationes habent. Tam impressio tridimensionalis quam formatio plastica per iniectionem utiles sunt processus fabricationis pro partibus plasticis, sed diversas vires et applicationes habent. Impressio tridimensionalis utilis est ad prototypa creanda, customizationem, et productionem parvi voluminis, dum formatio plastica per iniectionem aptissima est ad fabricationem magnae scalae et ad productionem sumptuum efficientem partium constantium et altae qualitatis assequendam.
Iniectio Plastica pro Variis Industriis
Iniectio plasticae formanda est processus fabricationis versatilis qui applicationes in variis industriis invenit. Hic sunt exempla nonnulla industriarum quae iniectionem plasticae formandam vulgo utuntur:
Iniectio plasticae formae in Automotive industria
Iniectio plasticae formae late in industria autocinetica ad fabricandas variae partes adhibetur, inter quas ornamenta interiora et exteriora, tabulae instrumentorum, laminae ostiorum, protectores, spiracula, et partes machinae. Processus permittit productionem accuratam formarum complexarum et partium levium, conferens ad meliorem efficientiam cibusis.
Iniectio plasticae formae in Aerospace et defensionis Industry
Iniectio plasticae formae late in industriis aëronauticis et defensionis ad fabricandas partes robustas et leves adhibetur. Hae includunt tabulas moderatrices, partes interiores aeroplanorum, apparatum tutelarem, connectores, et receptacula systematum electronicorum. Hic processus productionem partium cum geometriis intricatis, magna durabilitate, et resistentia ad condiciones ambientales asperas permittit.
Iniectio plasticae formae in Medical Industry
Iniectio plasticae formae partes gravissimas agit in industria medica et curandae valetudinis, ubi praecisio, munditia, et biocompatibilitas necessariae sunt. Ad fabricanda instrumenta medica, ut syringes, catheters, instrumenta chirurgica, partes implantabiles, systemata administrationis medicamentorum, et apparatum laboratorium, adhibetur. Processus tolerantias strictas, productionem sterilem, et obsequium cum normis moderatis praestat.
Iniectio plasticae formae in Industria Robotica
Iniectio plasticae formae industriae roboticae facultatem praebet ad producenda elementa altae qualitatis, ad singulorum necessitates aptata, et sumptibus parcissima. Processus flexibilitatem designandi, scalabilitatem, et facultatem fabricandi geometrias complexas offert, requisitis specificis systematum roboticorum quoad effectum, firmitatem, et functionem occurrens. Vulgo in receptaculis et capsulis roboticorum, prensoribus et effectoribus terminalibus, receptaculis sensoriorum, et componentibus internis.
Proprietates Formationis Iniectionis Metallicae:
Quid est formatio iniectionis metallicae?
Fusio Iniectionis Metallorum (MIM) formationem iniectionis plasticae cum metallis pulverulentis coniungit ad partes metallicas accuratas et intricatas producendas. Versatilis est, sed sumptus instrumentorum altiores et tempora productionis longiora comparata cum iniectione plastica habet. Nihilominus, utilis est ad partes metallicas complexas et summae efficaciae producendas.
Beneficia Injectionis Metallicae
Complexa Design
MIM est processus fabricationis qui adhiberi potest ad partes metallicas in magnis quantitatibus producendas, etiam eas cum geometriis complexis et subtilitatibus intricatis. Hic processus aptissimus est ad productionem partium parvarum et accuratarum in magnis voluminibus, cum tolerantiis strictis. MIM capax est ad accurate producendum fila interna et externa, subsectiones, dentes (ut dentes dentatorum), fissuras, foramina, pinnas, notationes et incisiones sine necessitate additionalis machinationis vel processuum fabricationis.
Qualitas altus
MIM varietatem formarum permittit et partes cum robore et duritia comparabili ac mixturae metallicae machinatae producit. MIM partes multicomponentes ut unam partem fabricare et superficiem excellentem praebere potest.
Pretium efficax sumptus-
MIM (Injection Injection Metal) in ampla metallorum varietate fieri potest, quae includunt: chalybem inoxidabilem, chalybem carbonicum, mixturas cupreas, mixturas niccoli, mixturas tungsteni, mixturas titanii, mixturas cobalti, ferrum, carburum, cermetum, etc. Fusio per Injectionem Metallorum (MIM) est processus fabricationis qui notus est ob minus vastationis et faecis generandum comparatione cum processibus machinationis traditis. Hoc praesertim utile est materiis caris ut materiis refractariis, mixturis titanii, supermixturis, et metalla specialia. Per MIM, usque ad 98% materiae in partes metallicas utiles converti potest, faciens eum processum efficientem. Praeterea, MIM est alternativa sumptibus efficax machinationi diuturnae, fusioni per investitionem, et impressioni.
Quomodo operatur formatio iniectionis metalli?
Formatio Iniectionis Metallorum (Anglice *Metal Injection Molding*, MIM) est processus qui formationem iniectionis plasticae cum metallis pulverulentis coniungit ad partes metallicas complexas creandas. Processus praeparationem materiae primae, formationem iniectionis, refrigerationem et solidificationem, ejectionem, deligationem, sinterationem, et post-processum complectitur. MIM flexibilitatem designandi, efficaciam sumptuum, et facultatem producendi partes metallicas altae praecisionis cum excellentibus proprietatibus mechanicis offert.
Superficies Poliendae Fusionis Iniectae Metallicae
Superficiei politio est gradus crucialis in processu iniectionis metallicae formandae (MIM) ad speciem, functionem, et efficaciam partium metallicarum finalium emendandam. Variae rationes superficiei poliendae in MIM adhibentur:
Machinatio CNC, sicut fresatura, tornatio, perforatio, et politura, dimensiones accuratas, superficies leves, et proprietates specificas in partibus MIM efficit. Ad tolerantias strictas, geometrias criticas, et modificationes post-processus adhibetur.
2. Politura
Politura speciem partis MIM auget imperfectionibus remotis et superficiem laevigatam ac reflexivam creando, materiis abrasivis, rotis poliendis, et mixturis poliendis utens.
3.Electroplating
Electrolytica depositio tenuis metalli strati partibus MIM amplificat. Processus implicat immersionem partium in solutione electrolytica iones metallicos continenti et applicationem currentis electrici. Metalla communia ad electrolyticam deponendi adhibita includunt nickel, chromium, aurum, et argentum.
Curatio 4.Heat
Tractatio caloris proprietates mechanicas partium MIM auget eas cyclis calefactionis et refrigerationis moderatis subiciendo, ita ut proprietates superficiales, aspectum, duritiam, firmitatem, et stabilitatem dimensionalem earum modificentur.
Iniectio Ceramica:
Quid est formatio iniectionis ceramicae?
Iniectio ceramica est technologia accurata et provecta adhibita ad componentes altae qualitatis magnis quantitatibus producendos. Partes ceramicae sunt durabiliores et robustiores quam partes plasticae vel ferreae, quae eas ideales reddunt ad innumerabiles applicationes. Iniectio ceramica (CIM) est processus adhibitus ad partes ceramicas ad usum singulorum creandas. Similis est processui iniectionis formae ad materiam plasticam adhibito. Processus implicat praecalefactionem mixturae granulatae pulveris aluminae et certorum glutinum, quae deinde sub alta pressione in formam ad usum singulorum cogitur ad partes secundum designum specificum emptoris formandas. Postquam pars e forma remota est, pluribus processibus additis subit, inter quos sinterizatio ad altas temperaturas.
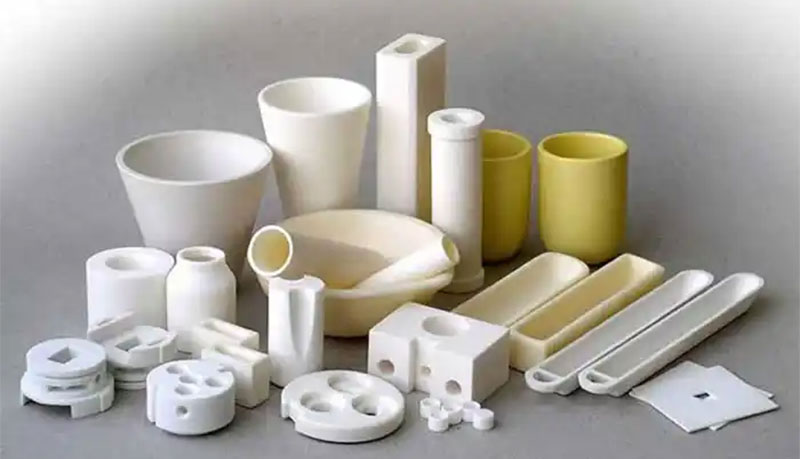
Quomodo operatur formatio iniecta ceramice?
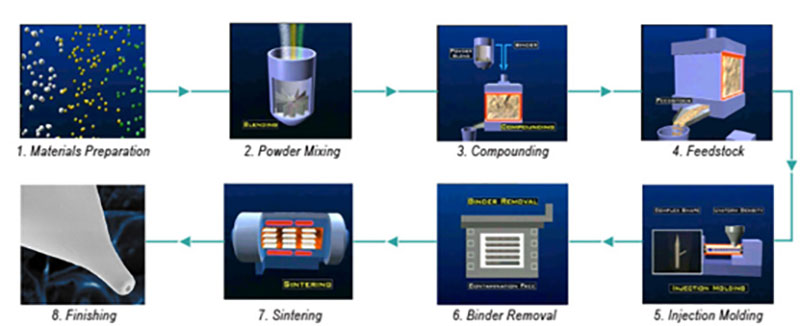
Processus Fusionis Iniectae Ceramicae (seu CIM) solida per formas iniectas et sinterizandas combinare implicat, ut formas complexas producantur, materiis duris utens, quae nimis difficiles, sumptuosae, vel impossibilis sunt ad producendum methodis conventionalibus. Processus CIM complures gradus complectitur:
1. Instrumentum Iniectionis Formandae
Instrumentum ad iniectionem formandam cum technologia CAD/CAM designatum et constructum est ut pars ceramica exacte secundum delineationes CAD fabricetur.
2. Rudis Material praeparatio
Pulvis ceramicus secundum requisita emptoris, inter quae sunt magnitudo granorum, forma et distributio, eligitur. Ligamina et additiva specialia cum pulvere sub condicionibus observatis miscentur ut mixtura resultans ad formam iniectabilem parata sit. Proprietates materiae rudis resultantis accurate notantur ut pars est moderationis qualitatis et vestigationis partium.
3. Iniectio CUMATIUM
Machinae ad iniectionem formandam, ad hoc destinatae, formas materia cruda implent, processu omnino automatico qui constantiam uniformem praestat. Moderatio statistica processus (SPC) notitias processus colligit.
4. Controlling
Sumptibus minuendis et qualitate aucta, technicae monitoriae innovativae permittunt observationem in tempore reali proprietatum internarum materiarum opacarum durante formatione.
5. Curatio Thermalis
Ligamen e praeforma per evaporationem et reactionem exothermicam removetur, parva fractione relicta. Partes in atmosphaera oxidante/reducente vel vacuo sinterantur. Partes per iniectionem formatae pressionem isostaticam calidam (HIP) subire possunt ad densitatem et robur augendum.
6. Superficiem treatment
Methodi post-processus qualitatem superficialem et praecisionem altiorem quam sinterizatio consequi possunt, tolerantiis exceptis pretiis oeconomicis servatis.
7. Final metus
Per tempus designandi, NOBLE cum clientibus collaborat ut criteria moderationis et aestimationis constituat. Technologia mensurae modernissima adhibetur ut partes fabricatae specificationibus technicis respondeant.
Beneficia Injectionis Ceramicae
Iniectio ceramica, sicut quaevis alia ratio fabricationis, sua commoda et incommoda habet. Unum ex praecipuis commodis huius processus est facultas producendi geometrias intricatas cum magna praecisione et accuratione. Hoc eam electionem idealem facit ad usus qui tolerantias strictas requirunt. Praeterea, partes ceramicae per iniectionem fabricatae saepe robustiores et durabiliores sunt quam eae quae per alias methodos producuntur.
Materiae Ceramicae Iniectionis Formandae
Solet mixtura pulveris ceramici et materiae ligans in formatione ceramica per iniectionem adhiberi. Pulvis ceramicus cohaeret et ei necessaria robur a materia ligante praebetur ut a materia ligante formetur. Cera, polymera thermoplastica, et polymera thermoindurentia exempla sunt materiarum ligantium communium. Necessitates propriae rei fabricatae, ut robur requisitum, flexibilitas, et resistentia temperaturae, electionem materiae ligantis determinant. Deligatio est processus removendi materiam ligantis a parte ceramica postquam formata est, relinquens solam partem ceramicam puram.
Superficiem Ceramicae Iniectionis Formae Poliendae
Variae superficies ornamenta partibus ceramicis iniectis ad usum proprium adhiberi possunt, ut et utilitatem et speciem aestheticam augeant.
| superficiem finit | Pictures | processus Description | commoda |
| PVD (Physical Depositio Vapor) | 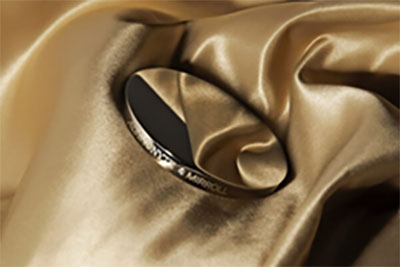 |
PVD significat Depositionem Vaporis Physicam (Physical Vapor Deposition). Est processus qui depositionem tenuis pelliculae materiae in substratum implicat, mediis physicis ut evaporatione vel pulverisatione cathodica in ambiente vacuo. | PVD pelliculas tenues cum alto gradu uniformitatis in crassitudine et compositione producit, ita ut utilis sit ad applicationes quae accuratas tunicas requirunt. |
| Plating | 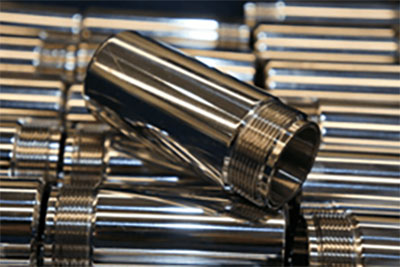 |
Electrodepositio est processus depositionis tenuis strati metalli in superficiem conductivam utens reactione electrochemica. | Electrolytica depositio stratum valde durabile et attritioni resistens producit, quod substratum a corrosione aliisque damnis protegere potest. |
| pulveris coating |  |
Pulvis obductus est genus obductionis quod, ut pulvis siccus libere fluens, applicatur, deinde in superficiem spargitur. Pulvis, calefactione ad temperaturam quae eum liquefacere et deinde superficiei adhaerere facit, curatur. | Pulveres pigmenta valde durabilia sunt et resistunt scalpturis, deformationibus, et decolorationi. Expositionem ad asperas condiciones tempestatum, chemica, et radiationem ultraviolaceae tolerare possunt, quae eas aptissimas ad usus externos reddunt. |
| percutientium | 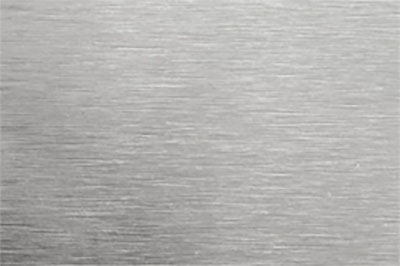 |
Peniculatio est processus poliendi superficiem qui penicillo vel materia abrasiva utitur ad creandum figuram linearum tenuium vel scalpturarum in superficie metallica. | Superficies politae valde durabiles sunt et expositionem ad condiciones asperas tolerare possunt, ita ut electio popularis sit ad usus quales sunt apparatus industrialis et elementa architecturae. |
| Chemical Etching | 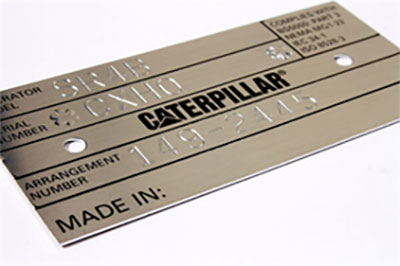 |
Corrosio chemica, etiam fresatura chemica vel machinatio photochemica appellata, est processus poliendi superficiei qui usum chemicorum ad materiam selective removendam e superficie metallica implicat. | Incisione chemica permittit ut figurae et figurae accuratissimae in superficie metallica incidantur, tolerantiis tam parvis quam paucis micrometris. Hic gradus praecisionis eam aptam reddit ad partes complexas vel componentes cum formis intricatis producendos. |
| Laser Vestigium | 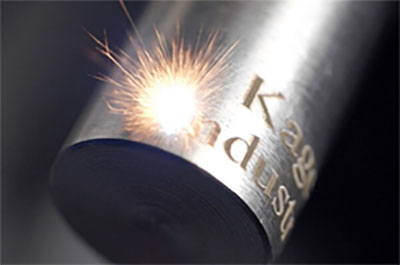 |
Radius lasericus reactionem in superficie materiae efficit, unde signum permanens fit, quod ad requisita designi specifica aptari potest. | Signa laserica valde durabilia sunt et resistunt detritioni, decolorationi, aliisque generibus damnorum. Hoc signum lasericum aptum reddit ad usus qui signa diuturna requirunt, ut puta notationem insignam, identificationem, et vestigabilitatem. |
| usti polituraa detritis |  |
Politio est processus superficiem laevandi et refinandi per usum materiae abrasivae ad parvas materiae quantitates removendas. | Propositum politurae est superficiem laevem et reflexivam creare, speciem superficiei augere, et eius resistentiam contra detritionem et corrosionem augere. |
Proprietates Overmolding:
Quid est Overmold?
Superformatio est processus late adhibitus in industriis fabricatoriis. Formationem iniectabilem vel fusionem urethani implicat ad prototypa altae qualitatis creanda. Haec ars adiuvat ad duo vel plura strata materiae simul formanda, quod utile est pro superformatione plasticae et gummi. Utilis est praesertim ad celeriter fabricanda prototypa partium machinarum industrialium et ad creandas partes singulares per superpositionem plasticae vel gummi cum aliis materiis, ut metallis.
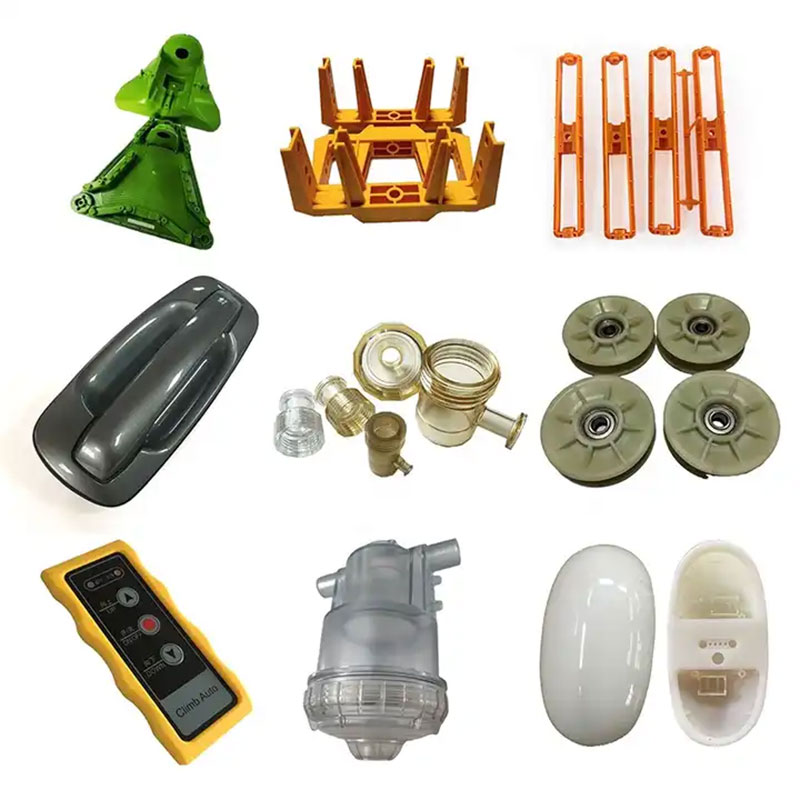
Quomodo Overmolding operatur?
Superformatio est processus coniungendi duas vel plures materias ad creandam unam partem machinae vel componentem. Prima pars est substratum, quod est materia basis, et secunda pars est superformatio, quae est materia secundaria quae super substratum formatur. Plures superformationes esse possunt secundum productum finale desideratum.
Materiae Superformationis
Hae sunt plasticae communes formatae a nostris officiis iniectionis formandae offeruntur. Postquam fundamenta materiarum, ut genera communia, fabricas, commoda et incommoda, cognoveris, materiam iniectionis formandae aptam secundum requisita applicationis tuae elige.
Materia instrumentorum:
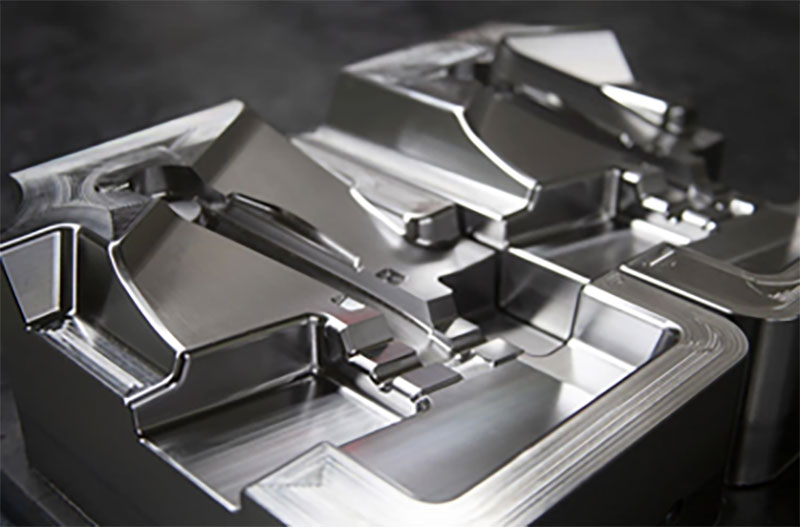
Antequam processus injectionis formae incipiat, pro productione parvae vel magnae copiae, instrumentum machinatione CNC altae tolerantiae factum requiritur. Inter materias vulgatissimas sunt hae:
| Instrumentum Steel: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 ; |
| Aliquam Steel: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium; | 6061, 5052, 7075 |
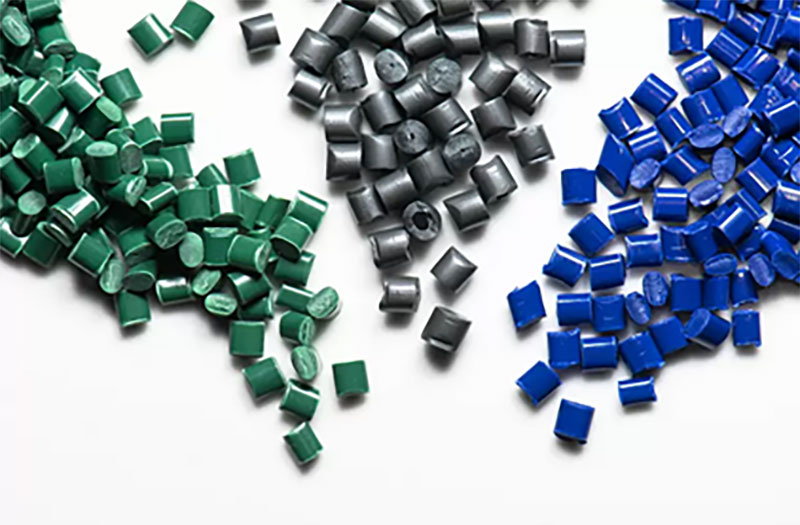
Materiae plasticae:
Officium iniectionis plasticae formae cum ampla varietate materiarum cum variis proprietatibus venit, inter quas sunt resistentia ad impactum, rigiditas, resistentia thermalis, resistentia chemica, et cetera.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | ARBOR |

Additiva et Fibrae:
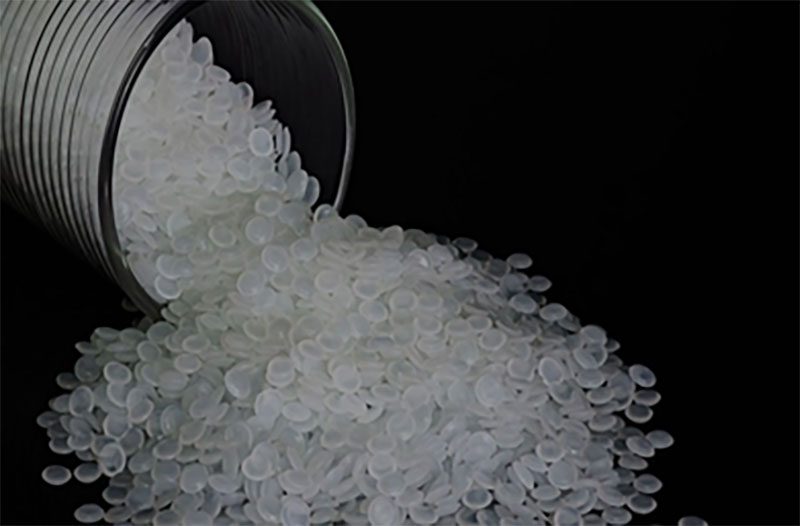
Materiae plasticae communes fortasse requisitis partium iniectarum ad usum singularum formarum non satisfaciunt. Hoc in casu, additiva et fibrae addi possunt ad proprietates aestheticas et functionales emendandas, ita ut proprietates additionales partibus tuis iniectis formatis praebeant.
| UV | absorbers | purpureumque Tyros |
| Flamma | retardantes | Fibrae vitreae |
| Plasticisers |
Commoda Overmolding
Partes superformatae, arcte coniunctae et se ab humiditate pulvereque protegentes, certam efficaciam producti praebent. Proprietates excellentes plurium materiarum in unam coniungendo, partes superformatae meliorem efficaciam praestant.
Praeterea, superformatio adiuvat ad sumptus fabricationis generales minuendos per combinationem plurium partium in unam, eliminando necessitatem congregationis et tempus ac sumptus laboris conservandos.
Praeterea, superformatio formam et pulchritudinem auget addendo unum materiale alteri. Varias optimizationes designi et emendationes machinationis superficiei permittit.
Applications de Superformatione:
Superformatio in Instrumentis Medicis:
Superformatio necessaria est ad praecisionem et salutem satisfaciendum, resistens sophisticationi et repositioni in instrumentis medicis. Superformatio plastica et metallum in unum productum coniungit. Usus communis est in instrumentis chirurgicis, ut injectiones, dilatatores, instrumenta mollia tactu, et alia.
Superformatio in instrumentis ferramentariis:
Superformatio instrumentorum ferramentorum prehensionem auxit, ea tutiora et ergonomica magis reddens. Exempla praeclara sunt cochleae, forcipes, claves, laminae, et alia.
Superformatio in Ornamentis Autocinetorum:
Commoda aesthetica superformationis plene in applicatione ornamentorum autocinetorum reflectuntur, ut puta in margine ostii, latere corporis, ala, paraurti, rota, et aliis. Haec non solum pondus autocineti minuunt, sed etiam adaptationem multorum colorum in autocinetis faciliorem reddunt.
Superformatio in Rebus Domesticis:
Superformatio adhaesionem, munditiam, resistentiam chemicam, et alia in productis augere potest. Producta superformata etiam qualitatem vitae clientium emendant. Facile utuntur, purgantur, et vitam in apotheca prolongant. Sicut instrumenta culinaria, caricatores multiportuales, peniculi dentium, et similia.
Characteres Inserere Iniectio CUMATIUM
Quid est processus formationis insertarum?
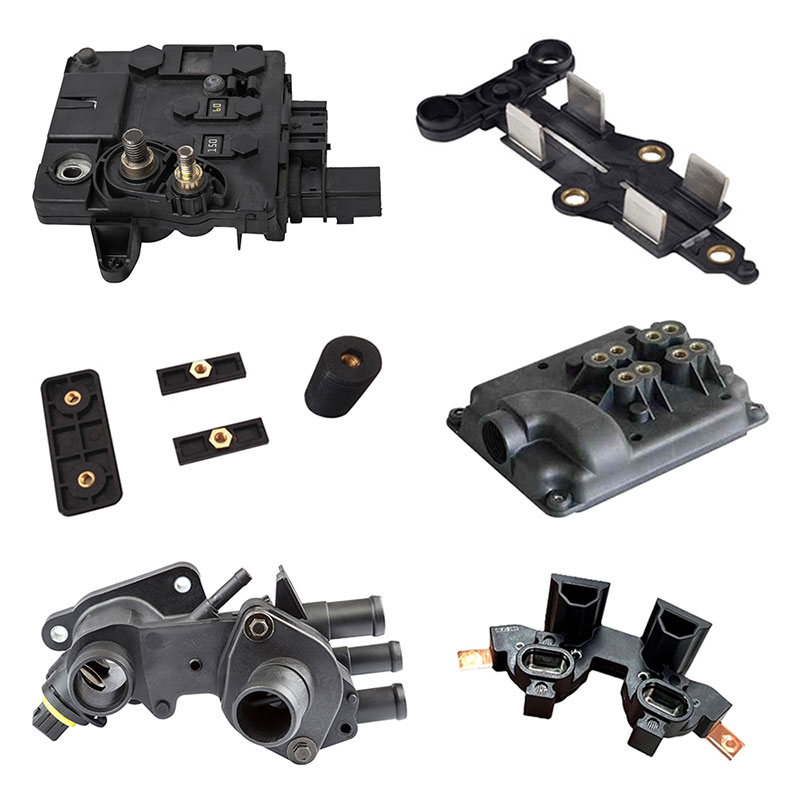
Iniectio materiarum plasticarum circa aliam partem ad novam creandam formatio inserta appellatur. Ut mos est, pars inserta ex metallo vel plastica fieri potest. Insertum antea in formam inseritur in processu formationis insertae, et machinator deinde resina thermoplastica utitur ad plasticam in cavitatem iniiciendam. Partes paratae sunt ad convasandum et ad clientes mittendum postquam refrigeratae sunt.
Quomodo Insertio Iniecta Formatio Fungitur?
Formatio insertorum est processus qui valde similis est formationi injectionis conventionalis. In hoc processu, materiae crudae liquefactae vel plastica liquefiunt et in formam iniiciuntur, eisdem materiis utentes quae in formatione plastica conventionali adhibentur. Praecipua differentia inter formationem injectionis conventionalem et formationem insertorum est quod in hac posteriore, inserta formae adduntur durante processu formationis.
Materiae for Inserta Iniectio Formanda:
Thermoplastics
Hae materiae, quae iterum adhiberi possunt et chemicis resistunt, sunt oecologicae et ideales ad varietatem et splendorem in formis insertis assequendum. Genera thermoplasticarum includunt...
polystyrene
Polystyrenum est materia levis, thermoplastica, perspicua et punctum liquefactionis humile habens. Alta resistentia eius ad acida et bases id aptum facit ad amplam applicationum varietatem, inter quas instrumenta medica et bona ad usum domesticum.
polyethylene
Haec varietas polymeri thermoplastici plerumque levis est et magnam duritiam habet, praeter resistentiam chemicis. Proprietates dielectricas et impermeabilitatis habet. Materiae thermoplasticae polyethylene communes includunt LDPE, HDPE, et MDPE.
nylon
Hoc robustum polymerum thermoplasticum chemicis et abrasionibus resistit. Eius altum punctum liquefactionis id optimum substitutum metalli in multis applicationibus facit. Late in fabricatione gravi et productis extractionis adhibetur.
Thermoindurenta sunt polymeri plastici non-redivivi, quod eos minus ecologicos et sumptibus parcis quam thermoplastica reddit. Fabricatores eorum usum vitare solent. Exempla thermoindurentum includunt:
Epoxy
Haec est varietas materiarum thermoindurentium quae post processum sine puncto liquefactionis perpetuo durescit/solidificatur. Quapropter, eas ad usus difficiles aptissimas reddit. Habent adhaesionem excellentem et resistentiam magnam chemicis et calori.
phenolic
Phenolicum est materia thermoindurens cum magna resistentia chemicis et electricitati. Calori resistere potest et duritiam ac stabilitatem dimensionalem exceptam possidet. Resinae phenolicae aptae sunt ad apparatum electricum, tabulas circuitales, et alia fabricanda.
Commoda Processus Insertionis Formandae:
Formatio insertorum est processus qui varias materias, ut metallum et plastica, coniungit ad singulum elementum producendum. Productum resultans proprietates mechanicas auctas et durabilitatem auctam habet. Plura commoda sunt formationis insertorum utendae:
Nulla congregatio:
Nulla compositio requiritur: Cum materiae per processum formandi coniungantur, nullae sunt necessitates graduum compositio additorum. Hoc processum productionis accelerat et sumptus laboris minuit.
Augeri efficientiam;
Absentia congregationis etiam ad augendam efficacitatem productionis confert.
Improved habere:
Materiae plasticae circa partes in formatione inserta iniectae robur materiarum plasticarum machinalium augent, eas resistentiores detrimento et laceratione reddens. Robur et conductivitas materiarum metallicarum etiam adhibentur, unde partes finales proprietates meliores habent.
Deminutum pondus:
Coniunctio plasticae et metalli in componente finali pondus minus quam partibus metallicis corrosis efficit.
Applications de Insertione Iniectionis Formae:
Insertio Injectionis Formae in Instrumentis Medicis
Materiae plasticae biocompatibiles late in formatione insertarum ad instrumenta medica producenda adhibentur.
Iniectio Formae Insertae in Aerospatiis et Automotivis
Firmitas partium insertarum apta est instrumentis manualibus, ut vectibus, indicebus, et manubriis mutationis velocitatis autocinetorum onerariorum, etc.
Inserere Formam Iniectam in Instrumentis Ferramentis
Superformatio instrumentorum ferramentorum prehensionem auxit, ea tutiora et ergonomica magis reddens. Exempla praeclara sunt cochleae, forcipes, claves, laminae, et alia.
Insertio Injectionis Formae in Productis Consumptioribus
Formatio inserta bona via est qua producta usui destinata nova producta propter eorum commoda functionalia et aesthetica designare et evolvere possunt.
iniectio CUMATIUM tooling
Quid est Instrumentum Injectionis Insertae?
Instrumentatio formae iniectae est processus designandi et fabricandi formas in forma iniecta adhibitas. Forma constat ex duabus partibus, nucleo et cavitate, quae accurate inter se congruunt. Materia plastica liquefacta in cavitatem iniicitur, ubi refrigeratur et solidatur ad productum finale formandum.
Quomodo Instrumenta Fusionis Iniectae Operantur?
Instrumenta ad iniectionem formandam pars magni momenti est processus iniectionis formandae. Haec instrumenta partes plasticas formare et producere curant. Processus instrumentorum a designatione et arte incipiens incipit, ubi exemplar CAD tridimensionale formae creatur. Per hoc stadium, factores ut geometria partis, fluxus materiae, canales refrigerationis, et constructio formae in rationem ducuntur. Processus instrumentorum ad iniectionem formandam designationem et artem formae, fabricationem partium eius, compositionem et perfectionem formae, et probationes et validationem peragendas complectitur. Basis formae firmamentum structurale praebet, dum nucleus et cavitas partem formant. Canales refrigerationis temperaturam regulant, et systemata iniectionis et eiectionis iniectionem materiae et remotionem partis faciliorem reddunt. Peritia et conservatio magni momenti sunt ad instrumenta prospera fabricanda, quae tandem qualitatem et efficaciam processus iniectionis formandae afficiunt.
Materiae Instrumentorum Iniectionis Formae
Electio materiae formae magnopere vitam eius et qualitatem partis iniectae formatae determinat. NOBLE variam materiarum varietatem praebet quae variis gradibus evolutionis producti tui conveniunt. Turma nostra etiam peritum consilium in delectu materiae formae offert ut optimam accuratiam dimensionalem et qualitatem aestheticam curentur.
Mors tool
Antequam processus injectionis formae in parvis magnisque seriebus incipiatur, instrumentum machinatione CNC fabricatum cum tolerantiis altis necessarium est. Chalybs instrumentorum est materia frequentissime adhibita in talibus casibus.
| genera: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 ; |
Aliquam Steel
Chalybs et chalybs inoxidabilis sunt materiae principales ad formas iniectabiles creandas adhibitae, sed sumptus earum fabricationis satis alti sunt. Quam ob rem, hae formae plerumque ad productiones magnae scalae reservantur.
| genera: | 420, NAK80, S136, 316L, 316, 301, 303, 3 |
aluminium
Formae aluminii alternativam pretio parcens formis injectionis chalybis et chalybis carbonis traditis praebent. Non solum minus constant, sed etiam cyclos celeriores et tempora conversionis celeriora praebent, quod praecipue utile est ad mercatus explorandos.
| genera: | 6061, 5052, 7075 |

Commoda Instrumentorum Iniectionis Formandae
Formae late in processu productionis adhibentur ad stabilitatem materiae augendam, damna minuenda, et qualitatem producti confirmandam. Multae industriae ex versatilitate formarum profecerunt, et formae iniectionis plura commoda offerunt. Infra sunt nonnulla commoda usus formarum iniectionis.
Sumptus efficens
Cum forma ad usum in variis industriis eligitur, interest electionem prudenter facere. Sumptus formarum ad iniectionem formandam efficaciter administrari possunt per diligentem electionem materiae productionis formae. Plastica est materia prima adhibita in productione formarum iniectarum, quae processum productionis multorum productorum sustinet. Usus formarum iniectarum etiam iacturam materiae minuere potest, ducens ad constantem reductionem in sumptibus productionis.
Qualitas altus
Formae ad iniectionem fingendam late adhibentur propter qualitatem excelsam. Processus simplex est nec ullam operationem complicatam implicat, quod efficit ut nulla sit vis interna et qualitatem ac firmitatem producti in usu confirmat. Structura productionis producti stabilior est, quo securitas usus praestatur.
flexibilitate
Formae ad iniectionem formandam aptae sunt in structura sua universa, ita ut variis industriis cum diversis necessitatibus structuralibus aptae sint. Una formarum series adhiberi potest ad mutandum et genus materiae et colorem producti.
amicitiam
Sustentabilitas semper cura societatis fuit, itaque cum productum elaboratur, tutela naturae consideratur. Formatio per injectionem non solum efficax est, sed etiam amica naturae, cum partes ad probationes adhibitae vel abiectae iterum adhiberi possint.
Applicationes Instrumentorum Iniectionis Formandae
Instrumenta Iniectionis Fusurae in Industria Automotiva
Partes plasticae iniectae forma flexibili, magna firmitate, et longa vita praeditae sunt, et usus earum in partibus industriae autocineticae frequens est. Exempli gratia, in speculis receptaculis, poculis tenendis, protectoribus, sed etiam in tota tabula instrumentorum.
Instrumenta Iniectionis Formae in Industria Medica
Partes plasticae in medicina et pharmaceutica fabricatae normas strictiores sequi debent. Ut his normis satisfaciant, fabri resinas FDA vel medicinae gradus uti et partes suas secundum certificationem ISO fabricare debent. Partes medicae varias proprietates chemicas requirunt, ut magnam firmitatem tensile et resistentiam altae temperaturae. Partes iniectae formatae vulgo adhibitae includunt instrumenta probationum, producta praeparationis chirurgicae, componentes radiographicos dentales, et multa alia.
Instrumenta Iniectionis Fusionis in Industria Aerospatiali
Nostrae officia fabricationis accuratae firmitatem et accuratam praebent, requisitis sophisticatis variarum phasium intra industriam aerospatialem satisfacientes.
Instrumenta Iniectionis Fusurae in Industria Robotica
Officia praestantissima ad prototypa conficienda et partes roboticas in gradu industriali fabricandas offerimus, progressionem continuam industriae roboticae adiuvantes.
Liquid silicone Flexilis corona
Quid est Liquid silicone Flexilis corona?
Silicone liquido ut materia prima adhibito, silicone liquidum in formam machinae iniectionis formandae iniicitur, et post gradus additionales calefactionis et refrigerationis, productum perfectum creatur. Comparatus silicone solido, silicone liquidum inodorum, tutum, et ecologicum est. Saepe "gum silicone liquidum" appellatur. Iniectio siliconei liquidi formanda processus simplex est; non requirit gradus manuales processus siliconei solidi, ut dosing, refinationem, sectionem, et dispositionem, quae manipulationem manualem producti vel etiam lineam productionis omnino automatam sine interventu humano requirunt.
Quomodo formatio gummi siliconici liquidi operatur?
Partes LSR manu e forma removentur, ita clavi eiectorii non includuntur. Forma fabricatur machinatione CNC ad diuturnitatem in alta temperatura. Deinde manu politur ad requisita emptorum implenda, et sex superficies superficierum praesto sunt. Forma in prelum iniectionis formae LSR proprium imponitur, quod accurate calibratur ad partes constantes obtinendas. LSR est polymerum thermoindurens, ita semel formatum, iterum liquefieri non potest. Partes in capsas includuntur et statim post productionem transportantur.

Materiae formae gummi siliconici liquidi
Siliconium Ordinarium (durometra 30, 40, 50, 60, et 70)
Silicone Gradus Medicus
Silicone Gradus Optici
Fluorosiliconum (resistens combustibili et oleo)
commoda Liquid Silicone Purgamentum Molding
summus praecisione
Proprietates fluxus LSR id aptum reddunt ad partes intricatas, minores et strictioris tolerantiae formandas, comparate cum aliis materiis.
Magis Available
Singularis structura molecularis LSR eam ad varia usus aptissimam reddit. Dissimilis aliis materiis, LSR nulla secundaria producta producit. Et propter firmum vinculum inter atomos silicii et oxygenii, non facile redivivus fieri aut dissolvi potest sicut alia thermoplastica. Haec firmitas etiam permittit LSR altas temperaturas tolerare sine degradatione. Puritas eius et inertia chemica, una cum facultate sterilisationem tolerandi, eam optimam optionem pro instrumentis medicis, applicationibus cibariis, et productis curae infantium faciunt.
An utiliora
Comparata cum materiis plasticis, cyclus formationis LSR multo brevior est, saepe in secundis potius quam minutis metitur. Hoc LSR optionem aptiorem reddit ad magnas ordines tempestive implendas.
Oecologice Amicabilis
Dum materia LSR fabricatur, intra systema clausum continetur, quo facto operator eam non tangat neque ambitui exponatur. Hoc efficaciter omnem contaminationem ambientalem prohibet.
Acta Universitatis Palackianae Liquid Silicone Purgamentum Molding
Gummi siliconis liquidum est materia versatilis in variis industriis adhibita. In industria autocinetica, pro partibus machinae, laminis tergiculorum fenestrarum, et tapetibus ventilationis aeris conditionati adhibetur. In industria medica, pro componentibus biotechnologicis, catheteribus, et larvis respiratoriis. In industria aëronautica, pro sigillis modulorum gubernationis gubernationis et appulsus, sigillis modulorum photographicorum altae altitudinis, et larvis oxygenii. In industria rerum usui destinatarum, pro utensilibus coquinariis, capitibus imbrium, machinis electronicis, et dispensatoribus lagenarum adhibetur.
Materiae ad Iniectionem Fusurae
Materia instrumentorum:
Antequam processus injectionis formae incipiat, pro productione parvae vel magnae copiae, instrumentum machinatione CNC altae tolerantiae factum requiritur. Inter materias vulgatissimas sunt hae:
| Instrumentum Steel: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 ; |
| Aliquam Steel: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium; | 6061, 5052, 7075 |
Materiae plasticae:
Officium iniectionis plasticae formae cum ampla varietate materiarum cum variis proprietatibus venit, inter quas sunt resistentia ad impactum, rigiditas, resistentia thermalis, resistentia chemica, et cetera.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | ARBOR |
Additiva et Fibrae:
Materiae plasticae communes fortasse requisitis partium iniectarum ad usum singularum formarum non satisfaciunt. Hoc in casu, additiva et fibrae addi possunt ad proprietates aestheticas et functionales emendandas, ita ut proprietates additionales partibus tuis iniectis formatis praebeant.
| UV | absorbers | purpureumque Tyros |
| Flamma | retardantes | Fibrae vitreae |
| Plasticisers |
Superficies Finitionis Injectionis
Iniectio formae instrumentationem formae iniectae, iniectionem formae plasticae, et alia comprehendit. Tractatio superficialis formae plerumque perficitur durante processu productionis. Postquam iniectio formae perfecta est, quasdam tractationes superficiales in producto perfecto secundum requisita tua peragemus.
| Pic | nomine | Description |
 |
nitidum, lineamentis | Finiturae gradus A per processum politurae adamantinae fiunt et superficies nitidas et nitidas in partibus iniectione formatis efficiunt. |
 |
Semi-glossy | Partes gradus B chartam vitream granularem adhibent ad partes paulo asperiores quam partes gradus A producendas. Partes plasticae formatae, quae gradum B subeunt, texturam superficiei opacam habent. |
 |
Matte | Superficies gradus C lapidibus abrasiviis utuntur ad superficiem asperam et inaequalem producendam. Partes plasticae iniectae quae gradum C superficiunt texturam superficiei opacam habent. |
 |
textured | Politurae gradus D granulis granulatis et vitreis globulis siccis vel oxido utuntur ad texturam asperrimam efficiendam. Pro materia adhibita, producta superficiem satinatam vel opacam habere possunt. |
Commoda Iniectio CUMATIUM
Iniectio formanda late habetur optima optio ad partes plasticas in magna copia producendas. Inter societates fabricatrices toto orbe terrarum popularis est optio propter facultatem suam partes accuratas producendi. Ingeniarii apud NOBLE sex commoda clavis technologiae iniectionis formandae invenerunt:
efficens
Processus injectionis in formam summe efficax est, permittens magnas ordines celeriter producere.
Detalia superiora
Iniectio formandi una ex rationibus vilissimis est ad magnas quantitates partium fabricandas, praesertim pro maioribus seriebus productionis. Quamquam formam designare et creare tempus requirere potest, processus deinde fit vilissimus et efficax.
princeps accurate
Technologia iniectionis formae magnam accuratiam in productione partium praestat.
affordability
Productio celeris et efficax sumptum per partem humilem praestat, dum volumina productionis magna ulteriores oeconomias scalae efficiunt. Aluminium, materia sumptibus parcissima et facile praesto, ad instrumenta iniectionis formae ad sumptus moderandos adhiberi potest.
Variae optiones materiarum
Iniectio fuscandi usum variarum materiarum permittit, etiam eas cum impletionibus quae vim tensilem augere possunt.
Summus volubilis productio
Iniectio formae cum formis ferreis productionem partium in millionibus facilitare potest.
Finis paratus
Curatione debita, partes per iniectionem formatae e forma cum superficie laevigata prodeunt, quae nullo ulteriore polimento eget.
Quae sunt incommoda Iniectio CUMATIUM?
Iniectio formae plura incommoda habet quae consideranda sunt. Primo, magnum sumptum initialem requirit propter sumptum magnum formarum singularium, quod difficilem reddere potest parvis negotiis. Secundo, processus longiores tempora productionis habet, quod incommodum esse potest cum celeris productio necessaria est. Tertio, iniectio formae flexibilitatem designandi limitatam habet, praesertim pro partibus complexis, et fortasse lineamenta formae additionalia requiret. Quarto, optiones materiarum imprimis ad thermoplastica limitantur, et materiae speciales carae esse possunt. Quinto, iniectio formae maxime sumptibus parca est ad productionem magni voluminis, quod eam minus aptam reddit ad productionem parvi voluminis. Denique, processus sordes generat et considerationes ambientales habet. Interest haec incommoda diligenter aestimare contra requisita specifica propositi ut methodus fabricationis aptissima determinetur.
Quomodo NOBLE formam iniectabilem ad materiam conservandam utitur?l?
Iniectio formanda ad materiam conservandam optimizari potest per quasdam rationes et usus adhibendos. Hic sunt nonnullae rationes quibus iniectio formanda ad materiam conservandam adhibeatur:
- Designatio optimizanda: Designatio partium diligens adiuvare potest ad minuendam iacturam materiae. Considera designationem partium cum crassitudine parietis uniformi et minimis notis quae materiam superfluam requirunt. Vitandae sunt sectiones crassae inutiles vel excessivae lineae quae usum materiae augere possunt. Utere notis sicut costae vel fulcra ad robur addendum sine materia superflua addenda.
- Analysis impletionis formae: Analysis impletionis formae per programmata simulationis peragenda adiuvare potest ad designationem formae et parametros processus optimizandos. Haec analysis permittit ad problemata potentialia, ut impletionem insufficiens vel pressionem nimiam, identificanda, ita ut adaptationes ad fluxum materiae optimizandum et iacturam materiae reducendam permittantur.
- Designatio portarum et canalium: Designatio portarum et canalium apta ad efficientiam materiae necessaria est. Loca et magnitudines portarum idoneas adhibe ut fluxus materiae efficax sit, vestigia portarum minuendo. Dispositionem canalium optimiza ut volumen materiae in canalibus inclusae reducatur, et iacturam minuas.
- Usus materiae recirculatae: Systema recirculatum adhibens permittit ut quisquiliae plasticae, quae per processum injectionis formandae generantur, iterum atque iterum adhibeantur. Materiam recirculatam cum materia virgine proportionibus moderatis misceri potest, quo fit ut consumptio materiae generalis minuatur.
- Optimizatio Processus: Adaptatio subtilissima parametrorum processus iniectionis formandae adiuvare potest ad optimum usum materiae consequendum. Adaptatio parametrorum, ut celeritas iniectionis, pressio et temperatura, adiuvare potest ad minuendam iacturam materiae et ad meliorem qualitatem partis.
- Recta conservatio: Cura regularis formarum et instrumentorum necessaria est ad operationem constantem et efficientem curandam. Formae rite conservatae adiuvant ad vitanda problemata ut nimiam fulgurationem vel vitia partium quae ad iacturam materiae ducere possunt.
- Selectio materiae: Eligendo materiam aptissimam ad usum etiam ad conservationem materiae conferre potes. Elige materias cum alta ratione roboris ad pondus vel eas quae specialiter ad usus leves designatae sunt.
His consiliis adhibitis, formatio iniecta adhiberi potest ad materiam conservandam, iacturam minuendam, et sustinabilitatem generalem in processu fabricationis augendam. Magni momenti est hos factores in phase designandi considerare et processum formationis iniectae continuo monitorare et optimizare ad maximam efficientiam materiae.
Iniectio Applications CUMATIUM
Iniectio formandi est processus fabricationis late adhibitus ad partes et producta plastica producenda. Implicat iniectionem materiae plasticae liquefactae in cavitatem formae, eamque refrigerari et solidificari sinendum, formam desideratam efficiens. Iniectio formandi plura commoda offert, inter quae sunt alta efficientia productionis, repetibilitas, et facultas geometrias complexas creandi.
Numerosae applicationes formae iniectae in variis industriis inveniuntur. Exempla communia haec sunt:
Iniectio Formae in Industria Autocinetica:
Injectio formans late in provincia autocinetica adhibita est ad fabricandas partes ut tabulas interiores, partes tabulae instrumentorum, manubria ostiorum, protectores, et variae aliae partes plasticae.
Iniectio Formae in Industria Aerospatiali
Iniectio fusca in applicationibus aerospatialibus adhibetur ad producendas partes leves et durabiles, ut ornamenta interiora, uncinas, bullas, et receptacula.
Iniectio Formans in Medicina et Cura Salutis
Iniectio fusca munus cruciale agit in productione instrumentorum medicorum et apparatuum sicut syringes, phialae, partes intravenosae, instrumenta chirurgica, et res abiciendae.
Iniectio Formans in Bonis Consumptioribus
Multae res ad usum cotidianum per formam iniectam producuntur, inter quas involucra electronica, partes apparatuum, vasa involucraria, ludibria, et vasa coquinaria.
Iniectio Formae in Industria Electronica
Involucra plastica pro instrumentis electronicis, connectoribus, commutatoribus, aliisque componentibus electronicis saepe per formam iniectam fabricantur.
Iniectio Formans in Apparatu Industriali
Variae partes industriales, ut dentes dentati, manubria, involucra, et partes machinarum, per iniectionem producuntur.
Cur Nos Eligas Pro Officiis Iniectionis Consuetudinariae?
NOBLE est societas mixta Sino-Britannica a gubernio ut "Societas Nationalis Technologiae Altae" (National High-Tech Companion) ornata. Sumus societas completa cum facultate investigationis et progressionis (R&D), productionis, et venditionis independentia gerendi.
Plus quam decem annos experientiae professionalis in machinatione CNC et prototypis rapidis. Officia adiuvandi proiecta praebemus, inter quae machinatio et fabricatio partium accuratarum. Adiuvare possumus clientes ut consilia optimizent, processus idoneos eligant, sumptus minuant, et productionem celerem in massa consequantur. Officia nostra adiuvandi proiecta in campis medicis, autocineticis, roboticis, aliisque versantur, et clientibus officia adiuvandi proiecta praebent, inter quae machinatio et fabricatio partium.
Officium nostrum iniectionis formae tibi prodesse potest:
Uber auctus
Pars innumerabiliter eadem forma produci potest. Materia mutari potest ut eadem geometria cum proprietatibus et utilitate singularibus obtineatur.
Constantia et Alta Qualitas
Ob officinas certificatas, inspectiones intra processum et verificationem dimensionalem post productionem peractas, efficitur ut partes ad usum fabricatae qualitate congruant, cuiuscumque formae complexae sint, magna cum praecisione.
Productiones Comparative Viliores
Productiones per injectionem formandam parvo pretio fieri possunt. Cum totus processus automatus sit, minima interventio humana necessaria est. Ita societates et negotiatores suas novas societates et negotia emendare possunt nostris officiis parabilis utentes.
princeps efficientiam
Officinis domesticis certificatis et valido systemate catenae commeatus, cyclum evolutionis producti acceleramus et productionem partium vestrarum superformatarum quam celerrime perficimus.






