
Introduction: Why? Prototypum Celerem ABS Magni momenti est ad evolutionem producti
ABS ubique est. Est robustum et durabile, formam bene retinet, facile tractatur, et sumptibus parcus est. Ob has causas, late in ampla varietate productorum adhibetur. Tamen, novam partem ABS evolvere non tam simplex est quam materiam tantum eligere. Requirit probationes designationis, inspectiones compositionis, et validationem functionis. Omnia haec gradus perfici debent antequam forma fabricatur.
Celeris prototypatio ABS nexus est criticus inter exempla CAD et partes magna copia productas. Permittit partes physicas ex fasciculis digitalibus creari. Deinde ingeniarii has partes probare, componere, probationes casus facere, et dimensiones metiri possunt. Difficultates mature agnoscuntur, et sumptus modificationum faciendarum relative humilis manet.
Hic dux processum fabricationis partium prototyporum ABS describit, commoda eorum et casus applicationis tractans, variasque optiones productionis, ab impressione singulari ad productionem parvi voluminis, explicat. Propositum eius est ingeniariis adiuvare ut methodum aptam secundum stadium progressionis eligant.
Quid est ABS Celeris Prototypus?
Definitio Prototypi Rapidi ABS
Celeris prototyporum fabricatio valde simplex est. Modela CAD celeriter in partes physicas converti possunt.
Prototypatio rapida ABS hanc notionem ad materiam ABS applicat. Partes ex ABS vel materiis ABS similibus fiunt. Variae rationes fabricationis existunt, inter quas impressio, machinatio, vel fusionis. Partes resultantes easdem proprietates functionis habent ac partes ABS in serie productae et plene functionales sunt.
Cur ABS pro prototypis eligendum est?
ABS proprietates habet quae eum materiam electionis faciunt.
Properties mechanica
Alta resistentia impacti; partes probationes casus tolerare possunt. Bona tenacitas; partes flectuntur antequam frangantur. Apta ad probationes functionales, permittens ingeniariis onera mundi realis simulare sine praematura defectu partium.
Vestibulum commodo
Facile machinatur, ABS superficies machinatas laeves producit. Instrumenta longam vitam habent nec refrigerationem specialem requirunt. Facile fingitur, bonis proprietatibus fluxionis in formis iniectis praedita. Excellentes facultates poliendi superficiem; politura, pictura, et coniunctio omnia facilia sunt.
Application Commoda
Eius effectus similis est effectui multorum plasticorum massae productionis. Prototypa ABS se gerunt cum partibus finalibus congruenter. Resultatus probationum compositionis accurati et fideles sunt. Probationes functionales significantes sunt, et pericula progressionis parva sunt.
Prototypa plastica ABS varias optiones productionis amplectitur. Electio specifica a volumine productionis, tempore, et pretio pendet. Quaeque methodus sua commoda habet. Sequens sectio hoc accurate explicabit.
Processus Prototyporum Celerium ABS Communis
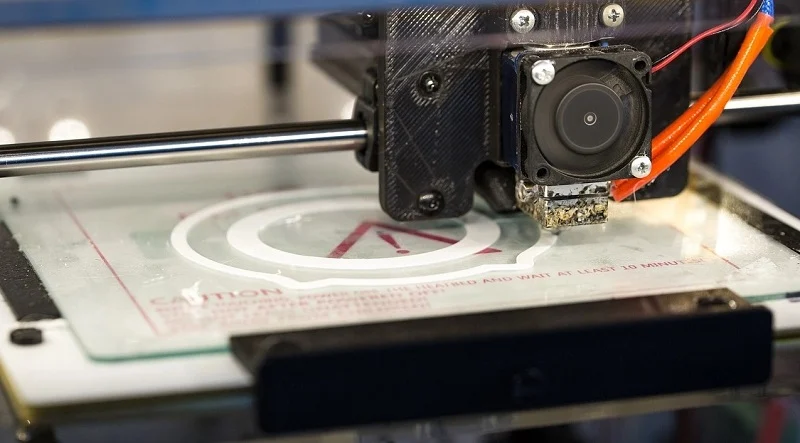
Impressio Tridimensionalis FDM ad Prototypa Rapida ABS
Quomodo Works
Filamentum ABS thermoplasticum in fistulam calefactam immittitur, ubi liquefacitur. Machina materiam liquefactam stratis post stratas deponit, unoquoque strato cum inferiore coalescente. Pars ita gradatim ab imo sursum construitur.
commoda
Celeris processus — partes intra paucas horas perfici possunt. Pretium vile, cum materiis parabilis. Instrumenta late praesto sunt, quae id aptum faciunt ad iterationes designandi — versiones plures uno die produci possunt. Usus materiae ABS genuinae efficit ut effectus producti perfecti aequet effectui ABS massae producti.
limitationes
Lineae stratificatae visibiles et superficies non satis levis. Robur ab orientatione impressionis pendet; robur in axe Z debilius est quam in axibus XY. Ad superficiem poliendam, implendam, vel obducendam opus est. Ob limitationes accuratiae et asperitatem superficiei, partes nondum ad ostentationem aptae sunt.
Optimus Applications
Prototypa conceptus, compositio et probatio aptationis, et progressio producti in stadio initiali. Dicerem impressionem tridimensionalem ABS esse viam celerrimam ad prototypa ABS obtinenda.
SLA 3D Printing cum Resina ABS Simili ad Prototypa ABS Celeriter Fabricandum
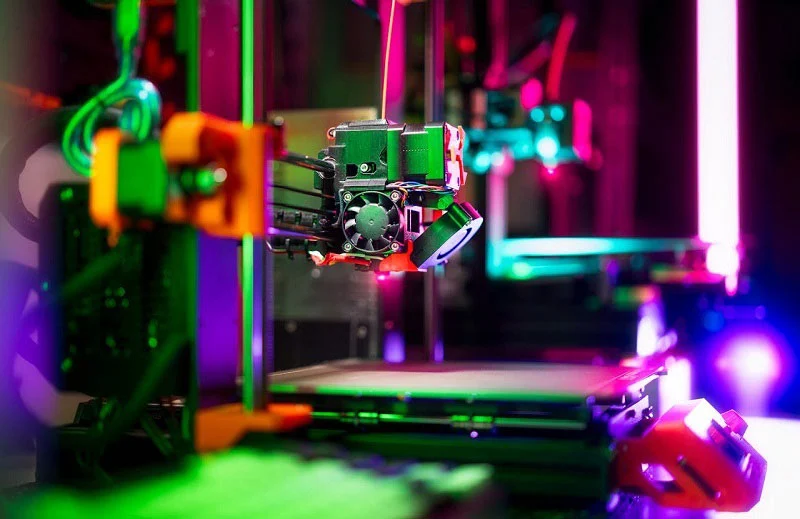
Quomodo Works
Operator resinam liquidam in cisternam infundit. Laser ultraviolaceus resinam stratis stratis curat. Pars paulatim formam intra cisternam resinae accipit.
commoda
Excellens superficiei qualitas—laevior quam impressionis tridimensionalis FDM, sine ullis lineis stratorum visibilibus. Alta accuratio dimensionalis et singula nitida et acutiora. Apta partibus intricatis—micro-notationibus et texturis subtilibus.
limitationes
Non ex vera materia ABS factum. Resina tantum speciem ABS imitatur, non proprietates mechanicas. Robur et resistentia ad ictus differunt. Quamquam partes ABS similes apparent, earum proprietates functionis ab illis ABS differunt.
Optimus Applications
Prototypa speciei, res ad usum cotidianum pertinentes, et exempla accurata. Technologia SLA commoda offert cum finis est praesentatio potius quam utilitas; cum utilitas critica est, technologia FDM utens genuino materia ABS aptior est — hoc est compromissum fundamentale in prototypis rapidis ABS.
Partes ABS Similes Fusae in Vacuo ad Prototypa Celeri ABS
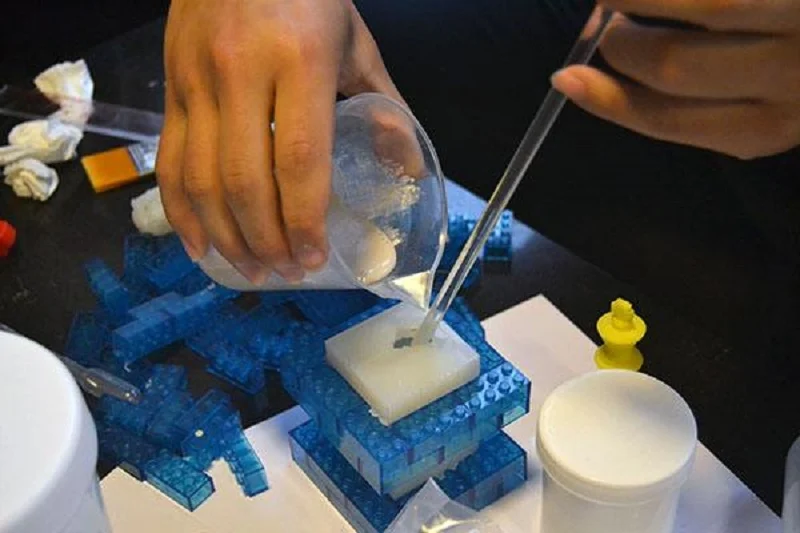
Quomodo Works
Primum, officina formam principalem creat quae exemplari serviat. Operarii siliconem circa formam principalem in formam infundunt. Deinde forma siliconea secatur, et forma principalis removetur. Resina polyurethana, quae proprietates ABS imitatur, sub vacuo in formam iniicitur. Postquam resina indurata est, productum perfectum removeri potest.
commoda
Aspectus a partibus in serie productis non distinguitur, superficie levi praedita. Una forma plures exemplares producere potest — plerumque decem ad viginti quinque partes antequam forma siliconea degradetur. Hic processus aptus est ad prototypa celeria ABS et productionem parvae voluminis.
limitationes
Formae vita limitata est. Materia adhibita plerumque resina ABS similis est, non ABS genuinum. Proprietates mechanicae eius similes sunt, sed non identicae. Hae partes ad probationem aptae sunt, sed validatio finalis adhuc usum ABS genuini requirit.
Optimus Applications
A decem ad centum partes prototypae. Ad probationes functionales ubi effectus similis ABS sufficit ad requisita implenda. Exempla mercatoria quae speciem productionis magnae requirunt. Fusio ABS in vacuo pontem facit inter partes impressas tridimensionaliter singulas et productionem ABS parvi voluminis.
CNC Machining ad ABS Prototypa Celeria
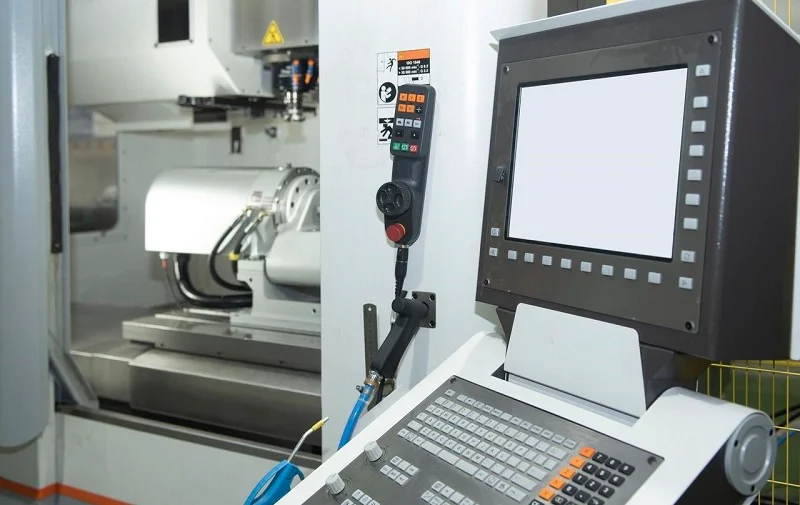
Quomodo Works
Lamina vel frustum solidum ABS ad mensam machinae adfigitur. Operator instrumento rotante secante utitur ad materiam removendam. Partes prototyporum celerium ABS sic ex materia rudi machinantur.
commoda
Materiam ABS genuinam adhibet, proprietatibus mechanicis partium serie productarum identicis. Praecisio alta, cum tolerantiis plerumque tam angustis quam ±0.05 mm. Imperium dimensionale excellente efficit ut productum perfectum cum fasciculo CAD perfecte congruat.
limitationes
Magna materiae iactura. Partes ex magnis saxis machinantur, et materia sublata fit in frusta. Non aptum geometriis valde complexis; cavitates internae profundae difficulter machinantur. Parietes tenues deformationi obnoxii sunt.
Optimus Applications
Prototypa machinalia veram ABS efficaciam requirentia. Experimenta mechanica ubi proprietates materiarum criticae sunt. Partes praecisionis tolerantias strictas requirentes. Cum pecunia permittit, machinatio CNC plasticae ABS est norma optima pro prototypis functionalibus.
rapid iniectio CUMATIUM ad ABS Prototypa Celeria
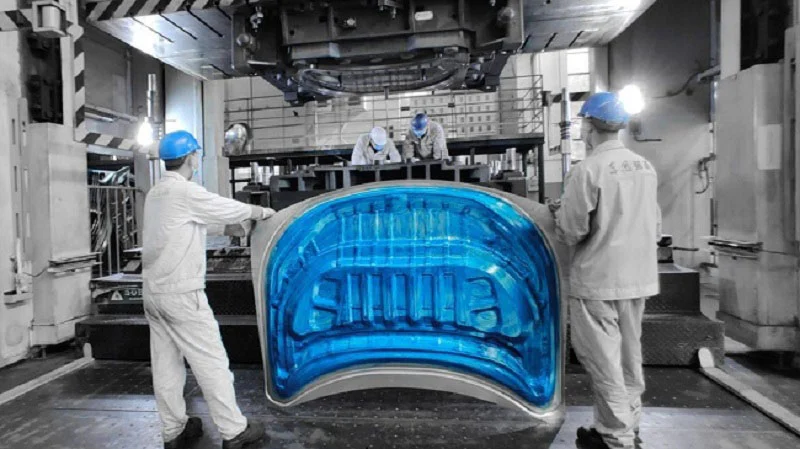
Quomodo Works
Officina primum formam fabricat. Forma ex aluminio vel chalybe molli fit — non ex chalybe instrumentario indurato. Operarii formam in machinam iniectionis formatoriam ordinariam imponunt, deinde resinam ABS liquefaciunt et iniiciunt. Pars perfecta statim formatur. Haec pars est massa producta, fabricata utens apparatu et materiis productionis massae.
commoda
Resina ABS ad usum productionis apta utitur. Materia eadem est ac materia partis finalis. Conditiones fabricationis finales imitatur. Pars eidem pressioni, temperaturae, et refrigerationis ratibus subicitur ac in productione plenae massae. Robur, speciem, et proprietates dimensionales authenticas praebet.
limitationes
Emptores pro forma solvere debent. Etiam formae aluminii cariores sunt quam impressio tridimensionalis vel fusionis vacuo. Optime aptae ad usum postquam prototypa celeris ABS probata sunt.
Optimus Applications
Praeproductio. Productio ABS voluminis parvi ad probationes mercatus. Ad probationes ante productionem ubi partes prorsus sicut productum finale fungi debent. Formatio ABS per injectionem rapidam non est prototypum ABS sensu tradito, sed potius productio in stadio initiali. Partes reales sunt, et formae reales sunt. Solae differentiae sunt materia formae et volumen productionis minus. Hoc facit ut gradus finalis sit ante productionem plenae scalae.
De NOBLE: A Prototypis Celeribus ABS ad Fabricationem Productivam
NOBLE in solutionibus fabricationis metallorum et plasticarum peritus est. Officia nostra a stadio designationis producti incipiunt et per evolutionem prototypi et productionem parvae copiae usque ad compositionem finalem et vecturam extenduntur.
Nostrae facultates
- Prototypa celeris ABS—FDM offerens, cnc machininget optiones fusionis vacui
- vacuum casting pro materiis ABS generis et materiis gradus productionis
- Machinatio CNC metallorum et materiarum plasticarum
- Iniectio formata per productionem massalem
- Fabricatio Metallorum—fusio, machinatio, et politio
- Curatio Superficiei—pictura, galvanoplastia, et iactatio globulorum
- Conventus Services—a partibus ad producta perfecta
qualis certificaciones
- ISO 9001: 2015 quia generalis qualis procuratio
- ISO 13485: 2016 ad medicinae fabrica fabricandis
Hae normae modum operandi nostri definiunt, processus documentatos, inspectiones vestigabiles, et eventus constantes curantes.
Celeris prototypatio ABS a NOBLE fabricata varias technologias amplectitur. Technologia FDM apta est ad probationem conceptus in stadio initiali; machinatio CNC apta est ad partes functionales; fusio vacui apta est ad productionem parvi voluminis; et formatio iniectionis rapida apta est ad productionem ABS parvi voluminis. Methodus specifica electa pendet a stadio evolutionis et proprietatibus materialis requisitis.
NOBLE plus quam officia fabricationis offert. Cum facultatibus nostris integratis machinationis et productionis, clientibus nostris adiuvamus ut suas ideas in producta perfecta fidissima convertant. Hoc significat pauciores traditiones, minus periculum, et celerius tempus ad mercatum immittendum.
Quaestiones Frequentes: Prototypa Celeris ABS
Estne ABS aptum ad prototypa celeriter creanda?
Valde aptum est. Magnam firmitatem, magnam accuratam dimensionem praebet, facileque machinatur et imprimitur. Prototypa ABS similiter ac partes in serie productas funguntur, quod probationes significantes reddit.
Possuntne impressores tridimensionales veras partes ABS producere?
Certe. Impressores FDM filamento ABS genuino utuntur, ergo partes impressae ex ABS fiunt. Etsi compromissa sunt, ut lineae stratificatae et limitationes roboris directionalis, materia ipsa authentica est.
Quid interest inter impressionem tridimensionalem ABS et formationem iniectabilem?
Impressio tridimensionalis ABS partes stratis stratis fabricat filamento utens, sine necessitate formarum. Iniectio formans, contra, ABS liquefactum in cavitatem formae iniectionem implicat. Quamquam formae sumptus habent, partes iniectione formatae maiorem firmitatem et celeriores productionis celeritates offerunt. Prius aptum est ad prototypa creanda, dum posterius ad productionem massalem.
Quantum temporis ad prototypum celerem ABS fabricandum requiritur?
Singula pars impressa paucas horas tantum requirit. Machinatio CNC aliquot dies. Fusio vacuo unam vel duas hebdomades requirit. Celeris formatio ABS per iniectionem duas ad quattuor hebdomades requirit. Tempus exactum a methodo processus et complexitate partis pendet.
Quae est methodus prototypi ABS vilissima?
Si optionem oeconomicam quaeris, impressionem tridimensionalem FDM suadeo. Sumptus materiarum humiles sunt, tempus processus breve est, et formae nullae requiruntur. Sed compromissa de superficie et robore ponderare debebis.
Quando a prototypis ad formationem iniectabilem transire debeo?
Cum consilium stabile est. Cum quantitas requisita partes centum ad quingentas excedit. Cum pars ex ABS gradus productionis sub condicionibus veris formae fabricanda est. Tum celeris formatio ABS per iniectionem fit gradus logicus proximus.






