
Conspectus Fusionis Die
Fusio sub pressione est ars celeris, accurata, et repetibilis ad producendum metalla, sive magna sive parva, sive magna, sive parva, a blocis machinarum ad manubria ostiorum. Partes fusae sub pressione superficiei qualitatem superiorem praebent, et varia metalla non-ferrea adhiberi possunt.
Fusio sub pressione plerumque ad productionem magnae copiae adhibetur propter altos sumptus initiales. Hoc in casu, magnitudo fabricationis maiores sumptus machinarum et instrumentorum compensat. Sequentia optiones speciales fusionis sub pressione clientibus NOBLE offerunt.
Hic articulus fusionem metallorum sub pressione accurate examinat, definitionem, genera, materias idoneas, polituram superficiei, usus, et modum eligendi optimam officia fusionis sub pressione delineans.
M. Quid enim Casting?
Fusio sub pressione est ars fabricationis quae producta metallica valde accurata et precisa, quoad dimensiones, producit. Similis est methodo injectionis formae in productione plasticarum adhibita. Implicat metallum fusum — plerumque mixturam metallorum non-ferreorum sicut magnesii, zinci, vel aluminii — sub pressione intensa in formam, quae est forma ferrea reutilizabilis, immittendam. Sub pressionibus ab 0.7 ad 700 MPa, metallum fusum in formam impellitur et in fusionem metallicam solidificatur. Formae fiunt ad producta perfecta in formam desideratam formanda.
Fusio sub pressione formam duarum partium, "formam operculi" et "formam eiectoris," utitur, quae inter se prehenduntur. Forma ante iniectionem agente separante obducitur. Metallum liquefactum in cavitatem formae prelo hydraulico vel mechanico impellitur. Postquam metallum refrigeravit, duae partes separantur, et pars solidificata (fusio) eicitur. Fusiones formam et superficiem formae cum magna praecisione retinent et minimam post-processum requirunt. Fusio sub pressione partes complexas cum superficiebus excellentibus producit et pro tegumentis autocinetorum, componentibus electricis, et ludicris adhibetur. Hic processus cum impressione laminae metallicae, cudendo, et aliis technis fusionis coniungi potest.
Ut moriar mittentes opera?
Fusio sub pressione est ars fabricationis quae partes metallicas accurate et subtiliter elaboratas creat. Implicat impelli metallum liquefactum—plerumque magnesium, zincum, vel aluminium—sub pressione intensa in cavitatem formae vel formae. Metallum liquefactum, postquam celeriter intra formam solidificat et formam formae assumit, ut res perfecta expellitur. Hic sunt gradus:

Forma 1. Praeparatio
Praeparatio formae, quae in formam operculi et formam eiectionis dividitur, primus gradus processus est. Plerumque ex chalybe indurato constructae, hae formae destinantur ad formam rectam producto perfecto dandam.
2. Constrictio Formae
Duae partes formae inter se prehenduntur ut cavitatem formae clausam forment, quae pressionem magnam durante iniectione sustinere potest.
3. Iniectio
Post stadium praeparationis, metallum liquefactum ex fornace in formam per canalem descendentem infunditur. Hoc fieri potest manu vel trulla automatica, sed gravitate utitur ad metallum movendum. Nullae vires vel pressiones additionales adhibentur. Metallum liquidum ex positione verticali in formam inseritur, et propter naturalem gravitatis attractionem in fusum defluit. Vitando pressiones altas, turbulentia reducitur, et hoc porositatem impedit. Etiam ad productionem partium et componentium leviorum ducit.
4. refrigerationem et solidificationem
Metallum liquefactum celeriter refrigescit et solidificatur dum superficies frigidiores formae tangit, postquam cavitatem formae implevit. Processus solidificationis acceleratur, et dissipatio caloris canalibus refrigerantibus intra formam facilior fit.
5. Ejectio
Postquam fusura per processum fusionis in machina fusoria gravitatis subiit, satis temporis datur ut refrigescat. Post hoc, partes fusae solvendae et aperiendae sunt, et partes fusae diligenter removentur. Manu extrahi possunt, vel, interdum, paxilli eiectionis adhibentur ad fusuram tuto ex machina propellendam.
6. adornando et perfecit
Postquam pars e forma eiecta est, materia superflua secundum lineam separationis, quae "rebava" appellatur, fortasse remanet. Ad hanc rebavam removendam, pars per processum decorticationis subit, qui vel manu vel cum apparatu automatico fieri potest. Processus decoctionis additionales, ut machinatio, politura, vel curationes superficiales, adhiberi possunt ad productum finale desideratum obtinendum.

Commoda et Incommoda Fusionis Sub Pressione
Commoda fusionis sub pressione
1. Pretium Vile:
Partes fusae qualitatem constantem magnis quantitatibus praebent et comparative minus sumptuosae sunt. Processus partim vel omnino automatici sumptus laboris minores efficiunt.
2. High Efficens
Metallum liquefactum celeriter refrigescit et solidificatur dum superficies frigidiores formae tangit, postquam cavitatem formae implevit. Processus solidificationis acceleratur et dissipatio caloris facilior fit canalibus refrigerantibus intra formam.
3. Formae Complexae et Parietes Tenues
Fusio sub pressione partes formarum complexarum et magnitudinum a 25g ad 25kg producere potest. Hae partes difficiles vel sumptuosae ad effectum adducere possunt aliis modis fabricationis utendo. Etiam partes tenues parietibus crassitudinis usque ad 0.38mm producere potest, pondus minuendo dum firmitas servatur.
4. Accuratio et Constantia Dimensionalis
Excellens accuratio dimensionalis et reproducibilitas a fusione sub pressione praebentur. Tolerantiae strictae et dimensiones partium constantes per formas bene constructas praestant. Fusio sub pressione igitur apta est ad usus qui partes constantes et exactas requirunt.
5. Bona Superficies Finis
Fusio sub pressione partes superficiebus levibus, subtilitatibus subtilibus, et politura superficiali -0.8–3.2 μm Ra producit. Forma ad texturam superficialem desideratam producendam designari potest, ita necessitatem operationum politurae superficialis additionalium minuens.
Material 6. Versatility
Multae materiae in fusione sub pressione adhiberi possunt, ut aes, zincum, magnesium, et aluminium. Quaeque materia qualitates singulares habet, ut resistentiam corrosionis, leve pondus, vel magnam firmitatem, quae permittunt eligere materiam secundum necessitates certae applicationis.

Incommoda fusionis sub pressione
Princeps Coepi Tooling Sumptus:
Fusio sub pressione creationem formarum intricatarum et accurate constructarum requirit, quae creatione et productione sumptuosa esse possunt. Sumptus instrumentorum impedimentum magnum esse possunt, praesertim in casu prototyporum vel productionis parvae scalae.
Magnitudinis et Ponderis Limitatae:
Generaliter, fusio sub pressione apta est componentibus parvis et mediocribus. Magnitudo et capacitatis restrictiones machinarum fusionis sub pressione fortasse necessitatem praebent aliarum artium fabricationis pro componentibus magnis et gravibus.
Porositas et Contractio:
Celeris refrigeratio et solidificatio metalli liquidi in fusione sub pressione fieri potest ut res porositatem vel vitia contractionis evolvat. Qualitates mechanicae et integritas structuralis fusionis his vitiis periclitari possunt. Ad haec problemata minuenda, rationes designandi et processus administrandi aptae necessariae sunt.
Design limitationes:
Proprietates innatae fusionis sub pressione (vel "fusio sub pressione") certas restrictiones designandi requirunt. Exempli gratia, ad homogeneam impletionem et solidificationem promovendam, partes crassitudines parietum uniformes habere debent. Subsectiones et elementa interiora intricata etiam ulteriorem cogitationem designandi vel processus post-fusionis requirere possunt.
Fusio sub pressione adhuc late adhibita est ratio fabricationis propter multa commoda. Fabricatores diligenter considerant requisita specifica productorum suorum ut determinent num fusio sub pressione sit electio apta necessitatibus productionis suae.
Applicationes Processuum Fusionis Sub Presione
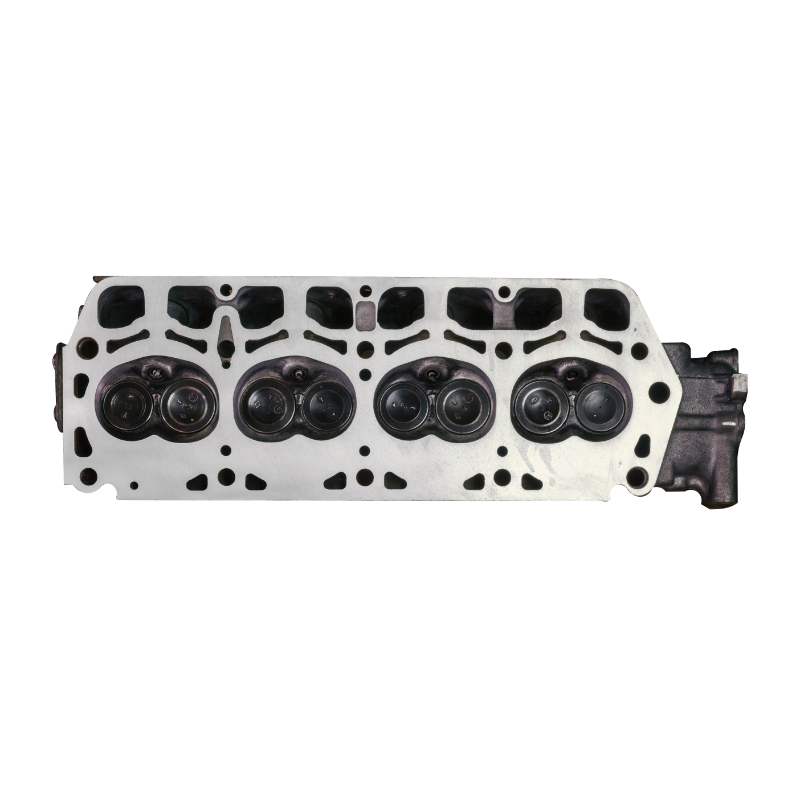
Partes machinarum et involucra electronica ambae fieri possunt methodo fusionis sub pressione robusta et adaptabili. Lata area constructionis fusionis sub pressione, varietas electionum materiarum, et facultas producendi partes intricatas, reproducibiles, tenuibus parietibus nonnullae sunt ex multis eius commodis.
1. Fusio Sub Presione in Industria Autocinetica
Quia fusio aluminii sub pressione partes leves sicut capsas cistae transmissionis, fulcra machinae, et cylindros hydraulicos creare potest, late in industria autocinetica adhibetur. Fusio magnesii sub pressione utilis est pro tabulis et sedilibus, dum fusio zinci sub pressione apta est pro componentibus cibus, freni, et gubernaculi potentiae.

2. Fusio Sub Pressione in Industria Aerospatiali
Fusio sub pressione essentialis est sectori aëronautico, quia partes intricatas, leves, qualitatis superioris producit. Fabricatores aëronautici hanc rationem productionis eligunt propter eius sumptus efficaciam et facultatem ad normas industriae severas implendas.
3. Fusio Sub Presione in Industria Medica
Fusio sub pressione magni momenti est in industriis aëronauticis et medicis. Partes leves et summae qualitatis producit, quae normas industriae severas implent. Haec ars ad partes vitales producendas praefertur.
4. Fusio Sub Presione in Industria Energiae
Fusio sub pressione magni momenti est in sectori energiae quia efficit ut partes accuratae, diuturnae, et altae qualitatis pro permutatoribus caloris, cellis combustibilibus, componentibus electricis, systematibus energiae renovabilis, et systematibus accumulationis energiae, inter alias applicationes, producantur. Processus est methodus fabricationis utilis in sectore energiae quia postulatis industriae pro effectu, efficacia, et efficacia sumptuum respondere potest.
Quomodo partes fusae sub pressione fundi?
Genera processus fusionis sub pressione
Processus Fusionis in Camera Calida (Fusio Calida)
Methodus fusionis in forma calida vel collo cisne est aliud nomen pro technica camerae calidae. Haec ratio adhibetur pro metallis puncto liquefactionis humilis quae non laedunt chemice coetum pistonis immersorum. Piston et camera mechanismi injectionis immerguntur in balneo metalli liquefacti fornacis metallorum (vide imaginem infra). Piston retrahitur cum formae clausae, aperiens ostium camerae et permittens metallum liquefactum cameram intrare. Deinde, piston ostium claudit et metallum liquefactum per rostrum et collum cisne in cavitatem formae impellit. Metallum liquefactum sub pressione continetur intra cavitatem formae donec solidificatur. Pressio aucta in processu camerae calidae efficit ut ratio productionis substantialiter maior sit quam in technica camerae frigidae. Fusio in camera calida efficaciter operatur cum mixturis metallicis et metallis quae puncta liquefactionis inferiora habent, incluso stanno et zinco.

Processus Fusionis in Camera Frigida
Processus fusionis sub pressione in camera frigida satis similis est processui fusionis sub pressione in camera calida. In hoc processu, metallum liquefactum in manicam injectionis vel partem camerae cylindri injectionis infunditur antequam in formam impellitur. Quia manicam non calefacitur, hic processus processus camerae frigidae appellatur. Fornax metallica in se ipsa est, quod omnes difficultates corrosionis eliminat. Processus camerae frigidae incipit cum materia liquefacta e fornace ad cameram injectionis per foramen infusionis transfertur. Aries hydraulicus portum camerae frigidae claudit et metallum sub pressione in cavitatem formae impellit.
Pressio inter 30 MPa et 150 MPa variat. Haec ratio ita designata est ut corrosionem machinarum potius quam efficientiam productionis minuat. Metallum liquefactum in systema injectionis vel sponte vel manu immittitur, quod necessitatem mechanismum injectionis in balneo metalli liquefacti immergendi eliminat. Pro applicationibus ubi consilia immersionis in camera calida nimis corrosiva sunt, ratio camerae frigidae bona alternativa est. Haec ratio apta est ad metalla cum altis temperaturis liquefactionis fundenda, ut aluminium et mixturae aluminii.

Processus Fusionis Pressae:
Fusio sub pressione est methodus fabricationis celeris, fidissima, et pretio modico ad producendas magnas quantitates partium metallicarum reticulatarum et tolerantiae strictae. In essentia, mixtura metalli fusa sub alta pressione in formam ferream (vel instrumentum) iniicitur per processum fusionis sub pressione. Haec cito solidatur, partem reticulatam intra millisecunda vel pauca secunda formans. Post hoc, sponte extrahitur.
1. Fusio sub pressione alta:
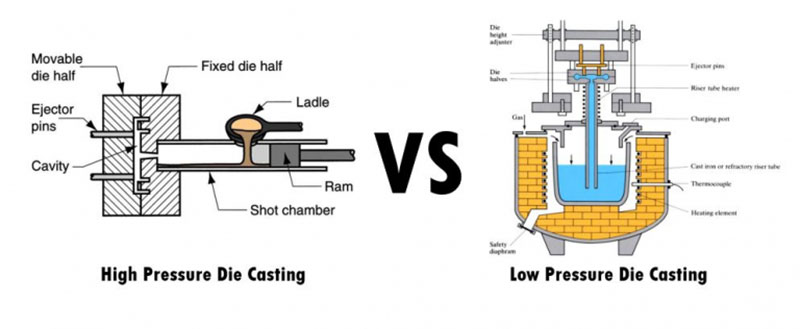
Fusio sub alta pressione (HPDC, perspici potest) processus fabricationis perquam efficax qui amplam varietatem formarum productorum producere potest. In hoc processu, forma metallica metallo liquido magna pressione et celeritate impletur. Apparatus fundamentalis constat ex duabus laminis pressoriis verticalibus quae dimidias formae in loco tenent cum superficies laboris supra eas ponitur. Una laminarum pressoriarum est fixa, altera mobilis, adiuvans in apertura et clausione formae. Ad cavitatem formae implendam, praefinita quantitas metalli additur in manicam iaculationis, quae deinde hydraulice agitur per pistonem. Postquam metallum solidificatum est, fusio e forma removetur.

2. Fusio sub pressione humili:
Idealis usus pro fusione sub pressione humili est in componentibus symmetricis aluminii cum axe rotationis. Rotae vehiculorum, exempli gratia, saepe fiunt per fusionem sub pressione humili. Hoc genus operationis utitur tubo ascendente ad formam coniungendam, quae verticaliter supra balneum metalli fusi ponitur. Metallum sursum et in formam trahitur cum camera pressionem attingit, quae typice inter 20 et 100 kPa est. Altae productiones fusionis obtinentur removendo alimentatores ex hoc genere processus fusionis aluminii sub pressione humili.
3. Processus Fusionis Sub Vacuo:
Fusio sub vacuo et technicae camerae frigidae arctissime coniunguntur. Antequam metallum liquefactum cavitatem formae ingreditur, aer et gases inclusi a fonte vacui removentur. Haec est technica fusionis sub vacuo relative nova quae porositatem minuit, robur auget, et curationes caloris post fusionem faciliores reddit. Hoc genus fusionis plura commoda habet, inter quae qualitates mechanicas auctae, levitas superficiei aucta, stabilitas dimensionalis aucta, tempora cycli breviora, et diminutio vitiorum a gasibus inclusis effectorum. Partes calore tractare possibile est.

4. Processus Fusionis Pressae:
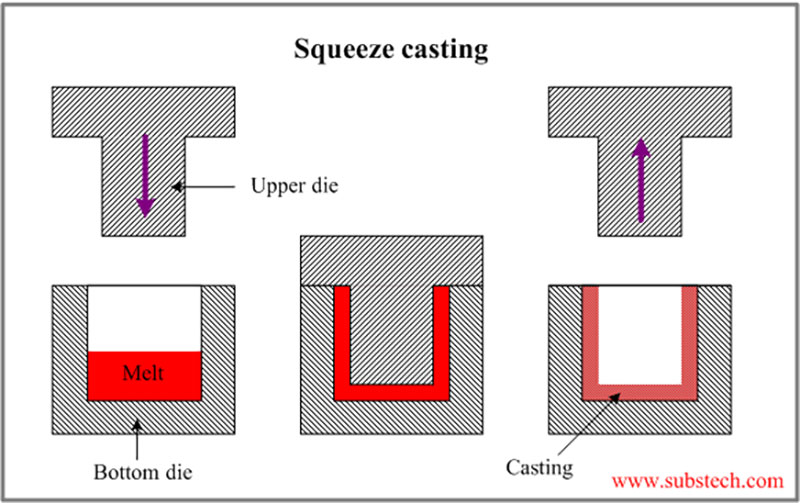
Metalla et mixturae metallicae fluidae parvae fundi possunt, et fusio compressa ut methodus practica elaborata est. Etiam ut fusura metalli liquidi nota.
Haec ratio metallum liquefactum in depressionem producti formati impellit, formam apertam metallo implendo deindeque arcte comprimendo. Fusio compressa effectum incredibiliter densum producit et bene cum posteriore tractatione caloris congruit. Haec ratio etiam ad creationem compositorum matricis metallicae firmatae adhibetur, ubi structura fibris firmata aluminio liquefacto infiltratur.
5. Processus fusionis per gravitatem:
Ars fabricationis, quae fusio gravitatis sub pressione appellatur, adhibetur ad partes metallicas optimae qualitatis cum formis intricatis et superficiebus plerumque levibus creandas. Haec ars fusionis particularis est pars operationum fusionis sub pressione in toto. Duae proprietates magni momenti fusionem gravitatis sub pressione a ceteris artibus fusionis distinguunt: (1) metallum fusum in formam sola gravitate introducitur; et (2) forma metallica reutilizabilis (vel "permanens") adhibetur. Plerumque, ferrum fusum vel chalybs ad eam fabricandam adhibetur.

Officium Fusionis Die Communis
Officium fusionis aluminii sub pressione
Unum e primariis metallis in fusione sub pressione adhibitis est aluminium, et mixturae aluminii in fusione sub pressione camerae frigidae adhibentur. Hae mixturae plerumque ex magnesio, cupro, et silicio constant. Mixturae fusionis sub pressione ex aluminio factae optio apta sunt pro operibus intricatis et subtiliter elaboratis, quia leves sunt et bonam stabilitatem dimensionalem praebent. Bona resistentia temperaturae, conductivitas electrica et thermalis, et resistentia corrosionis sunt alia commoda fusionis aluminii.
Inter mixturas aluminii fusas communes sunt:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Densitas | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Exustio Range | 557 596.C, | 557 596.C, | 540 595.C, | 540 595.C, | 516 582.C, |
| Electrical
conductivity |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| scelerisque
conductivity |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Tensile vires ultimate | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| cede virtus: | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| duritiam | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Lassitudo fortitudo | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| ain fortitudo tondendas | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| elongation | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Mixturae zinci genus metalli magni momenti sunt ad fusionem sub pressione adhibitum. Fusio zinci optima optio est ad incrustationem metallicam et beneficia addita habet, ut robur impacti et ductilitas, ita ut sit alternativa fusionis sub pressione commodissima fabricatoribus. Fundi potest utens machina fusionis sub pressione camerae calidae, et propter fusionem suam, minor est detritio formae. Zincum plerumque cum cupro, magnesio, et aluminio miscetur, quia gravius est quam magnesium et aluminium.
Inter mixturas zinci fusas communes sunt:
| Alloy Grade | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA, 8 |
| Densitas (g/cm) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Exustio Point (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Conductivitas Thermalis (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Coefficiens Scelerisque Expansionis (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Electrical Conductivity (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Principalis compositio chemica | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Fortitudo distrahentes (MPa) | 295 | 255 | 310 | 345 | 380 |
| Fortitudo cede (MPa) | 240 | 215 | 230 | 275 | 320 |
| Elongationem (%) | 2 | 3 | 6 | 3 | 1 |
| Duritiam (PB) | 82 | 70 | 90 | 95 | 100 |
| Differentia principalis | Minus Mg et Cu continet, aptum partibus maioribus | Minus Mg et Cu continet, aptum partibus maioribus | Minus Mg et Cu continet, aptum partibus maioribus | Plus Mg et Cu continet, aptum partibus formis complexis | Continet Mg, Cu, Ni, et Fe, cum maiori robore et duritia. |
| Applicationes principales fusionis | Autocinetica, supellex, instrumenta, et partes mechanicae | Instrumenta electrica, manualia, ludibria | Machinae, architecturae, et autocineticae | Autocinetica, electrica, ferramenta | Industrialis, autocinetica, electrica |
Considerationes in Eligendis Mixtionibus Fusis Sub Pressione
Electio mixturae metallicae fusae ab applicatione et functione producti finalis determinabitur.
Efficacia, sumptus, et processus fabricationis omnes directe afficiuntur a delectu mixturae metallicae, quod eam necessariam reddit. Cum mixturas metallicas fusas eligis, haec criteria magni momenti in mente habe:
1. Proprietates Mechanicae:
Efficacia, sumptus, et processus fabricationis omnes directe afficiuntur a delectu mixturae metallicae, quod eam necessariam reddit. Cum mixturas metallicas fusas eligis, haec criteria magni momenti in mente habe:
2. Corrosio Resistentia:
De condicionibus laboris et expositione rebus ut chemicis, humiditate, et mutationibus temperaturae cogita. Quaedam metalla, ut zincum et aluminium, corrosionem bene tolerant, cum aliae mixturae metallorum extra tegumenta protectiva requirant.
3. Conductivitas Thermalis:
Aestima utrum pars certam temperaturam conservare an calorem efficaciter dissipare debeat. Propter magnam conductivitatem thermalem, mixturae metallicae sicut cuprum utiles esse possunt in applicationibus ubi efficax translatio caloris requiritur.
4. Machinabilitas:
Si processus post-usinationem requiruntur, machinabilitatem mixturae metallicae in rationem duc. Dum quaedam mixturae facilius quam aliae machinari possunt, quaedam apparatum vel modos magis elaboratos requirere possunt.
5. Pretium Vile:
Summa sumptus mixturae metallorum, consideratis sumptibus materiarum, efficacia processus productionis, et quibuslibet necessitatibus additis finiendi vel tractandi. Sumptus cuiusque mixturae metallorum variat, et quaedam fortasse methodos processus subtiliores requirunt, quod summam sumptus partis auget.
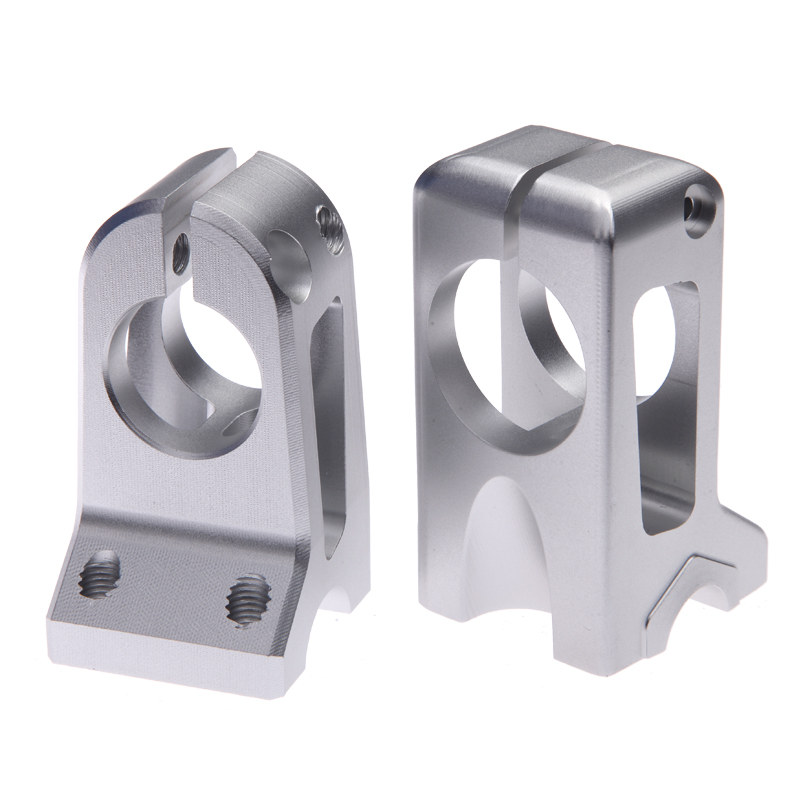
Quam ut Fac a Mori Iactus Mold
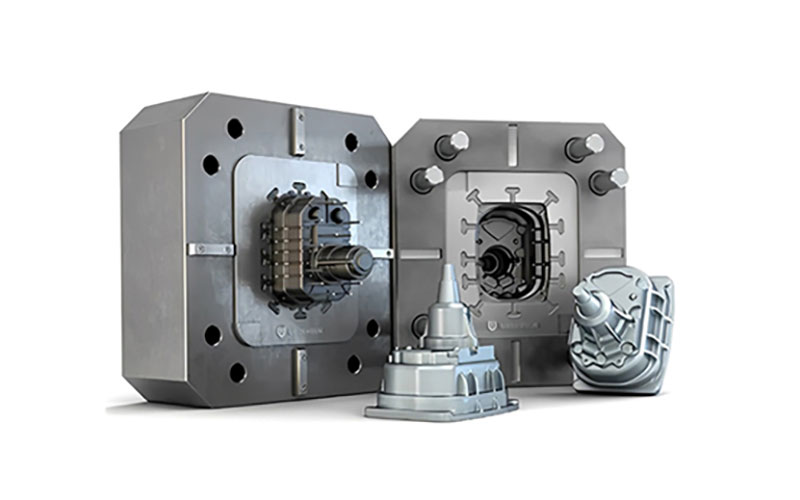
Latus operculi, quod laminae affixum est, et latus eiectionis, quod laminae mobili impositum est, formam fusam sub pressione constituunt. Ad creandas partes intricatiores, ut eas quae foramina et fila habent, quaedam formae partes additas, ut laminas et nucleos, continent.
Ut multae partes per cyclum fabricentur, forma fusa per pressionem (vel "fusio sub pressione") plures cavitates habere potest, pro magnitudine obiecti fabricati. Hae formae vel formae multicavitatum sunt, quae multas cavitates identicas habent, vel formae cellulares, quae mixturam cavitatum diversarum continent ad partes diversas fabricandas.
Formae fusae sub pressione, praeter bonam ductilitatem et resistentiam attritionis, valde robustae et calori resistentes esse debent. Quam ob rem, earum constructio permittit ut centenas cyclorum fusionis singulis horis et usque ad duo miliones cyclorum per totam vitam sustineant. Ex chalybe instrumentario indurato et summae efficaciae construuntur, qui saepe calore tractatur. Formae fusae sub pressione etiam cum viribus premendis validissimis operari debent.
Usus instrumentorum designandi et simulandi proprietatibus fusis una cum designando adiuvato computatro (CAD) est primus gradus in processu fabricationis formarum fusarum. Formae fusae portas, canales, et canales induciendi requirunt, sicut formae injectionis, ut materia liquefacta in cavitatem formae admittatur. Necesse est etiam paxillos ejectionis et obturationis includere ad formam firmandam et ejectionem faciliorem reddendam. Tolerantiae strictae et formae intricatae per designandum formam digitalem produci possunt. Machinatio CNC late adhibetur ad formas fusas fabricandas. Typice, fabricatio formarum fusarum incipit cum machinatione rudi formae formae, deinde tractatione calore formae metallicae, et denique circuitu finitionis. Formae prototypi etiam fabricari possunt utens instrumentis rapidis , utendo machinatione CNC vel aliis processibus ut Sinterizatione Laser Selectiva (SLS).
Materiae fusae sub pressione
Metalla cum temperaturis fusionis humilibus, ut aluminium, zincum, magnesium, plumbum, et cuprum, vulgo in fusione sub pressione adhibentur. Quaedam autem metalla ferrea et rara etiam adhiberi possunt. Quaedam materiae communes sunt hae:
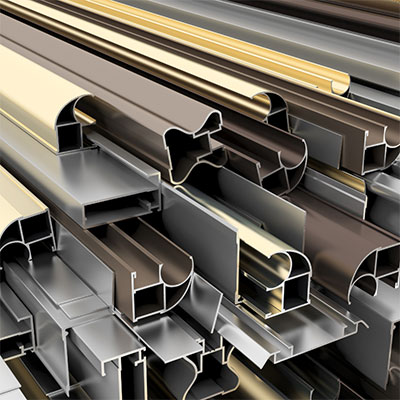
1. Aluminium
Fusio aluminii sub pressione multa commoda offert, inter quae levitas constructionis, magna proportio roboris ad pondus, optima machinabilitas, conductivitas thermalis, resistentia corrosionis, flexibilitas designandi, utilitas sumptuum, et facultas recyclabilis. Hae proprietates aluminium electionem popularem ad varias applicationes faciunt et ad usum eius late diffusum in processibus fusionis sub pressione conferunt.
2. magnesium
Levitas magnesii, magna proportio roboris ad pondus, optima machinabilitas, proprietates dissipationis caloris, stabilitas dimensionalis, facultates protectionis EMI/RF, et recyclabilitas efficiunt ut materia pretiosa sit ad fusionem sub pressione. Eius singularis proprietatum coniunctio occasiones aperit pro componentibus levibus et altae efficaciae in industriis ut autocinetica, aerospatiali, electronica, et bonis consumptibilibus.
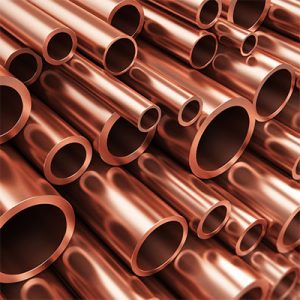
3. lamina cuprea
Methodi traditionales fusionis sub pressione plerumque cuprum vitant propter eius altum punctum liquefactionis et proprietates difficiles. Attamen, varietas specifica, quae "fusio sub pressione mixturae cupreae" appellatur, ad fundendas mixturas cupreas destinatur. Haec ars specialis partes cupreas altae qualitatis producit, quae praeclaram resistentiam corrosionis et robur offerunt. Quamvis non vulgo in usu sit, fusio sub pressione mixturae cupreae ad proprietates et requisita singularia mixturarum cuprearum accommodata est, eas aptas ad varietatem industriarum et applicationum faciens.

4. spodium
Fusio zinci sub pressione plura commoda offert, inter quae optima fusibilitas, magna fortitudo, resistentia corrosionis, flexibilitas designandi, alta efficientia productionis, et facultas recyclabilis. Hae proprietates zincum popularem electionem faciunt pro ampla varietate applicationum, praesertim iis quae formas complexas, praecisionem, et productionem sumptibus efficientem requirunt, inter quas autocinetica, electronica, telecommunicationes, bona consumptibilia, et plura. Exempla communia partium zinci sub pressione fusarum includunt partes autocineticas, connectores electricos, manubria ostiorum, cardines, fistulas, et varia instrumenta domestica.
Aluminium die Casting cumque hoc Options
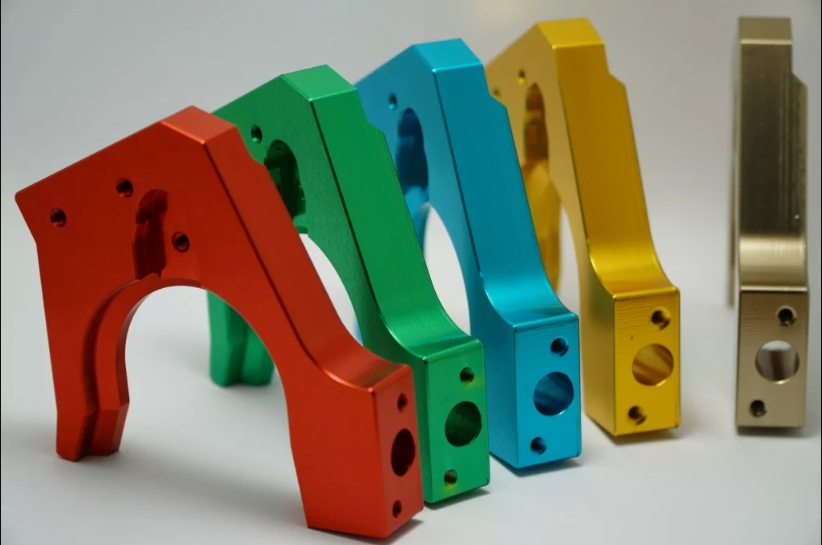
NOBLE qualitates superficiales productorum tuorum emendare potest offerendo varietatem politurarum superficialium. Politurae superficiales in partibus tuis ad usum aptatis spectant ad earum aspectum, duritiem superficiei, asperitatem, resistentiam chemicam et corrosionis, et cetera emendanda. Etiam adiuvant ad occultandum quaslibet notas instrumentorum visibiles ex areis instrumentis vivis sectis. Hic sunt aliquae ex optimis optionibus tuis.
| nomine | Description | materials | Color | fabrica | |
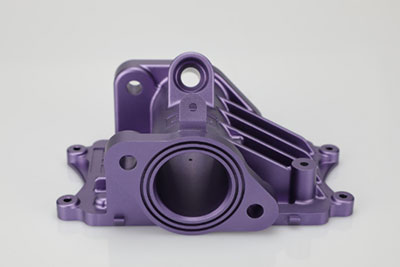 |
anodizing | Anodatio resistentiam corrosionis auget, resistentiam attritionis et duritiem auget, superficiemque metallicam protegit. Late in partibus mechanicis, aeroplanis, partibus autocinetorum, instrumentis praecisionis, et cetera adhibetur. | aluminium | Clarum, nigrum, cinereum, rubeum, caeruleum, aurum. | Lenis, matte metam |
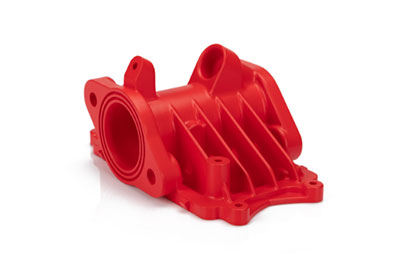 |
pulveris coating | Pulveris pigmentum est genus pigmenti quod adhibetur ut pulvis libere fluens et siccus. Dissimilis pigmento liquido communi, quod per solvens evaporans traditur, pulveris pigmentum typice applicatur electrostatice et deinde sub calore vel luce ultraviolacea curatur. | Aluminium | Black, any RAL code or Pantone number | Glossa vel semi-glossa |
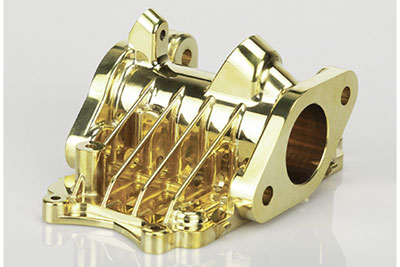 |
electroplating | Electrolytica depositio potest esse utilis, decorativa, vel corrosionis conexa. Multae industriae hoc processu utuntur, inter quas sector autocineticus, in quo chromatio partium ferrearum autocineticarum communis est. | Aluminium, chalybs, chalybs inoxidabilis | N / A | Finis levis et nitidus |
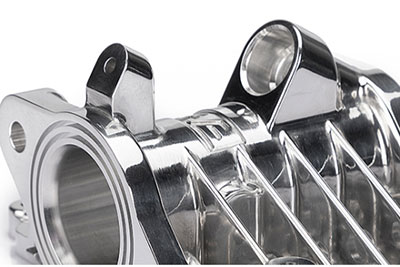 |
usti polituraa detritis | Politura est processus superficiem laevigatam et nitentem creandi, sive per frictionem physicam partis sive per interferentiam chemicam. Processus superficiem cum reflexione speculari significanti producit, sed in quibusdam materiis reflexionem diffusam reducere potest. | Aluminium, Brass, Steel, Steel | N / A | nitidum, lineamentis |
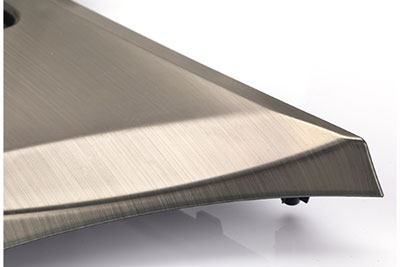 |
percutientium | Pensio est processus curationis superficiei in quo cingula laesurae vestigia trahere solent in superficie materiae, plerumque ad aestheticam proposita. | ABS, Aluminium, Brass, Steel, Steel | N / A | Satin |
Strategia ad eligendum Die mittentes Manufacturer
Cum fabricator fusorum sub pressione eligitur, necesse est plures factores considerare ut societas prospera et productio altae qualitatis curentur. Hic est consilium ad te ducendum in deligendo fabricatore fusorum sub pressione idoneo:
1. Definire requisita tua:
Requisita propositi tui clare defini, inter quae specificationes partium desideratas, quantitates, normas qualitatis, curationem superficiei , et tempus traditionis. Hoc te adiuvabit ut cum fabricatoribus potentialibus efficaciter communices et eorum facultates aestimes.
2. Experientia et Peritia:
Quaerite artifices qui multam experientiam in fusione sub pressione habent et firmam historiam rerum summae qualitatis producendarum. Experientiam eorum laborandi cum metallis et materiis specificis quae ad opus vestrum pertinent examinate. Cogitate de sectoribus in quibus laboraverunt et de operibus intricatis quas cum successu fabricaverunt.
3. Capabilities Vestibulum:
Aestima facultates productionis fabricatoris, inter quas magnitudo et capacitas machinarum fundendarum, optiones instrumentorum praesto, et operationes secundarias ut machinatio, politura, et compositio. Fac ut apparatus et aedificia eorum requisitis incepti tui et postulationibus voluminis satisfacere possint.
4. Mensurae Moderationis Qualitatis:
De processibus et certificationibus qualitatis moderandae apud fabricatores inquire. Fabricatores quaere qui systemata robusta qualitatis moderandae, ut certificationes ISO, instituerunt. De modis inspectionis, processibus probationum, et observantia ad normas industriales inquire.
5. Designatio et Auxilium Ingeniariae:
Considera utrum opifex auxilium designandi et ingeniarii offerat. Opifices periti auxilium utile in phase designandi praebere possunt, adiuvantes ad fabricationem partium, efficaciam sumptuum, et efficaciam optimizandam. Peritia eorum etiam in delectu materiae et optimizatione processus adiuvare potest.
6. Communicatio et Collaboratio:
Aestima canales communicationis et responsionem fabricatoris. Communicatio efficax maximi momenti est ad societatem prosperam. Fac ut interrogationibus respondeant, progressum regulariter certiores faciant, et parati sint tecum per totum proiectum arcte collaborare.

Cur NOBLE pro servitio fusionis sub pressione eligere?
NOBLE technologia provecta utitur et peritos artifices habet qui clientibus nostris primum locum dare student. Nostrae officia fusionis sub pressione sunt accurata, efficacia, sumptibus parcissima, et eventus summae qualitatis producunt. Eligendo nostra officia fusionis sub pressione, negotium tuum ad novos gradus successus elevare potes.
1. Pretium Oeconomicum et Qualitas Perfecta
Eandem qualitatem minimo pretio offerimus. Qualitatem machinationis et curationis extremae stricte moderamur ut accurate accipias quod designasti.
2. Facultates Fabricationis Robustae
NOBLE facultatibus nostris fabricatoriis eximiis gloriatur, quae amplam materiarum et superficierum ornatuum varietatem offerunt. Sive parva sive magna productio sit, solutionem completam et integram omnibus requisitis proiecti praebemus. Capacitas nostra fabricatoria incomparabilis est, curans ut quaeque pars fusa summae qualitatis sit, omnibus requisitis dimensionalibus satisfaciat, et egregie fungatur.
3. Qualitas Strictioris Imperium
NOBLE, officina certificata secundum normas ISO 9001 et ISO 13485, se dedicat ad praebenda accurata officia fusionis sub pressione. Turma nostra ingeniaria inspectiones qualitatis severas peragit in variis stadiis processus fabricationis, inter quas sunt prae-productio, in-productio, inspectio primi articuli, et ante traditionem, ut productionem optimae qualitatis praestet.
4. Tempus Praeparationis Celeris
Officinis domesticis certificatis et valido systemate catenae commeatus, sed etiam officinis domesticis et machinis modernissimis, cyclos evolutionis productorum accelerare et quam primum ad partes tuas e mixtura aluminio fusas praeparare possumus.
5. Partes Fusae Sub Precisione Alta
Systema administrationis qualitatis stricte adhibemus ut qualitas producti constans sit et expectationibus congruens. Inspectio diligens etiam efficit ut partes accurate machinatae quas accipis ab ullis vitiis superfluis liberae sint.
6.24/7 Engineering Support
Ubicumque in mundo sis, per totum annum, perpetuo, nostro auxilio ingeniariorum confidere potes. Ingeniarii nostri periti solutionem aptissimam pro designatione partis tuae singulari, amplam materiarum selectionem, impeccabiles optiones finitionis, et aequabilem tempus traditionis praebere possunt.






