
Quid est chalybs? celeri Prototyping?
Celeris prototypatio chalybis significat celeriter partes metallicas functionales producere. Processus utitur machinatione CNC , impressione tridimensionali , vel fusione.
Prototypa ferrea a prototypis plasticis vel aluminii differunt. Plastica facile machinatur et fingitur, aluminium relative celeriter machinari potest, et ferrum est horum trium durissimum.
Quando prototypa ferrea necessaria sunt? Antequam instrumenta productionis committuntur. Antequam consilium perficitur. Antequam selectio materiae confirmetur. Prototypum consilium sub condicionibus realibus validat. Strategias machinationis confirmat. Probat partem qualitate requisita fabricari posse. Celeris prototypatio ferrea est investitio in paratum productionis.
Methodi communes prototyporum rapidorum chalybis
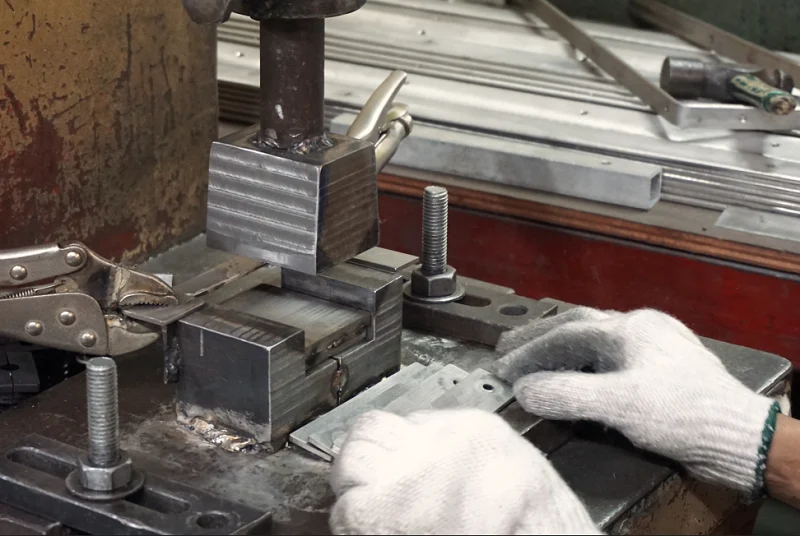
CNC Machining
Machinatio CNC ferrum secat. Quadrum, virga, vel aliud materiale in machinam intrat. Instrumentum materiam removet ad geometriam requisitam creandam. Processus praebet magnam accuratiam dimensionalem. Superficies bonae sunt. Partes mechanicae complexae obtineri possunt.
Commoda manifesta sunt. Primum commodum est accuratio. Tolerantiae usque ad ±0.01 mm usitatae sunt. Secundum est politura superficialis. Superficies machinatae leves et constantes sunt. Tertium est proprietatum materiae. Prototypum se gerit sicut chalybs productionis quia ex materia productionis secatur.
Attamen, machinatio structurarum internarum difficilior esse potest; exempli gratia, machinatio cavitatum profundarum praecipue ardua est. Sed pro plerisque componentibus mechanicis, machinatio CNC est norma ad celerem prototypum chalybis fabricandum.
Metallum 3D Printing
Impressio tridimensionalis metallica partes ferreas stratis stratisque construit. Pulvis metallicus per suggestum constructionis diffunditur. Laser vel radius electronicus pulverem secundum formam requisitam liquefacit. Suggestum cadit. Stratum proximum applicatur. Pars ex nihilo crescit.
Quando fabricatio additiva praefertur? Cum geometria nimis complexa est instrumentis secandis. Cum canales interni requiruntur. Cum reductio ponderis critica est. Cum designatio topologiae optimizata vel organica est. Fabricatio additiva splendet ubi modi conventionales pervenire non possunt.
Incommoda huius technologiae in superficie et densitate materiae consistunt. Post-processus plerumque requiritur. Sed pro quibusdam applicationibus, impressio tridimensionalis metalli sola via utilis est ad celerem prototypum ferri creandum.
Picea sheet metallum
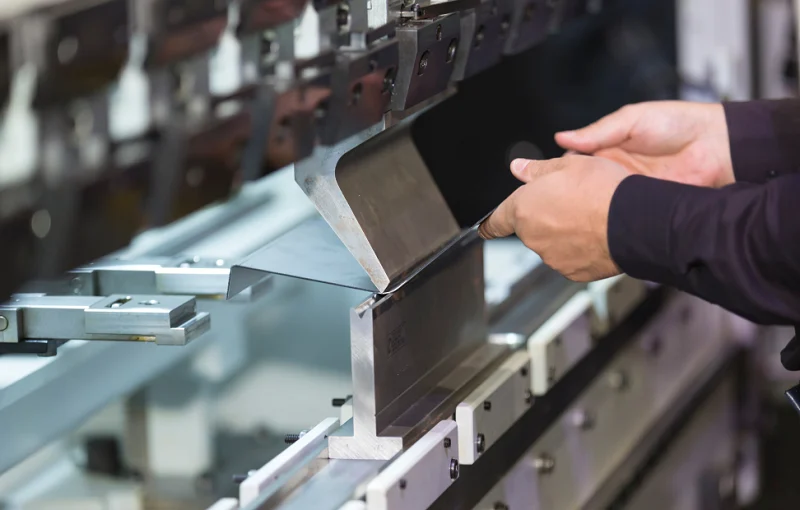
Fabricatio laminarum metallicarum a laminis planis chalybeis incipit. Processus eas secat, flectit, perforat, et in formam conglutinat. Sectio laserica praecisionem praebet. Flexio angulos et canales format. Perforatio foramina et incisiones creat. Conglutinatio partes in coetus iungit.
Haec methodus apta est ad machinandas partes tenuibus parietibus et geometriis simplicibus vel regularibus. Praesertim apta est ad usus tales ut receptacula, brachia, tabulae, et prototypa structuralia. Pretio parca est et tempus conversionis celerem praebet.
Ad crassitudinem parietis constantem et formas simplices limitantur. Ad rectam applicationem, fabricatio laminae metallicae viam celerrimam ad prototypum ferreum praebet.
investment mittentem
Fusio percolatoria prototypa ferrea cum formis complexis et notis distinctis producit. Forma temporaria—cera vel plastica—fit. Forma ceramica obducitur. Ceramica coquitur. Forma liquescit. Chalybs liquefactus in testam ceramicum infunditur. Testa removetur. Fusio perfecta est.
Cum prototypum partem repraesentare debeat quae tandem per fusionem fabricabitur. Cum geometria subsectiones, cavitates internas, aut partes tenues habet quae difficulter machinari possent. Cum superficies finitio productioni propior esse debeat quam partes machinatae.
Limitationes sunt tempus productionis et sumptus. Forma et testa tempus requirunt. Ad validationem specificam fusionis, fusura perpolita est electio recta pro officiis prototyporum rapidorum ferri.
Materiae Communes ad Prototypa Celeri Ferri
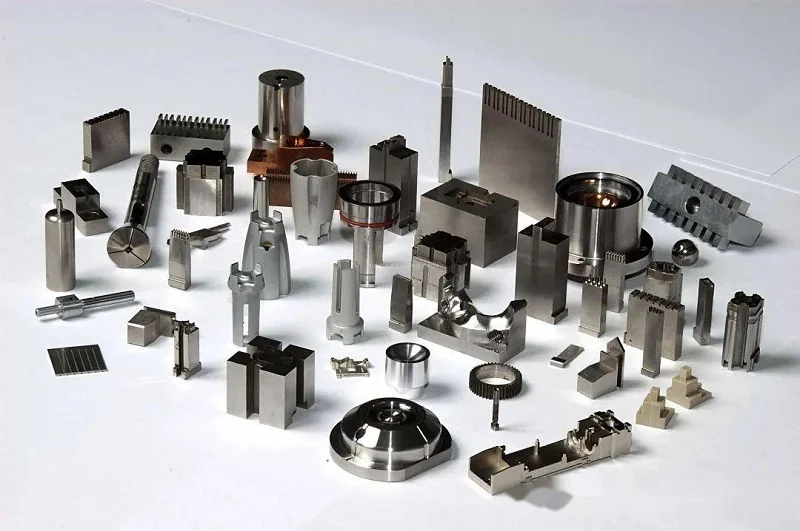
Electio materiae prototypum definit. Non omne chalybs eodem modo se gerit. Quaedam facilius machinantur. Alia duriora et tenaciora sunt. Usus selectionem dictat. Hic est descriptio chalybum communium in prototypis celeribus chalybis faciendis adhibitorum.
| ferro Material | Key Characteres | typical Applications |
| Aliquam Steel 304 | Resistentia corrosionis, bona machinabilitas | Brachia, involucra, partes mechanicae |
| Aliquam Steel 316L | Optimum corrosio resistentiam | Partes medicae, marinae, chemicae |
| 17-4 PH Steel | Princeps roboris et duritiem | Partes industriales et mechanicae |
| Mitis adamas | Pretium vile, facile machinandum et conglutinandum | Instrumenta fixa et prototypa structuralia |
| Mors 4140 | Princeps fortitudinem et duritiam | Axes, dentes rotantes, partes mechanicae |
| Mors tool | Alta duritia et resistentia | Instrumenta et matrices |
superficiem Finishing pro Prototypis Ferreis Celeribus
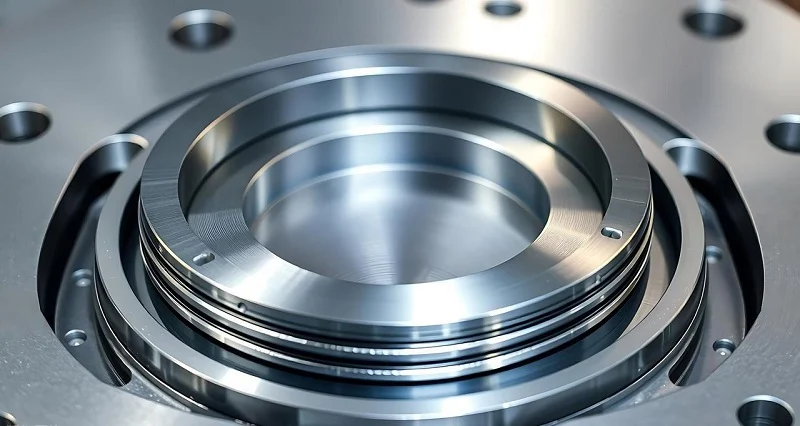
Prototypum iam plerumque machinatum est; nunc tempus est curationi superficiali. Quamquam hoc non est necessarium, curatione superficiali apta usus aspectum vel efficaciam eius emendare potest.
usti polituraa detritis
Politura subtilissimas imperfectiones superficiales tollit. Media abrasiva superficiem levigant. Resultatum est superficies levior et elegantior. Hoc aspectum emendat et asperitatem superficiei minuit. Partes visibiles plerumque superficiem levem vel nitentem requirunt, et politura est quae huic necessitati satisfacit.
percutientium
Spatulatio texturam directionalem efficit, dum taeniae abrasivae vel capita abrasiva lineas uniformes et parallelas producunt. Hoc efficit ut productus aspectus pulchrior et superficiei constantia emendata sit. Spatulatio vulgo in involucris chalybis inoxidabilis, tabulis, et aliis componentibus visibilibus adhibetur. Haec politura adiuvat ad scalpturas minores celandas, producto aspectum nitidum et professionalem dans.
Ecce Panis loco isto
Sabulorum iactus media abrasiva subtilia adhibet. Grana vitrea vel particulae ceramicae in superficiem proiciuntur ad vestigia machinationis relicta removenda, stratum oxidi eliminandum, et vitia superficialia minora corrigenda. Resultatum est superficies uniformis et opaca. Saepe adhibetur ad partes chalybeas celeriter prototypandas quae pingendae vel obducendae sunt.
Passivatio pro Chalybe Inoxidabili
Passivatio est tractatio chemica chalybis inoxidabilis. Pars in balneo acido immergitur. Acidum citricum vel acidum nitricum adhibetur. Ferrum liberum et sordes superficiales removentur. Stratum passivum protectivum restituitur. Resistentia corrosionis augetur. Passivatio est norma pro officiis prototyporum rapidorum chalybis in applicationibus medicis, cibariis, et maritimis.
Indumentum et Obductio
Obductio et obductio stratum protectivum in superficie formare possunt—praebens tutelam vel functiones specificas. Hoc processus resistentiam corrosionis, duritiem, et resistentiam attritionis materiae augere potest. Simul, species materiae quoque proinde mutabitur.
Delectus methodi perficiendi pars est celeris prototyporum ferri creationis. Perficiendi ratio non est cosmetica. Est utilis. Perficiendi ratio recta efficit ut prototypum in ambitu destinato fungatur.
Quomodo Chalybs Aptus ad Prototypa Chalybis Celeris Eligendus Sit
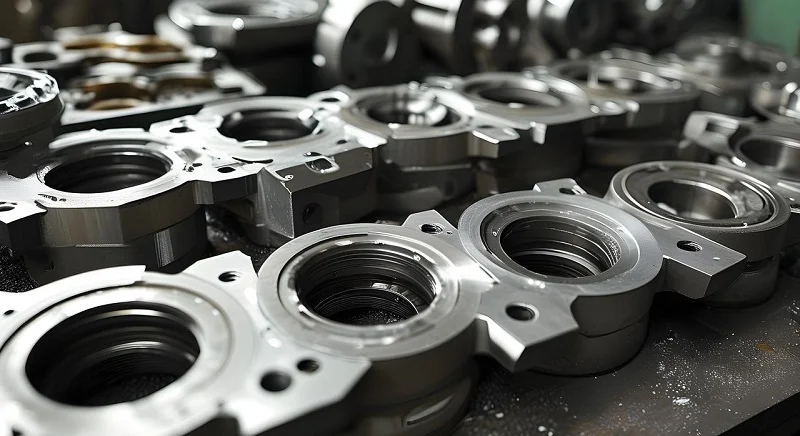
Delectus ferri apti non casus fit. Electio ipsa determinat efficaciam prototypi, pretium, et tempus productionis. Hae res considerandae sunt antequam fabricatio incipiat.
Requisita Mechanica Considera
Incipiamus a oneribus. Quae vires in hoc prototypo agent? Robur, tenacitas, duritia, et resistentia lassitudinis omnia sunt critica. Chalybs electus debet requisitis probationis anticipatis satisfacere posse. Si prototypum sub onere deficit, nulla utilia data obtineri possunt.
Resistentiam Corrosionis Considera
Ambitus operandi maximi momenti est. Si instrumenta humiditati, chemicis, aut aquae salsae exposita erunt, chalybs corrosioni resistens adhibendus est. Chalybs inoxidabilis 304 et chalybs inoxidabilis 316L ad tales usus aptissima sunt. Pro ambitus minus exigentes, alia genera chalybis optio magis sumptuosa esse possunt.
Duritatem et Resistentiam Detritionis Considera
Duritia imprimis magni momenti fit cum frictio, ictus, aut contactus repetitus in rationem ducuntur. Chalybs cum bona resistentia attritionis vitam utilem producti extendere potest. Materiae duriores attritioni magis resistunt. Attamen hoc detrimento machinabilitatis fit. Chalybes duriores difficilius machinantur et etiam cariores sunt.
Machinabilitatem Considera
Machinabilitas tempus fabricationis, requisita instrumentorum, statum superficiei, et sumptum generalem afficit. Quaedam chalybes facile machinatione CNC usurpantur. Alia instrumenta et processus speciales requirunt. Eligendo materiam quae aequaliter inter efficaciam et machinabilitatem fit prototypatio efficacior. Celeris prototypatio chalybis a machinabilitate pendet ad celeritatem et sumptus moderandos.
Temperaturam Operandi Considera
Temperatura proprietates ferri afficit. Quaedam ferra firmitatem suam etiam in ambitu altae temperaturae conservare possunt, alia autem celeriter proprietates suas amittunt. Quapropter necesse est ambitum temperaturae operationis exspectatae aestimare. Per probationem, materia firmitatem requisitam et stabilitatem dimensionalem conservare debet. Pro applicationibus altae temperaturae, mixturae metallorum altae temperaturae ad ferrum fabricandum adhibendae sunt.
Considera Requisita Superficiei Finis
Superficies requisita delectum materiae et modos fabricationis afficit. Superficies leves, politae, perpolitae, vel corrosioni resistentes omnes processus diversos requirunt. Processus perficiendi in stadio designandi considerandus est. Hoc processus additos et sumptus inopinatos postea vitat. Celeris prototypatio chalybis ex consilio perficiendi maturo utilitatem praebet.
Considera Sumptum Prototypi et Volumen Productionis
Pretium materiae, tempus machinationis, requisita perficiendi, et quantitas ordinata omnia pretium prototypi afficiunt. Pro parvo numero partium, machinatio CNC utilis esse potest. Pro maioribus quantitatibus, alia ratio iustificari potest. Strategia prototypi etiam considerare debet utrum partes postea ad productionem parvarum copiarum an massalem transibunt. Officia prototypi celeris chalybis saepe consilia de hac transitione includunt. Electio materiae et prototypum et viam productionis eventualem sustinere debet.
Steel Celeri Prototyping Services apud NOBILEM
NOBLE partes prototypas ferreas ad usum fabricat. Limae CAD emptorum et delineationes technicae geometriam definiunt. Partes pro variis applicationibus, geometriis, tolerantiis, et requisitis ornatus superficiei producuntur. Materiae et modi fabricationis secundum usum destinatum cuiusque prototypi seliguntur.
Prototypa celeris chalybis apud NOBLE totam seriem amplectitur. Machinatio CNC ad accuratam qualitatem. Impressio tridimensionalis metalli ad complexitatem. Fabricatio laminae metallicae ad partes tenues. Fusio percolata ad validationem specificam fusurae. Methodus requisitis aptatur. Non omnis pars eundem processum requirit.
Regimen quālitātis et inspicienda
Processum qualitatis moderandae normatum habemus ad constantiam conservandam. Sive prototypum sive parvae copiae mandatum sit, productio eisdem normis sequitur. Resultata inspectionis documentantur, et omnes partes ante traditionem verificantur. Hic processus qualitatis moderandae etiam in officiis prototyporum rapidorum ferreorum a NOBLE oblatis includitur.
ISO 9001:2015 et ISO 13485:2016 Administratio Qualitatis
Qualitatis administratio NOBLE incepta sustinet quae processus fabricationis documentatos et constantes requirunt. ISO 9001:2015 structuram pro generali qualitatis administratione praebet. ISO 13485:2016 praecipue in systemata qualitatis instrumentorum medicorum intendit.
Quaestiones Frequentes de Prototypis Rapidis Ferri
Quod chalybs optimum est ad prototypa chalybis celeriter facienda?
Nullum genus singulare chalybis est quod omnibus prototypis aptissimum sit. Electio a robore, resistentia corrosionis, duritie, machinabilitate, temperatura operandi, et pretio pendet. Optiones communes includunt 304, 316L, 17-4 PH, 4140, chalybem mollem, et chalybem instrumentorum. Quisque genus propositum diversum inservit. Celeris prototypatio chalybis materiam applicationi aptat.
Quae est methodus vulgatissima ad prototypa ferri celeriter fabricanda?
Machinatio CNC est una ex methodis communissimis. Bona praecisione dimensionali praebet. Cum ampla varietate generum chalybis operatur.
Apta estne machinatio CNC ad prototypa ferrea celeria?
Ita. Partes accuratas cum notis complexis et bonis superficiebus ornatis producit. Instrumenta secandi, celeritates, processus, et consilium machinandi aptum secundum genus chalybis specificum eligendum est. Celeris prototypa chalybis saepe cum machinatione CNC incipit quia praedicibilis et accurata est.
Num prototypa ferrea calore tractari possunt?
Ita. Multae prototypae ferreae curationem caloris subire possunt. Recoctio, induratio, temperatio, et praecipitatio induratio duritiem, firmitatem, aliasque proprietates materiae modificant. Curatio apta a genere ferri electo et effectu requisito pendet. Curatio caloris pars est prototyporum rapidorum ferri cum proprietates finales materiae ad probationem necessariae sunt.







