Quod iniectio auro?
Iniectio formae formandae , quae etiam formatio iniectionis formae appellatur, omnem vitae nostrae angulum ingressa est propter suam magnam efficaciam, praecisionem, et facultates productionis magnae scalae. Celeritatem productionis, efficaciam magnam, automationem, et facultatem producendi varias formas, a simplicibus ad complexas, et magnitudines multiplices, a parvis ad magnas, cum dimensionibus accuratis et lata extensione, praebet. Ad partes interiores autocinetorum, involucra instrumentorum, instrumenta medica, et res necessarias quotidianas adhiberi potest. Deinceps, totum processum productionis iniectionis formandae accurate exponemus.
Quid opus est iniectio auro?
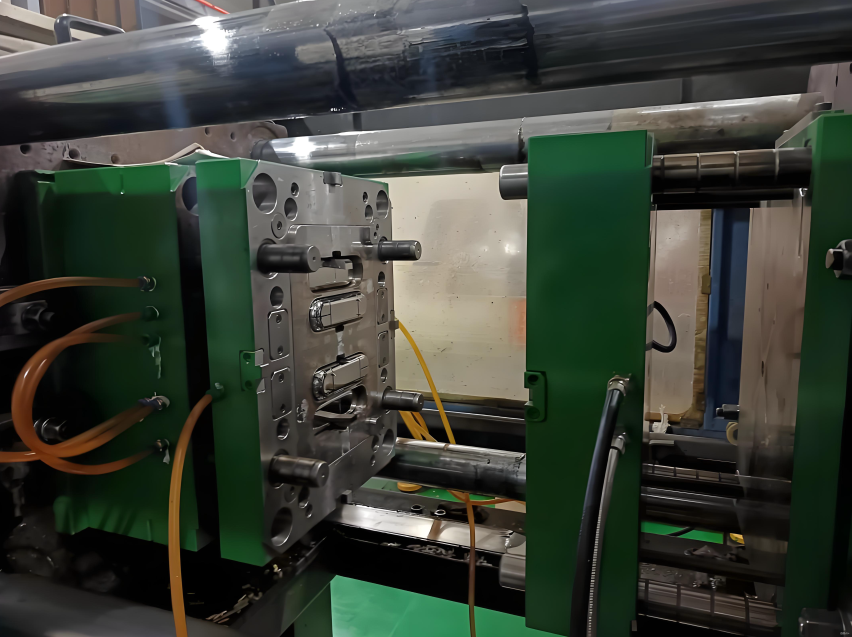
Iniectio formandi est processus fabricationis frequentissimus ad partes plasticas producendas. Machinae iniectionis formandi utuntur materiis crudis plasticis et variis formis ad partes variarum magnitudinum, durabiles vel abiciendas, pro innumeris industriis et applicationibus producendas. Principium eius operationis est machinam iniectionis formandi materias crudas in formam immittere, quae est forma negativa pro parte finali et constat ex duabus partibus: forma iniectionis (A) et forma eiectionis (B). Spatium inter duas partes est cavitas formae, in quam materia iniicitur.
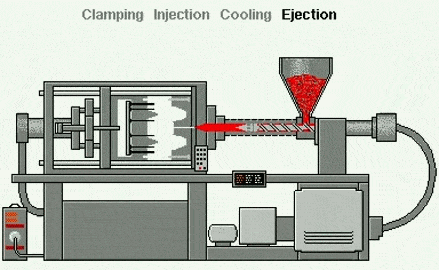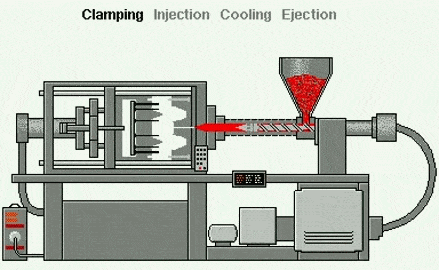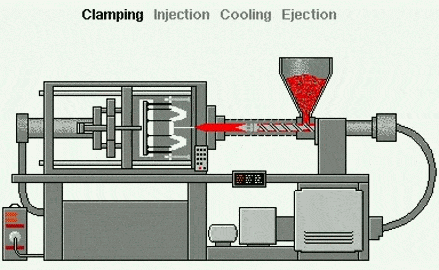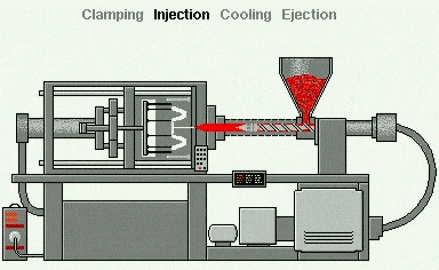
Iniectio formandi est processus formandi — dissimilis technicis subtractivis (sectionis) (velut machinatione CNC) vel processibus additivis (velut impressione tridimensionali ), quae formas ut instrumenta formandi utuntur. Haec methodus apta est materiis ut thermoplasticis, quae ad statum liquefactum calefiunt et deinde in formam metallicam iniiciuntur, ubi refrigerantur et formam intra formam vel cavitatem accipiunt. Processus dividi potest in:
1. Alimentatio Particularum Plasticarum:
Parvae particulae plasticae (globuli plastici) in infunduntur. Hae particulae plerumque sunt thermoplasticae — plasticae quae, cum calefactae sunt, molliuntur.
2. Liquefactio plasticae:
Globuli plastici per dolium calefactum cochlea rotante transeunt.
3. Iniectio Formans:
Dum cochlea rotatur, granulos plasticos antrorsum impellit, dum calefactor eos in crassum liquefactum liquefacit.
4. Iniectio Formans:
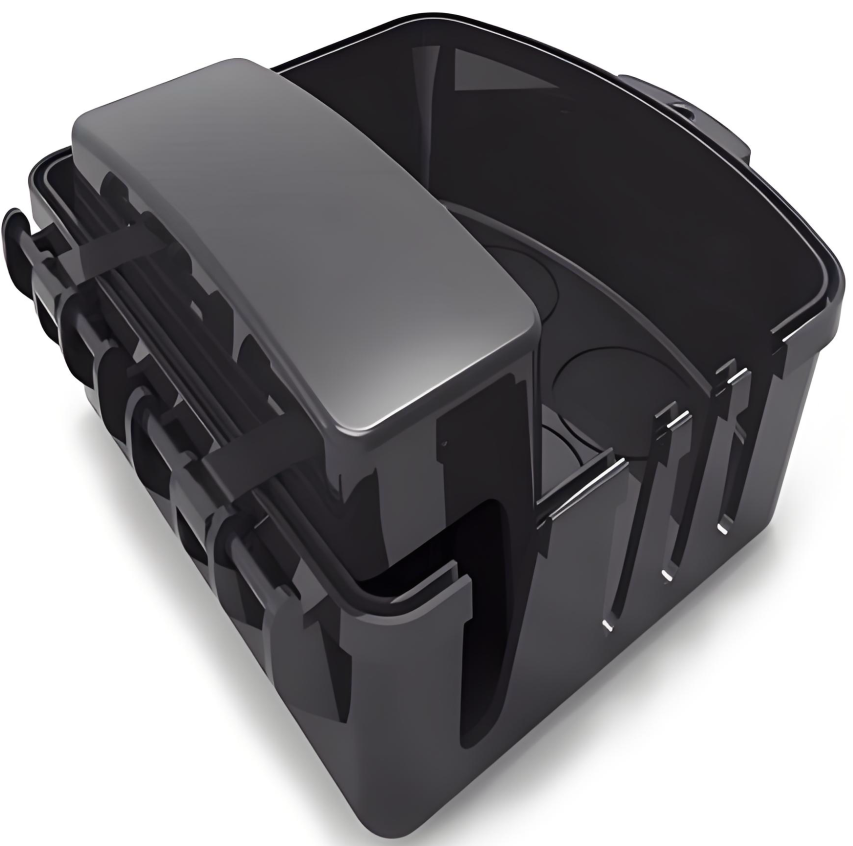
Postquam plastica liquefacta ad certum punctum accumulata est, cochlea eam in cavitatem formae metallicae sub magna pressione iniicit. Forma formam prorsus similem parti finali desideratae accipit (exempli gratia, operculum lagenae, thecam telephoni, vel tabulam instrumentorum currus).
5. Refrigerant:
Intra formam, plastica frigescit et solidificatur. Canales refrigerantes intra formam processum refrigerationis accelerant.
6. Apertura Formae:
Postquam plastica solidata est, forma in duas partes aperitur.
7. Eiectio:
Aciculi ejectores productum perfectum e forma expellunt.
8. Itera:
Forma clauditur, et totus processus repetitur — typice singulis paucis secundis — ita ut formatio iniecta apta sit ad productionem magnam.
Genera communia processus iniectionis formandae
inserta CUMATIUM
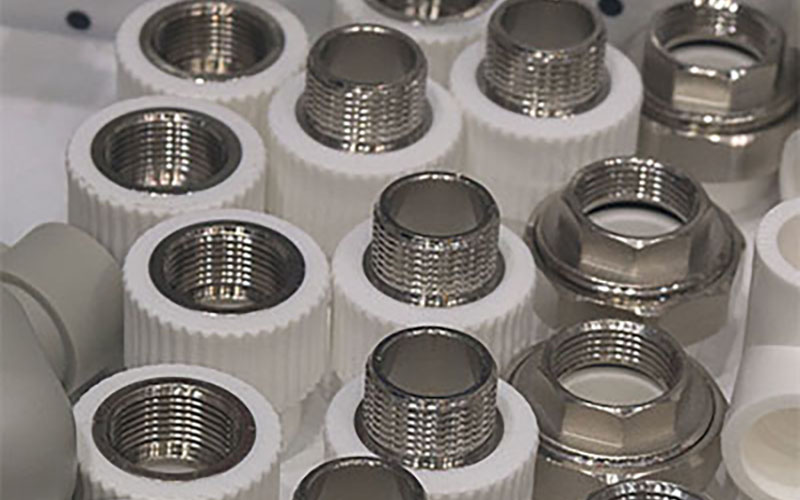
Formatio inserta est processus fingendi materiam thermoplasticam circa componentem praeformatum ad creandam partem perfectam quae plures materias incorporat.
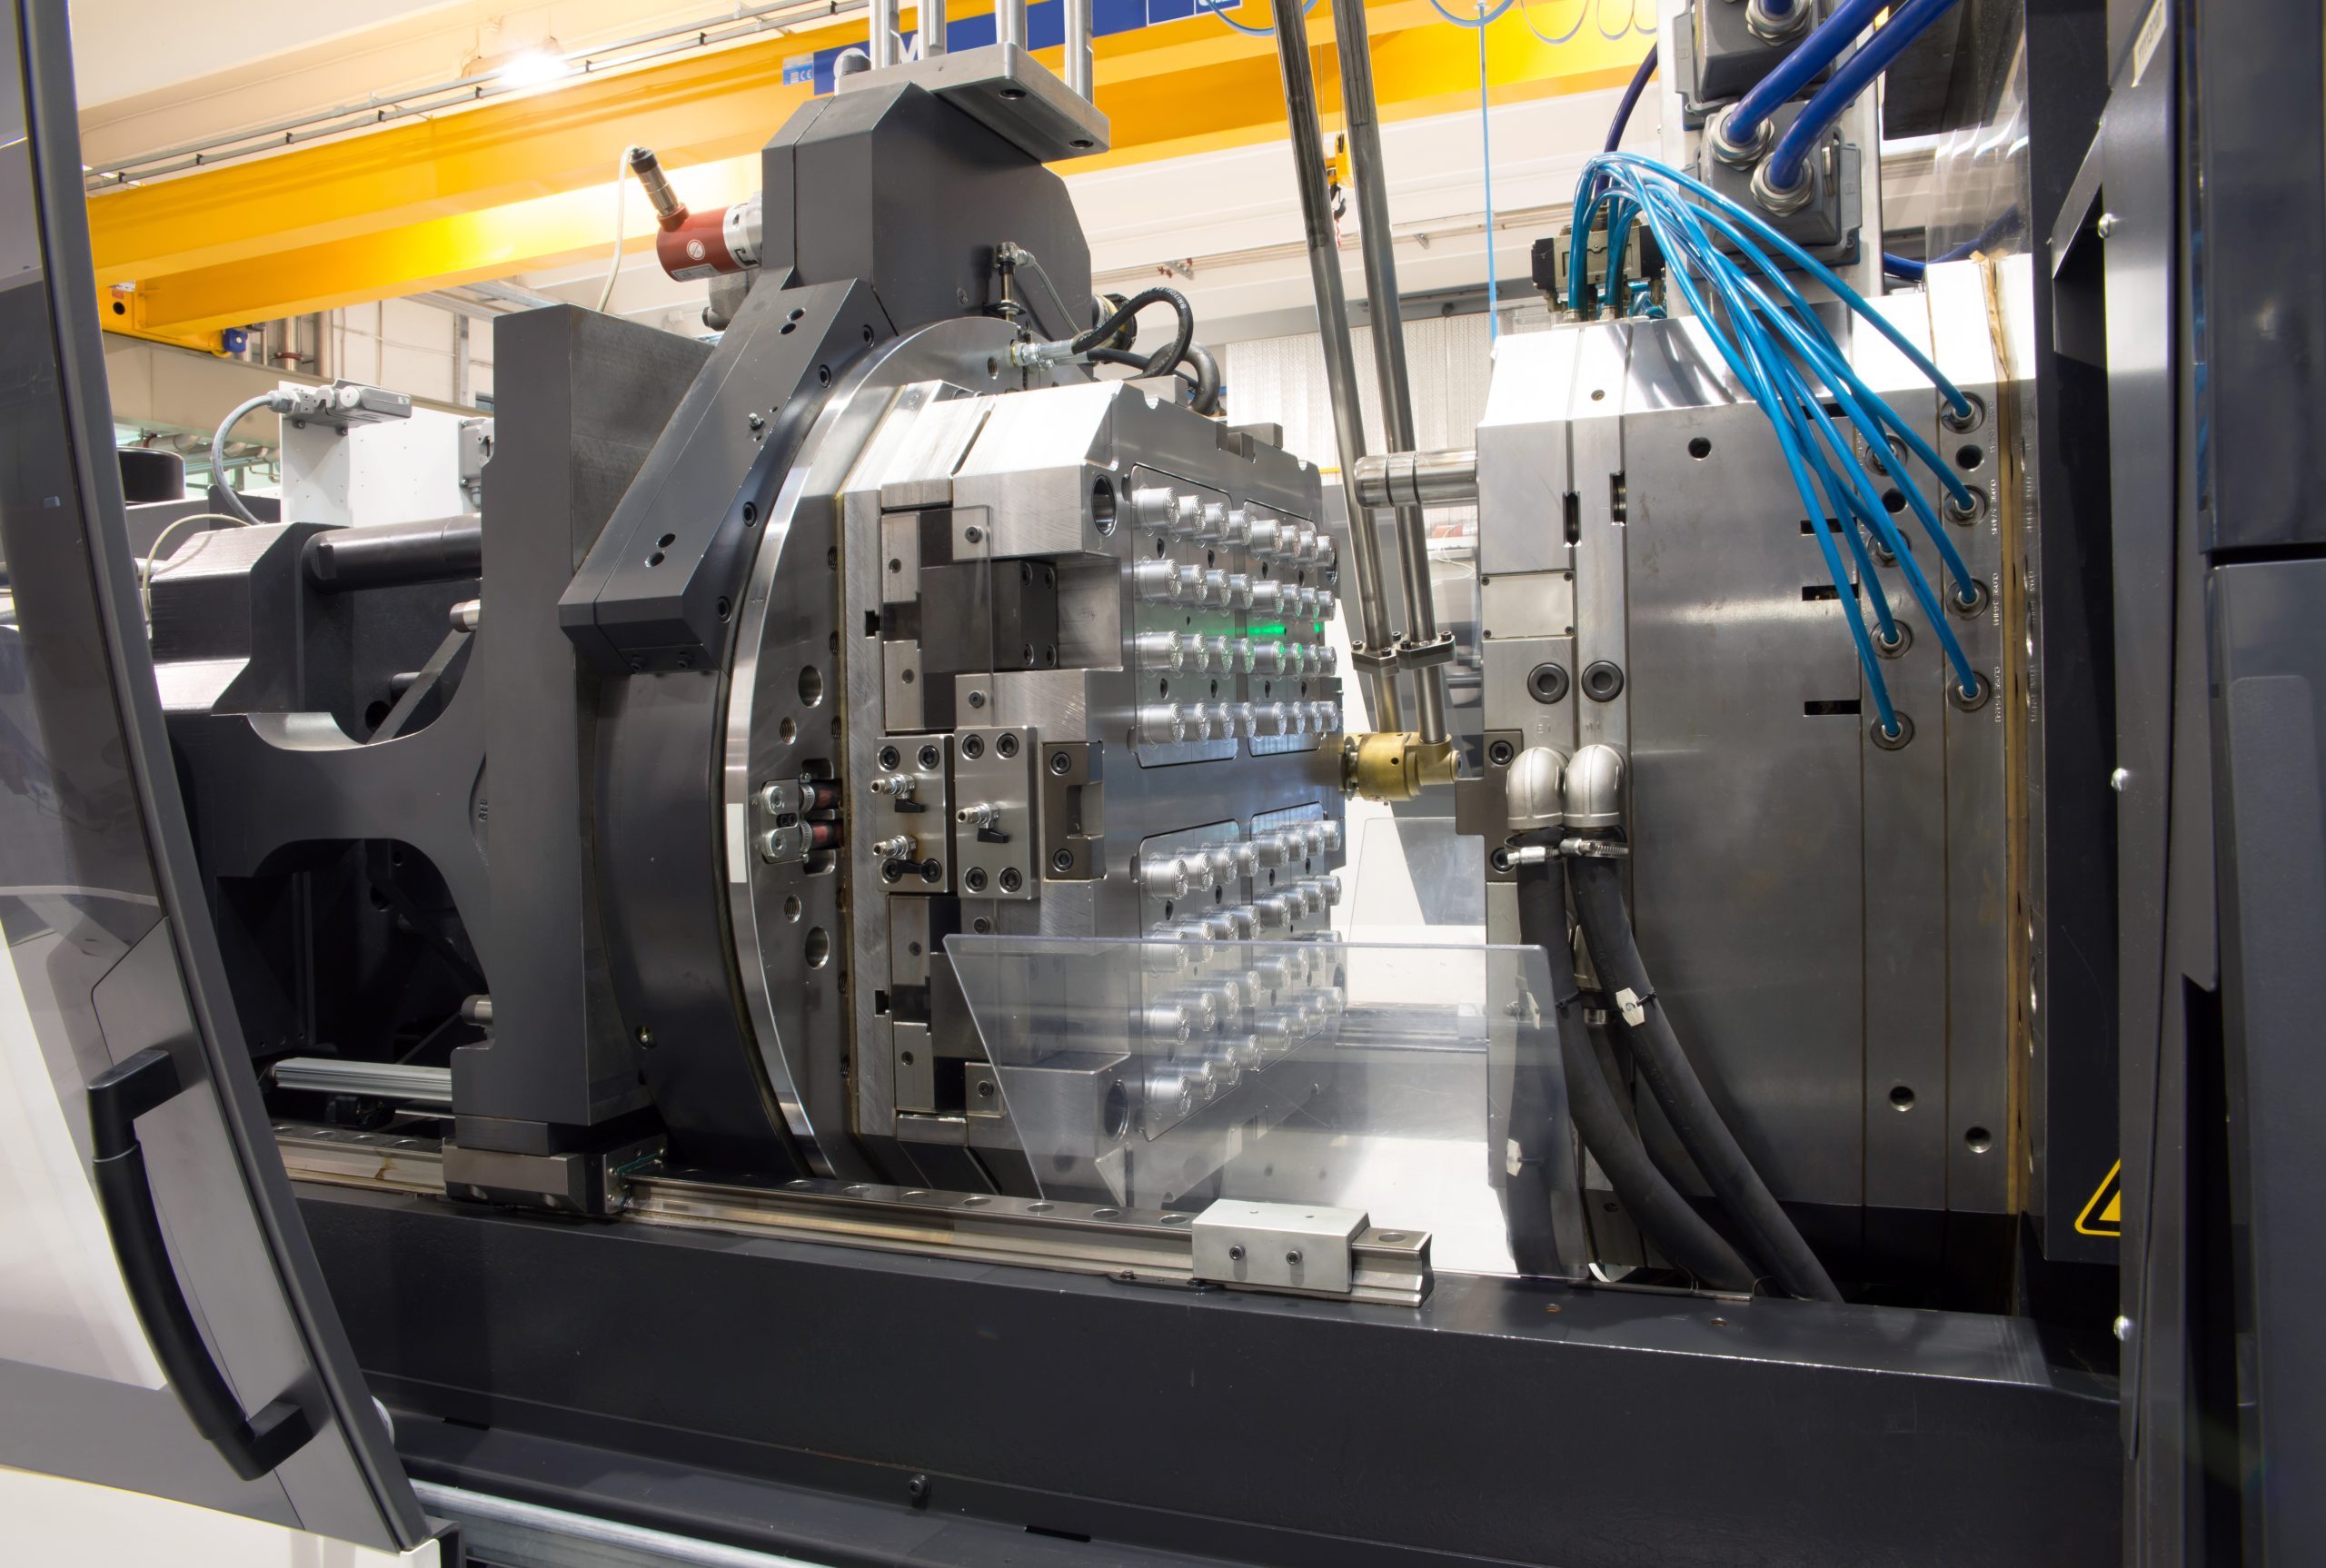
Processus noster iniectionis plasticae formandae machinis accuratis utitur ad resinam liquefactam in formam iniiciendam, qua pars thermoplastica finalis gradus productionis apta fiat.
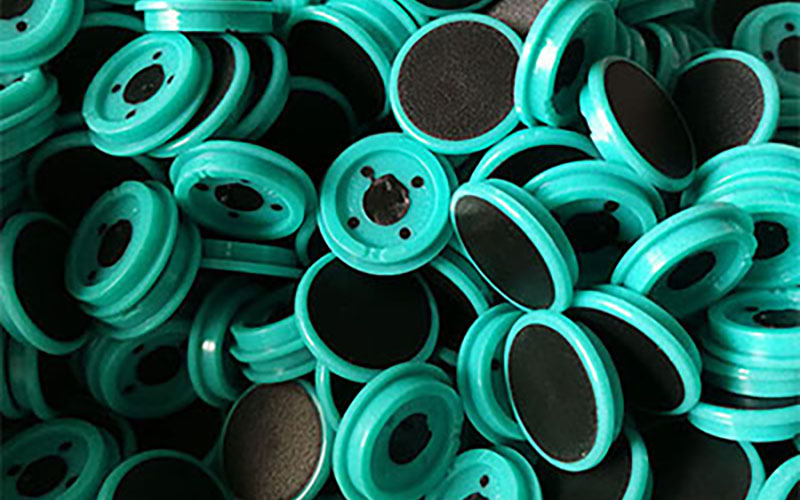
Plasticum, metallum, et gummi inter se per nexum chemicum tegens, nostra superformatio tempus compositionis minuit et partibus nostris maiorem robur ac flexibilitatem dat.
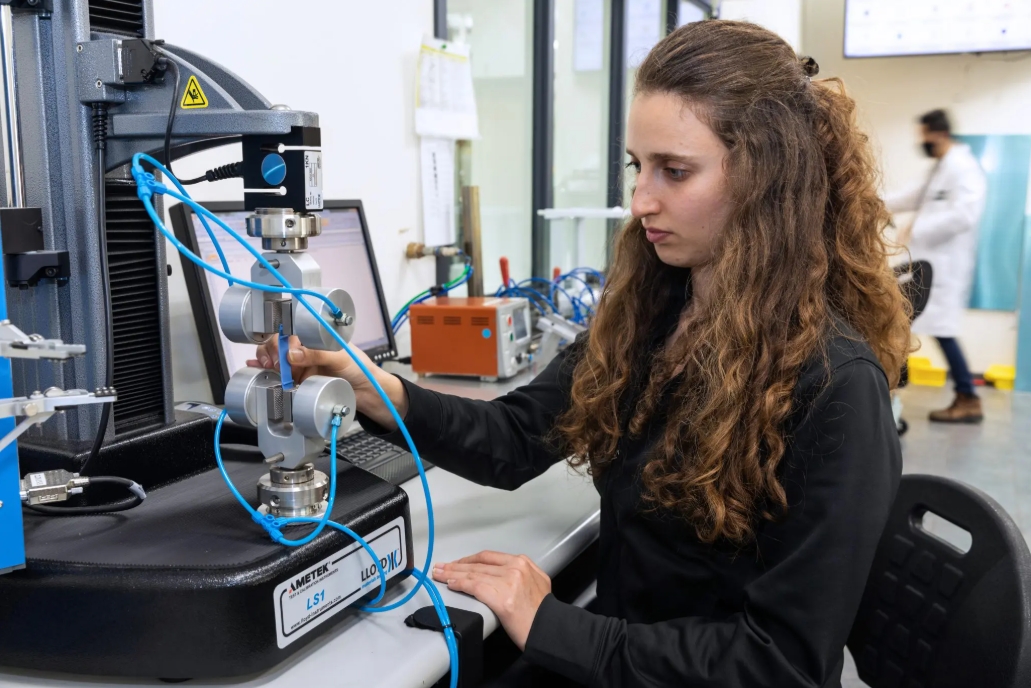
Gummi siliconis liquidum (LSR) est processus thermoindurens ad producendum magnum volumen partium gummi siliconis flexibilium, durabilium, intricatarum, et precisarum. Hic processus primum duo composita miscet (plerumque constantes ex silicone basis formante et catalysatore platineo).

Processus Fusionis Iniectionis Metallorum (seu MIM) flexibilitatem designandi Fusionis Iniectionis Plasticae cum firmitate et integritate metallorum fabricatorum coniungit ut solutiones efficaces pretio pro geometriis partium valde complexis offerat.
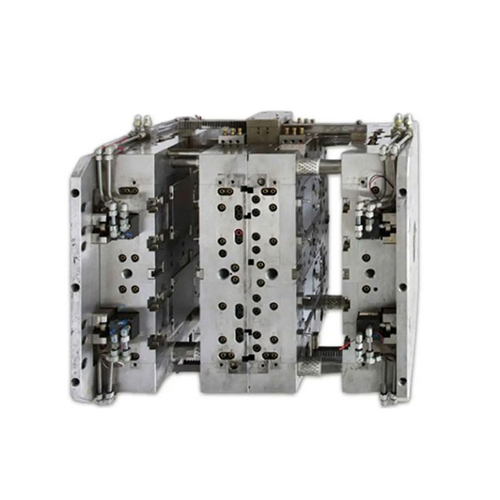
Cum experientia nostra et machinis provectis, excellemus in designando et fabricando seriem formarum iniectionis plasticae ad tolerantiam et sumptum vestrum accommodatam.
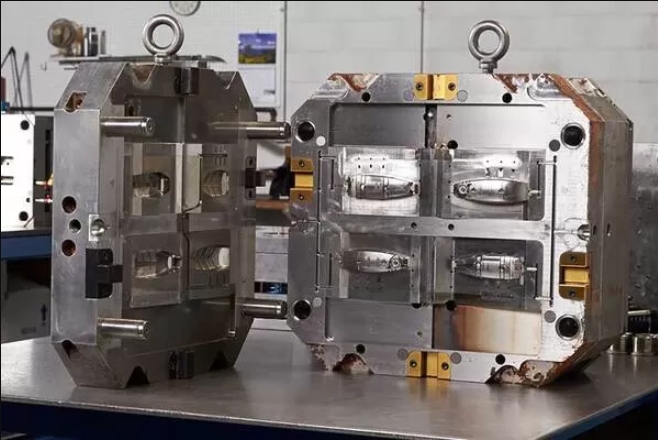
Plura genera materiarum plasticarum in eandem formam variis gradibus iniiciuntur ut partes variis coloribus, texturis, vel proprietatibus materiarum uno cyclo producantur. Ob varietatem generum et functionem validam, late in tabulis instrumentorum et receptaculis bullarum autocinetorum adhibetur.
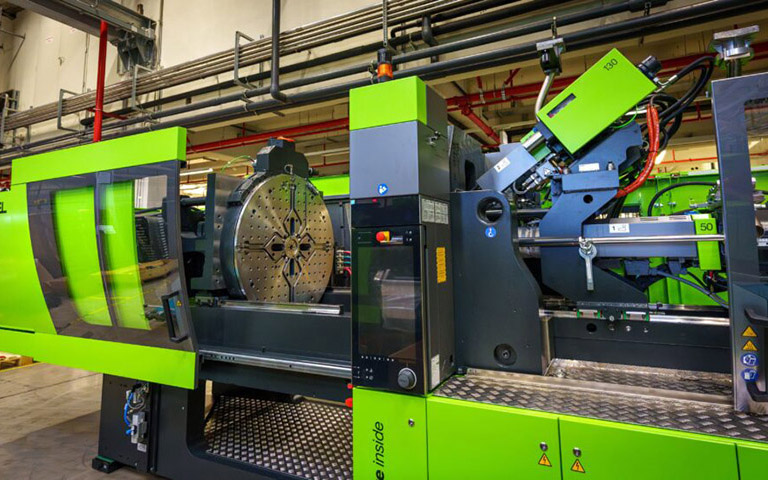
Duo colores diversi plasticae in formam uno cyclo iniiciuntur. Duo colores in diversis gradibus iniiciuntur, vel duae unitates iniectionis separatae adhibentur ad partes cum duobus coloribus vel materiis creandas. Late adhibetur in bonis consumptoriis, fibulis autocinetorum, et tegumentis telephonorum mobilium propter aspectum pulchrum et functionem auctam.
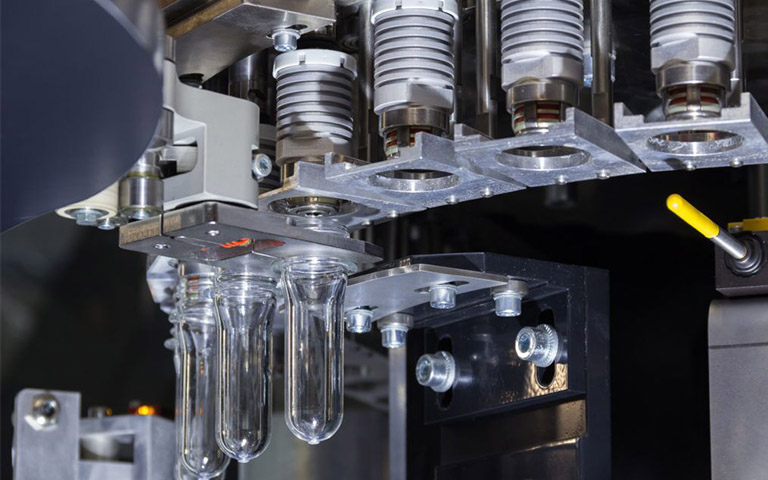
Nitrogenium vel alia gasa inertia in plasticam liquefactam iniiciuntur dum formatur. Hoc gas cavitatem internam creat, quae usum materiae minuit et partem leviorem reddit sine robore aucto. Late in tabulis ostiorum autocinetorum et involucris machinarum mobilium adhibetur propter energiam conservandam, pondus partis emendatum, et ornatum superficiale.
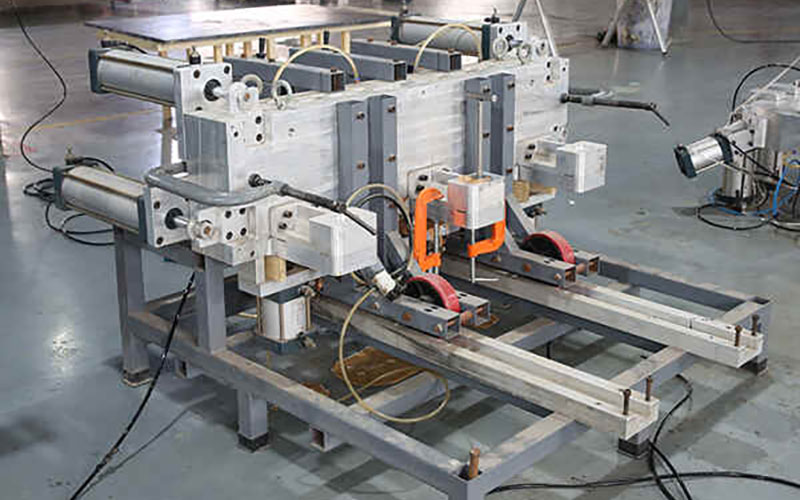
Materias elasticas reactivas vel thermoindurantes miscet et in formam iniicit, ubi reactionem chemicam subeunt et durescunt. Ob proprietates suas producendi partes flexibiles et duras, late in protectoribus autocinetorum et involucris productorum industrialium adhibetur.
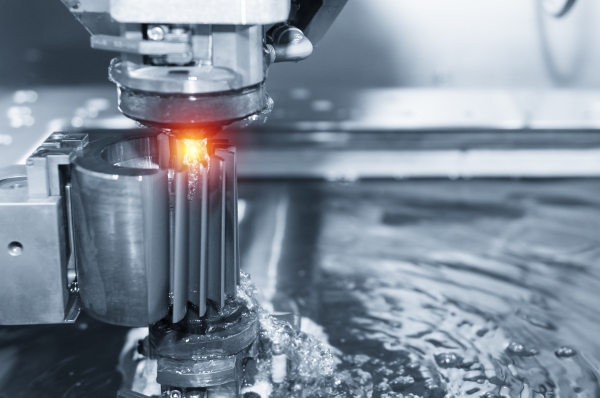
Materias thermoplasticas utitur, quae pluries liquefieri et reformari possunt, calefactis donec liquefiant, deinde in formam iniectis ut solidificentur. Quia recyclabilis est et celeriter refrigeratur, late in rebus plasticis ad usum domesticum et partibus instrumentorum medicorum adhibetur.
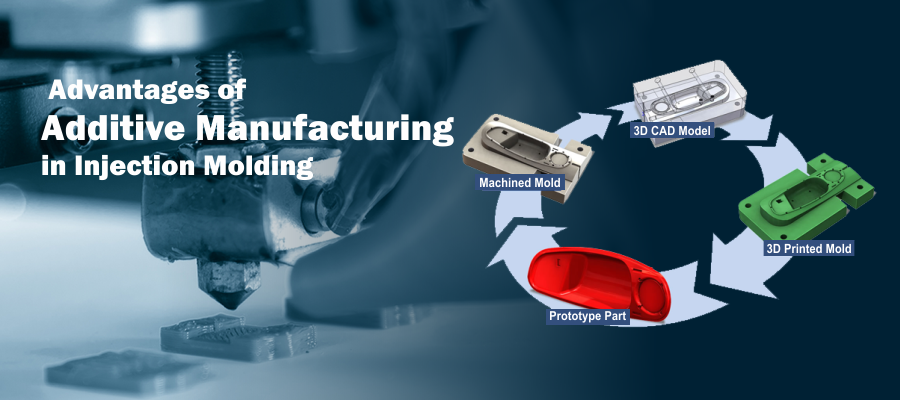
Commoda Iniectio CUMATIUM
Iniectio formandi optima optio est ad partes plasticas in magna copia producendas. Postremo, est causa cur tot societates fabricatrices toto orbe terrarum ea utantur ad partes accuratas producendas. Ingeniarii NOBLE haec sex commoda technologiae iniectionis formandi summatim exponunt:
princeps efficientiam
Iniectio formanda est processus valde efficax; semel forma facta, magnae copiae ordines celeriter produci possunt.
parabilis Price
Tensile vires excelsis
Partes per iniectionem formatae additis impletionibus resinae liquidae robori possunt, quod robur tensile auget.
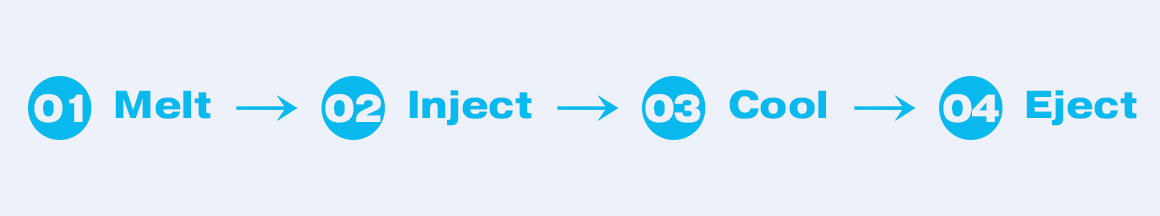
Processus Productionis Partium Usus Injectionis Formae

1. Designatio et Fabricatio Formae
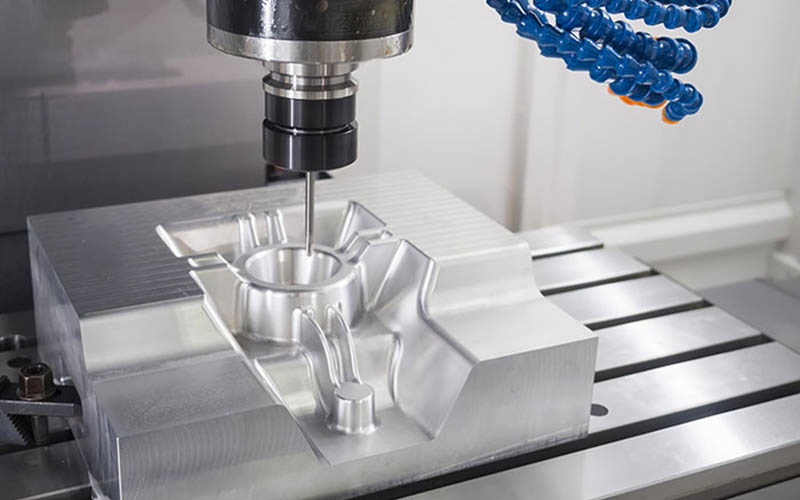
Formae et machinae iniectionis formandae arctissimam necessitudinem habent. Machina iniectionis formandae fundamentum productionis est, dum forma ipsa est vector qui formam producto dat. Designatio et fabricatio formae sunt fundamentum totius processus. Qualitas eius directe determinat qualitatem, efficaciam productionis, et sumptum producti finalis.
1.1 Analysis et Designatio Producti:
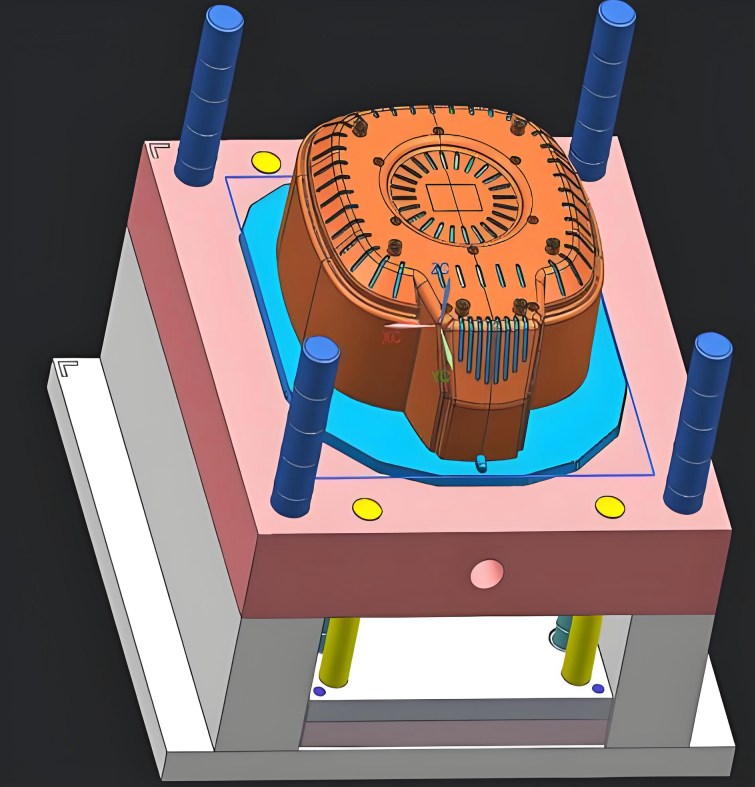
Omnia ex requisitis producti finalis oriuntur. Ingeniariis necesse est functiones, aspectum, structuram, et relationem coacervationis producti plene considerare. Hoc in stadio, exemplar programmatum requiritur, quod est gradus crucialis. Analysis simulata injectionis formae etiam necessaria est ad praedicendum impletionem, pressionem tenacem, processum refrigerationis, et varia vitia possibilia durante processu injectionis formae, ut structura producti et designatio formae optimizentur.
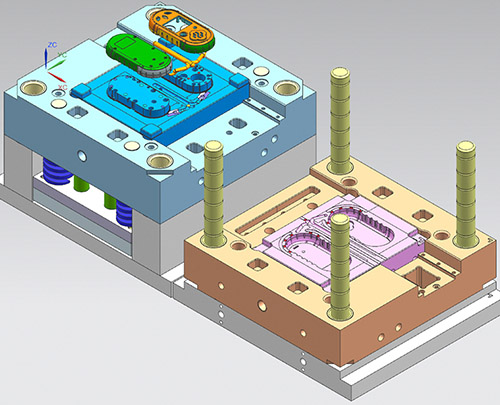
1.2 Designatio Structurae Formae:
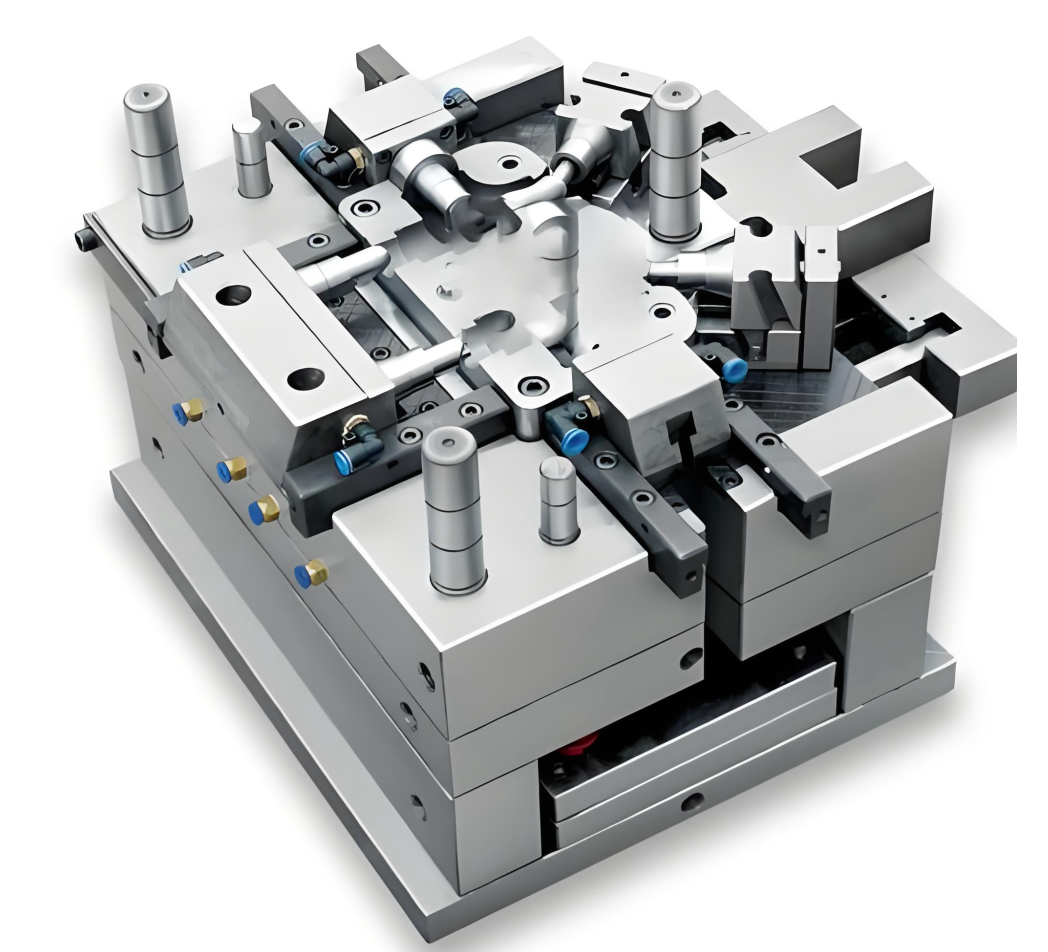
Ipsa forma est consilium complexum et accuratum. Designator cavitatem formae et nucleum formae designare debet ut superficies internas et externas producti formet. Systema portarum, incluso canali principali et portu injectionis. Systema refrigerationis: vias aquarum intra formam designat ut temperaturam formae celeriter demittat et cyclum formationis abbrevietur.
Systema eiectionis: postquam productum refrigeravit et solidificavit, acus, lamina impulsoria, etc., necessaria est ad id leniter e forma extrahendum.
Systema exhalationis: ad aerem e cavitate removendum dum formam liquefactam implet. Structura lateralis nucleum trahens: haec praecipue ad producta cum structuris inversis vel foraminibus pertinet, et designatio addita necessaria est ad deformationem adiuvandam. Antequam forma aperiatur, motus lateralis fit ad deformationem perficiendam.
Selectio materiae formae et machinatio: Materiae vulgo adhibitae sunt P20, H13. Hae eligi possunt secundum pretium producti, diuturnitatem formae, et structuram producti.
2. Praeparatio et prae-tractatio materiae rudis
2.1 Selectio generum plasticarum:
Plasticum aptum secundum requisita producti elige. Quisque typus plastici proprietates diversas habet, ut ABS satis durum, PP leve, PC bonam perspicuitatem, bonam resistentiam impacti, et PA attritioni resistens.
2.2 Praeparatio materiae rudis:
Implicat exsiccationem materiarum crudarum plasticarum in siccatore per aliquot horas, ut vestigia humoris removeantur. Nisi humor removeatur, bullae in producto, ob altam temperaturam formae, efficientur. Si productum alias necessitates coloris habet, etiam adaequatio colorum necessaria est. Adaequatio colorum plerumque per additionem mixturarum magistralium colorum vel pulverum colorum efficitur, ut color desideratus obtineatur.
3. Iniectio processus corona
Hic est gradus gravissimus. Productum produci potest tantum post cyclum completum injectionis formae.
1. Formam comprimere et obstruere, ut nomen indicat, formam claudere significat.
2. Iniectio, id est, cochlea in cylindro sub impulsu systematis rotatur ad particulas plasticas transportandas, comprimendas et plastificandas. Postquam plastificatio perfecta est, cochlea operari desinit et materiam liquefactam plastificatam magna celeritate in cavitatem formae clausam inicit.
3. Pressio retenta, cavitas formae impletur, celeritas injectionis tardatur, et in stadium pressionis retentionis ingredi incipit. Cochlea pressionem certam retinere pergit donec productum formatum est.
4. Refrigeratio: Post iniectionem et pressionem retentam, productum in forma refrigerari et solidificari incipit. Quia refrigeratio in forma diu durat, saltem dimidium totius cycli productionis occupat.
5. Aperitio et ejectio formae: Postquam productum refrigeravit et solidificavit, forma aperitur, et systema ejectionis operari incipit, productum e nucleo formae propellens.
4. Post-processus et refinatio
Cum productum e forma extrahitur, plerumque quaedam accessiones ei adnexae sunt, quae ulteriorem machinationem requirunt.
4.1. Amotio portae aquariae:
Postquam productum formatum est et systema infusionis solidificat, porta aquae superflua a producto separanda est. Pro productis parvis, purgatio fortasse per processum ejectionis perfecta est, dum pro productis complexis, purgatio manualis portae aquae requiritur.
4.2 Post-processus:
Pro requisitis producti, processus ulterius necessarius esse potest.
4.3 De-burring:
Postquam productum formatum est, superficies, praesertim ad lineam separationis vel positionem aciculi, lampas vel margines asperos habere potest, qui removendi sunt.
4.4 Impressio serigraphica / Pulverizatio:
Secundum usus producti, fortasse necesse erit insignia societatis serigraphicae vel picturae superficiei habere.
4.5 Soldatura ultrasonica:
Plura producta iniectione formata per soldaduram ultrasonicam coniunguntur ut partem integralem completam forment.
4.6 Conventus:
Cum aliis partibus compositum.
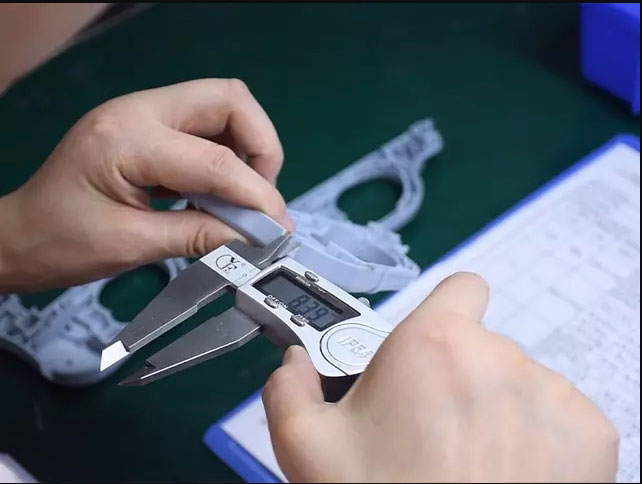
5. Inspectio et inspectio qualitatis pars magni momenti sunt in productione formae iniectae.
1. Inspectio primae partis:
Antequam productionem magnam incipiamus, inspectionem diligentem primae partis facere debemus, inter quas dimensiones, speciem, et functionem. Curare debemus ut omnes parametrorum ordinationes rectae sint et ut productum ante productionem magnam qualificatum sit, et ut parametri recti sint.
2. Inspectio in linea et inspectio exemplorum:
In productione magna, inspectiones regulares etiam requiruntur. Necesse est nobis attendere ad vitia speciei (velut materiae desunt, contractio) et dimensiones praecipuas ut productum idoneum esse confirmemus.
3. Mensura accurata:
Per processum inspectionis, instrumentis accuratis, utpote compasso, micrometro, et machinis mensoriis trium coordinatarum, uti debemus ad inspectiones accuratas dimensionum et tolerantiarum geometricarum peragendas.
4. Examen effectuum:
Robur tensile, robur impacti, et alia requisita perfunctionis secundum requisita probari debent.
Vitia in formatione iniecta sunt problemata quae oriuntur in processu productionis productorum plasticorum ob factores ut parametros processus, designationem formae, vel proprietates materiae. His vitiis, etiam series mensurarum congruentium adhibetur.
Vitia Communia et Solutiones in Formatione Iniectionis Partium
Vitia in formatione iniecta sunt problemata quae oriuntur in processu productionis productorum plasticorum ob factores ut parametros processus, designationem formae, vel proprietates materiae. His vitiis, etiam series mensurarum congruentium adhibetur.
1. Vitia ad speciem pertinentia partium iniectarum
1. 1 Inopia materiae:
2.1 Acies Volans:
Praecipua manifestatio est praesentia nimiarum bavarum in marginibus partium plasticarum, quae praecipue occurrunt in superficie divisoria formae, superficie concurrente cursoris, vel rima clavi eiectoris. Causa fulgurationis est nimia pressio injectionis, vis premens insufficiens, quae efficit ut rima in cavitate formae a materia fusa dilatetur, alta temperatura materiae viscositatem materiae fusae minuit, quae sinit eam penetrare rimam formae, substantiae externae in superficie divisoria formae, detritio quae rimam concurrentem nimiam efficit, et positio impropria portae, quae materiam fusam formam impingit et tensionem generat.
3.1 Lineae Argenteae:
Symptomata sunt haec: striae argenteo-albae, filamentorum similes, in superficie partium iniectione formatarum apparent, quae saepe in materiis plasticis ut ABS, PC, et PMMA occurrunt. Causae striarum argentearum: Materiae primae humiditatem vel substantias volatiles continent. Per processum iniectionis, hae substantiae in gases volatilizantur et expelli non possunt, quo fit ut in superficie partium plasticarum maneant. Temperatura nimia materiae materias primas putrescere et gases producere facit. Asperitas superficialis cavitatis formae insufficiens est, quo fit ut materia liquefacta inaequaliter fluat.
4.1 Depressio:
Praecipua manifestatio sunt depressiones superficiales in partibus plasticis, quae saepe videntur in casibus ubi dimensiones crassitudinis parietis inconstantes sunt, prope costas vel portas injectionis.
Causa depressionis est inconstantia in crassitudine parietis partium plasticarum. Magna differentia est in uniformitate crassitudinis parietis, et celeritas refrigerationis in regione crassitudinis parietis tarda est. In formatione iniecta, materia liquefacta non satis crassitudinis habet ut omnino contrahatur, tempus pressionis tenacis non sufficit, pressio non sufficit, temperatura formae nimis alta est, et celeritas refrigerationis partium plasticarum tarda est, quo fit ut ratio contractionis augeatur.
2. Vitia Dimensionis et Praecisionis Partium Fusarum Iniectarum
2.1 Dimensio Nimia/Insufficiens
Praecipuae manifestationes hae sunt: magnitudo actualis partium plasticarum limitem tolerantiae in delineatione specificatum excedit, sive maior sive minor quam magnitudo requisita existens. Causae deviationis magnitudinis sunt: deviatio in magnitudine cavitatis formae deviationem magnitudinis partium plasticarum efficit; parametri instabiles processus iniectionis formandae fluctuationes in celeritate contractionis ducunt; materiae primae instabiles propter diversas series productionis differentias in proprietatibus materiae efficiunt; et refrigeratio inconstans contractionem inconstantem efficit.
2.2 Transformatio
Problema principale est partes plasticas post refrigerationem flectere neque formam in delineatione designatam servare. Causae hae sunt: celeritates refrigerationis diversarum arearum partium plasticarum non sunt uniformes, quod ad differentias in contractione et generatione tensionis ducit. Positio portus injectionis improprie constituta est, concentrationem tensionis per impletionem materiae fusae et concentrationem tensionis per processum ejectionis formae efficiens, deformationem per ejectionem efficiens.
3. Vitia Structuralia et Functionis Partium Fusarum Iniectarum
3.1 Linea Soldandi
Praecipua manifestatio est quod materia liquefacta in cavitate formae fluit et lineas format, quae aspectum partis plasticae afficiunt et saepe in portu injectionis distribuuntur. Manifestatio principalis est quod materia liquefacta in cavitate formae fluit et lineas format, quae aspectum partis plasticae afficiunt et saepe in portu injectionis distribuuntur.
3.2 Bullae
Praecipua manifestatio est praesentia bullarum aeris in interioribus partium plasticarum, quae vulgo in locis crassis parietibus et in locis portarum injectionis inveniuntur. Causa est quod umor in materiis crudis in gas volatilizatur et intra partes plasticas includitur. Exhaustum cavitatis non est lenis, et durante injectione, materia liquefacta aerem involvit et bullas format.
4. Fractura Fragilis:
Solutio:
Materias primas diligenter sicca ut humiditas removeatur. Velocitate injectionis imminuta, temperatura formae aucta, et tempore retentionis prolongato, gas efficacius expelli potest. Praecipuae manifestationes sunt tenuitas partium formatarum, quae ad fissuras pronae sunt. Hoc saepe in materiis plasticis fragilibus, ut PC, PMMA, et PS, videtur.
Causes:
Decompositio materiarum rudis vel introductio impuritatum rupturam catenarum molecularium efficit; nimia vis interna durante iniectione formanda, ut refrigeratio rapida vel pressio nimia, asperitas superficiei cavitatis formae microfissuras in superficie partium formatarum efficit; et insufficiens vel inefficax copia agentium durantium in materiis rudis.
Hae sunt plasticae communes formatae a nostris officiis iniectionis formandae offeruntur. Postquam fundamenta materiarum, ut genera communia, fabricas, commoda et incommoda, cognoveris, materiam iniectionis formandae aptam secundum requisita applicationis tuae elige.
Materia Instrumentorum:
Antequam processus injectionis formae incipiat, pro productione parvae vel magnae copiae, instrumentum machinatione CNC altae tolerantiae factum requiritur. Inter materias vulgatissimas sunt hae:
| Instrumentum Steel: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 ; |
| Aliquam Steel: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| Aluminium; | 6061, 5052, 7075 |
Materiae plasticae:
Officium iniectionis plasticae formae cum ampla varietate materiarum cum variis proprietatibus venit, inter quas sunt resistentia ad impactum, rigiditas, resistentia thermalis, resistentia chemica, et cetera.
| ABS | Nylon (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | ARBOR |
Additiva et Fibrae:
Materiae plasticae communes fortasse requisitis partium iniectarum ad usum singularum formarum non satisfaciunt. Hoc in casu, additiva et fibrae addi possunt ad proprietates aestheticas et functionales emendandas, ita ut proprietates additionales partibus tuis iniectarum formarum praebeant.
| UV | absorbers | purpureumque Tyros |
| Flamma | retardantes | Fibrae vitreae |
| Plasticisers |
Superficies Superficiales ad Iniectionem Fusendi
Iniectio formae instrumentationem formae iniectae, iniectionem formae plasticae, et alia comprehendit. Tractatio superficialis formae plerumque perficitur durante processu productionis. Postquam iniectio formae perfecta est, quasdam tractationes superficiales in producto perfecto secundum requisita tua peragemus.
nitidum, lineamentis
Aspectus gradus per processum politurae adamantinae fit et superficies nitidas in partibus iniectione formatis producit.
Semi-glossy
Partes gradus B chartam vitream granularem adhibent ad partes paulo asperiores quam partes gradus A producendas. Partes plasticae formatae, quae gradum B subeunt, texturam superficiei opacam habent.
Matte
Superficies gradus C lapidibus abrasiviis utuntur ad superficiem asperam et inaequalem producendam. Partes plasticae iniectae quae gradum C superficiunt texturam superficiei opacam habent.
textured
Politurae gradus D granulis granulatis et vitreis globulis siccis vel oxido utuntur ad texturam asperrimam efficiendam. Pro materia adhibita, producta superficiem satinatam vel opacam habere possunt.
Applicationes iniectio corona
Cum formatio iniectionis magnam praecisionem bonis celeritatibus fabricationis consequi possit sine mutatione structurae materiae, magis magisque familiaris fit cum serie semper crescente machinarum, systematum moderationis, et instrumentorum ad formationem iniectionis adhibitorum. NOBLE se dedicat praebendis officiis machinationis accuratae omnibus vitae generibus. Nostrae partes accuratae iniectione formatae in omnibus vitae generibus inveniuntur, incluso...
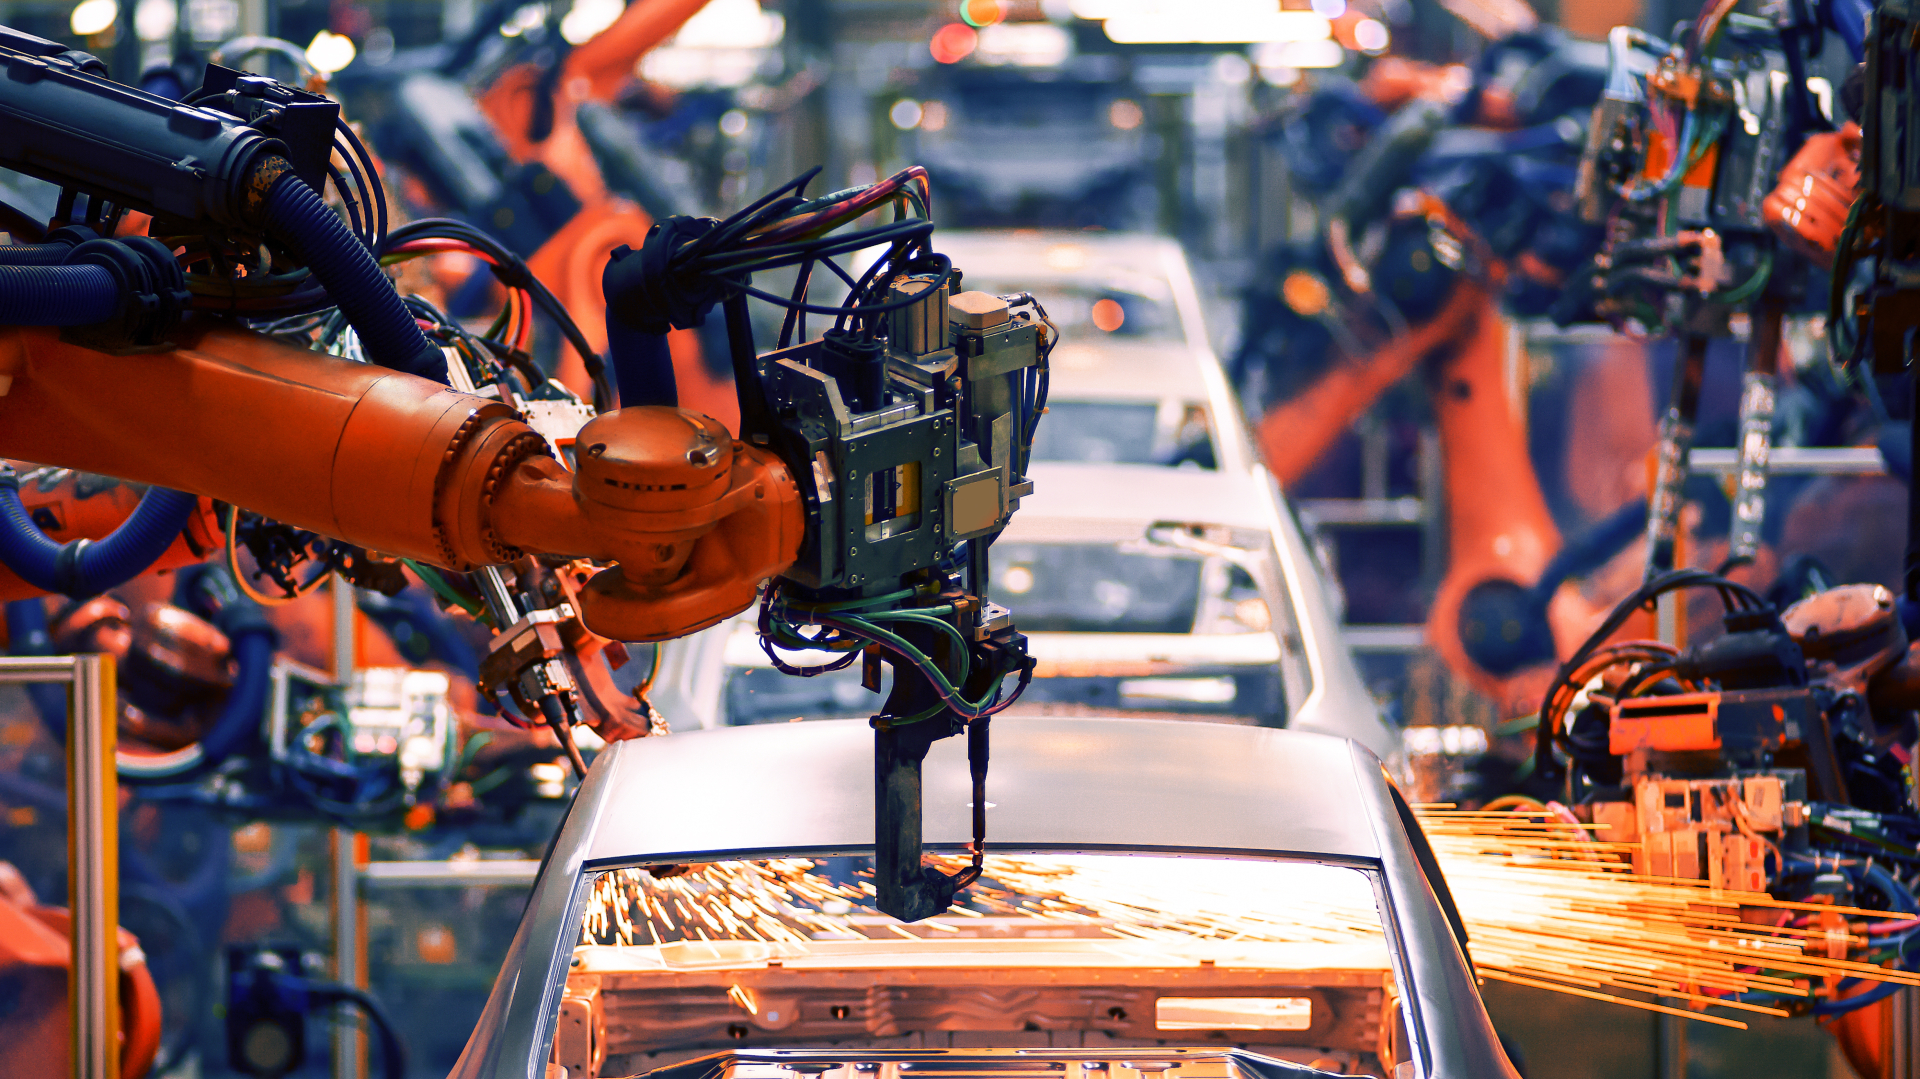
Automation Equipment
Servitium NOBLE Rapid Prototyping tibi permittit ut celeriter et facile prototypa automatice functionalia crees ad designium tuum probandum et optimizandum, processum rectum eligendum, sumptus reducendos, et cyclos proiecti breviandos. Servitia ad libitum partes automatice cum alto gradu accuratiae producere possunt.
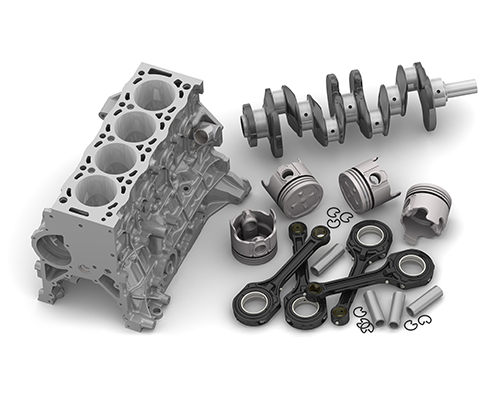
Automotive
Officia nostra fabricationis parvi voluminis sunt solutio optima fabricationis pro partibus autocineticis ad libitum.
Medical machinae
Fabricatores supellectilis medicae, societates technologicae novae, et laboratorium investigationis ex solutionibus prototyporum quas praebemus magnopere proficiunt.
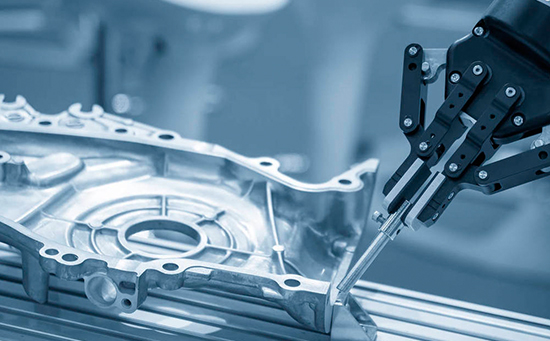
Robotics
Nostrae officia prototyporum roboticarum gradus industrialis et fabricationis partium continuae evolutioni mercatus roboticae auxilium ferunt.
Cur NOBLE pro officiis iniectionis formae ad usum singularum personarum eligendum est?
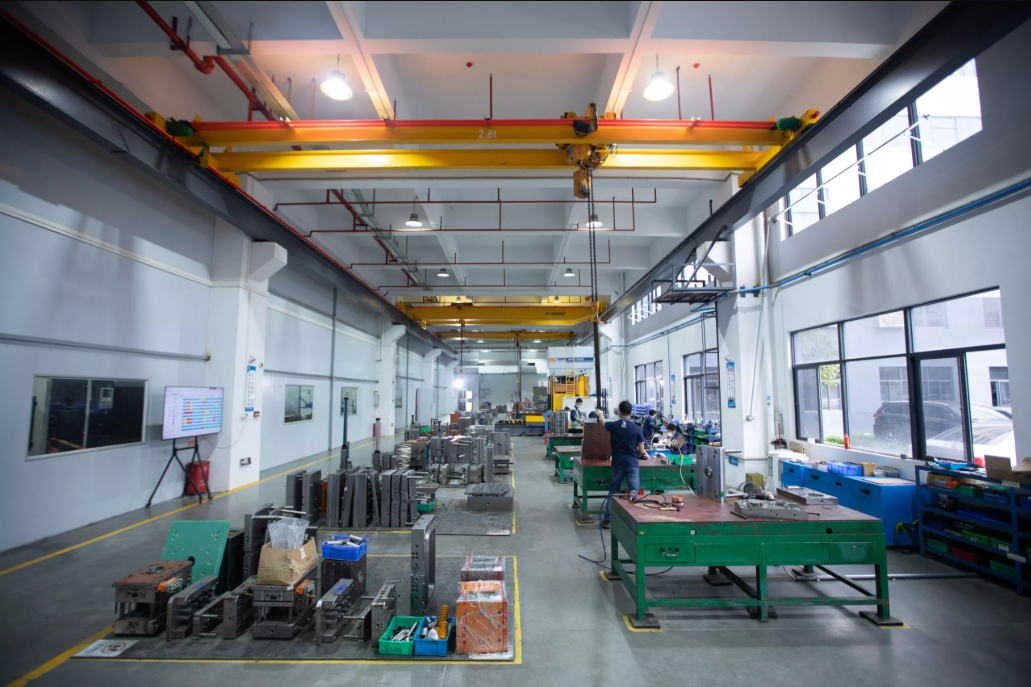
Iniectio formandi optima electio est ad productionem magnam partium plasticarum. Quotannis, multae societates technologiae provectae toto orbe terrarum NOBLE ad partes iniectione formandi tractandas eligunt. Quid tot clientes nos eligere facit? NOBLE est societas mixta Sino-Britannica cum facultatibus independentibus investigationis et progressionis, productionis, et venditionis. Amplam experientiam in processibus iniectione formandi habemus et plenam seriem officiorum pro novis tuis inceptis praebere possumus, inter quae designatio, fabricatio, congregatio, inspectio et probatio, et involucrum.
Materia Versatility
NOBLE plus quam ducentas materias offert e quibus eligas, inter quas resinae communes et artificiosae, adiuvans te ut iustum aequilibrium inter efficaciam et pretium invenias, et optiones materiarum alternativarum cognoscas ad sumptus fabricationis generales reducendos.
princeps efficientiam
Officinis domesticis certificatis et valido systemate catenae commeatus, cyclos evolutionis productorum accelerare et productionem partium tuarum iniectarum quam celerrime perficere possumus.
Capabilities comprehensive
Varias operas injectionis formae offerimus, a consilio et prototypo ad instrumenta et productionem. Nostrae facultates amplae nobis permittunt solutiones completas pro necessitatibus clientium nostrorum praebere.
Constantia et Alta Qualitas
Ob officinas certificatas, inspectiones in processu et verificationes dimensionales post productionem peractae efficiunt ut partes ad usum fabricatae qualitate constant, cuiuscumque formae complexae sint, magna cum praecisione.
Aliquam Price:
Tibi praebemus officia iniectionis formandae altae praecisionis pretiis aemulis, a consilio prototypi ad productionem, et solutiones iniectionis formandae tibi ad mensuram factas, curantes ut partes iniectionis formandae summae qualitatis accipias. Turma nostra perita solutiones iniectionis formandae cum valore addito praebere potest quae sumptum tuum excedunt.
quality Assurance
Diligentem processum qualitatis curandae adhibemus ut omnia quae per iniectionem formata producimus summae qualitatis sint. Turma nostra singulas partes formatas inspicit ut normas nostras qualitatis severissimas impleat.