
introductio ad Automotive Injection " Mvetus
Iniectio formae autocineticae est processus machinalis communis qui iniectionem granulorum plasticorum calefactorum et liquefactorum in formam implicat, quae deinde refrigeratur ad formam partis desideratam formandam. Haec methodus apta est ad productionem magnam, dimensiones partis constantes, superficies leves, et firmitatem firmam praestans.
In industria autocinetica, formatio iniecta vulgo adhibetur ad producendas latera protectoria, tabulas instrumentorum, partes interiores, receptacula lucernarum, partes structurales functionales, et alia. Inter eius commoda sunt magna efficientia productionis, sumptus relative humiles, et facultas machinandi partes formae complexae. Praeterea, materiae plasticae leves sunt, adiuvantes autocinetis designum leve consequi et efficientiam cibusis augere.
Iniectio fusca etiam varias materias et colores combinare potest ut variis requisitis aestheticis et functionalibus autocinetorum satisfaciat, ita ut late in moderna fabricatione autocinetica adhibeatur.
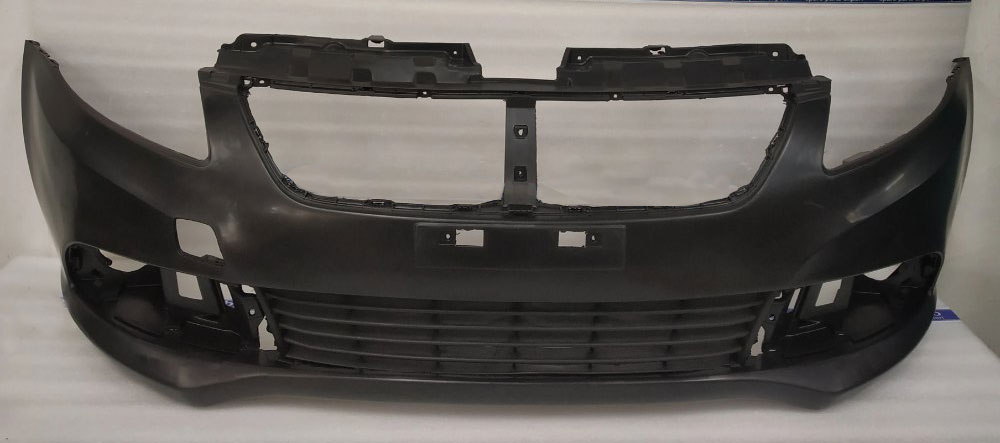
Quid est Iniectio Formae Automotivae?
Iniectio formae autocineticae est processus communis ubi granula plastica calefacta in formam iniiciuntur, refrigerantur, et in partes accuratas formantur. Aptissima est ad productionem magnam, magnitudinem constantem, superficies leves, et firmitatem firmam praebens.
In industria autocinetica, adhibitus est ad protectores, tabulas instrumentorum, laminas interiores, receptacula lucernarum, et alias partes functionales vel structurales. Eius commoda praecipua sunt alta efficientia, sumptus humilis, et facultas formas complexas fabricandi. Materiae plasticae leves etiam pondus vehiculorum minuere et efficientiam cibusis augere possunt.
Formatio iniecta etiam combinationem materiarum et colorum variarum permittit, dum requisitis et functionalibus et visualibus satisfacit. Hoc eam technologiam clavem in fabricatione autocinetica moderna facit.

Historia Iniectionis Fusurae Automotivae
Primis diebus industriae autocineticae, autocineta fere tota ex metallo facta erant et gravissima. Annis 1940 et 1950, ortus plasticae fabricatores ad partes plasticas utendi conandum impulit.
Ab annis 1970, autocineta coeperunt uti taeniis ornamentis plasticis et partibus ornatis. Fine annorum 1980, partes plasticae functionales, ut lumina anteriora, propugnacula, et tegumenta luti, apparere coeperunt.
Initio saeculi XXI, partes plasticae structurales propter commoda sua, ut levitatem, magnam parcimoniam cibusis, et sumptus conservandos, valde communes factae sunt. Hodie, formatio per iniectionem est methodus principalis adhibita ad partes plasticas autocineticas producendas.
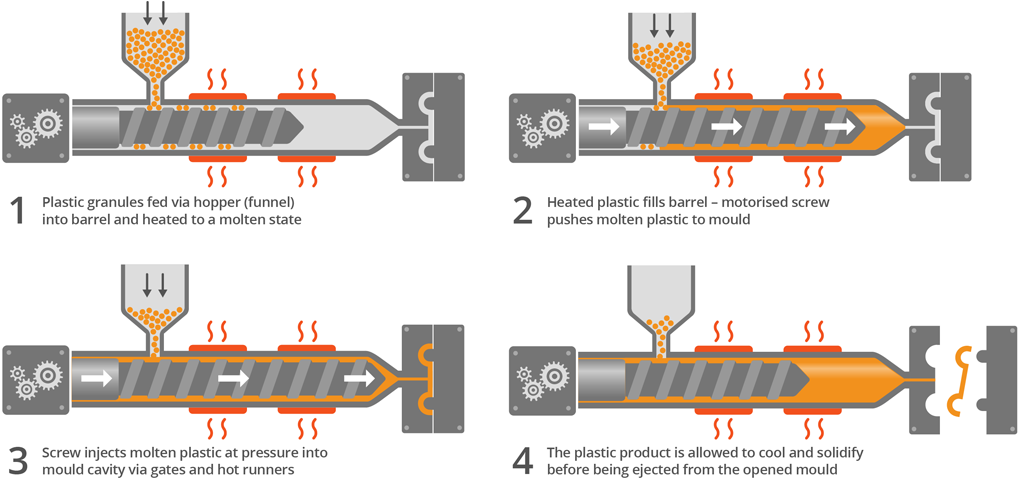
Processus Injectionis Formandi pro Protectoribus
Productio laterum autocinetorum per iniectionem formandam hos gradus complectitur:
Designatio et Machinatio Formae Paraurti Autocineti
Primum gradum magni momenti in fabricandis defensoribus autocinetorum per iniectionem formae est designatio et machinatio formae. Qualitas formae directe afficit accuratam et efficaciam defensoris finalis.
Ingeniarii incipiunt ab analysi datorum designationis CAD tridimensionalis. Factores sicut contractionem materiae, angulos deformationis, et dispositionem refrigerationis examinant.
Formae plerumque ex chalybe firmo, ut P20 vel H13, fiunt. Producuntur machinatione CNC accurata , electroerosione (EDM), aliisque processibus. Forma integra "bumper" complexa est et cavitates, nucleos, systemata eiectionis, et canales refrigerationis includit. Solet fieri ut quattuor ad octo septimanas ad perficiendum requirat.
Ad productionem magnam, superficies formarum chromo obducuntur vel nitridatione tractantur ad resistentiam attritionis augendam. Recentibus annis, formae provectae etiam technologiam refrigerationis conformalis adhibuerunt. Impressione tridimensionali, nuclei formarum cum canalibus refrigerationis complexis fieri possunt, quod efficientiam refrigerationis auget et cyclos productionis abbreviat.
Iniectio Formae Automotivae Materia Pascendi
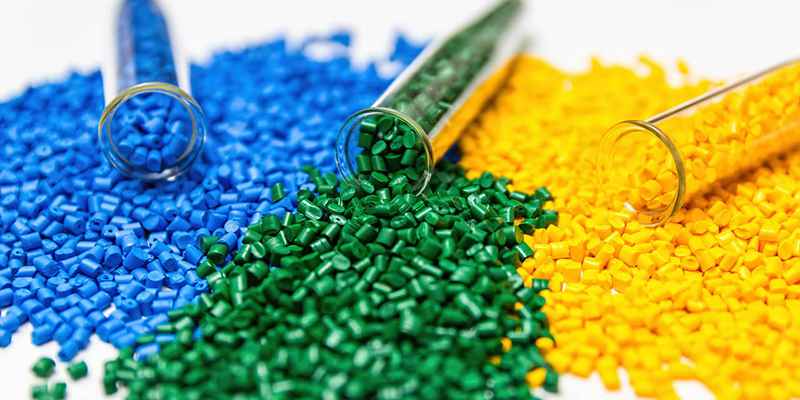
Machinatio materiae rudis est gradus magni momenti ante iniectionem formae in paraurti . Globuli plastici, plerumque PP vel ABS, diligenter inspiciendi et tractandi sunt. Primo, siccantur ut humiditas infra 0.02% maneat. Hoc bullas vel defectus superficiales durante formatione prohibet.
Officinae modernae saepe systemata centralia alimentationis utuntur. Granula exsiccata per fistulas directe ad singulas machinas iniectionis mittuntur.
Totus processus plerumque a systematibus PLC regitur, quae cibum constantem servant et data processus vestigant.
Iniectio et refrigeratio
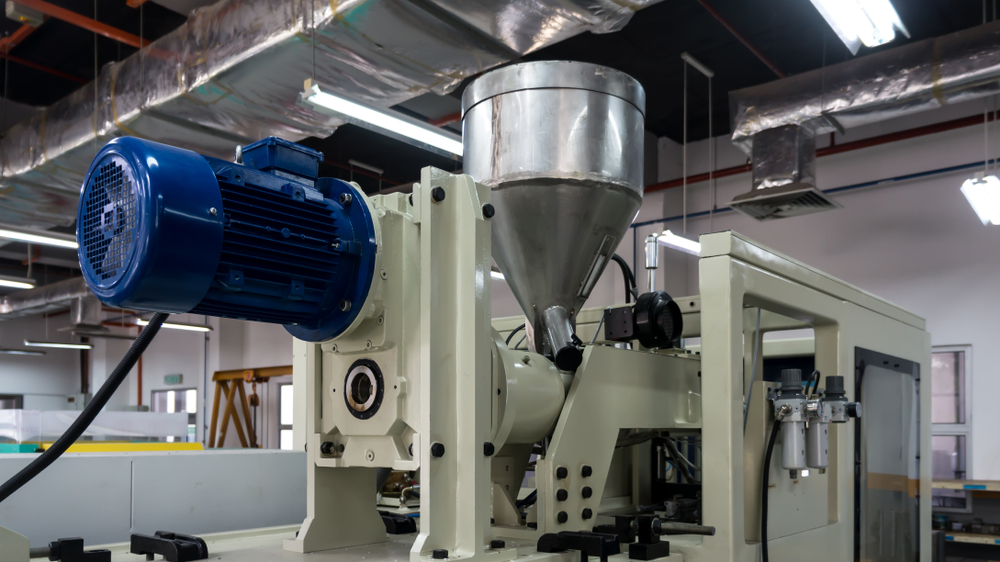
Iniectio formandi est processus principalis in fabricandis propugnaculis autocinetorum. Primo, granula plastica exsiccata in cylindro machinae liquefiunt calore, plerumque inter 180 et 280°C, et actione scissoria cochleae. Deinde plastica liquefacta in cavitatem formae iniicitur sub pressione magna, plerumque 800 ad 1500 bar.
Post impletionem, stadium pressionis tenacis incipit. Hoc gradum contractionem compensat et productum dimensionaliter stabile servat. Refrigeratio sequitur. Aqua inter 20 et 80°C per canales formae fluit ut partem solidificet. Refrigeratio plurimum temporis consumit — circiter 60-70% totius cycli.
Ejectio et Consummatio
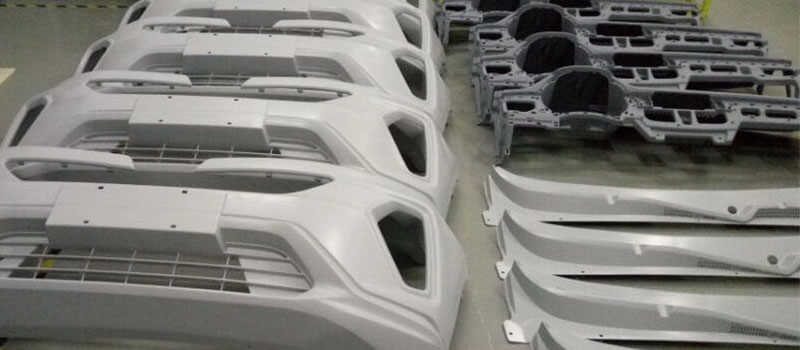
Post formationem, protector per gradus post-perfectionis subit. Cum forma aperitur, systema eiectionis partem expellit, et bracchium roboticum eam ad convectorem movet.
Si inspectionem superat, pars anterior ad pingendum progreditur. Primum stratum primarium adhibetur ad vitia parva tegenda, deinde stratum superius et stratum pellucidum adduntur. Nonnulla exempla ornamenta specialia utuntur, ut pictura margaritacea vel metallica. Pars anterior picta deinde sub condicionibus moderatis curatur.
Commoda Injectionis Formae pro Propugnaculis Autocineticis
summus praecisione
In industria autocinetica, paraurti partes magni momenti sunt. Non solum partes exteriores sunt. Eorum magnitudinis accuratio qualitatem compositionis et efficaciam vehiculi directe afficit.
Iniectio formae est processus qui praecisionem altissimam consequi potest. Cum diligenti formae designatione et stricta formae inspectione, accuratio circiter ±0.1 mm attingi potest. Hoc permittit ut quisque protector cum partibus corporis currus leniter congruat.
diuturnitatem
Propugnaculum autocineti est una ex partibus principalibus in exteriori parte vehiculi. Solem, pluviam, calorem, et multas alias condiciones diu sustinet. Itaque tempestatibus, ictibus, et senectute resistere debet. Formatio per iniectionem est processus qui his necessitatibus satisfacere potest.
Iniectio formae paraurti firmam et ictibus resistentem reddit, ictus lapidum vel collisiones leves efficaciter resistens. Ad statum pristinum redire potest post ictum absorptum, ita corpus vehiculi protegens.
PERFUSORIUS
Formatio iniecta efficit ut leves protectores designentur. Processus permittit parietes tenues, plerumque 2.5 ad 3.5 mm.
Cost efficaciam
Forma iniectabilis imprimis apta est ad productionem magnae scalae, ut puta ad propugnacula autocinetorum. Forma singularis praecisionis plerumque quingenta milia ad decies centena milia cyclorum perficere potest.
Praecipuum commodum est pretium. Crescente productione, sumptus formarum, machinarum, et laboris per plures partes distribuitur. Hoc oeconomias scalae creat, sumptum unitarium paraurtiorum 30-40% comparatum cum methodis vetustioribus reducens.
Usus materiae etiam perquam efficax est. Fere omnes granulae thermoplasticae pars producti finalis fiunt. Fragmenta plerumque infra 5% sunt, et materia reliqua ad usum redactum redigi potest.
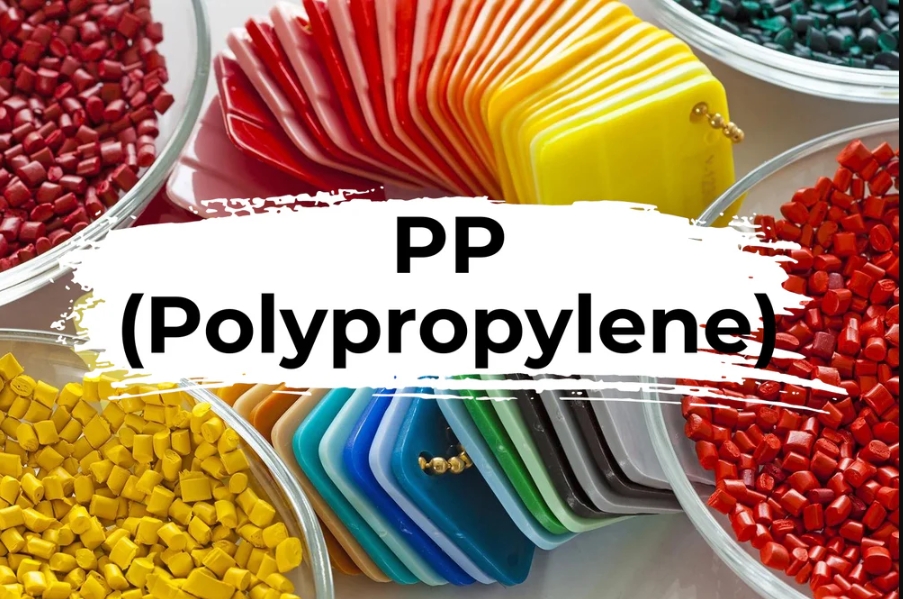
Materiae in Paraurti Iniectione-Formatis Adhibitae
Materia electa directe robur, flexibilitatem, et resistentiam damni paraurti afficit. Materiae communes includunt:
Polypropylene (PP)
Polypropylenum, sive PP, est materia plastica hodie latissime adhibita ad propugnacula autocinetorum. Materia PP late popularis est quia coniungit robur, tenacitatem et facilem tractationem. Proprietas eius praecipua est excellentis resistentia ad ictus. Tenacitatem etiam in temperaturis demissis servare et energiam collisionis efficaciter absorbere potest.
Levissimum quoque est, densitate circiter 0.9 g/cm³, quae multo minor est quam metalli. Hoc id aptum reddit ad currus leves designandos. Materia PP corrosioni chemicae resistit et facile formatur et producitur. Additiva etiam resistentiam eius contra radios ultravioletos augere et vitam utilem paraurti in ambitus externos extendere possunt.
Acrylonitrile butadiene Styrene (ABS)
| Optimum superficiem qualis | Superficiem altam habet et ad machinationem secundariam aptum est. |
| PERFUSORIUS | Densitas humilis adiuvat ad pondus vehiculi minuendum et consumptionem energiae inferiorem. |
| recyclable | Materiae redivivae et reutilizabiles ad modam tutelae environmentalis et progressionis durabilis congruunt. |
ABS est alia materia magni momenti in fabricatione paraurti adhibita. Praecipuum commodum ABS est eius magna resistentia ad intemperies. Diuturnam expositionem solis et mutationes temperaturae tolerare potest sine detrimento efficaciae.
Superficies materiae ABS dura et levis est, ita ut aptissima sit curribus pretiosis qui speciem diligenter curant. Proportione trium partium adaptata, effectus ABS flexibiliter mutari potest, ita plures optiones designandi defensores praebens.
PC
Pro fulcris protectoribus qui maiorem efficaciam requirunt, mixturae polycarbonatis (PC) saepe optima electio sunt. PC vim impacti altissimam et resistentiam calori validam habet.
Mixturae PC etiam superficiem optimam praebent, quae designia paraurti complexiora et elegantiora permittit. Hae materiae praecipue in curribus pretiosis vel paraurti qui singularem efficaciam requirunt adhibentur. Plus constant, sed diutius durant et speciem bonam per tempus servant.
Applicationes Injectionis Fusurae Automotivae
| Interior Components | partes tabulae instrumentorum, partes consolae, manubria ostiorum, et partes sedium |
| Partes Corporis Exteriores | protectores, clathri, et laminae corporis |
| Sub-the-Huc Components | tegumenta machinae, inductiones aeris, et varia receptacula |
Interior Components
Tabulae instrumentorum, tabulae ostiorum, consolae centrales, spiracula aeris, receptacula chirothecarum, elementa sedilium, et variae arcae repositionis plerumque per formam iniectam producuntur. Hae partes saepe magnae sunt, forma valde complexa, et pulchritudinem superficialem excellentem requirunt.
Iniectio formans structuras complexas uno gradu producere et functiones multiplices in unum elementum integrare potest.
Perfectio, qualis est inductio, galvanoplastia, et ornatus in forma (IMD), effectum decorativum productorum insigniter amplificat. Hoc aspectum et commoditatem cabinae emendat, dum necessitatibus industriae autocineticae pro levibus et sumptibus parcis satisfacit.
Partes Ornamentorum Exteriorum
Lumina anteriora autocinetica moderna in plus quam instrumenta illuminationis evoluta sunt — nunc elementa clavis designi exterioris vehiculi sunt. Structura interna eorum valde complexa est, plerumque speculum retrovisorium, umbraculum lucernae, et plures fulcra institutionis comprehendens.
Iniectio fusca, praesertim applicatio materiarum pellucidarum, has partes gradus optici accurate fabricare potest, simul functionem earum et qualitatem aspectus servans.
Componentes Structurales Functionales
Per duas decades proximas, multi fabri partes metallicas sub cappo autocineti cum alternativis plasticis substituerunt.
Hodie, technologia injectionis formae adhibita est ad partes fabricandas, ut opercula capitis cylindri et alveolas olei. Comparata cum partibus metallicis, hoc genus partium plasticarum pondus et sumptus productionis insigniter minuit.
Difficultates in Formatione Iniecta Propugnaculorum Autocineticorum
Efficacia refrigerationis et deformationis moderatio.
Refrigeratio plerumque plus quam sexaginta centesimas cycli injectionis formae occupat. Qualitas designationis eius directe cum efficientia productionis et qualitate producti finalis coniungitur.
Si dispositio systematis refrigerationis iniusta est aut moderatio celeritatis refrigerationis impropria est, non solum efficientiam productionis insigniter minuit, sed etiam facile ad vitia, ut deformationem flexurae et contractionem inaequalem in partibus plasticis, perducit, quae accuratiam compositionis et qualitatem superficiei protectoris graviter afficiunt.
Requisita ad productionem massalem
Ad stabilitatem oeconomicam productionis massae et stabilitatem consequendam, forma longam vitam utilem et optimam stabilitatem mechanicam habere debet, ut detritionem et tensionem ab usu repetito et frequenti ortam sustineat.
Linea productionis etiam altum automationis gradum attingere debet. Si automatio vel processus moderatio deest, celeriter plura vitia producti, maiores sumptus productionis, et minorem efficientiam generalem causare potest.
Qualitatis Inspectio in Paraurti iniectio CUMATIUM
Ut salutem et efficaciam curent, fabri inspectiones diligentes perficiunt:
1. Inspectio accuratae dimensionalis
Accuratio dimensionalis est praecipuus index qualitatis inspectionis anterioris partis. Fabricatores machinas coordinatas mensurae (CMM) altae praecisionis utuntur ad inspectiones plenas dimensionales punctorum clavium montium et superficierum congruentium in partibus perficiendas, cum accuratione mensurae ±0.02 mm. Inspectio dimensiones clavis, ut longitudinem, latitudinem, crassitudinem, et positiones foraminum, necnon intervalla congruentia cum aliis partibus corporis, complectitur. Ad constantiam in productione magna curandam, inspectiones per exempla pro singulis partibus productionis fiunt, et archivum completum datorum dimensionalium constituitur. Pro superficiebus curvis complexis, technologia perscrutationis lasericae etiam adhibetur ad completa data nubium punctorum 3D obtinenda ad comparationem et analysin cum consilio CAD originali. Officinae modernae intelligentes systemata inspectionis automaticae interretiali introducere coeperunt, technologia mensurae visualis utentes ad inspectionem dimensionalem criticam 100% assequendam, efficientiam qualitatis moderandae significanter emendantes.
2. Impact resistentia Testis
Resistentia impacti directe functionem tutelae securitatis defensoris afficit. Fabricatores varias methodos probationis ad aestimationem completam adhibent: probationem impactus dejectionis pilae temperaturae cubiculi (pila ferrea 50mm diametro, 500g ponderis ex altitudine 1-2m demissa utens), probationem impactus temperaturae humilis (exempla post expositionem ad ambitum -30°C per 4 horas probando), et probationem collisionis multi-angularis. Defensa vehiculorum pretiosorum etiam probationes impactus dynamici superare debent, machina penduli utens ad simulandas collisiones variis celeritatibus. Omnia exempla probata inspectionem rigorosam subeunt ad vitia ut fissuras vel fracturas aestimanda, et maxima energia impactus absorpta notatur. Hae probationes efficiunt ut defensores energiam collisionis sub variis condicionibus efficaciter absorbere possint, salutem peditum et vehiculorum protegentes.
3. Qualitas Superficiei et Examen Adhaesionis Picturae
Inspectio qualitatis superficiei multa complectitur, inter quae inspectio visualis, mensura splendoris, et analysis corticis aurantii. Inspectores periti superficiem producti sub condicionibus lucis normalibus examinant ut vitia ut notas contractionis, notas fluxionis, et bullas identificent. Examinatio effectus obductionis includit: probationem adhaesionis transversalis (secundum normas ISO 2409), probationem duritiae penicilli (ad duritiem superficiei obductionis aestimandam), et probationem impactus lapidis (ad impulsum lapidum magnis celeritatibus simulandum). Imperium differentiae coloris etiam gradus criticus est, cum spectrophotometro adhibito ad valores ΔE metiendos ut constantia coloris confirmetur. Lineae productionis modernae plerumque systematibus inspectionis opticae automaticis (AOI) instructae sunt, quae cameras altae definitionis et algorithmos intellegentiae artificialis utuntur ad vitia superficiei automatice identificanda et classificanda, efficientiam et accuratiam inspectionis significanter augentes.
4. Aestimatio resistentiae UV et tolerantiae intemperiei
Examen tolerantiae contra intemperies imprimis facultatem retinendi functionem protectorum post usum diuturnum aestimat. Examinationes senescentiae acceleratae sunt methodi frequentissime adhibitae, inter quas: experimenta senescentiae UV (simulatio expositionis solis in camera probationis senescentiae QUV per 500-1,000 horas), experimenta cycli caloris humidi (examinatio cyclica sub condicionibus temperaturae 40°C et humiditatis 95%), et experimenta nebulae salis (aestimatio resistentiae corrosionis). Quamquam experimenta expositionis externae cyclum longiorem habent (plerumque 6-12 menses), notitias functionis maxime realisticas praebent. Hae experimenta aestimant utrum materiae evanescentiam, cretam, an fragilitatem exhibeant, necnon ratam retentionis proprietatum mechanicarum. Vehicula pretiosa etiam probationes in via reali subeunt, cum exemplaribus in diversis regionibus climaticis ad monitorium diuturnum positis. Omnia notitia probationum in formulationem materiae et optimizationem processus referuntur ad qualitatem producti continuo emendandam.
Inclinationes in Formatione Iniectionis Paraurti Autocineti
Industria ad leviora exempla, materias redivivas, et sensoria integrata pro systematibus auxilii aurigae provectis (ADAS) progreditur. Technologia moderna iniectionis formandae etiam formationem multi-materiarum permittit, proprietates diversas in specificis areis anterioris currus permittens ad optimam efficaciam.
NOBILIS Plastica Automotiva iniectio CUMATIUM Services
NOBLE per multos annos experientiae in fabricatione partium autocineticarum habet. Utimur apparatu provecto ad iniectionem formandam et systemate qualitatis stricto quod normas ISO9001 et ISO13485 implet.
Profunda industriae cognitione et technologia moderna, NOBLE notiones designandi vestras in producta summae qualitatis transformare potest. Turma nostra operam dat ut qualitatem certam curet et singulis clientibus servitium expeditum et satisfactorium praebeat.
Pro variis necessitatibus partium autocineticarum, solutiones valde personalizatas et officinas productionis modernissimas offerimus, seriem servitiorum integram ab initio ad finem, a progressione prototypi ad post-processum praebentes.
NOBLE systemati qualitatis moderandae severo adhaeret ut omnis nexus a consilio ad productionem magnam summis normis respondeat. NOBLE opera tua designandi autocinetica a conceptu ad productionem magnam efficaciter et accurate adiuvare potest. Tamquam socius tuus fidus, NOBLE innovationem et progressionem in industria autocinetica communiter promovendam se dedicat.
FAQs iniectio CUMATIUM
An protectores iniectione formati iterum adhiberi possunt?
Ita. Multae, praesertim quae ex polypropyleno factae sunt, ad novas partes autocineticas fabricandas denuo adhiberi et adhiberi possunt, fabricationem sustentabilem adiuvantes.
Qui factores qualitatem protectorum autocinetorum iniectione formatorum afficiunt?
Inter factores sunt accuratio designationis formae, qualitas materiae, ordinationes machinae iniectionis formae, tempus refrigerationis, et probationes qualitatis durante productione.
Cur Iniectio Formanda in Industria Autocinetica Praefertur?
Iniectio formans (vel forma iniecta) in industria autocinetica ob multas causas late probatur. Magnam copiam partium cum magna praecisione et qualitate stabili producere potest. Simul, sumptibus parca est et usum amplae varietatis materiarum sustinet.
Exstantne rationes sustentabiles in formatione iniectionis autocinetica?
Ita. Hae includunt usum materiarum redivivarum et emendationem processuum ad minuendam iacturam. Eligendo materias cum minore impactu in ambitum etiam prodest. Hae rationes industriam autocineticam magis sustinendam reddunt.
Quomodo formatio iniecta autocinetica ad salutem vehiculorum confert?
Iniectio formae autocinetorum partes robustas et fidas producere potest, et hae partes partes munus grave agunt. Quaedam ex eis sunt partes structurales quae vectores in collisione efficaciter protegere possunt. Aliae sunt partes functionales accuratae machinae vel cabinae ad operationem normalem vehiculi curandam.







