
қандай Экструзионды қалыптау?
Экструзиялық қалыптау тиімді және кеңінен қолданылатын өндіріс процесі болып табылады. Негізгі қағида - қыздырылған, жұмсартылған немесе балқытылған шикізатты машина бункеріне беру. Материал экструдер бөшкесінде айналмалы бұранда арқылы күшті алға итеріледі. Бұл процесс кезінде сыртқы қыздыру және бұранданы кесу арқылы пайда болатын жылудың арқасында материал толығымен пластиктеніп, балқытылады.
Біркелкі балқыма бұранданың қысымымен белгілі бір саңылауы бар қалыптан өтуге мәжбүр болады. Қалып басынан үздіксіз шығарылған материал, тіс пастасы түтігінен шығарылған тіс пастасы сияқты, қалып саңылауына сәйкес бекітілген көлденең қима пішінін алады. Экструдияланған профильдер салқындатылып, пішінделеді, содан кейін тарту құрылғысымен түзетіліп, қажетті ұзындыққа кесіледі, нәтижесінде бекітілген көлденең қимасы бар үздіксіз өнімдер алынады.
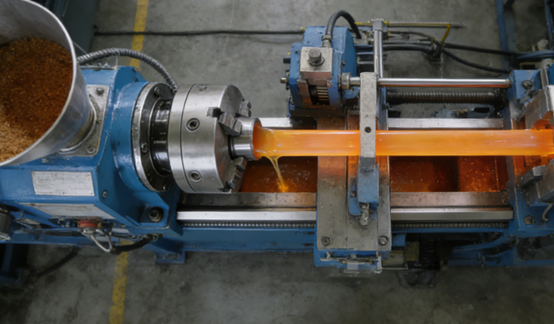
Экструзиялық қалыптау қалай жұмыс істейді?
Материалдарды қосу
Пластикалық түйіршіктер немесе ұнтақ экструдердің бункеріне беріледі және экструдердің бөшкесіне үздіксіз және тұрақты түрде беріледі. Ауырлық күшінің әсерінен шикізат бөшкеге түсіп, айналмалы бұрандамен ұсталады. Бұранданың айналуы материалды алға жылжытып қана қоймай, сонымен қатар оны бастапқыда қысып, алдын ала қыздыруды бастайды, келесі балқу кезеңіне дайындалады.
Материалды балқыту
Материал бұрандамен ұңғыда алға итерілгенде, ол қатты қыздыру және ығысу әсеріне ұшырайды. Жылу ұңғының сыртына оралған электрлік қыздыру катушкаларынан келеді, олар ұңғыны материалдың балқу температурасынан жоғары дәл температураға дейін қыздырады.
Материалдың өзі тығыз бұранда бұрандалары мен ұңғы қабырғасы арасында үлкен ығысу күші мен үйкеліс күшіне ұшырайды. Бұл механикалық энергиялар жылуға айналады, бұл материалдың ішінен тұтқыр сұйықтыққа толығымен және біркелкі еруіне әкеледі. Бұл процесс «пластификациялау» деп аталады.
Қысым
Балқытылған материал бұранданың қысымымен тез сығылады. Бұл қадамның мақсаты - балқымадағы көпіршіктерді жою, болуы мүмкін кез келген пигменттерді немесе қоспаларды араластыру және қалыптан өтпес бұрын балқыманың тұтқырлығы, температурасы мен қысымы толығымен біркелкі және тұрақты күйге жетуін қамтамасыз ету, бұл жоғары сапалы экструзияның негізін қалайды.
Пішіндеу
Толық гомогенденген жоғары температуралы балқыма ұңғыманың алдыңғы ұшына орнатылған қалып арқылы бұрандамен үздіксіз қолданылатын күшті қысыммен итеріледі. Қалыптың ішкі ағын арналары дәл жобаланған және жылтыратылған, ал олардың саңылауларының пішіні соңғы өнімнің көлденең қимасының профилін анықтайды.
Дөңгелек түтік, күрделі қуыс профиль немесе жалпақ парақ болсын, балқыма қалыптан ағып өткен кезде, ол қалыптың ішкі тесігінің пішінін дәл көрсетеді, аморфты балқымадан белгілі бір профильге айналуды аяқтайды.
салқындату
Қалыптан шығарылған профильдерді дереу салқындатып, қатайту керек. Өнімге байланысты салқындату әдістері әртүрлі: құбырлар немесе профильдер көбінесе суық сумен толтырылған су ыдыстары арқылы салқындатылады; парақ материалдары суық орамдар жиынтығын пайдалануы мүмкін.
Өнімнің тез пішін алуын, оның салбырап немесе бұралып қалуын болдырмауын және дәл өлшемдері мен пішінін бекітуін қамтамасыз ету үшін салқындату жүйесі тиімді және біркелкі болуы керек.
Кесу
Профиль суығаннан және қатып қалғаннан кейін, оны қалып саңылауларынан тұрақты жылдамдықпен тартып алу керек, және бұл тапсырманы тарту құрылғысы орындайды.
Тарту құрылғылары әдетте өнімді ақырын, бірақ мықтап ұстап тұратын және тегіс тарту күшін қамтамасыз ететін бір немесе бірнеше жұп жолдар немесе роликтер болып табылады. Бұл тарту күші өнімнің жиналуын немесе шамадан тыс созылуын болдырмау үшін бұранданың экструзия жылдамдығымен тамаша синхрондалуы керек. Соңында, үздіксіз экструзияланған өнімдер кесу станциясына жіберіледі, онда олар дайын өнімдерді алу үшін алдын ала белгіленген ұзындыққа сәйкес ара дискілерімен немесе кесу машиналарымен автоматты түрде кесіледі.
Экструзиялық қалыптауда қандай кең таралған материалдар қолданылады?
Полиэтилен (PE)
Полиэтилен - ең көп қолданылатын экструзиялық пластмассалардың бірі, негізінен жоғары тығыздықтағы полиэтилен және төмен тығыздықтағы полиэтилен болып бөлінеді.
Жоғары тығыздықтағы полиэтилен жоғары беріктікке және химиялық төзімділікке ие және көбінесе су құбырларын, газ құбырларын және үлкен контейнерлерді өндіруде қолданылады. Төмен тығыздықтағы полиэтилен жұмсақ және мөлдір, көбінесе пленкаларды, пластик пакеттерді және сым оқшаулағыш қабаттарын жасау үшін қолданылады. Оның тамаша сұйықтығы мен өңдеу тұрақтылығы оны жоғары жылдамдықты экструзия өндірісіне өте қолайлы етеді.
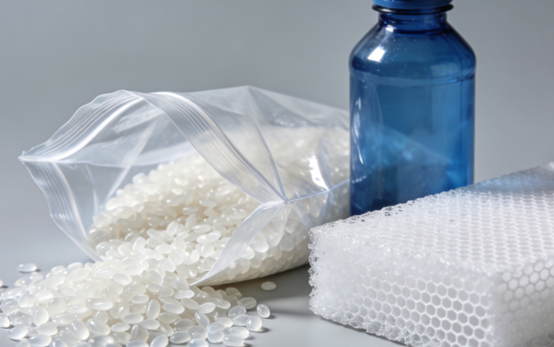
Поливинилхлорид (ПВХ)
Поливинилхлорид - көп функциялы материал, оның қаттылығын қоспалар арқылы реттеуге болады.
Қатты поливинилхлорид жоғары беріктікке және коррозияға төзімділікке ие және құрылыс индустриясында есік пен терезе профильдерінде, құбырларда және едендерде кеңінен қолданылады. Жұмсақ поливинилхлорид икемді және көбінесе сым мен кабель қабықтарында, шлангтарда және су өткізбейтін мембраналарда қолданылады.
Поливинилхлорид ыдырауды және зиянды газдардың пайда болуын болдырмау үшін өңдеу кезінде дәл температураны бақылауды қажет етеді.
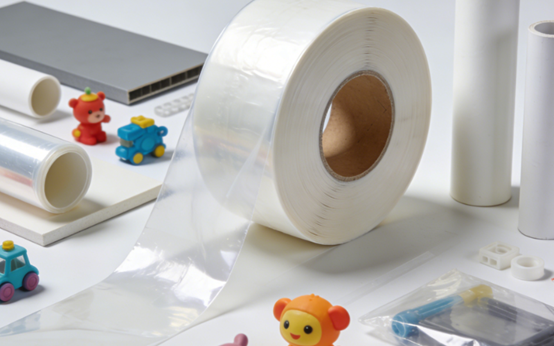
Полипропилен (ПП)
Полипропиленнің ыстыққа төзімділігі мен химиялық тұрақтылығы өте жоғары, ал тығыздығы салыстырмалы түрде төмен. Ол көбінесе тамақ өнімдерін қаптауға арналған контейнерлерді, автомобиль бөлшектерін және сақтау қораптары мен ыдыс-аяқ сияқты тұрмыстық заттарды өндіру үшін қолданылады.
Полипропиленді экструзиялау процесі салыстырмалы түрде жоғары балқу температурасын қажет етеді, бірақ оның кішірею жылдамдығы салыстырмалы түрде жоғары. Сондықтан, салқындату және пішіндеу кезеңінде өлшемдік тұрақтылық пен деформацияны бақылауға ерекше назар аудару керек.
Полистирол (PS)
Полистирол жалпы мақсаттағы полистирол және жоғары әсер ететін полистирол болып бөлінеді. Жалпы мақсаттағы полистирол мөлдір және салыстырмалы түрде сынғыш, сондықтан ол көбінесе бір рет қолданылатын ыдыс-аяқ, CD қораптары және витрина стендтерін жасау үшін қолданылады. Жоғары әсер ететін полистирол, беріктігінің жоғарылауына байланысты, көбінесе тоңазытқыштардың ішкі қабаты және ойыншықтардың сыртқы қабығы ретінде қолданылады.
Полистиролды экструзиялаған кезде оның балқу беріктігі салыстырмалы түрде төмен екенін және қалың қабырғалы немесе күрделі қуыс профильдерді өндіруге жарамсыз екенін ескеру қажет.
Acrylonitrile Butadiene Styrene (ABS)
ABS шайыры беріктік, төзімділік және беткі жылтырлықты біріктіреді және инженерлік пластик болып табылады. Ол аспап панельдері, тұрмыстық техниканың корпустары және Lego кірпіштері сияқты автомобиль бөлшектерінде кеңінен қолданылады.
ABS экструзияланған кезде, оның жоғары гигроскопиялықтығына байланысты кептіру жағдайларын қатаң бақылау қажет. Қалдық ылғал өңдеу кезінде өнім бетінде көпіршіктер немесе күміс жолақтар пайда болуы мүмкін, бұл дайын өнімнің сапасына әсер етеді.
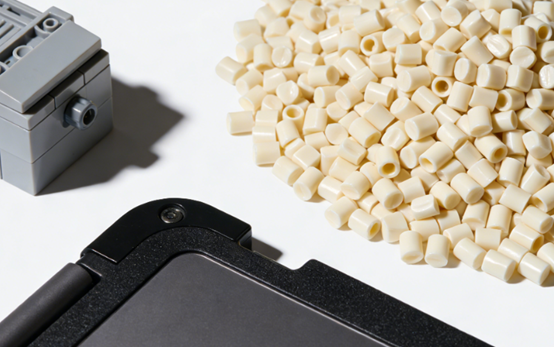
Термопластикалық эластомерлер (TPE)
Термопластикалық эластомерлер резеңкенің серпімділігіне және пластмассаның өңдеу қабілетіне ие және вулканизациясыз экструзия арқылы қалыптасуы мүмкін. Ол көбінесе тығыздағыш жолақтарда, шлангтарда, тұтқаларда және спорттық жабдықтарда қолданылады.
Термопластикалық эластомер материалдары экструзия кезінде температураға сезімтал. Шамадан тыс жоғары температура ыдырауға әкелуі мүмкін, ал шамадан тыс төмен температура сұйықтыққа әсер етуі мүмкін. Сондықтан өнімнің жұмысын қамтамасыз ету үшін дәл температураны бақылау жүйесі қажет.
Экструзиялық қалыптаудың артықшылықтары қандай?
Жоғары тиімділік
Экструзиялық қалыптау 24 сағат бойы үзіліссіз үздіксіз өндіріске қол жеткізе алады. Шикізатты енгізуден бастап соңғы өнімді кесуге дейінгі бүкіл процесс толығымен автоматтандырылған және өндіріс тиімділігі өте жоғары. Ол әсіресе ұзын өлшемді профильдерді, құбырларды, пластиналарды және т.б. өндіруге өте қолайлы. Инъекциялық қалыптаудан айырмашылығы, ол қайталанатын қалыптарды ашу және жабу циклдарынан өтудің қажеті жоқ. Сондықтан, экструзиялық қалыптаудың бірлік уақытына шаққандағы өнімділігі үлкен, бұл оны ірі көлемді стандартталған өнімдерді өндіруге жарамды етеді.
Өндірістің төмен құны
Экструзиялық қалыптау - бұл жоғары өндіріс жылдамдығы бар үздіксіз процесс, бұл жабдық пен энергияның бірлік тұтынуын азайтады. Қалыптың құрылымы салыстырмалы түрде қарапайым, ал қалып құны инъекциялық қалыптау мен басқа процестерге қарағанда әлдеқайда төмен. Сонымен қатар, шикізатты пайдалану деңгейі жоғары, ал қалдықтарды ұсақтауға, тікелей қайта өңдеуге және қайта пайдалануға болады, бұл материал құнын одан әрі төмендетеді.
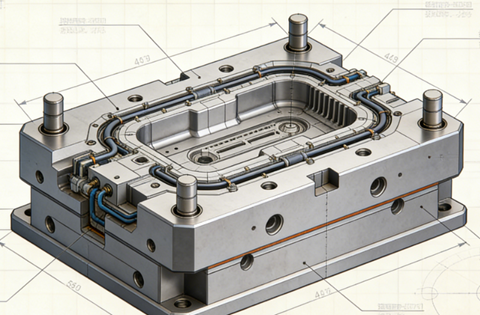
Жоғары пішін икемділігі
Экструзиялық қалыптау әртүрлі қалып тесіктерінің түрлерін өзгерту арқылы қуыс, көп қуысты және арнайы пішінді профильдер сияқты күрделі және тұрақты көлденең қималы үздіксіз профильдерді жасай алады. Өнімнің қалыңдығын, енін және пішінін тек қалыпқа және одан кейінгі қосалқы машиналарға сәйкес реттеу керек, бұл өте икемді.
Кең материал үйлесімділігі
Экструзиялық қалыптау термопластиктердің басым көпшілігіне қолданылады және кейбір термореактивті пластмассалар, резеңке, тамақ шикізаты, металдар және т.б. үшін де қолданылуы мүмкін. Процесс параметрлерін реттеу арқылы әртүрлі реологиялық қасиеттері бар материалдарды бейімдеуге болады.
Тұрақты өнім сапасы
Экструзиялық қалыптау тұрақты процесс жағдайында ұзындық бағыты бойынша өлшемдері мен физикалық қасиеттері жоғары біркелкі өнімдерді шығара алады. Экструзия процесінде балқыма мұқият араластырудан, сығымдаудан және гомогендеуден өтеді, нәтижесінде өнімнің тығыз ішкі құрылымы, жіктердің болмауы және сенімді жұмыс істеуі қамтамасыз етіледі.
Жоғары процестерді интеграциялау
Экструзиялық қалыптау өндірісі желісі «бір жолақты қалыптау» процесіне қол жеткізу үшін бірнеше кейінгі процестерді ыңғайлы түрде біріктіре алады. Мысалы, экструзия кезінде онлайн басып шығару, бедерлеу және ламинациялау бір уақытта орындалуы мүмкін немесе оны тікелей кейінгі қалыптау және дәнекерлеу жабдықтарына қосуға болады, бұл аралық буындар мен екінші реттік өңдеу қажеттілігін азайтады.
Шектеулер мен қиындықтар Экструзионды қалыптау
Өнім пішінінің шектеулері
Экструзиялық қалыптау негізінен тек тұрақты көлденең қимасы бар үздіксіз профильдерді ғана шығара алады. Ол ұзындық бағытындағы көлденең қимасы өзгеретін немесе күрделі үш өлшемді құрылымдары бар өнімдерді шығара алмайды. Бұл өнім түрі инъекциялық қалыптау сияқты басқа процестерге негізделген.
Өлшемдік дәлдікке қатысты қиындықтар
Материал балқытылған күйден салқындату мен пішіндеуге дейін термиялық кеңею мен жиырылудан өтеді және салқындату біркелкілігі мен тарту тұрақтылығы сияқты көптеген факторларға әсер етеді. Өнімнің бүкіл ұзындық бағыты бойынша жоғары өлшемді дәлдігі мен пішін тұрақтылығын сақтау өте қиын, ал процесті басқару мен қалып дизайнына қойылатын талаптар өте қатаң.
Материалға жоғары талаптар
Экструзиялық қалыптау материалдардың термиялық тұрақтылығына, балқу беріктігіне және сұйықтығына белгілі бір талаптар қояды. Мысалы, жоғары температураға сезімтал кейбір материалдар бөшкеде тұрған кезде шіріп кетуі мүмкін. Балқу беріктігі төмен материалдар қалыптан шыққаннан кейін пішінін сақтамауы және салбырап немесе сынуға бейім болуы мүмкін.
Бастапқы инвестициялар
Экструзиялық қалыптауда бір ғана қалып жиынтығының құны салыстырмалы түрде төмен болғанымен, толық экструзиялық өндіріс желісінің жалпы бастапқы инвестициясы салыстырмалы түрде жоғары. Сонымен қатар, өнім немесе қалып ауыстырылған сайын уақытты қажет ететін процесс параметрлерін түзету және материал қалдықтары қажет болады, бұл шағын сериялы өндірісті экономикалық тұрғыдан тиімсіз етеді.
Процесті басқарудың жоғары күрделілігі
Экструзия - үздіксіз динамикалық тепе-теңдік процесі. Температура, қысым және бұранда жылдамдығы сияқты көптеген параметрлер өзара байланысты және дәл үйлестірілуі керек. Кез келген параметрдегі ең аз ауытқу да соңғы өнімнің өлшеміне, сыртқы түріне немесе механикалық қасиеттеріне әсер етуі мүмкін, бұл операторлардың тәжірибесіне және автоматты басқару жүйесінің талаптарына жоғары талаптар қояды.
Жер бетінің сапасы
Экструдияланған өнімдердің беті ағын белгілері, толқынды өрнектер және біркелкі емес жылтыр сияқты ақауларға бейім. Бұл ақаулар әдетте қалып ілгегінің дизайнымен, балқыманың сынуымен, біркелкі емес салқындатумен немесе материалдың ішкі қасиеттерімен байланысты. Жоғары сапалы беттерді алу үшін қалыптарды өңдеу және процесті бақылау өте дәл болуы керек.
Экструзиялық қалыптау және инъекциялық қалыптау
| Aspect | Экструзионды қалыптау | Инъекциялық қалыптау |
| Процесс принципі | Тұрақты көлденең қима профилін қалыптастыру үшін балқытылған материалды қалып арқылы үздіксіз итереді. | Балқытылған материалды жабық қалып қуысына енгізеді, содан кейін бөлек бөлік қалыптастыру үшін салқындатады. |
| Құрал-жабдықтар (қалып/штамп) | Салыстырмалы түрде қарапайым қалып; төмен баға. | Күрделі, екі бөліктен тұратын қалып; жоғары құны. |
| Өндіріс тиімділігі | Ұзақ, біркелкі өнімдер үшін жоғары; үздіксіз жұмыс. | Бірдей бөлшектерді жаппай өндіру үшін жоғары; циклдік жұмыс. |
| Материалдың икемділігі | Термопластиканың және басқа да материалдардың кең ауқымына жарамды. | Термопластиканың, термосеттердің және эластомерлердің өте кең ауқымы. |
| Дизайн икемділігі | Тұрақты көлденең қималармен шектелген. | Жоғары; күрделі 3D пішіндерді, астыңғы ойықтарды және ұсақ бөлшектерді жасай алады. |
| Бастапқы инвестициялар | Құрал-жабдықтардың құны төмен, бірақ толық желі айтарлықтай болуы мүмкін. | Қалыптың құны жоғары, бірақ үлкен көлемде бір бөлшектің құны төмендейді. |
| Типтік қосымшалар | Құбырлар, терезе профильдері, пленкалар, шыбықтар, парақтар. | Электрондық корпустар, автомобиль бөлшектері, ойыншықтар және бөтелке қақпақтары. |
Экструзиялық жабдықтарға техникалық қызмет көрсету бойынша кеңестер
Тұрақты тазалау
Әрбір машина өшірілгеннен немесе материал ауыстырылғаннан кейін, материал қалдықтары мен көміртектенудің алдын алу үшін бункерді, бұранданы және цилиндрді мұқият тазалау қажет. Әсіресе ПВХ сияқты ыстыққа сезімтал материалдарды өңдегеннен кейін дереу тазалау қажет. Қалыпты бағыттаушыны сызаттардың алдын алу үшін арнайы мыс щеткамен немесе жұмсақ құралмен тазалау керек. Жылу тарату тиімділігін қамтамасыз ету үшін қыздыру катушкасындағы және салқындату желдеткішіндегі шаңды да үнемі тазалап отыру қажет.
Температура бақылау
Әрбір температура аймағындағы термопаралар мен қыздырғыштарды ай сайын калибрлеп, нақты температураның көрсетілген мәнге сәйкес келетініне көз жеткізіңіз. Нашар жанасу салдарынан жергілікті қызып кетудің алдын алу үшін қыздыру катушкасының тығыздығын тексеріңіз. Салқындатқыш су арнасы кедергісіз болуы керек. Қақтың салқындату тиімділігіне әсер етуіне жол бермеу үшін сүзгіні үнемі тазалап отыру керек.
Майлау жүйесіне техникалық қызмет көрсету
Редуктордың майлау майды уақытында ауыстырып, май деңгейін күн сайын тексеріп отырыңыз. Белгіленген аралықпен мойынтіректер мен бағыттаушы рельстер сияқты қозғалатын бөлшектерге көрсетілген май түрін жағыңыз. Қалыптан тыс дірілді болдырмау үшін белдіктің немесе муфтаның тартылуын және туралануын үнемі тексеріп отырыңыз.
Қауіпсіздікті тексеру
Қозғалтқыш тогының тұрақты екенін үнемі тексеріп отырыңыз, электр шкафындағы шаңды тазалаңыз және терминал блоктарын қатайтыңыз. Апаттық тоқтату түймесінің, қауіпсіздік есігінің қосқышының, шамадан тыс жүктемеден қорғаудың және басқа да қауіпсіздік құрылғыларының қауіпсіз өндіріс талаптарына сәйкес келетініне көз жеткізу үшін сенімді және тиімді екенін тексеріңіз.
Зеңді сақтау
Машина өшіріліп, қалып алынып тасталғаннан кейін, машинадағы балқытылған материалдың қалдықтары дереу алынып тасталуы керек, тот басуға қарсы өңдеу жүргізілуі керек және оны құрғақ және тұрақты температурадағы арнайы сөреде сақтау керек. Қайта орнатпас бұрын, қыздыру шыбығы мен ағын арнасының бетін тексеріп, зақымдалған немесе тот басқан жерлер жоқ екеніне көз жеткізіңіз.
Экструзиялық қалыптаудың қолданылуы
құрылыс
Құрылыста қолданылатын көптеген пластикалық профильдер, мысалы, есік пен терезе профильдері және сәндік сызықтар экструзия арқылы жасалады. Күрделі көлденең қималы құрылымдарды беріктік, жылу оқшаулау және эстетика талаптарына сай келетін қалыптарды жобалау арқылы алуға болады. Экструзия процесі сонымен қатар материалды пайдалануды азайтуға және жалпы өнімділікті жақсартуға көмектесетін көп камералы құрылымдарды және бірлескен экструзия технологиясын қолдайды.
Сымдар мен кабельдер
Сымдар мен кабельдерді өндіруде экструзиялық қалыптау ПВХ, XLPE және TPU сияқты материалдар сияқты металл өткізгіштердің айналасындағы оқшаулағыш қабаттарды немесе қабықтарды жабу үшін қолданылады. Бұл процесс үздіксіз және біркелкі жабынға қол жеткізе алады, бұл тұрақты электрлік өнімділікті қамтамасыз етеді. Сондай-ақ, ол тозуға төзімділік, жалынға төзімділік және қоршаған ортаның қартаюына төзімділікпен ерекшеленеді, бұл оны электр қуаты, байланыс және автомобиль сымдарының жіптері салаларындағы негізгі процесс етеді.
Медициналық индустрия
Инфузиялық түтіктер мен тыныс алу түтіктері сияқты бір реттік немесе ұзақ мерзімді медициналық шығын материалдары көбінесе экструзиялық қалыптау арқылы жасалады. Бұл процесс ішкі диаметр мен қабырға қалыңдығының жоғары консистенциясын қамтамасыз ете алады, қатаң гигиена мен биоүйлесімділік талаптарына сай келеді және таза ортада үздіксіз өндіріске жарамды.
Пластикалық құбыр
Экструзиялық қалыптаудың ең көп таралған қолданылу салаларының бірі - сумен жабдықтау және дренаж, газ беру, ауыл шаруашылығын суару, электр қуаты мен байланыс қорғау салаларында кеңінен қолданылатын ПВХ және ПП құбырлары сияқты әртүрлі пластикалық құбырлар. Бұл процесс қабырға қалыңдығы біркелкі, өлшемдері тұрақты, өндіріс тиімділігі жоғары және формуланы реттеу арқылы қысымға төзімділік, коррозияға төзімділік және қартаюға төзімділік сияқты әртүрлі пайдалану талаптарын қанағаттандыруға ыңғайлы ұзын өлшемді құбырларды үздіксіз өндіруге мүмкіндік береді.
NOBLE«Экструзиялық қалыптау қызметтері
Дәл экструзиялық қалыптау шешімдері бойынша сенімді серіктесіңіз NOBLE-ге қош келдіңіз. Біз шикі пластикалық шайырларды әртүрлі салалардың нақты талаптарына сай келетін жоғары өнімді, үздіксіз профильдерге айналдыруға маманданғанбыз.
Негізгі мүмкіндіктері мен күшті жақтары:
- Кең материалдық сараптама: Біз ПВХ, ПЭ, ПП, ABS, PS, TPE және инженерлік кластарды қоса алғанда, термопластиканың кең ауқымын өңдейміз.
- Арнайы профиль дизайны: Біз қарапайым түтіктер мен шыбықтардан бастап көп камералы қуыс конструкцияларға дейінгі күрделі тапсырыс бойынша жасалған профильдерді жасауда керемет нәтижелерге қол жеткіземіз.
- Толық ауқымды өндіріс: Біз прототиптеуден бастап шағын сериялы өндіріске дейінгі жобаларды қолдаймыз.
- Дәлдік және жүйелілік: Біздің бақыланатын процесіміз және қатаң сапаны тексерулеріміз сіздің профиліңіздің әрбір метрінің өлшемдері, беріктігі және әрлеуі бойынша нақты сипаттамаларға сәйкес келетініне кепілдік береді.
- Қосылған құны бар қызметтер: Біз дайын бөлшектерді жеткізу үшін кесу, бұрғылау, тесу, басып шығару және жинау сияқты қосымша операцияларды ұсынамыз.
FAQ
Экструзиялық қалыптардың негізгі түрлері қандай?
Құбыр/құбыр қалыптары ішкі диаметрді жасау үшін патронды пайдаланып, қуыс түтіктер жасайды. Жалпақ парақ қалыптары кең, саңылаулы тесігі бар кең, жұқа парақтарды шығарады. Профиль қалыптарында терезе жақтаулары немесе палуба сияқты арнайы пішіндерді жасау үшін күрделі тесік бар. Сыммен қаптау қалыптары қозғалатын сым өзегіне тікелей концентрлік оқшаулағыш қабатын жағады. Үрленген пленка қалыптары - пластикалық пленка жасау үшін қолданылатын дөңгелек тесігі бар тік цилиндр.
Экструзиялық қалыптар әдетте қандай материалдардан жасалады?
Қалыптар жоғары қысымға, температураға және абразивті пластиктерге төтеп беру үшін жоғары беріктікке, тозуға төзімді металдардан жасалған. Кең таралған материалдарға жалпы қолдануға арналған құрал болаттары, белгілі бір материалдармен коррозияға төзімділік үшін тот баспайтын болат және шыңдалған қорытпалар жатады. Маңызды беттер көбінесе қаттылықты арттыру, үйкелісті азайту және материалдың адгезиясын болдырмау үшін хромдалған немесе азотталған, бұл өнім бетінің тегіс болуын және қалыптардың қызмет ету мерзімін ұзартуды қамтамасыз етеді.
Экструзиялық қалыптарға қандай жалпы күтім жасау тәжірибелері қолданылады?
Сақтау алдында қорғаныш коррозияға қарсы жабындарды жағу тоттанудың алдын алады. Маңызды беттердегі тозу, сызаттар немесе коррозияны үнемі тексеріп отыру қажет. Қалыптарды құрғақ, бақыланатын ортада сақтау керек. Дұрыс пайдалану дәл жерлерде сызаттардың немесе ойықтардың пайда болуына жол бермейді.
Экструзиялық қалып әдетте қанша уақытқа созылады?
Қызмет ету мерзімі өңделген материалға, өндіріс көлеміне, техникалық қызмет көрсету сапасына және қалып материалының өзіне байланысты айтарлықтай өзгереді. Жақсы күтілген қалып өңдеуге арналған LDPE немесе HDPE сияқты абразивті емес шайырлар көптеген жылдарға, тіпті ондаған жылдарға, үздіксіз өндіріске қызмет ете алады. Ағаш-пластикалық композиттер (WPC) немесе белгілі бір ПВХ қосылыстары сияқты абразивті материалдарды өңдеу бұл қызмет ету мерзімін айтарлықтай қысқартып, жөндеуді немесе ауыстыруды әлдеқайда ертерек қажет етеді.
«Өлі сызықтар» дегеніміз не және оларды қалай азайтуға болады?
Қалып сызықтары – бұл экструзияланған өнімнің бетіндегі машина бағытында орналасқан нәзік, үздіксіз тік сызықтар немесе іздер. Олар көбінесе қалып ерніндегі немесе жердегі ұсақ сызаттардан, кемшіліктерден немесе жиналған қалдықтардан туындайды. Оларды азайту үшін қалып мұқият тазаланып, жылтыратылғанына көз жеткізіңіз.







