
ПТР жабдығының корпусын салудың ең жақсы жолы қандай ? Бұл сізге қанша қажет екеніне, олардың қаншалықты дәл болуы керектігіне, қандай материалды пайдалану керектігіне және заттарды қалай таза ұстау керектігіне байланысты. Әлемдік нарық 2033 жылға дейін жыл сайын 8.5%-ға өседі деп күтілуде, себебі диагностикалық сынақтарға көбірек адам мұқтаж болады. Зертханаларға күнделікті жұмыс үшін сенімді машиналар қажет. OEM-мен жұмыс істеу және жақсы дизайн таңдауы өте маңызды. Тұрғын үйді жобалауды ерте бастау біліктілік сынақтарынан өтуге көмектеседі. Ауаны жақсы сүзетін және партияларды бақылайтын жеткізушілердің мақұлдауға ие болу ықтималдығы жоғары. ПТР процесі дәлдік пен қатаң тазалықты қажет етеді. Осы мәселелерді білу сізге ең жақсы ПТР машинасын таңдауға көмектеседі. Бұл нұсқаулық сізге жобалаудан бастап соңғы корпусқа дейін дұрыс әдісті таңдаудың нақты жоспарын береді.
ПТР жабдығының корпусына қойылатын талаптар
Термиялық және химиялық төзімділікке арналған материалды таңдау
ПТР жабдықтарының корпустарына арналған термопластика және металдар
Дұрыс материал корпустың қаншалықты жақсы жұмыс істейтінін анықтайды. ПТР машиналары термиялық цикл кезінде жылу шығарады. ПТР жабдығының корпусы мұны майыспай немесе майыспай шешуі керек. Жылумен тұрақтандырылған сорттар көптеген жылу циклдерінен кейін де өз пішінін сақтайды. Термиялық тұрақтандырғыштар және соққыны өзгерту мұнда қолданылатын негізгі технологиялар болып табылады. Бұл сорттар сынғыш болуға және бетінің зақымдалуына төзімді. Төмендегі кестеде кең таралған нұсқалар салыстырылады.
| материал | Термиялық және химиялық төзімділік қасиеттері |
| ABS/PC қоспалары | Ыстыққа көбірек төтеп береді және берік; кәдімгі денсаулыққа арналған майлықтармен жақсы үйлеседі |
| поликарбонат | Соққыға төзімді; егер қалыпталған кернеу жоғары болса, кейбір спирттермен жарылып кетуі мүмкін |
| ПМУ | Бумен автоклавты және күшті тазалауды басқара алады |
| PEEK | Жоғары жылу мен беріктік қажеттіліктеріне жақсы; химиялық заттарға өте жақсы төзімді |
| алюминий | Жылудың таралуына көмектеседі; жанасу температурасының шектеулеріне сәйкес келетін оқшаулағыш төсемдерді пайдалана алады |
| Тот баспайтын болат | Жоғары беріктік пен жиі зарарсыздандыру қажет болған жерде ең жақсысы |
Әрбір материалдың қызметі әртүрлі. Алюминий сияқты металдар жылуды таратуға көмектеседі. PEEK сияқты термопластиктер химиялық заттарға төзімді. ПТР процесі материалдың тұрақты жұмысын қажет етеді.
Зертханалық реагенттерге химиялық төзімділікті бағалау
Зертханалар күшті тазалағыш заттар мен еріткіштерді пайдаланады. Қорап материалы оларға төзімді болуы керек. ABS/PC қоспалары кәдімгі денсаулық сақтау майлықтарымен жақсы үйлеседі. Поликарбонат кернеудің жарылуын болдырмау үшін мұқият қалыптауды қажет етеді. PPSU бу автоклавының циклдарын өңдей алады. PEEK қатты химиялық заттарға өте жақсы төзімді. Дұрыс материал жабдықты қорғайды. Ол ұзақ қызмет ету мерзімін қамтамасыз етеді. Бұл диагностикалық нәтижелердің сезімталдығы мен дәлдігіне тікелей әсер етеді.
ПТР жабдықтарының корпустарына арналған негізгі дизайн ескерулері
Жылуды басқару және жылуды тарату стратегиялары
ПТР корпусы полимеразды тізбекті реакция орнату үшін бақыланатын, ластанудан таза ортаны қамтамасыз етуге арналған, оған термиялық тұрақтылық пен ауадағы бөлшектерді бақылауды қамтамасыз ететін мүмкіндіктер кіреді.
Жоғары өнімді ПТР машиналары жұмыс кезінде көбірек жылу шығарады. Корпус мұны жақсы басқаруы керек. Қоршаған ортаны басқару жүйелеріне дәл сенсорлар кіреді. Бұл сенсорлар температура мен ылғалдылықты үнемі тексеріп, реттейді. Бұл үлгілердің бұзылуына жол бермейді. Жылдам ПТР машинасы қысқа циклдарда одан да көп жылу шығарады. Корпустың дизайны мұны ескеруі керек. Жақсы жылу басқару ПТР технологиясының жұмысын тұрақты ұстайды.
Тегіс, кеуекті емес беттермен ластануды азайту
Ластануды бақылау диагностика үшін өте маңызды. ПТР корпусы 0.3 микронға дейінгі ұсақ бөлшектердің 99.99%-ын жояды. HEPA сүзгісі ауадағы ластаушы заттарға қарсы стерильді тосқауыл жасайды. 254 нм толқын ұзындығындағы ультракүлгін стерилизация микробтарды тиімді түрде жояды. Теріс қысым градиенттері сыртқы ауаның жұмыс аймағына кіруіне жол бермейді. Жіксіз ішкі беттер ластануға ешқандай дақ қалдырмайды. Олар тазалауды жеңілдетеді. Корпус осы мүмкіндіктерді қолдауы керек. Бұл молекулалық диагностика және генетикалық тестілеу қолданбалары үшін өте маңызды. Тіпті портативті ПТР аппаратына да осы ластануды бақылау қажет. Олар ДНҚ үлгілерінің бұзылуынан қорғайды.
Медициналық жабдықтарға арналған қораптарға арналған нормативтік стандарттар
ISO 13485 сәйкестігі
Өндірушілер сапа менеджменті стандарттарын сақтауы керек. ISO 13485 медициналық құрылғылардың сапа жүйелерін қамтиды. Сәйкестік өнімнің тұрақты сапасын қамтамасыз етеді. Ол клиникалық диагностика мен геномиканы қолдануды қолдайды. Сертификаттау сапаға берілгендікті көрсетеді. Зертханалар сертификатталған жеткізушілерді іздейді. Сертификатталған серіктес диагностикалық зертханаларға жабдықты таңдауда сенімділік береді.
IEC 61010-2-101 Қауіпсіздік талаптары
IEC 61010-2-101 стандарты in vitro диагностикалық жабдықтарды арнайы қамтиды. Бұған ПТР аппараттары кіреді. Стандарт электр қауіпсіздігін, механикалық қауіптерді және термиялық қауіпсіздікті қамтиды. Диагностикалық құралдар үшін тәуекелді бағалау қажет. ISO 10993 стандартына сәйкес биоүйлесімділікті тексеру үлгілерге тиетін тығыздағыштарға қолданылады. Стерилизацияны валидациялау қоршау материалдарының кең таралған әдістерді қолдана алатындығына кепілдік береді. Бұл талаптар операторларды қорғайды. Олар диагностикалық зертханаларда сенімді сынақтан өткізуді қамтамасыз етеді. Сынақ өткізу қабілеті машинаның тұрақты жұмысына байланысты. ДНҚ күшейту дәл термиялық бақылауды қажет етеді. Сезімталдық әрбір сынақ үшін маңызды.
ПТР жабдықтарының корпусын өндіру Процестер
Термиялық цикл машиналарына арналған қоршаулар жасаудың төрт негізгі тәсілі бар. Әрбір әдіс әртүрлі қажеттіліктер үшін ең жақсы жұмыс істейді, мысалы, қанша бөлік қажет, олардың қаншалықты дәл болуы керек және қаншалықты таза болуы керек. CNC өңдеу, 3D басып шығару, инъекциялық қалыптау және қаңылтыр металл жасаудың әрқайсысының өзіндік артықшылықтары бар. Төмендегі кестеде бұл процестердің әртүрлі қоршауларды пайдаланумен қалай сәйкес келетіні көрсетілген.
| Өндіріс процесі | Негізгі ішкі процестер | ПТР жабдықтарының корпустарындағы типтік қолданыстар |
| CNC өңдеу | Жоғары дәлдіктегі кесу, қатаң төзімділік | Аспап рамалары, бекіту тақталары, дәлдік кронштейндері, жылу тарату компоненттері |
| Табақ металды дайындау | Лазерлік кесу, CNC иілу, дәнекерлеу, тойтарыс | Қоршау панельдері, құрылымдық корпустар, зертханалық жабдықтардың корпустары |
| Инъекциялық қалыптау | Қалыпты жобалау, жоғары қысымды материалды инъекциялау | Көп көлемді қақпақтар, корпустар, ішкі компоненттер |
| 3D басып шығару | Қабат-қабат қоспа тұндыру | Прототиптер, арнайы жақшалар, күрделі ішкі геометриялар |
Прототиптеу және аз көлемді процестер (CNC және 3D басып шығару)
Тығыз төзімділіктер мен күрделі геометриялар үшін CNC өңдеу
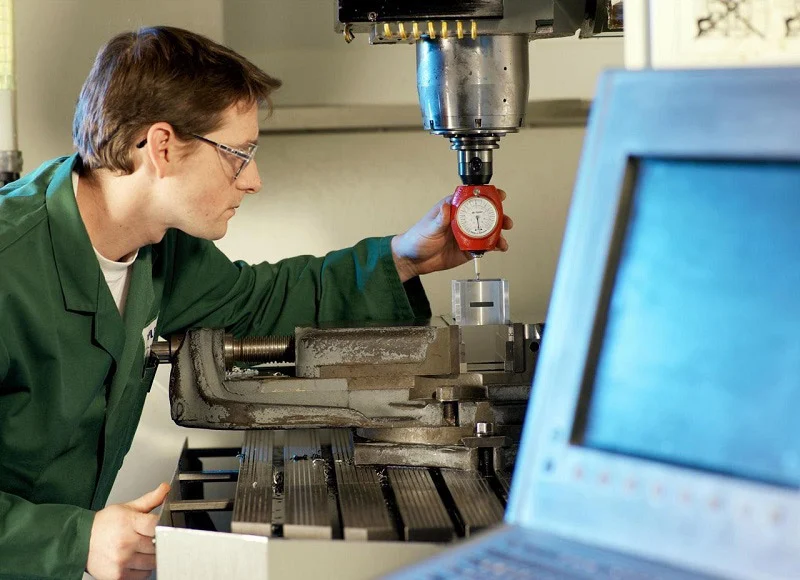
CNC өңдеу алюминийден, тот баспайтын болаттан немесе инженерлік пластмассадан жасалған қатты блоктардан материалды кесіп алады. Бұл әдіс өте дәл өлшемдерді береді. Аспап рамалары мен бекіту тақталары осындай дәлдікті қажет етеді. Жылуды тарататын бөлшектер де CNC қол жеткізе алатын қатаң төзімділіктен пайда көреді. Бұл процесс басқа әдістер қиын деп санайтын күрделі пішіндерді өңдей алады. CNC өңдеуден алынған беттік өңдеулер таза бөлме қажеттіліктерін көп қосымша жұмыссыз қанағаттандырады. Аз көлемді өңдеулер үшін CNC құрал-сайман шығындарынсыз жылдам өңдеуді ұсынады. Әрбір бөлшек қалыпталған бөлшектерге қарағанда қымбатырақ, бірақ қалып үшін алдын ала ақы төлеудің қажеті жоқ, бұл оны бірнеше жүз бірліктен аз мөлшерде жақсы таңдау етеді. Материал қалдықтары алаңдаушылық тудырады, бірақ чиптерді қайта өңдеу аздап көмектеседі.
Жылдам итерация және арнайы дизайн үшін 3D басып шығару
3D басып шығару сандық модельдерден бөлшектерді қабат-қабат жасайды. Бұл технология кәдімгі өңдеу жасай алмайтын күрделі пішіндерді жасауда тамаша. Әдеттегі үстел үсті принтерінің бағасы 379 доллардан 3,440 долларға дейін, сондықтан зерттеу параметрлері үшін қолжетімді. CAD моделінен 0.2 мм-ден аз ауытқулары бар 0.2 мм қабат биіктігі көптеген прототиптер үшін жақсы жұмыс істейді. ABS жіпшесі қоршауды сынау үшін жақсы қара, мөлдір емес және берік бөлшектерді жасайды. Дизайн топтары жаңа нұсқаларды тез сынап көре алады, жаңартылған бөлшектерді түнде басып шығарады. Бұл жылдамдық әзірлеу циклін едәуір жылдамдатады. Арнайы кронштейндер мен ішкі ұстағыштар дизайн еркіндігінен пайда көреді. Дегенмен, басылған бөлшектер өңделген бөлшектер сияқты беткі сапамен бірдей емес. Беттерді таза бөлмеге дайындау үшін тегістеу және тығыздау сияқты қосымша қадамдар қажет. Технология прототиптер мен өте аз көлемдер үшін ең жақсы, өндірістік жұмыстар үшін емес.
Инъекциялық қалыптау арқылы жоғары көлемді өндіріс
Тұрақты сапа және ауқымды көлемдегі бірлік құнының төмендігі
Инъекциялық қалыптау ыстық балқытылған пластикті жоғары қысыммен болат қалыпқа мәжбүрлейді. Бұл процесс таңғажайып консистенциясы бар бірдей бөлшектерді жасайды. Қалып жасалғаннан кейін, бір бөлшектің құны айтарлықтай төмендейді. Он мыңдаған өндіріс көлемі мұны ең тиімді таңдау етеді. Қалыпталған бөлшектердің ластануға төзімді тегіс, кеуекті емес беттері бар. Бұл молекулалық диагностика жабдықтары үшін өте маңызды. Инъекциялық қалыптаудың қайталануы әрбір корпустың бірдей сипаттамаларға сәйкес келетінін білдіреді. Өлшемдері дерлік бірдей болып қалғанда сапаны бақылау оңайырақ болады. Тұрақты конструкциялары бар танымал ПТР машиналары үшін инъекциялық қалыптау ең жақсы ұзақ мерзімді құндылықты береді.
Алдын ала құрал-жабдықтарға инвестиция салу және қалыптарды жобалау мәселелері
Инъекциялық қалыптауға арналған бастапқы құрал-саймандардың құны жоғары. Болат қалыптар ондаған мың доллар тұрады және оларды жасау бірнеше аптаға созылады. Қалыптың дизайнында тарту бұрыштары, қабырға қалыңдығы және қақпаның орналасуы ескерілуі керек. Қалыптың нашар дизайны майысуларға, шөгу белгілеріне немесе қысқа соққыларға әкеледі. Материалды таңдау қалып дизайнына қатты әсер етеді. ПТР қолдану үшін термиялық тұрақтандырылған сорттар қалып температурасының жоғарылауын қажет етуі мүмкін. Құрал-саймандарға инвестиция салу туралы шешім қабылдау өнім дизайнына сенімділікті қажет етеді. Қалып жасалғаннан кейін дизайнды өзгерту қымбатқа түседі. Көптеген өндірушілер инъекциялық қалыптауға кіріспес бұрын мұқият прототиптеуді аяқтайды. Өнімділік өндіріс басталғаннан кейін бөлшектің төмен құны мен жоғары өнімділіктен туындайды.
Құрылымдық қоршауларға арналған металл парақтарын жасау
Берік рамалар үшін кесу, майыстыру және дәнекерлеу
Металл қаңылтырын жасау жалпақ металл қаңылтырларынан басталады. Лазерлік кесу дәл контурларды жасайды. CNC иілу материалды үш өлшемді пішіндерге айналдырады. Тұрақты құрастыру үшін дәнекерлеу қосылыстары. Бұл процесс механикалық кернеуге төтеп бере алатын берік рамалар жасайды. Тот баспайтын болат пен алюминий кең таралған таңдау болып табылады. Бұл материалдар керемет беріктік пен ыстыққа төзімділікті ұсынады. Металл қаңылтыр қораптар ПТР технологиясының жылу талаптарын жақсы қанағаттандырады. Процесс инъекциялық қалыптау құралдарының қажеті жоқ орташа көлемдерге сәйкес келеді. Өндірістің дайындық мерзімі қалып конструкциясына қарағанда қысқа. Құрылымдық беріктік бұл әдісті қатты тірек қажет ететін үлкен құралдар үшін өте қолайлы етеді.
Аппараттық құралдар мен электромагниттік қорғанысты интеграциялау
Металл қаңылтыр қораптар фурнитураны қосуды жеңілдетеді. Шегелер мен бекіткіштер компоненттерді тікелей рамаға бекітеді. Металлдың өзі сезімтал электрониканы кедергілерден қорғайтын электромагниттік экрандауды қамтамасыз етеді. Бұл сигнал сапасын сақтауды қажет ететін диагностикалық құралдар үшін құнды. Құрастыру нүктелерінде қосымша экрандаушы төсемдерді қосуға болады. Беткі әрлеу нұсқаларына ұнтақпен бояу, құммен себу және щеткамен тазалау кіреді. Бұл өңдеулер коррозияға төзімділікті және таза бөлмедегі сәйкестікті жақсартады. Құрылымдық беріктік пен экрандаудың үйлесімі қаңылтыр металды көптеген қолданбалар үшін жан-жақты таңдау етеді. Портативті ПТР машиналарының конструкцияларында тасымалдау кезінде беріктік үшін жиі осы тәсіл қолданылады.
Бұл процестердің арасындағы таңдау өндіріс көлеміне, дәлдік қажеттіліктеріне және бюджет шектеулеріне байланысты. Прототиптеу 3D басып шығару мен CNC өңдеуді қолдайды. Жоғары көлемді өндіріс инъекциялық қалыптауды қажет етеді. Құрылымдық қажеттіліктер парақ металл бұйымдарын жасауға бағытталған. Көптеген өндірушілер процестерді біріктіріп, дәл бөлшектер үшін CNC және негізгі корпус үшін парақ металын пайдаланады. Бұл гибридті тәсіл құнын, сапасын және өнімділігін теңестіреді. Әрбір процесті түсіну OEM-ге өздерінің нақты жабдық қажеттіліктері үшін хабардар шешім қабылдауға көмектеседі.
ПТР жабдықтарының корпустары үшін процестерді салыстыру
Құны, жеткізу уақыты және масштабталуы
Әрбір процесс үшін бастапқы инвестиция және бөлшек құны
Әрбір әдістің құны таңдауға әсер етеді. Орнату құны және әрбір бөлшектің құны төрт процесс үшін өте әртүрлі.
| процесс | Орнату/құрал-жабдықтар құны | Бірлік құны (төмен көлем) | Бірлік құны (жоғары көлем) |
| 3D басып шығару | Минималды (құрал-жабдықсыз) | ұстамды | ұстамды |
| Инъекциялық қалыптау | Жоғары (тапсырыс бойынша жасалған қалып $10k+) | Өте биік | Өте төмен |
| CNC өңдеу | Орташа (бағдарламалау және құрылғылар) | ұстамды | Орташа және төмен |
| Кастинг/Дәстүрлі | Жоғары (формалар немесе қалыптар) | биік | төмен |
Металл қаңылтырын жасау және CNC өңдеу арнайы қондырмалар мен оператордың уақытына байланысты орташа орнату шығындарын талап етеді. 3D басып шығару ешқандай құрал-саймандарды қажет етпейді. Инъекциялық қалыптау ең көп бастапқы ақшаны қажет етеді, арнайы қалып кез келген бөлшектерді жасамас бұрын 10 000 доллардан асады. Бұл инвестиция тек көп бөлшектер жасаған жағдайда ғана мағыналы болады. Аз көлемді өңдеулер қалып құнын бірнеше бөлікке бөледі, сондықтан әрбір бөлшек үлкен құрал-сайман шығындарын талап етеді. Көп көлемді өңдеулер оны мыңдаған бөлікке бөледі, сондықтан әрбір бөлшек бағасы айтарлықтай төмендейді.
Прототиптерді өндіруге қарағанда әдеттегі жеткізу мерзімдері
Прототипті дайындау уақыты 3D басып шығару үшін ең жақсы. 3D басып шығарылған корпус соңғы дизайннан кейін бірнеше күн ішінде жеткізілуі мүмкін. CNC өңдеу бағдарламалауға байланысты сәл ұзағырақ уақыт алады. Екеуі де қалып жасау үшін қажетті апталарды болдырмайды. Өндіріс процестері уақыт шкаласын өзгертеді. Инъекциялық қалыптау қалып дизайны, болат кесу және сынақ кадрларын қажет етеді. Толық өндіріске дейін бірнеше апта кетуі мүмкін. Металл парақтарын жасау аралықта болады. Лазерлік кесу және CNC иілу орнатуға уақыт алады, бірақ содан кейін тез іске қосылады. Іске қосуды жоспарлап отырған OEM өндірушілері осы мерзімдер туралы ойлануы керек. Тығыз кестесі бар жылдам ПТР машина жобасы 3D басып шығарылған прототиптерден басталуы мүмкін. Содан кейін дизайн тұрақты болған кезде инъекциялық қалыптауға ауысыңыз. Бұл кезең-кезеңмен тәсіл жылдамдық пен ұзақ мерзімді шығындарды теңестіреді.
Дәлдік, төзімділік және беткі өңдеу
CNC және инъекциялық қалыптау арқылы тығыз төзімділікке қол жеткізу
CNC өңдеу төрт процестің ішіндегі өлшемді ең қатаң бақылауды қамтамасыз етеді. Кесу құралдары материалды қайталанатын дәлдікпен алып тастайды. Аспап рамалары мен бекіту пластиналары дәл позицияларды ұстайды. Бұл дәлдік оптикалық бөлшектерді немесе қыздыру элементтерін туралайтын ПТР машиналары үшін маңызды. Инъекциялық қалыптау қалып дәлелденгеннен кейін де қатаң төзімділікке ие болады. Ол қалып қуысын өте жақсы көшіреді. Ұзақ өндірістік кезеңдер кезінде бөліктердің өзгеруі аз болып қалады. Қалыптың кішіреюі оны қиындатады. Әрбір материал салқындаған кезде әртүрлі кішірейеді. Қалып дизайнерлері мұны ескеруі керек. CNC өңдеу кішірею мәселелерінен аулақ болады. Кесу материалды қатты блоктан алып тастайды, сондықтан өлшемдер CAD моделіне сәйкес қалады. Маңызды туралау үшін CNC көбінесе жеңеді. Тұрақты пішіні бар үлкен көлемді бөлшектер үшін инъекциялық қалыптау төмен бағамен ұқсас дәлдікті береді.
3D басып шығарылған бөлшектерді өңдеуден кейінгі талаптар
3D басып шығарылған бөлшектерді таза бөлмеде қолданар алдында қосымша өңдеу қажет. Қабат сызықтары әр бетінде ұсақ жоталар қалдырады. Бұл жоталар кірді ұстап қалады және тазалау қиын. Тегістеу бетті тегістейді, бірақ уақытты қажет етеді. Тығыздау тесіктерді толтырады. Буды тегістеу - кейбір материалдар үшін тағы бір нұсқа. Әрбір қадам еңбек пен шығынды арттырады. Соңғы бет өңделген немесе қалыпталған бөлшектер сияқты жақсы, бірақ дәл солай емес. Прототиптер үшін бұл компромисс жақсы жұмыс істейді. Өндірістік қоршаулар үшін қосымша қадамдар 3D басып шығарудың құнын азайтады. Дизайн топтары өз бюджеті мен кестесіне кейінгі өңдеуді қосуы керек. Көп өңдеуді қажет ететін басылған бөлшек өңделген бөлшекке қарағанда қымбатырақ болуы мүмкін.
Материалдық үйлесімділік және нормативтік талаптарға сәйкестік
ISO 13485 деңгейіндегі материалдарды қай процестер жақсы қолдайды?
ISO 13485 сертификаты құжатталған материалды бақылауды қажет етеді. Шайырдың немесе металлдың әрбір партиясы жеткізушіден дайын бөлшекке дейін бақылануы керек. CNC өңдеу және құю бұны жақсы шешеді. Материал жеткізушілері әр партиямен талдау сертификаттарын береді. Табақ металлын жасау алюминий мен тот баспайтын болат үшін ұқсас бақылауды ұсынады. 3D басып шығаруда қиындықтар көбірек. Шайыр формулалары жеткізушілер мен партиялар арасында өзгереді. Құжаттама стандарттары қоспа өндірісі саласында айтарлықтай ерекшеленеді. Кейбір жіп және шайыр өндірушілер қазір толық бақылауы бар медициналық сапалы материалдарды ұсынады. Бірақ бұл опциялар дәстүрлі әдістермен салыстырғанда әлі де шектеулі. Зертханалар мен диагностикалық жабдықтар өндірушілері процесті таңдамас бұрын материал құжаттамасын тексеруі керек. ПТР жабдығының корпусы ішіндегі құралмен бірдей сапа стандарттарына сәйкес келуі керек.
Медициналық мақсатта пайдалануға арналған соңғы қаптаманы сертификаттау
Соңғы сертификаттау тек дұрыс материалды таңдаудан да көп нәрсені талап етеді. Бүкіл корпус қауіпсіздік және өнімділік сынақтарынан өтуі керек. IEC 61010-2-101 IVD жабдықтарына қойылатын электрлік, механикалық және термиялық қауіпсіздік талаптарын қамтиды. ISO 10993 стандартына сәйкес биоүйлесімділік сынағы үлгілерге тиетін кез келген бетке қолданылады. Стерилизацияны тексеру корпустың жалпы тазалау әдістеріне төтеп беретінін тексереді. Әрбір өндіріс процесі сертификаттауға әртүрлі әсер етеді. Инъекциялық қалыптау болжамды түрде сыналатын біркелкі бөлшектерді жасайды. CNC өңдеу металл бөлшектер үшін бірдей консистенцияны ұсынады. 3D басып шығарылған бөлшектер қосымша валидацияны қажет етеді. Қабат адгезиясы және бетінің кеуектілігі құрастырулар арасында өзгереді. Бұл сертификаттауды қиындатады. Металл парақтарын жасау күшті, қайталанатын нәтижелер береді. Процесті таңдау сертификаттаудың қаншалықты тегіс өтуіне тікелей әсер етеді. Медициналық құрылғыларды өндіруде тәжірибесі бар серіктес бұған басшылық ете алады. Олардың тәжірибесі сәтсіз сынақтар мен қымбат қайта жобалау қаупін азайтады.
Салыстыру ең жақсы әдісті көрсетпейді. Әрбір процесс әртүрлі қажеттіліктерді қанағаттандырады. Прототиптеу 3D басып шығарумен және CNC өңдеумен жақсы жұмыс істейді. Жоғары көлемді өндіріс инъекциялық қалыптауды қажет етеді. Құрылымдық қажеттіліктер парақ металына нұсқайды. Көптеген өндірушілер ең жақсы нәтижеге қол жеткізу үшін процестерді біріктіреді. CNC өңделген дәл бөлшектер парақ металл корпусының ішіне орналастырылады. Инъекциялық қалыптау қақпақтары құрастыруды қорғайды. Бұл гибридті тәсіл ПТР машиналарын шығындарды бақылай отырып, дәлірек етеді. Диагностикалық нәтижелердің сезімталдығы құралдың тұрақты жұмысына байланысты. Бұл өнімділік дұрыс корпустан басталады. Зертханалардағы өнімділік сенімді жұмыс істейтін машиналарға байланысты. Тиімділіктің артуы дұрыс өндіріс жолын таңдаудан туындайды. Материалдан бастап өңдеуге дейінгі әрбір шешім соңғы өнімді қалыптастырады. Осы айырмашылықтарды түсінетін өндірушілер ПТР жабдықтары үшін жақсы таңдау жасайды.
Шешім қабылдау негізі
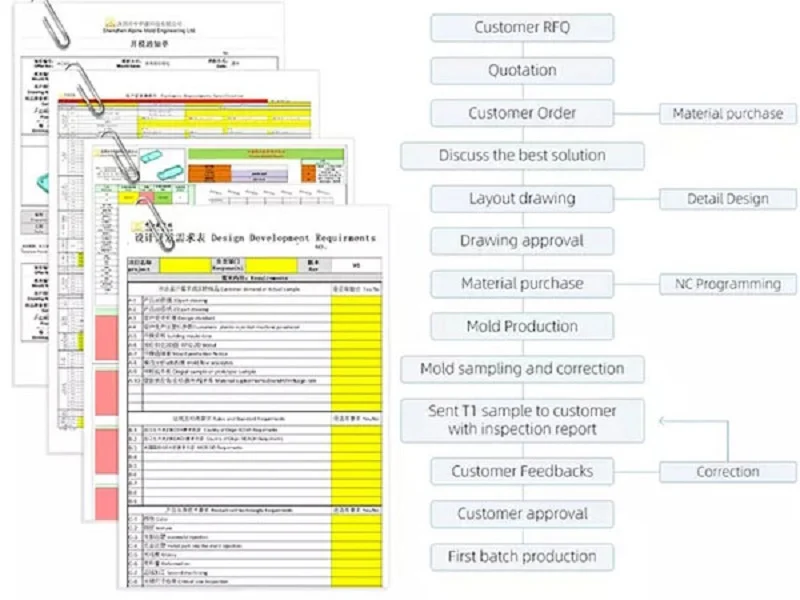
ПТР жабдығының корпусы үшін дұрыс өндіріс жолын таңдау нақты құрылымды ұстануды білдіреді. Дұрыс жабдықты таңдау сіздің нақты жобаңызға байланысты. Бұл үш қадам техникалық талаптарды нақты шешімге айналдырады. Олар көлемді, дәлдікті және бюджетті қамтиды. Әрбір қадам нұсқаларды тарылтады. Нәтижесінде алға қарай айқын жол пайда болады.
1-қадам: Өндіріс көлемін анықтаңыз
Төмен, орташа және жоғары көлемдік шекті мәндерді анықтау
Бірінші қадам қарапайым сұраққа жауап береді. Сізге қанша бірлік қажет? Төмен көлем прототиптер мен шағын серияларды қамтиды, олар үшін 3D басып шығару және CNC өңдеу осы диапазонға сәйкес келеді. Оларға үлкен алдын ала инвестиция қажет емес. Орташа көлем парақ металл бұйымдарын жасауға және озық CNC-ге жарамды. Жоғары көлем - инъекциялық қалыптау ең жақсы таңдау болатын жер. Қалыптың алдын ала құны көп. Бірақ бір бөлшектің бағасы өте төмен түседі. Бұл жоғары өнімді зертханаларда қолданылатын ПТР машиналары үшін маңызды. Өндіріс желісінің өнімділігі сынақ сұранысына сәйкес келуі керек. Орталық диагностикалық зертханаға арналған ПТР жүйесі жоғары көлемді қажет етеді. Зерттеу прототипі төмен көлемді қажет етеді. Тек осы қадамның өзі кез келген ПТР жобасы үшін көптеген нұсқаларды жояды. Көлем шегі бекітілген емес. Ол бөлшектің күрделілігіне байланысты өзгереді. Ең бастысы - залалсыздық нүктесін есептеу. Бұл жерде құрал-саймандардың құны бір бөлшектің төмен құнымен өтеледі.
2-қадам: Дәлдік пен күрделілік қажеттіліктерін бағалаңыз
Геометрия мен төзімділік талаптарын процеске сәйкестендіру
Екінші қадам бөлшектің өзін қарастырады. Оған қандай пішін қажет? Ол қаншалықты дәл болуы керек? ПТР жабдығы үшін дәлдік міндетті емес. Термиялық циклдің дәлдігі бөлшектің сәйкестігіне байланысты. Диагностикалық сынақтың сезімталдығы тұрақты туралауға байланысты. CNC өңдеу ең қатаң төзімділіктерді сақтайды. Бұл маңызды бекіту нүктелері үшін ең жақсы ПТР машинасын таңдау. 3D басып шығару күрделі ішкі пішіндерді өңдейді. Салқындату арналары мен арнайы кронштейндерді басып шығару оңай. Бірақ бетінің әрлеуі кедір-бұдыр. Кейінгі өңдеу уақыт пен шығынды арттырады. Инъекциялық қалыптау тегіс, қайталанатын бет береді. Бұл өндірістегі ең жақсы ПТР машина корпустары үшін өте қолайлы. Табақ металл беріктік пен электромагниттік қорғаныс ұсынады. Геометрияны процеске сәйкестендіру үшін осы ПТР машинасын сатып алу бойынша нұсқаулық қадамын пайдаланыңыз. Тығыз төзімділіктері бар күрделі пішін алдымен CNC, содан кейін қалыптауды қажет етуі мүмкін. Қарапайым қорапқа табақ металл қажет. Зертханалық жабдықты таңдау процесі осы факторларды ескеруі керек. Ең жақсы ПТР машинасын таңдау туралы шешім корпустан басталады. Мұндағы сәйкессіздік кідірістерге және жоғары шығындарға әкеледі. Геометрия процесті таңдауды басқарады. Төзімділік деңгейі шығынды басқарады. CNC өңдеу және дәл қалыптау арқылы қатаң төзімділікке қол жеткізуге болады, ал 3D басып шығару күрделі геометриялар үшін төмен дәлдікті ұсынады. Бұл қадам CAD моделін мұқият қарауды талап етеді.
3-қадам: Бюджетті және мерзім кестесін қарастырыңыз
Құрал-жабдықтар шығындарын бөлшек бағасымен және нарыққа шығу уақытымен теңестіру
Үшінші қадам ақша мен уақытты теңестіреді. Бюджет тек бөлшек құнына ғана емес, сонымен қатар жобаның жалпы құнына да байланысты. Құрал-жабдықтар - ең үлкен бастапқы шығындар. Инъекциялық қалыптар ондаған мың доллар тұрады. CNC өңдеу үшін арматура қажет, бірақ ұзақ мерзімді қалып қажет емес. 3D басып шығаруда құрал-жабдық құны нөлге тең. Бір бөлшектің бағасы басқаша әңгіме айтады. Жоғары көлем инъекциялық қалыптауды ең арзан етеді. Төмен көлем 3D басып шығаруды немесе CNC-ді арзан етеді. Мерзім де таңдауға әсер етеді. Жылдам кестедегі ПТР жобасы инъекциялық қалыптауды өткізіп жіберуі мүмкін. Қалыпты жасау бірнеше аптаға созылады. CNC және 3D басып шығару бірден басталады. Бұл жылдамдық сіздің өніміңізді тезірек нарыққа шығарады. Диагностикалық компаниялар көбінесе қысқа мерзімдерге тап болады. Диагностикалық зертханаларға қазір жабдық қажет. Гибридті тәсіл жақсы жұмыс істейді. Бірінші партия үшін CNC пайдаланыңыз. Содан кейін келесі партия үшін инъекциялық қалыптауға ауысыңыз. Бұл жылдамдық пен ұзақ мерзімді шығындарды теңестіреді. Серіктес сізге осы ымыраларды есептеуге көмектесе алады. Олардың командасы сіз үшін бүкіл процесті бағалайды. Олар қалып құнын, бір бөлшектің бағасын және жеткізу уақытын қарастырады. Олар сізге нақты ұсыныс береді. Бұл дұрыс емес шешім қабылдау қаупін азайтады.
Бұл үш қадам кез келген қоршау жобасы үшін қайталанатын процесті жасайды. Біріншіден, көлемді анықтаңыз. Екіншіден, дәлдікті бағалаңыз. Үшіншіден, бюджет пен мерзімнің теңгерімін жасаңыз. Нәтижесінде айқын өндіріс жолы пайда болады. Келесі бөлімдерде осы таңдаулардың іс жүзіндегі нақты мысалдары көрсетілген.
ПТР жабдықтарының корпус өндірісіндегі кейс-стадилер
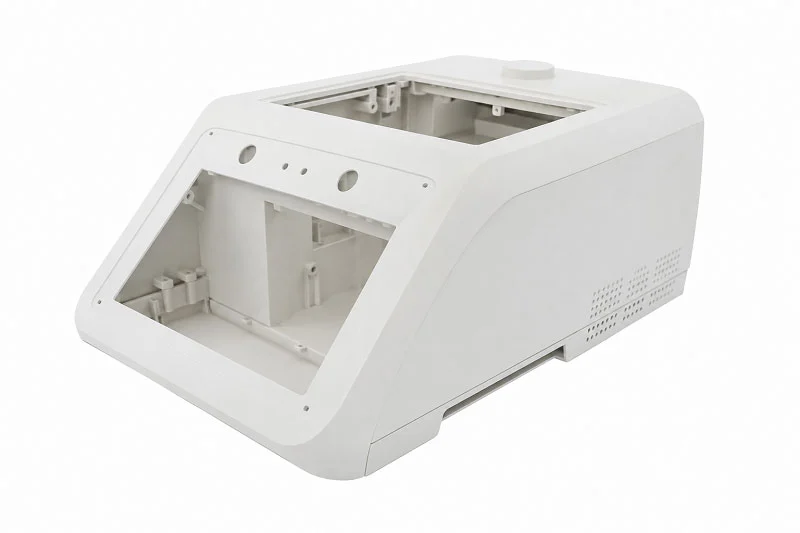
CNC өңдеуді қолдана отырып, аз көлемді зерттеу прототипі
Итеративті дизайн өзгерістері және жылдам өзгеріс
Университеттің геномика зертханасына жаңа ПТР прототипі үшін арнайы қоршау қажет болды. Топ валидациялық зерттеулер үшін аз ғана қондырғылар салуды жоспарлады. Мұндай көлемде инъекциялық қалыптаудың ешқандай мәні жоқ еді. Қалыптың өзі жобаның бүкіл бюджетінен қымбатқа түсер еді.
CNC өңдеу дұрыс жолды ұсынды. Өндіруші кесу жолдарын тікелей CAD моделінен бағдарламалады. Құрал-саймандарға инвестиция салынбағандықтан, дизайн еркін өзгертілуі мүмкін болды. Бірінші нұсқада жылыту блогының айналасындағы бос орындарда мәселелер байқалды. Команда модельді жаңартып, бірнеше күн ішінде жаңа бөлшектер алды. Бұл жылдам жұмыс өте маңызды болып шықты. Әрбір дизайн өзгерісі жылуды басқаруды және компоненттерге қол жеткізуді жақсартты.
Өңделген алюминий корпус табиғи жылу таратуды да қамтамасыз етті. Зертхана қосымша салқындату жабдықтарын қосудан аулақ болды. Беткі өңдеу таза бөлме талаптарына қосымша қадамдарсыз сәйкес келді. Жоба тұжырымдамадан жұмыс құралына айлар емес, апталар ішінде ауысты. Өндіріс көлемі белгісіз зерттеу жағдайлары үшін CNC өңдеу басқа процестер сәйкес келмейтін икемділікті ұсынады.
Диагностикада қолданылатын ПТР аппараттарына арналған корпустар
Тұрақты сапа үшін жоғары көлемді инъекциялық қалыптау
Диагностика компаниясы клиникалық зертханалар үшін коммерциялық ПТР жүйесін іске қосуға дайындалып жатыр. Нарықтық сұраныс жыл сайын ондаған мың бірлік болады деп болжануда. Өндіріс көлемі масштабтау мен қайталануға арналған өндіріс процесін қажет етті.
Инъекциялық қалыптау айқын таңдау ретінде пайда болды. Салалық дереккөздер «Диагностикалық құрылғылардың корпустарын» кең таралған қолданыс ретінде көрсетеді, атап айтқанда, ПТР машиналарына арналған корпустарды көрсетеді. Дәл микроинъекциялық қалыптау диагностика және геномика нарықтарына тікелей қызмет көрсетеді. Процесс әрбір өндіріс кезеңінде бірдей бөлшектерді шығарады. Бұл сәйкестік нормативтік сәйкестік және сапаны қамтамасыз ету үшін маңызды.
Қалыпқа алдын ала салынған инвестиция айтарлықтай болды. Өндіріс басталғаннан кейін әрбір бөлшектің құны күрт төмендеді. Әрбір корпус ластануға төзімді тегіс, кеуекті емес беттермен шықты. Қалыпталған бөлшектер ISO 13485 құжаттама талаптарына толық материалды бақылау мүмкіндігімен сәйкес келді. Компания әрбір бірліктің тексерілген дизайнға сәйкес келетінін біле отырып, өндірісті сенімді түрде кеңейтті. Тұрақты дизайны бар танымал өнімдер үшін инъекциялық қалыптау жоғары көлемде ең төменгі жалпы шығынды қамтамасыз етеді.
3D басып шығару арқылы күрделі геометриялық қоршау
Дәстүрлі өндірістегі дизайн шектеулерін жеңу
Портативті ПТР құрылғысын жасап шығаратын стартап ерекше қиындыққа тап болды. Қорап оптикалық анықтау модулінің айналасындағы иілген жолдармен жүретін ішкі салқындату арналарын қажет етті. Дәстүрлі өңдеу бұл өткелдерді жасай алмады. Инъекциялық қалыптау күрделі бүйірлік әрекеттерді және бірнеше сырғымаларды қажет етеді, бұл құрал-саймандар шығындарын қол жетпейтіндей етеді.
3D басып шығару геометрия мәселесін шешті. Дизайн тобы конформды салқындату арналарын тікелей корпус қабырғаларына енгізді. Бұл арналар ішкі компоненттердің дәл контурларын ұстанды. Басылған бөлік бірнеше бөлек өңделген бөлшектерді бір компонентке біріктірді. Құрастыру уақыты айтарлықтай қысқарды.
Прототип бастапқы сынақтарда жақсы нәтиже көрсетті. Таза бөлме стандарттарына сәйкес келу үшін бетінің кедір-бұдырлығы кейінгі өңдеуді қажет етті. Топ бумен тегістеуді қолданды және сыртқы беттерді тығыздады. Соңғы қорап флуоресценцияны анықтауға арналған сезімталдық талаптарына сай келді. Бұл тәсіл жобалаудың күрделілігі бір бөлшектің құнынан асып түсетін аз көлемді өндірістер үшін өте қолайлы болып шықты. Стартап өз тұжырымдамасын растады және кейінірек көлемдер құрал-саймандарға салынған инвестицияны ақтағаннан кейін инжекциялық қалыптауға көшті.
Бұл кейс-стадилер өндірістік процестер арасындағы практикалық ымыраларды көрсетеді. Көлем шешімді анықтайды. Күрделілік нұсқаларды қалыптастырады. Бюджет пен мерзім шекараларды белгілейді. Өндірістік серіктес барлық төрт процесте тәжірибе жинақтайды. Олардың инженерлік тобы OEM өндірушілеріне бұл таңдауларды сенімді түрде шешуге көмектеседі.
ПТР жабдықтарын қоршау жобаңыз үшін NOBLE компаниясымен серіктес болыңыз

NOBLE - медициналық құрылғыларға арналған металл және пластикпен жұмыс істейтін жетекші өндіруші. Компания тұтынушыларға прототиптерді және толық өндірістік циклдарды оңай аяқтауға көмектеседі. Инженерлік топтар әр қадамда сараптамалық кеңес алады. NOBLE техникалық шеберлікті жауапты қызметпен біріктіреді. Бұл командалық тәсіл тәуекелді азайтады және өнімдерді тезірек нарыққа шығарады.
Дизайннан бастап құрастыруға дейінгі толық қызмет көрсету мүмкіндіктері
Металл және пластик бұйымдарын жасау саласындағы сараптама
NOBLE көптеген өндіріс салаларында терең білімге ие. Біздің команда алюминиймен, тот баспайтын болатпен және берік пластмассалармен жұмыс істейді. Бұл қос дағды PCR жабдықтарының корпус жобалары үшін маңызды. Бір серіктес дәл кронштейндерді кесіп, пластикалық қақпақтарды қалыптап, металл қаңқаларды жасай алады. Компания күрделі пішіндерді сенімді түрде өңдейді. Материалдық білім медициналық корпустарға жарамды термопластика мен металдардың кең ауқымын қамтиды. Бұл кең ауқымды дағдылар жеткізушілер арасында босқа ауысудың болмауын білдіреді.
Өңдеу, қалыптау және әрлеу үшін бірыңғай көз
Дайын өндіріс бүкіл жеткізу тізбегін жеңілдетеді. NOBLE бөлшектерді алу, механикалық жұмыстар, құрастыру, сынау және қаптау жұмыстарын жүргізеді. Тұтынушылар көптеген жеткізушілерді алдаудан аулақ болады. NOBLE ұсынады:
- CNC өңдеу дәл аспап рамалары мен бекіту тақталары үшін
- Инъекциялық қалыптау тұрақты сапасы бар үлкен көлемді корпустар үшін
- Металлдан жасалған металл бұйымдар электромагниттік кедергілерді блоктайтын берік қоршаулар үшін
- 3D басып шығару жылдам прототиптер мен күрделі ішкі пішіндер үшін
- беттік әрлеу ұнтақпен бояу, құммен сылау және щеткамен тазалау сияқты
Бұл бір терезелік тәсіл жеткізу уақытын қысқартады және коммуникациядағы олқылықтарды жояды. Сапаны бақылау шикізаттан дайын өнімге дейін тұрақты болып қалады.
Медициналық құрылғылар өнеркәсібі үшін сертификатталған сапа
Сапа менеджменті жүйесін сертификаттау
Сертификаттау сапаға деген шынайы берілгендікті көрсетеді. NOBLE сапа менеджменті жүйелеріне арналған сертификаттарға ие, бұл процестерді қатаң бақылауды қамтамасыз етеді. Бұл сертификаттар бақылау, тәуекелдерді бақылау, процестерді тексеру және жазбаларды жүргізу үшін жазбаша жүйелерді қажет етеді. Диагностикалық зертханалар мен өндірушілер әрбір корпус белгіленген стандарттарға сәйкес келетінін біле отырып, сенімді. Сапа жүйесі FDA және басқа да реттеуші органдардың мақұлдауын қолдайды.
Қатаң сапаны бақылау және бақылау
Әрбір материал партиясы жеткізушіден дайын бөлшекке дейін бақыланады. Әрбір шайыр немесе металл партиясы талдау сертификатымен бірге келеді. Бұл бақылау клиникалық жағдайларда қолданылатын ПТР аппараттары үшін өте маңызды. Компания сәйкес келмейтін қондырғыларды анықтау үшін қатаң сапа жүйелерін іске қосады. Процесті тексеру барлық өндірістік кезеңдер бойынша қайталанатын нәтижелерді қамтамасыз етеді. Бұл құжаттама медициналық құрылғыны соңғы сертификаттауды жеңілдетеді.
ПТР жабдықтарын қоршау жобасын қалай бастау керек
Өндіріске арналған дизайнды (DFM) шолу процесі
Процесс өндіріске арналған дизайнды шолудан басталады. NOBLE инженерлері сіздің CAD моделіңізді ықтимал мәселелерді анықтау үшін қарастырады. Олар тарту бұрыштарын, қабырға қалыңдығын, қақпаның орналасуын және төзімділік шектерін тексереді. Бұл шолу сіз құрал-саймандарға ақша жұмсамас бұрын мәселелерді анықтайды. Біздің командамыз материалды таңдау және процесті таңдау бойынша пайдалы пікірлер береді. Тұтынушылар көлем мен бюджетке негізделген нақты кеңестер алады. Бұл ерте командалық жұмыс кейінірек қымбат жөндеулердің алдын алады.
Жоба бойынша кеңес алу үшін инженерлік топқа хабарласыңыз
Жобаны бастау бір қарапайым қадамды қажет етеді. Жобалау файлдарыңыз бен қажеттіліктеріңізбен NOBLE инженерлік тобына хабарласыңыз. Біздің команда егжей-тегжейлі баға ұсынысы мен өндіріс жоспарын жібереді. Олар сіздің жағдайыңызға ең жақсы процесті таңдайды. Сізге бір прототип немесе жаппай өндіріс қажет болса да, NOBLE жеткізеді. Сертификаттардың, толық қызмет көрсету дағдыларының және инженерлік білімнің үйлесімі оны ПТР жабдықтарының корпусын өндіруде сенімді серіктес етеді. Дүние жүзіндегі зертханалар мен диагностикалық компаниялар сенімді, үйлесімді корпустар үшін осы командаға сүйенеді.
ПТР жабдығының корпусы үшін дұрыс өндіріс процесін таңдау көлемге, дәлдікке, материалға, ластануды бақылауға және реттеуші қажеттіліктерге байланысты. Әрбір жобаға бірде-бір әдіс сәйкес келмейді. Зертханалар өңдейтін материалдарды қарап шығудан бастаңыз. Қорғауды қажет ететін нәрсені анықтаңыз: үлгі, пайдаланушы немесе екеуі де. Жұмыс процесі мен бөлменің орналасуын картаға түсіріңіз. Техникалық қызмет көрсету және сертификаттау қажеттіліктерін ертерек растаңыз. Баға ұсыныстарын тек қолданбаға сәйкестік анық болғаннан кейін ғана салыстырыңыз. Бұл құрылымдалған тәсіл тәуекелді азайтады. Тәжірибелі өндірістік серіктес барлық процестер бойынша тәжірибе жинақтайды. Өндіріске арналған дизайнды шолу құрал-жабдықтар басталғанға дейін мәселелерді анықтайды. Біздің командамыз сізді қажеттіліктеріңізге ең қолайлы ПТР машинасының корпусына бағыттайды. ПТР жабдығының корпусы жобаңызды талқылау және дұрыс процесті таңдау бойынша сараптамалық нұсқаулық алу үшін бүгін өндірістік серіктеспен хабарласыңыз.
FAQ
ПТР жабдығының корпусын жасаудың ең жақсы өндірістік процесі қандай?
Әрбір жобаға бір ғана процесс сәйкес келмейді. Өндіріс көлемі шешімді анықтайды. Аз көлемді жұмыстар CNC өңдеуге немесе 3D басып шығаруға сәйкес келеді. Жоғары көлемді өндіріс инъекциялық қалыптауды қажет етеді. Металл қаңқаларды жасау құрылымдық жақтаулар үшін жақсы жұмыс істейді. Әрбір әдіс нақты қажеттіліктер үшін ерекше артықшылықтар ұсынады.
CNC өңдеу және инжекциялық қалыптау арасында қалай таңдау жасаймын?
CNC өңдеуі бірнеше жүз бірліктен аз көлемдегі металл бұйымдарға ең жақсы сәйкес келеді. Ол ешқандай құрал-саймандарға инвестиция салуды қажет етпейді. Инъекциялық қалыптау қымбат қалыптарды қажет етеді, бірақ көлемді түрде әр бөлшектің құны өте төмен. Таңдау жасамас бұрын жобаңыздың жалпы бюджеті мен мерзімін ескеріңіз.
ПТР жабдықтарының корпустары үшін қандай материалдар ең жақсы жұмыс істейді?
ABS/PC қоспалары ыстыққа төзімді және кең таралған тазалау құралдарына төзімді. Поликарбонат соққыға төзімді, бірақ мұқият қалыптауды қажет етеді. PEEK қатты химиялық заттарға төзімді. Алюминий жылуды тиімді таратады. Тот баспайтын болат жиі зарарсыздандыру үшін беріктік береді. Материалды таңдау сіздің нақты термиялық және химиялық талаптарыңызға байланысты.
ПТР жабдығының корпусы ISO 13485 стандарттарына сәйкес келетініне қалай көз жеткіземін?
Сертификатталған өндірушімен жұмыс істеңіз. ISO 13485 жеткізушіден дайын бөлшекке дейін құжатталған материалдарды бақылауды талап етеді. Серіктесіңіз әрбір материал партиясы үшін талдау сертификаттарын ұсынуы керек. Белгіленген сапа менеджменті жүйелері мен бақылау процедуралары бар жеткізушіні таңдаңыз.
Прототиптік корпустың әдеттегі жеткізу уақыты қандай?
3D басып шығару бөлшектерді жобалауды соңғы бекітуден кейін бірнеше күн ішінде жеткізеді. CNC өңдеу бағдарламалау мен орнатуға байланысты сәл ұзағырақ уақыт алады. Екеуі де инъекциялық қалыптарды жасау үшін қажетті апталарды болдырмайды. Прототип мерзімдері бөлшектердің күрделілігі мен беткі өңдеу талаптарына байланысты.
Әртүрлі өндірістік процестерді біріктіре аламын ба?
Иә. Көптеген өндірушілер гибридті тәсілдерді қолданады. CNC өңделген дәл бөлшектер қаңылтыр металл корпустардың ішіне орналастырылады. Инъекциялық қалыпталған қақпақтар құрастыруды қорғайды. Бұл стратегия құны, сапасы және өнімділігі теңгерімін сақтайды. Білікті өндірістік серіктес сіздің жобаңыз үшін ең жақсы үйлесімді ұсына алады.
Ластануды бақылау ПТР жабдықтарының корпусының дизайнына қалай әсер етеді?
ПТР жабдықтары тегіс, кеуекті емес беттерді қажет етеді. Бұл беттер ластануға төзімді және оңай тазаланады. Жіксіз интерьер дизайны бөлшектердің жиналуына ешқандай дақ қалдырмайды. HEPA сүзгісі және ультракүлгін стерилизациялау мүмкіндіктері корпустың дұрыс интеграциясын қажет етеді. Дизайнды таңдау клиникалық зертханалардағы диагностикалық дәлдікке тікелей әсер етеді.
Өндірістік серіктестен қандай сертификаттарды іздеуім керек?
Сапа менеджменті жүйесінің сертификаттары бар және IEC 61010-2-101 сияқты қолданыстағы қауіпсіздік стандарттарына сәйкес келетін өндірушілерді іздеңіз. Бұл стандарттар сапа менеджменті мен медициналық құрылғылардың қауіпсіздігін қамтиды. Сертификатталған серіктес сіздің соңғы өніміңіз үшін реттеуші органдардың мақұлдауының кедергісіз өтуін қамтамасыз етеді.







