
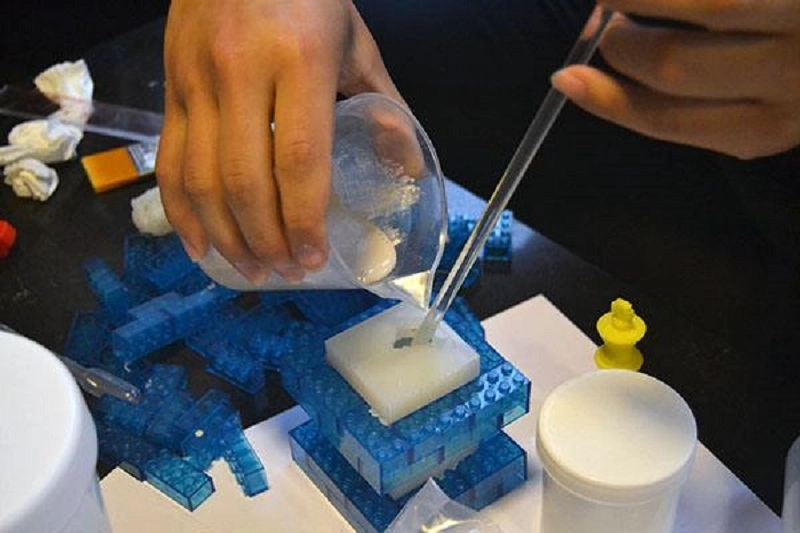
Силиконды вакуумдық құю - жылдам прототиптеу және шағын сериялы өндіріс үшін қолайлы кең таралған заманауи процесс . Бөлшектер тез бөлшектеледі, беті керемет өңделеді және материалдық қасиеттері жаппай өндірістегі силиконның қасиеттеріне сәйкес келеді.
Дегенмен, ақаулар сөзсіз болуы мүмкін — мысалы, ауа көпіршіктері, толық толтырылмаған, беткі ақаулар және майысу. Бұл процесс салыстырмалы түрде сезімтал; тіпті материалдардағы, қалыптардағы немесе вакуум деңгейлеріндегі шағын өзгерістер де елеулі мәселелерді тудыруы мүмкін.
Жиі кездесетін ақаулар Силиконды вакуумдық құю
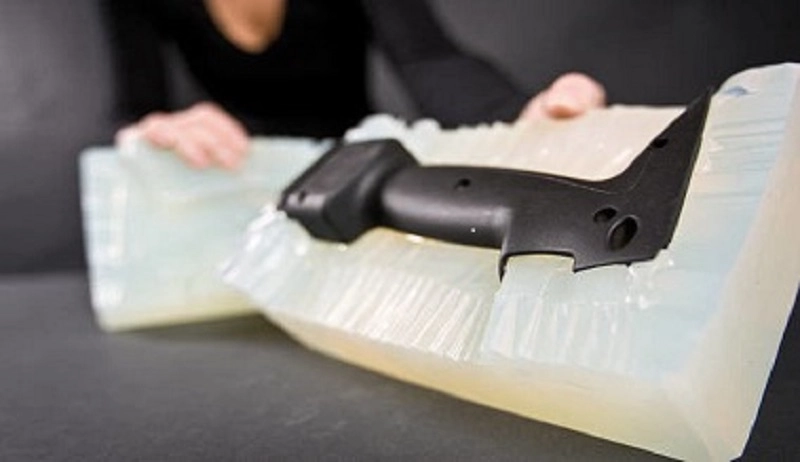
Силиконды вакуумдық құю кезінде ақауларға тап болдыңыз ба? Мысал ретінде көпіршіктер, беткі кедір-бұдырлық және жарқылдарды айтуға болады. Бұл ақаулардың әрқайсысы сыртқы түріне, өлшемдеріне, механикалық қасиеттеріне немесе өндіріс тиімділігіне әсер етуі мүмкін. Бұл ақауларды түсіну - оларды жоюдың алғашқы қадамы.
Ауа көпіршіктері (бостықтар)
Тұншыққан ауа қуыстарды түзеді. Ішкі тесіктер бөлшектердің беріктігін әлсіретеді, ал беткі тесіктер беткі өңдеуді бұзады. Бірнеше себеп бар - газсыздандырудың жеткіліксіздігі, вакуумды ұстау уақытының жеткіліксіздігі және қалып желдету арнасының дұрыс емес дизайны.
Алдын алу шараларына тиісті газсыздандыру кіреді. Шайырдың вакуум астында жеткілікті уақыт демалуына мүмкіндік беру керек. Қалып шайырмен толтыру процесінде ауаның шығуына мүмкіндік беретін желдеткіш арналармен жабдықталуы керек. Вакуум деңгейі материалдың талаптарына сәйкес келуі керек.
Қысқа кадрлар
Қалыпты ашқан кезде, оның толтырылмағанын, бөлшектің толық емес екенін және бөлшектердің нашар бейнеленгенін байқайсыз. Себебі қарапайым. Бұл шайырдың шамадан тыс тұтқырлығына немесе материалдың жеткіліксіз енгізілуіне байланысты болуы мүмкін. Немесе қоспа қуыс толық толтырылмай тұрып кебе бастаған болуы мүмкін.
Толтырудың толық болмауы мәселесін шешу үшін процесті түзету қажет. Материал көлемін арттырыңыз. Алдын ала қыздыру арқылы шайырдың тұтқырлығын азайтыңыз. Араластыру мен инъекция арасындағы уақыт аралығын қысқартыңыз.
жарқыл
Бөлу сызығы бойымен жұқа шайыр қабаты ағып шығады. Бөлшектің шеттері тегіс емес, шамадан тыс жарқыл бар. Зеңнің тозуы ағып кетуге әкелуі мүмкін. Дұрыс емес туралау шайырдың асып кетуіне әкелуі мүмкін. Шамадан тыс қысым шайырдың асып кетуіне әкелуі мүмкін.
Жарқылдау - бұл симптом - сіздің қалыпқа күтім жасау қажет. Тегістеу тексерілуі керек. Айдау қысымы материал мен геометрияға сәйкес келуі керек.
Соғыс
Бөлшектер бөлшектенгеннен кейін деформацияланады. Үлкен, жұқа бөліктер ең осал. Жалпақ бөлшектер бұралып қалады. Ұзын бөліктер майысады. Себебі дифференциалды қатайту немесе салқындату кернеуі. Бір бөлік екіншісіне қарағанда тезірек қатайады. Ішкі кернеу бөлшекті пішінінен шығарады.
Алдын алу біркелкі қатаюға бағытталған. Пеш температурасын реттеңіз. Жылудың біркелкі таралуын қамтамасыз етіңіз. Қалыңнан жұқаға ауысуларды азайту үшін бөлшек геометриясын өзгертіңіз.
Беттік ақаулар
Сызаттар. Шұңқырлар. Кедір-бұдыр дақтар. Беті тегіс емес. Негізгі үлгіде кемшіліктер болуы мүмкін. Қалып беті зақымдалған болуы мүмкін. Шайырдың өзі кедір-бұдыр бет түзуі мүмкін.
Шешім - әр кезеңде сапаны бақылау. Негізгі үлгіні тексеріңіз. Қалып бетін қорғаңыз. Шайырдың жағдайын бақылаңыз.
Өлшемдік дәлсіздік
Бөлшектер төзімділік шегінен тыс. Тесіктер тураланбайды. Интерфейстер үйлеспейді. Мәселені үш фактор тудырады. Силикон қалыпының кішіреюі. Шайырдың кішіреюі. Қатайту кезінде температураның өзгеруі.
Компенсация эмпирикалық деректерді қажет етеді. Қалып пен шайырдағы кішіреюді өлшеңіз. Негізгі үлгі өлшемдерін сәйкесінше реттеңіз. Қатайту температурасын бақылаңыз.
Толық емес емдеу
Бөлшектер жұмсақ болып қалады. Олар жабысқақ. Оларда механикалық беріктік жоқ. Себебі қарапайым: шайыр толықтай айқаспады. Араластырудың дұрыс емес қатынасы. Араластырудың жеткіліксіздігі. Қатудың нашар жағдайлары. Зеңді кетіретін агенттерден ластану.
Түзету - процестің тәртібі. Шайыр қатынасын тексеріңіз. Араластыру уақытын ұзартыңыз. Пеш температурасын сақтаңыз. Циклдер арасында қалыптарды тазалаңыз.
Түс вариациясы
Бір партиядан алынған бөлшектер әртүрлі көрінеді. Біреуі ашық түсті. Біреуі қараңғы түсті. Пигменттерді араластыру біркелкі емес. Шайыр партиялары әртүрлі. Қату жағдайлары түсін өзгертеді.
Стандарттау жұмыстары. Алдын ала өлшенген пигмент пакеттерін пайдаланыңыз. Араластыру жабдығын калибрлеңіз. Қатайту циклін басқарыңыз.
Бұл сегіз ақау силиконды вакуумдық құюдағы көптеген мәселелерді қамтиды. Әрқайсысының өз себебі бар. Әрқайсысының шешімі бар. Келесі бөлімде сол шешімдерді қалай енгізу керектігі көрсетілген.
Вакуумдық құю ақауларының себептері
Ақаулықтар тек симптомдар ғана; шынайы себептер тереңірек деңгейде жатыр. Егер тек беткі деңгейдегі мәселелер шешілсе, мәселе қайтадан пайда болады; мәселені тек түпкі себепті анықтау арқылы ғана толығымен шешуге болады. Келесі бес санат силиконды вакуумдық құюдағы ақаулықтың көптеген себептерін қамтиды.
Материалдық мәселелер
Шайыр - бүкіл процестің кілті. Сапасыз шайыр сапасыз бөлшектерге әкеледі.
Мерзімі өткен шайыр реактивтілігін жоғалтты, бұл толық емес қатаюға және бөлшектердің жұмсақ болуына әкеледі.
Дұрыс емес араластыру коэффициенттері стехиометриялық теңгерімсіздікке әкелуі мүмкін. Тым көп негіз бөлшектерді жабысқақ етеді; тым көп қатайтатын агент оларды сынғыш етеді.
Ылғалдың ластануы ылғалды сақтау ортасынан туындайды. Су шайырмен әрекеттесіп, механикалық қасиеттерді нашарлататын көпіршіктер түзеді.
Нашар сақтау жағдайлары — жоғары температура, жарықтың әсері және ауаның әсері — материалдың қасиеттерін қалыпқа түспес бұрын да нашарлатуы мүмкін.
Материалдың үйлесімсіздігі қабаттар немесе кірістірулер арасындағы деламинацияға немесе байланыс үзілісіне әкелуі мүмкін.
Бірінші қадам - материалды тексеру. Егер шайыр сапасыз болса, басқа ештеңе көмектеспейді.
Қалып дизайнының мәселелері
Қалып бөлшектің пішінін анықтайды. Дұрыс емес дизайн сөзсіз бөлшек сапасының нашарлауына әкеледі.
Қақпаның орналасуы балқытылған материалдың ағынын анықтайды. Қақпаның дұрыс орналаспауы турбуленттілікке әкелуі мүмкін. Турбуленттілік ауаны ұстап қалады, бұл ауа қалталарының пайда болуына әкеледі.
Желдетудің жеткіліксіздігі ауаның шығуына кедергі келтіреді. Сығылған ауа шыға алмайтындықтан, бөлшектегі үрлеу тесіктері пайда болады.
Бөлшектеу сызығының дұрыс емес дизайны бөлшектеу кезінде бөлшектің жарқылдауына немесе жыртылуына әкелуі мүмкін.
Нашар қалып дизайны шайырдың біркелкі ағуына кедергі келтіруі мүмкін, бұл жеткіліксіз толтыруға және нәтижесінде ішінара майысуға әкеледі.
Қалып - өндіріс құралы, және оның дизайны технологиялық талаптарға сай болуы керек.
Процесс параметрінің қателері
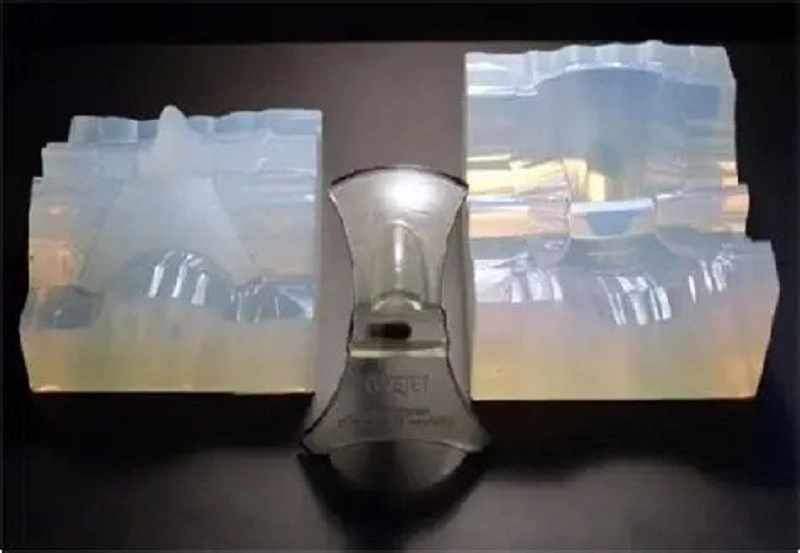
Құрылғы нұсқаулыққа сәйкес қатаң жұмыс істейді; дұрыс емес параметрлер дұрыс емес нәтижелерге әкеледі.
Шаңсорғыш тым төмен бе? Шайырда қалып қойған ауа көпіршіктер түзеді.
Құю жылдамдығы тым жоғары ма? Турбуленттілік ауаны ұстап қалады. Құю жылдамдығы тым баяу. Шайыр қалыпқа құймас бұрын кебеді.
Егер қатаю температурасы тым төмен болса, реакция толық болмайды; егер тым жоғары болса, бөлшектің күйіп кетуіне әкеледі.
Егер қатайту уақыты тым қысқа болса, бөлшек жеткілікті түрде қатаймайды; егер ол тым ұзақ болса, қалып шіріп кетеді.
Егер бөлшек тым ерте бөлшектелсе, ол жыртылып кетеді; егер тым кеш болса, қалыпқа жабысып қалады.
Әрбір параметрдің оңтайлы диапазоны бар. Осы диапазонда қалғанша, бөлшек сапасы қанағаттанарлық болады; ол осы диапазоннан асып кеткеннен кейін ақаулар пайда болады.
Оператор қателері
Силиконды вакуумдық құю процесін автоматтандыруға болады, бірақ оператор әлі де өте маңызды.
Егер қолмен орындалатын операциялар біркелкі болмаса, машина әр уақытта әртүрлі жағдайдан іске қосылады. Нәтижесінде, соңғы бөлшектер біркелкі болмайды.
Егер шайыр дәл өлшенбесе, араластыру коэффициенті дұрыс болмайды және қатайту нәтижесі күтілгендей болмайды.
Егер шайыр дұрыс араластырылмаса, ыдыстың түбінде араластырылмаған шайыр қалады. Бұл араластырылмаған шайыр қалыпқа ағып кетеді, ал бөлшек дұрыс қатпайды.
Жиі кездесетін қателіктерге тері майларының ластануы, зең шығаратын агентті тым көп пайдалану және құралдарды кездейсоқ түсіріп алу жатады.
Бұл мәселелерді болдырмаудың ең жақсы жолы - тиісті оқыту, стандартты жұмыс процедуралары және мұқият бақылау.
Зеңнің тозуы
Силикон қалыптары тұтынылатын болып табылады. Әрбір құю циклі белгілі бір тозуға әкеледі.
Бірінші белгі - жыпылықтау. Бөліну сызығы този бастайды, ал қалыптан шайыр ағып бастайды. Содан кейін өлшем өзгерістері пайда болады. Қалып жұмсарып, созыла бастайды. Маңызды өлшемдер өзгере бастайды.
Қалып беті тозған сайын, бөлшек беті кедір-бұдыр болып, ұсақ бөлшектер біртіндеп жоғалады. Бөлшектердің консистенциясы да төмендейді. Алғашқы бірнеше бөлік әдетте жақсы болады, бірақ соңғы бірнеше бөлік сынықтарға айналуы мүмкін.
Бұл мәселелерді болдырмау үшін, қалып қызмет ету мерзімін бақылап, қалыпқа қажетті уақытта ауыстырыңыз. Оны қызмет ету мерзімінен асырмай пайдаланбаңыз.
Бұл бес санат силиконды вакуумдық құю кезіндегі ақаулардың негізгі себептерін қамтиды. Бұл мәселелерді жүйелі түрде табу және шешу арқылы ақаулар деңгейін азайтуға, өнімділікті жақсартуға және өндірісті бірқалыпты жүргізуге болады.
Силиконды вакуумдық құю кезіндегі ақаулардың алдын алу жолдары
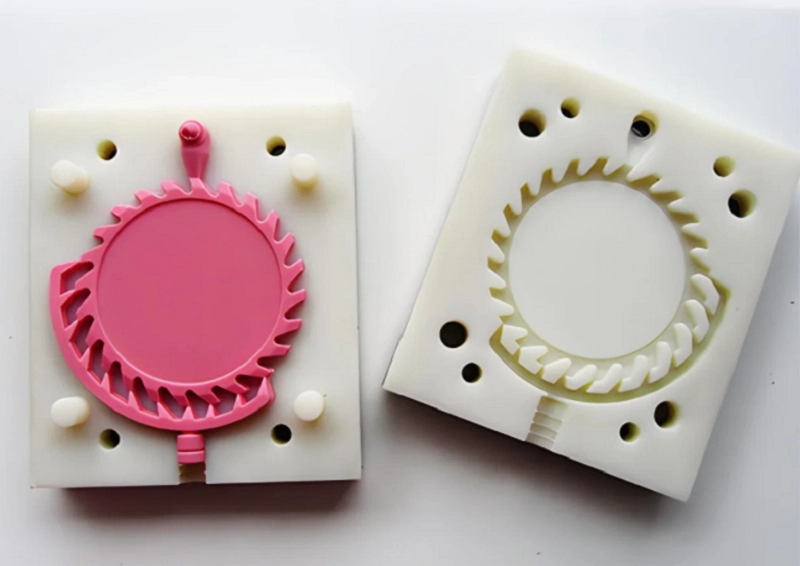
Алдын алу жұмыстары қайта өңдеуден әлдеқайда арзан. Ақаулардың түпкі себептерін жүйелі түрде шешу арқылы өнімділікті арттыруға болады. Төмендегі тоғыз бағыт силиконды вакуумдық құюда тиімділігі дәлелденген практикалық әдістерді қамтиды.
Негізгі үлгі сапасын жақсарту
Негізгі үлгі бәрін анықтайды. Оның беткі әрлеуі соңғы бөліктің беткі әрлеуіне айналады, ал өлшемдік дәлдігі соңғы төзімділікті анықтайды. Нашар негізгі үлгі әрқашан бөлшектердің сапасыз болуына әкеледі.
Негізгі үлгіні мұқият аяқтаңыз. Барлық сызаттарды кетіру үшін бетін тегістеп, жылтыратыңыз.
Негізгі үлгіні мұқият тазалаңыз. Шаң мен саусақ іздері силикон қалыпқа өтуі мүмкін, ал қалып бұл ақауларды әрбір құйылған бөлікке береді.
Өлшем дәлдігін тексеріңіз. Маңызды ерекшеліктерді өлшеп, негізгі үлгінің жобалау талаптарына сәйкес келетінін растаңыз. Бұл өндіріс процесіндегі алғашқы сапа бақылау нүктесі. Оны елемеңіз.
оңтайландыру Дұрыс дизайн
Қалып – бүкіл процестің негізі. Жақсы жасалған қалып өндірісті жеңілдетеді, ал нашар дизайн қайталанатын ақауларға әкеледі.
Қақпаларды шайырдың біркелкі ағып, көпіршіктер тудыруы мүмкін турбуленттіліктен аулақ болу үшін дұрыс орындарға қойыңыз.
Желдеткіш тесіктерді жеткілікті мөлшерде қосыңыз. Шайыр қалыпқа толған кезде ауа тегіс шығуы керек. Желдеткіштің нашар болуы немесе желдеткіш тесіктердің бітелуі ауаны ұстап, қуыстар мен ауа көпіршіктерінің пайда болуына әкеледі.
Бөлу сызығын мұқият жобалаңыз. Бөлу сызығының дұрыс орналаспауы жарқыл тудырып, бөлшектеу жұмыстарын қиындатуы мүмкін.
Жақсы қалып дизайны шайырдың ағынға қарсы тұрудың орнына, оның табиғи ағынын бақылайды.
Шайырды дұрыс дайындау
Шайыр дайындау - өндіріс нәтижелерінің тұрақтылығын қамтамасыз етудің маңызды қадамы.
Дәл өлшеу үшін таразыны пайдаланыңыз. Дұрыс араластыру коэффициентін қатаң сақтаңыз.
Мұқият араластырыңыз. Барлық материалдардың біркелкі араласқанына көз жеткізу үшін ыдыстың бүйірлері мен түбін қырыңыз. Нашар араластыру кейбір жерлердің кеуіп кетпеуіне әкелуі мүмкін.
Вакуумдық газсыздандыруды орындаңыз. Шайырды еріген ауаны кетіру үшін вакуумда жеткілікті ұзақ ұстаңыз. Беткі көпіршіктерді кетіру жеткіліксіз. Шайырдың ішіндегі ауа көпіршіктерін де кетіру керек.
Материалдарды абайлап ұстаңыз. Майдың, ылғалдың немесе ескі шайырдың ластануы бүкіл партияны зақымдауы мүмкін.
Вакуумдық жағдайларды басқару
Вакуум тек газсыздандыру үшін ғана емес, сонымен қатар шайырдың қалыпқа түсуіне көмектесу үшін де қолданылады.
Дұрыс вакуум деңгейін орнатыңыз. Егер вакуум тым төмен болса, ауа жиналып қалады. Егер ол тым жоғары болса, шайыр қайнап, жаңа ақаулар тудыруы мүмкін.
Шаңсорғыш уақытын бақылаңыз. Шайыр газсыздандыру және құю кезінде вакуумда болуы керек. Шайыр кірмес бұрын қалып толығымен босатылуы керек.
Тиісті кебу жағдайларын сақтау
Қаттыру сұйық шайырды қатты бөлшектерге айналдырады. Егер жағдайлар дұрыс бақыланбаса, бөлшектер толық қата алмауы немесе деформациялануы мүмкін.
Пеш температурасын басқарыңыз. Температураның бірнеше градус айырмашылығы ғана қатайту жылдамдығын өзгерте алады. Пештің ішіндегі температураның біркелкі болмауы бөлшектердің жұмысының тұрақсыздығына әкелуі мүмкін.
Дұрыс қатайту уақытын орнатыңыз. Нашар қатайған бөліктер жұмсақ және әлсіз болады, ал шамадан тыс қатайған бөліктер сынғыш болуы мүмкін.
Қоршаған орта жағдайларын бақылаңыз. Ылғалдылық пен ауа ағыны қатайту нәтижесіне әсер етуі мүмкін.
Силикон қалыптарын абайлап ұстаңыз
Силикон қалыптары салыстырмалы түрде нәзік. Дұрыс пайдаланбау қалыптардың тозуын тездетеді.
Бөлшекті ақырын бөлшектеңіз. Бөлшекті күшпен шығарып алмаңыз. Ауа қысымын пайдаланыңыз немесе бөлшекті қалыптан абайлап алыңыз.
Қалыпты тазалау үшін абразивті құралдарды пайдаланудан аулақ болыңыз. Қатаң тазалау әдістері қалып қуысының бетін зақымдауы мүмкін.
Қалыптарды тегіс және таза сақтаңыз. Оларды жарықтан, жоғары температурадан және қысымнан қорғаңыз.
Қалыптарды үнемі тексеріп отырыңыз. Жыртылуларды, тозған бөлшек сызықтарды және бетінің тозуын тексеріңіз. Қалып ақаулы бөлшектер шығара бастамас бұрын оны ауыстырыңыз.
Өндірістік бөлшектерді жобалау
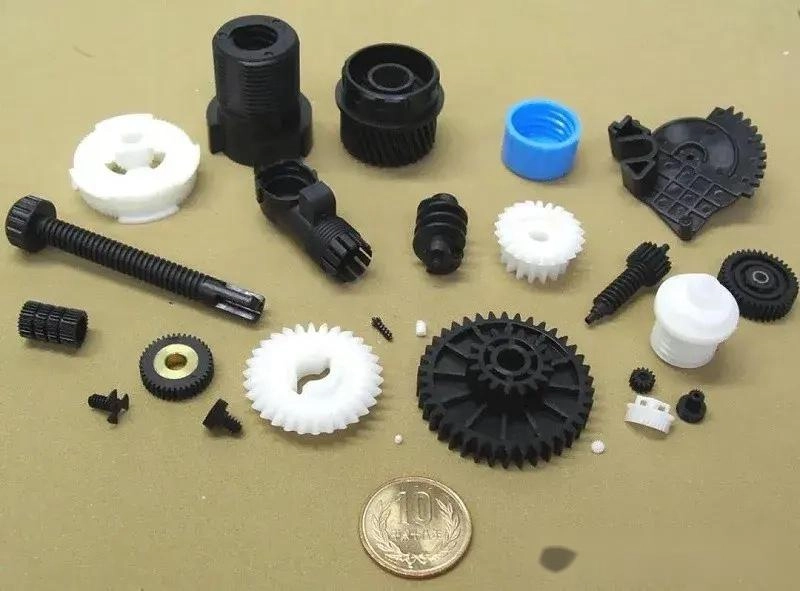
Қабырға қалыңдығын біркелкі сақтаңыз. Қалың бөліктер біркелкі емес кішірейуі мүмкін, ал жұқа бөліктер дұрыс толтырылмауы мүмкін.
Астыңғы кесіктерді азайтыңыз. Терең астыңғы кесіктер қалыпқа түсетін жүктемені арттырады және зақымдануға әкелуі мүмкін.
Дөңгелектелген бұрыштарды қосыңыз. Өткір бұрыштар кернеу нүктелерін тудырады және ауаны ұстап қалуы мүмкін.
Ағын жолдарын жақсартыңыз. Шайыр қуыстың әрбір егжей-тегжейлі аймағына жетуі керек. Дизайн шайыр ағынын бөгемеуі керек.
Операциялық процедураларды стандарттау
Шайыр дайындау, газсыздандыру, құю, қатаю, бұзу және тексеруді қоса алғанда, әрбір қадамды құжаттаңыз.
Пойыз операторлары. Барлығы бірдей пайдалану процедураларын сақтауы керек. Пайдалану әдістеріндегі айырмашылықтар бөлшектер сапасының өзгеруіне әкелуі мүмкін.
Процесті басқаруды пайдаланыңыз. Процесс параметрлерін орнатыңыз, оларды үздіксіз бақылаңыз және олар өзгерген кезде түзетулер енгізіңіз.
Күнделікті сапа тексерулерін жүргізіңіз
Тексеру мәселелерді ерте анықтауға көмектеседі. Мәселе неғұрлым ертерек табылса, оны шешу соғұрлым оңай болады.
| Көрнекі тексеру | Беткі ақауларды, соның ішінде жарықтарды, шұңқырларды, жарқылдарды және түс айырмашылықтарын тікелей көруге болады. |
| Өлшемді өлшем | Маңызды өлшемдер төзімділік шегінде қалуы керек. |
| Салмақ салыстыру | Ішкі қуыстары бар бөлшектердің салмағы қатты бөлшектерге қарағанда аз. |
| Құрастыру сынақтары | Бөлшектер бір-біріне дұрыс сәйкес келуі керек. Егер олар сәйкес келмесе, бұл процестің өзгеруін көрсетуі мүмкін. |
| Функционалды тестілеу | Бөлшектер нақты пайдалану талаптарына сәйкес келуі және күтілетін жағдайларда сынақтан өтуі керек. |
Бұл тоғыз алдын алу әдісі силиконды вакуумдық құю процесінің барлығын қамтиды. Оларды ақаулық деңгейін төмендету, өнімділікті арттыру және өндірісті тұрақты және болжамды ету үшін жүйелі түрде қолданыңыз.
Силиконды вакуумдық құю шешімдері бойынша NOBLE компаниясымен серіктес болыңыз
NOBLE металл және пластик өңдеуге маманданған. Біздің жұмысымыз тек бөлшектер жасаумен ғана шектелмейді. Бұл толық шешімдерді ұсынумен байланысты. Сенімді, жоғары сапалы компоненттер мен құрастыруларды қажет ететін тұтынушылар бізбен жұмыс істеуді таңдайды.
Біз жобаларды алғашқы кезеңнен бастап қолдаймыз, соның ішінде жобалауды қолдау, прототиптеу, өндіру, әрлеу және құрастыру. Барлық процестерді бір шатырдың астында аяқтауға болады.
Біздің инженерлік тәжірибеміз, озық өңдеу мүмкіндіктеріміз және қатаң сапа менеджменті бүкіл процесті байланысты ұстау үшін бірге жұмыс істейді. NOBLE тұтынушыларға идеяларды өндіріске дайын өнімдерге тиімді түрде айналдыруға көмектеседі.
Дизайннан бастап құрастыруға дейінгі кешенді өндірістік мүмкіндіктер
Бір ғана жеткізуші бүкіл өндіріс тізбегін басқара алады, бұл бірнеше өндірістік серіктестерді үйлестіру қажеттілігін жояды.
Дизайндық қолдау және инженерлік көмек өнімнің дизайнын оңтайландыруға, өндірістік қабілеттілікті жақсартуға және материалды таңдау бойынша нұсқаулық беруге көмектеседі, бұл өндіріс тиімділігін арттырады.
Прототипті әзірлеу жылдам валидацияны қолдайды. Толық көлемді өндіріске көшпес бұрын, дизайнды сынау және жақсарту үшін аз көлемді өндірістік шешімдерді пайдалануға болады.
Металл өңдеуге CNC өңдеу , металл табақшаларын жасау және беткі өңдеу кіреді . Бұл мүмкіндіктер күрделі құрылымдар мен тығыз төзімділіктерді қолдайды.
Пластик өңдеу силиконды вакуумдық құю және инжекциялық қалыптау сияқты бірнеше өндіріс технологияларын қамтиды . Дұрыс пластик өндіріс әдісі өнімнің қолданылуына негізделіп таңдалады.
Беттік өңдеу және қайталама өңдеу өнімнің сыртқы түрін және өнімділігін, соның ішінде жабындарды, текстураларды және қосымша өңдеуден кейінгі операцияларды жақсартады.
Құрастыру және соңғы өнімді біріктіру толық жеткізуді қамтамасыз етеді. Тек жеке бөлшектер ғана емес, сонымен қатар пайдалануға дайын дайын құрастырмалар да.
Сапа менеджменті халықаралық стандарттарға сәйкес сертификатталған
ISO 9001:2015 стандарты процестерді бақылауды, үздіксіз жетілдіруді және тұтынушылардың қанағаттанушылығын басқаруды қамтитын сапа менеджменті жүйесін көрсетеді.
ISO 13485:2016 бақыланатын процестермен, құжаттамамен, бақылаумен және қатаң сапа талаптарымен медициналық құрылғылар өндірісін қолдайды.
Бұл сертификаттар NOBLE компаниясының күнделікті жұмыс стандарттарын анықтайды. Талапшыл салалардағы тұтынушылар сенімді сапаны қамтамасыз ету үшін осы жүйелерге сүйенеді.
FAQ
Силикон қалыптары әдетте қанша бөлшек жасай алады?
Силикон қалып әдетте 20-30 бөлік шығарады. Қарапайым бөлшектер шамамен 40 бөлікке жетуі мүмкін. Күрделі конструкциялар немесе бұзу кезінде көбірек тозуға әкелетін бөлшектер қалып қызмет ету мерзімін тезірек қысқартады.
Зеңнің қызмет ету мерзімі шайыр температурасына, қатаю жағдайларына және өңдеу әдістеріне де байланысты. Зеңнің жұмысын бақылап, ақаулар жиілеп кетпес бұрын, оны ауыстырыңыз.
Вакуумдық құю кезінде көпіршіктердің пайда болуына не себеп болады?
Көпіршіктер әдетте газсыздандырудың жеткіліксіздігінен пайда болады. Шайыр еріген ауаны шығару үшін вакуумда жеткілікті ұзақ тұруы керек.
Қалыптың ішінде ауаның тұрып қалуы тағы бір кең таралған себеп болып табылады. Нашар желдету ауаның шығуына кедергі келтіреді. Дұрыс емес құю әдістері шайырды тасымалдау кезінде ауаның енуіне де әкелуі мүмкін.
Вакуумдық құймамен құйылған майысқан бөлшектерді жөндеуге бола ма?
Кейбір деформацияланған бөлшектерді жөндеуге болады. Жеңіл деформацияларды бақыланатын қыздыру және тиісті бекіткіштер арқылы түзетуге болады.
Дегенмен, күрделі қисықтары немесе қатты деформациясы бар бөлшектерді әдетте жөндеу мүмкін емес. Жөндеуден гөрі алдын алған дұрыс. Қатайту температурасын бақылаңыз және қалың және жұқа бөліктер арасындағы кенеттен ауысулардан аулақ болыңыз.
Силиконды вакуумдық құю қаншалықты дәл?
Әдеттегі өлшемдік төзімділік ±0.10 мм және ±0.30 мм аралығында. Негізгі үлгінің сапасы қол жеткізуге болатын максималды дәлдікті анықтайды. Шайырдың кішіреюі өлшемдік өзгерістерге әкеледі, ал қалып тозуы уақыт өте келе төзімділікті арттырады.
Неліктен силикон қалыптары тозады?
Силикон қалыптары бірнеше факторларға байланысты біртіндеп ыдырайды.
Қайталанатын құю циклдары механикалық шаршауды тудырады. Қалыпты бұзу кезіндегі кернеу қалып қуысының бетін зақымдауы мүмкін. Шайырдағы химиялық заттар силиконның жұмысына біртіндеп әсер етуі мүмкін, ал жоғары температура қалыптардың қартаюын жеделдетуі мүмкін.







