
қандай Sыстық Metal Cшығару?
Металл парақтарын кесу технологиясы металл парақтарын бөлу және өңдеу үшін кеңінен қолданылатын әдіс болып табылады. Ол негізінен бүкіл парақты механикалық, термиялық немесе арнайы құралдар арқылы қажетті пішін мен өлшемдегі бөліктерге кеседі. Кең таралған дәстүрлі әдістерге кесу және тесу жатады, ал қазіргі заманғы процестер лазерлік кесу, плазмалық кесу және су ағынымен кесу сияқты жоғары дәлдіктегі технологияларды кеңінен қолданады, бұл әртүрлі қалыңдықтағы және материалдардағы металдарды тиімді өңдей алады.
Металл қаңылтырын кесу технологиясының негізі материалдың қасиеттері мен өндіріс талаптарына негізделген тиісті әдісті таңдауда жатыр. Мысалы, лазерлік кесу күрделі профильдер мен тегіс кесілген беттерге жарамды, плазмалық кесу қалың пластиналарға жарамды, ал су ағынымен кесу жылу әсерлерінен аулақ бола алады. Ол қаңылтыр металын өндірудің алғашқы процесіне тікелей қызмет етеді, кейінгі иілу, дәнекерлеу және басқа да буындар үшін дәл дайындамаларды қамтамасыз етеді және механикалық жабдықтар, автомобиль өндірісі және аэроғарыш сияқты салаларда кеңінен қолданылады.
S тарихыыстық Metal Cшығару
Металл қаңылтырын кесу тарихы дәстүрлі қолмен және механикалық әдістерден басталды. Ертедегі қолөнершілер қолмен кесу үшін қайшы мен қашау сияқты құралдарды пайдаланды. Өнеркәсіптік революциядан кейін механикалық қырқу машиналары мен перфораторлық престер пайда болды, олар физикалық қалыптар мен қысым арқылы кесуге қол жеткізді. Бұл тиімділікті айтарлықтай арттырды, бірақ олардың икемділігі мен дәлдігі шектеулі болды.
Қазіргі заманғы кесу технологиясының революциясы 20 ғасырдың ортасында басталды. Оттегімен кесу және плазмалық кесу технологияларының пайда болуы қалың металл пластиналарды кесу мәселесін шешті. Кейіннен лазерлік кесу технологиясы жоғары дәлдігі мен икемділігінің арқасында кең таралған бағытқа айналды, ал су ағынымен кесу жылулық әсерлерсіз суық кесу шешімін ұсынады.
S қалай істейді?ыстық Metal Cшығару Жұмыс?
Сурет салуды талдау
Инженерлер бөлшектердің сызбаларын мұқият талдап, олардың геометриялық пішіндерін, өлшемдік төзімділіктерін, техникалық талаптарын және кейінгі өңдеу қажеттіліктерін дәл түсінуі керек. Осы негізде кесу жолын жоспарлаңыз, ең қолайлы кесу процесін таңдаңыз, материалды пайдалану жылдамдығын барынша арттыру үшін парақтың орналасу схемасын анықтаңыз және егжей-тегжейлі өңдеу бағдарламасын жасаңыз.
Материалды дайындау
Сызу талаптарына сәйкес, тиісті металл парақты таңдап, оның материалының, қалыңдығының және бетінің жағдайының стандарттарға сәйкес келетінін тексеріңіз. Содан кейін парақты жұмыс үстеліне дәл қойып, оны арматура, магнитті сорғыштар немесе вакуумды адсорбциялық үстелдер және басқа да құрылғылар арқылы мықтап бекітіңіз.
Жабдықты орнату
Ресми кесу алдында кесу жабдығы мұқият жөнделуі керек. Бұған тиісті кесу басын орнату және калибрлеу, қосалқы газ қысымының стандартқа сәйкес келетінін тексеру және материал түрі мен қалыңдығына сәйкес қуат, жылдамдық және жиілік сияқты оңтайлы өзек параметрлерін орнату кіреді.
Лазермен кесу үшін фокустау орнын да калибрлеу қажет. Плазмалық кесу үшін тиісті ток күшін және кесу саптамасының биіктігін анықтау қажет.
Кесуді орындау
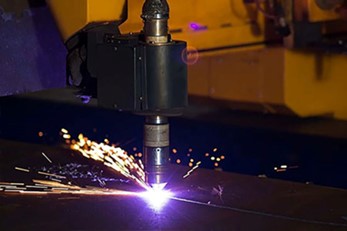
Материалдар мен жабдықтар дайын болғаннан кейін, жабдықты іске қосып, алдын ала орнатылған өңдеу бағдарламасын орындаңыз. Бұл процесс кезінде оператор кесу күйін мұқият бақылауы, ұшқындардың пішінін және қождың лақтырылуы қалыпты екенін бақылауы және жабдықтың жұмысы кезінде кез келген қалыптан тыс дыбыстарды тыңдауы керек.
Қазіргі заманғы автоматтандырылған жабдықтар әдетте перфорацияның сәтті өткенін, соқтығысу қаупі бар-жоғын автоматты түрде анықтай алатын және жағдайға сәйкес кесу параметрлерін дәл реттей алатын нақты уақыт режиміндегі бақылау жүйелерімен жабдықталған.
Пост-өңдеу
Кесу аяқталғаннан кейін, дайындама келесі өңдеу аймағына ауыстырылады. Алдымен дайындамадағы қылшықтарды, қожды және басқа заттарды алып тастау керек. Қажет болған жағдайда, шеттерін тегіс және тегіс ету үшін тегістеу жүргізілуі керек. Содан кейін, суппорттар, проекторлар немесе үш координаталық өлшеу машиналары сияқты құралдарды пайдаланып, дайындаманың негізгі өлшемдері, контур дәлдігі және бетінің сапасы сызба талаптарына толық сәйкес келетініне көз жеткізу үшін қатаң тексеріледі.
Тексеруден өткен білікті бөлшектер ғана иілу және дәнекерлеу сияқты келесі өндіріс процесіне ағыла алады, бұл соңғы өнімнің сапасын қамтамасыз етудің маңызды бақылау нүктесі болып табылады.
Оңтүстік Каролинада қолданылатын металл материалдарыстық Metal Cшығару
Тот баспайтын болат
Тот баспайтын болат - тамаша коррозияға төзімділігі, беріктігі және тартымды беткі қабатының арқасында парақты кесуге арналған ең танымал материалдардың бірі.
Бағдарламалар:
Медициналық жабдықтарда, ас үй құрылғыларында, автомобиль әрлеуінде және сәулет панельдерінде қолданылады.
Жұмсақ болат
Көміртекті болат беріктігімен, қаттылығымен және үнемділігімен танымал. Оны өңдеу оңай және құрылымдық бөлшектерге жарамды.
Бағдарламалар:
Машина жасауда, автомобиль рамаларында, құрылыста және өнеркәсіптік жабдықтарда кеңінен қолданылады.
алюминий
Алюминий жеңіл, коррозияға төзімді және жылу және электр өткізгіштігі өте жақсы. Дегенмен, ол шағылыстырғыш және дәл кесу үшін арнайы лазерлік толқын ұзындықтарын қажет етеді.
Бағдарламалар:
Аэроғарыштық компоненттерде, электронды корпустарда, автомобиль панельдерінде және тұтынушылық электроникада қолданылады.
мыс
Мыс электрлік және жылу өткізгіштіктің жоғары деңгейін қамтамасыз етеді, бұл оны электрлік компоненттер үшін маңызды етеді. Ол шағылыстырады және лазермен кесу қиын болуы мүмкін.
Бағдарламалар:
Электр қосқыштарында, шиналарда, жылу алмастырғыштарда және сәндік панельдерде қолданылады.
жез
Жез - мыс пен мырыштың қорытпасы, ол жақсы өңдеуге қабілетті, коррозияға төзімді және тартымды алтын түстес көрініс береді.
Бағдарламалар:
Сәндік бөлшектер, атау тақтайшалары, аспаптар және сәулеттік жабдықтар үшін өте қолайлы.
Мырышталған болат
Мырышталған болат тот пен коррозиядан қорғайтын мырыш жабынына ие. Ол беріктік пен салыстырмалы түрде төмен бағаны біріктіреді.
Бағдарламалар:
Жылыту, желдету және кондиционерлеу жүйелерінде, автомобиль бөлшектерінде және тұрмыстық техникада жиі кездеседі.
титан
Титан ерекше беріктік пен салмақ арақатынасын, жоғары коррозияға төзімділікті және тамаша биоүйлесімділікті ұсынады. Ол қымбатырақ, бірақ маңызды қолданбалар үшін өте қолайлы.
Бағдарламалар:
Аэроғарыштық, медициналық имплантаттар және жоғары өнімді жабдықтарда қолданылады.
| материал | Негізгі кесу әдістері | Негізгі артықшылықтары |
| Тот баспайтын болат | Лазер, су ағыны | Коррозияға төзімділік, беріктік |
| Көміртекті болат | Лазер, плазма | Күшті, қол жетімді |
| алюминий | Лазер, су ағыны | Жеңіл, өткізгіш |
| мыс | Су ағынды, талшықты лазер | Өткізгіш, берік |
| жез | Лазер, су ағыны | Эстетикалық, өңдеуге жарамды |
| Мырышталған болат | Лазер, плазма | Тот басуға қарсы, арзан |
| титан | Су ағыны, лазер | Жоғары беріктік, биоүйлесімділік |
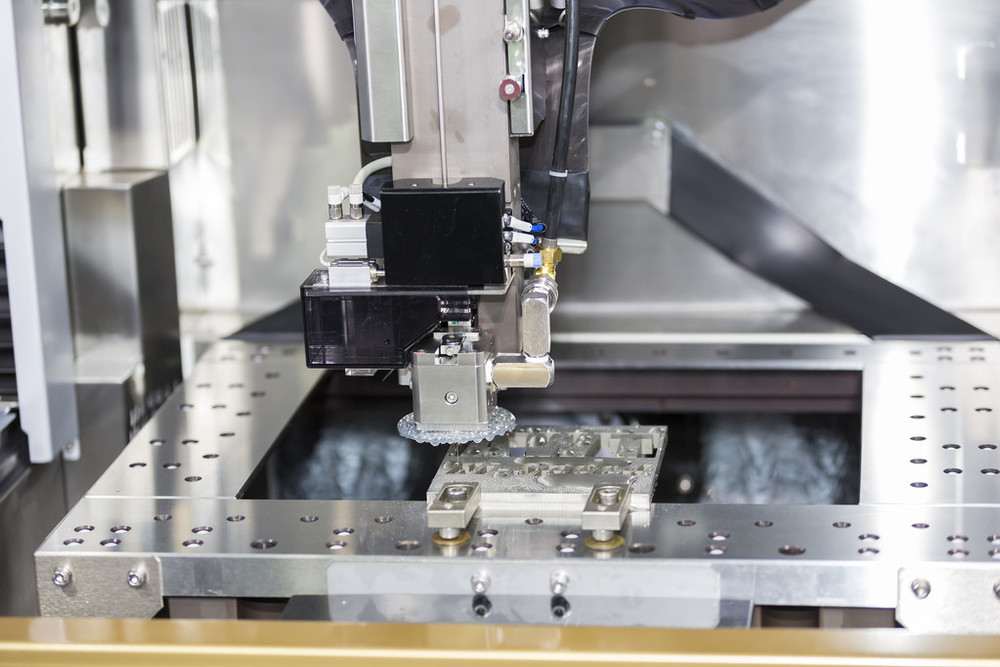
Металл кесу процестерінің түрлері
Парақты металды лазерлік кесу
Лазерлік кесу материалды балқыту, булау немесе тұтандыру арқылы кесуге қол жеткізу үшін жылу көзі ретінде жоғары энергия тығыздығына бағытталған лазер сәулесін пайдаланады. Бұл жоғары дәлдіктегі және икемділікке ие жанаспайтын өңдеу әдісі, ол күрделі контурлар мен ұсақ бөлшектерді өңдеуге өте қолайлы. Оның кесу жылдамдығы жылдам, жылу әсер ететін аймақ кішкентай және көлденең қимасының сапасы әдетте өте тегіс.
Лазер түріне сәйкес, оны негізінен талшықты лазерлік кесу және CO2 лазерлік кесу деп бөлуге болады. Лазерлік кесу барлық дерлік металл пластиналарға, әсіресе орташа және жұқа пластиналар саласында қолданылады.
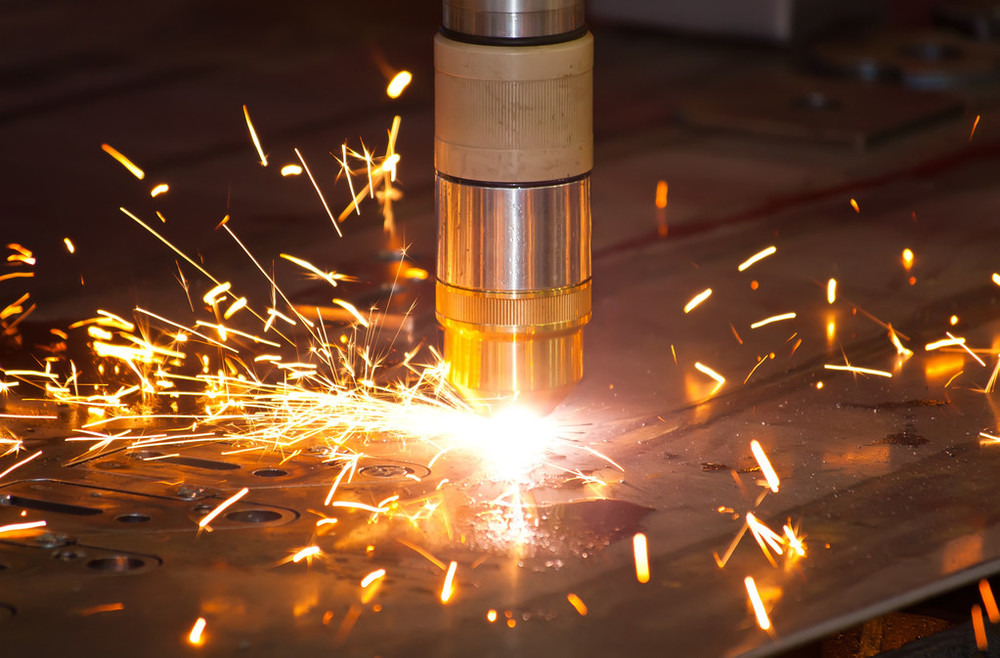
Табақ металы Плазмалық кесу
Плазмалық кесу материалды сығылған плазмалық доға арқылы балқытады және балқытылған металды үрлеп жіберу үшін жоғары жылдамдықты газ ағынын пайдаланады, бұл кесіндіні құрайды. Плазмалық кесудің негізгі артықшылығы - орташа және қалың пластиналарды, сондай-ақ жоғары өткізгіштікке ие металдарды өте жылдам кесу жылдамдығымен тиімді кесу мүмкіндігі. Дегенмен, оның кесу дәлдігі мен көлденең қимасының тегістігі әдетте лазерлік кесу сияқты жақсы емес, ал жылу әсер ететін аймақ та үлкенірек.
Плазмалық кесу технологиясы ауыр машина жасауда, кеме жасауда, болат конструкцияларында және басқа да салаларда кеңінен қолданылады және қалың пластиналарды өңдеу үшін үнемді және тиімді шешім болып табылады.
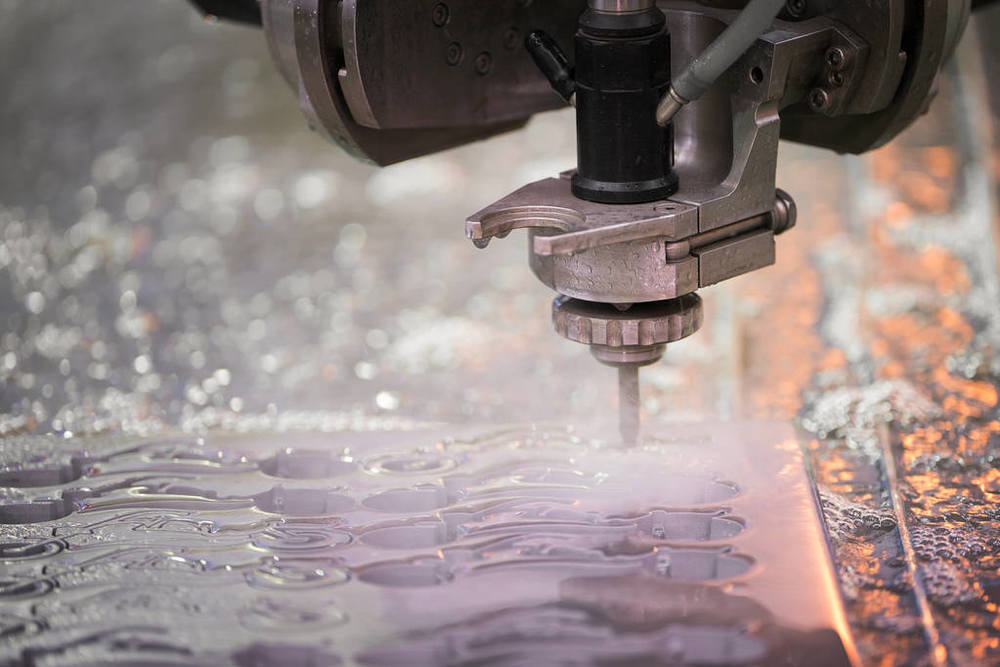
Табақ металы Waterjet кесу
Су ағынымен кесу - суық күйдегі кесу процесі. Ол материалдарды кесу үшін ультра жоғары қысымды су ағынын немесе абразивтермен араласқан су ағынын пайдаланады. Оның ең үлкен артықшылығы - кесу процесінде жылу бөлінбейді, сондықтан материалдың жылу әсер ететін аймағы, жылу деформациясы немесе металлографиялық өзгерісі мүлдем болмайды.
Су ағынымен кесу металл мен тастан бастап шыны мен композиттік материалдарға дейінгі кез келген материалды кесуге мүмкіндік береді, және бастапқы нүктесі кез келген, өте жоғары икемділікпен. Кемшіліктері - кесу жылдамдығы салыстырмалы түрде баяу және жабдықтың пайдалану құны жоғары. Ол көбінесе әртүрлі текстуралы жылуға сезімтал немесе композиттік материалдарды өңдеу үшін қолданылады.
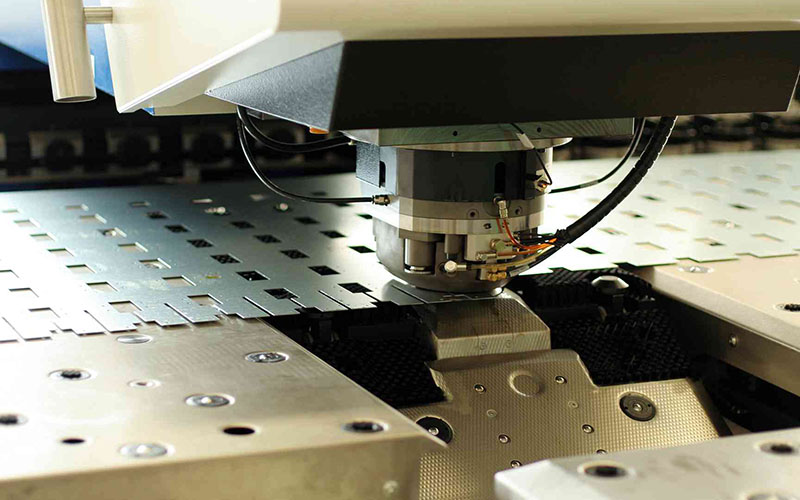
Табақ металы Тасымалдау
Тесу - бұл дәстүрлі механикалық өңдеу әдісі, ол преске орнатылған қалыппен күшті механикалық қысым арқылы металл парақтарын кесу, тесу немесе бос металл парақтарын кесу үшін қолданылады. Ол салыстырмалы түрде стандартталған пішінді көп мөлшердегі бөлшектерді өндіруге жарамды. Оның өңдеу жылдамдығы өте жоғары және оны бір рет басу арқылы қалыптастыруға болады. Қалыптардың құны салыстырмалы түрде жоғары, бірақ бір бөлікті өңдеу құны өте төмен.
Шасси шкафтары мен электрлік компоненттер сияқты көптеген стандартты тесіктерді немесе қарапайым пішіндерді қажет ететін бөлшектер үшін штамптау ең тиімді және үнемді таңдау болып қала береді.
артықшылықтары С.ыстық Metal Cшығару
Жоғары дәлдік
Қазіргі заманғы қаңылтыр металл кесу әдістері, әсіресе лазерлік кесу, өте жоғары өлшемдік дәлдікке қол жеткізе алады, төзімділік ±0.1 миллиметр немесе одан да аз шегінде оңай басқарылады. Бұл өңделген бөлшектердің дәл өлшемдері мен күшті өзара алмастырылатындығын білдіреді.
Керемет қайталану мүмкіндігі
Сандық бағдарламалауды басқарудың енгізілуіне байланысты, бағдарлама орнатылғаннан кейін бірдей бөлшектерді бірдей мөлшерде жасауға болады, бұл ірі көлемді өндірісте сапаның тұрақтылығы мен бірізділігін қамтамасыз етеді және кейінгі автоматтандырылған құрастыру үшін берік негіз қалайды.
Жоғары икемділік
Металл қаңылтырын кесу, әсіресе лазерлік және су ағыны сияқты жанаспайтын өңдеу әдістері теңдессіз икемділікті ұсынады. Қымбат физикалық қалыптарды жасаудың қажеті жоқ. Компьютерлік сызбалар мен бағдарламаларды өзгерту арқылы әртүрлі пішіндегі және өлшемдегі бөлшектерді тез ауыстыруға және өңдеуге болады, бұл шағын партиялы, көп түрлі өндіріс және жылдам прототиптеу үшін өте қолайлы.
Сонымен қатар, бұл процестер көміртекті болаттан, тот баспайтын болаттан, алюминийден, мыстан бастап титан қорытпаларына және тіпті металл емес материалдарға дейінгі металл материалдарының кең ауқымын өңдей алады. Су ағынымен кесу барлық салалардың материалдық талаптарын қанағаттандыра отырып, кез келген материалды өңдей алады.
Жоғары тиімділік
Дәстүрлі қолмен немесе механикалық өңдеумен салыстырғанда, автоматтандырылған кесу өте жылдам, әсіресе жұқа пластиналарды лазермен кескенде; бұл өндіріс циклін айтарлықтай қысқарта алады.
Материалды пайдалану
Металл қаңылтырын кесуді компьютерлік оңтайландырылған интеллектуалды орналасу жүйесі арқылы жүзеге асыруға болады, бұл бөлшектерді қаңылтыр қаңылтырына ең ықшам және ақылға қонымды түрде орналастыруға мүмкіндік береді, бұл бұрыштардағы қалдықтарды азайтады және қаңылтыр қаңылтырын пайдалану деңгейін айтарлықтай жақсартады. Бұл шикізат шығындарын тікелей азайтады, және мұндай үнемдеудің әсері ірі көлемді өндірісте ерекше таңқаларлық.
биік Сапалы кесу
Көптеген озық кесу әдістері өте тегіс және тік кесу беттеріне тікелей қол жеткізе алады. Лазерлік кесудің көлденең қимасының тегістігі өте жоғары, ал су ағынымен кесу материалдың бастапқы қасиеттерін сақтай алады.
Кесуден кейін бөлшектер көбінесе екінші реттік тегістеу және өңдеу процестерін қажет етпейді немесе өте аз қажет етеді және иілу, дәнекерлеу немесе құрастыру кезеңіне тікелей кіре алады. Бұл уақыт пен еңбек шығындарын үнемдеп қана қоймай, сонымен қатар екінші реттік өңдеуден туындауы мүмкін өлшемдік ауытқуларды немесе беткі зақымдануларды болдырмайды, жалпы өндіріс тиімділігі мен сапасын арттырады.
S-тегі қиындықтарыстық Metal Cшығару
Материалдық қиындықтар
Әртүрлі материалдар өздерінің ерекше қасиеттеріне байланысты арнайы кесу әдістерін қажет етеді. Мысалы, алюминий және мыс сияқты шағылыстыратын металдар лазер энергиясын өте аз сіңіреді. Бұл оларды кесуді қиындатады. Олар сондай-ақ жарықты шағылыстырады және лазерлік жабдықты зақымдауы мүмкін. Екінші жағынан, арнайы қорытпалы болат және титан қорытпалары сияқты қатты материалдар кесу жылдамдығын төмендетеді. Олар сондай-ақ пышақтарды және шығын материалдарын тезірек тозады.
Беткі жағдай да маңызды. Жабындар, тот немесе май дақтары кесуді бұзуы мүмкін. Бұл көбінесе шеттердің тегіс емес болуына немесе қождың қалдықтарына әкеледі. Әрбір материал үшін дұрыс кесу параметрлерін орнату маңызды мәселе болып қала береді.
Термиялық бұрмалану мәселелері
Лазерлік және плазмалық кесу сияқты термиялық кесу процестері сөзсіз материалға көп мөлшерде жылу береді. Егер параметрлер дұрыс бақыланбаса, жылу шамадан тыс жиналып, кесу аймағынан тыс материалға таралады, бұл жергілікті кернеу мен термиялық деформацияны тудырады, бұл өлшемдердің ауытқуларына және бөлшектердің пішінінің деформациясына әкеледі. Бұл әсіресе жұқа пластиналы өңдеуде айқын көрінеді.
Жылу әсер ететін аймақты басқару және деформацияны азайту үшін қуат, жылдамдық және ауа қысымы сияқты параметрлерді дәл теңестіру және жылуды тарату үшін кесу жолының тиімді дизайнын қабылдау қажет. Бұл оператордың тәжірибесіне және жабдықтың тұрақтылығына жоғары талаптар қояды.
Қалыңдық пен дәлдік
Барлық кесу әдістерінің шегі бар. Қалың материалдарды кесу дәлдіктің төмендеуін білдіреді. Мысалы, лазерлік кесу жұқа парақтарда өте дәл. Бірақ қалың пластиналармен кесу кеңірек және кедір-бұдыр болады. Плазмалық кесу қалың пластиналарда жақсы жұмыс істейді, бірақ кесу сапасы нашар.
Баяулау сапаны жақсартады, бірақ тиімділікке кері әсер етеді. Жылдамдықты арттыру кесудің толық емес болуына немесе қождың пайда болуына әкелуі мүмкін. Әрбір қалыңдық үшін дұрыс әдісті табу және жылдамдықты, дәлдікті және сапаны теңестіру - негізгі қиындық.
Шығындар мен тиімділік балансы
Металл қаңылтырын кесудің шығындар құрылымы күрделі, ол жабдықты, энергияны, газдарды, бөлшектерді ауыстыруды және жұмыс күшін қамтиды. Мысалы, лазерлік кесу жоғары дәлдікті ұсынады, бірақ жоғары инвестицияларды, техникалық қызмет көрсетуді және үздіксіз газ шығындарын қамтиды.
Сондықтан, пайдалылық мұқият оңтайландыруға байланысты. Бұған жақсырақ ұя салу арқылы материалды пайдалануды жақсарту, оңтайлы параметрлермен бөлшектердің қызмет ету мерзімін ұзарту және ақылды өндіріс кестесі арқылы жабдықтың тиімділігін арттыру кіреді. Мұндай шаралар жалпы пайдалылықты арттыру үшін өте маңызды.
Металл қаңылтырын кесудегі шығын факторлары - бағаға не әсер етеді?
Материалдық құны
Шикізатты сатып алу құны жалпы құнның негізін құрайды. Әр түрлі материалдар мен сипаттамалардағы металл пластиналардың бағасы айтарлықтай өзгереді. Ең бастысы, материалды пайдалану деңгейі, яғни бөлшектерді бір параққа қалай орналастыру керек.
Орналасуды оңтайландыру, мүмкіндігінше көп пайдалы бөлшектерді кесіп тастау және шеттері мен бұрыштарындағы қалдықтарды азайту әрбір бөлшекке бөлінетін материал құнын тікелей төмендетуі мүмкін. Бұл шығындарды бақылаудың ең тиімді жолы.
Процесті таңдау
Әртүрлі кесу процестерінің пайдалану шығындарының құрамы айтарлықтай өзгереді. Лазерлік кесу электр энергиясы, қосалқы газ және линзалар сияқты осал бөлшектерге байланысты. Плазмалық кесу электродтар мен форсункаларды тұтынады; су ағынымен кесу жоғары қысымды тығыздағыштар мен кесу бастарын тозады.
Процесті таңдау энергия тұтынуына, газ тұтынуына және осал бөлшектерді ауыстыру жиілігіне тікелей әсер етеді.
Еңбек және пайдалану тиімділігі
Өңдеу уақыты еңбек күші мен машина шығындарына тікелей байланысты. Оның ұзақтығы кесу жолын оңтайландыру дәрежесіне, енгізу және кесу жылдамдығына, сондай-ақ жабдықтың бос жұмыс уақытына байланысты. Операторлардың шеберлік деңгейі де өте маңызды.
Тәжірибелі операторлар материалдарды бағдарламалай алады, қысады және күтпеген ақауларды тезірек шеше алады, осылайша жабдықтың жалпы тиімділігін арттырады, жұмыстың тоқтап қалу уақытын азайтады және өнім бірлігіне шаққандағы еңбек шығынын жанама түрде төмендетеді.

Пост-өңдеу
Кесу аяқталғаннан кейін келтірілген шығындарды да ескермеуге болмайды. Егер кесу сапасы жоғары, көлденең қимасы тегіс болса және қож ілініп тұрмаса, екінші реттік өңдеуге, мысалы, тегістеу және өңдеуге жұмсалатын жұмыс күші мен уақытты үнемдеуге немесе азайтуға болады.
Металл парақтарын кесуге төзімділік және дәлдік стандарттары
Дайындалған прототиптер мен бөлшектердің маневрлілігі мен дәлдігін қамтамасыз ету үшін біздің тапсырыс бойынша жасалған металл парақтарын кесу қызметтерінің стандарттары келесідей:
| Өлшемнің егжей-тегжейлі сипаттамасы | төзімділік |
| Шетінен шетіне дейін, бір бетті | +/- 0.010 дюйм |
| Шетінен тесікке дейін, бір бетті | +/- 0.010 дюйм |
| Тесіктен тесікке, бір бетті | +/- 0.010 дюйм |
| Тесік диаметрі, бір беті | +/- 0.010 дюйм |
| Жиектен ерекшелікке дейін, бірнеше бет | +/- 0.030 дюйм |
| Қалыптастырылған бөлік, бірнеше беттер | +/- 0.030 дюйм |
| Иілу бұрышы | +/- 1 градус |
S үшін кеңестерыстық Metal Cшығару
ЖҚҚ киіңіз
Металл қаңылтырын кесу операцияларын орындаған кезде, бүкіл процесс бойы және стандартталған түрде қорғаныс құралдарының толық жиынтығын кию маңызды.
Жоғары сапалы көзілдіріктер немесе қорғаныш бет қалқандары жоғары жылдамдықпен ұшатын металл қалдықтары мен ұшқындарын тиімді түрде бөгей алады. Берік және берік еңбекті қорғау қолғаптары қолдарды парақтың өткір жиектерінен болатын кесілулерден және өңдеу кезінде жоғары температурадан күйіп қалудан қорғай алады.
Көптеген кескіш құрылғылар жұмыс кезінде өте жоғары деңгейдегі шу шығаратындықтан, есту қабілетінің тұрақты зақымдануын болдырмау үшін кәсіби есту қабілетін қорғау құралдарын кию өте маңызды.
Желдетуді қамтамасыз етіңіз
Кесу процесі, әсіресе лазерлік кесу, плазмалық кесу немесе жалынмен кесу, көп мөлшерде улы металл түтіндерін, зиянды газдарды және қалқымалы бөлшектерді шығарады. Сондықтан, ауа айналымын қамтамасыз ету және зиянды түтінді сыртқа тез шығару үшін жұмыстар қуатты шығару және шаңды кетіру жүйелерімен жабдықталған шеберханаларда жүргізілуі керек.
Құралдарды күтіп ұстау
Қолмен жұмыс істейтін құралдар болсын немесе автоматтандырылған жабдықтағы шығын материалдары болсын, олардың кесу жиектерінің өткірлігін сақтау тиімділік пен қауіпсіздікті қамтамасыз етудің негізгі қағидасы болып табылады.
Доғал кескіш құралдар кесуге төзімділікті айтарлықтай арттырады, бұл тек көп күш жұмсауды қажет етеді және шаршауды тудырады, сонымен қатар оларды тайғанаққа, кері серпілуге және басқа да бақылаудан тыс жағдайларға бейім етеді, бұл ауыр апаттарға оңай әкелуі мүмкін. Сонымен қатар, тозған кескіш құралдар кесу беттерінің нашар болуына әкеледі, бұл кейінгі өңдеудің қиындығын арттырады.
Қауіпсіз материалдар
Кесу басталмас бұрын, металл парақты жұмыс платформасына тұрақты бекіту үшін қысқыштар, С-тәрізді қысқыштар, арнайы бекіткіштер немесе магниттік патрондар сияқты құралдарды пайдалану қажет. Бұл қадам кесу күшіне ұшыраған кезде парақтың жылжуын, дірілдеуін немесе аударылуын толығымен болдырмайды, осылайша кесу өлшемдерінің дәлдігін қамтамасыз етеді.
Ең бастысы, тұрақты қысқыш парақтың кенеттен қозғалуынан туындайтын құрал жолының ауытқуы және дайындаманың лақтырылуы сияқты қауіптердің алдын алады, бұл көптеген ықтимал механикалық жарақат тәуекелдерін түбегейлі жояды.
Жабдықты дұрыс пайдалану
Барлық электр құралдары мен CNC жабдықтарына жоғары дәрежеде сақтық таныту қажет. Кез келген құрылғыны іске қоспас бұрын, оның қуат сымы, қосқышы және қорғаныс қақпағының бүтіндігін тексеріңіз. Жұмыс кезінде жоғары шоғырлану және пайдалану процедураларын қатаң сақтау қажет.
Қолдар қозғалатын бөлшектерден және кескіш бастан алыс ұсталуы керек. Тапсырманы орындамас бұрын немесе кез келген реттеулер немесе тазалау жұмыстарын жүргізбес бұрын, жабдықтың толығымен өшірілгеніне және жұмыс істемейтініне көз жеткізіңіз.
Неліктен NOBLE компаниясының металл парақтарын кесу қызметін таңдау керек?
NOBLE компаниясы металл қаңылтыр кесу саласында көпжылдық бай тәжірибесімен тұтынушыларға теңдесі жоқ жоғары дәлдіктегі металл қаңылтыр кесу бөлшектерін ұсынады. Бағаны бірнеше минут ішінде, ал бөлшектерді бірнеше күн ішінде алыңыз.
NOBLE компаниясының металл парақтарын кесу қызметтері лазерлік және су ағынды мүмкіндіктерін пайдаланып кез келген материалды кесе алады. NOBLE кез келген жоба үшін бір терезелі шешім ұсынады, лезде баға ұсыныстарын, әртүрлі материалдарды және металл парақтарын кесу процесінің әртүрлі нұсқаларын ұсынады.
NOBLE - бұл сіздің идеяларыңызды шындыққа айналдыру үшін үлкен өндірістік ресурстармен, қолайлы технологиямен, жеңілдетілген процеспен, сараптамалық басшылықпен және мінсіз сапалы тексеру процесімен прототип дизайнынан бастап өндіріске дейінгі сенімді бір терезелі тапсырыс бойынша өндірістік шешім.
Жиі қойылатын сұрақтар
Металл парақтарын кесудің ең дәл әдісі қандай?
Лазерлік кесу, әсіресе талшықты лазерлік кесу, қаңылтыр металды өңдеудің ең дәл әдісі ретінде кеңінен саналады. Ол ±0.1 мм дейінгі тығыздыққа қол жеткізе алады және жылудың минималды әсер ету аймағымен өте таза, кеуексіз жиектерді шығарады. Бұл оны жоғары дәлдік маңызды болатын күрделі контурлар мен күрделі дизайндар үшін өте қолайлы етеді.
Лазерлік кескіш металл парақтың қалыңдығын қандай мөлшерде кесе алады?
Максималды қалыңдығы лазердің қуатына және материал түріне байланысты. Әдеттегі жоғары қуатты өнеркәсіптік талшықты лазер жұмсақ болатты шамамен 25 мм-ге дейін, тот баспайтын болатты 20 мм-ге дейін және алюминийді 12 мм-ге дейін кесе алады. Дегенмен, жұқа материалдарда (15-20 мм-ден аз) оңтайлы жылдамдық пен кесу сапасы үшін лазерлер плазмалық немесе жалындық кесуге қарағанда айтарлықтай тиімдірек.
Лазерлік кесу плазмалық кесуге қарағанда қымбатырақ па?
Бұл қолданысқа байланысты. Лазерлік кесудің бастапқы жабдықтардың құны жоғары және газ бен техникалық қызмет көрсетуге байланысты сағатына жұмыс істеу қымбатырақ болуы мүмкін. Дегенмен, жұқа және орташа қалыңдықтағы материалдар үшін оның жоғары жылдамдығы, дәлдігі және қайталама өңдеу қажеттілігінің азаюы оны жалпы алғанда тиімдірек ете алады. Плазма, әдетте, аса дәлдік басты мәселе емес қалың құрылымдық болатты кесу үшін жақсы бюджеттік нұсқа болып табылады.
Алюминийді су ағынымен кесуге бола ма?
Әрине. Су ағынымен кесу алюминийді кесу үшін тамаша таңдау болып табылады. Суық кесу процесі ретінде ол жылу шығармайды, яғни материалдың қасиеттерін өзгертетін немесе, әсіресе ыстыққа сезімтал алюминий қорытпаларында, деформация тудыратын жылу әсер ететін аймақ жоқ. Ол коммерциялық қолжетімді кез келген қалыңдықтағы алюминийді таза кесе алады.
Лазерлік кескіштің ең үлкен қалыңдығы қандай?
Максималды қалыңдығы лазердің қуатына және материалына байланысты. Жоғары қуатты өнеркәсіптік талшықты лазер әдетте келесілерді кесе алады:
- Жұмсақ болат: 25-30 мм дейін
- Тот баспайтын болат: 20-25 мм дейін
- Алюминий: 12-15 мм дейін
Осы қалыңдықтардан асатын қалыңдықтар үшін плазмалық немесе су ағынымен кесу көбінесе тиімдірек және нәтижелі болады.







