
қандай Жоғары көлемді CNC өңдеу?
Жоғары көлемді CNC өңдеу дегеніміз - компьютерлік сандық басқару (CNC) станоктарын пайдаланып, металдар мен пластмассалар сияқты материалдарды автоматтандырылған, жоғары дәлдіктегі және жоғары тиімді кесу және қалыптастыру, жаппай өндіріс масштабында бірдей компоненттерді шығару.
Жоғары көлемді CNC өңдеуі ең төменгі бірлік құнына, ең жылдам өндіріс жылдамдығына және ең тұрақты сапаға қол жеткізу үшін автоматтандырылған жабдыққа, оңтайландырылған өңдеу бағдарламаларына, мамандандырылған құрал-саймандарға және жүйелі өндірісті басқаруға негізделген.
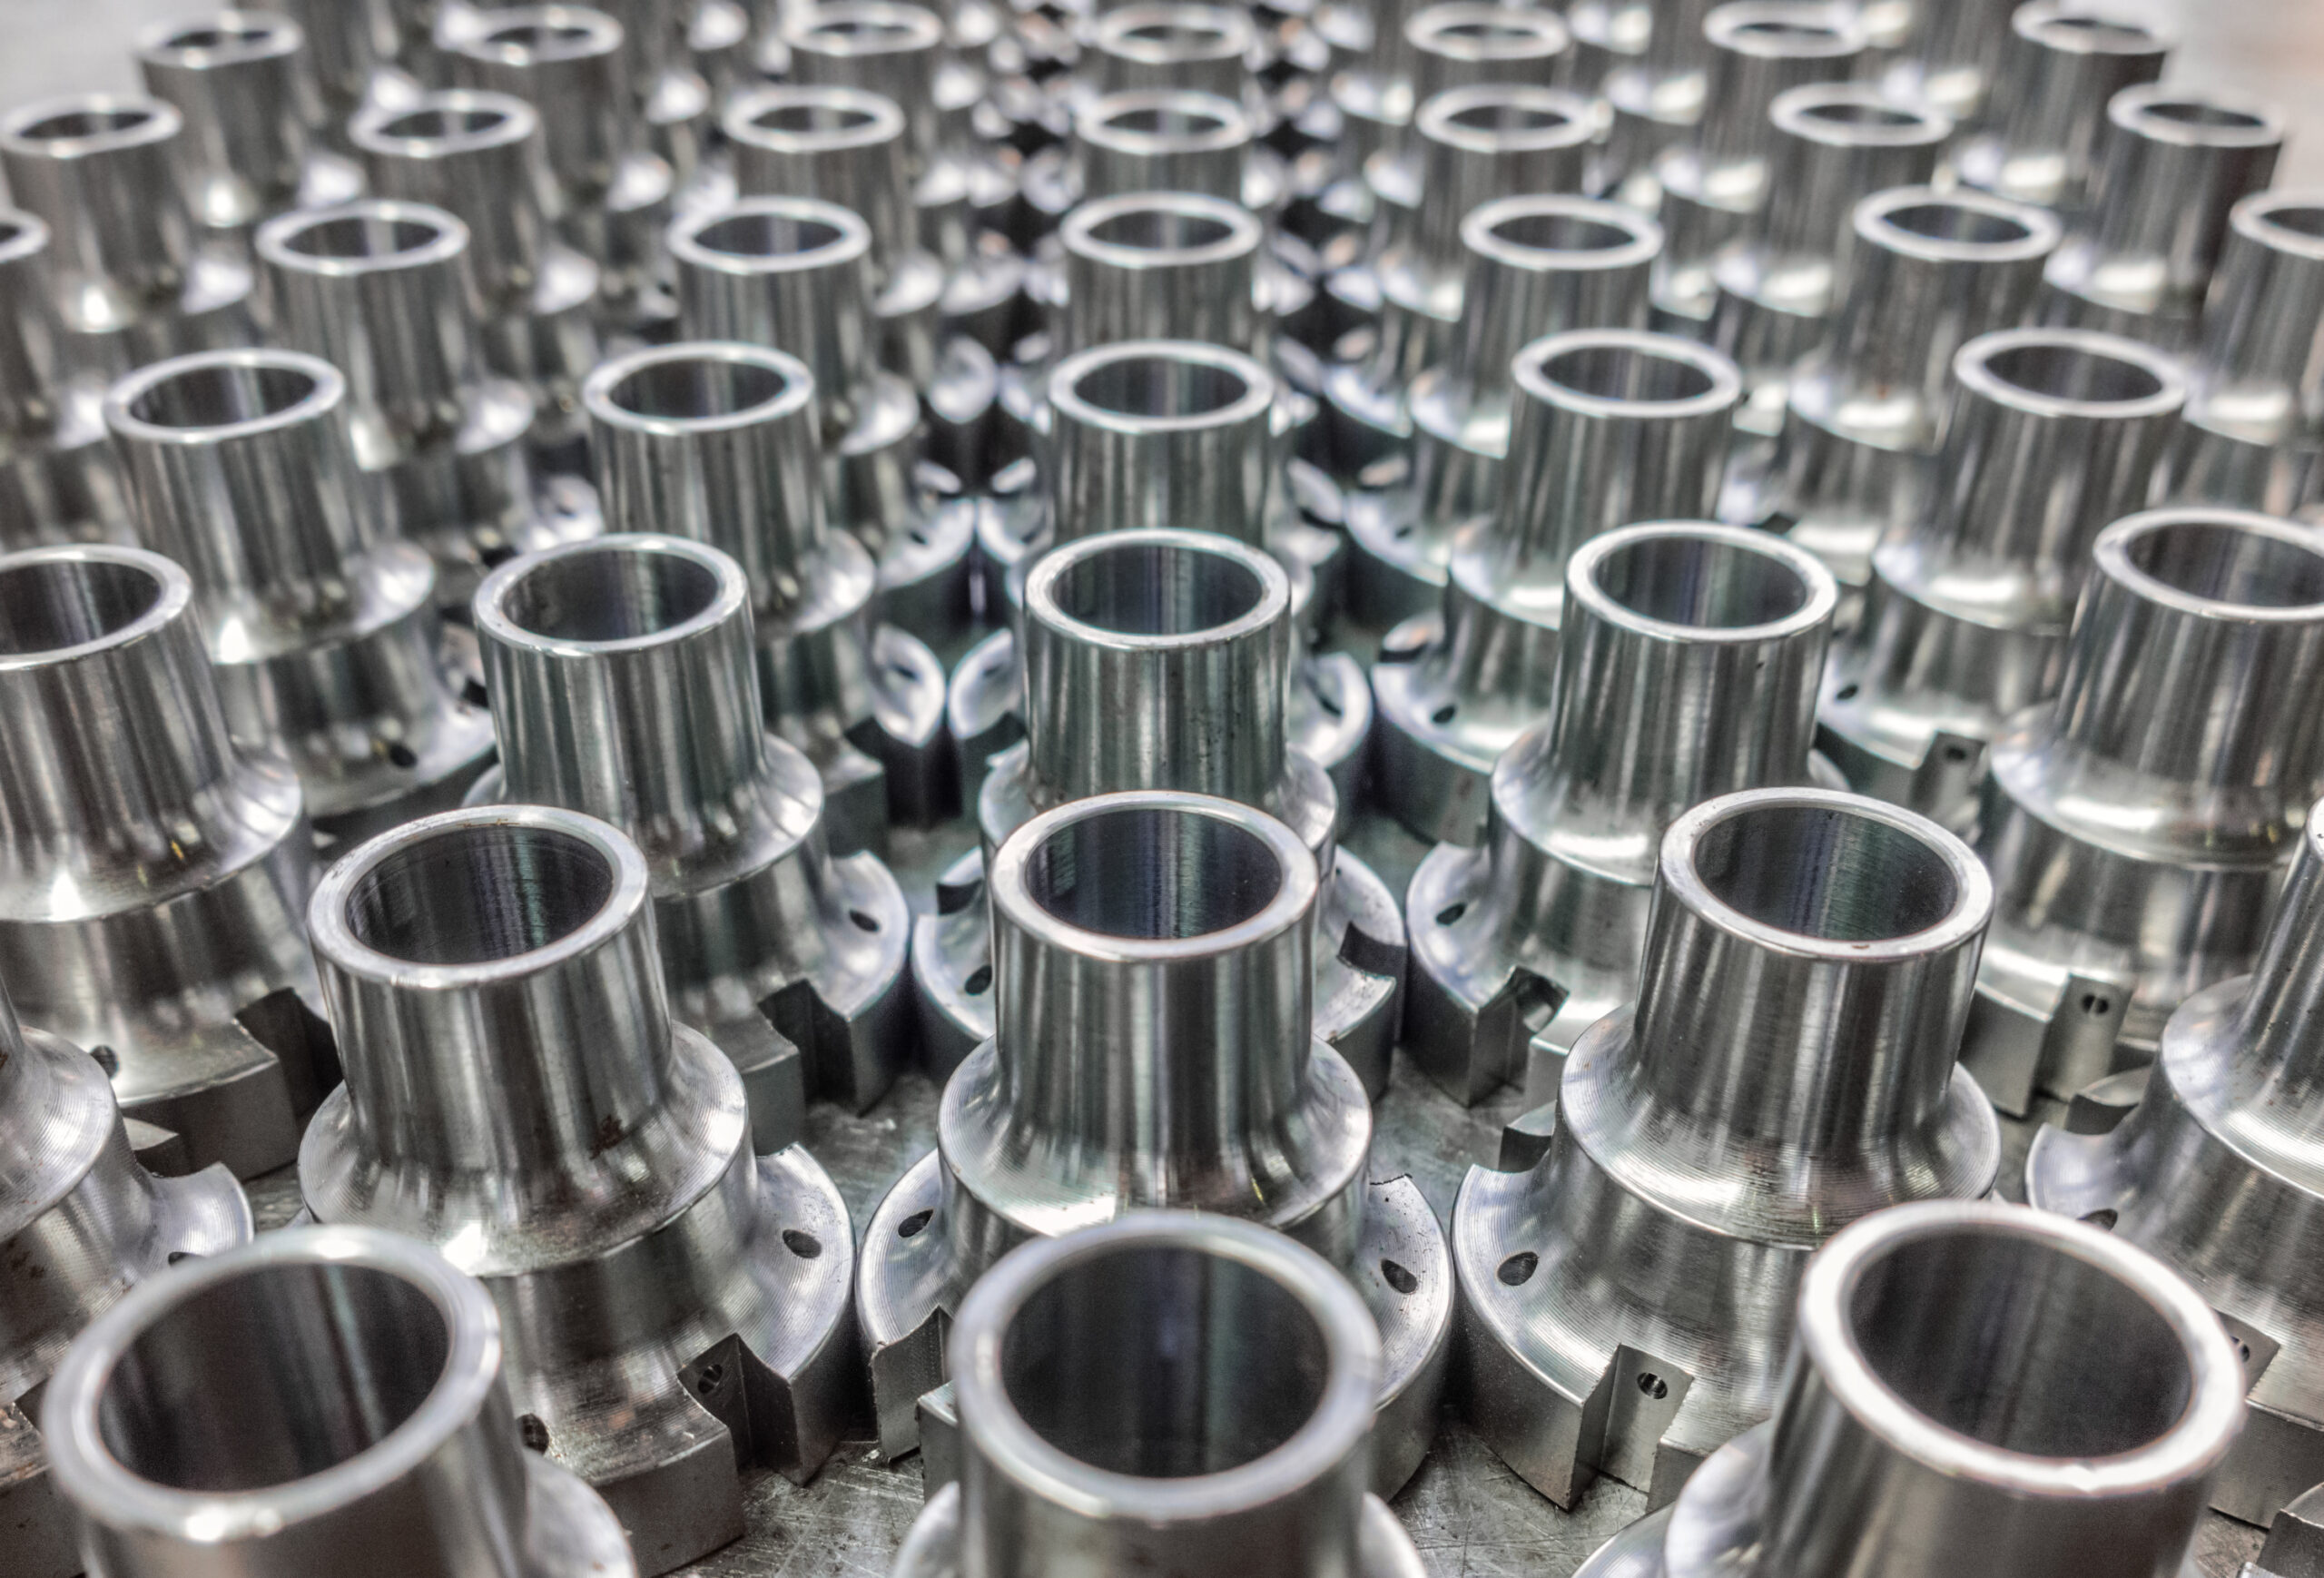
CNC-мен өңделген жоғары көлемді бөлшектерге арналған материалды таңдау
алюминий
Алюминий қорытпасы көп көлемді өңдеу үшін, әсіресе 6061 және 7075 сияқты маркалар үшін ең көп қолданылатын материалдардың қатарына жатады. Ол жеңіл салмақ пен орташа беріктіктің қолайлы үйлесімін, сондай-ақ өңдеудің тамаша мүмкіндігін ұсынады. Бұл жоғары кесу жылдамдығына және құралдың тозуын азайтуға әкеледі, бұл өндіріс тиімділігін айтарлықтай арттырады, сонымен бірге бірлік шығындарын азайтады.
Тот баспайтын болат
304 және 316 аустениттік тот баспайтын болаттар коррозияға төзімділігі, беріктігі және ұзақ мерзімділігі үшін таңдалады. Олардың өңдеу қиындығы алюминийден асып түссе де, кесу құралдары мен өңдеу параметрлеріне қатаң талаптар қойылса да, олар медициналық құрылғылар, тамақ өңдеу жабдықтары және химиялық зауыт компоненттері сияқты коррозияға төзімділік пен гигиеналық жағдайларды қажет ететін салаларда өте қажет.
Көміртекті болат
1018 және 1045 сияқты көміртекті болаттар жоғары беріктігімен, жақсы беріктігімен және төмен құнымен жаппай өндірілетін құрылымдық компоненттер үшін артықшылықты таңдау болып табылады.
Көміртекті болат оңай өңделеді және термиялық өңдеу арқылы одан әрі шыңдалуы мүмкін. Ол көбінесе тісті доңғалақтарды, біліктерді, болттарды және әртүрлі механикалық рамаларды өндіруде қолданылады, автомобиль және өнеркәсіптік жабдықтар салаларында кеңінен қолданылады.
жез
Жез қорытпалары (мысалы, C360) ерекше өңдеу мүмкіндігімен танымал, сондықтан оларға «еркін кесетін жез» деген атау беріледі. Өңдеу кезінде олар керемет жаңқа сындыру қасиеттерін көрсетеді, бұл өте жоғары беткі өңдеуді және өлшемдік дәлдікті қамтамасыз етеді, сонымен бірге құралдың қызмет ету мерзімін ұзартады.
Жез көбінесе дәлдікті, электр өткізгіштікті, коррозияға төзімділікті және төмен үйкелісті қажет ететін компоненттерде, мысалы, клапандарда, құбыр фитингтерінде, электрондық қосқыштарда және құлыптарда қолданылады.
пластмасса
Нейлон, POM (ацеталь) және ABS сияқты пластмассалар. Бұл материалдар оқшаулағыш, жеңіл, химиялық төзімді және өңдеу кезінде салқындатқыш сұйықтықты қажет етпейді, бұл оларды ерекше таза етеді.
Инженерлік пластмассалар жоғары жылдамдықта оңай өңделеді, бұл оларды жеңіл жүктемелі құрылымдық компоненттерді, оқшаулағыш бөлшектерді, мойынтіректерді және әртүрлі корпустарды өндіруге жарамды етеді. Олар көп көлемді тұтыну электроникасында және автомобиль салонының компоненттерінде кеңінен қолданылады.
титан
Ti-6Al-4V сияқты титан қорытпалары, материалдың жоғары құнын талап етсе де және өңдеуде айтарлықтай қиындықтар тудырса да, беріктік пен салмақтың ерекше жоғары қатынасына, коррозияға төзімділігіне және биоүйлесімділігіне байланысты алмастырылмайтын болып қала береді.
Титан қорытпаларын көп көлемде өңдеу мамандандырылған жабдықтар мен процестерді қажет етеді, негізінен аэроғарыштық қозғалтқыш компоненттерін, жоғары өнімді жарыс бөлшектерін және хирургиялық имплантаттарды қоса алғанда, жоғары деңгейлі қолданбаларға қызмет көрсетеді.
Көп осьті CNC өңдеудің жоғары көлемді өндіріс тиімділігіне әсері
Бекіту қадамдарын азайтыңыз
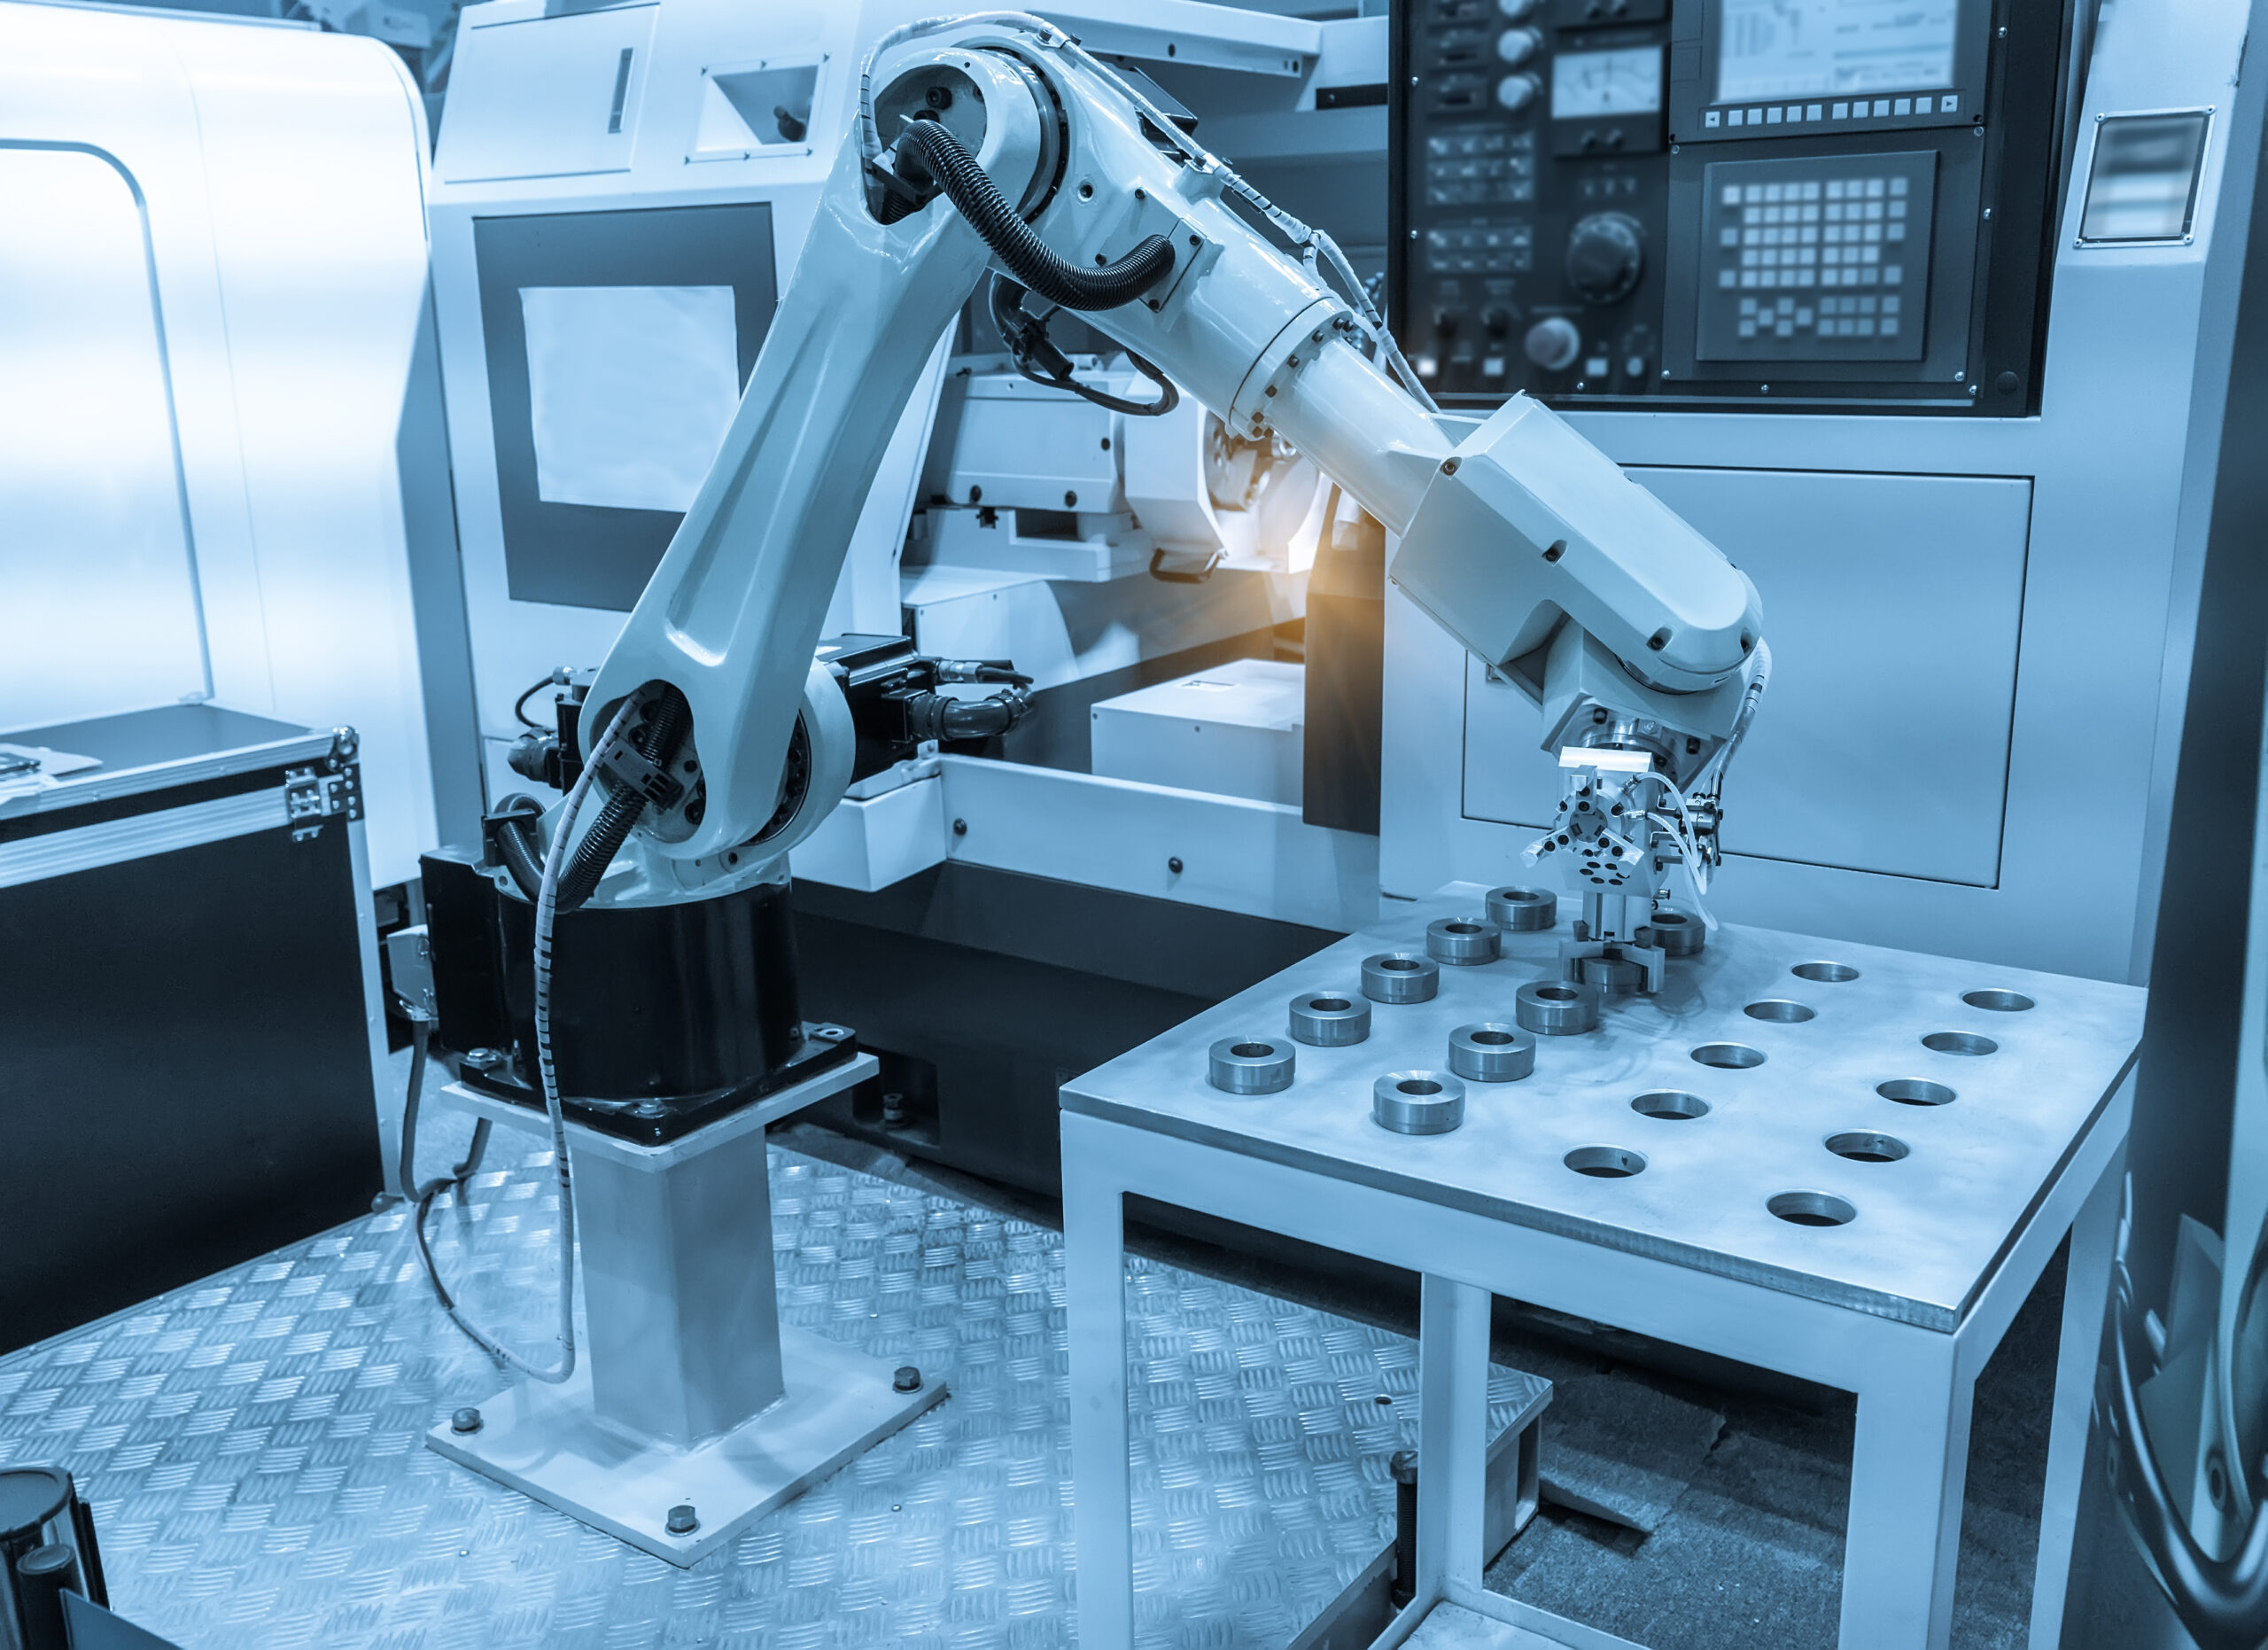
Дәстүрлі 3 осьті машиналарда күрделі компоненттерді өңдеу көбінесе әртүрлі жақтарды өңдеу үшін бірнеше қайта қысу операцияларын қажет етеді, ал көп осьті машиналар негізгі беттен басқа барлық өңдеу операцияларын бір қондырғыда орындай алады. Жоғары көлемді өндіріс үшін мұндай уақыт үнемдеуі айтарлықтай артады, бұл өндіріс желісінің жалпы өнімділігін тікелей арттырады.
Кесу шарттарын оңтайландыру
Көп осьті өңдеу кескіш құралды дайындамаға қатысты оңтайлы бұрышта орналастыру үшін айналмалы басын немесе айналмалы үстелді пайдаланады, бұл терең қуыстарды, көлбеу беттерді және күрделі иілген беттерді - үш осьті станоктарда өңдеу мүмкін емес немесе арнайы құралдарды қажет ететін аймақтарды өңдеуге мүмкіндік береді.
Көп осьті интерполяция кесу үшін кескіш жиектің орнына құралдың бүйірін пайдалана алады немесе құрал осі мен өңделген бет арасындағы оңтайлы бұрышты әрқашан сақтай алады. Бұл кесу жанасу аймағын тиімді түрде арттырады және материалды алу жылдамдығын жақсартады.
Жаппай өндірісте құрал-саймандарды ауыстырудың азаюы және құрал-саймандардың тұрақтылығы жабдықтың жалпы тиімділігінің жоғарылауына және басқарылатын өндіріс шығындарының артуына тікелей әсер етеді.

Беттік өңдеуді жақсарту
Көп осьті өңдеу шарлы фрезаның ұшына құрал бұрышын үздіксіз реттеу арқылы өңдеу аймағындағы сызықтық жылдамдығының ең төменгі нүктесінен аулақ болуға мүмкіндік береді. Бұл бүкіл иілген бетте біркелкі және жоғары сапалы беткі өңдеуге қол жеткізеді. Нәтижесінде, көптеген компоненттер өңдеу орталығында аяқталғаннан кейін сипаттамаларға сәйкес келеді, бұл кейіннен қолмен жылтырату немесе мамандандырылған тегістеу операцияларын қажет етпейді.
Арматура дизайнын жеңілдету
Дайындама тек бір ғана қысу операциясын қажет ететіндіктен, бекіткіштің дизайнын айтарлықтай жеңілдетуге болады, әдетте тек негізгі пластинаны немесе қарапайым қысқышты қажет етеді. Бұл тек өндіріс партиясына кететін құрал-сайман шығындарын азайтып қана қоймай, сонымен қатар оператордың қысу процесін жеңілдетеді, күрделі бекіткіш реттеулерінен туындайтын тоқтап қалу уақытын азайтады.
Жоғары көлемді CNC өңдеуді төмен көлемді прототиптеумен салыстыру
| Aspect | Жоғары көлемді CNC өңдеу | Төмен көлемді прототиптеу |
| Шығынға назар аудару | Масштабты үнемдеу арқылы бірлік құнының төмендігі | Жылдамдық пен икемділік үшін бірлік үшін қолайлы жоғары құны |
| Өндіріс саны | Мыңдағаннан миллиондаған бірдей бөлшектер | Бірнешеден жүздегенге дейінгі бөліктер, көбінесе әртүрлі |
| Процесті оңтайландыру | Максималды жылдамдық пен минималды қалдықтар үшін жоғары оңтайландырылған, бекітілген процестер | Итерациялық өзгерістерге арналған икемді, бейімделгіш процестер |
| Құралдар және орнату | Арнайы құралдар мен автоматтандыруға айтарлықтай алдын ала инвестициялар | Минималды орнату, көбінесе стандартты құралдар мен тез ауыстырылатын арматураларды пайдалану |
| қорғасын Time | Бастапқы орнату ұзағырақ, бірақ іске қосылғаннан кейін әр бөлік үшін цикл уақыты өте жылдам | Бастапқы жеткізу уақыты өте қысқа, бірақ әр бөлік үшін цикл уақыты баяуырақ |
Процесс және жабдық
- Шағын сериялы прототиптеу: Процестер икемді, әдетте жан-жақты жабдықты пайдаланады. Операциялар жеңілдетілуі мүмкін, бұл жылдамдықты оңтайландыруды біршама құрбан етеді. Материалды таңдау оңай өңделетін баламаларды пайдалануы мүмкін.
- Жоғары көлемді өндіріс: Процестер мамандандырылған, автоматтандырылған жабдықтар мен теңшелген құралдарды пайдалана отырып, жоғары деңгейде оңтайландырылған және бекітілген. Операциялар цикл уақытын бірлік үшін секундқа қысқарту үшін мұқият жасалған, бұл бірнеше процестерді біріктіруге мүмкіндік береді. Материалдарды таңдау қатаң анықталған және бекітілген.
Шығындар құрылымы
- Шағын сериялы прототиптеу: Шығындар негізінен бағдарламалау, процесті дайындау және орнату уақытын қоса алғанда, бір реттік инженерлік шығындардан тұрады. Бір дана өңдеу құны жоғары, бірақ көлемінің аздығына байланысты жалпы шығын төмен болып қала береді. Жылдамдық үшін қосымша ақы төленеді.
- Жоғары көлемді өндірісШығындар шекті шығындармен – материалдармен, жұмыс уақытымен, құрал-саймандармен және бөлшекке жұмсалатын энергиямен басым. Құрал-саймандармен және процесті әзірлеу үшін айтарлықтай бастапқы инвестиция қажет, бірақ масштаб үнемдеу бұл шығындарды мыңдаған бөлшекке бөліп, бірлік шығындарын минималды деңгейге дейін төмендетеді.
Сапаны бақылау әдістері
- Шағын сериялы прототиптеу: Сапаны бақылау кешенді және қолмен жүзеге асырылады. Толық өлшемді тексеру әдетте бірінші бұйымда немесе әрбір бөлшекте жобалау мақсатына сәйкестігін қамтамасыз ету үшін, «дұрыс орындауға» баса назар аудара отырып жүргізіледі.
- Жоғары көлемді өндіріс: Сапаны бақылау статистикалық және автоматтандырылған. Ол қатаң процесті бақылауға (SPC) негізделген, тұрақты сынама алу және автоматтандырылған желі ішіндегі тексеру арқылы бүкіл өндіріс партияларының бірізділігін қамтамасыз етеді, «әрқашан бірдей орындауға» баса назар аударады.
Логистикалық тізбек
- Шағын партиялы прототиптеу: Жеткізу тізбегіндегі қарым-қатынастар икемді, әдетте жобалау инженерлері мен икемді прототиптеу шеберханалары немесе интеграцияланған өңдеу қондырғылары арасындағы тікелей ынтымақтастықты қамтиды, жылдам жауап беруге басымдық беріледі.
- Жоғары көлемді өндіріс: Жеткізу тізбегіндегі қарым-қатынастар қатаң және ұзақ мерзімді болып табылады, оған жеткізушілердің қатаң аудиті, келісімшарттық өндіріс, ұзақ мерзімді келісімдер және күрделі логистикалық жоспарлау кіреді, тұрақтылық пен сенімділікке басымдық беріледі.
Жоғары көлемді CNC жобаларына арналған өндірістік кеңестерді жобалау
Дизайнды оңтайландыру
Дизайнерлер бөлшек конструкцияларының функционалдық талаптарға сай болуын қамтамасыз ету үшін технологиялық инженерлермен тығыз ынтымақтастықта жұмыс істеуі керек. Бұл мыналарды қамтиды: кескіш құралдарға қол жеткізу қиын болатын терең қуыстар мен ұсақ ішкі бұрыштар сияқты ерекшеліктерден аулақ болу; оңай қысуды жеңілдететін тірек беттері мен құрылымдарды жобалау. Өндіріске оңтайландырылған дизайн өңдеу циклдарын тікелей азайтады, құралдың тозуын азайтады және сынықтардың пайда болу жылдамдығын төмендетеді.
Төзімділікті қатаң бақылау
Дизайнерлер функционалдық талаптарды мұқият талдауы керек, қажетті төзімділіктерді тек түйісетін беттерге, тығыздағыш беттерге немесе маңызды құрастыру беттеріне ғана қолдануы керек.
Маңызды емес өлшемдер кең стандартты төзімділіктерді қолдануы керек. Неғұрлым кең төзімділіктер кесу параметрлерін агрессивтірек пайдалануға, құралдың тозуын азайтуға, тексеру уақытын азайтуға және өнімділік көрсеткіштерін арттыруға мүмкіндік береді, осылайша өндірістің барлық кезеңдерінде айтарлықтай шығындарды үнемдеуге мүмкіндік береді.
Материалды таңдау
Материалдың өзіндік құнынан басқа, оның өңделетіндігін, құралдың тозу жылдамдығын, термиялық өңдеу талаптарын және кейінгі беттік өңдеу шығындарын да ескеру қажет.
Мысалы, құрылымдық компоненттер үшін оңай өңделетін алюминий қорытпалары немесе алдын ала шыңдалған арнайы болаттар өңдеуден кейінгі термиялық өңдеуді қажет ететін жоғары қаттылықтағы материалдарға қарағанда жалпы алғанда тиімдірек болуы мүмкін. Материалдың консистенциясы, жеткізілім сенімділігі және бақылау мүмкіндігі үлкен көлемді жобалар үшін де маңызды факторлар болып табылады.
Процестерді интеграциялауды қарастыру
Тиімді дизайн екінші реттік өңдеу қажеттілігін азайтады. Мысалы, дизайнерлер қолмен өңдеуден аулақ болуға, фрезерлеуді, бұрғылауды, тесуді және ішінара тексеруді бір CNC операциясына біріктіруге және анодтау немесе ұнтақпен жабу сияқты беттік өңдеулер үшін бекіту нүктелері мен өткізгіштік талаптарын жоспарлауға тырысуы керек. Неғұрлым озық оңтайландыру - бірнеше бөлікті бір блокқа біріктіру, бұл құрастыру шығындарын азайтады және бөлшектер қорын азайтады.
Сапаны бақылауды жоспарлау
Жобалау кезінде компонент өлшемдерінің тиімді және дәл тексеруге мүмкіндік беретіндігін ескеру қажет. Ішкі жағынан өлшеу қиын немесе күрделі бет контурларынан аулақ болу керек.
Бастапқы/бастапқы өлшеуіштерді немесе автоматтандырылған визуалды тексеруді пайдалану мүмкіндігін ескере отырып, маңызды өлшемдер үшін нақты тексеру эталондарын және кіру кеңістіктерін белгілеңіз. Қарапайым тексеруді жеңілдететін дизайн жоғары көлемді өндірісте тұрақты сапаны қамтамасыз етудің негізін құрайды.
Фикстура стратегиясын бағалау
Қысқыш қондырғысын жобалау кезеңінде ойластырған жөн. Идеал дизайн жеткілікті қысқыш алаңдары немесе алдын ала орнатылған бұранда тесіктері бар үлкен, тегіс тірек бетін қамтамасыз етуі керек. Бір қондырғыда бірнеше компоненттерді өңдеуге қол жеткізу үшін стандартталған бекіткіштерді пайдалануды немесе арнайы, тиімді көп бөлікті бекіткіштерді жобалауды қарастырыңыз. Бұл жоғары көлемді өндірісте тиімділікті арттырудың негізгі әдістерінің бірі болып табылады.
Жоғары көлемді CNC өндірісіндегі жиі кездесетін қиындықтар мен шешімдер
Машинаға техникалық қызмет көрсету және инвестициялар
Жоғары өнімді, тұрақты CNC станоктары мен автоматтандыру жүйелерін сатып алу айтарлықтай алдын ала инвестицияларды қажет етеді. Сонымен қатар, үздіксіз жаппай өндірісті қамтамасыз ету үшін алдын ала болжамды техникалық қызмет көрсету бағдарламаларын қабылдау қажет. Техникалық қызмет көрсетуді елемеу жоспарланбаған тоқтап қалуларға әкеледі, оның шығындары көп көлемді өндірісте айтарлықтай артады және барлық тиімділік артықшылықтарын өтей алады.
Қолайлы пайдалану жағдайлары
Жоғары көлемді CNC өңдеуі әрбір компонент үшін өте қолайлы емес. Жарамдылық жылдық өндіріс көлемін бөлшектердің күрделілігімен теңестіруге байланысты. Ол жылдық сұранысы жоғары, күрделі геометриялары және автомобиль қозғалтқышының бөлшектерін, медициналық құрылғылардың корпустарын және жоғары сапалы электроника корпустарын қоса алғанда, дәлдік талаптары қатаң металл немесе пластик бөлшектерге ең қолайлы.
Қарапайым бөлшектер немесе өндіріс көлемі төмен бөлшектер үшін штамптау немесе құю сияқты дәстүрлі әдістер көбінесе тиімдірек болады. Сондықтан жобаны іске қоспас бұрын мұқият техникалық және экономикалық талдау жүргізу қажет.
Жеткізу тізбегі және өндірісті үйлестіру
Шикізаттың немесе қосалқы материалдардың кез келген тапшылығы бүкіл өндіріс желісінің жұмысын тоқтатуға әкеледі. Қиындық - жоғары көлемді өндіріс үшін қажетті металл шыбықтардың, салқындатқыш сұйықтықтың және басқа да материалдардың айтарлықтай мөлшерін үздіксіз және тұрақты түрде жеткізуді қамтамасыз ету.
Сенiмдi жеткiзушiлермен стратегиялық серiктестiктер орнатылуы тиiс, ал нарықтағы ауытқуларды азайту үшiн жеткiзушi басқаратын қорлар сияқты модельдер енгiзiлуi тиiс.
Сериялық өндірістегі сапа кепілдігі
Статистикалық процесті бақылауға негізделген жүйелі сапаны қамтамасыз ету жүйесін құру. Бұл нақты уақыт режимінде кері байланыс және өтемақы алу үшін автоматтандырылған желілік өлшеу жабдықтарын біріктірумен қатар, маңызды процестік кезеңдерінде үнемі іріктеу тексеру пункттерін құруды қамтиды.
Жоғары көлемді CNC өңдеудегі сапаны бақылау
Статистикалық процесті бақылауды жүзеге асыру
Тек 100% тексеруге сүйенудің орнына, өндіріс кезінде маңызды өлшемдердің тұрақты және жүйелі іріктеу өлшемдері жүргізіледі. Өлшеу деректері орташа мәндер мен диапазон ауытқуларының нақты уақыт режиміндегі үрдістерін бақылау үшін бақылау карталарына орналастырылады.
Деректер нүктелерінде қалыптан тыс ауытқулар байқалса немесе бақылау шегінен асып кетсе, жүйе дереу дабылдарды іске қосады, бұл жүйелік процестің ықтимал ауытқуларын көрсетеді. Бұл елеулі сәйкес келмейтін нәтижелер жиналмас бұрын араласуға мүмкіндік береді, осылайша алдын алу сапаны бақылауға қол жеткізеді.
Автоматтандырылған тексеру
Өңдеу алдында зонд дайындаманың орнын автоматты түрде анықтайды және бастапқы ығысуды өтейді; өңдеу кезінде немесе одан кейін ол автоматты түрде маңызды өлшемдерді сынайды.
Өлшеу деректері автоматты түрде CNC жүйесіне қайтарылады, мұнда теориялық мәндермен салыстыру құралдың өтемақы мәндерін нақты уақыт режимінде автоматты түрде реттеуге мүмкіндік береді, бұл өлшемдердің төзімділік диапазондарында орталықта қалуын қамтамасыз етеді.
Бірінші мақаланы тексеру
Жаппай өндіріске дейін немесе құрал-саймандарды өзгертуден кейін толық өлшемді бірінші бұйымды тексеру қажет. Бұл қадам тек бөлшектің сәйкестігін ғана емес, сонымен қатар өңдеу бағдарламасын, процесс параметрлерін және арматураның орнатылуын да тексереді. Координаталық өлшеу машинасы сияқты жоғары дәлдіктегі жабдық әдетте егжей-тегжейлі деректер есептерін шығару үшін қолданылады. Сериялық өндіріс тек дәлдік расталғаннан кейін ғана жалғасуы мүмкін.
Өндірісті бақылау
Әрбір өндіріс партиясына немесе жеке бөлшекке бірегей идентификатор тағайындаңыз. Бұл идентификаторды өндірісті орындау жүйесі арқылы шикізат партиялары, пайдаланылған жабдық, операторлар, өңдеу уақыты және тексеру нәтижелері сияқты кешенді өндірістік деректермен байланыстырыңыз. Егер сапа мәселелері туындаса, бұл жүйе мәселенің материалдардан, жабдықтан немесе процестің ауытқуларынан туындайтынын анықтай отырып, тез және дәл түпкі себептерді талдауға мүмкіндік береді.
Құралдың өмірлік циклін қатаң басқару
Құралдың жағдайы өңдеудің өлшемдік тұрақтылығына тікелей әсер ететін фактор болып табылады. Әрбір құралдың бүкіл өмірлік циклін, сатып алудан бастап алдын ала орнатуға дейін және пайдаланудан бастап жоюға дейін құжаттау үшін құралды басқару жүйесі қолданылуы керек.
Күтілетін қызмет ету мерзімі кесу материалдары мен параметрлердің параметрлеріне негізделіп анықталуы керек, ал шекті деңгейге жеткенге дейін ауыстыру туралы ескертулер берілуі керек. Сонымен қатар, құралдың сынуы немесе шамадан тыс тозу салдарынан кенеттен сапаның нашарлауын болдырмау үшін, осылайша өңдеудің тұрақты жағдайларын қамтамасыз ету үшін тозуды үнемі тексеру қажет.
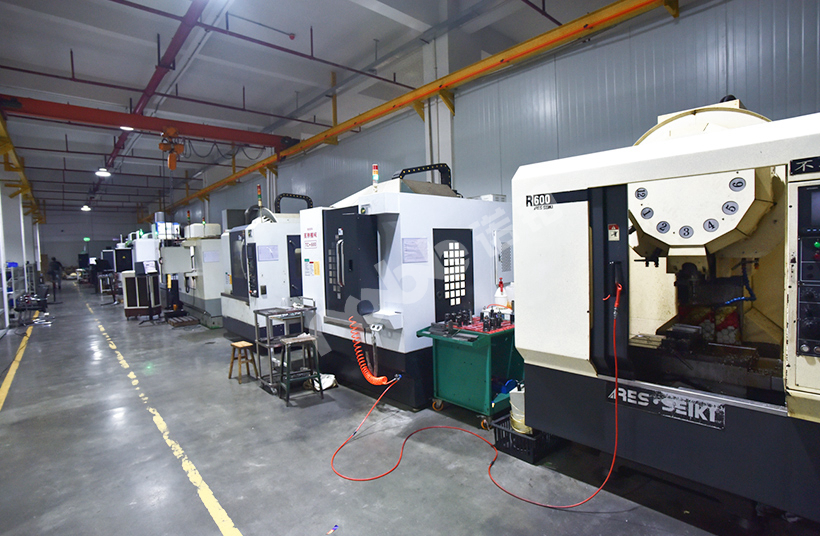
NOBLE«жоғары көлемді CNC өңдеу
NOBLE компаниясында біз жоғары көлемді CNC өңдеу қызметтеріміз арқылы дәлдікті, тиімділікті және сенімділікті жеткізуге маманданғанбыз . Біз сіздің дизайныңызды мыңдаған немесе тіпті миллиондаған бірдей және жоғары сапалы бөлшектерге айналдырамыз, бұл өндірістің әр кезеңінде тұрақтылық пен үнемділікті қамтамасыз етеді.
Біздің мүмкіндіктеріміз:
- Жетілдірілген өндіріс технологиясы
- Өндіріске арналған дизайн (DFM) серіктестігі
- Біріктірілген сапаны қамтамасыз ету
- Масштабталатын өндіріс және жеткізу тізбегін басқару
FAQ
Жоғары көлемді CNC өңдеуі бөлшектің құнын қалай төмендетеді?
Жоғары көлемді өңдеу масштаб үнемдеу арқылы бөлшек құнын төмендетуге қол жеткізеді. Оңтайландырылған бағдарламалауға, арнайы құрылғыларға және мамандандырылған құрал-жабдықтарға салынған айтарлықтай бастапқы инвестициялар көптеген бірліктер бойынша амортизацияланады.
Көп осьті CNC станоктарын жоғары көлемді өндіріс үшін пайдаланудың негізгі артықшылықтары қандай?
5 осьті CNC станок бір орнатуда бөлшектің барлық дерлік жақтарына қол жеткізе алады. Бұл қайта орналастыру кезіндегі қателіктерді жояды, жоғары өлшемдік дәлдікті және күрделі геометрия мүмкіндігін қамтамасыз етеді және кеспеу уақытын айтарлықтай қысқартады. Жоғары көлемдер үшін бұл жалпы өнімділікті жылдамдатуға, тұрақты сапаға және құрастыру қажеттіліктерін азайтатын күрделірек, біріктірілген бөлшектерді жобалау мүмкіндігіне әкеледі.
Жоғары көлемде құю немесе штамптауға қарағанда CNC өңдеу қашан дұрыс таңдау болып табылады?
CNC өңдеу бөлшектері күрделі геометрияға, қатаң төзімділікке ие болғанда немесе қатты материалдан жоғары материалдық қасиеттерді қажет еткенде үлкен көлемдер үшін өте қолайлы. Өте қарапайым пішіндер үшін шамадан тыс көлемдерде штамптау немесе құю цикл уақытының одан да жылдам болуына байланысты тиімдірек болады.
Жоғары көлемді CNC жобаларындағы ең үлкен қиындықтар қандай?
Негізгі қиындықтарға бүкіл жұмыс барысында тұрақты сапаны сақтау, құрал-саймандардың тозуын басқару және жоспарланбаған тоқтап қалуды болдырмау үшін алдын алу жұмыстарын жоспарлау, цикл уақытының әрбір секундын оңтайландыру және материалдар мен шығын материалдарының сенімді жеткізілім тізбегін қамтамасыз ету жатады.
Жоғары көлемді CNC өңдеу үшін қандай материалдар ең көп таралған?
Алюминий қорытпалары жеңіл салмағы мен жақсы беріктігіне байланысты ең жақсы таңдау болып табылады. Беріктігі мен ұзақ мерзімділігі үшін әртүрлі болаттар таңдалады. Инженерлік пластмассалар электрлік және жеңіл бөлшектер үшін қолданылады.







