
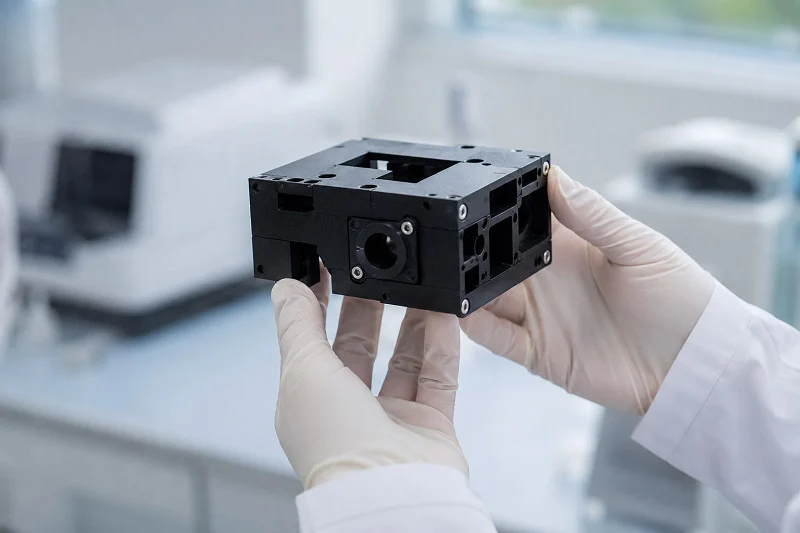
ПТР құралының ПТР жабдығының корпусы сезімтал оптикалық және термиялық компоненттерді қорғайды. CNC ПТР корпусы дегеніміз не? Көптеген әзірлеушілер CNC өңдеуді оның дәлдігі, материалдың әмбебаптығы және өндіріс кезіндегі жылдамдығы үшін қалайды. Бұл CNC процесі прототиптеу және өндіріс үшін де жұмыс істейді. ПТР жабдығының корпусы жоғары дәлдікті қажет етеді. Біздің нұсқаулық материалды таңдауды, жобалау ережелерін, шығын факторларын, сапаны бақылауды және серіктесті таңдауды қамтиды. ПТР машинасының корпусы сенімді болуы керек. CNC өндірісі корпус үшін тұрақты сапаны қамтамасыз етеді. CNC өңдеу процесі шеберлікті қажет етеді. Жабдық берік болуы керек. CNC технологиясы дәлдікті қамтамасыз етеді. Корпус циклге төтеп беруі керек. Жоғары сапалы жабдық өте маңызды.
Негізгі талаптар CNC ПТР корпусы
Электромагниттік үйлесімділік және қорғаныс мәселелері
ПТР машинасы қарбалас зертханада жұмыс істейді. Ол кедергілерді қабылдамауы немесе жібермеуі керек. ПТР жабдығының корпусы - қорғаныстың бірінші желісі. Жақсы корпус экрандау үшін тығыз қосылыстарды қажет етеді. Ол электромагниттік өрістерді блоктайды. CNC өңдеу сол тығыз қосылыстарды жасайды. Металл корпус Фарадей торы сияқты әрекет етеді. Кішкентай саңылаулар экрандауды бұзуы мүмкін. CNC сізге сол саңылауларды жабудың дәлдігін береді. Құрылғыға сонымен қатар дұрыс жерге қосу қажет. Өңдеу бөлшектердің біркелкі жанасуын қамтамасыз етеді. Бұл сенімді қалқан жасайды. Дәл өңдеусіз саңылаулар пайда болады. Бұл саңылаулар кедергілердің өтуіне мүмкіндік береді. Нәтижесінде сенімсіз сынақ деректері пайда болады. CNC ПТР корпусы үшін өңдеу сапасы қалқанның қаншалықты жақсы жұмыс істейтініне тікелей әсер етеді.
Биосәйкестік (ISO 10993) және электр қауіпсіздігі
ПТР жабдығы биологиялық үлгілерге тиеді. Корпус теріге тиіп кетуі мүмкін. Материалдар ISO 10993 стандартына сәйкес келуі керек. Бұл стандарт бірнеше сынақтарды қамтиды. Цитотоксикалық материалдардың жасушаларға зиян келтіретінін тексереді. Аллергиялық реакцияларды сезімталдық тексереді. Теріге тию реакцияларын тітіркену тексереді. Бұл қауіпсіздік ережелері міндетті. Медициналық құрылғылар ережелерге сәйкес келуі керек. Корпус пайдаланушыларды электр тогының соғуынан қорғайды. Ол токтың ағуын тоқтатуы керек. CNC өңдеу қабырға қалыңдығын басқарады. Бұл оқшаулау үшін маңызды. Электр қауіпсіздігі тағы бір қабат қосады. Дизайн оператордың қауіпсіздігін бірінші орынға қояды. Өңдеу тегіс беттерді жасайды. Тегіс беттерді тазалау оңайырақ. Олар ластану қаупін азайтады. Құрылғы ластанудың алдын алуы керек. Ластану сынақ нәтижелерін бұзуы мүмкін. Фармацевтика өнеркәсібіне осындай тазалық деңгейі қажет.
Жылудың таралуы және жылу цикліне төзімділік
Міне, осы жерде ПТР қиындай түседі. Машина 4°C-тан 95°C-қа дейін цикл жасайды. Корпус майысып қалмауы керек. Ол мыңдаған циклдарда бұзылмауы керек. Химиялық төзімділік те маңызды. Зертханалар этанол мен ағартқышты пайдаланады. Материал сол химиялық заттарға төзімді болуы керек. Жылудың таралуы үлкен қиындық тудырады. Термиялық блок жылуды тез беруі керек. Бұл ПТР циклінің уақытына әсер етеді. Әртүрлі нұсқалар әртүрлі жұмыс істейді:
| материал | Жылу өткізгіштік (Вт/мК) | Өнімділік туралы ескертпелер |
| Күміс (Ag) | 429 | Ең жоғары жылу өткізгіштік; 8 °C/с дейін қыздыру жылдамдығын және 5.5 °C/с дейін салқындатуды қамтамасыз етеді. |
| Мыс (Cu) | 401 | Жоғары жылу өткізгіштік, күміске балама ретінде қолдануға болады. |
| Алтын (ау) | 315 | Жылу өткізгіштігі жоғары, бірақ құнына байланысты сирек кездеседі. |
| Алюминий (Al) | ~ 205 | Күмістен төмен, бірақ көлемдік жылу сыйымдылығы ұқсас, бұл 100 °C-тан төмен температурада ұқсас қыздыру әрекетіне әкеледі. |
| Хром (Cr) | 94 | Жылу өткізгіштігінің төмендеуі, нәтижесінде жылу реакциясы баяулайды. |
| Al₂O₃ (керамикалық) | 35 | Термиялық диффузияның төмендігі қыздыру жылдамдығының баяулауына және температура градиенттерінің баяу ыдырауына әкеледі. |
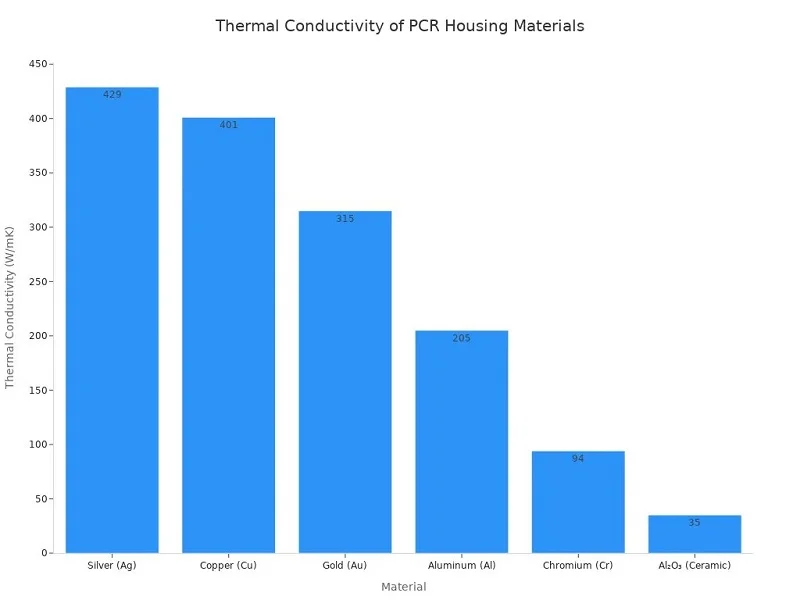
Өндірушілер күміс блоктарды пайдаланады, себебі олардың алюминиймен салыстырғанда айтарлықтай жоғары жылу өткізгіштігі қыздыру (8 °C/с дейін) және салқындату (5.5 °C/с дейін) жылдамдығын арттырады, бұл ПТР цикл уақытын тікелей қысқартады.
Термиялық блок үшін материалды таңдау өнімділікке тікелей әсер етеді. Күміс ең жақсы жылу өткізгіштікке ие. Бірақ ол қымбатқа түседі. Алюминий жақсы тепе-теңдікті қамтамасыз етеді. Ол арзанырақ және 100°C-тан төмен температурада жұмыс істейді. Корпус жылуды да көтеруі керек. Ол пайдаланушыға жылуды өткізбеуі керек. CNC дәл жылу қабылдағыш конструкцияларын жасауға мүмкіндік береді. Қанаттар мен каналдарды бөлшекке тікелей өңдеуге болады. Бұл жылудың таралуын жақсартады. Корпус сезімтал бөліктерден жылуды тартып алуы керек. Ол жылу соққысына төтеп беруі керек. Температураның ауытқуы кеңею мен жиырылуды тудырады. Процесс кернеуді басқаратын мүмкіндіктерді жасай алады. Бөлшекті дұрыс сынау сәйкестікті қамтамасыз етеді. Құрылғы қатал жағдайларға төтеп беруі керек. Фармацевтика өнеркәсібі валидация үшін осы сынаққа сүйенеді.
CNC өңдеу ПТР тұрғын үйі үшін
CNC пайдаланудың артықшылықтары
Жоғары дәлдік және тығыз төзімділік
ПТР машинасы дәл туралауды қажет етеді. Оптикалық жол орнында қалуы керек. Термиялық блок үлгілерге тегіс орналасуы керек. CNC өңдеу бұл деңгейді басқаруды қамтамасыз етеді. 3 осьті машина қарапайым пішіндерді жақсы өңдейді. Ол құралды X, Y және Z осьтері бойымен жылжытады. Бұл негізгі корпустар үшін жұмыс істейді. 4 осьті машина айналуды қосады. Ол бөлшекті жылжытпай бұрыштық ерекшеліктерді кесе алады. 5 осьті машина көбірек еркіндік береді. Ол күрделі бұрыштарға жету үшін құралды еңкейтеді. Әрбір ось мүмкіндік қосады. Әрбір ось сонымен қатар құнын қосады. CNC ПТР корпусы үшін сізге сирек жағдайда толық 5 осьті жұмыс қажет болады. Көптеген конструкциялар 3 осьті немесе 4 осьті орнатуды пайдаланады. CNC өндірісінен алынған дәлдік қайталанатын. Әрбір бөлшек соңғысына сәйкес келеді. Бұл консистенция медициналық жабдық үшін маңызды. Корпус әрқашан мінсіз сәйкес келуі керек.
Күрделі геометриялар және жылдам прототиптеу
CNC өңдеуі әзірлеу кезінде өте жақсы жұмыс істейді. Сіз дизайнды сынап көруге, кемшілікті табуға және оны тез түзетуге болады. Қымбат қалыптардың қажеті жоқ. Бұл жылдамдық үлкен артықшылық. Бір апта ішінде бірнеше нұсқаны сынап көруге болады. Әрбір нұсқа дизайнды жақсартады. Процесс күрделі мүмкіндіктерді жақсы өңдейді. Сіз жылу раковинасының қанаттарын тікелей корпусқа өңдей аласыз. Сіз бекіту бастиектері мен тіректер жасай аласыз. Сіз порттар мен дисплейлер үшін дәл саңылауларды кесе аласыз. Бұл икемділік CNC-ді прототиптеу үшін өте қолайлы етеді. Ол сондай-ақ төмен және орташа көлемді өндіріс үшін де жұмыс істейді. Сіз 10 бірліктен бастап, оларды сынап көріп, содан кейін 500-ге дейін масштабтай аласыз. Бірдей процесс екі деңгейде де жұмыс істейді. Бұл икемділік өнімді әзірлеу кезінде тәуекелді азайтады.
Шектеулер және жұмсарту стратегиялары
Жоғары көлемдегі шығындарды ескеру
CNC өңдеу масштабта қымбатқа түседі. Әрбір бөлшек машиналық уақытты қажет етеді. Бұл уақыт қосылады. Сандар оқиғаны анық көрсетеді. 1 бірлікке тапсырыс беру 134 фунт стерлинг тұрады. Бұл бағаға бір бөлшекті толық орнату кіреді. 10 бірлікке тапсырыс беру бағаны бірлік үшін 38 фунт стерлингке дейін төмендетеді. Бұл 70% төмендету. 100 бірлікке тапсырыс беру оны бірлік үшін 13 фунт стерлингке дейін төмендетеді. Бұл 90% төмендету. Көлем өскен сайын үрдіс жалғасады. 10 000 бірлікте бір бөлшектің құны әлдеқайда төмен. Бірақ бұл көлемде ол инъекциялық қалыптауға қарағанда қымбатырақ. Негізгі шығындар драйверлері көлем өскен сайын өзгереді. Прототип кезеңінде орнату және бағдарламалау басым болады. Жоғары көлемде цикл уақыты мен материалдық шығындар басым болады. Ақылды дизайн арқылы шығындарды азайтуға болады. Мүмкіндігінше коммерциялық дайын (COTS) компоненттерін пайдаланыңыз. Беріліс қораптары, втулкалар, мойынтіректер, біліктер және бекіткіштер тапсырыс бойынша өңделген бөлшектерге қарағанда арзанырақ. Олар масштаб үнемдеуінен пайда көреді. Бұл тапсырыс бойынша жасалған мүмкіндіктер санын азайтады. Бұл цикл уақытын және бірлік құнын төмендетеді.
Бөлшектерді ең жақын стандартты дайындама өлшемінен кемінде 3 мм кіші етіп жобалаңыз. Бұл материал шығынын және құнын азайтады. Мысалы, 30x30x30 мм бөлшек үшін 35 мм дайындама қажет, бірақ 27x27x27 мм бөлшек үшін 30 мм парақ пайдаланылуы мүмкін, бұл материалды үнемдейді және бірлік құнын төмендетеді.
Бірнеше жобалау стратегиялары шығындарды одан әрі қысқартады. Жазықтықтардың, цилиндрлердің және конустардың геометриясын жеңілдетіңіз. Бұл құрал жолының тығыздығын және цикл уақытын азайтады. Тесу циклдары мен арнайы құралдарды қажет ететін терең тесіктерден аулақ болыңыз. Тек функция талап ететін жерлерде қатаң төзімділіктерді қолданыңыз. Стандартты процесс мүмкіндіктеріне маңызды емес аймақтарды ашыңыз. Деформацияны болдырмау үшін ұзын және жіңішке бөлшектерді қайта жобалаңыз. Терең қуыстар мен жұқа торлар сияқты қол жеткізу қиын ерекшеліктерді жойыңыз. Әрбір стратегия өңдеу уақытын қысқартады. Әрқайсысы соңғы бағаны төмендетеді.
Дизайн шектеулері және инъекциялық қалыптау
CNC өңдеудің дизайн шектеулері бар. Белгілі бір пішіндерді оңай жасай алмайсыз. Ішкі бұрыштардың радиусы болуы керек. Кесу құралы дөңгелек. Өткір бұрыштар арнайы әдістерді қажет етеді. Қабырға қалыңдығы біркелкі болуы керек. Өңдеу кезінде жұқа қабырғалар майысуы мүмкін. Терең қалталарды кесу қиын. Құрал түбіне жетуі керек. Құралдың ұзындығы тереңдікті шектейді. Инъекциялық қалыптау осы шектеулердің кейбірін жақсырақ шешеді. Ол күрделі ішкі ерекшеліктерді жасай алады. Ол жұқа қабырғаларды үнемі шығара алады. Ол күрделі текстураларды қайталай алады. Бірақ инъекциялық қалыптау үшін қалып қажет. Бұл қалып мыңдаған доллар тұрады. Оны өндіру бірнеше апта алады. CNC-де мұндай алдын ала шығындар жоқ. Төмен көлемдер үшін CNC жеңеді. Жоғары көлемдер үшін инъекциялық қалыптау үнемді болады. Кроссовер нүктесі бөлшектің күрделілігі мен санына байланысты.
CNC және баламалы өндіріс әдістері
-мен салыстыру 3D басып шығару және Табақ металды дайындау
3D басып шығару дизайн еркіндігін ұсынады. Ол ішкі арналар мен торлы құрылымдарды жасай алады. Оған ешқандай құрал-саймандар қажет емес. Бірақ дәлдік жетіспейді. Қабат сызықтары беттің кедір-бұдырлығын тудырады. CNC-мен салыстырғанда өлшемдік дәлдік нашарлайды. Материалдар шектеулі. Көптеген 3D басып шығарылған бөлшектер өңделген бөлшектердің беріктігіне ие емес. Табақ металын жасау қарапайым қораптар үшін жарамды. Ол қарапайым қораптар үшін жылдам және арзан. Бірақ ол күрделі ерекшеліктерді жасай алмайды. Сіз жылу раковиналарының қанаттарын табақ металға өңдей алмайсыз. Сіз тығыз төзімділікке қол жеткізе алмайсыз. Табақ металын жинау үшін дәнекерлеу немесе бекіткіштер де қажет. Бұл қосылыстар электромагниттік кедергілерді ағып кетуі мүмкін. CNC өндірісі ең жақсы тепе-теңдікті ұсынады. Ол дәлдікті, материалдың әртүрлілігін және құрылымдық тұтастықты қамтамасыз етеді. ПТР жабдығының қорабы үшін бұл үйлесім өте маңызды.
Инъекциялық қалыптауға қашан көшу керек
Өтпелі нүкте жобаға байланысты өзгереді. Қарапайым корпус 1,000 бірлікке ауысуы мүмкін. Күрделі бөлшек CNC-де 10 000 бірлікке дейін қалуы мүмкін. Төмендегі кестеде шығындар драйверлерінің қалай өзгеретіні көрсетілген:
| Дыбыс диапазоны | Негізгі шығындар драйвері | Шығындардың мінез-құлқы |
| Прототип (<10) | Орнату және бағдарламалау | Бірлік құны ең жоғары; тұрақты шығындар басым |
| Төмен (10–100) | Спредті орнату + процесті тұрақтандыру | Орнату амортизацияланғандықтан, құны тез төмендейді |
| Орташа (100–1,000) | Цикл уақыты және құралдың тозуы | Баға төмендейді; жабдықтар ақталады |
| Жоғары (1,000+) | Цикл уақыты, материал, құрал-саймандардың қызмет ету мерзімі | Бірлік құнының төмендеуі; партия мен арматураның инвестициялық кірістілігі маңызды болып табылады |
Айқас нүктеге назар аударыңыз. Инъекциялық қалыптау бағалары CNC бағаларынан асып түскенде, ауысу уақыты келді. Қалыптың құны көбірек бірлікке таралады. Бірлік бағасы айтарлықтай төмендейді. Бірақ ауысуды асықпаңыз. CNC дизайнды өзгертуге мүмкіндік береді. Инъекциялық қалыптау дизайнды бекітеді. Қалыпқа келісім бермес бұрын дизайныңыздың түпкілікті екеніне көз жеткізіңіз. Қытайдағы өндіріс компаниясы NOBLE сияқты серіктес сізге бұл шешімді бағалауға көмектесе алады. Олар CNC және инъекциялық қалыптау қызметтерін ұсынады. Олардың командасы сізге ауысу кезінде басшылық ете алады. Олар ымыраға келуді түсінеді. Олар сізге өндіріс көлеміңізге сәйкес келетін дұрыс әдісті таңдауға көмектесе алады. Олардың тәжірибесі прототиптеу мен жаппай өндірісті қамтиды. Бұл оларды медициналық құрылғыларды әзірлеу үшін құнды серіктес етеді.
CNC ПТР корпусына арналған материалдар
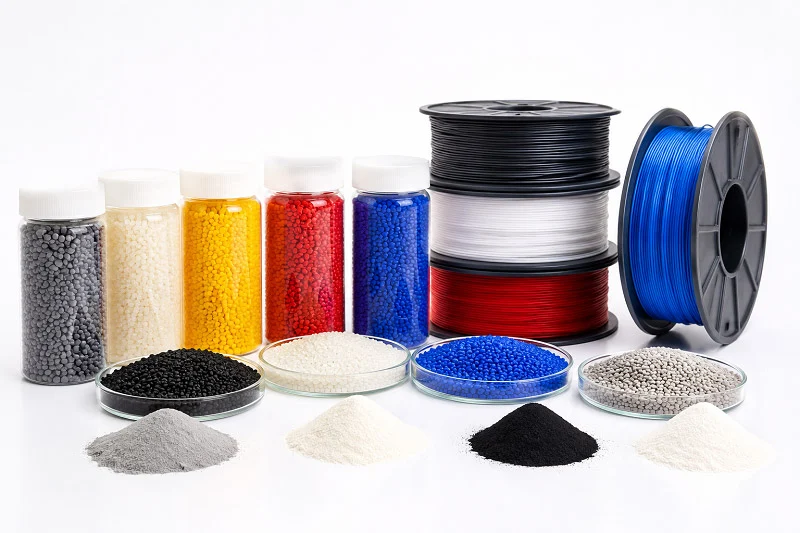
CNC ПТР корпусына арналған дұрыс материалды таңдау - бұл тепе-теңдік сақтау әрекеті. Сізге термиялық циклге төзімді, қатты химиялық заттарға төзімді және қауіпсіздік стандарттарына сай келетін нәрсе қажет. Таңдау өнімділікке, құнына және жабдықтың қызмет ету мерзіміне әсер етеді. Нұсқаларды бөліп қарастырайық.
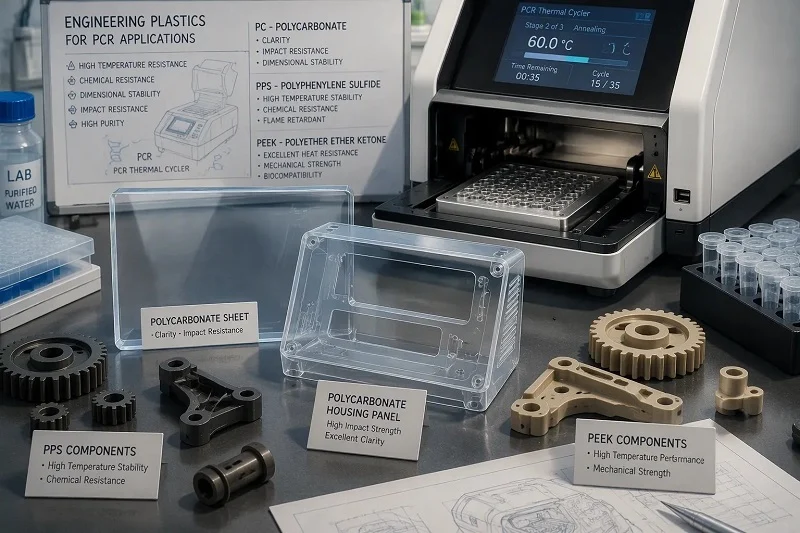
Корпустарға арналған инженерлік пластмассалар
Пластмассалар электр оқшаулауын және дизайн икемділігін қамтамасыз етеді. Олар электр тогын өткізбейді, бұл қауіпсіздік қабатын қосады. Сондай-ақ, олардың салмағы металдарға қарағанда жеңіл. Бірақ барлық пластмассалар жылуды бірдей көтере бермейді.
Мөлдірлік және соққыға төзімділік үшін поликарбонат (PC)
Поликарбонат өзінің беріктігімен ерекшеленеді. Ол соққыларға жақсы төтеп береді. Бұл заттар соқтығысатын қарбалас зертханада маңызды. ДК сонымен қатар оптикалық айқындықты қамтамасыз етеді. Жабдықты ашпай-ақ ішін көруге болады. Бұл жұмыс кезінде визуалды тексерулерге көмектеседі. Бірақ ДК жылумен шектеледі. Оның жылу өткізгіштігі 0.19 және 0.22 Вт/м·К аралығында. Бұл өте төмен. Бұл жылу блогынан жылуды таратуға көмектеспейді. ДК сыртқы панельдер мен қақпақтар үшін жақсы жұмыс істейді. Ол жылуды өткізбей ішкі компоненттерді қорғайды. Сондай-ақ, ол көптеген кең таралған зертханалық химиялық заттарға төзімді. Этанол және жұмсақ тазартқыштар оны оңай зақымдамайды. ДК жабдығының корпусы үшін ДК берік сыртқы қабықпен қамтамасыз етеді. Ол ішін жеңіл күйінде сақтайды.
Жоғары температуралық тұрақтылық үшін PPS және PEEK
PPS және PEEK жылуды әлдеқайда жақсы өткізеді. Бұл инженерлік пластмассалар жоғары температурада пішінін сақтайды. Олар сырғып кетуге және деформацияға төзімді. Бұл оларды термиялық блоктың жанындағы ішкі компоненттер үшін өте қолайлы етеді. PEEK сонымен қатар ерекше химиялық төзімділікті ұсынады. Ол агрессивті еріткіштердің әсеріне төзімді. Оның жылу өткізгіштігі шамамен 0.25 Вт/м·К құрайды. Бұл металдармен салыстырғанда әлі де төмен. Бірақ PEEK-тің беріктігі жылу берілісінде емес, тұрақтылықта. Ол мыңдаған жылу циклдарында майыспайды немесе бұзылмайды. PPS ұқсас артықшылықтарды төмен бағамен ұсынады. Екі материал да дұрыс құрал-жабдықтармен жақсы өңделеді. Олар таза кесулер мен тығыз төзімділік береді. Ыстықта дәл өлшемдерді сақтауы керек бөлшектер үшін бұл пластмассалар жақсы нәтиже береді. Олар қажет болған жағдайда биоүйлесімділік талаптарына да сәйкес келеді. Бұл оларды медициналық құрылғыларды қолдануға жарамды етеді.
Құрылымдық және жылу компоненттеріне арналған металдар
Металдар беріктік пен жылу өнімділігін арттырады. Олар жылуды тиімді өткізеді. Олар сондай-ақ құрылымдық қаттылықты қамтамасыз етеді. CNC PCR корпусы үшін металдар ауыр жүктемені көтере алады.
Жылу раковиналары мен шассиіне арналған алюминий 6061
Алюминий 6061 - CNC өңдеудің негізгі жұмыс құралы. Ол шамамен 167 Вт/м·К температурада тамаша жылу өткізгіштікке ие. Бұл PEEK-ке қарағанда шамамен 668 есе көп өткізгіштікке ие. Бұл алюминийді жылуды таратудың жалғыз практикалық таңдауына айналдырады. Сіз жылу раковинасының қанаттарын тікелей шассиге өңдей аласыз. Бұл қанатшалар жылу блогынан жылуды тартып алады. Бұл ПТР процесін тұрақты және тиімді етеді. Алюминий сонымен қатар әдемі өңдейді. Ол таза кеседі және қатаң төзімділіктерді сақтайды. Ол жеңіл, бірақ берік. Ол коррозияға жақсы төзімді, әсіресе дұрыс өңдеу кезінде. Анодтау қосымша қорғаныс қосады және тозуға төзімділікті жақсартады. Негізгі шасси мен жылу раковиналары үшін алюминий 6061 ең жақсы материал болып табылады. Ол өнімділікті, құнын және өңдеу мүмкіндігін теңестіреді.
Коррозияға төзімділік пен беріктік үшін тот баспайтын болат
Тот баспайтын болат үстелге беріктік береді. Ол қатты химиялық заттардың коррозиясына төзімді. Ағартқыш және күшті дезинфекциялық заттар оны зақымдамайды. Бұл зертханаларда тазалау хаттамалары үшін өте маңызды. Тот баспайтын болат сонымен қатар жоғары беріктікке ие. Ол күйзеліс кезінде пішінін сақтайды. Ол оңай майыспайды немесе деформацияланбайды. Бұл оны құрылымдық кронштейндер мен бекіту тақтайшалары үшін өте қолайлы етеді. Сондай-ақ, ол бірнеше рет өңделетін компоненттер үшін де жақсы жұмыс істейді. Кемшілігі - салмағы мен құны. Тот баспайтын болат алюминийден гөрі ауыр. Оны өңдеу де қымбатырақ. Бірақ максималды беріктікке мұқтаж бөлшектер үшін бұл инвестицияға тұрарлық. Тот баспайтын болат сонымен қатар фармацевтикалық және азық-түлік қаптамасының стандарттарына сәйкес келеді. Бұл оны қатаң тазалықты қажет ететін қолданбаларға жарамды етеді.
Материалды таңдау критерийлері
Пластмассалар мен металдардың арасынан таңдау сіздің нақты қажеттіліктеріңізге байланысты. Әрбір материал әртүрлі беріктікке ие. Дұрыс таңдау бірнеше факторларды теңестіреді.
Өңдеудің ыңғайлылығын, құнын және өнімділігін теңестіру
Функционалдық талаптардан бастаңыз. Бөлшек жылуды өткізуі керек пе? Егер иә болса, алюминий ең жақсы нұсқа. Оған электр оқшаулағышы қажет пе? Онда PC немесе PEEK сияқты пластик мағыналы. Жұмыс ортасын қарастырыңыз. Бөлшек қатал химиялық заттарға ұшырай ма? Тот баспайтын болат оларға ең жақсы төзімді. Өндіріс көлемі туралы да ойланыңыз. Пластмассалар үлкен көлемде бір бөлшекке арзанырақ. Металдар қымбатырақ, бірақ жақсы өнімділік ұсынады. Өңдеу күрделілігі де құнына әсер етеді. Қарапайым пішіндер машинаны жылдамдатады және арзанырақ. Күрделі мүмкіндіктер уақыт пен шығынды арттырады. Ең жақсы нүктені табу үшін өндіріс серіктесіңізбен жұмыс істеңіз. Олар өнімділікті төмендетпей, құнын төмендететін дизайн өзгерістерін ұсына алады.
Беттік әрлеу және өңдеуден кейінгі опциялар
Беткі әрлеу функцияға да, сыртқы келбетке де әсер етеді. Тегіс әрлеу үйкеліс пен тозуды азайтады. Сондай-ақ, тазалауды жеңілдетеді. Бұл ластанудың алдын алу үшін маңызды. Кедір-бұдыр беттер бөлшектер мен бактерияларды ұстап қалуы мүмкін. Медициналық жабдықтар үшін тегіс беттер өте маңызды. Кейінгі өңдеу нұсқалары материалға байланысты өзгереді. Алюминий коррозияға төзімділік үшін анодтауға болады. Сондай-ақ, берік әрлеу үшін ұнтақпен бояуға болады. Пластмассаларды жылтыратуға немесе текстуралауға болады. Текстураланған әрлеу саусақ іздері мен сызаттарды жасырады. Олар сонымен қатар ұстауды жақсартады. Эстетикалық талаптарды да ескеріңіз. Таза, кәсіби көрініс жабдыққа деген сенімді арттырады. Өндіріс серіктесіңіз әр материал үшін дұрыс әрлеуді ұсына алады. Олар сондай-ақ түрту және бұрандалау сияқты қосымша операцияларды орындай алады. Бұл өндіріс процесін жеңілдетеді және сапаны қамтамасыз етеді.
Сіз таңдаған материал ПТР жабдығының бүкіл корпусын қалыптастырады. Бұл жылу өнімділігіне, қауіпсіздігіне және ұзақ мерзімділігіне әсер етеді. Опцияларыңызды бағалауға уақыт бөліңіз. Материалдарды нақты жағдайларда сынап көріңіз. Бұл тексеру сіздің жабдығыңыздың сенімді жұмыс істеуін қамтамасыз етеді. Дұрыс материал, дәл CNC өндірісімен үйлесімде, ұзақ уақытқа созылатын корпус жасайды.
CNC ПТР корпусын жобалау ережелері
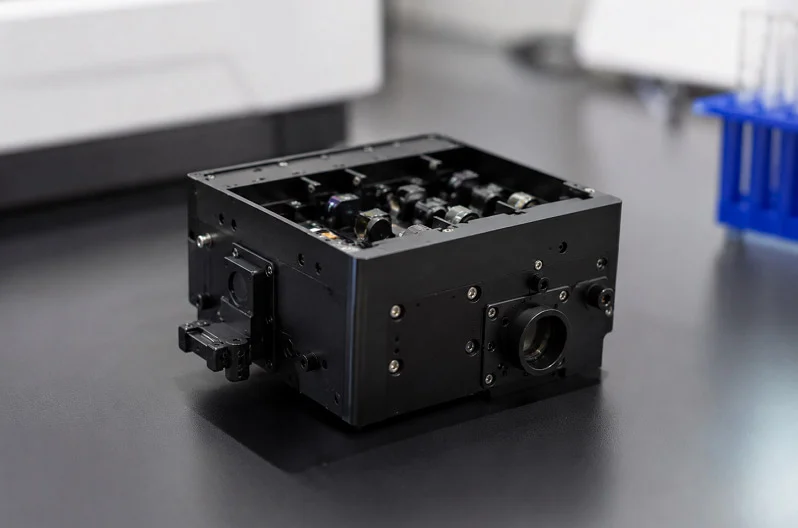
Жақсы дизайн - бұл тегіс өндіріс пен қымбат мәселелердің арасындағы айырмашылық. Төмендегі ережелер сізге жақсы өңделетін, оңай жиналатын және сенімді жұмыс істейтін ПТР жабдығының корпусын жасауға көмектеседі.
Терең қалталар мен өткір ішкі бұрыштардан аулақ болу
Терең қалталар CNC өңдеуде қиындықтар тудырады. Кескіш құралдар тек белгілі бір жерге дейін жете алады. Терең қуыс үшін ұзын құрал қажет, ол кесу кезінде майысады. Бұл майысу дірілдеп, бетінің кедір-бұдыр болуына әкеледі. Бұл сонымен қатар процесті баяулатады. Қалта тереңдігін құралдың диаметрінен төрт еседен аз ұстаңыз. Бұл ереже құралдың қаттылығын және кесілген жердің тазалығын сақтайды.
Өткір ішкі бұрыштар тағы бір мәселе тудырады. Әрбір кескіш құрал дөңгелек. Шаршы бұрыш үшін шаршы жиегі бар құрал қажет, ол жоқ. Оның орнына дөңгелектелген бұрыштарды жобалау керек. Дөңгелек өлшемі стандартты құрал өлшеміне сәйкес келуі керек. Жалпы таңдау - 0.5 мм, 1 мм және 2 мм оқтар. Стандартты өлшемдерді пайдалану механиктің сөреден кәдімгі құралды таңдайтынын білдіреді. Арнайы тапсырыстар жоқ, қосымша шығындар жоқ. Үлкенірек оқ бұрышты да нығайтады. Өткір нүктелерде кернеу пайда болады. Дөңгелек сол кернеуді үлкенірек аймаққа таратады. Бұл термиялық циклден өтетін ПТР жабдығының корпусы үшін маңызды.
Қабырға қалыңдығын және жел бұрыштарын оңтайландыру
Қабырға қалыңдығы беріктікке де, құнына да әсер етеді. Жұқа қабырғалар өңдеу кезінде майысады. Олар ұстаған кезде де сынуы мүмкін. Қалың қабырғалар материалды босқа жұмсайды және салмақ қосады. Пластмассалар үшін қабырға қалыңдығының кемінде 1.5 мм және металдар үшін 1 мм болуын қамтамасыз етіңіз. Бұл сандар көптеген қоршау конструкциялары үшін жақсы жұмыс істейді. Қабырға қалыңдығын бөлшек бойынша бірдей ұстаңыз. Біркелкі қалыңдық салқындату кезінде майысуды тоқтатады және кернеу нүктелерін төмендетеді.
CNC өңдеу үшін инжекциялық қалыптауға қарағанда, тарту бұрыштары маңызды емес. Өңдеу құралдары түзу қабырғаларды оңай кесе алады. Бірақ шамамен 1-2 градусқа аздап тарту бұрышын қосу әлі де көмектеседі. Бұл арматурадан бөлшектерді алуды жеңілдетеді. Сондай-ақ, беткі өңдеу сапасын жақсартады. Бұрыш өңдеу уақытында ешқандай шығынға ұшырамайды. Құрастыру және өңдеу кезінде уақытты үнемдейді.
Функционалды сәйкестік үшін GD&T көрсету
Геометриялық өлшемдеу және төзімділік немесе GD&T жобалау ниетін анық көрсетеді. Ол механикке қандай беттердің маңызды екенін және олардың бір-бірімен қалай байланысты екенін нақты айтады. CNC ПТР корпусы үшін маңызды жанасу нүктелеріне назар аударыңыз. Термиялық блоктың бекіту беті тығыз тегістікті қажет етеді. Оптикалық жолдың туралау мүмкіндіктері нақты позиция төзімділігін қажет етеді. Қалғанының бәрі бос қалуы мүмкін.
Әрбір өлшемді қатайту ниетінен аулақ болыңыз. Әрбір қатайтуға төзімділік өңдеу уақытын және тексеру құнын арттырады. ±0.1 мм стандартты өңдеуге төзімділік көптеген мүмкіндіктер үшін жарамды. Тек функция қажет болған жерде ±0.05 мм дейін қатайтыңыз. Шынымен маңызды беттер үшін ±0.01 мм үнемдеңіз. Бұл әдіс сапаны жоғалтпай шығындарды төмендетеді. Өндіріс серіктесіңіз сызбаны қарап шығып, өзгерістер ұсына алады.
Тығыздау және эстетика үшін беткі кедір-бұдырлық
Беткі әрлеу тығыздау өнімділігіне де, көрнекі тартымдылығына да әсер етеді. Кедір-бұдыр бет тығыздағыш қосылыстарда ағып кету жолдарын тудырады. Сондай-ақ, ол кірді ұстап қалады, бұл зертханада тазалау кезінде қиындықтар тудырады. Беттерді тығыздау үшін беткі кедір-бұдырлықты Ra 1.6 мкм етіп көрсетіңіз. Бұл әрлеу қосымша жылтырату шығындарынсыз жақсы тығыздау береді.
Сыртқы беттердің көрінуі үшін сыртқы түрін ескеріңіз. Ra 0.8 мкм тегіс және кәсіби көрінеді. Сондай-ақ, ол саусақ іздері мен дақтарға төзімді. Ішкі беттер Ra 3.2 мкм шамасында кедір-бұдыр болып қалуы мүмкін. Бұл өңдеу уақыты мен құнын үнемдейді. Моншақтарды үрлеу немесе анодтау сияқты кейінгі өңдеу опциялары сыртқы түрін одан әрі жақсарта алады. Бұл өңдеулер коррозияға төзімділікті де арттырады.
Өндіріс барысындағы тексеру және CMM тексеруі
Сапаны бақылау өңдеуден кейін емес, өңдеу кезінде басталады. Жақсы шеберханалар бөлшектерді негізгі қадамдарда тексереді. Олар бөлшек әлі станокта тұрған кезде маңызды өлшемдерді өлшейді. Бұл материал мен уақытты босқа өткізбес бұрын, мәселелерді ерте анықтайды. Өңдеуден кейін координаталық өлшеу машинасы немесе CMM соңғы пішінді тексереді. CMM бөлшектегі көптеген нүктелерді зерттейді және оларды CAD моделімен салыстырады. Бұл маңызды ерекшеліктер үшін дәл өлшеу деректерін береді.
Өндіріс серіктесіңізден олардың тексеру процесі туралы сұраңыз. Сенiмдi цех әр тексерудi жазып алады. Олар әр партиямен тексеру есептерін ұсынады. Бұл құжаттама медициналық құрылғыларды тексеру үшін маңызды. Бұл бөлшектердiң техникалық сипаттамаларға сәйкес келетiнiн дәлелдейдi.
Материалды сертификаттау және қадағалау
Медициналық құрылғыларды бақылау қажет. Әрбір материал партиясы тіркелуі керек. Өндіруші әрбір жөнелтіліммен материал сертификаттарын немесе зауыт сертификаттарын ұсынуы керек. Бұл сертификаттар материалдың сыныбы мен құрамын растайды. Олар сондай-ақ металдардың қызу санын көрсетеді. Бұл бақылау тізбегі нормативтік сәйкестік үшін маңызды. Егер кейінірек мәселе пайда болса, оны бастапқы материалға дейін бақылауға болады.
Бұл жазбаларды автоматты түрде сақтайтын серіктесті таңдаңыз. Олар сертификаттарды сандық түрде сақтап, сұраныс бойынша ұсынуы керек. Бұл құжаттама сіздің сапа менеджменті жүйеңізді қолдайды. Сондай-ақ, аудиттер мен нормативтік құжаттарды тапсыруды жеңілдетеді. ПТР жабдығының корпусы үшін толық бақылау міндетті емес. Бұл медициналық құрылғыларды өндіру үшін міндетті.
NOBLE компаниясымен серіктестік орнату CNC ПТР корпусы

Біздің өндірістік мүмкіндіктеріміз
Дизайн бойынша көмектен бастап соңғы құрастыруға дейін
NOBLE бөлшектерді кесумен шектелмейді. Біз сізге алғашқы сызбадан бастап соңғы өнімге дейін көмектесеміз. Біздің инженерлеріміз сіздің дизайныңызды ертерек қарастырады. Біз сізге ақша жұмсамай тұрып, өңдеудегі мүмкін мәселелерді табамыз. Біз сіздің ПТР жабдығының корпусын салуды жеңілдететін өзгерістерді ұсынамыз. Бұл уақытты үнемдейді және қалдықтарды азайтады. Дизайн дайын болғаннан кейін біз өндірісті бастаймыз. Біздің шеберхана бүкіл құрылысты өзі жүргізеді. Біз корпусыңызды өңдейміз, аяқтаймыз және құрастырамыз. Сіз бөлек бөлшектердің қорабын емес, толық блок аласыз. Бұл әдіс жеткізу тізбегіңізді жеңілдетеді. Бір серіктес бәрін шешеді. Сіз көптеген жеткізушілермен жұмыс істеу қиындықтарынан аулақ боласыз. Бұл кідірістер мен шатасулардың азаюын білдіреді. ПТР машинасы сияқты күрделі өнім үшін бұл маңызды. Әрбір бөлік бір-біріне дәл сәйкес келуі керек. Біз оның сәйкес келетініне көз жеткіземіз.
Металл және басқа да салалардағы сараптама Пластикалық өңдеу
Біз сіздің жобаңызға қажетті барлық материалдармен жұмыс істейміз. Жылу раковиналары мен шассиге арналған алюминий 6061. Тот баспайтын бөлшектерге арналған тот баспайтын болат. Пластикалық бөлшектерге арналған поликарбонат, PPS және PEEK. Біздің машинистеріміз әр материалдың қалай жұмыс істейтінін біледі. Олар кесу жылдамдығы мен құралдарын соған байланысты өзгертеді. Бұл шеберлік соңғы өнімде көрінеді. Төзімділік тығыз болып қалады. Беттер тегіс шығады. Біз сондай-ақ қосымша қадамдарды өзімізде жасаймыз. Анодтау, ұнтақпен бояу және моншақпен өңдеудің барлығы қолжетімді. Бұл сіздің CNC ПТР корпусыңыз жинауға дайын келгенін білдіреді. Бөлшектерді әрлеу үшін басқа цехқа жіберудің қажеті жоқ. Бұл сіздің жеткізу уақытыңызды қысқартады және жеткізу шығындарын азайтады. Біздің командамыз әрбір жобаға мұқият қарайды. Біз медициналық жабдықтың не қажет екенін түсінеміз. Дәлдік - бұл таңдау емес. Бұл ереже.
Сапа сертификаттары және кепілдіктері
ISO 9001:2015 және ISO 13485:2016 сертификатталған процестері
Сертификаттар біздің сапаға байыпты қарайтынымызды көрсетеді. NOBLE ISO 9001:2015 және ISO 13485:2016 сертификаттарына ие. Бұл жай ғана қабырғадағы тақтайшалар емес. Олар біздің күнделікті жұмыс істеу тәсілімізді қалыптастырады. ISO 9001 жалпы сапа менеджментін қамтиды. ISO 13485 медициналық құрылғыларға қатысты одан әрі дамиды. Ол сіздің ПТР жабдығыңыздың корпусы үшін маңызды нақты талаптарды қосады. Айырмашылықтар айтарлықтай:
| аудан | ISO 9001: 2015 | ISO 13485:2016 Қосымша талаптары |
| СМЖ құжаттамасы | Жалпы, кез келген ұйымға қолданылады | Нормативтік құжаттарды, құрылғының негізгі жазбасын, өнімнің қызмет ету мерзіміне негізделген деректерді сақтаудың нақты стандарттарын қосуды талап етеді |
| Басқару жауапкершілігі | Рөлдерді анықтамай тағайындауға мүмкіндік береді | Әрбір СМЖ аспектісі, нормативтік талаптарға сәйкестікке міндеттеме, жаңа ережелерді қарау үшін тағайындалған басқару мүшесін талап етеді |
| Ресурстарды басқару | Жабдықтарға, ғимараттарға, IT саласына назар аударыңыз | Құжатталған техникалық қызмет көрсету, персоналдың денсаулығы/тазалығы, ластануды бақылау, тәуекелдерді басқару жазбалары қажет |
| Өнімді жүзеге асыру | Тұтынушыға бағытталған, процестерге бағытталған | Бақылауды, таңбалауды/орауды, партия жазбаларын, зарарсыздандырылған құрылғылардың тазалығын, орнату/тексеру жазбаларын, қайтарылған өнімдерді өңдеуді талап етеді |
| Өлшеу, талдау, жетілдіру | Процесске негізделген үздіксіз жетілдіру | Ерте ескерту, сәйкессіздіктерді қарау, өнім сапасын бақылау, қайта өңдеуді құжаттау, кеңес беру хабарламалары, CAPA негіздемесі, реттеуші хабарлама үшін кері байланыс жүйесін қажет етеді. |
Бұл стандарт бүкіл процесс барысында тәуекелге негізделген шешімдерді талап етеді. Біз бәрін жазып аламыз. Біз әрбір партияны бақылаймыз. Біз сіздің өніміңіздің қызмет ету мерзімі ішінде жазбаларды жүргіземіз. Бұл сізге аудиттер кезінде және реттеуші органдарға жүгінген кезде сенімділік береді.
Қатаң сапаны бақылау және бақылау
Біздің сапаны бақылауымыз тек соңында тексеруден ғана тұрмайды. Біз бөлшектерді өңделіп жатқанда тексереміз. Бөлшек әлі машинада тұрған кезде маңызды ерекшеліктерді өлшейміз. Бұл мәселелерді ерте анықтайды. Өңдеуден кейін біз координаталық өлшеу машинасымен өлшемдерін тексереміз. Әрбір бөлшек CAD моделімен салыстырылады. Біз сізге әрбір жөнелтумен материал сертификаттарын береміз. Сіз әрбір бөлшекті бастапқы материалына дейін бақылай аласыз. Бұл бақылау медициналық құрылғыларды жасау үшін өте маңызды. Егер кейінірек мәселе туындаса, біз дәл партияны таба аламыз. Бұл сіздің пациенттеріңізді және сіздің беделіңізді қорғайды. Біздің сапаны бақылау процесіміз мұқият. Бұл сізге тыныштық береді.
Неліктен серіктес ретінде NOBLE таңдау керек
Күрделі жобаларға арналған бірыңғай көз
Бір серіктеспен жұмыс істеу бәрін жеңілдетеді. Сіз көптеген жеткізушілермен жұмыс істеуден туындайтын алты айлық кідірістерден аулақ боласыз. Біздің командамыз дизайн бойынша кері байланыс, өңдеу, әрлеу және жинау жұмыстарын жүргізеді. Бұл тегіс процесс сіздің өніміңізді тезірек нарыққа шығаруға мүмкіндік береді. Медициналық құрылғылардың бір тұтынушысы бізге өмірді өзгертетін өнімдерді нарыққа тиімдірек және жоғары сапада шығаруға көмектесетінімізді айтты. Біз уақыттың 99%-ын уақытында жеткізуге тырысамыз. Біз сізге 24-48 сағат ішінде баға ұсынамыз, ал салалық орташа көрсеткіш бір-екі аптаны құрайды. Біз бөлшектерді әдеттегі жеткізу уақытының шамамен жартысында жеткіземіз. Бұл сандар сіздің кестеңізге деген адалдығымызды көрсетеді.
Медициналық құрылғыларды инновациялауға арналған арнайы қолдау
Біз медициналық құрылғылар әлемін түсінеміз. Біз қауіпсіздік ережелері мен нормативтік-құқықтық базаны білеміз. Біздің командамыз ISO 13485 сәйкестігі сияқты стандарттарға сай жұмыс істейді. Біз сізге жаңа ПТР машинасын нарыққа шығару қиындықтарын жеңуге көмектесеміз. Прототиптен бастап толық өндіріске дейін біз сізбен біргеміз. Біз CNC өңдеу және инъекциялық қалыптау қызметтерін ұсынамыз. Бұл сіздің көлеміңіз өскен сайын сізге қолдау көрсете алатынымызды білдіреді. Сынақтан өткізу үшін өңделген бөлшектерден бастаңыз. Сұраныс ақталған кезде инъекциялық қалыптауға көшіңіз. Біз бұл ауысуды тегіс басқарамыз. Біздің тәжірибеміз өнімнің бүкіл қызмет ету мерзімін қамтиды. Бұл бізді жеткізушіден де артық етеді. Біз сіздің табысыңыздағы серіктеспіз.
Сіздің CNC ПТР корпусыңызға дұрыс жабдық пен өндірістік тәсіл қажет. Бұл ПТР корпусы дәлдік үшін компьютерлік сандық басқарумен өңделген CNC жабдығын пайдаланады. CNC корпусын өндіру процесі ПТР корпусы үшін мұқият материал таңдауды талап етеді. Дизайн ережелерін сақтау шығындарды азайтады. Жоғары көлемді өндіріс үшін инъекциялық қалыптау жақсы жұмыс істейді. Инъекциялық қалыптау әдісі қалыптарды пайдаланады және мұқият жобалауды қажет етеді. Инъекциялық қалыптау біркелкі бөлшектер шығарады. Масштабта инъекциялық қалыптау ақшаны үнемдейді. CNC прототиптеуінен кейін инъекциялық қалыптау сенімді жұмыс істейді. Көлем өскен кезде инъекциялық қалыптау басымдыққа ие болады. Инъекциялық қалыптау үшін сапаны бақылау өте маңызды. Инъекциялық қалыптау CNC өндірісімен жұптасады. ПТР жабдығының корпус қажеттіліктері үшін NOBLE компаниясына хабарласыңыз. Біз сіздің ПТР жабдығының корпусы үшін CNC өндірісін де, инъекциялық қалыптау корпусын да өңдейміз.
CNC ПТР корпусы туралы жиі қойылатын сұрақтар
ПТР корпусының негізгі міндеті қандай?
ПТР корпусы сезімтал бөлшектерді қорғайды және ластануды тоқтатады. Ол кедергілерді блоктап, температураның өзгеруін басқаруы керек. CNC өңдеу сенімді жұмыс істеу үшін дәл сәйкестікті қамтамасыз етеді.
Неліктен ISO 13485 ПТР жабдықтарын жасау үшін маңызды?
ISO 13485 сертификаты ПТР жабдықтарын сынау және қорап үшін қатаң сапа стандарттарын қамтамасыз етеді. Бұл өнімнің бақылауға алынуын және ережелерді сақтауын қамтамасыз етеді. Бұл фармацевтикалық зертханалар үшін маңызды.
Материалды таңдау ПТР тестілеуіне және дәрілік зертханалар үшін ережелерді сақтауға қалай әсер етеді?
Сіз таңдаған материал ПТР тестілеу нәтижелеріне әсер етеді. ISO 13485 стандарты материалдың жұмыс істейтіні дәлелденген болуын талап етеді. Алюминий 6061 жылуды жақсы өткізеді. PEEK сияқты пластмассалар химиялық заттарға төзімді. Бұл корпустың жақсы жұмыс істеуін қамтамасыз етеді.
Дәрілік зертханалық ПТР корпустарында ластанудың төмендеуі қандай дизайнмен ерекшеленеді?
Дөңгелектелген бұрыштар сияқты дизайн ерекшеліктері ПТР корпусындағы ластану қаупін азайтады. Бұл дәрілік заттарды зертханада қолдану үшін маңызды. Жақсы дизайн сонымен қатар ережелерді сақтауға көмектеседі.
CNC өңдеуі қоршау ережелерін қалай сақтауға көмектеседі?
CNC өңдеуі ПТР жабдығының корпусы үшін қатаң төзімділікті қамтамасыз етеді. Бұл медициналық құрылғыларға қойылатын нормативтік талаптарды орындауға көмектеседі. ISO 13485 осы дәлдікті талап етеді.
Неліктен ПТР бөлшектері үшін сапаны бақылау өте маңызды?
ПТР жабдықтарының бөлшектері үшін сапаны бақылау өте маңызды. ISO 13485 қатаң бақылауды талап етеді. Бұл маңызды сынақтардағы сәтсіздіктердің алдын алады. Фармацевтика өнеркәсібіне бұл сапаның қажеті бар.
Дәрілік зертханалық жағдайлардағы температураның өзгеруіне корпус қалай әсер етеді?
ПТР корпусы дәрілік зертханалық жағдайлардағы температураның өзгеруіне төтеп беруі керек. Ол деформацияға және бұзылуға төзімді. Дұрыс материал мен дизайнды таңдау ПТР жабдығының ұзақ мерзімді сенімділігін қамтамасыз етеді.







