
кіріспе
Баспадағы өлшемдер бойынша бөлшек дәл болуы мүмкін, бірақ ол бәрібір пайдасыз болуы мүмкін. Табыс пен сәтсіздіктің арасындағы айырмашылық көбінесе беткі өңдеуге байланысты. Егер сіз оны дұрыс өңдемесеңіз, жақсы бөлшек пайдасыз болып қалуы мүмкін.
Ақаулар сізге үш түрлі жолмен шығын әкелуі мүмкін. Біріншіден, сіз тегістеу, жылтырату және қайта өңдеу сияқты қосымша операцияларға қосымша уақыт жұмсайсыз. Екіншіден, бөлшектерді қалпына келтіру мүмкін болмаған кезде қалдықтардың көптігіне байланысты ақша жоғалтасыз. Үшіншіден, нашар бет үлкен мәселелерді жасыруы мүмкін. Бұл жарықтар басталатын әлсіз жерлерді тудырады. Бөлшектер тезірек істен шығады.
Бұл нұсқаулық сізге ең көп таралған беткі ақауларды көрсетеді. Сіз олардың себептерін, оларды қалай анықтау керектігін және ең бастысы, оларды қалай түзету керектігін білесіз. Идея өте қарапайым: аз қалдық және сенімділік жоғары.
Беткі ақаулар дегеніміз не CNC Фрезерлеу?
Беткі ақауды түзету үшін алдымен нені қарастырып жатқаныңызды түсіну қажет. Мұнда екі маңызды термин қолданылады.
Беткі топография - бұл негізінен беттің пішіні. Жоғары және төмен нүктелер бар. Текстура - сіз көріп, сезіне алатын нәрсе. Беткі тұтастық тереңірек. Мұнда маңызды фактор - қаттылықтың өзгеруі, микрожарықтар және қалдық кернеулер сияқты физикалық қасиеттер. Бөлшек тегіс болып көрінуі мүмкін, бірақ астында жасырын зақымдану болуы мүмкін.
Беткі ақаулар, негізінен, тек ауытқулар. Беткі қабат баспа үшін мүлдем дұрыс емес. Бұл геометрияның дұрыс емес болуына, мысалы, ойық, жыртық немесе жотаға байланысты болуы мүмкін. Немесе, бөлшектің күйіп кетуі, жарықшақтануы немесе қоқыстың тұрып қалуы сияқты физикалық ақау болуы мүмкін. Қалай болғанда да, бөлшек зақымдалған.
Оларды қалай анықтауға болады? Мұны істеудің екі жолы бар. Бірінші қадам - көзбен тексеру. Тәжірибелі механик кез келген ақаулықты бірден анықтайды. Дәлірек жұмыс үшін профилометрді пайдаланыңыз. Бұл құрал стилусты бетіне сүйреп апарады және сандық деректерді береді. Ra орташа кедір-бұдырлықты өлшейді. Rz шыңдар мен аңғарлардың максималды биіктігін қарастырады. Бірге олар әрлеудің қажетті сипаттамаларға сәйкес келетінін айтады.
Фрезерлеу бетінің 5 негізгі себебі Ақаулар
Міне, беткі ақауларды жүйелі түрде диагностикалауға көмектесетін құрылым. Нашар өңдеу байқалған кезде, келесі бес саланы ретімен тексеріңіз: құрал-саймандар, кесу параметрлері, машинаның қаттылығы, материал және CAM бағдарламасы. Осылардың бірі әрқашан себеп болып табылады.
1. Құрал-жабдықтарға қатысты ақаулар
Кесу құралы сіздің бірінші күдігіңіз. Ол бөлшекке тікелей тиеді.
- Сөйлесу белгілері бетінде жуғыш тақтайша үлгісіне ұқсайды. Олар гармоникалық резонанстан туындайды. Бұл құрал таза кесудің орнына бөлшекке дірілдеген кезде пайда болады. Ең көп таралған себеп - құралдың шамадан тыс салбырап тұруы. Жақсы ереже - ұзындық пен диаметрдің арақатынасын 4:1-ден төмен ұстау. Одан ұзын болса, сіз қиындық тудырасыз.
- Құрастырылған жиек алюминий және басқа да жабысқақ материалдармен бірге пайда болады. Кішкентай сынықтар жылу мен қысымның әсерінен құралдың ұшына дәнекерленеді. Бұл дәнекерленген материал бетін кесудің орнына жыртады. Нәтижесінде кедір-бұдыр, жыртылған бет пайда болады.
- Бурр оқытуs бөліктердің жиектерінде пайда болады. Құрал кіретін жерде кіреберіс ойығы пайда болады. Құрал шығатын жерде шығыс ойығы пайда болады. Екеуі де күңгірт құралдың немесе дұрыс емес қорғасын бұрышының белгілері. Дұрыс геометриясы бар өткір құрал материалды таза кеседі. Күңгірт құрал материалды итеріп, көтерілген жиекті жасайды.
- аспап кию біртіндеп, бірақ зиянды. Тозған құрал кесуді тоқтатып, үйкеле бастайды. Бұл жылу шығарады және біркелкі емес, жылтыратылған бет қалдырады. Құралдарыңызды үнемі тексеріп отырыңыз. Олар істен шыққан кезде, бәрі бірге кетеді.
2. Процесс және параметр ақаулары
Машинаға енгізілген сандар бәрін басқарады.
Жылдамдықтар мен берілістер үшбұрышын қарастырыңыз. Үш айнымалы бар: шпиндель жылдамдығы, тіске берілетін беріліс және кесу тереңдігі. Бұлар теңдестірілген болуы керек. Біреуін өзгертсеңіз, басқаларын реттеуіңіз керек.
- Термиялық зақымдану бөлшектегі күйік іздері ретінде көрінеді. Бұл жоғары шпиндель жылдамдығы төмен беріліс жылдамдығымен пайдаланылған кезде орын алады. Құрал бір аймақта орналасып, үйкеліс тудырады және материалдың жануын тудырады. Шешім - беріліс жылдамдығын арттыру және құралдың қозғалуына мүмкіндік беру.
- жұмыс беріктендіру тот баспайтын болаттар мен кейбір экзотикалық қорытпалармен жұмыс істеу қауіпті. Егер беру жылдамдығы тым төмен болса, құрал материалды кесудің орнына оған үйкеледі. Бұл жұмыс үйкелу арқылы материалдың жұқа қабатын қатайтады. Келесі өту кезінде қатайтылған материалды кесу керек. Құралдар тезірек тозады және өңдеу нашарлайды. Шешім - жеткілікті жоңқа жүктемесін сақтау. Сіз үйкелеу емес, кесуіңіз керек.
3. Машина және жұмыс орнының ақаулары
- Шағылысу машинаңыздың жетек бұрандаларындағы көлбеуді білдіреді. Құрал бағытын өзгерткен кезде, бұл саңылау жабылып, беткі ақау қалдырады. Бұл екі құрал жолы түйіскен жерде, болмауы керек кішкентай сызық немесе баспалдақ ретінде көрінеді. Бұл ескі машиналарда ең байқалады. Шешім - дұрыс техникалық қызмет көрсету немесе бағдарламалық жасақтаманы өтеу.
- Трамвайдағы қателік Шпиндель басы үстелге толықтай тік болмаған кезде пайда болады. Бетімен фрезерленген беттерде баспалдақ үлгісі пайда болады. Себебі құрал айналудың бір жағында екінші жағына қарағанда тереңірек кеседі. Трамвайды индикатормен тексеріңіз. Басын толығымен тік болғанша реттеңіз.
- діріл ілмектер Бос қысқыштан немесе әлсіз бекіткіштен бастаңыз. Бұл кішкентай қозғалыс кесу күштерімен күшейеді. Бүкіл құрылғы дірілдей бастайды. Бөлшек дірілдейді, бірақ бұл құралдың кінәсі емес. Алдымен қысқыштарыңызды тексеріңіз.
4. Материалдық ақаулар
- Қосылымдар және кеуектілік: Шикізаттан (құймалардан) туындайтын ақаулар. Кейде мәселе сіздің қалай кескеніңізде емес, сіз неден бастағаныңызда.
- Қосулар және кеуектілігі шикі шикізаттың өзінен алынады. Әдетте құймалар кінәлі. Сіз таза бетті өңдейсіз және бос немесе қатты жерге соғыласыз. Құрал секіріп кетеді, әрлеу сынады және бөлшек қалдыққа айналады. Кесу алдында шикізатты тексеріңіз.
- Gummy материалдар, мысалы, төмен көміртекті болат немесе таза алюминий таза сынбайды. Олар жыртылып, жағылады. Материал өзіне және құралға жабысады. Оларды өңдеу үшін өткір жиектер мен дұрыс геометрия қажет. Жылтыратылған флейталар көмектеседі. Жоғары жылдамдықтар да солай.
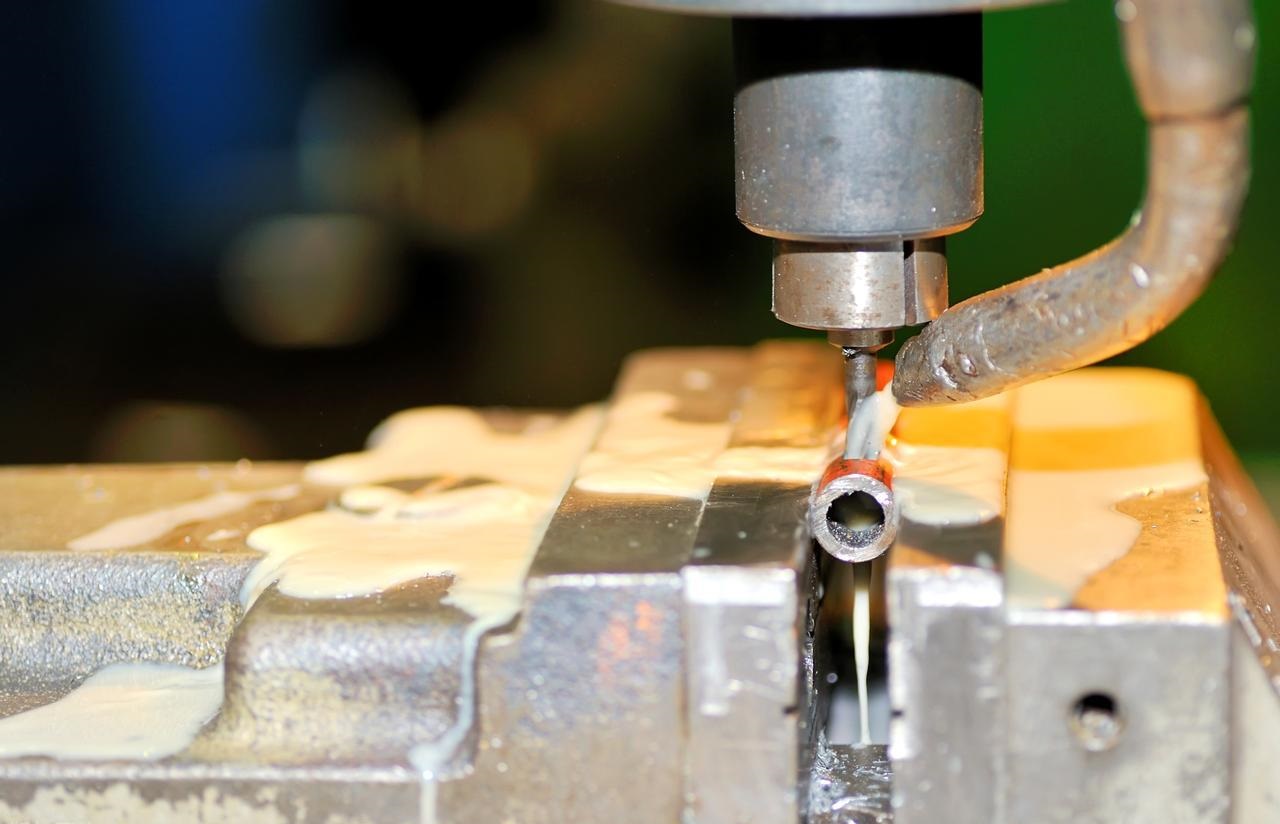
5. CAM және құрал жолының ақаулары
Сіз жасаған код машина іске қосылмай тұрып та ақаулар тудыруы мүмкін.
- Тарақ биіктігі шарлы фрезер қалдыратын табиғи қырды білдіреді. Өтулер арасындағы қашықтық бұл жоталардың қаншалықты биік екенін анықтайды. Егер тепкі тым кең болса, беті кедір-бұдыр болады. Егер ол тым тар болса, уақытыңызды жоғалтасыз. CAM бағдарламалық жасақтамаңыз мұны есептейді. Сеніңіз, бірақ тексеріңіз.
- Тұрғын үй белгілері дөңгелек күйіктерге ұқсайды. Бұл құрал бір нүктеде тоқтап қалғанда, әдетте бағытты өзгерту кезінде және қозғалмай тұрғанда үйкелгенде орын алады. Жылу жиналады, ал беті түссізденеді немесе деформацияланады. Бағдарламалау кезінде маңызды беттерде қажетсіз тұрып қалудан аулақ болыңыз.
- Өткір бұрыштар Құрал жолында ақаулар тудырады. Машина бағытын бірден өзгертуі керек. Сервостардың тартылуы. Қозғалыс біркелкі болмайды. Бұл із қалдырады. Құрал жолдарында дөңгелек бұрыштарды пайдаланыңыз. Машинаның тоқтап, іске қосудың орнына бұрылыстарды айналып өтуіне мүмкіндік беріңіз.
Жасырын шығындар: беткі ақаулар қандай мәселелерді тудыруы мүмкін?
Нашар нәтиже тек жағымсыз ғана емес. Ол кейінірек көрінетін жолдармен шығынға ұшыратады. «Қандай көрінеді» дегеннен «неліктен маңызды» дегенге ауысқанда нақты ақша жоғалады.
Механикалық тұтастық: шаршау факторы
Қағазды жыртуды елестетіп көріңізші. Таза жиек түзу жыртылады. Кішкентай сызығы бар қағаз әрдайым сол ойықтан жыртылады. Беткі ақаулар да солай жұмыс істейді. Әрбір сызат пен ойық кернеу концентраторы ретінде әрекет етеді. Бұл күштердің жиналатын жерлері.
Циклдік жүктеме кезінде — қозғалатын бөлшектер, жұмыс істейтін қозғалтқыштар және циклді машиналар — сол кішкентай сызат жарықшаққа айналуы мүмкін. Жарықшақ әр циклмен бірге өседі. Ақырында, бөлшек істен шығады. Ол сіз күтпеген жерден жарылып кетеді. Бұл шаршау істен шығуы. Ол бетінен басталады.
Функционалдық ақаулық: тығыздағыштар және қозғалыс
О-тәрізді сақиналар мен тығыздағыштар әрлеу кезінде талғампаз. Олар белгілі бір диапазонды қажет етеді. Егер ол тым кедір-бұдыр болса, тығыздағыш саңылауларды жаба алмайды. Бұл ағып кетулерге әкеледі. Сұйықтық ағып кетеді, қысым төмендейді және жүйелер істен шығады. Егер ол тым тегіс болса, тығыздағыштың ұстайтын ештеңесі болмайды. Ол домалап, бұралып, істен шығады. Беткі әрлеу дәл болуы керек.
Қозғалатын бөлшектер тағы бір мәселе тудырады. Кедір-бұдыр беттер үйкеліс тудырады. Үйкеліс жылу тудырады. Жылу бөлшектерді тезірек тозады. Еркін айналуы керек білік байлана бастайды. Сырғанау керек мойынтірек ұнтақтала бастайды. Бөлшек өңдеу ақауына байланысты өзін-өзі тозады.
Химиялық ақау: коррозия
Тот баспайтын болат та, алюминий де жұқа оксид қабатына тәуелді. Бұл қабат көрінбейді. Бұл қабат табиғи түрде пайда болады және астындағы металды қорғайды. Дегенмен, беткі ақау сол қабатты бұзуы мүмкін. Енді жалаңаш металл ашық қалады.
Ылғал оны табады. Химиялық заттар да солай. Коррозия сол кішкентай шұңқырдан басталып, таралады. Ол бетінің астына, көзге көрінбейтін жерге таралады. Сіз оны байқаған кезде, зақым қазірдің өзінде пайда болған болады. Тіпті бір ғана сызат та мінсіз бөлшектің шіріп кетуіне әкелуі мүмкін.
Жинаудан бас тарту
Кейде мәселе бірден туындайды. Сіз бөлшектерді жинауға тырысасыз, бірақ олар бір-біріне сәйкес келмейді. Интерференциялық қондырғы бақыланатын бетті қажет етеді. Егер шыңдар тым биік болса, білік мойынтірекке жартылай кіріп кетеді. Ол отырмайды. Ол қозғалмайды. Құрастыру желісі тоқтайды. Бұл жай ғана беткі ақаулардан асып түседі.
Кейде бұл тек сыртқы келбет. Тұтынушылық тауарлар мен автомобиль бөлшектері көздің жауын алуды қажет етеді. Бақылау тақтасының немесе телефон корпусының кедір-бұдыр беті қабылданбайды. Тұтынушы оны көреді. Олар оны қайтарады. Олар басқаларға айтады. Эстетикалық ақаулар тапсырыстарыңыздың құнын әлі де көтереді.
Әрбір ақау - жауапкершілік. Келесі аптада кейбір беткі ақаулар. Келесі жылы басқалары. Бірақ олардың барлығы ақырында сәтсіздікке ұшырайды.
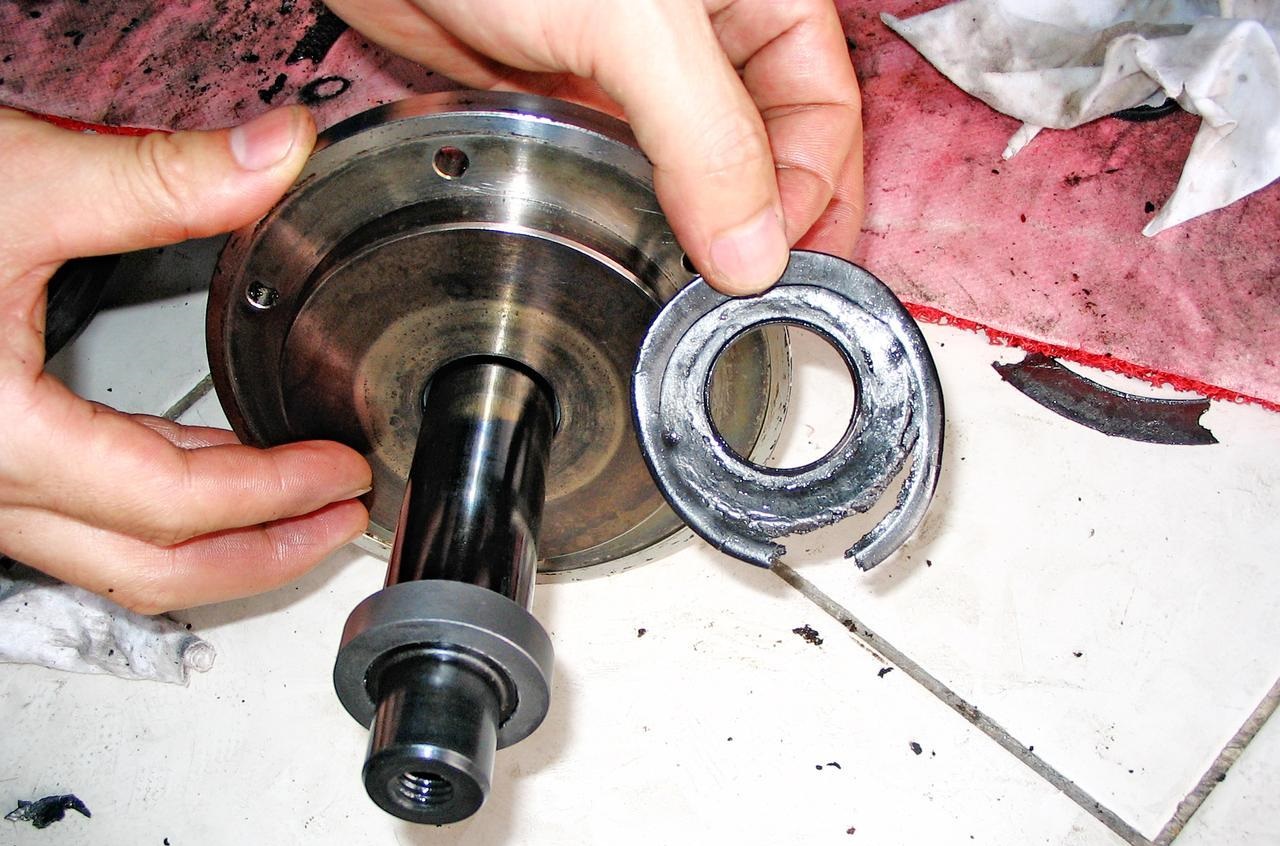
Беткі ақауларды қалай түзетуге және алдын алуға болады?
Міне, практикалық бөлігі. Сіз беткі ақауды көресіз. Енді оны түзетіңіз. Бұл тізімді ретімен қарап шығыңыз.
«Бірінші тексеру» тізімі
Басқа ештеңені өзгертпес бұрын, осы жерден бастаңыз.
- Құралдың өткірлігін тексеріңіз. Түтіккен құрал әрлеуді бұзуы мүмкін. Қажет болса, оны ауыстырыңыз. Мәселенің шешілгенін тексеріңіз.
- Құралдың істен шығуын тексеріңіз. Құралды айналдырып, ұшындағы тербелісті өлшеңіз. Жалпы көрсеткіш 0.0005 дюймнен төмен болуы керек. Егер ол бұдан көп болса, бұл ұстағышыңыздың кір немесе руль тозғанын білдіреді.
- Бос арматураларды тексеріңіз. Бөлшекті ұстаңыз. Итеріңіз. Ол қозғала ма? Барлығын қатайтыңыз. Қатты орнату барлық әрлеу мәселелерінің жартысын шешеді.
Оңтайландыру стратегиялары
Сыбырлау үшін: Алдымен құралдың ілінуін азайтыңыз. Егер мүмкін болмаса, беру жылдамдығын арттырыңыз. Артық чип жүктемесі дірілді азайтады. Кейбір машиналарда шпиндель жылдамдығының өзгеруі болады. Оны қосыңыз. Ол гармоникалық резонансты бұзады.
Қытырлақтар үшін: Өткір құралды пайдаланыңыз. Бұл талқыланбайды. Құралдың бағытын өзгертіңіз. Көтерме фрезерлеу көптеген материалдардағы қытырлақтарды азайтады. Бағдарламаңызға қиғаш құрал қосыңыз. Шеттерін ақаулыққа айналмас бұрын сындырыңыз.
Нашар өңделген кезде: Мүмкіндігінше шпиндель жылдамдығын арттырыңыз. Тіске берілетін беріліс жылдамдығын азайтыңыз. Ең жақсы шешім - шыны тазалағыш. Оның бетін бір өтуде тегістейтін арнайы геометриясы бар. Аяқталған жұмыс үшін әрбір тиынға тұрарлық.
Қызу мәселелері үшін: Салқындатқыш сұйықтықты тексеріңіз. Концентрациясы дұрыс па? Егер ол тым әлсіз болса, ол дұрыс суымайды. Егер ол тым күшті болса, ол майланбайды. Құралдың ұшындағы қысымды тексеріңіз. Сізге кесу жүріп жатқан жерде, басқа жерлерде ғана емес, салқындатқыш сұйықтық ағыны қажет.
CAM бағдарламалық құралының рөлі
Бағдарламалау таңдауларыңыз құрылғы параметрлері сияқты маңызды.
Трохоидальды фрезерлеуді қолданыңыз. Бейімделгіш тазарту радиалды ілінісуді төмен және тұрақты ұстайды. Құрал ешқашан толық енді кесуді жасамайды. Аз ілінісу аз жылу мен аз ауытқуды білдіреді. Жақсырақ өңдеуге қол жеткізіледі.
Бұрыштарыңызды тегістеңіз. Құрал жолындағы бағыттың күрт өзгеруі машинаны жұлқылауға әкеледі. Жұлқулар із қалдырады. CAM құрылғысында радиусталған бұрыштарды пайдаланыңыз. Құралдың бұрылыстар бойынша ағып кетуіне мүмкіндік беріңіз. Бағытталған ішке және сыртқа қарай қозғалыстар тікелей секірулер емес, доға тәрізді болуы керек.
Машина сіздің айтқаныңызды орындайды. Оған тегіс қозғалуын айтыңыз, сонда ол орындайды. Оған серпілуді айтыңыз, сонда сіздің бетіңіз барлық кідірістерді көрсетеді.
қорытынды
Беткі әрлеу тек безендіру үшін ғана емес. Бұл өнімділік сипаттамасы. Оны солай қарастырыңыз.
Бөлшектегі әрбір белгі бір оқиғаны баяндайды. Мысалы, дірілдеген белгілер құрылғыңыздың қатты емес екенін білдіреді. Қытырлақтар құралыңыздың доғал екенін білдіреді. Көз жасы жылдамдығыңыздың дұрыс емес екенін білдіреді. Беті адал. Ол не жұмыс істеп тұрғанын және не бұзылғанын дәл көрсетеді.
Бөлшектер бетінен істен шығады. Жарықтар сол жерден басталады. Коррозия сол жерден басталады. Ағып кетулер сол жерден орын алады. Егер сіз әрлеуді елемесеңіз, сіз бөлшектің болашағын елемейсіз. Тегіс бет тек тартымды ғана емес. Ол сонымен қатар берік. Ол ұзағырақ қызмет етеді. Ол жобаланғандай жұмыс істейді.
Беткі ақауы бар бөлшегі бар машинаны кездестіргенде, тексеру тізімін ойша қарап шығыңыз. Алдымен құралды тексеріңіз. Ол өткір және дұрыс жұмыс істей ме? Содан кейін жылдамдықты тексеріңіз. RPM мен беріліс арасындағы тепе-теңдік дұрыс па? Үшіншіден, қаттылықты тексеріңіз. Бірдеңе бос па? Соңында, жолды тексеріңіз. CAM қозғалысы мағыналы ма?
Құрал, жылдамдық, қаттылық, жол. Осылардың бірі дұрыс емес. Оны тауып, жөндеңіз және келесі бөлігін дұрыстаңыз.
Неліктен NOBLE таңдау керек Дәлдік CNC фрезерлеу?
Бетінде дұрыс емес болып кетуі мүмкін барлық нәрсе туралы оқисың. Шырылдау, сықырлау, көз жасы, ыстықтан болған зақым. Мәселені білу бір басқа, ал оның алдын алатын серіктестің болуы мүлдем басқа.
Инженерлік шеберлік, орындалды
NOBLE - дәл осы беткі ақауларды жоюға негізделген дәлдіктегі өндіріс серіктесі. Біз беткі өңдеуді екінші рет қарастырмаймыз. Біз оны негізгі сипаттама ретінде қарастырамыз.
Біздің миссиямыз қарапайым. Біз тек бөлшектерді өңдеп қана қоймаймыз. Біз сенімділікті қамтамасыз етеміз. Еденнен шығатын әрбір компонент пішін, өлшем және функция бойынша қатаң стандарттарға сәйкес келеді. Беті оқиғаны баяндайды. Біз оның дұрыс екеніне көз жеткіземіз.
Біздің негізгі мүмкіндіктеріміз
Жетілдірілген CNC фрезерлеу және токарлық өңдеу . Біздің флотымыз көп осьті өңдеу орталықтарын басқарады. Күрделі геометриялар бізді қорқытпайды. Тығыз төзімділік әдеттегідей. Бізде қаттылықты сақтау үшін темір және дәлдікті орындау үшін басқару элементтері бар.
Беттік өңдеу бойынша сараптама. Біз сандарға үнемі қол жеткіземіз. Стандартты жұмыс 3.2 мкм Ra кезінде. Қолдану қажет болған кезде 0.4 мкм Ra-дан төмен айна өңдеулері жүргізіледі. Біз қандай жылдамдықтарды, қандай құралдарды және қандай жолдармен бұл нәтижелерге қол жеткізетінін білеміз.
Материалдың әмбебаптығы. Біздің мамандығымыз - мәселелі материалдар. Қатты жабатын 6061 алюминийі ме? Біз онымен жұмыс істейміз. Қатайтатын тот баспайтын 304 және 316 тот баспайтын болаттан жасалған ма? Біз берілістерді білеміз. Жанатын титан ба? Бізде салқындатқыш сұйықтық стратегиясы бар. Қозғалатын пластмассаларды жобалау ма? Біз оларды дұрыс жөндейміз. Егер беткі ақауларға бейім болса, біз оны шештік.
Біздің сапаны қамтамасыз ету процесі
Тексеру хаттамалары. Біз болжам жасамаймыз. Біз өлшейміз. CMM әрбір маңызды өлшемді тексереді. Беттің кедір-бұдырлығын тексеретіндер әрлеуді тексереді. Ақаулар құрастыру желісінде емес, осы жерде анықталады.
Процесті басқару. Алдын алу тексеруден асып түседі. Біз бірінші чип құлағанға дейін жылдамдықты, берілістерді және құрал жолдарын оңтайландырамыз. Шатырлар жобаланады. Бұрылыстар жобаланады. Машина басынан бастап жұмыс істейді.
Тәжірибелі машинистер. Бағдарламалық жасақтама көмектеседі. Машиналар кеседі. Бірақ адамдар мәселелерді шешеді. Біздің командамыздың бөлшекті қарап, кесуді естуге және нені өзгерту керектігін білуге жылдары бар. Олар нақты уақыт режимінде ақаулықтарды жояды. Олар процесті жетілдіреді. Бұл дағдыны ешбір машина алмастыра алмайды.
Беткі өңдеу маңызды болған кезде, ақаулар мүмкін болмаған кезде, сіз NOBLE компаниясына хабарласыңыз. Біз әрбір бөлшекке сенімділік орнатамыз.
FAQ
Ra мен Rz арасындағы айырмашылық неде?
Ra – өлшенген ұзындық бойынша орташа кедір-бұдырлық. Ол шыңдар мен аңғарларды бір санға тегістейді. Оны жалпы құрылым деп ойлаңыз. Rz шекті нүктелерді қарастырады. Ол бес ең биік шың мен бес ең төменгі аңғар арасындағы орташа биіктік айырмашылығын өлшейді. Ra сізге бетінің көп бөлігінің қандай екенін айтады. Rz сізге тығыздағыштың ағып кетуіне немесе кернеу жарықтарына әкелуі мүмкін кемшіліктер туралы айтады.
Нашар беткі қабатты дәнекерлеуге бола ма?
Оны дәнекерлеуге болады. Бірақ дәнекерлеуге болмайды. Ластанған немесе кедір-бұдыр бет майларды, оксидтерді және қоқысты ұстап қалады. Оны дәнекерлесеңіз, кеуектілік, балқудың болмауы немесе әлсіз жерлер пайда болады. Шешім - алдымен нашар бетті өңдеу немесе тегістеу. Таза, берік материалдан бастаңыз. Содан кейін дәнекерлеңіз.
Неліктен менің алюминий бөлшегім «жабысқақ» болып көрінеді?
Алюминий жұмсақ және жабысқақ. Құралыңыз күңгірттенгенде, материалды кесуді тоқтатып, оны итере бастайды. Бұл итеру таза кесудің орнына бетін дақтай түседі. Сіз жыртылған жерлерді, жиналған жиектерді және жалпы жабысқақ көріністі көресіз. Түзеткіш - құралдың өткірлігі, жоғары беттік жылдамдық және жақсы жаңқаларды кетіру. Кейде жылтыратылған флейта көмектеседі. Алюминий үйкеліс емес, кесілгенді қалайды.
Ұштық фрезер үшін қанша асып кету тым көп?
Жалпы ереже - 4:1. Ұзындықтың диаметрге қатынасы. Жарты дюймдік құрал ұстағыштан екі дюймнен аспауы керек. Одан өтсеңіз, діріл, ауытқу және сынған құралдар пайда болады. Аяқтау үшін оны одан да қысқа ұстаңыз. 4:1-ден асатын әрбір миллиметр асып кету мәселелеріңізді көбейтеді.
NOBLE өңделген бөлшектерге қандай беткі өңдеуге кепілдік бере алады?
Біз барлық диапазон бойынша тұрақты нәтижелер ұсынамыз. Стандартты өндіріс қосымша күш жұмсамай 3.2 мкм Ra ұстайды. Сіздің дизайныңыз көбірек қажет еткенде, біз үнемі 1.6 мкм Ra қолданамыз. Беттерді тығыздау немесе косметикалық компоненттер сияқты маңызды қолданбалар үшін біз 0.4 мкм Ra-дан төмен айна өңдеуге қол жеткіземіз. Біздің CMM және беттің кедір-бұдырлығын тексеретін мамандар әрбір талапты тексереді. Қажетті нәтижелерді айтыңыз. Біз сізге қажетті санды таңдаймыз.







