
CNC өңдеудегі жылтырату процесі дегеніміз не?
CNC өңдеудегі жылтырату процесі - бұл дайындамалардың бетін өңдеудің соңғы әдісі, ол бетінің әрлеуін, жылтырлығын жақсарту немесе дайындаманың айна тәрізді әсеріне қол жеткізу үшін механикалық, химиялық немесе электрохимиялық құралдар арқылы микроскопиялық беткі тегіс еместікті жоюға бағытталған.
Жылтырату процестері әдетте фрезерлеу және токарлық өңдеу сияқты алдыңғы процестерден қалған құрал іздерін, қылшықтарды немесе ұсақ ақауларды жою үшін қолданылады , сонымен қатар дайындаманың коррозияға төзімділігін, эстетикалық тартымдылығын немесе функционалдығын арттырады.
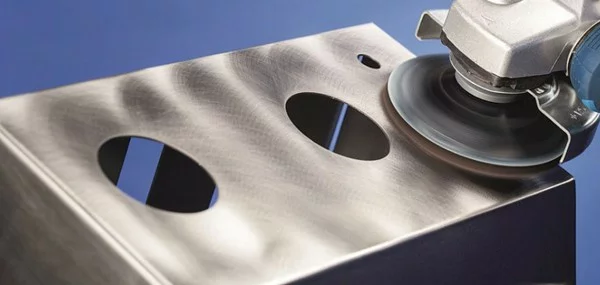
Жылтыратуды механикалық жылтырату (мысалы, зімпара және жылтырату дөңгелектерін пайдалану), химиялық жылтырату (бетті химиялық реагенттермен коррозиялау) және электролиттік жылтырату (электрохимиялық еріту арқылы бетті тегістеу) және басқа әдістерге жіктеуге болады. Жылтырату процестері дәл бөлшектерді, қалыптарды, медициналық құрылғыларды және сәндік компоненттерді өндіруде кеңінен қолданылады. Тиісті әдіс материалдың қасиеттері мен дәлдік талаптарына негізделіп таңдалуы керек.
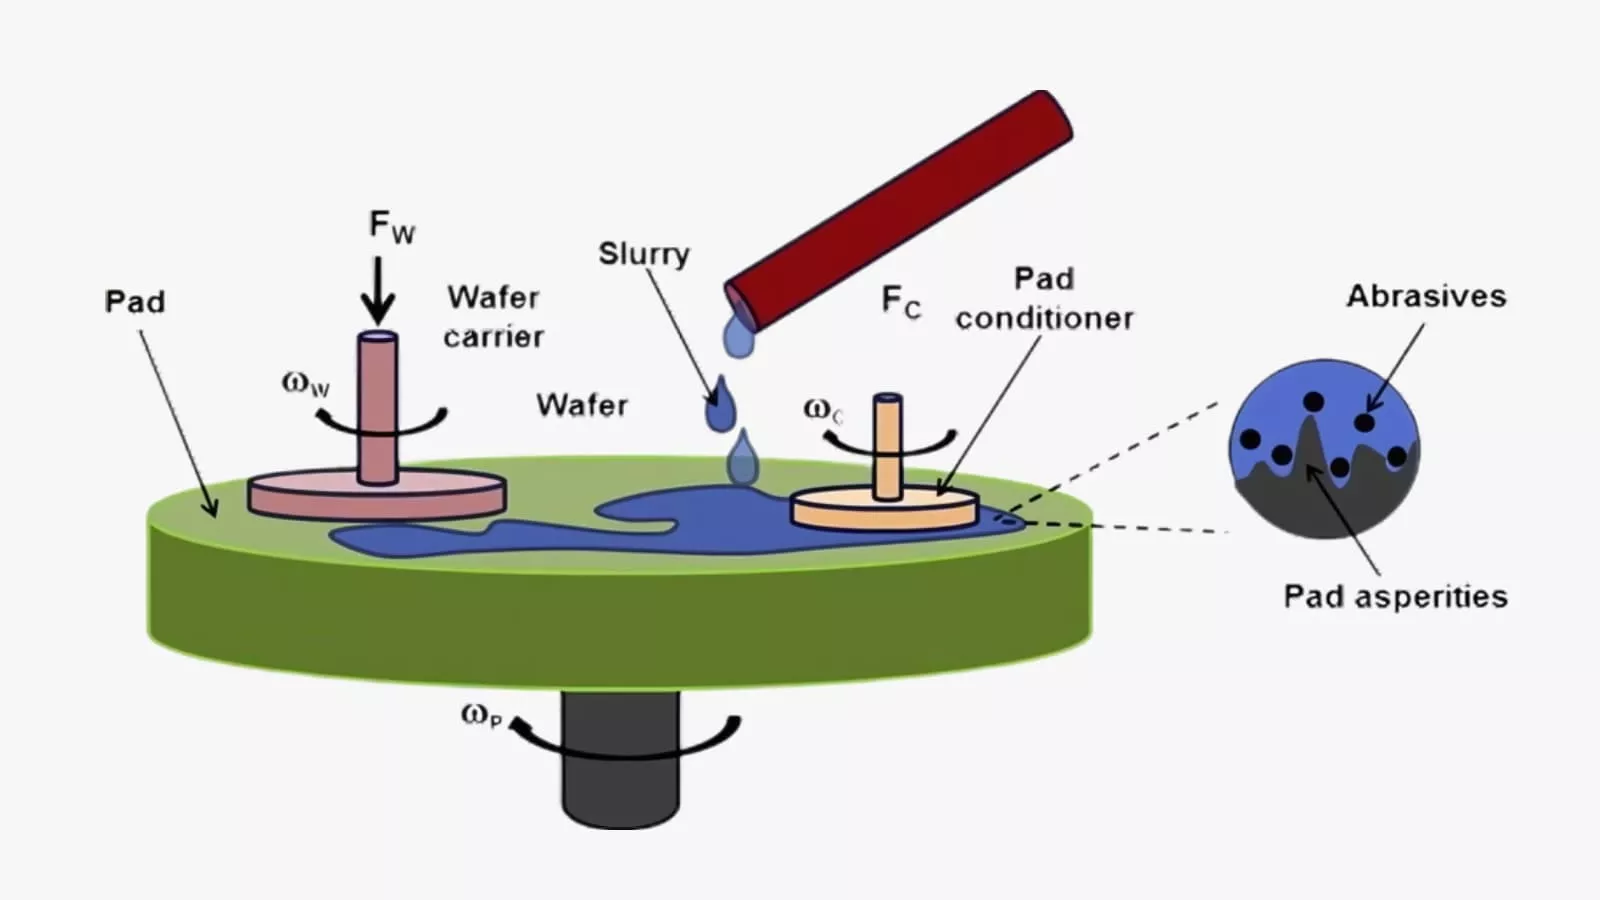
Жылтырату процесі қалай жұмыс істейді?
қылтанақтар
Қабыршақтарды кетіру - жылтыратудың алғашқы қадамы, оның негізгі мақсаты өңдеуден кейін дайындама бетінде қалған айқын құрал іздерін, жарқылдарды, сызаттарды және үлкен беткі ақауларды кетіру.
Ірі жылтырату әдетте ірі түйіршікті қатты жылтырату дөңгелектерін немесе абразивті белдіктерді кремний карбиді немесе ірі түйіршікті гауһар ұнтақтау пастасы сияқты күшті кесу күші бар абразивтермен бірге қолданады.
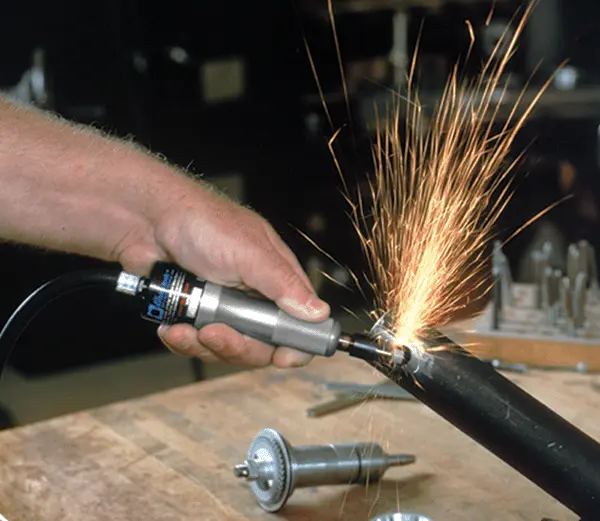
Ірі жылтыратудың негізгі мақсаты - негізгі пішінді тез және тиімді түрде тегістеу, кейінгі ұсақ өңдеуге негіз қалау. Сондықтан, материалды кетірудің жоғары тиімділігі үшін ұсақ бетінің сапасынан айырылады.
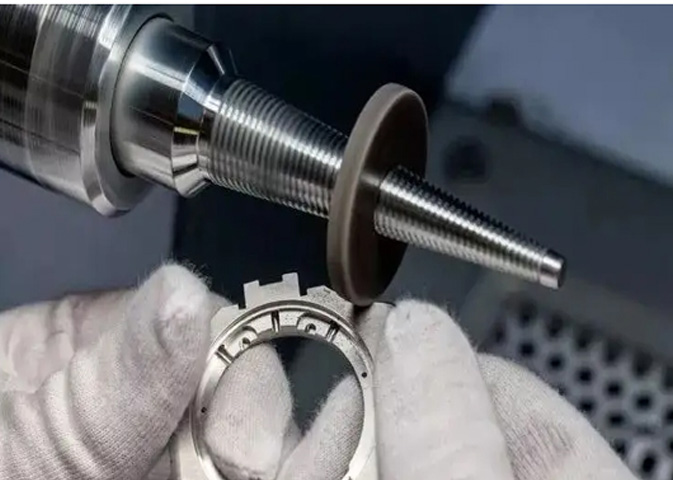
Жартылай жылтырату
Дөрекі жылтырату негізінде жартылай ұсақ жылтырату өрескел жылтырату процесінде пайда болған жаңа сызаттар мен тозу белгілерін жоюға, бетті тегістеуге бағытталған.
Жартылай ұсақ жылтырату операцияларын орындаған кезде, оның орнына орташа түйіршікті гауһар гипс немесе жылтырату сұйықтығы сияқты ұсақ жылтырату дөңгелегі мен тегістеу құралы қолданылады. Бұл процесс өтпелі кезең болып табылады. Ол беткі кедір-бұдырлықты біртіндеп азайтады, бастапқы терең сызаттарды ұсақ және тығыз таяз сызаттармен ауыстырады, соңғы жылтыратуға дайындайды және айна тәрізді әсерге қол жеткізудің негізгі негізі болып табылады.
Жіңішке жылтырату
Жұқа жылтырату - жоғары жылтырлыққа немесе айна тәрізді әсерлерге қол жеткізудің негізгі қадамы. Бұл кезеңде барқыттан немесе жұқа талшықтардан жасалған сияқты өте жұмсақ жылтырату дөңгелектері, сондай-ақ микрон өлшеміндегі гауһар гипс немесе церий оксиді сияқты өте ұсақ түйіршікті жылтырату пасталарымен бірге қолданылады.
Нәзік жылтырату мақсаты енді айқын сызаттарды кетіру емес, жартылай нәзік жылтыратудан қалған ұсақ кемшіліктерді өте нәзік тегістеу және пластикалық ағын арқылы толтыру және жою, бетінің микроскопиялық шыңдары мен аңғарлары арасындағы биіктік айырмашылығын азайту, осылайша жоғары дәрежеде жылтырлық пен шағылысу айқындығын жасау.
Тазалау және тексеру
Барлық жылтырату қадамдары аяқталғаннан кейін, дайындаманы бетіне және саңылауларына жабысып қалған барлық жылтыратқыш пастаны, абразивті бөлшектерді және металл қалдықтарын кетіру үшін мұқият тазалау қажет. Әдетте, қажетті әсерге қол жеткізу үшін арнайы тазартқышпен бірге ультрадыбыстық тазартқыш қажет.
Тазалаудан кейін дайындама үлкейткіш әйнек немесе кәсіби беттің кедір-бұдырлығын өлшегішті пайдаланып, жеткілікті жарықтандыру астында мұқият тексеруден өтуі керек. Бұл оның әрлеуінің, тегістігінің және сыртқы түрінің жобалық сипаттамаларға сәйкес келуін қамтамасыз етеді, бұл соңғы өнімнің сапасын кепілдендірудегі маңызды қадам болып табылады.

CNC металл бөлшектерін жылтыратудың кең таралған әдістері
Механикалық жылтырату
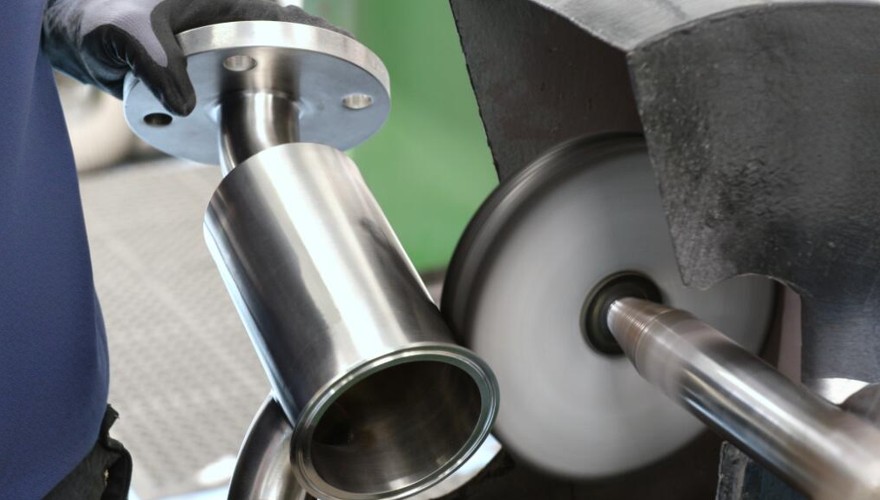
Механикалық жылтырату қазіргі уақытта ең кең таралған жылтырату әдісі болып табылады. Ол айналмалы жұмсақ жылтырату дөңгелегін немесе абразивті белдікті ұсақ абразивті бөлшектері бар жылтырату пастасымен бірге пайдалануды, дайындаманың бетінде физикалық үйкеліс арқылы кесу және пластикалық өңдеуді орындауды қамтиды.
Жоғары жылдамдықты айналмалы жылтырату дөңгелегі жылтырату пастасын дайындаманың бетіне басады. Микроқұралдар сияқты абразивтерді пайдалану арқылы материал бетіндегі микроскопиялық шығыңқы жерлер мен сызаттар біртіндеп жойылады, кедір-бұдырлықты үздіксіз азайтады және сайып келгенде тегіс немесе айна тәрізді әсерге қол жеткізеді. Бұл әдіс операторлардың дағдылары мен тәжірибесіне өте тәуелді.
артықшылықтары:
- Жоғары бет сапасы
- Кең материалды қолдану
- Икемді процесті басқару
Минус:
- Дағдыға тәуелді нәтижелер
- Төмен тиімділік, жоғары баға
- Ықтимал беттік ақаулар

Химиялық жылтырату
Химиялық жылтырату кезінде дайындама сыртқы электр энергиясын пайдаланбай, селективті химиялық еріту арқылы бетін тегістеу үшін белгілі бір химиялық ерітіндіге батырылады. Үлкен беткі ауданы және жоғары химиялық белсенділігі бар микроскопиялық беткі шығыңқылар ойыс аймақтарға қарағанда тезірек ерійді. Осылайша, үздіксіз реакция кезінде беткі толқындар біртіндеп жойылып, салыстырмалы түрде тегіс және жарқын бет түзеді.
Химиялық жылтырату күрделі пішінді дайындамаларды өңдеуге жарамды және өте тиімді. Дегенмен, оның процесті басқарудағы үлкен қиындықтар, қалдық сұйықтықтың оңай түзілуі және бетінің әрлеуі әдетте электролиттік жылтырату сияқты жақсы емес сияқты шектеулері бар.
артықшылықтары:
- Күрделі геометриялар үшін жоғары сапалы
- Жоғары тиімділік, мамандандырылған жабдықсыз
- Механикалық кернеу жоқ
Минус:
- Беткі қабаттың салыстырмалы түрде төмен сапасы
- Процесті басқарудың қиындығы
- Материалдың шектеулі қолданылуы
Электролиздеу
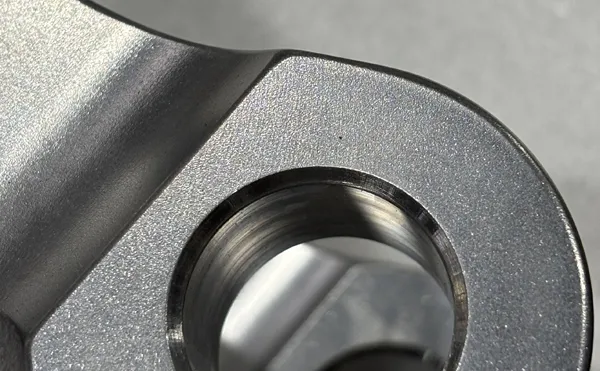
Электролиттік жылтырату - бұл дайындама анод қызметін атқаратын және белгілі бір электролитке электр тогы берілетін электрохимиялық процесс. Металл бетіндегі атомдар тұтқыр шырышты қабат түзу үшін иондалады. Бұл қабықша микроскопиялық шығыңқы жерлерде жұқа, жоғары ток тығыздығына ие және тез ериді. Ойыс аймақтар қалыңырақ және баяу ериді.
Осы селективті еріту арқылы дайындаманың беті тез тегістеледі, бұл жоғары жылтырлыққа және коррозияға төзімділікке қол жеткізеді, әсіресе тот баспайтын болат сияқты қатты металдардың күрделі құрылымдық бөліктеріне өте қолайлы.
артықшылықтары:
- Ерекше жан-жақты өнімділік
- Жоғары тиімділік және тамаша үйлесімділік
- Физикалық зақымданулар немесе сызаттар жоқ
Минус:
- Бастапқы инвестициялардың жоғары деңгейі және құны
- Күрделі процесті басқару
- Қолдану мүмкіндігі шектеулі
Жылтырату процесінің артықшылықтары мен кемшіліктері
артықшылықтары
1. Жақсартылған бет сапасы
Жылтырату өнімдердің бетіндегі микроскопиялық тегіссіздіктерді, сызаттарды, қылшықтарды және оксид қабаттарын тиімді түрде кетіреді, бетін тегіс, тегіс және біркелкі етеді, айна тәрізді әсерге қол жеткізеді.
Тегіс бет өнімнің сыртқы түрін, сұлулығын және құрылымын айтарлықтай жақсартып қана қоймай, сонымен қатар үйкеліс коэффициентін және бетінің тозуын азайтады. Мойынтіректер мен қалыптар сияқты сырғанау немесе домалау жанасу талаптары жоғары дәлдіктегі бөлшектер үшін олардың қызмет ету мерзімін тиімді түрде ұзартып, жұмыстың тегістігін жақсарта алады.
2. Жақсартылған коррозияға төзімділік
Жылтыратылған дайындамаларда, әсіресе электролиттік жылтыратумен өңделгендерде, микрошұңқырлар мен жоталар жойылады, осылайша беткі ауданы азаяды. Бұл ластаушы заттардың, ылғалдың және коррозиялық заттардың жабысуын және жиналуын қиындатады. Сонымен қатар, жылтырату процесінің өзі беткі ластанудың көптеген ықтимал көздерін жояды.
Медициналық құрылғылар, тамақ өңдеу жабдықтары және химиялық компоненттер үшін бұл тегіс және тығыз бетті тазалау және зарарсыздандыру оңайырақ, және олардың коррозияға төзімділігін айтарлықтай арттыра алады, бұл өнімдердің гигиеналық қауіпсіздігі мен экологиялық беріктігін қамтамасыз етеді.
3. Сенімді функция және қауіпсіздік
Жылтырату материалдардың бетіндегі микроскопиялық жарықтар мен қылшықтарды кетіре алады, бұл кернеу кезінде шаршау жарықтарының пайда болуына әкелуі мүмкін. Осы ықтимал қауіптерді жою арқылы жылтырату бөлшектердің шаршау беріктігін және жалпы сенімділігін арттыра алады.
Жоғары тығыздау өнімділігін қажет ететін қосылыстардың беттері, оптикалық компоненттердің шағылыстыратын беттері және өте жоғары тазалықты қажет ететін жартылай өткізгіш пластиналар үшін жылтырату процесі олардың функционалдығына қол жеткізудің ажырамас қадамы болып табылады.
кемшіліктері
1. Шығындар мен тиімділік мәселелері
Жылтырату, әсіресе жоғары дәлдіктегі механикалық жылтырату, әдетте білікті жұмысшылардың техникалық шеберлігі мен тәжірибесіне қатты тәуелді еңбекті көп қажет ететін процесс болып табылады, бұл еңбек шығындарының жоғары болуына әкеледі. Сонымен қатар, жылтырату процесінің өзі көп уақытты алады, әсіресе ірі өңдеуден бастап ұсақ өңдеуге дейінгі бірнеше кезеңдерді қамтыған кезде, бұл жалпы өндіріс тиімділігінің төмендеуіне әкеледі.
Электролиттік және химиялық жылтырату үшін қажетті мамандандырылған жылтырату жабдықтары, шығын материалдары және ванна ерітінділерін күтіп ұстау өндірістік шығындардың көп бөлігін құрайды.
2. Өлшемдердің ықтимал дәлсіздігі
Жылтырату - материалды кетіру процесі. Әр рет кетірілетін мөлшер аз болғанымен, жоғары тегістікке ұмтылған кезде жиналған кетірілетін мөлшер жоғары дәлдіктегі бөлшектердің өлшемдік төзімділігіне әсер етуі мүмкін, бұл өлшемдік төзімділіктің бұзылуына әкелуі мүмкін.
Ең бастысы, жұмсақ материалдар немесе күрделі беттер үшін, егер жұмыс дұрыс жасалмаса немесе қысым біркелкі болмаса, жылтырату күші шеттері мен бұрыштарының дөңгелектенуіне, жазықтықтың құлауына немесе геометриялық контурдың бұрмалануына әкелуі мүмкін, бұл оның орнына дайындаманың бастапқы жобалау дәлдігін бұзады.
3. Қоршаған орта және қауіпсіздік мәселелері
Химиялық және электролиттік жылтырату кезінде ауыр металл иондары мен химиялық реагенттері бар қалдық сұйықтық пен қалдық газ түзіледі, олар қатаң және қымбат қоршаған ортаны қорғау өңдеуінен өтуі керек. Механикалық жылтырату шаң мен шудың ластануын тудырады.
Жылтырату әсерлерінің тұрақтылығына кепілдік беру қиын. Әртүрлі партияларда немесе тіпті бір дайындаманың әртүрлі бөліктерінде айырмашылықтар болуы мүмкін. Қолмен жұмыс істеудің тұрақсыздығы басты себеп болып табылады. Толық автоматтандырылған интеллектуалды жылтырату күрделі бөлшектер үшін техникалық қиындық болып қала береді.

CNC өңдеуде жылтырату беткі өңдеуді қалай жақсартады
Физикалық кесу әрекеті
Жылтырату құралдары мен ұсақ абразивтер дайындаманың бетіне жоғары жылдамдықпен үйкелгенде, дайындамаға қарағанда әлдеқайда қатты бұл абразивті бөлшектер сансыз ұсақ кескіш құралдар сияқты әрекет етеді.
Кесу және тырнау арқылы олар бет контурындағы микроскопиялық шығыңқы жерлерді жақсырақ алып тастайды. Үздіксіз өңдеу арқылы бұл шығыңқы жерлер біртіндеп жойылады және беткі шыңдар мен ойықтар арасындағы биіктік айырмашылығы тиімді түрде азаяды. Макроскопиялық тұрғыдан алғанда, бет тегіс болады.
Беттік пластик ағыны
Жылтырату процесінде үйкеліс салдарынан жергілікті жоғары температура мен қысым пайда болады, бұл дайындаманың беткі материалының аздап еріген немесе өте пластикалық күйге өтуіне әкеледі. Бұл күйде материал жай ғана алынып тасталмайды, сонымен қатар пластикалық деформацияға және ағысқа ұшырайды, шығып тұрған аймақтан сығылып, көршілес микроскопиялық шұңқырларға толтырылады.
Бұл «шыңмен қырыну және аңғарды толтыру» әсері беттің тегіс еместігін физикалық түрде азайтады, осылайша тегістікті арттырады және әрі қарай ұсақ жылтырату үшін тегіс негіз қалайды.
Таңдамалы еріту деңгейін реттеу
Таңдамалы еріту деңгейін реттеу химиялық жылтырату мен электролиттік жылтыратудың негізгі қағидасы болып табылады. Ол бетіндегі микроскопиялық шығыңқылардың химиялық белсенділігі жоғары және бетінің ауданы үлкен болатындығын пайдаланады.
Химиялық жылтырату кезінде көтерілген бөліктер ерітіндімен мұқият жанасып, тезірек әрекеттеседі. Электролиттік жылтырату кезінде шығыңқы бөліктердегі ток тығыздығы жоғарырақ болады. Осы екі жағдай да шығыңқы бөліктердегі металл атомдарының ерітіндіге немесе электролитке басымды түрде және тезірек еруіне әкеледі. Бұл дифференциалданған және селективті еріту арқылы тұтастай алғанда тегіс және тегіс бет пайда болады.
Кешенді әрлеу
Ультрадыбыстық жылтырату және абразивті ағынды жылтырату сияқты озық жылтырату әдістері жоғары жиілікті микро-соққы немесе ағынды абразивтер арқылы дайындаманың бетінде біркелкі микро-ұнтақтауды жүзеге асырады.
Тегістеу процесі микроскопиялық тегіс еместіктер мен сызаттарды жоюмен қатар, өткір түйіршіктер шекаралары мен микрожарықтарды дөңгелектеп, беткі құрылымды біркелкі және тегіс етеді. Осылайша, беткі морфология микроскопиялық деңгейде оңтайландырылады, бұл тек тегістікті жақсартып қана қоймай, сонымен қатар бөлшектердің шаршауға және коррозияға төзімділігін арттырады.
Жылтырату процесіне арналған кеңестер CNC өңдеу
Бағдарламаланған механикалық жылтырату
Бағдарламаланған механикалық жылтырату дегеніміз - CNC станоктарында жұмсақ құралдарды пайдалану және жылтырату үшін арнайы бағдарламаларды жазу. Жылтырату құралының CNC жолындағы қысымын, жолын және жылдамдығын дәл басқару арқылы күрделі иілген беттерді біркелкі және қайталанатын жылтыратуды жүзеге асыруға болады.
Бағдарламаланған механикалық жылтырату қолмен жылтыратудан туындаған бұрыштың құлау мәселесін тиімді түрде азайта алады, консистенцияны айтарлықтай жақсартады және аға техниктерге тәуелділікті азайтады. Бұл жоғары сапалы беттер мен жоғары тиімділік өндірісі арасындағы теңгерімді таңдау.
Магнитті абразивті әрлеу
Магниттік тегістеу дайындаманың бетін щеткамен тазалау үшін магниттік тегістеу инесін басқару үшін магнит өрісін пайдаланады. Ол әсіресе CNC фрезерлеуден немесе электрлік разрядты өңдеуден кейін пайда болған микробұрыштар мен ақ қабаттарды тазалауға өте ыңғайлы .
Абразивті ағынды жылтырату
Абразивті ағын жартылай сұйық абразивті дайындаманың ішкі қуысы мен ағын арнасы арқылы сығып өтуге мәжбүр етеді, бұл барлық жанасатын беттерді біркелкі жылтырата алады. Бұл әдіс қолмен жету қиын көлденең тесіктер мен күрделі ағын арналарын тиімді өңдей алады. Микроскопиялық тегіс еместікті жоюмен қатар, дайындаманың өлшемдік дәлдігін өзгертпейді.
Діріл және бөшкелік жылтырату
Дайындама абразивтермен және қоспалармен бірге діріл бакына немесе барабанға салынады. Үздіксіз және баяу илемдеу және үйкеліс арқылы бөлшектердің барлық сыртқы беттерін біркелкі және микро-ұнтақтауға қол жеткізіледі. Бұл әдіс ондаған мың ұсақ бөлшектерді тиімді өңдеп, тұрақты жылтырату әсеріне қол жеткізе алады. Дегенмен, бөлшектер арасындағы өзара соқтығысудан туындайтын жаңа сызаттардың алдын алу үшін уақыт пен абразивтік қатынасты бақылауға назар аудару қажет.
Құрал-саймандар дизайны
Аспаптардың дизайнын және ток таралуын оңтайландыру арқылы электролиттік жылтырату әсерін күшейтіңіз. Күрделі CNC бөлшектері үшін біркелкі ток тығыздығын қамтамасыз ету үшін арнайы бекіткіштер жасалуы керек, ал «қорғаныс әсеріне» байланысты біркелкі емес жылтыратуды болдырмау үшін терең тесіктерге, тар саңылауларға және басқа жерлерге қосалқы электродтар қосылуы керек.
Электролиттік параметрлерді дәл басқару арқылы механикалық кернеу тудырмай бетті тез тегістеуге болады және коррозияға төзімді пассивациялық пленканы қалыптастыруға болады.
Жолды жоспарлау
Автоматтандыру дәрежесінің артуына қарамастан, жоғары сапалы өнімдерді соңғы рет жылтырату көбінесе тәжірибеге байланысты.
Бастапқы іздерді тиімді түрде жасыру үшін оператор CNC машинасы қалдырған құрал жолының құрылымына белгілі бір бұрышпен көлденең жылтырату жолын жоспарлауы керек.
Сонымен қатар, «апельсин қабығы» ақауларының немесе шамадан тыс күйіп кетудің алдын алу үшін күш пен температураны қолмен басқаруды меңгеру қажет. Бұл бетті «жақсыдан» «өте жақсыға» көтерудің маңызды қадамы, бұл тәжірибенің мұрагерлігіне өте тәуелді.
Гибридті процестерді тізбекті қолдану
Ең тиімді әдіс бір ғана әдіске емес, ғылыми үйлесімге сүйенеді. Мысалы, алдымен құралдың көптеген іздерін тез кетіру үшін бағдарламаланған механикалық жылтырату қолданылады, содан кейін қылшықтарды тазарту үшін магниттік тегістеу қолданылады, ал соңында біркелкі күңгірт немесе айна тәрізді әсерге қол жеткізу үшін қысқа мерзімді дірілмен жылтырату немесе электролиттік жылтырату қосылады. Бұл үйлесім бір-бірінің күшті жақтарын толық пайдалана алады, жалпы тиімділікті барынша арттыра отырып, сапаны қамтамасыз ете алады.
Жылтыратылған бөлшектердің бетін қалай күтіп ұстау керек
Толық тазарту
Жылтыратудан кейін, жылтыратқыш қосылыстың, абразивті бөлшектердің және май қалдықтарының барлық іздерін кетіру үшін компоненттерді бейтарап жуғыш затпен және деиондандырылған сумен немесе жоғары тазалықтағы органикалық еріткішпен дереу мұқият тазалау керек.
Су іздері немесе қайталама ластану болмас үшін компоненттерді түксіз шүберекпен немесе сығылған ауамен тез кептіру керек, бұл кейіннен дақтардың коррозиясы мен дақтарының пайда болуын болдырмау үшін өте маңызды.
Қорғаныс жабындарын қолдану
Қолдану талаптарына сәйкес, тазартылған беттерге қорғаныс жабынын жағу ең тиімді әдістердің бірі болып табылады.
- Пассивациялық емдеу: Тот баспайтын болат сияқты металдар үшін пассивация ерітінділері бетінде хромға бай оксид қабықшасын түзеді, бұл коррозияға төзімділікті айтарлықтай арттырады.
- Тот басуға қарсы май/агент қолдану: алдында Қысқа мерзімді сақтау немесе тасымалдау кезінде тот басуға қарсы майдың немесе саусақ ізіне қарсы агенттің жұқа, біркелкі қабатын жағу бетті ауа мен ылғалдан тиімді түрде оқшаулайды.
- Функционалды жабындарды тұндыру: Жоғары сипаттамалық компоненттер үшін бетінің сыртқы түрін сақтай отырып, аса қатты, тозуға төзімді пленкаларды (мысалы, гауһар тәрізді көміртекті жабындар) жағу үшін физикалық буды тұндыру (PVD) немесе химиялық буды тұндыру (CVD) сияқты әдістер қолданылуы мүмкін.
Бөлек сақтау орны
Жылтыратылған бөлшектерді жылтыратылмаған бөлшектермен немесе әртүрлі металл материалдардан жасалған бөлшектермен бірге сақтауға қатаң тыйым салынады. Әрбір дайындаманы қатты заттарға тиюден және өзара сызылудан сақтау үшін бөлгіштер, көбік, көпіршікті пленка немесе мамықсыз қағазды пайдаланып жеке оқшаулау керек.
Арнайы құралдарды пайдалану
Жылтыратылған бөлшектерді ұстаған және орнатқан кезде операторлар таза ақ мақта қолғаптарын немесе нитрилді қолғаптарды киюі керек. Тікелей жалаңаш қол тигізу тер іздері мен саусақ іздерін қалдыруы мүмкін, бұл жергілікті коррозияға әкелуі мүмкін. Металл мен металлдың тікелей жанасуын болдырмау үшін арнайы қысқыштарды немесе металл емес құралдарды пайдалану керек.
Тұрақты тексеру және техникалық қызмет көрсету
Ерте кезеңдегі коррозия нүктелерін, тозуды немесе кішігірім сызаттарды уақтылы анықтау және жою үшін тұрақты тексеру режимін белгілеңіз. Қорғаныш жабыны бар компоненттер үшін ұзақ мерзімді қорғауды сақтау үшін олардың өмірлік цикліне сәйкес қайта жабу немесе қайта пассивациялау жүргізілуі керек.
CNC өңдеуде жылтырату процесінің қолданылуы
Қалып жасау өнеркәсібі
Қалып өнеркәсібі - жылтырату процестері ең кең қолданылатын және ең жоғары талаптарға сай келетін сала. Пластикалық инъекциялық қалып болсын немесе құю қалып болсын, қуыс бетінің тегістігі өнімнің сыртқы түрі мен ыдырау қабілетін тікелей анықтайды. Жоғары деңгейлі жылтырату қалыптауға төзімділікті айтарлықтай төмендетіп, өнімдегі сызаттар мен қалыпқа жабысып қалу сияқты ақаулардың алдын алады. Бұл қалыптың қызмет ету мерзімі мен өндіріс тиімділігін қамтамасыз етудің негізгі буыны болып табылады.
Медициналық құрылғылар өндірісі
Медициналық құрылғылар бетінің сапасына өте қатаң талаптар қояды. Мысалы, хирургиялық роботтардың, ортопедиялық имплантаттардың және эндоскоп бөлшектерінің компоненттері мінсіз жылтырату өңдеуінен өтуі керек. Бұл тек үйкеліске төзімділікті азайту үшін ғана емес, сонымен қатар микроскопиялық ақаулар мен бактериялардың жасырынатын жерлерін жою, биоүйлесімділікті, дене сұйықтығының коррозиясына төзімділікті қамтамасыз ету және қатаң тазалау мен дезинфекциялауды жеңілдету үшін де қажет.
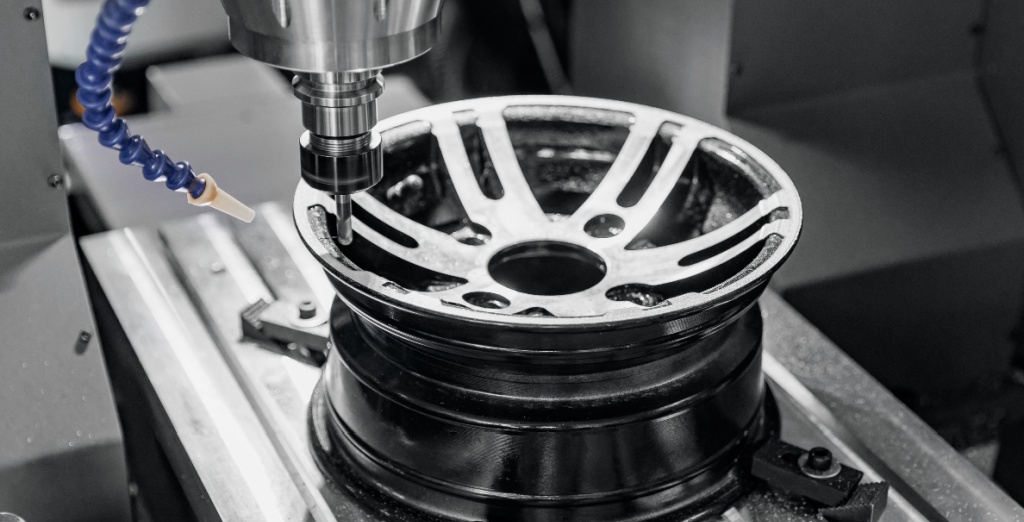
Автокөлік өнеркәсібі
Автокөлік және аэроғарыш салаларында жылтырату функционалдылық пен қауіпсіздікті біріктіреді. Жылтыратудан кейін қозғалтқыштың негізгі компоненттері, отын жүйесінің бөлшектері және гидравликалық жүйе ағынға төзімділікті айтарлықтай төмендетеді, тығыздау өнімділігін жақсартады және кернеу концентрациясының нүктелерін жояды, осылайша тиімділік пен сенімділікті арттырады. Ең бастысы, жоғары сапалы бет жоғары қысым мен жоғары циклдік жүктемелер кезінде негізгі компоненттердің шаршау мерзімін айтарлықтай ұзарта алады.
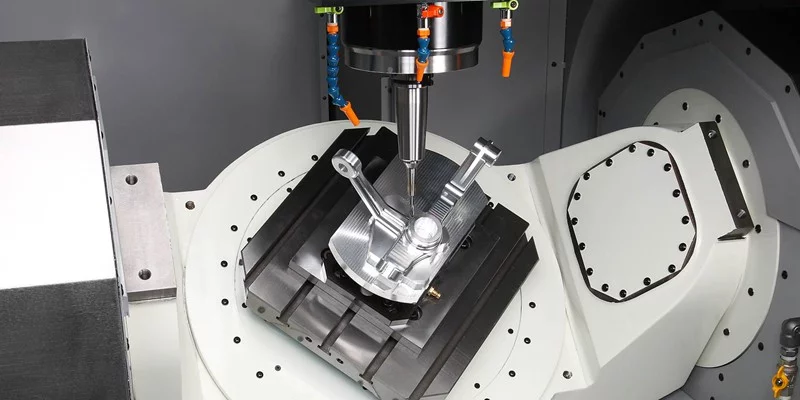
Жартылай өткізгіштер және электроника
Микроскопиялық масштабта жылтырату тізбек өндірісіне қол жеткізудің негізі болып табылады. Чип негіздері, қорғасын жақтаулары, радиожиілік құрылғылары және қосқыштары және т.б. үшін ультра тегіс бет тізбектің тұтастығын, сигнал беру сапасын және құрылғының сенімділігін қамтамасыз етудің алғышарты болып табылады. Кез келген микроскопиялық біркелкі еместік тізбекте қысқа тұйықталуға немесе сигналдың әлсіреуіне әкелуі мүмкін.
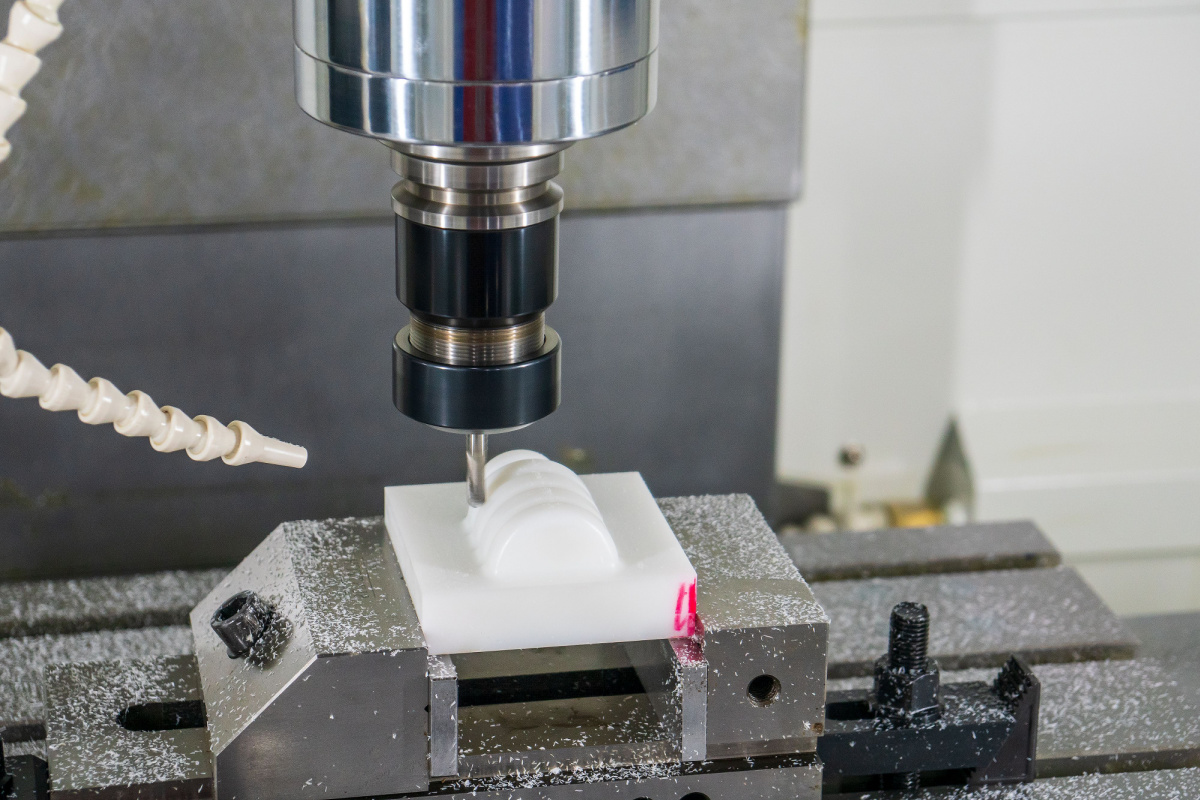
Қаптама машиналары өнеркәсібі
Тамақпен тікелей немесе жанама байланысқа түсетін жабдықтың барлық беттері жоғары стандартты жылтырату өңдеуінен өтуі керек. Тегіс және біркелкі беті материал қалдықтары мен бактериялардың көбеюіне тиімді түрде жол бермейді, қатаң тамақ гигиенасы мен қауіпсіздік ережелеріне сәйкес келеді. Сонымен қатар, ол мұқият тазалауға ыңғайлы, тамақ қауіпсіздігін қамтамасыз етеді.
NOBLE«CNC өңдеудегі жылтырату процесі
NOBLE әртүрлі өнеркәсіптік талаптарды қанағаттандыру үшін механикалық жылтырату, электрожылтырату және абразивті ағынды өңдеуді қоса алғанда, кең ауқымды әдістерді ұсынатын озық жылтырату бетін өңдеуге маманданған.
Біз көп сатылы процесті мұқият орындаймыз — дөрекі тазалау мен жартылай өңдеуден бастап ұсақ жылтырату мен соңғы тазалауға дейін — бұл кемшіліктерді толығымен жоюды және жоғары сапалы беткі өңдеуге қол жеткізуді қамтамасыз етеді. Бұл қатаң тәсіл компоненттердің эстетикалық тартымдылығын, коррозияға төзімділігін және жалпы функционалдығын айтарлықтай арттырады.
Біздің тәжірибеміз бен заманауи жабдықтарымызды пайдалану арқылы біз өнімнің қызмет ету мерзімі мен өнімділігін ұзартатын үнемі жоғары сапалы, сенімді нәтижелерге қол жеткіземіз, бұл бізді сіздің ең талапшыл дәлдік өндіріс қажеттіліктеріңіз үшін сенімді серіктес етеді.
Жиі қойылатын сұрақтар
CNC өңделген бөлшектер үшін қолданылатын негізгі жылтырату түрлері қандай?
Ең көп таралған түрлері: механикалық жылтырату (жылтыр әрлеу үшін абразивті дөңгелектерді немесе пастаны пайдалану), электрожылтырату (тот баспайтын болат үшін өте қолайлы электрохимиялық процесс, қажалған, коррозияға төзімді бетті алу үшін материалды біркелкі кетіреді) және абразивті ағынды өңдеу (күрделі ішкі өткелдер мен геометрияларды жылтырату үшін). Таңдау материалға, бөлшек геометриясына және қажетті соңғы бет сапасына байланысты.
Жылтырату CNC өңделген бөлшектің өлшемдік дәлдігіне әсер ете ала ма?
Иә, мүмкін. Жылтырату - материалды кетіру процесі. Мөлшері минималды болғанымен (көбінесе микрондар ғана), оны жобалау және өңдеу кезеңдерінде, әсіресе қатаң төзімділігі бар бөлшектер үшін мұқият ескеру қажет. Білікті өндіруші соңғы жылтыратылған бөлшектің барлық көрсетілген өлшемдік және геометриялық төзімділіктерге сәйкес келетініне көз жеткізу үшін жылтырату алдындағы өлшемдерді жоспарлайды.
Электролиздік жылтырату үшін қандай материалдар ең қолайлы?
Электрожылғылау өткізгіш металдар үшін ең тиімді болып табылады, аустениттік тот баспайтын болаттар (мысалы, 304 және 316) ең көп таралған және тамаша нәтижелерге қол жеткізеді. Ол сондай-ақ алюминий, титан, мыс қорытпаларында және кейбір құрал-сайман болаттарында сәтті қолданылады. Ол пластмасса немесе композиттер сияқты өткізбейтін материалдарға жарамайды.
Күңгірт, атлас және айна жылтыратқышының айырмашылығы неде?
Бұл терминдер шағылысу деңгейін сипаттайды. Күңгірт әрлеу біркелкі, бағытталмаған құрылымы бар төмен шағылысу қабілетіне ие. Атлас (немесе щеткамен өңделген) әрлеу жұмсақ жылтырлығымен және ұсақ, бағытталмаған түйіршіктілігімен ерекшеленеді. Айна жылтыратқышы - ең жоғары жылтырлық, ол айқын, бұрмаланбаған шағылысу береді. Әрлеу жылтырату процесінде біртіндеп ұсақ абразивтерді қолдану арқылы жүзеге асырылады.
Жылтырату қолмен жасалатын процесс пе, әлде автоматтандырылған ба?
Екі әдіс те қолданылады. Қолмен жылтырату күрделі геометриялар немесе аз көлемді, көп қоспалы өндіріс үшін білікті техниктерге сүйенеді. Автоматтандырылған жылтырату (роботталған қолдарды немесе арнайы машиналарды пайдалану арқылы) тұрақты бөлшектерді көп көлемде өндіру үшін жақсырақ қайталанатындықты, бөлшектің құнын төмендетуді және адами өзгергіштікті азайтуды ұсынады. Көптеген шеберханалар гибридті тәсілді қолданады.







