
қандай Metal Die Cастау өнім?
Металл қалыпқа құю - бұл металл құю процесі. Оның мәні балқытылған металды жоғары қысыммен дәл жасалған металл қалыпқа құю, содан кейін оны суытып, қатайтып, ақырында алдын ала белгіленген пішін мен өлшемдегі құйма жасау болып табылады.
Құю процесі негізінен үш негізгі элементке негізделген: құю машиналары, құю қалыптары және құю қорытпалары. Металл құюдың ерекшелігі - қалыпқа жоғары қысыммен және жоғары жылдамдықпен толтыру, бұл құюға күрделі құрылымды, жұқа қабырғалы, дәл өлшемді және тегіс бетті металл бөлшектерін тиімді және көп мөлшерде өндіруге мүмкіндік береді.
Құю технологиясы 19 ғасырдың басында пайда болды. 1838 жылы Брюс есімді американдық қорғасын типті басып шығаруға арналған алғашқы қолмен поршеньді құю машинасын ойлап тапты.
XX ғасырдың басында алюминий қорытпасынан құюдың сәтті қолданылуы автомобиль өнеркәсібінің дамуына ықпал етті және қазіргі заманғы құю технологиясының шынайы бастамасын белгіледі.
Металл құю өндірісі қалай жұмыс істейді?
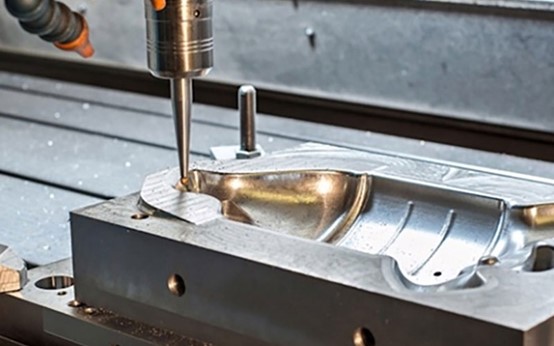
Қалып дайындау
Құюды бастамас бұрын, қалып орнатылып, алдын ала қыздырылуы керек. Содан кейін қуысты тазалап, қалыптан босататын зат шашу керек.
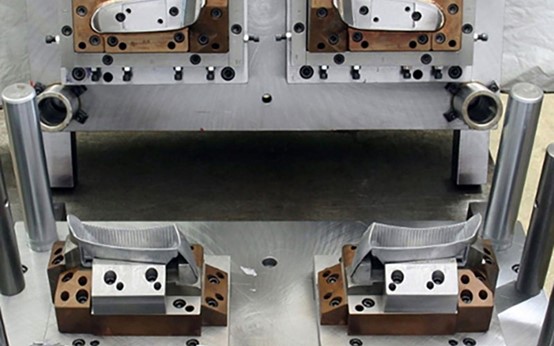
Қалыпты босататын агенттер құймалардың шығарылуын жеңілдетеді және қалыптарды салқындата алады. Қалып дайындалғаннан кейін, қалып құю машинасы қозғалатын қалыптарды бекітілген қалыпқа тығыз жабуға мәжбүр етеді және балқытылған металдың төгілуіне жол бермеу үшін үлкен қысқыш күш қолданады.
Материал құю
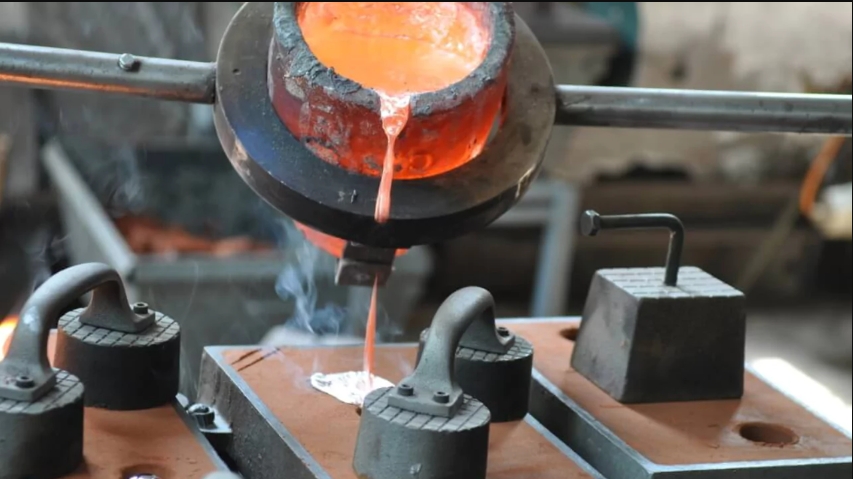
Құю қалыпын дайындағаннан кейін , арнайы қорытпа пеште балқытылған күйге дейін қыздырылады және құрамы біркелкі сақталады. Содан кейін өлшеуіш қасықпен пештен қажетті мөлшерде балқытылған металды алып, оны жабық инъекциялық жеңге тегіс құйып, инъекцияға дайындайды.
Инъекция процесі
Құю машинасының перфораторы өте жоғары жылдамдықпен қозғалады, жеңдегі балқытылған металды лезде тығыздалған қалып қуысына басады. Балқытылған металл бүкіл қуысты секундтың жүзден бір бөлігі ішінде толтырады, бұл жұқа қабырғалар мен күрделі құрылымдардың дәл көшірмесін қамтамасыз етеді.
салқындату
Балқытылған металл қуысты толтырғаннан кейін, штамп бірден шегінбейді, бірақ үлкен қысымды ұстап тұрады. Бұл кезең ұстап тұру қысымы деп аталады. Ол жиырылып, қатып жатқан металды қосымша толықтыруға мәжбүр етеді, осылайша ішкі жиырылу қуыстары мен ақауларын азайтады және құйма тығыздығын арттырады.
Шығару
Қалып біраз уақыт қысым астында ұсталғаннан және құю негізінен бекітілгеннен кейін, қалып жабу механизмі қалып ашады.
Қалыптың ішіндегі эжектор механизмі шығару цилиндрінің жетегінің астында алға жылжиды, қалыптасқан құйманы қалыптан тегіс итеріп шығарады және бұзу процесін аяқтайды.
Кесу
Құймаларды қалыптау арқылы шығарылатын құймалардың әдетте қақпақ жүйелері мен желдеткіш саңылаулар сияқты қосымша материал жиектері болады. Құймалардың бұл материал жиектері қолмен немесе жабдықпен кесіліп, қажетті беткі тазалаудан өтуі керек. Бір құйма тазаланғаннан кейін, қалып жабылады және келесі қалыптау циклі басталады.
Металл құю өндірісінде қолданылатын металл материалдарының түрлері
алюминий
Алюминий - құю кезінде ең көп қолданылатын материал. Алюминий салмағы жеңіл және жақсы механикалық беріктікке, коррозияға төзімділікке және жылу мен электр өткізгіштігіне ие.
Алюминий қорытпасы құюдың жақсы сұйықтығына ие және күрделі құрылымды жұқа қабырғалы бөлшектерді өндіруге жарамды. Ол автомобиль, электроника және аэроғарыш өнеркәсібінде кеңінен қолданылады.
мырыш
Мырыш қорытпасын құю өте оңай және өте жоғары өлшемді дәлдікпен және өте тегіс беттермен бөлшектер шығара алады.
Мырыш қорытпалары жақсы механикалық қасиеттерге ие және әртүрлі гальваникалық өңдеулерден өтуі мүмкін. Мырыш қорытпасы көбінесе аппараттық бөлшектерді, ойыншық модельдерін, жуынатын бөлме аксессуарларын және электронды корпустарды, сондай-ақ басқа да өнімдерді өндіру үшін қолданылады.
магний
Магний қорытпасы практикалық металдардың ішіндегі ең жеңілі болып табылады, жоғары меншікті беріктікке және меншікті қаттылыққа ие, сондай-ақ ол тамаша соққы сіңіру және электромагниттік қорғаныс қасиеттеріне ие.
Магний көбінесе салмақ қатаң талап етілетін жағдайларда, мысалы, ноутбук корпустарында, камера корпустарында, автомобиль рульдерінің рамаларында және аэроғарыштық компоненттерде қолданылады.
мыс
Құюда негізінен жез және қола мыс қорытпалары қолданылады. Мыс электр өткізгіштігі, жылу өткізгіштігі, тозуға төзімділігі және коррозияға төзімділігі жоғары.
Мыстың балқу температурасы жоғары, бұл қалыптардың айтарлықтай тозуына әкеледі және қалыптауды қиындатады және қымбатқа түсіреді. Мыс әдетте клапандар, берілістер және электр қосқыштары сияқты жоғары беріктік пен электр өткізгіштігін қажет ететін арнайы бөлшектерді өндіру үшін қолданылады.

Металл құю өндірісінің түрлері
Кастингтің ыстық камерасы
Ыстық камералы қалып құю кезінде инъекция механизмі балқытылған металға батырылады, ал металл инъекция камерасы арқылы қалыпқа тікелей енгізіледі. Ыстық камералы қалып құю әдісі өте тиімді және жылдам цикл жылдамдығына ие, бұл оны мырыш, магний және қорғасын сияқты балқу температурасы төмен металдарға жарамды етеді.

Суық палата Кастинг
Суық камералы қалып құю кезінде инъекция механизмі пештен бөлінеді, ал балқытылған металды инъекция камерасына қолмен немесе механикалық түрде енгізу қажет.
Суық камералық қалыптау алюминий және мыс сияқты жоғары балқу температурасы бар металдарға жарамды. Суық камералық қалыптау әдісінің тиімділігі сәл төмен болғанымен, ол жабдықтың коррозиясын тиімді түрде болдырмайды және өнім сапасын қамтамасыз етеді.

Вакуумдық кастинг
Вакуумдық қалып құю қалып қуысындағы газды азайту үшін қалып құю процесінде ауаны эвакуациялауды, осылайша кеуектілік ақауларын азайтуды және тығыздық пен механикалық қасиеттерді жақсартуды қамтиды.
Вакуумдық қалыппен құю көбінесе автомобиль құрылымдық бөлшектері мен авиациялық компоненттер сияқты жоғары беріктік талаптары бар өнімдер үшін қолданылады.
Төмен қысымды құю
Төмен қысымды қалыппен құю - бұл балқытылған металды тигельден төмен қысымды газ арқылы қалыпқа баяу итеру процесі, бұл металлдың тегіс толтырылуын және тығыз құрылымын қамтамасыз етеді.
Төмен қысымды қалыптау көбінесе автомобиль дөңгелектері мен қозғалтқыш блоктары сияқты үлкен алюминий бөлшектерін өндіруде қолданылады.

Gravity Die Casting
Гравитациялық қалыппен құю балқытылған металды сыртқы инъекциясыз қалыпқа енгізу үшін металдың өзіндік салмағын пайдаланады.
Гравитациялық қалыппен құю қарапайым процесс және сорғы корпустары, құбыр фитингтері, механикалық корпустар және т.б. сияқты орта және шағын сериялы өндіріске жарамды.
Металл құю өндірісінің артықшылықтары
3 өлшемді дәлдік
Металл қалыптау арқылы құю бірыңғай қалыптау процесінде күрделі пішіндері бар жоғары дәлдіктегі өнімдерге қол жеткізуге болады, бұл шағын өлшемді төзімділік пен жақсы қайталанымдылыққа ие.
Металл құю арқылы өңделген бөлшектер тегіс және жұқа бетке ие, оларды тікелей бояуға, гальваникалық жабынмен қаптауға немесе жылтыратуға болады, бұл кейінгі өңдеу және бетті әрлеу процестері мен шығындарын айтарлықтай азайтады.
Өндіріс тиімділігі
Құю процесі қысқа циклді, бұл жылдам айдауды, салқындатуды және қалыптауды қамтамасыз етеді және әсіресе сериялық және автоматтандырылған өндіріс үшін өте қолайлы.
Дәстүрлі құю немесе өңдеу әдістерімен салыстырғанда, металл қалыппен құю сол уақыт аралығында жоғары үйлесімді бөлшектерді шығара алады, бұл бір бөліктің құнын айтарлықтай төмендетеді.
Кешенді қалыптастыру
Металл қалыпта құю күрделі геометриялары, жұқа қабырғалы құрылымдары және арматуралық қабырғалары, бұрандалы тесіктері және кірістірулері сияқты ұсақ ерекшеліктері бар бөлшектерді бір қалыпта жасай алады, бұл бірнеше өңдеу немесе құрастыру процедураларынан аулақ болуға және жоғары интеграция мен жоғары құрылымдық тұтастықпен өнімдер өндіруге қол жеткізуге мүмкіндік береді.
Механикалық беріктік
Металл қалыпта құю, жоғары қысымды инъекцияға байланысты, металдың қалып қуысын тез толтырып, қатуына әкеледі. Нәтижесінде, қалып құймаларының ішкі құрылымы тығыздалады, тесіктері мен кішірейетін қуыстары азаяды, ал олардың механикалық беріктігі, қаттылығы және тозуға төзімділігі жоғары болады.
Вакуумдық қалыптау немесе жартылай қатты қалыптау процестерімен өңделгеннен кейін, бөлшектердің өнімділігі соғу өнімділігіне жақындай алады.
Материалды пайдалану
Металл құю өндірісі процесінде металл шығыны өте төмен. Қақпа жүйесі мен толып кететін бөлшектерді пеште қайта пайдалануға болады, ал материалды жалпы пайдалану деңгейі 90%-дан асады.
Дәстүрлі құю әдістерімен салыстырғанда, металл қалыппен құю тек шикізатты үнемдеп қана қоймай, сонымен қатар қоршаған ортаны қорғауға және шығындарды бақылауға да пайдалы.
Металл құю өндірісінің кемшіліктері
Зеңнің жоғары құны
Металл құю қалыптарын жобалау және өндіру құны салыстырмалы түрде жоғары, әсіресе дәл өңдеуді және жоғары температураға төзімді болатты қажет ететін күрделі құрылымды немесе көп қуысты қалыптар үшін. Сондықтан бастапқы инвестиция үлкен.
Шағын сериялы өндіріс немесе конструкциясы жиі өзгеретін жобалар үшін металл қалыптарды құюдың қалып құнын амортизациялау қиын және экономикалық тиімділігі төмен.
Жоғары балқу температурасы бар металдарға жарамсыздығы
Құю машиналары мен қалыптарының температураға төзімділік шегі әдетте тек алюминий, мырыш, магний және мыс сияқты орташа және төмен балқу температурасы бар металдарға ғана қолданылады.
Болат пен темір сияқты жоғары балқу температурасы бар материалдарды құю арқылы қалыптастыру мүмкін емес, бұл белгілі бір дәрежеде бұл процестің қолданылу аясын шектейді.
Жоғары техникалық қызмет көрсету құны
Құю машиналары және олардың тірек жүйелері (мысалы, гидравликалық, салқындату және бүрку жабдықтары) қымбат және жоғары техникалық қызмет көрсету талаптарын талап етеді. Егер жабдық өндіріс кезінде істен шықса, бұл қалыптардың зақымдалуына немесе өндірістің тоқтатылуына әкеледі, бұл кәсіпорындардың техникалық қызмет көрсету және пайдалану шығындарын арттырады.
Металл қалыптарды құю өндірісіндегі қиындықтар
Кеуектілік және кішірею мәселелері
Кеуектілік және кішірею қуыстарының проблемалары қалып құю кезіндегі ең көп таралған мәселелер болып табылады. Жоғары жылдамдықпен толтырған кезде, егер қалып қуысындағы ауа уақытында шығарылмаса, ол балқытылған металға тартылып, кеуектер түзеді. Сонымен қатар, құйманың қалың қабырғалары қатып, жиырылып жатқанда, егер олар жеткілікті балқытылған металлмен толтырылмаса, кішірею қуыстары пайда болады.
Тесіктер мен кішірею қуыстарының ақаулары бөлшектердің механикалық қасиеттерін және тығыздау өнімділігін айтарлықтай төмендетуі мүмкін.
Күрделі процестің параметрлерін басқару
Металл қалыптау процесінде инъекция жылдамдығы, қысым, температура және уақыт сияқты көптеген параметрлерді дәл сәйкестендіру қажет. Кез келген параметрдің ең аз ауытқуы да ақаулы өнімдерге әкелуі мүмкін.
Мысалы, қысымның жеткіліксіздігі толтырудың толық болмауына әкелуі мүмкін, ал шамадан тыс жылдамдық енуді күшейтеді, бұл процесті басқаруға өте жоғары талаптар қояды.
Деформацияны бақылау
Құймалардың дәлдігі жоғары болғанымен, құймалардың құйылғаннан кейінгі кішіреюі және қалдық кернеудің бөлінуінен туындаған деформация әлі де қатаң бақылауды қажет ететін мәселелер болып табылады.
Өлшемдік факторлар бөлшектердің өлшемдік тұрақтылығы мен құрастыру дәлдігіне әсер етуі мүмкін, бұл кейінгі өңдеу немесе түзету құнын арттырады.
Металл құю өндірісінің қолданылуы
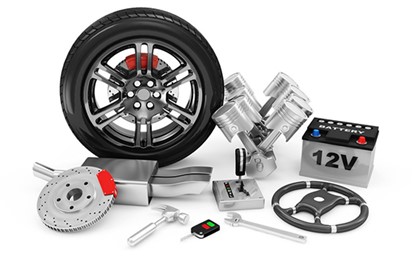
Автокөлік өнеркәсібі
Автокөлік өнеркәсібі құймаларды өндірудің ең ірі нарығы болып табылады. Металл құймаларды қозғалтқыш блоктарын, беріліс қораптарын, ілінісу корпустарын, рульдік беріліс жинақтарын, дөңгелектерді, сондай-ақ әртүрлі кронштейндер мен құрылымдық компоненттерді өндіру үшін пайдалануға болады.
Құю әдісі автомобильдердің қауіпсіздік және отын үнемдеу талаптарына сай келетін жоғары беріктік пен жеңіл бөлшектерді қамтамасыз ете алады.
Электрондық өнімдер
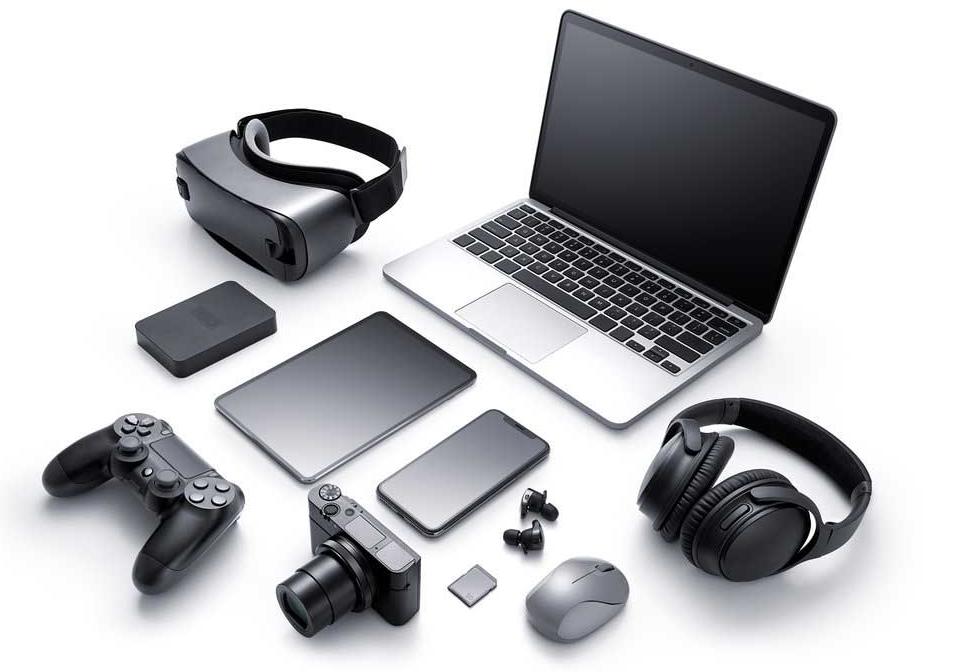
Металл қалыптауды смартфондардың ортаңғы жақтаулары, ноутбуктардың қабықтары, жылытқыштар, қосқыштар және т.б. сияқты электрондық өнімдерді өндіру үшін пайдалануға болады.
Құйма материалдары электронды өнімдерге тамаша электромагниттік қорғаныс, құрылымдық беріктік және жылу тарату өнімділігін береді, сонымен қатар керемет көрініс пен жұқа және жеңіл дизайнға қол жеткізеді.
тұрмыстық техника
Көптеген тұрмыстық техниканың негізгі компоненттері, мысалы, тоңазытқыштардың компрессор корпусы, кондиционерлердің пышақтары, электр құралдарының қабықтары, крандардың клапан корпустары, есік құлыптары және әртүрлі ас үй ыдыстары құю технологиясы арқылы жасалады.
Металл қалыптау әдісінің артықшылықтары оның беріктігінде, жоғары өндірістік тиімділігінде және жақсы беттік өңдеу әсерінде жатыр.
аэроғарыштық
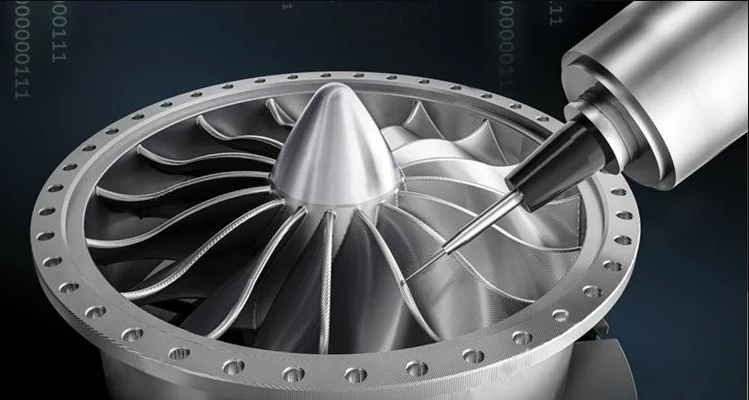
Аэроғарыш саласында бөлшектердің жұмысына қойылатын талаптар өте жоғары. Құю әдісі ұшақ қозғалтқыштарының бөлшектерін, зымыран кабиналарын, радар компоненттерін, әскери байланыс жабдықтарының қабықтарын және т.б. жасау үшін қолданылады.
Металл қалыптау кезінде әдетте жеңіл және жоғары беріктік талаптарына сай болу үшін жоғары өнімді алюминий қорытпалары мен магний қорытпалары қолданылады.
NOBLE«Металл құю өндірісі қызметі
NOBLE - бұл сіздің идеяларыңызды шындыққа айналдыру үшін үлкен өндірістік ресурстармен, қолайлы технологиямен, жеңілдетілген процеспен, сараптамалық басшылықпен және мінсіз сапалы тексеру процесімен прототип дизайнынан бастап өндіріске дейінгі сенімді бір терезелі тапсырыс бойынша өндірістік шешім.
Біздің сарапшы инженерлеріміз бәсекеге қабілетті бағамен жоғары дәлдіктегі және ұзақ мерзімді қалып құю қызметтерін ұсына отырып, заманауи қалып құю технологиясын озық өндірістік жабдықтармен біріктіре отырып, цикл уақытын 50%-дан астамға дейін қысқартуға, жылдам өңдеуге және бірнеше минут ішінде алуға арналған. Бағасын біліп, қалып құю қалыпыңызды бірнеше күн ішінде алыңыз.
- ISO 9001 және ISO13485 сертификатталған зауыт
- 10 жылдан астам уақыт бойы құйма қалыптарды жасау
- Жетілдірілген жабдықтар және бәсекеге қабілетті баға
- Құйма қалып жасау бойынша лезде баға алыңыз
- Кәсіби және тегін DFM есебі
- 24/7 инженерлік қолдау
- Жеткізу уақыты 3 күндей тез
туралы жиі қойылатын сұрақтар Кастинг жасау
Ыстық камералы және суық камералы қалыптау құюдың айырмашылығы неде?
Ыстық камералық қалыптау мырыш және магний сияқты балқу температурасы төмен металдарға жарамды, ал суық камералық қалыптау алюминий және мыс сияқты жоғары балқу температурасы бар металдарға қолданылады.
Құйылған бөлшектерді өңдеуге немесе бетін өңдеуге бола ма?
Иә. Құйылған бөлшектер CNC өңдеу, анодтау, ұнтақпен қаптау және электродпен қаптау сияқты қосымша процестерден өтуі мүмкін, бұл төзімділікті арттыруға немесе эстетика мен коррозияға төзімділікті жақсартуға мүмкіндік береді.
Металл құюға жарамды ма? Төмен көлемді өндіріс?
Дәстүрлі түрде, қалыптарды құю көп көлемді жұмыстар үшін үнемдірек. Дегенмен, заманауи жылдам құрал-жабдықтар мен прототиптеу технологияларының көмегімен қазір шағын партияларды тиімді түрде өндіруге болады, әсіресе өнімді сынау немесе шектеулі сериялы бөлшектер үшін.
Құйылған бөлшекті жобалау кезінде қандай факторларды ескеру қажет?
Дизайнерлер тегіс толтыруды және оңай шығаруды қамтамасыз ету үшін қабырға қалыңдығын, жел тарту бұрыштарын, қақпаның орналасуын және салқындату орналасуын ескеруі керек. Дұрыс дизайн ақауларды азайтуға және қалып қызмет ету мерзімін ұзартуға көмектеседі.
Металл қалыптау құю қанша тұрады?
Құны қалыптау күрделілігі, өндіріс көлемі, бөлшек өлшемі және материал түрі сияқты факторларға байланысты.







