
מה Metal Die Cמדהים הפקה?
יציקת מתכת היא תהליך יציקת מתכת. מהותו היא הזרקת מתכת מותכת לתבנית מתכת שתוכננה במדויק תחת לחץ גבוה, ולאחר מכן קירורה והתמצקותה ליצירת יציקה בצורה ובגודל שנקבעו מראש.
תהליך יציקת המתכת מסתמך בעיקר על שלושה אלמנטים מרכזיים: מכונות יציקה, תבניות יציקה וסגסוגות יציקה. המאפיין של יציקת מתכת הוא מילוי התבנית בלחץ גבוה ובמהירות גבוהה, מה שמאפשר ליציקת המתכת לייצר ביעילות ובכמויות גדולות חלקי מתכת בעלי מבנים מורכבים, דפנות דקות, מידות מדויקות ומשטחים חלקים.
טכנולוגיית יציקת המות (Die Exhaust) מקורה בתחילת המאה ה-19. בשנת 1838, אמריקאי בשם ברוס המציא את מכונת יציקת המות הידנית הראשונה בעלת בוכנה להדפסת סוגי עופרת.
בתחילת המאה ה-20, היישום המוצלח של יציקת סגסוגת אלומיניום קידם את התפתחות תעשיית הרכב וסימן את תחילתה האמיתית של טכנולוגיית יציקת המודרנית.
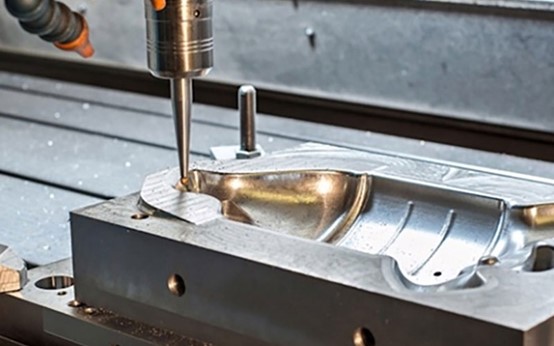
כיצד פועל ייצור יציקות מתכת?
הכנת עובש
לפני תחילת יציקת התבנית, יש להתקין אותה ולחמם אותה מראש. לאחר מכן, יש לנקות את החלל ולרסס עליו חומר שחרור תבנית.
חומרי שחרור תבניות מקלים על פליטת היציקות ויכולים גם לקרר את התבניות. לאחר הכנת התבנית, מכונת יציקת המותך מניעה את התבנית הנעה להיסגר היטב עם התבנית הקבועה ומפעילה כוח הידוק עצום כדי למנוע מהמתכת המותכת להישפך החוצה.
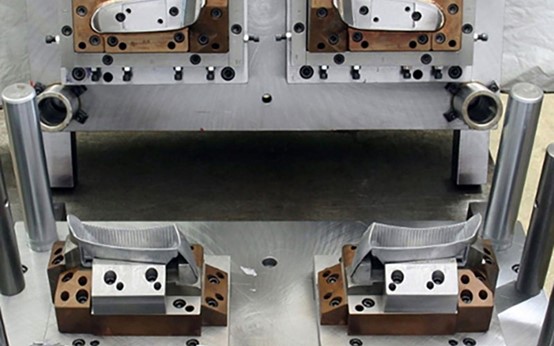
יציקת חומר
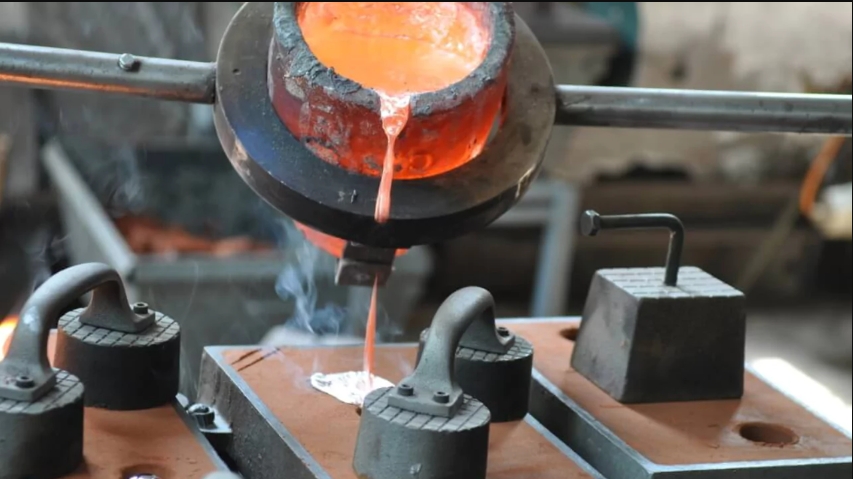
לאחר הכנת תבנית הליהוק , הסגסוגת הספציפית מחוממת למצב מותך בכבשן, וההרכב נשמר אחיד. לאחר מכן, בעזרת כף מדידה, הוציאו את כמות המתכת המותכת הנדרשת מהכבשן ושפכו אותה בצורה חלקה לתוך שרוול ההזרקה הסגור, כהכנה להזרקה.
תהליך הזרקה
אגרוף מכונת הליהוק מתקדם במהירות גבוהה ביותר, ודוחף באופן מיידי את המתכת המותכת בשרוול לתוך חלל התבנית האטום. המתכת המותכת ממלאת את כל החלל תוך כמה מאיות שנייה, מה שמבטיח שכפול מדויק של דפנות דקות ומבנים מורכבים.
התקררות
לאחר שהמתכת המותכת ממלאת את החלל, האגרוף אינו נסוג מיד אלא ממשיך לשמור על לחץ עצום. שלב זה נקרא לחץ החזקה. הוא מאלץ את המתכת המתכווצת ומתמצקת לקבל חידוש נוסף, ובכך מפחית חללי הצטמקות פנימיים ופגמים ומגדיל את צפיפות היציקה.
פְּלִיטָה
לאחר שהתבנית הוחזקה תחת לחץ למשך זמן מה והיציקה למעשה התייצבה, מנגנון סגירת התבנית פותח את התבנית.
מנגנון הפליטה בתוך התבנית נע קדימה תחת הנעת גליל הפליטה, דוחף בצורה חלקה את היציקה שנוצרה אל מחוץ לתבנית ומשלים את תהליך הפירוק.
זְמִירָה
ליציקות הנפלטות על ידי יציקה יש בדרך כלל קצוות חומר נוספים, כגון מערכות פתחי אוורור. יש לחתוך את קצוות החומר הללו על היציקות באופן ידני או באמצעות ציוד ולעבור ניקוי פני השטח הנדרש. לאחר ניקוי יציקה אחת, התבנית נסגרת, ומחזור יציקת המט הבא מתחיל.
סוגי חומרי המתכת המשמשים בייצור יציקת מתכת
אלומיניום
אלומיניום הוא חומר הליהוק הנפוץ ביותר . אלומיניום קל משקל ובעל חוזק מכני טוב, עמידות בפני קורוזיה ומוליכות תרמית וחשמלית.
לסגסוגת אלומיניום יש נזילות יציקה טובה והיא מתאימה לייצור חלקים בעלי דופן דקה ומבנים מורכבים. היא נמצאת בשימוש נרחב בתעשיות הרכב, האלקטרוניקה והחלל.
אבץ
סגסוגת אבץ קלה מאוד ליציקה ויכולה לייצר חלקים בדיוק מימדי גבוה במיוחד ומשטחים חלקים במיוחד.
לסגסוגות אבץ יש תכונות מכניות טובות והן יכולות לעבור טיפולי ציפוי אלקטרוליטיים שונים. סגסוגת אבץ משמשת לעתים קרובות לייצור חלקי חומרה, דגמי צעצועים, אביזרי אמבטיה ומארזים אלקטרוניים ומוצרים אחרים.
מגנזיום
סגסוגת מגנזיום היא הקלה ביותר מבין המתכות הפרקטיות, בעלת חוזק ספציפי גבוה וקשיחות ספציפית, ויש לה תכונות ספיגת זעזועים ומיגון אלקטרומגנטי מצוינות.
מגנזיום משמש לעתים קרובות במצבים בהם משקל הוא דרישה מחמירה, כגון מארזים למחשבים ניידים, גופי מצלמות, מסגרות הגה לרכב ורכיבים בתחום התעופה והחלל.
נְחוֹשֶׁת
סגסוגות הנחושת המשמשות בעיקר ביציקות הן פליז וברונזה. לנחושת מוליכות חשמלית, מוליכות תרמית, עמידות בפני שחיקה ועמידות בפני קורוזיה מצוינים.
לנחושת יש נקודת התכה גבוהה, מה שגורם לבלאי משמעותי בתבניות ומקשה ויקר יותר את תהליך היציקה. נחושת משמשת בדרך כלל לייצור חלקים מיוחדים הדורשים חוזק גבוה ומוליכות חשמלית, כגון שסתומים, גלגלי שיניים ומחברים חשמליים.

סוגי תהליך ייצור יציקת מתכת
ליהוק קאמר חם
ביציקת תבנית בתא חם, מנגנון ההזרקה טובל במתכת מותכת, והמתכת מוזרקת ישירות לתבנית דרך תא ההזרקה. שיטת יציקת תבנית בתא חם יעילה ביותר ובעלת מהירות מחזור גבוהה, מה שהופך אותה למתאימה למתכות בעלות נקודת התכה נמוכה כמו אבץ, מגנזיום ועופרת.

יציקה למות קאמרית קרה
ביציקת תא קר, מנגנון ההזרקה מופרד מהתנור, ויש להזריק את המתכת המותכת לתא ההזרקה באופן ידני או מכני.
יציקת תרמית קרה מתאימה למתכות בעלות נקודת התכה גבוהה כגון אלומיניום ונחושת. למרות שיציקת תרמית קרה יעילה מעט פחות, היא יכולה למנוע ביעילות קורוזיה של הציוד ולהבטיח את איכות המוצר.

יציקה למות ואקום
יציקת ואקום כרוכה בפינוי האוויר במהלך תהליך יציקת התבנית כדי להפחית את הגז בחלל התבנית, ובכך למזער פגמי נקבוביות ולשפר את הצפיפות והתכונות המכניות.
יציקת ואקום משמשת לעתים קרובות עבור מוצרים עם דרישות חוזק גבוהות, כגון חלקי מבנה לרכב ורכיבי תעופה.
יציקה בלחץ נמוך
יציקת גז בלחץ נמוך היא תהליך שבו מתכת מותכת נדחפת באיטיות מתוך כור היתוך לתוך תבנית באמצעות גז בלחץ נמוך, מה שמבטיח מילוי מתכת חלק ומבנה צפוף.
יציקת גז בלחץ נמוך משמשת לעתים קרובות בייצור חלקי אלומיניום גדולים יותר כמו גלגלי מכוניות ובלוקים של מנוע.

כוח הליהוק למשיכה
יציקת כבידה משתמשת במשקל העצמי של המתכת כדי להזריק מתכת מותכת לתבנית ללא צורך בהזרקה חיצונית.
יציקת כבידה היא תהליך פשוט ומתאים לייצור בכמויות בינוניות וקטנות, כגון גופי משאבות, אביזרי צנרת, מעטפות מכניות וכו'.
יתרונות ייצור יציקת מתכת
דיוק תלת-ממדי
יציקת מתכת יכולה להשיג מוצרים בדיוק גבוה עם צורות מורכבות בתהליך עיצוב יחיד, הכוללים סבילות ממדיות קטנות וחזרתיות טובה.
לחלקים המעובדים על ידי יציקת מתכת יש משטח חלק ועדין, שניתן לצבוע, לציפוי אלקטרוליטי או ללטש ישירות, מה שמפחית מאוד את תהליכי העיבוד והגימור שלאחר מכן ואת העלויות.
יעילות ייצור
לתהליך הליהוק במים מחזור קצר, המאפשר הזרקה, קירור ופירוק מהירים, והוא מתאים במיוחד לייצור אצווה ואוטומטי.
בהשוואה לשיטות יציקה או עיבוד שבבי מסורתיות, יציקת מתכת יכולה לייצר חלקים עקביים יותר באותו פרק זמן, ובכך להפחית משמעותית את העלות ליחידה.
גיבוש מורכב
יציקת מתכת יכולה ליצור חלקים בעלי גיאומטריות מורכבות, מבנים בעלי דופן דקה ומאפיינים עדינים, כגון צלעות חיזוק, חורים הברגה ותוספות, בתבנית אחת, תוך הימנעות מהליכי עיבוד או הרכבה מרובים והשגת ייצור מוצרים בעלי אינטגרציה גבוהה ושלמות מבנית גבוהה.
חוזק מכני
יציקת מתכת, עקב הזרקה בלחץ גבוה, גורמת למתכת למלא במהירות את חלל התבנית ולהתמצק. כתוצאה מכך, המבנה הפנימי של יציקות המתכת הופך צפוף יותר, עם פחות נקבוביות וחללים של הצטמקות, ויש להן חוזק מכני, קשיות ועמידות בפני שחיקה גבוהים יותר.
לאחר טיפול בתהליכי יציקת ואקום או יציקת יציקה חצי מוצקה, ביצועי החלקים יכולים להתקרב לאלו של חישולים.
ניצול חומרים
אובדן המתכת בתהליך ייצור יציקת מתכת הוא נמוך ביותר. ניתן לעשות שימוש חוזר במערכת השער ובחלקי הגלישה בכבשן, ושיעור ניצול החומר הכולל יכול להגיע ליותר מ-90%.
בהשוואה לשיטות יציקה מסורתיות, יציקת מתכת לא רק חוסכת חומרי גלם אלא גם מועילה להגנת הסביבה ובקרת עלויות.
חסרונות של ייצור יציקות מתכת
עלות עובש גבוהה
עלות התכנון והייצור של תבניות יציקת מתכת גבוהה יחסית, במיוחד עבור תבניות בעלות מבנה מורכב או רב-חללי, הדורשות עיבוד שבבי מדויק ופלדה עמידה בטמפרטורה גבוהה. לכן, ההשקעה הראשונית גדולה.
עבור ייצור בכמויות קטנות או פרויקטים עם שינויי עיצוב תכופים, קשה לפרוע את עלות התבנית של יציקת מתכת ובעלת יעילות כלכלית ירודה.
חוסר התאמה למתכות בעלות נקודת התכה גבוהה
מגבלת העמידות לטמפרטורה של מכונות יציקה ותבניות חלה בדרך כלל רק על מתכות בעלות נקודת התכה בינונית ונמוכה כגון אלומיניום, אבץ, מגנזיום ונחושת.
חומרים בעלי נקודת התכה גבוהה כמו פלדה וברזל אינם ניתנים לייצור על ידי יציקת גז, דבר המגביל במידה מסוימת את היקף היישום של תהליך זה.
עלות תחזוקה גבוהה
מכונות יציקה ומערכות התומכות שלהן (כגון ציוד הידראולי, קירור וריסוס) הן יקרות ובעלות דרישות תחזוקה גבוהות. תקלה בציוד במהלך הייצור תגרום נזק לתבניות או להפסקות ייצור, מה שיגדיל את עלויות התחזוקה והתפעול של המפעלים.
אתגרים בתהליך ייצור יציקת מתכת
בעיות נקבוביות והתכווצות
בעיות נקבוביות והתכווצות חללים הן האתגרים הנפוצים ביותר ביציקת תבנית. בעת מילוי במהירות גבוהה, אם האוויר בחלל התבנית לא משוחרר בזמן, הוא יימשך לתוך המתכת המותכת וייצור נקבוביות. בינתיים, כאשר הדפנות העבות של היציקה מתמצקות ומתכווצות, אם הן לא מתמלאות במתכת מותכת מספקת, ייווצרו חללי התכווצות.
פגמים של נקבוביות וחללים של הצטמקות יכולים להפחית משמעותית את התכונות המכניות ואת ביצועי האיטום של חלקים.
בקרת פרמטרים מורכבת של תהליך
בתהליך יציקת המתכת, יש להתאים במדויק פרמטרים רבים כגון מהירות הזרקה, לחץ, טמפרטורה וזמן. אפילו סטייה קלה ביותר מכל פרמטר עלולה להוביל למוצרים פגומים.
לדוגמה, לחץ לא מספיק יכול להוביל למילוי לא שלם, בעוד שמהירות מוגזמת תגביר את הסחיפה, מה שמציב דרישות גבוהות ביותר לבקרת התהליך.
בקרת דפורמציה
למרות שליציקות דיוק גבוה, הצטמקות היציקות לאחר פירוקן והעיוות הנגרם כתוצאה משחרור מאמץ שיורי הן עדיין בעיות שיש לשלוט בהן בקפדנות.
גורמים ממדיים יכולים להשפיע על היציבות הממדית ודיוק ההרכבה של חלקים, ולהגדיל את עלות העיבוד או התיקון שלאחר מכן.
יישומים של ייצור יציקות מתכת
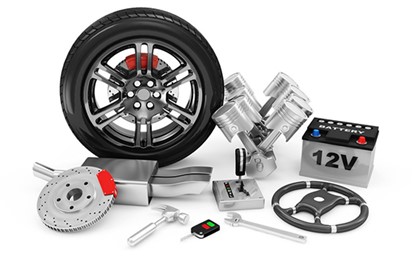
תעשיית הרכב
תעשיית הרכב היא שוק היישומים הגדול ביותר עבור יציקות מתכת. יציקות מתכת יכולות לשמש לייצור בלוקי מנוע, בתי תיבת הילוכים, בתי מצמד, מכלולי גלגלי היגוי, גלגלים, כמו גם סוגריים ורכיבים מבניים שונים.
יציקת גז יכולה לספק חלקים בעלי חוזק גבוה וקלים, העונים על דרישות הבטיחות וחיסכון בדלק של כלי רכב.
מוצרים אלקטרוניים
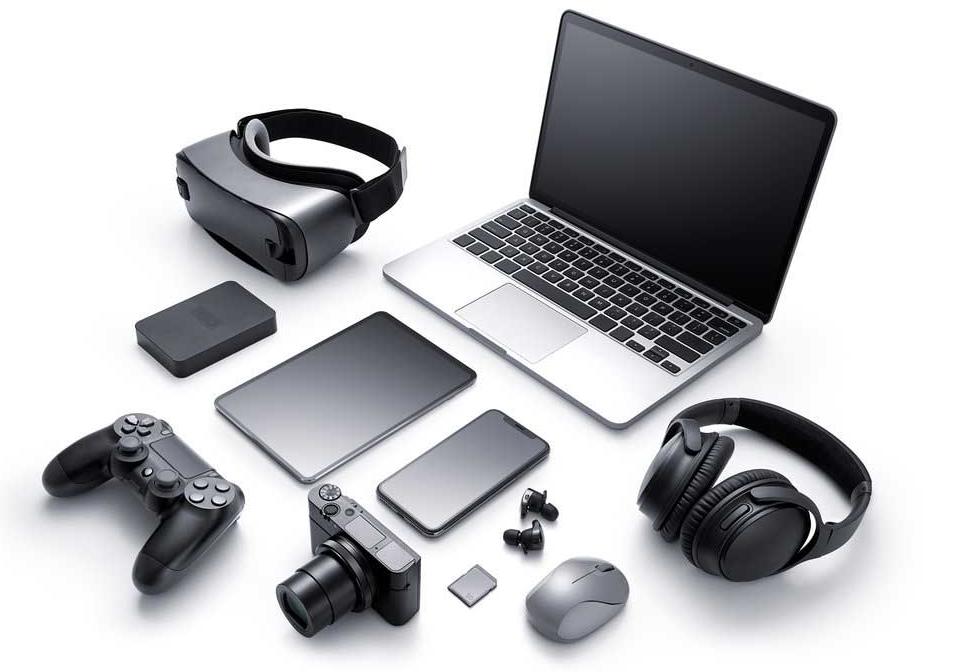
יציקת מתכת יכולה לשמש לייצור מוצרים אלקטרוניים, כגון מסגרות אמצעיות של סמארטפונים, מעטפות של מחשבים ניידים, גופי קירור, מחברים וכו'.
יציקות דיו מספקות למוצרים אלקטרוניים מיגון אלקטרומגנטי מעולה, חוזק מבני וביצועי פיזור חום, תוך השגת מראה מעודן ועיצוב דק וקליל.
מכשירי בית
הרכיבים העיקריים של מכשירי חשמל ביתיים רבים מיוצרים בטכנולוגיית יציקה, כגון מעטפת המדחס של מקררים, להבי מזגנים, קליפות של כלי עבודה חשמליים, גופי שסתומים של ברזים, מנעולי דלתות וכלי מטבח שונים.
היתרונות של יציקת מתכת טמונים בעמידותה, ביעילות הייצור הגבוהה ובאפקט הטיפול הטוב במשטח.
אווירי
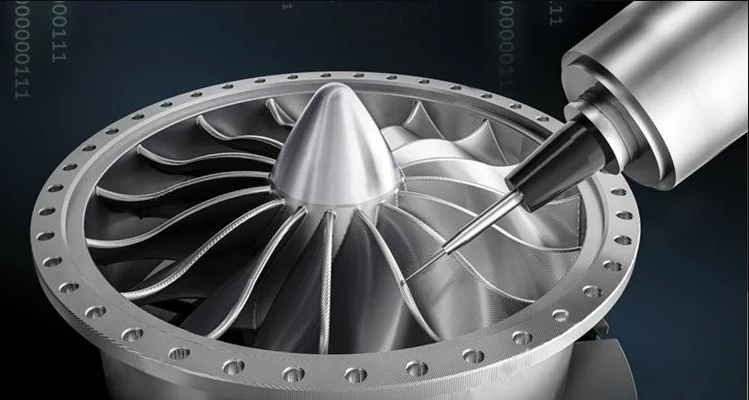
לתחום התעופה והחלל יש דרישות גבוהות ביותר לביצועי חלקים. יציקת גז משמשת לייצור חלקי מנועי מטוסים, תאי טילים, רכיבי מכ"ם, וקונכיות של ציוד תקשורת צבאי ועוד.
יציקת מתכת משתמשת בדרך כלל בסגסוגות אלומיניום וסגסוגות מגנזיום בעלות ביצועים גבוהים כדי לעמוד בדרישות של קלות משקל וחוזק גבוה.
אֲצִילִי"שירות ייצור יציקות מתכת
NOBLE הוא פתרון הייצור המסורתי והאמין שלכם, החל מתכנון אב טיפוס ועד לייצור, עם משאבי ייצור עצומים, טכנולוגיה מתאימה, תהליך יעיל, הדרכה מקצועית ותהליך בדיקת איכות מושלם כדי להפוך את הרעיונות שלכם למציאות.
אנו מספקים שירותי יציקת תבנית בדיוק גבוה ובאורך חיים ארוך במחירים תחרותיים, תוך שילוב טכנולוגיית יציקת תבנית חדשנית עם ציוד ייצור מתקדם. המהנדסים המומחים שלנו מחויבים לצמצום זמני המחזור של עד 50%+, עם אספקה מהירה, תוך דקות. קבלו הצעת מחיר וקבלו את תבנית היציקה שלכם תוך ימים ספורים.
- מפעל מוסמך ISO 9001 ו-ISO13485
- 10+ שנות ייצור תבניות ליציקה
- ציוד מתקדם ומחיר תחרותי
- קבלו הצעת מחיר מיידית לייצור תבנית יציקה
- דוח DFM מקצועי וחינמי
- תמיכה הנדסית 24/7
- זמן אספקה מהיר עד 3 ימים
שאלות נפוצות של למות יציקה
מה ההבדל בין יציקת תא חם ליציקת תא קר?
יציקת גז בתא חם מתאימה למתכות בעלות נקודת התכה נמוכה כמו אבץ ומגנזיום, בעוד יציקת גז בתא קר משמשת למתכות בעלות נקודת התכה גבוהה יותר כמו אלומיניום ונחושת.
האם ניתן לעבד חלקים יצוקים במים או לטפל בפני השטח שלהם?
כן. חלקים יצוקים יכולים לעבור תהליכים משניים כגון עיבוד שבבי CNC, אנודייז, ציפוי אבקה וציפוי אלקטרוליטי כדי להשיג סבולות צפופות יותר או שיפור האסתטיקה ועמידות בפני קורוזיה.
האם יציקת מתכת מתאימה ל הפקה בווליום נמוך?
באופן מסורתי, יציקת גז היא חסכונית יותר עבור עיבוד בנפח גבוה. עם זאת, בעזרת טכנולוגיות מודרניות לייצור כלים מהירים ואב טיפוס, ניתן כיום לייצר קבוצות קטנות ביעילות, במיוחד עבור בדיקות מוצר או חלקים במהדורה מוגבלת.
אילו גורמים יש לקחת בחשבון בעת תכנון חלק יצוק?
על המתכננים לקחת בחשבון את עובי הדופן, זוויות הדחיפה, מיקום השער ופריסה של הקירור כדי להבטיח מילוי חלק ופליטה קלה. תכנון נכון מסייע בהפחתת פגמים ומאריך את חיי התבנית.
כמה עולה יציקת מתכת?
העלות תלויה בגורמים כגון מורכבות התבנית, נפח הייצור, גודל החלק וסוג החומר.







