
מה הזרקת פלסטיק?
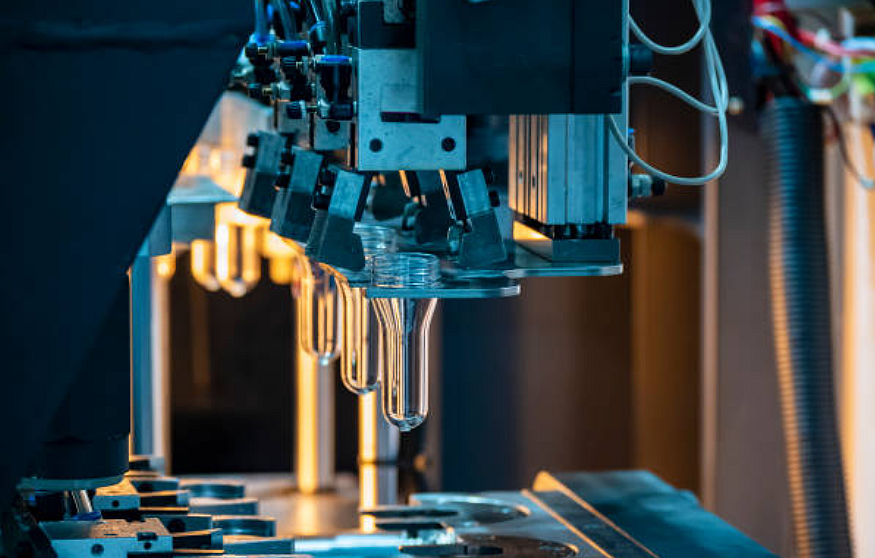
הזרקת פלסטיק היא תהליך ייצור נפוץ בייצור תעשייתי. העיקרון המרכזי שלו כרוך בהזרקת חומר מותך לחלל תבנית שתוכנן מראש, שם החומר מתקרר ומתמצק ליצירת הצורה הרצויה של החלק. לתהליך זה יכולת הסתגלות גבוהה ביותר לחומר, והוא מתאים לא רק לפלסטיק התרמופלסטי הנפוצים ביותר ולפולימרים התרמוסטיים, אלא גם לייצור חומרים שונים כגון מתכות (במקרה כזה התהליך נקרא יציקת פלסטיק), זכוכית, אלסטומרים ואפילו ממתקים. התהליך כולו מתחיל בהזנת חומרי גלם לחבית מחוממת, שם הם מותכים באופן אחיד באמצעות פעולת ערבוב של מקדחת בורג. החומר המותך מוזרק לאחר מכן לחלל התבנית תחת לחץ גבוה, ולאחר קירור והתמצקות, המוצר המתקבל זהה לחלל התבנית. בייצור בפועל, ייצור התבניות הוא שלב קריטי. בדרך כלל, יצרני תבניות מקצועיים מייצרים תבניות המשתמשות בחומרי מתכת כגון פלדה או אלומיניום על סמך עיצובים של מעצבים תעשייתיים או מהנדסים, מה שמבטיח שהתבניות יכולות לשכפל במדויק את תכונות החלק הנדרשות. היקף היישום של טכנולוגיית הזרקת פלסטיק הוא רחב ביותר, ומאפשר ייצור יעיל של כל דבר, החל מרכיבים אלקטרוניים מיניאטוריים ועד ללוחות גוף גדולים של רכב. בשנים האחרונות, עם התקדמות טכנולוגיית ההדפסה התלת-ממדית , נעשה שימוש בסוגים חדשים של חומרים פוטופולימריים בייצור תבניות הזרקה פשוטות. חומרים אלה מציגים תכונות תרמופלסטיות מיוחדות בטמפרטורה נמוכה, המונעות מהם להימס במהלך תהליך ההזרקה, ובכך מספקים פתרונות טכניים חדשים לייצור מהיר של אבות טיפוס וייצור בכמויות קטנות.
איך עושה הזרקת פלסטיק לעבוד?
שלב 1: הכנת חומרי גלם וחימום/המסה
הזרקת פלסטיק היא טכניקת עיבוד שבבי פלסטיק יעילה ומדויקת ביותר, כאשר זרימת העבודה המלאה שלה כוללת תיאום חלק של שלבים קריטיים מרובים. כל תהליך הייצור מתחיל בטיפול מקדים של חומרי הגלם, כאשר כדוריות או אבקות פלסטיק חייבות לעבור תחילה ייבוש קפדני כדי להסיר כל לחות הקיימת בחומר. שלב זה קריטי מכיוון שלחות שיורית יכולה להתאדות בטמפרטורות גבוהות, מה שמוביל לבועות או פגמים במשטח המוצר הסופי. חומרי הגלם היבשים מוזנים לתוך המיכל של מכונת ההזרקה ונכנסים לחבית המחוממת תחת השפעת כוח הכבידה. החבית מצוידת בבורג מסתובב שתוכנן במיוחד, אשר לא רק מעביר את החומר אלא גם מייצר כוחות גזירה חזקים ואפקטים של ערבוב באמצעות המבנה הגיאומטרי הייחודי שלו. מערכת החימום שולטת במדויק בטמפרטורת החבית בטווח טמפרטורות ההיתוך של הפלסטיק, המחולק בדרך כלל לאזורי טמפרטורה מרובים לחימום הדרגתי, מה שמבטיח חימום אחיד והתכה הדרגתית של הפלסטיק. תחת התקדמות הסיבוב של הבורג, כדוריות פלסטיק מוצקות עוברות טרנספורמציה ממצב זכוכיתי למצב אלסטי גבוה ובסופו של דבר למצב זרימה צמיגי, ויוצרות מותך עם יכולת זרימה טובה. תהליך פלסטיזציה זה דורש שליטה מדויקת בפרמטרים כגון טמפרטורה, לחץ ומהירות בורג.
שלב 2: הזנה והתכה של פלסטיק תרמופלסטי
שלב הזרקת הפלסטיק בתהליך הזרקת הפלסטיק הוא אחד השלבים הקריטיים ביותר בתהליך כולו, והוא קובע ישירות את איכות היציקה של המוצר הסופי ואת דיוק הממדים שלו. לאחר שהחומר הגלם הפלסטי נמס לחלוטין בחבית, מכונת ההזרקה נכנסת לשלב הזרקה בלחץ גבוה. בשלב זה, המערכת ההידראולית מניעה את הבורג להתקדם במהירות ובלחץ מבוקרים בדיוק רב, תוך הזרקת הפלסטיק המותך המאוחסן בקצה הקדמי של הבורג דרך הפיה לחלל התבנית הסגור. תהליך הזרקה זה חייב להתבצע בלחץ גבוה במיוחד, בדרך כלל בין עשרות למאות מגה-פסקל, על מנת להבטיח שההתכה הצמיגה תוכל למלא במהירות כל פינה בתבנית. מערכת התבנית מתוכננת בקפידה, כולל מבנים כגון המסלול הראשי, המסלול והשער, אשר יחד מנחים את זרימת ההתכה ושולטים בתהליך המילוי. במהלך תהליך המילוי, יש לנטר בקפדנות את הטמפרטורה, הלחץ וקצב הזרימה בקצה הקדמי של ההתכה, שכן כל תנודה עלולה לגרום לפגמים כגון ירי קצר, הבזק או קווי ריתוך.
שלב 3: החזקת לחץ
בתהליך ההזרקה, שלב לחץ ההחזקה הוא שלב קריטי בהבטחת איכות המוצר, ומשפיע ישירות על דיוק המימדים, התכונות המכניות ואיכות פני השטח של המוצר הסופי. לאחר שהפלסטיק המותך מילא את חלל התבנית, המערכת עוברת מיד לשלב לחץ ההחזקה. במהלך שלב זה, מכונת ההזרקה ממשיכה להפעיל לחץ מסוים על הפלסטיק המותך שעדיין לא התמצק לחלוטין. תפקידו העיקרי של שלב זה הוא לפצות על הצטמקות הנפח המתרחשת במהלך הקירור, ובכך למנוע פגמים כגון סטיות מימדיות, שקעים במשטח או חללים פנימיים הנגרמים כתוצאה מהצטמקות החומר. תהליך לחץ ההחזקה דורש שליטה מדויקת בשלושה פרמטרים מרכזיים: לחץ החזקה, זמן החזקה ועקומת לחץ החזקה. בדרך כלל, לחץ ההחזקה מוגדר ל-30%-80% מלחץ ההזרקה, כאשר ערכים ספציפיים מותאמים על סמך תכונות החומר, מבנה המוצר ודרישות התהליך. זמן ההחזקה תלוי בעובי דופן המוצר ובקצב הקירור, ובדרך כלל נמשך עד שהפלסטיק בשער התמצק לחלוטין.
שלב 4: זמן החזקה וקירור
בתהליך הזרקת הזרקה, שלב הקירור הוא גורם קריטי בקביעת יעילות הייצור ואיכות המוצר. לאחר סיום שלב לחץ ההחזקה, הפלסטיק המותך בתוך התבנית עובר לתהליך קירור מבוקר, הנמשך עד שהחלק משיג חוזק מבני ויציבות ממדית מספיקים כדי להסירו בבטחה. תהליך הקירור אינו רק פיזור חום טבעי אלא תהליך חילופי חום מבוקר במדויק. התבנית מצוידת במערכת תעלות קירור מורכבת המשתמשת במדיה קירור במחזור (בדרך כלל מים או שמן) כדי להסיר במהירות את החום המשתחרר במהלך התמצקות הפלסטיק. תכנון מערכת הקירור חייב להיות מבוסס מדעית, תוך הבטחת יעילות קירור והימנעות ממאמץ פנימי או עיוות הנגרמים כתוצאה מקירור יתר מקומי. משך זמן הקירור תלוי במספר גורמים, כולל התכונות התרמיות של חומר הפלסטיק, עובי דופן המוצר, טמפרטורת התבנית ויעילות מערכת הקירור. עבור פלסטיק גבישי כמו PP ו-PE, יש לקחת בחשבון גם את השפעת הקריסטליות על ביצועי המוצר, מה שהופך את השליטה בקצבי הקירור לקריטית במיוחד.
שלב 5: תהליכי פליטה וגימור
השלב הקריטי הסופי של יציקת הזרקה הוא שלב פתיחת התבנית והסרת החלק, המסמן את השלמת מחזור היציקה כולו. לאחר שהחלק התקרר מספיק בתוך חלל התבנית והגיע לקשיות הרצויה, מערכת ההידוק של מכונת ההזרקה מתחילה לפעול. ראשית, היא עוברת ממצב הידוק בלחץ גבוה למצב הגנה בלחץ נמוך, לאחר מכן התבנית נפתחת בצורה חלקה לאורך קו הפרידה בהתאם לתוכנית שנקבעה מראש. יש לשלוט ברצף ובמהירות פתיחת התבנית, בדרך כלל באמצעות עקומת פתיחה בת שלושה שלבים (איטי-מהר-איטי) כדי להבטיח פתיחה יעילה של התבנית תוך הימנעות מנזק לחלק או פגיעה בתבנית הנגרמת מהפרדה פתאומית. לאחר פתיחת התבנית במלואה, מערכת הפליטה המותקנת בצד התבנית הנע מתחילה לפעול. מנגנוני פליטה כגון פיני פליטה, לוחות פליטה או שסתומים פנאומטיים נעים בצורה חלקה תחת הנעה הידראולית או מכנית כדי להפריד את החלק היצוק מחלל התבנית. תהליך הפליטה דורש תשומת לב מיוחדת לשליטה על מהירות הפליטה, מהלך הפליטה ותדירות הפליטה כדי להבטיח פירוק מלא של המוצר ללא פגמים כגון סימני פליטה או עיוות. עבור מוצרים בעלי מבנה מורכב, ייתכן שיידרשו שיטות פירוק כיתה מיוחדות כגון פעולה סדרתית של מנגנוני פליטה מרובים או פירוק כיתה סיבובית.
מהם היישומים של הזרקת פלסטיק?
1. תעשיית הרכב
הזרקת פלסטיק ממלאת תפקיד מרכזי במגזר ייצור הרכב , וכוללת ייצור של רכיבים שונים, החל מחלקים פנימיים ועד חלקים חיצוניים, ומחלקים פונקציונליים ועד דקורטיביים. במגזר מערכות פנים הרכב, טכנולוגיית הזרקת פלסטיק נמצאת בשימוש נרחב לייצור לוחות מחוונים מקשה אחת, לוחות גימור דלתות, לוחות קונסולה מרכזית, משענות ידיים למושבים ותאי אחסון שונים. רכיבים אלה לא רק צריכים לעמוד בדרישות דיוק ממדי מחמירות, אלא גם דורשים תחושה טקטית מעולה ומרקמי פני שטח אסתטיים ונעים לעין. הזרקת פלסטיק, בשילוב עם תהליכים נוספים כגון צביעה, ציפוי עור או IMD (קישוט בתוך התבנית), יכולים להשיג בצורה מושלמת דרישות אלה. בתחום החוץ של הרכב, רכיבים יצוקים בהזרקה כגון מערכות פגושים, פסי גימור קשתות גלגלים ומכלולי גריל לא רק כוללים צורות תלת-ממדיות מורכבות, אלא גם עומדים בדרישות ביצועים מיוחדות כגון עמידות בפני פגיעות ועמידות בפני מזג אוויר.
2. מכשירים רפואיים
טכנולוגיית הזרקת פלסטיק ממלאת תפקיד חיוני בייצור מכשור רפואי , כאשר יישומיה משתרעים על פני מגוון רחב של מוצרים, החל ממוצרים רפואיים בסיסיים ועד למכשירים מדויקים מתקדמים. בתחום האספקה הרפואית החד-פעמית, תהליכי הזרקה משמשים לייצור המוני של רכיבי מזרקים סטריליים שונים, אביזרי מחבר תוך ורידי, צינורות איסוף דם בוואקום, צינורות דגימה ויראלית ומכשירים רפואיים חד-פעמיים אחרים. למוצרים אלה דרישות מחמירות לדיוק ממדים, גימור פני השטח וביצועי איטום. בתחום האבחון חוץ גופי, שבבי מיקרופלואידיקה מדויקים בהזרקה, מארזים לערכות ריאגנטים ומצעים לכרטיסי בדיקה מספקים תמיכה טכנית אמינה לאבחון מולקולרי מודרני ולבדיקות נקודתיות (POCT). בתחום מכשור כירורגי, טכנולוגיית הזרקה משמשת לייצור ידיות למכשור לפרוסקופי, רכיבי המוסטט, מכשירי תפירה כירורגיים ומוצרים אחרים.
3. מוצרי אלקטרוניקה וחשמל
טכנולוגיית הזרקת פלסטיק ממלאת תפקיד מכריע בתעשיית ייצור האלקטרוניקה ומכשירי חשמל, כאשר יישומיה חודרים כמעט לכל שלב בשרשרת האספקה של מוצרים אלקטרוניים שונים. במגזר האלקטרוניקה הצרכנית, תהליכי הזרקה נמצאים בשימוש נרחב בייצור מעטפות סמארטפונים, רכיבים מבניים למחשבים ניידים, כיסויי שעונים חכמים ומוצרים אחרים. מוצרים אלה לא רק דורשים דיוק מימדי ואיכות גימור פני שטח גבוהים במיוחד, אלא גם חייבים לעמוד בדרישות עיצוב מודרניות לפרופילים קלים ודקים ובנייה מקשה אחת. מחברים אלקטרוניים הם תחום יישום חשוב נוסף ליציקת הזרקה, כולל רכיבים מדויקים כגון יציאות USB, מחברי Type-C ומחברי לוח-ללוח. למוצרים אלה דרישות מחמירות ביותר ליציבות מימדית וביצועי בידוד, כאשר סבולות נשלטות לעתים קרובות בטווח של ±0.02 מ"מ. בתחום מכשירי החשמל הביתיים, רכיבים כגון לוחות מזגנים, לוחות בקרה של מכונות כביסה וידיות דלתות מקרר המיוצרים באמצעות הזרקה חייבים לא רק לעמוד בדרישות חוזק מבני, אלא גם להיות בעלי עמידות מצוינת בפני מזג אוויר ותכונות מעכבות בעירה.
יתרונות של הזרקת פלסטיק
1. יעילות גיבוש גבוהה
הזרקת פלסטיק בולטת בייצור בזכות יעילות הייצור יוצאת הדופן שלה. תהליך זה משתמש בזרימת ייצור אוטומטית לחלוטין, המאפשרת פעולה רציפה וללא הפרעות, החל מכניסת חומרי הגלם ועד לפלט המוצר המוגמר. מחזור הזרקה טיפוסי נע בדרך כלל בין 15 ל-120 שניות, בהתאם לגודל המוצר ולמורכבותו. מכונות הזרקה מודרניות במהירות גבוהה יכולות להשיג עד מאות מחזורי יציקה בדקה, מה שהופך אותן למתאימות במיוחד לייצור רכיבים הדורשים ייצור בקנה מידה גדול. בהשוואה לעיבוד שבבי מסורתי או יציקה ידנית, הזרקה יכולה לחסוך למעלה מ-90% מזמן הייצור. בנוסף, יישום טכנולוגיית תבנית מרובת חללים מאפשר יציקה סימולטנית של עשרות מוצרים זהים בהזרקה אחת, מה שמגדיל עוד יותר את התפוקה ליחידת זמן. שיטת ייצור יעילה ביותר זו מפחיתה משמעותית את עלות הייצור ליחידה, ומספקת פתרון אידיאלי לייצור תעשייתי בקנה מידה גדול.
2. דיוק גבוה וחזרה טובה
לתהליך הזרקת פלסטיק יתרונות יוצאי דופן מבחינת דיוק ממדי ועקביות המוצר. ציוד הזרקה מתקדם בשילוב עם תבניות מעובדות בדיוק רב יכול להשיג סבילות ממדיות גבוהות במיוחד של ±0.01 מ"מ, ועומד בדרישות המחמירות ביותר לחלקים מדויקים. רמת דיוק זו קריטית עבור מוצרים כגון מחברים אלקטרוניים ומכשירים רפואיים הרגישים מאוד לדיוק ממדי. מבחינת חזרתיות, מוצרים בהזרקה מציגים שונות מינימלית בין אצוות, כאשר ערכי CPK בדרך כלל עולים על 1.67, מה שמבטיח שלכל מוצר בייצור בקנה מידה גדול יש מאפייני איכות זהים. מכונות הזרקה מודרניות מצוידות במערכות בקרה בלולאה סגורה המנטרות ומתאימות פרמטרי תהליך בזמן אמת, מה שמבטיח עוד יותר את יציבות הייצור.
3. מגוון רחב של חומרים רלוונטיים
תהליך הזרקת פלסטיק מציג יכולת הסתגלות יוצאת דופן לחומרים, והוא מסוגל לעבד כמעט את כל סוגי חומרי הפולימר. מבחינת פלסטיק תרמופלסטי, חומרים הנעים בין פלסטיק למטרות כלליות כמו PP ו-ABS ועד פלסטיק הנדסי כמו PC ו-POM, כמו גם פלסטיק בעל ביצועים גבוהים כמו PEEK ו-PEI, ניתנים לעיבוד באמצעות הזרקה. פלסטיק תרמוסטי כמו שרף פנולי ושרף אפוקסי מתאים גם הוא לתהליכי הזרקה מיוחדים. בנוסף, אלסטומרים שונים (TPE, TPU), פלסטיק מבוסס ביולוגית וחומרים מתכלים משמשים יותר ויותר בהזרקה. על ידי התאמת ניסוחי החומרים, ניתן לייצר מוצרים בעלי תכונות ספציפיות, כגון כיתה מעכבת בעירה, כיתה עמידה בפני UV, כיתה מוליכה או כיתה מיגון אלקטרומגנטי.
חסרונות של פלסטי הזרקת דפוס
1. עלויות עובש גבוהות
לתהליך הזרקת פלסטיק יש חסמים כלכליים משמעותיים מבחינת השקעה בתבניות. סט של תבניות הזרקה מורכבות במידה בינונית דורש בדרך כלל השקעה של 50,000 עד 500,000 יואן עבור עלויות ייצור, בעוד שתבניות מדויקות או מרובות חללים יכולות לעלות עד כמה מיליוני יואן. תהליך ייצור התבניות כולל שלבים מרובים, כגון עיבוד מכני מדויק, טיפול בחום וטיפול פני שטח, עם מחזור ייצור של 4 עד 12 שבועות מהתכנון ועד המסירה. השקעה ראשונית גבוהה זו הופכת את הכדאיות הכלכלית של הזרקת פלסטיק למימוש מלא רק בייצור בקנה מידה גדול (בדרך כלל דורש 5,000 יחידות או יותר). עבור אימות אב טיפוס או ייצור ניסיוני בקנה מידה קטן בשלבים המוקדמים של פיתוח המוצר, תהליכים חלופיים כגון הדפסה תלת מימדית או תבניות סיליקון עשויים להציע יתרונות עלות גדולים יותר. בנוסף, תחזוקה ואחסון של תבניות דורשים השקעה מתמשכת, מה שמגדיל עוד יותר את עלות הבעלות הכוללת.
2. שינויי עיצוב נוקשים
הזרקת פלסטיק מפגינה קשיחות משמעותית בכל הנוגע לשינויים בתכנון המוצר. בתור כלים מדויקים העשויים מפלדה, קשה לשנות תבניות באופן משמעותי לאחר ייצורן. אפילו התאמות מידתיות פשוטות עשויות לדרוש עיבוד מחדש של הליבה או החלל, בעוד ששינויים בתכנון המבני מחייבים לעתים קרובות גריטה של התבנית הקיימת ויצירת חדשה. שינויים כאלה לא רק כרוכים בעלויות עיבוד נוספות (בדרך כלל 30%-70% מעלות התבנית המקורית) אלא גם גורמים לעיכובים בייצור של 2-4 שבועות. במהלך איטרציות של פיתוח המוצר, חוסר גמישות זה מאלץ חברות להשלים את כל אימות התכנון לפני ייצור התבניות, מה שמגדיל את הסיכונים והעלויות של פיתוח בשלב מוקדם.
3. מידות המוצר מוגבלות על ידי אילוצי עובש
לעיצוב הזרקת פלסטיק יש מטבעם אילוצים בתהליך בנוגע למידות המוצר. מנקודת מבט של ציוד, מידות העיצוב המרביות מוגבלות על ידי כוח ההידוק ומרחב חלל התבנית של מכונת ההזרקה. נכון לעכשיו, מכונות ההזרקה הגדולות ביותר בשוק יכולות לייצר מוצרים באורך של כ-4 מטרים; עם זאת, עלויות ההשקעה והתפעול עבור ציוד כזה גבוהות ביותר. מוצרים בעלי דופן דקה במיוחד (למשל, כאלה שעוביים נמוך מ-0.5 מ"מ) מציבים דרישות גבוהות ביותר לדיוק התבנית ולבקרת התהליך. מגבלות אלו מחייבות חקירה של תהליכים חלופיים עבור יישומים מסוימים עם דרישות גודל מיוחדות. לדוגמה, מוצרים גדולים עשויים להתאים יותר לעיצוב רוטו או לעיצוב ניפוח, בעוד שחלקים בעלי דיוק מיקרו עשויים לדרוש עיצוב הזרקה מיקרו או הטבעה. בנוסף, הגדלת מידות המוצר מאריכה משמעותית את זמן הקירור, ומשפיעה על יעילות הייצור הכוללת.

שאלות נפוצות בנושא הזרקת פלסטיק
כמה זמן לוקח לייצר חלקים באמצעות הזרקת פלסטיק?
הזמן הנדרש לייצור חלקים באמצעות הזרקת פלסטיק תלוי במספר גורמים, כולל גודל החלק, מורכבות התכנון, סוג החומר ונפח הייצור.
אילו גורמים משפיעים על איכות החלקים המיוצרים בהזרקה?
איכות החלקים המוזרקים מושפעת בעיקר מתכנון התבנית, בחירת החומרים, פרמטרי העיבוד, מצב המכונה ומיומנות המפעיל. תכנון טוב, חומרים מתאימים, הגדרות מדויקות וציוד מתוחזק היטב מסייעים להבטיח חלקים עקביים וללא פגמים.







