
הנה העניין לגבי הזרקת פלסטיק . התבנית היא לא סתם קופסה ששופכים לתוכה פלסטיק. היא לב ליבו של כל הפעולה. אם התבנית גרועה, שום דבר אחר לא משנה.
האיכות שלו פוגעת בכל מה שמתקדם במורד הזרם. מידות החלק הסופי יהיו לא אחידות. פני השטח ייראו מחוספסים או לא עקביים. החוזק המכני של כל חלק עלול להיפגע. בנוסף לכך, מהירות הייצור תרד, והתבנית עצמה תישחק במהירות. זה הרבה על כלי אחד.
אז מה בעצם הופך תבנית הזרקה לטובה או רעה? בואו ניכנס לזה.
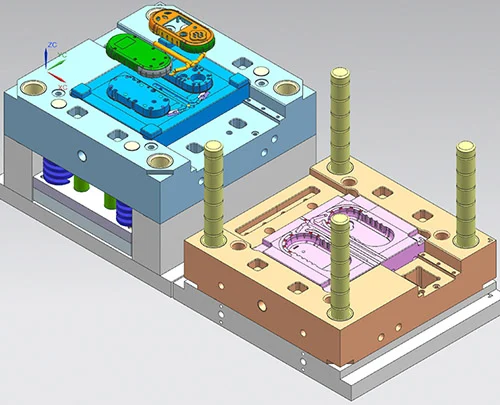
עיצוב תבנית
בואו ננתח מה הופך תבנית לטובה או לרעה. זה מתחיל על שולחן השרטוט. פגמים בעיצוב לא מתוקנים אחר כך. אי אפשר לעבד את דרכך החוצה מעיצוב גרוע. אז זה מה שחשוב.
תכנון מבנה חלל וליבה
החלל והליבה הם האירוע העיקרי. הם מעצבים את הפלסטיק. הדיוק הממדי שלהם, הגיאומטריה המדויקת, זווית העיצוב ששמים על הקירות, רדיוס הפינות - כל זה מכתיב את מראה החלק הסופי והאם הוא עומד בדרישות הגודל שלכם.
הנה עוד דבר. הפריסה חשובה. אם יש לכם מספר חללים בתבנית אחת, המרווח והסידור שלהם שולטים באופן שבו הפלסטיק המותך זורם באופן אחיד. פריסה לא מאוזנת היא בעיה. תקבלו חלקים בגדלים שונים זה מזה. צפיפות החומר תשתנה לאורך האצווה. חלק אחד עשוי להיות חזק, והשני חלש.
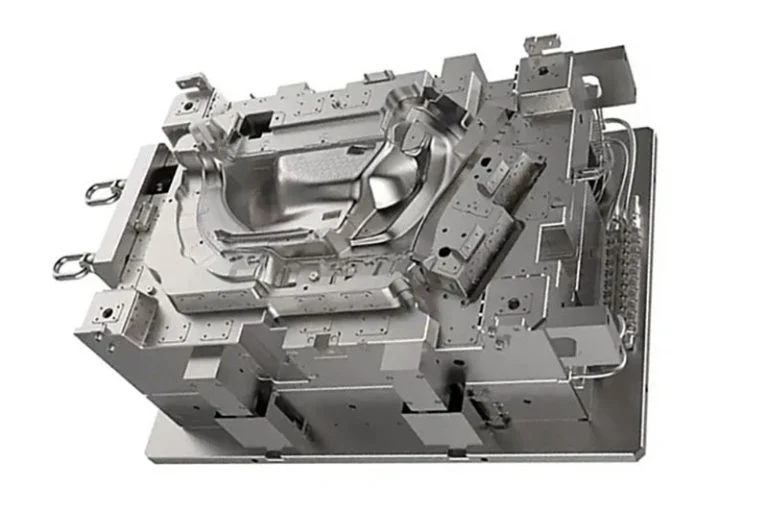
עיצוב מערכת ראנר
חשבו על מערכת הריצים כעל הצנרת. זוהי התעלה הראשית, הריצים המסתעפים, השערים המזינים כל חלל, ובורות הפליז הקרות שלוכדות את החלק הראשון של פלסטיק מקורר. כל המסלול הזה מוביל את החומר המותך מפיה של המכונה אל תוך החלל. התכנון שלה הוא קריטי. ריצה גרועה פירושה שהחלל מתמלא בצורה גרועה או לא מתמלא כלל.
תכנון מערכת קירור וחימום
הנה מספר שכדאי לזכור. שלב הקירור תופס מעל 60% ממחזור היציקה כולו. זה רוב הזמן שלכם. לכן, תכנון חכם של מערכת קירור עושה שני דברים גדולים. הוא מאיץ ישירות את הייצור שלכם על ידי קיצור זמן המחזור. והוא שולט ישירות בכמה החלק מתעוות או מתעוות כשהוא מתמצק. אם תטעו בקירור, כל חלק יוצא מעוות.
מערכת אוורור ותכנון מנגנון ההנחיה/איתור
אוויר נלכד. זה קורה. אם לא נותנים לאוויר הזה דרך לצאת דרך מערכת אוורור, זה גורם לפגמים גלויים. תראו בועות, סימני כוויה מאוויר חם דחוס, קטעים קצרים שבהם הפלסטיק לא מגיע לקצה, או קווים חלשים שבהם שתי חזיתות זרימה נפגשות בצורה גרועה. במקרים גרועים, האוויר הדחוס מתחמם כל כך שהוא שורף או יוצר בורות במשטח חלל הפלדה. זה הורס את התבנית.
בנפרד, אתם צריכים את מנגנון ההנחיה והאיתור. אלו הם פיני ההנחיה, התותבים ומנעולי האיתור. חלקים אלה מבטיחים שחצאי התבנית ייסגרו באותו אופן בכל פעם. הם מונעים חוסר יישור בין החלל לליבה. חוסר מערכת הנחיה פירושו חלקים עם צעד או תזוזה גלויים.
חומרים עובש
אפשר לקבל את העיצוב הטוב ביותר בעולם. אבל אם בונים אותו מהפלדה הלא נכונה, התבנית תיכשל. בחירת החומר אינה מחשבה שלאחר מעשה. זוהי תנאי הכרחי מרכזי. היא קובעת את קשיות התבנית, את מידת עמידותה בפני שחיקה, את יכולתה להילחם בקורוזיה, את עמידותה בפני חום ואת עמידותה בפני פגיעות. בחירה לא נכונה, ושום דבר אחר לא יעבוד.
חומרי חלל וליבה
זה המקום שבו הפלסטיק נוגע בפלדה. לכן הבחירה תלויה בעבודה שלך.
עבור חלקים סטנדרטיים ונפחים נמוכים יותר, משתמשים בפלדות יציקה מפלסטיק מוקשחות מראש. חשבו על P20 או 718. הן מלטשות יפה. הן עמידות בפני שחיקה. העלות סבירה. זה סוס העבודה שלכם.
אבל לייצור בנפח גבוה? או לחלקים שקופים? או כל דבר שזקוק לגימור מבריק ויפהפה? אתם עוברים לפלדות ברמת מראה כמו S136 או NAK80. אלו שונות. אתם יכולים ללטש אותן עד כדי מראה אמיתי. הן נלחמות בקורוזיה. הן עמידות בפני שחיקה במשך מיליוני מחזורים. אתם משלמים יותר, אבל אתם מקבלים את הביצועים.
הנה אזהרה ספציפית. חלק מהפלסטיקים קורוזיביים. PVC ו-POM הן דוגמאות מובהקות. הם פולטים כימיקלים שתוקפים פלדת כלים סטנדרטית. עבור חומרים אלה, עליכם להשתמש בפלדת אל-חלד עמידה בפני קורוזיה לחלל. אחרת, פני השטח של התבנית יחלידו, יגרמו לשקעים ויתכלו. החלקים ייראו נורא, והתבנית תמות בגיל צעיר.
בסיס עובש ורכיבים מבניים
החלל מעצב. בסיס התבנית מחזיק מעמד. זוהי כל המסגרת התומכת. בדרך כלל, היא עשויה מפלדת פחמן מבנית טובה, כמו פלדת 45#. הבסיס זקוק לחוזק גולמי וקשיחות. עליו לעמוד בכוחות ההידוק העצומים של מכונת ההזרקה מבלי להתכופף או להתגמש. אם הבסיס מתעוות, מאבדים את כוח ההידוק והחלקים מתבהרים.
ואז יש את החלקים הנעים. פיני פליטה, שרוולי פליטה, פיני הנחיה, תותבי הנחיה. אלה דורשים פלדות רכיבים מיוחדות. הם חייבים להיות קשיחים ביותר ועמידים בפני שחיקה. הם מחליקים קדימה ואחורה מיליוני פעמים. היציבות הממדית שלהם היא קריטית. פינים ותותבים זולים ואיכותיים ירודה יתבלו במהירות. הם יתעוותו או יתקלקלו. אחר כך נתקעים על מפלטים או מדריכים לא מיושרים. זה עוצר את הייצור. אז קונים כאן רכיבים איכותיים. זה לא נתון למשא ומתן.
טיפול בחום ו טיפול שטח
כאן הופכת פלדה גולמית לכלי עבודה אמיתי. טיפול בחום וטיפול פני השטח אינם שלבים אופציונליים. הם אלו שמעניקים לתבנית את חוזקה הקרבי.
תחשבו קודם על טיפול בחום. אתם מדברים על קְוֶנְג (quenching), הֶרְפָּס (healing), קרבוריזציה (carburizing) וְנִיטְרִידוּן (nitering). תהליכים אלה קובעים ישירות שני דברים: הקשיות הסופית של הפלדה ומצב המאמץ הפנימי הנעול בתוכה. אם תטעו במתכון, ההשלכות יהיו אכזריות. התבנית לא תהיה קשה מספיק. היא תתבלה מהר. גרוע מכך, המאמצים הפנימיים עלולים לגרום לתבנית להתעוות או להיסדק במהלך עיבוד שבבי או תחת לחץ ייצור. תבנית סדוקה היא תבנית מתה.
עכשיו תסתכלו על טיפולי פני השטח. זה בערך מה שקורה בשכבה החיצונית ביותר של החלל. ליטוש, ציפוי כרום, ניטרידינג וציפוי טיטניום. כל אחד מהם משרת מטרה. הם משפרים את גימור החלל, מגבירים את עמידות הבלאי ונלחמים בקורוזיה.
אבל הדיוק חשוב כאן. אם דיוק הליטוש שלכם רשלני, תקבלו משטחים מחוספסים של החלק. המשטח המחוספס הזה גם מקשה על הפליטה. החלק נדבק. אם תבחרו בטיפול פני השטח הלא נכון לפלסטיק שלכם - נניח, דילוג על הגנה מפני קורוזיה עבור PVC - אתם מאיצים את שחיקת התבנית באופן דרמטי. החלל נשחק. לכן עליכם להתאים את הטיפול לחומר וליישום. אין קיצורי דרך.
עיבוד שבבי וייצור דיוק
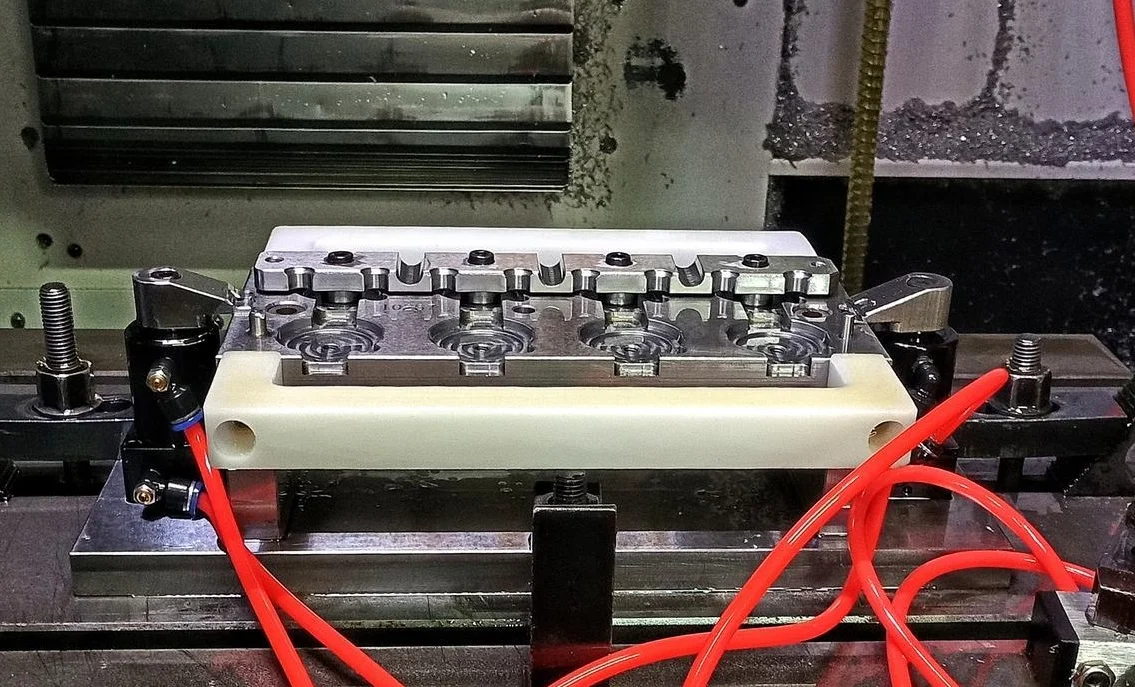
אפשר לקבל עיצוב מושלם. אפשר לבחור את הפלדה הטובה ביותר. אבל אם מעבדים אותה בצורה גרועה, התבנית תהיה זבל. סוף הסיפור. דיוק עיבוד שבבי הוא המקום שבו התיאוריה פוגשת את המתכת בפועל. שלושה דברים שולטים בתוצאה הסופית: הציוד, תוכנית התהליך והאדם שמפעיל את המכונה.
דיוק ציוד עיבוד שבבי
חלל הליבה נחתך על ידי מכונות ספציפיות. מכונות כרסום CNC, מרכזי עיבוד שבבי, מכונות EDM (מכונות פריקה חשמלית), מכונות EDM לתיל, מכונות ליטוש שטח. לכל פריט ציוד יש מגבלות דיוק ויציבות משלו. אם יש סטייה כלשהי במכונה - בורגי כדור שחוקים, מסלולים רופפים, סיבוב ציר - שגיאה זו נחרטת ישירות ברכיב התבנית. לא ניתן לתקן אותה מאוחר יותר. דיוק המכונה הוא הדיוק שלך.
רציונליות של תהליך העיבוד השבבי
הרצף חשוב. הרבה. אתם לא רק חותכים ומקווים. הסדר הנכון הוא חיתוך גס, אחר כך טיפול בחום, אחר כך גימור, אחר כך ליטוש, ואז ליטוש. אם מדלגים על שלבים או מבצעים אותם בסדר לא נכון, מכניסים מאמצים פנימיים לפלדת התבנית. מאמצים אלה לא נשארים מוסתרים. הם גורמים לתבנית להתעוות במהלך הייצור, או לפעמים אפילו במהלך העיבוד הסופי.
הנה מלכודות ספציפיות. עיבוד שבבי (EDM) משתמש בניצוצות כדי לשחוק את החלל. אם הפרמטרים שלך שגויים, אתה מקבל משטח מחוספס ומחורץ. עיבוד שבבי תיל משאיר גימור ברור. אם הוא גס מדי, דופן החלל נראית נורא. וליטוש? אם לא תעשה זאת ביסודיות ובשיטתיות, לעולם לא תגיע לגימור המראה הזה. גרוע מכך, אתה יכול למעשה להרוס את הדיוק הממדי על ידי ליטוש יתר במקום אחד. לכן כל שלב צריך להיות מבוקר.
בקרת סבילות ממדיות וגיאומטריות
זה הפרט והפרטים. לכל רכיב בתבנית יש סבילות ממדית. אתם חייבים לשמור עליה. אבל מעבר לכך, יש סבילות גיאומטריות: מקבילות בין שני משטחים, ניצב של פין לפאה, קואקסיאליות של חור וציר. אם כל אחד מאלה יסחף מחוץ למפרט, דברים רעים קורים. חלקים יוצאים לא נכון. התבנית נשחקת בצורה לא אחידה ובמהירות. במקרה קטסטרופלי, התבנית פשוט נכשלת. היא ננעלת או נסדקת.
רמת המיומנות של המפעילים
הנה האמת הלא נוחה. מכונות לא פועלות מעצמן. עיבוד שבבי בתבניות הוא מלאכה היברידית. היא דורשת מכונות מדויקות המופעלות על ידי אדם מיומן. הניסיון הטכני של המפעיל, העין שלו לפרטים, תחושת האחריות שלו - אלה אינם מיומנויות רכות. אלה משתני ייצור. יכולה להיות לכם מכונת החרס בעלת חמישה צירים הטובה בעולם. אם המפעיל רשלן או חסר ניסיון, הוא יקרוס את הכלי, יגדיר בצורה שגויה היסט עבודה, או יחמיץ מדידה קריטית. שום ציוד ושום תהליך לא יכולים לפצות באופן מלא על חוסר מיומנות של המפעיל או ערנות פשוטה. האדם שבפקדים הוא השער הסופי.
עצרת וניפוי שגיאות
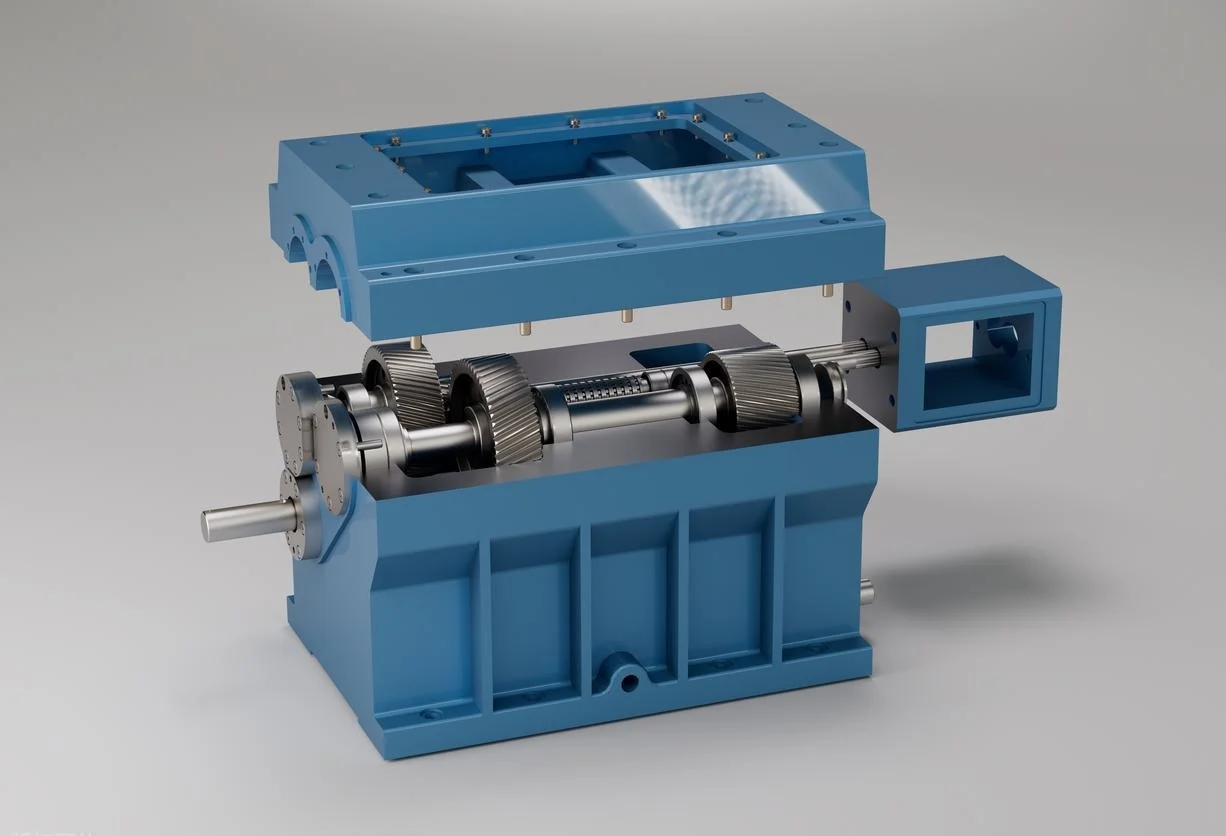
כל הרכיבים מעובדים בצורה מושלמת. עכשיו צריך להרכיב אותם יחד. הרכבה היא המקום שבו חלקים בודדים הופכים למערכת עובדת. לאחר מכן מבצעים ניפוי שגיאות - זהו יציקה ניסיונית - כדי להוכיח שזה באמת מייצר חלקים טובים.
דיוק הרכבה
זו לא עבודה רשלנית. מרווחי התאמה חשובים. פין הדוק מדי יגרום לקשקש. רופף מדי, והוא יתנדנד. אתם גם צופים במקבילות ובניצב לאורך כל המכלול. בסיס התבנית, החלל והליבה, פיני ההנחיה והתותבים, לוחית הפליטה ופתחי הסגירה של הריצה. הכל צריך להיות מיושר.
אם תתנו לכל אחת מהסבולות הללו להיסחף, ההשלכות יהיו מיידיות. חלקים יוצאים עם הבזק או יריות קצרות. פעולת התבנית הופכת לא עקבית - היא נקשרת או נדבקת. הבלאי מואץ באופן דרמטי באלף המחזורים הראשונים. אבל אם תעשו זאת נכון, הכל יזוז בצורה חלקה. התבנית נסגרת בחבטה חזקה ומדויקת בכל פעם.
יציקת ניסיון וניפוי שגיאות פרמטרים
כאן התיאוריה מגיעה לשוק. אתם מרכיבים את התבנית, מתקינים אותה ומבצעים ניסוי. המטרה היא התאמה שיטתית. אתם לא מנחשים. אתם משנים משתנה אחד בכל פעם.
הפרמטרים המרכזיים הם לחץ הזרקה, מהירות הזרקה, טמפרטורת התבנית, לחץ ההחזקה וזמן הקירור. אתם צופים בחלקי הניסיון. אתם מודדים אותם. אתם מחפשים פגמים ספציפיים. צילומים קצרים אומרים לכם שהחלל אינו מתמלא. עיוות אומר לכם שהקירור אינו אחיד או שהאריזה שגויה. סימני שקיעה מצביעים על לחץ החזקה לא מספיק. הבזק פירושו שההידוק חלש או שהתבנית אינה יושבת במלואו.
באמצעות תהליך זה, אתם מבצעים כוונון עדין. ניפוי שגיאות מוצלח עושה שני דברים חשובים. ראשית, הוא מאמת את עיצוב התבנית ואת עבודת ההרכבה. שנית, הוא קובע תהליך מתועד ואמין לייצור בקנה מידה מלא. אתם נועלים את הפרמטרים האלה. זה המתכון שלכם.
תחזוקה וניהול תפעולי
אפשר לבנות תבנית מושלמת. תכננו אותה נכון, בחרו את הפלדה הטובה ביותר, עבדו אותה במעבד עד עשיריות. אבל אז מעבירים אותה לייצור. וכאן תבניות מתות אם לא נזהרים. האופן שבו משתמשים, מתחזקים ומנהלים את התבנית לאורך כל חייה קובע את חיי השירות האמיתיים שלה. זו לא מחשבה שלאחר מעשה. זה קריטי.
תחזוקה שוטפת
הנה העבודה היומיומית. עליכם לנקות באופן קבוע את החלל, את תעלות האוורור ואת מערכת הניקוז. הצטברות של פלסטיק שאריות. שאריות גז משאירות שכבה. פסולת נלכדת. הכל חייב לצאת החוצה.
שימון אינו נתון למשא ומתן. רכיבים מנחים - פיני מנחה, תותבים, מחליקים - זקוקים לשמן. מנגנוני פליטה זקוקים לשמן. בלעדיו, נוצר חיכוך יבש. חיכוך יבש פירושו בלאי מוקדם. בלאי פירושו חלקים רשלניים ואז כשל בתבנית.
תקופות ארוכות של חוסר פעילות הן מלכודת. אם התבנית יושבת במשך שבועות או חודשים, עליכם לנקוט באמצעים למניעת חלודה. משמעות הדבר היא מריחת חומרים נגד חלודה על כל משטחי הפלדה. אטמו את החלל. הגנו מפני לחות באוויר. דלגו על כך, ותבנית איכותית תחליד ותיצור בורות גם כשהיא יושבת על המדף. קורוזיה לא משנה כמה שילמתם עבור הכלי.
נוהלי תפעול נאותים
מפעילים יכולים להרוס תבנית במהירות. כך תעשו זאת. פרמטרי הזרקה לא תואמים. לחץ הידוק מוגזם ימעך את אזורי האוורור או יעוות את בסיס התבנית. מהירויות פליטה גבוהות מדי יתנגשו בחלקים וישברו פיני פליטה קטנים. חומר גלם מזוהם - לטחון מחדש עם פיסות מתכת או חלקי מתכת - פועל כמו נייר זכוכית בתוך החלל.
הכלל פשוט. הגדרות המכונה חייבות להתאים למפרטי העיצוב של התבנית. אילוץ תבנית לפעול מחוץ לטווח המיועד לה מהווה התעללות. זה מאיץ את הבלאי באופן דרמטי ומוביל לנזק קבוע ובלתי הפיך.
תיקונים בזמן
נזק קל קורה. שריטות קלות על משטח חלל. שקעים קטנים מחלק שנפל. בלאי מקומי על פתח ניתוק. מתקנים זאת מיד. ליטוש מסיר את השריטה. ריתוך נקודתי ממלא שקע, ואז חותך מחדש את המשטח.
הסכנה היא עיכוב. התעלמו מפגם קטן, והוא מתפתח. שריטה הופכת לשקע. שקע הופך לסדק. בלאי מקומי מתפשט. מה שהיה תיקון פשוט של שלושים דקות הפך להחלפה מלאה של חלל. זהו נזק בלתי הפיך. זהו תבנית מתה. לכן, התערבות בזמן היא המפתח. תקנו את זה עכשיו, או קנו תבנית חדשה מאוחר יותר. הבחירה שלכם.
סיכום
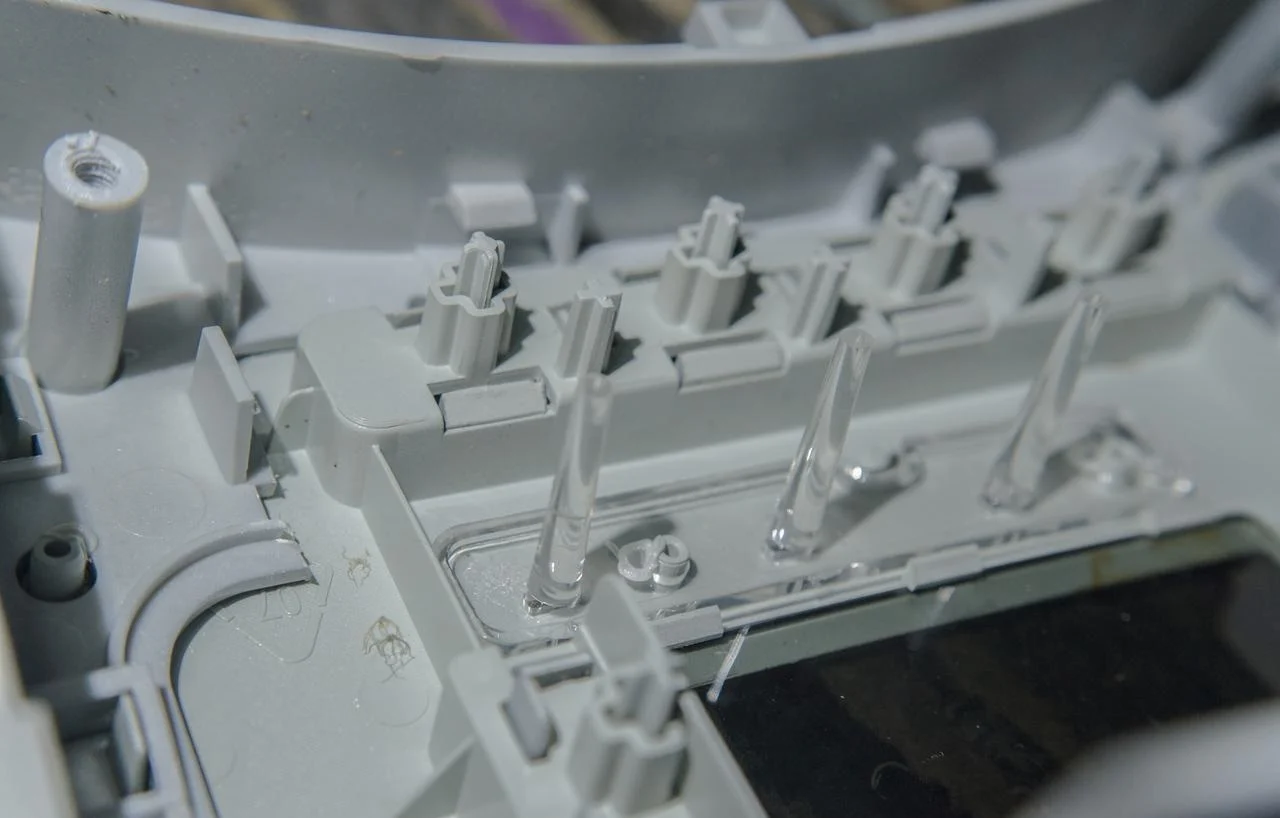
אז אתם רוצים תבנית טובה. תבנית עמידה לאורך זמן. זה מגיע משלבים רבים שעובדים יחד. לא אחד. לא שניים. כולם. עיצוב. בחירת חומרים. עיבוד שבבי. הרכבה. תחזוקה. כל חוליה בשרשרת הזו חייבת להחזיק מעמד.
הנה האמת הקשה. חוליה חלשה אחת שוברת את כל העניין. עיצוב מושלם שנבנה מפלדה גרועה נכשל. חלל מושלם שנבנה בצורה גרועה נכשל. תבנית מושלמת ללא תחזוקה נכשלת. השרשרת חזקה רק כנקודת החלשה שלה.
אז הלקח פשוט. אתם שמים לב לכל שלב. מהסקיצה הראשונה על המסך ועד לחלק האחרון שנפלט ביום שלישי אחר הצהריים. כך מקבלים איכות גבוהה. כך מקבלים תבנית עמידה.
בחרו NOBLE לטוב ביותר ייצור תבניות הזרקה
אנחנו מפעל לעיבוד שבבי CNC מדויק . תבניות הזרקה ורכיבים מדויקים הם עבודת הליבה שלנו. שנים במלאכה לימדו אותנו דבר אחד. איכות התבנית אינה מזל. זוהי סכום העבודה הקפדנית בכל שלב שעברנו. תכנון. בחירת חומרים. דיוק עיבוד שבבי. הרכבה. תחזוקה. אין קיצורי דרך.
הנה מה שאנחנו עושים. כרסום CNC , EDM, חיתוך חוטים , ליטוש פני שטח וליטוש מדויק. אנו מטפלים במגוון המלא של פלדות תבנית. P20 ו-718 לעבודות סטנדרטיות. S136 ו-NAK80 לברק גבוה ולנפח עבודה גבוה. פלדת אל-חלד עמידה בפני קורוזיה עבור פלסטיק מגעיל כמו PVC. טיפול בחום וגימור פני השטח מתבצעים באופן עצמאי. אנו שולטים בתהליך כולו.
שתי הסמכות חשובות לנו. ISO 9001:2015 לניהול איכות כללי. ו-ISO 13485:2016 למכשירים רפואיים. אלו אינם קישוטי קיר. הם משמעותם איכות עקבית, עקיבות מלאה של חומרים ותהליכים, ניהול סיכונים פעיל ומערכת שמשתפרת עם הזמן. זה חל בין אם אנחנו חותכים תבנית לקליפס לרכב או לרכיב קריטי של מכשיר.
צריכים תבנית אב טיפוס כדי לבדוק עיצוב? אנחנו עושים את זה. צריכים כלי ייצור בנפח גבוה שפועלים במשך מיליוני מחזורים? אנחנו בונים את זה. צריכים תבנית מורכבת מרובת חללים עם הזזות ומעליות? זו העבודה היומיומית שלנו. יש לנו את הציוד, את התהליכים המוסמכים ואת הניסיון. אתם מקבלים כלי אמין ובעל ביצועים גבוהים.
שאלות נפוצות
מהו זמן ההובלה האופייני לתבנית הזרקה?
זה תלוי. תבנית אב טיפוס פשוטה עם חלל אחד? זה יכול לקחת שבוע עד שבועיים. תבנית ייצור מדויקת עם חללים מרובים, מגלשות וסבולות צפופות? זה לוקח ארבעה עד חמישה שבועות או יותר. אנחנו בוחנים את עיצוב החלק שלכם ואת צרכי הנפח שלכם. לאחר מכן אנחנו נותנים לכם ציר זמן אמיתי.
כמה זמן יחזיק מעמד תבנית הזרקה?
אורך חיי התבנית אינו מספר אחד. הוא תלוי בפלדה, בפלסטיק, בתנאי המחזור ובמידת התחזוקה התקינה של הכלי. עבור תבנית ייצור סטנדרטית בפורמט P20 או 718, צפו ל-500,000 עד 1,000,000 יריות. אם אתם משתמשים בכמויות גדולות או בחומרים שוחקים כמו ניילון ממולא זכוכית, שדרגו לפלדות פרימיום כמו S136 או NAK80. עם תחזוקה נאותה, אלה יכולים לעלות על 1,000,000 יריות.
האם תוכלו לעזור לי לשפר את עיצוב החלק שלי לצורך יכולת עיצוב טובה יותר?
בהחלט. אנו מציעים ביקורות DFM. המהנדסים שלנו בוחנים את החלק שלכם ומציעים הצעות ספציפיות. התאימו את זווית הטיוטה כאן. איזנו את עובי הדופן שם. הוסיפו רדיוס בפינה החדה. שנו את מיקום קו ההפרדה. שינויים קטנים אלה מפחיתים פגמים, מקצרים את זמני המחזור ומאריכים את חיי התבנית. לעתים קרובות הם חוסכים לכם כסף משמעותי לאורך חיי הפרויקט.
אילו פגמים יכולים להתרחש אם התבנית מתוכננת או מתוחזקת בצורה גרועה?
תראו אותם בחלק שלכם. סימני ריתוך קצרים שבהם החלל לא מתמלא. סימני שקיעה על חלקים עבים. עיוות שמסובב את החלק מצורתו. הבזק לאורך קו הפרידה. סימני כוויה מאוויר לכוד. קווי ריתוך חלשים שבהם שתי חזיתות זרימה נפגשות בצורה גרועה. פגמים על פני השטח שהורסים את המראה. כפי שסקרנו קודם, אלה נובעים מתכנון גרוע, קירור לקוי, אוורור לקוי או הרגלי תחזוקה גרועים.
אילו סוגים של תבניות שאתם מייצרים?
אנו מכסים את כל המגוון. תבניות דו-פלטיות לחלקים פשוטים. תבניות שלוש פלטיות לחיבור מדויק. תבניות יציאה חמה להפחתת בזבוז ומחזורי ייצור מהירים יותר. תבניות פירוק לחלקים עם הברגה. תבניות משפחתיות המרצות גיאומטריות של חלקים מרובים בבת אחת. אנו גם בונים תבניות אב טיפוס לעבודות פיתוח והרצה בנפח נמוך.
האם אתם מייצאים תבניות לחו"ל?
כן. אנו שולחים תבניות ללקוחות ברחבי העולם. אנו מטפלים באריזה מתאימה כדי למנוע חלודה במהלך ההובלה. הגנה מפני קורוזיה, ארגזים אטומים וסידורי משלוח מלאים. התבנית שלך מגיעה מוכנה להרכבה והפעלה.
איך אני מקבל הצעת מחיר?
שלחו לנו את שרטוט החלק שלכם. קבצי CAD דו-ממדיים ותלת-ממדיים הם הטובים ביותר. ספרו לנו מהו נפח הייצור השנתי המשוער שלכם והחומר המועדף עליכם. הצוות שלנו בודק את הדרישות. אנו נשלח לכם הצעת מחיר תחרותית ואת גישת עיצוב התבניות המומלצת שלנו. פשוט.







