
מבוא
בחירה בתהליך יציקת פלסטיק שגוי יכולה להכפיל את עלויות הפרויקט ולעכב את הייצור בחודשים. חלק שעובד מצוין בתהליך אחד הופך לסיוט בתהליך אחר. התבנית נסדקת. החומר זורם בצורה גרועה. זמן המחזור מתארך.
קיימות שלוש שיטות נפוצות לחלקי פלסטיק. יציקה בהזרקה . יציקה בדחיסה . יציקה סיבובית . כל אחת מהן פועלת בצורה שונה. כל אחת מתאימה לצורות, נפחים וחומרים שונים.
מה זה הזרקה?
זהו התהליך שרוב האנשים מדמיינים כשהם שומעים "יציקה מפלסטיק". מכונה לוקחת כדורי פלסטיק, מתיכה אותם, ואז יוצרת את החומר המותך לתוך תבנית מתכת סגורה. הפלסטיק ממלא כל חלל, מתקרר ומתמצק. לאחר מכן התבנית נפתחת ופולטת את החלק. זמני המחזור קצרים. שלושים שניות נפוצים עבור חלקים קטנים.
איך זה עובד?
בורג בתוך חבית מחוממת מסתובב. הוא ממיס את כדורי הפלסטיק. לאחר מכן הבורג נע קדימה כמו בוכנה. הוא דוחף את הפלסטיק המותך דרך פיה ולתוך חלל התבנית. התבנית נשארת סגורה תחת לחץ הידוק בזמן שהחלק מתקרר. לאחר שהתבנית מוצקה, היא נפתחת. פיני פליטה דוחפים את החלק החוצה. כל המחזור חוזר על עצמו באופן אוטומטי. אין צורך בהתערבות אנושית בין מחזורים.
היישומים הטובים ביותר
ייצור בנפח גבוה הוא המקום שבו שולטת הזרקת חומרים. גיאומטריות מורכבות. סבולות צפופות. תוצאות עקביות על פני מיליוני חלקים. חשבו על לבני לגו. מכסי בקבוקים. מעטפות למכשור רפואי. מחברים לרכב. מתגים חשמליים. כל מוצר הדורש דיוק וכמויות גדולות מצביע על תהליך זה.
חלקים קטנים ומורכבים עובדים היטב. דפנות דקות אפשריות. מאפיינים כמו צלעות, בוסים ותפסים קלים לשילוב. לקוחות בוחרים בהזרקה כאשר הם זקוקים למאות אלפי חלקים זהים.
יתרונות עיקריים
- זמני המחזור מהירים לאחר שהתבנית פועלת. חמש עשרה עד שישים שניות לכל חלק הוא אופייני. הדיוק מצוין. סבולות של ±0.05 מ"מ הן שגרתיות עם כלים וחומר מתאימים. גימור פני השטח מגיע ישירות מהתבנית. אין צורך בגימור משני עבור יישומים רבים. אוטומציה היא פשוטה. רובוטים יכולים להסיר חלקים ולהכניס רכיבים.
- בזבוז החומרים נמוך. ניתן לטחון את הצינורות והקפיצים ולהשתמש בהם שוב כטחינה חוזרת. עלות העבודה לחלק זעירה לאחר שהמכונה פועלת.
חסרונות עיקריים
- עלות ייצור הכלים גבוהה מאוד. תבנית פלדה ברמת ייצור עולה לעתים קרובות עשרים אלף עד מאה אלף דולר או יותר. זמני האספקה ארוכים. שמונה עד שש עשרה שבועות לתבנית מורכבת הם נורמליים. שינויים בעיצוב לאחר חיתוך התבנית הם יקרים ואיטיים.
- הזרקת ייצור היא הגיונית כלכלית רק בנפחים גדולים יותר. מתחת לחמש מאות או אלף חלקים, עלות ייצור הכלים לחלק הופכת למופרכת. אנשים הזקוקים למנות קטנות צריכים לבחון תחילה תהליכים אחרים. ההשקעה הראשונית היא אמיתית. היא אינה ניתנת להחזר אם המוצר נכשל בשוק.
מהו דפוס דחיסה?
תהליך זה פועל בצורה שונה מיציקה בהזרקה. אין צורך בבורג. אין צורך בהזרקה בלחץ גבוה. במקום זאת, מישהו מכניס כמות מדודה מראש של חומר לחלל תבנית פתוח. התבנית נסגרת לאט. חום ולחץ מאלצים את החומר לזרום לצורת החלל. לאחר מכן החלק מתקשה. התבנית נפתחת. מישהו מושך את החלק המוגמר החוצה. ציוד פשוט. לחצים נמוכים יותר. גישה שונה לחלוטין.
איך זה עובד
מפעיל מכניס "מטען" של חומר - בדרך כלל תבנית מקדימה או גוש מדוד - לחלל התבנית. המכבש מוריד את החצי העליון כלפי מטה. חום מרכך את החומר. לחץ דוחף אותו לכל פינה בתבנית. עבור פלסטיק תרמוסטי, מתרחשת תגובה כימית. החומר מתחבר ומתקשה לצמיתות. עבור גומי או סיליקון, התהליך דומה, אך החומר נשאר גמיש. לאחר הייבוש, התבנית נפתחת. מישהו מסיר את החלק וחותך את עודפי הפלאש.
זמני המחזור ארוכים יותר מאשר ביציקה בהזרקה. שתיים עד חמש דקות הן נפוצות. לא ניתן לזרז את שלב הייבוש.
היישומים הטובים ביותר
יציקה בדחיסה מצטיינת בחומרים שיציקה בהזרקה מתקשה להתמודד איתם. פלסטיק תרמוסטי כמו פנולים, אפוקסי ומלמין. רכיבי גומי טבעיים וסינתטיים. לוחות מקשים מסיליקון לאלקטרוניקה. פריטים גדולים, שטוחים או מעוקלים בעדינות כמו מארזים חשמליים, מכסי מיכלים ורכיבי מכשירי חשמל.
צמיגי מכוניות הם דוגמה קלאסית. תרכובת הגומי נכנסת לתבנית קרה. חום ולחץ מקשים אותה לצורת הצמיג הסופית עם דוגמאות סוליה וסימוני דופן.
יתרונות עיקריים
- עלות ייצור הכלים נמוכה יותר מזו של הזרקה. התבניות פשוטות יותר. אין מערכות ריצה מורכבות או עיצובי שערים. אין צורך במנגנוני הידוק בלחץ גבוה. תבניות אלומיניום או אפילו מרוכבות מתאימות לריצות קצרות יותר.
- התהליך מטפל היטב בחומרים מחוזקים בסיבים. סיבי זכוכית או פחמן ארוכים נשארים שלמים. ביציקה בהזרקה, פעולת הבורג יכולה לשבור סיבים ולהפחית את החוזק. יציקה בדחיסה משמרת את החיזוק. חלקים גדולים אפשריים.
- בזבוז חומרים מינימלי. משקל הטעינה מחושב קרוב למשקל החלק הסופי. שאריות חומר בחלל האריזה הן מינימליות.
חסרונות עיקריים
- זמני המחזור איטיים. שתיים עד חמש דקות לחלק זה נורמלי. ייצור חלקים בהזרקה כל שלושים שניות. ההפרש מצטבר במהירות בכמויות גדולות.
- פלאש הוא בעיה. עודף חומר נדחס בין חצאי התבנית. מישהו צריך לחתוך אותו לאחר פירוק התבנית. לעתים קרובות זוהי פעולה ידנית. עלות העבודה מוסיפה לסך הכל.
- מורכבות החלקים מוגבלת. חיתוכים קשים. צלעות עמוקות ותכונות מורכבות קשה לעיצוב מכיוון שהחומר אינו זורם כמו נוזל. הוא נע יותר כמו בצק עבה. אנשים הזקוקים לגיאומטריות מורכבות צריכים לבחון הזרקה במקום זאת.
- העקביות יכולה להשתנות. מיומנות המפעיל חשובה. משקל המטען והמיקום שלו משפיעים על החלק הסופי. קיימות מערכות אוטומטיות, אך מפעלים רבים עדיין מסתמכים על טעינה ידנית. השונות בין חלק לחלק גבוהה יותר מאשר ביציקה בהזרקה. עבור יישומים שאינם קריטיים, זה בסדר. עבור רכיבים רפואיים או רכב מדויקים, זוהי דאגה.
מהי יציקה סיבובית?
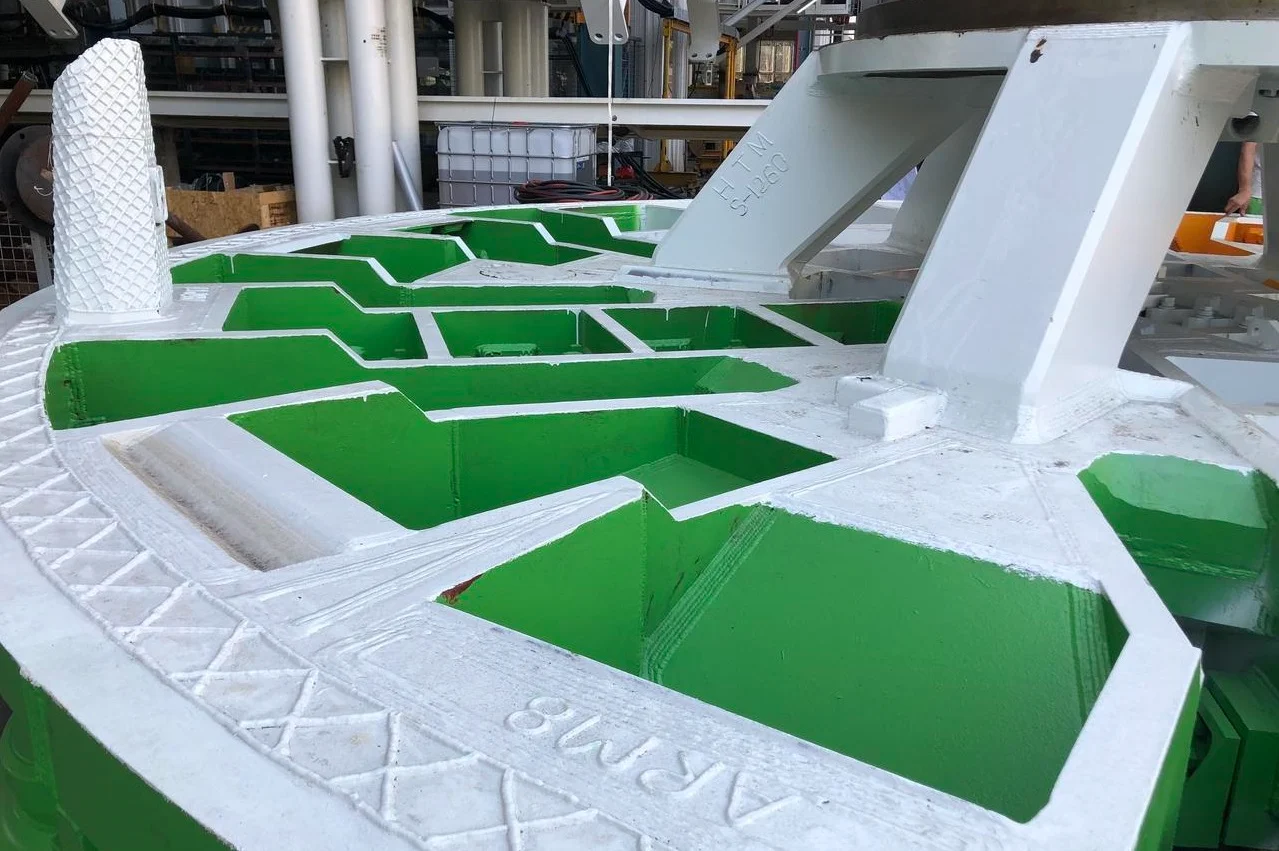
תהליך זה הוא כמעט ההפך מתהליך הזרקה. אין לחץ גבוה. אין מערכת צירים מורכבת. במקום זאת, המפעיל מכניס אבקת פלסטיק לתבנית חלולה. התבנית מסתובבת לאט בתנור. שני צירים. לפעמים יותר. האבקה נמסה ומצפה את המשטח הפנימי באופן שווה. לאחר מכן התבנית עוברת לתחנת קירור. הפלסטיק מתמצק. המפעיל פותח את התבנית ושולף חלק חלול וחסר חלק.
איך זה עובד
מפעיל פותח את התבנית, מטיל פנימה כמות מדודה של אבקת פלסטיק וסוגר אותה. התבנית נכנסת לתנור. היא מסתובבת בו זמנית בציר דו-צירי - סביב שני צירים ניצבים. כוח הכבידה עושה את העבודה. האבקה נופלת על המשטח הפנימי החם, נמסה ומתמזגת לשכבה אחידה. לאחר שכל האבקה נמסה וכיסתה את החלל, התבנית עוברת לתא קירור. אוויר קר או תרסיס מים מורידים את הטמפרטורה. הפלסטיק מתמצק. התבנית נפתחת. המפעיל מסיר את החלק המוגמר.
זמני המחזור ארוכים. עשרים עד שישים דקות זה נורמלי. אי אפשר לזרז את שלבי החימום והקירור מבלי לפגוע באיכות.
היישומים הטובים ביותר
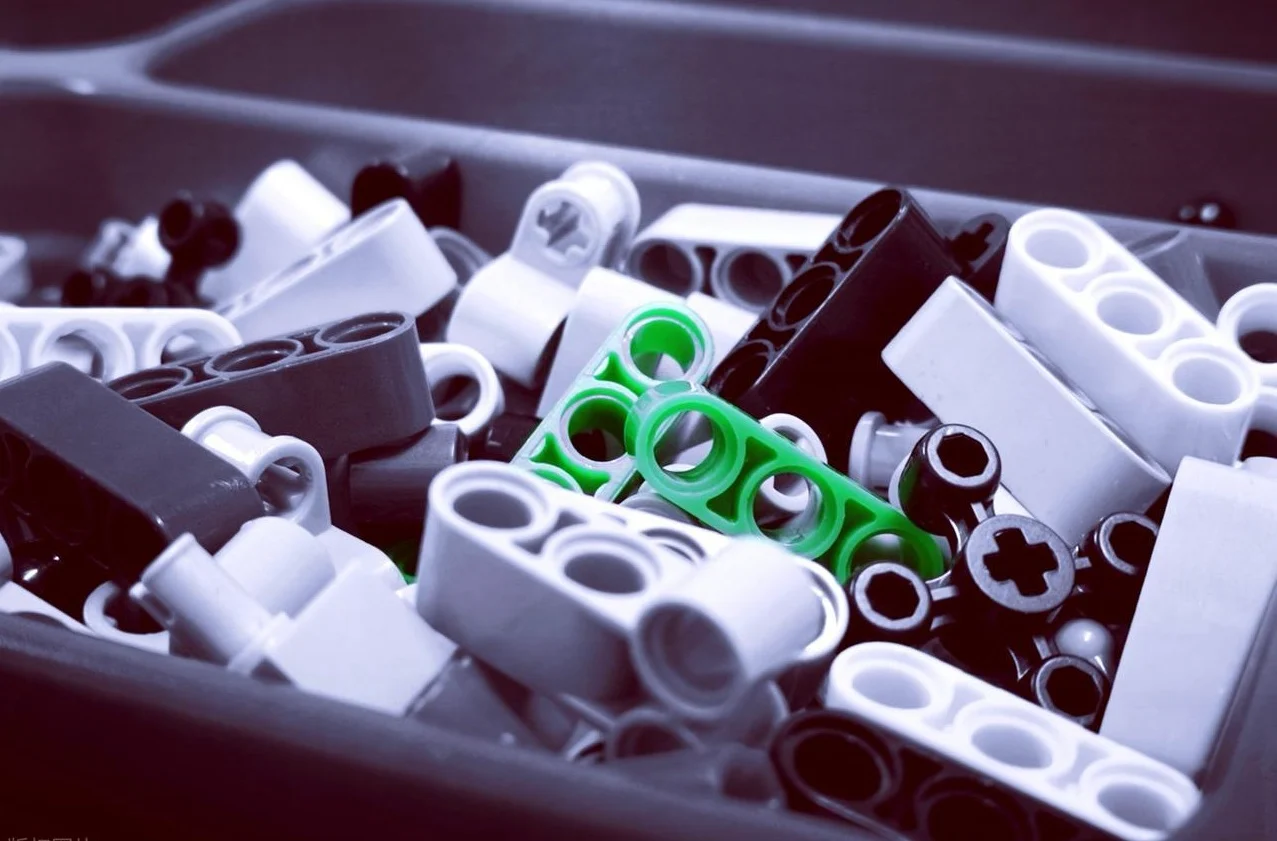
יציקה סיבובית מצטיינת בחלקים גדולים, חלולים וחלקים. דברים הדורשים הרכבה או ליבות מורכבות עם תהליכים אחרים. קיאקים וכלי שיט קטנים. מיכלי אחסון מים מחמישים עד חמשת אלפים גלונים. קונוסים לתנועה. פחי פינוי בכמות גדולה. מארזים למכשירים רפואיים הדורשים משטחים פנימיים חלקים ללא קווי ריתוך. מיכלי חקלאות. מאגרי נוזלים לרכב.
בנייה של מקשה אחת היא היתרון המרכזי. נראה שאין דליפות בתפרים. אין ריתוכים שנכשלים. החלק יוצא מהתבנית כקליפה אחת ורציפה. אנשים המייצרים רכיבים לטיפול בנוזלים או ציוד חיצוני בוחרים לעתים קרובות בשיטה זו.
יתרונות עיקריים
- עלות ייצור הכלים נמוכה בהשוואה ליציקה בהזרקה או דחיסה. תבניות עשויות מפח מתכת או מאלומיניום יצוק. אין צורך בפלדה בעלת חוזק גבוה מכיוון שהתהליך משתמש בלחץ נמוך - בדרך כלל פחות מ-10 psi. תבנית סיבובית עשויה לעלות 500 עד 3000 דולר. תבנית הזרקה לחלק דומה עשויה לעלות פי עשרה.
- החלקים נטולי מאמץ. אין לחץ גבוה, כלומר אין מאמצים פנימיים שיוריים. זה חשוב עבור יישומים חיצוניים שבהם שינויי טמפרטורה וחשיפה לקרינת UV גורמים לסדיקת מאמצים בחלקים יצוקים בהזרקה. עובי הדופן אחיד. הסיבוב מפזר את החומר באופן שווה.
- שינויי עיצוב קלים יותר. שינוי תבנית סיבובית פשוט יותר מאשר שינוי תבנית הזרקה מפלדה מוקשה. ניתן לתקן או לשנות תבניות מרוכבות בעזרת כלי ייצור סטנדרטיים.
חסרונות עיקריים
- זמני המחזור ארוכים מאוד. עשרים עד שישים דקות לחלק. יציקה בהזרקה מייצרת חלק כל שלושים שניות. עבור כמויות גדולות, ההבדל הזה עצום. יציקה סיבובית הגיונית רק עבור כמויות שנתיות נמוכות יותר או חלקים גדולים מאוד שבהם תבניות הזרקה מרובות יהיו יקרות מדי.
- גימור פני השטח הפנימי מחוספס. החלק החיצוני מקבל את גימור התבנית - בדרך כלל חלק אם מלוטש. החלק הפנימי, לעומת זאת, הוא כפי שיוצק. חלקיקים שלא מותכים וסימני זרימה נפוצים. עבור יישומי נראות או דרישות ניקוי במקום, ייתכן שיהיה צורך בגימור משני של החלק הפנימי. זה מוסיף עלות וזמן.
- מבחר החומרים מוגבל. רוב תהליכי היציקה הסיבובית משתמשים בפוליאתילן - LLDPE, MDPE, HDPE. חומרים אחרים כמו ניילון או פוליפרופילן אפשריים אך פחות נפוצים. אנשים הזקוקים לפלסטיק הנדסי כמו ABS, PC או חומרים מרוכבים מחוזקים יתקשו בתהליך זה.
- בקרת עובי דופן פחות מדויקת מאשר הזרקה. יעד של שלושה מילימטרים עשוי להשתנות בפלוס מינוס חצי מילימטר. עבור חלקים מבניים, זה בסדר. עבור רכיבים מדויקים עם סבולות צפופות, זה לא מקובל.
- לגודל החלק יש מגבלות מעשיות. תבניות גדולות מאוד דורשות תנורים ותאי קירור עצומים. קוטר של שלושה מטרים אפשרי. קוטר של עשרים מטרים הוא נדיר ויקר. רוב המפעלים מתמקדים בחלקים הנמדדים ברגליים, לא במטרים. כל דבר גדול יותר הופך לפרויקט הנדסי בהתאמה אישית עם עלויות תואמות.
קווי דמיון בין שלושת התהליכים
במבט ראשון, יציקה בהזרקה, יציקה בדחיסה ויציקה סיבובית נראות שונות לחלוטין. מכונות שונות. זמני מחזור שונים. גיאומטריות שונות של חלקים. אבל בואו נעמיק קצת יותר. יש להם ארבעה מאפיינים בסיסיים משותפים.
- כל שלושת התהליכים משתמשים בתבנית. כל חלק פלסטיק מתחיל בחלל. יציקה בהזרקה משתמשת בכלי סגור, דו-חלקי. יציקה בדחיסה משתמשת בתבנית פתוחה שנסגרת תחת לחץ. יציקה סיבובית משתמשת בתבנית חלולה, מרובת חלקים, שמסתובבת. חומר התבנית משתנה. פלדה, אלומיניום או מתכת. המטרה נשארת זהה. התבנית מגדירה את הצורה הסופית. בלעדיה, אף אחד מהתהליכים הללו לא עובד כלל.
- שלושתם דורשים יישום חום. פלסטיק קר אינו זורם. הוא אינו יכול ללבוש צורה של חלל. יציקה בהזרקה מתיכה את החומר בחבית לפני ההזרקה. יציקה בדחיסה מפעילה חום דרך משטחי התבנית כאשר החומר נדחס. יציקה סיבובית מחממת את התבנית כולה בתנור בזמן שהיא מסתובבת. השיטה שונה. הצורך אינו שונה. חום אינו נתון למשא ומתן בשלושת השלבים.
- שלושתם כוללים שלב קירור. פלסטיק מומס חייב להתמצק לפני שמישהו מסיר את החלק. יציקה בהזרקה מקררת את החלק בתוך התבנית הסגורה תחת לחץ. יציקה בדחיסה מאפשרת לחומר להתקרר ולהתייבש בזמן שהמכבש נשאר סגור. יציקה סיבובית מעבירה את התבנית החמה לתא קירור ייעודי. אמצעי הקירור משתנה - אוויר, ערפל מים, או לפעמים שמן. הפיזיקה לא משתנה. פלסטיק מתקשה כשהוא מאבד אנרגיה תרמית. כל תהליך מכבד מציאות זו.
- שלושתן הן שיטות עיבוד פולימרים. תהליכים אלה מעצבים פולימרים סינתטיים או טבעיים. תרמופלסטיים כמו פוליפרופילן ו-ABS. תרמוסטים כמו פנולים ואפוקסי. אלסטומרים כמו גומי וסיליקון. כל תהליך מטפל במשפחות פולימרים ספציפיות טוב יותר מאחרים. אך שלושתם קיימים כדי להפוך חומרים פולימריים גולמיים למוצרים מוגמרים ושימושיים. הם מתחרים ומשלימים זה את זה במסגרת אותה קטגוריה רחבה יותר של טכנולוגיית ייצור.
קווי דמיון אלה חשובים משום שהם מסבירים את גבולות הביצועים של יציקת פלסטיק. ההבדלים טמונים באופן שבו כל שיטה מפעילה חום ולחץ, ולא בשלבים הבסיסיים עצמם.
כיצד לבחור את תהליך היציקה הנכון
הבחירה מסתכמת בשלוש שאלות. גיאומטריית החלק. סוג החומר. נפח שנתי. ענו על אלה בכנות, והתהליך הנכון הופך להיות ברור מאליו.
הנה מסגרת החלטה פשוטה המבוססת על הסיכום לעיל.
- מיליוני חלקים קטנים ומדויקים→ יציקה בהזרקה. חשבו על פקקי בקבוקים, מחברים רפואיים, לבני לגו. עלות ייצור גבוהה. עלות נמוכה מאוד לחלק. זמן אספקה ארוך ליציקה. זה משתלם רק בקנה מידה גדול.
- חלקים גדולים, שטוחים, מגומי או תרמוסט→ יציקה בדחיסה. לוחות מקשים מסיליקון, מעטפות חשמליות, אטמים. עלות ייצור נמוכה יותר מאשר הזרקה. מחזורים איטיים יותר. נדרש חיתוך מהיר. עובד היטב עבור חומרים מרוכבים מחוזקים בסיבים.
- פריטים גדולים, חלולים, עשויים מחתיכה אחת→ יציקה סיבובית. קיאקים, מיכלי מים, קונוסים. תהליך בלחץ נמוך פירושו תבניות זולות. זמני מחזור ארוכים מאוד. משטח פנימי מחוספס. ללא תפרים או קווי ריתוך.
הערה מעשית
חלקים מסוימים מתאימים לתהליכים מרובים. כיסוי עגול פשוט יכול להיות יצוק בדחיסה, בהזרקה או אפילו ביציקה רוטו-מולדת, בהתאם לנפח ולחומר. אנשים לא צריכים להניח שרק תהליך אחד עובד. קבלו הצעות מחיר. בדקו את המספרים. התבנית הזולה ביותר לא תמיד אומרת את עלות הפרויקט הכוללת הזולה ביותר. לעומת זאת, התבנית היקרה ביותר עשויה להחזיר את עצמה תוך שנה אם הנפחים גבוהים מספיק.
מסגרת ההחלטות לעיל מספקת נקודת התחלה. זה לא כלל אוניברסלי. אבל עבור רוב חלקי הפלסטיק המיוצרים על ידי רוב המפעלים, זה מצביע בכיוון הנכון.

אודות NOBLE – השותף המהימן שלך לייצור פלסטיק
NOBLE הוא מפעל ייעודי לייצור חלקי פלסטיק. אנו מתמחים בפתרונות יציקה מדויקים. לא רק תהליך אחד. כמה. לקוחות פונים אלינו כשהם זקוקים למומחיות הנדסית, לא רק למפעל מכונות. אנו משרתים תעשיות החל ממוצרי צריכה ועד מכשור רפואי. החוט המשותף הוא איכות. איכות עקבית, מדידה ומתועדת.
יכולות העיבוד המרכזיות שלנו
הזרקה
אנו מבצעים עבודות בנפח גבוה עבור חלקים מורכבים עם סבולות צפופות. תבניות מרובות חללים מפחיתות את העלות לכל חלק. לקוחות מקבלים יותר חלקים בכל מחזור. תחזוקת כלים פנימית שומרת על התבניות פועלות. פעולות משניות כמו יציקת הכנסות ויציקת יתר מתרחשות באותה קומה.
דפוס דחיסה
זוהי היכולת שלנו לחומרים תרמוסטיים. פנולים, אפוקסי, מלמין. אטמי גומי. רכיבים חשמליים גדולים הזקוקים לעמידות בחום. יש לנו גם מומחיות בחומרים מרוכבים מחוזקים בסיבים. סיבי זכוכית או פחמן ארוכים נשארים שלמים ביציקה בדחיסה.
סיבוב דפוס
חלקים גדולים, חלולים וחלקים ללא תפרים הם המומחיות שלנו כאן. מיכלי מים. מיכלים תעשייתיים. פחי אחסון חקלאיים. ההשקעה בכלים נמוכה בהשוואה ליציקה בהזרקה. עובי הדופן נשאר אחיד. אין קווי ריתוך. אין צורך בהרכבה של חצאים מרובים.
יכולות נוספות
בניית אב טיפוס לצורך אימות עיצוב. עיבוד שבבי CNC למאפיינים משניים. גימור והרכבה . אריזה ולוגיסטיקה. לקוחות אינם צריכים לנהל חמישה ספקים שונים. אנו מטפלים בשרשרת המלאה, מחומר הגלם ועד למוצר מוכן למשלוח.
הסמכות - איכות שתוכלו לסמוך עליה
תקן ISO 9001:2015:2015
מערכת ניהול האיכות שלנו עומדת בדרישות הלקוחות והרגולציה באופן עקבי. שיפור מתמיד אינו סיסמה. הוא מוטמע בכל תהליך. קיימים שבילי ביקורת. פעולות מתקנות מתועדות. שום דבר לא חומק ללא בדיקה.
תקן ISO 13485:2016:2016
זהו התקן העולמי לייצור מכשור רפואי. ניהול סיכונים קפדני. תאימות לתקנות. בטיחות מוצר משלב התכנון ועד לייצור. לא כל מפעל מחזיק בהסמכה זו. לנו יש.
למה לשתף פעולה עם NOBLE?
- תמיכה מקצה לקצה. אנו עוזרים בבחירת חומרים. אנו מסייעים בתכנון תבניות. אנו מטפלים בייצור ובלוגיסטיקה. נקודת קשר אחת. אין הצבעה אשמה בין ספקים.
- בקרת איכות. בדיקה בתהליך מזהה בעיות מוקדם. דיווח מימדי מספק הוכחה. מעקב מלא אחר החומר פירושו שניתן לעקוב אחר כל חלק עד לתעודת חומר הגלם שלו.
- ניסויים קליניים או בדיקות שוק בנפח נמוך. ייצור המוני בנפח גבוה עבור מוצרים מבוססים. אנו עוברים בין הזרקה, דחיסה ויציקה סיבובית בהתאם לדרישות החלק. לקוחות אינם זקוקים לשלושה ספקים שונים.
- אמון רגולטורי. אישורי ה-ISO שלנו מפחיתים את הסיכון לשרשרת האספקה. מבקרים רואים את האישורים ועוברים לשאלות אחרות. אנשים האחראים על איכות ורגולציה יכולים לישון טוב יותר בידיעה ש-NOBLE נמצאת ברשימת הספקים.
שאלות נפוצות
איזה תהליך יציקה הוא הזול ביותר לייצור בנפח נמוך?
יציקה סיבובית. התבניות זולות. יריעות מתכת או אלומיניום יצוק. אין צורך בפלדה בעלת חוזק גבוה. לחץ נמוך פירושו בנייה פשוטה יותר.
האם ניתן לייצר חלקים חלולים באמצעות הזרקה?
כן, אבל עם הסתייגויות. יציקה בסיוע גז משתמשת בחנקן כדי ליצור תעלות חלולות. טכניקות הוצאת ליבה משתמשות בפינים נשלפים כדי להסיר חומר מחלקים עבים. שתי השיטות מוסיפות מורכבות ועלות לכלי. עבור חלקים חלולים באמת וחסרי תפרים - חשבו על מיכל מים או קיאק - יציקה סיבובית היא הבחירה הטובה יותר.
האם יציקה בדחיסה מיועדת רק לחומרים תרמוסטיים?
בעיקר, אך לא באופן בלעדי. חומרים תרמוסטיים כמו פנולים, אפוקסי ומלמין הם החומרים הנפוצים ביותר. הם מתקשים תחת חום ולחץ. התגובה היא בלתי הפיכה. עם זאת, חלק מהתרמופלסטים עובדים גם עם יציקה בלחץ. פוליאתילן בעל משקל מולקולרי גבוה במיוחד הוא דוגמה טובה. UHMWPE אינו זורם היטב בחבית הזרקה. יציקה בלחץ מעצבת אותו ליריעות, מוטות וחלקים פשוטים.
איזה תהליך נותן את החלקים החזקים ביותר?
דפוס בהזרקה מייצר בדרך כלל את החוזק והדיוק הגבוהים ביותר עבור תרמופלסטים ללא מילוי. טמפרטורות התכה עקביות. לחץ דחיסה גבוה. חלקים צפופים וללא חללים. עם זאת, דפוס בדחיסה עדיף עבור חומרים מרוכבים מחוזקים בסיבים. סיבי זכוכית או פחמן ארוכים נשארים שלמים מכיוון שאין פעולת בורג שתשבור אותם. לחלק המתקבל יש קשיחות ועמידות בפני פגיעות מעולות. עבור יישומים מבניים עם חיזוק סיבים רציף, דפוס בדחיסה עולה על ביצועיו של דפוס בהזרקה בכל פעם.







