
מה עיבוד CNC בנפח גבוה?
עיבוד שבבי CNC בנפח גבוה מתייחס לחיתוך ועיצוב אוטומטיים, מדויקים ויעילים ביותר של חומרים כגון מתכות ופלסטיק באמצעות כלי עבודה מבוססי בקרה נומרית ממוחשבת (CNC), המייצרים רכיבים זהים בקני מידה של ייצור המוני.
עיבוד שבבי CNC בנפח גבוה מסתמך במידה רבה על ציוד אוטומטי, תוכניות עיבוד שבבי אופטימליות, מתקני כלים ייעודיים וניהול ייצור שיטתי כדי להשיג את עלות היחידה הנמוכה ביותר, מהירות הייצור המהירה ביותר והאיכות היציבה ביותר.
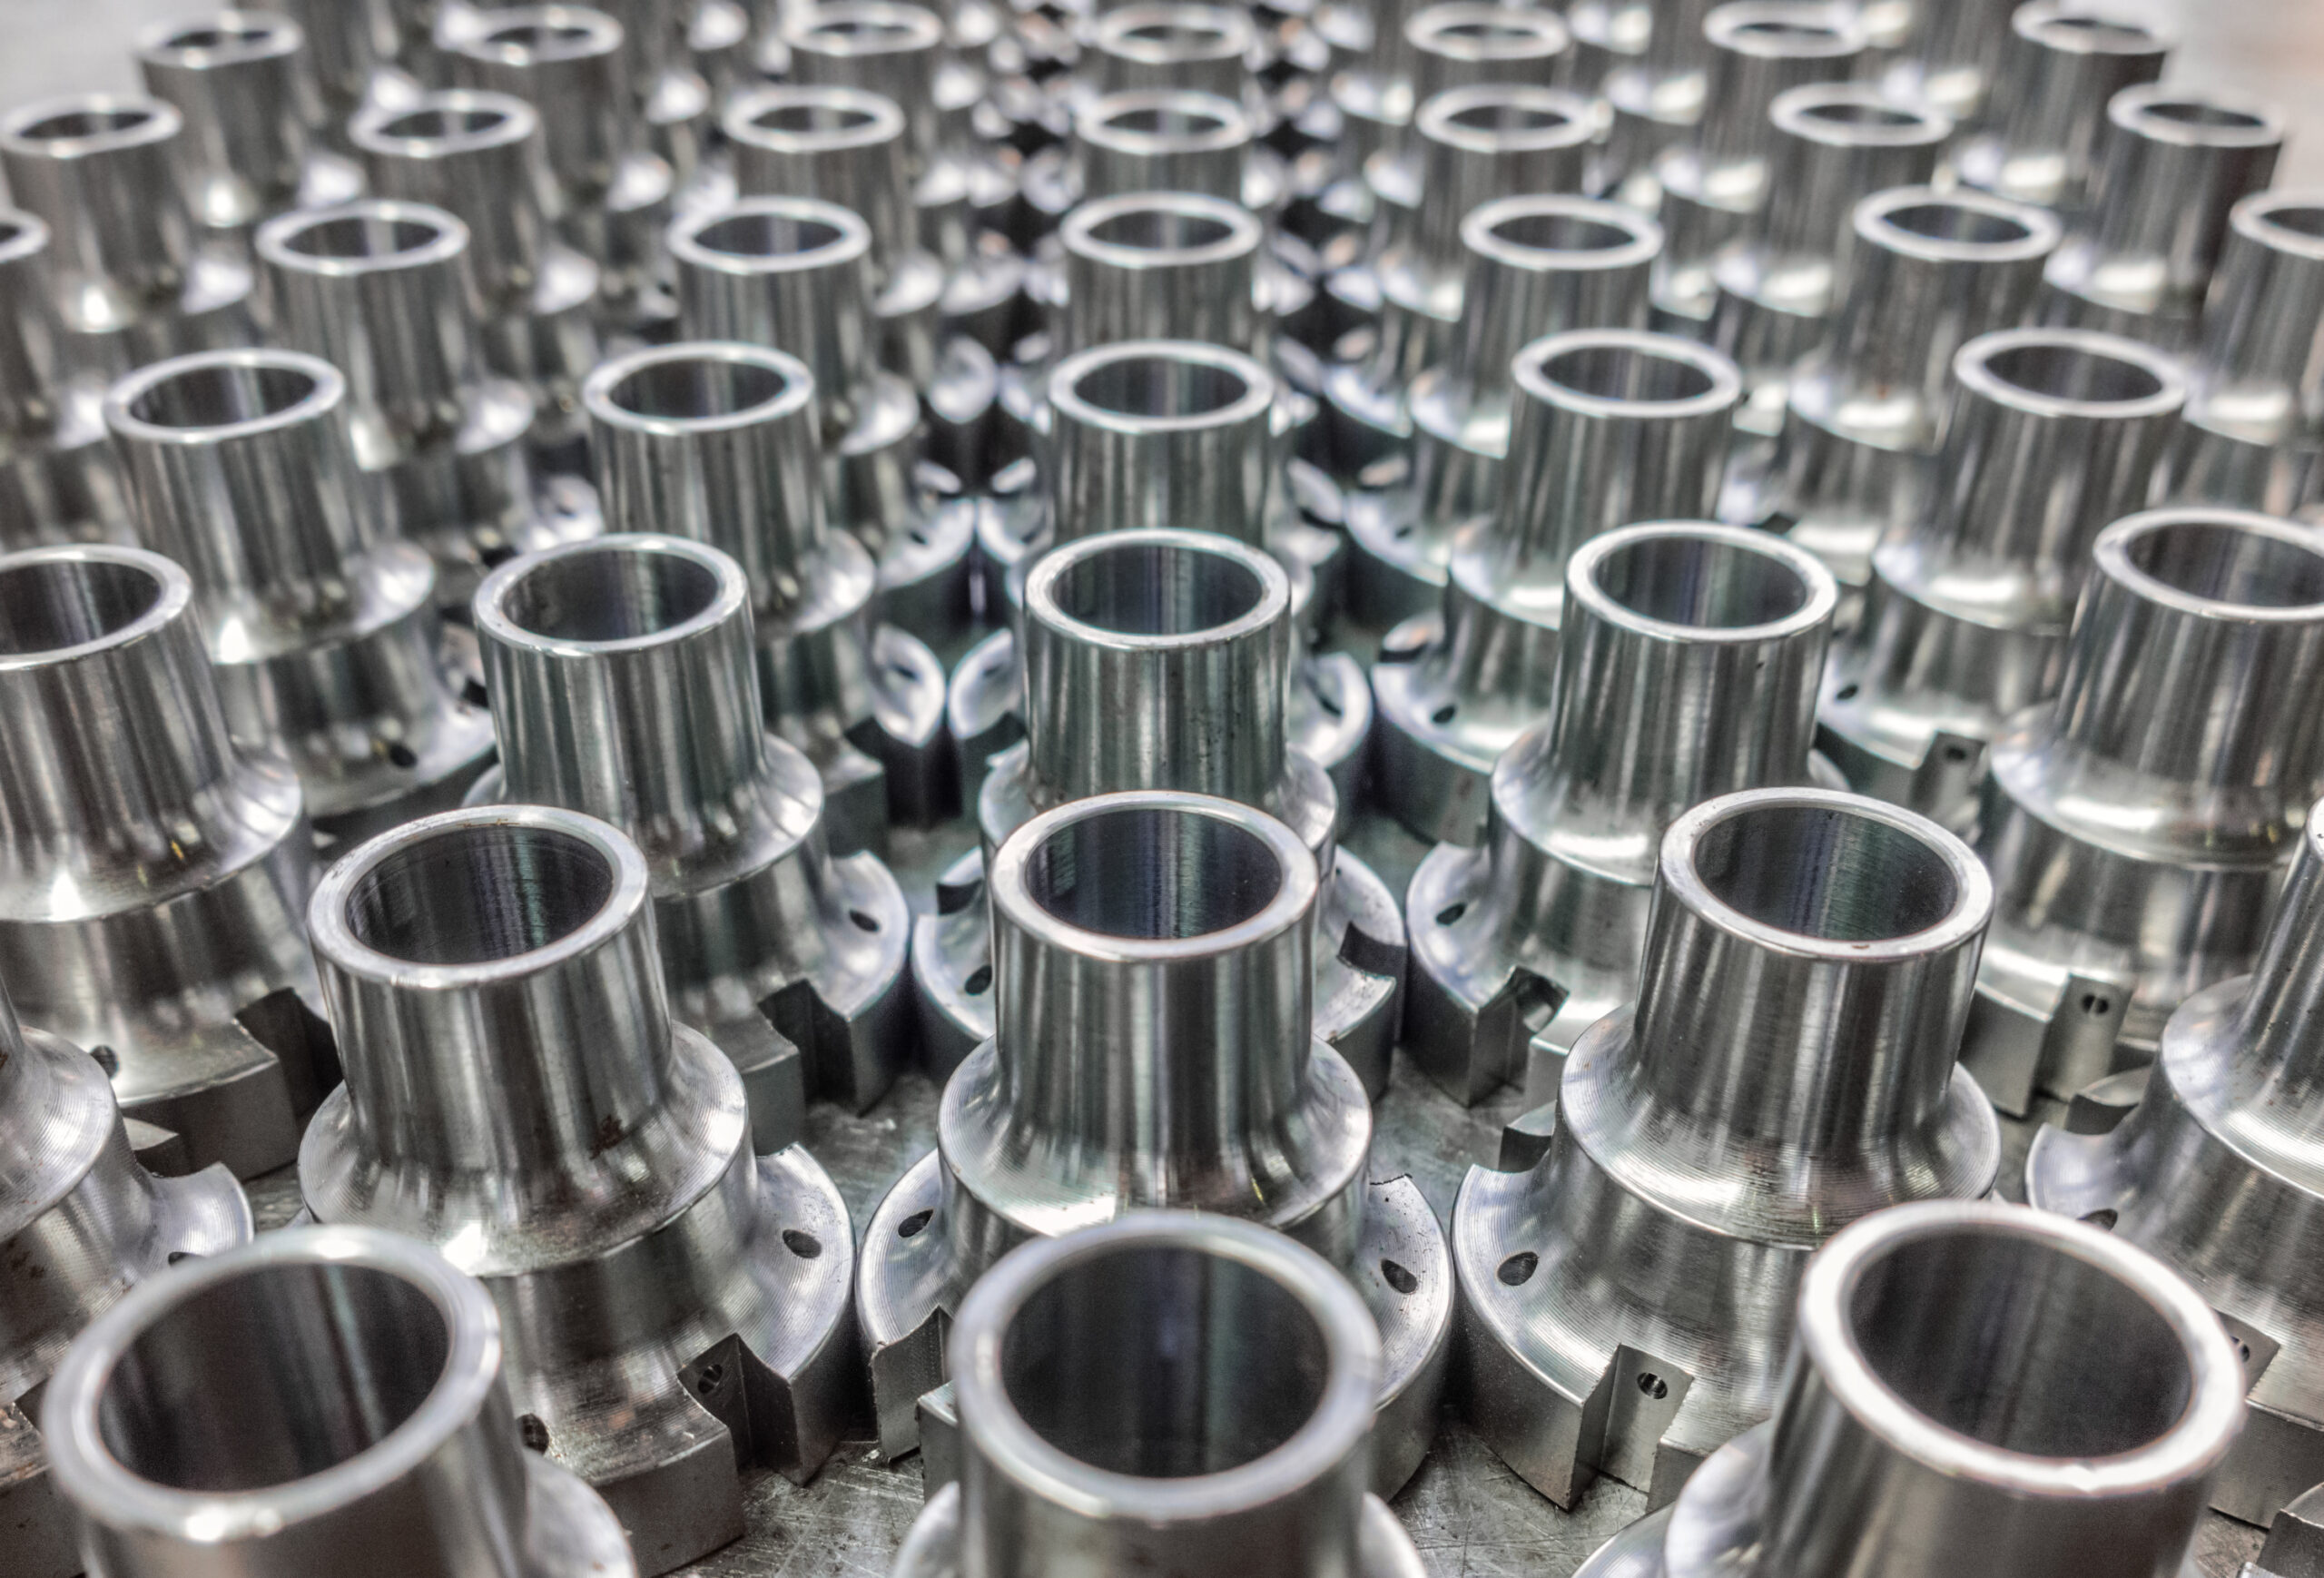
בחירת חומרים עבור חלקים בעיבוד CNC בנפח גבוה
אלומיניום
סגסוגת אלומיניום היא בין החומרים הנפוצים ביותר לעיבוד בנפח גבוה, במיוחד דרגות כגון 6061 ו-7075. היא מציעה שילוב נוח של משקל קל וחוזק בינוני, בשילוב עם יכולת עיבוד מעולה. דבר זה מתבטא במהירויות חיתוך גבוהות ובלאי מופחת של הכלים, מה שמשפר משמעותית את יעילות הייצור תוך הפחתת עלויות היחידה.
פלדה אל חלד
פלדות אל-חלד אוסטניטיות 304 ו-316 נבחרות בזכות עמידותן יוצאת הדופן בפני קורוזיה, חוזקן ועמידותן. למרות שקושי העיבוד שלהן עולה על זה של אלומיניום, ודורש דרישות מחמירות יותר לכלי חיתוך ולפרמטרי עיבוד שבבי, הן נותרות הכרחיות בתעשיות הדורשות עמידות בפני קורוזיה ותנאי היגיינה, כגון מכשור רפואי, ציוד לעיבוד מזון ורכיבים של מפעלים כימיים.
פלדת פחמן
פלדות פחמן כגון 1018 ו-1045, בזכות חוזקן הגבוה, קשיחותו הטובה ועלותן הנמוכה, הן הבחירה המועדפת עבור רכיבים מבניים המיוצרים בייצור המוני.
פלדת פחמן ניתנת לעיבוד שבבי בקלות וניתן להקשיחה נוספת באמצעות טיפול בחום. היא משמשת בדרך כלל בייצור גלגלי שיניים, צירים, ברגים ומסגרות מכניות שונות, עם יישומים נרחבים במגזרי הרכב והציוד התעשייתי.
פליז
סגסוגות פליז (כגון C360) ידועות ביכולת העיבוד יוצאת הדופן שלהן, מה שזיכה אותן בכינוי "פליז חיתוך חופשי". במהלך העיבוד, הן מפגינות תכונות שבירת שבבים מצוינות, המאפשרות גימור פני שטח גבוהים מאוד ודיוק ממדי תוך מתן חיי כלים ארוכים יותר.
פליז משמש לעתים קרובות ברכיבים הדורשים דיוק, מוליכות חשמלית, עמידות בפני קורוזיה וחיכוך נמוך, כגון שסתומים, אביזרי צנרת, מחברים אלקטרוניים ומנעולים.
פלסטיק
פלסטיק כגון ניילון, POM (אצטל) ו-ABS. חומרים אלה מבודדים, קלים, עמידים כימית ואינם דורשים נוזל קירור במהלך העיבוד, מה שהופך אותם לנקיים במיוחד.
פלסטיק הנדסי ניתן לעיבוד שבבי בקלות במהירויות גבוהות, מה שהופך אותו מתאים לייצור רכיבים מבניים בעלי עומס קל, חלקים מבודדים, מיסבים ומארזים שונים. הוא נמצא בשימוש נרחב במוצרי אלקטרוניקה צרכניים בנפח גבוה וברכיבי פנים הרכב.
טיטניום
סגסוגות טיטניום כגון Ti-6Al-4V, למרות שעלויות החומר שלהן גבוהות ומציגות אתגרי עיבוד שבבי משמעותיים, נותרות בלתי ניתנות להחלפה בשל יחס חוזק-משקל הגבוה במיוחד שלהן, עמידותן יוצאת הדופן בפני קורוזיה ותאימותן הביולוגית.
עיבוד שבבי בנפח גבוה של סגסוגות טיטניום מחייב ציוד ותהליכים מיוחדים, המשמשים בעיקר יישומים מתקדמים, כולל רכיבי מנועי חלל, חלקי מרוצים בעלי ביצועים גבוהים ושתלים כירורגיים.
ההשפעה של עיבוד שבבי CNC רב-צירי על יעילות ייצור בנפח גבוה
צמצום שלבי קיבוע
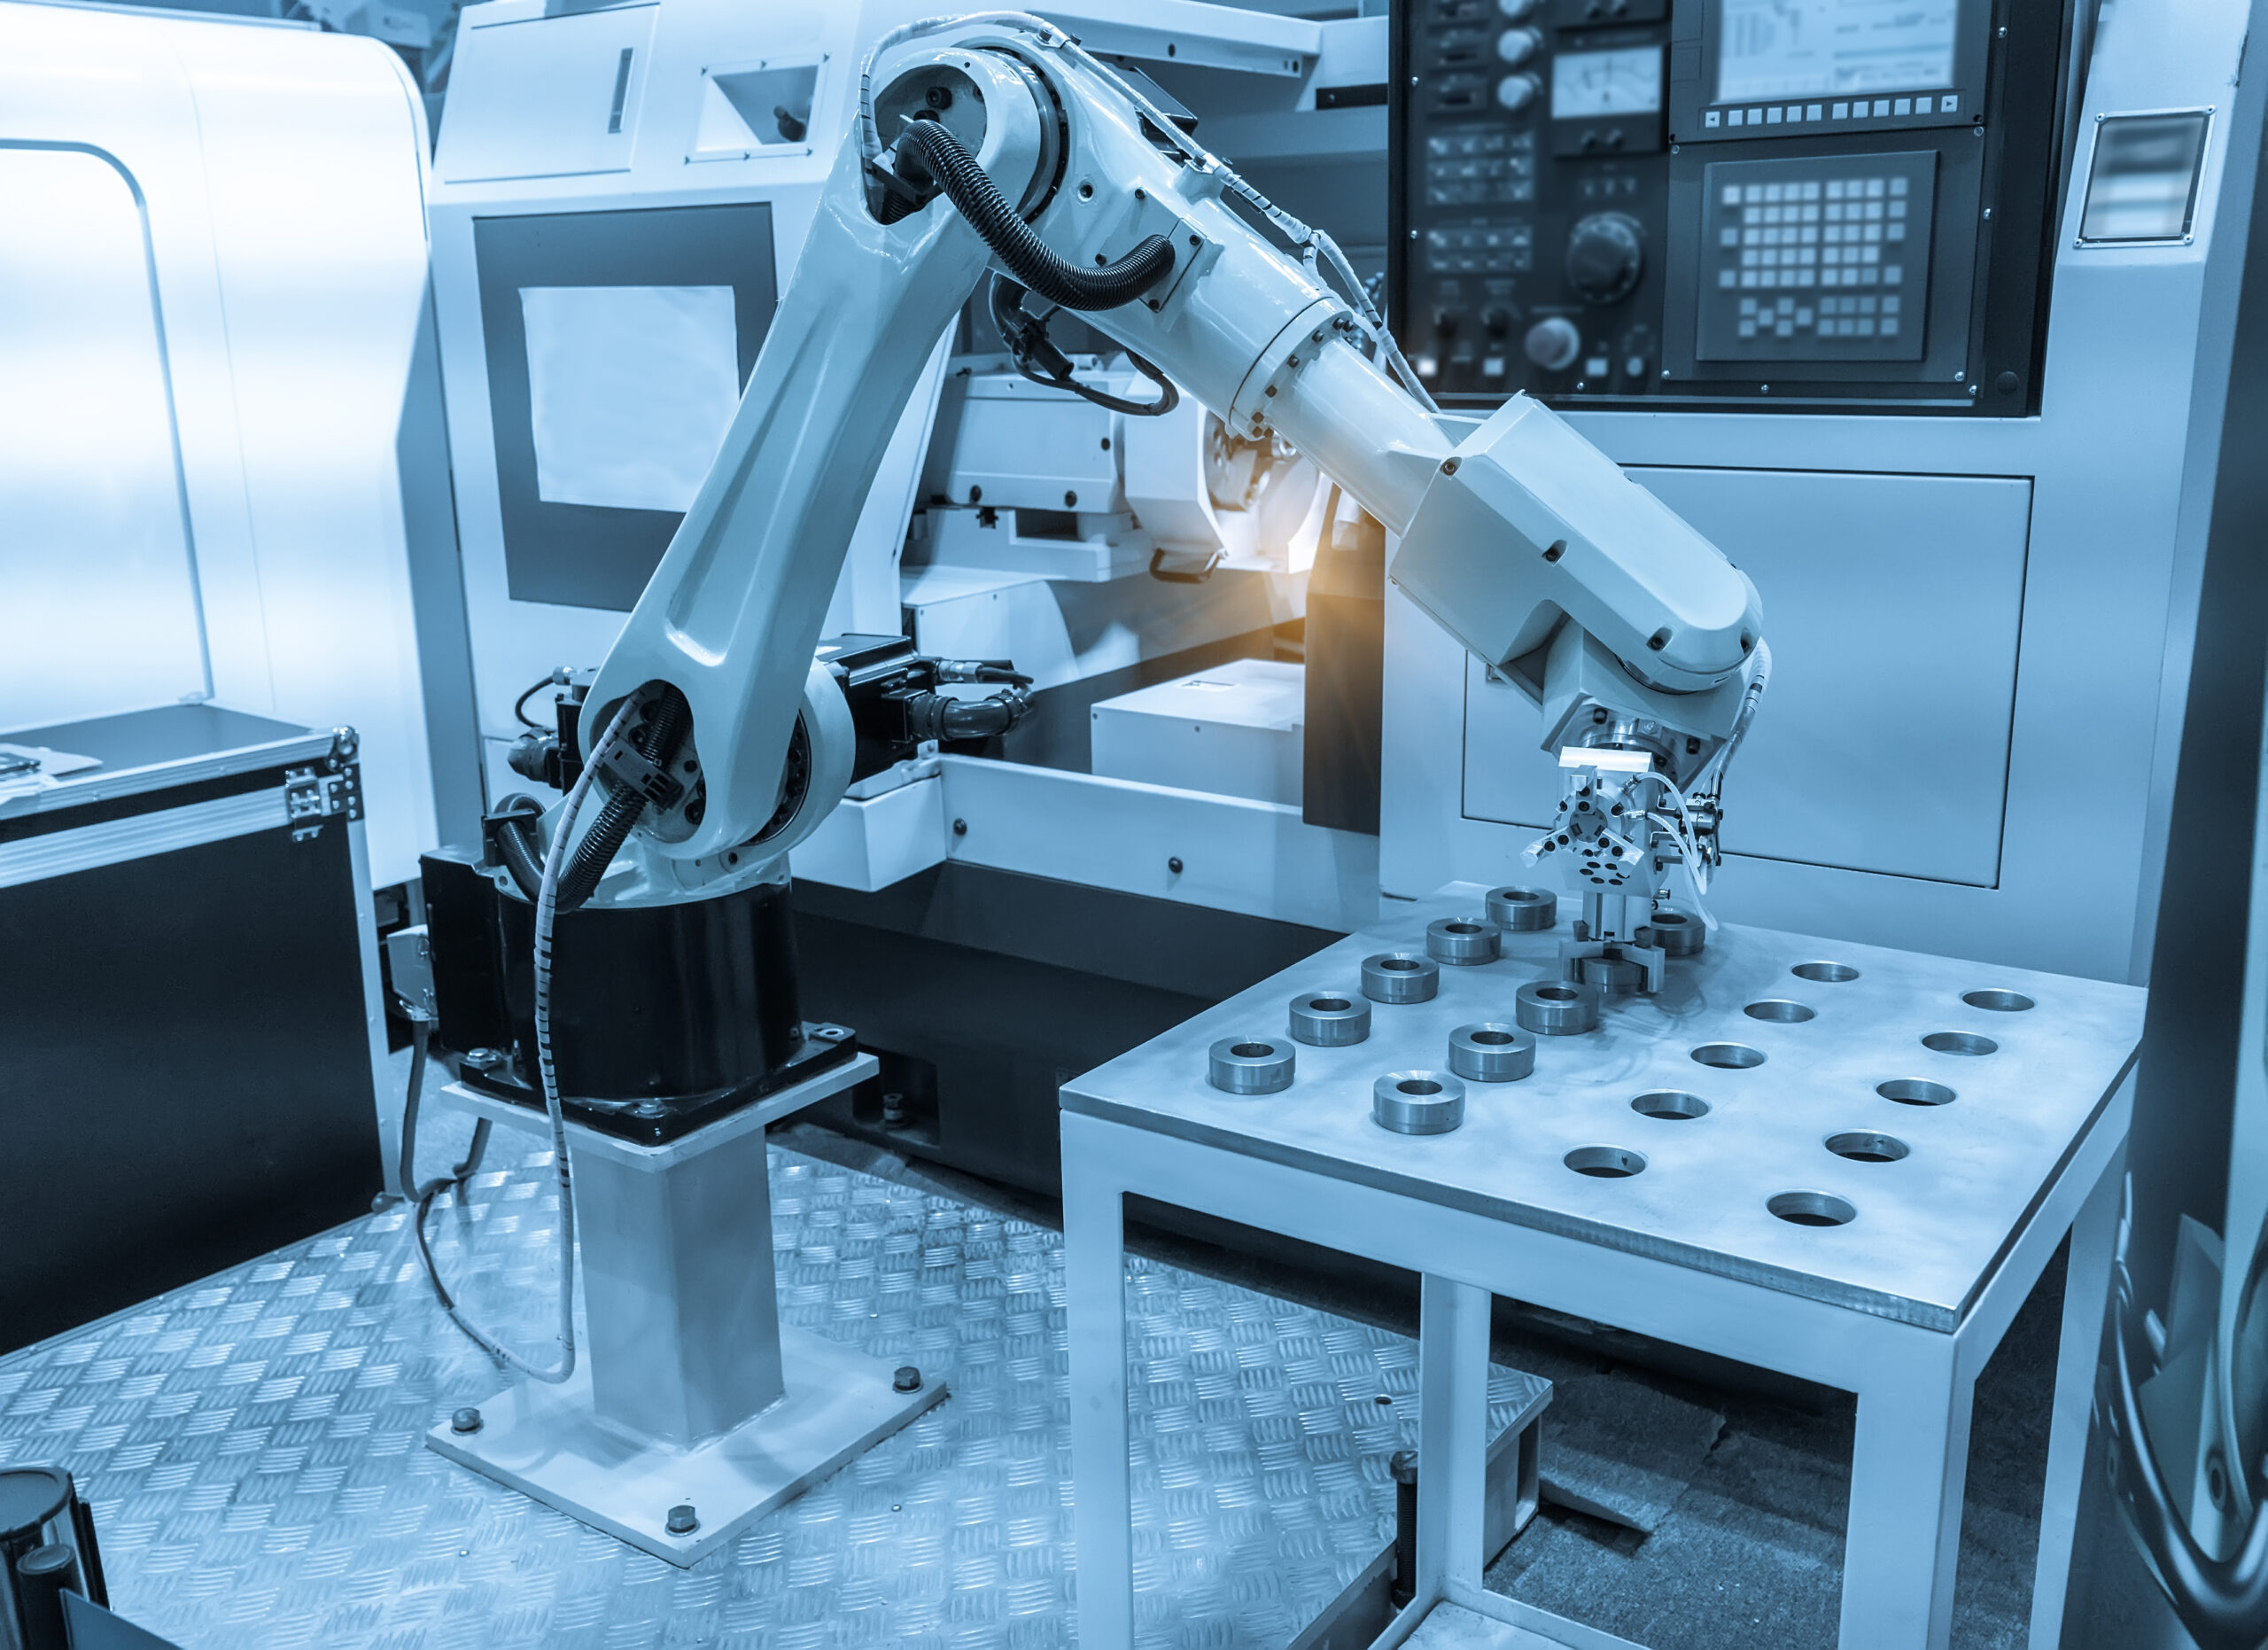
עיבוד שבבי של רכיבים מורכבים במכונות קונבנציונליות בעלות 3 צירים דורש לעתים קרובות פעולות הידוק מרובות כדי לעבד צדדים שונים, בעוד שמכונות מרובות צירים יכולות להשלים כמעט את כל פעולות העיבוד למעט משטח הבסיס בהקמה אחת. עבור ייצור בנפח גבוה, חיסכון בזמן כזה מוגבר משמעותית, מה שמשפר ישירות את התפוקה הכוללת של קו הייצור.
ייעול תנאי החיתוך
עיבוד רב-צירי משתמש בראש סיבובי או שולחן סיבובי כדי למקם את כלי החיתוך בזווית האופטימלית ביחס לחומר העבודה, מה שמאפשר עיבוד של חללים עמוקים, משטחים משופעים ומשטחים מעוקלים מורכבים - אזורים שאי אפשר לעבד במכונות בעלות שלושה צירים או הדורשים כלים מיוחדים.
אינטרפולציה רב-צירית יכולה להשתמש בצד הכלי במקום בקצה החיתוך לחיתוך, או לשמור תמיד על הזווית האופטימלית בין ציר הכלי למשטח המעובד. זה מגדיל ביעילות את שטח המגע של החיתוך ומשפר את קצב הסרת החומר.
בייצור המוני, החלפות כלים מופחתות ועלויות כלים יציבות יותר מתורגמות ישירות ליעילות ציוד כוללת גבוהה יותר ועלויות ייצור ניתנות לשליטה יותר.

שפר את גימור פני השטח
עיבוד רב-צירי מאפשר לקצה של טחנת הקצה הכדורית להימנע מנקודה הנמוכה ביותר של מהירותה הליניארית בתוך אזור העיבוד באמצעות כוונון זווית הכלי רציף. זה משיג גימור משטח אחיד ואיכותי יותר על פני כל המשטח המעוקל. כתוצאה מכך, רכיבים רבים עומדים במפרטים עם השלמתם במרכז העיבוד, ובכך מבטלים את הצורך בליטוש ידני או פעולות השחזה מיוחדות לאחר מכן.
פשט את עיצוב גופי התאורה
מכיוון שחומר העבודה דורש פעולת הידוק אחת בלבד, ניתן לפשט משמעותית את תכנון המתקן, ובדרך כלל נדרש רק פלטת בסיס או מלחציים פשוטים. זה לא רק מפחית את עלויות הכלים לכל סדרת ייצור, אלא גם מייעל את תהליך ההידוק של המפעיל, וממזער את זמן ההשבתה הנגרם עקב התאמות מורכבות של המתקן.
השוואה בין עיבוד שבבי CNC בנפח גבוה לבין ייצור אב טיפוס בנפח נמוך
| אספקט | עיבוד CNC בנפח גבוה | יצירת אב טיפוס בנפח נמוך |
| מיקוד עלויות | עלות נמוכה ליחידה באמצעות יתרונות גודל | עלות גבוהה יותר מקובלת ליחידה עבור מהירות וגמישות |
| כמות ייצור | אלפי עד מיליוני חלקים זהים | מכמה עד מאות חלקים, לעתים קרובות משתנים |
| תהליך אופטימיזציה | תהליכים קבועים וממוטבים במיוחד למהירות מרבית ולבזבוז מינימלי | תהליכים גמישים וניתנים להתאמה לשינויים איטרטיביים |
| כלי עבודה והגדרה | השקעה ראשונית משמעותית בכלי עבודה ייעודיים ואוטומציה | התקנה מינימלית, לרוב באמצעות כלים סטנדרטיים ומתקנים להחלפה מהירה |
| זמן עופרת | התקנה ראשונית ארוכה יותר, אך זמן מחזור מהיר מאוד לכל חלק לאחר ההפעלה | זמן אספקה ראשוני קצר מאוד, אך זמן מחזור איטי יותר לכל חלק |
תהליך וציוד
- אב טיפוס בכמות קטנה: התהליכים גמישים, ובדרך כלל משתמשים בציוד רב-תכליתי. פעולות עשויות להיות פשוטות יותר, תוך ויתור על אופטימיזציה מסוימת לטובת מהירות. בחירת החומרים עשויה להשתמש בחלופות הניתנות לעיבוד בקלות.
- ייצור בנפח גבוה: התהליכים ממוטבים וקבועים ביותר, תוך שימוש בציוד אוטומטי מיוחד ובכלים מותאמים אישית. פעולות מתוכננות בקפידה כדי להפחית את זמני המחזור בשניות ליחידה, ובכך לשלב תהליכים מרובים. בחירת החומרים מוגדרת וקבועה בקפדנות.
מבנה עלויות
- אב טיפוס בכמות קטנה: העלויות נשלטות בעיקר על ידי הוצאות הנדסיות חד-פעמיות, כולל תכנות, הכנת התהליך וזמן ההקמה. עלויות עיבוד שבבי ליחידה גבוהות, אך ההוצאה הכוללת נותרת נמוכה עקב נפח נמוך. מהירות משולמת פרמיה.
- ייצור בנפח גבוההעלויות נשלטות על ידי הוצאות שוליות - חומרים, שעות עבודה, כלים ואנרגיה הנצרכת לכל חלק. נדרשת השקעה ראשונית משמעותית עבור כלים ופיתוח תהליכים, אך יתרונות הגודל מפזרים עלויות אלו על פני אלפי חלקים, ומורידים את עלויות היחידה לרמות מינימליות.
שיטות בקרת איכות
- אב טיפוס בכמות קטנה: בקרת האיכות היא מקיפה וידנית. בדיקה מלאה של המידות מתבצעת בדרך כלל על הפריט הראשון או על כל פריט כדי להבטיח התאמה לכוונת התכנון, תוך התמקדות ב"ביצוע נכון".
- ייצור בנפח גבוה: בקרת האיכות היא סטטיסטית ואוטומטית. היא מסתמכת על בקרת תהליכים קפדנית (SPC), המבטיחה עקביות בכל אצוות הייצור באמצעות דגימה סדירה ובדיקה אוטומטית בקו הייצור, תוך התמקדות ב"לעשות את אותו הדבר בכל פעם".
שרשרת אספקה
- אב טיפוס בכמות קטנה: יחסי שרשרת האספקה גמישים, ובדרך כלל כוללים שיתוף פעולה ישיר בין מהנדסי תכנון לסדנאות בנייה זריזות של אבות טיפוס או מתקני עיבוד שבבי משולבים, תוך מתן עדיפות לתגובה מהירה.
- ייצור בנפח גבוה: קשרי שרשרת האספקה הם קפדניים וארוכי טווח, וכוללים ביקורות ספקים מחמירות, ייצור חוזי, הסכמים ארוכי טווח ותכנון לוגיסטי מורכב, תוך מתן עדיפות ליציבות ואמינות.
טיפים לתכנון לייצור עבור פרויקטים של CNC בנפח גבוה
אופטימיזציה למכן
על המתכננים לשתף פעולה בשיתוף פעולה הדוק עם מהנדסי תהליך כדי להבטיח שתכנוני החלקים יהיו ניתנים לעיבוד שבבי ככל האפשר תוך עמידה בדרישות פונקציונליות. משמעות הדבר היא: הימנעות ממאפיינים כגון חללים עמוקים וזוויות פנימיות זעירות שקשה לגשת אליהן עבור כלי חיתוך; תכנון משטחי ייחוס ומבנים המאפשרים הידוק קל. תכנון המותאם לייצור מפחית ישירות מחזורי עיבוד שבבי, ממזער את בלאי הכלים ומקטין את שיעורי הגרוטאות.
בקרת סובלנות הדוקה
על המתכננים לנתח בקפדנות את הדרישות הפונקציונליות, תוך יישום הסבולות הנדרשות רק על משטחים מתחברים, משטחי איטום או משטחי הרכבה קריטיים.
מידות שאינן קריטיות צריכות להשתמש בסבולות סטנדרטיות נדיבות. סבולות נדיבות יותר מאפשרות שימוש בפרמטרי חיתוך אגרסיביים יותר, מפחיתות את בלאי הכלים, ממזערות את זמן הבדיקה ומשפרות את שיעורי התפוקה, ובכך צוברות חיסכון משמעותי בעלויות בכל שלבי הייצור.
בחירת חומר
מעבר לעלות הפנימית של החומר, יש לקחת בחשבון גם את יכולת העיבוד שלו, קצב הבלאי של הכלים, דרישות הטיפול בחום והוצאות טיפול פני השטח שלאחר מכן.
עבור רכיבים מבניים, לדוגמה, סגסוגות אלומיניום הניתנות לעיבוד בקלות או פלדות ספציפיות שהוקשחו מראש עשויות להיות יעילות יותר מבחינת עלות בסך הכל בהשוואה לחומרים בעלי קשיות גבוהה הדורשים טיפול בחום לאחר עיבוד. עקביות החומר, אמינות האספקה ויכולת המעקב הם שיקולים קריטיים לא פחות עבור פרויקטים בנפח גבוה.
שיקול של אינטגרציה תהליכית
תכנון יעיל ממזער את הצורך בעיבוד שבבי משני. לדוגמה, על מתכננים לשאוף להימנע מהסרת שבבים ידנית, לשלב כרסום, קידוח, הברגה ובדיקה חלקית בפעולת CNC אחת, ולתכנן נקודות הרכבה ודרישות מוליכות עבור טיפולי שטח כמו אנודייז או ציפוי אבקה. אופטימיזציה מתקדמת יותר היא איחוד חלקים מרובים ליחידה אחת, מה שמבטל את עלויות ההרכבה ומפחית את מלאי החלקים.
תכנון בקרת איכות
במהלך התכנון, יש לשקול האם מידות הרכיבים מאפשרות בדיקה יעילה ומדויקת. יש להימנע ממאפיינים שקשה למדוד באופן פנימי או מקווי מתאר מורכבים של פני השטח.
קבעו נקודות ייחוס ברורות לבדיקה ומרחבי גישה לממדים קריטיים, תוך התחשבות בשימוש פוטנציאלי במדדי התחלה/שלילה או בבדיקה ויזואלית אוטומטית. תכנון המאפשר בדיקה פשוטה מהווה את הבסיס להבטחת איכות עקבית בייצור בנפח גבוה.
הערכת אסטרטגיית משחק
יש לתכנן את סידור ההידוק בשלב התכנון. תכנון אידיאלי צריך לספק משטח ייחוס גדול ושטוח עם שטחי הידוק מספיקים או חורי ברגים מוגדרים מראש לתהליך. יש לשקול שימוש במתקנים סטנדרטיים או תכנון מתקנים מרובי חלקים ייעודיים ויעילים כדי להשיג עיבוד שבבי של רכיבים מרובים במערך יחיד. זוהי אחת השיטות המרכזיות לשיפור היעילות בייצור בנפח גבוה.
אתגרים ופתרונות נפוצים בייצור CNC בנפח גבוה
תחזוקת מכונות והשקעה
רכישת מכונות CNC ומערכות אוטומציה יציבות וביצועים גבוהים דורשת השקעה ראשונית משמעותית. בינתיים, כדי להבטיח ייצור המוני ללא הפרעות, יש לאמץ תוכניות תחזוקה פרואקטיביות וחיזוי. הזנחת תחזוקה גורמת להשבתות לא מתוכננות, שעלויותיהן מוגברות מאוד בייצור בנפח גבוה ויכולות לקזז את כל יתרונות היעילות.
מקרי שימוש מתאימים
עיבוד שבבי CNC בנפח גבוה אינו אידיאלי עבור כל רכיב. ההתאמה תלויה באיזון בין נפח הייצור השנתי למורכבות החלק. הוא מתאים ביותר לחלקי מתכת או פלסטיק עם ביקוש שנתי גבוה, גיאומטריות מורכבות ודרישות דיוק מחמירות, כולל חלקי מנוע רכב, מעטפות למכשור רפואי ומארזי אלקטרוניקה יוקרתיים.
עבור חלקים פשוטים יותר או כאלה עם נפח ייצור נמוך, שיטות מסורתיות כמו הטבעה או יציקה הן לרוב חסכוניות יותר. לכן, יש לבצע ניתוח טכני וכלכלי יסודי לפני השקת הפרויקט.
שרשרת אספקה ותיאום ייצור
כל מחסור בחומרי גלם או באספקה עזר תביא להפסקת פעילותו של כל קו הייצור. האתגר טמון בהבטחת אספקה רציפה ויציבה של כמויות משמעותיות של מוטות מתכת, נוזל קירור וחומרים אחרים הנדרשים לייצור בנפח גבוה.
יש ליצור שותפויות אסטרטגיות עם ספקים אמינים, ויש ליישם מודלים כגון ניהול מלאי על ידי ספקים כדי למתן תנודות בשוק.
אבטחת איכות בייצור אצווה
הקמת מסגרת אבטחת איכות שיטתית המבוססת על בקרת תהליכים סטטיסטית. הדבר כרוך בהקמת נקודות בדיקה סדירות לדגימה בשלבי תהליך קריטיים, לצד שילוב ציוד מדידה אוטומטי מקוון לקבלת משוב ופיצוי בזמן אמת.
בקרת איכות בעיבוד שבבי CNC בנפח גבוה
הטמע בקרת תהליכים סטטיסטית
במקום להסתמך אך ורק על בדיקה של 100%, נערכות מדידות דגימה קבועות ושיטתיות של ממדים קריטיים במהלך הייצור. נתוני המדידה מוצגים על גבי תרשימי בקרה כדי לנטר מגמות בזמן אמת בשינויים בממוצע ובטווח.
אם נקודות נתונים מציגות תנודות חריגות או חורגות ממגבלות הבקרה, המערכת מפעילה מיד התראות, המצביעות על סטיות אפשריות בתהליך. זה מאפשר התערבות לפני הצטברות של תפוקה משמעותית שאינה תואמת, ובכך משיג בקרת איכות מונעת.
בדיקה אוטומטית
לפני עיבוד שבבי, הגשש מזהה אוטומטית את מיקום חומר העבודה ומבצע פיצוי על היסט מקור; במהלך או אחרי עיבוד שבבי, הוא דוגם אוטומטית ממדים קריטיים.
נתוני המדידה מוזנים אוטומטית חזרה למערכת ה-CNC, שם השוואה עם ערכים תיאורטיים מאפשרת התאמה אוטומטית בזמן אמת של ערכי פיצוי הכלים, תוך הבטחה שהמידות יישארו ממורכזות בתוך טווחי הסיבולת.
בדיקת מאמר ראשונה
לפני ייצור המוני או לאחר שינויים בכלי עבודה, נדרשת בדיקה מלאה של המוצר הראשון. שלב זה מאמת לא רק את תאימות החלק אלא גם את תוכנית העיבוד, פרמטרי התהליך והגדרת המתקן. ציוד מדויק, כגון מכונת מדידת קואורדינטות, משמש בדרך כלל להפקת דוחות נתונים מפורטים. ייצור אצווה עשוי להמשיך רק לאחר אישור הדיוק.
מעקב אחר ייצור
הקצאת מזהה ייחודי לכל סדרת ייצור או חלק בודד. קשר מזהה זה דרך מערכת ביצוע הייצור לנתוני ייצור מקיפים, כגון סדרות חומרי גלם, ציוד בשימוש, מפעילים, זמני עיבוד ותוצאות בדיקה. אם מתעוררות בעיות איכות, מערכת זו מאפשרת ניתוח מהיר ומדויק של גורמי שורש הבעיה, תוך זיהוי האם מקור הבעיה בחומרים, בציוד או בסטיות בתהליך.
ניהול מחזור חיי הכלי בקפדנות
מצב הכלי הוא גורם ישיר המשפיע על יציבות ממדית של עיבוד שבבי. יש להשתמש במערכת ניהול כלים כדי לתעד את כל מחזור החיים של כל כלי, החל מרכישה והגדרה מראש, דרך השימוש ועד לסילוק.
יש לקבוע את אורך חיי השירות הצפוי על סמך חומרי החיתוך והגדרות הפרמטרים, תוך הנפקת התראות החלפה לפני הגעה לסף. במקביל, יש לבצע בדיקות בלאי תקופתיות כדי למנוע הידרדרות פתאומית באיכות הנגרמת עקב סדקים או בלאי מוגזם של הכלים, ובכך להבטיח תנאי עיבוד יציבים.
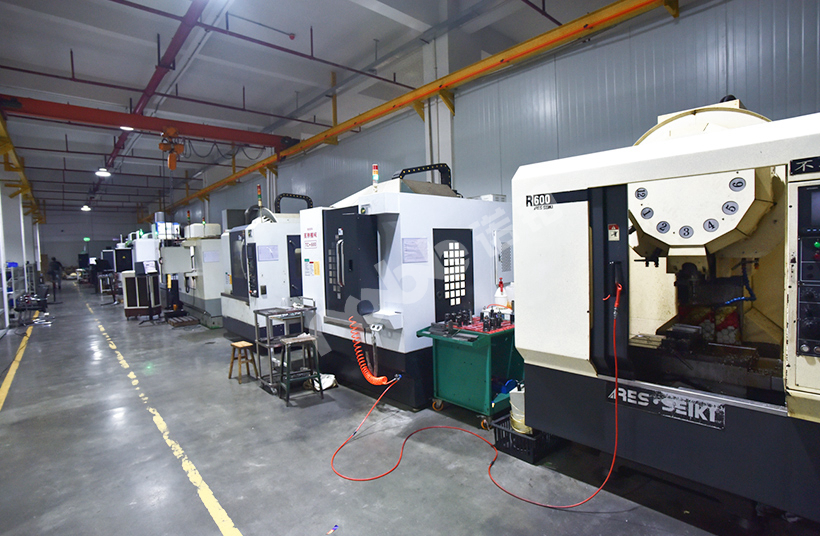
אֲצִילִי"עיבוד שבבי CNC בנפח גבוה
ב-NOBLE, אנו מתמחים במתן דיוק, יעילות ואמינות באמצעות שירותי עיבוד שבבי CNC מתקדמים בנפח גבוה . אנו הופכים את העיצוב שלכם לאלפי או אפילו מיליוני חלקים זהים ואיכותיים, ומבטיחים עקביות וחסכוניות בכל שלב בייצור.
היכולות שלנו:
- טכנולוגיית ייצור מתקדמת
- שותפות עיצוב לייצור (DFM)
- אבטחת איכות משולבת
- ניהול ייצור ושרשרת אספקה ניתנים להרחבה
שאלות נפוצות
כיצד עיבוד שבבי CNC בנפח גבוה מפחית את העלות לחלק?
עיבוד שבבי בנפח גבוה משיג עלות נמוכה יותר לחלק באמצעות יתרונות גודל. ההשקעה הראשונית המשמעותית בתכנות אופטימלי, מתקנים מותאמים אישית וכלים מיוחדים מופחתת על פני מספר עצום של יחידות.
מהם היתרונות העיקריים של שימוש במכונות CNC רב-ציריות לייצור בנפח גבוה?
מכונת CNC בעלת 5 צירים יכולה לגשת כמעט לכל צידי החלק בהקמה אחת. זה מבטל שגיאות כתוצאה ממיקום מחדש, מבטיח דיוק ממדי גבוה יותר ויכולת גיאומטריה מורכבת, ומפחית באופן דרסטי את זמן אי-החיתוך. עבור כמויות גדולות, זה מתורגם לתפוקה כוללת מהירה יותר, איכות עקבית ויכולת לתכנן חלקים מורכבים ומאוחדים יותר המפחיתים את צורכי ההרכבה.
מתי עיבוד שבבי CNC הוא הבחירה הנכונה על פני יציקה או הטבעה עבור כמויות גדולות?
עיבוד שבבי CNC אידיאלי לנפחים גדולים כאשר לחלקים יש גיאומטריות מורכבות, סבולות צפופות, או דורשים תכונות חומר מעולות מחומר מוצק. עבור צורות פשוטות מאוד בנפחים קיצוניים, הטבעה או יציקה הופכות לחסכוניות יותר הודות לזמני מחזור מהירים אף יותר.
מהם האתגרים הגדולים ביותר בפרויקטים של CNC בנפח גבוה?
אתגרים מרכזיים כוללים שמירה על איכות עקבית לאורך כל המחזור, ניהול בלאי כלים ותזמון תחזוקה מונעת כדי למנוע השבתה לא מתוכננת, אופטימיזציה של כל שנייה מזמן המחזור והבטחת שרשרת אספקה אמינה לחומרים וחומרים מתכלים.
אילו חומרים נפוצים ביותר לעיבוד שבבי CNC בנפח גבוה?
סגסוגות אלומיניום הן הבחירות המובילות בשל משקלן הקל וחוזקן הטוב. פלדות שונות נבחרות בשל חוזקן ועמידותן. פלסטיק הנדסי משמש לרכיבים חשמליים וקלים.







