
מהו תהליך הליטוש בעיבוד שבבי CNC?
תהליך ליטוש בעיבוד שבבי CNC הוא שיטת עיבוד סופית לפני השטח של חומר עבודה, שמטרתה להסיר חוסר אחידות מיקרוסקופי על פני השטח באמצעות אמצעים מכניים, כימיים או אלקטרוכימיים כדי לשפר את גימור פני השטח, הברק או להשיג אפקט דמוי מראה של חומר העבודה.
תהליכי ליטוש משמשים בדרך כלל להסרת סימני כלים, קוצים או פגמים קלים שהותירו תהליכים קודמים כמו כרסום וחריטה , תוך שיפור עמידות בפני קורוזיה, מראה אסתטי או פונקציונליות של חומר העבודה.
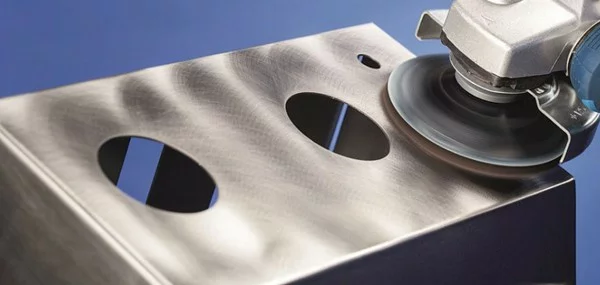
ניתן לסווג ליטוש לליטוש מכני (כגון שימוש בנייר זכוכית וגלגלי ליטוש), ליטוש כימי (שחיקה של פני השטח באמצעות ריאגנטים כימיים) וליטוש אלקטרוליטי (החלקת פני השטח באמצעות המסה אלקטרוכימית), בין היתר. תהליכי ליטוש נמצאים בשימוש נרחב בייצור חלקים מדויקים, תבניות, מכשירים רפואיים ורכיבים דקורטיביים. יש לבחור את השיטה המתאימה על סמך תכונות החומר ודרישות הדיוק.
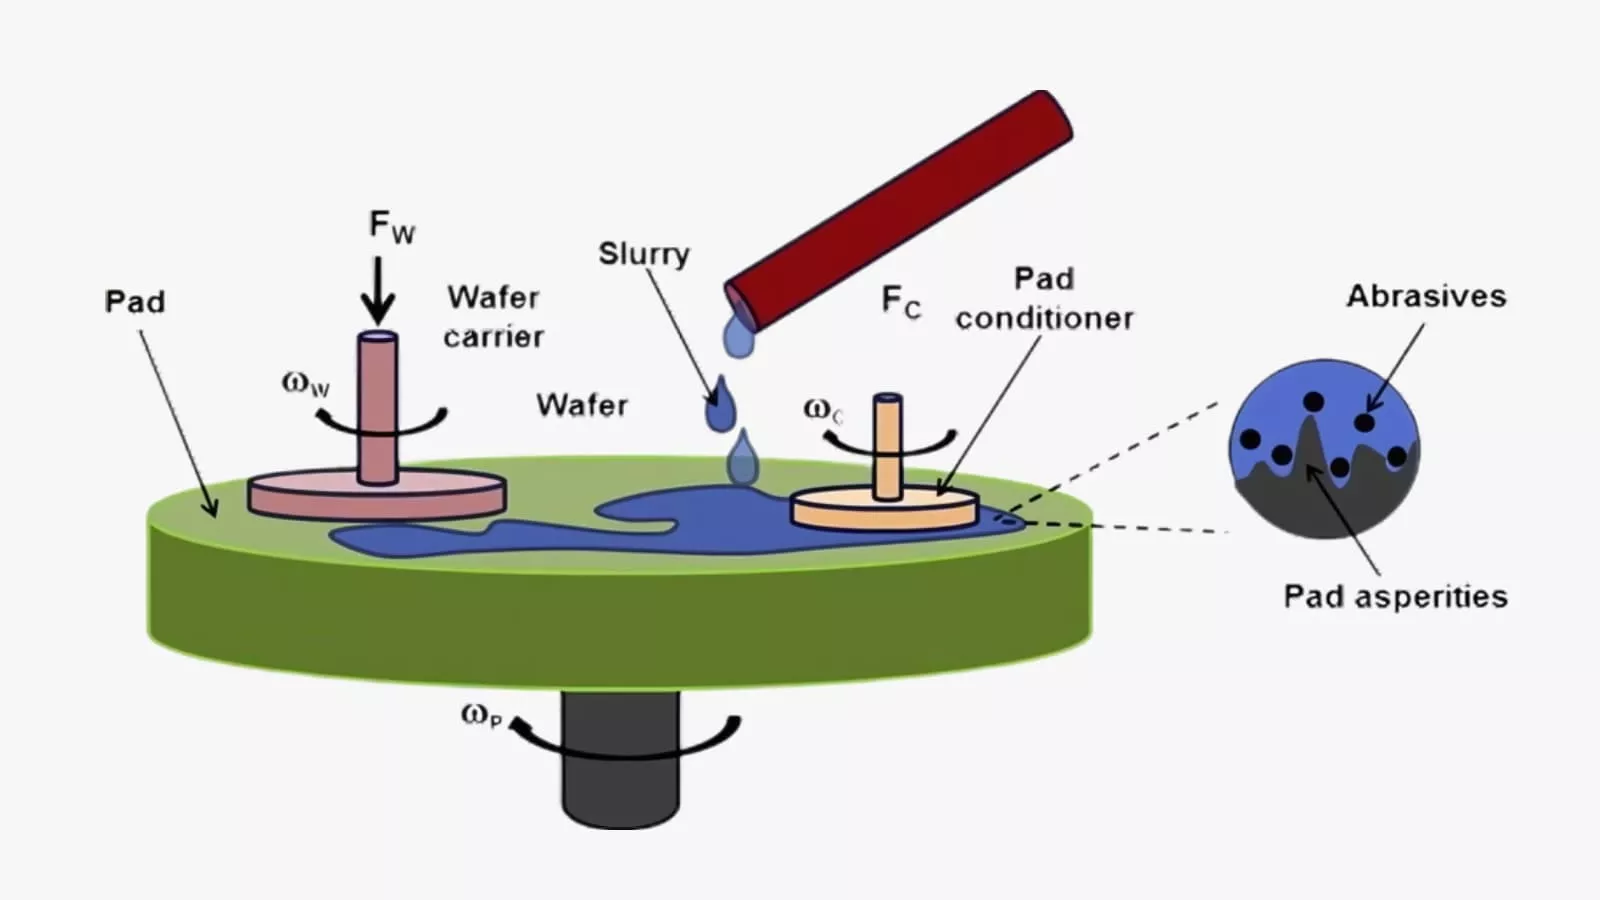
כיצד עובד תהליך הליטוש?
שבבים
הסרת שבבים היא הצעד הראשון בליטוש, שמטרתו העיקרית היא הסרת סימני כלים ברורים, הבזקים, קוצים ופגמים גדולים שנותרו על פני חומר העבודה לאחר העיבוד השבבי.
ליטוש גס משתמש בדרך כלל בגלגלי ליטוש קשים בעלי גרגר גס או רצועות שיוף, בשילוב עם חומרי שיוף בעלי כוח חיתוך חזק, כגון סיליקון קרביד או משחת שיוף יהלום גסה.
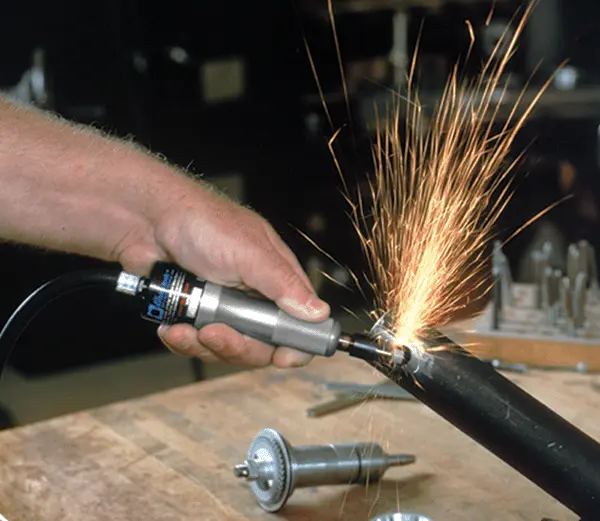
ליבת הליטוש הגס היא להשיג במהירות וביעילות את יישור הצורה הבסיסית, ובכך להניח את היסודות לעיבוד עדין לאחר מכן. לכן, איכות פני השטח העדינים מוותרת על יעילות הסרת חומר גבוהה יותר.
ליטוש חצי-גמר
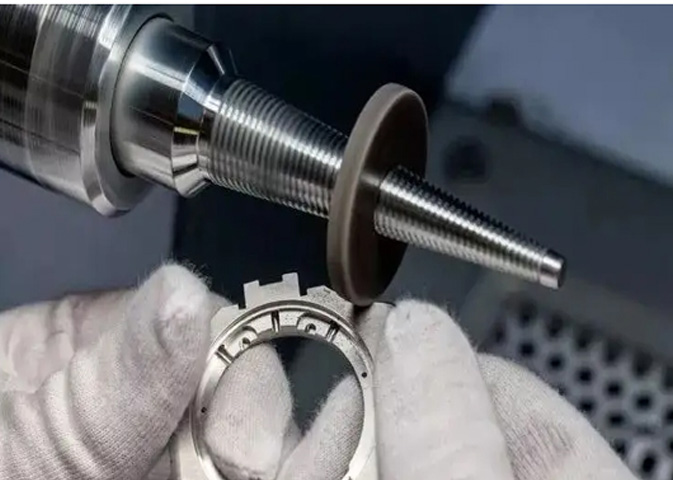
ליטוש חצי-דק, המבוסס על ליטוש גס, נועד להסיר שריטות וסימני שחיקה חדשים שנוצרים במהלך תהליך הליטוש הגס, ובכך להפוך את פני השטח לחלקים יותר.
בעת ביצוע פעולות ליטוש חצי-דקות, יש להשתמש במקום זאת בגלגל ליטוש עדין יותר ובחומר ליטוש, כגון גבס יהלום בינוני-גרגר או נוזל ליטוש. תהליך זה הוא שלב מעבר. הוא מפחית בהדרגה את חספוס פני השטח, מחליף את השריטות העמוקות יותר במקור בשריטות רדודות עדינות וצפופות יותר, מכין את הברק הסופי ומשמש כבסיס מרכזי להשגת אפקט דמוי מראה.
ליטוש משובח
ליטוש עדין הוא השלב המרכזי להשגת אפקטים מבריקים או דמויי מראה. בשלב זה, ייעשה שימוש בגלגלי ליטוש רכים מאוד, כגון אלו העשויות מקטיפה או סיבים עדינים, יחד עם משחות ליטוש בעלות גרגירים עדינים במיוחד, כגון גבס יהלום בגודל מיקרון או תחמוצת צריום.
מטרת הליטוש העדין אינה עוד להסיר שריטות גלויות, אלא למלא ולחסל את הפגמים הזעירים שנותרו על ידי ליטוש חצי-עדין באמצעות ליטוש עדין במיוחד וזרימה פלסטית, תוך מזעור הפרש הגובה בין הפסגות והעמקים המיקרוסקופיים של פני השטח, ובכך יצירת רמה גבוהה של ברק ובהירות השתקפות.
ניקיון ובדיקה
לאחר השלמת כל שלבי הליטוש, יש לנקות היטב את חומר העבודה כדי להסיר את כל משחת הליטוש, חלקיקים שוחקים ופסולת מתכת הנדבקים למשטח ולסדקים. בדרך כלל, יש צורך במכשיר ניקוי אולטרסאונד בשילוב עם חומר ניקוי ייעודי כדי להשיג את האפקט הרצוי.
לאחר הניקוי, חומר העבודה חייב לעבור בדיקה קפדנית תחת תאורה חזקה באמצעות זכוכית מגדלת או מד חספוס פני השטח מקצועי. זה מבטיח שהגימור, השטיחות והמראה שלו עומדים בדרישות התכנון, ומהווה שלב הכרחי בהבטחת איכות המוצר הסופי.

שיטות ליטוש נפוצות לחלקי מתכת CNC
ליטוש מכני
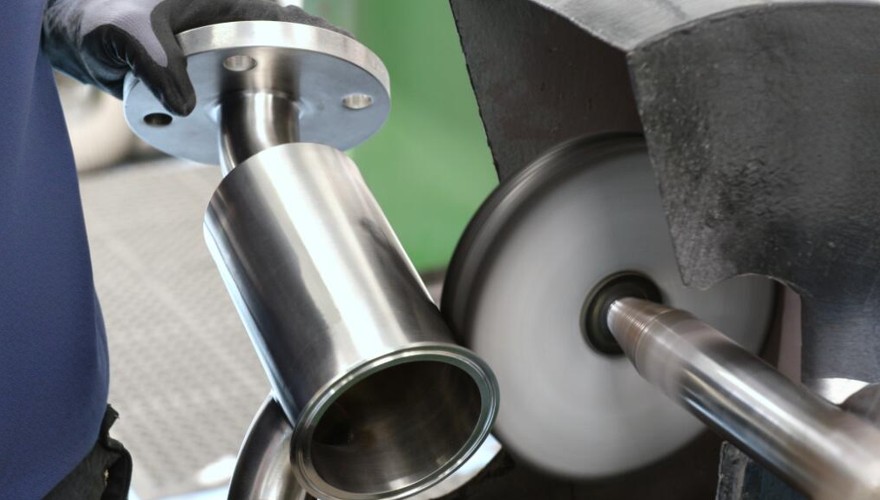
ליטוש מכני הוא טכניקת הליטוש הנפוצה ביותר כיום. הוא כרוך בשימוש בגלגל ליטוש רך מסתובב או רצועת שיוף, בשילוב עם משחת ליטוש המכילה חלקיקים שוחקים עדינים, לביצוע חיתוך ועיבוד פלסטי על פני חומר העבודה באמצעות חיכוך פיזי.
גלגל הליטוש המסתובב במהירות גבוהה לוחץ את משחת הליטוש על פני השטח של חומר העבודה. באמצעות חומרי שוחקים כמו מיקרו-כלים, בליטות מיקרוסקופיות ושריטות על פני החומר מוסרות בהדרגה, מה שמפחית באופן רציף את החספוס ובסופו של דבר משיג אפקט חלק או דמוי מראה. שיטה זו תלויה במידה רבה במיומנויות ובניסיון של המפעילים.
יתרונות:
- איכות משטח גבוהה
- תחולת חומר רחבה
- בקרת תהליכים גמישה
חסרונות:
- תוצאות תלויות מיומנות
- יעילות נמוכה, עלות גבוהה
- פגמים פוטנציאליים במשטח

ליטוש כימי
ליטוש כימי טובל חומר עבודה בתמיסה כימית ספציפית כדי להחליק את פני השטח באמצעות המסה כימית סלקטיבית, ללא שימוש באנרגיה חשמלית חיצונית. בליטות מיקרוסקופיות על פני השטח, בעלות שטח פנים גדול יותר ופעילות כימית גבוהה יותר, מתמוססות מהר יותר מאזורים קעורים. לפיכך, בתגובה הרציפה, גלי פני השטח מוסרים בהדרגה, ויוצרים משטח חלק ומבריק יחסית.
ליטוש כימי מתאים לעיבוד שבבי של חומרי עבודה בעלי צורות מורכבות והוא יעיל ביותר. עם זאת, יש לו מגבלות כגון קושי רב בבקרת התהליך, יצירת נוזלים מיותרים בקלות, וגימור פני השטח לרוב אינו טוב כמו זה של ליטוש אלקטרוליטי.
יתרונות:
- מעולה עבור גיאומטריות מורכבות
- יעילות גבוהה, ללא ציוד מיוחד
- ללא לחץ מכני
חסרונות:
- איכות פני השטח יחסית נמוכה יותר
- בקרת תהליכים מאתגרת
- תחולת חומר מוגבלת
אלקטרופוליש
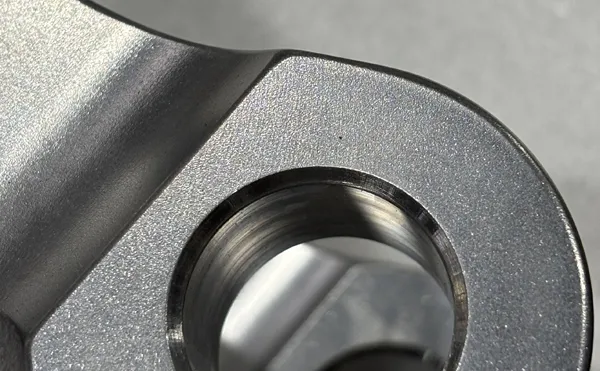
ליטוש אלקטרוליטי הוא תהליך אלקטרוכימי שבו חומר העבודה משמש כאנודה וזרם חשמלי מופעל באלקטרוליט ספציפי. אטומים על פני המתכת מייננים ויוצרים רירית צמיגה. שכבה זו דקה בבליטות מיקרוסקופיות, בעלת צפיפות זרם גבוהה ומתמוססת במהירות. האזורים הקעורים עבים יותר ומתמוססים לאט יותר.
באמצעות המסה סלקטיבית זו, פני השטח של חומר העבודה מפולסים במהירות, ומשיגים ברק גבוה ועמידות חזקה בפני קורוזיה, המתאימים במיוחד לחלקים מבניים מורכבים ממתכות קשות כגון נירוסטה.
יתרונות:
- ביצועים מקיפים יוצאי דופן
- יעילות גבוהה ועקביות מעולה
- אין נזק פיזי או קוצים
חסרונות:
- השקעה ראשונית ועלות גבוהה
- בקרת תהליכים מורכבת
- תחולה מוגבלת
יתרונות וחסרונות של תהליך הליטוש
יתרונות
1. איכות פני השטח משופרת
ליטוש יכול להסיר ביעילות אי-אחידות מיקרוסקופית, שריטות, קוצים ושכבות תחמוצת על פני השטח של מוצרים, מה שהופך את המשטח לחלק, שטוח ואחיד, ולהשיג אפקט דמוי מראה.
המשטח החלק לא רק משפר מאוד את המראה, היופי והמרקם של המוצר, אלא גם מפחית את מקדם החיכוך והבלאי של המשטח. עבור חלקים מדויקים עם דרישות מגע גבוהות של החלקה או גלגול, כגון מיסבים ותבניות, הוא יכול להאריך ביעילות את חיי השירות שלהם ולשפר את חלקות הפעולה.
2. עמידות בפני קורוזיה משופרת
חלקי עבודה שעברו ליטוש, במיוחד אלו שטופלו בליטוש אלקטרוליטי, מציגים הסרת מיקרו-בורות ורכסים, ובכך מפחיתים את שטח הפנים. זה מקשה על מזהמים, לחות וחומרים קורוזיביים להידבק ולהצטבר. במקביל, תהליך הליטוש עצמו מסיר מקורות פוטנציאליים רבים לזיהום פני השטח.
עבור מכשירים רפואיים, ציוד לעיבוד מזון ורכיבים כימיים, משטח חלק וצפוף זה קל יותר לניקוי ולחיטוי, ויכול לשפר משמעותית את עמידותם בפני קורוזיה, ובכך להבטיח את בטיחות ההיגיינה והעמידות הסביבתית של המוצרים.
3. תפקוד ובטיחות אמינים
ליטוש יכול להסיר סדקים מיקרוסקופיים וקרשים על פני השטח של חומרים, אשר עלולים להפוך למקור לסדקים עקב עייפות תחת לחץ. על ידי ביטול סיכונים פוטנציאליים אלה, ליטוש יכול לשפר את חוזק העייפות ואת האמינות הכוללת של חלקים.
עבור משטחי חיבורים הדורשים ביצועי איטום גבוהים, משטחים מחזירי אור של רכיבים אופטיים ופלים של מוליכים למחצה הדורשים ניקיון גבוה במיוחד, תהליך הליטוש הוא שלב הכרחי להשגת הפונקציונליות שלהם.
חסרונות
1. חששות עלות ויעילות
ליטוש, ובמיוחד ליטוש מכני בדיוק גבוה, הוא בדרך כלל תהליך עתיר עבודה, התלוי במידה רבה במיומנות הטכנית ובניסיון של עובדים מיומנים, וכתוצאה מכך עלויות עבודה גבוהות. במקביל, תהליך הליטוש עצמו גוזל זמן, במיוחד כאשר הוא כולל שלבים מרובים, החל מגימור גס ועד גימור עדין, מה שמוביל ליעילות ייצור נמוכה באופן כללי.
ציוד ליטוש מיוחד, חומרים מתכלים ותחזוקת תמיסות אמבט הנדרשות לליטוש אלקטרוליטי וכימי מהווים יחד את רוב עלויות הייצור.
2. אי דיוק ממדי פוטנציאלי
ליטוש הוא תהליך של הסרת חומר. למרות שהכמות המוסרת בכל פעם קטנה, כאשר שואפים לחלקות גבוהה, הכמות המצטברת המוסרת עלולה להשפיע על הסבילות המימדית של חלקים בעלי דיוק גבוה, מה שמוביל לחריגות ממדיות.
חשוב מכך, עבור חומרים רכים או משטחים מורכבים, אם הפעולה אינה נכונה או שהלחץ אינו אחיד, כוח הליטוש יכול בקלות לגרום לעיגול הקצוות והפינות, לקריסת המישור או לעיוות הקונטורה הגיאומטרית, מה שהורס את דיוק התכנון המקורי של חומר העבודה.
3. אתגרים סביבתיים ובטיחותיים
ליטוש כימי וליטוש אלקטרוליטי ייצרו נוזלי פסולת וגז פליטה המכילים יוני מתכות כבדות וריאגנטים כימיים, אשר חייבים לעבור טיפול סביבתי קפדני ויקר. ליטוש מכני יגרום לזיהום אבק ורעש.
קשה להבטיח את עקביות אפקט הליטוש. ייתכנו הבדלים בין קבוצות שונות או אפילו בחלקים שונים של אותו חומר עבודה. חוסר היציבות של פעולה ידנית היא הסיבה העיקרית. השגת ליטוש חכם אוטומטי לחלוטין נותרה אתגר טכני עבור חלקים מורכבים.

כיצד ליטוש משפר את גימור פני השטח בעיבוד שבבי CNC
פעולת חיתוך פיזית
כאשר כלי ליטוש וחומרי שוחקים עדינים מתחככים על פני חומר העבודה במהירות גבוהה, חלקיקי השוחקים הללו, שהם קשים בהרבה מחומר העבודה, פועלים כמו אינספור כלי חיתוך זעירים.
באמצעות גזירה וגירוד, הם מסירים באופן מועדף את הבליטות המיקרוסקופיות על קווי המתאר של פני השטח. באמצעות עיבוד שבבי רציף, בליטות אלו מוסרות בהדרגה, והפרש הגובה בין שיאי פני השטח לשפל מצטמצם ביעילות. מבחינה מקרוסקופית, פני השטח הופכים חלקים יותר.
זרימה פלסטית משטחית
במהלך תהליך הליטוש, נוצרים טמפרטורות ולחצים מקומיים גבוהים עקב חיכוך, הגורמים לחומר פני השטח של חומר העבודה להיכנס למצב מומס מעט או פלסטי מאוד. במצב זה, החומר לא רק מוסר אלא עובר דפורמציה פלסטית וזרימה, נסחט מהאזור הבולט ומתמלא בגומות המיקרוסקופיות הסמוכות.
אפקט "גילוח שיא ומילוי עמק" זה מפחית פיזית את חוסר האחידות של פני השטח, ובכך משפר את החלקות ומניח בסיס חלק לליטוש עדין נוסף.
פילוס המסה סלקטיבי
יישור המסה סלקטיבי הוא העיקרון העיקרי של ליטוש כימי וליטוש אלקטרוליטי. הוא מנצל את המאפיין של בליטות מיקרוסקופיות על פני השטח בעלות פעילות כימית גבוהה יותר ושטח פנים גדול יותר.
בליטוש כימי, החלקים המוגבהים באים במגע יסודי יותר עם התמיסה ומגיבים מהר יותר. בליטוש אלקטרוליטי, צפיפות הזרם בחלקים הבולטים גבוהה יותר. שני מצבים אלה גורמים לאטומי המתכת בחלקים הבולטים להתמוסס בתמיסה או באלקטרוליט באופן מועדף ומהיר יותר. באמצעות התמוססות מובחנת וסלקטיבית זו, נוצר משטח שהוא בסופו של דבר שטוח וחלק יותר בכללותו.
גימור מקיף
שיטות ליטוש מתקדמות, כגון ליטוש אולטרסאונד וליטוש זרימה שוחק, מבצעות שיוף מיקרו אחיד מסביב על פני חומר העבודה באמצעות מיקרו-פגיעה בתדר גבוה או חומרי שוחקים זורמים.
תהליך הליטוש יכול לא רק להסיר חוסר אחידות מיקרוסקופי וקוצצים, אלא גם לעגל גבולות גרגירים חדים וסדקים מיקרוסקופיים, מה שהופך את מרקם פני השטח לאחיד וחלק יותר. בדרך זו, מורפולוגיית פני השטח ממוטבת ברמה המיקרוסקופית, מה שלא רק משפר את החלקות אלא גם מגביר את עמידות העייפות והקורוזיה של החלקים.
טיפים לתהליך ליטוש ב עיבוד שבבי CNC
ליטוש מכני מתוכנת
ליטוש מכני מתוכנת מתייחס לשימוש בכלים רכים במכונות CNC וכתיבת תוכניות ספציפיות לליטוש. על ידי שליטה מדויקת בלחץ, בנתיב ובמהירות של כלי הליטוש דרך נתיב ה-CNC, ניתן להשיג ליטוש אחיד וחוזר על עצמו של משטחים מעוקלים מורכבים.
ליטוש מכני מתוכנת יכול להפחית ביעילות את בעיית קריסת הפינות הנגרמת על ידי ליטוש ידני, לשפר משמעותית את העקביות ולהפחית את התלות בטכנאים בכירים. זוהי בחירה מאוזנת בין משטחים באיכות גבוהה לייצור יעיל במיוחד.
גימור שוחק מגנטי
השחזה מגנטית משתמשת בשדה מגנטי כדי לשלוט במחט ההשחזה המגנטית כדי להבריש את פני השטח של חומר העבודה. היא מתאימה במיוחד לניקוי מיקרו-קוצים ושכבות לבנות שנוצרו לאחר כרסום CNC או עיבוד שבבי באמצעות פריקה חשמלית.
ליטוש זרימה שוחק
זרימת השוחק מאלצת את חומר השוחק החצי-נוזלי להידחק דרך החלל הפנימי של חומר העבודה ותעלת הזרימה, מה שיכול ללטש באופן שווה את כל משטחי המגע. שיטה זו יכולה להתמודד ביעילות עם חורים צולבים ותעלות זרימה מורכבות שקשה להגיע אליהם ביד. תוך הסרת אי-אחידות מיקרוסקופית, היא כמעט ולא משנה את דיוק המימדים של חומר העבודה.
ליטוש ויברטורי וחבית
חומר העבודה, יחד עם חומרי שוחקים ותוספים, מונח במיכל או בתוף רטט. באמצעות גלגול וחיכוך רציפים ואיטיים, מושגת ליטוש אחיד ומיקרו-ליטוש של כל המשטחים החיצוניים של החלקים. שיטה זו יכולה לטפל ביעילות בעשרות אלפי חלקים זעירים ולהשיג אפקט ליטוש עקבי. עם זאת, יש לשים לב לשליטה בזמן וביחס הליטוש כדי למנוע שריטות חדשות הנגרמות כתוצאה מהתנגשויות הדדיות בין החלקים.
עיצוב כלים
שפר את אפקט הליטוש האלקטרוליטי על ידי אופטימיזציה של עיצוב הכלים וחלוקת הזרם. עבור חלקי CNC מורכבים, יש לתכנן מתקנים מיוחדים כדי להבטיח צפיפות זרם אחידה, ויש להוסיף אלקטרודות עזר לחורים עמוקים, חריצים צרים ואזורים אחרים כדי למנוע ליטוש לא אחיד עקב "אפקט המיגון".
על ידי שליטה מדויקת בפרמטרים האלקטרוליטיים, ניתן ליישר את המשטח במהירות מבלי ליצור לחץ מכני, וליצור שכבת פסיבציה עמידה בפני קורוזיה.
תכנון נתיב
למרות רמת האוטומציה הגוברת, הליטוש הסופי והעדין של מוצרים יוקרתיים עדיין מסתמך לעתים קרובות על ניסיון.
על המפעיל לתכנן נתיב ליטוש צולב בזווית מסוימת למרקם נתיב הכלי שהותירה מכונת ה-CNC, בהתבסס עליו, על מנת לכסות ביעילות את העקבות המקוריים.
במקביל, יש צורך לשלוט בשליטה ידנית על כוח וטמפרטורה כדי למנוע הופעת פגמי "קליפת תפוז" או שריפת יתר. זהו צעד מכריע להעלאת פני השטח מ"טוב" ל"מצוין", תלוי במידה רבה בניסיון שצברו.
יישום סדרתי של תהליכים היברידיים
הטכניקה היעילה ביותר אינה מסתמכת על שיטה אחת, אלא על שילוב מדעי. לדוגמה, ראשית, נעשה שימוש בליטוש מכני מתוכנת כדי להסיר במהירות את רוב סימני הכלי, לאחר מכן נעשה שימוש בליטוש מגנטי כדי לנקות קוצים, ולבסוף, משלימים תקופה קצרה של ליטוש רטט או ליטוש אלקטרוליטי כדי להשיג אפקט מט או דמוי מראה אחיד. שילוב זה יכול למנף באופן מלא את נקודות החוזק של כל אחד מהם, למקסם את היעילות הכוללת תוך הבטחת איכות.
כיצד לשמור על פני השטח של חלקים מלוטשים
ניקיון יסודי
לאחר הליטוש, יש לנקות את הרכיבים ביסודיות מיד באמצעות חומר ניקוי ניטרלי ומים מזוקקים או ממס אורגני בעל טוהר גבוה כדי להסיר את כל עקבות חומר הליטוש, חלקיקים שוחקים ושאריות שומן.
יש לייבש את הרכיבים מיד בעזרת מטלית נטולת סיבים או אוויר דחוס כדי למנוע סימני מים או זיהום משני, דבר חיוני למניעת קורוזיה וכתמים נקודתיים לאחר מכן.
יישום של ציפוי מגן
מריחת ציפוי מגן על משטחים נקיים היא אחת השיטות היעילות ביותר, בהתאם לדרישות היישום.
- טיפול פסיבציה: עבור מתכות כמו נירוסטה, תמיסות פסיבציה יוצרות שכבת תחמוצת עשירה בכרום על פני השטח, מה שמשפר משמעותית את עמידות הקורוזיה.
- יישום שמן/חומר למניעת חלודה: לפני לאחסון או הובלה לטווח קצר, מריחת שכבה דקה ואחידה של שמן מונע חלודה או חומר נגד טביעות אצבעות מבודדת ביעילות את המשטח מאוויר ולחות.
- שקיעת ציפויים פונקציונליים: עבור רכיבים בעלי מפרט גבוה, ניתן להשתמש בשיטות כגון שקיעת אדים פיזיקלית (PVD) או שקיעת אדים כימית (CVD) כדי ליישם שכבות קשות במיוחד ועמידות בפני שחיקה (למשל, ציפויי פחמן דמויי יהלום) תוך שמירה על מראה פני השטח.
אחסון מופרד
אסור בהחלט לאחסן חלקים מלוטשים לצד חלקים לא מלוטשים או רכיבים העשויים מחומרים מתכתיים שונים. יש לבודד כל חומר עבודה בנפרד באמצעות מחיצות, ספוג, ניילון בועות או נייר נטול סיבים כדי למנוע מגע עם חפצים קשים ושריטות הדדיות.
שימוש בכלים ייעודיים
בעת טיפול והתקנה של רכיבים מלוטשים, על המפעילים ללבוש כפפות כותנה לבנות ונקיות או כפפות ניטריל. מגע ישיר בידיים חשופות עלול להשאיר סימני זיעה וטביעות אצבעות, מה שמוביל לקורוזיה מקומית. יש להשתמש במלחציים מיוחדים או בכלים שאינם מתכתיים כדי למנוע מגע ישיר בין מתכת למתכת.
בדיקה ותחזוקה שוטפת
יש להקים משטר בדיקה קבוע כדי לזהות ולטפל במהירות בנקודות קורוזיה בשלב מוקדם, בלאי או שריטות קלות. עבור רכיבים עם ציפויים מגנים, יש לבצע ציפוי מחדש או פסיבציה מחדש בהתאם למחזור החיים שלהם כדי לשמור על הגנה לטווח ארוך.
יישומים של תהליך ליטוש בעיבוד שבבי CNC
תעשיית ייצור עובש
תעשיית התבניות היא התחום בו תהליכי ליטוש מיושמים בצורה הנפוצה ביותר ובעלי הדרישות הגבוהות ביותר. בין אם מדובר בתבנית הזרקת פלסטיק או בתבנית יציקה, החלקות של משטח החלל קובעת ישירות את איכות המראה ויכולת הפירוק של המוצר. ליטוש ברמה גבוהה יכול להפחית משמעותית את עמידות היציקה ולמנוע פגמים כמו שריטות והידבקות לתבנית על גבי המוצר. זהו חוליה מרכזית להבטחת חיי השירות של התבנית ויעילות הייצור.
ייצור מכשור רפואי
למכשור רפואי יש דרישות מחמירות ביותר לאיכות פני השטח. לדוגמה, רכיבים של רובוטים כירורגיים, שתלים אורתופדיים וחלקי אנדוסקופ חייבים לעבור טיפול ליטוש מושלם. זה לא רק כדי להפחית את ההתנגדות לחיכוך, אלא גם כדי לחסל פגמים מיקרוסקופיים ונקודות מסתור של חיידקים, להבטיח ביו-תאימות, עמידות בפני קורוזיה של נוזלי גוף, ולהקל על ניקוי וחיטוי קפדניים.
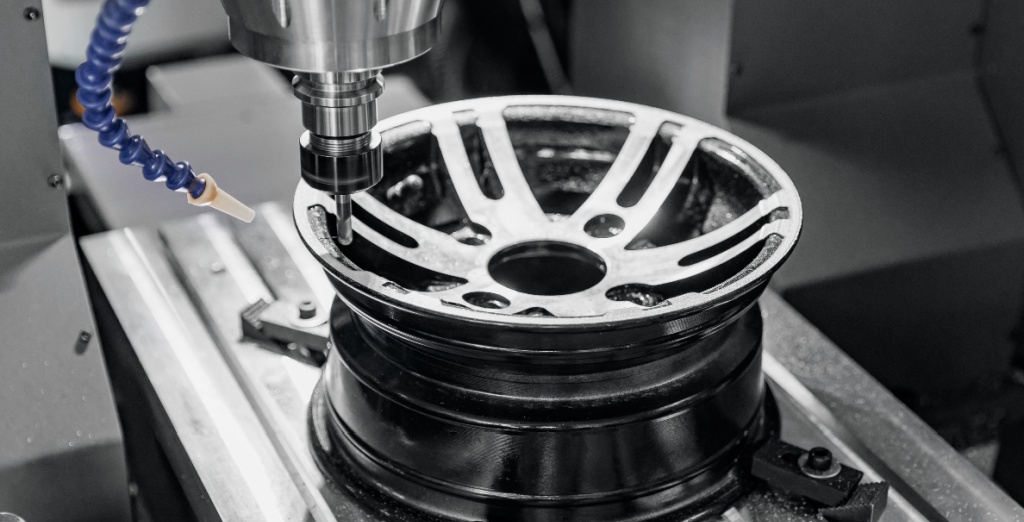
תעשיית הרכב
בתחומי הרכב והתעופה, ליטוש משלב פונקציונליות ובטיחות. לאחר הליטוש, רכיבי הליבה של המנוע, חלקי מערכת הדלק והמערכת ההידראולית יכולים להפחית משמעותית את התנגדות הזרימה, לשפר את ביצועי האיטום ולבטל נקודות ריכוז מאמץ, ובכך לשפר את היעילות והאמינות. חשוב מכך, משטח איכותי יכול להאריך משמעותית את חיי העייפות של רכיבים מרכזיים תחת לחץ גבוה ועומסים מחזוריים גבוהים.
מוליכים למחצה ואלקטרוניקה
בקנה מידה מיקרוסקופי, ליטוש הוא הבסיס להשגת ייצור מעגלים. עבור מצעי שבבים, מסגרות מובילים, התקני RF ומחברים וכו', משטח חלק במיוחד הוא תנאי הכרחי להבטחת שלמות המעגל, איכות העברת האות ואמינות המכשיר. כל חוסר אחידות מיקרוסקופי עלול לגרום לקצר חשמלי במעגל או לדעיכה באות.
תעשיית מכונות אריזה
כל משטחי הציוד הבאים במגע ישיר או עקיף עם מזון חייבים לעבור טיפול ליטוש ברמה גבוהה. המשטח החלק והחלק יכול למנוע ביעילות שאריות חומר וצמיחה חיידקים, ועומד בתקנות היגיינה ובטיחות מזון מחמירות. יחד עם זאת, הוא נוח לניקוי יסודי, מה שמבטיח את בטיחות המזון.
אֲצִילִי"תהליך ליטוש בעיבוד שבבי CNC
NOBLE מתמחה בטיפולי ליטוש מתקדמים במשטחים, ומציעה מגוון מקיף של טכניקות, כולל ליטוש מכני, ליטוש אלקטרופוליש ועיבוד שבבי זרימה שוחקים, כדי לענות על דרישות תעשייתיות מגוונות.
אנו מקפידים על תהליך רב-שלבי - החל מהסרת שבבים גסה וגימור חלקי ועד ליטוש עדין וניקוי סופי - תוך הבטחת הסרה מלאה של פגמים והשגת גימור משטח מעולה. גישה קפדנית זו משפרת משמעותית את המראה האסתטי, את עמידות הקורוזיה ואת הפונקציונליות הכוללת של הרכיבים.
באמצעות מינוף המומחיות והציוד המתקדם שלנו, אנו מספקים תוצאות איכותיות ואמינות באופן עקבי, המאריכות את חיי המוצר ואת ביצועיו, מה שהופך אותנו לשותף המהימן עבור צרכי הייצור המדויקים התובעניים ביותר שלכם.
שאלות נפוצות
מהם סוגי הליטוש העיקריים המשמשים לחלקים המעובדים במכונה CNC?
הסוגים הנפוצים ביותר הם ליטוש מכני (באמצעות גלגלי ליטוש או משחות לגימור מבריק), ליטוש אלקטרוכימי (תהליך אלקטרוכימי אידיאלי לפלדת אל-חלד, מסיר חומר באופן שווה לקבלת משטח מנוקה ועמיד בפני קורוזיה), ועיבוד שבבי זרימה שוחק (לליטוש מעברים פנימיים מורכבים וגיאומטריות). הבחירה תלויה בחומר, בגיאומטריית החלק ובאיכות המשטח הסופית הנדרשת.
האם ליטוש יכול להשפיע על דיוק המימדים של חלק המעובד במכונה CNC?
כן, זה אפשרי. ליטוש הוא תהליך של הסרת חומר. בעוד שהכמות מינימלית (לעתים קרובות רק מיקרונים), יש לקחת אותה בחשבון בקפידה בשלבי התכנון והעיבוד, במיוחד עבור חלקים עם סבילות צפופות. יצרן מיומן יתכנן את מידות טרום הליטוש כדי להבטיח שהחלק המלוטש הסופי יעמוד בכל הסבילות המימדיות והגיאומטריות שצוינו.
אילו חומרים מתאימים ביותר לפוליש אלקטרופוליש?
אלקטרופוליש יעיל ביותר עבור מתכות מוליכות, כאשר פלדות אל חלד אוסטניטיות (כמו 304 ו-316) הן הנפוצות ביותר ומשיגות תוצאות מצוינות. הוא משמש בהצלחה גם על אלומיניום, טיטניום, סגסוגות נחושת וכמה פלדות כלים. הוא אינו מתאים לחומרים שאינם מוליכים כמו פלסטיק או חומרים מרוכבים.
מה ההבדל בין גימור מט, סאטן וגימור מראה?
מונחים אלה מתארים את רמת ההחזרה. לגימור מט יש החזרה נמוכה עם מרקם אחיד ולא כיווני. לגימור סאטן (או מוברש) יש ברק רך עם גרגרים עדינים וכיווניים. ליטוש מראה הוא הברק הגבוה ביותר, המייצר השתקפות ברורה ולא מעוותת. הגימור מושג על ידי התקדמות הולכת וגוברת של חומרי שיוף עדינים יותר במהלך תהליך הליטוש.
האם ליטוש הוא תהליך ידני או אוטומטי?
שתי השיטות משמשות. ליטוש ידני מסתמך על טכנאים מיומנים עבור גיאומטריות מורכבות או ייצור בנפח נמוך ובתערובת גבוהה. ליטוש אוטומטי (באמצעות זרועות רובוטיות או מכונות ייעודיות) עדיף לייצור בנפח גבוה של חלקים עקביים, ומציע חזרתיות טובה יותר, עלות נמוכה יותר לחלק ושונות אנושית מופחתת. בתי מלאכה רבים משתמשים בגישה היברידית.







